 Русский




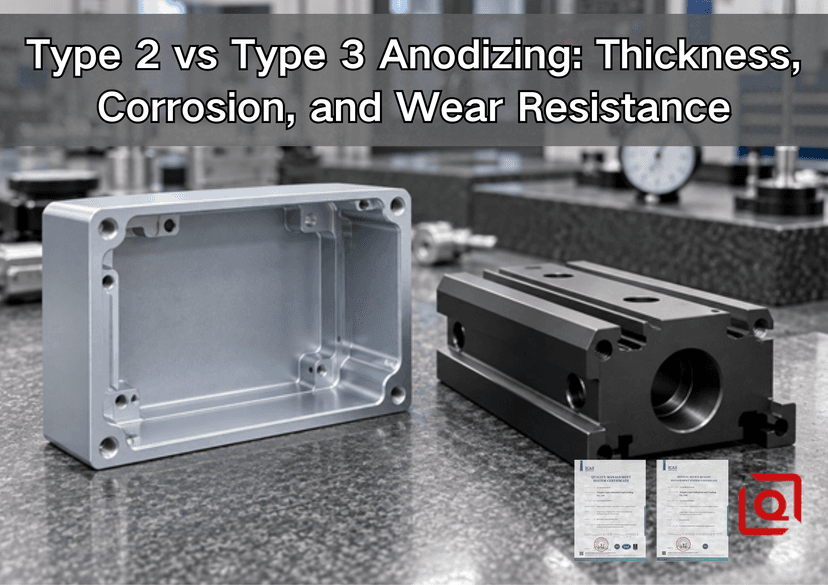
Образец черного анодирования может идеально смотреться на столе утверждения. Затем поступает продукция, вал останавливается в устье отверстия, и решение о завершении работ внезапно становится проблемой сборки. Если это звучит знакомо, это руководство для вас. Это руководство превращает спецификацию в практический выбор для цеха. Вы увидите, что на самом деле меняют эти два процесса, почему «тяжелее» не означает автоматически «лучше» и что нужно поставщику механической обработки, прежде чем он сможет ответственно предложить цену на деталь из анодированного алюминия.
В цехах мы обычно начинаем с Типа II, когда покупатель хочет цвета и стандартной защиты окружающей среды. Мы переходим к типу III, когда сама поверхность должна работать: рельс трется, поршень движется или абразивная пыль продолжает находить одно и то же пятно контакта. Этикетка – это только начало. Химический состав сплава, герметизация, толщина пленки, контакт стойки, маскирование и момент проверки размеров определяют, будет ли готовая деталь действительно собрана.
Правило быстрого выбора: выберите Тип II, если внешний вид и герметичный вывод для защиты от коррозии. Выбирайте тип III, если алюминиевая поверхность представляет собой функциональную поверхность износа, а рисунок может содержать более толстый, темный и менее однородный по цвету оксид. Если для детали требуется и то, и другое, укажите требования по поверхности вместо того, чтобы слепо применять одну отделку ко всему компоненту.
1. Тип II против типа III с первого взгляда
|
Инженерный фактор |
Серное анодирование типа II |
Анодирование твердого покрытия типа III |
|
Основная цель |
Общая защита от коррозии, внешний вид, окраска, краска или клейкая основа |
Устойчивость к истиранию, износу при скольжении, функциональная твердая поверхность, квалифицированная электрическая изоляция. |
|
Общая толщина покупки |
Часто 5–25 мкм; укажите фактический диапазон в чертеже или заказе на поставку |
Номинальная толщина MIL-PRF-8625 по умолчанию составляет 0,002 дюйма (50,8 мкм), если не указана другая толщина; его типичный диапазон составляет примерно 12,7–114,3 мкм. |
|
Цвет |
Прозрачные/неокрашенные или ярко окрашенные цвета; лучший путь для косметического контроля |
Натуральный серый, бронзовый, оливковый, коричневый или почти черный; черный цвет возможен, но яркое сочетание цветов не является его сильной стороной |
|
Уплотнение |
Обычно запечатано, если в заказе не указано иное |
Часто негерметизированный для максимальной устойчивости к истиранию; герметизация может потребоваться, когда коррозия ведет |
|
Размерный эффект |
Скромно, но важно для резьбы, дюбельных отверстий, уплотнений и плотной посадки. |
Существенный; механическая обработка и контроль должны учитывать рост на каждой покрытой поверхности. |
|
Наиболее подходящие детали |
Корпуса, панели, кронштейны, корпуса, ручки, видимая фурнитура |
Корпуса клапанов, направляющие, кулачки, поршни, ползуны, детали привода, шарниры |
MIL-PRF-8625 определяет Тип II по весу процесса и покрытия, а не по одному универсальному обязательному диапазону толщины. Таким образом, «Тип II, черный» является неполным, когда толщина имеет значение. Тип III отличается: если в контракте, чертеже или заказе на поставку не указано иное, спецификация устанавливает номинальное значение толщины покрытия 0,002. Класс не означает уровень производительности: класс 1 неокрашенный, класс 2 окрашенный.
2. Что на самом деле меняется в ванне анодирования?
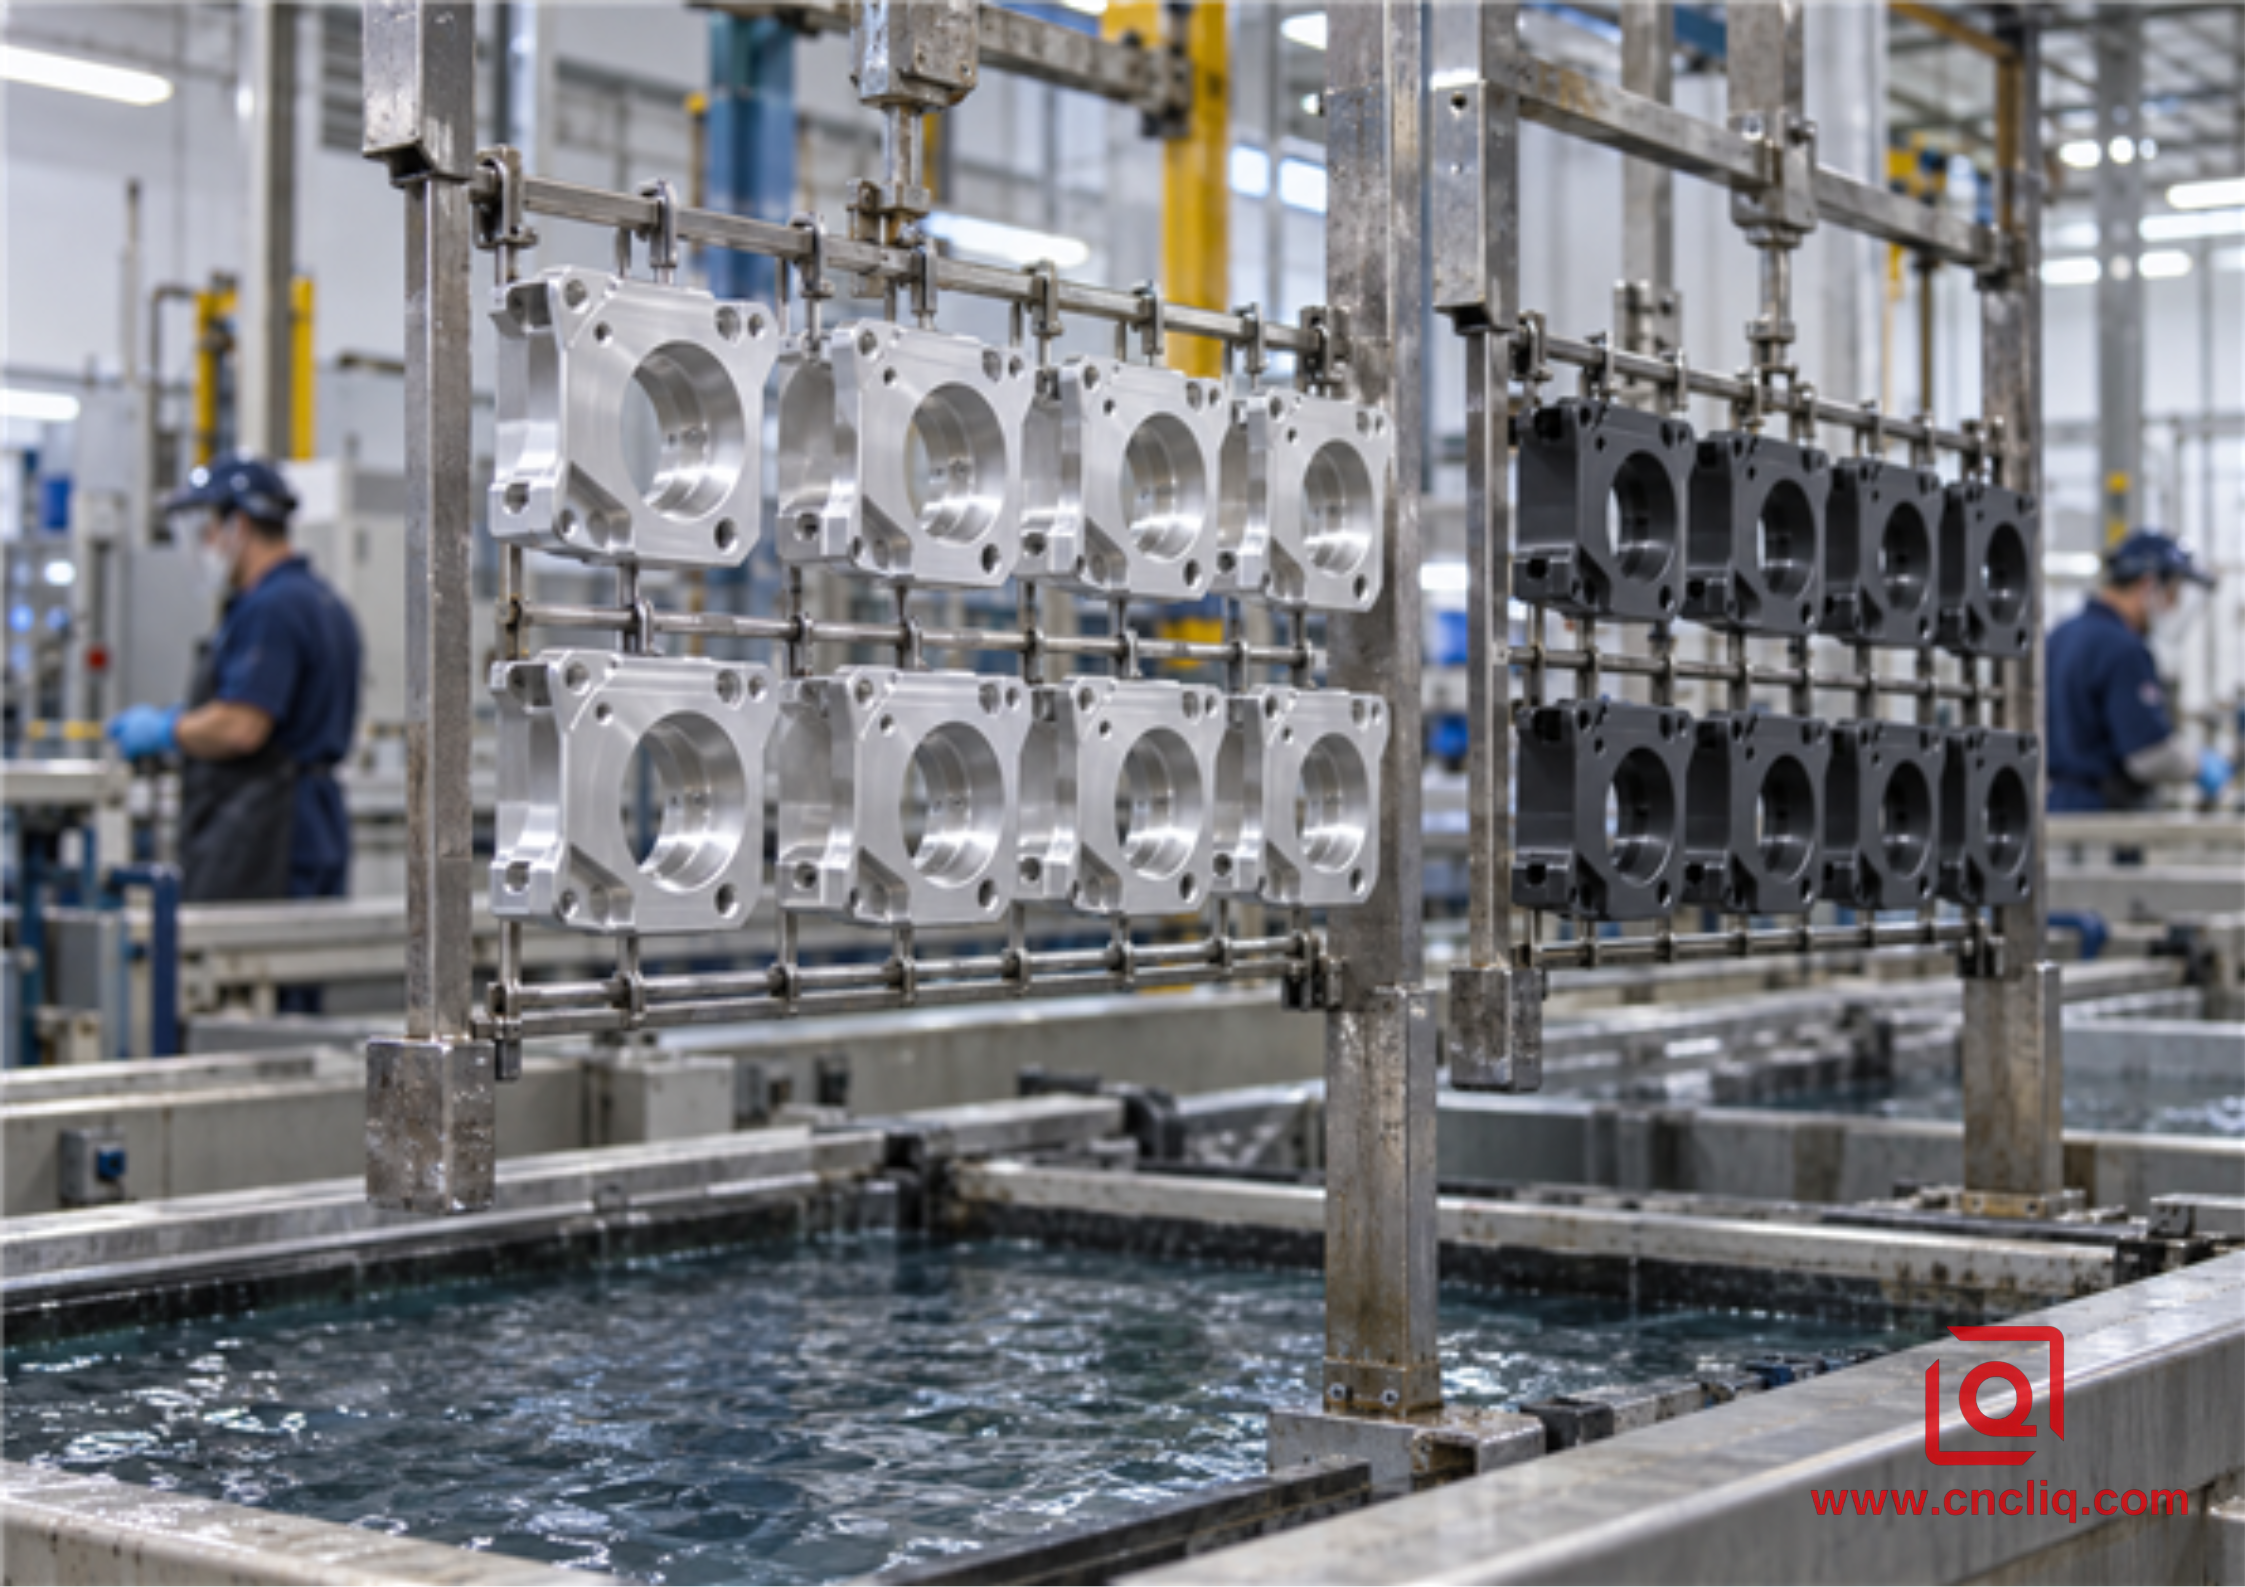
Контроль производства начинается с разделения сплава, очистки, размещения на складе, электрического контакта и обеспечения стабильных условий в ванне, а не с выбора цвета.
Оба типа преобразуют алюминиевую поверхность в оксид алюминия. Это не рыхлая оболочка, напыленная на компонент. Деталь становится анодом в электролизере, кислород реагирует на поверхности, и пористый оксид прорастает частично в основной металл, а частично над исходной границей.
Тип II использует ванну с серной кислотой в условиях, выбранных для полезного баланса пористой структуры, защиты от коррозии, реакции красителя и эффективности производства. Тип III создает более тяжелое и плотное покрытие при более строгом контроле. На практике это обычно означает более холодную ванну, более высокую плотность тока, сильное перемешивание, надежный электрический контакт и достаточную охлаждающую способность, чтобы предотвратить локальное возгорание. Эти требования объясняют его более высокую цену и то, почему большие площади поверхности или глубокие ниши требуют продуманной установки стеллажей.
Видимый результат еще зависит от того, что попало в резервуар. Поместите крышку 6061, кронштейн 7075 и отливку из кремния на одну и ту же стойку, и цвета все равно могут заметно отличаться. Мы также ожидаем, что наполнитель шва, зоны термического влияния и поток зерна будут видны; эти подсказки принадлежат металлу, а не неосторожному красителю. Анодирование следует за подложкой; он не скрывает царапины, следы от реза или неравномерную абразивную обработку. Более широкий взгляд на процесс см. в Liqin's Руководство OEM по финишной обработке алюминия, фрезерованного на станке с ЧПУ .
3. Толщина и ловушка толерантности
Обычно упорядоченный слой типа II может иметь толщину 10–15 мкм. Функциональный слой типа III может иметь толщину 40–60 мкм. Полная толщина не просто добавляется снаружи. В руководстве по проектированию MIL-PRF-8625 говорится, что на каждой покрытой поверхности можно ожидать внешнего увеличения, равного примерно половине толщины покрытия. Знакомое правило «половина внутрь — половина наружу» — это то, с чего мы начинаем расчет припуска. На этом проверка не заканчивается. Настоящая первая статья расскажет нам, как этот сплав, травление и положение стойки повлияли на эту особенность.
Четыре аспекта, которые я бы поставил под сомнение перед выпуском:
- Шейка диаметром 20 000 мм, получившая твердое покрытие толщиной 50 мкм, не удержится на толщине 20 000 мм. Используя оценку половины наружу, оставьте примерно 25 мкм с каждой стороны, затем проверьте результат на первом изделии.
- Отверстие диаметром 12 000 мм, покрытое той же толщиной 50 мкм, может закрыться примерно на 50 мкм по диаметру. Если посадка вала имеет значение, увеличьте размер отверстия перед чистовой отделкой или замаскируйте его.
- Внутренняя резьба М3 слишком мала, чтобы с ней можно было обращаться небрежно. Оксид на обеих сторонах меняет способ входа крепежа, и покрытие внутри глубокой резьбы может быть неравномерным. Примите решение о маскировке и готовом датчике во время DFM.
- Слой типа II толщиной 12 мкм на корпусе смещает одну грань всего на несколько микрон, но две противоположные поверхности с покрытием все же могут затянуть отверстие разъема или карман для прокладки.
В стопке есть еще одна цифра: травление уносит металл раньше, чем появляется оксид. Мне нравится видеть на контрольном листе пару «до» и «после». Первое показание принадлежит обработанному элементу; второй принадлежит готовой детали. Без этой пары плотное отверстие под штифт или канавка для уплотнения могут потерять размер, и никто не сможет сказать, является ли это причиной механической обработки, травления или роста.
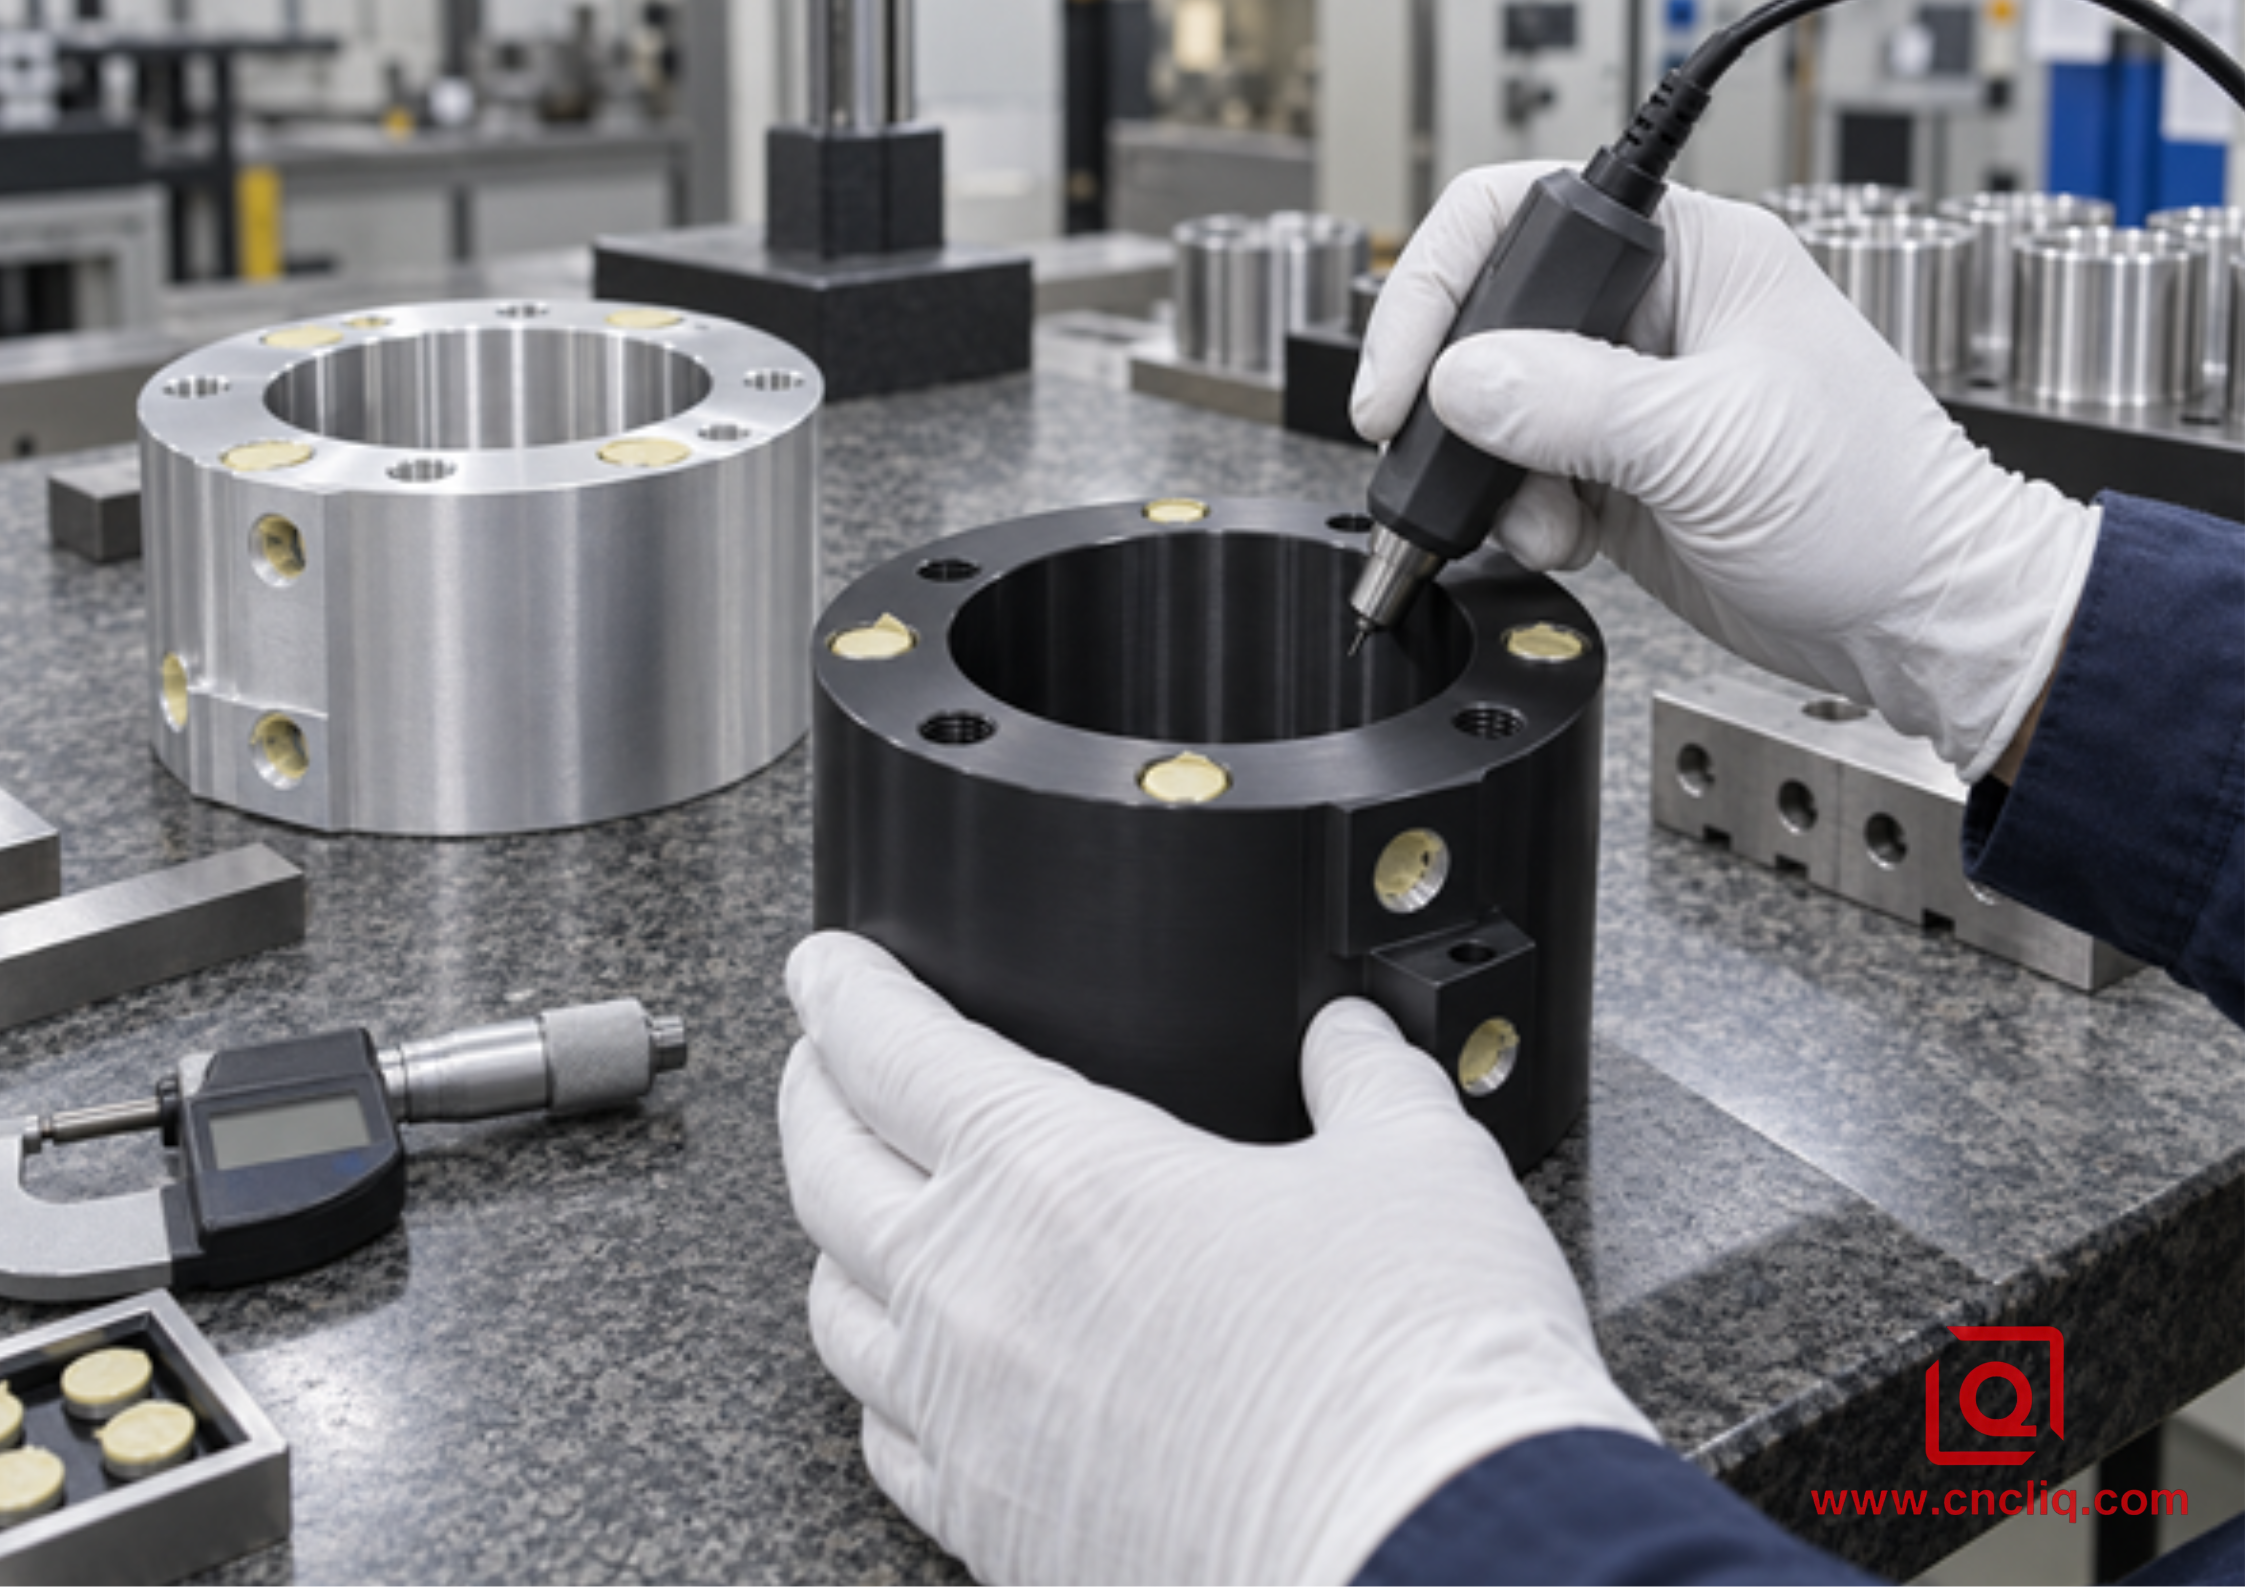
Зонд – это только одна часть проверки. Мы также хотим, чтобы в одном разговоре были указаны размер сопряжения, граница маскировки и предполагаемое расположение стойки.
Для типа III MIL-PRF-8625 указывает инспекторам на соответствие ASTM B244 или ASTM E376. Не останавливайтесь после одного удобного прикосновения щупа: указанная толщина основана как минимум на 8 показаниях. Если покупатель и поставщик по-прежнему расходятся во мнениях, решающим фактором является калиброванный металлографический разрез. Кривые, края и различная проводимость основного металла могут повлиять на показания вихревых токов, поэтому на чертеже должны быть указаны места, которые имеют значение. Укажите места измерений на плане контроля вместо того, чтобы читать удобный плоский купон и предполагать, что глухое отверстие совпадает.
Лицинь Направляющая DFM с твердым покрытием типа III, анодированная Более подробно рассматриваются припуски, маскировка и обзор чертежей. проверенный изготовленный на заказ алюминиевый коллектор с ЧПУ является подходящим примером продукта, поскольку резьба отверстий, уплотнительные поверхности, пересекающиеся каналы и прецизионные отверстия делают чистовую обработку неотделимой от механической обработки.
4. Коррозионная стойкость: толщина – это только часть ответа
Темное, тяжелое покрытие может выглядеть обнадеживающе, но при этом сначала ржавеет в поврежденном углу. При эксплуатации во влажной среде мы не обращаем внимания на номер типа и спрашиваем, является ли оксид непрерывным, был ли он герметизирован, какой сплав находится под ним, и создают ли металлические детали из нержавеющей стали или захваченная вода локальное слабое место.
Стандартная проверка специфична. MIL-PRF-8625F с поправкой 2 отправляет запечатанные образцы в соляной туман ASTM B117, приготовленный из 5% раствора. Они остаются там в течение 336 часов, и приемка зависит от разрешенного количества и размера ям, а не от того, выглядит ли панель по-прежнему новой, как в демонстрационном зале. Тип II опломбирован, если не указано иное. Тип III, используемый для максимального истирания, должен оставаться незапечатанным; Если внешняя коррозия более важна и допустимо пониженное истирание, заказ может потребовать герметизации.
- Для косметического наружного корпуса более предсказуемым выбором может быть герметизация типа II на подходящем деформируемом сплаве.
- Для сухой направляющей скольжения негерметичный тип III может лучше защитить поверхность износа.
- Для износостойкой детали, работающей во влажных условиях, на чертеже должен быть учтен компромисс между износом и уплотнением.
- При гальваническом воздействии изолируйте разнородные металлы там, где это необходимо, и обеспечьте дренаж. Анодирование не может спасти плохую конструкцию соединения.
Солевой туман — это инструмент оценки процесса, а не прямой индикатор срока службы. Результат в 336 часов не означает 336 часов на открытом воздухе. Укажите необходимую продолжительность, лимит ямы и сплав купона в запросе предложений и плане качества.
5. Износостойкость: где тип III занимает свое место
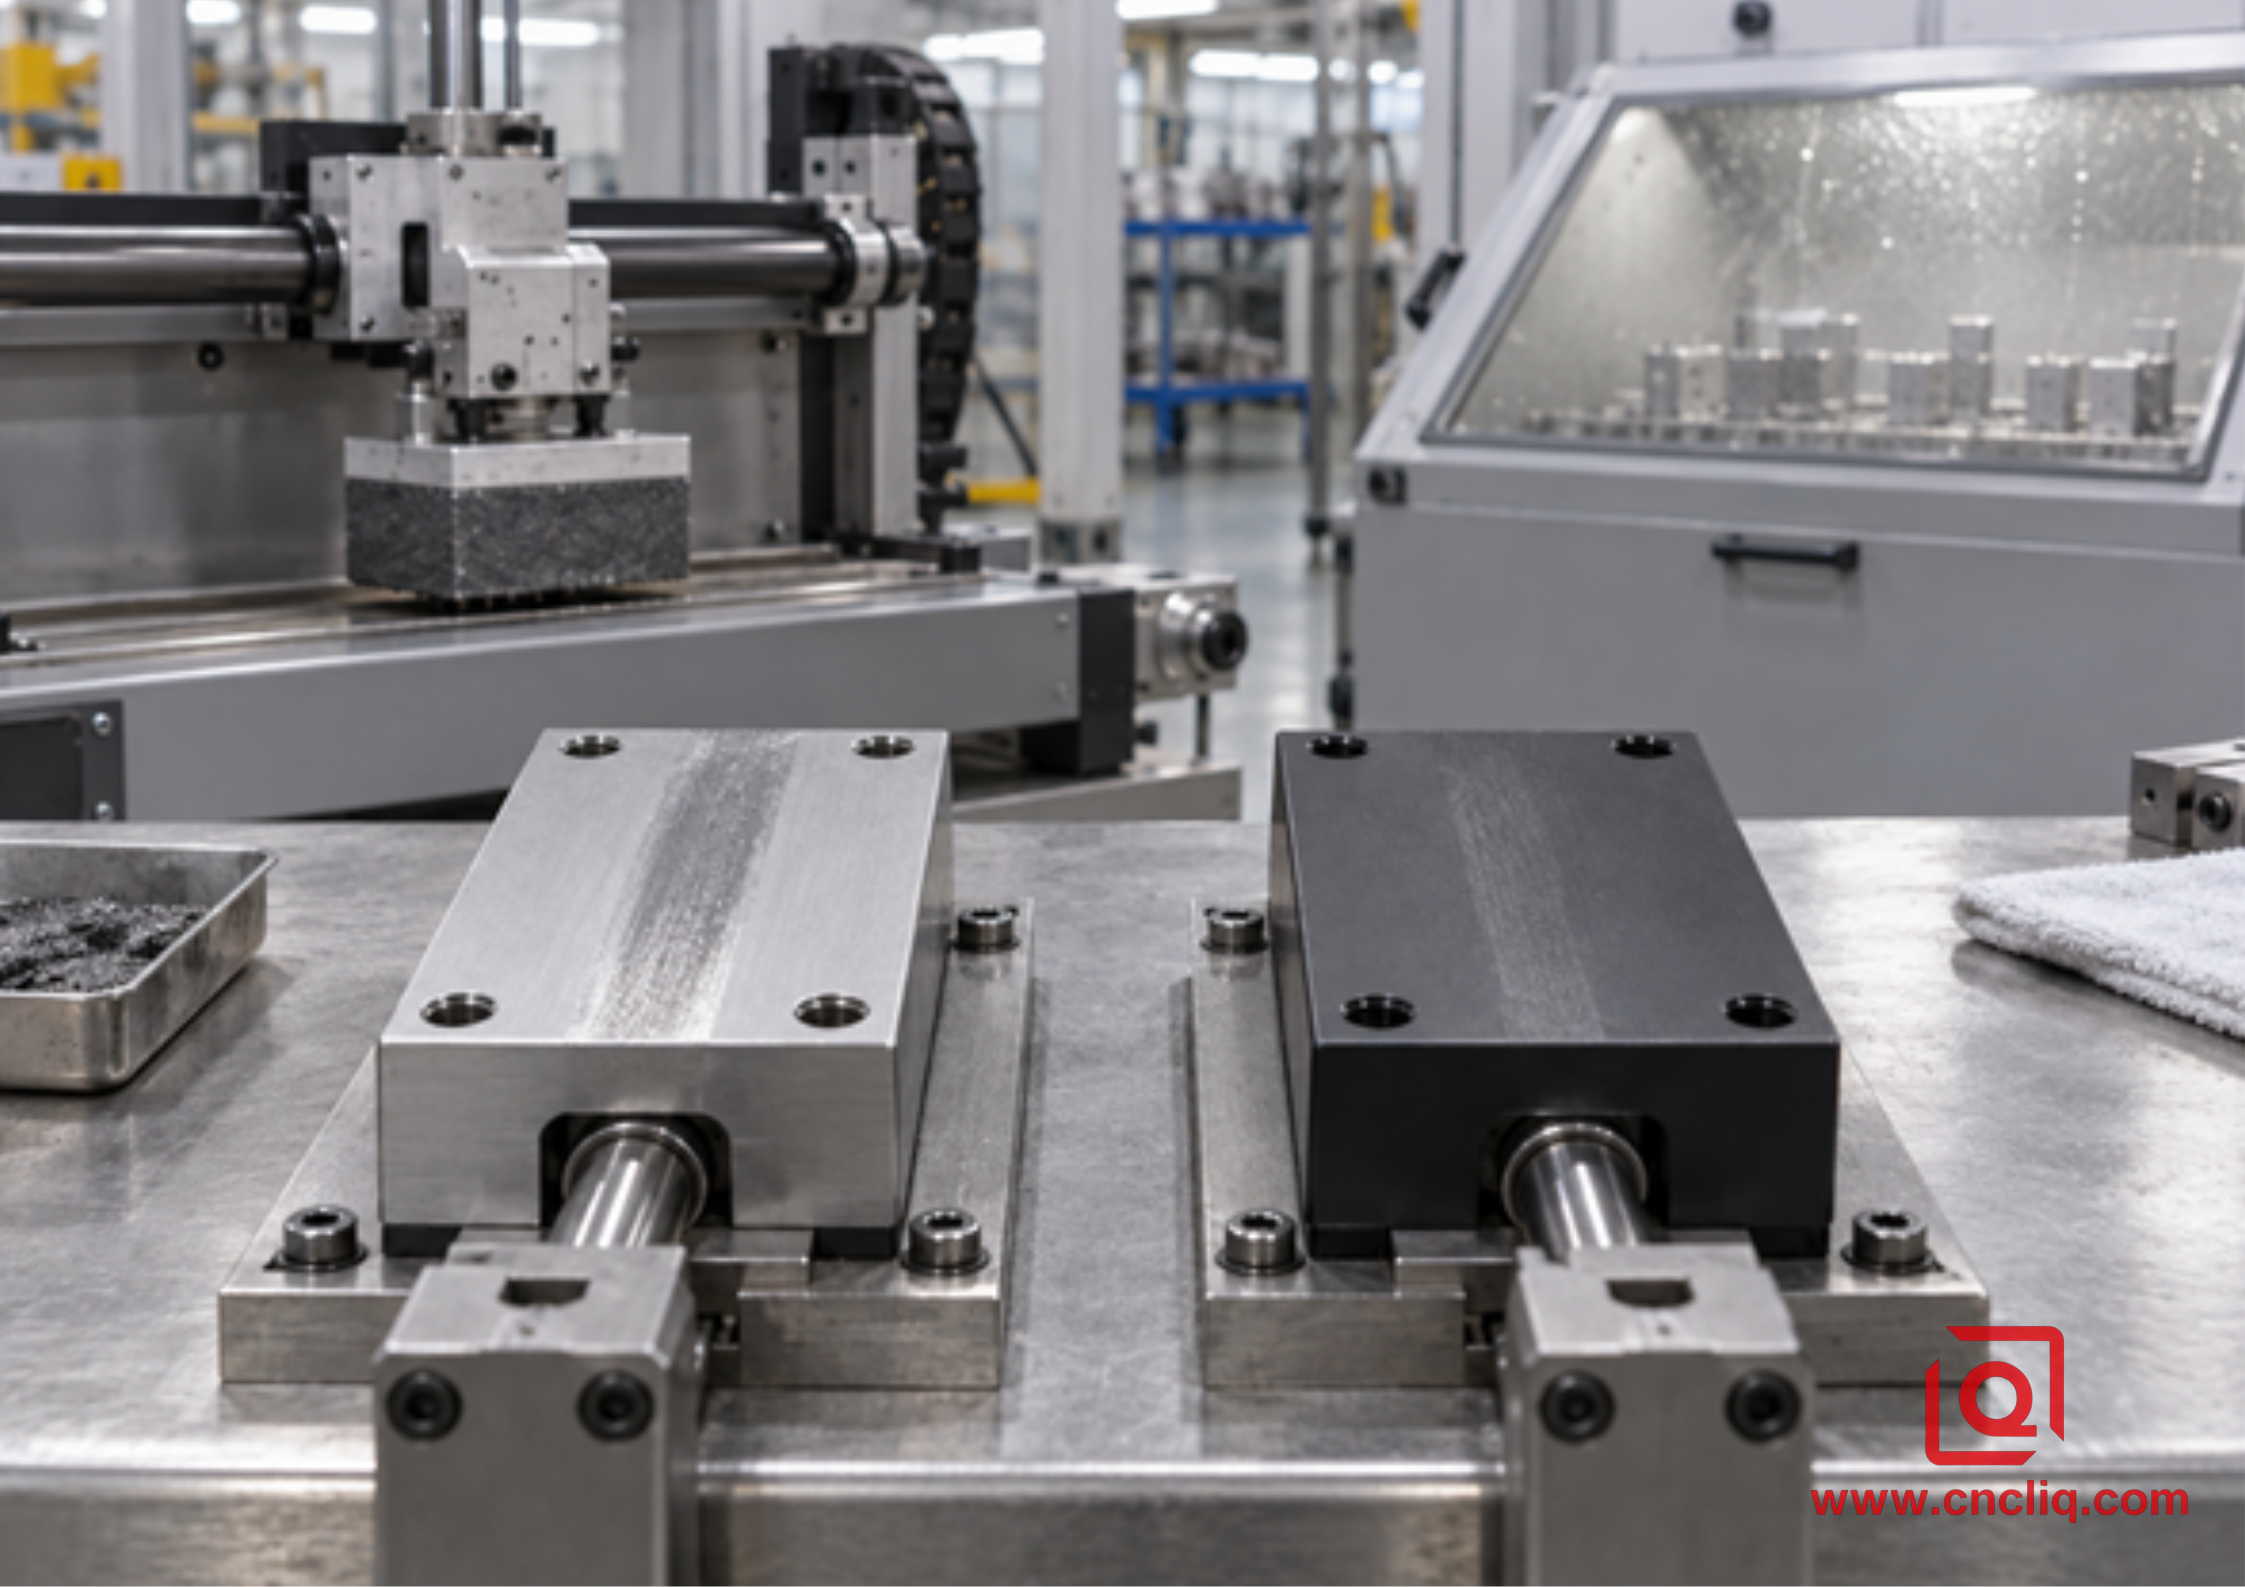
Износ зависит от структуры покрытия, встречной поверхности, нагрузки, смазки, уплотнения и метода испытаний, а не только от цвета.
Испытание на износ столь же конкретно. Негерметичная панель типа III соответствует стандарту MIL-PRF-8625 и соответствует стандарту ASTM D4060 с колесами CS-17. Каждое колесо выдерживает нагрузку 1000 г и вращается со скоростью 70 об/мин; пробег длится 10 000 циклов. После этого потеря веса преобразуется в индекс износа. Потолок составляет 3,5 мг на 1000 циклов для сплавов с содержанием меди 2% или выше и 1,5 мг для других сплавов. Эти цифры более полезны, чем «чрезвычайно устойчивые», потому что они определяют метод и порог приемлемости.
Не превращайте это испытание в универсальный срок службы. Уплотнение, пыльная направляющая, ручной корпус и гнездо подшипника создают различное давление, мусор, смазку, температуру и встречную поверхность. Тип III обычно превосходит тип II при истирании, однако большая толщина не всегда означает лучше. В спецификации отмечается, что стойкость к истиранию может уменьшаться примерно на 3 мила и не увеличивается автоматически с увеличением толщины. Он также предупреждает, что уплотнение снижает износостойкость типа III.
6. Сплав, цвет и отделка поверхности.
6061-T6 — это материал, который мы обычно можем подвергать механической обработке и анодированию без особых косметических затрат. Деталь 7075-T651 — это другой разговор: ее прочность может соответствовать конструкции, но натуральное твердое покрытие часто становится темнее. Заготовки 2xxx с высоким содержанием меди, заготовки 7xxx с высоким содержанием цинка и отливки заслуживают досрочного завершения испытаний. Отливки марок 360, 380 и 383 с высоким содержанием кремния могут стать серыми или пятнистыми, и нанесение на них толстого твердого покрытия затруднительно. MIL-PRF-8625 также ограничивает содержание меди и кремния для типа III выше указанного номинального значения, если не получено одобрение.
Для подбора цвета, контрольного сплава и состояния, партии материала видимых частей, направления механической или струйной обработки, утвержденных предельных образцов и зон маркировки стойки. «Черное анодирование» само по себе не является объективным косметическим стандартом. Тип II обычно лучше подходит для ярких цветов. Тип III можно красить, особенно в черный цвет, но его естественный темный тон ограничивает результат. Деталь может превысить толщину и износ, не обеспечивая при этом невысказанное ожидание идеальной однородности угольно-черного цвета.
Тонкие стенки, острые края, прерывистые поверхности и смешанные зоны литья и механической обработки также могут создавать вариации. Лицинь Руководство по изготовлению OEM-запчастей из алюминия на заказ объясняет, почему сплав, стратегию ЧПУ и отделку следует рассматривать вместе.
7. Случай анонимного клиента: держатель скользящего коллектора
Статус дела: Это вымышленная анонимная композиция, основанная на обычных условиях индивидуальной обработки. Он не заявлен как 1 идентифицируемый заказ.
Покупатель систем автоматизации запросил держатели коллектора 6061-T6, содержащие пневматические каналы, направляющее отверстие H7, резьбу M4, 2 уплотнительные площадки и внешнюю направляющую, скользящую по полимерной изнашиваемой накладке. На первом чертеже везде было написано «черное твердое анодирование», но не упоминались толщина, уплотнение, маскировка и этап размеров.
Номинальный слой типа III толщиной 50 мкм может закрыть направляющее отверстие примерно на 50 мкм, используя правило планирования наполовину наружу. Заказчику требовался длительный срок службы рельсов, а не твердое покрытие внутри портов или на поверхностях прокладок. На пересмотренном маршруте твердое покрытие было нанесено только на открытые рельсы и внешние изнашиваемые поверхности. Отверстие, резьба, уплотнительные площадки и точка заземления были замаскированы. Рельс получил припуск на обработку и контролируемый радиус кромки. Проверка охватывала функциональную ширину, диаметр отверстия, толщину покрытия в согласованных местах и зону маркировки стойки. Партия прототипов была собрана и запущена в эксплуатацию перед выпуском.
Выборочное твердое покрытие добавило маскирующей способности, но позволило избежать узких отверстий и ненужного покрытия. Каждый поставщик может предложить один и тот же объем отделки и пакет проверок, что сделает сравнение цен более значимым.
8. Укажите требование на чертеже и запросите предложение.
|
Поле запроса предложения |
Заявите это |
Почему это важно |
|
Материал |
Сплав, отпуск, контроль партии |
Влияет на рост, цвет, коррозию и получаемое твердое покрытие. |
|
Тип/класс |
Тип II или III; Класс 1 или 2 |
Отделяет процесс от цвета |
|
Толщина |
Цель, допуск, местоположение |
Соответствие средств контроля и предположения поставщиков |
|
Цвет/текстура |
Цвет, метод пескоструйной обработки/травления, лимит образцов |
Делает внешний вид измеримым |
|
Уплотнение |
Требуется, запрещено или предложено |
Устраняет коррозию и износ |
|
Маскировка |
Резьба, отверстия, контакты, уплотнения, следы на стойке |
Защищает функциональные интерфейсы |
|
Размеры |
Размеры и размеры до и после отделки |
Уточняется этап приемки |
|
Рекорды |
Толщина, солевой туман, истирание, цвет, FAI, CMM, сертификат на материал. |
Сопоставляет доказательства с риском |
Пример типа II: «Анодирование в соответствии с MIL-PRF-8625, тип II, класс 2, черный; 10–15 мкм; требуется уплотнение; замаскируйте резьбу и заземляющие площадки; готовые размеры применяются после нанесения покрытия; цвет соответствует утвержденному предельному образцу».
Пример типа III: «Твердый анод в соответствии с MIL-PRF-8625, тип III, класс 1; номинальная толщина 50 мкм; незагерметизирован для защиты от износа; отверстия маски и уплотняющие поверхности; измерить толщину в точках A, B и C; размеры, отмеченные FAI, применяются после нанесения покрытия». Эти примеры не являются универсальными инструкциями; Орган жеребьевки должен подтвердить окончательное решение.
Планируете деталь из анодированного алюминия? Отправьте 2D-чертеж, 3D-модель, сплав и состояние, годовое количество, размеры сопряжения, окружающую среду, цвет и поверхности, которые скользят, уплотняются, проводят электричество или остаются без покрытия. Liqin может просмотреть допуски, маскировку, проверку и завершить выбор перед составлением предложения. Отправьте свой проект на производственную экспертизу и конкурентное предложение.
8.1. Важные проверки первой статьи
Первое изделие должно поступать в настоящую сборку, а не просто в пластиковый пакет для образцов. Проверьте вал в его отверстии, проденьте уплотнение через его край и пропустите указанные калибры через готовую резьбу. Глубокие карманы и узкие щели могут не образовывать такой же оксид, как открытая поверхность, поэтому измерьте места, которые влияют на функциональность.
Запишите критическую особенность до и после анодирования. Эта пара намного лучше разделяет ошибки обработки, удаление травления и рост покрытия, чем одно законченное показание. Для проверки внешнего вида сравните сухие детали с подписанными предельными образцами при согласованном освещении и ориентации. Направленная обработка может заставить две одинаковые панели выглядеть по-разному при движении света.
Быстрая проверка получения
- Подтвердите номер детали, версию чертежа, сплав и состояние.
- Перед погрузкой проверьте маркировку стойки и границы маскировки.
- Измерьте согласованный внешний элемент и критическое отверстие.
- Используйте функциональные калибры для резьбы с покрытием; никогда не затягивайте застежку с силой.
- Сопоставьте цвет с утвержденными пределами, а не с памятью или веб-фотографией.
- Запишите проблемы по расположению объекта и номеру партии.
9. Девять проверок, прежде чем я опубликую чертеж
1. Назовите неудачу простым языком. Запишите, что вы пытаетесь остановить: белую коррозию вокруг винта, полировку рельса, несоответствие цвета, потерю изоляции или заедание вала. Различные сбои указывают на разные меры контроля.
2. Подтвердите сплав и отпуск. Не утверждайте отделку, пока не убедитесь, какой алюминий попадает в ванну.
3. Разделите косметические и функциональные поверхности. 1 часть может законно нуждаться в различных зонах обработки или маскировки.
4. Установите толщину по требованию. Больше оксида не означает автоматически лучше, особенно при плотной посадке или геометрии, критической по усталости.
5. Выбирайте уплотнение осознанно. Тип II обычно герметичен; Изнашиваемые поверхности типа III, возможно, придется оставить незагерметизированными.
6. Примените припуск на предварительную обработку. Проверьте внешние размеры, отверстия, пазы, резьбу, «ласточкин хвост», канавки для прокладок и прессовую посадку.
7. Контролируйте внешний вид. Определите партию сплава, предварительную обработку, расположение маркировки стойки, диапазон затемнения и контрольное освещение для видимых деталей.
8. Укажите доказательства. Запрашивайте только те отчеты, которые подтверждают ваши критические требования, используя при необходимости именованные методы тестирования.
9. Утвердить первую статью. Измерьте и соберите компонент с покрытием перед запуском серийного производства.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Продлевает ли срок службы Типа III автоматически в агрессивной среде?
Не автоматически. Я предпочитаю иметь прочную, запечатанную пленку типа II на правильном сплаве, чем сколы или плохо запечатанное твердое покрытие. Для наружного покрытия первый вариант может быть вполне разумным. На трущейся поверхности твердое покрытие может победить, поскольку износ является основным недостатком. Укажите в заказе условия окружающей среды, состояние уплотнений и приемочные испытания; Римская цифра сама по себе не может предсказать жизнь в поле.
2. Насколько анодирование типа III меняет диаметр отверстия?
Как правило, около половины толщины покрытия вырастает наружу от каждой стены с покрытием. Таким образом, слой типа III толщиной 50 мкм может уменьшить диаметр полностью покрытого отверстия примерно на 50 мкм. Травление, реакция сплава, геометрия и вариации процесса могут изменить результат, поэтому используйте оценку для DFM, а затем подтвердите ее с помощью измерений первого изделия на фактическом элементе.
3. Можно ли покрасить твердое покрытие типа III в черный цвет?
Да, тип III может поставляться как окрашенное покрытие класса 2, обычно используется черный цвет, но природный оксид уже имеет серый, бронзовый, оливковый, коричневый или почти черный цвет в зависимости от сплава и толщины. Этот базовый тон ограничивает яркие цвета и может затруднить точное соответствие косметических средств от партии к партии. Если основным требованием является равномерный цвет и отсутствует сильный износ скольжения, тип II обычно легче контролировать.
4. Нужно ли маскировать каждое резьбовое отверстие?
Нет. Просторная нить легкого типа II может отлично работать с покрытием, в то время как маленькая потайная резьба с твердым покрытием может вызвать затруднения. Обратите внимание на размер, длину контакта, экспозицию и то, должно ли соединение проводить электричество. Обведите оставшиеся незащищенными резьбы, затем согласуйте окончательную проверку: размер пробки, настоящий крепеж или измерение делительного диаметра. Это решение содержится в чертеже, а не в электронном письме, отправленном после того, как детали доберутся до танка.
5. Что должно входить в пакет запроса предложений?
Сначала предоставьте поставщику 2D-чертеж, 3D-модель, сплав/закал и количество. Добавьте тип отделки, класс, толщину, цвет и выбор уплотнения. Размеченный PDF-файл с указанием пустых участков, допустимых контактов стойки и размеров после отделки стоит больше, чем длинное неструктурированное электронное письмо. Укажите детали сопрягаемых частей и скажите, какие поверхности трутся, уплотняются, притираются или касаются жидкости. Наконец, перечислите отчеты, которые вам действительно нужны. В рамках этого пакета предложение охватывает ту же работу, которую вы ожидаете получить.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Если деталь в основном нуждается в цветной и обычной защите, начните разговор с Типа II. Если на поверхности имеется скользящий или абразивный контакт, обсудите тип III. Затем завершите работу должным образом: назовите сплав, толщину пленки, выбор уплотнения, замаскированные зоны, размерную стадию и данные проверки. Несколько четких пометок на чертеже обходятся дешевле, чем сортировка деталей с покрытием на остановленной сборочной линии.
Откуда взялись эти цифры
Основной ссылкой является MIL-PRF-8625F с поправкой 2 , от 23 ноября 2020 г. Здесь я проверил определения типов, толщину Типа III по умолчанию, выбор уплотнений, примечание о росте размеров и язык приемки.
Эта спецификация отправляет коррозионные работы в ASTM B117 и устанавливает 336-часовое воздействие соляного тумана для соответствующих панелей. Его маршрут истирания твердого покрытия соответствует стандарту ASTM D4060, а затем добавляет ограничения по колесу, нагрузке, скорости, циклу и индексу износа, использованные выше. Толщина соответствует ASTM B244 или ASTM E376. Перечисление методов имеет значение: число без его тестовой настройки легко понять неправильно.
Контактная информация
Компания: Нинбо Лицинь Промышленность Лтд.
Ежедневное обслуживание клиентов и послепродажная поддержка : сервис@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа : бизнес@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров и оптического профилирования КИМ до испытаний на твердость и солевого тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
