 Русский





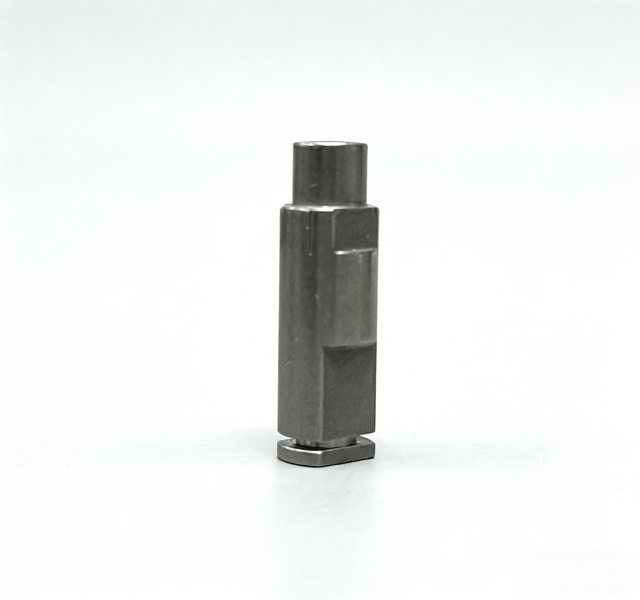
Описание продукта
| вещь | описывать |
|---|---|
| Дизайн/Размер | По чертежам или образцам заказчика. |
| Материал | Алюминий: 6061, 6063, 6082, 7075, 5052, A380 и т. д. Нержавеющая сталь: SS201, SS301, SS303, SS304 (SS304 пищевая), SS316, SS316L, SUS430, SS416 Сталь: низкоуглеродистая сталь, углеродистая сталь, 4140, 4340, Q235, Q345B, 20#, 45# и т. д. Легированная сталь (15Cr, 20Cr, 42CrMo) и др. Латунь: HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90 и т. д. Медь, бронза, медь и т. д. Титан: TC4 (TiAl6v4, Grade f5) Пластик: ABS, PC, PE, POM, Delrin, нейлон, пластик, PP, PEI, Peek и др. |
| процесс | Обработка на станках с ЧПУ, токарная обработка, фрезерование, штамповка, токарная обработка, резка и т. д. |
| Срок поставки | Изготовление образцов обычно занимает 3-7 рабочих дней, а серийное производство будет осуществляться в соответствии с подробным объемом после утверждения образцов. |
| Обработка поверхности | Прозрачное анодирование, цветное анодирование, химическое покрытие, шлифовка, пассивация, полировка, хромирование, пескоструйная обработка, лазерная гравировка, цинкование, черное оксидирование, никелирование, хромирование, цементация, термообработка, покраска |
| Испытательное оборудование | Координатно-измерительная машина (КИМ), двухмерный измерительный прибор, проектор, высотомер, микрометр, резьбомер, твердомер, штангенциркуль, штифтовой калибр, прибор для испытания в солевом тумане, прибор для измерения концентричности, спектрометр. |
| Система управления качеством | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| приложение | Автозапчасти, детали машин, компьютерные детали, медицинские детали, детали бытовой техники, электротехнические детали, детали электронных изделий, электронные детали, детали генераторов, детали альтернаторов, канцелярские товары, силовые выключатели, микропереключатели, строительная техника, товары и аудио-видеооборудование. |
| Формат файла | Solidworks, Pro/Engineer, CAD, PDF, JPG, DXF, IGS |
| Упаковка | Внутренний полиэтиленовый пакет, внешняя стандартная картонная коробка или по требованию заказчика. |
| Перевозки | Морские перевозки, авиаперевозки, международная экспресс-доставка (DHL, FedEx, TNT, UPS). |
| Служить | Профессиональная команда специалистов по внешней торговле обеспечивает оперативное и внимательное обслуживание. Протокол контроля размеров/Сертификат на сырье/Отчет об обработке поверхности/Технический чертеж Отчет RoHS/Отчет об испытании на солевое распыление/Отчет об испытании на твердость |
Обзор технических характеристик и анализ целевого применения
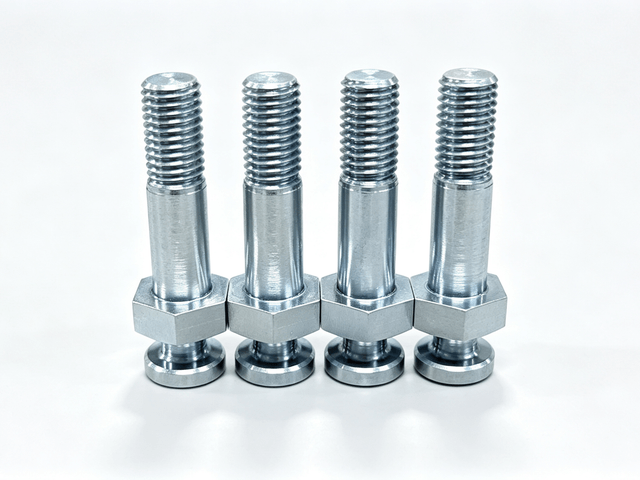
Благодаря своей конструктивной геометрии и техническим характеристикам — в частности, обозначению как винт опоры вилки с интегрированным шестигранным приводным кольцом , высокоточными направляющими хвостовиками , двойными выпуклыми сферическими поверхностями с большим радиусом кривизны и суженной канавкой для фиксирующего золотника — этот компонент разработан для трансмиссий тяжелых транспортных средств, приводов силовых агрегатов внедорожной техники и мобильных гидравлических клапанных механизмов.
В современных автоматизированных механических коробках передач, двухдисковых коробках передач и электрогидравлических системах переключения передач в сельскохозяйственной или строительной технике, вилки переключения и селекторные вилки должны преобразовывать гидравлическую или электромеханическую линейную силу в плавное и быстрое включение передач. Стандартные резьбовые крепежные элементы не могут удовлетворить этим условиям, поскольку механизмы переключения подвергаются интенсивному циклическому сдвигу, непрерывной вибрации двигателя, погружению в жидкость и динамическим смещениям. Этот специализированный крепежный элемент одновременно выполняет функции высокопрочного структурного анкера, самоцентрирующегося сферического шарнирного соединения и прецизионного осевого направляющего штифта. Сферическая коронка и профилированная шейка обеспечивают низкофрикционное посадочное место для опор вилки переключения или толкателей пневматических и гидравлических ведомых цилиндров, позволяя осуществлять микроскопические угловые отклонения без локализованных концентраторов напряжений или заклинивания.
Материаловедение и металлургическая целостность
Деталь изготовлена из европейской конструкционной легированной стали 36CrNiMo4, соответствующей стандартам EN 10083 и DIN 1.6511 , — высококачественной никель-хром-молибденовой стали для сквозной закалки, широко известной для ответственных компонентов силовых агрегатов.
Выбранные металлургические материалы обеспечивают исключительную закаливаемость сердцевины, усталостную прочность и ударную вязкость:
-
Синергия хрома и молибдена: Совместное добавление хрома и молибдена обеспечивает высокую закаливаемость, повышенный предел текучести и исключительную стойкость к отпуску, гарантируя сохранение размерной стабильности болта при длительной работе при температурах до 200 градусов Цельсия в условиях воздействия горячих трансмиссионных жидкостей.
-
Вклад никеля в прочность: Присутствие никеля способствует высокой ударной вязкости и сопротивлению разрушению, что предотвращает внезапное хрупкое разрушение при резких ударных воздействиях или сильных кратковременных скачках крутящего момента.
-
Однородность микроструктуры: Поставляется в виде горячекатаного и очищенного круглого прутка с начальным диаметром 20 мм . Сырье проходит тщательный ультразвуковой контроль для обеспечения внутренней плотности, нулевой микропористости и строгого контроля включений.
-
Характеристики после термообработки: Закалка и отпуск до или после черновой обработки позволяют получить однородную отпущенную мартенситную матрицу со сбалансированной прочностью на растяжение сердцевины, превышающей 1000 МПа, относительным удлинением более 11 процентов и высокой динамической усталостной прочностью.
Технологический процесс производства и точное машиностроение
Изготовление этого сложного компонента требует многоэтапного протокола обработки на станках с ЧПУ, токарной обработки, нарезания резьбы и финишной обработки, разработанного для достижения высокой концентричности по нескольким функциональным диаметрам при сохранении ориентации волокон исходного материала:
-
Высокоточная двухшпиндельная многоосевая токарная обработка на станках с ЧПУ: заготовки из сплавов обрабатываются на многоосевых токарных центрах, оснащенных приводным инструментом. Для формирования направляющего хвостовика диаметром 10,2 мм , головки диаметром 14,5 мм и критически важного профиля сужения катушки в синхронизированной установке требуется непрерывное осевое токарное обработка , исключающее ошибки концентричности между осью шага резьбы и контурами головки.
-
Прецизионное шестигранное фрезерование (канал 16): цельный шестигранный приводной хомут диаметром 16 мм изготавливается с использованием синхронизированного многоугольного фрезерования или динамических концевых фрезерных головок . Это устраняет структурные уязвимости, связанные со сварными или запрессованными соединениями, обеспечивая способность крепежного элемента выдерживать высокий крутящий момент без скругления или среза во время роботизированной сборки.
-
Высокоточная сферическая профилировка и сверхтонкая обработка: Специальные двойные сферические поверхности — с широким выпуклым радиусом R300 мм и переходным скруглением R2,5 мм — обрабатываются с помощью специальных профилирующих вставок. Выпуклые контактные поверхности требуют сверхгладкой поверхности с шероховатостью Ra 2,0 или лучше, строго без видимых линий, центральных выступов или ступенчатых следов, что обеспечивает равномерное распределение гидравлического контактного давления и предотвращает износ уплотнений в сопряженных чашках вилки.
-
Контроль радиусов накатки резьбы и перехода: Резьба M10 накатывается холодным способом, а не нарезается , что обеспечивает непрерывность потока металлических зерен вдоль корневого и гребневого профилей. Критические подрезы в корне резьбы и переходные скругления радиусом R0,5 мм тщательно формируются для снятия концентрации механических напряжений во время высокоциклической вибрации .
-
Обработка поверхности и коррозионная стойкость: Деталь покрыта специальным белым цинковым покрытием с минимальной толщиной слоя 0,012 мм, или 12 микрон . После нанесения покрытия проводится термическая обработка для снятия водородной хрупкости, а затем наносится пассивирующий герметизирующий слой. Обработанная поверхность надежно выдерживает более 72 часов испытаний в нейтральном солевом тумане в соответствии со стандартами ASTM B117 и ISO 9227 без образования красной ржавчины .
Строгий контроль качества и метрология размеров.
Система обеспечения качества соответствует строгим стандартам автомобильной промышленности и включает в себя статистический контроль производственных процессов в режиме реального времени с регулярными интервалами в 2,5 часа, первоначальную проверку первой детали и полную проверку размеров при окончательной отгрузке:
-
Критический диаметр хвостовика: наружный диаметр 10,2 мм с допуском минус 0,02 мм проверен с помощью высокоточных цифровых микрометров, чтобы гарантировать плавное скольжение и зацепление с соответствующими линейными направляющими втулками .
-
Толщина шейки по контуру: центральный размер шейки 3,92 мм с допуском от -0,10 мм до -0,15 мм и симметричным профилем R300 измеряется с помощью цифровых проекторов профиля и оптических контурных измерительных машин для обеспечения безупречного зацепления с фиксирующими зажимами и фиксаторами вилки .
-
Допуски резьбы: Наружная резьба M10 проверяется с помощью калиброванных калибровочных колец 6g (проходные и непроходные) до и после гальванического покрытия , что обеспечивает быструю сборку инструмента при сохранении надежности среза резьбы под действием крутящего момента.
-
Общие допуски и чистота: Размеры без допусков соответствуют стандартам ISO 2768-m для обработки материалов средней толщины и ISO 2768-H . Готовые детали проходят промышленную ультразвуковую обезжиривание для обеспечения отсутствия металлических заусенцев, стружки или остаточных солей гальванического покрытия.
Основные преимущества продукта и техническое превосходство
-
Двойная функциональная интеграция: объединяет осевой направляющий выступ, высокомоментный шестигранный привод для затяжки, внешнюю крепежную резьбу и самоцентрирующуюся сферическую зацепляющую головку в единый компактный компонент .
-
Высокая износостойкость при циклической усталости: закаленная сталь 36CrNiMo4 в сочетании с холоднокатаной резьбой в основании обеспечивает превосходную устойчивость к динамическим нагрузкам по сравнению со стандартными крепежными элементами из углеродистой стали .
-
Самоцентрирующаяся кинематика: прецизионный сферический профиль R300 компенсирует угловые микросмещения, присущие отклонениям в автомобильных механизмах, существенно снижая боковую нагрузку и износ от трения компонентов привода .
-
Устойчивость к жидкостям и воздействию окружающей среды: Усовершенствованное белое гальваническое покрытие толщиной 12 микрон обеспечивает надежную защиту от влаги, синтетических трансмиссионных масел, экстремальных смазочных материалов для редукторов и воздействия моющих средств .
Коммерческая ценность и промышленное влияние
Внедрение этого прецизионного винта для поддержки вилки обеспечивает ощутимую операционную и экономическую выгоду ведущим производителям автомобильного и промышленного оборудования:
-
Повышенная надежность трансмиссии: за счет снижения концентрации напряжений и предотвращения заедания в точках поворота этот компонент продлевает срок службы внутренних механизмов переключения передач более чем на 500 000 непрерывных циклов включения, что значительно снижает количество гарантийных случаев и отказов в эксплуатации.
-
Оптимизация эффективности сборочной линии: интегрированный шестигранный фланец и направляющая обеспечивают быструю роботизированную центровку и автоматизированное затягивание с требуемым моментом затяжки, сокращая время цикла на сборочных станциях автомобилей .
-
Снижение общей стоимости владения: объединение многокомпонентных узлов втулок, штифтов и болтов в единую моноблочную прецизионную деталь исключает операции вторичной сборки, упрощает управление спецификациями материалов и минимизирует сложность цепочки поставок.
Часто задаваемые вопросы
В1: Какова механическая функция расширяющейся выпуклой сферической поверхности диаметром 300 мм и сужающейся фиксирующей канавки?
A: Эта специализированная геометрия обеспечивает низкофрикционный, самоцентрирующийся шарнирный интерфейс, специально разработанный для компенсации микроугловых отклонений во время переключения передач. Широкая кривизна R300 мм позволяет вилкам переключения передач или гидравлическим толкателям плавно перемещаться без локального защемления кромок, концентраторов напряжений или механического заедания. Прецизионно обработанная канавка в шейке диаметром 3,92 мм служит опорным посадочным местом для стопорных колец, фиксаторов или возвратных пружин, обеспечивая надежную осевую фиксацию при сохранении динамической свободы вращения. Обработка обеих элементов за один цикл ЧПУ гарантирует высокую концентричность и гладкую поверхность с шероховатостью Ra менее 2,0 микрон.
В2: Почему для этой детали выбрана легированная сталь 36CrNiMo4, и как производственный процесс обеспечивает усталостную прочность резьбы?
A: Сталь 36CrNiMo4 (EN 10083 / DIN 1.6511) обеспечивает оптимальный баланс закаливаемости, прочности на растяжение сердцевины, превышающей 1000 МПа, и высокой ударной вязкости с надрезом, предотвращая хрупкое разрушение и микроусталостные разрушения в жестких условиях передачи. Для максимального увеличения срока службы при усталости наружная резьба M10 изготавливается методом прецизионной холодной накатки резьбы, а не одноточечной нарезкой. Холодная формовка сохраняет непрерывный поток металлических зерен вдоль боковой поверхности и корня резьбы, создавая полезные остаточные сжимающие напряжения, которые в сочетании с радиусом корня R0,5 мм для снятия напряжений предотвращают образование усталостных трещин и обеспечивают срок службы более 500 000 динамических циклов.
В3: Как минимальное покрытие из белого цинка толщиной 0,012 мм (12 микрон) влияет на жесткие допуски направляющей хвостовика диаметром 10,2 мм и резьбы M10?
A: Точность размеров обеспечивается за счет компенсации допусков до нанесения покрытия в процессе токарной обработки на станках с ЧПУ и накатки резьбы. Наружный диаметр 10,2 мм (с допуском -0,02 мм) и диаметр шага наружной резьбы намеренно обрабатываются с учетом заданных базовых параметров, чтобы после нанесения покрытия толщина наплавленного слоя соответствовала спецификации. Для проверки посадки до и после финишной обработки поверхности используются калиброванные резьбовые калибры 6 г (проходные и непроходные). Кроме того, после нанесения покрытия применяется процесс термообработки для предотвращения водородного охрупчивания, что обеспечивает достижение 72-часовой стойкости к коррозии в нейтральном солевом тумане без ущерба для зазоров при сборке или стабильности крутящего момента.
ТЕЛ.: +86 187 5714 8656
Электронная почта: zhouli@chinaliqin.com
WhatsApp: +86 187 5714 8656
Веб-сайт: https://www.cncliq.com/