 中文 (简体)




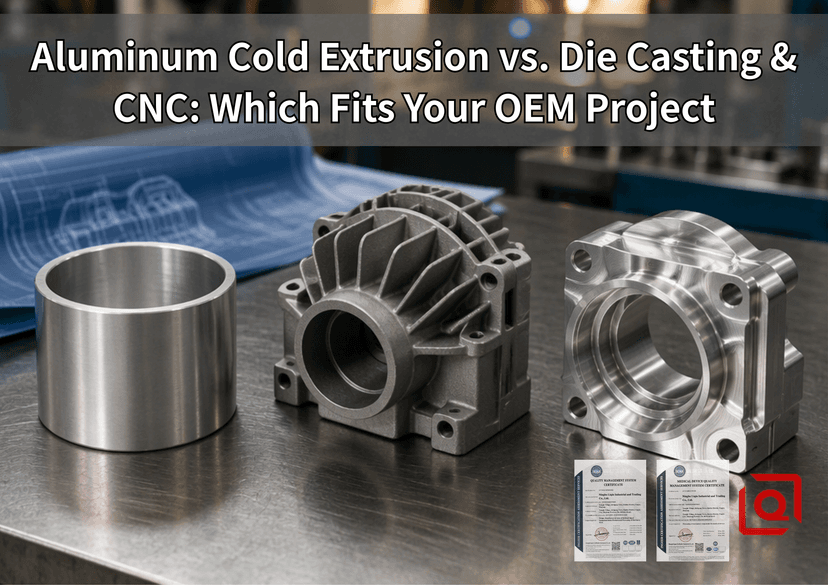
每个硬件构建都会遇到相同的瓶颈。 CAD 模型已锁定,公差已检查,采购现在面临着艰难的权衡:我们如何在不破坏零件成本或避免现场故障的情况下扩展这种铝制外壳?
大多数工程团队在原型制作过程中都坚持使用多轴 CNC。一旦订单规模扩大,他们就会本能地转向高压压铸 (HPDC),完全跳过冷挤压。这种跳跃往往会适得其反。对于深腔、对称或圆柱形壳体,从棒料直接跳到压铸会产生隐藏的孔隙、压力衰减测试期间的废料尖峰以及斑点阳极氧化。
让我们看看冷挤压、压铸和钢坯 CNC 在工厂车间的实际生产条件下的表现如何。
工具内部实际发生了什么
3D CAD 查看器不会向您显示金属在吨位下如何变形。选择正确的路线需要跟踪循环期间的金属位移、应变和热历史。
铝冷挤压(冲击锻造/冷成型)
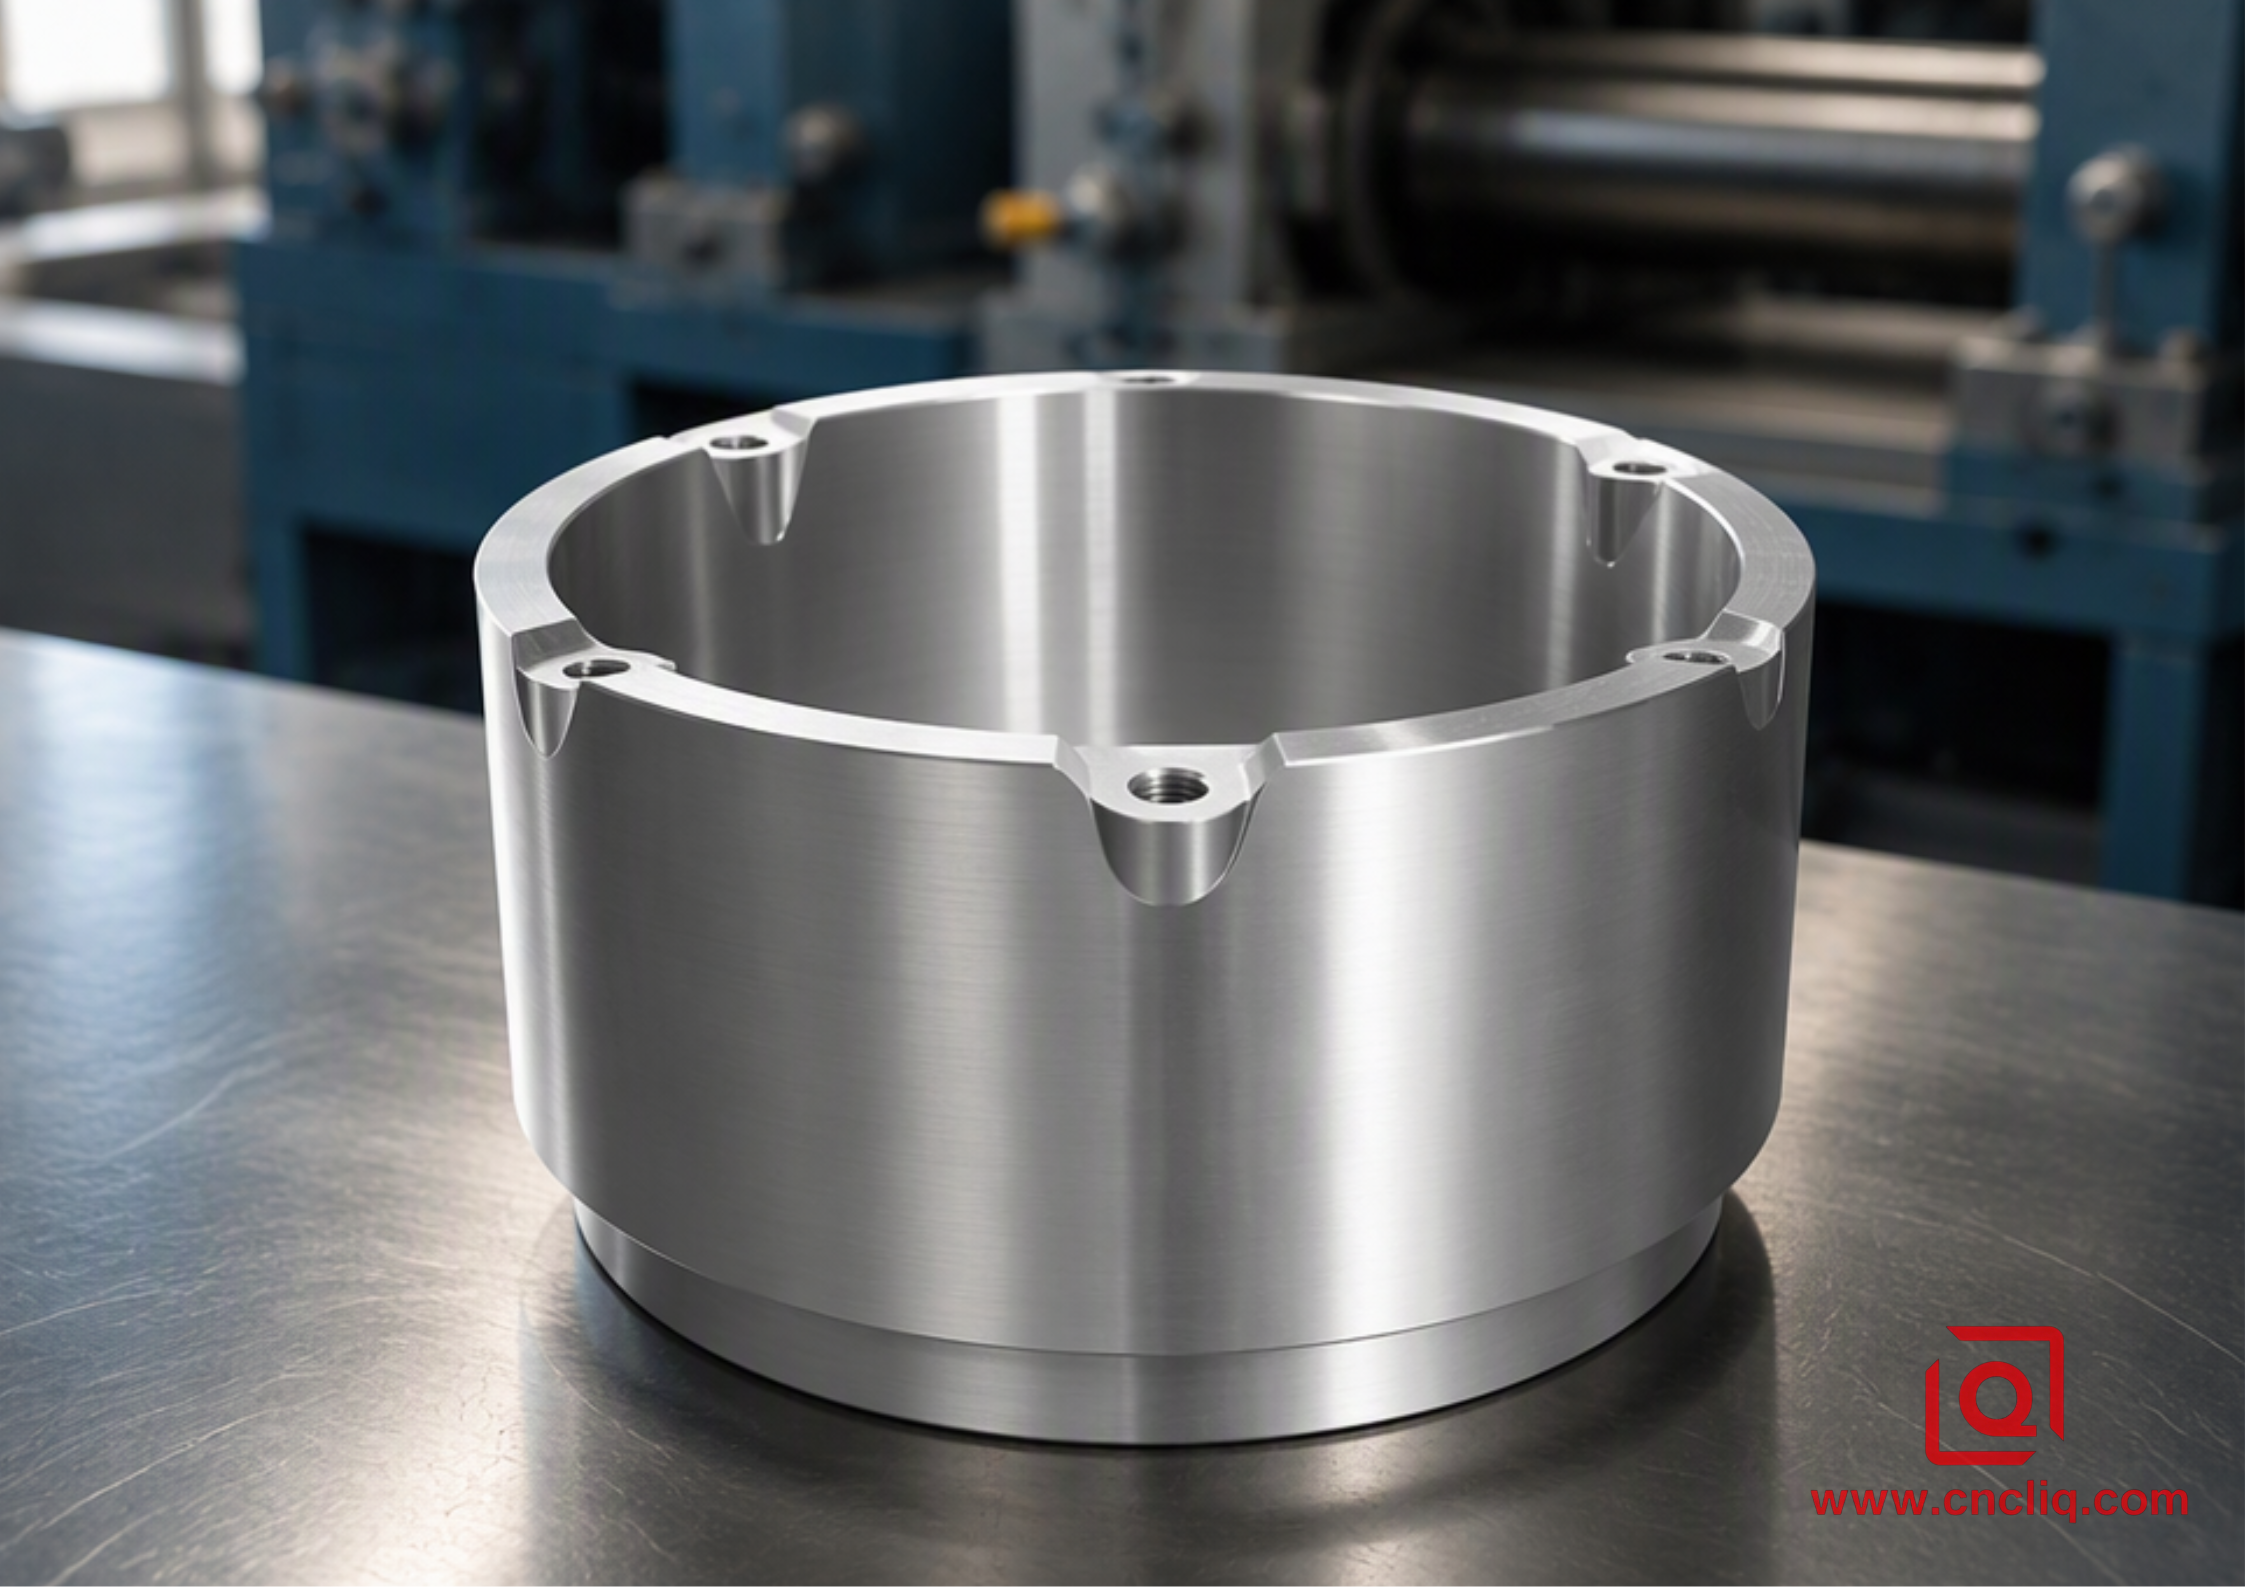
生产从从连铸棒上切下的退火、涂层圆柱形块开始。在室温下将金属块装入碳化钨模具中,并受到 250 至 1200 吨机械压力机驱动的工具钢冲头的冲击。
料块立即屈服超过其塑性极限,向后冲过冲头尖端,向前推动通过模喉,或填充底部型腔特征。由于成形发生在远低于再结晶阈值的情况下,因此该过程会引起严重的加工硬化。
-
结果:纵向晶粒流线沿着零件几何形状连续弯曲和包裹,而没有剪切。
-
循环速度:一次按压行程可在 2 至 4 秒内形成近网空心体,然后顶出销将其踢出。
-
二次加工:单夹紧车床走刀修整口部、切割 O 形圈凹槽以及单点螺纹以进行螺距加工。
高压压铸 (HPDC)
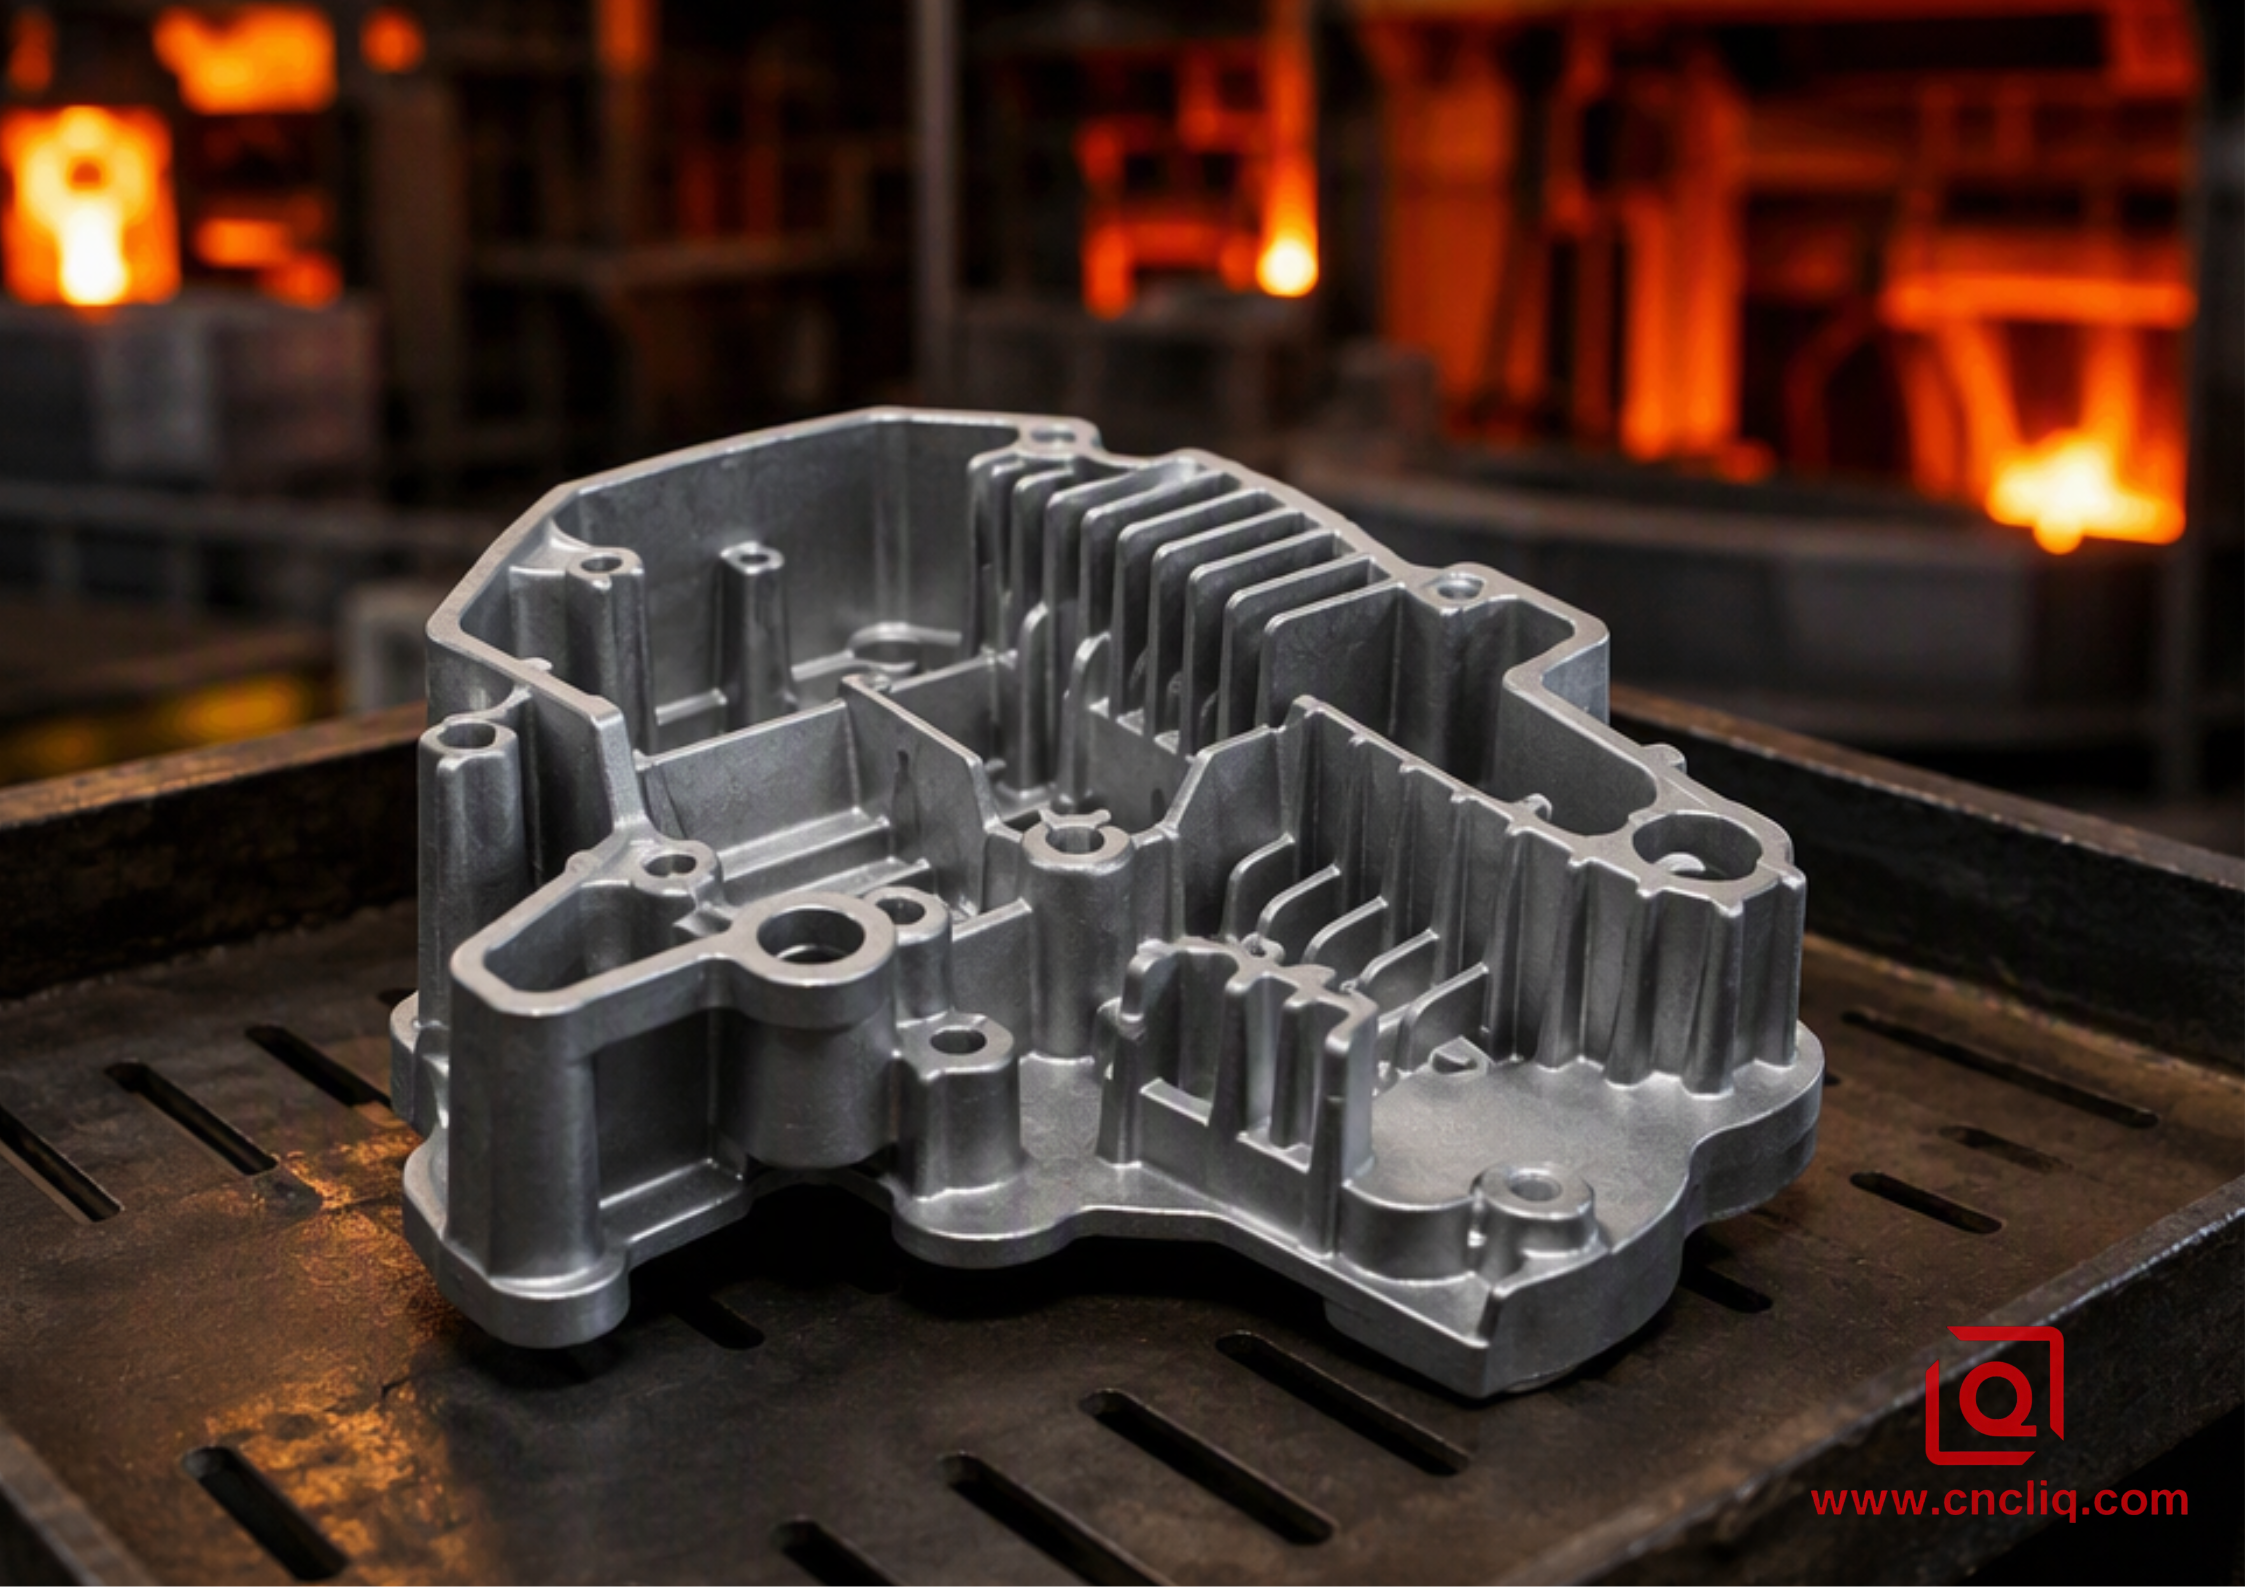
铸造厂将再生铝锭(A380 或 ADC12 等高硅混合物)熔化到大约 660 至 700 摄氏度。液压压射套筒在 30 至 100 MPa 的增压器压力下,以每秒 40 至 60 米的速度将液态合金压入 H13 钢工具中。
-
结果:不规则织带、内部散热片、凸台和低至 1.5 毫米的薄壁具有出色的自由度。
-
问题:湍流填充会截留射套空气并在熔体中燃烧脱模剂。在液压脉冲或连续振动下,这些内部气泡会形成泄漏路径和早期疲劳撕裂。
减材数控加工
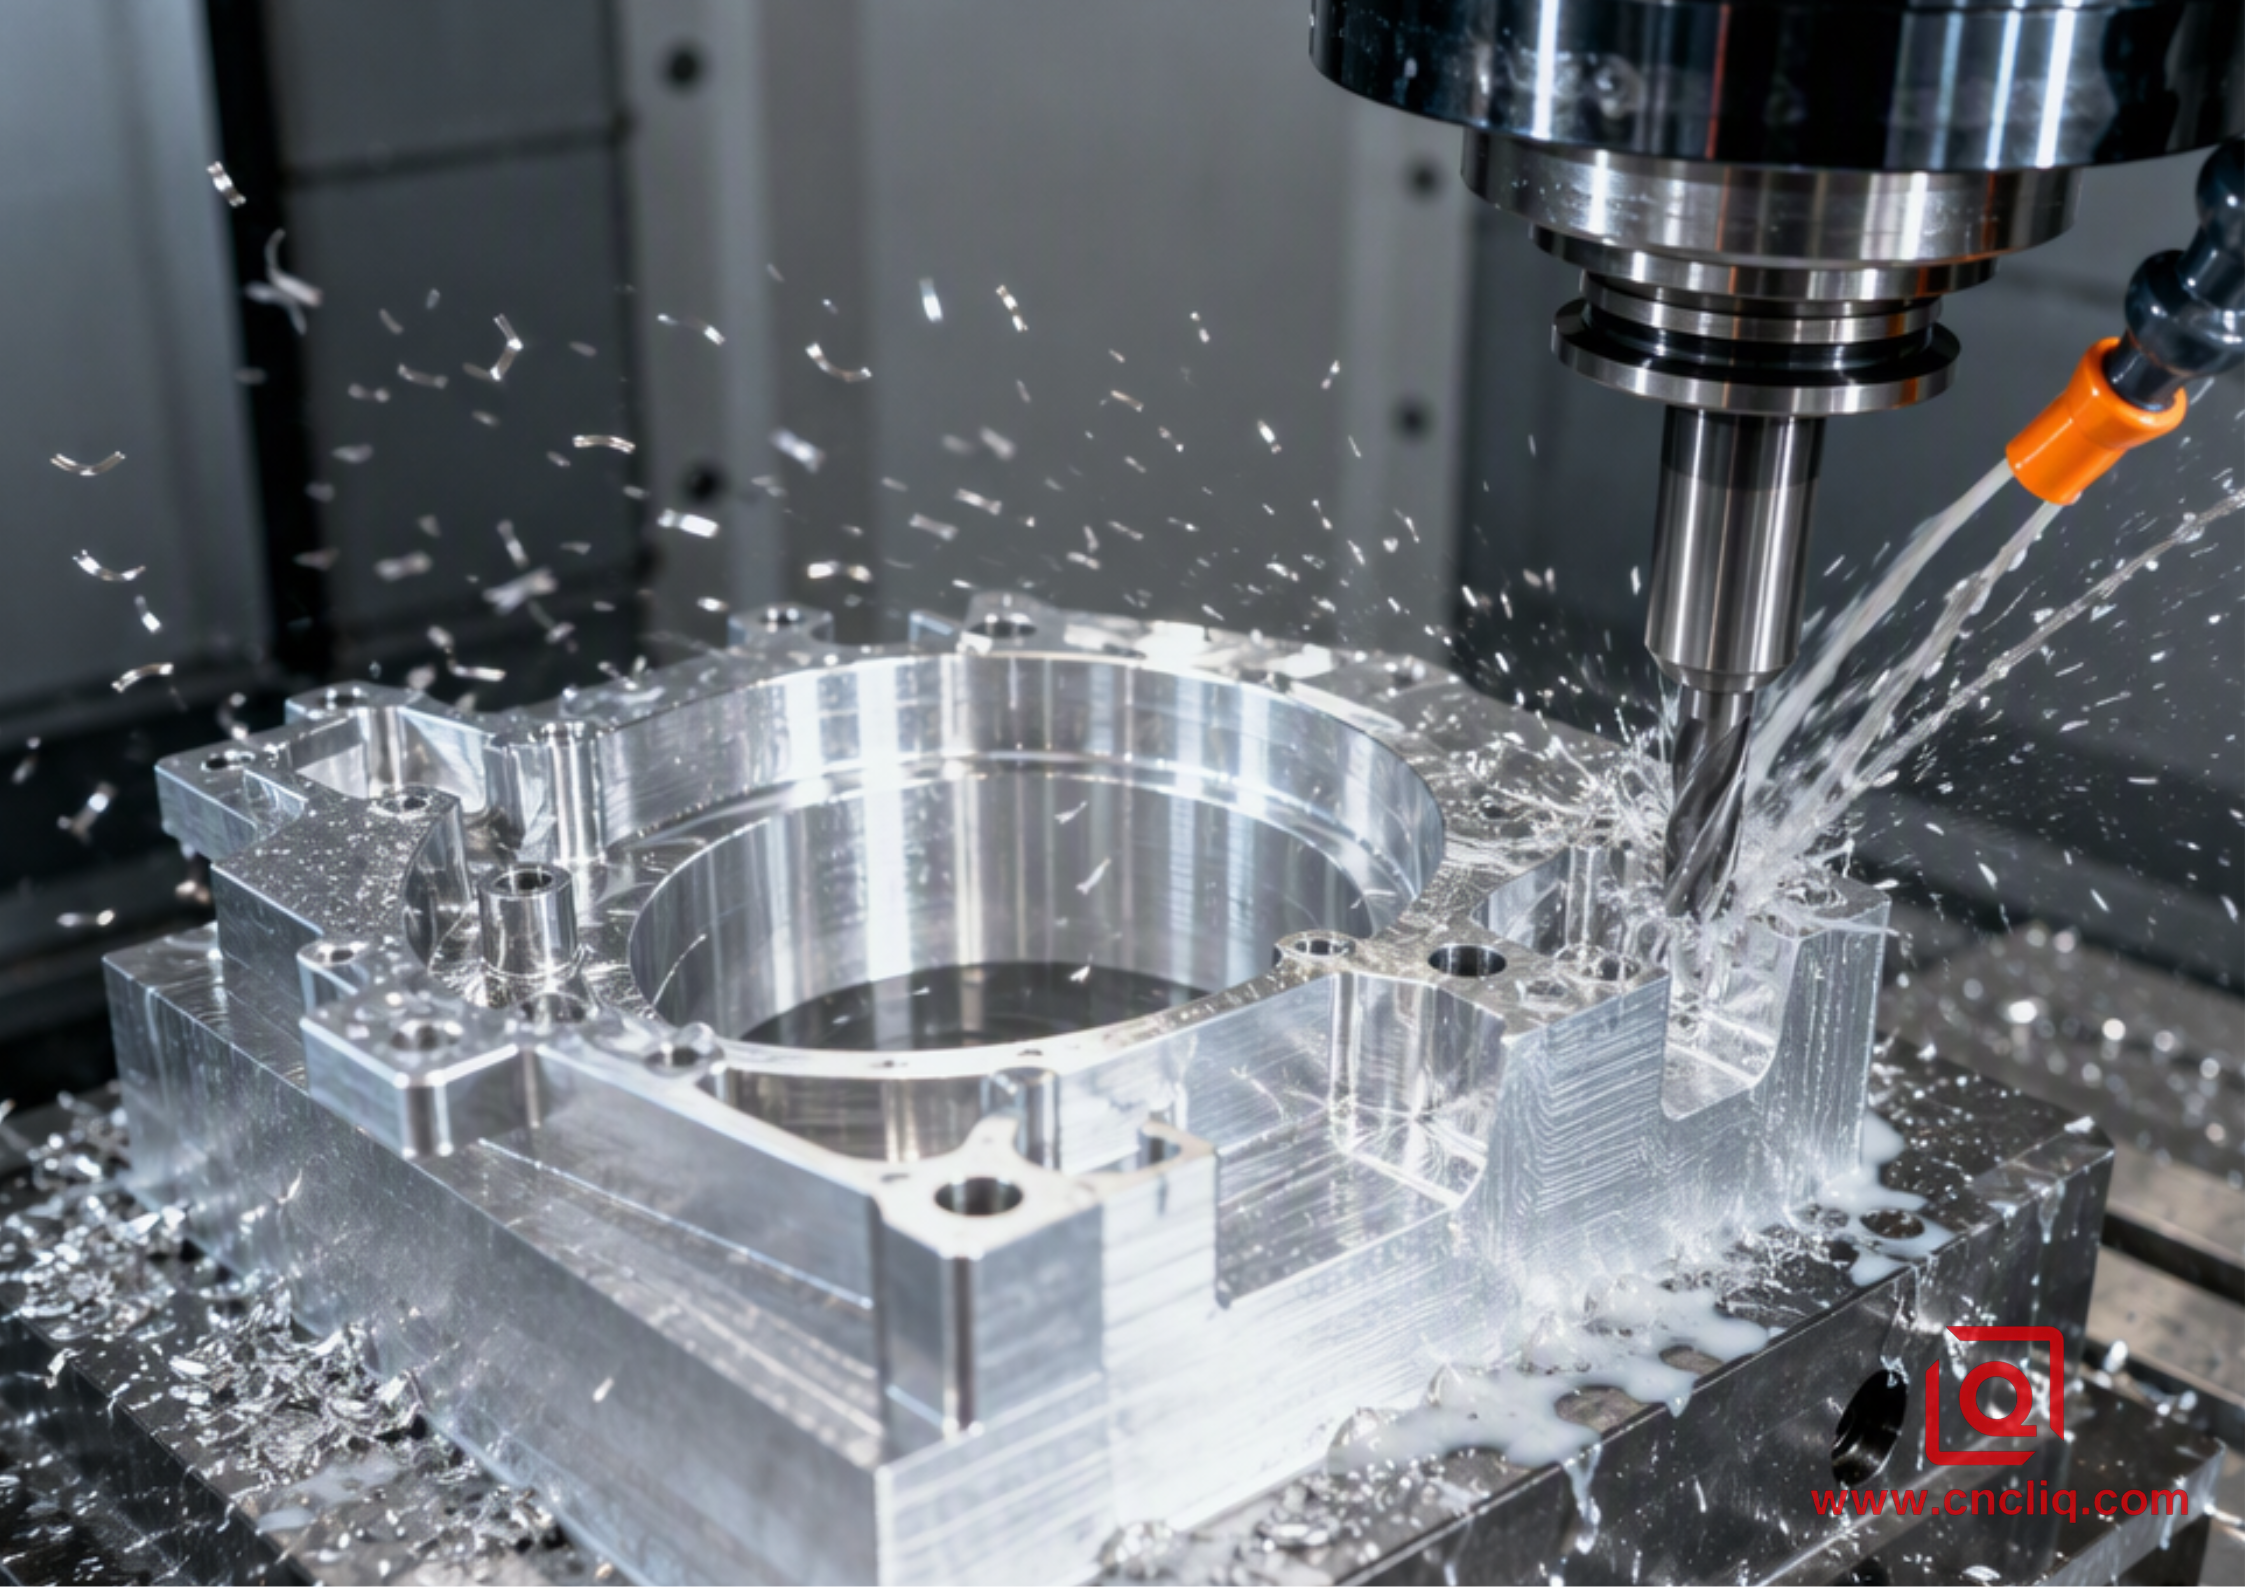
操作员将挤压 6061-T6511 锻制棒材安装在车铣中心的定制卡盘中。硬质合金立铣刀的转速在 8000 至 18000 RPM 之间,清理原材料,直到最终的几何形状出现。
-
结果:保持 0.005 毫米公差的紧密孔、清晰的边缘和零前装模具交货时间。
-
问题:深空心型材将 65% 至 80% 的昂贵棒料直接转化为切屑,将每个零件的主轴循环时间延长至 6 至 15 分钟。
结构可靠性:晶粒纤维、孔隙率和破裂强度
一旦外壳容纳液压油或在电动汽车热负载下进行循环,数据表拉伸值的意义就很小。长期可靠性取决于内部微观结构。
Cold Extrusion (Continuous Flow) Die Cast (Dendritic + Pores) CNC Solid Billet (Cut Flow)
┌──────────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ ══════════════════════════ │ │ · · ○ · · · · │ │ ───────────────────────── │
│ ══════════════════════════ │ │ · · · · ○ · · │ │ ──────────── [Cut] ────── │
│ ═══════╗ ╔═════════ │ │ · ○ · · · · · │ │ ═══════╗ ╔════════ │
│ ║ Flow ║ │ │ [Micro-porosity] │ │ ║ Cut ║ │
│ ║ Lines ║ │ │ │ │ ║ Lines ║ │
└────────╨────────╨──────────┘ └─────────────────────────────┘ └────────╨────────╨─────────┘
冷成型 6061 或 6082 可保留沿部件侧壁的连续金属晶粒流动。这使得工件能够承受突然的压力波动和循环冲击载荷。 HPDC 在不同的机制下运行:快速凝固形成容易产生气体滞留和微收缩空隙的树枝状结构。完全通过 CNC 加工加工的零件源自具有均匀纹理的棒料。相反,深腔和阶梯式几何形状会破坏晶粒方向,在内半径附近形成高应力区。
工艺比较矩阵
| 范围 | 铝冷挤压 | 高压压铸 (HPDC) | 精密CNC(来自钢坯) |
| 材料等级 | 1070、6061、6082、7075 | A380、A383、ADC12、AlSi10Mg | 6061-T6、7075-T6、2024、5083 |
| 材料利用率 | 88% 至 96%(近网) | 82% 至 90%(重熔流道) | 20% 至 45%(切屑损失高) |
| 主要周期时间 | 每次行程 2 至 6 秒 | 每次射击 25 至 60 秒 | 每首 4 至 20 分钟 |
| 成形公差 | 0.03 至 0.08 毫米 | 0.10 至 0.25 毫米 | 0.005 至 0.02 毫米 |
| 表面粗糙度(Ra) | 0.4 至 1.6 µm(抛光) | 1.6 至 3.2 µm(铸皮) | 0.8 至 3.2 µm(刀痕) |
| 内部密度 | 100% 致密;连续纤维 | 存在微孔隙(1 至 4 级) | 100% 致密;切断纤维 |
| 阳极氧化外观品质 | 均匀、干净、光亮的表面 | 暗灰色、浑浊的硅片 | 均匀、干净、光亮的表面 |
| 模具投资 | 3500 至 15000 美元(冲压和模具) | 15000 至 65000 美元(钢模) | 0 美元(标准软钳口) |
| 经济批量窗口 | 3000 至 200000+ 件/年 | 10000 至 500000+ 件/年 | 1 至 2500 件/年 |
冷挤压实用 DFM 规则
为了防止在大吨位运行期间冲头折断和金属剪切,请将零件打印固定到以下五个经过车间测试的规则:
-
限制挤压比:计算从坯料到成品墙的横截面减少量。冷成型 6000 系列合金时,将此指标保持在 3.0 和 8.0 之间。超过 10.0 峰值时,冲头负载超过 1800 MPa,会在短时间内磨削工具。
-
匹配墙壁与地板的比例:严格的尺寸步骤(例如将 1.2 毫米的侧面与 18 毫米的实心底部配对)会引发不均匀的流动阻力,从而使罐身起皱或撕裂。壁底厚度比应为 0.6:1 至 1.5:1。
-
轻松进入半径: 90 度硬台阶可抑制向后挤压。给内角至少 1.0 毫米的半径,并将开式模具入口过渡设置为 1.5 毫米或更宽,这样材料就不会在行程中途剪断。
-
要求适当的回火和润滑:以完全软化的 O 回火喂入 6061 或 6082 毛坯,并用磷酸锌或反应性聚合物皂进行准备。成型后,进行固溶热处理和沉淀硬化(在 530 摄氏度下浸泡 2 小时,在 15 秒内淬入水中,然后在 175 摄氏度下时效 8 小时),以达到超过 310 MPa 的屈服和拉伸额定值。
-
使用挤压 + CNC 混合方法:让冷挤压在几秒钟内处理 90% 的大块形状(型腔、阶梯筒、底部驱动六角形)。然后将毛坯壳送入高速车床,对螺纹表面和 O 形圈凹槽进行 30 至 50 秒的清理。
车间案例研究:汽车传感器外壳
一家 1 级流体系统供应商需要铝制传感器外壳(外径 48 毫米、孔径 40 毫米、深度 85 毫米、内 M38×1.5 螺纹、底部外六角驱动器)。
 Raw Billet Slug (Ø46mm x 32mm)
 │
 ▼ [1. Cold Extrusion Strike - 3.2s]
 Near-Net Cup (Ø48mm x 88mm, Wall 4mm)
 │
 ▼ [2. T6 Heat Treatment]
 Homogenized 6061-T6 Mechanical Matrix
 │
 ▼ [3. Secondary CNC Lathe - 42s]
 Final Product: Thread M38x1.5 + O-Ring Groove + Face Trim
原始工艺(实心棒材 CNC)
对直径为 55 毫米 x 95 毫米的实心 6061-T6 棒料进行车削和铣削消耗了 610 克原材料,生产出 138 克重的外壳。每件主轴时间为 8 分 45 秒。该工厂将 77.3% 的库存(472 克)转化为废片,在 45000 件的年度计划中,单位成本降至 6.85 美元。
失败的铸造厂运行(ADC12 压铸)
改用铸造 ADC12 缩短了原始循环时间,但外壳必须通过 3.5 MPa 氦气泄漏测试。铸造湍流导致螺纹根部和侧壁冷隔附近的泄漏废品率高达 8.4%。更糟糕的是,富硅合金在阳极氧化槽中变成了斑点状的深灰色,未能通过外观质量检查。
混合修复(冷成型 6061 + 数控车床)
工程团队改用冷镦 6061 冲裁设置:
-
料块制备: 6061-O铝毛坯经过剪切和倒边处理,尺寸为直径46毫米,长度32毫米,总重量146克。
-
反向冷挤压: 400吨压力机一次完成冲压成型杯形件。成品件壁厚3.8毫米,底部整体六角形结构,整个过程仅需3.2秒。
-
热处理:采用常规T6固溶处理和人工时效调整材料性能,屈服强度275MPa,拉伸强度310MPa。
-
CNC 后加工:精车削过程通过一次装夹操作在 42 秒内完成。该工序加工O型圈槽,修整端面边缘,攻出M38×1.5内螺纹孔。
Cost Breakdown Comparison (Per Part at 45,000 Units/Year)
Pure CNC Machining: ████████████████████ 6.85 USD
Die Casting (w/ scrap):████████████ 4.20 USD (High defect rate)
Cold Extrusion+CNC: ███████ 2.95 USD (0% burst leaks)
最终件成本降至 2.95 美元,与纯 CNC 相比,成本降低了 56.9%。冲头和碳化钨模具镶件的模具费用总计 5800 美元,完全摊销到前 1500 个零件中。在整个 45000 台机组的运行中,氦气泄漏废品率保持在 0.00%。
采购指南
在以下情况下选择纯多轴 CNC:
-
年产量保持在2000台以下。
-
几何形状不对称,缺乏轴向或平面平衡。
-
该设计预计会频繁进行中期修改。
-
跨多个参考基准的真实位置和跳动必须保持小于 0.010 毫米。
在以下情况下选择高压压铸:
-
年产量超过15000件。
-
几何形状包含非对称安装支架、可变壁截面小至 1.5 毫米以及深散热片。
-
该部件不会保留加压流体,因此微孔无害。
-
外部饰面依赖于粉末涂层或电子涂层,而不是光亮的装饰性阳极氧化。
在以下情况下选择冷挤压(或冷挤压 + CNC):
-
年产量3000件以上。
-
该部件是管状、杯状、圆柱形或旋转平衡的。
-
应用要求需要具有零泄漏孔隙率的致密 6000 或 7000 系列锻造强度。
-
外观规范要求进行清洁、均匀的阳极氧化处理。
-
与在轧机上倒出方坯相比,您希望将原材料切屑浪费减少 50% 至 75%。
常见问题解答
1. 高强度7000系列铝合金(如7075)可以冷挤压吗?还是仅限于1000和6000系列?
是的,7075 会形成冷态,但与 6061 或 1070 相比,您的加工余量会急剧缩小。金属块需要完全 O 型回火退火,并搭配多层转换润滑油,以避免磨损。您还需要冲头上有大的拐角半径,这样极端的应力就不会折断工具钢。冲头和模具磨损迅速攀升;当加工深度或复杂的 7075 杯子几何形状时,车间会将料坯温度提高到 200 至 250 摄氏度(热成型),以降低吨位而不破坏晶粒排列。
2. 冷挤压的前期模具成本和交货时间与压铸直接比较如何?
冷成型模具的预算更轻,周转速度更快。将硬化工具钢冲头与硬质合金刀片一起冲孔的价格通常为 3,500 至 15,000 美元,从图纸到第一篇文章需要 3 至 5 周的时间。相反,HPDC 模具涉及复杂的滑块、内部冷却和顶出销,导致成本高达 15,000 至 65,000 美元,而交付时间则长达 8 至 14 周。
3. 为什么冷挤压比高压压铸产生更干净的阳极氧化表面?硅含量和无空隙金属解释了这种差异。 A380 和 ADC12 等压铸牌号含有 9% 至 12% 的硅,以确保薄片中的熔体流动性。这种硅可以抵抗硫酸浴的溶解,从而使零件变得浑浊,形成一层暗淡、有斑点的灰色薄膜。挤压使用锻制棒材(如 6061 或 6082),硅含量极低且内部空隙为零,每次通过都能获得清晰、明亮的阳极氧化颜色。
4. 如果我们的零件有不对称的侧支架或垂直的安装孔,会发生什么情况?冷成型取决于对称的径向流动,使得在下冲程期间不可能出现偏心的凸片或交叉孔。首选路线是两步混合方法:在 3 秒内将对称罐、罐身或外壳冲压成近净形状,然后将其放入 4 轴或 5 轴 CNC 装置中切割交叉孔、平面或侧片。
5. 冷挤压冲头和硬质合金模具可以使用多长时间才需要更换?让您的金属块保持退火状态,涂上磷酸锌皂,并将挤压比保持在 8.0 以下,整体硬质合金刀片在超出规格之前会达到 200,000 至 500,000 次冲击。工具钢冲头(如 CPM-10V 或 Vanadis 4 Extra)通常会经历 50,000 至 150,000 次循环,然后才会因疲劳或轮廓腐蚀而被迫更换。
概括
选择正确的路径取决于零件的几何形状、批量大小和目标规格。多轴 CNC 适合不规则、自由形状的短流程,其中设置速度很重要。如果不存在滞留空气和表面下空隙,高压压铸就需要大量生产复杂的零件。对于需要坚固的耐爆裂性、干净的阳极氧化装饰面和最低的零件定价的深圆形外壳,可以在快速二次加工清理的支持下进行冷挤压。
联系信息
免责声明
本博客上发布的所有技术文章、材料规格、加工建议和表面处理详细信息仅供参考和参考。请注意,一般博客见解不能取代已签署的技术协议。由于定制零件因材料热值、机器校准和特定公差而异,因此装订质量规格仅受您批准的 CAD 图纸、签署的合同和正式质量计划的约束。
该博客上的所有客户案例研究均已彻底匿名和净化。显示的性能指标、制造工作流程和图像仅用于展示我们的定制加工能力,并不代表所有订单的单一通用标准。
力勤制造团队
宁波力勤工业凭借 18 年的精密工程经验,为严苛的全球市场制造高耐受性金属部件。我们的生产中心占地 6,500 平方米,配备 150 多台机器,运行 4 轴和 5 轴数控加工、铣车加工、冷挤压和压力压铸在同一屋檐下进行。此设置使我们能够无缝管理项目,将零件从最初的 CAD 概念直接交付到最终的发货。
我们以零妥协的方式进行质量控制。我们按照他们所需的工程规范对待严格的公差。在 ISO 9001、ISO 13485 和 IATF 16949 认证的支持下,我们的 QA 工程师对每个生产批次进行严格的 IPQC、FQC 和 OQC 检查。从 CMM 尺寸测绘和光学分析到硬度和盐雾测试,我们会预先验证您的关键规格,以便您收到即插即用的组件,并且零组装麻烦或代价高昂的生产线停机。除了制造之外,您还可以信赖我们对新询价的两小时响应时间、对原型样品的直接支持以及在欧洲、北美、亚洲和大洋洲的顺利出口运输。
欢迎您的垂询和样品。访问我们的网站或直接联系我们以获得有竞争力的报价!
