 中文 (简体)




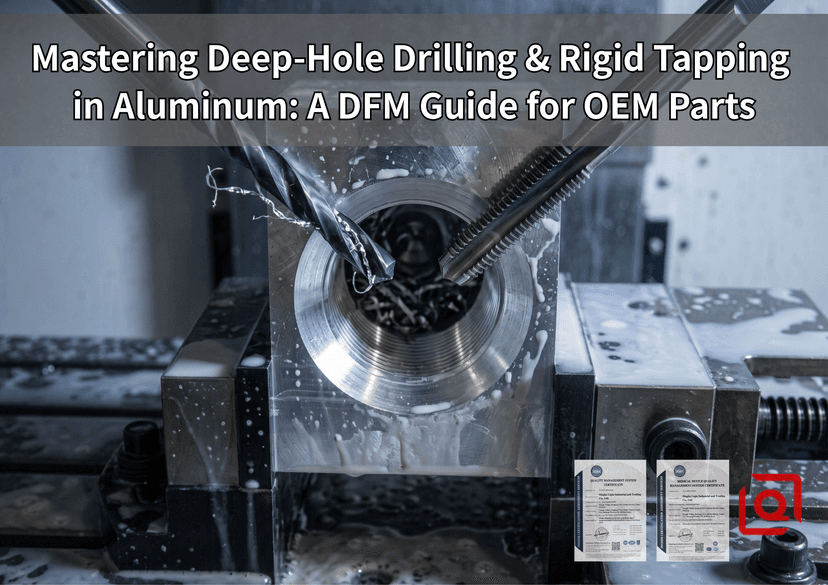
每个设计工程师都知道铝很容易切割。将基础硬质合金铣刀送入 6061-T6,提高行进速度,干净的切屑会顺利飞出。当打印需要在口袋内钻出 45 毫米深的 3.20 毫米油道时,这种简单的可预测性就消失了,直接钻到具有超长全螺纹范围的 M4 盲孔中。
突然间,一种以其可加工性而闻名的合金开始变得粘稠且难以忍受。细小的切屑紧紧地堆积在刀具槽中,切削液在刀槽内变成蒸汽,摩擦力使孔壁向内膨胀,抵住刀柄,而昂贵的定制歧管块最终会直接在机床夹具上损坏。
变形铝合金中的深微钻孔和刚性攻丝是众所周知的故障点精密OEM生产。一旦孔深超过直径的五到十倍,标准排屑物理原理就会完全崩溃。金属去除成为热管理和连续切屑冲洗的次要因素。
了解铝在高深度-直径条件下的表现有助于设计工程师在图纸进入生产线之前消除车间摩擦、减少废品并简化制造。
1. 深铝孔的真实力学
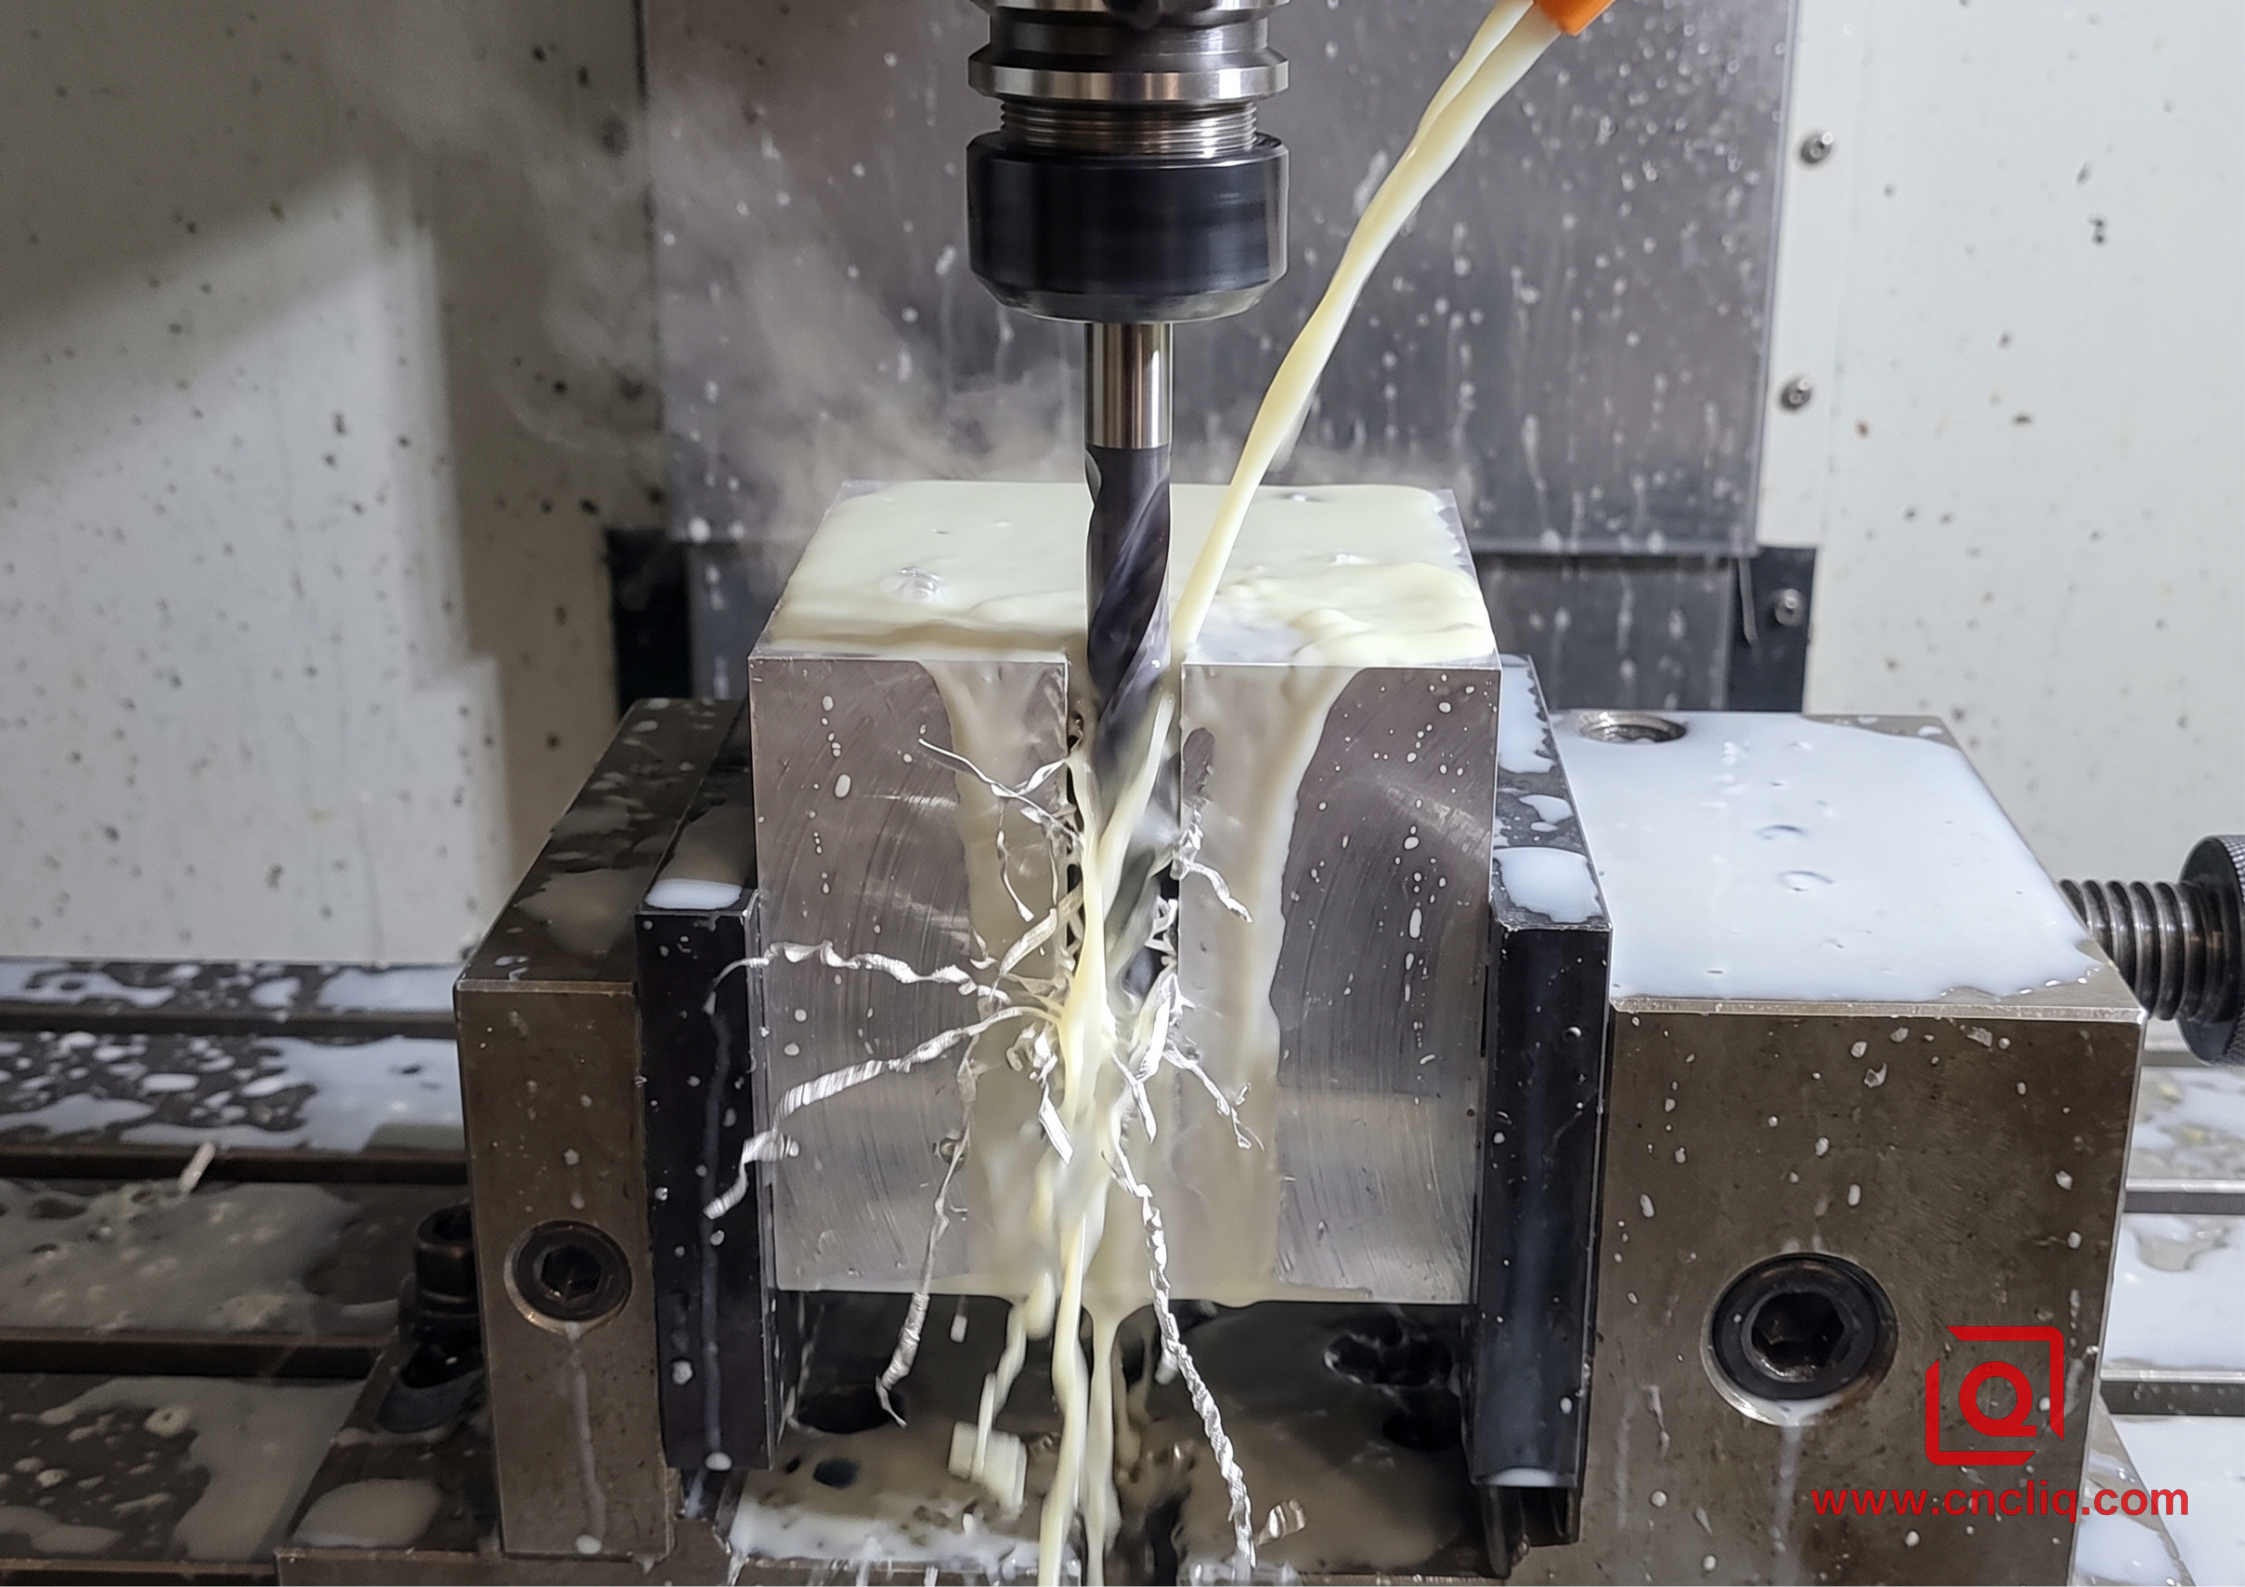
在定制机械车间中,任何深度超过其直径五倍的孔都会改变操作方法。一旦直径超过十倍,您就进入了刀具变形、热量积聚和切屑堆积化合物导致刀具严重漂移的领域。
铝是一种优良的导热体,但其高热膨胀系数在深钻过程中会产生意想不到的陷阱。当工具边缘持续作用于深通道底部时,强烈的摩擦产生局部热能的速度快于周围质量消散热能的速度。
-
孔壁挤压:周围的金属围绕钻体向内膨胀。如果刀具在切削过程中犹豫或进给率下降,边缘几乎会立即卡在孔壁上,将硬质合金直接焊接到工件上。
-
细丝切屑楔入:铸造金属会破碎成可预测的颗粒状切屑,但 6061 和 5052 等延展性锻造合金会产生长的延展性带状物。在没有直接逸出路径的深孔中,这些丝带会自行折叠,在内部光洁度上留下痕迹,并充当阻挡切削液进入的物理屏障。
入口面和中心线漂移
传入的定制打印件的一个长期存在的问题是,要求在延伸的深孔上保持严格的位置真实位置,同时允许钻头在原始、不平坦或倾斜的铸件表面上开始。接触有角度表面的钻尖会立即偏转。一旦柔性小直径钻头在最初几毫米的啮合过程中偏离轴,任何机床主轴刚性都无法将该孔拉回到其真正的几何中心线。
车间实践:始终设计一个垂直于钻轴的平坦入口凹座或平面平台。在生产中,我们使用短而刚性的定心钻,其夹角旨在与辅助深钻尖相匹配。这确保了钻头能够平稳地自动定心到引导压痕中,从而从第一次旋转起就将径向跳动保持在最低限度。
2. 排屑:流体动力学与原始马力
当孔深迫使切屑克服重力和离心力移动几英寸时,标准扭转几何形状根本不适合这项工作。
抛物线槽几何形状
标准麻花钻具有窄槽,适合快速、浅的间隙。对于深 OEM 铝部件,定制抛物线槽型材至关重要。这些设计加宽了凹槽谷,显着打开了更大的横截面体积,因此拉丝铝切屑可以自由向上滑动,而不会紧紧地堆积在钻孔壁上。
高压内冷的现实
通过外部机器喷嘴喷洒切削液在直径超过三倍时无效。刀柄的高速旋转动作与热上升气体相结合,在孔入口周围形成了不可穿透的蒸汽屏障,将外部冷却液直接从开口处吹走。
为了克服这个问题:
-
高压流体柱:我们驱动专门的高压输送系统,以 70 巴的压力将合成流体直接泵入钻体内的内部冷却剂通道。这种加压射流直接从钻头面射出,通过流体动力迫使切屑向后穿过凹槽,就像活塞喷射废料一样。
-
乳液浓度调整:虽然日常端面和开槽在标准水油浓度下运行顺利,但深镗孔和微攻丝需要更丰富的流体混合物。提高润滑剂浓度可提供极压油膜强度,以防止软铝在连续接触下粘附到切削刃上。
3. 攻丝动力学:切削螺纹与成形螺纹
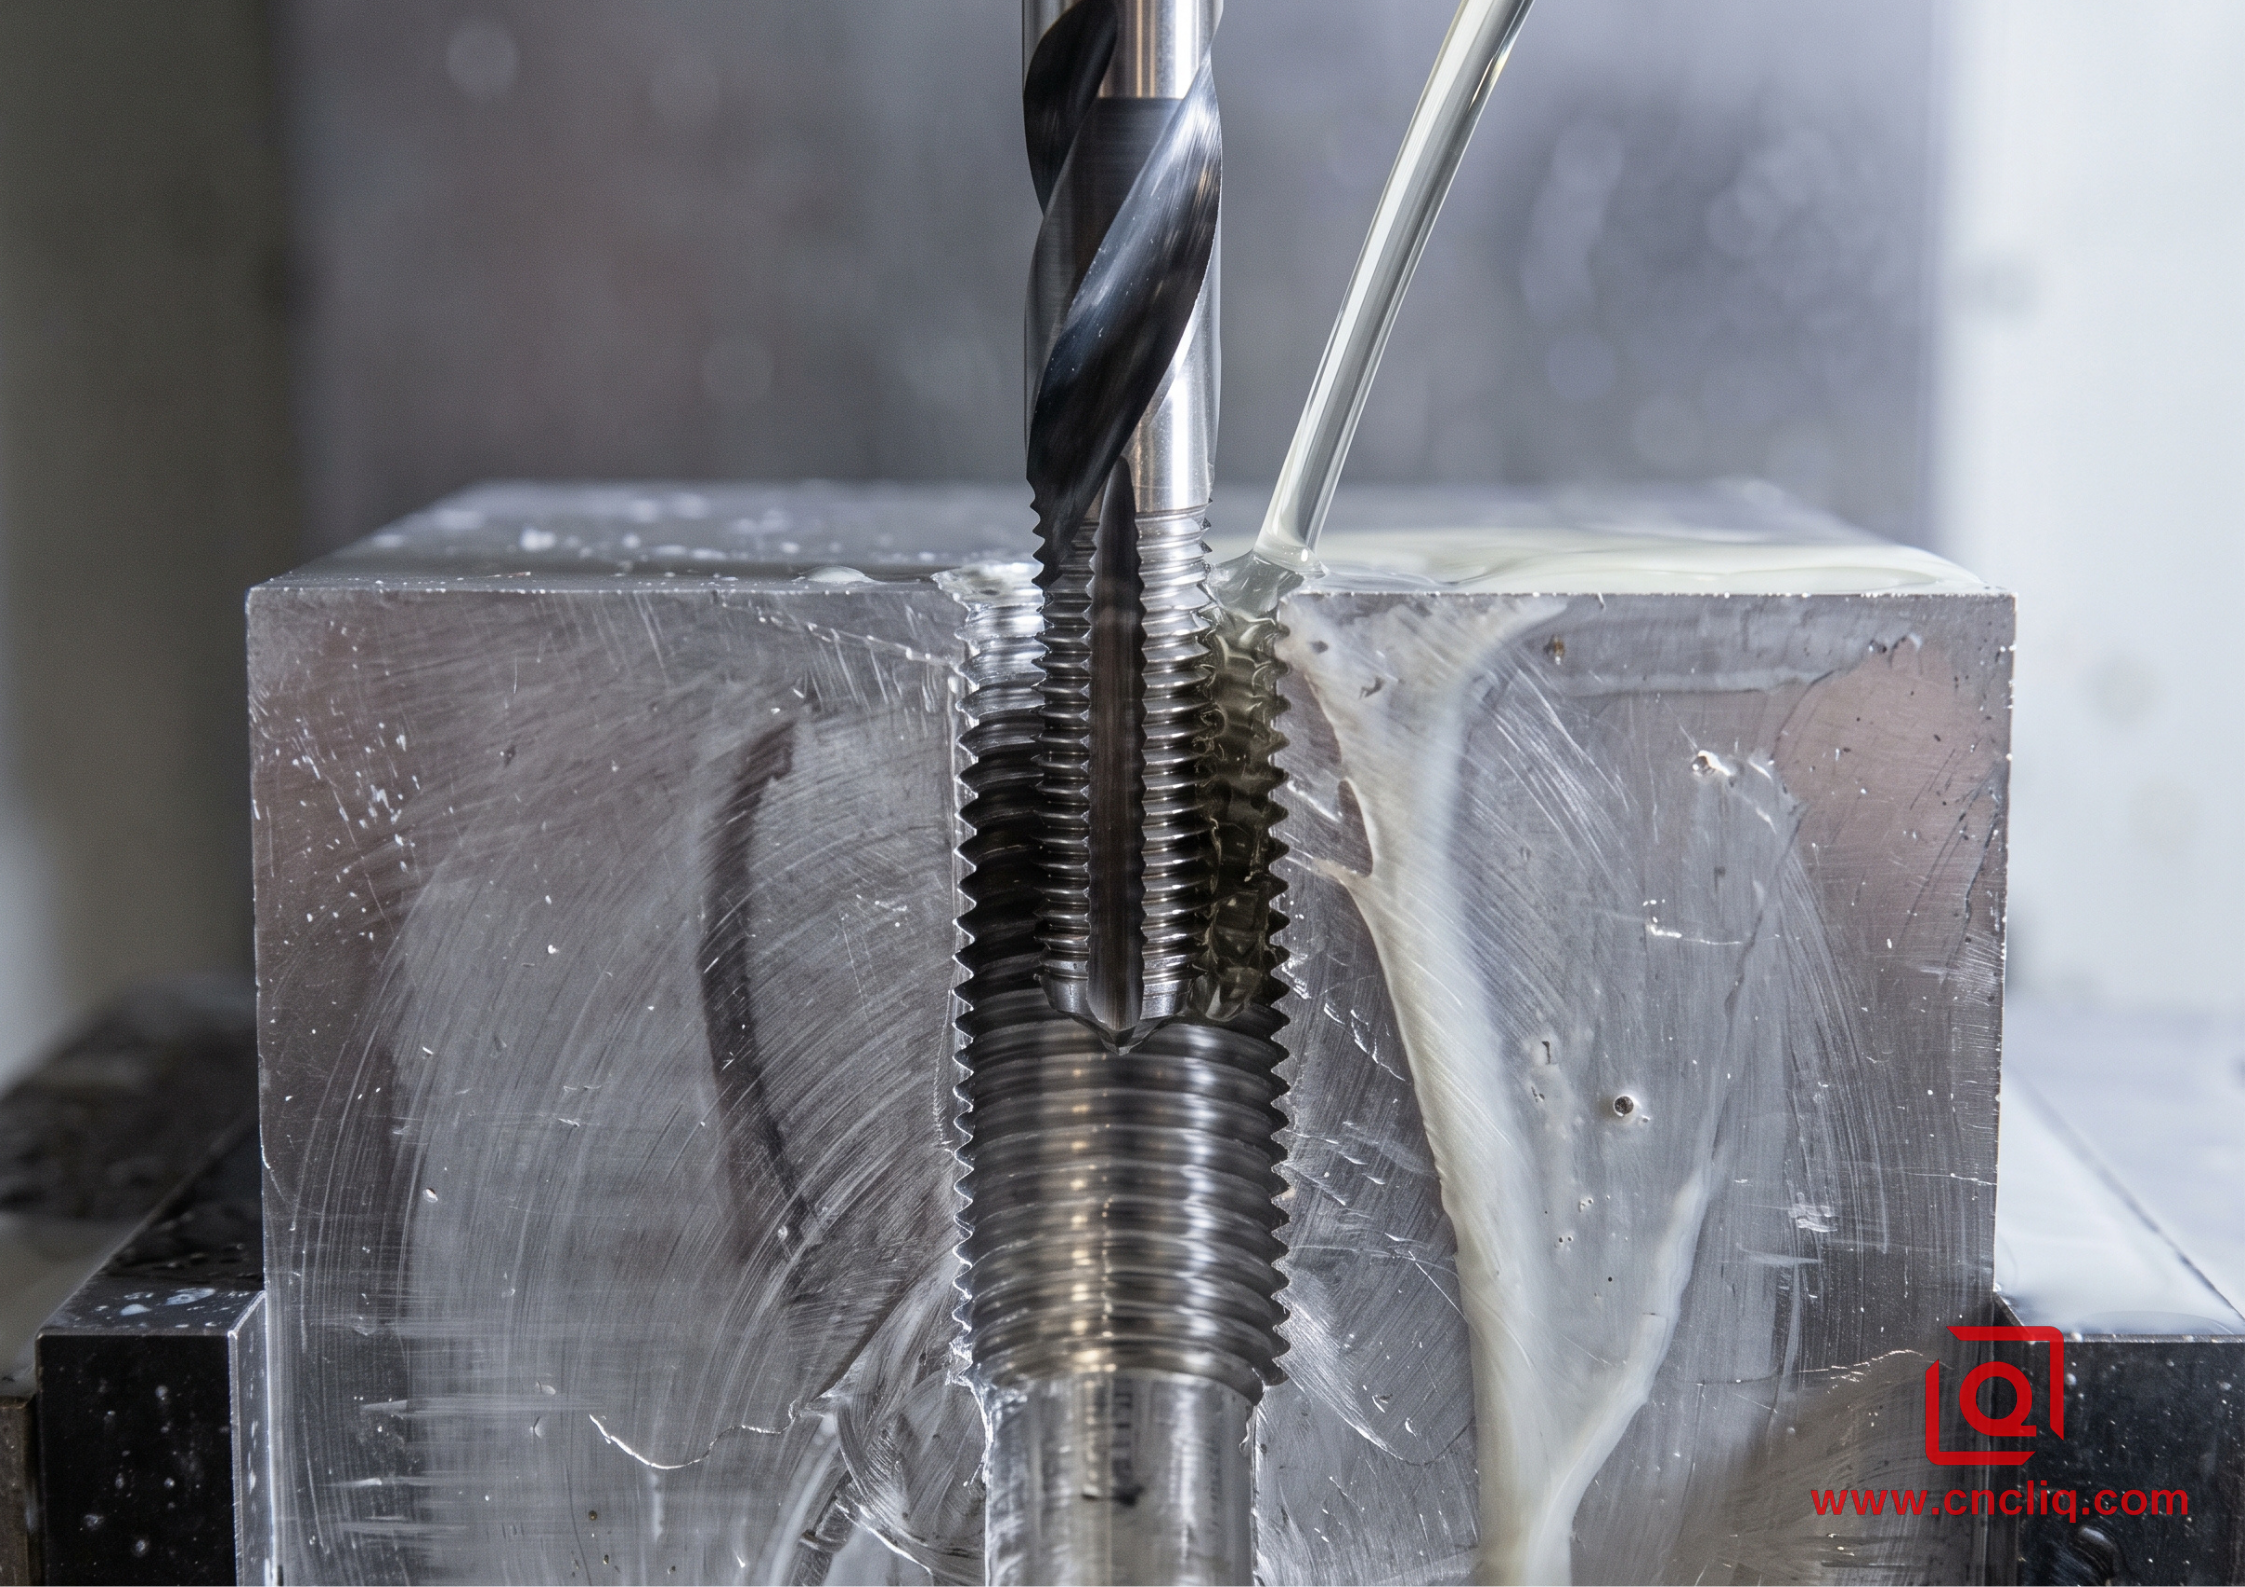
在铝上攻丝深盲孔是零件最容易损坏的地方。在接近完成的块的底部敲一个小丝锥会完全报废该块,浪费数小时的前期粗加工和精细表面轮廓加工。在切削螺纹和成形螺纹之间进行选择决定了设计是否真正适合生产。
为什么冷成型在延性合金中获胜
只要 OEM 图纸具有灵活性,我们就主张将 6061-T6 等延性合金中的内盲螺纹从传统切削丝锥转换为滚压成型丝锥。
-
零切屑生成:切削丝锥切削金属,将连续的、锋利的切屑抛入孔底,并快速捆扎和粘合刀具凹槽。成型丝锥通过位移进行工作;他们以塑性方式取代铝来卷制型材,而不会削掉任何一粒材料。
-
卓越的螺纹晶粒结构:由于冷成型作用于自然晶界而不是切断它们,因此冷轧螺纹的根部和牙顶表现出明显更高的抗螺纹剥离和螺栓拔出能力。
-
出色的批次一致性:成型工具没有会磨损或变钝的切削刃,这意味着节圆直径在长时间的生产运行中保持一致。
预钻孔尺寸不匹配
设计工程师必须注意:滚压丝锥需要比切削丝锥大得多的预钻导向孔。
-
标准 M6x1.0 切削螺纹依赖于 5.00 毫米的钻孔。
-
等效的 M6x1.0 滚压螺纹需要 5.55 mm 的预钻导孔。
当工程图纸在滚压成型螺纹标注旁边指定标准导向孔直径时,传入的成型工具会面临大量材料溢出,导致极端的扭矩峰值,导致丝锥在到达深度之前被剪切。
4. 刚性攻丝同步及孔底间隙
现代数控机床采用刚性攻丝,使用数字编码器反馈来锁定主轴旋转和垂直进给以精确对准,而无需浮动丝锥夹具。然而,机器仍然必须在孔底进行物理制动、停止和反转。
在内螺纹的最深点:
-
主轴必须在一小部分螺纹导程内从高转速减速至完全停止。
-
在快速攻丝过程中,旋转质量和电机减速曲线会产生超过编程深度的微小机械超调。
-
设计规则:切勿将可用螺纹长度设计为与钻孔深度齐平。始终在螺栓接合区域的末端和预钻孔凹座的锥形尖端之间建立至少等于 3 个全螺纹螺距的安全垫。
5. 快速 DFM 参考:孔和螺纹指南
下表概述了源自运行 6061-T6 和 7075-T651 库存的自定义 CNC 设置的实际工程基线:
| 工程参数 | 标准基线 | 深孔/精细特征范围 | 极限工具包络 | 适用标准 |
| 深径比 | 1~5倍直径 | 6至15倍直径 | 16至30倍直径 | DIN 6537 / ISO 5419 |
| 内孔跳动 | 每 25 毫米深度 0.02 毫米 | 每 50 毫米深度 0.05 毫米 | 每 100 毫米深度 0.12 毫米 | ISO 286 / ASME Y14.5 |
| 冷却剂输送设置 | 外部洪水输送 | 通轴压力为 30 至 70 bar | 超高压贯通主轴 | 专有 OEM 规格 |
| 钻尖几何形状 | 118度标准 | 135至140度整体硬质合金 | 140 度抛物线轮廓 | DIN 1412 表格 E |
| 可用螺纹深度比 | 1.0~1.5倍直径 | 1.5~2.0倍直径 | 最大2.5倍直径 | ASME B1.1 / ISO 965-1 |
| 盲孔底部浮雕 | 2 个全螺纹螺距 | 3 至 4 个全螺纹螺距 | 5 个全螺纹螺距 | ANSI B94.9 |
| 螺纹牙形啮合 | 65% | 70% 至 75%(成型) | 最大限制的 80% | 机械手册 |
6. 应用分析:复杂流体歧管模块
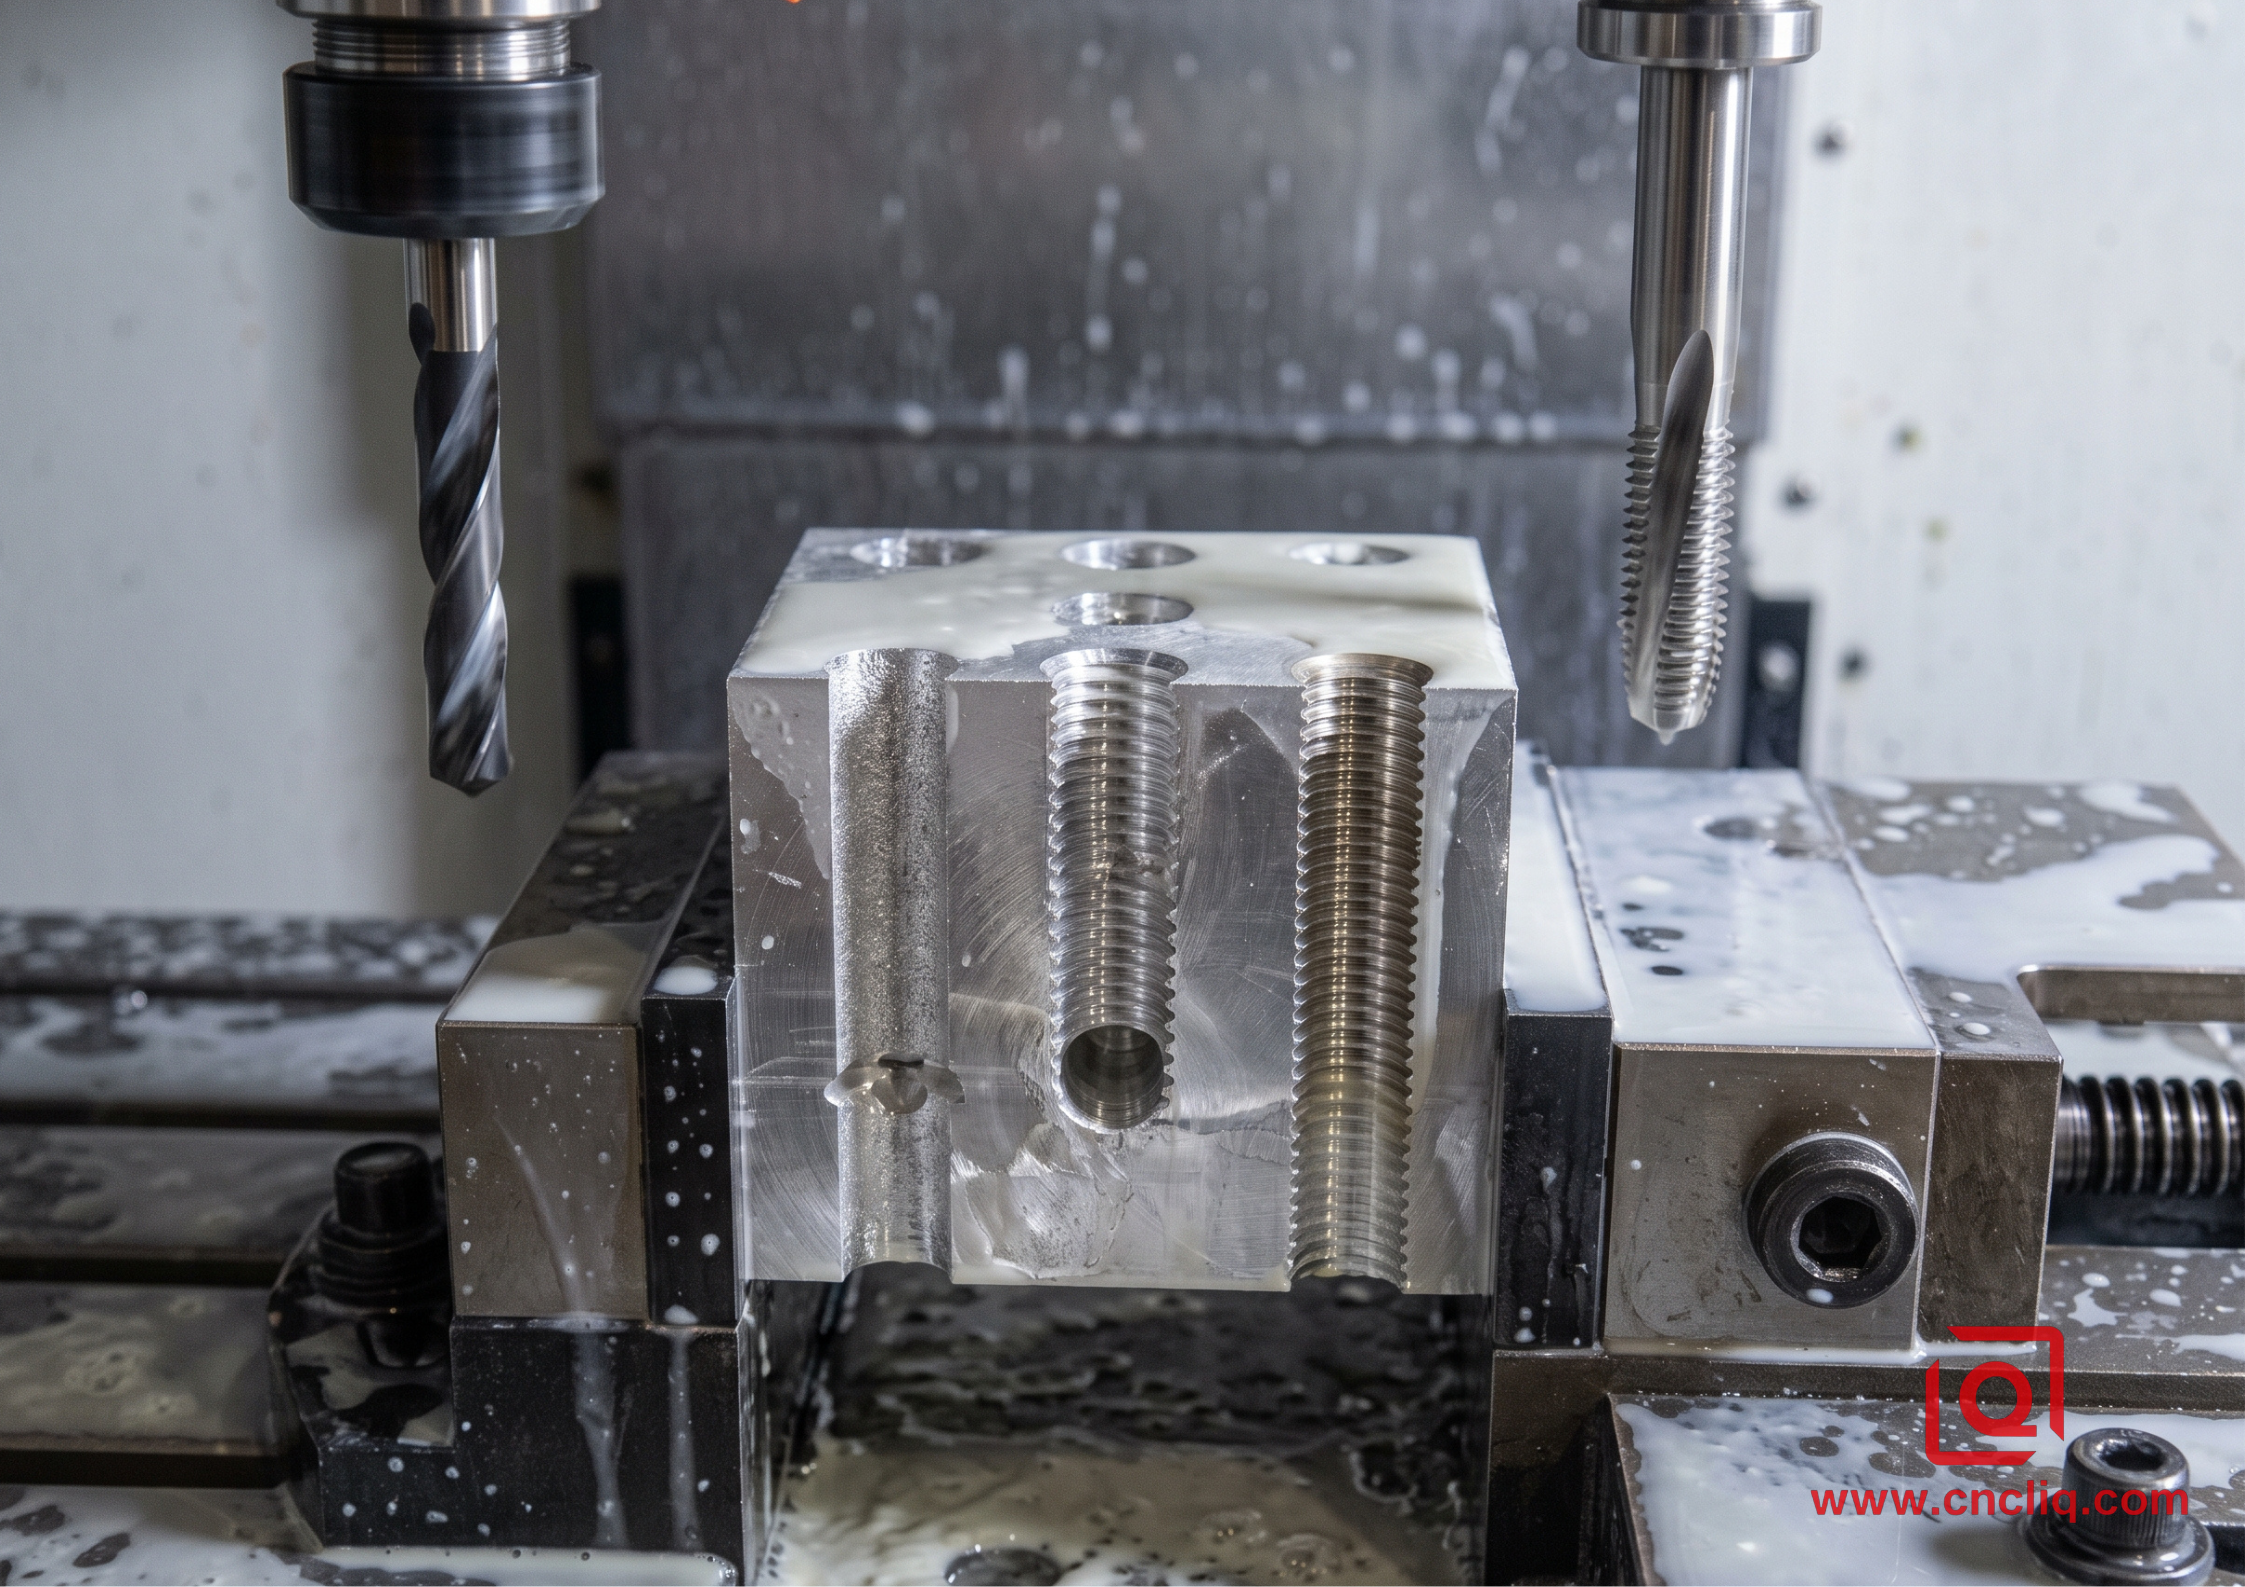
工业仪表领域的一位客户向我们提供了带有多个内部气动通道的高性能 6061-T6 歧管块。
初始设计障碍
原始印刷品具有直径为 2.80 毫米的狭窄内部通道,直钻深度为 38.00 毫米。该设计将这些孔直接放置到 M3x0.5 螺纹连接盲孔端口中。
客户之前的加工来源面临着灾难性的故障率:
-
由于切屑压实,微小的螺旋槽丝锥在通道内反复断裂。
-
钻头漂移导致内部通道突破相邻的墙壁部分。
-
210 bar 的高压液压测试经常将松散的切割毛刺冲入敏感的下游阀门中。
Original Customer Print:
[ Planar Face ] -> [ 2.80 mm Bore x 38.00 mm Depth ] -> [ M3x0.5 Cut Thread x 9.00 mm Depth ] -> [ 1.00 mm Clearance ]

DFM Optimized Approach:
[ Planar Face ] -> [ Spot Pocket + 90 Deg Chamfer ] -> [ 2.85 mm Parabolic Drill ] -> [ M3 Form Tap x 6.00 mm Depth ] -> [ 3.50 mm Clearance ]
DFM 解决方案的应用
-
螺纹深度合理化:原始图纸要求 M3 紧固件上有完整的 9.00 毫米可用螺纹。工程剪切应力计算证实,在 6061 铝中,超过 6.00 毫米的螺纹啮合可提供零额外接头保持力;在铝螺纹拉出之前,钢紧固件本身会屈服并折断。客户同意缩短螺纹深度。
-
转向无屑冷成型:我们取消了切削丝锥,转而采用涂有二硼化钛的专用冷成型丝锥,这是一种光滑的表面处理方法,可防止软铝焊接到工具上。预钻导孔扩大至 2.78 毫米,以达到安全的螺纹高度轮廓,而不会给工具带来压力。
-
先进的微步钻孔策略:我们没有使用将切屑拉回到孔中的标准回缩啄孔程序,而是使用由 70 bar 主轴冷却液支持的整体硬质合金抛物线钻头。微停留运动将铝破碎成微小的薄片,这些薄片被冷却液流不断冲走。
经营成果
更新后的零件设计完全消除了 850 个组件的整个生产订单中的废品。整个 38.00 毫米深度的内孔跳动降至 0.018 毫米以下,每个块的循环时间缩短了 27%,从而显着降低了组件成本。
7. 铝孔和螺纹的 DFM 检查表
在发送本机 CAD 文件和工程打印件以供报价之前,请先完成此制造验证清单:
-
[ ]保持深度与直径的比率易于管理:只要可行,将孔深度设计为直径的 8 倍以下。如果更深的通道至关重要,请在通道周围保持足够的壁厚以抵抗内部流体压力。
-
[ ]限制盲螺纹深度:将全螺纹啮合限制为螺栓标称直径的 1.5 至 2.0 倍。额外的深度增加了刀具破损风险,而机械增益可以忽略不计。
-
[ ]允许主轴减速缓解:确保可用螺纹末端与钻尖之间的距离至少等于 3 个完整螺纹螺距,以缓冲 CNC 主轴减速。
-
[ ]检查成型丝锥的导向孔:如果您的设计受益于无屑滚压成型,请验证导向孔标注是否反映冷成型标准,而不是过时的切削丝锥图表。
-
[ ]提供平坦的入口表面:确保深钻孔垂直于表面进入,或设计一个平坦的铣削沉头孔以防止钻头漂移。
成功的铝精密加工依赖于智能设计规划。将 CAD 几何形状与切屑间隙、热运动和机器同步的实际情况相结合,可以在每次生产运行中提供更严格的零件公差、更清洁的螺纹和可靠的生产经济性。
常见问题解答
问题 1:为什么铝被认为是软金属,水龙头却如此容易折断?
铝的柔软性会欺骗人们。与剪切成灰尘的铸造原料不同,延展性等级会快速加热、拉伸并变成胶水。丝状切屑被困在盲袋中,紧紧地包裹在凹槽周围并束缚刀具。更糟糕的是,强烈的局部热量将金属直接焊接到切割唇上。第二次累积边缘抓取时,扭矩在不到半转的时间内达到峰值,在伺服驱动器感应到负载之前就剪切了小丝锥。
Q2:切削攻丝和成型攻丝的主要操作区别是什么?
切削丝锥依靠锋利的凹槽将材料切掉,并倾倒连续的卷曲切屑,这些切屑必须向上爬以清理孔。成型丝锥去除零材料。相反,工程叶片冷轧并将金属流动成节距轮廓。由于产生的切屑为零,您可以完全排除盲孔堵塞,留下加工硬化、镜面抛光的侧面,可以更好地防止剥离。
问题 3:如何防止细长的训练偏离目标?
跳动几乎总是追溯到最初的触发。当细钻头遇到毛坯或轻微拔模角时,凿尖会向侧面打滑,使整个孔偏离轴线。解决方法是对平坦的着陆垫进行锪孔加工,然后放入粗短的刚性中心钻中以准备圆锥形凹坑。该凹槽固定长钻头的尖端,将其锁定在中心,以便它沿着孔径直行进。
问题 4:为什么溢流冷却液在深孔中失效,什么方法效果更好?
一旦钻头深深地埋入孔中,高转速加上不断上升的热量就会形成蒸汽垫。来自通用外部喷嘴的液体溅到该屏障上,永远不会到达底部,使嘴唇干燥。高压贯穿主轴的冷却液通过将流体直接穿过钻柄内的微型端口来解决这个问题。气流在剪切区直接喷出,消除热量并将切屑吹回凹槽。
问题 5:如果深螺纹不能使铝螺栓连接更牢固,实际上会发生什么?
在软铝中,前三到五个啮合节距几乎承担了整个夹紧负载。越过该点追求更深的螺纹,对接头的额外应力几乎为零。将组件推过其极限,钢螺栓在内螺纹拉出之前就会完全脱落。所有额外的螺纹啮合真正带来的只是浪费的摩擦、热量的积聚,以及在嵌入式破损丝锥上报废成品零件的高风险。
概括
在铝上钻深油路和攻丝盲螺纹永远不会归结为蛮力,它取决于控制热增长、切屑排出和刀具运动学。当产品团队将深度比保持在合理的边界时,请拔出扁平引入线,更换为无屑滚压丝锥,并在盲螺纹、刀具爆裂和漂移干涸下留出足够的间隙。在发布打印件之前将切削力学因素纳入 CAD 模型中,可将令人头疼的铝 OEM 零件转变为稳定、可重复的加工运行。
联系信息
免责声明
本博客上发布的所有技术文章、材料规格、加工建议和表面处理详细信息仅供参考和参考。请注意,一般博客见解不能取代已签署的技术协议。由于定制零件因材料热值、机器校准和特定公差而异,因此装订质量规格仅受您批准的 CAD 图纸、签署的合同和正式质量计划的约束。
该博客上的所有客户案例研究均已彻底匿名和净化。显示的性能指标、制造工作流程和图像仅用于展示我们的定制加工能力,并不代表所有订单的单一通用标准。
力勤制造团队
宁波力勤工业凭借 18 年的精密工程经验,为严苛的全球市场制造高耐受性金属部件。我们的生产中心占地 6,500 平方米,配备 150 多台机器,运行 4 轴和 5 轴数控加工、铣车加工、冷挤压和压力压铸在同一屋檐下进行。此设置使我们能够无缝管理项目,将零件从最初的 CAD 概念直接交付到最终的发货。
我们以零妥协的方式进行质量控制。我们按照其所需的工程规范来对待严格的公差。在 ISO 9001、ISO 13485 和 IATF 16949 认证的支持下,我们的 QA 工程师对每个生产批次进行严格的 IPQC、FQC 和 OQC 检查。从 CMM 尺寸测绘和光学分析到硬度和盐雾测试,我们会预先验证您的关键规格,以便您收到即插即用的组件,并且零组装麻烦或代价高昂的生产线停机。除了制造之外,您还可以信赖我们对新询价的两小时响应时间、对原型样品的直接支持以及在欧洲、北美、亚洲和大洋洲的顺利出口运输。
欢迎您的垂询和样品。访问我们的网站或直接联系我们以获得有竞争力的报价!
