 中文 (简体)




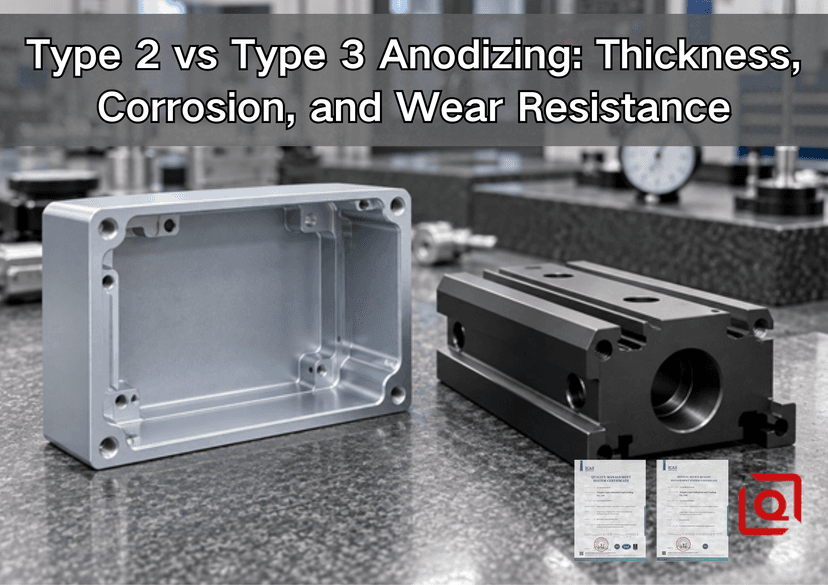
黑色阳极氧化样品在审批表上看起来很完美。然后生产到达,轴停在孔口处,完成的决定突然变成了装配问题。如果这听起来很熟悉,那么本指南适合您。本指南将规范转化为实际的车间选择。您将看到这两个过程实际上发生了什么变化,为什么“更难”并不自动意味着“更好”,以及机械加工供应商在负责任地报价阳极氧化铝零件之前需要什么。
在车间,当买家想要颜色和常规环保时,我们通常从 II 型开始。当表面本身必须工作时,我们会转向 III 型:轨道摩擦、活塞移动或磨料灰尘不断寻找相同的接触面。标签只是一个开始。合金化学、密封、薄膜厚度、机架接触、掩蔽以及检查尺寸的时刻决定了成品零件是否能够实际组装。
快速选择规则:外观及密封防腐引线时选用II型。当铝表面是功能性磨损界面并且图纸可以容纳更厚、更暗、颜色不太一致的氧化物时,请选择 III 型。如果零件需要两者,请按表面指定要求,而不是盲目地对整个组件应用 1 种表面处理。
1. II 型与 III 型概览
|
工程因素 |
II型硫酸阳极氧化 |
III 型硬涂层阳极氧化 |
|
主要目的 |
一般防腐、外观、染色、油漆或粘合剂基料 |
耐磨、滑动磨损、功能性硬表面、合格的电气隔离 |
|
常用采购厚度 |
通常为 5–25 µm;将实际范围写在图纸或采购订单上 |
MIL-PRF-8625 默认标称值为 0.002 英寸(50.8 µm),除非指定其他厚度;其典型范围约为 12.7–114.3 µm |
|
颜色 |
透明/未染色或广泛染色的颜色;美容控制的最佳途径 |
自然灰色、青铜色、橄榄色、棕色或近黑色;黑色染料是可以的,但鲜艳的配色不是它的强项 |
|
密封 |
通常密封,除非订单另有说明 |
通常不密封以获得最大的耐磨性;当腐蚀导致时可能需要密封 |
|
立体效果 |
对螺纹、销钉孔、密封件和紧密配合来说虽然不大但很重要 |
重大的;加工和检查必须考虑到每个涂层表面的生长 |
|
最适合的零件 |
外壳、面板、支架、外壳、手柄、可见硬件 |
阀体、导轨、凸轮、活塞、滑块、执行器零件、铰链 |
MIL-PRF-8625 通过工艺和涂层重量定义 II 型,而不是通过 1 个通用强制厚度带。因此,当厚度很重要时,“II 型,黑色”是不完整的。 III 型有所不同:除非合同、图纸或采购订单另有说明,否则规范规定涂层标称值为 0.002。等级并不代表性能等级:1 级是未染色的,2 级是染色的。
2. 阳极氧化槽实际发生了什么变化?
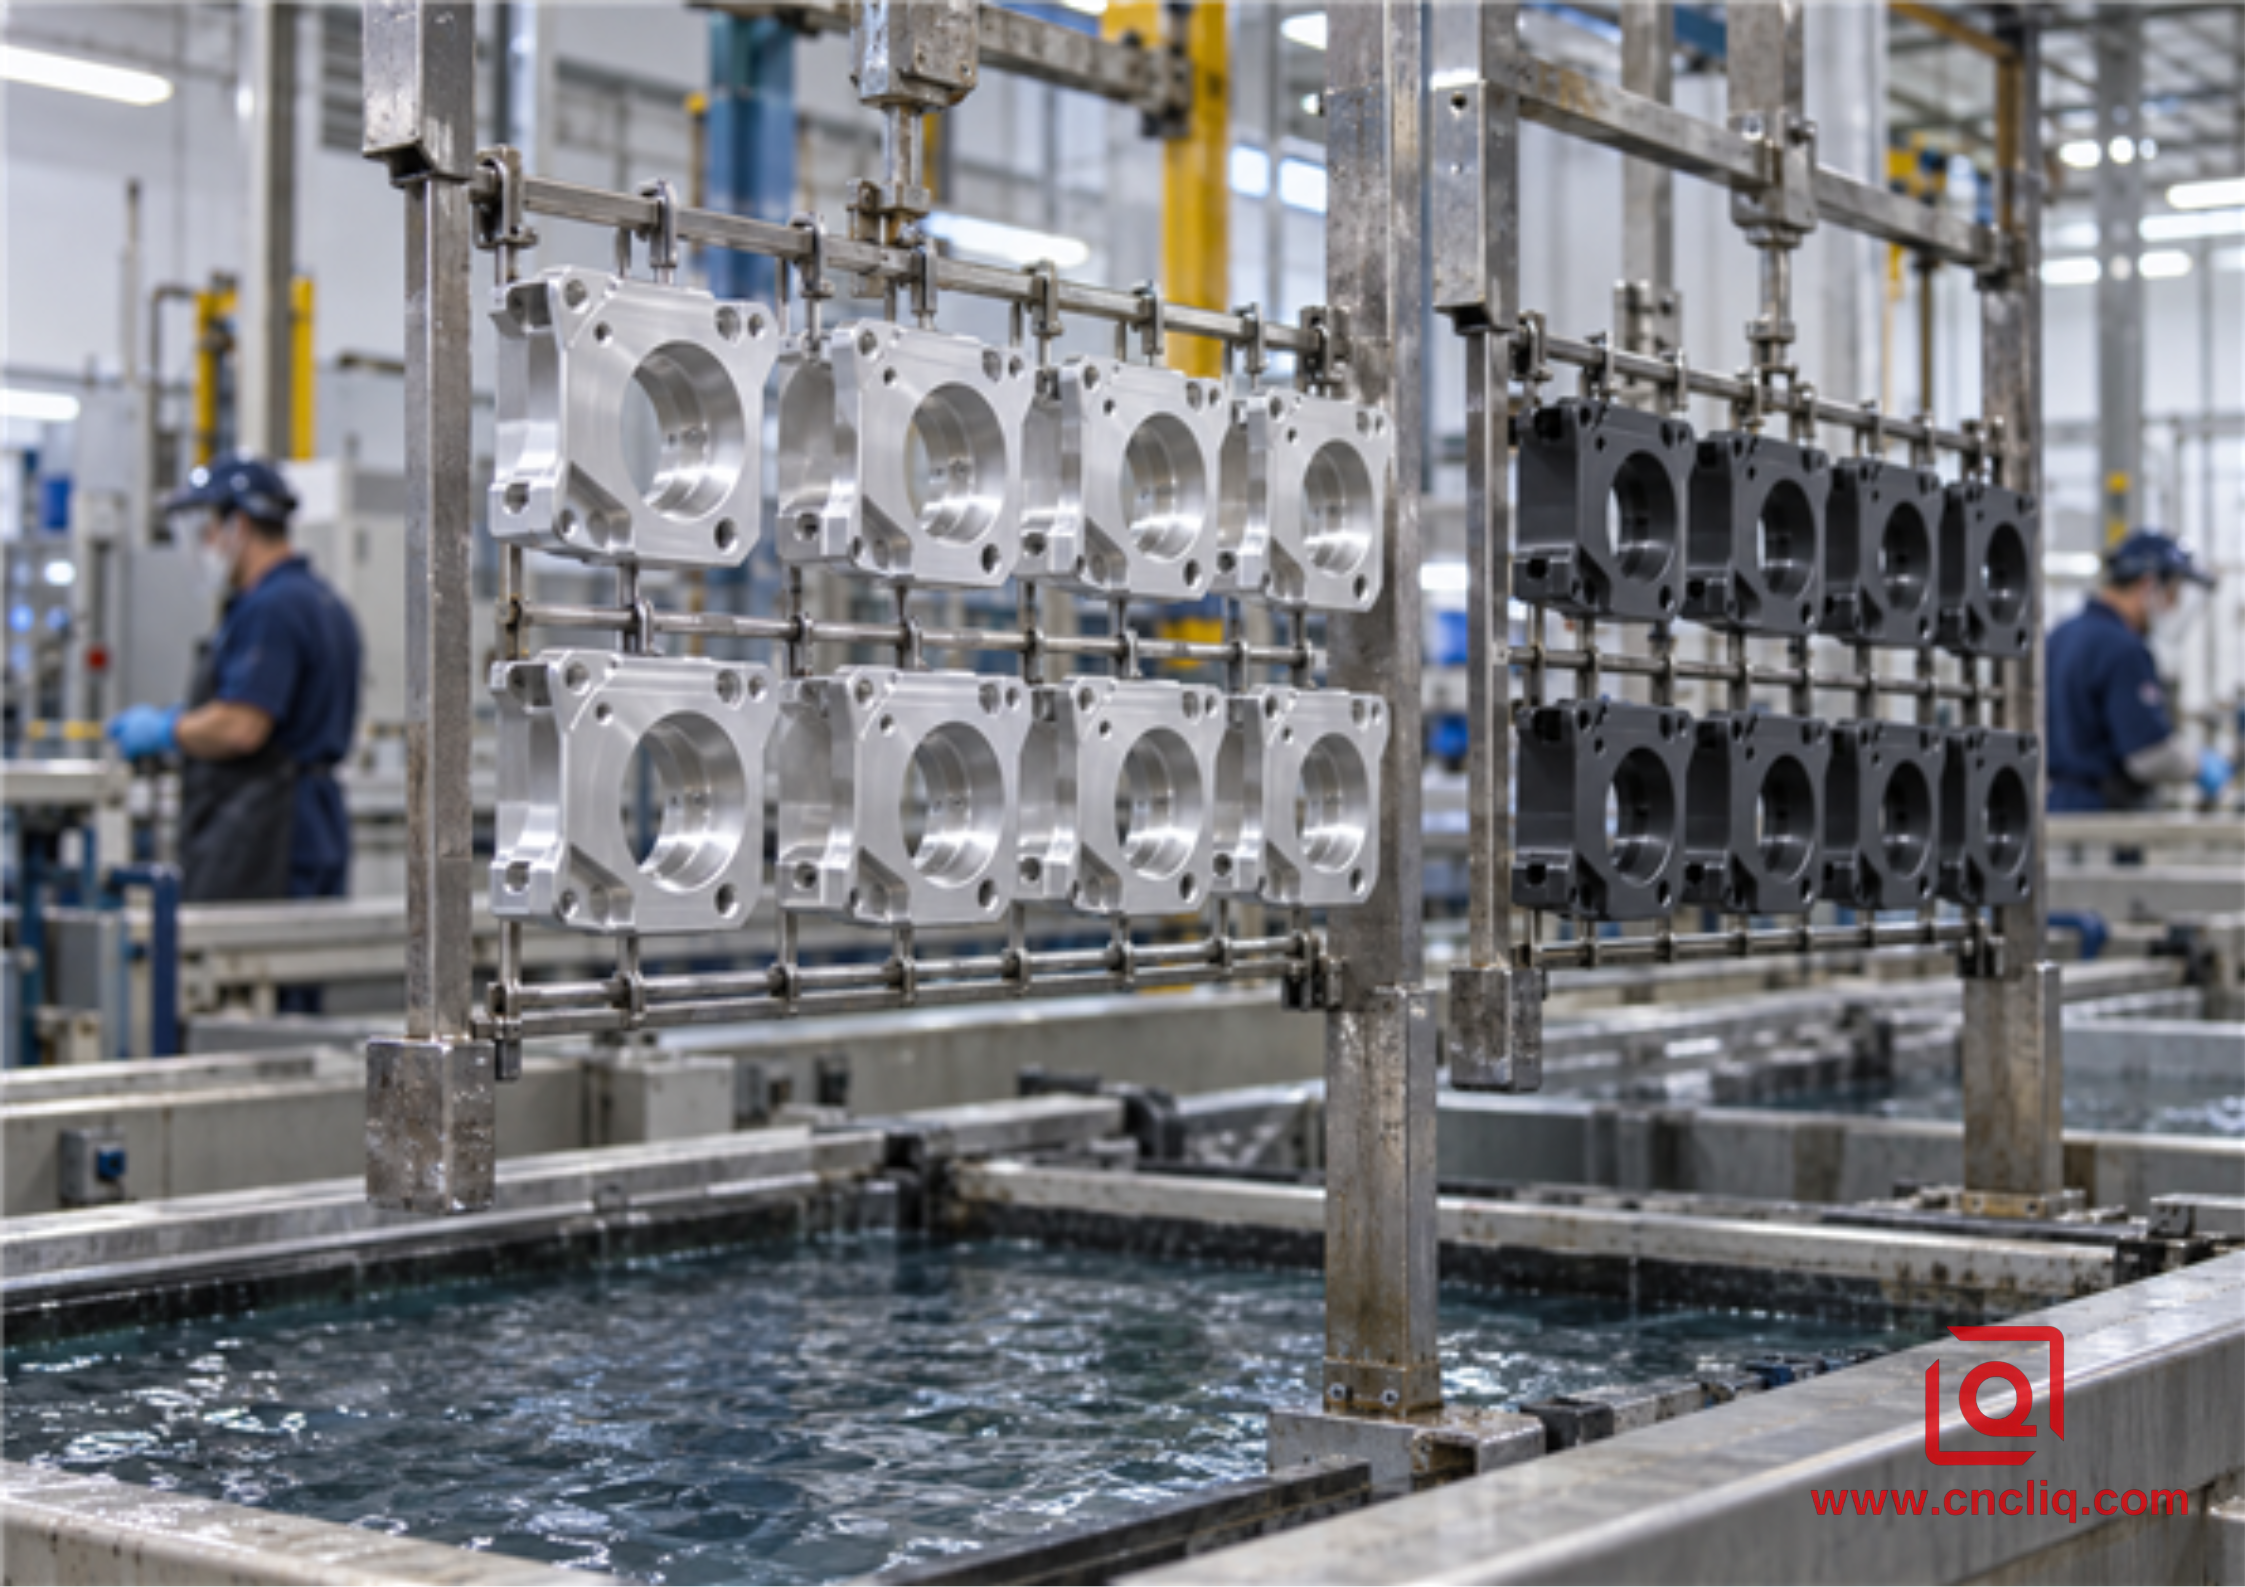
生产控制从合金偏析、清洁、机架、电接触和稳定的镀液条件开始,而不是从颜色选择开始。
两种类型都将铝表面转化为氧化铝。这不是喷涂在组件上的松散的皮肤。该部件成为电解池中的阳极,氧气在表面发生反应,多孔氧化物部分生长到基底金属中,部分生长到原始边界上方。
II 型在选择的条件下使用硫酸浴,以实现孔结构、腐蚀防护、染料响应和生产效率的有效平衡。 III 型在更严格的控制下形成更重、更致密的涂层。在实践中,这通常意味着更冷的浴、更高的电流密度、强烈的搅拌、可靠的电接触以及足够的冷却能力以防止局部燃烧。这些要求解释了其较高的价格以及为什么大表面积或深凹槽需要周到的货架。
可见的结果仍然取决于进入水箱的物质。将 6061 盖子、7075 支架和富硅铸件放在同一个支架上,颜色仍然会明显不同。我们还期望焊缝填充物、热影响区域和晶粒流能够显现出来;这些线索属于金属,而不是粗心的染料操作员。阳极氧化跟随基材;它不会隐藏划痕、刀痕或不一致的喷砂。有关更广泛的流程视图,请参阅 Liqin 的 CNC 铣削铝材的 OEM 精加工指南。
3. 厚度和公差陷阱
通常订购的 II 型层可能为 10–15 µm。 III 型功能层的厚度可为 40–60 µm。完整的厚度不是简单地在外面加上的。 MIL-PRF-8625 设计指南表示,每个涂层表面预计会向外增加约一半的涂层厚度。熟悉的半进半出规则是我们开始计算津贴的地方。这不是检查结束的地方。真正的第一篇文章告诉我们合金、蚀刻和机架位置对该功能的影响。
在发布之前我会挑战四个维度:
- 接受 50 µm 硬涂层的 20.000 毫米轴颈将不会停留在 20.000 毫米。使用半向外估计,每侧留出约 25 µm,然后在第一篇文章中证明结果。
- 涂有同样 50 µm 涂层的 12.000 mm 孔,其直径可缩小约 50 µm。如果轴配合很重要,请在精加工之前加大孔的尺寸或将其掩盖。
- M3内螺纹太小,不能随便处理。两侧的氧化物会改变紧固件的进入方式,并且深螺纹内的涂层可能会不均匀。在 DFM 期间决定掩蔽和成品规格。
- 外壳上的 12 µm II 型层仅使单个面移动几微米,但 2 个相对的涂层面仍然可以收紧连接器开口或垫圈袋。
层叠中还有另一个数字:在氧化物出现之前,蚀刻会带走金属。我喜欢在对照表上看到前后对比图。第一个读数属于加工特征;第二个属于完成的部分。如果没有这对,紧密的定位销孔或密封槽可能会错过尺寸,并且没有人能够判断是否是机械加工、蚀刻或生长造成的。
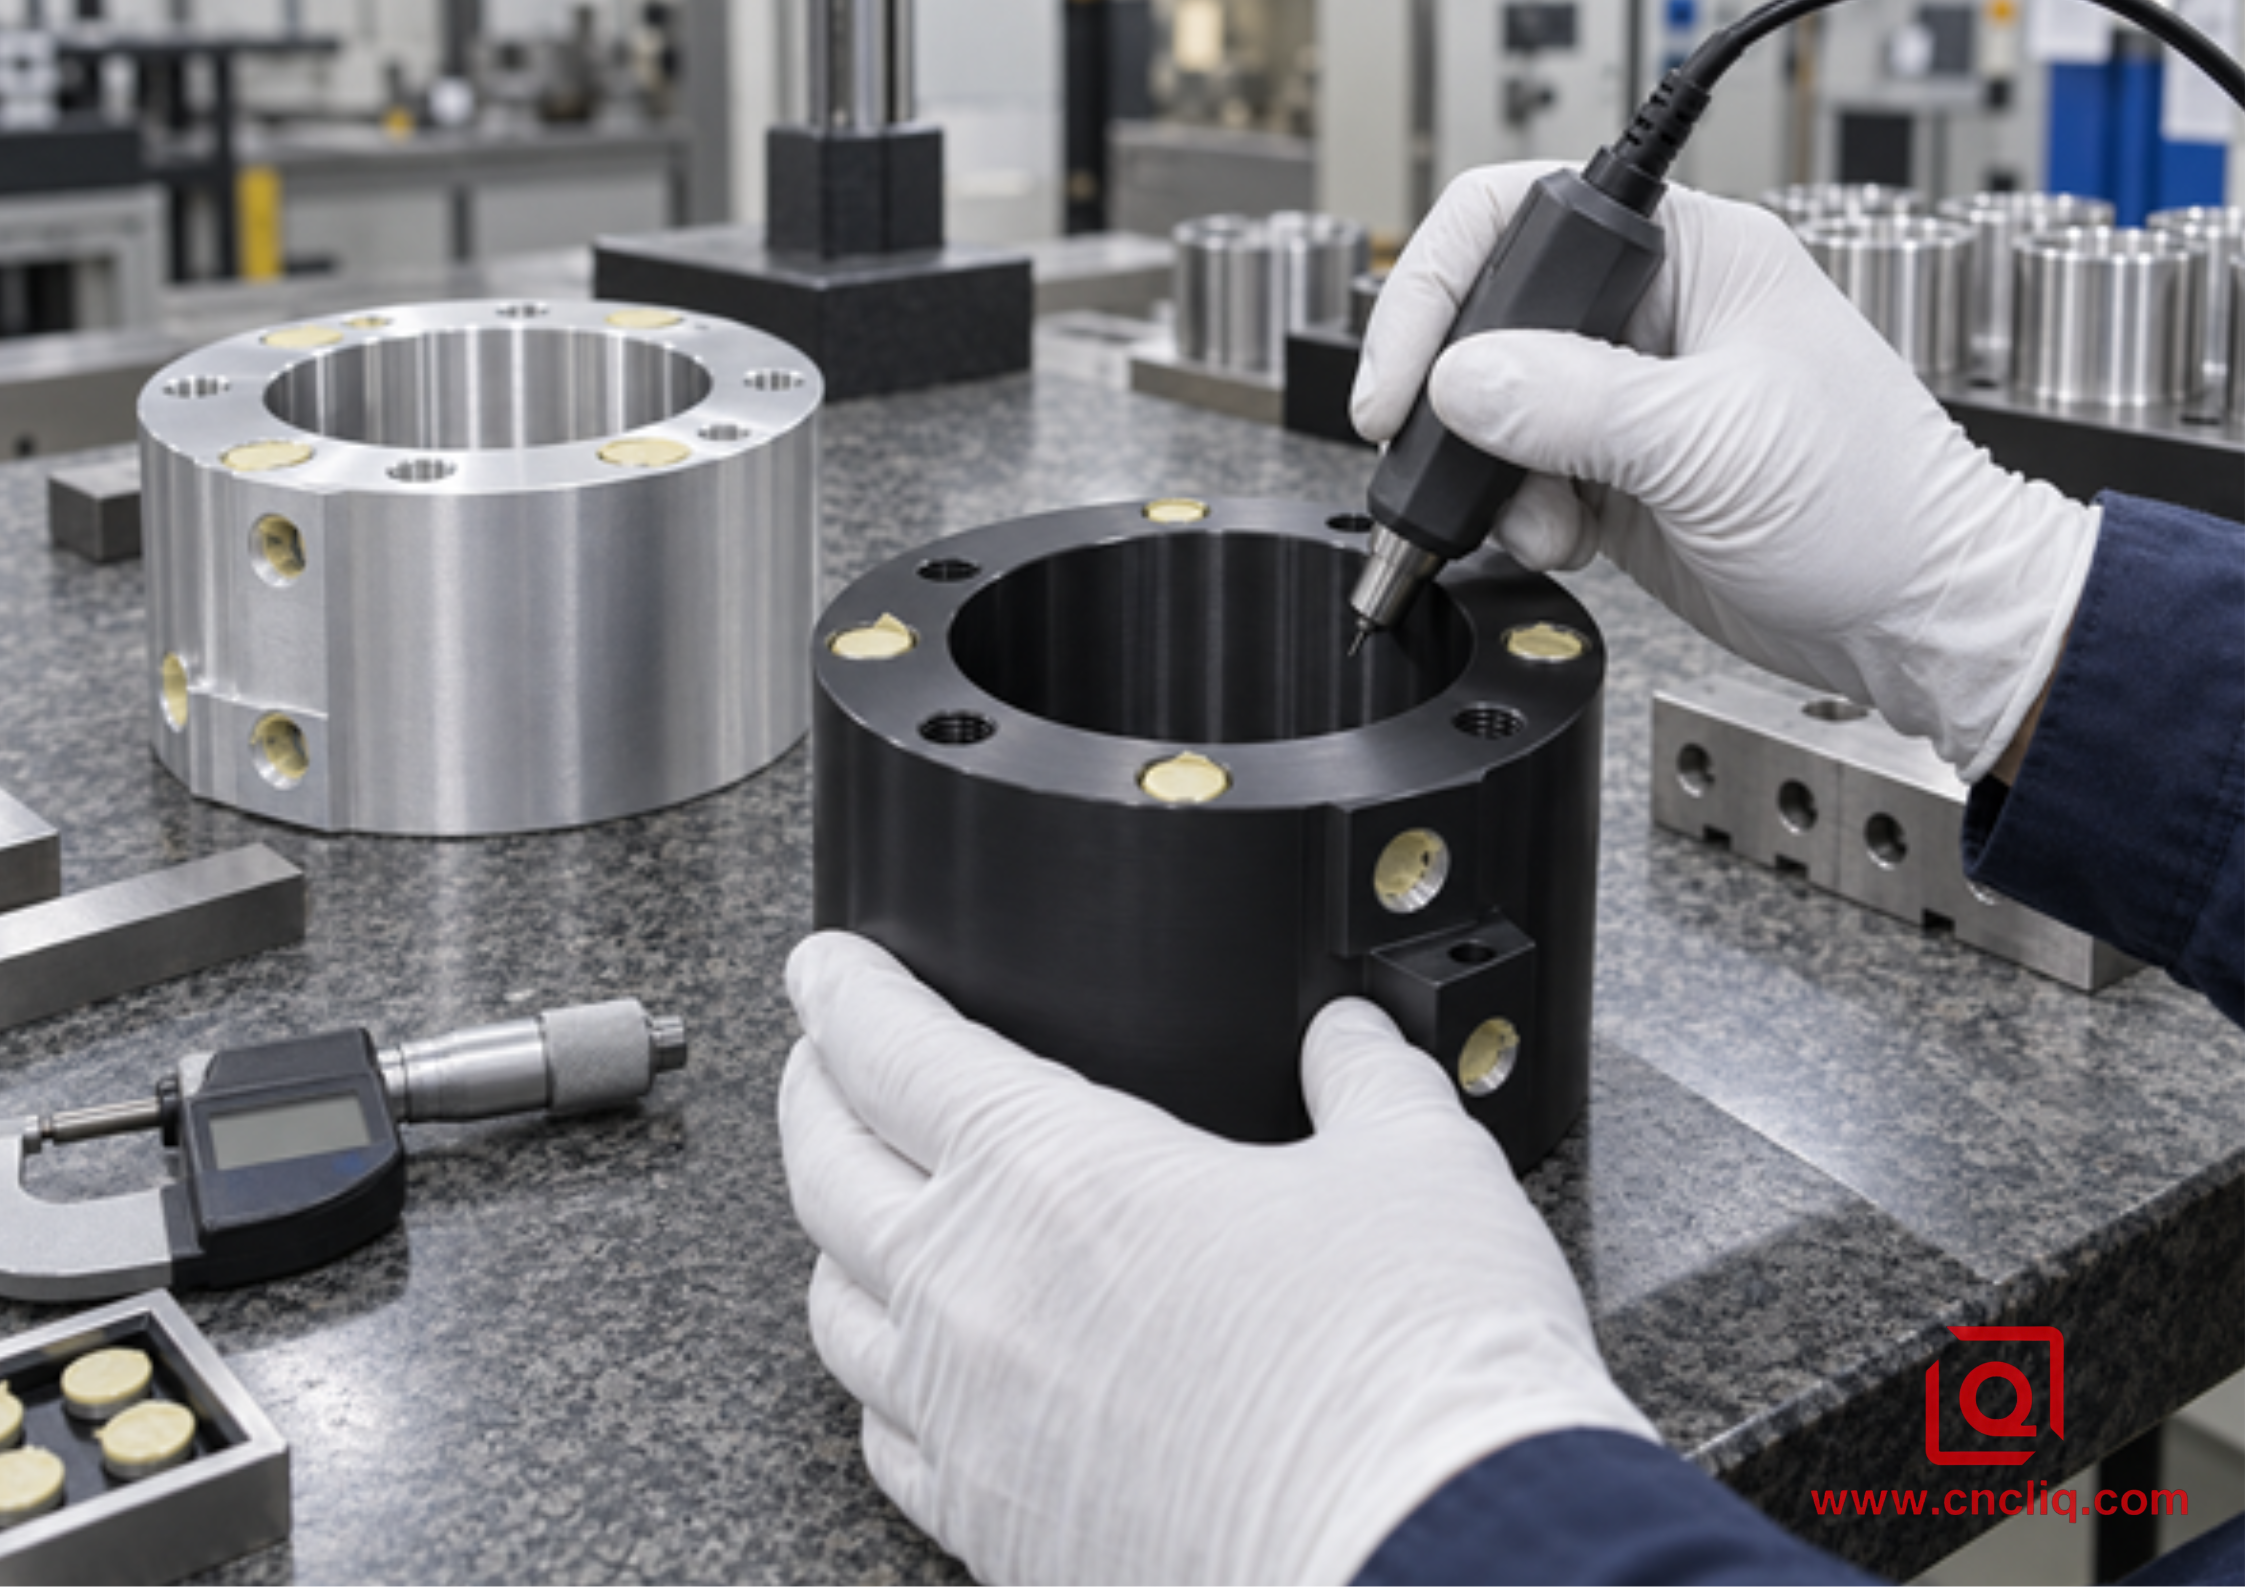
探头只是检查的一部分。我们还希望配合量规、掩蔽边界和预期机架位置在同一对话中。
对于 III 型,MIL-PRF-8625 要求检查员遵守 ASTM B244 或 ASTM E376。 1 次方便的探针接触后不要停止:报告的厚度基于至少 8 个读数。如果买方和供应商仍存在分歧,则以校准的金相横截面作为裁判。曲线、边缘和不同的母材电导率都会影响涡流读数,因此图纸应该标出重要的位置。将测量位置放在控制计划上,而不是阅读方便的平面优惠券并假设盲孔匹配。
丽琴的 III 型硬涂层阳极氧化 DFM 指南更深入地涵盖余量、掩蔽和绘图审查。经核实定制 CNC 加工铝歧管是一个相关的产品示例,因为端口螺纹、密封面、交叉通道和精密孔使精加工与机械加工密不可分。
4. 耐腐蚀性:厚度只是答案的一部分
深色、厚重的硬涂层看起来令人放心,但受损的角落仍然首先腐蚀。在潮湿环境中,我们会忽略型号,并询问氧化物是否是连续的、是否被密封、下面有什么合金,以及不锈钢硬件或滞留的水是否会造成局部薄弱点。
标准检查是具体的。 MIL-PRF-8625F 修正案 2 将密封样本送入由 5% 溶液制成的 ASTM B117 盐雾中。它们会在那里停留 336 小时,验收的依据是允许的凹坑数量和大小,而不是面板看起来是否仍然是新的。除非另有说明,II 型是密封的。用于最大磨损的 III 型应保持未密封状态;当外部腐蚀更重要并且可以接受减少磨损时,订单可以要求密封。
- 对于美观的户外外壳,采用合适的锻造合金密封的 II 型可能是更可预测的选择。
- 对于干式滑动导轨,非密封 III 型可以更好地保护磨损表面。
- 对于湿使用中的耐磨零件,图纸必须解决磨损与密封的权衡问题。
- 对于电偶暴露,必要时隔离异种金属并保持排水。阳极氧化无法挽救不良的接头设计。
盐雾是一种工艺鉴定工具,而不是直接的现场寿命时钟。 336 小时的结果并不意味着 336 小时在户外。将任何所需的持续时间、坑限制和优惠券合金放入询价和质量计划中。
5. 耐磨性:III 型赢得一席之地
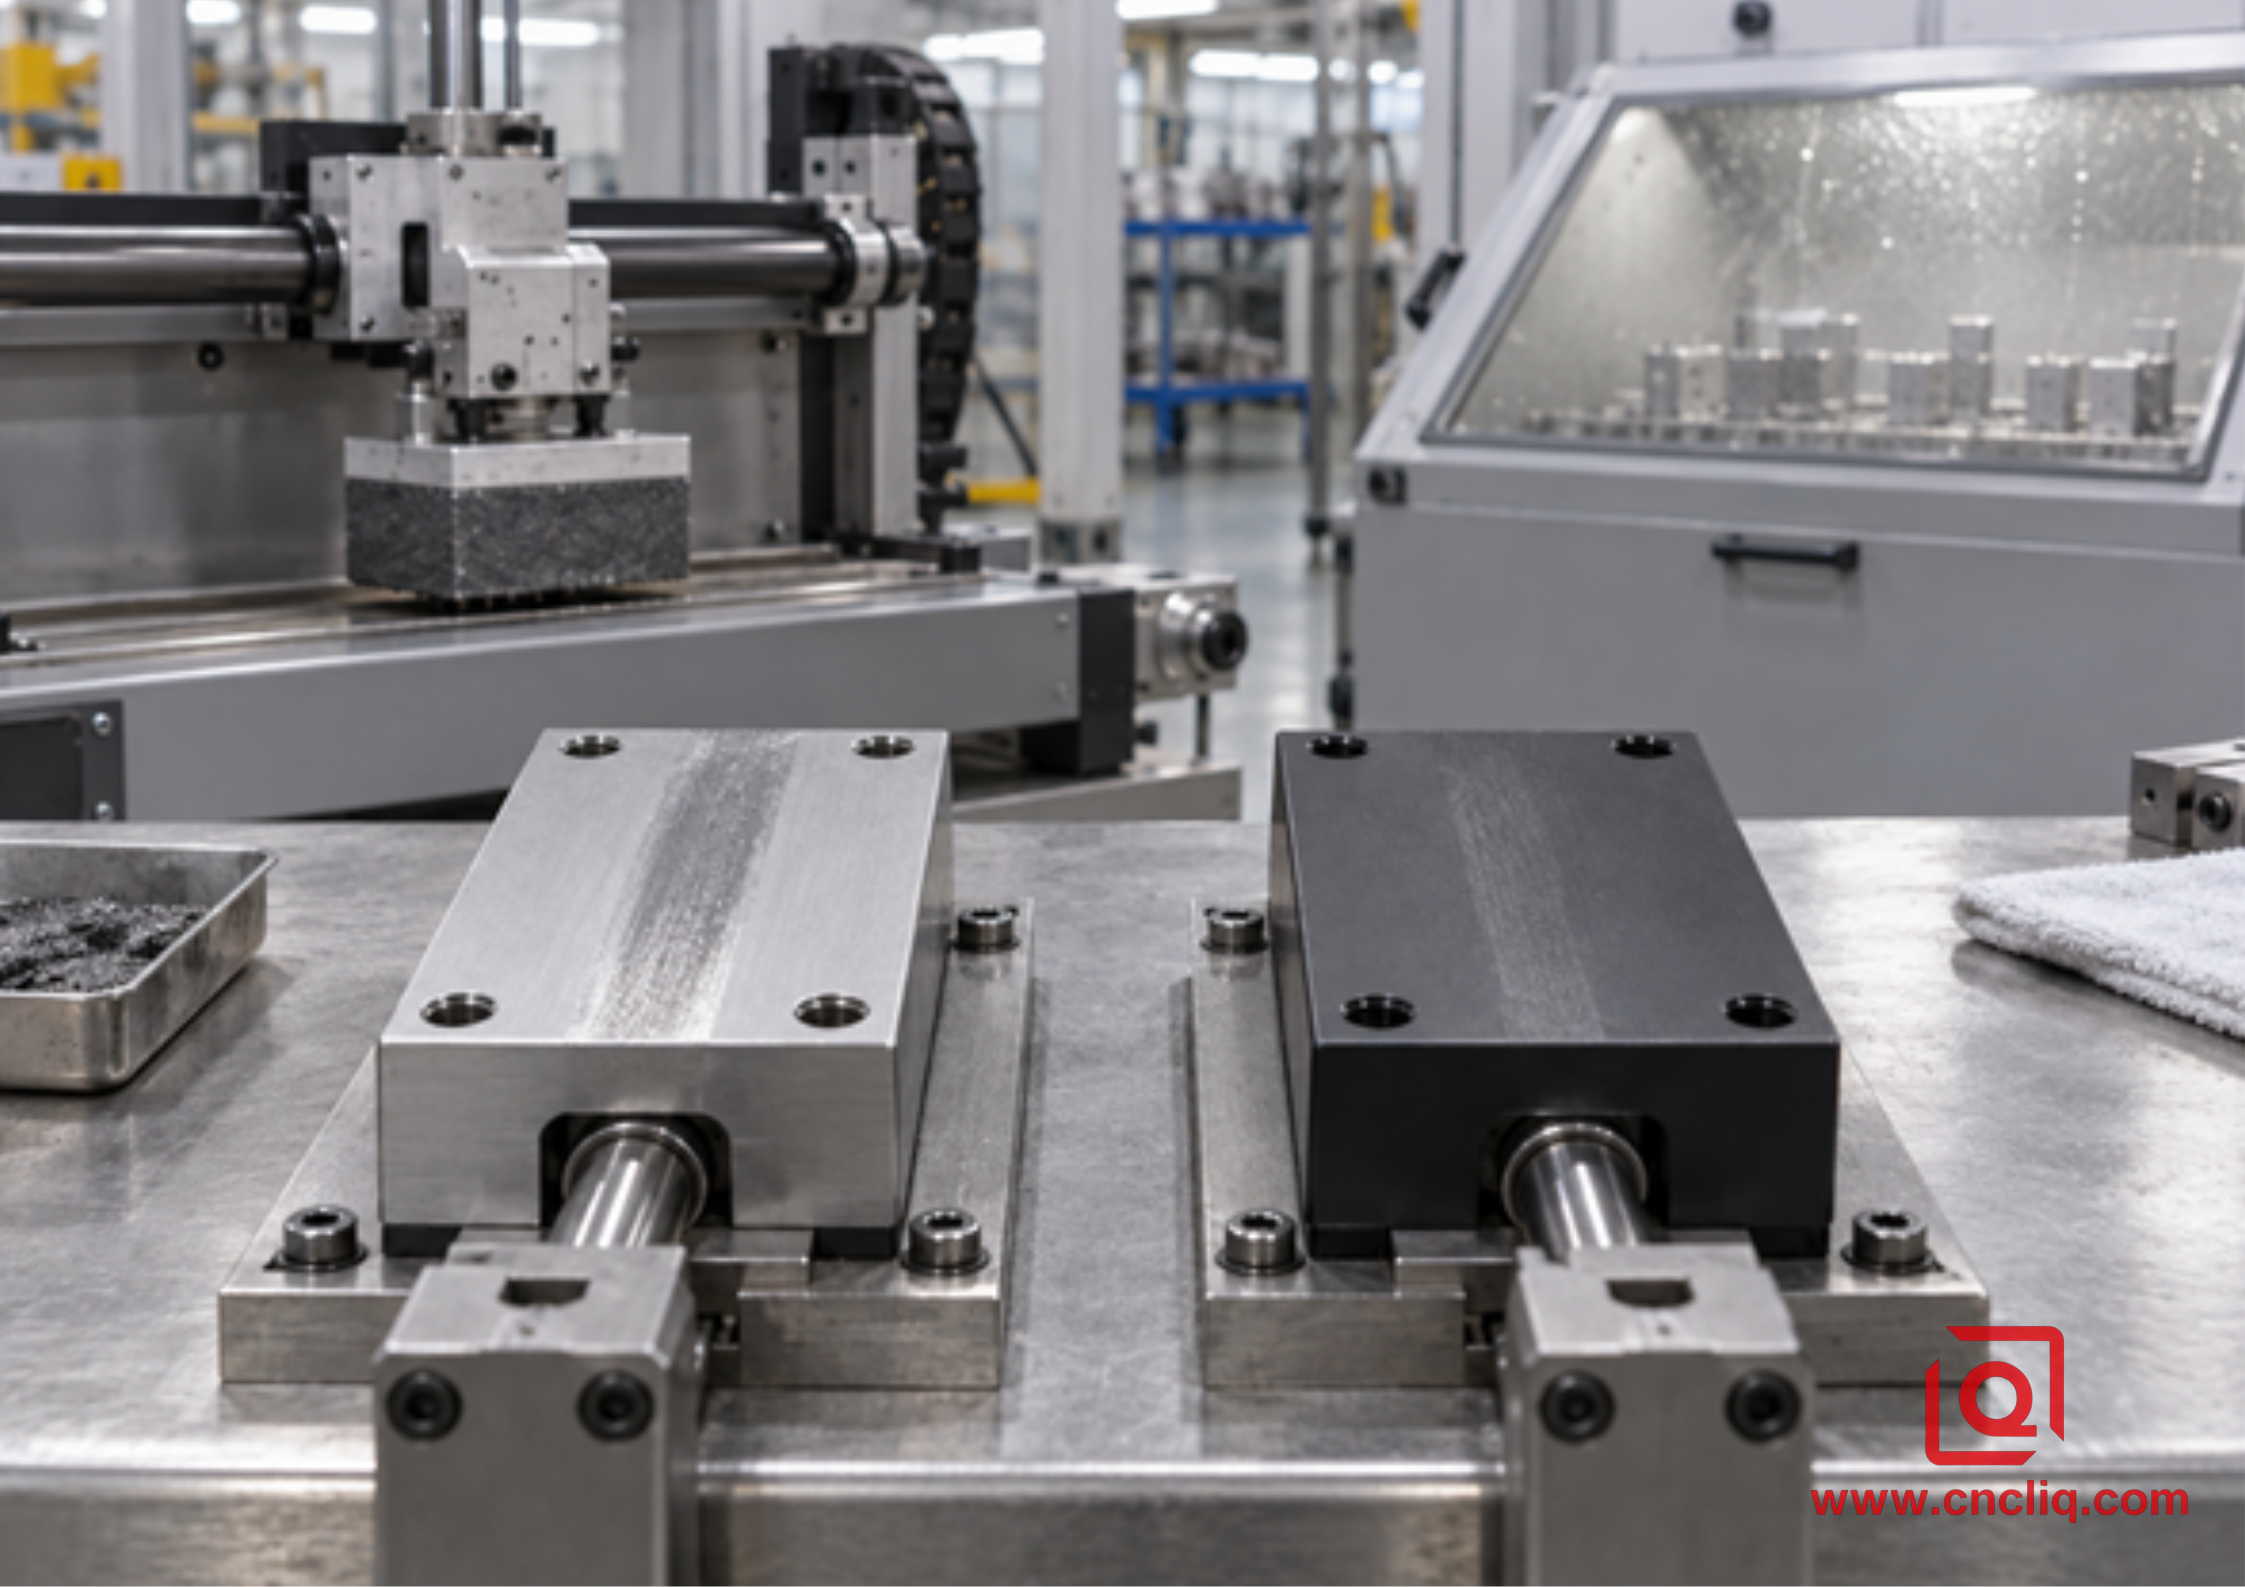
磨损取决于涂层结构、配合面、负载、润滑、密封和测试方法,而不仅仅是颜色。
磨损测试同样具体。根据 MIL-PRF-8625 路线,未密封的 III 型面板运行 ASTM D4060 并配有 CS-17 轮子。每个轮子承载 1,000 克并以 70 转/分钟的速度转动;运行持续 10,000 个周期。之后,重量损失会转换为磨损指数。对于铜含量或高于 2% 的合金,上限为每 1,000 个循环 3.5 毫克,对于其他合金,上限为每 1,000 次循环 1.5 毫克。这些数字比“极其耐用”更有用,因为它们确定了方法和接受阈值。
不要将该测试转化为通用使用寿命。密封件、布满灰尘的导轨、手持式外壳和轴承座会施加不同的压力、碎片、润滑、温度和配合面。在磨损情况下,III 型通常比 II 型更耐用,但厚度并不总是越厚越好。规范指出,耐磨性会降低近 3 密耳,并且不会随着厚度而自动上升。它还警告密封会降低 III 型耐磨性。
6. 合金、颜色和表面光洁度
6061-T6 是我们通常可以通过机械加工和阳极氧化处理而无需太多装饰的材料。 7075-T651 零件则不同:它的强度可能适合结构,但天然硬质涂层通常颜色更深。富铜 2xxx 坯料、富锌 7xxx 坯料和铸件值得尽早进行精加工试验。富硅 360、380 和 383 铸件可能会变灰或出现斑点,并且在其上形成厚的硬质涂层很困难。 MIL-PRF-8625 还限制 Type III 高于指定的标称铜和硅含量,除非获得批准。
用于颜色匹配、控制合金和回火、可见部分材料批次、加工或喷砂方向、批准的极限样品和机架标记区域。 “黑色阳极氧化”本身并不是一个客观的外观标准。 II 型通常更适合鲜艳的色彩。 III 型可以染色,尤其是黑色,但其天然的暗色调限制了结果。零件可能会超过厚度和磨损,但却无法实现完美的乌黑均匀性的不言而喻的期望。
薄壁、锋利边缘、断续表面以及混合铸造/机加工区域也会产生变化。丽琴的定制铝 OEM 零件指南解释了为什么合金、CNC 策略和表面处理应一起审查。
7. 匿名客户案例:滑动歧管载体
案件状态:这是基于常见定制加工条件的虚构、匿名复合材料。它未被声称为 1 个可识别订单。
一位自动化买家要求使用 6061-T6 歧管托架,其中包含气动通道、H7 导向孔、M4 螺纹、2 个密封区以及在聚合物耐磨垫上滑动的外部导轨。第一张图到处都写着“黑色硬质阳极氧化”,但省略了厚度、密封、掩模和尺寸阶段。
使用半向外规划规则,标称 50 µm III 型层可以将导向孔封闭约 50 µm。客户需要较长的导轨寿命,而不是在端口内部或垫片面上进行硬涂层。修改后的路线仅对暴露的钢轨和外部磨损表面进行硬涂层。孔、螺纹、密封面和接地点均被遮盖。导轨具有加工余量和受控的边缘半径。检查范围包括功能宽度、孔径、约定位置的涂层厚度以及机架标记区域。在发布之前组装并循环了一批原型。
选择性硬涂层增加了遮蔽工作,但它避免了紧密的孔和不必要的涂层。每个供应商都可以报价相同的完成范围和检验包,使价格比较更有意义。
8. 在图纸和询价上提出要求
|
询价字段 |
说明这一点 |
为什么这很重要 |
|
材料 |
合金、回火、批次控制 |
影响生长、颜色、腐蚀和可实现的硬涂层 |
|
类型/等级 |
II 型或 III 型; 1 级或 2 级 |
将工艺与颜色分开 |
|
厚度 |
目标、容差、位置 |
控制配合和供应商假设 |
|
颜色/纹理 |
颜色、喷砂/蚀刻路线、限制样品 |
使外观可测量 |
|
密封 |
要求、禁止或建议 |
解决腐蚀与磨损问题 |
|
掩蔽 |
螺纹、孔、触点、密封件、齿条标记 |
保护功能接口 |
|
方面 |
精加工前和精加工后尺寸和规格 |
明确验收阶段 |
|
记录 |
厚度、盐雾、磨损、颜色、FAI、CMM、材料证书 |
将证据与风险相匹配 |
II 型示例: “按照 MIL-PRF-8625、II 型、2 级进行阳极氧化处理,黑色;10–15 µm;需要密封;屏蔽标识的螺纹和接地垫;最终尺寸在涂层后适用;颜色按照批准的极限样品。”
III 型示例: “硬质阳极氧化符合 MIL-PRF-8625,类型 III,1 级;标称 50 µm;未密封磨损;遮盖孔和密封面;测量 A、B 和 C 处的厚度;标记的 FAI 尺寸适用于涂层后。”这些示例不是通用说明;绘图当局必须确认最终标注。
计划阳极氧化铝零件?发送 2D 图纸、3D 模型、合金和状态、年数量、配合尺寸、环境、颜色以及滑动、密封、导电或未涂层的表面。力勤可以在报价前审核津贴、掩蔽、检验并完成选型。提交您的项目以进行制造审查和有竞争力的报价。
8.1 重要的首条检查
第一件物品应该进入真正的装配,而不仅仅是一个塑料样品袋。尝试将轴放入其孔中,将密封件穿过其边缘,然后将指定的规格穿过成品螺纹。深凹处和窄槽可能不会形成与开放面相同的氧化物,因此请测量影响功能的位置。
记录阳极氧化前后的关键特征。这对数据可以比单个成品读数更好地区分加工误差、蚀刻去除和涂层生长。对于外观,在商定的照明和方向下将干燥部件与签署的极限样品进行比较。当光线移动时,定向喷砂可以使 2 个匹配的面板看起来不同。
快速收货检查
- 确认零件号、图纸修订、合金和状态。
- 处理前检查架子标记和遮盖边界。
- 测量商定的外部特征和临界孔径。
- 在涂层螺纹上使用功能量规;切勿用力拧紧紧固件。
- 将颜色与批准的限制相匹配,而不是记忆或网络照片。
- 按功能位置和批号记录问题。
9. 发布图纸之前的九项检查
1.用通俗易懂的语言说出失败的原因。写下您想要阻止的情况:螺钉周围的白色腐蚀、导轨抛光、颜色不匹配、绝缘层丢失或轴粘连。不同的故障指向不同的控制。
2.确认合金和回火状态。在确认哪些铝进入镀液之前,请勿批准表面处理。
3.将装饰表面和功能表面分开。 1 个零件可能需要不同的处理或遮蔽区域。
4.根据要求设定厚度。氧化物越多并不一定越好,尤其是在紧配合或疲劳关键几何形状附近。
5.慎重选择密封。 II型通常是密封的; III 型磨损表面可能需要保持未密封状态。
6.应用预加工余量。检查外部尺寸、孔、槽、螺纹、燕尾榫、垫圈凹槽和压配合。
7.控制外观。定义可见部件的合金批次、预处理、机架标记位置、阴影范围和检查照明。
8.指定证据。仅索要能够证明您的关键要求的报告,并在适当的情况下使用指定的测试方法。
9.批准第一篇文章。在批量生产之前测量并组装涂层部件。
常问问题
1. III 型在腐蚀环境中的使用寿命是否会自动延长?
不是自动的。我宁愿在合适的合金上涂上一层完好、密封的 II 型薄膜,也不愿涂上有缺口或密封不良的硬质涂层。对于室外覆盖物,第一个选择可能是完全明智的。在摩擦表面上,硬涂层可能会获胜,因为磨损是主要的故障。订单上注明环境、密封情况、验收测试;罗马数字本身无法预测现场寿命。
2. III 型阳极氧化对孔径的影响有多大?
作为规划规则,大约一半的涂层厚度从每个涂层墙向外生长。因此,50 µm III 型层可将完全涂覆的孔径总共减少约 50 µm。蚀刻、合金响应、几何形状和工艺变化可能会改变结果,因此请使用 DFM 的估计值,然后通过实际特征的首件测量进行确认。
3. III型硬涂层可以染黑色吗?
是的,III 型可以作为 2 类染色涂层提供,黑色很常见,但自然氧化物已经是灰色、青铜色、橄榄色、棕色或近黑色,具体取决于合金和厚度。这种基调限制了明亮的颜色,并且可能使批次间精确的化妆品匹配变得困难。如果主要要求是颜色均匀且不存在严重的滑动磨损,则 II 型通常更容易控制。
4. 我需要遮盖每个螺纹孔吗?
不会。在轻型 II 型中,宽大的螺纹在涂层后可能工作得很好,而小的硬涂层盲螺纹可能会变得麻烦。查看尺寸、接合长度、暴露程度以及接头是否必须导电。圈出裸露的螺纹,然后就完成的检查达成一致:塞规、实际紧固件或中径测量。该决定属于图纸,而不是零件到达储罐后发送的电子邮件。
5. RFQ 包中应包含哪些内容?
首先向供应商提供 2D 图纸、3D 模型、合金/状态和数量。添加饰面类型、等级、厚度、颜色和密封选择。显示裸露区域、可接受的机架接触和完成后尺寸的标记 PDF 比冗长的非结构化电子邮件更有价值。包括配合部件的详细信息,并说明哪些面会摩擦、密封、研磨或接触液体。最后,列出您真正需要的报告。通过该套餐,报价涵盖了您期望收到的相同工作。
概括
如果零件主要需要颜色和日常保护,请开始与II型对话。如果表面存在滑动或磨料接触,请讨论类型 III。然后正确完成工作:命名合金、薄膜厚度、密封选择、掩蔽区域、尺寸阶段和检查证据。在图纸上做一些清晰的注释比在停止的装配线旁边分类涂层零件要便宜。
这些数字从何而来
主要参考的是MIL-PRF-8625F 及修正案 2 ,日期为 2020 年 11 月 23 日。我在这里检查了类型定义、默认 III 型厚度、密封选择、尺寸增长说明和验收语言。
该规范将腐蚀工作发送至 ASTM B117,并为适用的面板设置了 336 小时的盐雾暴露。其硬涂层磨损路线指向 ASTM D4060,然后添加上面使用的车轮、负载、速度、周期和磨损指数限制。对于厚度,参考 ASTM B244 或 ASTM E376。列出方法很重要:没有测试设置的数字很容易被误解。
联系信息
公司:宁波力勤实业有限公司
日常客户维护及售后支持:服务@shturl。 zhuwanying@cncliq.com
新询价、报价和订单讨论:业务@shturl。 zhouli@chinaliqin.com
热线: +86 18757148656
免责声明
本博客上发布的所有技术文章、材料规格、加工建议和表面处理详细信息仅供参考和参考。请注意,一般博客见解不能取代已签署的技术协议。由于定制零件因材料热值、机器校准和特定公差而异,因此装订质量规格仅受您批准的 CAD 图纸、签署的合同和正式质量计划的约束。
该博客上的所有客户案例研究均已彻底匿名和净化。显示的性能指标、制造工作流程和图像仅用于展示我们的定制加工能力,并不代表所有订单的单一通用标准。
力勤制造团队
宁波力勤工业凭借 18 年的精密工程经验,为严苛的全球市场制造高耐受性金属部件。我们的生产中心占地 6,500 平方米,配备 150 多台机器,运行 4 轴和 5 轴数控加工、铣车加工、冷挤压和压铸在 1 个屋顶下进行。此设置使我们能够无缝管理项目,将零件从最初的 CAD 概念直接交付到最终的发货。
我们以零妥协的方式进行质量控制。我们按照他们所需的工程规范对待严格的公差。在 ISO 9001、ISO 13485 和 IATF 16949 认证的支持下,我们的 QA 工程师对每个生产批次进行严格的 IPQC、FQC 和 OQC 检查。从 CMM 尺寸测绘和光学分析到硬度和盐雾测试,我们会预先验证您的关键规格,以便您收到即插即用的组件,并且零组装麻烦或代价高昂的生产线停机。除了制造之外,您还可以信赖我们对新询价的两小时响应时间、对原型样品的直接支持以及在欧洲、北美、亚洲和大洋洲的顺利出口运输。
欢迎您的垂询和样品。访问我们的网站或直接联系我们以获得有竞争力的报价!
