 中文 (简体)





产品描述
| 事物 | 描述 |
|---|---|
| 设计/尺寸 | 根据客户提供的图纸或样品 |
| 材料 | 铝材:6061、6063、6082、7075、5052、A380 等。 不锈钢:SS201、SS301、SS303、SS304(SS304 食品级)、SS316、SS316L、SUS430、SS416 钢材:低碳钢、碳钢、4140、4340、Q235、Q345B、20#、45#等。 合金钢(15Cr、20Cr、42CrMo)等。 黄铜:HPb63、HPb62、HPb61、HPb59、H59、H68、H80、H90 等。 铜、青铜、铜等。 钛:TC4(TiAl6v4,f5级) 塑料:ABS、PC、PE、POM、Delrin、尼龙、PP、PEI、PEEK 等。 |
| 过程 | 数控加工、车削、铣削、冲压、车削、切割等。 |
| 交货时间 | 样品通常需要 3-7 个工作日,样品确认后,将根据详细数量进行批量生产。 |
| 表面处理 | 透明阳极氧化、彩色阳极氧化、化学涂层、拉丝、钝化、抛光、镀铬、喷砂、激光雕刻、镀锌、发黑、镀镍、镀铬、渗碳、热处理、喷漆 |
| 测试设备 | 坐标测量机(CMM)、二维测量仪、投影仪、高度计、千分尺、螺纹规、硬度计、卡尺、销规、盐雾试验机、同心度测量仪、光谱仪。 |
| 质量管理体系 | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| 应用 | 汽车零件、机械零件、电脑零件、医疗零件、家用电器零件、电气零件、电子产品零件、电子零件、发电机零件、交流发电机零件、发电机零件、文具、电源开关、微动开关、建筑材料、商品和视听设备。 |
| 文件格式 | Solidworks、Pro/Engineer、CAD、PDF、JPG、DXF、IGS |
| 包裹 | 内包装为塑料袋,外包装为标准纸箱,或根据客户要求包装。 |
| 船运 | 海运、空运、国际快递(DHL、FedEx、TNT、UPS)。 |
| 服务 | 专业的外贸团队提供热情快捷的响应服务。 尺寸检验报告/原材料证书/表面处理报告/工程图纸 RoHS报告/盐雾测试报告/硬度测试报告 |
工程概述及目标应用分析
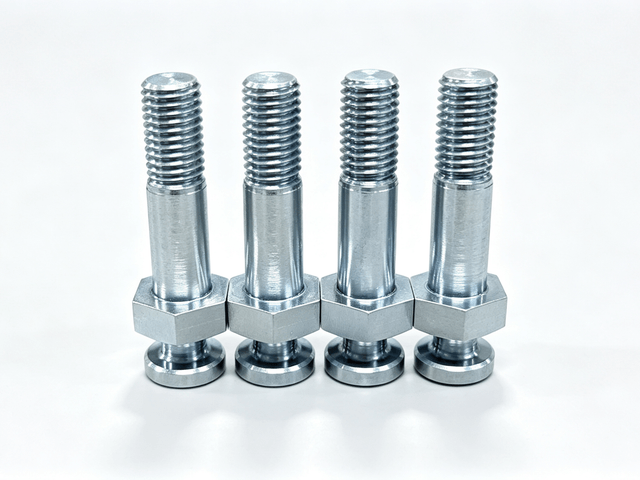
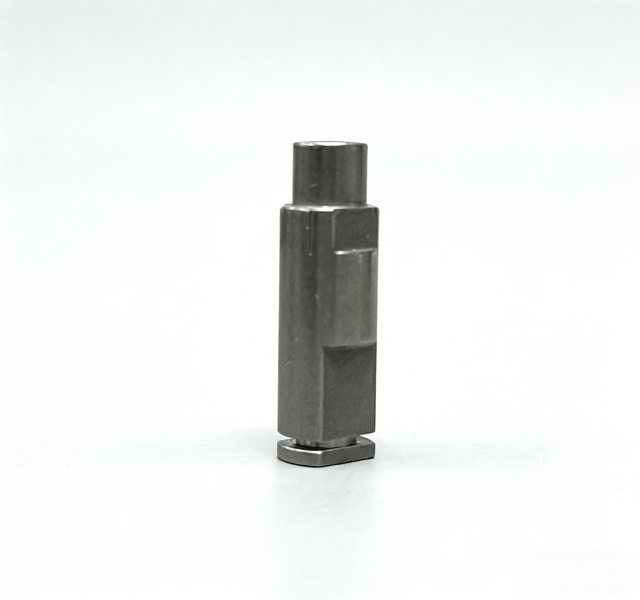
从其结构几何形状和技术标注来看——具体来说,该部件被指定为叉形支撑螺钉,具有一体式六角驱动环、高精度导向杆、具有大曲率半径的双凸球面以及颈部保持阀槽——该部件是为重型车辆变速器、非公路动力总成执行器和移动液压阀连杆而设计的。
在现代自动手动变速器、双离合变速器以及电液式农用或工程机械动力换挡系统中,换挡拨叉和选择器轭必须将液压或机电线性力转化为平稳、快速的齿轮啮合。由于换挡机构要承受强烈的循环剪切力、持续的发动机振动、液体浸没以及动态错位,标准螺纹紧固件无法满足这些要求。这种专用紧固件同时具备高强度结构锚固、自对准球形枢轴接口和精密轴向导销的功能。球形冠部和弧形颈部为换挡拨叉垫或气动/液压从动缸推杆提供低摩擦的配合面,允许微角度偏转而不会产生局部应力集中或卡滞。
材料科学与冶金完整性
该部件采用符合 EN 10083 和 DIN 1.6511 标准的欧洲标准结构合金钢 36CrNiMo4 加工而成,这是一种优质的镍铬钼通体淬硬钢,因其适用于关键动力总成部件而广受认可。
冶金材料的选择赋予了材料优异的芯部淬硬性、疲劳耐久性和冲击韧性:
-
铬和钼的协同作用:铬和钼的共同添加提供了深度淬透性、更高的屈服强度和卓越的抗回火性能,确保螺栓在高温变速箱油环境中持续工作温度高达 200 摄氏度时仍能保持尺寸稳定性。
-
镍对韧性的贡献:镍的存在促进了高缺口韧性和抗断裂性,从而防止在突然冲击变化或剧烈扭矩冲击下发生突然的脆性断裂。
-
微观结构均匀性:原材料为热轧和剥离的圆棒,初始直径为 20 毫米,经过严格的超声波检测,以保证内部密度、零微孔隙率和严格的夹杂物控制。
-
热处理后特性:在精密粗加工之前或之后进行淬火和回火,该合金可获得均匀的回火马氏体基体,其平衡的芯部抗拉强度超过 1000 MPa,延伸率超过 11%,以及高动态疲劳强度。
制造工艺及精密工程路线
制造这种复杂的零件需要多阶段的数控加工、车削、螺纹加工和精加工流程,旨在实现多个功能直径上的严格同心度,同时保持原材料纤维方向:
-
精密双主轴多轴数控车削:合金棒材在配备动力刀具的多轴车削中心上进行加工。该零件需要连续轴向车削,以同步设置的方式加工出 10.2 mm 的导杆、14.5 mm 的头部直径以及关键的颈缩线轴轮廓,从而消除螺纹节距轴线与头部轮廓之间的同心度误差。
-
精密六角铣削(第 16 行):采用同步多边形铣削或动态端铣刀头加工一体式 16 毫米六角驱动环。这消除了焊接或压入配合组件的结构缺陷,确保紧固件在机器人装配过程中能够承受高扭矩传递而不发生圆角或剪切。
-
高精度球面轮廓加工和超精加工:采用专用轮廓刀片对特殊的双球面进行插值加工,其凸面半径为 R300 mm,过渡圆角半径为 R2.5 mm。凸面接触面需要超光滑的表面,表面粗糙度 Ra 2.0 或更低,且严格禁止出现痕迹线、中心凸起或台阶痕迹,从而确保液压接触压力的均匀分布,并防止叉形杯配合件的密封件磨损。
-
螺纹滚压和过渡半径控制:M10螺纹采用冷轧而非切削工艺,确保金属晶粒沿螺纹根部和顶部轮廓保持连续流动。关键的螺纹根部倒角和R0.5mm的过渡圆角经过精心加工,以缓解高周振动过程中产生的机械应力集中。
-
表面处理和耐腐蚀性:零件表面采用工程白锌电镀层,镀层厚度至少为 0.012 毫米(12 微米) 。镀层后立即进行氢脆消除烘烤处理,随后涂覆钝化密封层。经处理的表面能够可靠地通过 ASTM B117 和 ISO 9227 标准规定的 72 小时中性盐雾试验,且不会产生红锈。
严格的质量控制和尺寸计量
质量保证遵循严格的汽车级方法,包括每隔 2.5 小时进行实时统计过程控制、首件检验和最终发货的全尺寸筛选:
-
关键柄径:10.2 毫米外径,公差为 -0.02 毫米,使用高精度数字千分尺进行验证,以确保与配合的直线导轨衬套平稳滑动啮合。
-
轮廓颈部厚度:使用数字轮廓投影仪和光学轮廓测试机测量中心 3.92 毫米颈部尺寸,公差为 -0.10 毫米至 -0.15 毫米,对称 R300 轮廓,以确保与固定夹和叉形定位销完美啮合。
-
螺纹公差:在电镀前后,使用校准的 6g 通止环规对 M10 外螺纹进行检验,确保快速工具组装,同时在扭矩下保持螺纹剪切安全性。
-
一般公差和清洁度:非公差尺寸符合 ISO 2768-m 中等加工标准和 ISO 2768-H 标准。成品零件经过工业超声波脱脂处理,以确保无金属毛刺、碎屑或残留镀层盐。
核心产品优势与技术优势
-
双重功能集成:将轴向导向肩、高扭矩六角紧固驱动装置、外部固定螺纹和自定心球形啮合头组合成一个紧凑的组件。
-
高周疲劳耐久性:采用通体淬硬的 36CrNiMo4 钢和冷轧螺纹根部,与标准碳钢紧固件相比,具有优异的动态载荷耐久性。
-
自对准运动学:精密的 R300 球形轮廓可适应汽车连杆偏转中固有的角度微小偏差,从而大幅减少执行器部件的侧向载荷和摩擦磨损。
-
流体和环境耐受性:先进的 12 微米白色电镀涂层可有效防止水分、合成变速箱油、极压齿轮润滑油和冲洗环境的侵蚀。
商业价值和产业影响
采用这种精密叉形支撑螺钉可为一级汽车和工业设备制造商带来可量化的运营和经济效益:
-
增强动力总成可靠性:通过减轻应力集中和防止枢轴点卡滞,该部件可将内部换挡机构的使用寿命延长至 500000 次连续啮合循环以上,从而大幅降低保修索赔和现场故障率。
-
简化装配线效率:集成的六角法兰和导向销有助于快速机器人对准和自动扭矩屈服紧固,从而缩短车辆装配站周期时间。
-
降低总体拥有成本:将多件式衬套、销和螺栓组件整合为一个整体式精密零件,可消除二次装配操作,简化物料清单管理,并最大限度地降低供应链的复杂性。
常问问题
Q1:R300mm 凸球面和颈缩式保持槽的机械功能是什么?
答:这种特殊的几何形状提供了一种低摩擦、自对准的枢轴接口,专为适应换挡过程中产生的微小角度偏移而设计。宽阔的 R300 毫米曲率使换挡拨叉垫或液压推杆能够平稳运动,避免局部边缘挤压、应力集中或机械卡滞。精密加工的 3.92 毫米颈部凹槽可作为定位座,用于固定卡环、定位夹或回位弹簧,确保轴向定位牢固,同时保持动态旋转自由度。在一次数控加工中完成这两个部件的加工,保证了高同心度和 Ra 2.0 微米以下的光滑表面光洁度。
Q2:为什么选择 36CrNiMo4 合金钢作为该部件的材料?制造工艺如何保证螺纹的疲劳强度?
答: 36CrNiMo4(EN 10083 / DIN 1.6511)合金具有优异的整体淬透性、超过1000 MPa的芯部抗拉强度和高缺口冲击韧性,可有效防止在严苛的传动环境中发生脆性断裂和微疲劳失效。为最大限度地延长疲劳寿命,M10外螺纹采用精密冷轧工艺而非单点切削工艺制造。冷成形工艺能够保持螺纹侧面和根部金属晶粒的连续流动,从而产生有益的残余压应力。结合R0.5 mm的根部应力消除半径,可有效防止疲劳裂纹萌生,并确保超过50万次动态循环的使用寿命。
Q3:最小 0.012 毫米(12 微米)的白色镀锌涂层对 10.2 毫米导杆和 M10 螺纹的严格公差有何影响?
答:尺寸精度通过在数控车削和滚丝加工过程中进行预电镀公差补偿来保证。10.2 mm 的外径(公差为 -0.02 mm)和外螺纹节圆直径均经过精心加工,以达到调整后的基准值,从而确保电镀后的镀层厚度符合规格。使用校准过的 6g 通止规在表面处理前后验证配合情况。此外,还采用电镀后除脆烘烤工艺来防止氢脆,从而确保在不影响装配间隙或扭矩一致性的前提下,达到 72 小时中性盐雾腐蚀的耐腐蚀性能。
电话:+86 187 5714 8656
邮箱:zhouli@chinaliqin.com
WhatsApp:+86 187 5714 8656
网站:https://www.cncliq.com/