 العربية




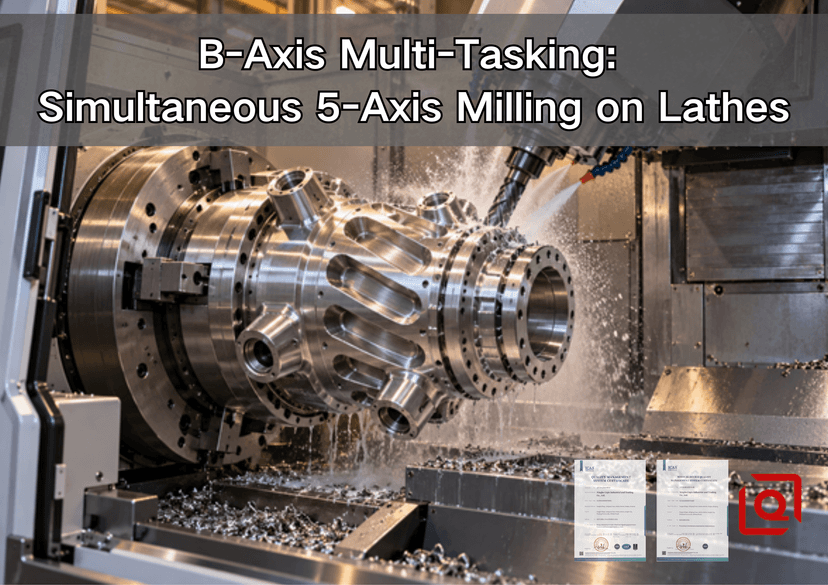
هل ما زلت تنقل قطعة مصنعة بالخراطة إلى مركز تشغيل آلي لأن منفذًا بزاوية أو ميزة منحنية تقع خارج نطاق أداة التشغيل الثابتة؟ إنها مشكلة شائعة. تغادر القطعة نقطة مرجعية موثوقة للمغزل، وتنتظر آلة أخرى، ثم تعود مع أداة تثبيت جديدة وفرصة جديدة لانحراف المحور. تتناول هذه المقالة البديل: تعدد مهام المحور B على المخرطة، بما في ذلك الطحن خماسي المحاور. سنشرح وظيفة المحاور، ومتى تكون العملية مجدية اقتصاديًا، وما هي التفاصيل التي يحتاجها المورد قبل تقديم عرض سعر.
هناك نقطة مهمة يجب توضيحها في البداية. زيادة عدد المحاور لا تعني بالضرورة تحسين العملية. يُعدّ المحور B مفيدًا عندما يحافظ على علاقة أو يصل إلى أشكال هندسية لا يمكن معالجتها بشكل صحيح بطريقة أبسط. إذا كان الرسم لا يتطلب سوى فتحتين متقاطعتين ومفتاح ربط مسطح، فقد تكون الأدوات الدوارة العادية هي الحل.
1. ما الذي يتحرك على محور B في آلة الطحن والدوران؟
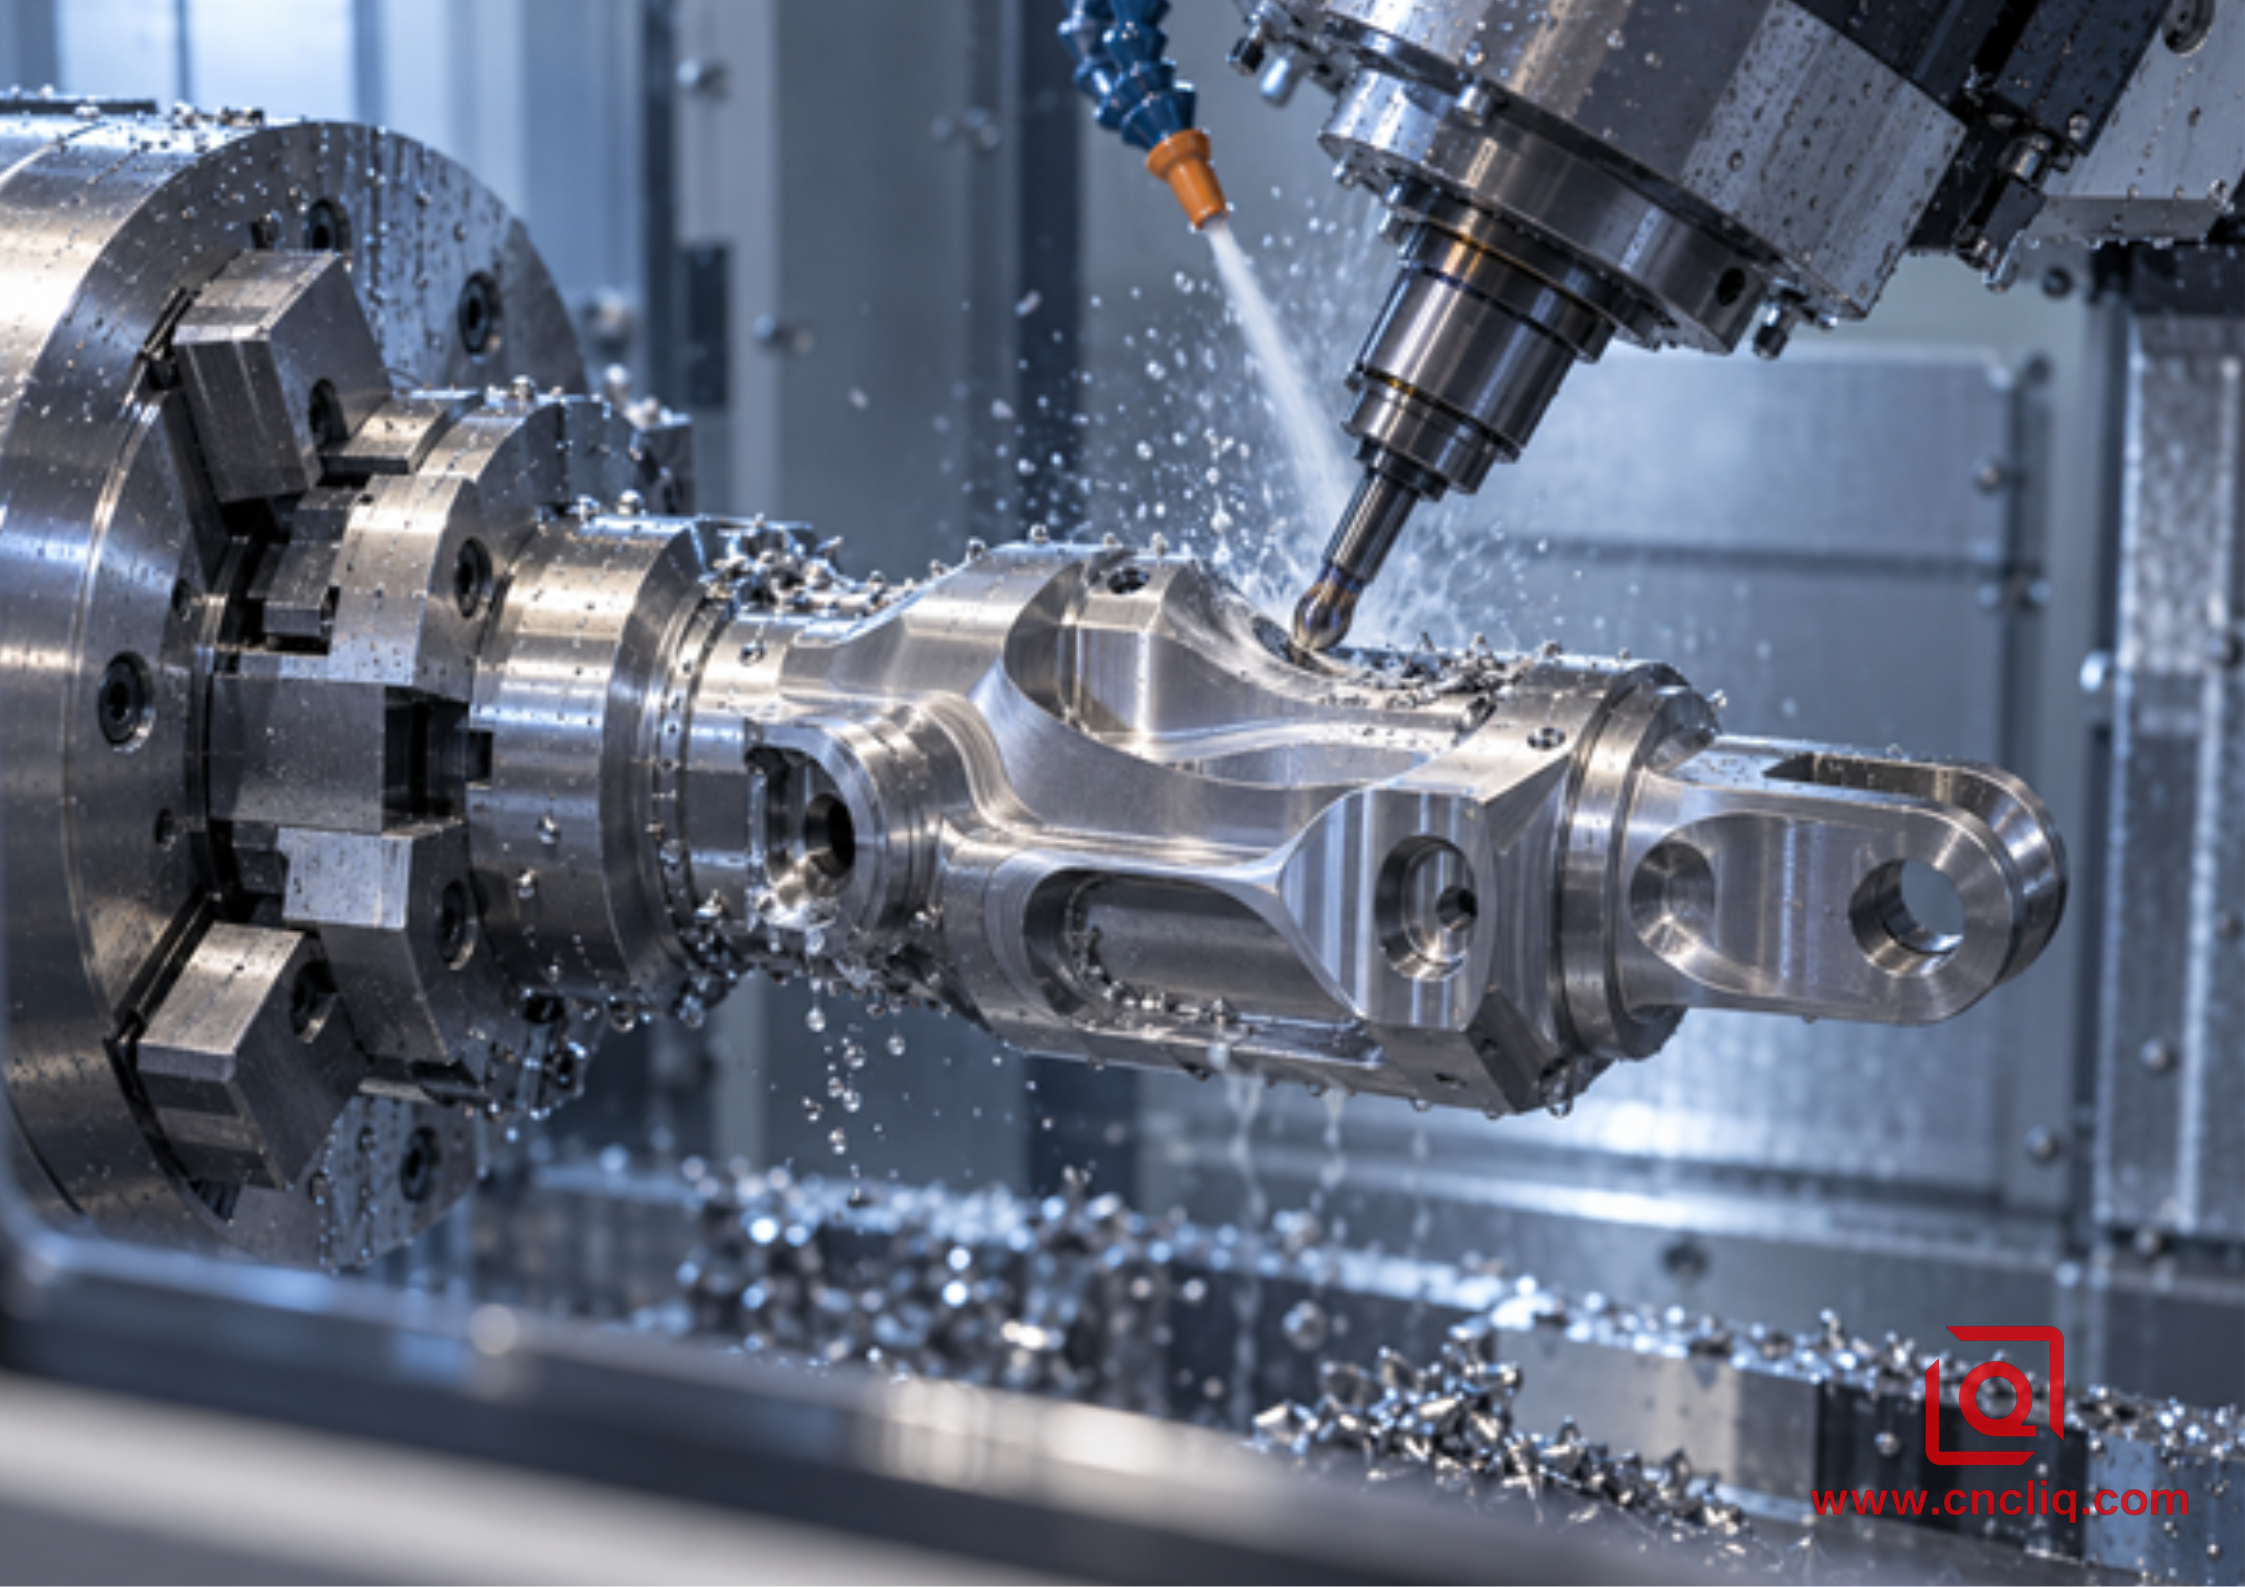
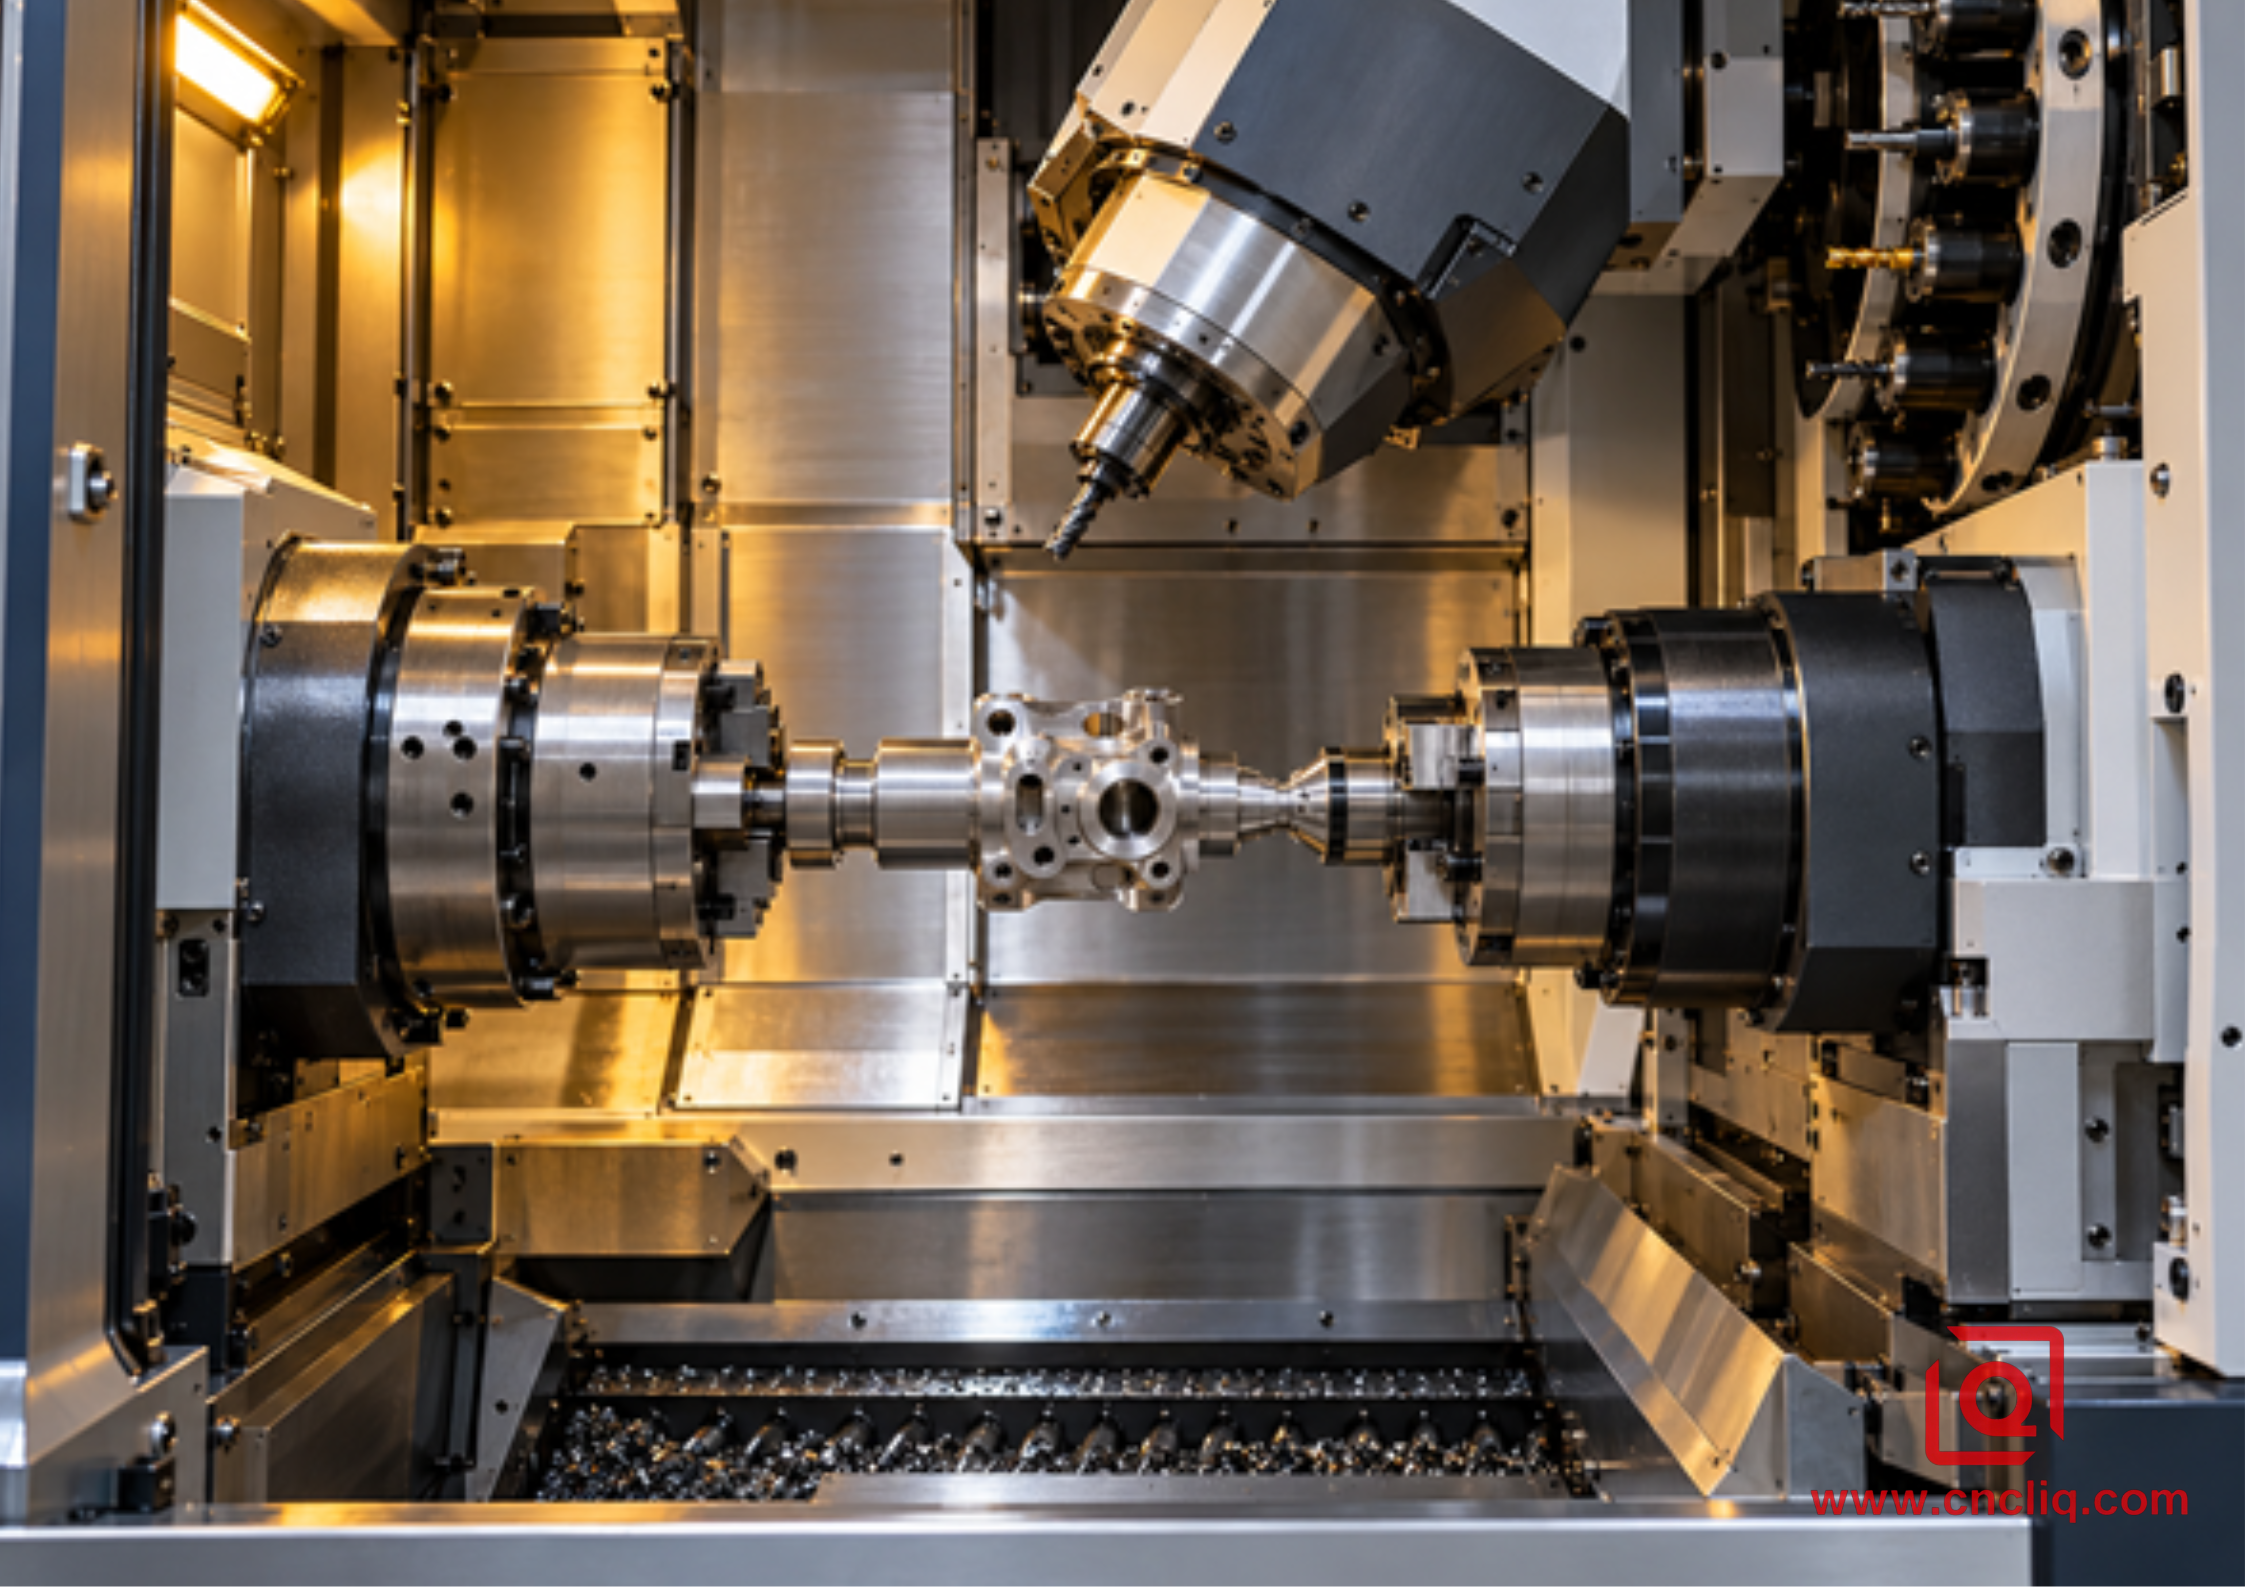
تخيل الآلة وأبوابها مفتوحة. قطعة العمل مثبتة على محور المخرطة. يحرك المحور X أداة القطع شعاعيًا، ويتبع المحور Z محور المغزل، ويتحكم المحور C بزاوية المغزل، بينما يحرك المحور Y أداة القطع بعيدًا عن المركز. فوق قطعة العمل يوجد مغزل تفريز قابل للدوران. هذا الدوران هو B.
أثناء القطع المتزامن، تُحرّك المحاور X وY وZ رأس أداة القطع. يُغيّر المحور B زاوية الأداة، بينما يُدير المحور C قطعة العمل لعرض السطح التالي. في عملية 3+2، يُثبّت المحوران B وC بزاوية ثابتة ثم يظلان ثابتين بينما تقوم المحاور الخطية بالقطع. كلتا الطريقتين مفيدتان، لكنهما تحلان مشكلات مختلفة.
يُفرّق مُصنّعو الآلات بين الأمرين. تُعرّف شركة DMG MORI منصات الخراطة والطحن التي تجمع بين الخراطة والطحن بخمسة محاور، بما في ذلك أعمال التشكيل الحر على المغزل الرئيسي أو المغزل المضاد. أما نظام MULTUS من أوكوما، فيضع رأس طحن دوّار فوق مغزل الخراطة، ويُزوّد الأدوات من مخزن. قد يُطلق على البرج المُزوّد بمحرك مع فهرسة المحور C اسم "خراطة وطحن"، لذا استفسر عن تكوين المحاور الفعلي.
يُغطي دليلنا الخاصبالأدوات الحية على مخارط CNC الخطوة التي تلي استخدام آلة المحور B. يُفيد هذا الدليل عندما يحتاج الجزء إلى أسطح أو ثقوب أو خيوط شعاعية، ولكنه لا يحتاج إلى تغيير زاوية الأداة.
حركة | ما يستخدمه الميكانيكي | سؤال مفيد لطلب عرض أسعار |
س، ص، ع | يضع القاطع في الفضاء | هل يستطيع Y الوصول إلى أبعد ميزة خارج المركز؟ |
ب | يميل مغزل الطحن | هل يتم التحكم في B بشكل مستمر أم في موضعها فقط؟ |
ج | يقوم بتوجيه أو تدوير قطعة العمل | هل يمكن لـ C أن يقوم بالاستكمال بسلاسة أثناء القطع؟ |
المغزل الرئيسي | يحمل مرجع الدوران الأساسي | أيّ ثقب أو مجلة أو وجه هو الرئيسي؟ |
المغزل المضاد | يستلم القطعة لإجراء أعمال الصيانة اللاحقة | كيف سيتم التحقق من نفاد المخزون؟ |
2. هل هو نظام 3+2 أم نظام خماسي المحاور متزامن؟ انظر إلى الميزة
في ورشة العمل، لا تتطلب معظم عمليات التشغيل على المحور B تحريك المحاور الخمسة جميعها دفعة واحدة. غالبًا ما تكون عملية تشغيل مُفهرسة. يميل رأس الماكينة بزاوية معينة، ثم يقوم المحور C بتدوير القطعة إلى موضعها. بعد ذلك، تبدأ عملية الطحن القياسية. هذه الطريقة مستقرة وسهلة الفحص، وعادةً ما تكون أقل تكلفة في الإعداد.
استخدم هذه الطريقة للوحة توصيل، أو ثقب بنمط براغي على سطح، أو عدة أوجه حول شكل منحني. لا فائدة من إبقاء المحور B متحركًا عندما لا تتطلب الميزة التي يتم تشكيلها ذلك.
تُستخدم الحركة المتزامنة في تشكيل الميزات. تخيّل تجويفًا يلتف خلف حافة، أو ممرًا ينساب بسلاسة، أو سطحًا مُشكَّلًا بجانب أداة، أو وسادة منحوتة يتغير اتجاه سطحها باستمرار. هنا، تحتاج الأداة إلى الميل أثناء حركتها. قد يقوم المحور C أيضًا بتدوير القطعة بحيث تبقى حافة القطع بعيدة عن ظرف التثبيت والكتف والمناطق النهائية.
يُحدث هذا الاختلاف فرقًا جوهريًا. تتطلب المسارات المتزامنة معالجًا لاحقًا موثوقًا، ونموذجًا للآلة، ومحاور مُعايرة، ومحاكاة على مستوى الكود، ووقتًا كافيًا لاختبار القطعة. لا تستخدمها إلا عند حل مشكلة تتعلق بالوصول أو جودة السطح. يمكن لمقارنتنا الشاملة بين آلات الخراطة ثلاثية المحاور، وخماسية المحاور، وآلات الخراطة والطحن مساعدتك في اختيار الآلة المناسبة.
متطلبات الجزء | محور C للأداة الدوارة | 3+2 المحور B | محور خماسي متزامن |
ثقب شعاعي أو دائرة براغي بسيطة | عادةً ما يكون ذلك كافياً | ممكن، وغالباً ما يكون مفرطاً | غير مبرر |
منفذ مستقيم بزاوية مركبة واحدة | يعتمد على حامل البطاقة | عادةً ما يكون الخيار الأنسب | نادراً ما تكون هناك حاجة |
عدة وجوه منفصلة بزوايا مختلفة | محدود | ملاءمة قوية | مخصص فقط للانتقالات المدمجة |
سطح حر الشكل متصل حول جسم مُدار | غير مناسب | المناطق المفهرسة التي تتركها | ملاءمة قوية |
يجب تغيير زاوية الأداة لتجاوز الحافة | غير مناسب | لا يمكن الحفاظ على التصريح الأمني | ملاءمة قوية |
3. الجائزة الحقيقية هي سلسلة بيانات أقصر
لنفترض وجود غلاف يحتوي على تجويف، وسطح مانع للتسرب، وجيب مستشعر بزاوية. يتم التحكم في موضع الجيب بالنسبة لهذا التجويف والسطح. في الطريقة التقليدية، يتم تدوير التجويف، ثم تحرير القطعة، وإعادة تثبيتها في جهاز التثبيت الخاص بالطحن. يمكن لجهاز تثبيت جيد القيام بهذه المهمة. أما الطريقة الثانية فتضيف ضغط الفك، ووجود رقائق معدنية تحت أجهزة التثبيت، وخطأ الالتقاط، واختلافات المشغل.
أحتفظ بالهيكل في ماكينة الخراطة والطحن ذات المحور B، ويمكن أن تشترك الفتحة والسطح والتجويف والملف المحيط في نظام إحداثيات واحد للماكينة. إذا احتاج الجانب الخلفي من الهيكل إلى معالجة، يمكن لمغزل معاكس استقبال الهيكل وفقًا لعملية تسليم مبرمجة. عملية النقل ليست سحرية؛ فلا يزال يتعين فحص قوة التثبيت وانحراف الالتقاط. ومع ذلك، فإن قياس الهيكل وتكراره أسهل من إرساله إلى ورشة العمل.
لهذا السبب، لا ينبغي تسويق عبارة "إنجاز في خطوة واحدة" كضمانة مطلقة للدقة. فدرجة الحرارة، وانحراف الأداة، وحالة ظرف التثبيت، وإجهاد الخامة، ومعايرة المركز الدوار، وصلابة القطعة، كلها عوامل مؤثرة للغاية. أما الفائدة الأضيق والأكثر فائدة، فهي إزالة العديد من نقاط الانقطاع المحتملة في البيانات المرجعية.
للاطلاع على معلومات حول الهياكل، راجع مقارنتنا بين الخراطة باستخدام الحاسوب (CNC) والتوجيه باستخدام الخراطة والطحن . توضح المقارنة متى يكون استخدام أداة تثبيت ثانية مناسبًا، ومتى تستحق العلاقة مع محور الخراطة الحماية.
4. ما الذي يجعل المسار المتزامن يتصرف؟
يُظهر نظام التصنيع بمساعدة الحاسوب (CAM) خطًا. لكن الآلة لا ترى هذا الخط. فهي تتلقى فقط الإحداثيات، ومتجهات الأدوات، وأوامر التغذية، ومواضع الدوران من معالج لاحق. قد تتطلب حركة طرفية طفيفة، قريبة من المركز، تغييرًا في B أو C. بالقرب من نقطة تفرد، قد يتسبب سطح يبدو أملسًا في انعكاس أو تغيير مفاجئ في السرعة.
يراقب المبرمج الخبير الرسم البياني، لا المحاكاة. أحيانًا يكون الحل هو تعديل زاوية الأداة من الجانب. وأحيانًا أخرى، يلزم تقسيم السطح إلى جزأين. قد تكون حركة إعادة التموضع القصيرة أكثر أمانًا من دفع مسار واحد عبر منطقة ما.
يُحافظ نظام التحكم في نقطة مركز الأداة على ثبات نقطة القطع المُبرمجة في موضعها أثناء إمالة رأس الماكينة. ويعتمد هذا النظام على قيمة محور الدوران ومعايرة الماكينة بدقة. في حال كان طول الأداة غير صحيح أو كانت معايرة الدوران قديمة، فقد تنزاح الحافة. لذا، يجب أن يشمل كل مخطط عمل قياس الأداة قبل التسخين وإجراءات معايرة الماكينة من قِبل الشركة المصنعة، خاصةً عندما يمتد المقطع الجانبي على نطاق حركة المحور B.
يُحدث شكل الأداة فرقًا. قاطع ذو رأس كروي سهل الاستخدام، مع أن مركزه لا يقطع جيدًا. يمكن لقواطع الأسطوانة والعدسة تشطيب الأسطح ذات نصف قطر فعال أكبر. يجب أن تكون حسابات التلامس ونموذج الخلوص في برنامج CAM موثوقة. يمكن أن يكون طحن الجوانب باستخدام أداة ذات رأس مستدير سريعًا على جدار مُسطّح. لا تُناسب أي من هذه الأدوات جميع الحالات. يلعب شكل السطح، وسهولة الوصول إلى الأداة، وخلوص حاملها، والتشطيب المطلوب دورًا في ذلك.
5. روتين إثبات يحترم الآلة
تُعدّ حوادث التصادم بين آلات الخراطة والطحن مكلفة للغاية نظرًا لازدحام منطقة العمل. فقد تشغل جميع المكونات، من ظرف التثبيت والفكين والمغزل المضاد ورأس B والبرج السفلي وحامل الأدوات والقطعة، مساحةً كبيرة. لذا، يُنصح باستخدام قائمة مراجعة مكتوبة للتحقق من النتائج بدلًا من الاعتماد على شاشة محاكاة واحدة.
1. ابدأ ببيانات الرسم. حدد أي تجويف أو محور أو وجه أو دليل يتحكم في التجميع قبل تعيين العمليات.
2. يجب أن تتوافق مواصفات برنامج التصنيع بمساعدة الحاسوب (CAM) مع مواصفات الماكينة. يجب أن تكون مواصفات ظرف التثبيت، وخطوات الفك، وحوامل الأدوات، وأطوال القياس، ورؤوس المغزل، وحدود الحركة محدثة.
3. افصل بين العمل ذي الزاوية الثابتة والعمل المتزامن. ليس البرنامج الأقصر هو البرنامج الأكثر أمانًا دائمًا.
4. قم بنمذجة مجموعة الأدوات. قد يكون القاطع خالياً من العوائق بينما لا يكون صامولة التثبيت أو غلاف المغزل كذلك.
5. قم بالتشكيل الأولي بينما يظل الجزء صلباً. اترك دعامة بالقرب من الجدران. قم بتشطيب الثقوب بعد القطع المتقطع عندما يسمح التصميم بذلك.
6. قم بمحاكاة الكود المنشور. يتحقق التحقق من CAM من المسار؛ تكشف محاكاة الكود عن عمليات إعادة اللف الدوارة، وأخطاء النشر، ومفاجآت حدود الحركة.
7. إثبات أعمق نهج سلبي، وأضيق خلوص للظرف، وكل حالة نقل للمغزل مع تجاوز متحكم به.
8. قم بقياس الجزء انطلاقاً من بيانات الرسم. حدد كيفية الوصول إلى الميزات المركبة قبل أن تبدأ الآلة بالقطع.
9. قم بتجميد ما نجح: إصدار المنشور، مراجعة الفك، قائمة الأدوات، الإزاحات، برنامج الفحص وملاحظات الإعداد.
تُبرز شركة DMG MORI خاصية التطلع المسبق لحركة سلسة، بينما تُدرج شركة Okuma وظائف تجنب الاصطدام في أدوات التحكم متعددة المهام. كلاهما إجراءات وقائية، ولا يُمكن لأي منهما تصحيح نموذج الآلة أو الأداة المُجمّعة.
6. تثبيت قطعة العمل، ومدى الوصول، والرقائق التي لا يراها أحد في التصنيع بمساعدة الحاسوب
يُتيح لنا إمالة رأس المخرطة غالبًا استخدام قاطع قصير بدلًا من الطويل. ويؤدي تقليل البروز عادةً إلى قطع أكثر ثباتًا، وجدار أنظف، ومشاكل أقل في الاهتزاز. مع ذلك، لا يُصلح ذلك تثبيت قطعة العمل. فقد يظل عنصر بعيد عن ظرف المخرطة يعمل كرافعة حتى بعد إزالة المادة المحيطة به أثناء عملية التشغيل الخشن.
ينبغي أن يحافظ ترتيب العمليات على الدعم لأطول فترة ممكنة. ابدأ بتشكيل الأجزاء السميكة الخشنة أولاً؛ احتفظ بالحلقات أو الشبكات حيثما يسمح التصميم بذلك. تجنب إنهاء الثقب قبل القطع المتقطع المجاور له. يمكن استخدام مغزل معاكس لاستقبال القطعة، ويجب أن تتناسب قوة تثبيته مع سمك الجدار.
ثم انظر إلى الجاذبية. قد يتحول الجيب الذي يفرغ عند النقطة B0 إلى وعاء للرقائق عند إمالة الرأس. يمكن أن تُلحق الرقائق المُعاد قطعها ضررًا بمنطقة مانع التسرب حتى لو ظل تقرير الأبعاد مقبولًا. يُمكن إصلاح ذلك باستخدام سائل تبريد يمر عبر الأداة، وفوهة، ونفخ هواء، وإعادة توجيه آمنة من حين لآخر. تختلف التركيبة الصحيحة باختلاف السبيكة والغطاء.
قد يتراكم الألومنيوم على الحافة. تحرك مع زوال الإجهاد المتبقي. الفولاذ المقاوم للصدأ الأوستنيتي لا يتحمل الاحتكاك. التيتانيوم يحافظ على الحرارة قريبة من حافة القطع. هذه أسباب تدعو إلى التخطيط لعملية القطع وإزالة الرايش، وليست أسبابًا للاعتماد على توصيات عامة للسرعة. يجب أن تتوافق بيانات القطع النهائية مع حالة المادة، ومورد أداة القطع، وعملية القطع، وتدفق سائل التبريد، وصلابة الماكينة.
7. تفحّص العلاقة، وليس الأبعاد فقط
يجب أن تتطابق إعدادات الفحص مع الرسم. ابدأ بتحديد محور التجويف أو المحور. ثم حدد سطح التثبيت. بعد تحديد هذه العناصر فقط، يمكنك الإبلاغ عن موضع المنفذ أو شكل الوسادة أو كيفية محاذاة نمط البراغي.
تُعدّ آلة قياس الإحداثيات ثلاثية الأبعاد (CMM) فعّالة للعديد من هذه القياسات طالما أن قلم القياس يصل إلى الجزء المطلوب ويتمّ ضبط المحاذاة بشكل صحيح. بالنسبة للحواف، قد يكون النظام البصري أفضل. يمكن لمقياس مخصص أن يُعطي نتائج لموصل إنتاجي أو غلاف توصيل. الطريقة المُستخدمة مهمة؛ فقد تُظهر تقارير مختلفة قيمًا ليس بسبب تغيّر القطعة، بل لأن كل تقرير يُنشئ المرجع بشكل مختلف.
يجب فحص دقة الدوران. قد تبدو قراءات المحاور X وY وZ سليمة، ولكن قد يؤدي محور B غير الصحيح إلى تحريك رأس الأداة أثناء الدوران. لذا، اتبع دائمًا إجراءات المعايرة المعتمدة من الشركة المصنعة للآلة. يُنصح بفحص الدقة بعد الصيانة، أو في حالة وقوع حادث، أو تغير كبير في درجة الحرارة، أو أي حدث قد يؤثر على رأس الأداة أو نظام القياس.
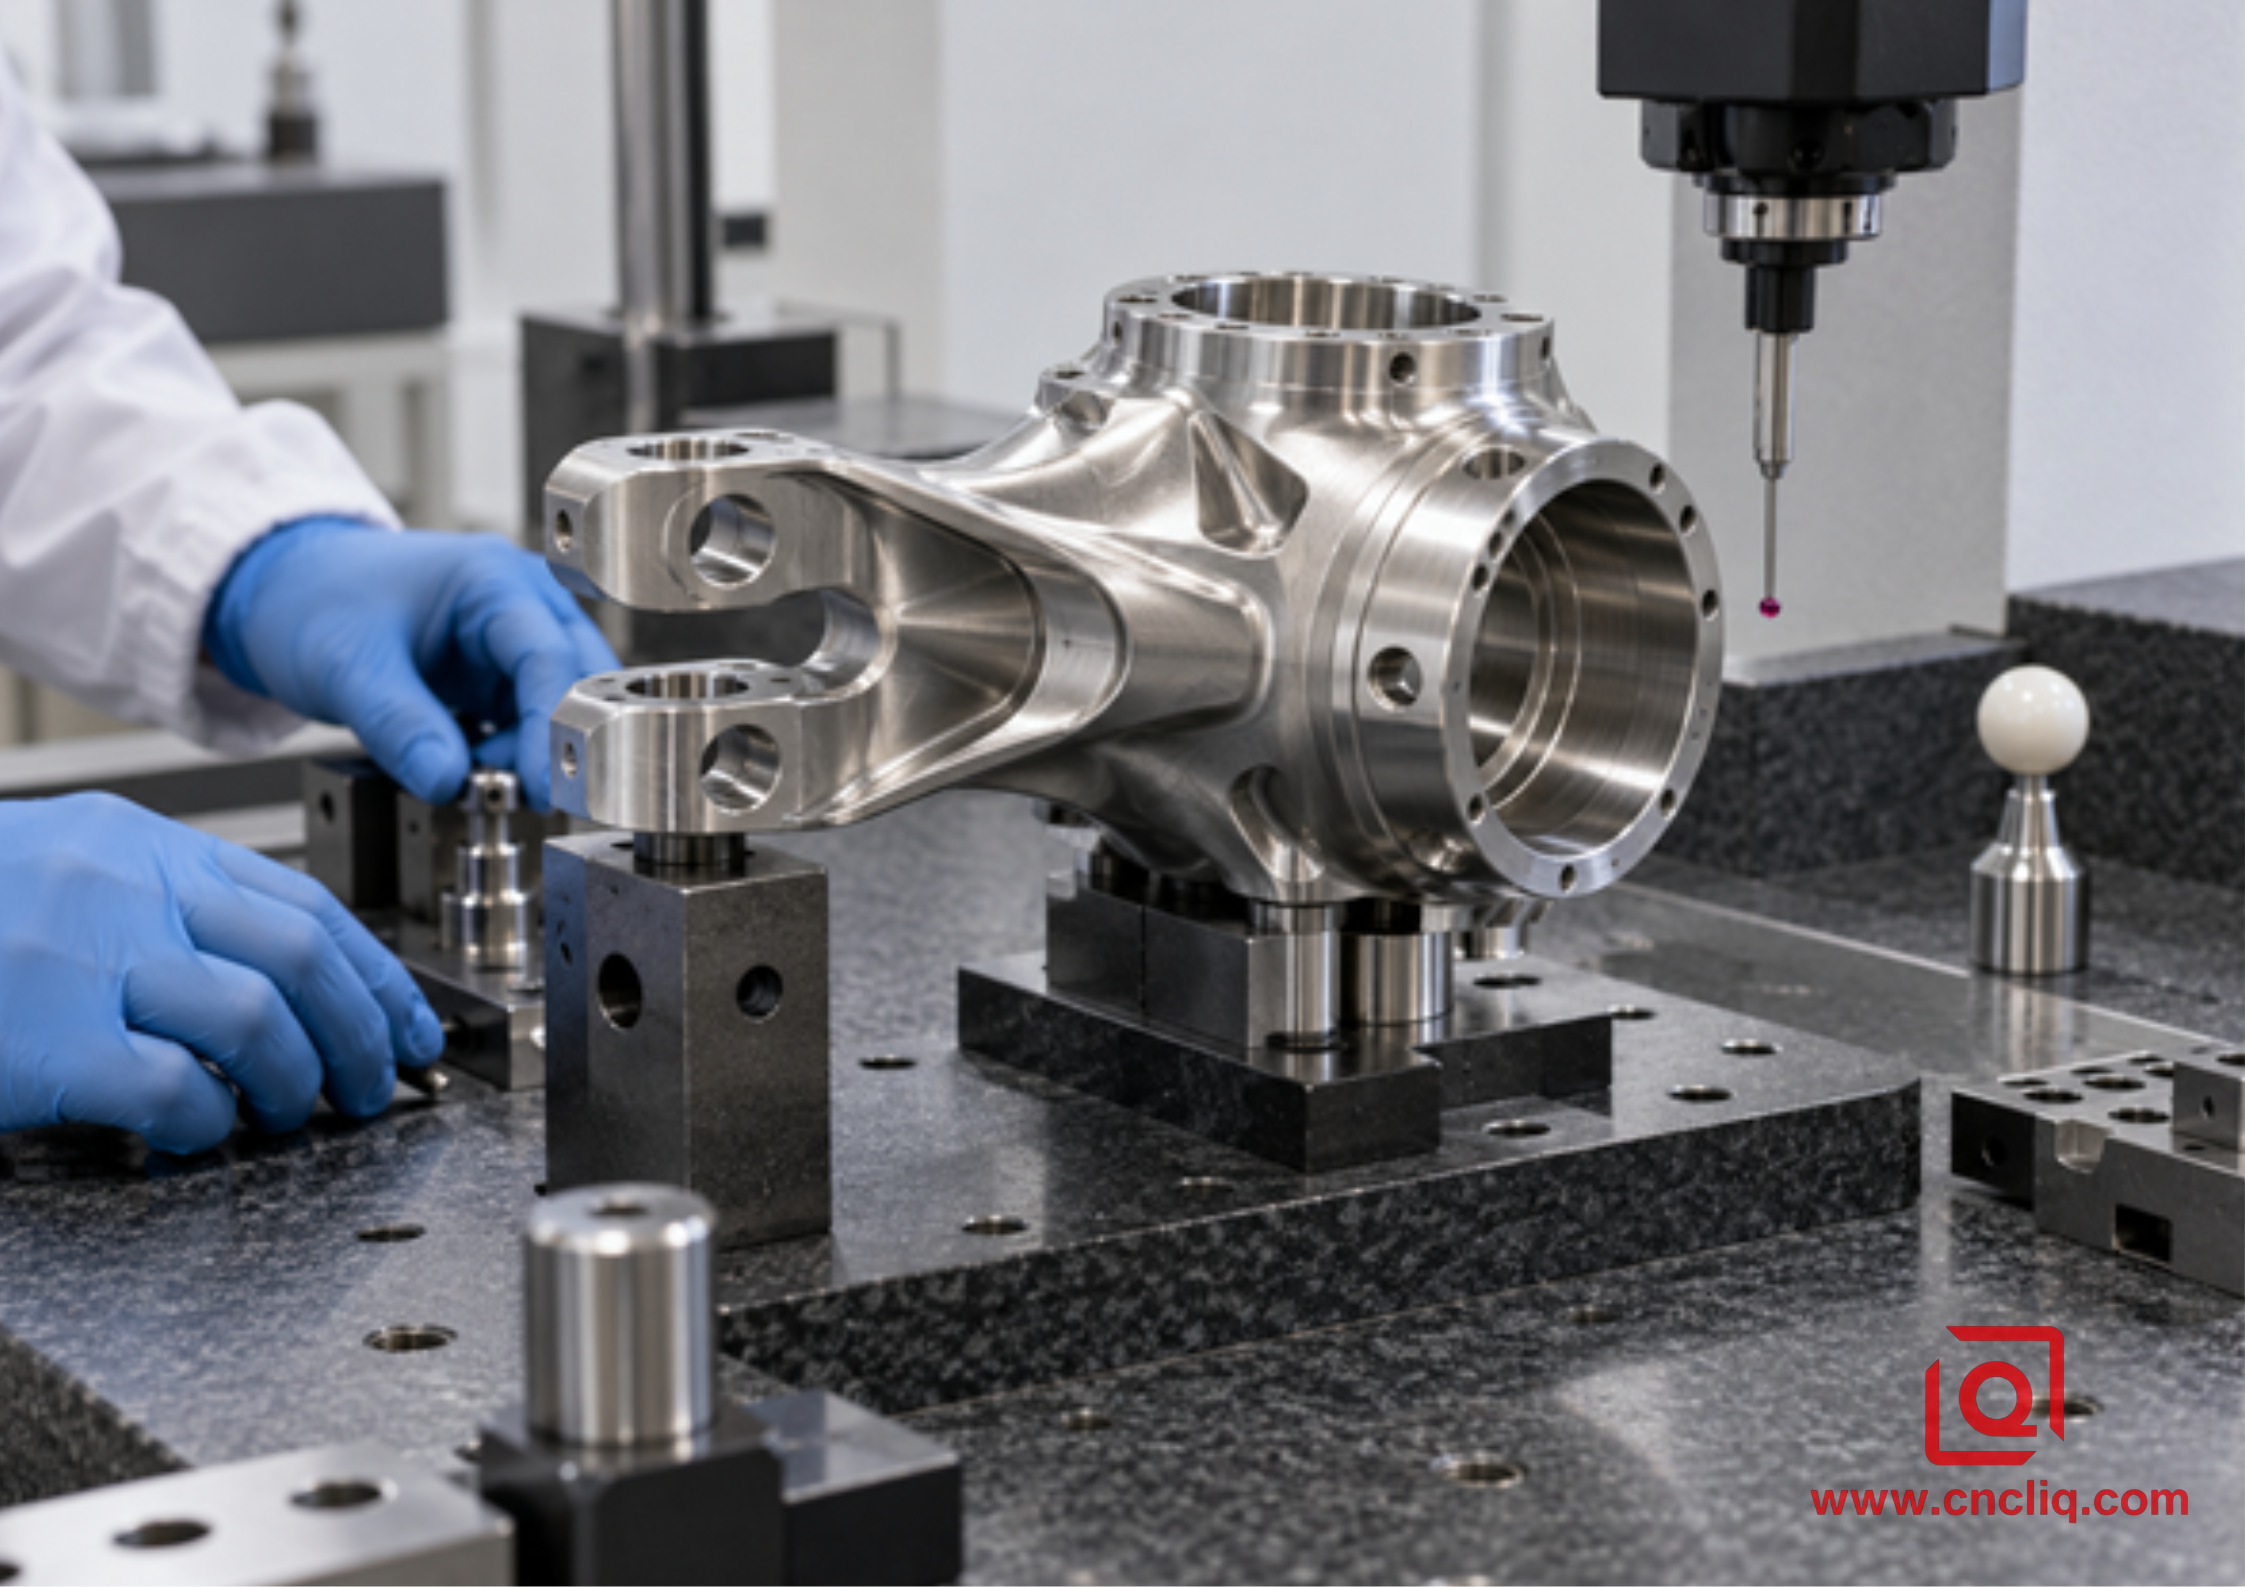
8. غلاف مركب مجهول الهوية: غلاف للتحكم في السوائل الروبوتية
يجمع هذا المثال بين المتطلبات الشائعة في تصنيع الهياكل. وقد حُذفت جميع التفاصيل الخاصة بالعميل. والغرض منه هو توضيح عملية التصنيع وليس تمثيل أي طلب إنتاج من قبل أي عميل.
بدأ تصميم المكون كقطعة خام. حدد التجويف وسطح الإحكام الأمامي موضع تركيب التجميع. حول هذا المحور، وُجدت أربعة منافذ، ولوحة استشعار مائلة، وجزء منحني ممتد خلف شفة. حافظ الرسم على التحكم في متطلبات العميل من حيث المواد والتفاوتات والتشطيب.
إحدى طرق معالجة القطع هي تقسيمها إلى مراحل. تمثلت الفكرة الأولى في استخدام مخرطة أو آلة طحن ثلاثية المحاور مع أداة تثبيت. ثم يُستخدم التجويف النهائي لتوجيه عملية الطحن. تتطلب هذه الطريقة حماية التجويف من التلف الناتج عن التثبيت، وضمان قدرة أداة التثبيت على إعادة ضبط موضعها بدقة. يتطلب تخفيف الالتفاف استخدام أداة كروية الرأس أو نظام فهرسة بديل.
في النهج الثاني، تم استخدام ماكينة الخراطة والطحن ذات المحور B لتصنيع التجويف والسطح والمنافذ والوسادة وفتحة التصريف. تم تشكيل المنافذ ووسادة المستشعر في ثلاثة أوضاع بالإضافة إلى وضعين. أما فتحة التصريف، فقد استخدمت حركتي المحورين B وC فقط مع ميل أداة القطع بعيدًا عن الحافة. ثم تولى مغزل معاكس مهمة تحديد قطر السطح.
كان الجزء المثير للاهتمام هو ما قرر الفريق عدم فعله. لم يحوّل الفريق البرنامج إلى تشغيل آلي بخمسة محاور. حافظ هذا الخيار على بساطة الكود وسهولة التحقق منه. شمل الإعداد الافتراضي خطوات الفك، ورؤوس حاملات القطع، وغطاء مغزل الطحن. بدأ الفحص من التجويف ثم انتقل إلى السطح وأخيرًا إلى لوحة المستشعر. كانت أدوات التثبيت وسلسلة البيانات الأقصر عنصرين أساسيين في اتخاذ هذا القرار.
تُظهر صفحة منتجات مشعبات الهيدروليك المخصصة من Liqin إمكانيات الشركة في عمليات التصنيع، وإزالة النتوءات، والتنظيف، والفحص. حتى الغلاف المصنّع حديثًا يحتاج إلى مسار مُحدد بناءً على النموذج المعتمد، والرسم، والحجم، وخطة الاختبار.
9. عندما يكون المحور B أكثر تعقيدًا من اللازم بالنسبة للقطعة
أوصي باستخدام مخرطة CNC عندما تكون الهندسة المهمة دورانية ويمكن الوصول إليها باستخدام أدوات ثابتة.
أجد أن أدوات المحور C/Y الحية مفيدة لمهام مثل الأسطح والفتحات والثقوب الأمامية والثقوب المتقاطعة والخيوط غير المركزية.
أعتقد أن تحديد موضع المحور B 3+2 هو الأفضل عندما تكون هناك حاجة إلى تشكيل الأسطح أو الثقوب بزوايا ثابتة.
لقد رأيت مركز التشغيل يصبح خيارًا عندما يهيمن الطحن المنشوري الواسع على وقت الدورة ويكون عمل الخراطة ضئيلاً؛ يمكن لآلتين معًا التعامل مع الإنتاج المتكرر بشكل أفضل.
أعتقد أن عملية التشغيل بالطحن والخرط ذات المحاور الخمسة هي الأمثل عندما تتغير الهندسة باستمرار وتتعلق بالبيانات المرجعية التي تم تشكيلها وعندما يؤدي النقل بين الآلات إلى زيادة المخاطر.
أحرص دائمًا على مراجعة مواصفات الماكينة قبل أن أتحمس لعدد المحاور. فحجم ظرف التثبيت، وسعة القضيب، ومسافة حركة المحور Y، ونطاق حركة المحور B، وطول الأداة، وإمكانية الوصول إلى المغزل المقابل، وخلوص حامل الأداة، كلها عوامل قد تجعل بعض الإعدادات مستحيلة.
تُظهر أمثلة قدرات الآلات أن شركة أوكوما تُعلن عن نطاق دوران للمحور B يبلغ 240 درجة وسرعة دوران مغزل التفريز 12000 دورة في الدقيقة لماكينة MULTUS U5000؛ بينما تُعلن شركة DMG MORI عن نطاق دوران للمحور B يبلغ ±120 درجة لماكينة NT 4250 DCG. هذه الأرقام تعكس ما تُقدمه هاتان الشركتان المصنّعتان، وليست مواصفات خاصة بمعدات Liqin، كما أنها لا تُمثل ضمانات لأي مهمة.
10. ما الذي يجب أن يتضمنه طلب تقديم العروض؟
1. أرفق نموذجًا ثلاثي الأبعاد ورسمًا ثنائي الأبعاد يتم التحكم فيهما. يُظهر النموذج ثلاثي الأبعاد السطح، بينما يُظهر الرسم ثنائي الأبعاد المتطلبات.
2. حدد نوع المادة وحالتها. إذا كانت المواد الأخرى مسموحة، فاشرح عملية الموافقة.
3. أظهر نقاط الإسناد والميزات الثلاث التي من شأنها أن توقف عملية التجميع إذا تحركت.
4. حدد كمية النموذج الأولي، وحجم دفعة الإنتاج، والطلب السنوي، وجدول التكرار المحتمل.
5. صف حالة حافة التشطيب، والنظافة، والمعالجة الحرارية، والطلاء، والتخميل، والأنودة، والتغطية عند الحاجة.
6. اذكر السجلات التي تتوقعها: شهادة المواد، تقرير الأبعاد، مخرجات آلة قياس الإحداثيات، إمكانية التتبع، أو دراسة القدرات.
7. شرح أجزاء التزاوج أو الغرض من الفحص حيث يمكن تفسير السطح المركب بأكثر من طريقة.
8. ليقترح قسم الهندسة استخدام نظام 3+2 للميزات التي لا تتطلب حركة متزامنة. هذا من شأنه أن يقلل تكلفة البرمجة دون التأثير على خطة البيانات.
9. اطلب من مقدم عرض الأسعار أن يذكر الافتراضات المتعلقة بالأدوات والتجهيزات والفحص والعينات وإصدار الإنتاج.
تغطي قائمة التحقق الخاصة بنا لطلبات عروض أسعار التصنيع باستخدام الحاسوب (CNC) جانب الشراء بالتفصيل. إذا كانت ملفاتك جاهزة، فأرسلها عبر صفحة الاتصال . حدد الثقب أو السطح أو المنفذ أو المقطع الجانبي الذي ينطوي على مخاطر التجميع. قد يكون الحل الأمثل هو الخراطة باستخدام أداة حية، أو العمل على محور B بثلاثة محاور بالإضافة إلى محورين، أو الخراطة والطحن المتزامنة الكاملة، أو مسار تقسيم مُتحكم به.
التعليمات
1. هل مخرطة المحور B هي نفسها مركز التشغيل ذو 5 محاور؟
لا. تُنظَّم عملية الخراطة والطحن ذات المحور B حول مغزل دوار يُدير قطعة العمل بينما يقترب منه مغزل طحن دوار. عادةً ما يُثبَّت المكون على طاولة في مركز تشغيل خماسي المحاور، ويستخدم رأسًا دوارًا. غالبًا ما تُناسب عملية الخراطة والطحن الأجزاء الدائرية التي تحتوي على ثقوب أو محاور أو أسطح مهمة تم تشكيلها؛ أما الأجزاء التي يهيمن عليها الطحن فقد تُناسب مركز التشغيل.
2. هل يتطلب كل مكون من مكونات المحور B حركة متزامنة؟
لا. تستخدم العديد من الوظائف رأس B بشكل أساسي لتحديد الموضع 3+2. يقوم المحور C بتدوير القطعة، بينما تقوم المحاور الخطية بالقطع. الحركة المستمرة تستحق البرمجة عندما يلزم تغيير زاوية الأداة أثناء القطع، أو عندما يكون إمالة أداة القطع ضرورية للوصول إلى القطعة المطلوبة، أو لضمان التلامس، أو للحصول على تشطيب أفضل.
3. هل يمكن للآلة حقاً إنهاء قطعة واحدة في عملية إعداد واحدة؟
يمكن لهذه الآلة التعامل غالبًا مع التفاصيل المائلة على محيط الجزء الأمامي والأسطح المنحوتة دون الحاجة إلى إعادة تثبيت يدوية. يستطيع المغزل المضاد التقاط القطعة للعمل على جانبها، مما يوفر لها وضعية تثبيت. من المهم التحقق من قوة فك التثبيت ومدى محاذاة جميع الأجزاء مع نقطة المرجع قبل تحرير القطعة، وذلك لأغراض الإنتاج.
4. ما هي العائلات التي تعتبر مرشحة جيدة؟
ابدأ بالنظر إلى الأجزاء المصممة حول مركز أنبوبي أو مطروق أو مخرط: مثل أغلفة المستشعرات ذات المنافذ المائلة، وهياكل معصم الروبوتات، ومكونات الأجهزة الطبية، وأجزاء التحكم في السوائل ذات الممرات المدمجة. يصبح الغلاف أقوى عندما يكون الجزء المصنّع بالطحن قريبًا من الثقب أو السطح الناتج أثناء الخراطة.
5. ما الذي يؤثر عادةً على السعر المعروض؟
تُعدّ المادة، والحجم، ووقت القطع، وعدد الأدوات، وتعقيد المسار المتزامن، والحوامل، والفكوك، ونقل المغزل، والاختبار، وإمكانية الوصول للفحص، والتشطيب، والتفاوتات، والمعالجة اللاحقة، والتوثيق، والحجم، جميعها عوامل مهمة. قد تُؤدي دورة أطول إلى زيادة التكلفة الإجمالية عند إزالة التجهيزات، ووقت الانتظار، والمناولة، وإعادة العمل. قارن المسار، لا معدل الماكينة.
ملخص
تُعدّ ماكينة الخراطة والطحن ذات المحور B مفيدةً عند التعامل مع نقاط مرجعية مُخرَجة وأشكال مطحونة. استخدم أدوات ثابتة للأجزاء التي لا تتطلب حركة. استخدم تشغيلًا ثلاثي المحاور (3+2) عند التعامل مع زوايا ثابتة والحاجة إلى وضع الأداة بزوايا محددة. استخدم الحركة فقط عندما تحتاج أداة القطع إلى تغيير اتجاهها عدة مرات أثناء التشغيل. لضمان عمل هذه الميزة بكفاءة، تحتاج إلى أدوات، ومحاكاة للماكينة، ونقل دقيق للأجزاء، ومعايرة دورانية صحيحة، وفحص دقيق بناءً على نقاط مرجعية. يُقدّم طلب عرض أسعار كامل للمورّد سببًا لاختيار نظام تشغيل مُحدد، وليس لمجرد أن نظام خماسي المحاور يبدو أفضل.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli @chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن تصدير سلس إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
