 العربية




هل مازلت تفقد الأدوات بالقرب من الجزء السفلي من جيب الألومنيوم على الرغم من أن المستويات القليلة الأولى مقطوعة بشكل نظيف؟ تتغير نغمة المغزل، وتتوقف الرقائق اللامعة عن مغادرة التجويف، وتبدأ الأرضية في الظهور وكأنها قد تم فركها بمعجون رمادي. هذه ليست مشكلة مادية غامضة. عادة ما تكون مشكلة في النقل: حيث تقوم الآلة بصنع الرقائق بشكل أسرع من قدرة الجيب والأداة ومسار السوائل على إزالتها.
يوضح هذا الدليل كيفية إنشاء عملية إخلاء الرقاقة في عملية طحن الألومنيوم ذات الجيب العميق منذ البداية. إنه مكتوب لمهندسي التصنيع والميكانيكيين والمشترين B2B الذين يحتاجون إلى أكثر من مجرد إجابة للكتالوج. سنقوم بتعيين مسار الرقاقة، ونطابق القاطع بالمساحة المتاحة، ونوجه المبرد أو الهواء إلى عمق العمل، ونستخدم الجاذبية عندما تسمح الماكينة بذلك، ونتحقق من النتيجة قبل تشغيل إنتاج طويل. ستشاهد أيضًا ما يجب تضمينه في طلب عرض الأسعار حتى يتمكن مورد التصنيع باستخدام الحاسب الآلي المخصص للألمنيوم من عرض العملية الحقيقية بدلاً من إضافة مخاطرة إلى السعر.
إجابة سريعة: أنشئ طريقًا للخروج، وليس نقطة انطلاق أكبر
تقوم عملية الجيب العميق الموثوقة بخمسة أشياء معًا:
1. يصنع رقائق تناسب الناي ويمكن أن تتحرك.
2. يترك مساحة مفتوحة حول القاطع.
3. يرسل تيارًا متماسكًا من المبرد أو الهواء إلى الحافة النشطة بأقصى عمق.
4. يقوم بإخراج السوائل والرقائق المستعملة من الجيب بدلاً من إعادة تدويرها.
5. يعمل على تنظيف وفحص التجويف قبل التشطيب.
المزيد من سائل التبريد ليس من المواصفات. يمكن أن يبدو الفيضان الكبير الذي يضرب الحامل مثيرًا للإعجاب بينما يعمل القاطع في سرير راكد. يعد الضغط والتدفق والاتجاه والترشيح والسبائك وهندسة الأدوات ومسار الأدوات وشكل الجيب وتوجيه الماكينة نظامًا واحدًا. ابدأ بالقاطع والبيانات الحالية لمورد السوائل، ثم أثبت القطع الأعمق والأكثر شمولاً على الآلة الحقيقية.
1. لماذا يصبح الإخلاء أسوأ مع كل مستوى
يُطلق على الألومنيوم غالبًا اسم سهل التصنيع نظرًا لأنه يمكن للأداة الحادة إزالته بسرعة. نفس الإنتاجية تخلق حجمًا كبيرًا من الرقائق. الرقائق خفيفة ومطيلة. يمكن أن تلتف على شكل نوابض، أو تربط بين الأضلاع، أو تلتف حول حامل، أو تتسطح إلى قطع رفيعة يسهل تقطيعها.
في الجزء العلوي من الجيب، تحتوي الشريحة على عدة اتجاهات للهروب. عندما تنزل الأداة، تعيق الجدران الحركة الجانبية. يقوم الحامل بتظليل الفوهة. الأرضية العمياء تمنع التدفق إلى الأسفل. تقسم الأضلاع التجويف إلى خلايا صغيرة. قد يؤدي تيار العودة إلى رفع الرقائق إلى منتصف الطريق وإسقاطها مباشرةً مرة أخرى في القطع.
عندما تلتقي الحافة التالية بشريحة قديمة، فإنها لم تعد ترى سمك الشريحة المبرمج. يمكن دق الشريحة في الحائط، أو سحبها على الأرض، أو الضغط عليها في مزمار. يشجع الاحتكاك والضغط على بناء الحافة، أو BUE، حيث تلتصق مادة العمل بحافة القطع. تصبح الحافة الفعالة أكثر استدارة، وتزداد قوة القطع، وتتدهور اللمسة النهائية، وقد يتعطل الناي المعبأ بشكل مفاجئ.
شاهد الانتقال، وليس فقط الإنذار الأخير. تشمل العلامات المفيدة ما يلي:
· يرتفع حمل المغزل عند نفس مستوى Z في كل جزء؛
· تدور الرقائق حول الحامل بدلاً من الوصول إلى الناقل؛
· زاوية واحدة تجمع عشًا رطبًا؛
· قطع حاد يتحول إلى صوت مكتوم أو طحن؛
· تصبح الرقائق اللامعة مسطحة أو ملطخة أو مطوية بشكل متكرر؛
· خطوط عمودية غائمة على الحائط؛
· رقائق ملتصقة بناي واحد فقط، مما قد يشير أيضًا إلى نفاد البيانات.
2. قم بتخطيط مسار الشريحة قبل برمجة CAM
قم بإلقاء نظرة على قسم الجيب وارسم 3 مسارات: السائل أو الهواء الوارد، والرقائق الصادرة، والسائل العائد. إذا كان مسار الخروج يتقاطع مع الطائرة القادمة، أو كان كلا المسارين ينتهيان في نفس الزاوية العمياء، فإن التصميم يحتوي على حلقة دوران بدلاً من مسار إخلاء.
اطرح هذه الأسئلة أثناء سوق دبي المالي:
· هل الجيب مفتوح من أي جانب؟
· هل يمكن للفتحة أو النافذة المؤقتة أن توفر منفذًا للأسفل؟
· هل تقسم الأضلاع الداخلية التجويف إلى خلايا معزولة؟
· هل تسد التركيبة المخرج الأكثر طبيعية؟
· هل يمكن إمالة الجزء بحيث تساعد الجاذبية في الإزالة؟
· هل يمكن أن يسمح نصف القطر الداخلي الأكبر بقاطعة أكبر وأكثر صلابة وخلوص أكبر؟
· ما هي الجدران والأرضيات الوظيفية، وما هي أسطح الخلوص فقط؟
· هل سيتم احتجاز الرقائق مرة أخرى أثناء الحفر أو النقر أو الغسيل أو الأكسدة؟
ينصح دليل Sandvik Coromant للطحن والفتحة بتقليل التراكم إلى الحد الأدنى، باستخدام أكبر أداة عملية، والتأكد من مغادرة الرقائق للأخدود. ويصف الطحن المدروي بأنه يوفر إخلاء جيد للرقاقة وينص على أنه بالنسبة لهذه الطريقة، يجب ألا يزيد قطر القاطع عن 70% من عرض الفتحة. توصي إرشادات الجيب المنشورة من ISCAR بالفتح من المنتصف ومواصلة طحن الكتف لتحسين إخلاء الرقائق وتقليل اهتزاز الزوايا. هذه ليست وصفات معلمات عالمية. وهي تدعم قاعدة أوسع: الحفاظ على المساحة المفتوحة حول الأداة ونقل الحطام نحو منفذ معروف.
<فئة الجدول = "24" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>حالة الجيب
هدف الإخلاء
التوجيه العملي
نقطة التحقق
جيب مفتوح مع إمكانية الوصول الجانبي
ادفع الرقائق نحو الفتحة
اعمل من المناطق المغلقة باتجاه الجانب المفتوح
لا يوجد كومة خلف القاطع
جيب عريض وواسع
ارفع الرقائق قبل أن تستقر
افتح مجلدًا مركزيًا، ثم قم بالتوسيع للخارج
الأرضية مرئية بعد التوقف الآمن
فتحة عميقة وضيقة
الحفاظ على الفلوت والخلوص الجانبي
استخدم قاطعة أصغر حجمًا ومعتمدة وتفاعلًا متحكمًا فيه
لا يوجد شريط شرائح معبأ في الفتحة
إطار مضلع
امنح كل خلية مسار التدفق الخاص بها
يمكنك أولاً التحكم في الخلايا التي يمكن الوصول إليها بواسطة الآلة ثم إعادة توجيه التدفق لكل خلية
يتم مسح كل خلية بأقصى عمق
جيب كامل
استخدم الفتحة السفلية بأمان
توفير فجوة تثبيت ومسار سقوط محمي
لا تلتصق الرقائق أسفل الجزء
تجويف ذو جدران رقيقة
الإخلاء دون تحريك الجدار
موازنة إزالة المخزون وتجنب قوة الدفع المباشرة على الجدران الضعيفة
يظل شكل الجدار مستقرًا
إذا كان الوصول متعدد الوجوه يتيح للمغزل استخدام أداة أقصر وتوجيه الفتحة نحو الأسفل، فراجع دليل الطحن باستخدام الحاسب الآلي متعدد المحاور للألمنيوم المعقد الأشكال الهندسية. لا تضيف التسمية ذات 5 محاور وحدها أي قيمة؛ وتأتي الفائدة من انخفاض ملموس في مدى الوصول أو الإعدادات أو محاصرة الرقائق.
3. قم بمطابقة هندسة القطع مع حجم الشريحة
للتخشين العميق للألمنيوم، تعد المطاحن الطرفية من الكربيد ذات الفلوتين والثلاثية بمثابة نقاط بداية شائعة. عادةً ما يوفر القاطع ذو الفلوتين أودية فلوت أكبر. تساعد هذه المساحة الإضافية في الفتحات ذات العرض الكامل، أو الجيوب المغلقة، أو التنظيف الضعيف، أو المواد الصمغية. يمكن أن توفر أداة القطع الخاصة بالألمنيوم ذات 3 مزامير المزيد من الارتباطات السنية ونواة أقوى عندما يترك القطع الجانبي المتكيف والإخلاء الموثوق به مساحة كافية للرقاقة.
يتم تناول الاختيار التفصيلي في Liqin's دليل طاحونة نهاية الألومنيوم ذو الفلوتين مقابل 3 الفلوت. المفتاح في هذه المقالة بسيط: لا يمكن لعدد الفلوت أن يحل محل مسار النقل. افحص الأداة بأكملها:
· طليعة إيجابية حادة للمواد غير الحديدية؛
· سطح مزمار مفتوح ومصقول;
· طول الناي الذي يغطي القطع المحوري المقصود؛
· خلوص الرقبة الذي لا يحتك بالجدار؛
· القوة الأساسية المناسبة للإسقاط؛
· إمكانية القطع المركزي إذا تطلب الإدخال ذلك؛
· منافذ التبريد الداخلية التي تستهدف المكان الذي تحتاج إليه العملية.
احتفظ بطول المقياس فقط طالما تتطلب الشكل الهندسي. قم بتخزين الحجم الذي يمكن الوصول إليه باستخدام أداة قصيرة، ثم قم بتوفير الوصول البعيد للمخزون المتبقي فقط. قياس الجريان بالقرب من حافة القطع. إذا كان مزمار واحد يحمل معظم الحمولة، فإن رقاقته تكون أكبر من المتوسط المحسوب وقد يتم لحامها أولاً.
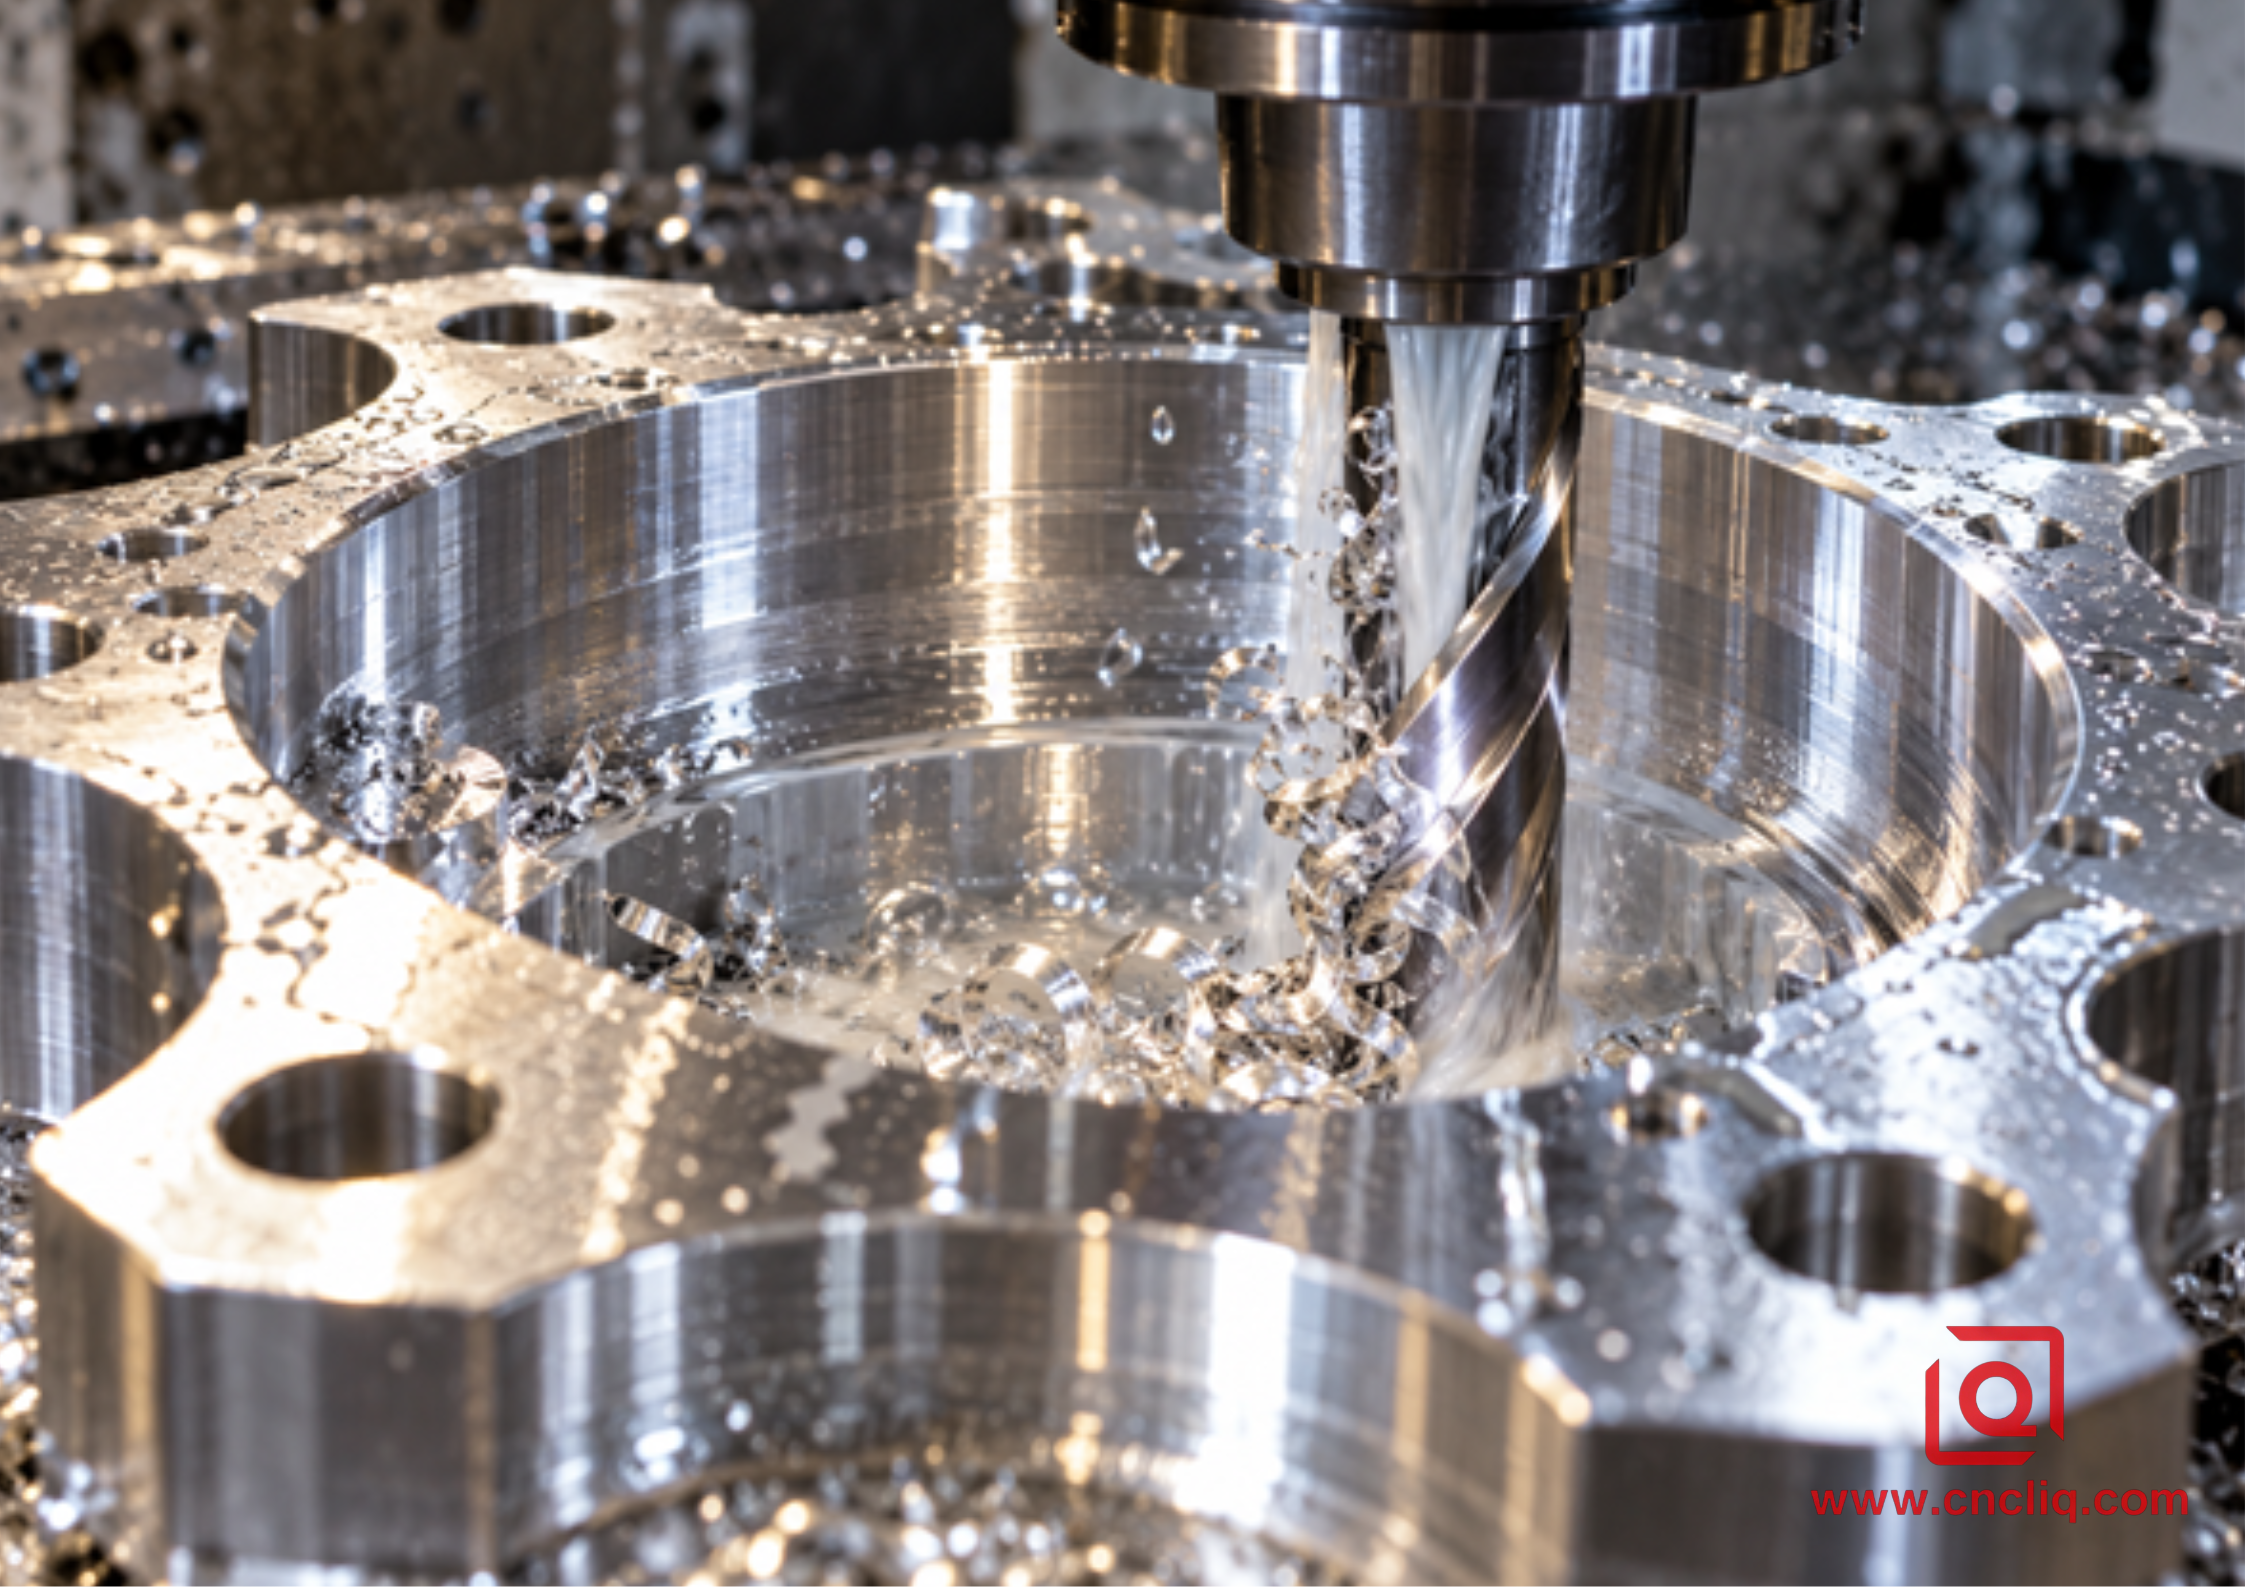
تفريغ سائل التبريد للرقائق من تجويف دائري عميق من الألومنيوم
يجب أن يصل التيار إلى مخرج الناي عند عمق العمل، وليس مجرد غسل الحافة العلوية.
4. قم بإنشاء مساحة قبل مطاردة معدل إزالة المواد
يمكن لمسار الإزاحة التقليدي دفن القاطع في الزوايا ودفع الرقائق السائبة نحو آخر منطقة مغلقة. في عملية الطحن باستخدام الحاسب الآلي ذات الجيب العميق، يكون الهدف الأولي الأول هو إنشاء قناة نقل فسيحة. افتح منطقة مركزية بأداة قصيرة وصلبة، ثم قم بالتوسع نحو المخرج المخطط له.
تعد مسارات المشاركة الثابتة مفيدة لأنها تحد من تغييرات التحميل الشعاعي المفاجئ وتمنح الحافة مساحة مفتوحة بشكل متكرر. إن ذكر الحركة التكيفية أو الحركة المدورة لا يعني أن الاستراتيجية يجب أن تنسخ المقالة الموجودة حول الطحن المدوري. هنا هو عنصر واحد في نظام إخلاء أكبر. لا يزال يتعين على مسار CAM توجيه الرقائق بعيدًا، وتجنب إعادة إدخال الكومة، واحترام حدود التسارع.
استخدم الإدخال الحلزوني أو المنحدر فقط عندما تتم الموافقة على القاطع له. تجنب الغطس المستقيم ما لم تكن الأداة مركزية القطع وتم التحقق من الحمل المحوري ومسار الرقاقة. في العمق، يمكن للسحب المبرمج الآمن أن يسمح بدورة التدفق بالعمل دون أن تقوم الأداة الدوارة بطحن الأرضية. لا تسكن في القاع وتأمل أن يلحقك السائل.
التسلسل العملي هو:
1. واجه وثبت معلومات موثوقة.
2. افتح مجلدًا مركزيًا بأقصر حجم خشونة مناسب.
3. قم بالتوسيع من المركز باتجاه مخرج الشريحة المختار.
4. قسّم العمق إلى نطاقات يمكن للطائرة الحقيقية مسحها.
5. قم بإراحة المخزون المتبقي فقط باستخدام الأداة طويلة المدى.
6. اسحب إلى مستوى آمن محدد لأي تدفق أو فحص مبرمج.
7. قم بتنظيف وفحص التجويف قبل الانتهاء من نصف التشطيب.
8. استخدم تمريرات نهائية معزولة على المخزون المعروف والموحد.
5. قم بتصميم مسار المبرد أو الهواء عند أقصى عمق
قد يكون موضع الفوهة الذي يعمل بالقرب من الجزء العلوي عديم الفائدة بمقدار 40 مم. يمكن للحامل أو جدار الجيب أو الضلع أن يظلل حافة القطع. التحقق من التسليم عند عمق العمل الضحل والمتوسط والحد الأقصى. يجب أن تصل الطائرة المتماسكة إلى مخرج الناي وتحمل الشريحة نحو الفضاء المفتوح.
يمكن أن يساعد سائل التبريد من خلال عمود الدوران أو من خلال الأداة لأن التسليم يتبع القاطع، لكن المبرد الداخلي ليس حلاً تلقائيًا. يجب أن يتناسب حجم المخرج واتجاهه مع الأداة. قد يؤدي التيار الذي يدفع الرقائق إلى عمق الزاوية العمياء إلى تفاقم التعبئة. تظل الفوهات الخارجية فعالة عندما تكون مستقرة، وموجهة بدقة، ولا تخرج من موضعها أثناء التحميل أو تغيير الأداة.
Sandvik Coromant توصي إرشادات تطبيق الطحن على وجه التحديد بالهواء المضغوط لمنع إعادة قطع الرقائق في الطحن العميق التجويف. يجب أن يتوافق تدفق الهواء أو التشحيم بكمية قليلة مع إرشادات الأداة، وتصميم العلبة، واستخراج الضباب، وضوابط الحريق، وقواعد السلامة المحلية. لا تقم مطلقًا بوضع سائل قابل للاشتعال داخل آلة مغلقة.
بالنسبة لمبرد الفيضانات، اتبع تعليمات تركيز موردي السوائل وجودة المياه والترشيح والصيانة. استخدم عامل مقياس الانكسار الصحيح. التركيز المنسوخ من مصنع آخر لا يعد خطة جودة. يمكن للسوائل الضعيفة أو الملوثة أن تقلل من التشحيم وتصبغ الأجزاء؛ يمكن أن يترك المزيج الغني بشكل مفرط بقايا، ويزيد التكلفة، ويخلق مخاوف بشأن تعرض المشغلين.
قم بإجراء اختبار تدفق العودة. في حالة الآلة الآمنة، لا تراقب مكان دخول النفاث فحسب، بل أيضًا مكان خروج السوائل والرقائق. إذا ارتفعت الرقائق، ودوَّرت، ثم تراجعت، قم بإضافة تدفق اتجاهي ثانوي أو قم بتغيير تسلسل القطع. وينبغي للنفاثة الثانية أن تكسر الحلقة، وليس مجرد إحداث المزيد من الاضطراب.
6. استخدم الاتجاه والجاذبية والناقل كجزء من العملية
يعمل مركز المعالجة العمودي على جعل الجيب الأعمى يتصرف مثل الدلو. يجب أن تتسلق الرقائق قبل أن تتمكن من المغادرة. في مركز المعالجة الأفقي، قد تسمح قطعة العمل المثبتة رأسيًا بسقوط الحطام بعيدًا عن القطع النشط وباتجاه البريمة. يمكن أن يخلق مرتكز الدوران أو الإعداد المفهرس ذو المحاور الخمسة ميزة مماثلة عن طريق إمالة الفتحة.
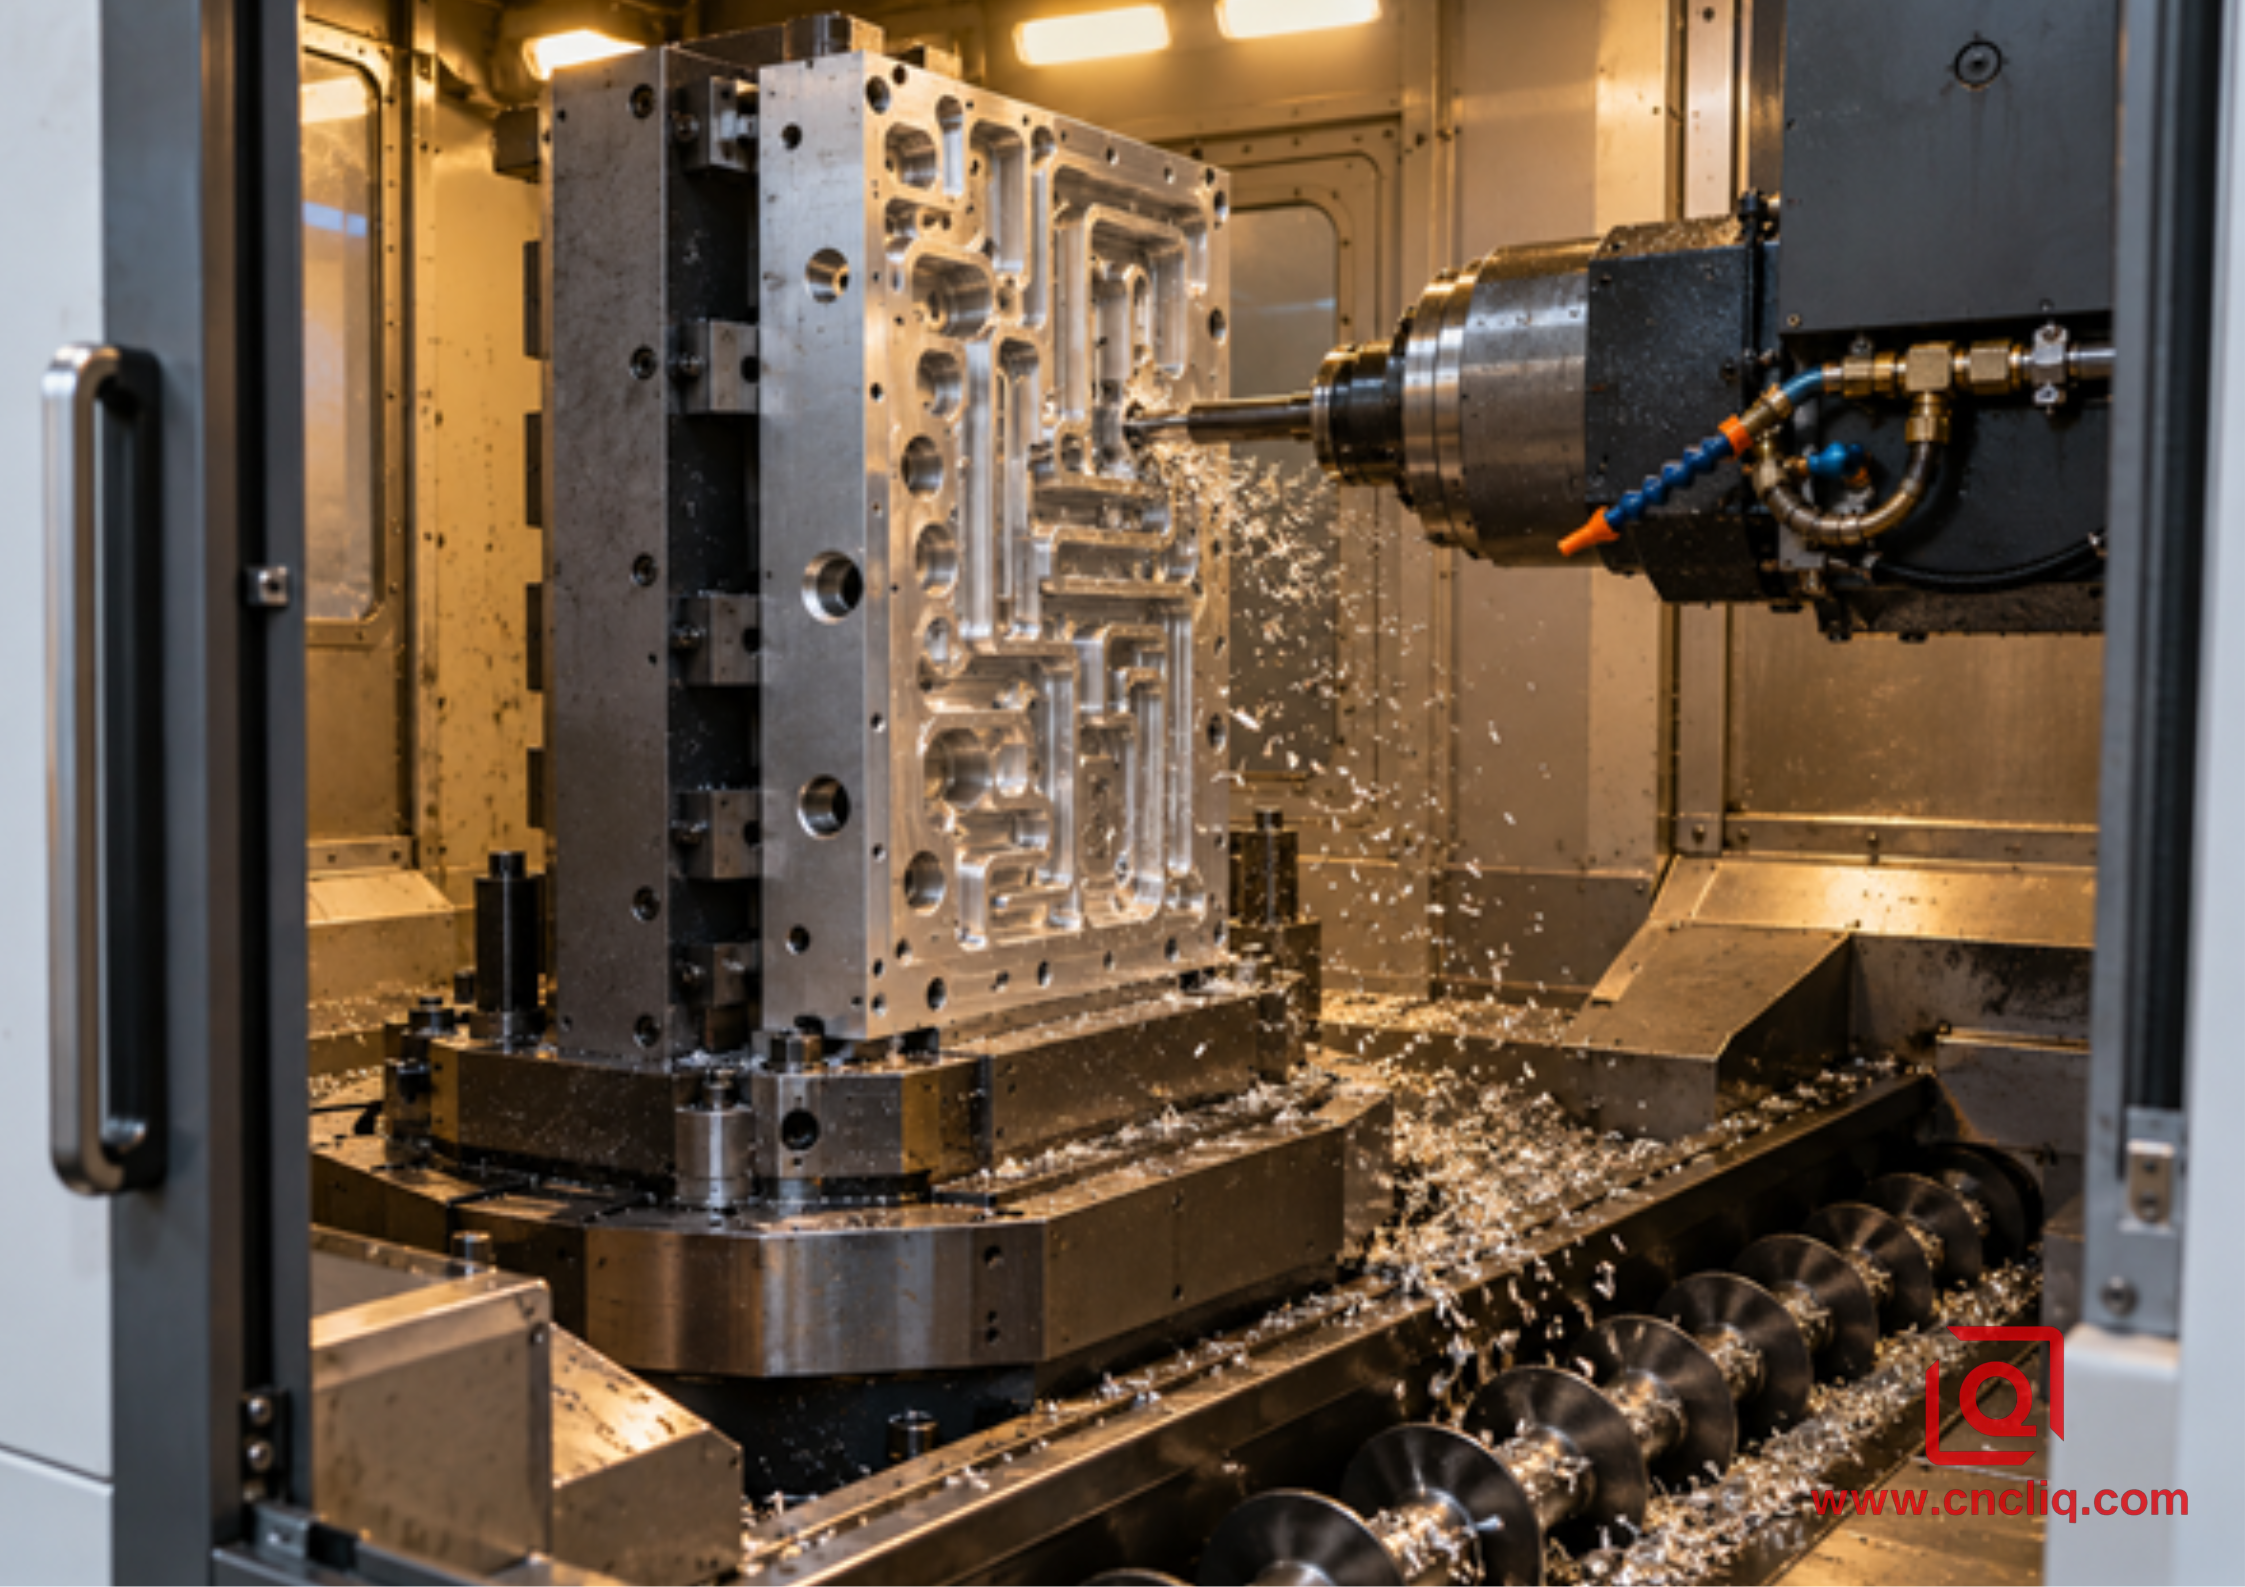
مركز تصنيع أفقي يستخدم تفريغ رقائق الألومنيوم بمساعدة الجاذبية
يجب أن يشكل الجيب والتركيب والعلبة والناقل مسارًا واحدًا مستمرًا للرقاقة.
7. أبعد الحطام الخشن عن التشطيب
تحتاج الإزالة المجمعة وتوليد السطح النهائي إلى ظروف مختلفة. يؤدي التخشين إلى إنشاء أكبر عدد من الرقائق ويتسامح مع بدل خاضع للرقابة. يحتاج التشطيب إلى جدران نظيفة، وأرضية نظيفة، ومخزون موحد، ونفاذية منخفضة، وحافة تم التحقق منها.
ثم قم بإنهاء الجدران الوظيفية أو الأرضيات أو الأراضي العازلة أو ميزات المحامل بممرات معزولة. لا تطارد سطحًا تجميليًا لامعًا في جيب التخليص المخفي إذا كان الرسم لا يتطلب ذلك. يمكن لشريحة إعادة القطع أن تخدش الأرضية بعد أن تكون الأبعاد صحيحة بالفعل، لذا فإن التنظيف هو مرحلة عملية وليس مرحلة تنظيف منزلي.
تتطلب الجدران الرقيقة عناية إضافية. خشنة بينما لا تزال المواد المحيطة تدعمها. قم بإزالة المخزون بتسلسل متوازن، وقم بإنهاء الجدران العالية في نطاقات محورية يمكن التحكم فيها عندما يكون ذلك مناسبًا. لا توجه طائرة عالية الطاقة مباشرة نحو جدار مرن دون التحقق من أنها لا تتحرك. يمكن أن يؤدي إخلاء الرقاقة إلى تقليل الحرارة وإعادة القطع، لكنه لا يمكن أن يزيل التشوه الناتج عن إجهاد المخزون المتبقي أو التثبيت المفرط.
غالبًا ما تتصل الجيوب المطحونة العميقة بالميزات المحفورة أو المنقر عليها. يشرح دليل الحفر العميق والنقر الصلب المصنوع من الألومنيوم مشكلة الإخلاء ذات الصلة داخل التجاويف. تنظيف الممرات المتقاطعة قبل النقر ومعالجة الأسطح والتجميع؛ يمكن أن تظهر الشريحة المخفية مرة أخرى لاحقًا على شكل خيط تالف، أو دائرة سائلة مسدودة، أو تلوث في منتج العميل.
8. تشخيص النظام حسب الأعراض
قم بتغيير متغير واحد في كل مرة، ثم كرر أسوأ مشاركة. إذا تم تغيير السرعة والتغذية والاشتباك الشعاعي والعمق المحوري وموضع الفوهة والأداة معًا، فقد يحصل المتجر على جزء واحد جيد ولكن لا توجد معرفة عملية قابلة لإعادة الاستخدام. <فئة الجدول = "24" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>
الأعراض
الآلية المحتملة
التحقق أولاً
الاستجابة الخاضعة للرقابة
يرتفع الحمل بالقرب من الحد الأقصى للعمق فقط
الظل النفاث، أو الطبقة الرقيقة، أو الوصول المفرط
التسليم على العمق، أرضية الجيب، قياس الطول
أعد التصويب وأضف مرحلة تدفق آمنة وتقصير مجموعة التخشين المبكرة
الألومنيوم يلتصق بمزمار واحد
النفاذ، سمك الرقاقة الحقيقي منخفض، الحافة التالفة، إعادة القطع
النفاذ، fz، حالة الحافة، الرقائق المحتبسة
قم بتصحيح السبب واستبدال الحافة المصابة
خدوش عشوائية على الجدار النهائي
يتم سحب الرقائق السائبة خلال تمريرة النهاية
نظافة التجويف وحركة الدخول
قم بالتنظيف أولاً ثم عزل مسار النهاية
تداخل النماذج في زاوية واحدة
يشكل تدفق الإرجاع ومسار الأدوات منطقة ميتة
حركة الرقاقة على العمق الضحل والمتوسط والكامل
قم بتغيير التسلسل أو قم بإضافة تيار ثانوي اتجاهي
الأجزاء الأولى جيدة، والأجزاء اللاحقة غير مستقرة
تحميل الفلتر، أو انجراف سائل التبريد، أو التغير الحراري، أو التآكل
سجل سائل التبريد، اتجاه التحميل، الفلتر، صور الحواف
قم باستعادة مدخلات الانجراف ووضع حد وقائي
تبدأ المحادثة بعد استبدال الأداة
تم تغيير طول التجميع أو الجلوس أو التوازن أو التشغيل
طول المقياس، حالة الحامل، جريان الحافة
قم باستعادة التجميع المؤهل قبل تغيير بيانات القطع
يظل الجيب مليئًا بالرقائق بعد سحبه
لا يوجد منفذ حقيقي أو تدفق رجعي مسدود
التركيبات، الفتحة السفلية، مسار الناقل
تعديل خلوص التركيب أو الاتجاه أو ميزة DFM
أثناء التطوير، قم بتسجيل سبيكة المادة، والحالة المزاجية، والحرارة؛ رقم جزء الأداة؛ حامل؛ طول المقياس نفد؛ استراتيجية كام. حالة المبرد اتجاه تحميل المغزل. مظهر الرقاقة صورة الحافة؛ وميزة التفتيش. ويعزز هذا الدليل التحكم في الإنتاج والاستجابة للإجراءات التصحيحية للموردين.
9. حالة مجهولة: مبيت التحكم الإلكتروني العميق على شكل حرف L
طلب أحد عملاء الضوابط الصناعية الأوروبية غلافًا مدمجًا من الألومنيوم مع جيب عميق على شكل حرف L، وحواجز داخلية منحنية، ورؤوس موصلات، وجدار فاصل رفيع، وأرضية مانعة للتسرب محيطية، والعديد من الفتحات المتقاطعة. العلبة عبارة عن مركب واقعي يعتمد على إمكانيات التصنيع المخصصة Liqin. تمت إزالة أو تعميم كافة الأبعاد والكميات وظروف التشغيل المحددة.
تعامل مفهوم العملية الأول مع التجويف كجيب واحد كبير. دخلت أداة ممتدة في وقت مبكر، في حين بقيت فوهتان ثابتتان بالقرب من الجزء العلوي من العلبة. في الجزء الداخلي للحرف L، كان التدفق الراجع يحمل الرقائق نحو القاطع. كان التنظيف اليدوي ضروريًا قبل الوصول إلى أعمق المستويات، وقد تظهر خدوش في الأرضية أثناء التشطيب.
بدأت الخطة المعدلة بمراجعة مسار التدفق، وليس بتقليل الخلاصة. قام مبرمج CAM بتقسيم التجويف إلى منطقة مفتوحة ومنطقة محظورة. فتحت أداة خشنة قصيرة خاصة بالألمنيوم المجلد الذي يمكن الوصول إليه أولاً. أصبحت تلك المساحة الجديدة هي ممر الرقائق لبقية الدورة. تم بعد ذلك الاقتراب من الجزء الداخلي المقيد من المنطقة المفتوحة، مع انتهاء مسار الأدوات بالقرب من المخرج المخطط له بدلاً من دفع الحطام إلى النهاية المغلقة.
تم حجز أداة بعيدة المدى للمخزون المتبقي فقط. استهدفت إحدى طائرات التبريد مخرج الفلوت النشط. عبرت الطائرة الثانية التدفق العائد ووجهت الرقائق نحو الفتحة. تم الاحتفاظ بنقطة تفتيش آمنة للسحب والتدفق أثناء عملية التأهيل. قبل الانتهاء، تم تنظيف التجويف، وفحص الأداة تحت التكبير، والتأكد من تجانس مخزون التشطيب.
تم خشونة الجدار الفاصل الرقيق بينما كانت المواد المحيطة لا تزال تدعمه. تم الانتهاء من الختم الحاسم وأسطح المسند بشكل منفصل. بعد إزالة الأزيز والتنظيف، غطى الفحص شكل جدار الجيب وموضع الأرضية وميزات الموصل وأرضية الغلق. لم يتم إصدار المكون على المظهر وحده.
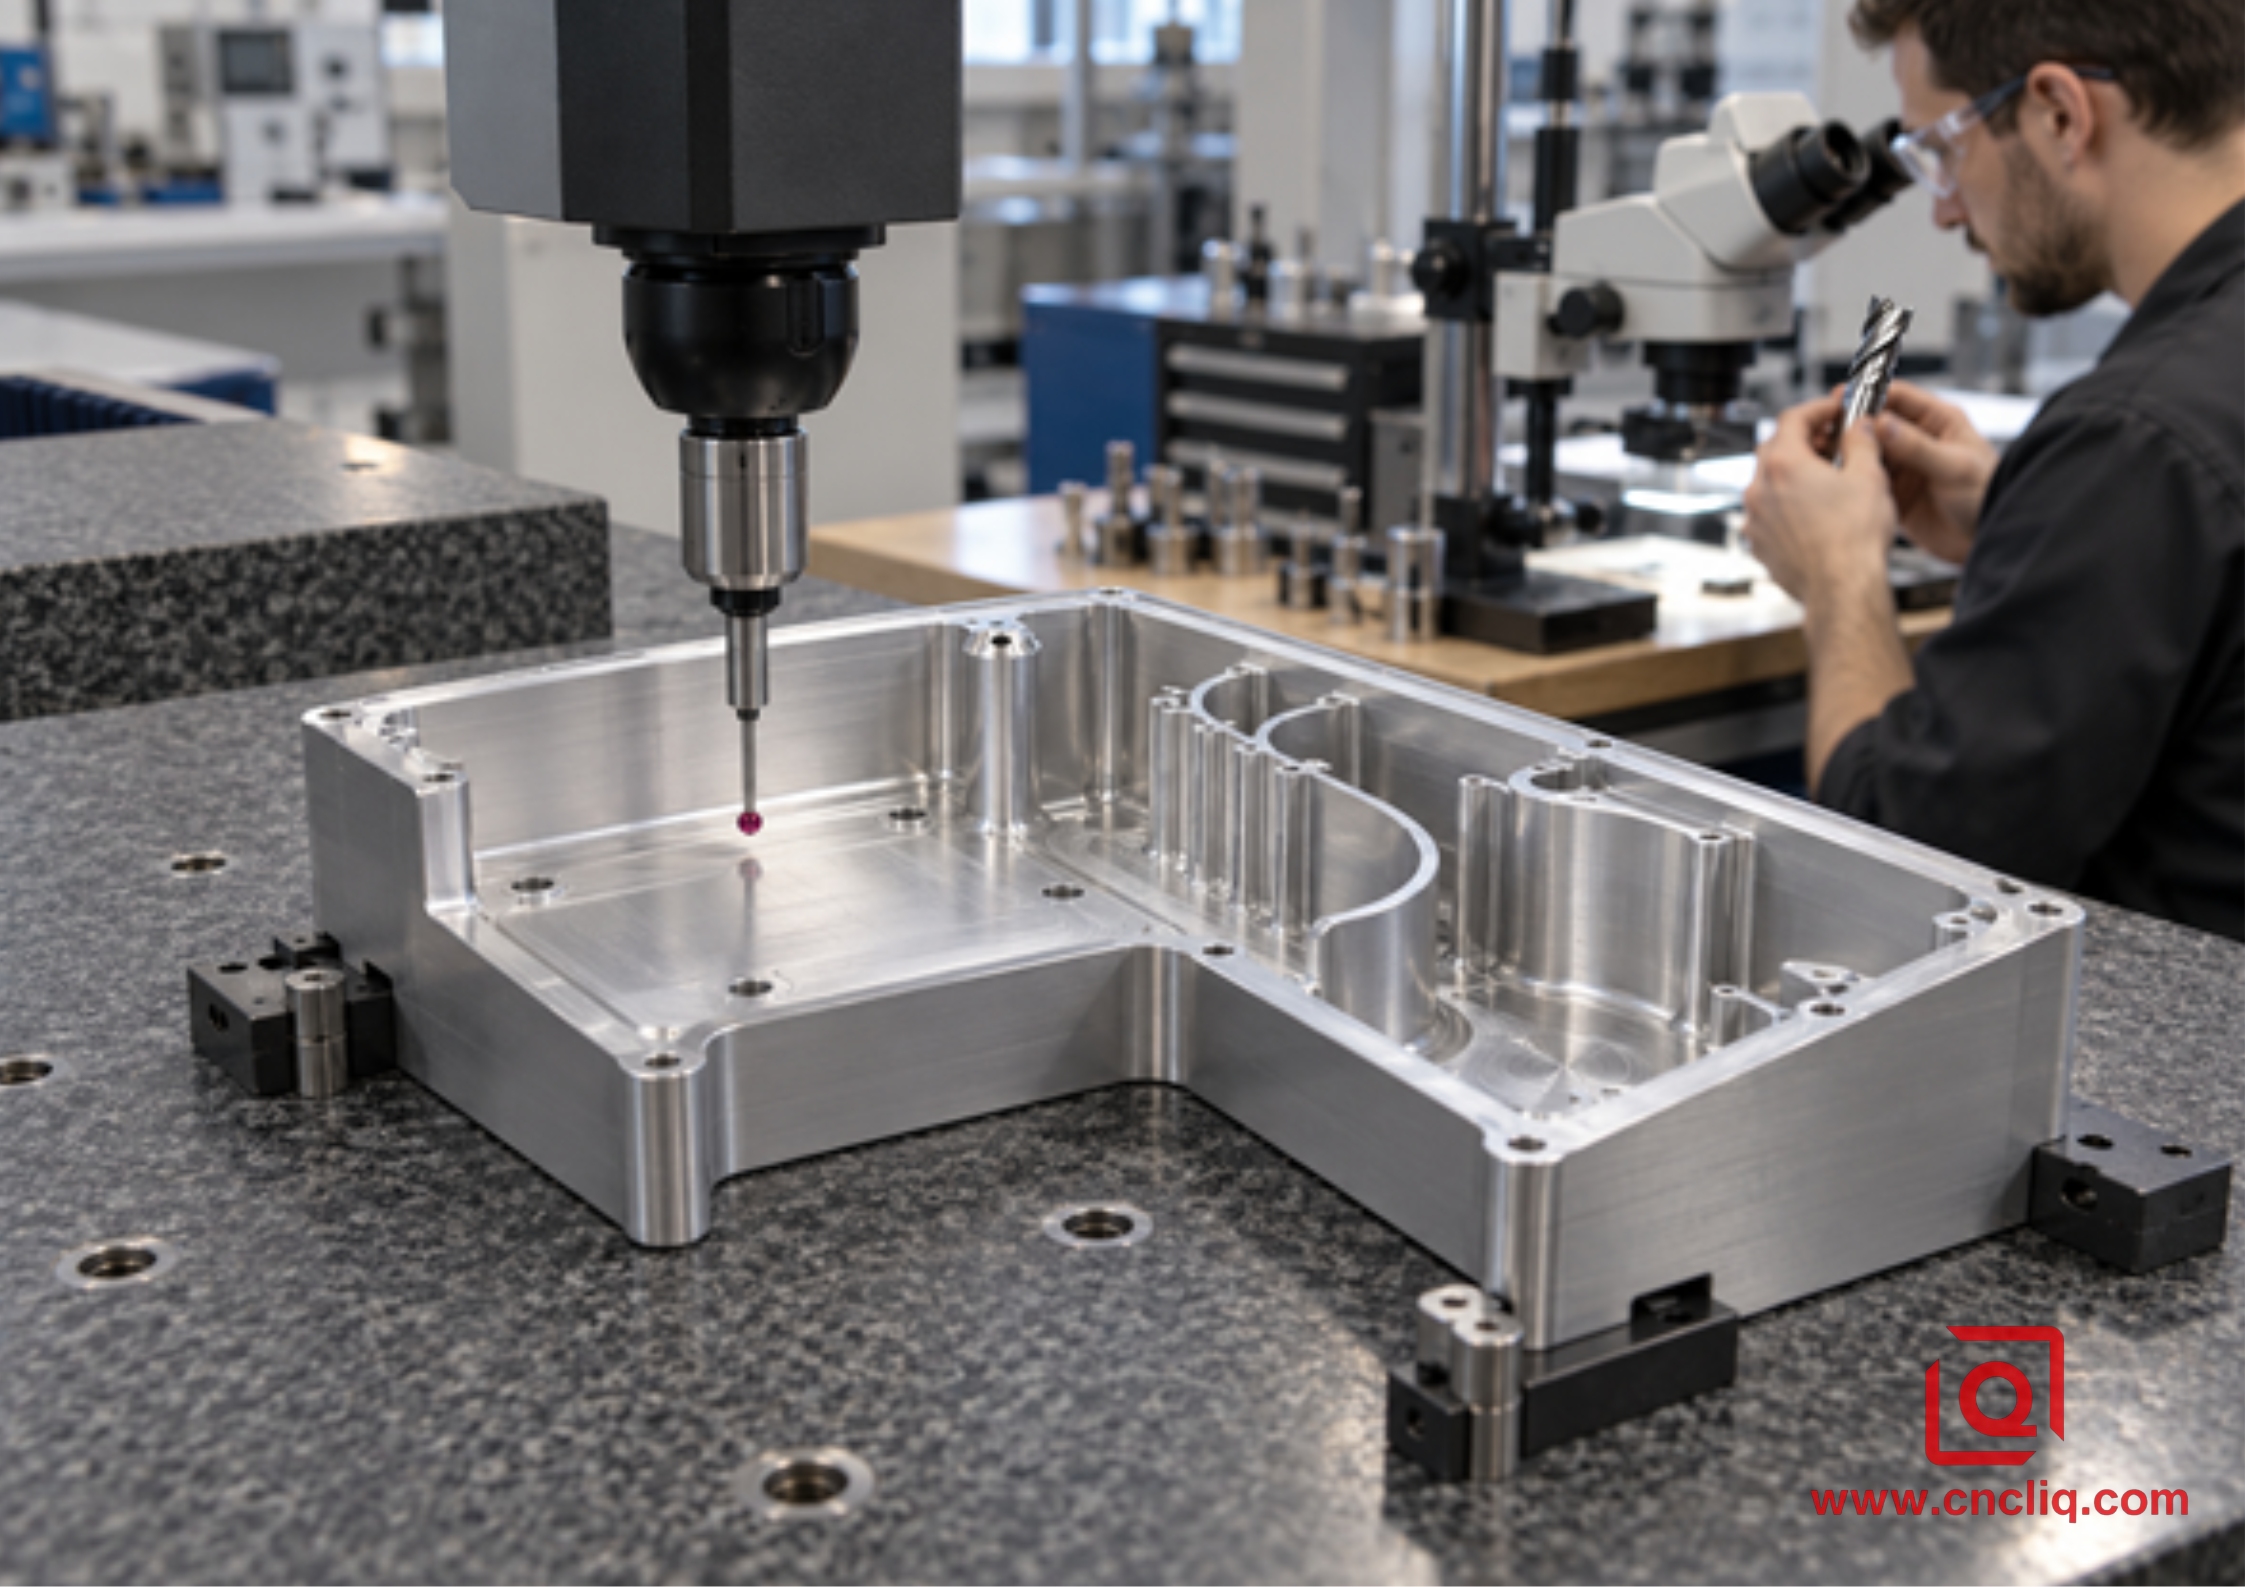
فحص CMM لحاوية الألومنيوم النهائية ذات الجيب العميق
يثبت التفتيش ما إذا كانت استراتيجية الإخلاء تحمي الجدران والأرضيات ومسند الإسناد الوظيفية.
كان التحسن يتمثل في استقرار العملية: عدد أقل من التدخلات اليدوية، وتمريرات نهائية أكثر وضوحًا، ودليل على أن نفس مسار الشريحة يعمل بأقصى عمق. لم يتم تخصيص أي ضغط عام لسائل التبريد أو مطالبة بوقت الدورة الرئيسي لهذه الحالة لأن القيم الصحيحة تعتمد على الرسم الفعلي والآلة والأداة ونظام السوائل.
بالنسبة للمشترين الذين يقارنون مشروعًا مشابهًا، يوضح غطاء الإضاءة المصنوع من الألومنيوم الدقيق مجموعة ذات صلة من حاوية الألومنيوم وأسطح مانعة للتسرب مُشكَّلة باستخدام الحاسب الآلي والميزات الملولبة والفحص. إنه مرجع للمنتج، وليس ادعاء بأن السكن المجهول يستخدم نفس الشكل الهندسي أو العملية.
10. تفاصيل سوق دبي المالي وطلب عروض الأسعار التي تقلل من مخاطر الإخلاء
للحصول على عرض أسعار مفيد لطحن الألومنيوم في الجيب العميق، قم بتوفير:
· نموذج STEP ثابت ورسم ثنائي الأبعاد يمكن التحكم فيه؛
· سبائك الألومنيوم الدقيقة، والحالة المزاجية، وشكل المخزون، والشهادات المطلوبة؛
· عمق الجيب، الحد الأدنى للعرض، نصف القطر الداخلي، سمك الجدار والأرضية؛
· المسندات الحرجة، والتفاوتات الهندسية، والخيوط، ومناطق الخشونة؛
· متطلبات المعالجة السطحية والإخفاء والتجميل؛
· كمية النموذج الأولي، وكمية الإنتاج، والطلب السنوي؛
· متطلبات النظافة والتسرب والضغط وإمكانية التتبع والتعبئة والتغليف؛
· هدف التسليم وحالة المراجعة؛
· أي تاريخ للرقائق المعبأة، أو الأدوات المكسورة، أو الأرضيات المخدوشة، أو التشويه.
تتيح هذه المعلومات للمورد مقارنة المعالجة ثلاثية المحاور، و3+2، والخماسية الكاملة، والمعالجة الأفقية وفقًا لاحتياجات العملية الحقيقية. كما أنه يفصل بين مخاطر الإخلاء والإجهاد المتبقي ومخاطر التثبيت. يوفر دليل أجزاء OEM المخصصة من الألومنيوم سياقًا أوسع للمواد والتشطيبات.
إذا كانت دورتك الحالية تعتمد على النفخ اليدوي المتكرر، فقم بتضمين هذه الحقيقة. يجب على المورد أن يشرح كيف سيتم التحقق من صحة المشاركة الأعمق، والتحكم في الإسقاط والتدفق، وتوصيل المبرد أو الهواء، وتنظيف المناطق المخفية، وفحص النتيجة. يمكن لـ Liqin مراجعة النموذج والوصول إلى الجيب وخطة المسند وبدل النهاية ونطاق الفحص قبل التسعير. أرسل الرسم والكمية لمراجعة سوق دبي المالي الخاصة بالمشروع.
الأسئلة الشائعة
1. هل سائل التبريد عبر المغزل مطلوب دائمًا لطحن الألمنيوم العميق؟
لا. يمكن أن يكون سائل التبريد من خلال المغزل أو من خلال الأداة ذا قيمة عندما يصل المخرج إلى الحافة النشطة ويحمل الرقائق نحو مخرج حقيقي. يمكن لطائرة نفاثة خارجية مستقرة أو نظام هواء/MQL مؤهل أن يعمل في جيب يسهل الوصول إليه. يعتمد الاختيار على هندسة الجيب، وتصميم الأداة، وقدرة الماكينة، والسبائك، وحجم الإنتاج، والعلبة، والاستخراج، وأدوات التحكم في الحرائق. التحقق من صحة التسليم عند أقصى عمق بدلاً من الاختيار بالضغط وحده.
2. هل المطحنة النهائية ذات الفلوتين أم الثلاثة أفضل لجيوب الألمنيوم العميقة؟
غالبًا ما تكون أداة القطع المخصصة للألمنيوم ذات الفلوتين هي نقطة البداية الأكثر أمانًا عندما تهيمن مساحة الفلوت، خاصة في الفتحة الضيقة أو التجويف المغلق. قد تعمل أداة ثلاثية الفلوت على تحسين إمكانات التغذية والصلابة الأساسية عندما يكون الارتباط مفتوحًا ويمكن الاعتماد على إزالة الرقاقة بالفعل. يمكن أن تفوق الحافة، والتلميع، والتشغيل، والإسقاط، والاشتباك الشعاعي، ومسار التسليم عدد الفلوت، لذا استخدم بيانات الشركة المصنعة الدقيقة.
3. هل يمكنني إصلاح تعبئة الرقائق عن طريق تقليل التغذية؟
ليس تلقائيًا. إذا ظل عدد الدورات في الدقيقة ثابتًا، فإن خفض التغذية يقلل من سماكة الرقاقة الحقيقية وقد يؤدي إلى فرك الحافة الحادة، مما يؤدي إلى زيادة الحرارة والالتصاق. قم أولاً بفحص الرقائق المحتبسة، ومدى وصول الفوهة، والنفاذ، وتآكل الأداة، وحالة الحامل، والالتصاق، والاشتباك في الزاوية، وحركة الماكينة. ثم قم بتغيير متغير واحد ضمن نافذة الأداة المعتمدة وسجل النتيجة.
4. لماذا يتم خدش أرضية الجيب حتى عندما تكون الأبعاد صحيحة؟
قد تبقى رقائق التخشين السائبة على الأرض ويتم سحبها خلال ممر النهاية. يمكن للأداة الطويلة أيضًا أن تنحرف أثناء إعادة قطع الحطام. أضف نقطة تفتيش تنظيف محددة قبل الانتهاء، وتحقق من الحافة، وتأكد من المخزون الموحد، واستخدم مسار إنهاء منفصل. إذا كانت الأرضية صالحة للعمل، حدد خشونتها وطريقة فحصها بحيث لا يكون المظهر هو معيار القبول الوحيد.
5. ما الذي يجب على المشتري أن يسأله عن المورد بشأن إخلاء الشريحة؟
اسأل عن كيفية تعيين المورد لمسار الشريحة، وإثبات القطع الأعمق، والتحكم في عرض الأداة وتدفقها، والتحقق من وصول الفوهة، وإدارة الترشيح وحالة سائل التبريد، وفصل التخشين عن التشطيب، وإزالة الرقائق من الممرات المتقاطعة، ومراقبة تآكل الأدوات، وفحص المستندات. تربط الإجابة الموثوقة بين الرسم والآلة والتركيبات والأداة واستراتيجية CAM ونظام السوائل وخطة الجودة.
<ديف> <نمط> أنودة-CTA-BTN { عرض: كتلة مضمنة؛ الحشو: 18px 50px 18px 40px؛ الخلفية: التدرج الخطي (135 درجة، #1a5f8a، #0f4c75)؛ اللون: #ففف؛ حجم الخط: 20 بكسل؛ وزن الخط: 900؛ تباعد الحروف: 1 بكسل؛ نصف قطر الحدود: 12 بكسل؛ زخرفة النص: لا شيء؛ الحدود: 2px الصلبة rgba(255,255,255,0.3); الموقف:نسبي؛ الحد الأدنى للعرض: 390 بكسل؛ محاذاة النص:مركز؛ الانتقال: كل 0.3 ثانية سهولة؛ /* إنشاء حساب جديد */ الرسوم المتحركة: سهولة الدخول والخروج اللامتناهية من Pulse 2s؛ } /* الاسم: اسم المنتج، اسم المنتج */ أنودة-CTA-BTN:تحوم { الخلفية: التدرج الخطي (135 درجة، #2378a8، #155a8a)؛ تحويل: ترجمة Y (-4 بكسل) مقياس (1.04)؛ } /* قم بالتسجيل في المرة القادمة */ .مؤشر الإصبع { الموقف:مطلق؛ اليمين: 20 بكسل؛ أسفل: 12 بكسل؛ حجم الخط: 28 بكسل؛ الرسوم المتحركة: ارتداد الإصبع 0.7 ثانية لسهولة الدخول والخروج؛ } /* الإضافة إلى قائمة المحتوى المفضّل */ @نبض الإطارات الرئيسية { 0%{التحويل:مقياس(1);} 50%{التحويل:مقياس(1.07);} 100%{التحويل:مقياس(1);} } /*الحصول على أفضل النتائج */ @keyframes إصبع ترتد { 0%,100%{تحويل:ترجمةY(0);} 50%{تحويل:ترجمةY(-8px);} }الملخص
تبدأ عملية طحن الألمنيوم الموثوقة والعميقة بمخرج متعمد للرقاقة. أنشئ حجمًا مفتوحًا باستخدام أداة صلبة، وحافظ على مساحة الفلوت، وحافظ على توقع المشاركة، وقم بتوصيل المبرد أو الهواء إلى عمق القطع الفعلي، وكسر حلقات تدفق العودة، واستخدم الجاذبية عندما يكون ذلك عمليًا، وانتهى فقط بعد تنظيف التجويف والحافة. قم بإقران عناصر التحكم هذه مع متطلبات DFM وRFQ والفحص الواضحة، ويصبح إخلاء الشريحة متغير إنتاج قابل للتكرار بدلاً من مهمة إنقاذ المشغل.
<ديف> <نمط> .square-quote-btn { العرض: 240 بكسل؛ الارتفاع: 240 بكسل؛ العرض: مضمنة فليكس؛ الاتجاه المرن: العمود؛ محاذاة العناصر: مركز؛ ضبط المحتوى: مركز؛ الفجوة: 24 بكسل؛ لون الخلفية: #1a5f8a؛ اللون: #ffffff؛ حجم الخط: 28 بكسل؛ وزن الخط: 900؛ تباعد الحروف: 2 بكسل؛ نصف قطر الحدود: 8 بكسل؛ زخرفة النص: لا شيء؛ الحدود: 2px الصلبة rgba (255، 255، 255، 0.3)؛ الانتقال: كل 0.3 ثانية سهل؛ محاذاة النص: مركز؛ } /*الحياة*/ .square-quote-btn:hover { لون الخلفية: #2378a8; تحويل: ترجمةY(-4px); } .square-quote-btn:hover .arrow-icon { تحويل: ترجمةX(10px); } /* الإضافة إلى قائمة المحتوى المفضّل */ .رمز السهم { حجم الخط: 64 بكسل؛ وزن الخط: غامق؛الانتقال: سهولة التحويل بمقدار 0.3 ثانية؛ ارتفاع الخط: 1؛ }