 العربية




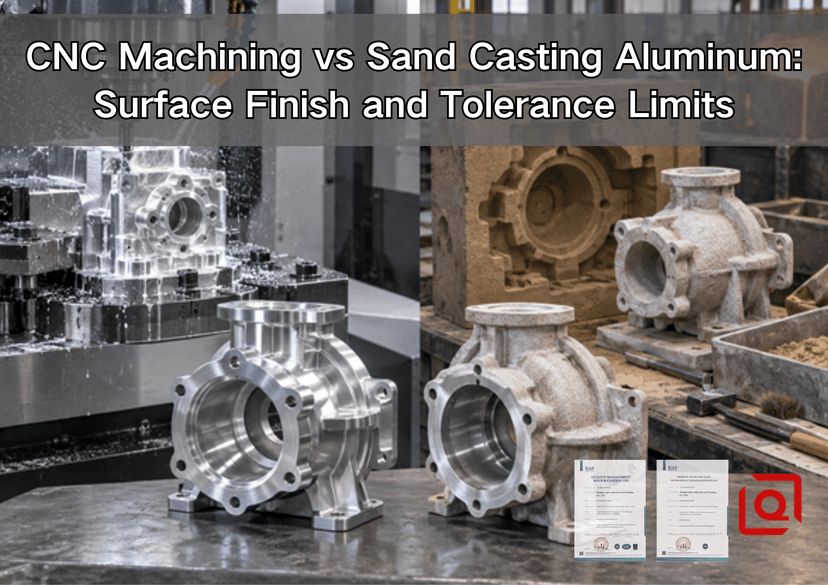
هل ما زلت مترددًا بين تصنيع غلاف من الألومنيوم من قطعة صلبة أو البدء بقالب مصبوب بالرمل؟ قد يبدو الرسم بسيطًا، لكن اختيار المسار الخاطئ قد يُكلفك مبالغ طائلة مقابل أسطح مصقولة لا فائدة منها، أو السعي وراء دقة لا يُمكن لعملية الصب تحقيقها، أو إزالة كميات كبيرة من المعدن الخام بحيث لا تستقر تكلفة الوحدة أبدًا. يشرح هذا الدليل الخيار من واقع ورشة العمل: ما يُمكن أن تُقدمه كل عملية بشكل واقعي، ومصادر القيود، وكيفية تحديد مواصفات قطعة هجينة تجمع بين الصب والتصنيع باستخدام الحاسوب دون إثارة أي جدل حول الفحص لاحقًا.
باختصار، الإجابة بسيطة: اختر التصنيع باستخدام الحاسوب (CNC) عندما تكون الدقة وسرعة التعديل والتحكم في الأسطح الوظيفية هي أهم أولويات المشروع؛ واختر صب الرمل عندما يكون الحجم أو تعقيد الشكل أو إمكانية التشكيل بكميات صغيرة أو استخدام المواد أكثر أهمية من الحصول على تشطيب دقيق شامل. بالنسبة للعديد من المضخات وأجسام الصمامات وعلب التروس والأغطية الصناعية، فإن الخيار الأمثل ليس تفضيل عملية على أخرى، بل هو جسم مصبوب بالرمل مع أعمدة وثقوب وأسطح مانعة للتسرب وأسنان لولبية مصنعة باستخدام الحاسوب (CNC).
اختصار لطلب عرض الأسعار: أرسل نموذجًا ثلاثي الأبعاد، ورسمًا ثنائي الأبعاد مُتحكمًا به، والكمية السنوية المطلوبة، ومتطلبات السبيكة، وأبعاد الجودة الحرجة، ومواصفات تشطيب السطح، وطريقة الفحص. بإمكان شركة Liqin تقييم عملية تصنيع البليت باستخدام الحاسوب (CNC)، أو قطعة مصبوبة مع تشطيب نهائي، أو أي مسار آخر قريب من المنتج النهائي، وفقًا للمتطلبات نفسها. تواصل معنا عبر صفحة الاتصال لطلب مراجعة هندسية.
مقارنة سريعة: ما التغييرات في الجزء الحقيقي؟
عامل القرار | التصنيع باستخدام الحاسوب من قطعة معدنية | صب الرمل للألمنيوم | صب الرمل + التحكم الرقمي بالحاسوب |
شخصية سطحية | علامات الأدوات المتحكم بها؛ يمكن هندسة خشونة السطح المحلية (Ra). | نسيج حبيبي مُقلّد بالقالب؛ قد تبقى آثار الفصل. | صبّ نسيج على المناطق غير الوظيفية؛ تحكم في التشطيب على ميزات محددة. |
التحكم في الأبعاد | خطة المرجع، والتحكم الحراري، واستقرار التثبيت، وتآكل الأدوات، والفحص. | النمط، والانكماش، وحركة القالب، وانزياح القلب، وسماكة المقطع، والتبريد. | تتحكم عملية الصب في الغلاف الخارجي؛ بينما تتحكم تقنية التحكم الرقمي بالحاسوب في العلاقات الوظيفية. |
نطاق التخطيط | تبدأ الأبعاد العامة عادةً بالقرب من ±0.05 مم؛ أما الحدود الأكثر دقة فهي خاصة بكل ميزة. | حوالي ±0.76 مم لأول 25.4 مم هو معيار بدء شائع منشور. | تنطبق درجات الصب على أبعاد الخام؛ أما درجات الجودة المحددة آلياً فهي منفصلة. |
خشونة السطح | تعتبر قيمة Ra 0.8-3.2 ميكرومتر عملية للعديد من الأسطح المطحونة. | تم نشر قيمة Ra 6.3-12.7 ميكرومتر على نطاق واسع للعديد من عمليات صب الرمل للألمنيوم. | لا يُستخدم إلا في الحالات التي يكون فيها للتشطيب غرض وظيفي. |
الأنسب | النماذج الأولية، والمراجعات، والعلاقات الوثيقة بين الميزات. | أجسام كبيرة، ممرات ذات لب، أسطح خارجية غير حرجة. | أغلفة قريبة من الشبكة مزودة بميزات منع التسرب، أو المحامل، أو الخيوط، أو تحديد المواقع. |
لماذا ينتج عن عمليات الصب باستخدام الحاسوب (CNC) والصب الرملي أسطح مختلفة
تأتي اللمسة النهائية باستخدام تقنية CNC من نظام قطع مُتحكم به
تترك أداة القطع في آلة التفريز نمطًا يتحدد بهندسة الأداة، وخطوة القطع، ومعدل التغذية لكل سن، والانحراف، وحالة المغزل، ونظام تثبيت قطعة العمل، وسلوك المادة. يُقطع الألومنيوم بسرعة، ولكنه عرضة لتراكم الرقائق على الحواف. إذا أُعيد قطع الرقائق في تجويف أو احتكت الأداة بدلًا من قصها، فقد ينتج عن السطح النظيف المُبرمج تلطيخ أو اهتزاز أو علامات اتجاهية.
يجب ربط جودة السطح بالوظيفة . قد يقبل سطح الغلاف المرئي خشونة سطحية (Ra) تتراوح بين 1.6 و3.2 ميكرومتر قبل عملية السفع الرملي أو الأنودة. قد يحتاج سطح تثبيت الحشية إلى ضبط دقيق للسطح وتقليل الخشونة. يعتمد مقعد المحمل على القطر والاستدارة والأسطوانية والتشطيب معًا؛ ولا تضمن خشونة السطح (Ra) وحدها التوافق. قد يتصرف سطحان لهما نفس قيمة خشونة السطح (Ra) بشكل مختلف لأن خشونة السطح والوديان المعزولة والتموجات ليست متطابقة.
تبدأ عملية تشكيل نسيج الصب الرملي من القالب
يُحاكي الألمنيوم المنصهر سطح القالب. وتؤثر حبيبات الرمل، والمادة الرابطة، والطلاء، والضغط، وظروف الصب، وتكوّن الأكاسيد، والتنظيف على النتيجة. يُمكن للرمل الناعم تحسين الوضوح، ولكنه لا يُنتج سطحًا مصقولًا. قد تظهر حفر موضعية، ورمل ملتصق، وزعانف عند الوصلات، وتغيرات في الملمس ضمن معايير القبول المتفق عليها.
لا يعني هذا أن صب الرمل رديء الجودة، بل يعني أن الجودة يجب أن تتبع الأداء. قد يكون السطح الخارجي الخشن لغلاف المضخة غير ضار، بينما يُعدّ وجود نفس الملمس على أخدود الحلقة المطاطية أو تجويف المحمل أو سطح منع التسرب المثبت بمسامير أمرًا غير مقبول عادةً. إن تطبيق قيمة Ra منخفضة على النموذج بأكمله يُخفي الاختلاف ويرفع التكلفة.
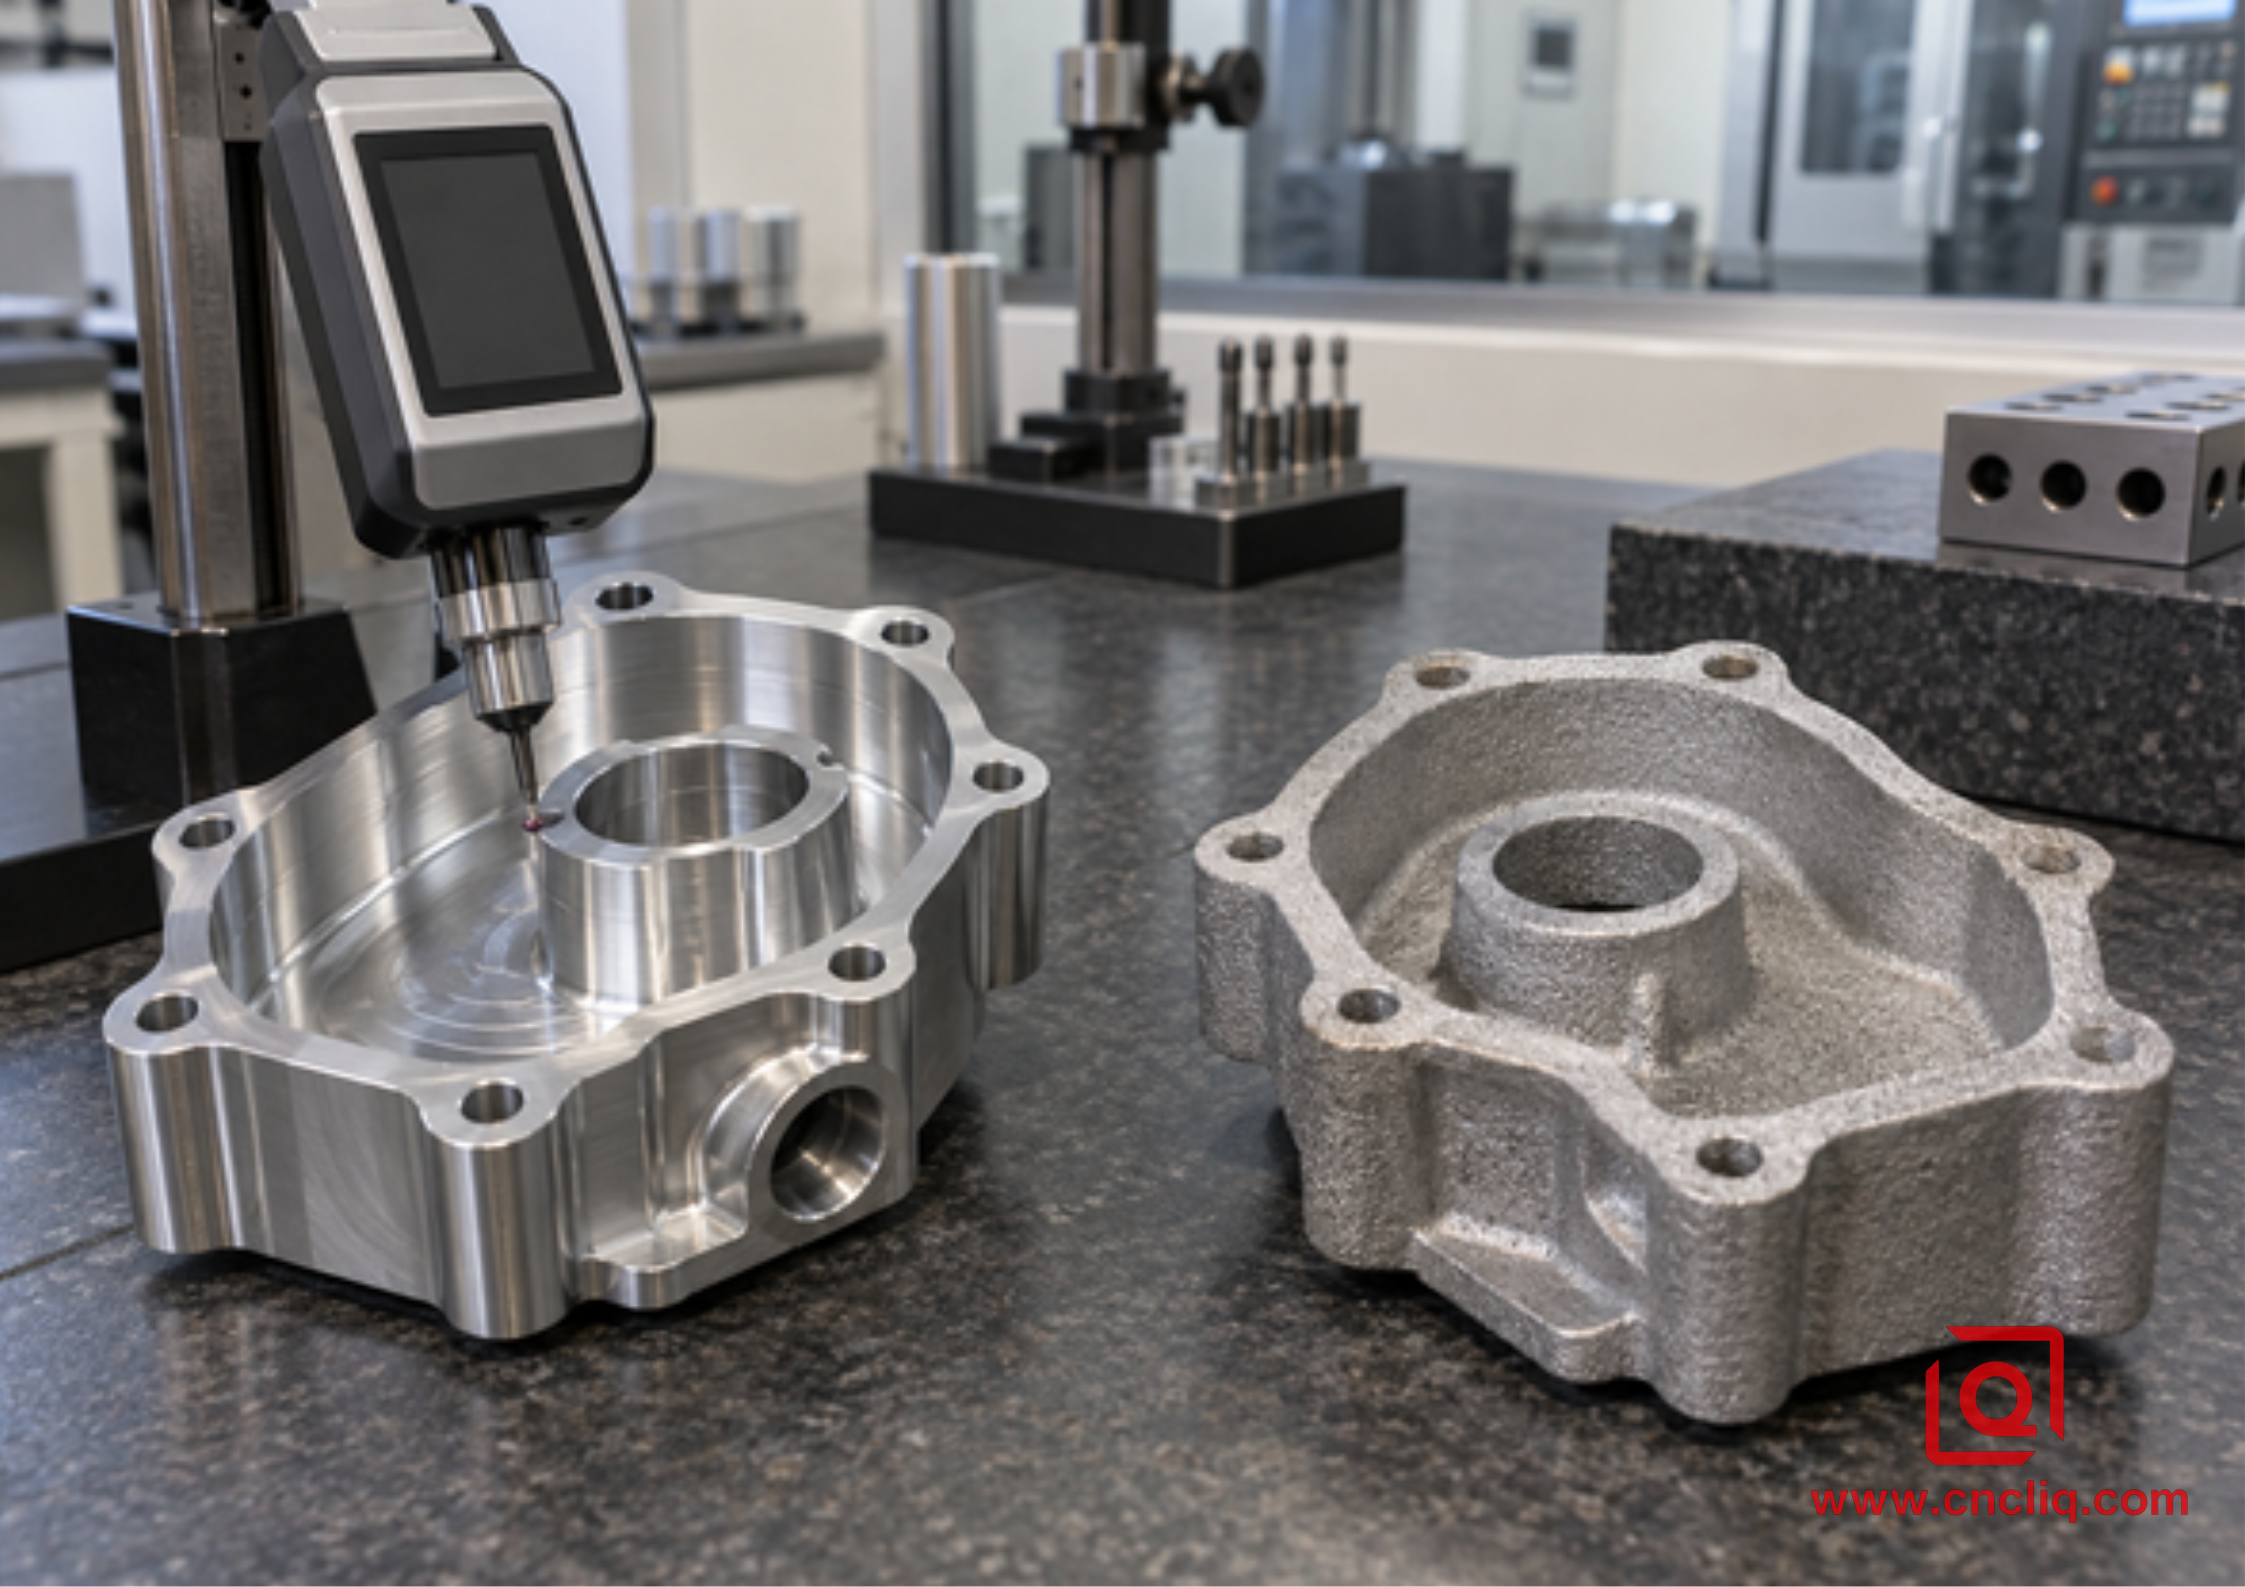
تتطلب الأسطح المشغولة آلياً والأسطح المصبوبة معايير قبول مختلفة.
حدود التفاوت: من أين يأتي التباين
ميزات التحكم في CNC للقطع المصنعة من البليت من نقاط مرجعية مدروسة
تبدأ قطعة التصنيع باستخدام الحاسوب (CNC) كمادة خام مستقرة، لكن أبعادها النهائية لا تُحدد بدقة موضع الماكينة وحدها. يُضاف إلى ذلك انحراف الأداة، ودرجة حرارة قطعة العمل، والإجهاد المتبقي، وقوة التثبيت، والتآكل، وتغييرات الإعداد، والتي تدخل جميعها في حساب التفاوتات المسموح بها. يبلغ معامل التمدد الحراري للألمنيوم عادةً حوالي 23 × 10⁻⁶/كلفن. فعلى بُعد 300 مم، يُمثل فرق 5 درجات مئوية تغيرًا في الطول بمقدار 0.035 مم تقريبًا، وهو أكبر من العديد من التفاوتات المسموح بها في الرسومات الهندسية.
لذا، لا ينبغي اعتبار هامش خطأ ±0.01 مم مؤشرًا عامًا للجودة في الرسم. قد يكون هذا الهامش مناسبًا في تجويف وتد أو تركيب محمل أو عنصر مرجعي، ولكنه نادرًا ما يكون مقبولًا في كل تجويف وحافة غطاء. يؤدي نطاق الخطأ الأضيق إلى تغيير أدوات التثبيت واستراتيجية القطع وبيئة العمل وطريقة الفحص.
يتحرك قالب الرمل كنظام حراري
لا يتصرف النموذج والقالب واللب والمعدن كأشكال هندسية صلبة تمامًا. ينكمش المعدن أثناء التصلب والتبريد. وتبرد الأجزاء السميكة والرقيقة بشكل مختلف. قد ينحني الجدار، وقد يتحرك اللب، ويكتسب البعد الذي يعبر خط الفصل مصدرًا آخر لعدم التطابق. يمكن للمعالجة الحرارية أن تخفف الإجهاد أو تغير الشكل مرة أخرى.
توضح معايير جمعية الألومنيوم لصب الرمل والقوالب الدائمة للألومنيوم، مع تعديلات عام 2021، نطاق القياس. بالنسبة لمستوى التسطيح على أبعاد تصل إلى 150 مم، تشمل قيم الإنتاج العادية 0.80 مم لصب الرمل غير الدقيق و0.50 مم لصب الرمل الدقيق. هذه ليست قيمًا عامة، ولكنها توضح سبب كون مستوى تسطيح الحافة البالغ 0.05 مم خاصًا بعمليات التشغيل الآلي وليس بسطح مصبوب غير معالج.
غالباً ما تكون العلاقة بين الميزات أهم من الحجم. قد يتناسب ثقبان مع نطاقات حجم واسعة، بينما لا تزال المسافة المركزية أو المحورية أو الموضع الحقيقي تمنع التجميع. وتتحكم عملية التشغيل الآلي لكليهما من إعداد مرجعي واحد - أو إعداد متعدد المحاور واحد حيثما كان ذلك عملياً - في علاقتهما.
الدقة الانتقائية: الهجين العملي
يُخصص المسار الهجين كل سطح للعملية التي تُضيف القيمة. تُشكل عملية الصب الأضلاع والنتوءات والممرات المنحنية والهيكل الخارجي. تُحدد وحدة التحكم الرقمي الحاسوبي (CNC) نقطة المرجع (أ)، وتُنهي شفة التوصيل، وتُثقب مقاعد المحامل، وتقطع أخاديد حلقات منع التسرب، وتُثقب وتُجهز المنافذ، وتُشكل وسادات المحاذاة. يُحافظ التشكيل شبه النهائي على الشكل الهندسي الأساسي، بينما تحمي عمليات التشغيل الآلي الأسطح البينية التي تُحدد الإحكام والتجميع.
يجب تصميم بدل التشغيل
يحتاج النموذج الأولي إلى كمية كافية من الخام لتنظيف السطح بالكامل بعد الانكماش، والتعديل، واختلافات القالب، والتشوه. الكمية القليلة جدًا تترك طبقة سطحية أو انخفاضات؛ أما الكمية الكبيرة جدًا فتزيد من وقت دورة الإنتاج وقد تكشف عن مسامية تحت السطح. تعتمد كمية الخام على الحجم، وطريقة التشكيل، والبيانات المرجعية، والسبائك، وقدرات المسبك، لذا يجب على كلا الفريقين الاتفاق عليها قبل إصدار النموذج.
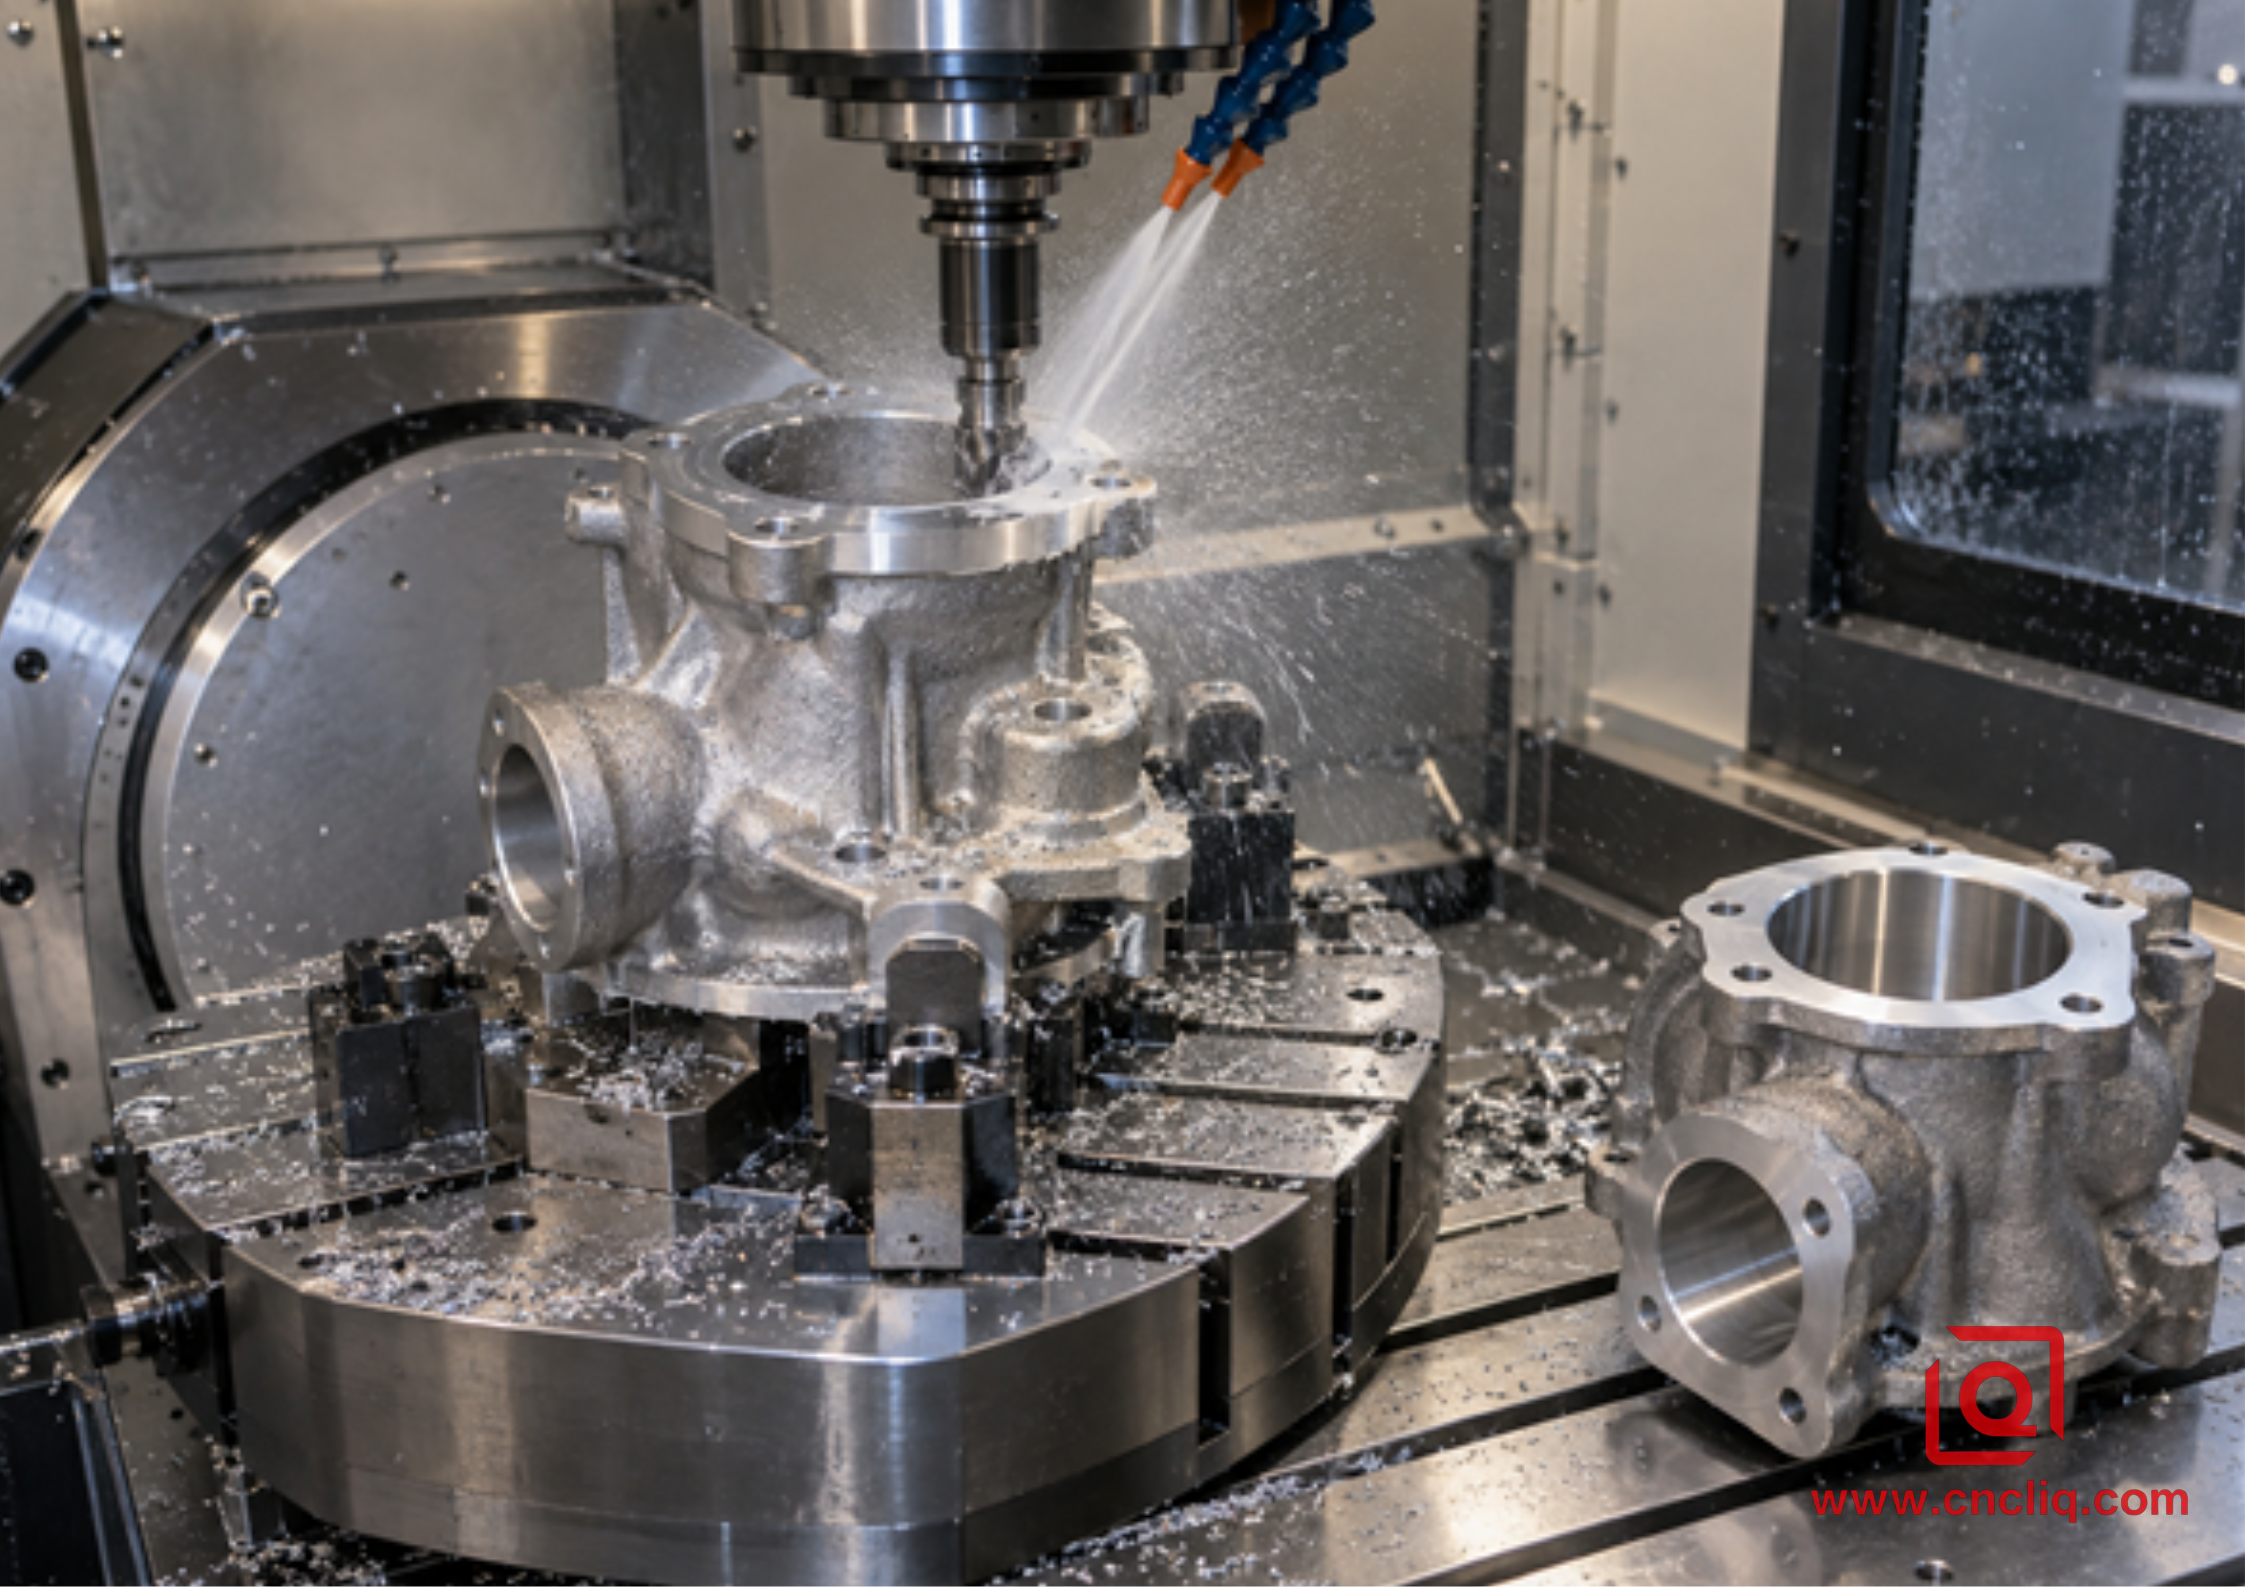
يركز الإنتاج الهجين على عمليات التشغيل الآلي المتعلقة بميزات منع التسرب والتحديد والتجميع.
افصل النموذج النهائي عن تعريف الصب. حدد الأسطح المشغولة. حدد مواقع الصب، ثم وضح علاقتها بنظام الإسناد النهائي. بالنسبة للأجزاء المعقدة متعددة الأوجه، يمكن أن تقلل عملية التصنيع باستخدام الحاسوب متعدد المحاور من إعادة التثبيت وتحافظ على علاقات التجويف بالوجه أو المنفذ بالمنفذ.
دراسة حالة مجهولة المصدر: غلاف مضخة الدوران
احتاج عميل صناعي مجهول الهوية إلى غلاف مضخة دوران من الألومنيوم لإنتاج تجريبي ودفعات صغيرة متكررة. تضمن الغلاف حلزونًا منحنيًا، وثلاث قواعد تثبيت، ومنفذين ذوي حواف، وتجويفًا للمحمل، وسطحًا مانعًا للتسرب. طبّق الرسم الأولي دقة ±0.05 مم وRa 1.6 ميكرومتر على جميع الأسطح تقريبًا. وصف هذا التصميم فعليًا قطعة مصنّعة بالكامل، على الرغم من أن معظم السطح الخارجي لم يكن يحتوي إلا على مسار التدفق.
أسفرت المراجعة عن تحديد ثلاث مناطق. احتوت المنطقة الأولى على تجويف المحمل، وسطح الحشية، وقطر الدليل؛ وتتحكم هذه المناطق في محاذاة العمود ومنع التسريب، وتتطلب تشطيبًا باستخدام آلات CNC من نقاط مرجعية مشتركة. احتوت المنطقة الثانية على المنافذ وفتحات التثبيت؛ وتتطلب هذه المنافذ تشكيلًا آليًا، ولكن يُسمح بحدود أوسع من تلك الخاصة بنظام المحمل. احتوت المنطقة الثالثة على السطح الخارجي، والأضلاع، والجدران غير الملامسة؛ ويمكن أن تبقى هذه الأسطح نظيفة كما هي بعد الصب.
استخدم المسار المقترح قالبًا رمليًا مصبوبًا من عائلة A356، رهناً بموافقة العميل والمسبك النهائية. أنشأت عملية التشغيل الأولى مرجعًا ثابتًا للحافة الرئيسية. أنهت العمليات اللاحقة التجويف وسطح الحشية، ثم حفرت المنافذ وجهزتها باللولبة. حددت خطة التحكم فحوصات CMM للمواضع المتعلقة بالمرجع وهندسة التجويف، وتتبعًا باستخدام مقياس البروفيل لمنطقة منع التسرب، ومقاييس لولبية للمنافذ، واختبار ضغط محدد من قبل العميل للهيكل. تم تقييم السطح الخارجي بناءً على عينات بصرية متفق عليها، وليس على قيمة Ra للتشغيل.
لم تكن النتيجة القيّمة مجرد توفير مُختلق، بل كانت رسمًا يُمكن للموردين استخدامه في عروض الأسعار بشكل متسق، ويُمكن للمفتشين قبوله دون تفسير. بقي التحكم الدقيق في الأجزاء التي يُمثل الفشل فيها عاملًا حاسمًا، بينما اختفت الدقة غير الضرورية من الأسطح التي لم تلامس أبدًا مانع التسرب أو العمود أو المثبت أو أي جزء مُتصل. هذه الحالة توضيحية ومجهولة المصدر. تعتمد الحدود النهائية وحالة السبيكة وأخذ العينات ومعايير الضغط دائمًا على الرسم المعتمد وخطة الجودة.
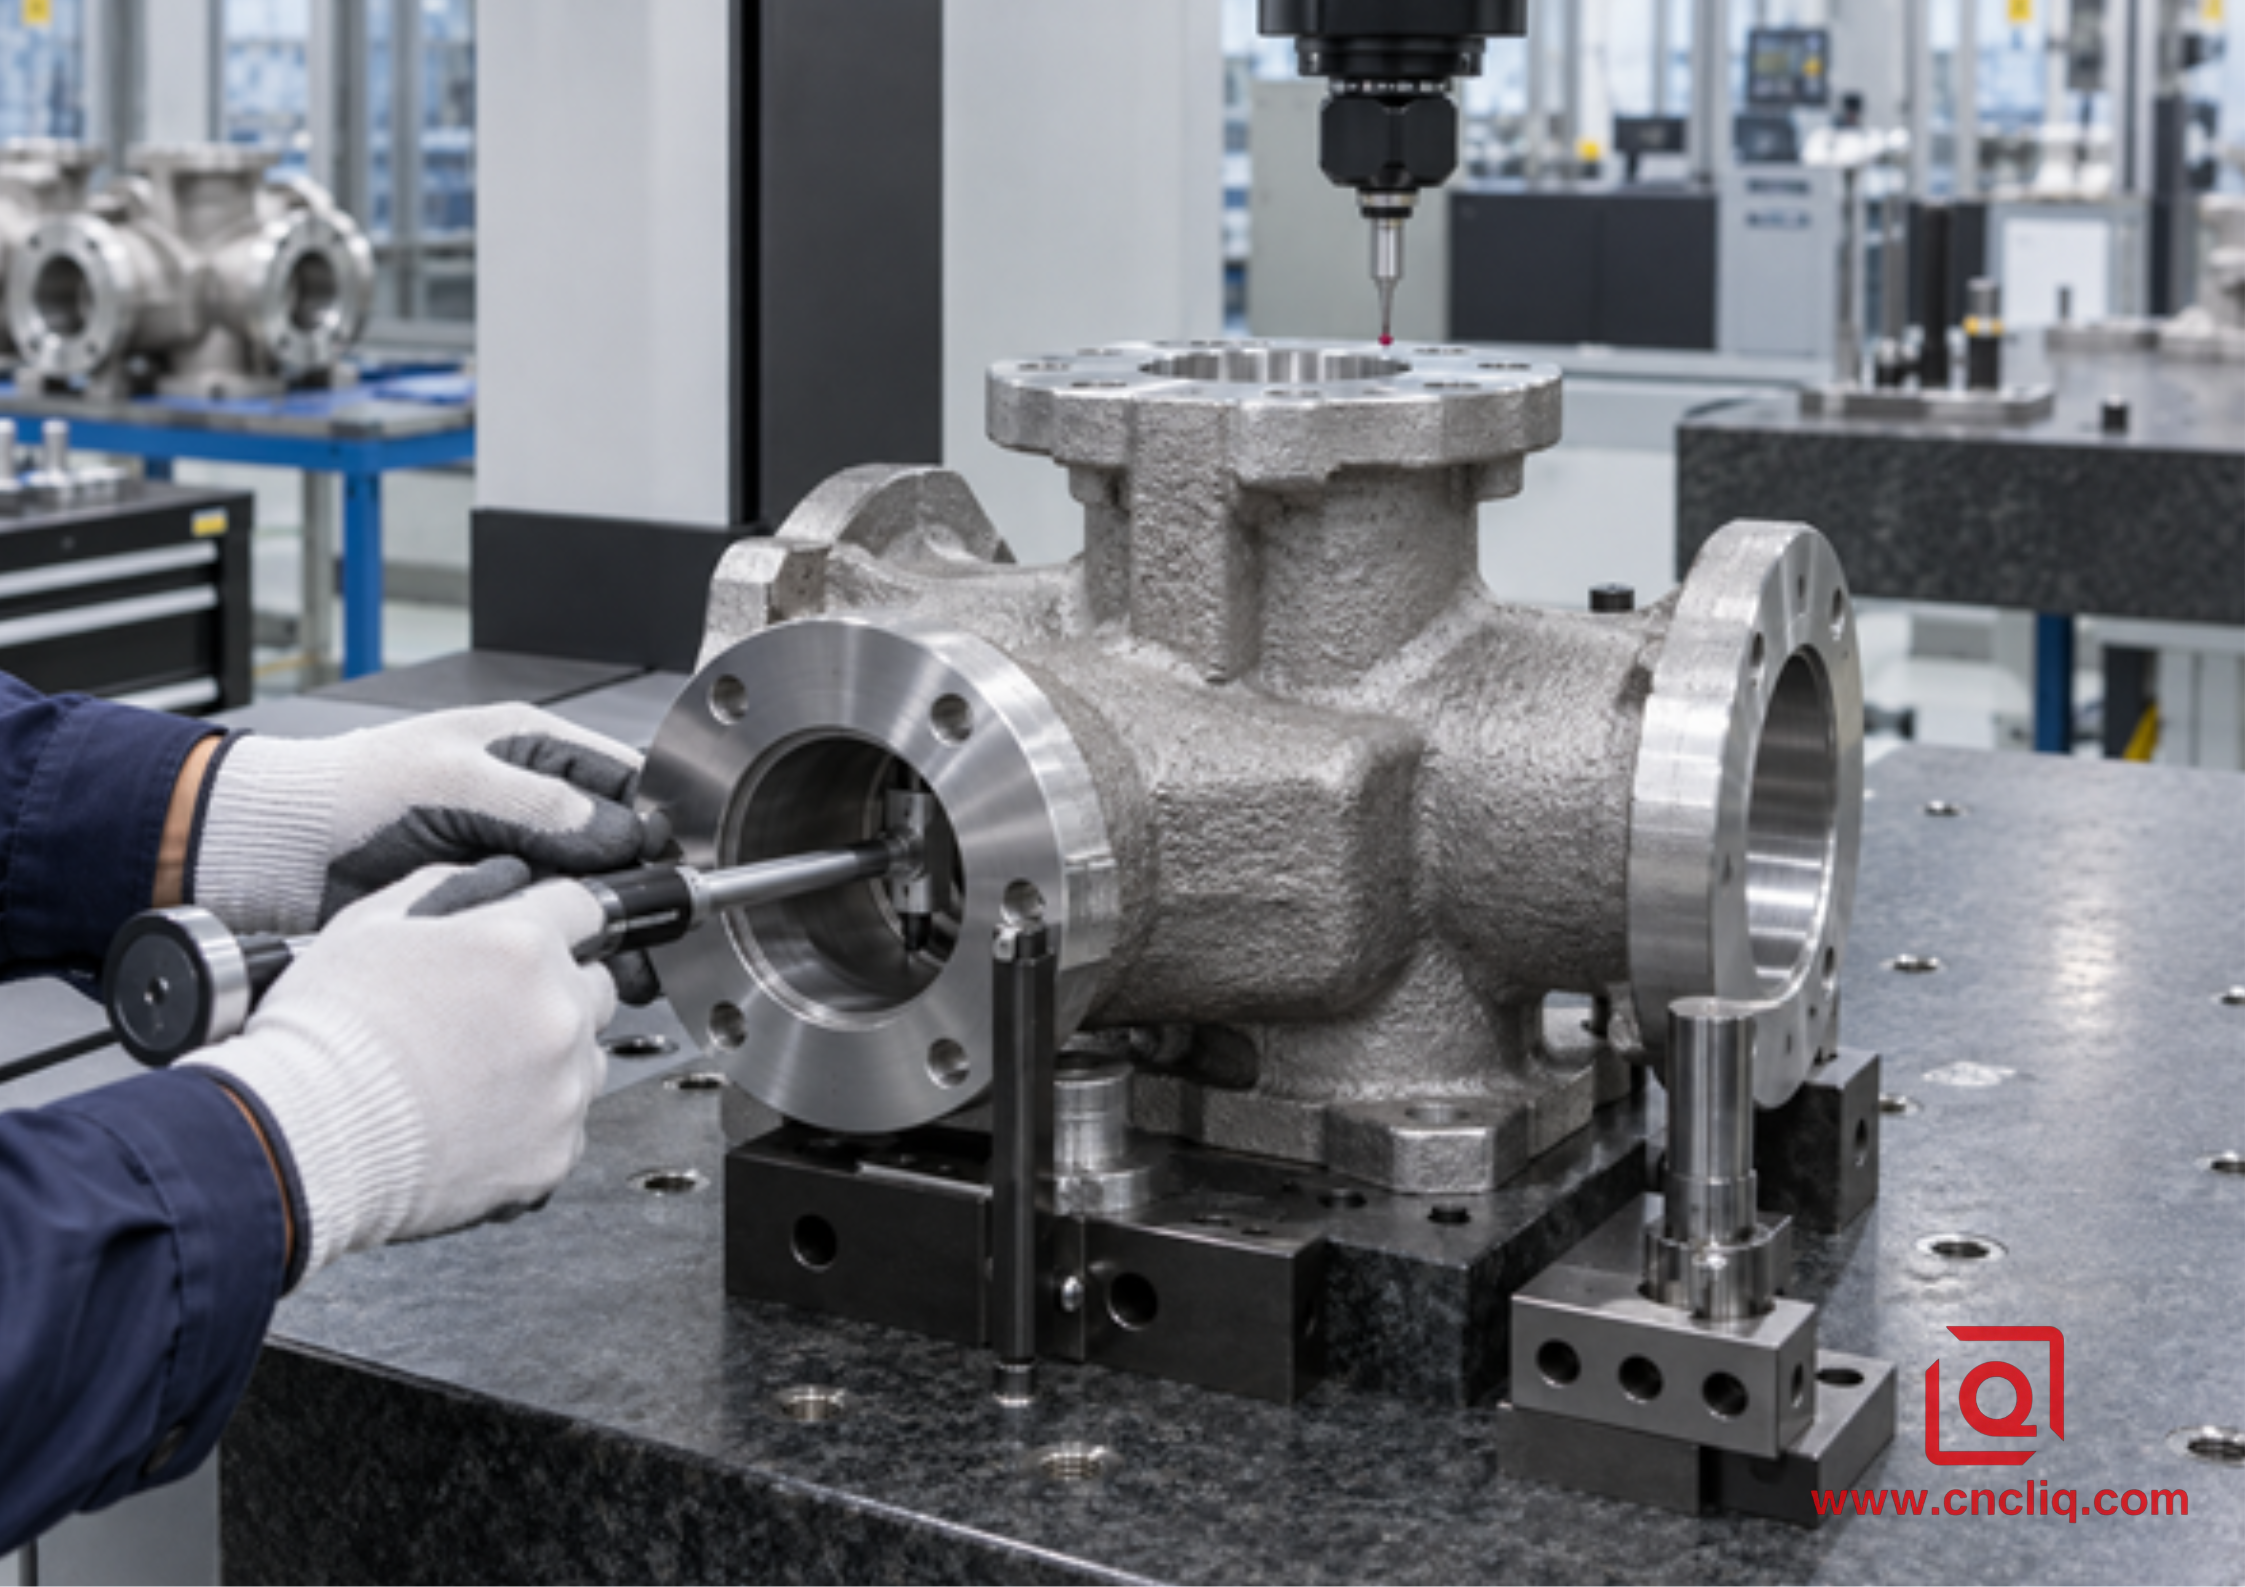
ينبغي أن يتبع الفحص البيانات الوظيفية، لا أن يتعامل مع كل سطح مصبوب على أنه بالغ الأهمية.
أنشئ رسمًا جاهزًا للحصول على عرض سعر
1. افصل العناصر الحرجة للجودة عن الأبعاد العامة. ضع علامات على الثقوب، وأسطح منع التسرب، ووسادات تحديد المواقع، والوصلات التي يمكن أن توقف التجميع أو تتسبب في التسرب.
2. حدد المادة وحالتها. كلمة "ألومنيوم" غير كافية؛ 6061-T6 لها نفس التصميم بمساعدة الحاسوب، وخصائص الجودة الحرجة، والحجم، والتشطيب.
لا توجد كمية موحدة تحدد نقطة التعادل. فالكتلة، والمادة المُزالة، ووقت دوران المغزل، وتكلفة النموذج واللب، ومخاطر الخردة، والتشطيب، والفحص، واستقرار التصميم، كلها عوامل تؤثر في الإجابة. قد يُبرر غلاف مفتوح كبير الصب بكميات معتدلة؛ بينما قد يُفضل استخدام تقنية CNC للقطع الصلب لفترة أطول بكثير مع كتلة دقيقة صغيرة الحجم.
يُولي المصنع اهتمامًا متساويًا بالتفاصيل. يُنشئ القلب المجوف الممر الداخلي الذي يجعل عملية صب الرمل جذابة، ولكنه يُؤدي أيضًا إلى تفاوت في موقع القلب واحتمالية انزياحه. قد يختفي الجدار الرقيق بين الممر المجوف والسطح الخارجي المُشَكَّل إذا تحرك القلب باتجاه أداة القطع. لذا، يجب تحديد الحد الأدنى لمتطلبات سُمك الجدار واستخدام فحوصات المقطع العرضي حيثما يُبرر ذلك المخاطرة. بالنسبة لأغلفة الضغط، يجب أن تُحدد الرسومات وخطة الجودة ما إذا كان التحقق من الصحة يستخدم ضغط الاختبار، أو معدل التسرب، أو التصوير الإشعاعي، أو التقطيع أثناء الموافقة على العملية، أو أي طريقة أخرى مُتفق عليها. لا تفترض أن تقرير قياس الأبعاد باستخدام آلة قياس الإحداثيات (CMM) يُثبت السلامة الداخلية.
زوّد الفني بميزات التقاط موثوقة. يمكن استخدام وسادات أو نتوءات صغيرة مصبوبة، أو مناطق تحديد موضع مؤقتة، لتثبيت الإعداد الأولي. يجب أن يسمح موضعها بتوزيع مادة التشغيل على الأسطح الحساسة بدلاً من تنظيف سطح واحد بالكامل مع ترك سطح آخر أسفل الرسم التخطيطي. بمجرد قطع نقطة المرجع الأولى، يجب أن تعتمد العمليات اللاحقة على هذه النقطة لتحديد الموضع بدلاً من ملامسة جدران الصب الخشنة بشكل متكرر. يُعد هذا الأمر بالغ الأهمية، خاصةً عندما يجب أن يظل الثقب عموديًا على الحافة، أو عندما يجب أن تتقاطع عدة منافذ مع تجويف داخلي دون اختراق جدار رقيق.
التكلفة والحجم: قارن إجمالي التكلفة المعتمدة
لا تتطلب عمليات التصنيع باستخدام الحاسوب (CNC) التزامًا كبيرًا بأدوات الإنتاج، لذا فهي مناسبة عادةً للنماذج الأولية، والإنتاج الانتقالي، والتصاميم القابلة للتغيير. وتتمثل تكلفتها المتكررة في المخزون، ووقت القطع، والأدوات، والإعداد، وإزالة النتوءات، والفحص. أما صب الرمل فيضيف تكلفة النموذج وصندوق اللب، وأخذ العينات، ووقت التسليم في المسبك، ولكنه يقلل من إزالة المواد المتكررة في الأجسام الكبيرة أو المنحوتة. وتختلف نقطة التحول باختلاف المشروع. إن تحديد كمية عامة دون معاينة المكون يُبسط القرار بشكل مفرط.
قارن التكلفة الإجمالية المعتمدة، وليس سعر القطعة فقط. يجب أن تشمل هذه التكلفة صيانة النموذج، وأعمال النموذج الأولي، وتجهيزات التشغيل الآلي، ومخلفات التصنيع، والمعالجة الحرارية، والاختبارات غير المتلفة، وتشطيب السطح، والتغليف، ووزن الشحن، والتعديلات الهندسية. كما أن توقيت الدفع مهم أيضًا. فقد لا يبرر انخفاض سعر القطعة في المستقبل تكلفة الأدوات في ظل عدم استقرار الطلب. قد يتطلب الإطلاق العملي تشغيل النسخة الأولى من القالب، والتحقق من صحة التجميع، وإصدار نموذج الصب فقط بعد استقرار الشكل الهندسي والطلب السنوي.
يُقلل استخدام خام شبه نهائي من وقت التشغيل الأولي، لكن الأسطح غير المنتظمة للمسبوكات قد تتطلب تجهيزات مُعدّلة، وفحصًا دقيقًا، وقطعًا متقطعة، وإدارة أكثر صرامة للأدوات. يُعد الرمل المُدمج بالقرب من السطح مادة كاشطة. كما أن تفاوت كمية الخام قد يُطيل وقت القطع الهوائي أو يُحمّل أداة التشطيب فوق طاقتها. يُعد فحص الخامات الواردة وإمكانية تتبعها جزءًا من اقتصاديات التشغيل. لا يعني انخفاض سعر المسبوكات بالضرورة انخفاض تكلفة المنتج النهائي إذا أدت الخامات غير المتناسقة إلى زيادة وقت الإعداد ومخاطر الرفض.
اطلب من كل مورد تقديم عرض سعر لنفس السيناريو: كمية النموذج الأولي، حجم الدفعة، الطلب السنوي، مدة المشروع، حالة المواد، متطلبات الجودة الحرجة، التشطيب، التوثيق، التغليف، والوجهة. اطلب تكلفة الأدوات وسعر القطعة بشكل منفصل. تأكد من ملكية النموذج، رسوم التعديل، افتراضات الصيانة، وتخزين المنتج في نهاية البرنامج. هذه التفاصيل تمنع تحول سعر الوحدة الجذاب إلى مشكلة تجارية ثابتة.
تخطيط عمليات الفحص للألمنيوم المصبوب والمشكل آلياً
ينبغي أن تتبع خطة التحكم مخاطر الفشل. يُعد جهاز قياس الإحداثيات ثلاثي الأبعاد (CMM) ممتازًا لتحديد المواضع والملامح وعلاقات البيانات المُشَكَّلة، ولكنه لا يقيس جميع أنواع جودة المسبوكات. يتحقق مقياس الملامح من الملمس عند مسار محدد. تؤكد مقاييس سدادات الخيوط حدود الخيوط. يمكن أن تكون مقاييس التجويف أو مقاييس الهواء أو التجهيزات المُخصصة أسرع في فحوصات الإنتاج. يجيب التصوير الإشعاعي واختبار الاختراق واختبار التسرب على أسئلة مختلفة، ولا ينبغي طلبها إلا عندما تبررها القطعة ومعيار القبول.
يجب أن يُثبت فحص العينة الأولى مسار الإنتاج بالكامل، وليس فقط آخر إعداد للآلة. سجّل رقم دفعة المواد، ومصدر الصب، وحالة المعالجة الحرارية، ومراجعة التشغيل الآلي، والدفعة النهائية، ومعدات الفحص. إذا كان المظهر يعتمد على عينة مرجعية، فتحكّم في تخزينها ومراجعتها. بالنسبة للطلبات المتكررة، حدّد معايير الجودة الحرجة التي تخضع لفحص شامل بنسبة 100% وتلك التي تخضع لأخذ عينات. لا يكفي أخذ عينات مكثفة لإصلاح عملية غير مستقرة؛ فقواعد التفاعل وإمكانية التتبع لا تقل أهمية.
تُعدّ درجة حرارة القياس مهمة عند الحاجة إلى دقة عالية في القياسات. يُحدد معيار ISO 1 درجة حرارة 20 درجة مئوية كدرجة حرارة مرجعية قياسية لقياس الأبعاد. يحتاج كل من القطعة والمقياس وجهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) إلى وقت للوصول إلى حالة استقرار. قد يؤدي قياس غلاف ألومنيوم دافئ مباشرةً بعد التشغيل إلى قيمة تتغير بعد الوصول إلى حالة التوازن. كما يجب أن تُميّز الرسومات بين متطلبات الحالة الحرة وظروف التجميع المُقيدة، حيث يمكن أن تسترخي حافة رقيقة بعد فك التثبيت.
عرّف محاكاة المرجع بوضوح. قد يتأرجح المسبوك على ثلاث وسادات خشنة، بينما يستقر التجميع النهائي على شفة مصنّعة آليًا. يمكن أن تُنتج مخططات التلامس المختلفة نتائج مختلفة دون أن يكون أي من الجهازين خاطئًا. يوضح الرسم الجيد الموقع الوظيفي. ويحدد التقرير الجيد إعداد المرجع، والمعدات، وأخذ العينات، والمحاذاة المحسوبة المستخدمة لتقييم المظهر الجانبي.
تغييرات معالجة السطح - القبول النهائي
المعالجة اللاحقة ليست مجرد إضافة زخارف بعد اكتمال الأبعاد. يمكن لعملية السفع بالخرز أن تُدوّر الحواف وتُعيد ضبط الملمس المرئي. تُكوّن عملية الأنودة طبقة أكسيد وتُغيّر الأحجام الداخلية والخارجية. يُضيف الطلاء المسحوق طبقة أكثر سُمكًا، ويمكنه ملء الثقوب الصغيرة أو تقليل التوصيل الكهربائي. قد يتجمع الطلاء في التجاويف. قد تحتاج التركيبات الحساسة، ونقاط التأريض، ومناطق منع التسرب، والثقوب إلى التغطية أو معالجة مسبقة.
حدد ما إذا كان كل حد ينطبق قبل المعالجة أو بعدها. إذا كان التجويف يقبل محملًا بعد عملية الأنودة، فحدد الحالة النهائية وخطة التغطية. إذا بقي سطح منع التسرب مكشوفًا، فأظهر الحد المغطى. إذا كان اللون مهمًا، فتذكر أن التركيب الكيميائي للسبيكة، والمعالجة الحرارية، والملمس، وتلامس الرف، وظروف الدفعة تؤثر على المظهر. قد لا تتأكسد سبائك الألومنيوم 6061 المصبوبة وسبائك الألومنيوم A356 إلى نفس الدرجة اللونية حتى عند معالجتها معًا.
تتناول مقالة لي تشين حول دقة عمليات التشغيل وسماكة الأنودة مسألة التعويض بمزيد من التفصيل. للحصول على عرض سعر، يرجى تحديد معيار الطلاء ونوعه وسماكته ولونه والمناطق المغطاة ومتطلبات مقاومة التآكل، وما إذا كانت الأبعاد قبل الطلاء أو بعده. يتيح ذلك لعمليات التشغيل والتشطيب العمل وفقًا لهدف قبول واحد.
تسلسل قرارات المشتري
ابدأ بالوظيفة، لا بتفضيل العملية. حدد ما يُحكم الإغلاق، أو يُثبّت، أو يُدوّر، أو يحمل الحمل، أو ينقل الحرارة، أو يبقى مرئيًا. حدد الميزات التي تتطلب تحكمًا دقيقًا في الأبعاد أو الملمس. قارن بين طرق التشكيل بالقطع، والصب الرملي، والطرق الهجينة باستخدام نفس افتراضات الجودة. راجع مخطط البيانات المقترح وبدل التشغيل قبل الموافقة على الأدوات. لا تُعتمد النموذج الأولي إلا بعد أن تتوافق الأدلة المتعلقة بالأبعاد والمواد والمظهر والوظيفة مع العقد.
حافظ على دقة الرسم. إن التفاوت الواسع الذي يدعم الوظيفة لا يعني جودة أقل، بل هو هندسة جيدة. أما التفاوت الضيق دون طريقة قياس، فلا يعني جودة أعلى، بل هو خلل غير مُحدد. يبدأ أفضل حوار مع المورد عندما يشرح العميل ما قد يتعطل، ويشرح قسم التصنيع المتغيرات التي تتحكم في هذا العطل. ينتج عن هذا التبادل قطعة يمكن تصنيعها وفحصها وإعادة إنتاجها وتسعيرها بأقل قدر من المفاجآت.
التعليمات
1. هل يمكن لصب الرمل المصنوع من الألومنيوم أن يحافظ على دقة ±0.05 مم بدون تشغيل آلي؟
لا يُتوقع أن يكون التطابق تامًا بين القطعة والجسم. ينشأ التباين من النموذج، والقالب، واللب، والانكماش، والمقطع، والتبريد، والمعالجة الحرارية، لذا فإن حدود الصب الاقتصادي أوسع. قد تتحسن ميزة موضعية باستخدام أدوات دقيقة، ولكن عادةً ما يكون شرط ±0.05 مم وظيفيًا ميزة مصنعة باستخدام آلات CNC، ويتم الاتفاق على ذلك كتابيًا.
2. هل السطح المصنّع باستخدام آلة CNC أفضل دائمًا؟
لا. يكون الأمر أفضل فقط عندما تتطلب الوظيفة تحسين الملمس أو الشكل الهندسي. تُضيف عمليات التشغيل قيمةً إلى حواف الحشيات، وتركيبات المحامل، ووسادات التثبيت، والأسنان اللولبية. يمكن أن تكون الجدران والأضلاع والأغطية المصبوبة بعد تنظيفها مقبولة تمامًا، مما يُجنّب وقت الدوران غير الضروري.
3. ما نوع التشطيب الذي يجب أن أحدده لسطح الإغلاق؟
ابدأ بمورد مانع التسرب وتصميم الوصلة. تتكامل عوامل التشطيب، والتركيب، والتسطيح، والتموج، وهندسة الأخاديد، والحشية، والضغط، وحمل البراغي. يُعدّ نطاق Ra 0.8-1.6 ميكرومتر نطاقًا شائعًا للنقاش في العديد من التطبيقات الصناعية، ولكنه ليس معيارًا عالميًا ويجب التحقق من صحته للاستخدام الفعلي.
4. أي سبيكة أفضل: سبيكة 6061-T6 المصنعة من قطعة واحدة أم سبيكة A356-T6 المصنعة من قطعة واحدة؟
لا يُعد أيٌّ منهما أفضل من الآخر بشكلٍ مطلق. يُستخدم سبيكة 6061-T6 على نطاق واسع كمادة خام للتشكيل في عمليات تصنيع القوالب، بينما تُستخدم سبيكة A356-T6 على نطاق واسع في عمليات الصب. يعتمد الاختيار على الخصائص، ومقاومة الضغط، والتآكل، وتصميم الجدار، والشهادات، وطريقة التصنيع؛ ويُعتدّ بمعيار المواد المعتمد.
5. ما الذي يجب أن أرسله للحصول على عرض سعر دقيق؟
أرسل ملف STEP، وملف PDF مُتحكم به، ومعلومات عن المواد ودرجة حرارتها، وكميات الدفعات والكميات السنوية، ومتطلبات الجودة الحرجة، وعلامات على أسطح الصب والتشكيل، ومعالجة الأسطح، والاختبارات، ووثائق الفحص، والوجهة، والجدول الزمني. حدد القيم القابلة للتفاوض حتى يتمكن قسم الهندسة من تقديم بدائل أقل مخاطرة أو أقل تكلفة.
ملخص
تتيح عمليات التصنيع باستخدام الحاسوب (CNC) تحكمًا مباشرًا في نقاط الإسناد، وعلاقات التفاوتات، والتشطيب الوظيفي، بينما يُنتج صبّ الرمل للألمنيوم أجسامًا معقدة قريبة من الشكل النهائي بحدود أوسع وملمس أكثر خشونة. غالبًا ما يجمع الحل الاقتصادي بين الطريقتين: ترك الأجزاء غير الحرجة كما هي مصبوبة، وتصنيع ميزات منع التسرب وتحديد المواقع، وتحديد التفاوتات مبكرًا، وفحص العناصر الحرجة للجودة (CTQs) من نقاط الإسناد الوظيفية. أرسل إلى شركة Liqin ملفات CAD، والرسومات، والكميات، والمتطلبات الخاصة بك لمراجعة العملية والحصول على عرض أسعار تنافسي.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع : service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات : business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
