 العربية




هل مازلت تقاتل عمودًا يتم قياسه بشكل صحيح بالقرب من ظرف الظرف ولكنه ينمو بشكل كبير في المنتصف، أو ثرثرة أثناء التمريرة الأخيرة، أو ينحني بمجرد انخفاض ضغط غراب الذيل؟ يمكن أن تبدو أجزاء الألومنيوم الرفيعة بسيطة على الرسم. على المخرطة، يتصرفون مثل الينابيع. يشرح هذا الدليل سبب حدوث ذلك وكيف يمكن للمهندسين والمشترين والميكانيكيين التحكم فيه قبل أن يتحول عرض الأسعار الواعد إلى تقرير خردة.
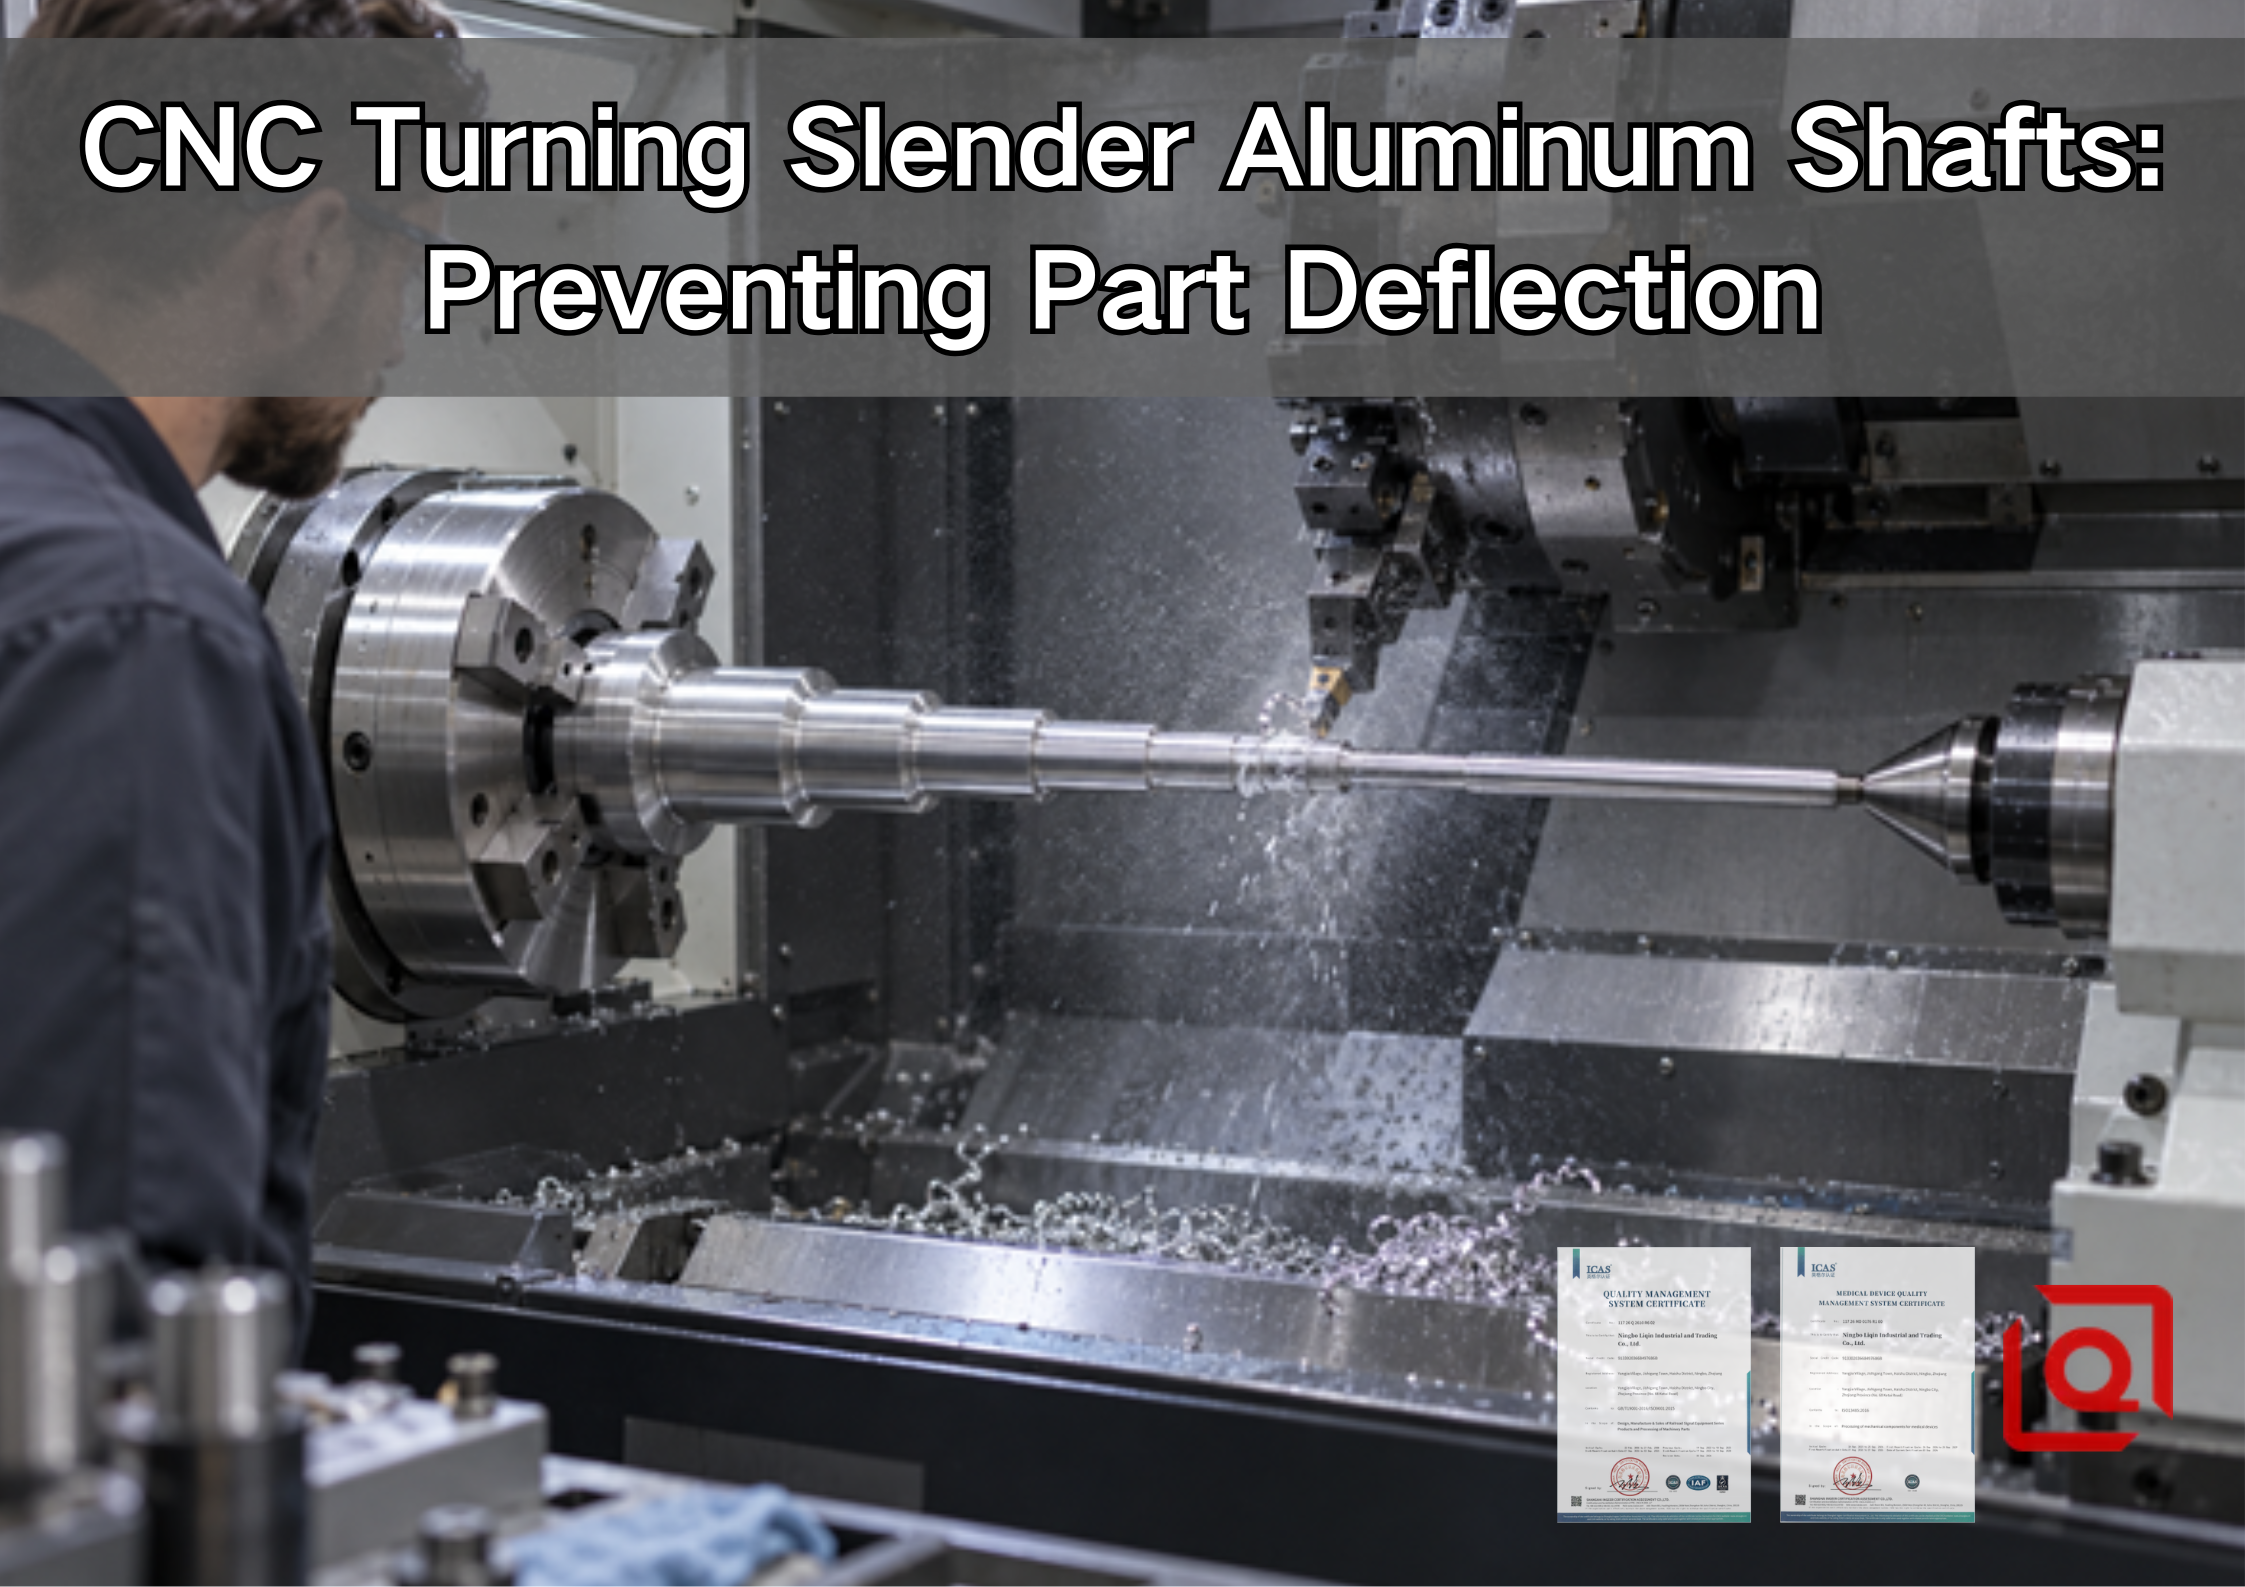
{width=6.1875in height=4.375in
عمود ألومنيوم متدرج نحيف مدعوم بين ظرف الظرف والمركز المباشر أثناء الدوران باستخدام الحاسب الآلي.
إجابة مختصرة: عادةً ما يكون تدوير ظرف الظرف فقط هو الخيار الأقل خطورة فقط للتوقعات القصيرة والصارمة نسبيًا. مع زيادة الطول غير المدعوم، خطط لغراب الذيل، أو مسند ثابت ثابت، أو مسند متابعة متنقل، أو آلة جلبة توجيهية، أو مجموعة مرحلية. استخدم ملحقًا حادًا من الألومنيوم ذو مشط إيجابي، واحتفظ بأداة متدلية قصيرة، وافصل التخشين عن التشطيب، وتحقق من الاستقامة بعد تحرير الجزء والسماح له بالوصول إلى درجة حرارة الفحص. يجب إثبات أي تغذية أو سرعة أو ضغط فكي أو حمل دعم على السبيكة الفعلية والمزاج والهندسة والآلة والأداة والتسامح.
في مشهد التصنيع سريع التطور اليوم، تعد الدقة والكفاءة أكثر أهمية من أي وقت مضى. لقد أحدثت التصنيع باستخدام الحاسب الآلي ثورة في طريقة إنتاج المكونات المعقدة، مما يوفر دقة واتساقًا ومرونة لا مثيل لها. ومن خلال الاستفادة من التكنولوجيا المتقدمة والمعدات الحديثة، يمكن للمصنعين تحسين كل مرحلة من مراحل الإنتاج مع تقليل النفايات وتقليل فترات الإنتاج. علاوة على ذلك، فإن تكامل الأتمتة والرؤى المستندة إلى البيانات يمكّن الفرق من تحديد التحديات المحتملة قبل أن تصبح مشاكل مكلفة. ولا يؤدي هذا النهج الاستباقي إلى تعزيز جودة المنتج فحسب، بل يعزز أيضًا ثقة العملاء ويدعم نمو الأعمال على المدى الطويل. في نهاية المطاف، يعد اختيار استراتيجية المعالجة الصحيحة أمرًا ضروريًا لتحقيق نتائج موثوقة في سوق عالمية تنافسية. سواء كانت الشركة تقوم بتطوير نموذج أولي أو التوسع إلى الإنتاج الكامل، فإن الخطة الشاملة تساعد على ضمان معالجة كل المتطلبات بعناية. بدءًا من اختيار المواد والأدوات وحتى الفحص والتسليم، يساهم كل قرار في نجاح المكون النهائي.
في التصنيع الدقيق الحديث، يتطلب إنتاج عمود ألومنيوم رفيع أكثر من مجرد اتباع الأبعاد الاسمية. يجب على الشركات المصنعة تقييم سلوك المواد، وصلابة العمل، وهندسة الأدوات، والاستقرار الحراري، ومتطلبات الفحص كجزء من استراتيجية واحدة متكاملة. ومن خلال معالجة هذه العوامل مبكرًا، يمكن للفرق الهندسية تقليل الانحراف غير المرغوب فيه، ومنع الثرثرة، والحفاظ على نتائج متسقة طوال عملية الإنتاج. علاوة على ذلك، تساعد العملية المخططة جيدًا في التحكم في التكاليف عن طريق تقليل التخفيضات التجريبية وإعادة العمل ونزاعات التفتيش التي يمكن تجنبها. يدعم هذا النهج الشامل كلا من النماذج الأولية السريعة والإنتاج المتكرر مع الحفاظ على العلاقة الوظيفية بين المجلات الهامة والكتفين وميزات مسند الإسناد. في نهاية المطاف، يعتمد نجاح تصنيع العمود على التعاون الوثيق بين المصممين والمشترين والميكانيكيين ومهندسي الجودة. عندما يتم تحديد كل متطلبات بوضوح، يمكن للمورد تحديد طريقة الدعم المناسبة وإنشاء مسار موثوق به من الشريط الخام إلى المكون النهائي.
خريطة المخاطر السريعة لخراطة الألومنيوم الرفيعة
<فئة الجدول = "20" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>إشارة الرسم أو المعالجة
ما يمكن أن يسببه
الاستجابة الهندسية الأولى
دليل التسجيل
نسبة L/D عالية غير مدعومة
شكل برميلي، مستدق، ثرثرة، قوس
إضافة دعم أو تقصير الطول المكشوف
L/D في كل عملية، وليس فقط على الجزء النهائي
إزالة كميات كبيرة من المخزون من جانب واحد أو طرف واحد
حركة الإجهاد المتبقي
تقريبًا بشكل متماثل، توقف مؤقتًا، وأعد الإشارة، ثم أنهي
شكل المادة وطبيعتها وبدل التخشين
هندسة القطع الباهتة أو السلبية
قوة شعاعية أعلى وحافة مبنية
استخدم هندسة حادة ومصقولة وإيجابية للألمنيوم
أدخل التعيين، وحالة الحافة، ونموذج الشريحة
تم أخذ قياس واحد أثناء التثبيت
الثقة الزائفة
افحص الأجزاء المتحررة والمثبتة وفقًا لمسندات محددة
درجة الحرارة وحالة التثبيت والأداة والطريقة
قطر ضيق ولكن لا يوجد تحكم في الاستقامة أو الجريان
لا يزال من الممكن أن تفشل الوظيفة
تحديد المسند الوظيفي والمتطلبات الهندسية
مخطط المسند أو الاستقامة أو الجريان الدائري أو الجريان الإجمالي
1. لماذا يتحرك عمود الألومنيوم النحيف بعيدًا عن الأداة
أثناء الدوران الخارجي، يطبق الإدخال مكونات القوة العرضية والمحورية والقطرية. المكون الشعاعي هو المسبب للمشاكل بالنسبة للعمود الرفيع: فهو يثني قطعة العمل بعيدًا عن مسار الأداة المبرمجة. تتم إزالة كمية أقل من المواد حيث ينحني العمود أكثر، لذلك قد يكون الجزء المحرر أكبر حول الامتداد المرن. إذا انخفضت الصلابة الديناميكية أيضًا بدرجة كافية، تبدأ الأداة والعمود في إعادة الطاقة إلى بعضهما البعض وتحل الثرثرة محل علامة التغذية الحلزونية النظيفة.
يضيف الألومنيوم درسًا مفيدًا. من السهل قطعها، لكن عبارة "سهلة القطع" تختلف عن عبارة "صعبة الانحناء". تنشر NIST بيانات الخصائص المعتمدة على درجة الحرارة لـ 6061-T6، وتضع مراجع درجة حرارة الغرفة شائعة الاستخدام معامل يونج الخاص بها بالقرب من 69 GPa. يكون الفولاذ أكثر صلابة بمقدار 3 مرات تقريبًا من حيث المعامل، لذا فإن عمود الألومنيوم الذي له نفس الشكل الهندسي يكون أكثر توافقًا تحت نفس الحمل العرضي. تساعد قوة القطع المنخفضة للسبيكة، لكن الهندسة يمكن أن تطغى على هذه الميزة. راجع بيانات المواد NIST 6061-T6 للحصول على مصدر الخاصية القابلة للتتبع.
أبسط مقياس فحص هو:
L/D = طول غير مدعوم / أصغر قطر فعال في هذا الامتداد
استخدم الأبعاد الموجودة أثناء العملية. قد يُظهر الرسم النهائي كتفًا مقاس 20 مم، ومع ذلك قد تقوم أداة القطع بتحميل مجلة مقاس 10 مم على بعد 180 مم من أقرب دعم فعال. تخضع هذه العملية لـ L/D بقيمة 18، وليس 9.
غالبًا ما تستخدم المقالات العملية النطاقات العريضة: أقل من 4 تقريبًا، يمكن التحكم في العمل باستخدام ظرف الظرف فقط؛ من 4 إلى 12 تقريبًا، فكر في غراب الذيل؛ وبعد حوالي 12 إلى 15 عامًا، غالبًا ما يكون الدعم المتوسط أو السفر مطلوبًا. هذه هي قواعد الفرز، وليس حدود القبول. يمكن للتسامح، واتجاه القوة، وحالة المخزون، وصلابة الدعم، وديناميكيات الآلة تحريك الحدود.
حساب مفيد للانحراف—مع علامة التحذير الصحيحة
بالنسبة لجولة صلبة يتم التعامل معها كشعاع مدعوم ببساطة بحمل شعاعي عند نقطة المنتصف، فإن التقدير الأول هو:
δ = F × L³ / (48 × E × I)، حيث I = π × D⁴ / 64
هنا، δ هو الانحراف المرن، F هو الحمل الشعاعي، L هو الامتداد، E هو معامل يونغ، و I هو العزم الثاني للمساحة. يرتفع الانحراف مع مكعب الطول وينخفض مع القطر إلى القوة الرابعة، لذلك يمكن أن يكون لمجلة أكبر قليلًا أو مدى أقصر تأثيرًا كبيرًا.
للحصول على مثال للفحص، خذ عمودًا صلبًا مقاس 12 مم 6061 مع امتداد مدعوم ببساطة يبلغ 180 مم، E = 68,900 N/mm²، وحمل نصف قطري مفترض يبلغ 20 N. I يبلغ حوالي 1,018 مم⁴ والانحراف المحسوب يبلغ حوالي 0.035 مم. لا يعد نظام ظرف الذيل الحقيقي شعاعًا مثاليًا ويتحرك حمل القطع، ولكن التقدير يوضح سبب احتياج متطلبات القطر ±0.020 مم إلى أكثر من إزاحة اسمية.
للحصول على خلفية أعمق، يشرح دليل UTEC الموجود على المساند الثابتة والتابعة لقطع العمل الطويلة نفس نموذج الشعاع وخيارات الدعم. استخدم هذه الصيغة لتصنيف المخاطر، ثم إثبات العملية النهائية من خلال الاختبارات التجريبية والتفتيش.
2. اقرأ نموذج الخطأ قبل تغيير البرنامج
ابدأ بقراءة شكل الخطأ.
<فئة الجدول = "20" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>النتيجة الملحوظة
الأسباب الأكثر احتمالية
فحص أرضية المتجر
القطر الأكبر بالقرب من المنتصف، والأصغر بالقرب من الدعامات
انحراف قطعة العمل الثابتة
قطر الخريطة في عدة مواضع Z بعد الإصدار
تناقص خطي تقريبًا من ظرف الظرف إلى غراب الذيل
اختلال المركز، هندسة الطبقة، الانجراف الحراري، الاستدقاق المبرمج
قم بتدوير وقياس شريط الاختبار؛ تحقق من محاذاة غراب الذيل
موجات متكررة أو مقطوعة غنائية
الثرثرة، ارتخاء الدعم، الإدخال البالي، السرعة الزائدة
لاحظ الطول الموجي وسرعة المغزل وشكل الشريحة وحالة الدعم
استدارة ثلاثية الفصوص بعد فك التثبيت
تشوه دعم الظرف أو 3 نقاط
قارن بين استدارة الظرف الداخلي والاستدارة المحررة
يكون العمود مستقيمًا عندما يكون مدعومًا ولكنه ينحني عندما يكون حرًا
الإجهاد المتبقي، الحمل المركزي المفرط، إزالة المخزون غير المتماثلة
حرر الكتل V واستقرها وتدويرها وأعد القياس
المقطع الأول الجيد يليه الانجراف
التقاط حافة الأداة، درجة الحرارة، تآكل الدعم، اختلاف الشريط
قطر الاتجاه ودرجة الحرارة والإزاحات وإدراج الحياة بالجزء
قد يؤدي تعويض CNC إلى تصحيح الاستدقاق المستقر والمقاس. ولا يمكنها إصلاح الثرثرة، أو الدعم السائب، أو الحافة المتراكمة، أو الضغط المتبقي المتغير.
3. اختر الدعم الذي يتوافق مع العملية
ظرف أو كوليت فقط
اجعل الطول المكشوف قصيرًا. يمكن للكوليت أو الفك الناعم المصمم جيدًا أن ينشر القوة، لكن طول القبضة وعزم دوران المحرك لا يزالان مهمين. زلات قبضة قليلة جدًا ؛ قد يؤدي الضغط الزائد إلى وضع علامة على جزء رفيع أو تشويهه.
مركز Tailstock المباشر
يغلق المركز المباشر الطرف الحر لعمود صلب نحيف إلى حد ما. قم بإعداد فتحة مركزية نظيفة ومناسبة، وتأكد من المحاذاة، ولا تستبدل التحكم في قوة القطع بالضغط المفرط على غراب الذيل.
الراحة الثابتة الثابتة
يدعم المسند الثابت محطة محورية واحدة عندما تعمل الأداة بما يتجاوز البروز الطويل أو دعم ظرف الظرف وغراب الذيل مما يترك امتدادًا متوسطًا مرنًا. يجب أن يكون شريط الاتصال الخاص به مستديرًا وناعمًا ومتحد المركز ومشحمًا بشكل صحيح. يمكن أن يؤدي وضع الأسطوانات على مخزون خشن أو مدبب إلى حدوث نفاذ واهتزاز.
السفر اتبع الراحة
يتحرك مسند المتابعة مع الحامل ويتفاعل بالقرب من منطقة القطع. تحتاج وساداتها إلى سطح مناسب خلف الأداة، ونقاط اتصال نظيفة، وحمل متحكم فيه حتى لا تحرق أو تخدش الألومنيوم الطازج.
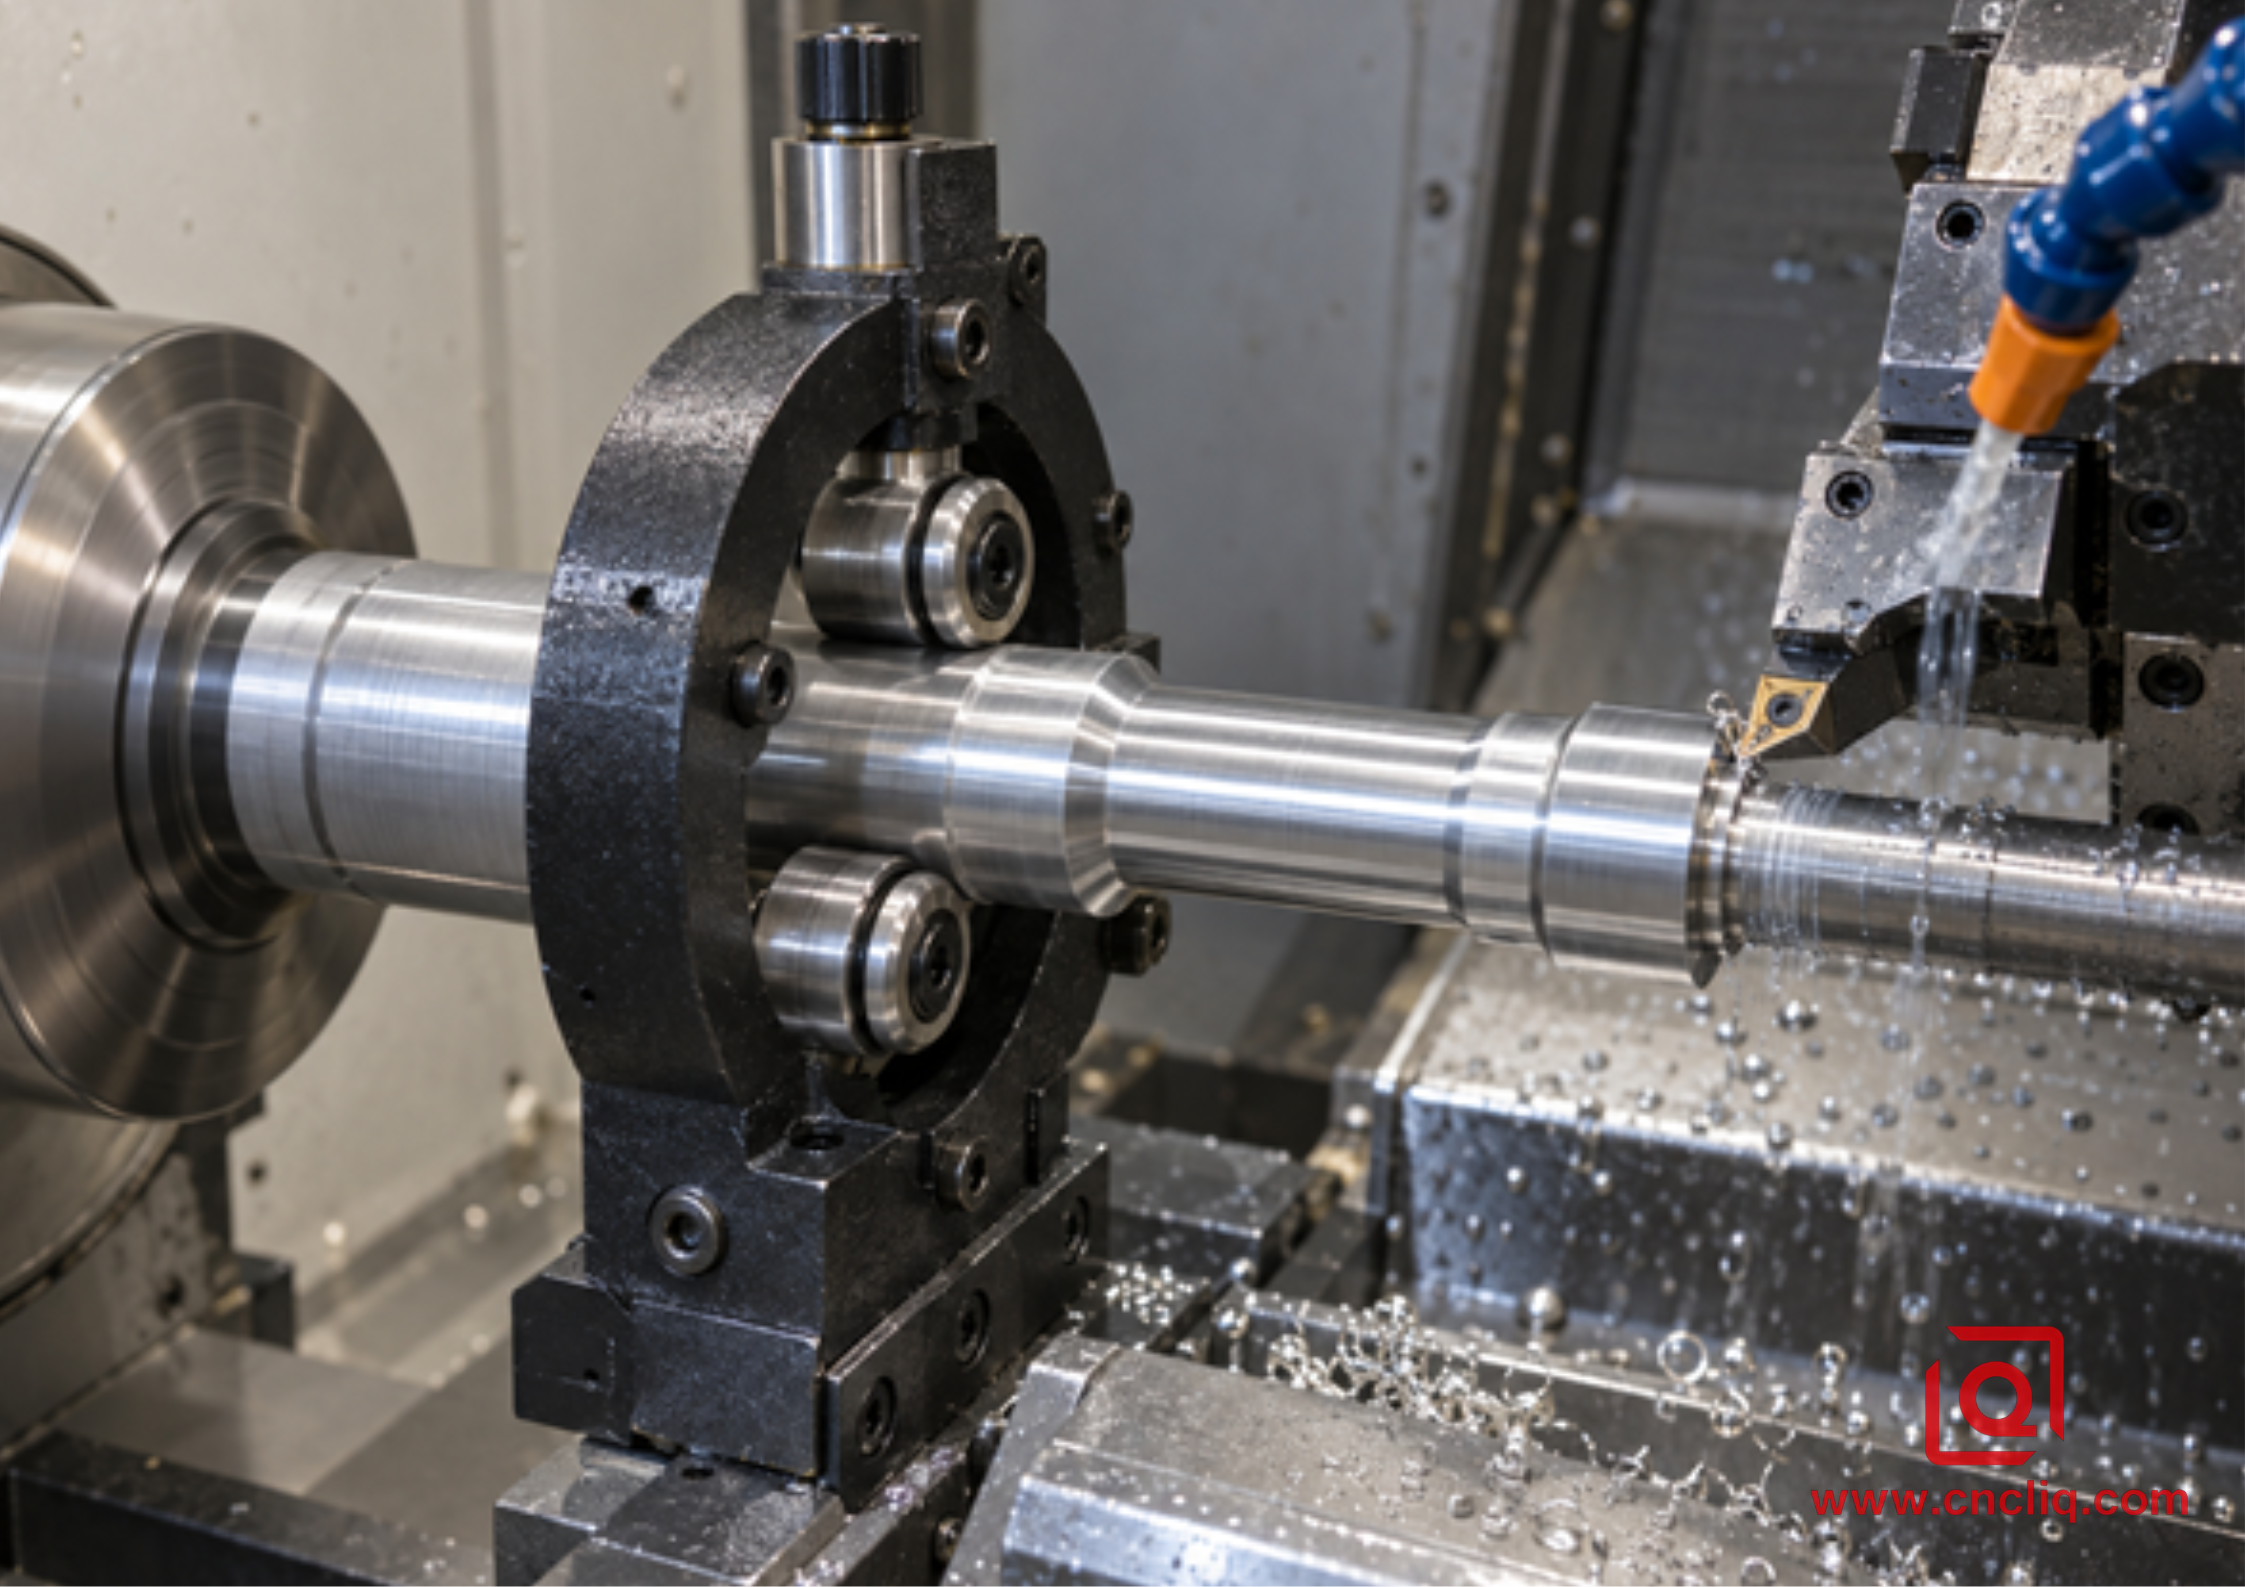
{width=6.1875in height=4.375in
يمكن للمسند الثابت ذو الثلاث بكرات أن يقلل من الامتداد المرن الفعال، بشرط أن يكون سجل الدعم الخاص به صحيحًا ويتم التحكم في حمل الاتصال.
خراطة من النوع السويسري أو جلبة توجيهية
بالنسبة للأقطار الصغيرة وكميات الإنتاج، يمكن للجلبة التوجيهية أن تبقي نقطة القطع قريبة من دعامة المخزون. ومع ذلك، فهو يغير القيود الاقتصادية والعملية. تصبح استقامة القضيب، وخلوص جلبة التوجيه، واتساق المخزون، وترتيب الميزات، وحالة السطح أمرًا مركزيًا. قد تكون مخرطة CNC التقليدية مع غراب الذيل هي المسار الأفضل للنموذج الأولي، بينما يمكن أن تصبح العملية من النوع السويسري جذابة بعد استقرار الحجم والهندسة.
إذا كان العمود يحتوي أيضًا على فتحات متقاطعة، أو مسطحات، أو فتحات، أو ميزات موقوتة، فقارن سلسلة تحويل تقليدية بمسار دوران طاحونة بمنصة واحدة. تشرح مقالتنا عن الخراطة باستخدام الحاسب الآلي مقابل التصنيع باستخدام طاحونة الدوران لأجزاء الألومنيوم متحدة المركز كيف تؤثر استمرارية المسند والإعدادات الثانوية على القرار.
4. تقليل قوة القطع الشعاعية دون خلق مشكلة جديدة
الدعم هو نصف الحل. يجب أن تقطع الأداة بحرية دون استخدام قوة غير ضرورية.
1. استخدم تصميمًا هندسيًا حادًا ومصقولًا وإيجابيًا للمواد غير الحديدية. مقص حاد الحواف بدلاً من الحرث. انتبه إلى الحواف المبنية، والتي تغير الحجم والشكل النهائي.
2. حدد نصف قطر الأنف مع التغذية. يمكن أن يؤدي نصف القطر الأصغر إلى تقليل القوة الشعاعية السلبية، ولكنه قد يحتاج إلى تغذية أقل لتحقيق النهاية. اتبع بيانات صانع الإدخال وأثبت الاقتران أثناء التجربة.
3. اجعل الحامل قصيرًا وفي المنتصف. يزيد انحراف الأداة من ثني قطعة العمل؛ يؤدي الحمل الزائد والواجهة الضعيفة إلى تقليل استقرار النظام بأكمله.
4. حافظ على سُمك الرقاقة الحقيقي. قد يؤدي وجود مقشر خفيف جدًا إلى الاحتكاك. يجب أن يكون بدل التشطيب كبيرًا ومتسقًا بدرجة كافية حتى يتم قطع الحافة بشكل نظيف.
5. فصل التخشين عن التشطيب. التخشين يزيل الضغط ويولد الحرارة؛ يجب أن يبدأ التشطيب من حالة ثابتة ومقيسة وبدل معلوم.
6. توجيه المبرد وإدارة الرقائق. منع التقاط الألومنيوم وإبعاد الرقائق الطويلة عن العمود والمركز والراحة. استخدم الحدود المعتمدة للآلة والسوائل والأداة.
7. اختبر اتجاه القطع عمدًا. الدوران الدفعي، والسحب الدوراني، والمسارات المجزأة تحمل العمود بشكل مختلف. تحقق من الموافقات وأحمال الدعم قبل إصدار الإنتاج.
لا تقم بنسخ المعلمات العدوانية من مخطط الألومنيوم العام إلى عمود 20:1. يعد دليل تصنيع سبائك الألومنيوم باستخدام الحاسب الآلي OEM مفيدًا لمقارنة سلوك السبائك والرقائق، ولكن يجب أن يؤدي نظام النحافة والدعم إلى تقليل أي نافذة بداية. تظل توصيات صانع الأدوات هي المصدر الأول للإدخال المختار.
5. خطة عملية متكررة من شريط الخام إلى الحجم النهائي
1. المراجعة حسب العملية. حدد أصغر قطر عمل، والطول غير المدعوم، ومحور المسند، والتشطيب، وأدوات التحكم الهندسية، والخيوط، وبدل الطلاء، والمناطق بدون علامات، وما إذا كان مسموحًا بالثقوب المركزية أو دفاتر الدعم المؤقتة.
2. أقفل تعريف المادة. "6061 ألومنيوم" غير مكتمل. قم بتسجيل نموذج المنتج المعتمد وحالته المزاجية، ولا تستبدل 6061-T6 أو 6061-T651 أو 2024-T351 أو 7075-T651 بدون موافقة التصميم.
3. تأهيل الشريط وإعداده. التحقق من الوثائق والأضرار والحجم والاستقامة عند الاقتضاء. الوجه، قم بالثقب المركزي إذا كان مسموحًا بذلك، وقم بإعداد أسطح القبضة والدعم، وتحقق من الجريان.
4. خشن دون إنشاء نطاق ضعيف في وقت مبكر جدًا. اترك بدلًا متوازنًا. بالنسبة للهندسة عالية الخطورة، قم بتحرير الإعداد أو تخفيفه بعد التخشين، وقياس الحركة، وإعادة إنشاء مرجع النهاية.
5. انتهى تحت الدعم المقصود. استخدم حافة يمكن التحكم فيها، وسماح ثابت، ودرجة حرارة ثابتة، وامتداد فعال قصير. قد يؤدي التمرير الربيعي إلى تشخيص التعافي، ولكن لا ينبغي أن يكون التمرير الربيعي المتكرر هو التحكم الرئيسي.
6. الحماية والإفراج والفحص. دعم الجزء أثناء إزالة الأزيز، وحماية المجلات، والسماح له بالاستقرار، والقياس في الحالة الحرة أو الحالة المحددة للرسم المستخدمة للقبول.
6. يجب أن يفصل الفحص بين الحجم والنموذج وخطأ المسند
لا يعمل هذا النهج الاستباقي على تحسين جودة المنتج فحسب، بل يعزز أيضًا ثقة العملاء ويدعم نمو الأعمال على المدى الطويل. يمكن أن يكون حجم الجزء في كل محطة ولا يزال له محور منحني. ويمكن أيضًا أن يكون مستقيمًا ولكنه يظهر نفادًا لأن مراكز البيانات أو دفاتر التثبيت ليست متحدة المحور.
لفحص المتجر العملي، قم بدعم العمود على كتل V دقيقة مناسبة أو بين مراكز محددة، وقم بتدويره ببطء، واجتياز مؤشر القرص على طول السطح المحدد. قم بتسجيل حالة الدعم ومواقع المؤشرات. للحصول على متطلبات أعلى، استخدم المعدات والأساليب التي تتوافق مع خطة الرسم والجودة. تتناول المواصفة القياسية ISO 230-1 اختبارات الدقة الهندسية للأدوات الآلية؛ متطلبات الرسم لنسيج السطح موجودة الآن في سلسلة ISO 21920، والتي حلت محل ISO 1302:2002 المسحوب. تكون الحالة الحالية مهمة عندما يشير طلب عرض الأسعار إلى معيار أقدم.
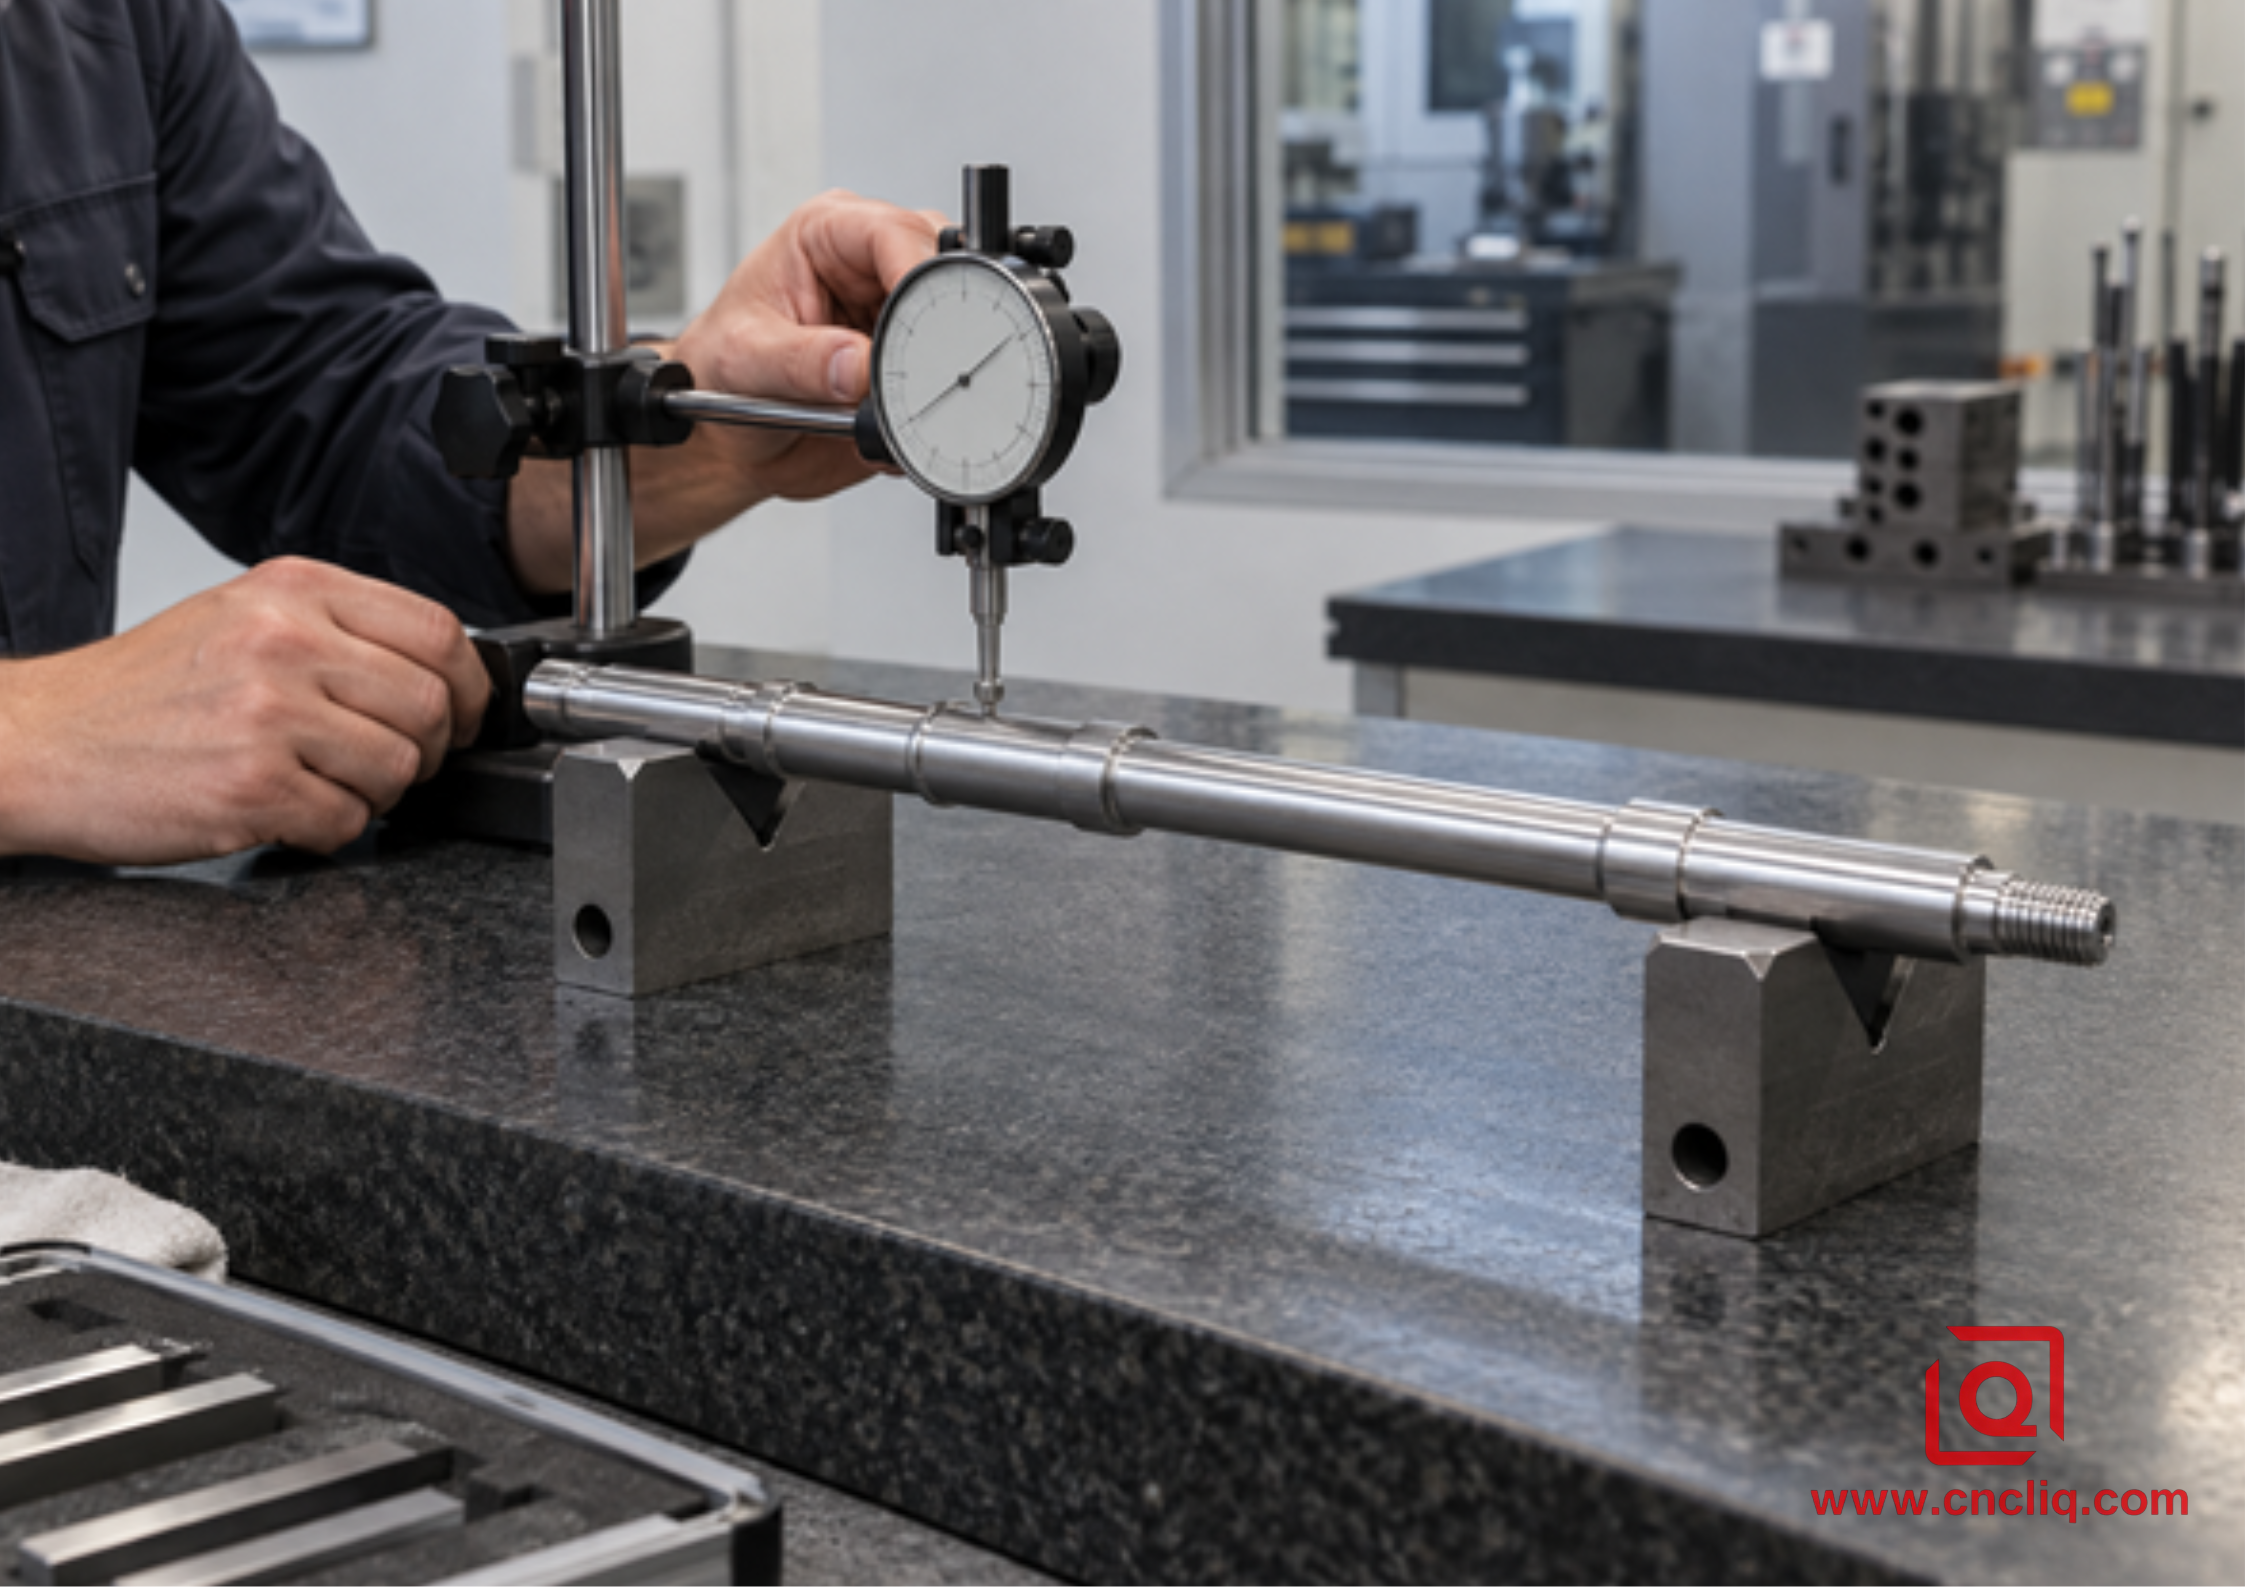
{width=6.1875in height=4.375in
يساعد فحص الأجزاء المحررة على الدعامات المحددة في تمييز اختلاف القطر عن القوس ومسند الإسناد.
تنتمي درجة الحرارة إلى السجل عندما تكون التفاوتات المسموح بها ضيقة. يتمدد الألومنيوم بمعدل 23 × 10⁻⁶ لكل كلفن عند درجة حرارة الغرفة. يمثل التغير المنتظم بمقدار 10 درجات مئوية على طول 200 مم حوالي 0.046 مم من تغير الطول. لا يتنبأ هذا الحساب بمجال درجة حرارة الجزء الحقيقي، ولكنه يفسر لماذا لا ينبغي نقل العمود الدافئ من المغزل إلى القبول النهائي.
7. حالة مشتري مجهولة المصدر: عمود محرك مستشعر طويل
تم إخفاء هوية الحالة المركبة التالية وتعقيمها لتوضيح تخطيط العملية؛ الأبعاد والنتائج تمثيلية وليست وعدًا بالإنتاج العالمي.
طلب مشتري جهاز التحكم في الحركة عمودًا بطول 214 مم 6061 لتجميع محرك مستشعر مدمج. كانت أصغر مجلة مستمرة لها 10 مم، بين مقاعد المحمل والاقتران الأكبر. حدد الرسم تسامحًا بقطر 0.020 مم على مقعد المحمل، وإجمالي الجريان 0.030 مم إلى المسند A، وRa 1.6 ميكرومتر في المجلة، ونهاية ملولبة، وثقب متقاطع. وجاءت كمية صغيرة من التحقق قبل الطلب السنوي المعتدل.
أثناء التشطيب، تجاوز L/D الفعال حول مدى 10 مم 20. ولذلك استخدمت الخطة المقترحة ميزة مركزية معتمدة من قبل العميل، والتخشين المدعوم من غراب الذيل، ومجلة دعم حقيقية، وإزالة المخزون على مراحل، والتشطيب المدعوم باستخدام أدوات أشعل النار الإيجابية. تم إصدار الجزء قبل فحوصات الاستقامة والنفاذ؛ يتم اتباع العمل عبر الفتحة فقط بعد مرور المحور المنعطف. وقد أدرج التقرير محطات القطر، والنفاذ في كلا المقعدين، وتشطيب السطح، وحالة شهادة المادة، وحالة الطلاء المسبق.
بدلاً من السؤال فقط، "هل يمكنك حمل ±0.010 مم؟"، يمكن للمشتري والمورد الاتفاق على ميزات الدعم وتسلسل البيانات وحالة القياس وكمية النموذج الأولي وأدلة الموافقة قبل الأدوات. من الأمثلة ذات الصلة لقدرة العمود الأوسع صفحة منتج عمود إخراج علبة التروس الدقيقة المخصصة؛ لا تزال معايير السبائك والهندسة والقبول تتبع كل رسم معتمد.
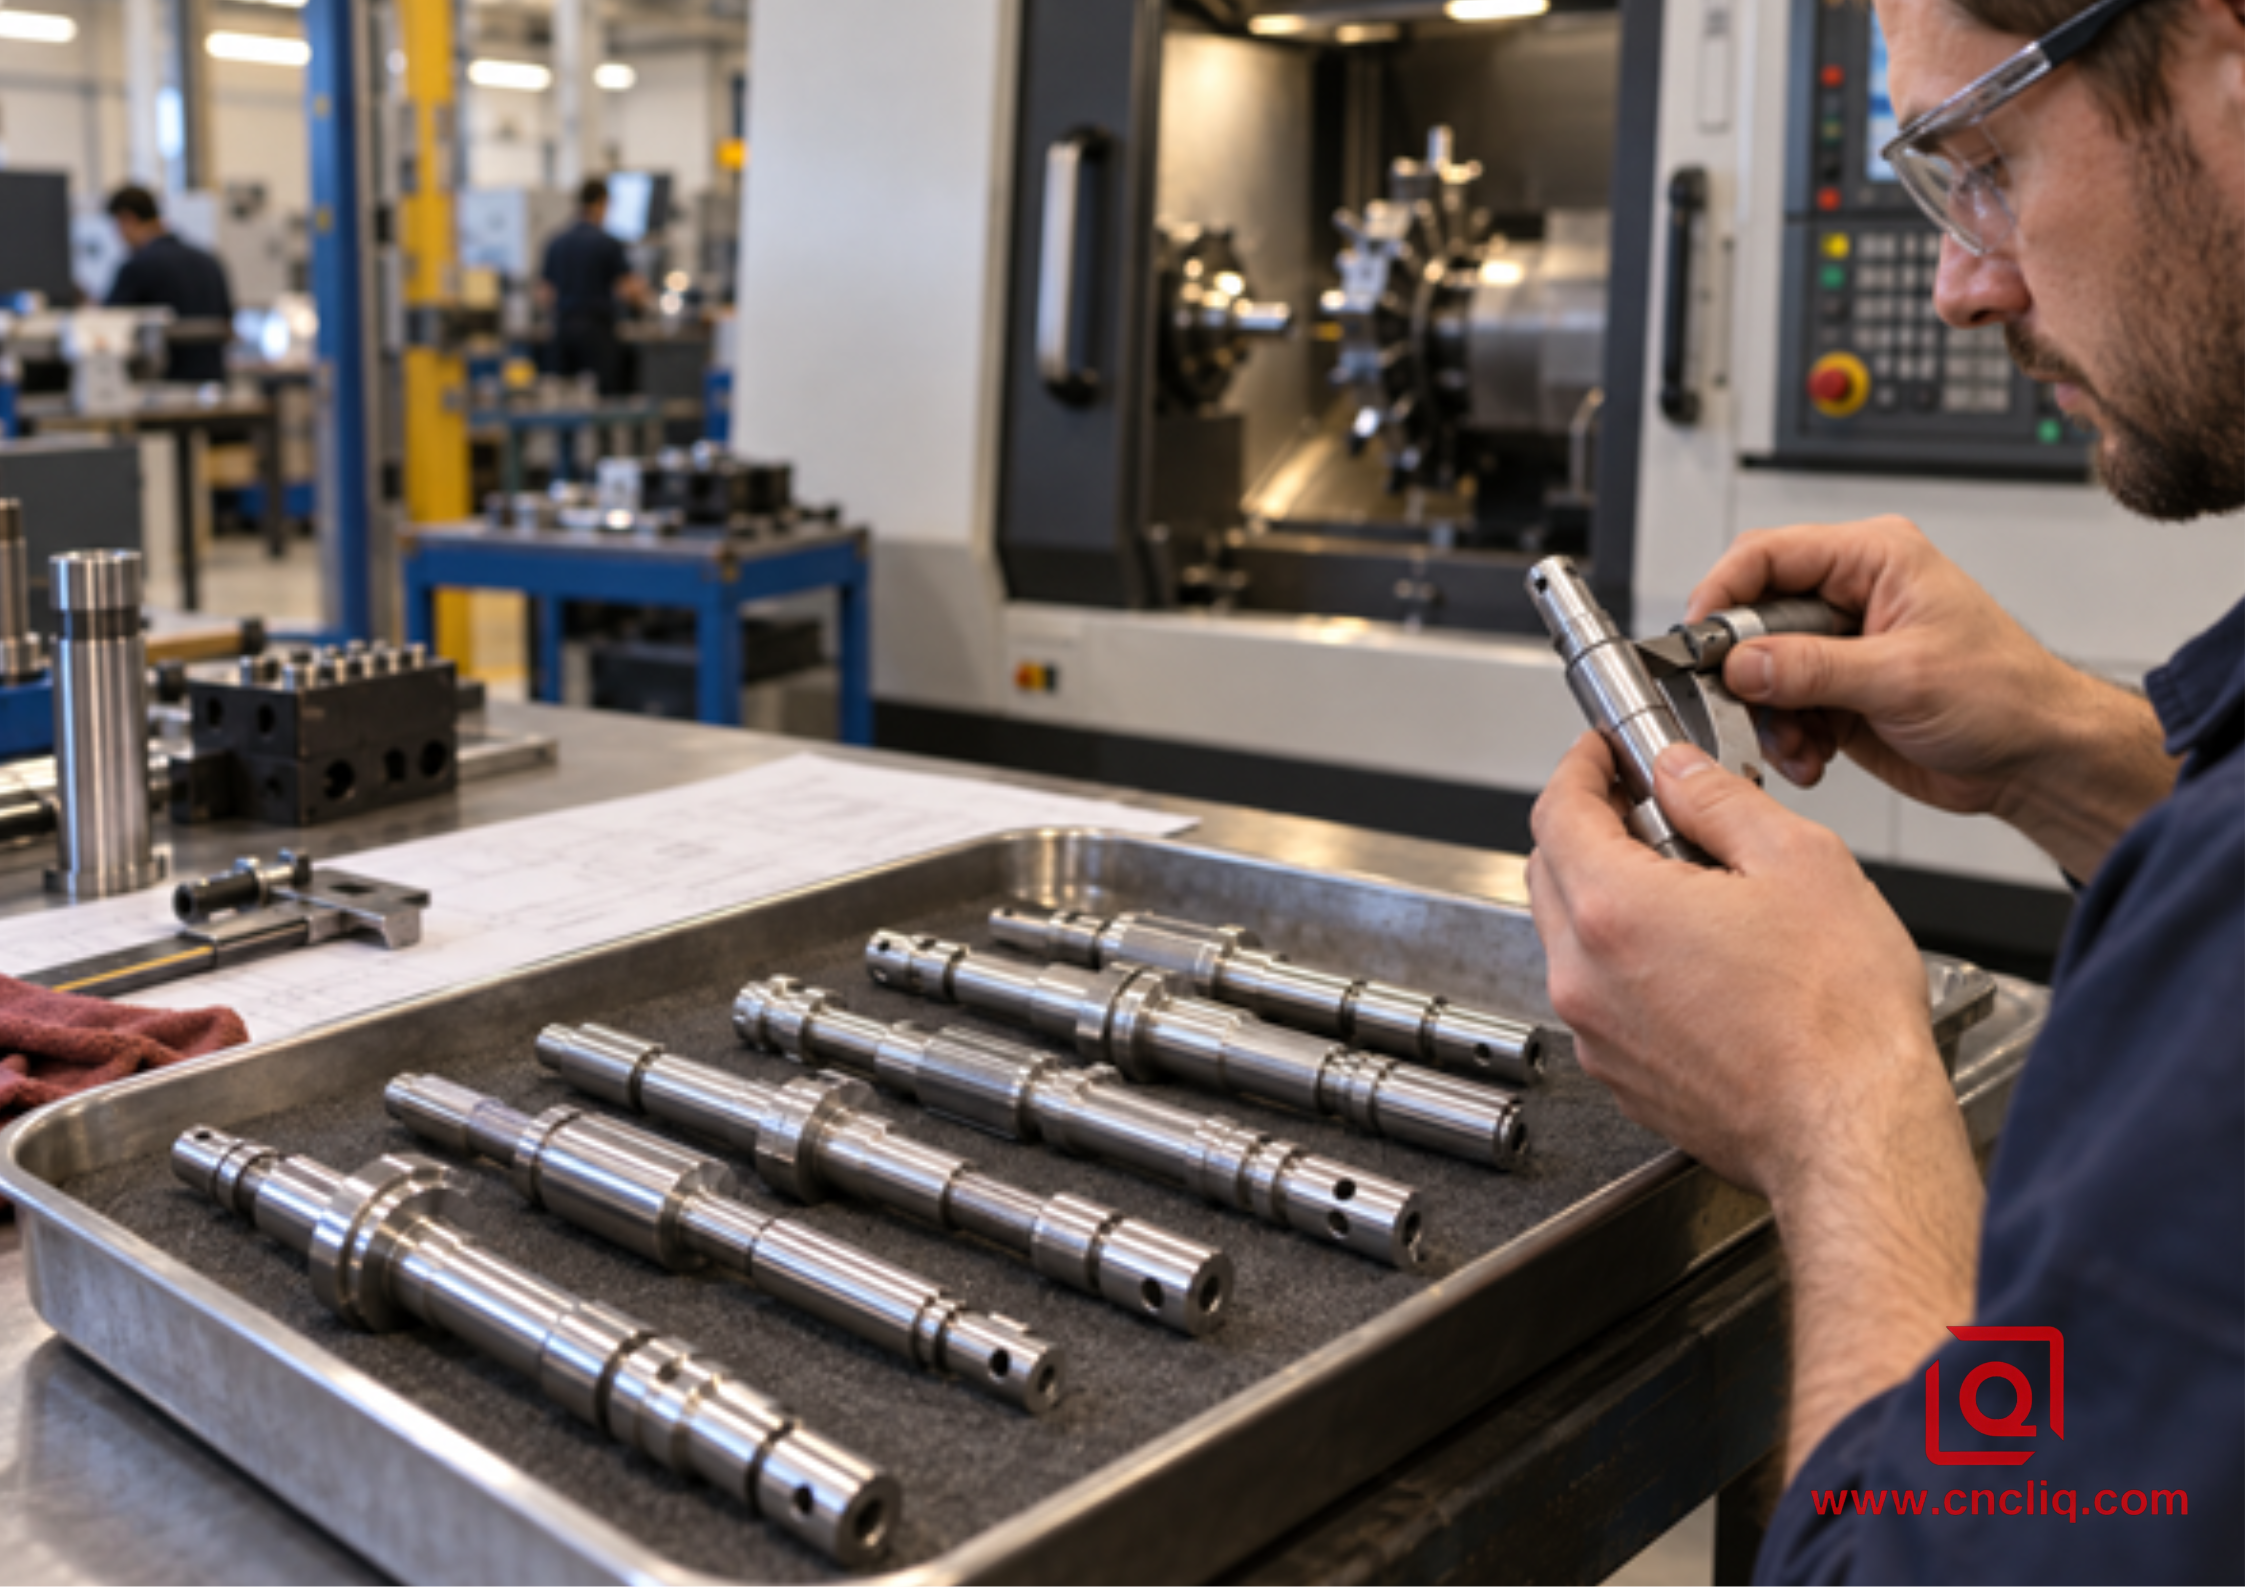 {width=6.1875in height=4.375in
تتيح مجموعة التحقق الصغيرة لفريق العملية إثبات قرارات الدعم والقطع والفحص قبل إنتاج الحجم.
8. ما الذي يجب وضعه في طلب عرض الأسعار للحصول على عرض أسعار أسرع وأكثر قابلية للدفاع
أرسل أكثر من ملف PDF تم اقتصاصه. تتضمن حزمة العمود النحيف الجيدة ما يلي:
· نموذج ثلاثي الأبعاد بالإضافة إلى رسم ثنائي الأبعاد يتم التحكم فيه مع مستوى المراجعة؛
· درجة الألومنيوم الكاملة والمزاج وشكل المنتج وقواعد الاستبدال المعتمدة؛
· الحجم السنوي، وكمية الدفعة الأولى، وإيقاع التسليم المتوقع؛
· مخطط مرجعي وظيفي والميزات التي تتزاوج مع المحامل أو الأختام أو الوصلات أو المستشعرات؛
· القطر والاستقامة والجريان الدائري أو الجريان الإجمالي ومتطلبات نسيج السطح حيث تحتاج الوظيفة إليها؛
· ما إذا كان مسموحًا بفتحات المركز أو دفاتر الدعم أو ميزات العملية المؤقتة؛
· متطلبات الطلاء أو الأكسدة، والمناطق المقنعة، وما إذا كانت الأبعاد تنطبق قبل أو بعد التشطيب؛
· السجلات المطلوبة مثل شهادات المواد، المقالة الأولى، CMM أو بيانات الملف الشخصي، وإمكانية تتبع الدفعة؛
· قواعد التعبئة والتغليف التي تمنع الأجزاء الطويلة من الانحناء أو الاصطدام ببعضها البعض أثناء النقل.
إذا كان خيار المواد مفتوحًا، فراجع فئة منتجات ومواد الألومنيوم وحدد الحمولة والبيئة والتشطيب والاحتياجات التنظيمية. لمقارنة العمليات، راجع اختيار 3 محاور أو 5 محاور أو دوران مطحنة لأجزاء الألومنيوم المخصصة.
الكلمات الرئيسية B2B ونوايا المشتري
<فئة الجدول = "20" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>الكلمة الرئيسية
النية المحتملة
أفضل استجابة للتحويل
أعمدة ألومنيوم رفيعة تعمل باستخدام الحاسب الآلي
الأبحاث الفنية وأبحاث الموردين
شرح عناصر التحكم في الانحراف وطلب رسم
تصنيع عمود ألومنيوم مخصص
التحقيق التجاري
إظهار المواد والخراطة والثانوي ونطاق الفحص
خدمة الخراطة CNC ذات العمود الطويل
اختيار المورد
تأكيد مظروف الجهاز ومسار الدعم والتسامح وحجم الصوت
مصنع عمود ألومنيوم دقيق
تأهيل البائع
تقديم الشهادات وخطة الفحص وخيارات التتبع
منع انحراف العمود أثناء الدوران
حل المشكلات
تشخيص L/D وقوة القطع والدعم وتوقيع الخطأ
اقتباس لتصنيع عمود الألمنيوم
المعاملات
اطلب CAD والتفاوتات والكمية والمواد والتشطيب
مورد قطع الألمنيوم باستخدام الحاسب الآلي
مصادر أوسع
ربط إمكانية التحويل بمراجعة سوق دبي المالي لجزء محدد
تصنيع عمود ألومنيوم منخفض الاستهلاك
المصادر الفنية عالية النية
حدد مرجع الإسناد وحالة الفحص وطريقة التشغيل قبل التسعير
إذا كان رسم العمود الخاص بك متاحًا بالفعل، فأرسل ملف STEP والرسم ثنائي الأبعاد وحالة المادة والكمية والميزات الثلاثة الأكثر أهمية. يمكن لفريق Liqin الهندسي مراجعة نقاط الانحراف المحتملة واستراتيجية الدعم ومسار الفحص ومحركات التكلفة قبل الانتهاء من عرض الأسعار. تعتبر هذه المحادثة أكثر قيمة من سعر الوحدة المنخفض المبني على عملية غير محددة.
الأسئلة الشائعة
1. في أي نسبة L/D يحتاج عمود الألمنيوم إلى غراب الذيل أو دعم المسند الثابت؟
لا يوجد قطع عالمي. غالبًا ما يتم التعامل مع L/D الأقل من 4 على أنه جامد نسبيًا، ويستحق ما يقرب من 4 إلى 12 مراجعة عملية، وما فوق حوالي 12 إلى 15 يدفع المهمة نحو الدعم المتوسط أو السفر. تقوم هذه النطاقات بفحص التوجيه فقط. ويعتمد القرار الفعلي أيضًا على أصغر قطر عمل، وقوة القطع الشعاعي، والتسامح، واستقامة المخزون، ومحاذاة المركز، وهندسة الأداة، وتسلسل الميزات، وما إذا كان قد تم فحص البعد أثناء الدعم أو بعد الإصدار.
2. هل يمكن لإزاحة CNC أن تعوض انحراف العمود النحيف؟
يمكن للإزاحة باستخدام الحاسب الآلي أو الاستدقاق المبرمج تصحيح نمط خطأ ثابت ومتكرر بعد القياس، ولكن لا ينبغي أن يكون الاستجابة الأولى لنظام ميكانيكي غير مستقر. لا يمكن للتعويض إصلاح الثرثرة أو تغيير الحافة المبنية أو الدعم السائب أو ضغط الشريط المتغير أو الانجراف الحراري. أولاً، اجعل الإعداد قابلاً للتكرار، ورسم خريطة للقطر على طول Z، وتأكد من حالة المسند والفحص، ثم استخدم تعويضًا محدودًا فقط إذا كان الخطأ المتبقي متسقًا عبر الأجزاء والدفعات.
3. هل 6061-T651 أفضل دائمًا من 6061-T6 بالنسبة للعمود الطويل المدور؟
لا. يحدد T651 حالة تخفيف التوتر المرتبطة بأشكال منتجات محددة، في حين أن T6 هو تعيين أوسع نطاقًا للمزاج المتصلب بسبب هطول الأمطار؛ يعتمد التوافر وخصائص التصميم المسموح بها على مواصفات المادة وشكل المنتج. يجب ألا يستبدل المورد المزاج بناءً على قاعدة المدونة. ضع المواصفات والشكل والمزاج المطلوب على الرسم، وراجع مخاطر الإجهاد المتبقي مع مصدر المواد وورشة الآلات، واحصل على موافقة التصميم لأي تغيير.
4. هل يجب أن يظهر الاستقامة والنفاذ على الرسم؟
فقط عندما يتحكم كلاهما في احتياجات وظيفية مختلفة. يتحكم الاستقامة في شكل عنصر الخط أو المحور المشتق دون الرجوع بالضرورة إلى مرجع مرجعي آخر. يتحكم Runout في التباين حيث يدور الجزء حول محور مرجع محدد وبالتالي يجمع بين العديد من التأثيرات الهندسية. قد يحتاج مقعد التحمل ومجلة الختم والوصلة إلى متطلبات الجريان المتعلقة بمسند الإسناد، بينما قد يحتاج الامتداد الحر الطويل أيضًا إلى الاستقامة. يجب على مهندس التصميم تحديد هيكل المسند الوظيفي وتجنب الضوابط المكررة التي تزيد التكلفة دون حماية التجميع.
5. ما هي المعلومات المطلوبة لاقتباس عمود ألومنيوم دقيق؟
قم بتوفير نموذج STEP، والرسم ثنائي الأبعاد الذي يتم التحكم فيه بالمراجعة، والسبائك الكاملة والمزاج، وشكل المواد الخام إذا كان مهمًا، والكميات السنوية وكميات الدفعة الأولى، والقطر الحرج والتفاوتات الهندسية، وملمس السطح، ومعيار الخيط، والطلاء، ونظام المسند، وإذن الفتحة المركزية، ومستندات الفحص، وتوقعات التغليف. حدد أيضًا ما يتزاوج معه العمود وما هي الخصائص الثلاث التي ستوقف تجميعك في حالة فشلها. يتيح هذا السياق للمورد اختيار الدعم وتسلسل التشغيل وطريقة الفحص وخطة النموذج الأولي بدلاً من تسعير الافتراضات المخفية.
<ديف> <نمط> أنودة-CTA-BTN { عرض: كتلة مضمنة؛ الحشو: 18px 50px 18px 40px؛ الخلفية: التدرج الخطي (135 درجة، #1a5f8a، #0f4c75)؛ اللون: #ففف؛ حجم الخط: 20 بكسل؛ وزن الخط: 900؛ تباعد الحروف: 1 بكسل؛ نصف قطر الحدود: 12 بكسل؛ زخرفة النص: لا شيء؛ الحدود: 2px الصلبة rgba(255,255,255,0.3); الموقف:نسبي؛ الحد الأدنى للعرض: 390 بكسل؛ محاذاة النص:مركز؛ الانتقال: كل 0.3 ثانية سهولة؛ /* إنشاء حساب جديد */ الرسوم المتحركة: سهولة الدخول والخروج اللامتناهية من Pulse 2s؛ } /* الاسم: اسم المنتج، اسم المنتج */ أنودة-CTA-BTN:تحوم { الخلفية: التدرج الخطي (135 درجة، #2378a8، #155a8a)؛ تحويل: ترجمة Y (-4 بكسل) مقياس (1.04)؛ } /* قم بالتسجيل في المرة القادمة */ .مؤشر الإصبع { الموقف:مطلق؛ اليمين: 20 بكسل؛ أسفل: 12 بكسل؛ حجم الخط: 28 بكسل؛ الرسوم المتحركة: ارتداد الإصبع 0.7 ثانية لسهولة الدخول والخروج؛ } /* الإضافة إلى قائمة المحتوى المفضّل */ @نبض الإطارات الرئيسية { 0%{التحويل:مقياس(1);} 50%{التحويل:مقياس(1.07);} 100%{التحويل:مقياس(1);} } /*الحصول على أفضل النتائج */ @keyframes إصبع ترتد { 0%,100%{تحويل:ترجمةY(0);} 50%{تحويل:ترجمةY(-8px);} }الملخص
يعد تدوير عمود الألومنيوم النحيف مشكلة صلابة قبل أن تكون مشكلة في التغذية والسرعة. احسب نسبة L/D العاملة، وتعرف على مقاييس الانحراف ذات الطول المكعب والقطر إلى القوة الرابعة، وقم بتشخيص شكل الخطأ، ثم ضع الدعم حيث تدخل قوة القطع إلى الجزء. اجمع بين إعداد ظرف أو كوليت حقيقي مع غراب الذيل الصحيح، أو الراحة الثابتة، أو متابعة الراحة، أو جلبة التوجيه؛ استخدم أدوات إيجابية حادة وبدل نهائي لا يزال يقطع؛ ثم قم بفحص الجزء الذي تم إصداره على وحدات إسناد محددة عند درجة حرارة يمكن التحكم فيها. إن طلب عرض الأسعار الكامل يجعل عناصر التحكم هذه قابلة للتسعير ويمنح كلاً من المشتري والمورد مسارًا واضحًا من النموذج الأولي إلى الإنتاج المستقر.
<ديف> <نمط> .square-quote-btn { العرض: 240 بكسل؛ الارتفاع: 240 بكسل؛ العرض: مضمنة فليكس؛ الاتجاه المرن: العمود؛ محاذاة العناصر: مركز؛ ضبط المحتوى: مركز؛ الفجوة: 24 بكسل؛ لون الخلفية: #1a5f8a؛ اللون: #ffffff؛ حجم الخط: 28 بكسل؛ وزن الخط: 900؛ تباعد الحروف: 2 بكسل؛ نصف قطر الحدود: 8 بكسل؛ زخرفة النص: لا شيء؛ الحدود: 2px الصلبة rgba (255، 255، 255، 0.3)؛ الانتقال: كل 0.3 ثانية سهل؛ محاذاة النص: مركز؛ } /*الحياة*/ .square-quote-btn:hover { لون الخلفية: #2378a8; تحويل: ترجمةY(-4px); } .square-quote-btn:hover .arrow-icon { تحويل: ترجمةX(10px); } /* الإضافة إلى قائمة المحتوى المفضّل */ .رمز السهم { حجم الخط: 64 بكسل؛ وزن الخط: غامق؛الانتقال: سهولة التحويل بمقدار 0.3 ثانية؛ ارتفاع الخط: 1؛ }