 العربية




هل ما زلت تعاني من أداة قطع تصدر صريراً مزعجاً، أو تلحم الألومنيوم بحافتها، أو تترك أثراً عنيداً؟ اقرأ هذا الدليل العملي قبل استبدال الشفرة. تتم عملية القطع داخل قناة ضيقة حيث يمكن أن تنحرف الشفرة ويتوقف تدفق سائل التبريد. تُعامل دورة التشغيل المستقرة السرعة، ومعدل التغذية، وعرض الشفرة، وارتفاع المركز، والبروز، وشكل الرايش، وتدفق سائل التبريد كنظام واحد متكامل.
إجابة المتجر في 30 ثانية
استخدم شفرة صلبة ضيقة تتناسب مع الرسم، وحافظ على استقامتها مع محور الدوران، واضبط حافة القطع في المنتصف، وقلل من بروزها. اختر شفرة حادة مصقولة ذات شكل هندسي موجب مصممة للمواد غير الحديدية. اضبط سرعة القطع على سرعة السطح، وليس على عدد دورات في الدقيقة (RPM) مُخزّن؛ واضبط معدل التغذية على مليمتر/دورة بحيث يظل سُمك الرايش مرتبطًا بكل دورة. وجّه تيارًا متماسكًا من سائل التبريد نحو سطح القطع، وللقطع العميق، استخدم أداة مزودة بنظام تبريد داخلي إذا كان نظام التثبيت يدعم ذلك. لا تقطع ببطء شديد خلال عملية القطع بأكملها. قد يؤدي معدل التغذية المنخفض جدًا إلى احتكاك الألومنيوم وتلطيخه وتكوين حافة خشنة.
بالنسبة لقطعة ألومنيوم جديدة، اختبر التشغيل بحمل منخفض ولكنه فعال مع مراقبة تدفق الرايش، وحمل المغزل، والصوت، وجدران الأخدود. زد الحمل تدريجيًا نحو النطاق المحدد من قبل الشركة المصنعة للأداة فقط بعد خروج الرايش بسلاسة. عند اقتراب الفصل النهائي، اتبع إرشادات قطع الأداة من المورد؛ تتطلب بعض الأنظمة تقليلًا كبيرًا في التغذية قبل السقوط مباشرةً لتقليل الحمل المتبقي على القلب. إذا تم نقل القطعة إلى مغزل فرعي، فقم بتنسيق موضع التثبيت والسرعة وموضع القطع بدلًا من ترك قطعة غير مثبتة تسقط بشكل غير متوقع.
لماذا يجعل الألمنيوم القطع الضيق صعباً؟
يُزال الألومنيوم بسهولة، لكن العديد من أنواعه تتمتع بمرونة كافية لتشكيل رقائق طويلة. في الخراطة المفتوحة، تجد هذه الرقائق مساحة كافية للالتفاف. داخل أخدود بعرض 2 أو 3 مم، تحصرها الجدران الجانبية. إذا كانت الرقاقة أعرض من الأخدود أو التفت نحو الجدار الخطأ، فإنها تحتك مرتين: أولاً على أداة القطع، ثم على السطح المقطوع حديثًا. يؤدي كل من الحرارة والضغط إلى تراكم الحافة، والتي غالبًا ما تُختصر إلى حافة غير حادة. عندئذٍ، تصبح الحافة أعرض وأقل حدة من الأداة المُبرمجة، مما يزيد من قوة القطع ويؤثر على حجم الأخدود أو تشطيب السطح.
الشفرة عبارة عن ناتئ رفيع. كل ملليمتر إضافي من بروزها يزيد من احتمالية التواءها. الأداة المثبتة بشكل غير مستقيم تمامًا تقطع بقوة أكبر على جانب واحد. حافة القطع أعلى أو أسفل المركز تُغير الشكل الهندسي الفعال، وقد تُسبب نتوءًا، أو تُقوّس سطح القطع، أو تسحب الشفرة جانبيًا مع انخفاض قطرها. هذه أخطاء في الإعداد، وليست مشاكل يُمكن حلها تلقائيًا باستخدام مغزل أسرع.
يُعدّ نوع السبيكة وشكل المادة الخام عاملين مهمين. قد يختلف سلوك قضبان 6061-T6 المبثوقة عن القضبان المصقولة على البارد، لذا يُفضّل ذكر جميع مكونات المادة بدلاً من كلمة "ألومنيوم" فقط. يغطي معيار ASTM B221 قضبان وأسلاك وقطاعات وأنابيب سبائك الألومنيوم المبثوقة، بينما يغطي معيار ASTM B211 القضبان والأسلاك المدرفلة أو المصقولة على البارد. يتناول دليل Liqin لسبائك الألومنيوم المستخدمة في الخراطة باستخدام الحاسوب (CNC) كيفية تأثير الخيارات الشائعة من سبائك 6061 و7075 و2024 و6082 على سلوك الرايش وعمليات التشطيب اللاحقة.
قم بإعداد النظام قبل ضبط الأرقام
1. اختر حافة قطع مخصصة للألمنيوم
ابدأ بنوع القطع المُستخدم، وليس بمخطط عام للمواد. يُقلل سطح القطع المصقول، والحافة الحادة، والشكل الهندسي المُناسب، وجهاز تشكيل الرقائق المُصمم للعمل مع المعادن غير الحديدية، من القوة اللازمة لقص الألومنيوم المطاوع. قد تكون الحافة المُوجهة نحو الفولاذ مع حجر شحذ ثقيل قوية، لكنها قد تدفع الألومنيوم وتُشوهه قبل قطعه. للإنتاج، سجّل بدقة نوع القطع، ودرجته، وجهاز تشكيل الرقائق، وعرضه، وشكل الزاوية، وحامله، وشفرته. لا يكفي مُجرد ذكر "أداة قطع من الكربيد" لإعادة إنتاج عملية مُثبتة.
2. استخدم العرض فقط وحقق احتياجات الميزة
تستهلك القطعة الإضافية الأعرض كمية أكبر من المواد وتولد قوة أكبر؛ أما القطعة الإضافية الضيقة جدًا فقد تفتقر إلى الصلابة أو مساحة كافية لتشكيل الرقائق. وازن بين كمية المواد المُستخرجة والموثوقية. ثم اضبط بروز الشفرة بحيث يصل إلى نصف القطر المطلوب مع ترك مسافة أمان كافية. عند القطع العميق، يُفضل استخدام الشفرة والحامل المُعززين المُناسبين بدلًا من قطعة طويلة مُثبتة بشكل غير مُحكم. تأكد من نظافة قاعدة الحامل وأن القطعة الإضافية مثبتة في مكانها تمامًا.
3. اضبط زاوية الأداة وتحقق من ارتفاع المركز
قم بمسح أو توجيه الشفرة مقابل مرجع معروف بحيث تكون جوانبها عمودية على محور الدوران. لا يكفي الفحص البصري للقناة العميقة. اضبط الحافة في المنتصف باستخدام طريقة الشركة المصنعة للآلة والحامل، ثم اختبرها على قطعة خردة. وجود نتوء مستمر على قطعة صلبة، أو سطح قطع مقعر، أو احتكاك جانبي غير متساوٍ، أو انحراف الأداة عند اقترابها من المنتصف، كلها أدلة على ضرورة فحص ارتفاع المركز واستقامته قبل تعديل السرعة.
4. التحكم في قطعة العمل والجزء المنفصل
حافظ على مسافة القطع قريبة من ظرف التثبيت أو جلبة التوجيه مع مراعاة خلوص الفك. يؤدي استخدام قضيب طويل غير مدعوم إلى تضخيم الاهتزاز. بالنسبة للأعمدة الصغيرة ذات التفاصيل الكثيرة، قد يجعل دعم جلبة التوجيه عملية التشغيل السويسرية خيارًا جذابًا؛ توضح مقارنة Liqin بين التشغيل السويسري والتشغيل القياسي باستخدام الحاسوب (CNC) سبب أهمية موقع الدعم والعمل على الجانب الخلفي أكثر من مجرد قاعدة القطر. في آلة المغزل الفرعي، حدد ما إذا كان المغزل الثانوي يثبت قبل القطع وأي وجه يصبح مرجعًا نهائيًا.
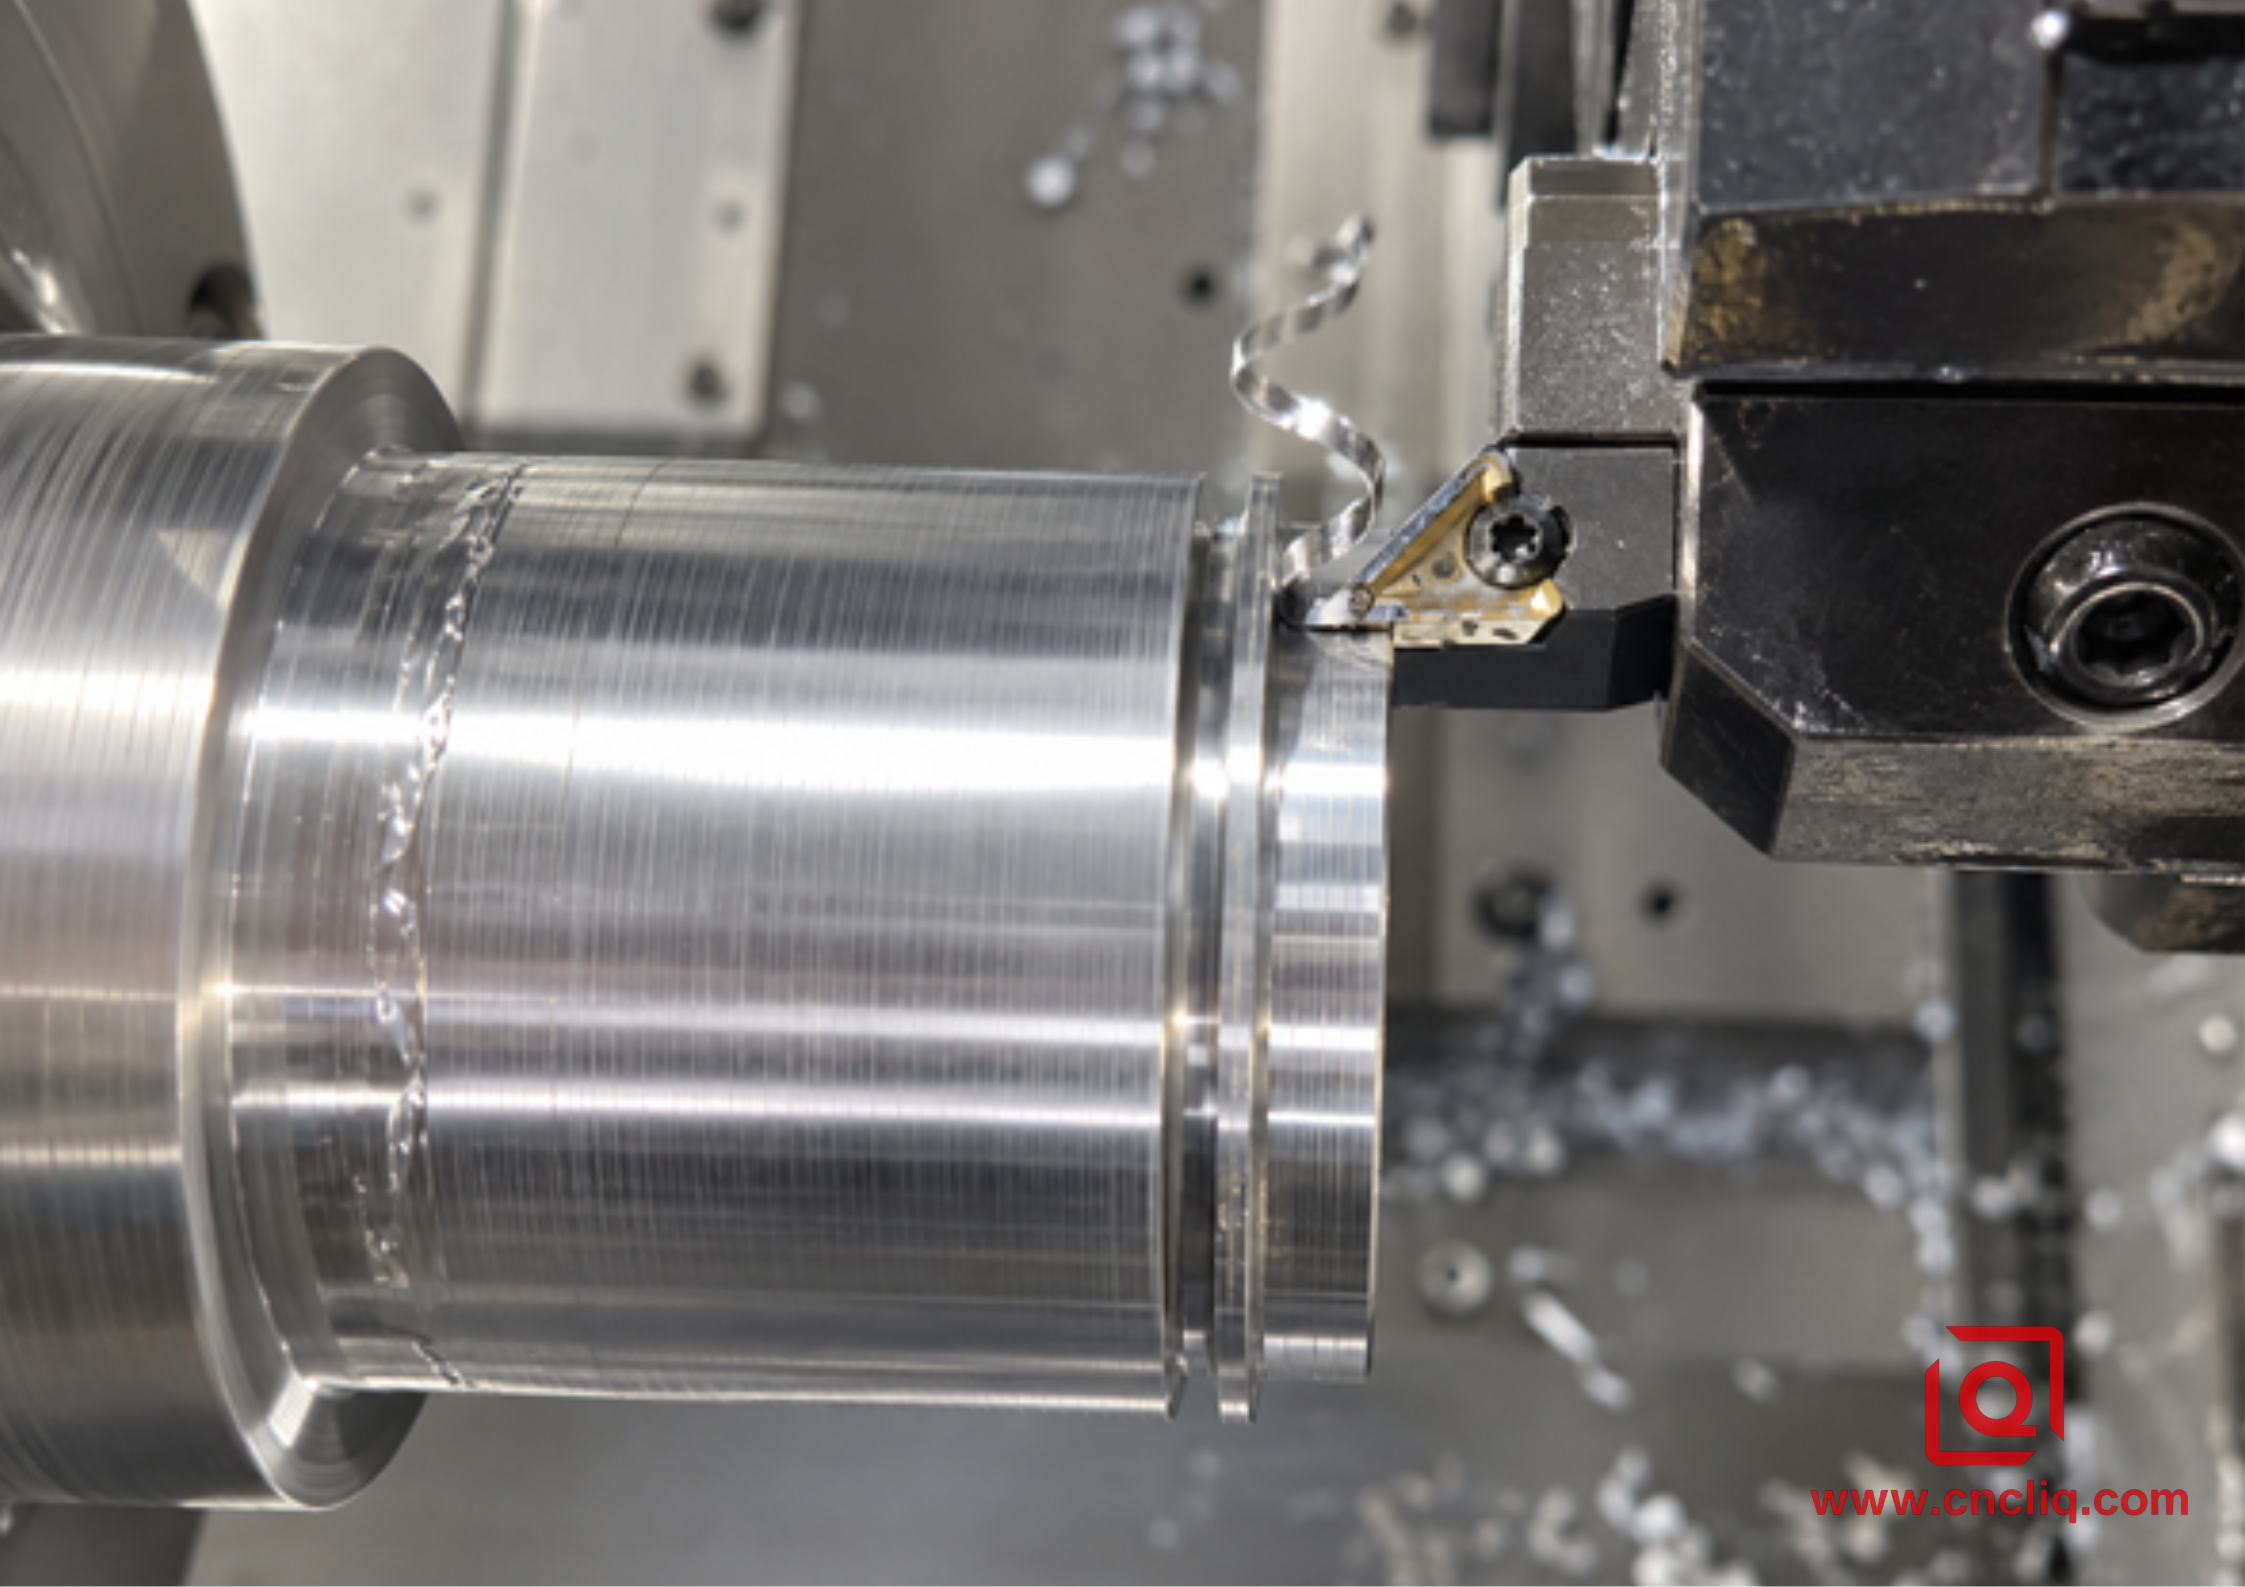
يوفر نظام التخديد القصير والمربع والمخصص للألمنيوم أوسع نطاق استقرار للعملية.
السرعات والتغذية: احسب أولاً، ثم أثبت القطع
تصف سرعة القطع Vc سرعة السطح عند قطر القطع. في النظام المتري، تُحسب سرعة دوران المغزل n بالمعادلة n = (1000 × Vc) ÷ (π × D) ، حيث Vc بوحدة م/دقيقة، وD هو القطر بوحدة مليمتر، وn هي سرعة الدوران (RPM). أما معدل التغذية بوحدة مليمتر/دقيقة فيُحسب بالمعادلة n × f ، حيث f هي التغذية بوحدة مليمتر/دورة. في برامج المخرطة، يُعدّ معدل التغذية بوحدة مليمتر/دورة عادةً الخيار الأمثل للتحكم في عملية التخديد، لأنه يحافظ على معدل التغذية لكل دورة مع تغير سرعة الدوران.
مثال: لنفترض أن ورقة الإدخال المختارة تسمح بتجربة سرعة 300 متر/دقيقة لنفس سبيكة الألومنيوم وظروف التشغيل. عند قطر 50 مم، تبلغ السرعة المحسوبة حوالي 1910 دورة في الدقيقة. عند قطر 20 مم، يتطلب الحفاظ على سرعة 300 متر/دقيقة حوالي 4775 دورة في الدقيقة. هذا الارتفاع يفسر الغرض من سرعة السطح الثابتة (CSS). يزيد جهاز التحكم عدد الدورات في الدقيقة مع تحرك الأداة للداخل، ضمن حد أقصى مُبرمج. اضبط هذا الحد الأقصى قبل القطع؛ حيث تحدد عوامل مثل تثبيت الأداة، وتوازن القضيب، وتثبيت قطعة العمل، وتصنيف المغزل، وطريقة الاستقبال، الحد الأقصى الآمن.
إذا وصلت الآلة إلى الحد الأقصى لعدد دورات المحرك في الدقيقة، فإن سرعة السطح تنخفض خلال الجزء المتبقي من عملية القطع. هذا أمر طبيعي. يجب على المشغل معرفة مكان حدوث ذلك، لأن نوع الألومنيوم اللزج قد يصبح أكثر عرضة لظاهرة التآكل السطحي في منطقة المركز ذات السرعة المنخفضة. لا تقم بإزالة الغطاء لجعل التركيبة تبدو مثالية. استخدم الحافة الصحيحة، والتغذية الثابتة، والتشحيم الفعال، واستراتيجية تحكم دقيقة في قلب القطعة النهائي.
لا يمكن فصل معدل التغذية عن العرض والشكل الهندسي. فإدخالة بقطر 1.5 مم، وإدخالة بقطر 3 مم، وأداة تشكيل، لا تحمل نفس كمية الرايش أو القوة. كما أن القطع الأعمق تقلل من المساحة المتاحة لتشكل الرايش الملتف. استخدم نطاق التغذية المطبوع للإدخال المحدد، ثم قلل معدل التغذية فقط لسبب محدد، مثل ضعف تثبيت قطعة العمل، أو طول الوصول، أو انقطاع الدخول، أو تشوه الجدار الرقيق، أو حد حمل الماكينة. قد يؤدي تقليل معدل التغذية إلى النصف بشكل عشوائي إلى احتكاك الحافة بدلاً من حل المشكلة الأصلية.
المدخلات أو الشروط | قرار البدء العملي | لماذا يُعد ذلك مهماً؟ |
سرعة القطع Vc | استخدم نطاق صانع الحشوات المحدد للألمنيوم والعملية | يؤثر الطلاء، وإعداد الحواف، ونوع السبيكة، وعمق الأخاديد على النطاق الصالح |
تغذية f | اختر مم/لفة من جدول عرض الإدخال | يعتمد أداء جهاز تشكيل الرقائق وقوة القطع على سمك الرقاقة الفعلي |
وضع RPM | CSS بحد أقصى آمن حيث تسمح الآلة ونظام تثبيت القطعة | ينخفض القطر باستمرار أثناء الانحدار الشعاعي |
عمق الأخدود | قم بتطبيق تصحيح عمق المورد أو الاستراتيجية المرحلية | تتدهور عملية إخراج الرقائق واستقرار الشفرة مع انغلاق القناة. |
النواة النهائية | اتبع إرشادات نظام القطع؛ غالبًا ما يتم تقليل التغذية بالقرب من نقطة الفصل | يحد من الحمل على النواة الأخيرة ويساعد في التحكم في الجزء المنفصل |
سائل التبريد | تدفق متماسك عند الحافة؛ توصيل داخلي للجروح العميقة الصعبة | يبرد ويزيت ويحمل الرقائق قبل إعادة قطعها |
مرجع منشور مفيد - ولماذا لا يُعد وصفة عالمية
تُعلن شركة ThinBIT عن سرعة قطع تبلغ 1000 قدم/دقيقة (SFM) ومعدل دوران 0.002 دورة/دقيقة (IPR) لمجموعة واحدة من أدوات القطع الكربيدية DURA-MAX 5000 في سبائك الألومنيوم من 2021 إلى 6061. وبتحويل هذه القيم، تُصبح السرعة حوالي 305 متر/دقيقة ومعدل الدوران 0.051 ملم/دورة. تكمن أهمية هذه البيانات في ارتباطها بمجموعة أدوات محددة، وليس بالضرورة أن تعمل جميع أدوات القطع الكربيدية معها. فقد تتطلب خصائص مختلفة، مثل العرض، وشكل الرقاقة، والدرجة، والمدى، ومسار التبريد، أو السبيكة، بيانات مختلفة. استخدم هذه الأرقام للتحقق من رتبة المقدار، ثم اطلع على ورقة بيانات التطبيق الخاصة بالأداة الموجودة فعليًا في البرج.
ينطبق نفس المبدأ على سبيكة 6061 بشكل أوسع. يشرح دليل Liqin الخاص بتغذية وسرعات وأدوات سبيكة 6061 الفرق بين نقطة البداية المحسوبة وإعدادات الإنتاج المعتمدة. تغطي تلك المقالة عمليات الطحن بالإضافة إلى الأدوات العامة؛ بينما يركز هذا الدليل على عمليات القطع الشعاعية في المخرطة، حيث يتغير القطر باستمرار ويحاصر الرايش في القناة.
سائل التبريد: الموقع أهم من النافذة المغمورة بالماء
لا يُعدّ وصول كمية كبيرة من سائل التبريد إلى حامل الشفرة دليلاً قاطعاً على وصوله إلى الحافة. فالقناة نفسها تعيق وصوله كلما توغلت الشفرة أكثر. يؤدي سائل التبريد هنا ثلاث وظائف: تقليل الاحتكاك على سطح القطع والجوانب، وتبديد الحرارة، ودفع الرايش من الفتحة التي تضيق حوله. ضع الفوهة بحيث يبقى تدفق السائل متماسكاً عند عمق القطع. تأكد من ذلك عند ثبات الأداة في وضع آمن، وليس فقط عند استخدام برج التحكم.
توضح الورقة الفنية لشركة ساندفيك كورومانت حول سائل التبريد في عمليات الفصل والتجويف سبب كون التوصيل الدقيق لسائل التبريد في منطقة القطع أكثر فعالية من التبريد الخارجي التقليدي. كما تشير إرشادات الفصل إلى تأثير أكبر لسائل التبريد عالي الضغط في المواد التي تُلطخ، مثل الألومنيوم، حيث يصعب التحكم في الرايش. يمكن لشفرات التبريد الداخلي توجيه السائل فوق وتحت أداة القطع، ولكن الضغط وحده ليس هو المعيار. يجب أن يعمل كل من الحامل، والأختام، والترشيح، والتركيز، وهندسة الفوهة، ومضخة الماكينة كنظام متكامل.
استخدم سائلاً معتمداً للألمنيوم وللآلة، مع الالتزام بتركيزه وإرشادات جودة المياه الصادرة عن المورّد. سجّل أي معامل تصحيح لجهاز قياس الانكسار. إن استخدام نسبة مئوية عامة منقولة من ورشة أخرى لا يُعدّ خطة جودة، كما أن استخدام سائل قابل للاشتعال مُرتجل لا يُناسب وضعه داخل آلة مغلقة.
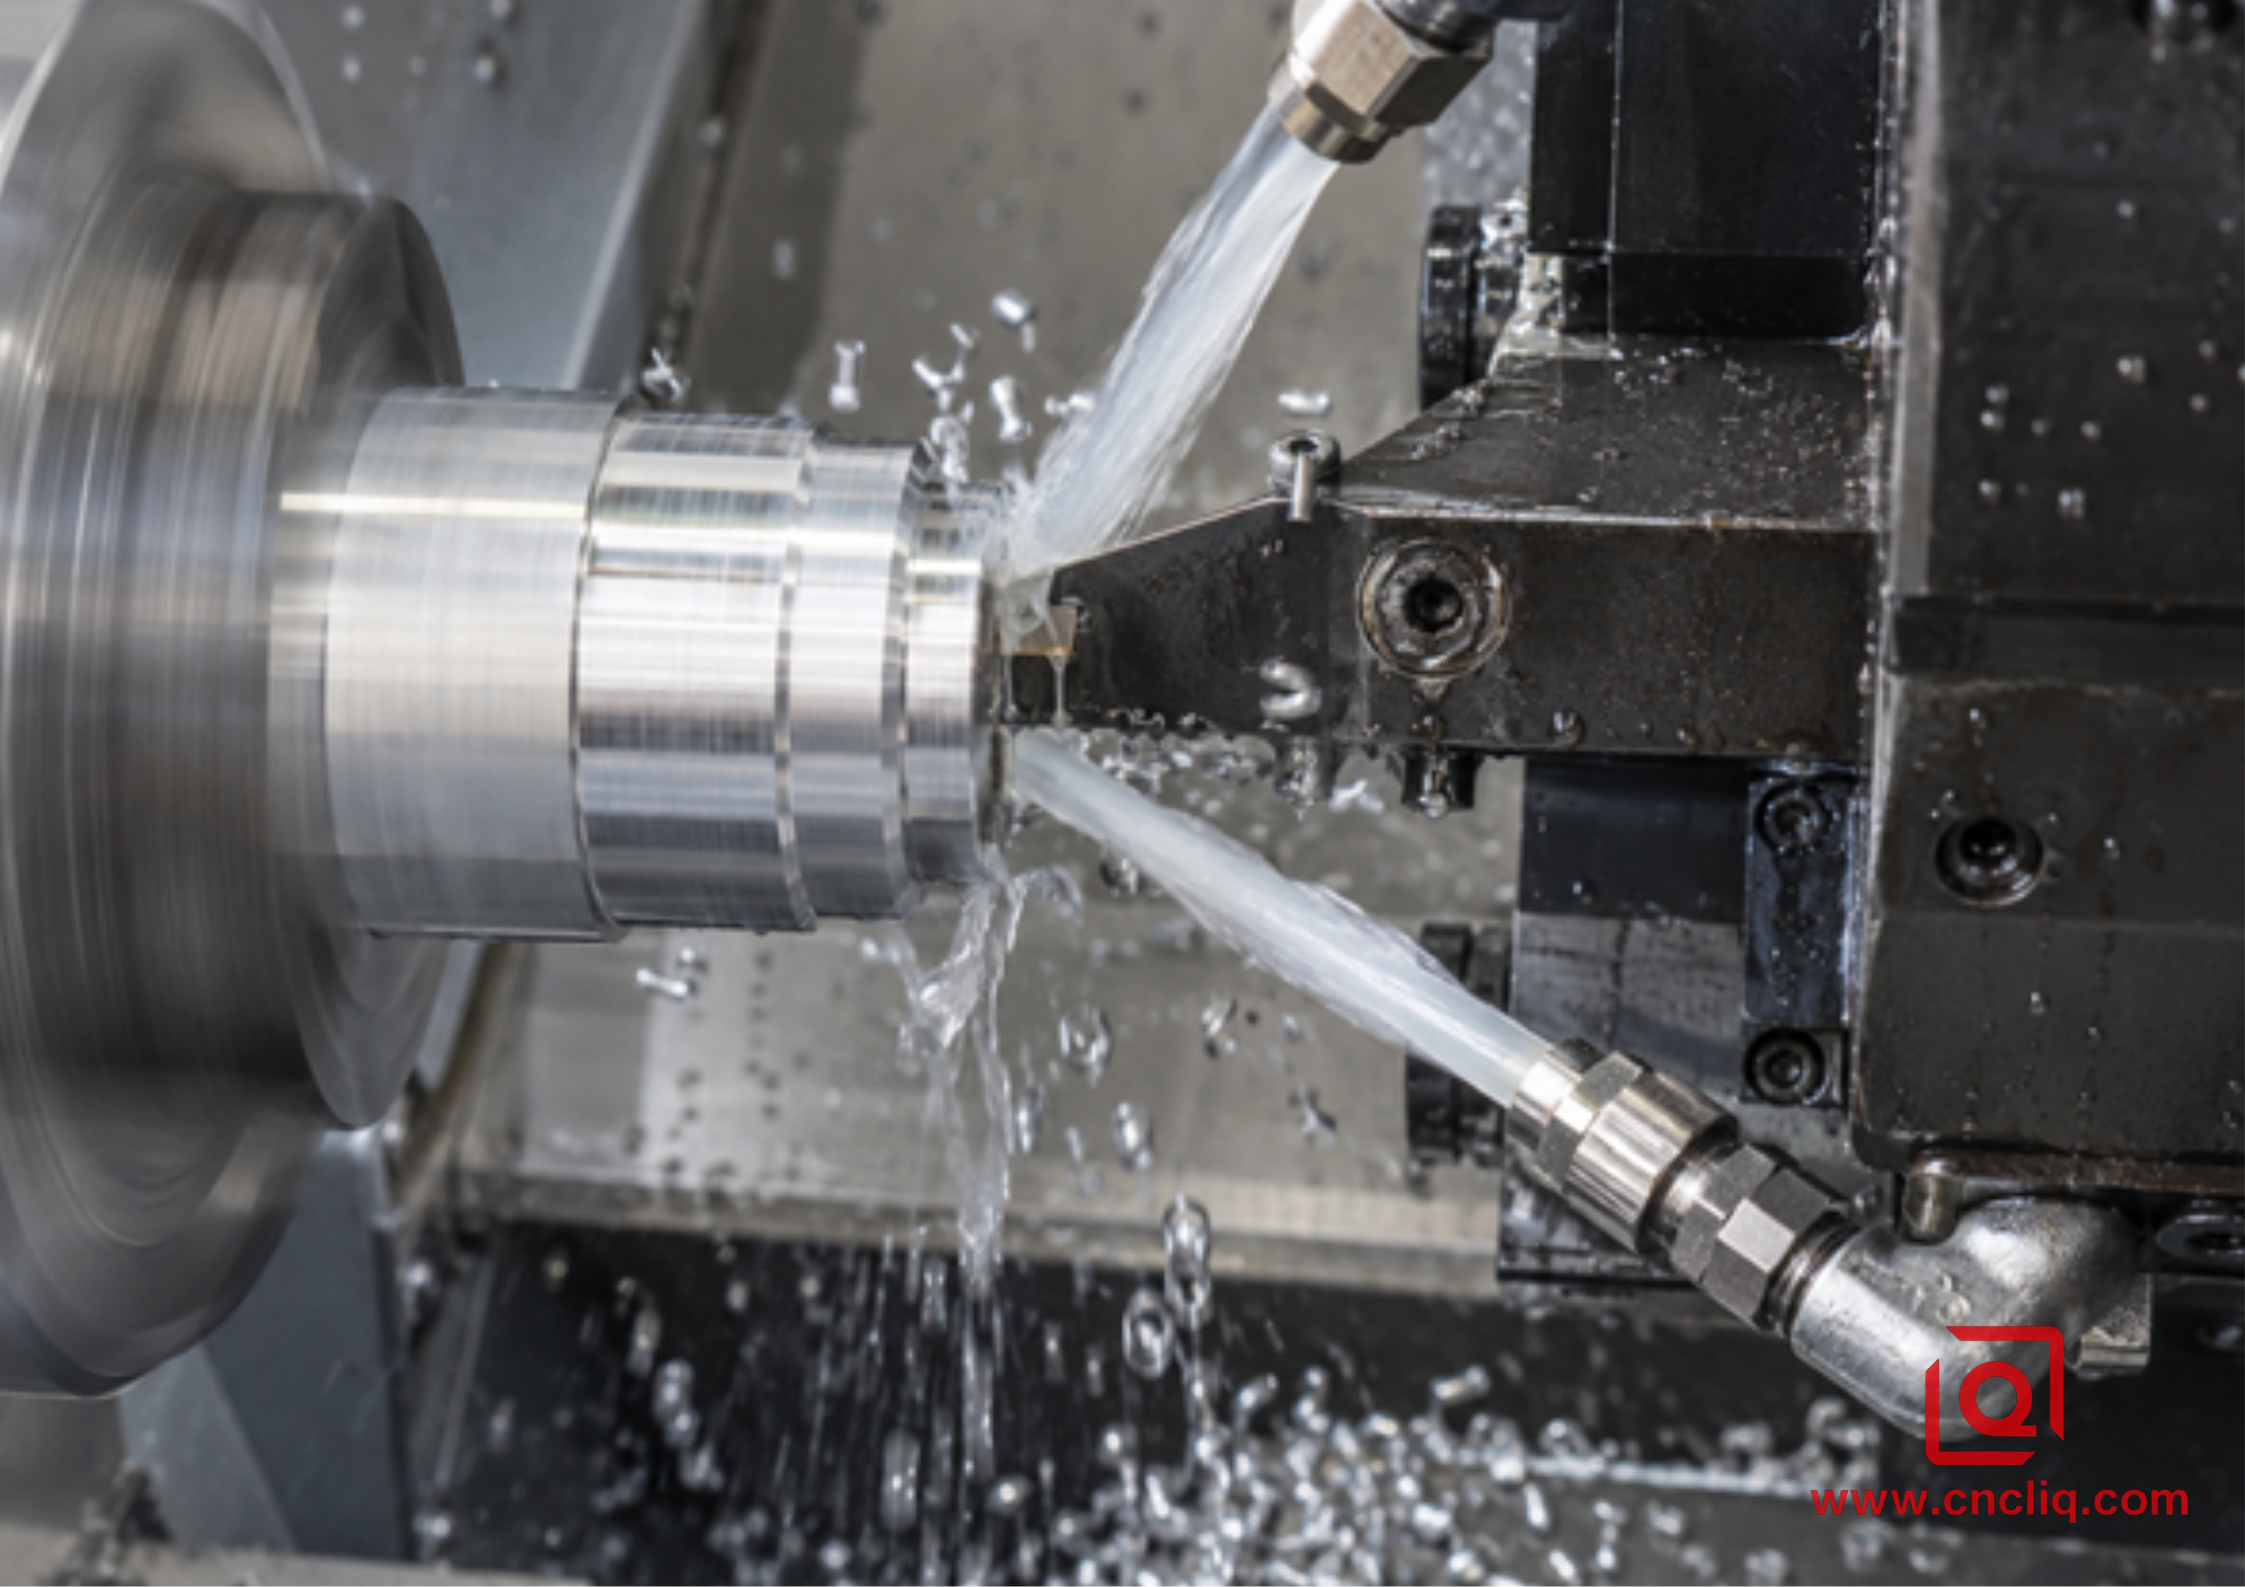
يؤدي توصيل سائل التبريد المتماسك فوق وتحت الشفرة إلى الوصول إلى منطقة القطع ويساعد على إخراج رقائق الألومنيوم المطاوع.
استكشاف أخطاء عملية تشكيل وفصل أخاديد الألمنيوم وإصلاحها
الأعراض | الآلية المحتملة | الفحوصات الأولية | الاتجاه التصحيحي |
ثرثرة حادة | بروز طويل، دعم ضعيف، شفرة غير مربعة، سرعة تثير النظام | البروز، مسافة الظرف، مقعد الحامل، ارتفاع المركز | قم بتقصيرها وتصلبها قبل تغيير المعلمات؛ ثم اضبطها ضمن بيانات الأداة. |
ألومنيوم ملحوم بالحافة | احتكاك، تزييت ضعيف، حافة تالفة، سرعة فعالة منخفضة بالقرب من المركز | وضع التغذية، حد سرعة الدوران، هدف سائل التبريد، هندسة الإدخال | استعادة رقاقة أصلية، استبدال الحشوة التالفة، تحسين تزييت الحواف |
مربى رقائق البطاطس أو عش طائر | رقاقة عريضة أو طويلة جدًا بالنسبة للأخدود؛ إخلاء ضعيف | مُشكِّل الرقائق، التغذية، السبيكة، العمق، اتجاه سائل التبريد | استخدم العلف والشكل الهندسي المعتمدين؛ حسّن طريقة التقديم؛ استخدم النقر المتحكم به فقط إذا كان ذلك موصى به. |
أخدود أوسع عند الفم | انحراف الشفرة أو احتكاكها الجانبي | التربيع، البروز، مقعد الأداة، انحشار الرقائق | المحاذاة والصلابة الصحيحة؛ تجنب دفن كلا الجانبين أثناء التوسيع |
سطح مقطوع مقعر أو مدبب | خطأ في ارتفاع المركز، انحراف، زيادة الحمل على القلب النهائي | ارتفاع الحافة، استقامة النصل، طريقة الاستلام | أعد ضبط الأداة وطبّق استراتيجية المورد الأساسية النهائية |
نتوء على جدار واحد | انحراف جانبي، زاوية مهترئة، شد محوري | أدخل الشرط، والمحاذاة، واتجاه المسار | استبدل الحافة، أداة المربع، راجع تمريرة الجدار النهائية |
خدوش عشوائية | إعادة قطع الرقائق العالقة بين الجدار والشفرة | مسار خروج الشريحة، سائل التبريد، تسلسل التراجع | قم بتنظيف الرقائق وتجنب سحبها أثناء التراجع |
لا تُغيّر أربعة متغيرات دفعةً واحدة. إذا حدث اهتزاز أثناء التجربة، فاستعد أولًا الظروف الميكانيكية المعروفة، ثم غيّر مُعاملًا واحدًا ضمن النطاق المُعتمد وسجّل النتيجة. يجب أن تكون عملية الإنتاج قابلةً للتدقيق: عمر الأداة حسب عدد القطع أو وقت القطع، وسبب الرفض، ونمط فشل القطعة المُدرجة، وفحص سائل التبريد، والاتجاه البُعدي، وأي تدخل لتصحيح الخطأ. هذا السجل أكثر قيمةً من قطعة أولى "مثالية".
علبة مركبة مجهولة المصدر: بكرة التحكم في السوائل 6082-T6
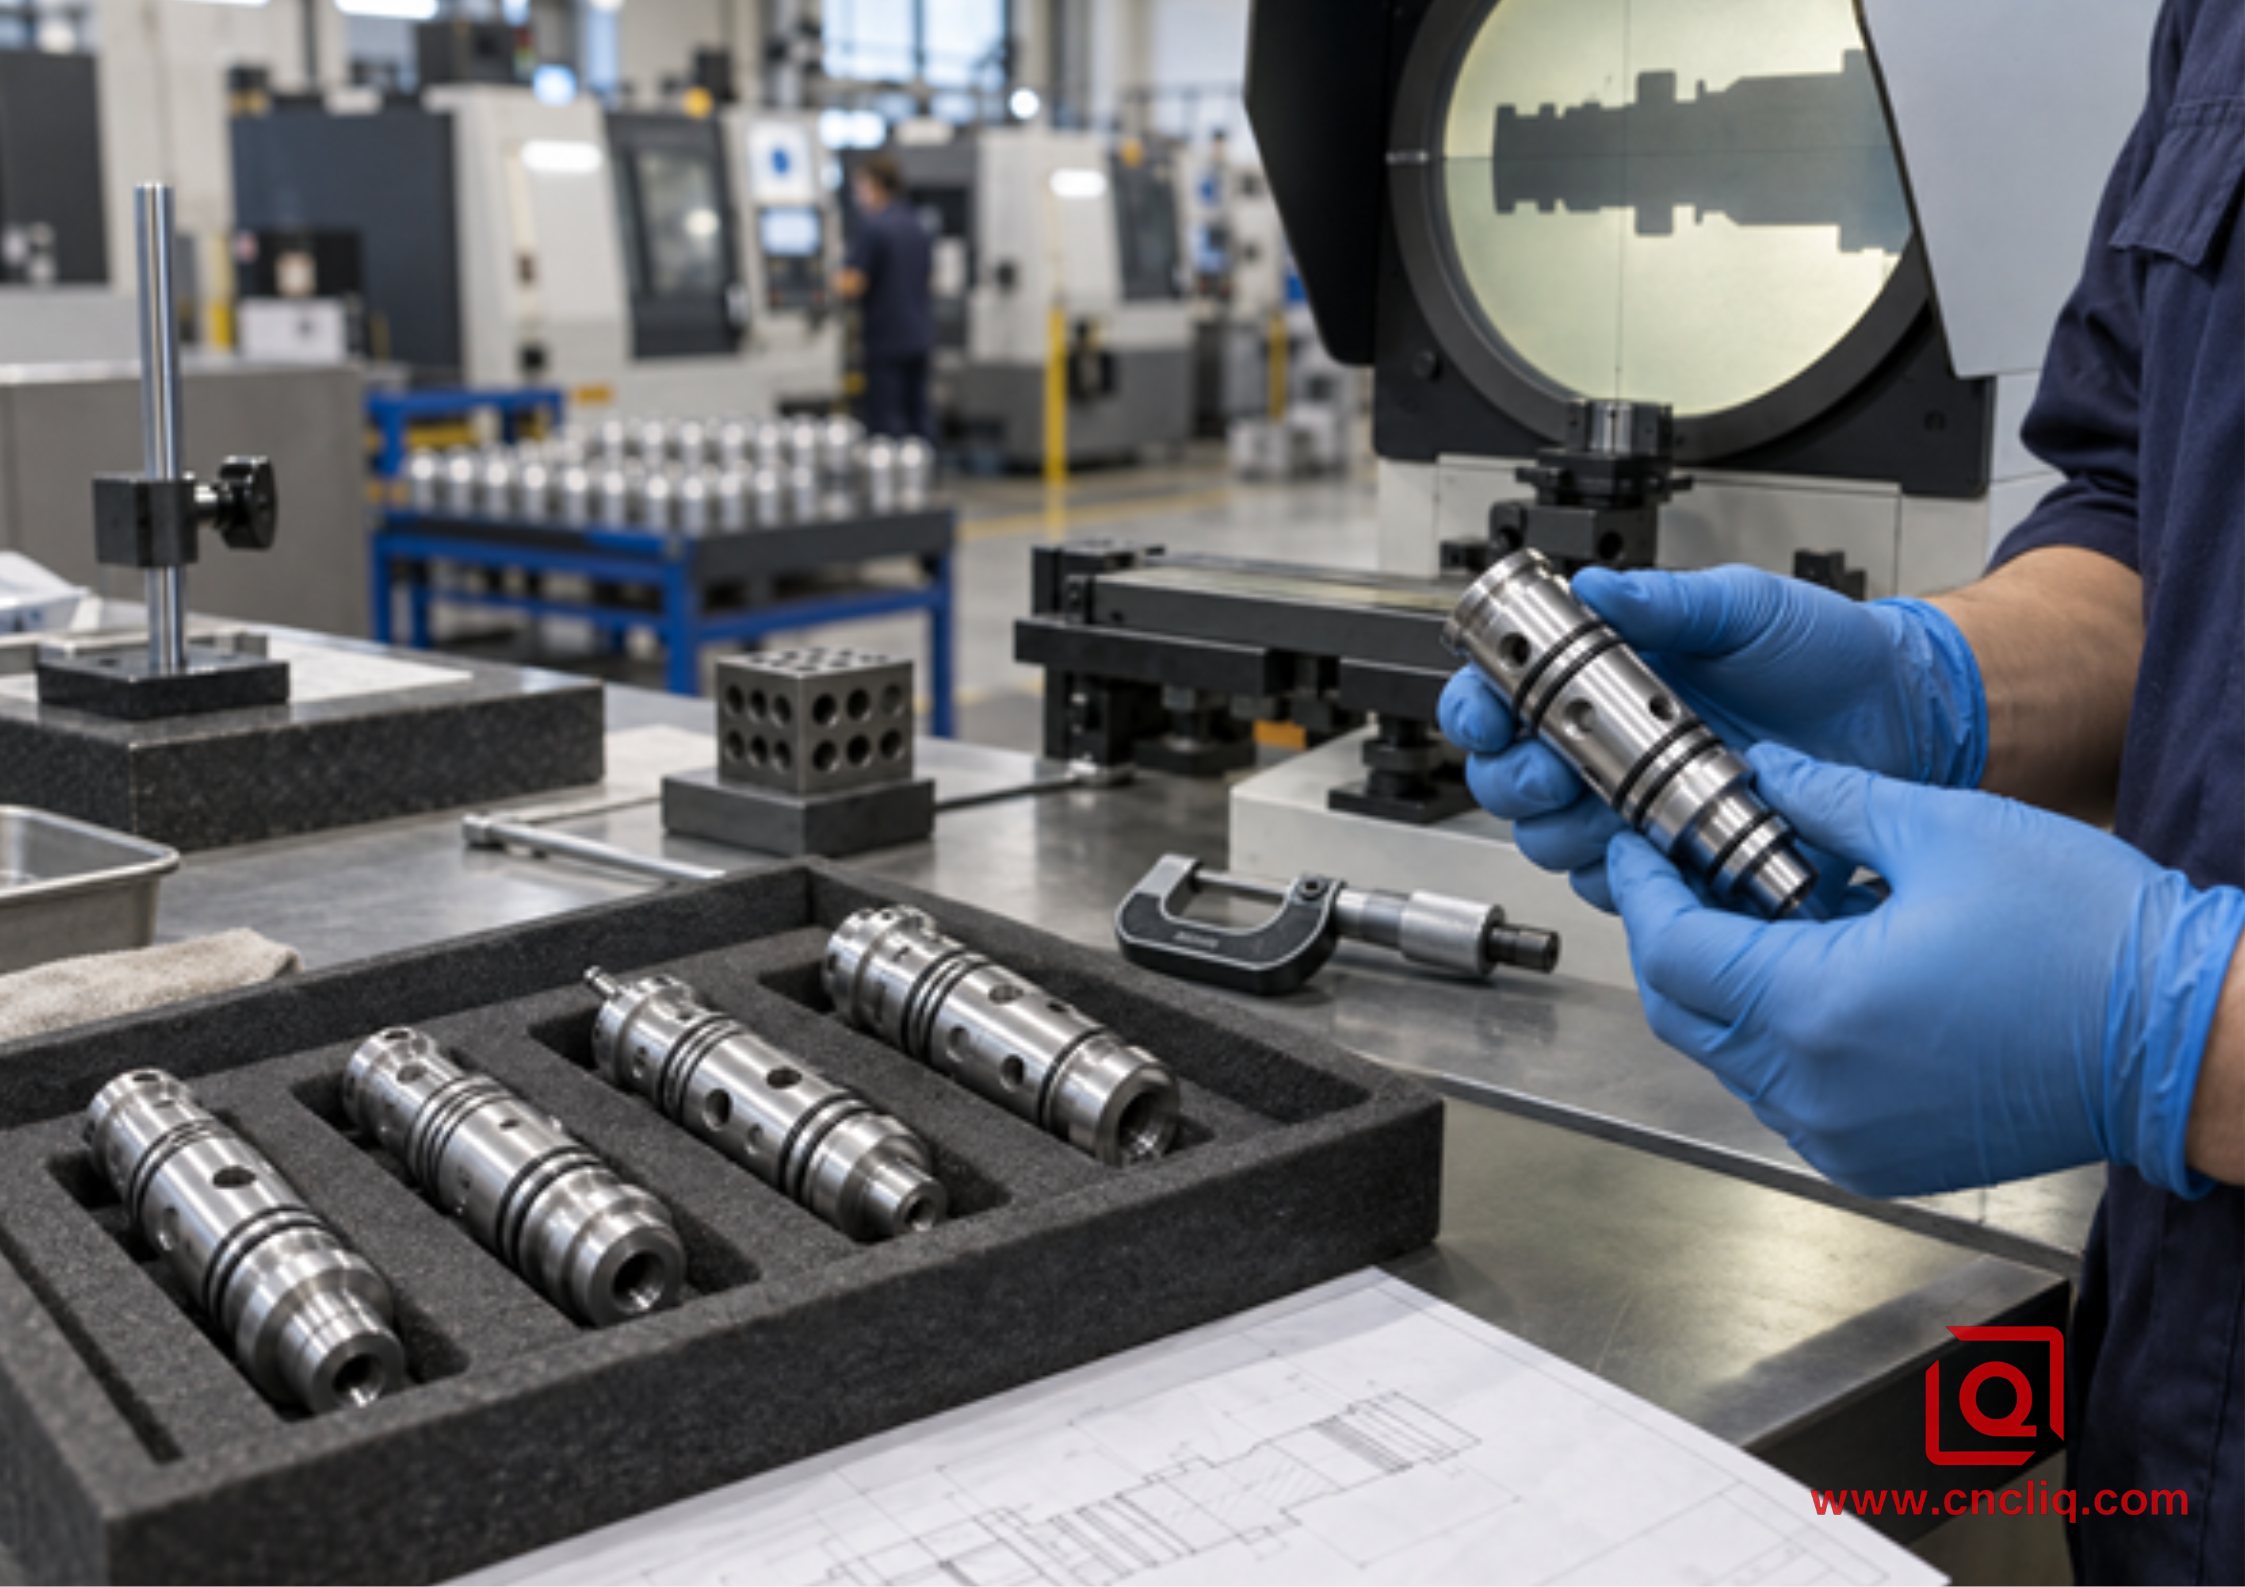
عائلة أجزاء تمثيلية مجهولة المصدر: بكرات ألومنيوم مصقولة ذات أخاديد مانعة للتسرب متعددة، وفتحات متقاطعة، وفحص متحكم به.
احتاج مشترٍ مجهول الهوية إلى مجموعة من بكرات التحكم في السوائل المدمجة المصنوعة من سبيكة الألومنيوم 6082-T6 لمعدات الأتمتة الصناعية. وكانت هندسة هذه البكرات متوافقة مع قدرات شركة Liqin المعلنة في مجال تصنيع الألومنيوم حسب الطلب : جسم مصقول، وعدة أخاديد لحلقات منع التسرب، ومنافذ مثقوبة بشكل متقاطع، وثقب مركزي، وسطح خلفي منفصل يتم تشكيله من الخلف.
استُخدمت في التجربة الأولى قطعة قطع عامة الأغراض بقياس 3 مم لعمل أخاديد الإحكام والفصل النهائي. كانت قياسات الأخاديد مقبولة بالقرب من الفتحة، ولكن ظهرت علامات على أحد الجدران مع ازدياد العمق. وصعدت شريحة طويلة بشكل متكرر فوق النصل. بالقرب من نقطة القطع، كانت القطعة المفصولة تترك أحيانًا نتوءًا بارزًا، مما استدعى إعادة العمل يدويًا وجعل بدل الوجه الخلفي غير متناسق.
قام فريق المعالجة بفصل المهام. أنتجت أداة حفر أخدود مصقولة ذات زاوية ميل موجبة ضيقة خصائص منع التسرب ببروز قصير. تم توليد عرض الأخدود من خلال تسلسل غمر وتشطيب جداري مُتحكم به بدلاً من دفن زاويتي أداة الحفر. تولت شفرة قطع مُعززة مُخصصة عملية الفصل. استهدف مسار التبريد الداخلي للحامل سطح القطع، بينما أمسك المغزل الفرعي القطعة قبل قطع اللب النهائي. اتبعت هندسة الأداة ونطاق التغذية ونسبة تقليل اللب النهائي ورقة التطبيق الخاصة بالمورد المُختار.
شمل فحص القطعة الأولى عرض الأخدود، وقطر القاع، والموقع المحوري، وحالة الزوايا، والنتوءات. تم فحص شكل الأخدود باستخدام جهاز عرض جانبي، بينما تم فحص الأقطار المتاحة وعلاقات المنافذ باستخدام الميكرومترات وجهاز قياس الإحداثيات. تم تحديد تشطيب السطح فقط في مناطق منع التسرب الوظيفية.
لم يكن الدرس المستفاد هو زيادة السرعة بشكل ملحوظ. بل تحققت الموثوقية من خلال استخدام أداة واحدة لسد الأخاديد وأخرى للفصل، وتقصير الشفرة، والتحكم في الرايش، وتحديد وجه المغزل الفرعي. يمكن للمشترين تطبيق المنطق نفسه عند طلب مشعب هيدروليكي أو صمام مُصمم خصيصًا : إرسال الرسم الوظيفي الكامل وسياق التجميع، وليس ملف STEP منفصلًا مع عبارة "صنع حسب النموذج".
تفاصيل التصميم وطلب عروض الأسعار التي تمنع الافتراضات المكلفة
لا يمكن للمورد تحديد أداء الأخاديد بناءً على صورة مُصممة. يُرجى إرسال النموذج ثلاثي الأبعاد الأصلي ورسم ثنائي الأبعاد مُتحكم به. حدد نوع السبيكة، ودرجة صلابتها، وشكلها؛ وكمية النموذج الأولي والطلب السنوي؛ والبيانات الأساسية؛ وعرض الأخاديد، وقطرها، ونصف قطر زواياها، ونوع تشطيب السطح (فقط في حال كان وظيفيًا)؛ وتوقعات النتوءات وكسر الحواف؛ ونوع الأنودة أو التشطيب الآخر؛ ووثائق الفحص؛ والتعبئة والتغليف؛ وموعد التسليم المُستهدف. بالنسبة للقطع، حدد ما إذا كان السطح المفصول نهائيًا، أو تمت معالجته لاحقًا، أو نُقل إلى مغزل فرعي.
إذا كان المكون يجمع بين ثقوب متحدة المركز، وأخاديد حلقات منع التسرب، وثقوب متقاطعة، وأسطح مستوية، وميزات خلفية، فاطلب من المورد توضيح مسار العملية المقترح. يشرح دليل Liqin حول الخراطة باستخدام الحاسوب (CNC) مقابل الخراطة والطحن للهياكل الألومنيومية متحدة المركز كيف يؤثر استمرارية المرجع وتوحيد العملية على أكثر من مجرد وقت الدورة. قد يصبح العرض الأرخص ظاهريًا مكلفًا عند إضافة عملية إعداد ثانية غير مخطط لها، مما يؤدي إلى زيادة الانحراف، أو إزالة النتوءات، أو الفحص، أو المناولة.
هل تخطط لتصنيع عمود أو بكرة أو غلاف أو وصلة أو هيكل من الألومنيوم حسب الطلب؟ أرسل ملف STEP الخاص بك، ورسمًا ثنائي الأبعاد، ونوع السبيكة ودرجة صلابتها، والكميات، وتفاصيل الأخاديد الحرجة، والتشطيب، وموعد التسليم. يمكن لشركة Liqin مراجعة سهولة الوصول إلى الأدوات، ومسار العملية، والتحكم في البيانات، واحتياجات الفحص، وقابلية التصنيع قبل تقديم عرض السعر. اطلب مراجعة التصميم للتصنيع (DFM) وعرض سعر تنافسي.
التعليمات
1. ما هي سرعة البدء الآمنة ومعدل التغذية لفصل الألمنيوم 6061؟
لا توجد إعدادات عالمية مثالية، لأن عرض القطعة، ونوعها، وجهاز تشكيل الرقاقة، وعمق القطع، وسائل التبريد، وصلابة الماكينة، وقطر القضيب، كلها عوامل تؤثر على النتيجة. استخدم بيانات الألمنيوم الدقيقة من الشركة المصنعة للقطعة. وللتحقق من دقة القياس فقط، تشير إحدى مجموعات كربيد ThinBIT المنشورة إلى سرعة دوران تبلغ حوالي 305 م/دقيقة و0.051 مم/دورة للألمنيوم 2021-6061. احسب سرعة الدوران من القطر الحالي، وطبّق حدًا أقصى آمنًا، وتحقق من عملية القطع تحت الإشراف، واضبط متغيرًا واحدًا في كل مرة.
2. هل يجب عليّ استخدام سرعة سطح ثابتة لفصل الألومنيوم؟
تُعدّ تقنية القطع السطحي المستمر (CSS) مفيدة لأن قطر القطع يتناقص تدريجيًا خلال عملية القطع، ولكن يجب دائمًا تحديد حد أقصى آمن لعدد دورات المحرك في الدقيقة (RPM) بناءً على المغزل، ونظام تثبيت قطعة العمل، وتوازن القضيب، ونظام التثبيت، والأداة، وطريقة التقاط القطعة. عند الوصول إلى هذا الحد، ستنخفض سرعة السطح باتجاه المركز. وهذا أفضل من تجاوز حد الدوران الآمن. حافظ على معدل التغذية بالمليمتر لكل دورة، واستخدم طريقة القطع على الحافة، وتشكيل الرقاقة، والتبريد، واللب النهائي الموصى بها للنظام المُختار.
3. لماذا يلتصق الألومنيوم بحشوة الفصل حتى مع وجود سائل التبريد؟
قد يصطدم السائل بالحامل بدلاً من الحافة، أو قد يحتك الجزء الداخلي بسبب انخفاض معدل التغذية، أو تآكل الحافة، أو انخفاض سرعة السطح، أو عدم ملاءمة التصميم الهندسي للمواد غير الحديدية. تحقق من ارتفاع المركز، واستقامته، وبروزه، ووضع التغذية، وغطاء سرعة الدوران، وشكل الرايش، واتجاه الفوهة. بمجرد تراكم الألومنيوم على الحافة، استبدل الجزء الداخلي أو قم بصيانته حسب الحاجة بعد معالجة السبب؛ فالاستمرار في ذلك غالبًا ما يُتلف جدار الأخدود.
4. هل تقسيم الحبوب بالنقر أفضل من التغذية المستمرة؟
ليس تلقائيًا. قد يساعد النقر المُتحكم به عندما لا تزول رقاقة الشريط المرن، ولكن عمليات الخروج والدخول المتكررة قد تحتك بالجدران، وتُسبب صدمة للحافة، وتُحاصر رقاقة سائبة. أولًا، استخدم مُشكِّل الرقاقات الصحيح، والتغذية المُعتمدة، والإعداد القصير والصلب، وسائل التبريد الفعال. إذا أوصى مُصنِّع الأدوات بالنقر بناءً على العمق والسبائك، فاتبع هذا التسلسل المُحدد، وتحقق مما إذا كان يُنتج رقائق يُمكن التحكم بها بدلًا من رقائق مُتكتلة.
5. ما المعلومات التي تحتاجها شركة Liqin لتقديم عرض أسعار لقطع الألمنيوم المحززة؟
قدّم نموذج STEP ورسمًا ثنائي الأبعاد مُتحكّمًا به، مع تحديد كامل لسبائك المعدن وحالته، والكمية، والبيانات المرجعية والتفاوتات الحرجة، وعرض الأخاديد وقطرها السفلي، ونصف قطر الزوايا، ومواقع تشطيب السطح، وحدود النتوءات، وبدل سطح القطع، وعملية الأنودة أو الطلاء، وسجلات الفحص، وموعد التسليم المُستهدف. حدّد أيضًا الثقوب العرضية، والجدران الرقيقة، وأسطح التقاط المغزل الفرعي، والمناطق التجميلية، وأي مشاكل سابقة تتعلق بالرقائق أو الاهتزاز أو التسريب أو عمر الأداة. يُمكّن هذا مهندس العمليات من تحديد المسار الأمثل بدلًا من التخمين بناءً على الهندسة.
ملخص
تبدأ عملية تشكيل وفصل الألومنيوم الموثوقة بشفرة قصيرة مربعة مركزية وحافة حادة غير حديدية، ثم تجمع بين سرعة السطح الخاصة بالأداة، والتغذية الفعلية لكل دورة، وحد آمن لسرعة القطع، وفصل نهائي مُتحكم به، وسائل تبريد يصل إلى الحافة. يجب قراءة بيانات الرايش، والصوت، والحمل، وحالة الأداة، والخصائص المقاسة معًا. بالنسبة لتوريد B2B، حدد وظيفة الأخدود، وتوجيه سطح القطع، وحالة المادة، ومرحلة التشطيب، وخطة الفحص بحيث يعكس عرض السعر عملية تصنيع قابلة للتكرار بدلاً من مجرد قطع أولي غير مضمون.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع : service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات : business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
