 العربية




هل ما زلت تحاول معالجة مشكلة الضوضاء في تجويف 6061 بتغيير سرعة الدوران، ومعدل التغذية، وسائل التبريد دفعة واحدة؟ أم أنك تقارن عروض أسعار التصنيع باستخدام الحاسوب (CNC) وتتساءل لماذا يعد أحد الموردين بدورة تشغيل سريعة بينما يسأل آخر عن حالة الخام، وسماكة الجدار، وبيانات الفحص؟ اقرأ هذا الدليل قبل التجربة التالية. يشرح الدليل كيف يُنشئ مهندس ورشة العمل نطاق تشغيل عالي السرعة لكتلة ألومنيوم 6061، وكيفية التمييز بين الأرقام المبهرة على شاشة برنامج التصنيع بمساعدة الحاسوب (CAM) وما هي المعلومات التي تساعد المشتري على الحصول على عرض سعر موثوق بدلاً من تخمين محفوف بالمخاطر.
باختصار، لا توجد إعدادات "مثالية" عالمية لتقنية القطع عالي السرعة (HSM) لسبائك الألومنيوم 6061. تعتمد نقطة البداية الصحيحة على نوع القاطع، والماكينة، وحامل القطع، والبروز، ومسار القطع، والتداخل الشعاعي، وعمق التجويف، ونظام التبريد، والتثبيت، وحالة المعدن. أُفضّل أن أرى إعدادًا بسيطًا يُنتج 100 قطعة نظيفة على أن أرى قطعًا قياسيًا يصمد مرة واحدة فقط. الرقم الذي يستحق الاحتفاظ به هو الرقم الذي لا يزال يعمل في الزاوية الأخيرة، على كتلة مجوفة جزئيًا، بحافة قطع سبق استخدامها.
1. ما الذي يتغير في عملية التصنيع عالي السرعة عندما تكون قطعة العمل كتلة واحدة؟
عند تسميتها بالتشغيل عالي السرعة، ينظر الجميع إلى خانة سرعة الدوران. لكن الشاشة الأكثر دلالة عادةً هي مسار الأداة. راقب أداة القطع وهي تدخل زاوية داخلية: هل يزداد التلامس بسلاسة، أم أنها تغرز فجأة في قطعة من الخامة؟ تعالج إجراءات التشغيل الديناميكية والتكيفية وذات التلامس المستمر هذا الأمر بطرق مختلفة قليلاً، إلا أن الهدف في ورشة العمل واحد: استخدام قطع شعاعي ضيق نسبيًا، والاستخدام الأمثل لطول قناة القطع، وتجنب الأحمال المفاجئة. لا تُفيد سرعة الدوران العالية إلا بعد التأكد من سلامة هذه الأسس.
تتغير كتلة 6061 أيضًا أثناء إزالة المادة. فالتجويف العميق يقلل من الصلابة، والسطح الرقيق يصبح أسهل في الدفع. وقد يظهر الإجهاد المتبقي في الصفيحة أو المادة المبثوقة عندما يصبح المقطع غير متوازن. كما أن قوة التثبيت التي كانت غير ضارة على قطعة صلبة يمكن أن تشوه الجزء شبه النهائي. لهذا السبب، تتطلب عملية تشكيل الكتل تسلسلًا، وليس مجرد سرعة وتغذية واحدة.
تُكمّل هذه المقالة، عن قصد، أدلة Liqin الحالية، بدلاً من تكرارها. استخدم دليل سرعات التغذية والقطع لألومنيوم 6061 للاطلاع على الصيغ الأساسية وأمثلة الأقطار، ومقالة القطع عالي السرعة للألومنيوم ومعدل إزالة المواد الأقصى لمناقشة أوسع نطاقًا حول إزالة المواد. هنا، ينصبّ التركيز على كيفية تطبيق هذه الأفكار على كتلة موشورية، بدءًا من مراجعة المخزون وحتى إصدار المقالة الأولى.
2. قم بتأمين المدخلات قبل إجراء أي عملية حسابية
تبدأ عملية إعداد نظام إدارة المواد عالية السرعة (HSM) من الرسم وشهادة المخزون. بيانات "ألومنيوم 6061" غير مكتملة. يُرجى التأكد من درجة الصلابة وشكل المخزون المحدد من قبل العميل. قد تختلف خصائص الصفائح والقضبان والمقاطع المبثوقة والمطروقة والقطع الخام شبه النهائية عند إزالة المواد. لا تستخدم موادًا بديلة مثل T6 أو T651 أو أي حالة أخرى دون موافقة على الرسم وتوثيق مراقبة المواد.
بعد ذلك، حدد الرسم حسب السلوك، وليس فقط باسم الميزة. يمكن أن تتساقط رقائق من جيب مفتوح، بينما لا يمكن أن تتساقط من فتحة ضيقة. قد يبقى جدار خارجي قصير ساكنًا بينما يصدر تجويف بعمق 60 مم صوتًا بالقرب من القاع. ضع دائرة حول الأرضيات الرقيقة، وأسطح منع التسرب، وفتحات التحميل، والمنافذ، والأسطح التجميلية، والأبعاد المرتبطة ببيانات GD&T. يمكن تجهيز بعض المناطق بشكل أولي للإخراج، بينما تحتاج مناطق أخرى إلى دعامات تُترك في مكانها حتى وقت متأخر من المسار.
يجب أن توضح ورقة الإعداد للمشغل التالي ما تم إثباته فعليًا. دوّن حالة السبيكة وشكل الخامة. سجّل رقم الكتالوج الحقيقي للقاطع، لأن عبارة "كربيد 12 مم" لا تُشير إلى شكل أو حافة المجرى. أضف نطاق سرعة التشغيل للآلة، وحاملها، والانحراف المقاس، وبروز الأداة. ثم سجّل العمق المحوري، والتعشيق القطري، وتشغيل نظام الكامات، وكيفية وصول الهواء أو سائل التبريد إلى التجويف.
افعل الشيء نفسه بالنسبة لتثبيت القطعة. أين توضع القطعة الخام؟ ما هو ترتيب إحكام ربط المشابك؟ ما هي خصائص الفحص التي يتم التحقق منها قبل إزالة المادة النهائية؟ احتفظ برسم التثبيت، وبيانات القاطع، وسجل الإعدادات المسبقة، ورسم التوسيع مع القطعة. إلى حين توفر هذه التفاصيل، يظل زوج سرعة الدوران/التغذية الأمثل تجربةً خاضعةً للإشراف، وليس إعدادًا إنتاجيًا جاهزًا للإطلاق.
3. حساب خط أساس قابل للدفاع
ابدأ بثلاث معادلات طحن عادية. تنشر شركة ساندفيك كورومانت الصيغ المترية، ويسهل مراجعتها باستخدام الآلة الحاسبة:
n = (vc × 1000) ÷ (π × D) لسرعة الدوران، vf = fz × n × zc لتغذية الطاولة، و Q = (ap × ae × vf) ÷ 1000 لمعدل إزالة المواد.
الرموز أبسط مما تبدو عليه. سرعة القطع vc بوحدة متر/دقيقة؛ D هو قطر أداة القطع الفعال بوحدة مليمتر. معدل التغذية لكل سن هو fz، وسرعة دوران المغزل هي n، و zc هو عدد حواف القطع التي تقوم بعمل. العمق المحوري والتداخل القطري هما ap و ae على التوالي. قيمة Q النهائية هي سم³/دقيقة.
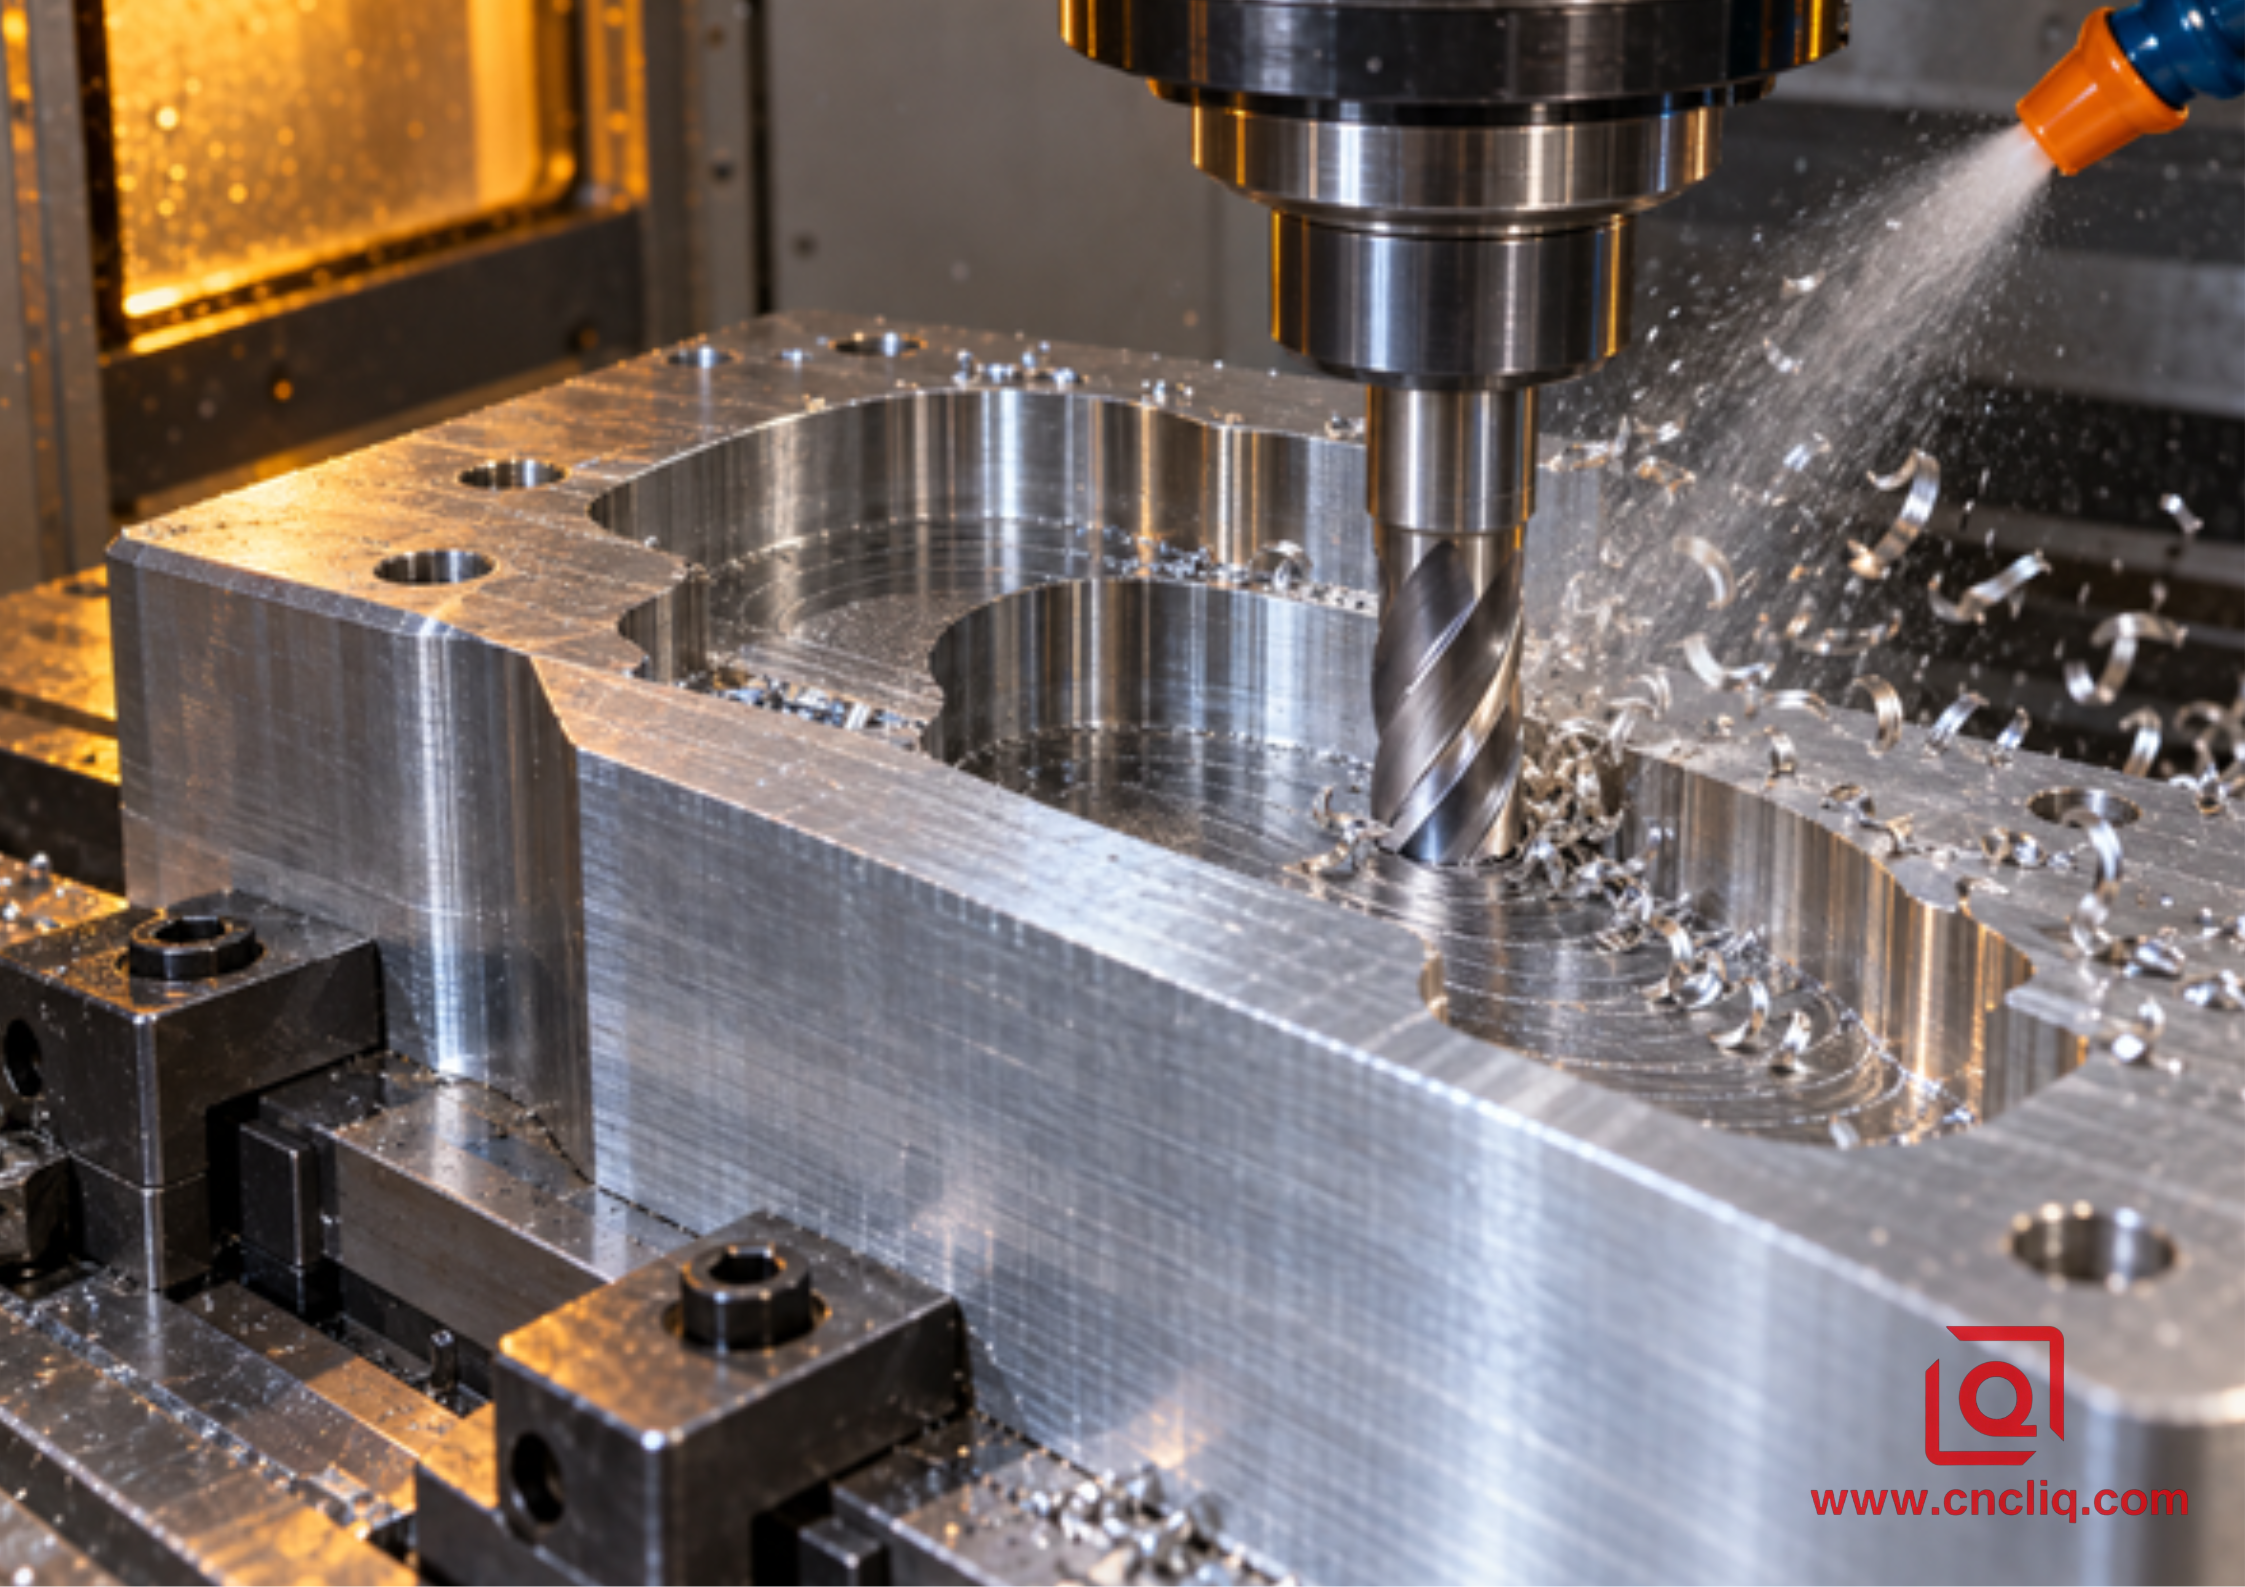
الآن، لنقم بالحسابات. لنأخذ قاطع تفريز ألومنيوم ثلاثي الشفرات بقطر 12 مم. لنفترض أن بياناته تسمح بسرعة قطع 300 متر/دقيقة ومعدل تغذية 0.07 مم/سن عند نقطة التلامس المحددة. إذن، تبلغ سرعة الدوران 7958 دورة في الدقيقة، ومعدل التغذية 1671 مم/دقيقة. مع عمق محوري 18 مم وتلامس قطري 1.2 مم، يكون معدل إزالة المعدن الاسمي 36.09 سم³/دقيقة.
هذه النتيجة هي إجابة نموذجية. مع ذلك، سأتحقق من القطر الفعال، ونصف قطر الزاوية، وطول قناة القطع المعتمد، وحدود التوازن، وحامل القطع، والانحراف، والبروز، وقدرة المغزل، وكيفية خروج الرقائق. سأراقب أيضًا ما إذا كان نظام التحكم يحافظ على سرعة 1671 مم/دقيقة في الوضع الهندسي الفعلي. إرشادات شركة سيكو مفيدة هنا: يجب تفسير بيانات القطع وفقًا للتطبيق وهدفه. بعبارة أخرى، تأتي ورقة القطع الدقيقة في المقام الأول؛ أما الماكينة وإعداداتها فتحدد ما يصمد أمام الاختبار.
{width=594 height=420}
4. استخدم الظرف الحقيقي للجهاز، وليس الكتيب المرفق به كحد أقصى.
تكشف الأدوات الصغيرة عن خطأ شائع. تتطلب الحسابات سرعة دوران أعلى من سرعة دوران المغزل، فيقوم أحدهم بضبط الآلة على أقصى سرعة دوران مع الإبقاء على معدل التغذية القديم. وبذلك، يتغير حمل الرايش، سواءً كان ذلك مقصودًا أم لا. استخدم سرعة الدوران الآمنة التي يمكن أن يتشاركها المغزل والحامل والأداة، ثم أعد حساب معادلة التغذية. وينطبق نفس المبدأ عند زيادة سرعة الدوران. وإلا، فقد تكون أداة القطع التي تبدو سريعة هي في الواقع أداة احتكاك أسرع.
لا يتم دائمًا تحقيق معدل التغذية المطلوب. فالتسارع، والتحكم في الارتجاج، وسرعة معالجة الكتلة، وإعدادات التنعيم، وقطع الخطوط الصغيرة، ونصف القطر الداخلي، كلها عوامل قد تُبطئ المحاور بينما تظل سرعة دوران المغزل ثابتة. والنتيجة هي انخفاض في كمية الرقائق في المناطق التي قد يزداد فيها التداخل. لذا، يجب أن تتضمن ورقة المعلمات معدل التغذية المبرمج، ونمط مسار الأداة، والحد الأدنى لنصف القطر الداخلي، وأي قواعد لتغذية الزوايا.
لا يُمثل الحد الأقصى لعدد دورات المحرك في الدقيقة سوى جانب واحد من نطاق عمل الماكينة. انظر إلى القدرة وعزم الدوران في منطقة القطع، ثم تحقق من توازن حامل القطع، ومخاطر انزلاقه، والسرعة المسموح بها لكل جزء دوار. قد تكمن نقطة الضعف في أي مكان بين مخروط المغزل وحافة القطع. كما أن نظام التثبيت والبرنامج ونظام التبريد جزء لا يتجزأ من هذه السلسلة.
5. اختر الأداة المناسبة للعملية
في العديد من عمليات تشكيل كتل الألومنيوم 6061، تُعدّ قواطع الكربيد الحادة المصممة خصيصًا للألومنيوم خيارًا مناسبًا للبدء. تساعد الأخاديد المصقولة ومساحة الرايش الواسعة على خروج الرايش بسهولة. يوفر وجود شفرتين مساحة أكبر، وغالبًا ما يكون مفيدًا في عمليات التشكيل الكاملة، والأقطار الصغيرة، أو في حالات محدودية إخراج الرايش. يمكن لثلاث شفرات أن تزيد الإنتاجية في عمليات التشكيل المفتوح والتشكيل الخشن ذي التعشيق المستمر، وذلك عندما تكون الماكينة ومسار الرايش مناسبين. يمكن استخدام عدد أكبر من الشفرات في استراتيجية شعاعية ضحلة ومتحكم بها، ولكن عدد الشفرات وحده لا يضمن بالضرورة سرعة أكبر للعملية.
تُعدّ المقارنة بين قواطع الكربيد ذات الشفرتين والثلاث شفرات للألمنيوم مفيدة عند اختيار الشكل الهندسي. السؤال الأساسي عند الشراء ليس "ما هو عدد الشفرات الأمثل؟" بل "ما هي الأداة المناسبة لإزالة الرايش الناتج عن هذا التلامس، وعمق التجويف، وطريقة التبريد، والمغزل؟" استخدم أقصر مجموعة أدوات تصل إلى القطع الحالي - وليس كل قطع في النموذج. غالبًا ما توفر أداة واحدة طويلة بعض المال على الورق، ولكنها تُهدر الوقت في حالات الاهتزاز، أو التغذية الحذرة، أو عدم دقة الجدار. قد يكون استخدام أداة قطع خشنة متينة، وأداة تثبيت، وأداة قطع دقيقة موضعية هو الخيار الأسرع. عند التعامل مع الكتل متعددة الأوجه، قارن بين التشغيل ثلاثي المحاور والتشغيل خماسي المحاور من حيث سهولة الوصول، والمدى الفعال، وعدد نقاط الإعداد، واستمرارية المرجع. لا يُعتدّ بالشعار الموجود على باب الماكينة عند اتخاذ القرار.
تجنب التعميمات بشأن الطلاءات. فبعض عمليات تصنيع الألومنيوم تُفضل حافة مصقولة للغاية وغير مطلية؛ كما تُقدم بعض شركات تصنيع الأدوات طلاءات منخفضة الاحتكاك مُصممة خصيصًا للمعادن غير الحديدية. استخدم التوصيات الخاصة بالأداة المحددة في الكتالوج. فالطلاء الذي يُؤدي أداءً جيدًا في الفولاذ ليس بالضرورة مناسبًا للألومنيوم.
6. التفاعل مع البرنامج قبل السعي وراء السرعة
يجب تجنب الانغماس المفاجئ في الزوايا أثناء عملية القطع الأولي. استخدم حركة دخول مُتحكَّم بها، مثل الحركة الحلزونية أو المنحدرة، عندما تسمح الأداة بذلك. حافظ على ثبات التلامس القطري خلال أنصاف الأقطار الداخلية، وحركات الربط، ومناطق الراحة. إذا صادفت أداة القطع جزيرة متبقية أو قناة ضيقة عند عرض قريب من العرض الكامل، فقد لا تكون التغذية الأصلية مناسبة.
يتطلب ترقيق الرقائق الشعاعي معالجة دقيقة. عند التلامس الشعاعي الصغير، قد تكون الرقاقة الفعلية أرق من قيمة التغذية الاسمية لكل سن. قد تُطبّق برامج التصنيع بمساعدة الحاسوب (CAM) أو إرشادات صانع الأدوات تعويضًا، لكن هذا التعويض لا يعني زيادة التغذية دون التحقق من قوس التلامس، والانحراف المحوري، وهندسة أداة القطع، وتسارع الماكينة. الهدف هو رقاقة مضبوطة بالسماكة المطلوبة، وليس الحصول على أكبر قيمة للتغذية.
انظر إلى كمية الخام النهائية في المحاكاة قبل النظر إلى زمن الدورة. لن يُطرح السؤال نفسه على أداة التشطيب إذا كان جدار بسماكة 0.25 مم مجاورًا لزاوية بسماكة 1.00 مم. اجعل التفاوت قابلاً للتنبؤ حيثما يسمح الشكل الهندسي بذلك. حدد مسبقًا العملية التي تُحدد نقاط المرجعية، ومتى يتم الانتهاء من الثقوب وأسطح منع التسرب، ومتى يعترض الفحص مسار العملية.
7. اجعل عملية إزالة الرقائق جزءًا من مجموعة المعلمات
لا تُفيد رقائق الألومنيوم اللامعة إلا عند خروجها من منطقة القطع. أما الرقائق التي يُعاد قطعها في تجويف ما، فقد تُخدش الأرضية، وتُتلف الحافة، وتزيد الحمل، وتُكوّن حافة متراكمة. يُمكن استخدام الهواء المُوجّه، أو الرذاذ، أو سائل التبريد حسب نوع الآلة، وطريقة التشغيل، وقواعد السلامة المحلية، وإرشادات استخدام الأداة. قد لا يصل تيار الهواء القوي الظاهر عند الباب إلى قاع تجويف عميق.
وجّه عملية التوصيل نحو حافة القطع ومسار خروج الرقائق. راقب أماكن تراكم الرقائق بعد تغيير مسار الأداة. تحقق من تركيز السائل وحالته عند استخدام نظام قابل للامتزاج بالماء، باتباع تعليمات المورّد وبرنامج السلامة في الورشة. لا تنشر ضغطًا أو تركيزًا عامًا إذا لم تدعمه وثائق العملية المعتمدة في الموقع.
عادةً ما يُصدر جهاز القطع تحذيراً قبل حدوث أي عطل. هذه ورقة مختصرة لحل المشكلات التي يُفضل وضعها بجانب الجهاز:
الأعراض | عمليات فحص محتملة | استجابة مضبوطة |
يلتصق الألومنيوم بالناي | هل لا تزال الحافة حادة؟ هل ينخفض معدل التغذية بينما تبقى سرعة الدوران عالية؟ هل تدور الرقائق حول الجيب؟ | أوقف الدورة. نظف الحافة أو استبدلها، وأفرغ الجيب، وتحقق من زوج التغذية/سرعة الدوران الفعلي. |
يبدأ جدار عميق بالغناء | تحقق من الإسقاط، والمدى، ودعم الجدار، وما إذا كان التفاعل يزداد بالقرب من الأسفل. | قم بتقصير عملية التجميع أو تغيير المسار/الدعم المحلي؛ لا تقم فقط بتخفيض كل إعداد. |
تبدو القطع المستقيمة جيدة، لكن الزوايا ليست كذلك. | قد تتباطأ الفؤوس في الوقت الذي تتوسع فيه أداة القطع. | قم بمراجعة حركة الزاوية والتغذية التي تم تحقيقها، ثم قم ببرمجة قاعدة محلية. |
الأرضية الجديدة بها خدوش عشوائية | قد تمر رقائق معدنية سائبة أسفل الأداة؛ وقد يكون هناك أيضًا تراكم للأوساخ عند نقطة اتصال التركيب. | قم بإعادة توجيه تدفق الماء أو الهواء والتنظيف في المرحلة المخطط لها. |
يتغير الحجم بعد فتح المشابك | قد يكون السبب تشوهًا في المشبك، أو إجهادًا زائدًا في المخزون، أو تجويفًا غير متوازن، أو فحصًا ساخنًا. | تحقق من الجزء ذي الحالة الحرة وأعد النظر في ترتيب التثبيت، وتوازن التشغيل الأولي، ووقت الراحة، وحالة الفحص. |
يحدث قفز في التحميل فقط في الزوايا المتبقية. | من المحتمل أن المخزون المتبقي يغير قوس التلامس. | امنح هذا المخزون حركته الخاصة في عملية التشغيل، والأداة، والتغذية. |
8. حماية الجدران الرقيقة والأرضيات والأسطح المكشوفة
في المرحلة OP10، تبدو القطعة الخام شبه غير قابلة للتلف. بعد عمليتي إزالة عميقتين، قد تصبح مرنة كصينية. هذا التغيير يلفت انتباه المستخدمين لأن البرنامج لم يتغير، بل القطعة فقط هي التي تغيرت. حيثما تسمح الهندسة، يُنصح بالتناوب في إزالة الأجزاء الثقيلة، وترك دعامات أو أجزاء محيطة لدعم التفاصيل الدقيقة، وتأخير إزالة الجدران الرقيقة. تستحق عملية التشطيب على الجدار المرن معالجة خاصة، لا مجرد نسخة من المظهر الخارجي الصلب.
يستحق التثبيت نفس القدر من الاهتمام الذي توليه للسرعة. تأكد من نقطة التلامس المرجعية، وموقع الفك أو أداة التثبيت، وارتفاع الدعامة، وتسلسل الشد. قد تؤدي القوة المفرطة إلى تسطيح القطعة الخام أثناء التشغيل، مما يسمح لها بالارتداد بعد فك التثبيت. أما القوة غير الكافية فقد تسمح بالحركة. يجب إثبات صحة الطريقة على أداة التثبيت الفعلية وتوثيقها.
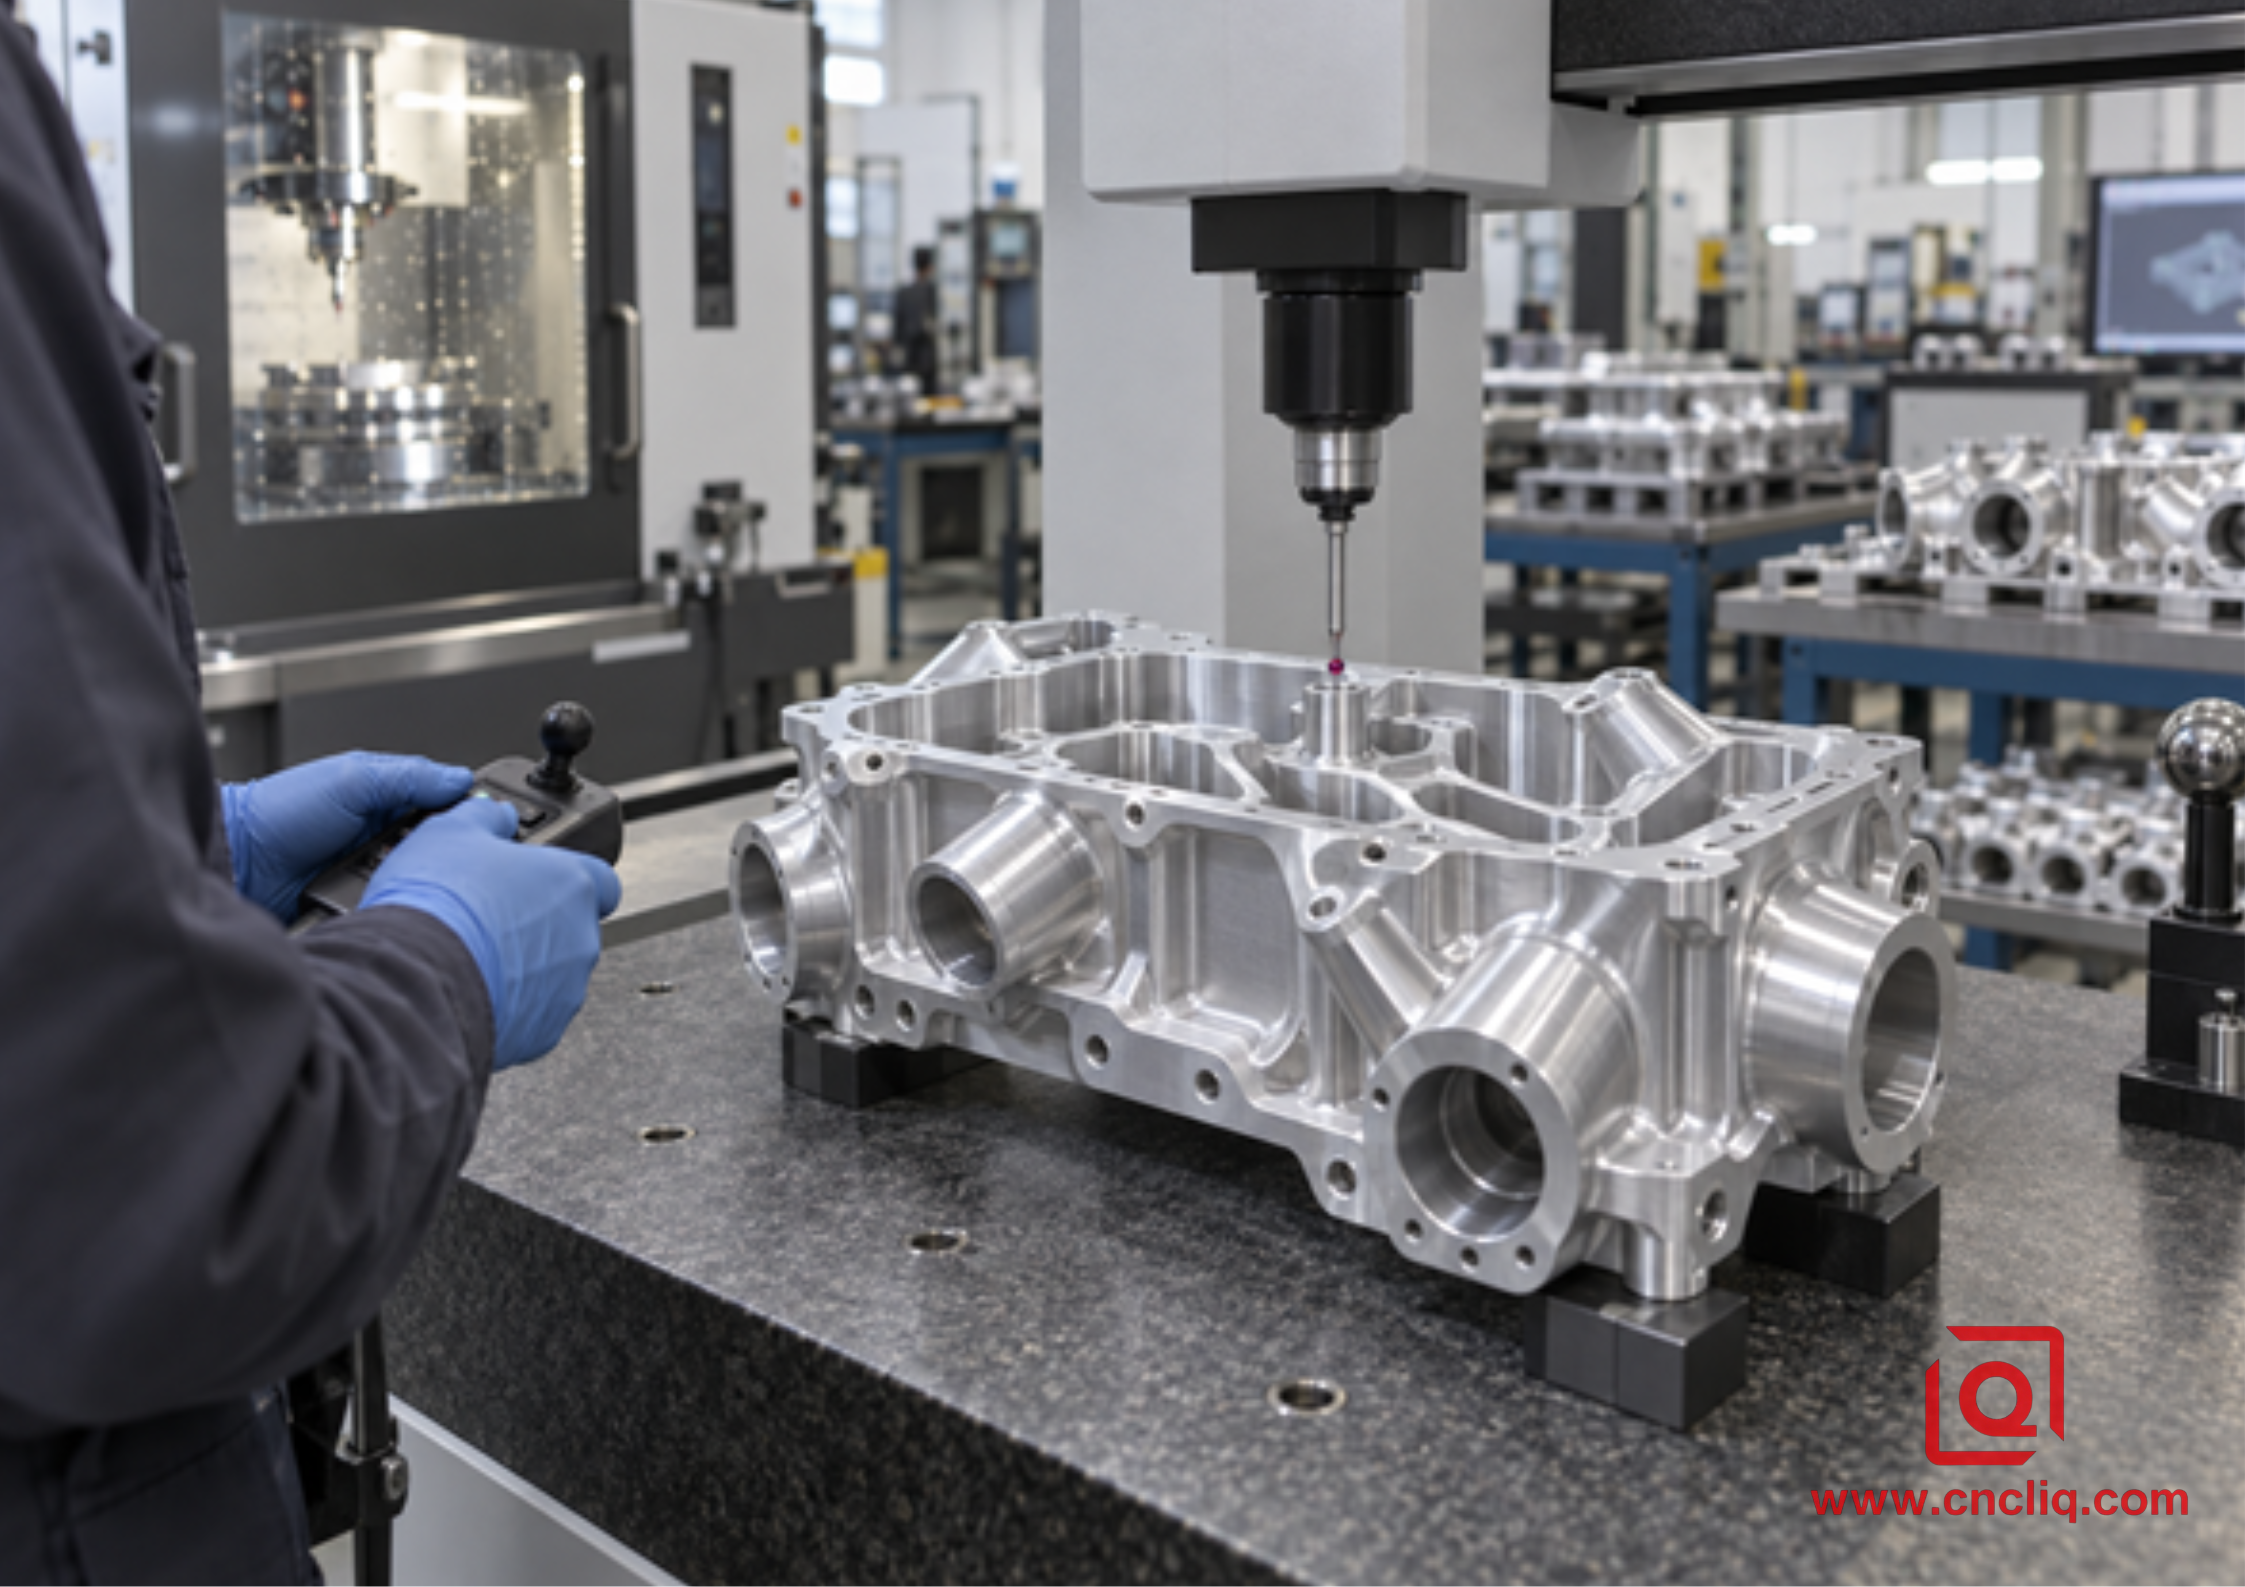
تؤثر درجة الحرارة على كلٍّ من القطعة والقياس. قد لا تتطابق قيمة قياس قطعة ما مباشرةً بعد قطعها وهي ساخنة مع قيمتها بعد استقرار درجة حرارتها. يُحدد معيار ISO 1 درجة حرارة 20 درجة مئوية كدرجة حرارة مرجعية قياسية لتحديد أبعاد المنتج والتحقق منها، ولكن هذا لا يعني أن كل قطعة تصل إلى 20 درجة مئوية فور خروجها من الآلة. لذا، حدد شروط الفحص واجعل خطة العملية تصل إليها.
{width=594 height=420}
9. التحقق من صحة النافذة تغييرًا تلو الآخر
ابدأ تحت الإشراف. تأكد من تجميع الأداة، وإزاحة العمل، والمسافة الفاصلة، واتجاه سائل التبريد أو الهواء، ونسبة المخزون، وإصدار البرنامج الصحيح. شغّل التجربة المخططة بأقل من مستوى الإنتاج المطلوب إذا لم يتم اختبار الإعداد. راقب الصوت، وشكل الرايش، وإخراج الرايش، واتجاه حمل المغزل، وحالة الأداة، والسطح، والنتوءات، ودرجة حرارة القطعة والتركيبة. توقف عند حدوث أي تغيير غير طبيعي؛ لا تنتظر حتى تتعطل الأداة.
غيّر متغيرًا رئيسيًا واحدًا في كل مرة. إذا تغيرت سرعة الدوران، ومعدل التغذية، والتعشيق، واتجاه سائل التبريد، وبروز الأداة معًا، فلن تُفيد النتيجة التالية كثيرًا. سجّل التركيبة المعتمدة، بما في ذلك معايير عمر الأداة ونقطة إعادة ضبط الحافة أو استبدالها. للنطاق المستقر مركز، وليس قيمة عظمى فقط. يجب أن يسير الإنتاج مع مراعاة التباين الطبيعي في دفعة المواد، وتآكل الأداة، وحالة سائل التبريد، ودرجة الحرارة المحيطة.
يُعد تسلسل التحرير المفيد كالتالي:
1. تحقق من مراجعة الرسم، وحالة المواد، واتجاه المخزون.
2. تحقق من هوية الأداة، وحاملها، والبروز، والانحراف، وأقصى سرعة دوران.
3. قم بمحاكاة المسار ومراجعة الحد الأدنى لنصف القطر، ومخزون الراحة، وذروات الاشتباك.
4. تأكد من تلامس التركيب، وتسلسل التثبيت، وخلوص الأداة.
5. قم بإجراء نسخة أولية تحت الإشراف ووثّق الملاحظات.
6. افحص البدلات الأساسية للمرحلة الأولية قبل عملية التشطيب.
7. قم بتثبيت الجزء حسب متطلبات خطة التحكم.
8. إجراء فحص كامل للنموذج الأولي مقابل الرسم الموسع.
9. قم بتجميد البرنامج المُثبت، وورقة الإعداد، وخطة الفحص، وحدود رد الفعل.
10. حالة توضيحية مجهولة المصدر: لوحة تبريد إلكترونية طويلة
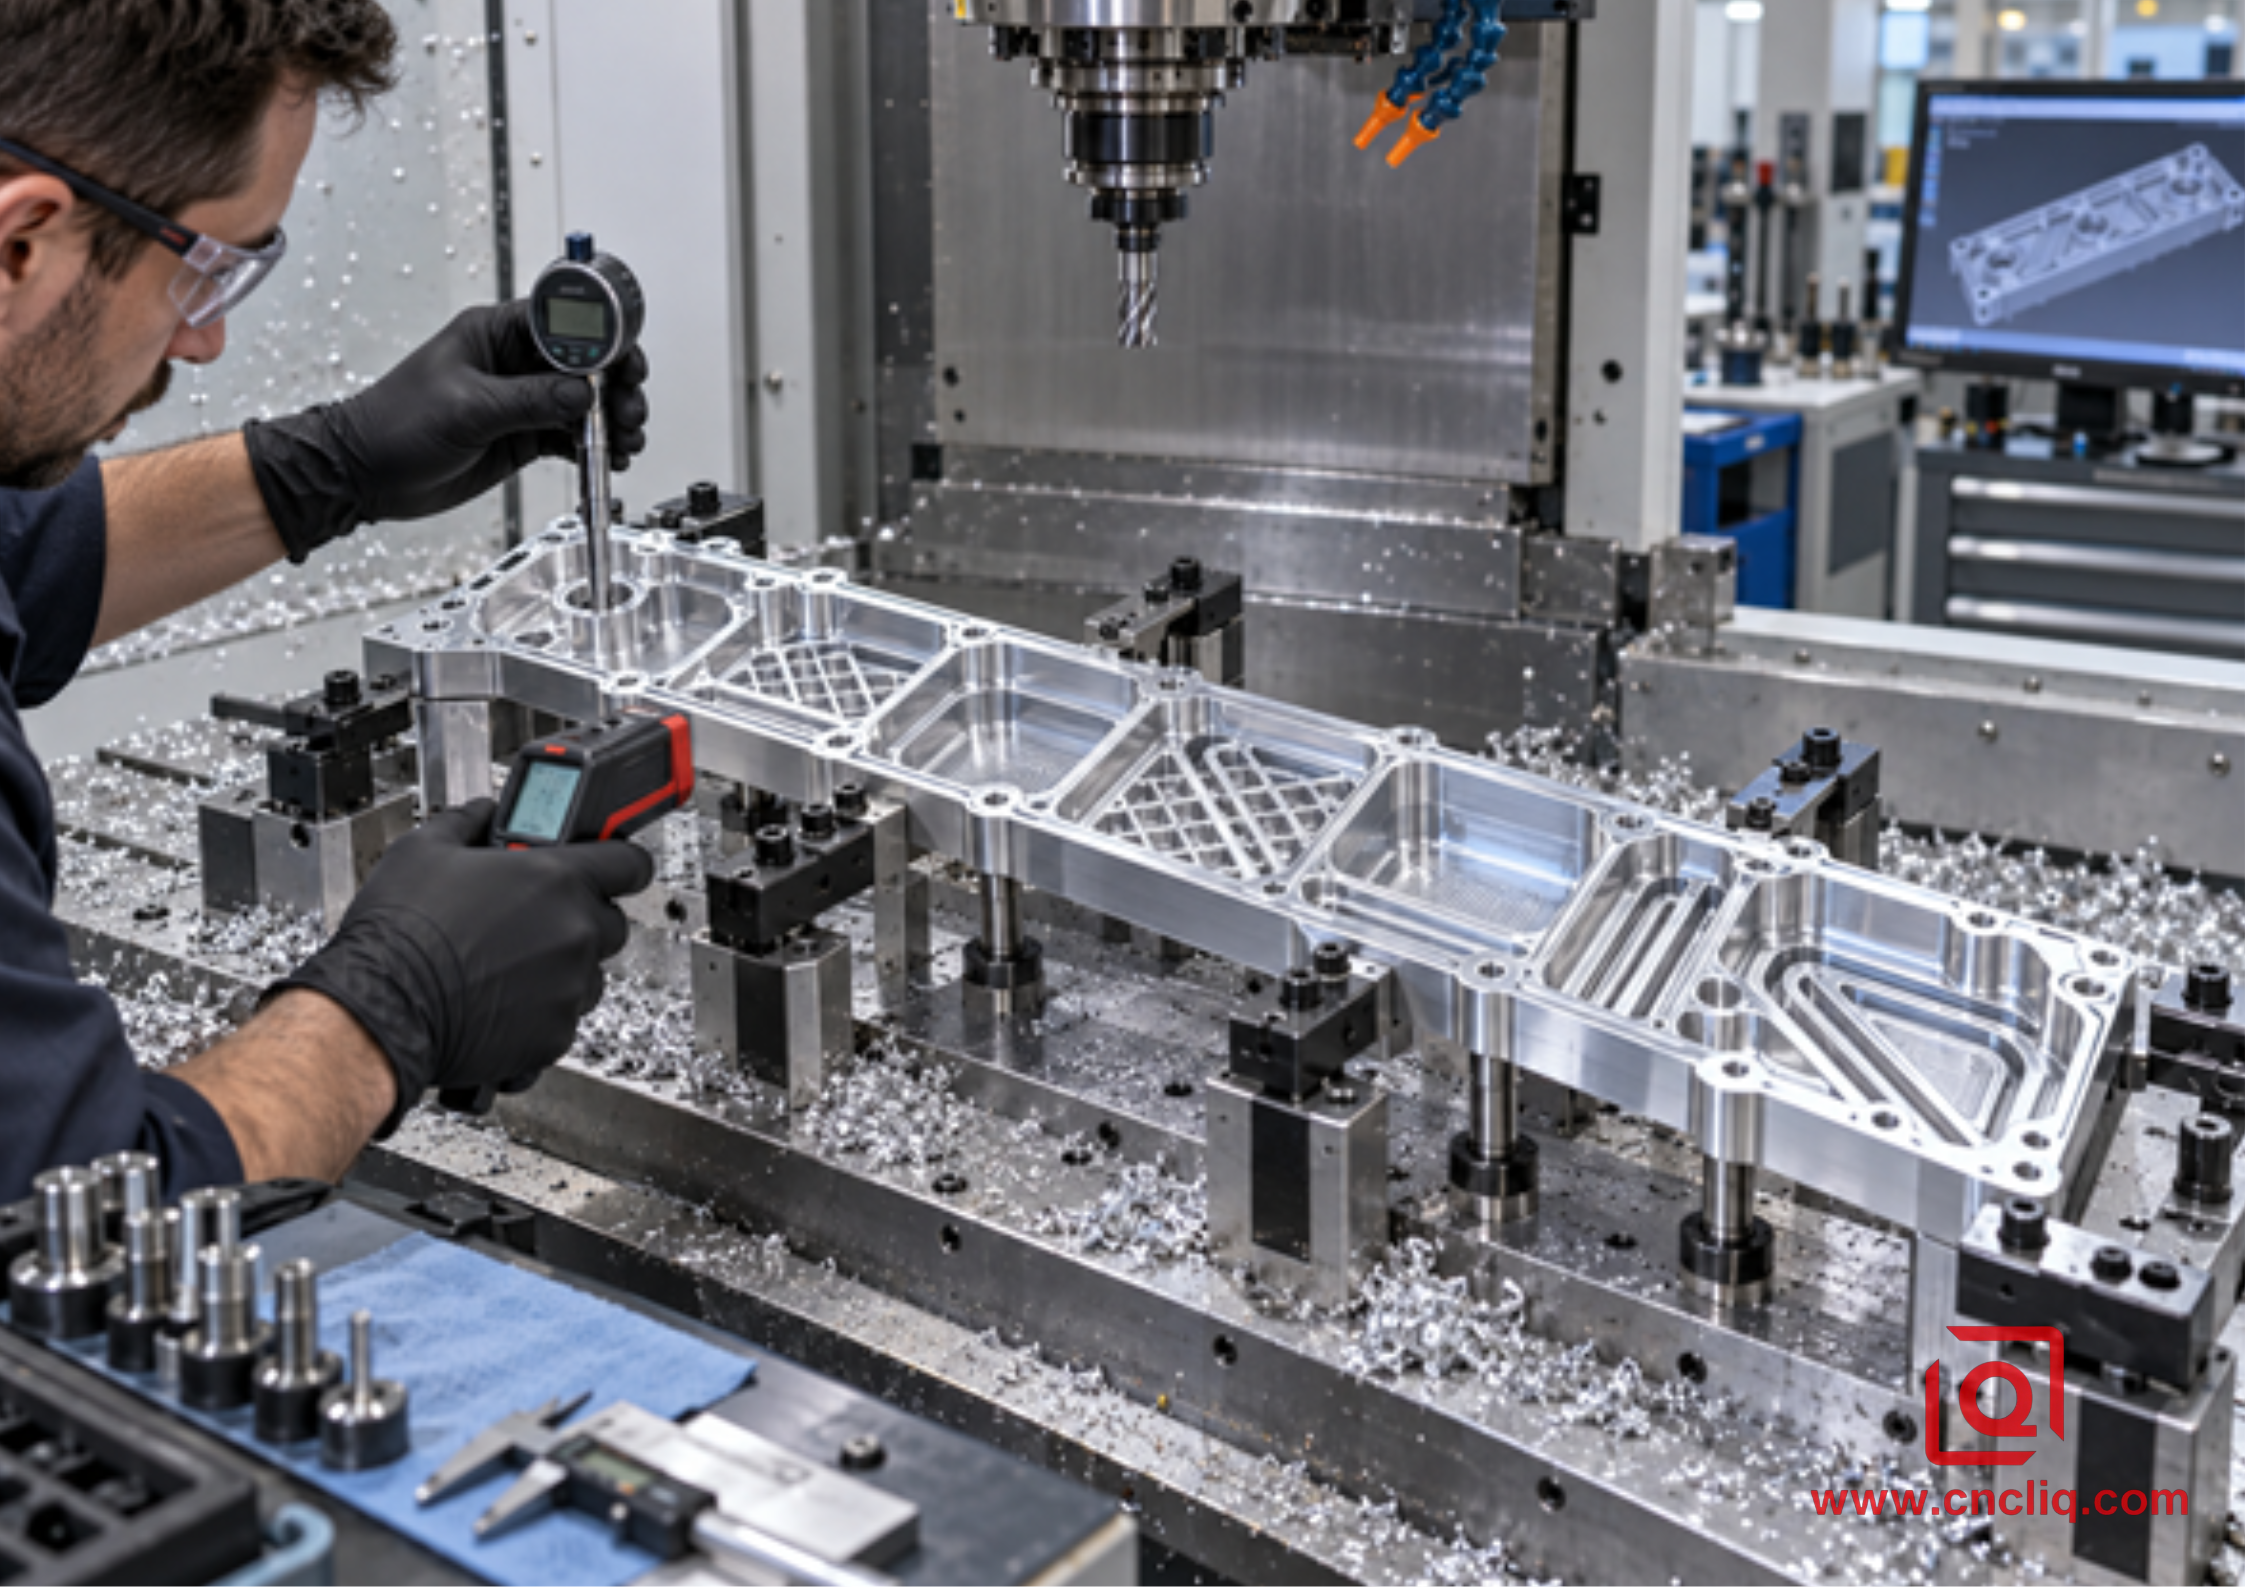
طلب أحد مشتري الإلكترونيات الصناعية، الذي فضّل عدم الكشف عن هويته، لوحة تبريد مخصصة من الألومنيوم 6061، مصنّعة من كتلة مستطيلة. تضمن الرسم عدة تجاويف عميقة لتخفيف الوزن، وقاعدة رقيقة أسفل هذه التجاويف، وفتحات تثبيت مرتبطة بهيكل مرجعي مشترك، وممرات مصنّعة سيتم إغلاقها واختبارها لاحقًا. هذه حالة توضيحية مُبسّطة، مبنية على نطاق عمليات التصنيع باستخدام الحاسوب (CNC) المخصصة والموثوقة لشركة Liqin؛ ولا تتضمن أي معلومات عن وقت الدورة، أو التفاوت المسموح به، أو نتائج التسريب، أو هوية العميل.
لم تبدأ مراجعة المخاطر الأولية بأقصى سرعة دوران. قسّم الفريق المهمة إلى ثلاث مراحل: مرحلة تشكيل أولي باستخدام غلاف صلب، ومرحلة تشكيل تجويف متوازن، ومرحلة تشطيب مضبوطة. تم اختيار قاطع قصير مخصص للألمنيوم ومسار تعشيق ثابت للتشكيل الأولي المفتوح. تم الاحتفاظ بالخامة بالقرب من القاعدة الرقيقة ومناطق البيانات الحرجة لضمان دعمها. استخدمت عملية التشغيل المتبقية أداة أصغر عند الضرورة فقط بدلاً من تمديد القاطع الرئيسي للوصول إلى كل زاوية.
بعد عملية التشكيل الأولي، تم تحرير القطعة وفحصها للتأكد من عدم وجود حركة قبل تثبيت نقاط التشطيب. تم تشطيب الثقوب الحرجة والأسطح المتعلقة بالختم بتسلسل مُحكم، تلاه فحص الأبعاد وفقًا للشروط المحددة. ربط سجل العملية كل مُعامل مُعتمد بمعرف الأداة، والبروز، والتداخل، ومراجعة التثبيت، ونقطة فحص التشطيب. هذه هي القيمة العملية لتقنية التصنيع عالي السرعة (HSM) لبرنامج B2B: ليست مجرد تجربة قطع مُذهلة، بل هي طريقة قابلة للتتبع يُمكن مراجعتها عند تغيير الرسم أو حجم الدفعة أو الشكل الهندسي.
كمثال إنتاجي ذي صلة، تُظهر كتلة مشعب الألمنيوم المصممة خصيصًا من شركة Liqin نوعًا من الهندسة متعددة المنافذ والبيانات التي تستفيد من عمليات التخشين المخططة والتشطيب المُحكم والفحص الموثق. تُعد صفحة المنتج دليلًا على نطاق الخدمة، وليست إذنًا بنسخ أبعادها أو إعدادات عملياتها إلى جزء آخر.
{width=594 height=420}
11. ما يجب إرساله للحصول على عرض أسعار سريع ومفيد
لا يمكن للمورد تقديم عرض سعر لمسار HSM مُتحكم به من لقطة شاشة. أرسل نموذج CAD ثلاثي الأبعاد مُتحكمًا بمراجعته ورسمًا ثنائي الأبعاد. حدد نوع السبيكة، ودرجة الصلابة، ومتطلبات شكل المخزون، والكمية، والطلب السنوي، ووجهة التسليم، ومعالجة السطح، ومتطلبات التوثيق. حدد الأبعاد الحرجة، وبيانات GD&T، وأسطح منع التسرب، وملاءمات التحميل، والأسنان اللولبية، والمناطق التجميلية، ومتطلبات كسر الحواف، وملمس السطح. لاحظ أي مكونات متطابقة أو وظيفة تجميع تُغير كيفية التحكم في إحدى الميزات.
إذا كان لديك بالفعل جزء تالف أو عملية غير مستقرة، فشارك معلومات عن الأداة الحالية، وحاملها، وسرعة دورانها، ومعدل التغذية، ونقطة الوصول، ونقطة الالتحام، ونوع مسار الأداة، والبروز، وطريقة التبريد، وتصميم التثبيت، وموقع العطل، وتقرير الفحص. يمكن أن تساعد صور الرقائق والسطح المتضرر. تُمكّن هذه المعلومات فريق الهندسة من التمييز بين مشكلة في أحد المعايير ومشكلة في الصلابة، أو في المادة الخام، أو في المسار، أو في القياس.
هل تحتاج إلى مراجعة دقيقة لعملية تصنيع هيكل أو مشعب أو لوحة تبريد أو تجهيزات أو كتلة هيكلية مصنوعة من الألومنيوم 6061؟ أرسل الملفات عبر صفحة التواصل الخاصة بشركة Liqin. حدد العناصر الأساسية للتجميع والحجم المستهدف. سيتمكن الفريق حينها من تقييم إمكانية التصنيع وإعداد عرض سعر بناءً على الرسم الفعلي بدلاً من جدول مواد عام.
التعليمات
ما هي سرعة الدوران الآمنة لتشغيل كتلة من الألومنيوم 6061 بسرعة عالية؟
لا توجد سرعة دوران آمنة عالمية. ابدأ بسرعة القطع الموصى بها للقاطع المحدد، واحسب سرعة الدوران من القطر الفعال، ثم تحقق من المغزل، والحامل، والتوازن، والبروز، والطاقة، والتعشيق، وسائل التبريد، والتثبيت. إذا لم تتمكن الآلة من الوصول إلى سرعة الدوران المحسوبة، فاستخدم القيمة الآمنة الممكنة وأعد حساب معدل التغذية حتى لا يتغير حمل الرقائق المطلوب عن طريق الخطأ.
هل يجب استخدام شفرتين أم ثلاث شفرات لتشكيل كتلة 6061 بشكل خشن؟
توفر قاطعة القطع ذات الشفرتين مساحة أكبر للرقائق، وهي مفيدة للفتحات الكاملة، والأدوات الصغيرة، والتجاويف العميقة، أو في حالات محدودية إخراج الرقائق. أما أداة القطع ذات الثلاث شفرات والمخصصة للألمنيوم، فتُحسّن معدل التغذية في عمليات التشكيل المفتوح والتشغيل الخشن ذي التعشيق المستمر، عندما تكون الماكينة ثابتة وتخرج الرقائق بحرية. لذا، اختر الأداة المناسبة بناءً على بيانات تطبيقها، بدلاً من الاعتماد على عدد الشفرات كمعيار وحيد.
ما مقدار التداخل الشعاعي الذي يجب أن تستخدمه أداة HSM؟
استخدم بيانات التلامس الشعاعي المدعومة ببيانات الشركة المصنعة للأداة واستراتيجية التصنيع بمساعدة الحاسوب (CAM) الخاصة بالأداة، والعمق المحوري، والبروز، وحالة المادة. يُعد التلامس الشعاعي الضحل شائعًا في عمليات التشغيل الخشن ذات التلامس الثابت، ولكن النسبة المئوية الصحيحة ليست ثابتة. راجع ترقيق الرقائق، والزوايا الداخلية، ومادة التثبيت، وحركات الدخول، وأي مكان قد يواجه فيه القاطع كمية من المادة أكبر من القيمة الاسمية.
لماذا تتحرك كتلة 6061 بعد عملية التخشين؟
قد ينتج التذبذب عن الإجهاد المتبقي في المادة الخام، أو عدم توازن عملية الإزالة، أو فقدان صلابة المقطع، أو قوة التثبيت المفرطة، أو تلامس أداة التثبيت، أو اختلاف درجة الحرارة بين مرحلتي التشغيل والفحص. تأكد من حالة المادة، وتأكد من خشونة المناطق المتقابلة حيثما أمكن، وحافظ على الدعم بالقرب من الأجزاء الرقيقة، ثم حررها وأعد فحصها في المرحلة المخطط لها، وحدد شروط القياس قبل تغيير سرعة القطع فقط.
ما هي التفاصيل التي تُحسّن بشكل كبير عرض أسعار تصنيع CNC باستخدام سبيكة 6061؟
يرجى تقديم تصميم ثلاثي الأبعاد باستخدام برنامج CAD ورسم ثنائي الأبعاد مُحكم، مع تحديد نوع السبيكة ودرجة صلابتها، ومتطلبات شكل المخزون، والكمية، والحجم السنوي، وبيانات GD&T، والوصلات الحرجة، والخيوط، وملمس السطح، والتشطيب، ومناطق التجميل والختم، ووثائق الفحص، والتغليف، وموقع التسليم. في حال وجود مشكلة في السرعة أو التشوه، يرجى أيضًا تقديم معلومات عن الأداة الحالية، وحاملها، والبروز، وسرعة الدوران، والتغذية، والتعشيق، وسائل التبريد، والتثبيت، وصور الأعطال، وبيانات الفحص.
ملخص
تعتمد عملية التشكيل الحراري عالي السرعة الموثوقة لكتل الألمنيوم 6061 على نطاق تشغيل مُدقَّق، وليس على سرعة دوران مُستعارة. يجب التحكم في مخاطر المواد والميزات، والحساب بناءً على بيانات خاصة بالأداة، والحفاظ على التحكم في التلامس وإزالة الرقائق، وحماية الجدران والأرضيات المعرضة للتلف، والقياس في ظل ظروف محددة، والسماح بالإنتاج فقط بعد مراجعة موثقة للعينة الأولى. للحصول على عرض سعر دقيق، يُرجى إرسال ملف التصميم بمساعدة الحاسوب (CAD) الكامل، والرسم، والكمية، وحالة المواد، والميزات الحرجة، والتشطيب، ومتطلبات الفحص.
معلومات الاتصال
الشركة: شركة نينغبو لي تشين للصناعات المحدودة. خدمة العملاء اليومية ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli @chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
