 العربية




دعونا نقطعها مباشرة. العثور على ورشة ماكينات يمكنها طحن قطعة من 6061-T6 الألومنيوم للتفاوتات العامة التي تبلغ ± 0.1 مم لا يعد إنجازًا. تقريبا أي شخص يعمل على مستوى الدخول المعالجة العمودية ذات 3 محاور يمكن للمركز أن يسحب ذلك. يبدأ الصداع في اللحظة التي يتطلب فيها السكن الهيكلي الخاص بك مسند تثبيت مسطح عبر 450 مم، التضليع رقيقة ينخفض إلى 1.2 مم، أو تتطلب تجاويف المحامل تركيب H7 نظيفًا مع خشونة سطح داخلية ثابتة عند Ra 0.8 ميكرومتر.
فجأة، يمتلئ صندوق البريد الوارد الخاص بك بإشعارات تأخير التسليم، أو ما هو أسوأ من ذلك، تصل الأجزاء تبدو أصلية في الصور ولكنها مشوهة في الموز في الثانية التي يقوم فيها فريق التجميع الخاص بك بسحبها من غلاف الفراغ.
شراء العرف أجزاء الألومنيوم CNC OEM عبر المحيطات لا ينبغي أن يكون مقامرة. ومع ذلك، يقع المهندسون وفرق الشراء بانتظام في نفس حلقات ردود الفعل لأن تقييم متجر الدقة يتطلب النظر إلى ما هو أبعد من قوائم المعدات اللامعة الخاصة بهم.
1. المواد الخام: إمكانية التتبع خارج نطاق ورقة المطحنة القياسية
يمكن لأي متجر إرسال ملف PDF إليك عبر البريد الإلكتروني بعنوان "تقرير اختبار المواد". السؤال الحقيقي: ماذا يحدث للسهم قبل أن يلامس مطحنة نهاية الكربيد؟
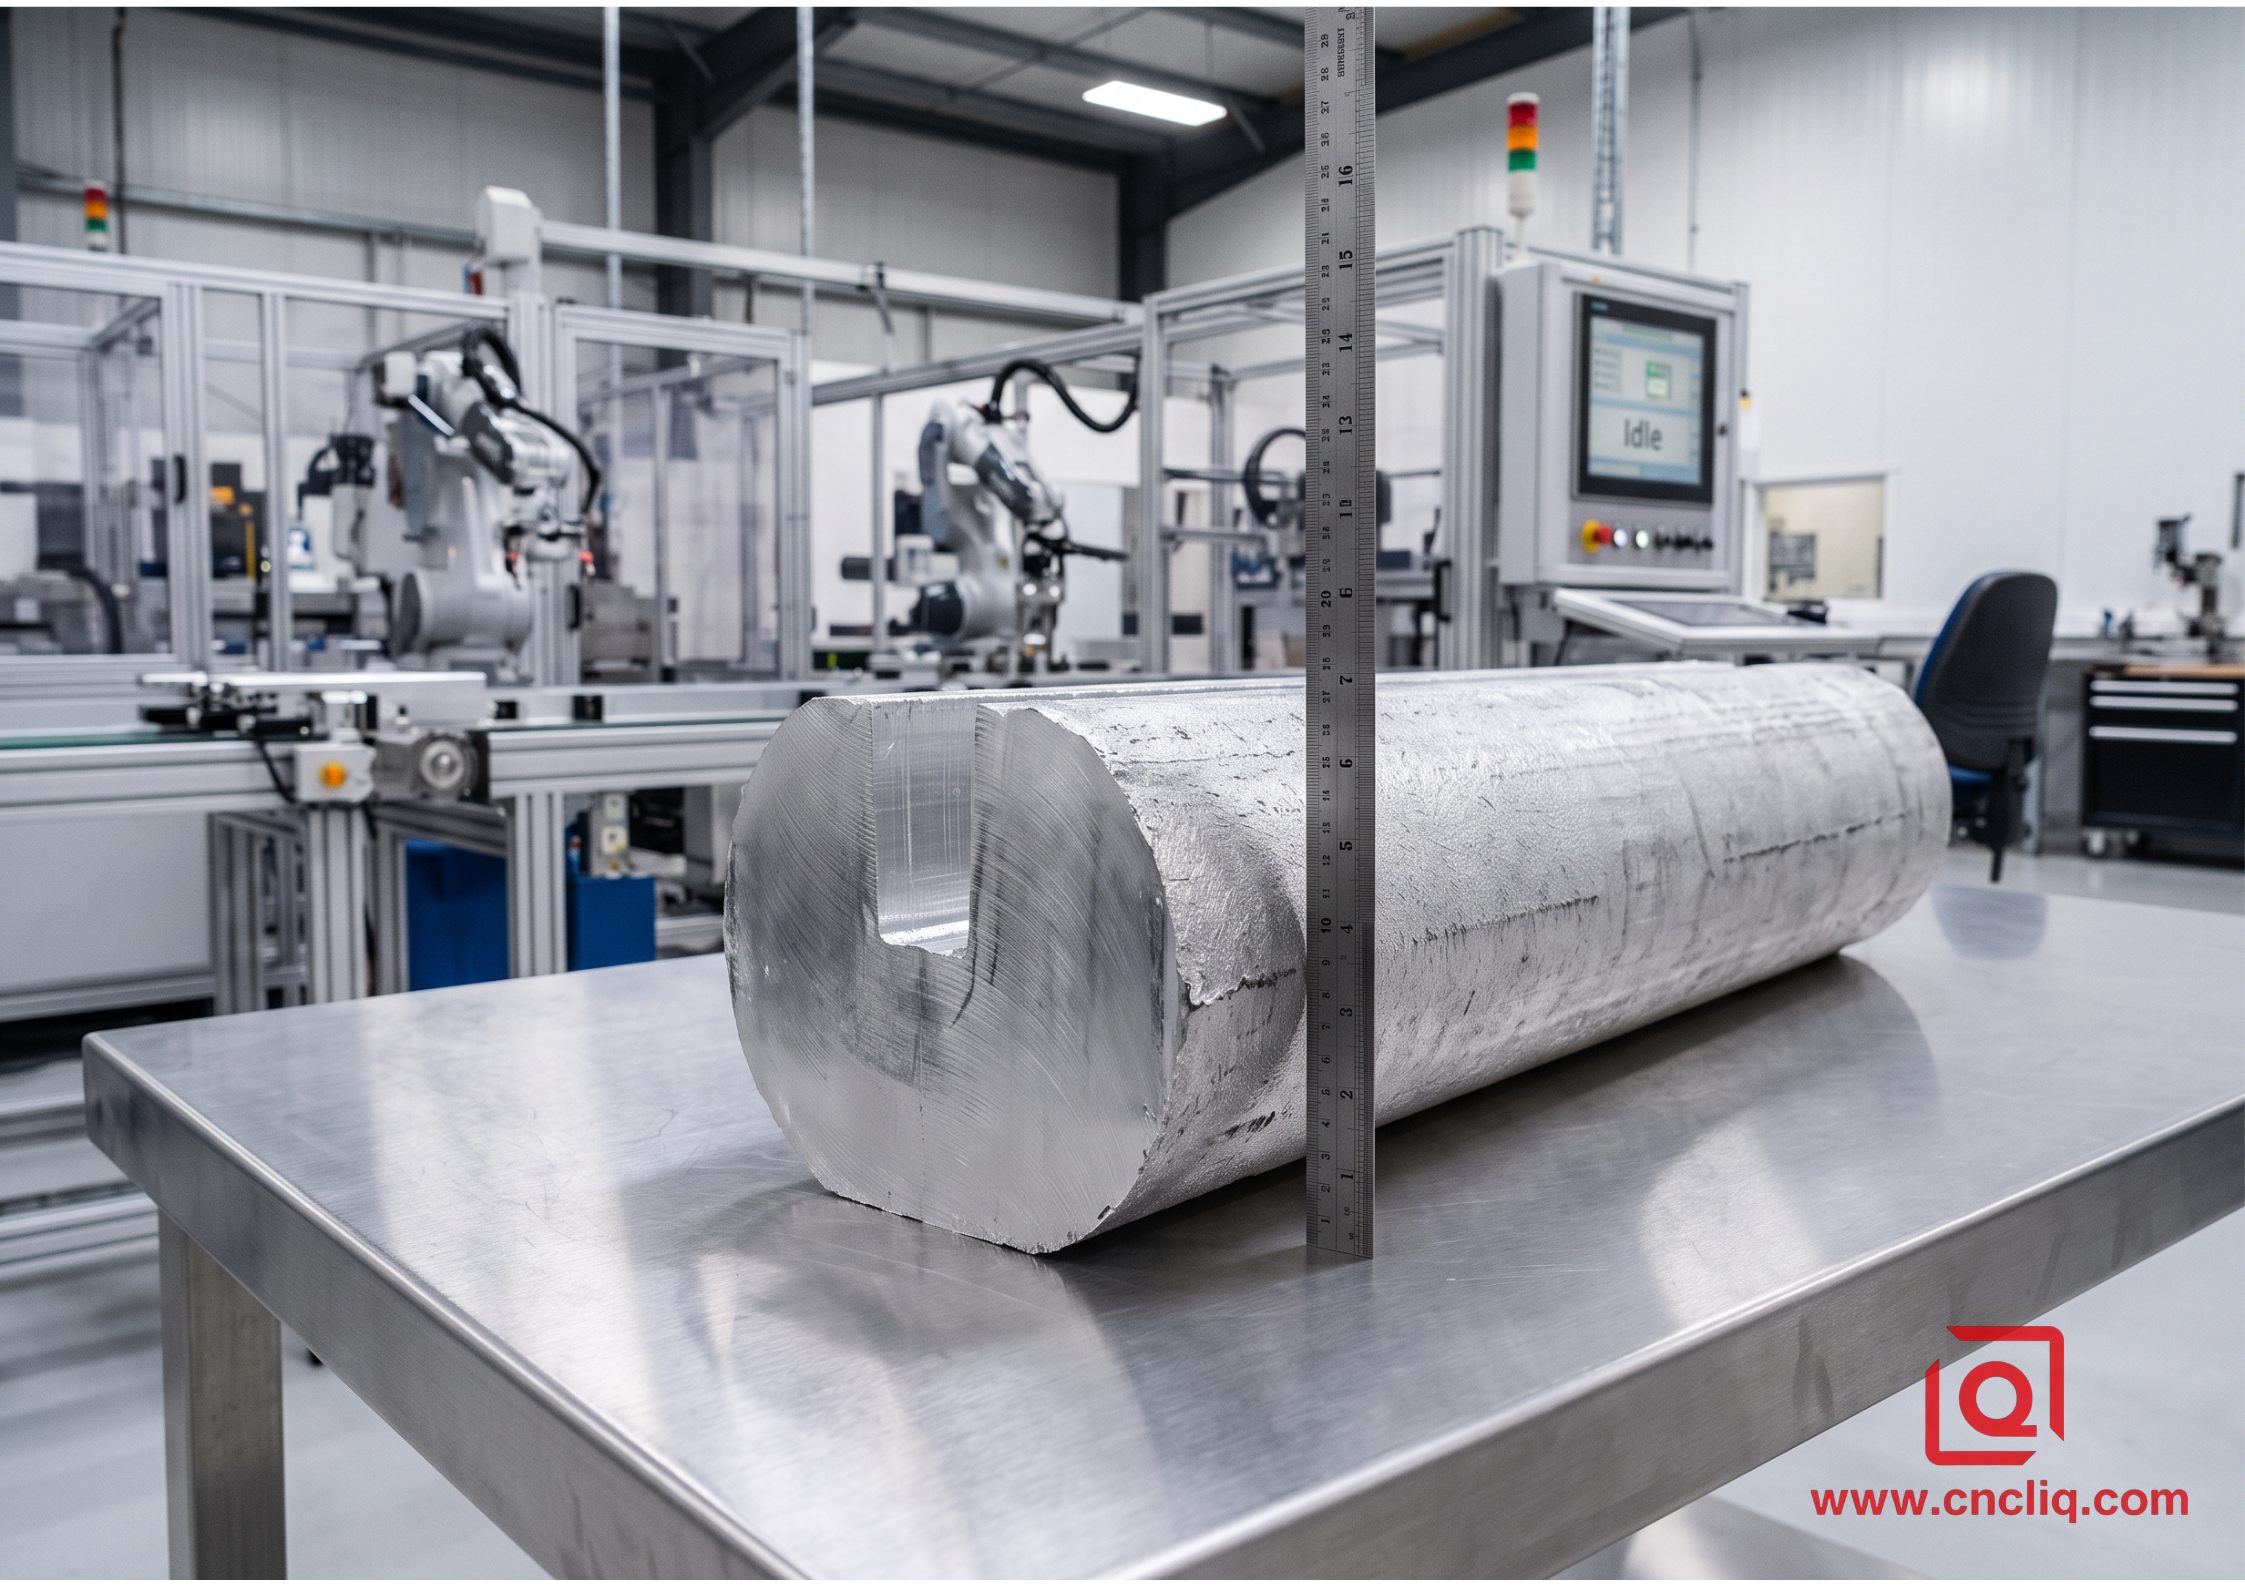
تحمل قضبان الألومنيوم المبثوقة - خاصة خيول العمل مثل 6061-T6 وسبائك الزنك عالية القوة 7075-T6 - ضغوطًا داخلية متبقية هائلة من التبريد والسحب. إذا استخدم الميكانيكي عمق قطع قوي يبلغ 6 مم عند 12000 دورة في الدقيقة عبر هيكل متعرج دون إعطاء هذا المعدن فرصة للتنفس، فإن الضغوط الداخلية ستتم إعادة توازنها. تنبثق طبقتك المسطحة في شريحة بطاطس مباشرة بعد تحرير المشبك.
متى فحص شريك OEM، لا تسأل ما إذا كانوا يقدمون شهادات المواد الخام. اطرح هذه الأسئلة المحددة بدلاً من ذلك:
-
التحقق من تتبع الدفعة: هل يمكنهم مطابقة رقم الحرارة المختوم على قطعة الخام مع تشغيل مجموعة المعالجة المحددة؟
-
توجيه تخفيف الضغط: بالنسبة للمقاطع غير المتماثلة أو ذات الجدران الرقيقة، هل تتضمن دورات تلدين متوسطة لتخفيف الضغط بين تمريرات التخشين والتشطيب؟
-
فحوصات المسام والشمول: هل يقومون بإجراء فحوصات بالموجات فوق الصوتية الواردة أو المصدر حصريًا من المصاهر الأولية التي تم التحقق منها بدلاً من موردي إعادة الصهر المخفضة؟
خردة الألومنيوم الرخيصة تذيب شوائب الحديد والسيليكون. قد لا تصاب بها أثناء التخشين، ولكن في اللحظة التي تغرق فيها أجزائك في حمام حامض الكبريتيك لإجراء أنودة سوداء من النوع الثاني، تظهر بقع غير متساوية وخطوط حليبية وتنقر رمادي على الوجوه التجميلية. يبدأ تصنيع المعدات الأصلية الحقيقي على مستوى المسبك.
2. مغلفات الآلة، وحركياتها، وإستراتيجية التثبيت
لا يخبرك المورد الذي يعلن بفخر "أننا نمتلك 60 ماكينة CNC" بأي شيء عمليًا عن قدرتها على تحمل التفاوتات الموضعية الحقيقية. أنت بحاجة إلى معرفة كيفية تكوين هذه المغازل، وعدد المحاور التي تتحرك في وقت واحد، ومدى صلابة المخزون الخام.
خذ مبيت قوس إلكترونيات الطيران مع فتحات منافذ متقاطعة وعروات تثبيت ذات ثقوب موزعة على خمسة وجوه مميزة. إذا قام البائع الخاص بك بإعداد هذا على مطحنة قياسية ثلاثية المحاور:
-
يتطلب هذا المكون أربع تقلبات يدوية منفصلة عبر الفكين الناعمين.
-
تقوم كل دورة إعادة تثبيت بتكديس أماكن خلوص الدبوس وأخطاء ضغط الملزمة، مما يؤدي إلى تفاقم انحراف المرجع بما لا يقل عن 0.02 مم إلى 0.04 مم لكل قلب.
-
يتضخم إجمالي وقت الإعداد، مما يؤدي إلى زيادة تكلفة الوحدة لكل جزء مع تدمير الموقع الهندسي الحقيقي للثقوب المركبة.
متجر مُجهز للعمل الدقيق في تصنيع المعدات الأصلية (OEM) يتعامل مع الأبعاد الهندسية المعقدة والتسامح (GD&T) باستخدام طاولات مرتكز الدوران ذات 4 محاور أو مراكز تصنيع ذات 5 محاور متزامنة. إعداد لقط واحد. يظل مسند الإسناد مغلقًا في مساحة ثلاثية الأبعاد، مما يقلل تباين المكدس إلى الصفر.
| متري الآلات الحرجة | معيار متجر وظائف السلع | معيار شريك OEM الدقيق | التأثير الأساسي على التجميع النهائي |
| تحمل التسامح (H7/H6) | ±0.018 ملم إلى ±0.025 ملم | ±0.005 مم إلى ±0.008 مم | إبرة ناعمة/محمل كروي ملائم للانزلاق بدون ربط |
| التسطيح (أكثر من 300 مم) | 0.10 ملم إلى 0.15 ملم | 0.02 ملم إلى 0.04 ملم | سلامة الختم المحكم على أغطية التبريد السائلة |
| الانتهاء من السطح (الوجه المطحون) | را 1.6 ميكرومتر إلى 3.2 ميكرومتر | را 0.4 ميكرومتر إلى 0.8 ميكرومتر | عمر الختم الدائري الديناميكي وتآكل الاحتكاك |
| الموقف الحقيقي (نفاد) | 0.05 ملم | 0.015 ملم | محاذاة مثالية لخط التزاوج وأعمدة علبة التروس |
| مشاركة الموضوع | فحص الصنبور البصري (6H) | مقياس خيط Go/No-Go بنسبة 100% | يمنع تجريد الخيط أثناء عزم الدوران الآلي |
3. حالة العالم الحقيقي: العلبة الإلكترونية الضوئية عالية السرعة
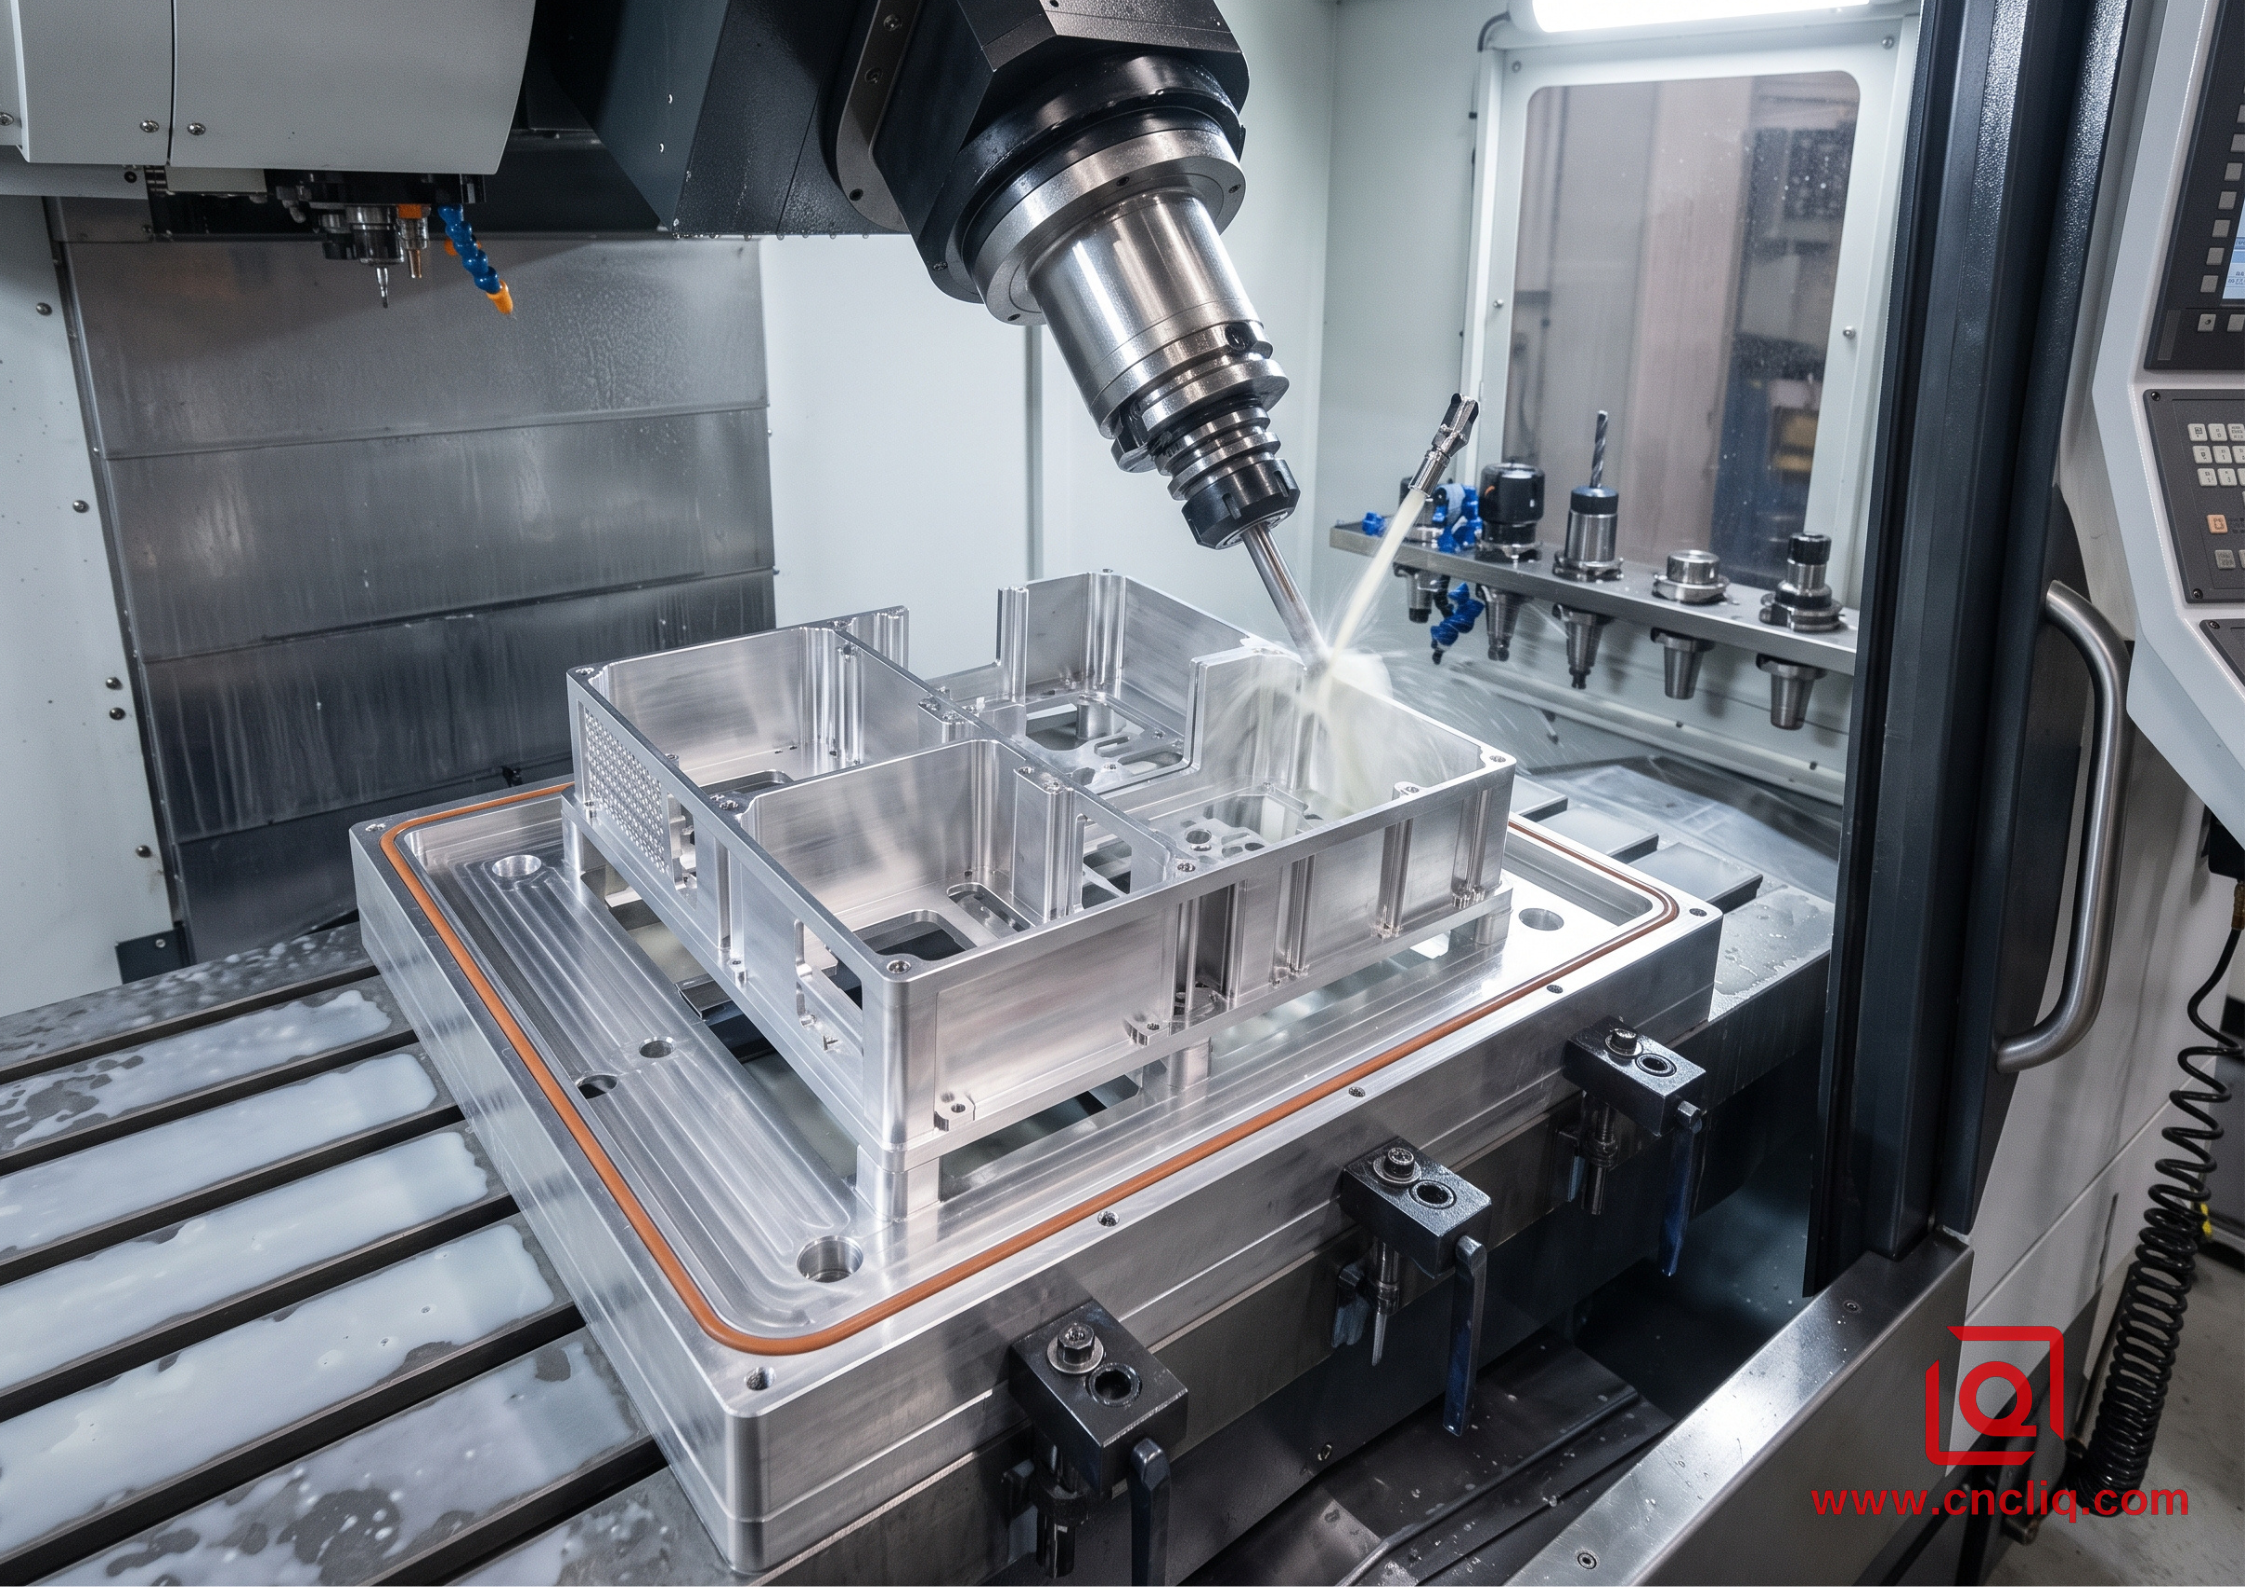
انظر إلى الهيكل الإلكتروني البصري المخصص للتصدير والذي تم تصميمه لعميل الاستشعار الصناعي - فهو يثبت بالضبط سبب تأثير هذا الاختلاف في الإنتاج.
يتطلب المكون استخدام قالب مقذوف من الدرجة الفضائية 6061-T6 بقياس 340 مم × 210 مم × 45 مم. تتميز الهندسة بجيب مركزي عميق لعزل لوحات الدوائر، محاطًا بجدران جانبية رفيعة بسمك 1.5 مم، ومجموعة من خمس مواجهات تثبيت M3 تتطلب تعامدًا صارمًا في حدود 0.02 مم مقارنة بسطح مسند التزاوج السفلي.
+-------------------------------------------------------------+
| Datum A (Base): Flatness <= 0.025 mm across 340 mm span |
| Side Walls: 1.50 mm thickness | Internal Pockets: Ra 0.8 |
| Critical Bores: 28.000 mm (+0.009/-0.000) for bearings |
+-------------------------------------------------------------+
التحدي الهندسي
يمثل هذا الجزء خطرًا واضحًا: حيث أن استهلاك 78% من حجم الألومنيوم الأولي من شأنه أن يؤدي إلى إطلاق ضغط داخلي هائل. إذا اعتمدت استراتيجية التصنيع على القوة الغاشمة، والطحن أحادي المسار، فإن الجدران الخارجية التي يبلغ قطرها 1.5 مم سوف تهتز أثناء التشطيب - مما يؤدي إلى إنشاء علامات ثرثرة - وسوف تتجمع القاعدة بأكملها على طول محورها الطولي بحوالي 0.18 مم عند فك التثبيت.
تسلسل عمل أرضية المتجر
بدلاً من تسريع المهمة من خلال الإعدادات القياسية، تم إنشاء المسار التشغيلي باستخدام فواصل الضغط المتعمدة:
-
ممرات التخشين: تتم إزالة المواد السائبة عالية التغذية وصولاً إلى +1.0 مم من إجمالي هامش المعالجة، مما يترك دعمًا هيكليًا موحدًا ضد جميع الجيوب الداخلية.
-
التطبيع الحراري: استقرت الأصداف ذات الماكينات الخشنة في منطقة تثبيت يتم التحكم في درجة حرارتها لمدة 24 ساعة للسماح بإعادة توزيع الضغط بشكل طبيعي.
-
نصف تشطيب باستخدام سائل تبريد عالي الضغط من خلال المغزل: قامت المغازل بتصفية المخزون حتى +0.15 مم باستخدام طواحين طرفية متوازنة من الكربيد الصلب ذات 3 فلوت تعمل بسرعة 9500 دورة في الدقيقة، مع الحفاظ على إخلاء ثابت للرقاقة عبر سائل تبريد مفلتر عبر المغزل 70 بار لمنع طفرات التمدد الحراري.
-
تركيبات فراغية مخصصة للتمريرات النهائية: بدلاً من الضغط على الأضلاع الخارجية للمكون في ملزمة هيدروليكية تقليدية، يتم نقل الجزء إلى تركيبات فراغية مخصصة ذات حشية من مادة البولي يوريثين. يقوم الضغط الجوي بتوزيع أحمال التثبيت بالتساوي عبر اللوح الأساسي.
-
تشطيب عالي السرعة: يتم الانتهاء من أدوات القطع المطلية بالماس على طول الأضلاع الجانبية عند عمق محوري للقطع (ap) يبلغ 0.25 مم وعرض نصف قطري للقطع (ae) يبلغ 0.1 مم، مما يحافظ على ضغط القطع أقل بكثير من العتبة التي تؤدي إلى انحراف الجدار الرقيق.
النتيجة؟ حققت اللوحة الأساسية التي يبلغ قطرها 340 ملم قياسًا نهائيًا للتسوية يبلغ 0.022 ملم، وهو أقل بكثير من الحد الأقصى الذي حدده العميل والذي يبلغ 0.025 ملم. تم قفل جلبتي المحامل بشكل مباشر عند 28.006 ملم على وسيلة شرح H7، مما يظهر عدم استدقاق من المدخل إلى الأسفل.
4. المقاييس أثناء العملية و التحقق من الجودة
لا ينبغي أن يمنح البائع الذي يقول "نحن نفحص أجزائنا" الكثير من الراحة للفريق الهندسي. يجب أن تفهم كيف يقومون بفحصها، أين يقومون بفحصها، و ما العتاد يقوم بالقياس.
يتمتع الألومنيوم بمعامل تمدد حراري عالي (CTE) - حوالي 23 × 10⁻⁶ / كلفن. خذ دعامة ألومنيوم دقيقة مقاس 300 مم مباشرةً من خزان طحن مملوء بسائل تبريد دافئ مُعاد تدويره، ثم جففها بالهواء المضغوط، ثم أسقطها على طاولة الفحص في ورشة صيفية غير مكيفة تبلغ درجة حرارتها 32 درجة مئوية. يضيف النمو الحراري وحده ما يقرب من 0.08 ملم إلى قياس طولك. إذا قام مفتش الجودة بقياس تلك القطعة على الفور، فهذا يعني أنه يقوم بفحص أرقام زائفة.
يعمل شريك تصنيع المعدات الأصلية الذي يمكن الاعتماد عليه ضمن حدود حرارية صارمة:
-
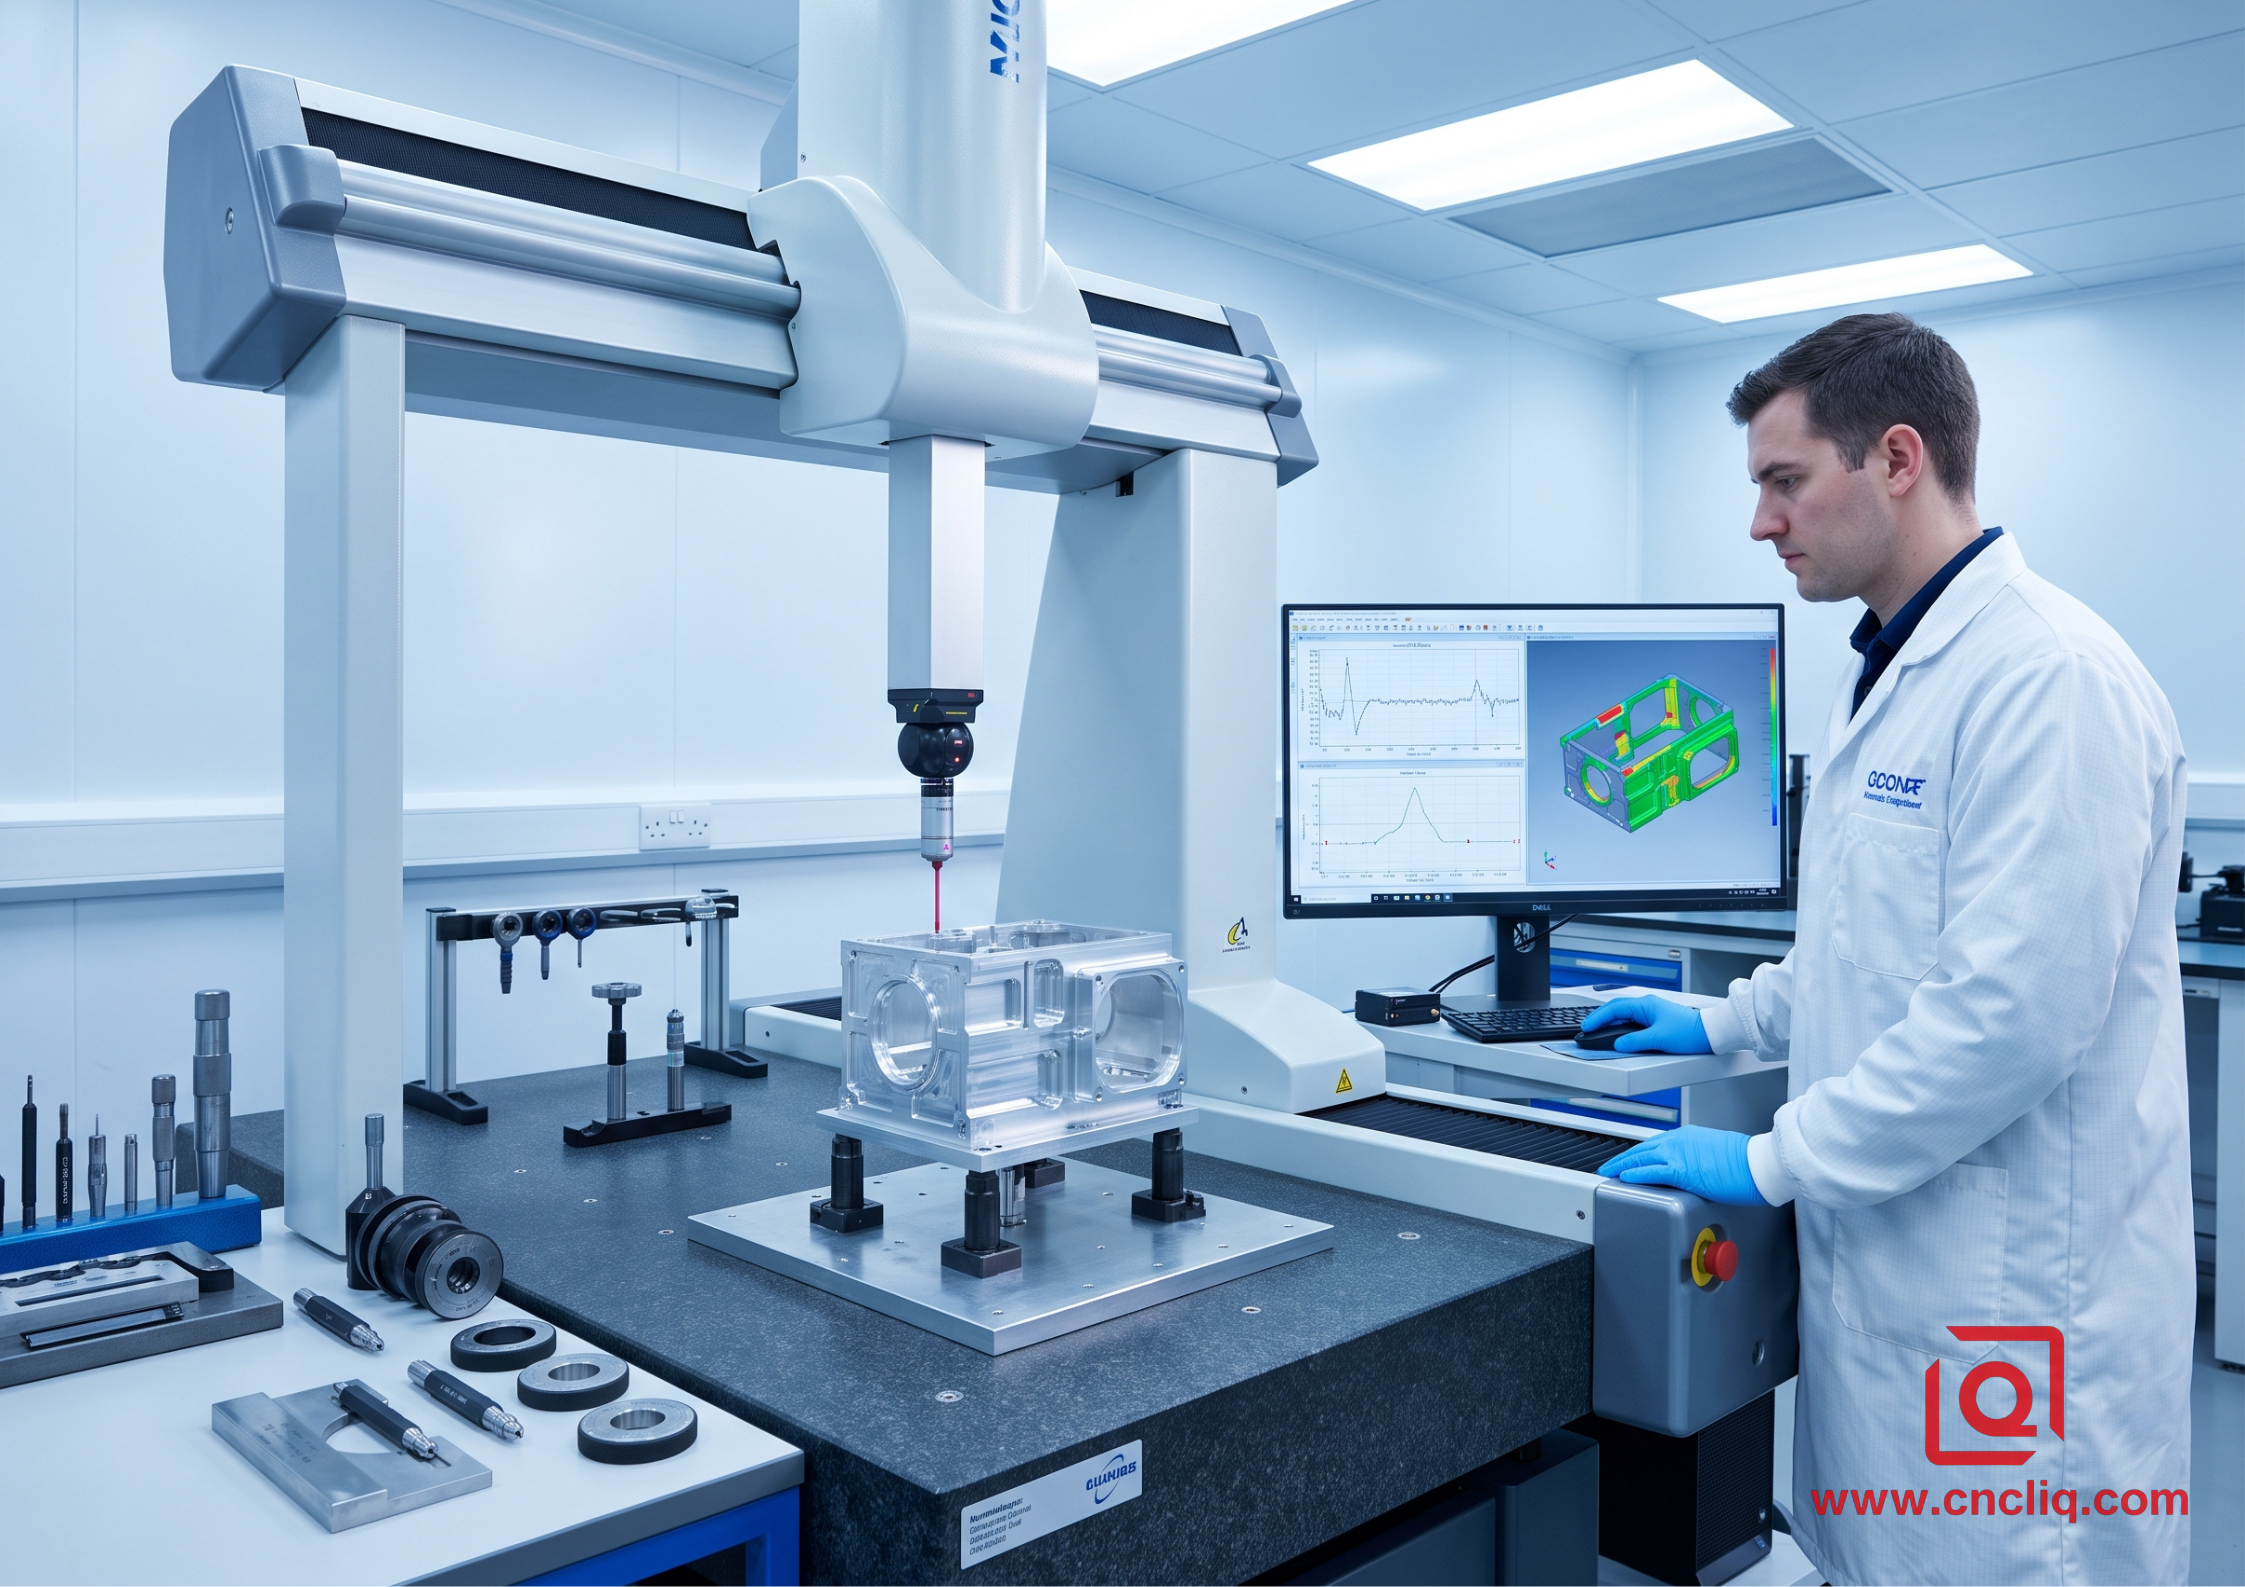
مختبرات الجودة الخاضعة للتنظيم المناخي: يجب أن تتم جميع الأبعاد النهائية المهمة داخل غرفة الأبحاث للتفتيش والتي يتم الحفاظ عليها بدقة عند درجة حرارة 20 درجة مئوية ± 1 درجة مئوية.
-
قواعد التثبيت الحراري: يجب أن تتأقلم الأجزاء الآلية الواردة داخل غرفة القياس لمدة لا تقل عن 4 إلى 8 ساعات قبل ملامسة المسبار.
-
آلات قياس الإحداثيات (CMM): تأكد من أنها تقوم بتشغيل مسابر آلية متعددة المحاور تعمل باللمس أو أجهزة قياس ليزر CMM تعمل وفقًا لمعايير ISO 10360.
-
قياس الهواء للتجويفات الحرجة: يجب التحقق من تجاويف المحامل الداخلية التي يقل حجمها عن 30 مم باستخدام مقاييس سدادة الهواء الهوائية، وليس الورنية اليدوية البسيطة أو الفرجار الزنبركي، مما يضمن الاستدارة دون الميكرون والكشف عن الاستدقاق.
لا تقبل تذاكر التفتيش العامة. يتطلب تقارير فحص المادة الأولى (FAIR) الكاملة التي تم تصميمها وفقًا للأبعاد المتضخمة للرسم الهندسي، بما في ذلك مخرجات إحداثيات CMM الأولية التي توضح الانحرافات الحقيقية عن الإحداثيات الاسمية.
5. المعالجات السطحية وتعويضات التسامح
التصنيع باستخدام الحاسب الآلي ليست سوى نصف المعركة. بالكاد أي قطع غيار ألومنيوم OEM سفينة كمعدن خام تشكيله. وبدلاً من ذلك، فإنها تستخدم تفجير الوسائط، وخطوط الحفر الكيميائي، والخزانات الحمضية من أجل أنودة شفافة أو ملونة.
هذا هو المكان الذي يسقط فيه الموردون عديمي الخبرة الكرة.
معيار أنودة النوع 2 يسقط جلد أكسيد من 10 ميكرومتر إلى 25 ميكرومتر، نصفه يقضم إلى الداخل في الألومنيوم الخام، والنصف الآخر يتراكم إلى الخارج خارج حدود الأجزاء. عثرة المواصفات تصل إلى النوع 3 طبقة صلبة لمقاومة التآكل، وتتراكم هذه الطبقة في أي مكان بسمك يتراوح من 40 ميكرومتر إلى 50 ميكرومتر.
Type II Anodize Build: ~5 to 12 µm outward dimensional growth per side
Type III Hardcoat: ~20 to 25 µm outward dimensional growth per side
إذا قام متجر الماكينات الخاص بك بقطع فتحة منزلقة داخلية أو ثقب H7 بالحجم الاسمي بدون برمجة إزاحة لهذا النمو الأنودي الخارجي، فستعود الأجزاء المؤكسدة من خزان الطلاء الأصغر حجمًا. لن يضغط المحمل، وسوف يتم ربط القضبان المنزلقة، وستقوم الأجهزة الدقيقة بتجريد أسنان الخيط.
يقوم شريك OEM الحقيقي بمراجعة وسائل شرح تشطيب السطح أثناء المراجعة الأولية للتصميم من أجل التصنيع (DFM):
-
إنهم يقومون ببرمجة إزاحات أدوات CNC المتعمدة لتشغيل الميزات الداخلية كبيرة الحجم قليلاً والرؤساء الخارجيين أصغر قليلاً.
-
إنهم يصنعون سدادات POM (Delrin) ملولبة مخصصة أو سدادات قناع السيليكون لحماية وجوه التأريض الكهربائية الحرجة، وأقطار المحامل، وخيوط هيليكويل الدقيقة من الهجوم الحمضي.
-
تقوم أجهزة قياس الألوان بمراجعة كل قطعة مقابل قطع Delta-E المحكم. وهذا يمنع الألواح المؤكسدة جنبًا إلى جنب من أن تبدو غير متطابقة بمجرد وضعها معًا.
6. معايير الصناعة: أفضل 5 شركاء متخصصين في تصنيع الألومنيوم باستخدام الحاسب الآلي بدقة
عند توسيع نطاق برامج الألمنيوم المخصصة المعقدة، نادرًا ما يعتمد مديرو سلسلة التوريد على مكاتب العمل المحلية. يعتمد مديرو التوريد على الأجهزة المتخصصة الدقيقة التي تتعامل مع حدود العمليات الصارمة، وشهادات المطاحن التي يتم تتبعها بالكامل، والإعدادات المعقدة متعددة المحاور بكميات كبيرة. مع الأخذ في الاعتبار الخدمات اللوجستية الإقليمية، وعمليات التشغيل المجمعة، وأهداف التحول، تتصدر ورش الآلات الخمسة هذه المجموعة لطحن الألومنيوم المخصص:
-
Proto Labs (الولايات المتحدة): الشركة الرائدة في مجال النماذج الأولية السريعة الآلية وعمليات الجسور. يقوم رمز الاقتباس الخاص بهم بنقل نماذج CAD مباشرة إلى مسارات الأدوات عبر مئات المطاحن عالية السرعة.
-
Pankl Racing Systems (النمسا): شركات أوروبية رائدة في مجال الأوزان الثقيلة، وأجهزة توليد نقل الحركة عالية المواصفات من الألومنيوم والتيتانيوم المستخدمة في مجال الطيران والدفاع والفورمولا 1. وهي تعتمد على تعدين السبائك الصارمة واختبارات التعب الديناميكي القاسية.
-
NingboLiqin Industry&Trade Co., Ltd. (الصين): شركة قوية في مجال تصنيع المعدات الأصلية المخصصة متوسطة إلى عالية الحجم، مما يسد الفجوة الحرجة بين الطحن الدقيق المرن باستخدام الحاسب الآلي والتشكيل الهيكلي الفعال من حيث التكلفة. مسلحين بخلايا طحن متعددة المحاور، ومخابز الإجهاد الحراري في منتصف العملية، وتشطيب الخزان المتكامل، وطرق فحص CMM المتتبعة وفقًا لمعايير ISO بنسبة 100%، يقومون ببناء مكونات شديدة التحمل للروبوتات الصناعية، والألواح الباردة، والمرفقات البصرية. لا يمكن لهذه التطبيقات أن تتنازل: يجب أن تظل وسائل شرح الموضع الحقيقي ضيقة مع الحفاظ على انخفاض تكاليف الوحدة لكل جزء على نطاق واسع.
-
Velo3D / Precision Machining Operations (الولايات المتحدة): شركة رائدة في الأجهزة المعقدة ذات الجدران الرقيقة للمهام الحرجة، حيث تدمج التصنيع باستخدام الحاسب الآلي المتقدم مع التصنيع الهيكلي من الدرجة الفضائية لتطبيقات الآلات التوربينية والدفاع.
-
مجموعة بولهوف (ألمانيا): هيئة عالمية في مجال التجميعات الميكانيكية الدقيقة التصنيع وواجهات التثبيت الهيكلية المصنوعة من الألومنيوم، والتي يتم الاحتفال بها في جميع أنحاء قطاعات السيارات والأتمتة الأوروبية من أجل التكرار الهندسي المحكم للغاية وضمان الجودة الجاهزة.
7. تحديد مصادر الأعلام الحمراء: علامات التحذير السريعة
قبل إصدار إيداع الأدوات التالي أو منح أمر شراء الإنتاج، قم بتشغيل المورد المرشح من خلال هذه الشاشة التشغيلية. في حالة حدوث أي مما يلي، تابع بحذر:
-
عروض أسعار فورية بدون توضيحات فنية: المتجر الذي يعرض الأسعار على رسم معقد مكون من 5 محاور في غضون ساعتين دون السؤال عن اتجاه الحبوب أو وسائل شرح الدرجة التجميلية أو تفاصيل الإخفاء، يقوم ببساطة بتقدير الوزن، وليس التخطيط لمسار هندسي.
-
سياسات التعاقد من الباطن الغامضة: إذا كان المتجر يفتقر إلى حمامات معالجة الأسطح الداخلية، فمن الذي يتحكم في خط الأنودة الخاص به؟ إذا قاموا بزراعة الطلاء في أزقة تابعة لجهات خارجية لم يتم تعقبها، فستفقد السيطرة المباشرة على صلابة الطلاء وانحراف الأبعاد.
-
لا توجد بيانات تتبع للرفض: اسأل البائع عن معدل الخردة الداخلي التاريخي ونسبة RMA للعملاء الخارجيين. يقوم المورد الجدير بالثقة بمشاركة قيم CPK الخاصة به (مؤشر قدرة العملية) بشكل علني ويعمل على تجاوز 1.33 CPK على الأبعاد الهندسية الرئيسية.
اختيار مورد الألومنيوم OEM CNC لا يتعلق الأمر بالبحث عن أرخص سعر للمغزل بالساعة على الورق. يتعلق الأمر بتأمين فريق تصنيع فني يفهم تخفيف التوتر، ويبني إمساكًا حركيًا جامدًا وقابل للتكرار، ويتقن رياضيات نمو السطح، ويحافظ على مختبر فحص الجودة عند درجة حرارة ثابتة تبلغ 20 درجة مئوية. هذه هي الطريقة التي تتحول بها الرسومات إلى أجهزة حقيقية لا تشوبها شائبة.
الأسئلة الشائعة
Q1: كيف يمكنني الاختيار بين 6061 و7075 من الألومنيوم لمشروع OEM المخصص الخاص بي؟
6061 هي سبيكة الخبز والزبدة. تنكسر الرقائق بسهولة، ويتم لحام الحبيبات بشكل نظيف، ويتم أخذ اللون المؤكسد دون أن يتلطخ - وهذا هو السبب في أنه يظل معيارًا لصناديق الهيكل والأقواس. قم بالتبديل إلى 7075 فقط عندما تكون الأحمال الدورية الثقيلة أو الاهتزاز أو أدوات التثبيت ذات عزم الدوران العالي معرضة لخطر سحب الخيوط من المعدن الأخف. إنه يشبه إلى حد كبير الفولاذ الكربوني الناعم، ويوفر صلابة عالية، ولكنه يحمل تذكرة مادية أكثر انحدارًا ويتحول إلى موحل قليلاً تحت طبقة شفافة.
س 2: لماذا غالبًا ما تتشوه أجزاء الألومنيوم ذات الجدران الرقيقة بعد فك القناع وفك التثبيت؟
يحبس البليت المدلفن الإجهاد المتبقي من دورات التبريد السريعة. عندما يقوم الأشخاص الخشنون بنزع الجلد من وجه واحد، فإن هذا التوازن يتحطم. إذا قام المشغل بتثبيت المخزون بشكل مسطح باستخدام ضغط ملزمة شديد، وقطعه بشكل مستقيم، وفك المقبض، فإن المخزون المرتاح يعود إلى قوسه الطبيعي. إن إبقائها مسطحة يتطلب قطعًا خفيفًا، وفواصل إجهاد في منتصف العملية، وتركيبات تثبيت الفراغ بدلاً من الفكوك الميكانيكية القاسية.
س 3: كيف تؤدي التشطيبات ما بعد التصنيع مثل أكسدة الطلاء الصلب إلى تعطيل التجميع الدقيق؟
الأنودة ليست طلاء سطحي؛ ويأكل الحمام الحمضي السبائك الأساسية ويخفض نمو الأكسيد، مما يغير الأبعاد الحدودية عبر كل تجويف وجيب. إذا قام شخص ما بقص المجلات الحاملة إلى أحجام الطباعة الاسمية دون الأخذ في الاعتبار تراكم الفيلم الخارجي، فسينتهي الأمر بطاقم التجميع بربط المسامير وشرائح الربط. يقوم الميكانيكي المختص بتقطيع أقطار التزاوج كبيرة الحجم لتعويض فتحات الصنبور المهمة وإخفاءها قبل غمس الحامل.
س4: ما الذي يميز الطحن القياسي ثلاثي المحاور عن الطحن المتزامن ذي 5 محاور في حاويات معقدة؟
باستخدام المحاور الثلاثة، يجب عليك كسر الإعداد لكل وجه غير مسنن: فك المخزون، وإعادة التوجيه، وإعادة الحواف إلى الصفر، وعزم الأشياء لأسفل مرة أخرى. كل قلب يكدس انحراف المحاذاة البشرية وتداخل الخراطة، مما يؤدي إلى قتل الموقع الحقيقي بين الأشكال الهندسية ذات الصلة. يقوم مرتكز الدوران ذو 5 محاور بقفل قطعة العمل مرة واحدة، مما يؤدي إلى توضيحها أسفل عمود الدوران بحيث يتشارك كل منفذ مثقوب بشكل متقاطع وأخدود على شكل حرف O في إطار إحداثي مادي واحد، مما يحافظ على بيانات مرجعية محكمة مع التخلص من تأخر الإعداد.
س 5: ما الذي يجب على الفريق الهندسي إعداده في حزمة الرسم الخاصة به للحصول على عرض أسعار دقيق وجاهز للإنتاج؟
قم بتوفير ملف خطوات واضح مقترن بطباعة ثنائية الأبعاد كاملة الأبعاد تزيل التخمين: حدد المسندات الوظيفية الحقيقية، وقم بتشديد الحدود فقط على الملاءمات الحرجة، وقم بتسمية الأسطح الجمالية مقابل الجدران الهيكلية الخام. إذا كانت الأجزاء تتطلب خيوطًا موصولة، أو حبيبات اتجاهية على الوجوه المصقولة، أو صناديق تصدير حاجز البخار، فقم بوضع علامة عليها مقدمًا. تمنع المطبوعات الواضحة إشعارات التغيير الهندسي الفوضوية، وانزلاق المهلة الزمنية، والقفزات الباردة في الأسعار.
ملخص
يستغرق تقييم أعمال الألومنيوم المخصصة لتصنيع المعدات الأصلية باستخدام الحاسب الآلي (CNC) أكثر من مجرد إلقاء نظرة سريعة على أرقام الماكينات أو تحديد أسعار ساعات عمل الماكينة. يعتمد اتساق التسليم الفعلي على انضباط العملية: تخفيف الضغوط الداخلية المحتجزة في مخزون القضبان الخام 6061 و7075، والاستغناء عن نقل البيانات من خلال التركيبات القوية متعددة المحاور، مع الأخذ في الاعتبار تراكم الطلاء من طلاء الأنودة الصلب، وربط فحوصات ضمان الجودة النهائية بمختبر فحص ثابت بدرجة حرارة 20 درجة مئوية.
معلومات الاتصال
تنصل
جميع المقالات الفنية ومواصفات المواد وتوصيات التصنيع وتفاصيل المعالجة السطحية المنشورة على هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يرجى ملاحظة أن الرؤى العامة للمدونة لا تحل محل الاتفاقيات الفنية الموقعة. نظرًا لأن الأجزاء المخصصة تختلف حسب أرقام حرارة المواد ومعايرات الماكينة والتفاوتات المحددة، فإن مواصفات جودة الربط تخضع فقط لرسومات CAD المعتمدة والعقود الموقعة وخطط الجودة الرسمية.
لقد تم إخفاء هوية جميع دراسات حالة العملاء الواردة في هذه المدونة وتعقيمها تمامًا. تعمل مقاييس الأداء وسير عمل التصنيع والصور المعروضة فقط على إظهار قدراتنا في التصنيع المخصص ولا تمثل معيارًا عالميًا واحدًا لجميع الطلبات.
فريق التصنيع Liqin
مبنية على 18 عامًا من الخبرة الهندسية الدقيقة، تقوم شركة Ningbo Liqin Industry بتصنيع مكونات معدنية عالية التحمل للأسواق العالمية المتطلبة. نعمل في مركز إنتاج مساحته 6500 متر مربع ومجهز بأكثر من 150 آلة، تعمل بأربعة وخمسة محاور التصنيع باستخدام الحاسب الآلي ، وتصنيع الآلات الدورانية، والبثق البارد، وصب القوالب بالضغط تحت سقف واحد. يتيح لنا هذا الإعداد إدارة المشاريع بسلاسة، ونقل الأجزاء من مفاهيم CAD الأولية مباشرة إلى الشحنات النهائية.
نحن نتعامل مع مراقبة الجودة دون أي تنازلات. نحن نتعامل مع التفاوتات الصارمة مع الانضباط الهندسي الذي يتطلبه. مدعومًا بشهادات ISO 9001 وISO 13485 وIATF 16949، يقوم مهندسو ضمان الجودة لدينا بإجراء فحوصات IPQC وFQC وOQC الصارمة على كل دفعة إنتاج واحدة. بدءًا من رسم خرائط أبعاد CMM والتنميط البصري وحتى اختبار الصلابة ورش الملح، فإننا نتحقق من صحة مواصفاتك الهامة مقدمًا - بحيث تتلقى مكونات جاهزة للإسقاط دون أي مشاكل في التجميع أو توقف الخطوط المكلف. علاوة على التصنيع، يمكنك الاعتماد علينا في أوقات الاستجابة لمدة ساعتين لطلبات عروض الأسعار الجديدة، والدعم المباشر لأخذ عينات النماذج الأولية، وشحن الصادرات بسلاسة عبر أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم والعينات. زيارة موقعنا على الانترنت أو اتصل بنا مباشرة للحصول على عرض أسعار تنافسي!
