 العربية




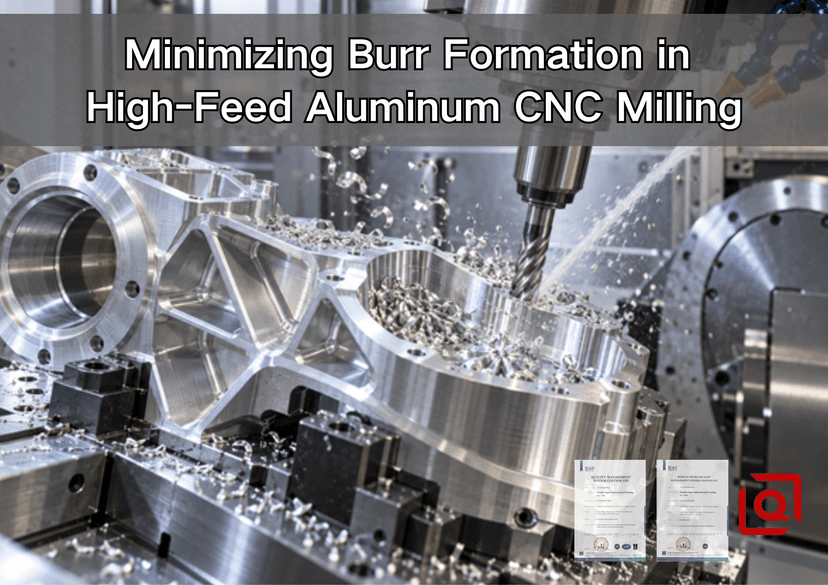
هل ما زالت نتوءات الريش، أو حواف الخروج المدرفلة، أو إزالة النتوءات يدويًا تستنزف الوقت بعد دورة طحن بدت مثالية من خلال النافذة؟ افتح الباب وافحص الحافة قبل أن يلجأ أحد إلى الفرشاة. يشرح هذا الدليل الفحوصات التي يمكن للفني استخدامها أثناء عملية الاختبار، كما يوضح للمشترين ما يحتاجه المورد لتقديم عرض سعر موثوق لعملية تصنيع ألومنيوم عالية التغذية.
تُخبرنا النتوءات عن الكثير. ففي اللحظة الأخيرة من القطع، ينثني المعدن المتبقي أو يتدحرج أو يتلطخ بدلاً من أن ينفصل. أحيانًا يكون السبب هو حافة متآكلة، وفي أحيان أخرى يكون اتجاه خروج المعدن أو جدار رقيق يتحرك تحت الحمل. وتساهم عوامل أخرى في ذلك، مثل نوع السبيكة، وسماكة الرايش، والانحراف، وتوجيه سائل التبريد، وصلابة التثبيت. إذا لم يتم ضبط سلسلة التغذية، سيتحسن وقت دورة القطع بينما تنخفض تكلفة القطعة المقبولة تدريجيًا.
الحل العملي في ورشة الإنتاج، قبل بدء تشغيل المغزل
ابدأ بقاطع ألومنيوم حاد ذي زاوية ميل موجبة وأقصر مدى ممكن. حافظ على ثبات القطع، وقم بعمل رقاقة حقيقية، وحدد كيفية خروج الأداة من الحافة قبل الضغط على زر بدء الدورة. أزل الرقائق حتى لا تمر مرة أخرى عبر الأخاديد. إذا كانت الحافة الحساسة تستحق تمريرة تشطيب خاصة بها، فقم بذلك. إن مجرد خفض معدل التغذية ليس حلاً فعالاً: فقد تبدأ الحافة بالاحتكاك، وترتفع درجة الحرارة، ويتراكم الألومنيوم.
اعتبر بيانات الشركة المصنعة للأداة نقطة انطلاق، وليست وصفة عامة. اختبر العملية على سبيكة المعدن الفعلية، والحامل، والتركيب، والآلة، ونظام التبريد، والشكل الهندسي للأداة. ثم تحقق من النتيجة في بداية ومنتصف ونهاية فترة صلاحية الأداة.
لماذا يمكن أن ينتج عن التغذية العالية إما حافة أنظف أو نتوء أكبر؟
الألومنيوم معدن مطاوع. بالقرب من حافة خروج غير مدعومة، يمكن للجزء المتبقي من المعدن أن يدور ويتمدد تحت تأثير قوة القطع قبل أن ينكسر. قد ينتج عن ذلك نتوء رقيق، أو نتوء سميك، أو نتوء جانبي، أو حافة متراكمة. يشير فصل "تشكيل النتوءات وإزالة النتوءات من سبائك الألومنيوم" المنشور في IntechOpen (متاح للجميع) إلى أن حجم النتوءات يتأثر بعوامل متداخلة وليس بإعداد واحد للتغذية أو السرعة. لا يوجد إعداد واحد يتحكم في النتيجة. تتضافر قوة المادة ومطاوعتها مع قوة القطع، وعمق القطع، وحمل الرايش، وشكل الأداة، وزاوية الخروج، وحالة الحافة.
هذا يفسر معضلة شائعة في خطوط الإنتاج. يقوم أحد المبرمجين بزيادة معدل التغذية لكل سن، فيحصل على نتوء ثانوي أصغر وأسهل في الإزالة لأن الحافة تقطع بشكل حاسم. بينما يقوم مبرمج آخر بزيادة معدل التغذية على قاطع مهترئ، فيحصل على نتوء كبير لأن القوة والانحراف يرتفعان أسرع من قدرة الحافة على القطع. كلا الملاحظتين قد تكونان صحيحتين.
يكمن الفرق المفيد بين معدل التغذية المبرمج وسُمك الرقاقة الفعلي. وتخضع تغذية الطاولة لهذه العلاقة:
معدل التغذية، Vf = سرعة دوران المغزل، n × عدد الأسنان، z × معدل التغذية لكل سن، fz
لنفترض قاطعًا بثلاث شفرات يعمل بسرعة 18000 دورة في الدقيقة. مع حمولة رقائق مُثبتة تبلغ 0.06 مم/سن، تُعطي الحسابات معدل تغذية طاولة يبلغ 3240 مم/دقيقة. هذه الحسابات ليست توصية لأداة غير معروفة. إنها توضح كيف أن تغيير سرعة الدوران أو عدد الشفرات مع الحفاظ على معدل التغذية ثابتًا يُغير العمل المُنجز بواسطة كل حافة. عند انخفاض التداخل القطري، يمكن أن يؤدي ترقيق الرقائق إلى تقليل سُمك الرقائق الأقصى، لذا يجب أن يتبع التعويض استراتيجية التصنيع بمساعدة الحاسوب (CAM) وإرشادات مُصنِّع الأدوات.
أولاً، حدد نوع البرغي الذي لديك بالفعل
كثيراً ما يصف المشغلون كل حافة غير مرغوب فيها بأنها نتوء، لكن موقعها وشكلها يشيران إلى أسباب مختلفة. لذا، يُنصح بفحص القطعة قبل تنظيفها بالفرشاة أو التلميع لتجنب إخفاء أي أثر للنتوء.
ما تراه | الآلية المحتملة | التحقق الأول | الاستجابة الأولية العملية |
ريشة رقيقة على الحافة العلوية | انسياب البلاستيك عند حافة مدعومة بشكل طفيف؛ قد تكون الحافة تحتك. | كمية الرقائق، والحدة، واتجاه المرور النهائي | استعد رقاقة القطع، استخدم حافة حادة موجبة، غيّر اتجاه الخروج |
انقلاب سميك عند مخرج المقطع الجانبي | قوة خروج عالية وانحناء المواد غير المدعومة | زاوية الخروج، المخزون المتبقي، تآكل القاطع | أعد توجيه المخرج، وقلل من بدل التشطيب، واستبدل الحافة البالية. |
ركز بور على جانب واحد | الانحراف، أو الميل، أو الحمل غير المتساوي على الأسنان، أو تأثير الخروج الاتجاهي | حامل، مغزل، انحراف الأداة، اتجاه المسار | قم بتصحيح مسار الدوران وقارنه بالمسار المعدل. |
شفاه فاتحة اللون | حافة متراكمة أو التصاق الألومنيوم | قناة، ضبط سائل التبريد، حالة الحافة، إعادة قطع الرقائق | استبدل الأداة التالفة، وحسّن عملية التشحيم والتفريغ. |
ينمو البرّ خلال الدفعة | تآكل الحواف التدريجي أو الانحراف الحراري | صور القطعة الأولى مقابل صور القطع اللاحقة وحمل المغزل | حدد معيارًا لتغيير الأدوات قبل حدوث عطل مرئي |
جدار نظيف لكن الكسر خشن عند لسان رفيع | ينهار دعامة قطعة العمل عند نقطة الاختراق | دعم التركيب وصلابة الجدار المحلية | أضف دعم النسخ الاحتياطي، أو غيّر التسلسل، أو اترك جسرًا مُتحكمًا به |
التقط الصورة قبل إخراج الفرشاة، واذكر رقم الأداة وموقع الحافة. بجانبها، دوّن نوع السبيكة ودرجة صلابتها، وطريقة التشغيل، واتجاه الحافة، وعدد القطع، ووزنها، وحالة سائل التبريد. أضف قراءة لارتفاع النتوءات أو نتيجة واضحة (موافق/غير موافق). ملاحظة تقول فقط "تحسين إزالة النتوءات" لن تفيد فريق العمل التالي بشيء.
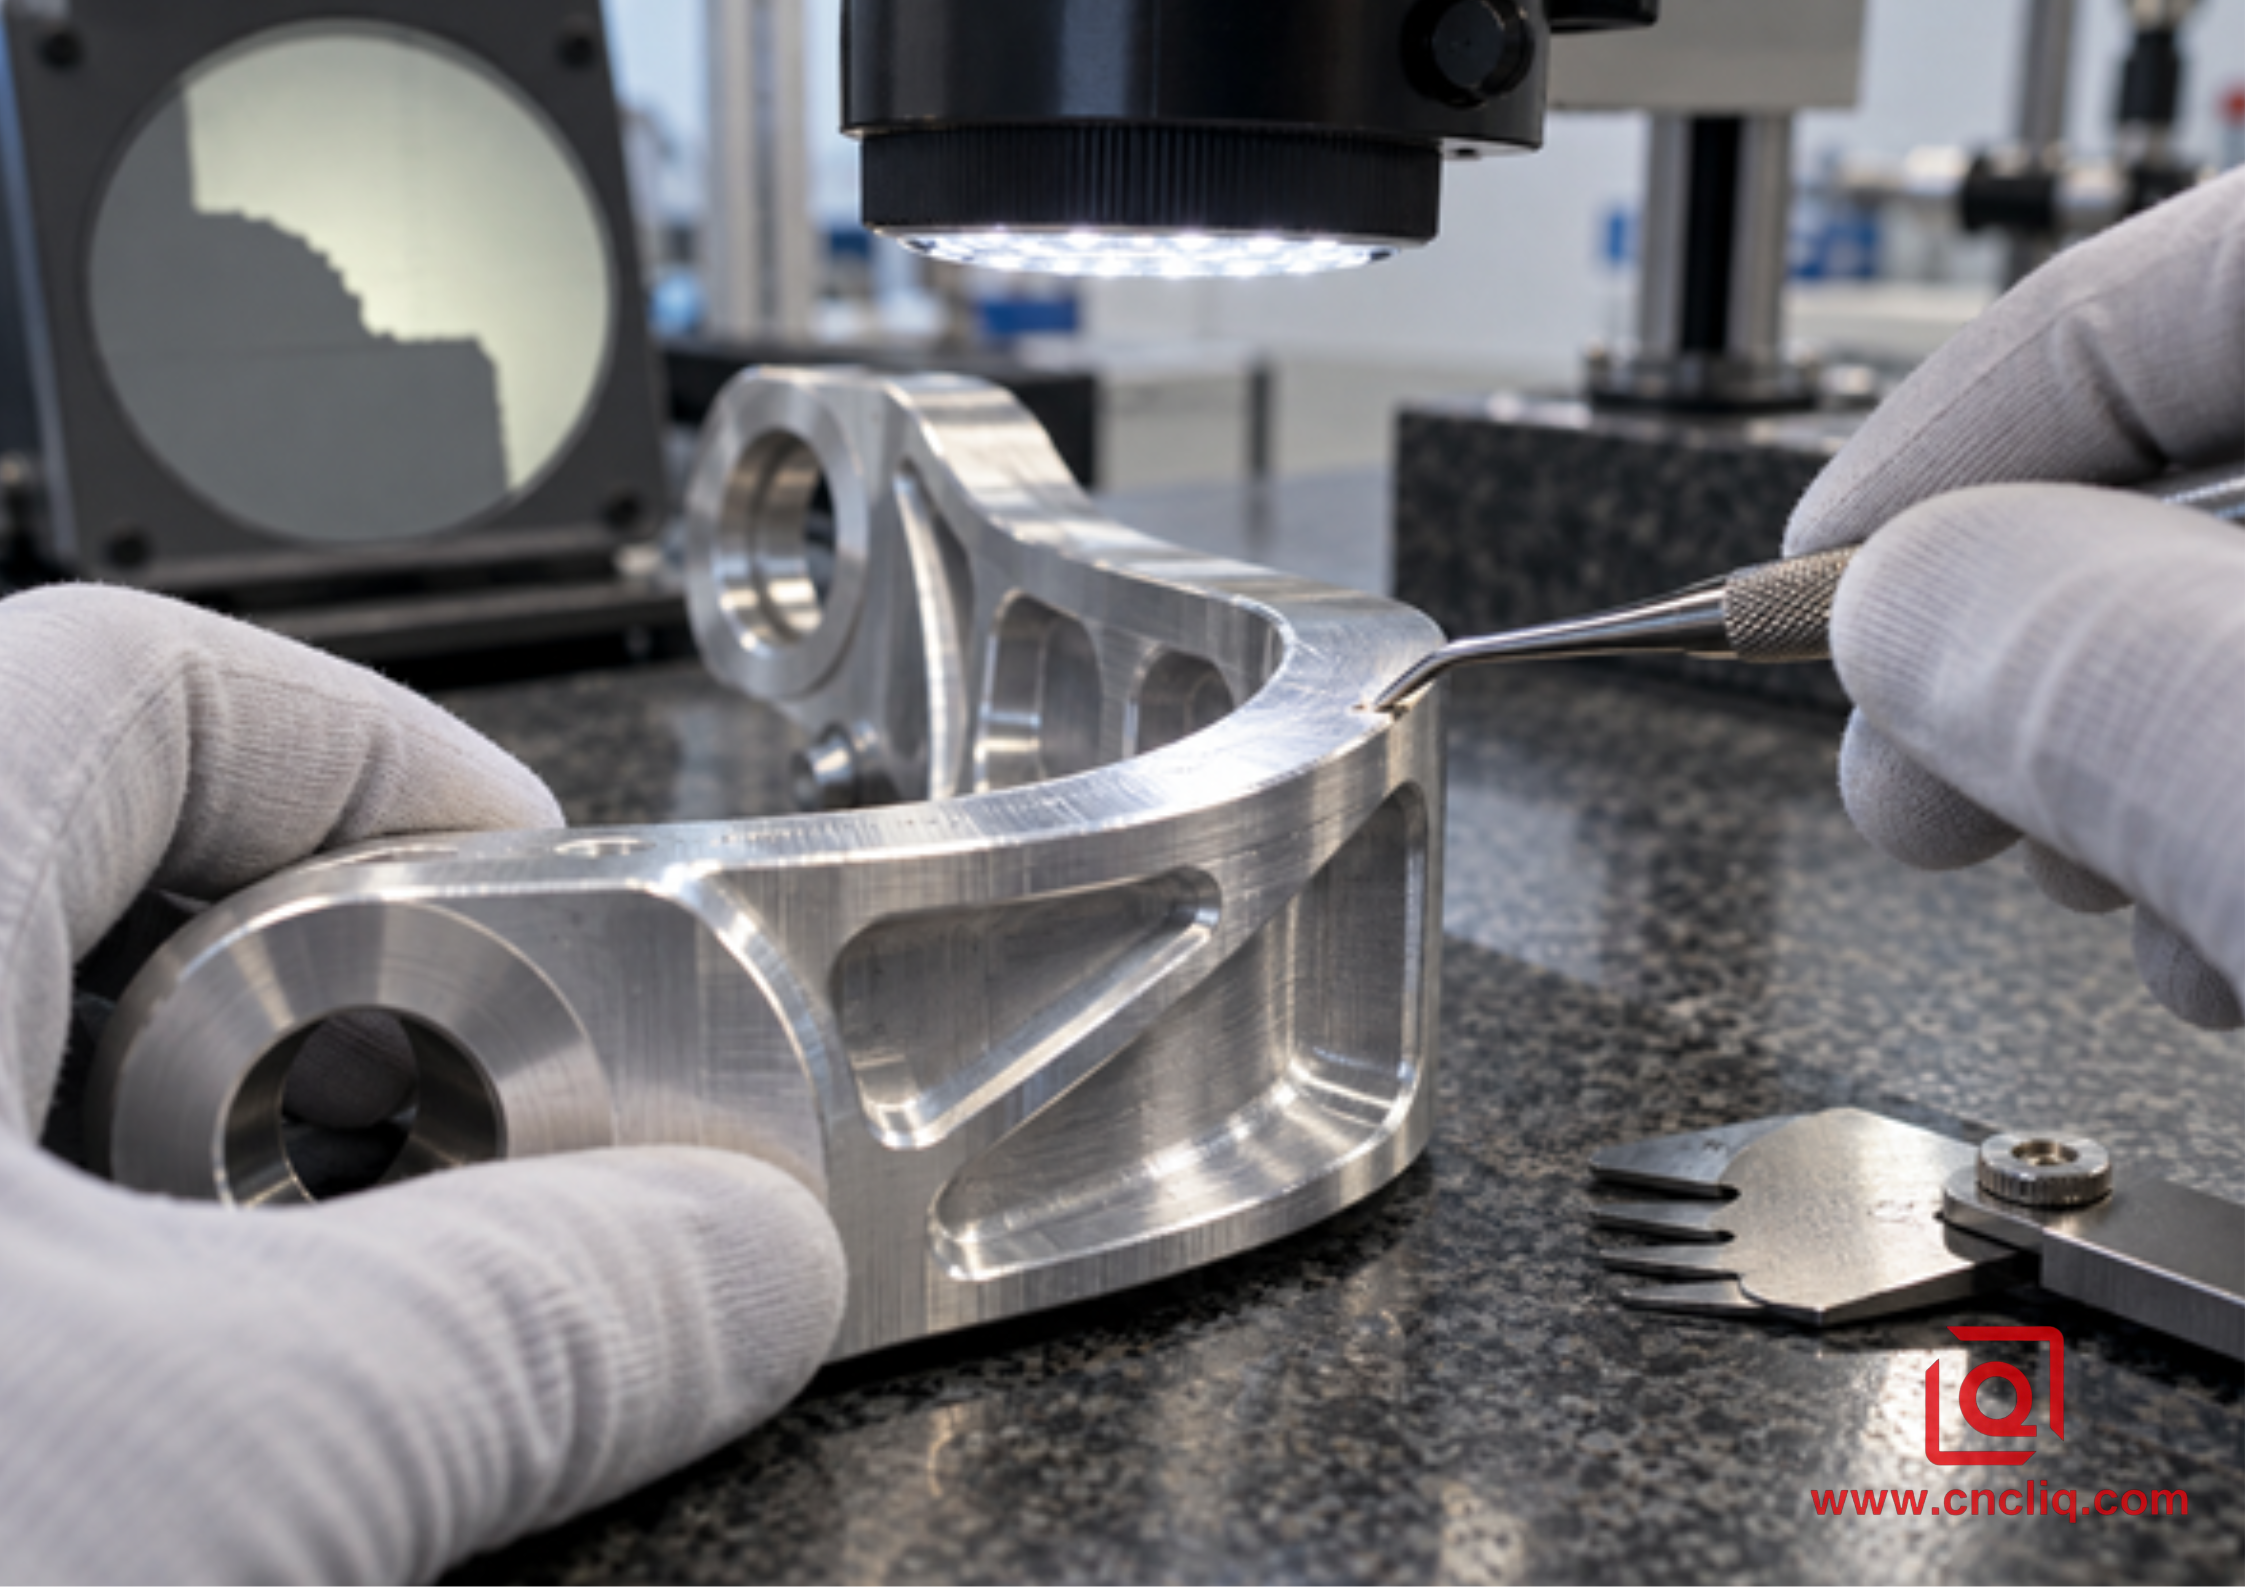
فحص دقيق لحافة ألومنيوم تم تشكيلها حديثًا بجانب مجهر رقمي
1. ابدأ بالسبائك، والتصليد، ووظيفة الحافة
إن طلب عرض أسعار يقتصر على الألومنيوم فقط يُحدث فجوة كبيرة في عملية التصنيع. قد يكون سبيكة 6061-T6 الخيار المألوف في المصانع، لكن سبيكتي 6082-T6 و7075-T6 لا تُضاهيانها في القوة، أو الليونة، أو خصائص التشظي، أو استجابة التشطيب. يُضيف الصب السيليكون والمسامية إلى العملية، مما قد يُغير من تآكل الحواف. تُصبح شهادات المواد، وأرقام التسخين، ودرجة التصليد عوامل مهمة عند الحاجة إلى تكرار نطاق إنتاج مستقر.
حدد أيضًا وظيفة الحافة المطلوبة. قد تقبل حافة الخلوص المخفية شطفًا مضبوطًا بمقدار 0.2 مم. قد تتطلب قاعدة الحشية، أو حافة منع التسرب، أو سطح التلامس الكهربائي، أو مقعد المحمل، أو الحافة التجميلية قاعدة مختلفة لكسر الحافة. في الرسم، استبدل الملاحظات المبهمة مثل "إزالة النتوءات من جميع الحواف" بحالة حافة مسموح بها حيثما تبرر الوظيفة ذلك. حدد ما إذا كانت الأبعاد تنطبق قبل أو بعد عملية الأنودة لأن الحافة النهائية يجب أن تتحمل كلًا من التشغيل الآلي ومعالجة السطح. يشرح دليلنا لخيارات التشطيب لأجزاء الألومنيوم المصنعة باستخدام آلات CNC سبب ضرورة مناقشة حالة الحافة، والتغطية، وبدل الطلاء في جلسة تخطيط واحدة.
2. اختر أداة ألومنيوم للقطع بدلاً من الحراثة
في عمليات القطع ذات معدل التغذية العالي، لا يكفي استخدام قاطع تفريز من الكربيد ذي العلامة. ابحث عن حافة قطع حادة، وزاوية ميل موجبة، ومساحة واسعة ومصقولة للرقائق، وحلزون مناسب، وهندسة معتمدة من الشركة المصنعة للسبيكة وعملية التشغيل. يقلل الحلزون المصقول من احتكاك الرقائق ويقلل من احتمالية التصاقها. قد تساعد الطلاءات منخفضة الاحتكاك في التطبيقات المناسبة، ولكن لا يمكن للطلاء إصلاح حافة غير حادة أو حلزون مسدود.
ينبغي أن يتناسب عدد أسنان الشفرات مع خصائص القطع. تحتاج الفتحات العميقة كاملة العرض إلى مساحة كافية للرقائق؛ بينما قد تستخدم المسارات التكيفية المفتوحة عددًا أكبر من أسنان الشفرات. تتناول مقارنة Liqin بين قواطع الكربيد ثنائية وثلاثية الشفرات المستخدمة في قطع الألومنيوم هذا الاختيار بالتفصيل. أما بالنسبة للتحكم في النتوءات، فيُطرح سؤال إضافي حول ما إذا كان كل سن يتحمل الحمل بالتساوي. يؤدي الانحراف المفرط إلى تحويل قاطع ثلاثي الشفرات إلى حافة واحدة مُحمّلة فوق طاقتها، تليها حافتان متلامستان. يُسرّع هذا الخلل من التآكل، ويرفع درجة الحرارة الموضعية، ويُنتج نتوءًا يبدو اتجاهيًا.
افحص مخروط الحامل، والظرف أو الظرف الهيدروليكي، وساق الأداة، ووصلة المغزل كوحدة واحدة. قِس بالقرب من طرف القطع كلما أمكن ذلك. حافظ على البروز بالقدر اللازم فقط؛ فغالباً ما تُحسّن المجموعة الأقصر والأكثر صلابة الحافة أكثر من تعديل بسيط في التغذية.
3. التحكم في سُمك الرقاقة، وليس فقط تجاوز التغذية
تنجح عملية الطحن عالية التغذية عندما تتشكل حافة القطع وتخرج منها رقاقة مستقرة. وتفشل عندما تصبح التغذية بديلاً عن تصميم العملية. ابدأ ببيانات القطع الدقيقة من صانع الأدوات، وقم بتطبيق التصحيحات اللازمة للتعشيق القطري، والعمق المحوري، والمدى، والشق، وقوة الماكينة، ومدى توافق التثبيت، وإمكانية الوصول إلى سائل التبريد.
متغير العملية | اتجاه أكثر أمانًا للتحقق من الصحة | لماذا يؤثر ذلك على النتوءات | أدلة تستحق المتابعة |
التغذية لكل سن | التزم بفترة التطبيق المعتمدة من قبل الشركة المصنعة للأدوات | قد يتسبب الوزن الخفيف جدًا في حدوث احتكاك، بينما قد يؤدي الوزن الثقيل جدًا إلى زيادة قوة الخروج والانحراف. | شكل الرقاقة، حمل المغزل، شكل حافة الخروج |
التداخل الشعاعي، هـ | حافظ على معدل منخفض وثابت لعملية التخشين التكيفية عالية التغذية | يتحكم في زاوية التلامس والحرارة وذروات القوة | مسار الحمل عبر الزوايا والقنوات الضيقة |
العمق المحوري، ap | استخدم حافة فعالة مع مراعاة الصلابة | تغيير موقع القوة وارتفاع النتوء الجانبي | انحراف الجدار، اهتزاز، شريط التآكل |
سرعة المغزل | قم بربط كل تغيير في عدد دورات المحرك في الدقيقة بإعادة حساب معدل التغذية. | يؤدي ترك التغذية دون تغيير إلى تغيير سمك الرقائق | الصوت، الالتصاق، تلطيخ السطح |
مخزون نهائي | اترك مبلغًا صغيرًا وموحدًا مخصصًا للجدار | يؤدي المخزون غير المتساوي إلى قوة نهائية غير متساوية | عرض مادة الراحة CAM والجدار المقاس |
الحد الأقصى لعمر الأداة | مجموعة من نمو النتوءات والاستقرار الأبعاد | تزيد الحافة البالية من قوة الشد قبل حدوث الانهيار الكارثي | اتجاه النتوءات، نفادها، تحميلها، صور الحواف |
يُجري اختبار مُحكم تغيير عامل رئيسي واحد في كل مرة. سجّل حمولة الرقاقة الأصلية والمُعدّلة، ونسبة التلامس، وعدد مرات استخدام الأداة، ونسبة النتوءات، وجودة سطح القطع، وزمن الدورة. في حال تقليل التغذية، تأكد من استمرار القطع من الحافة. في حال زيادة التغذية، تأكد من قدرة حافة الخروج والتركيب على تحمّل القوة الإضافية اللحظية.
4. برمج مخرج العملية قبل برمجة منتصفها
غالباً ما يكون التلامس النهائي للأداة القاطعة مع قطعة العمل أكثر أهمية في تكوين النتوءات من الجزء الطويل والثابت من مسار القطع. فعندما تقترب السن من الحافة الخارجية، يصبح المعدن الذي يدعم الرايش غير المقطوع أرق. وإذا دفعت قوة القطع هذا الرباط إلى الخارج، فإن المعدن ينثني ويتدحرج بدلاً من أن ينفصل.
تُركز المقالة التقنية لشركة Seco Tools بعنوان "التحكم في الأحمال الميكانيكية في عمليات التفريز" على وضعية أداة القطع واستراتيجية الدخول والخروج، لأن أسنان التفريز تتعرض لحمل متقطع. في التفريز الصاعد، تدخل السن عادةً عند سُمك أكبر للرقاقة وتخرج باتجاه الصفر؛ وهذا غالبًا ما يقلل الاحتكاك المصاحب للتفريز التقليدي ويدفع الرقائق خلف أداة القطع. مع ذلك، فإن التفريز الصاعد دائمًا ليس حلاً نهائيًا لإزالة النتوءات. لا يزال اتجاه الحافة المحدد، وصلابة القطعة، والارتداد، والتثبيت، وزاوية خروج مسار الأداة تُحدد مكان دفع المادة.
استخدم هذه الحركات الخاصة بصانع الألعاب بوعي:
1. حرك بداية ونهاية الملف الشخصي بعيدًا عن حافة تجميلية أو مانعة للتسرب بالغة الأهمية.
2. استخدم قوسًا توجيهيًا أو امتدادًا مماسًا حتى لا ينكسر القاطع مباشرة من زاوية ضعيفة.
3. قم بتغيير الاتجاه أو التسلسل بحيث يتم قطع المادة النهائية باتجاه المخزون المدعوم بدلاً من تقشيرها بعيدًا عنه.
4. قم بصيانة التقاطعات الهشة آلياً قبل إزالة الدعامات المحيطة بها، أو اترك جسراً مؤقتاً يتم الانتهاء منه لاحقاً.
5. تجنب الارتفاعات المفاجئة في زاوية التداخل في الزوايا الداخلية؛ حافظ على زاوية تداخل مضبوطة.
6. عند الحافة الحرجة، استخدم مسار تشطيب منفصل مع مخزون موحد وأداة جديدة عندما يبرر الرسم ذلك.
بالنسبة للهياكل متعددة الجوانب، قد يُسهم التثبيت المستقر في تحسين التحكم في علاقات الحواف ووصول أداة القطع. وتُناقش الحدود العملية في دليلنا الخاص بالطحن باستخدام الحاسوب متعدد المحاور للأجزاء الألومنيومية المعقدة .
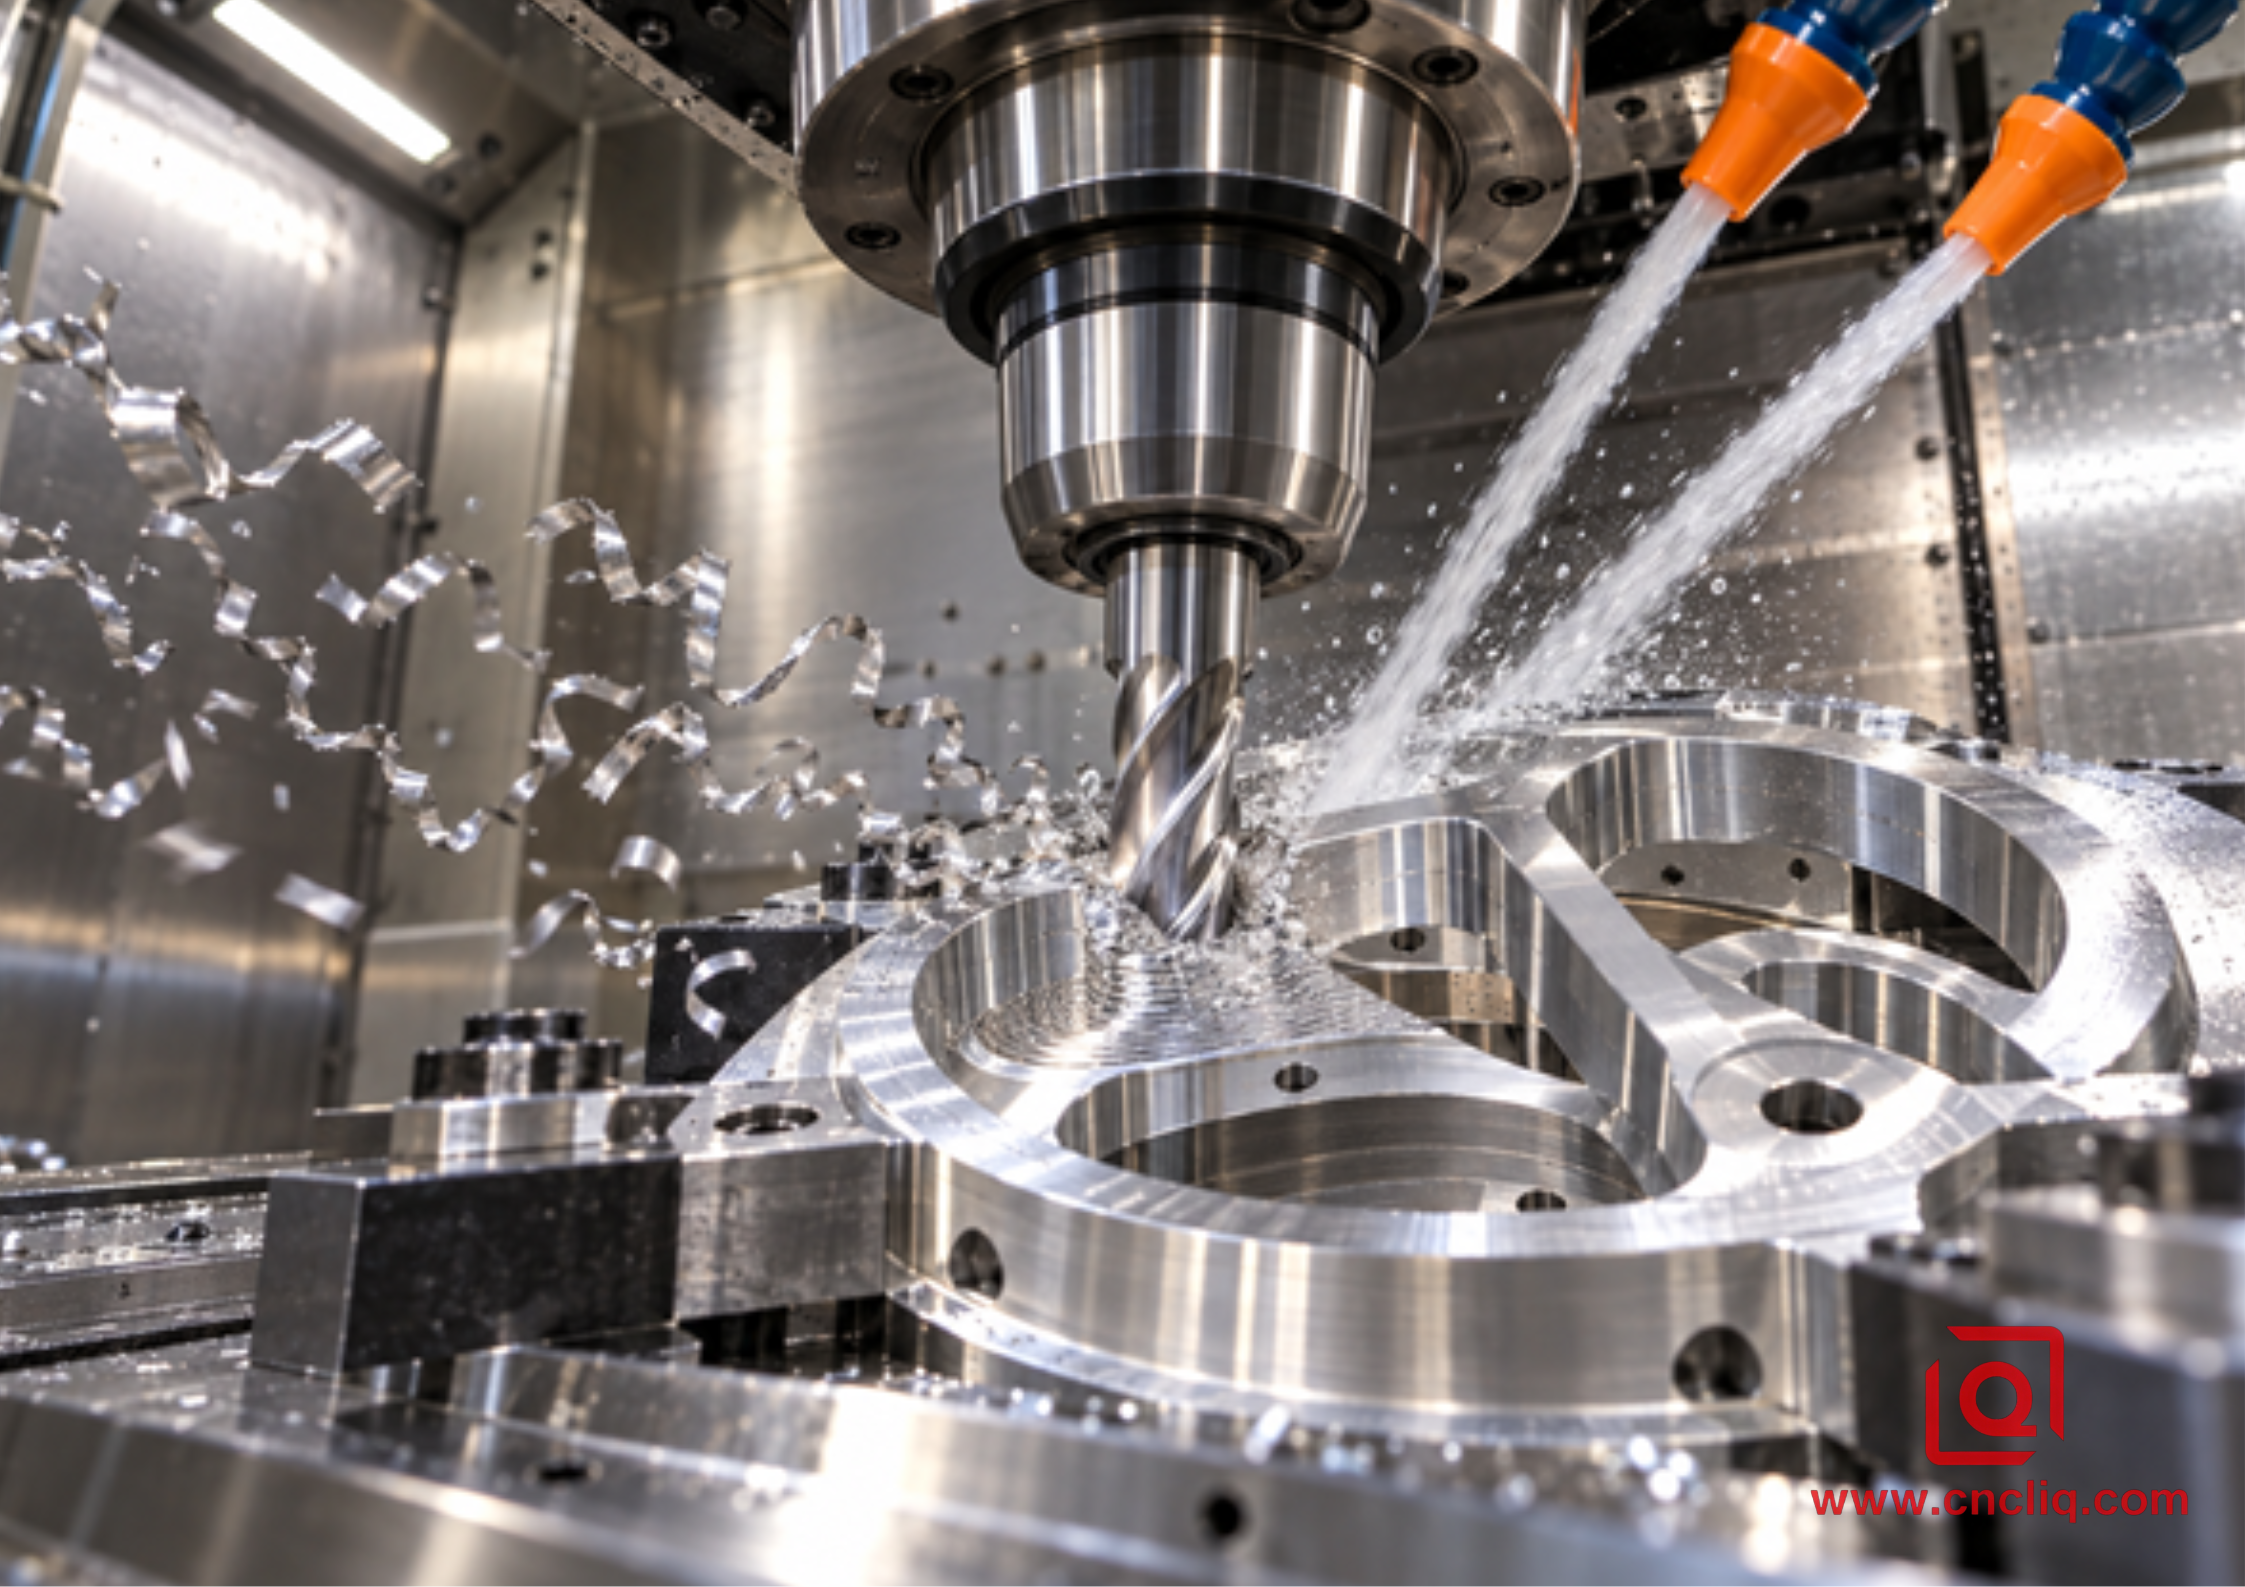
طحن جيوب الألمنيوم عالي التغذية مع إخراج رقائق متحكم به
5. تجنب وصول رقائق الخشب وحواف العجلات المتراكمة إلى منطقة التشطيب.
عند معدلات إزالة المواد العالية، يمكن لقاطع جيد أن ينتج رقائق أسرع من إزالة الفوهة غير الموجهة لها. تُقطع الرقائق المتبقية في الجيب مرة أخرى، أو تُسحب على الجدار، أو تُكدس في قناة. يزداد الاحتكاك، ويلتصق الألومنيوم بالحافة، ويصبح الشكل الهندسي الفعال غير حاد وغير منتظم. يدفع السن التالي المادة بدلاً من قصها بشكل نظيف.
وجّه تيارًا متماسكًا من الهواء أو سائل التبريد نحو منطقة القطع في العمق، وليس نحو حامل الأداة فوق القطعة. انتبه لوجود نتوءات أو جدران تجاويف قد تعيق التيار لاحقًا أثناء العملية. عندما يختفي أحد الفوهات عن مجال الرؤية، استخدم اتجاهًا آخر، أو قم بتوصيل المادة عبر الأداة إذا كانت مدعومة، أو مسارًا يحمل الرقائق نحو جانب مفتوح. توقف بأمان إذا تغير الصوت، أو ازداد حمل المغزل، أو ظهر غطاء ألومنيوم لامع على الحافة.
لا تُمرر أداة تشطيب خشنة مغطاة برقائق معدنية عالقة عبر حدود التشطيب الحرجة. نظّف التجويف، وتأكد من الحافة، واستخدم أداة تشطيب مخصصة عندما يُبرر الرسم ذلك. هذا الأمر بالغ الأهمية قبل عملية الأنودة، حيث لا يُمكن إصلاح الحافة الملطخة أو الممزقة بالمعالجة الكيميائية.
6. دعم الجدران الرقيقة، والوصلات، والحواف البارزة
قد تكون أداة القطع حادة تمامًا، ومع ذلك تترك نتوءًا عند تحريك قطعة العمل. قد تنحرف الجدران الرقيقة، والأرضيات الشبيهة بالصفائح، وزوايا القطع، والفتحات الصغيرة عند مرورها بسرعة تغذية عالية. عند خروج الأداة، تتصرف الحافة الموضعية كزنبرك، فتتحرك بعيدًا، ثم تعود بعد مرور السن، تاركةً حافة مرنة.
ضع المشابك والدعامات بالقرب من منطقة القطع دون تشويه القطعة. استخدم فكوكًا ناعمة، أو تجهيزات شفط، أو دعامات قابلة للاستهلاك، أو قطعًا مؤقتة عند الحاجة. رتب العمل بحيث تتم عملية التشكيل الخشن المكثف بينما لا تزال القطعة صلبة. اترك قطعة متوازنة، وقم بالتشكيل الخشن على كلا الجانبين عندما يكون تخفيف الإجهاد ضروريًا، وأكمل الحافة الدقيقة بعد استقرار القطعة.
بالنسبة لهيكل إضاءة ألومنيوم دقيق الصنع، قد يكون الحل الأمثل هو الجمع بين دعامة التثبيت، والأدوات القصيرة، والتحكم الدقيق في عملية التثبيت، وعملية تشكيل الحواف المنفصلة، بدلاً من الاعتماد على منضدة إزالة النتوءات اليدوية. يوضح رابط المنتج نوع الهيكل المصنّع المطلوب؛ وتعتمد الخيارات النهائية على الرسم المعتمد.
7. دمج التحكم في النتوءات في إدارة عمر الأدوات
لا يشترط أن ينكسر القاطع تمامًا لإتمام عملية القطع. غالبًا ما نرى الحافة تبقى قطعة واحدة بينما تتلاشى قدرتها على الخروج النظيف. لا يزال البرنامج يُظهر نفس زمن الدورة، ومع ذلك تتراكم النتوءات وتزداد مساحة العمل على طاولة العمل. عند هذه النقطة، يكون عمر الأداة قد انتهى.
حدد عتبة عملية مرتبطة بالقطعة. قد تكون هذه العتبة أقصى حد للنتوءات التي تجتاز اختبار المقارنة، أو مقياسًا محددًا لكسر الحواف، أو معيارًا لصورة المجهر، أو زيادة في وقت إزالة النتوءات، أو تغييرًا في تشطيب السطح، أو اتجاهًا لحمل المغزل مرتبطًا بالقطع التي تم فحصها. خذ عينات في وقت مبكر بما يكفي لاكتشاف أي انحراف قبل أن تصل دفعة كاملة إلى مرحلة التشطيب الثانوي.
تتبع هوية الأداة، وحاملها، وانحرافها، والأجزاء المقطوعة، ورقم دفعة السبيكة، وعملية التشغيل، ونتيجة الفحص. إذا أعادت أداة بديلة الحافة إلى حالتها الأصلية، فمن المحتمل أن يكون هناك تآكل. إذا بقي النتوء على نفس الجانب مع أداة جديدة، فافحص انحراف الأداة، وميل المثبت، ومسار القطع، أو الدعم الموضعي.
علبة مركبة مجهولة المصدر: إطار تبريد إلكترونيات 6061-T6
تضمن استفسارٌ مجهول المصدر من مُصنِّع المعدات الأصلية (OEM) إطار تبريد إلكتروني مصنوع من سبيكة الألومنيوم 6061-T6، يتميز بجيب مركزي مفتوح، وجدران محيطية رقيقة، ونافذتين للموصلات، وحافة مانعة للتسرب، وطبقة أنودة شفافة لاحقة. هذا المثال هو توضيح مُنقَّح للعملية، وليس كشفًا لرسم سري لأحد العملاء، ولا يضمن نتائج مماثلة لأجزاء أخرى.
جمع المسار التجريبي بين التخشين التكيفي المكثف ومحيط طويل. بدا المسار جيدًا على ساعة التوقيت، لكنه لم يكن كذلك على أرض الواقع: فقد ظهرت نتوءات صغيرة عند مخرجي نوافذ التوصيل، وتحملت إحدى الزوايا غير المدعومة حمولة أكبر. كما أن الحافة الرقيقة جعلت التنظيف اليدوي صعبًا وغير متناسق.
لم تبدأ المراجعة الهندسية بخفض معدل تغذية البرنامج بالكامل، بل ربطت كل نتوء باتجاه القطع والدعم المتبقي. وظل مسار التخشين عند مستوى تحكم شعاعي، بينما تغير تسلسل التشطيب بأربع طرق: تم تشطيب نوافذ الموصلات قبل إزالة الدعم المحيط بها من الجيب. وحصلت حافة الحشية الحرجة على مادة تشطيب موحدة. ونُقلت نقاط التوصيل إلى مناطق غير مانعة للتسرب بامتدادات مماسية. وتم تحديد عمر افتراضي لأداة تشطيب ألومنيوم قصيرة وحادة بناءً على فحص الحافة بدلاً من الكسر.
ثم قارن المفتشون القطعة الأولى، والقطعة الوسطى، والقطعة الأخيرة ضمن نطاق الأدوات المخطط له. اختفى الانحناء الثقيل؛ وأنتجت عملية تشطيب خفيفة ومتكررة حافة القطع الموضحة في الرسم. لم تكن هذه النتيجة مهمة في مجال التشغيل الآلي فحسب، بل إن تقليل العمل اليدوي يعني تقليل التباين، وتبسيط عملية الفحص، وتقليل العناصر المجهولة في عرض الأسعار.
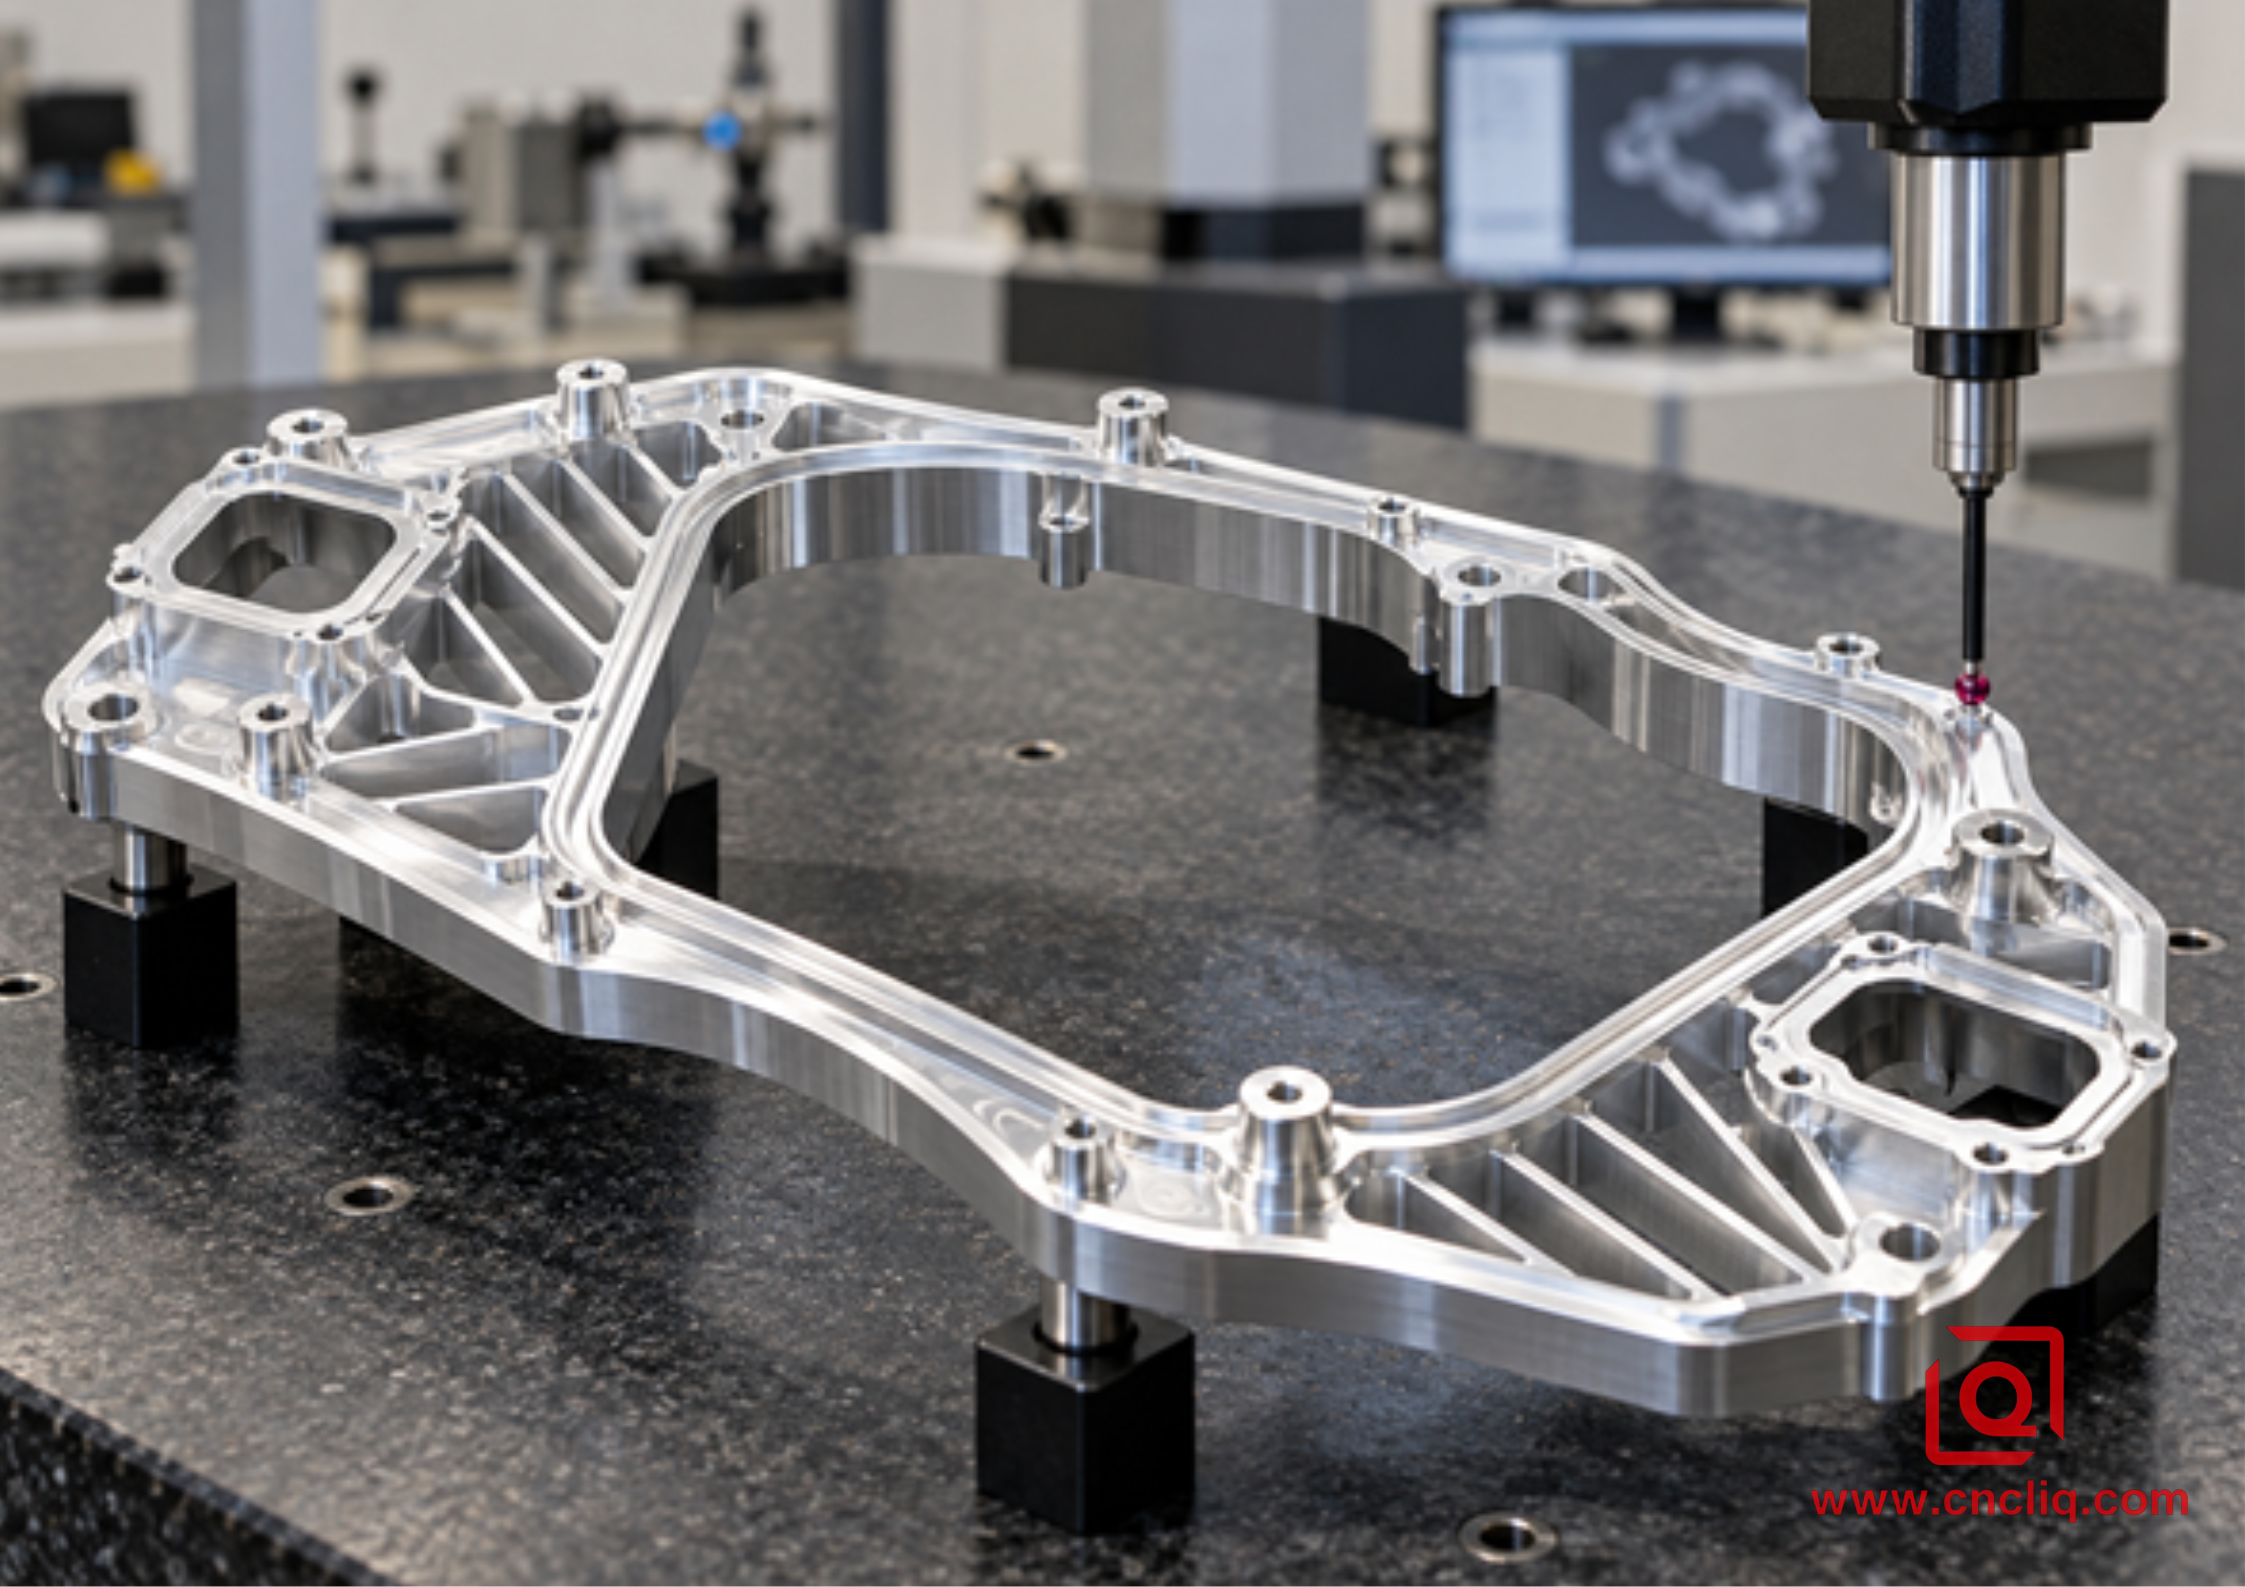
إطار التبريد المصنوع من سبيكة الألومنيوم 6061-T6 قيد الفحص باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM).
تسلسل عملي لحل المشكلات
عند ظهور النتوءات، قم بالعمل على النظام بترتيب ثابت حتى لا يخفي تصحيح واحد عيبًا آخر.
1. تأكد من نوع السبيكة ودرجة حرارتها بدقة من خلال الرسم وشهادة المواد.
2. حدد موقع النتوء واتجاهه وارتفاعه أو نتيجة القبول، ومتى يظهر خلال عمر الأداة.
3. افحص حافة القطع بحثًا عن التآكل، والرقائق، والتصاق الألومنيوم، وتلف الطلاء.
4. تحقق من نظافة الحامل، وموضع الأداة، والانحراف، والبروز، وصلابة التثبيت، ودعم الأجزاء المحلية.
5. قم بمراجعة معدل التغذية الفعلي لكل سن وترقق الرقائق الشعاعي، وليس فقط نسبة تجاوز التغذية.
6. أعد تشغيل مسار CAM عند الحافة الفاشلة؛ لاحظ ارتفاعات المشاركة، واتجاه الخروج، والدعم المتبقي.
7. تأكد من وصول الهواء أو سائل التبريد إلى حافة القطع عند أعمق نقطة وأكثرها انسداداً.
8. قم بإجراء مقارنة مضبوطة عن طريق تغيير متغير رئيسي واحد، ثم قم بقياس النتوءات والتشطيب والأبعاد ووقت الدورة.
9. قم بتثبيت الإعداد الناجح في تعليمات العمل وخطة الفحص وقاعدة عمر الأداة.
قد يبدو الأمر أبطأ من التخمين لمدة عشر دقائق، ولكنه أسرع بكثير من التخمين طوال أسبوع من الإنتاج.
تفاصيل الفحص وطلب عروض الأسعار التي تمنع المفاجآت
يتطلب العمل التسلسلي قاعدة حواف يمكن لمفتشين تطبيقها بنفس الطريقة. قد يكون توفير إضاءة ثابتة كافيًا لحافة خلوص غير ضارة. أما حافة منع التسرب أو التجميع، فقد تتطلب استخدام جهاز مقارنة، أو قياسًا بصريًا، أو قياسًا للتضاريس، أو عينة اختبارية. حدد ما يتم التحكم فيه: المعدن السائب، أو الانقلاب، أو الحدة، أو أقصى حد لكسر الحافة. إذا سُمح بإزالة النتوءات الثانوية، فحدد مناطق منع التسرب، وبدايات الخيوط، والتوافقات، والأسطح التجميلية التي يجب على المشغل تركها دون تغيير.
للحصول على عرض سعر دقيق، أرسل نموذج STEP ورسمًا ثنائي الأبعاد مُتحكمًا به معًا. يرجى تضمين نوع المادة وحالتها، والأبعاد والبيانات الأساسية، والحجم السنوي وحجم الدفعة، وتشطيب السطح، والطلاء، والمناطق التجميلية، ومتطلبات كسر الحواف، ووثائق الفحص، وتوقعات التعبئة. حدد الجدران الرقيقة، والتجاويف العميقة، والتقاطعات التي يصعب الوصول إليها، وأي حافة تسببت سابقًا في مشاكل أثناء التجميع.
هل ترغب في الحصول على عرض سعر لتركيب دعامة أو هيكل أو مشعب أو إطار تبريد أو قطعة غيار روبوتية مصممة خصيصًا؟ أرسل إلى شركة Liqin الرسم، ونوع السبيكة، والكمية، والحواف الحرجة، والتشطيب المطلوب. يمكننا مراجعة إمكانية الوصول إلى أداة القطع، والدعم، واستراتيجية الخروج، وبدل إزالة النتوءات، والفحص، ومخاطر الإنتاج قبل تحديد سعر العمل. اطلب مراجعة للتصنيع وعرض سعر تنافسي .
التعليمات
1. هل زيادة معدل التغذية تقلل دائمًا من النتوءات في عملية طحن الألومنيوم؟
لا. قد يؤدي معدل التغذية الأعلى إلى تكوين رقاقة أكثر وضوحًا، وأحيانًا إلى نتوء ثانوي أصغر، ولكنه قد يزيد أيضًا من قوة القطع، وانحراف الجدار، وانحناء حافة الخروج. تعتمد النتيجة على سُمك الرقاقة الفعلي، وحدّة الأداة، والتعشيق، ونوع السبيكة، والدعم، وشكل حافة الخروج. استخدم البيانات المعتمدة من الشركة المصنعة للأداة، وجرّب كل تغيير على حدة على الإعداد الفعلي.
2. هل عملية الطحن الصاعد هي دائماً أفضل طريقة للحصول على حافة ألومنيوم خالية من النتوءات؟
يُفضّل استخدام تقنية الطحن الصاعد عادةً في معدات CNC الصلبة لأنها تبدأ بسماكة أكبر للرقاقة وتقلل الاحتكاك الناتج عن دخول الرقاقة بسماكة شبه معدومة، ولكنها لا تضمن بالضرورة عدم وجود نتوءات. يجب مراجعة اتجاه الحافة الحرجة، وزاوية خروج أداة القطع، والارتداد، وثبات التثبيت، ودعم المادة المتبقي في برنامج CAM والتأكد منها على الأجزاء المفحوصة.
3. هل ينبغي إضافة عملية شطف الحواف أم إزالة النتوء من مصدره؟
ابدأ بتقليل النتوءات الأولية من خلال ضبط حالة الأداة، وسُمك الرايش، واتجاه مساره، والدعم، والتفريغ. ثم استخدم عملية شطف أو كسر حافة مُتحكَّم بها عندما يتطلب الرسم حافة آمنة قابلة للتكرار. تُعد الحافة المشغَّلة بدقة أكثر اتساقًا من العمل اليدوي غير المُتحكَّم به، ولكنها تُضيف متطلبات تتعلق بالوصول والأداة ووقت الدورة، والتي يجب تضمينها في عرض السعر.
4. لماذا تزداد النتوءات سوءًا قرب نهاية دفعة الإنتاج؟
قد يؤدي التآكل التدريجي لحافة القطع، والتصاق الألومنيوم، وانحراف سائل التبريد، أو عدم استقامة أداة القطع إلى زيادة القوى قبل أن تتعطل أداة القطع بشكل واضح. قارن الأجزاء الأولى والمتوسطة والنهائية؛ وافحص الحافة تحت التكبير؛ وراجع اتجاهات الحمل؛ وتأكد من تركيز سائل التبريد واتجاهه. حدد الحد الأقصى لعمر أداة القطع بناءً على جودة الحافة وثبات الأبعاد بدلاً من انتظار الكسر.
5. ما الذي يجب على المشتري إرساله للحصول على عرض أسعار دقيق لطحن الألومنيوم عالي التغذية؟
يرجى تقديم نموذج STEP، ورسم ثنائي الأبعاد مُتحكم به، ومعلومات عن السبيكة والمعالجة الحرارية، والكميات، والبيانات المرجعية والتفاوتات الحرجة، وخشونة السطح، والطلاء، والمناطق التجميلية، وحدود كسر الحواف، ومتطلبات الفحص أو الاعتماد، وموعد التسليم المُستهدف. حدد الجيوب العميقة، والجدران الرقيقة، وحواف الإغلاق، وفتحات التوصيل، وأي تاريخ للنتوءات أو تداخلات التجميع حتى يتمكن المورد من تسعير العملية الفعلية بدلاً من المخاطر الخفية.
ملخص
يتطلب تقليل تكوّن النتوءات في عمليات طحن الألمنيوم باستخدام آلات CNC عالية التغذية نظامًا مُحكمًا: متطلبات مُدققة للسبائك والحواف، أداة ألمنيوم حادة ودقيقة، سُمك حقيقي للرقاقة، تعشيق ثابت، مخرج قاطع مُخطط له، إخراج فعال للرقاقة، دعامة صلبة، وعمر افتراضي للأداة مرتبط بالفحص. عالج النتوءات عند تكوّنها، ثم استخدم عملية تشطيب مُحددة فقط عند الحاجة إليها في الرسم. هذا يُقلل من التباين اليدوي، ويحمي الحواف الوظيفية، ويُوفر للمشترين مسارًا أوضح من طلب عرض الأسعار إلى الإنتاج المُستقر.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع : service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات : business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تُشغّل تحت سقف واحد عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، بالإضافة إلى عمليات الخراطة والطحن، والبثق على البارد، والصب بالضغط. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
