 العربية




هل سبق لك أن اجتازت منزلقات الألمنيوم المطلية الفحص النهائي، لكنها ظلت عالقة بعد ليلة من التوقف؟ الرد الشائع هو طلب طبقة طلاء صلبة "أكثر انسيابية". قد يكون هذا هو الحل الأمثل، لكن عليك أولاً تحديد المشكلة. هل كانت القوة عالية فقط في الحركة الأولى، أم طوال شوط الانزلاق؟ هل فقدت كتلة التلامس جزءًا من مادتها؟ هل يوجد مسحوق رمادي في السكة؟ هذه الإجابات هي التي تحدد ما يجب أن يثبته الطلاء الأنودي الصلب المشبع بمادة PTFE.
1. ابدأ برقم الاتصال، وليس اسم الطلاء
عند مراجعة الرسم، أضع المسار المطلي وجزءه المتصل به في رسم تخطيطي واحد. دوّن مادة كل منهما، والحمل، والشوط، وأطول فترة توقف. يُقدّم اختبار الانفصال الساكن بعد فترة التوقف هذه معلوماتٍ أدقّ عن ظاهرة الالتصاق والانزلاق الصباحي من متوسط معامل التشغيل المُقاس بعد خمسين دورة. إذا كانت الآلية تقوم بانعكاسات قصيرة، فاستخدم هذه الحركة في الاختبار. قد تكون نتيجة اختبار الدبوس الدائري على القرص مفيدةً للفحص الأولي، لكنها لا تُغني عن دليل الانعكاس دون التحقق من صحتها.
يؤدي الطلاء وظيفتين. يُشكّل الأكسيد الطبقة الخارجية الصلبة الحاملة للأحمال، بينما يقع الألومنيوم الأكثر ليونة أسفله. يُقلّل PTFE من قوى القص عند سطح التلامس. قد يُقلّل هذا المزيج من التآكل والارتفاعات المفاجئة في القوة التي تُسبّب اهتزاز المحرك. لا يُحدّد الطلاء معامل احتكاك ثابتًا. فبتغيير المُتابع من POM إلى الفولاذ، أو ترك الغبار يتراكم، أو إضافة سائل تنظيف، يتغير سلوك التلامس. يجب إدراج الرقم المنشور من قِبل المورّد ضمن قائمة مختصرة، وليس تلقائيًا في الرسم.
يغطي معيار SAE AMS2482 كلاً من الطلاء الصلب PTFE المشرب والمُرسب بالتزامن. ويضيف معيار NASA/JSC PRC-5011 Rev. B إجراءً مفيدًا للمشتري: تحديد اسم المُصنِّع والعملية، ثم تحديد سُمك الطبقة وكيفية التحقق منه. وبدون هذه المعلومات، قد تحمل دفعتان نفس اسم التشطيب رغم اختلاف مساريهما. تتناول هذه المقالة الرسم والاختبارات والفحص اللازمين لضمان تكرار التشطيب على قطعة مُشَكَّلة آليًا.
2. لماذا لا يزال بإمكان الطلاء الصلب من النوع الثالث أن يلتصق
لنفترض أن دليلًا عاد من الخدمة بسكة مصقولة وجزء متضرر. قبل تغيير الطلاء، ضع الجزء المتضرر بجانب السكة وقارن مساري التآكل. هل يبقى أثر التآكل على حافة واحدة؟ هل يمكن أن يكون الجهاز مائلًا؟ هل تراكمت حبيبات عند نقطة الانعكاس؟ قد لا يفيد معامل تآكل أقل للسكة وحدها إذا كان الجزء البوليمري يتعرض للقطع بواسطة نتوء ضيق.
يمكن تسجيل التقييم في ثلاثة أسطر بدلاً من ملاحظة غامضة تقول "طلاء بالٍ".
الدليل الملحوظ | انتقل إلى التالي | الآلية المحتملة |
مادة ملطخة على الوجه المقابل | تأكد من كلا السبيكتين وابحث عن آثار النقل | الالتصاق أو التآكل |
جروح دقيقة بالإضافة إلى جزيئات سائبة | حدد مصدر الجسيمات وافحص كلا السطحين | كشط |
حمل بدء التشغيل أعلى من حمل التشغيل | تتبع القوة المتطابقة | انزلاق لاصق |
يؤدي كل من التفلون وأكسيد التفلون وظائف مختلفة في نفس الطبقة النهائية. ولا يزال نسيج المسار مهمًا للمتابع. لا تستبدل طبقة الطلاء بالرش دون مراعاة ذلك: فسمكها وتغطيتها للحواف يتطلبان هوامش رسم مختلفة. إذا كان الرسم يشير فقط إلى "أنودة التفلون"، فراجعه قبل الطلب.
بالنسبة للآلة النظيفة التي لا تحتاج إلى شحم، قم بتشغيلها تجريبياً باستخدام ذراع التغذية الفعلي. يشمل ذلك عمليات التشغيل والإيقاف، وأطول فترة خمول، وأي سائل تنظيف. إذا تجاوزت قوة الدفع أو الحطام الحد المتفق عليه، أوقف التجربة. يشير مصطلح "التزييت الذاتي" إلى نطاق تشغيل محدد، وليس ضمان خدمة غير محدود.
3. معامل الاحتكاك: قياس الزوج
قد تُشير ورقة بيانات المورّد إلى معامل احتكاك الانزلاق الجاف بين 0.05 و0.15، أو قد تُظهر تجربة المُصنِّع أن الاحتكاك الساكن للطلاء الصلب العادي على البلاستيك يُساوي نصف الاحتكاك تقريبًا. أنصح بالاحتفاظ بهذه الأرقام، ولكن لا تُدرج أيًا منها في الرسم التخطيطي في هذه المرحلة. أولًا، اسأل: ما الذي لامس الطلاء؟ قد يُعطي دبوس فولاذي مسارًا واضحًا في المختبر، بينما يستخدم الجزء الفعلي كتلة من البولي أوكسي ميثيلين (POM)، أو مانع تسرب، أو سطحًا مؤكسدًا آخر. قد يختلف الضغط، والمدى، والرطوبة أيضًا.
في حالة حدوث اهتزاز مفاجئ في صمام منزلق صباح يوم الاثنين، أنصح بطلب قراءتين من مركز الاختبار. سجّل ذروة القوة الأولى بعد فترة توقف محددة، ثم قوة التشغيل خلال الأشواط التالية. سجّل القراءتين بشكل منفصل. يمكن لمتوسط القراءتين إخفاء المشكلة. بالنسبة للصمامات ذات الانعكاسات السريعة، اضبط جهاز الاختبار على وضع الانعكاس. بالنسبة للأنابيب المطلية، استخدم مادة منع التسرب المستخدمة في الإنتاج.
ينبغي أن يوضح جدول طلبات عروض الأسعار هذه الخيارات قبل أن يقدم أي شخص عرض سعر للطلاء.
غرض | سجل ذلك على الرسم أو خطة الاختبار | لماذا يحتاجها المشتري |
وجه التزاوج | الدرجة، والصلابة، والطلاء، والخشونة | وهو جزء من نتيجة COF |
حمل الاتصال | القوة العادية أو ضغط التلامس | يؤدي اختلاف الحمولة إلى تغيير المسار |
حركة | السرعة، والضربة، وتغييرات الاتجاه، وفترة التوقف | تختلف قيم بدء التشغيل عن قيم التشغيل الفعلي |
المحيط | درجة الحرارة والرطوبة والسوائل والأوساخ | يرى غشاء النقل البيئة |
تقرير | ذروة ثابتة، ومتوسط تشغيل، وحد التآكل | لا يمكن لشخص واحد أن يفسر كل حالات الفشل |
ضع عينات من الألومنيوم الخام وعينات من النوع الثالث العادي في نفس الجهاز للمقارنة. احتفظ بمخطط القوة، وصور كلا الوجهين، وحدود النجاح/الفشل للجهاز بجانب قيمة معامل الاحتكاك. هذه الحزمة أسهل في النقل من النموذج الأولي إلى طلبية متكررة.
4. عمر الاستخدام: حدد خط النهاية
كم عدد دورات التشغيل التي تُعتبر "عمرًا طويلًا"؟ إذا استمر المنزلق في الحركة بعد الاختبار، ولكن تضاعف تيار التشغيل، فإن الاختبار لم ينجح لمجرد أن الطلاء ظل داكنًا. حدد ما الذي يُوقف عمل الجهاز: قوة الفصل، أو الخلوص، أو التسريب، أو فقدان من التابع، أو أثر المسار، أو ظهور الألمنيوم. دوّن هذا الحد قبل طلب العينات.
يُعدّ استخدام عينة مسطحة خيارًا منطقيًا كخطوة أولى. اصنع العينات من سبيكة الإنتاج ونفس درجة الصلابة، ثم طبّق نفس إجراءات السطح المقابل والحمل والتنظيف على الألومنيوم الخام، والطلاء الصلب العادي، والطلاء المصنوع من مادة PTFE. تُظهر لك المقارنة ما إذا كان الطلاء يستحق التجربة على مستوى القطعة. انتقل بعد ذلك إلى الميزة الفعلية، ثم إلى تجميع تجريبي.
استخدم المعايير الخاصة بالقياس الذي تغطيه فعلياً.
مرجع | استخدم في هذا المشروع |
مقاومة التآكل من تابر، طبقة صلبة | |
سُمك طبقة التيار الدوامي |
لا يزال اختبار الانعكاس المنفصل يتطلب وجود التابع الفعلي. أين وُضع مسبار قياس السماكة؟ قد يكون الوصول إلى نتوء خارجي سهلاً، لكنه قد لا يصل إلى قناة العمل.
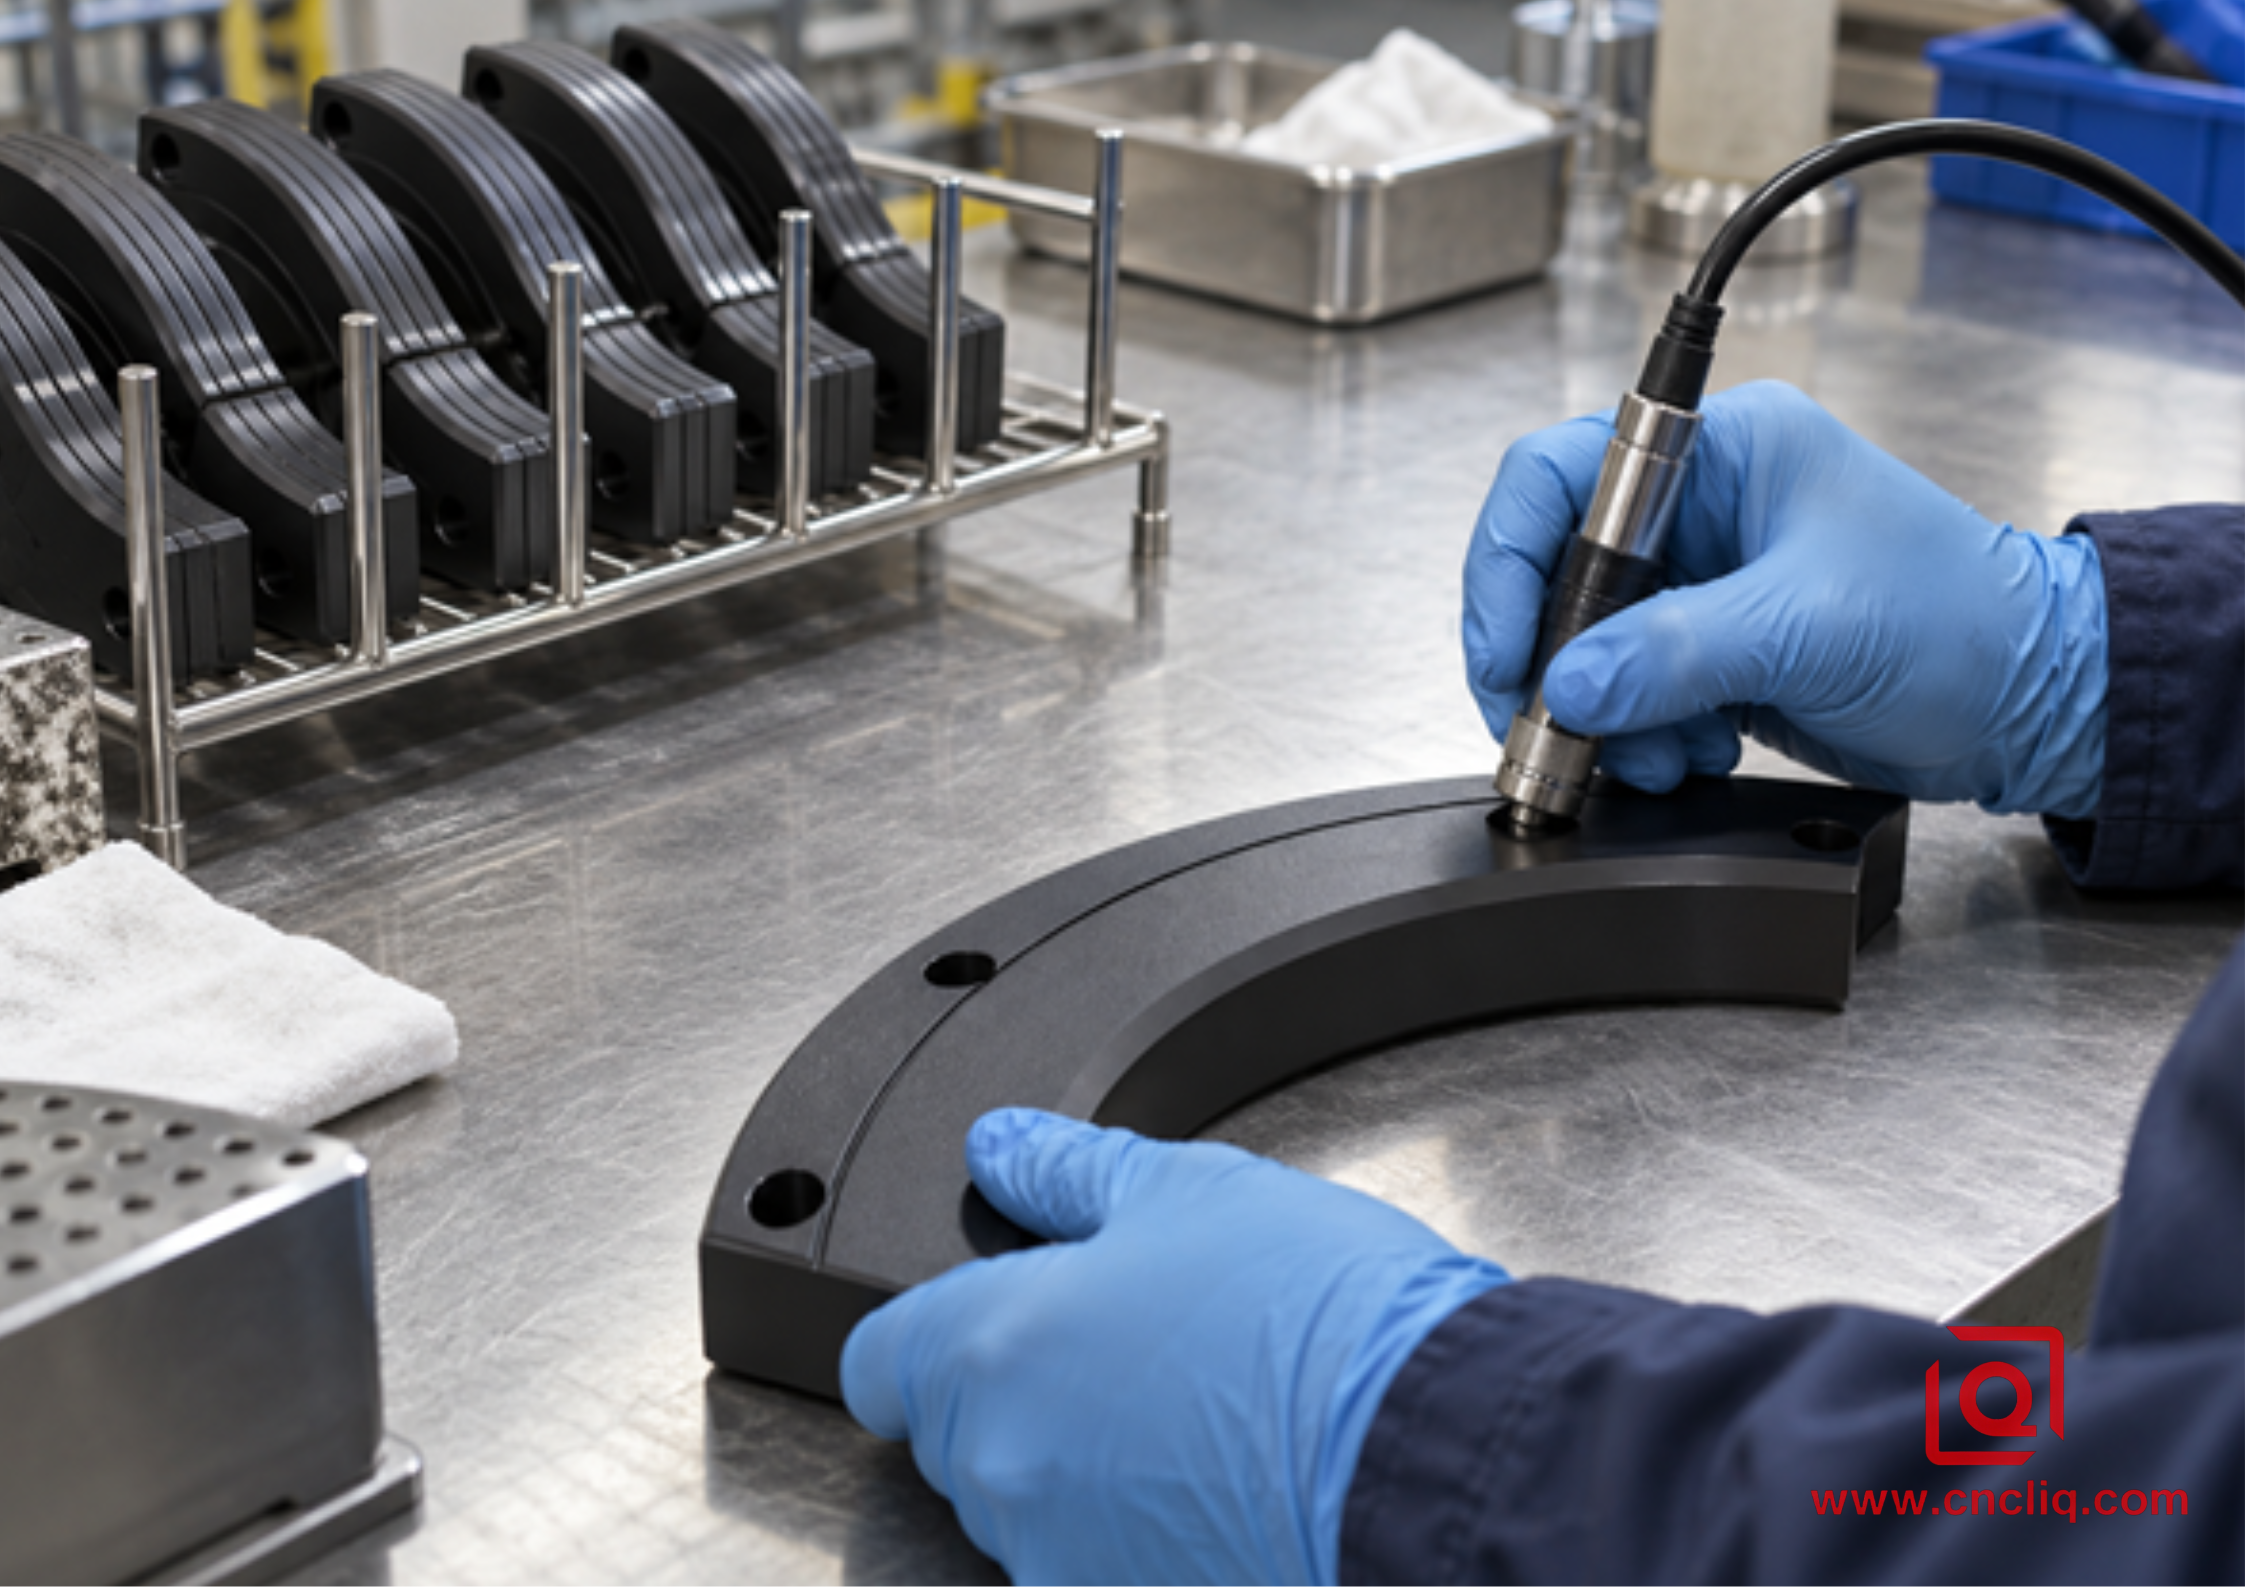
صورة مضمنة: فحص سمك التيار الدوامي على دليل منحني مؤكسد صلب
في كل محطة، افحص كلا الجزأين المتصلين. احتفظ بصور توضح المقياس، ومخطط القوة، وأي تغيير في الأبعاد تم قياسه. بالنسبة للقناة التي لا يمكن للمسبار الوصول إليها، اطلب شاهدًا متفقًا عليه وجزءًا من العينة الأصلية لتحديد العلاقة.
5. سُمك الفيلم، ونموه، والملاءمة النهائية
تشير الرسومات إلى أن طول العمود يجب أن يكون 12.000 مم مع هامش خطأ ±0.010 مم بعد طلاءه بطبقة صلبة من مادة PTFE. لكن الورشة صنعته بطول 12.000 مم قبل الطلاء. هاتان المرحلتان مختلفتان.
إذا أضافت عملية الطلاء 50 ميكرونًا من الأكسيد، ونما نصفها للخارج، فقد يزيد قطر العمود بمقدار 50 ميكرونًا، وهو ما يكفي لفقدان التوافق. هذا التقدير ليس قاعدة ثابتة في عمليات التصنيع. يجب عليك أولًا التحقق من السبيكة وعملية الطلاء وتفاوت السماكة. هذا يوضح لماذا لا يمكنك ترك تحديد المقاس لتقدير مورد الطلاء.
الأرقام الواردة في NASA/JSC PRC-5011 Rev. B تستحق الاحتفاظ بها بالقرب من الرسم، مع تحذير واحد: إنها أرقام مواصفات، وليست خيارًا لسمك الغطاء.
الشكل PRC-5011/AMS2482 | بوصات | المكافئ المتري |
تقصير | 0.0020 ± 0.0005 | 50.8 ± 12.7 ميكرومتر |
نطاق محدد | من 0.0011 إلى 0.003 | من 27.9 إلى 76.2 ميكرومتر |
تصف الوثيقة نفسها تقريبًا نصف النمو الخارجي ونصف الاختراق في الألومنيوم لكل سطح. تحقق من هامش السماح الخاص بالمعالج قبل تحديد أبعاد الآلة. يغطيدليلنا للطلاء الصلب من النوع الثالث (DFM) هامش السماح والتغطية، بينما يتناول دليل سمك الفيلم والتجميع المحكم الأعمدة والثقوب والأسنان بدقة.
أقترح إضافة رسم توضيحي صغير بجانب بيانات الأبعاد. يُظهر الرسم العمود، وفتحة التوصيل، والسن اللولبي المغطى، ومسار التآكل، ومكان تلامس أداة القياس. ثم أطرح سؤالاً على المُصنِّع: هل يمكن تطبيق الطلاء المحدد على مسار العمل، أم فقط على القطر الخارجي الذي يسهل الوصول إليه؟ قد يبدو القياس من جهة التصنيع سليماً، لكنه لن يُظهر مكان التلف الفعلي في القطعة.
ينبغي إيلاء نفس القدر من العناية لتشطيب السطح. إذا تجاوزت علامة أداة الطلاء المسبق مسار الانزلاق، فلن يُسوّي طلاء PTFE السطح. حدد للفني متطلبات خشونة السطح قبل الطلاء، واسأله عن كيفية فحص المسار النهائي. قم بتدوير حواف العمل، وأظهر مناطق تلامس الرفوف على الرسم التخطيطي. قد يتطلب الخيط المحكم أو التركيب بالضغط استخدام شريط لاصق بدلاً من هامش طلاء واسع.
6. اختيار السبيكة والهندسة: ابدأ بالرسم
لنفترض أن طلب عرض أسعار يتطلب استخدام سبيكة 7075-T6 لتخفيف وزن وصلة الصلب القديمة. السؤال الأول ليس ما إذا كانت سبيكة 7075 ستتحول إلى اللون الأسود في الخزان. سجّل مسار التحميل وأصغر مقطع بجوار ملاحظة الطلاء. جرّب السبيكة المستخدمة في عملية الإنتاج، وليس عينة سبيكة مناسبة.
يعتمد القرار على القطعة نفسها، وليس على تصنيف عام للسبائك. أنصح بعرض مقارنة موجزة للمشتري بدلاً من وعده بمظهر متطابق في كلا النوعين. دليلنا الخاص بتصنيع سبائك 6061 و7075 و5052 يُفصّل المفاضلة بين المواد.
سؤال الرسم | المسار 6061-T6 | المسار 7075-T6 |
قوة القاعدة | تحقق من حالة التحميل | غالباً ما يتم اختيارها لقوة أعلى |
تجربة الطلاء | استخدم درجة حرارة الإنتاج والتحضير | استخدم درجة حرارة الإنتاج والتحضير |
السطح الحرج | اسم مسار التآكل وموقع السماكة | اسم مسار التآكل وموقع السماكة |
تُعد شاشة المواد الخاصة بـ NASA/JSC PRC-5011 محددة بما يكفي لوضعها في ملاحظات DFM.
حالة PRC-5011 | إجابة |
حدود السبيكة العادية | نسبة النحاس أقل من 5%؛ نسبة السيليكون أقل من 8%؛ نسبة النحاس والسيليكون معًا أقل من 8% |
فوق حد السيليكون | التنسيق مع مهندس المواد المسؤول |
الآن، اقلب النموذج. حدد على الرسم الموضح نقاط الوصول إلى الإلكتروليت، والجدران الرقيقة، والأسنان الملولبة المغطاة، ونقطة تلامس الرف. سيجنبك رسم مقطعي يتضمن هذه المعلومات الأربع مشاكل أكثر من مجرد ملاحظة لونية. لضمان تركيب محكم، حدد المقاسات المطلوبة للآلة والتغطية قبل قطع المعدن. إذا كان مظهر التشطيب مهمًا أيضًا، فافحص السطح الخارجي بشكل منفصل عن سطح العمل. يساعدك دليل تشطيب الألمنيوم الخاص بنا، والمُصنِّع الأصلي للمعدات، على مقارنة الخيارات البديلة قبل اعتماد أحدها نهائيًا في الرسم.
7. مسار إنتاجي للأجزاء المتكررة
لا يمكن لمجموعة طلاء إصلاح مجموعة تشغيل غير موثقة. من يوقع على كل عملية تسليم؟ استخدم سجل التتبع لتوضيح ذلك.
1. في قسم التصميم للتصنيع، قم بمطابقة مواد التلامس ووضع علامات على نقاط النهاية، ومسارات التآكل، والأقطار، ومسارات التصريف، وتلامس الرف.
2. قم بتشكيلها وفقًا لحجم الطبقة الأولية المعتمد. احتفظ بالسجل الذي يربط هذا الحجم بالتفاوت النهائي للطبقة النهائية.
3. قم بإزالة النتوءات وتنظيف السطح دون تغيير مسار التآكل عن طريق التلميع اليدوي غير المنضبط أو وسائط السفع الرملي المحصورة.
4. خيوط القناع، ومقاعد المحامل، ومناطق منع التسرب، والوصلات الكهربائية حيث لا يمكن قبول الفيلم.
5. قم بتنفيذ عملية النوع الثالث وعملية PTFE المتفق عليها. سجل المعالج والمسار؛ فالاسم التجاري وحده لا يُعد خطة تحكم.
6. فحص الطلاء: قراءات الفيلم في مواقع الرسم، متبوعة بفحوصات الحجم النهائي.
7. افحص خشونة ومظهر مسار العمل، وقم بإجراء اختبار الاحتكاك أو التآكل المتفق عليه على مادة نموذجية.
8. قم بتجميع نموذج تجريبي. احتفظ ببيانات حرارة المواد، ومراجعة التشغيل الآلي، ورقم دفعة الطلاء، والتقرير النهائي معًا.
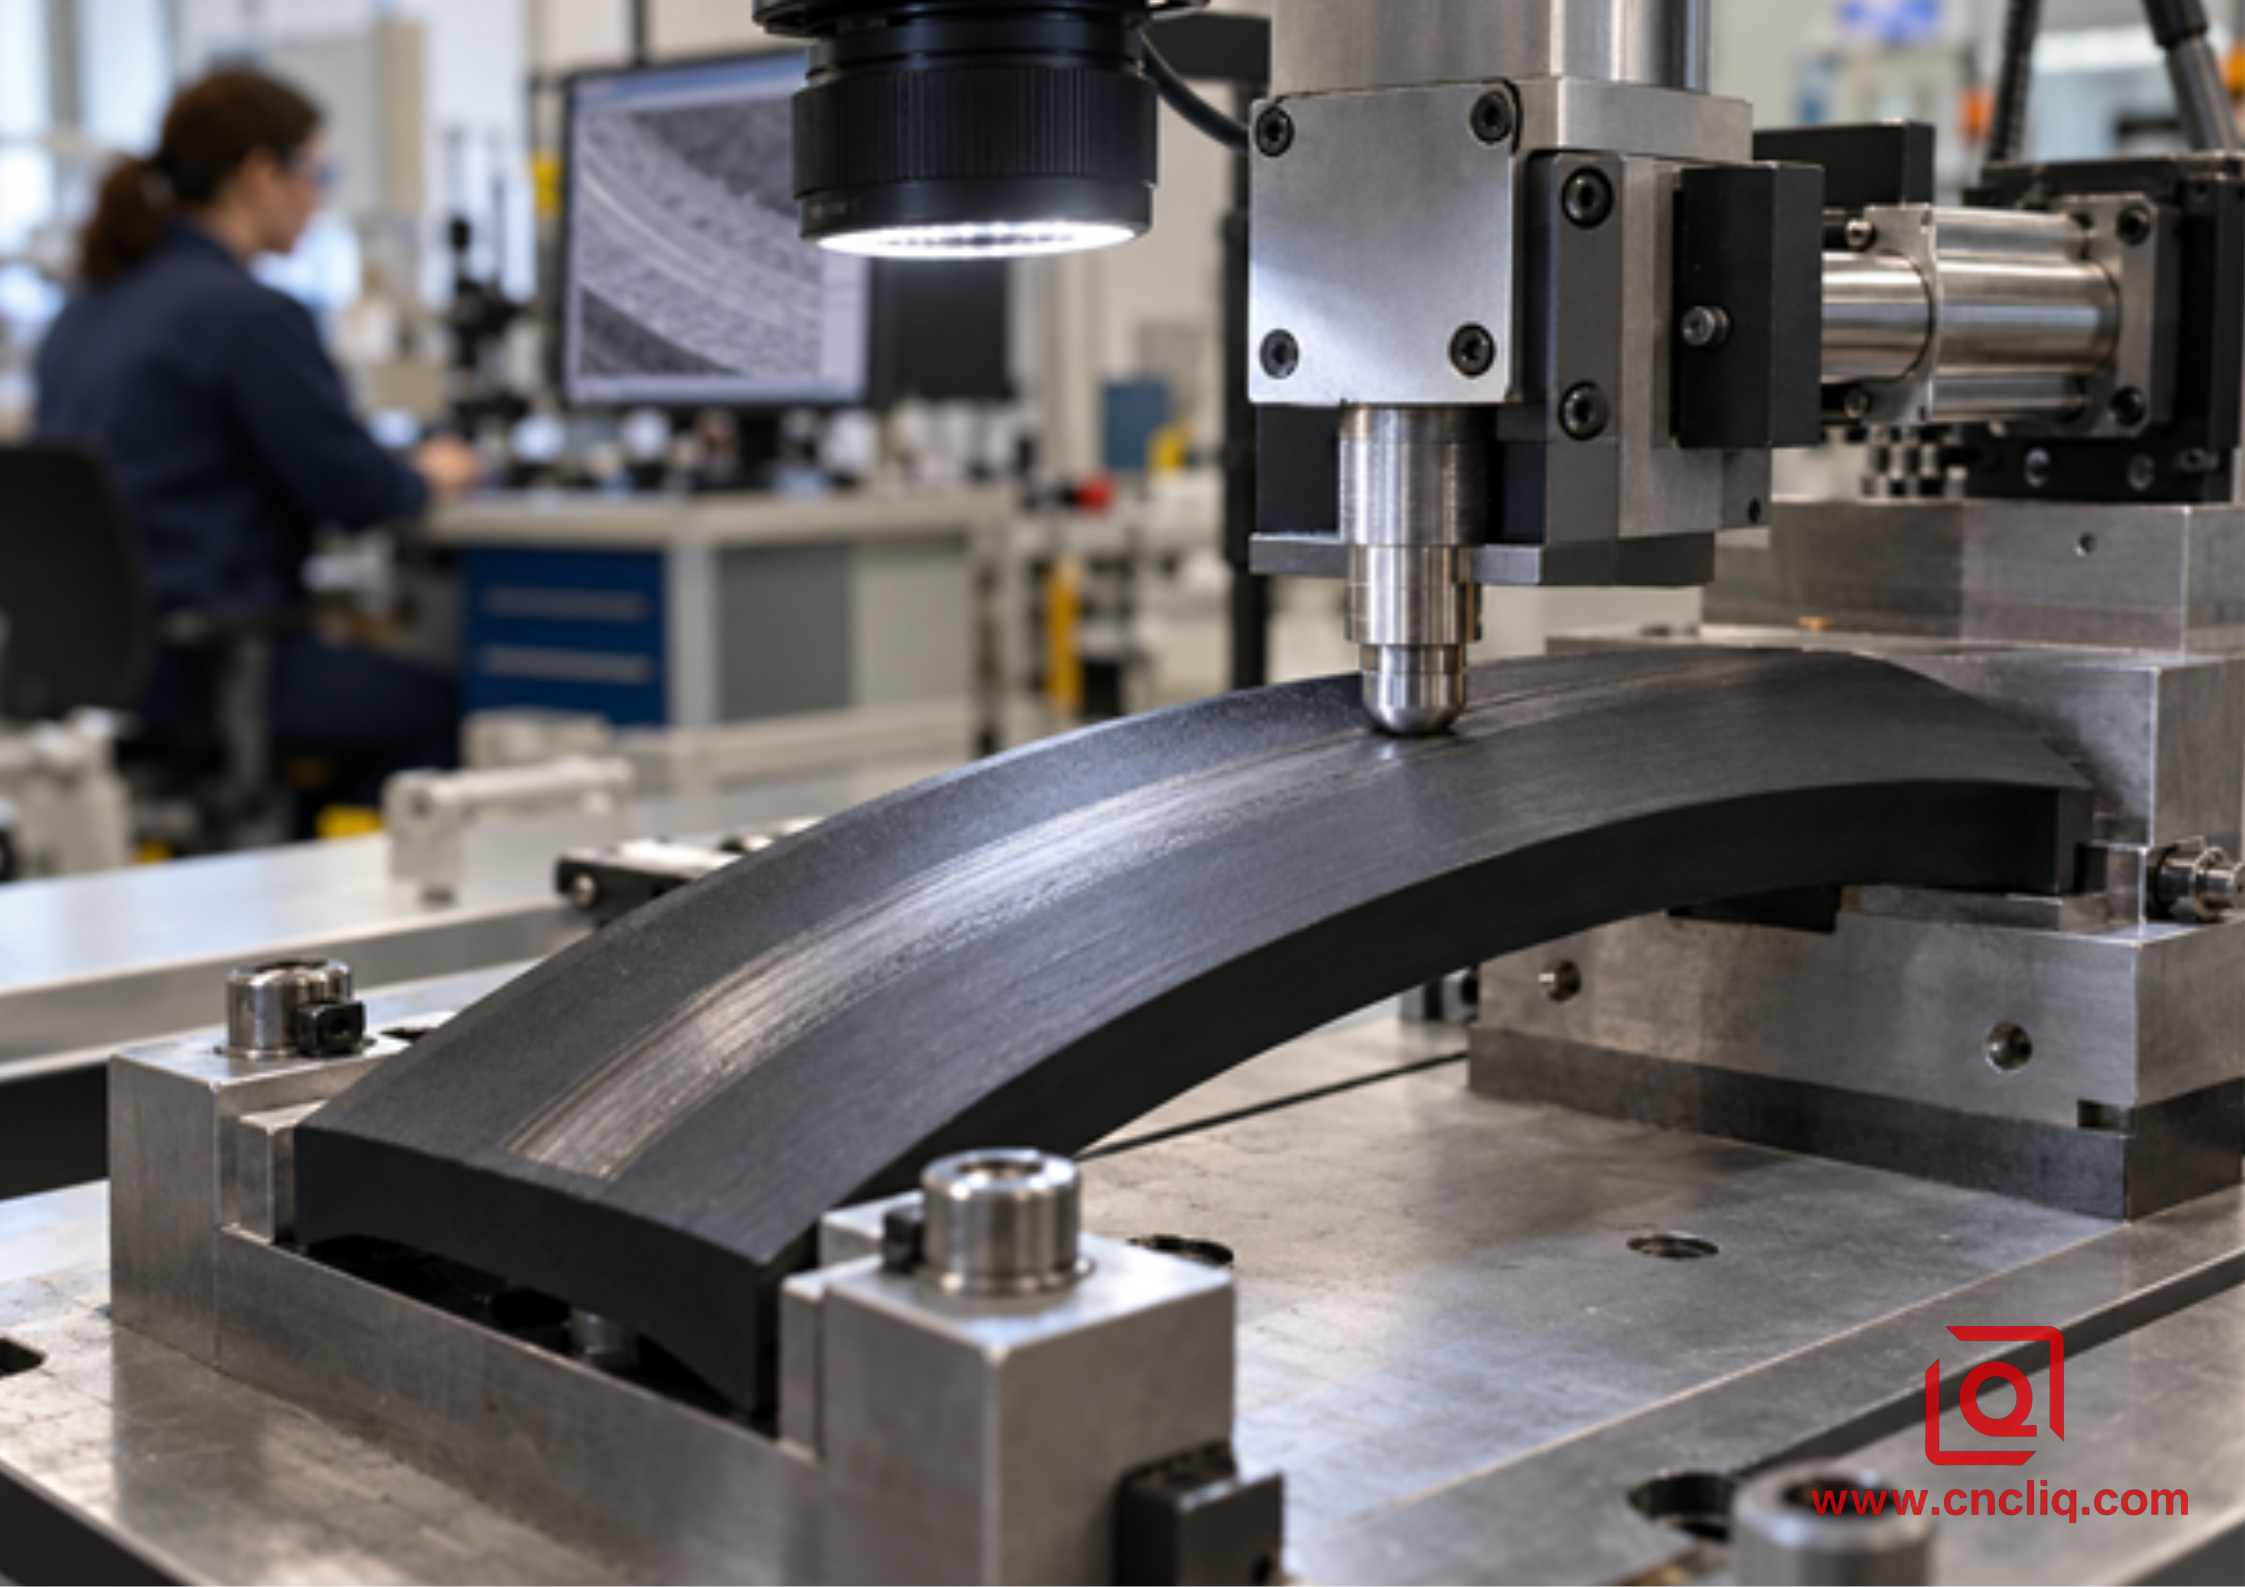
صورة مضمنة: اختبار التآكل الترددي على سكة منحنية مطلية بطبقة صلبة من مادة PTFE
غالباً ما يظهر خطأ إغفال عملية التغطية في وقت متأخر، عندما يتعذر تجميع الخيط أو عندما تتشقق حافة التثبيت بالضغط. ويظهر خطأ إغفال الاختبار لاحقاً، عندما يتعذر ربط سعر معامل الاحتكاك المنخفض بالجزء الفعلي. قارن سعر الجزء بعد تضمين التغطية والاختبارات وفحوصات التجميع، وليس فقط سعر الخزان.
8. ما يجب تضمينه في طلب عرض الأسعار
يقرأ أحد الموردين عبارة "أنودة PTFE، أسود" ويخطط لطبقة بسمك 50 ميكرومتر. بينما يفترض مورد آخر بنية مختلفة، ويخفي السن اللولبي، ولا يُجري اختبار احتكاك. قد يبدو كلا العرضين معقولين. استخدم ورقة بيانات واحدة للتشطيب بجانب الرسم ثنائي الأبعاد.
حقل طلب عرض الأسعار | ضع هذا في العبوة |
المعدن الأساسي | السبيكة، والصلابة، وشكل المنتج، والحجم السنوي |
طريق | مراجعة AMS2482، معالج معتمد، PTFE مشرب أو مترسب مشترك |
فيلم | السُمك، التفاوت، طريقة القياس، مواقع المجسات |
ملائم | الأحجام النهائية، والأحجام المصنعة آلياً، والخيوط المخفية، والمقاعد |
مسار | نصف القطر، علامات الرف، الطبقة الأولية والخشونة النهائية |
واجب | درجة التابع، الحمل، الشوط، السرعة، زمن التوقف، السائل والغبار |
قبول | ذروة ثابتة، قيمة تشغيل، تآكل أو حد فشل آخر |
شهادة | عدد القسائم، والكمية التجريبية، والتقارير، وإمكانية تتبع الدفعة |
إذا كانت الآلة الحالية تهتز عند بدء التشغيل، فأرسل مخطط القوة مع حزمة التصميم بمساعدة الحاسوب. وإذا كان الجزء التابع يُطلق جزيئات، فأرسل صورًا لكلا وجهيه.
يُظهر مشعب هيدروليكي مُصنّع حسب الطلب بتقنية CNC وسطح مؤكسد مسارًا مشابهًا للتصنيع والتشطيب. ولا يُقصد بذلك أن جميع المشعبات مطلية بطبقة صلبة من مادة PTFE.
9. حالة مركبة مجهولة المصدر: كاميرا فهرسة التشغيل الجاف
هذه الحالة المركبة المجهولة المصدر هي حالة توضيحية، وليست مطالبة تأمين على الحياة خاصة بالعميل.
يرغب أحد مشتري أنظمة الأتمتة في الحصول على كامة فهرسة أخف وزنًا لخلية تجميع نظيفة. تعمل الكامة الفولاذية الحالية، لكن كتلتها المتحركة كبيرة. تُطلى الكامة الأولى المصنوعة من سبيكة 6061-T6 بطبقة صلبة عادية من النوع الثالث. يتجمع في أخدودها بقايا داكنة اللون من المتابع؛ ويرتفع عزم الدوران بعد توقف الماكينة عن العمل. يوضح الرسم اسم الطلاء، لكنه لا يذكر شيئًا عن المتابع أو سمك الأخدود أو اختبار عزم الدوران. تُقاس سمك الكامة في المعالج من سطح خارجي سهل الإزالة.
أعاد فريق المشتري والتشغيل الآلي الأجزاء إلى طاولة العمل. فحصوا خط تآكل التابع، وقاسوا تشطيب أخدود الطلاء المسبق، وأضافوا نصف قطر عند تغيير اتجاه المسار. تم إبعاد نقطة تلامس الرف عن أخدود التشغيل. تتطلب الحزمة المعدلة مسارًا مؤهلًا بطبقة صلبة مشبعة بمادة PTFE، وقياسًا للسمك مرتبطًا بالأخدود، وفحوصات نهائية للأبعاد على الكامة. يستخدم نموذج التردد بوليمر التابع المستخدم في الإنتاج بدلًا من دبوس فولاذي مناسب.
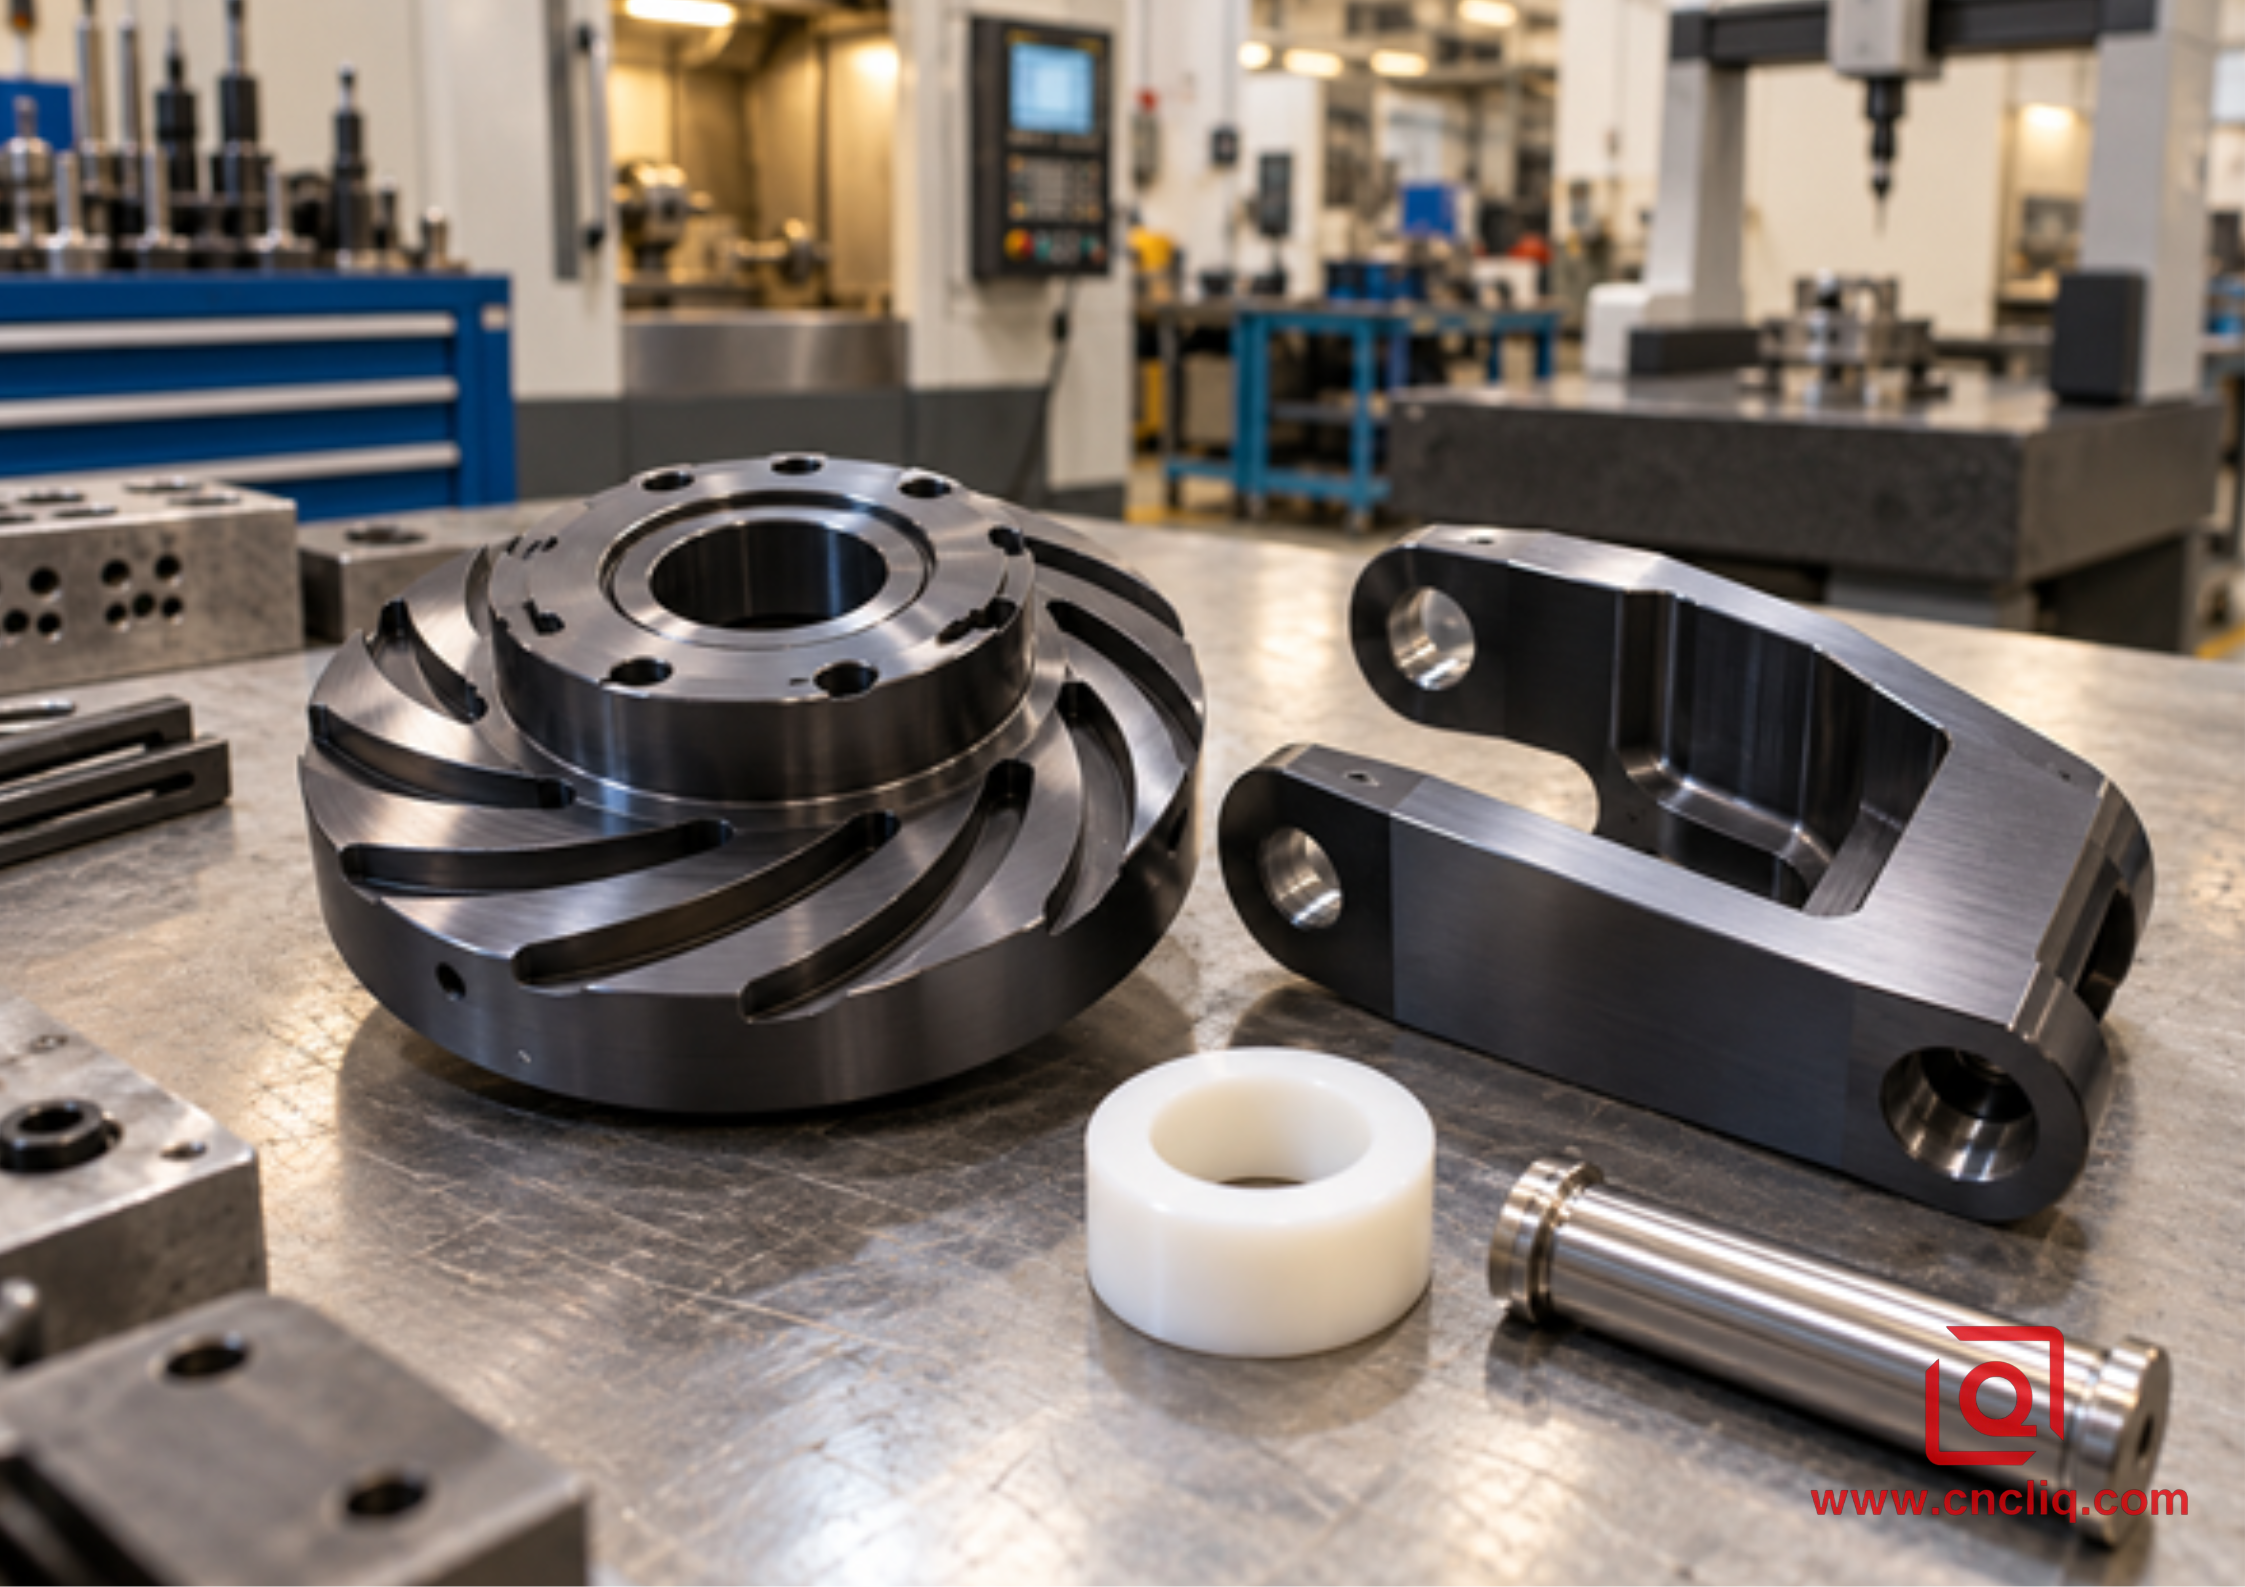
صورة مضمنة: كامة فهرسة مؤكسدة صلبة، نير، محمل بوليمر، ودبوس توصيل
بالنسبة للاختبار التجريبي للتجميع، يختار المشتري نطاق عزم الدوران وعدد الدورات المخطط لها قبل بدء الاختبار. يحتوي سجل الاختبار على خانات منفصلة لعزم الدوران اللازم للفك، وعزم الدوران أثناء التشغيل، والشوائب، وتآكل الأجزاء المتحركة، والألمنيوم المكشوف. يؤدي تجاوز حد عزم الدوران أو حد التآكل إلى إيقاف الاختبار. إذا اجتاز الاختبار بنجاح، يقتصر الإفراج على الحمل والحركة والبيئة المحددة؛ أما الآلات الأكثر سخونة أو غبارًا فتحتاج إلى مراجعة أخرى.
التغيير المفيد ليس مجرد "إضافة مادة PTFE". فالرسم الآن يجمع بين الهندسة، وبدل التشغيل، ومسار الطلاء، والمتابع، والدليل. وهذا ما يجعل تكرار الطلب ممكناً.
10. متى يكون استخدام نوع آخر من التشطيب أو المحامل أكثر منطقية؟
اجتازت القسيمة الاختبار، لكن الجهاز لا يزال معطلاً. قبل طلب دفعة طلاء أخرى، ضع دائرة حول حالة الخدمة المفقودة من التجربة. يساعد جدول صغير في ورقة مراجعة التصميم على تجنب استخدام مصطلحات غامضة مثل "طلاء أفضل".
حالة | تحقق من الجزء | مسار آخر يجب مراعاته |
الصدمات أو الانثناء المتكرر | رقائق الحواف، المقطع الحرج للإجهاد | مراجعة المواد أو الحشوة القابلة للاستبدال |
تجويف عميق | إمكانية الوصول إلى موقع التصوير وموقع فحص قابل للاستخدام | تجويف مقنع أو غلاف منفصل |
تركيب محكم بالضغط | نمو خارجي وتلف في التجميع | التغطية أو التعديل الآلي حسب الحجم |
واجهة متسخة | خشونة الدبوس، والمحاذاة، والحبيبات العالقة | التنظيف، أو الجلبة، أو مواد التشحيم المُتحكم بها |
للحصول على مظهر جيد وحماية روتينية من التآكل، استفسر عما إذا كانت عملية الأنودة من النوع الثاني كافية. أما بالنسبة للتآكل دون الحاجة إلى تشغيل جاف، فقارن ذلك بعملية الأنودة من النوع الثالث المؤهلة الخالية من مادة PTFE.
11. خمس خطوات للتحقق قبل تقديم عرض الأسعار
أين يمكن أن يلامس مقياس السماكة؟ هل ستسقط علامة الرف على مسار التآكل؟ هل يمكن للتقرير النهائي ربط حرارة المادة بدفعة الطلاء؟ غالبًا ما تكشف هذه الأسئلة عن ملاحظة رسم مفقودة قبل قطع أول قطعة.
أرسل نموذج التصميم بمساعدة الحاسوب (CAD)، والرسم التخطيطي، والمادة المستخدمة، والحمل، والحركة، وبيئة التشغيل، والعطل الحالي مع استفسارك. يمكن لفريق Liqin مراجعة أبعاد الآلة، والتغطية، وإمكانية الوصول للفحص، وإجراء اختبار تجريبي قبل تحديد سعر الإنتاج بكميات كبيرة. إذا كان أحد الأجزاء، مثل الكامة أو الدليل أو الصمام أو المشعب، يعيق خط الإنتاج، فأرفق صورة للجزء المتآكل. فهذا يُسهّل عملية المراجعة الهندسية أكثر من مجرد طلب "طلاء أنودة أسود زلق".
التعليمات
1. ما هو معامل الاحتكاك الذي يجب أن أضعه على الرسم؟
لا يُعدّ هذا رقمًا قياسيًا بحد ذاته. استخدم الجزء المُطابق في الإنتاج وحدّد ما إذا كان الحدّ هو القيمة القصوى الأولى أم قيمة متغيرة. احتفظ بمخطط القوة وفحص الجزء المُستهلك في التقرير. لا ينبغي اعتبار نتيجة اختبار مسمار فولاذي بديلًا عن نتيجة اختبار حذاء POM.
2. هل ستؤدي طبقة الطلاء الصلبة المصنوعة من مادة PTFE إلى تغيير الأبعاد النهائية؟
نعم، ضع في اعتبارك منطقة الأكسيد. ينمو الغشاء جزئيًا داخل الألومنيوم وجزئيًا للخارج؛ وتؤدي الأسطح المطلية المتقابلة إلى تغيير حجم العمود أو التجويف معًا. يتطلب الطباعة مقاسين: المعدن قبل الطلاء والجزء بعد الطلاء. أضف هامش التفاوت للغشاء، ومواقع الفحص، والأقنعة؛ وتأكد من الهامش مع المُصنِّع.
3. هل يمكن تشغيل الجزء بدون شحم؟
أحيانًا. يكمن الحل في الزوج ودورة التشغيل، وليس في مصطلح "التشحيم الذاتي". شغّل التابع الحقيقي عند الحمل ودرجة الحرارة المتوقعين. سجّل عمليات التشغيل والإيقاف، وأطول فترة خمول، وسائل التنظيف، والتلوث المحتمل أثناء التشغيل. راقب كلًا من القوة والتآكل. إذا تجاوزت المجموعة أيًا من الحدين، فهذا يعني أن التشغيل الجاف غير مؤهل.
4. هل 7075-T6 ضروري، أم أن 6061-T6 سيفي بالغرض؟
بالنسبة للوصلات الحاملة للأحمال، تحقق من مقاومة الإجهاد قبل اختيار سبيكة 7075-T6. أما بالنسبة للوصلات الأقل تعرضًا للإجهاد، فيمكن استخدام سبيكة 6061-T6. ضع درجة حرارة الإنتاج على عينة الطلاء التجريبية، وافحص سطح العمل، وليس فقط الجزء الخارجي. لا تستخدم عينة من سبيكة مختلفة كنتيجة للفصل.
5. ما الذي يجب تضمينه في طلب عرض الأسعار لهذا النوع من التشطيب؟
أرسل ملف التصميم بمساعدة الحاسوب (CAD) والمخطط المستخدم في عملية الفحص. حدد في المخطط نوع السبيكة، ودرجة الصلابة، والحجم، والطبقة الرقيقة، والأقنعة، ومواقع المجسات. حدد اسم المتابع، والحمل، والحركة، والبيئة، وعطل التيار. إذا كان عرض السعر يشمل اختبار معامل الاحتكاك أو اختبار العمر الافتراضي، فحدد حد القبول وعدد العينات.
ملخص
يُعدّ الطلاء الصلب بمادة PTFE خيارًا مفيدًا عند اختبار كلٍّ من أكسيد صلب، وتلامس منخفض القص، والجزء المتصل. ابدأ بتحديد نقطة العطل، ثمّ تحكّم في سُمك طبقة الطلاء، وملاءمة المنتج النهائي، ونسيج المسار، وطريقة المعالجة، والاختبار الذي يُحاكي ظروف التشغيل. أرسل ملف التصميم بمساعدة الحاسوب (CAD) ودليل الجزء المتآكل مع طلب عرض الأسعار. يُعدّ اختبار تجريبي قصير بحدود توقف واضحة أكثر فائدة من معامل احتكاك مُنسوخ من الرسم.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
