 العربية




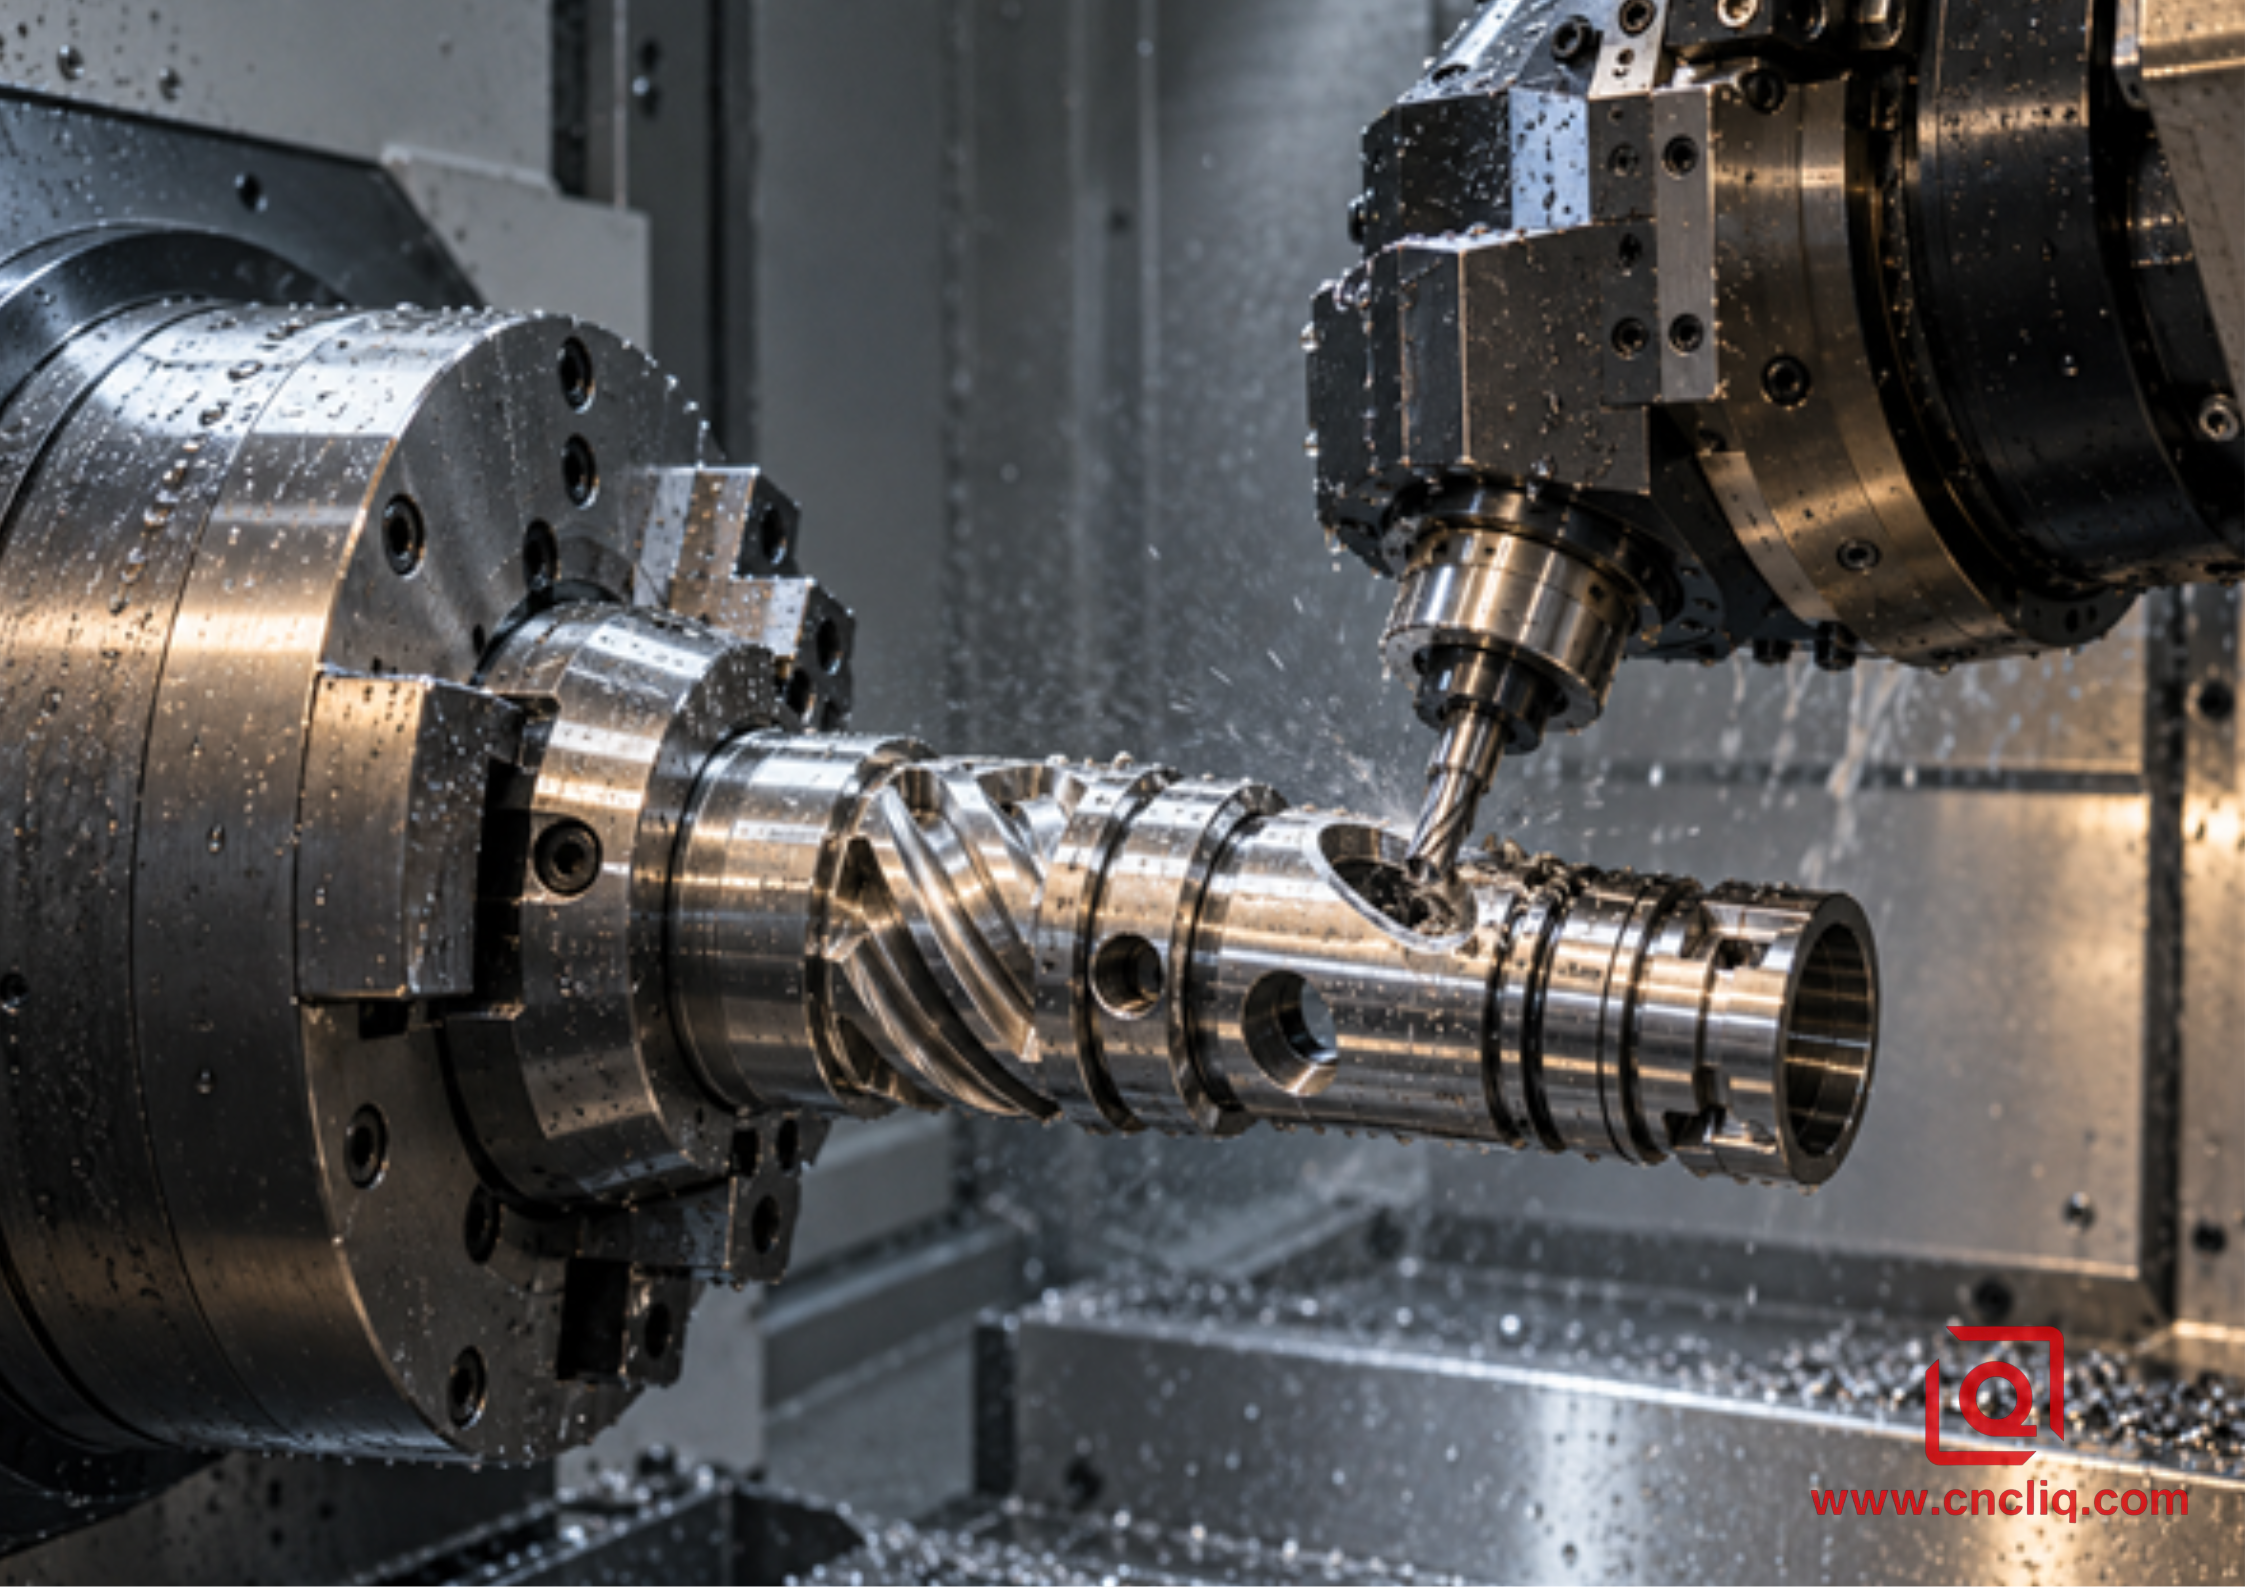
هل سبق لك أن سمعت أداة تعمل وهي تصدر صوتاً عالياً أثناء دخولها في منتصف فتحة القطع، رغم أن السرعة المبرمجة بدت معقولة تماماً؟ عادةً ما يكون هذا الصوت أول إنذار في ورشة العمل بأن الرقم الظاهر على الشاشة لا يتطابق مع السعة الفعلية لشفرة القطع. قد يخبرك الكتالوج بالحد الأقصى لعدد الدورات في الدقيقة، لكنه لا يستطيع رؤية قاطع الطحن الطويل، أو مجموعة المحامل الدافئة، أو ظرف التثبيت المتآكل قليلاً، أو زاوية الفك التي أجبرت المبرمج على زيادة مدى الوصول بمقدار 18 مم.
هذه هي المشكلة التي تتناولها هذه المقالة. سنبدأ من القطع وصولاً إلى الحامل والبرج والآلة، بدلاً من البدء بأكبر رقم في جدول المواصفات. الهدف عملي: ثقوب وأسطح مستوية وفتحات ومنافذ وأسنان لولبية ثابتة على الأجزاء التي تحمل أيضاً أقطاراً دقيقة. سيتعرف المشترون أيضاً على التفاصيل التي يجب تضمينها في طلب عرض الأسعار، لأن "استخدام الأدوات الحية" ليس خطة عملية.
1. ما الذي يفعله حامل الأدوات الدوارة فعلياً
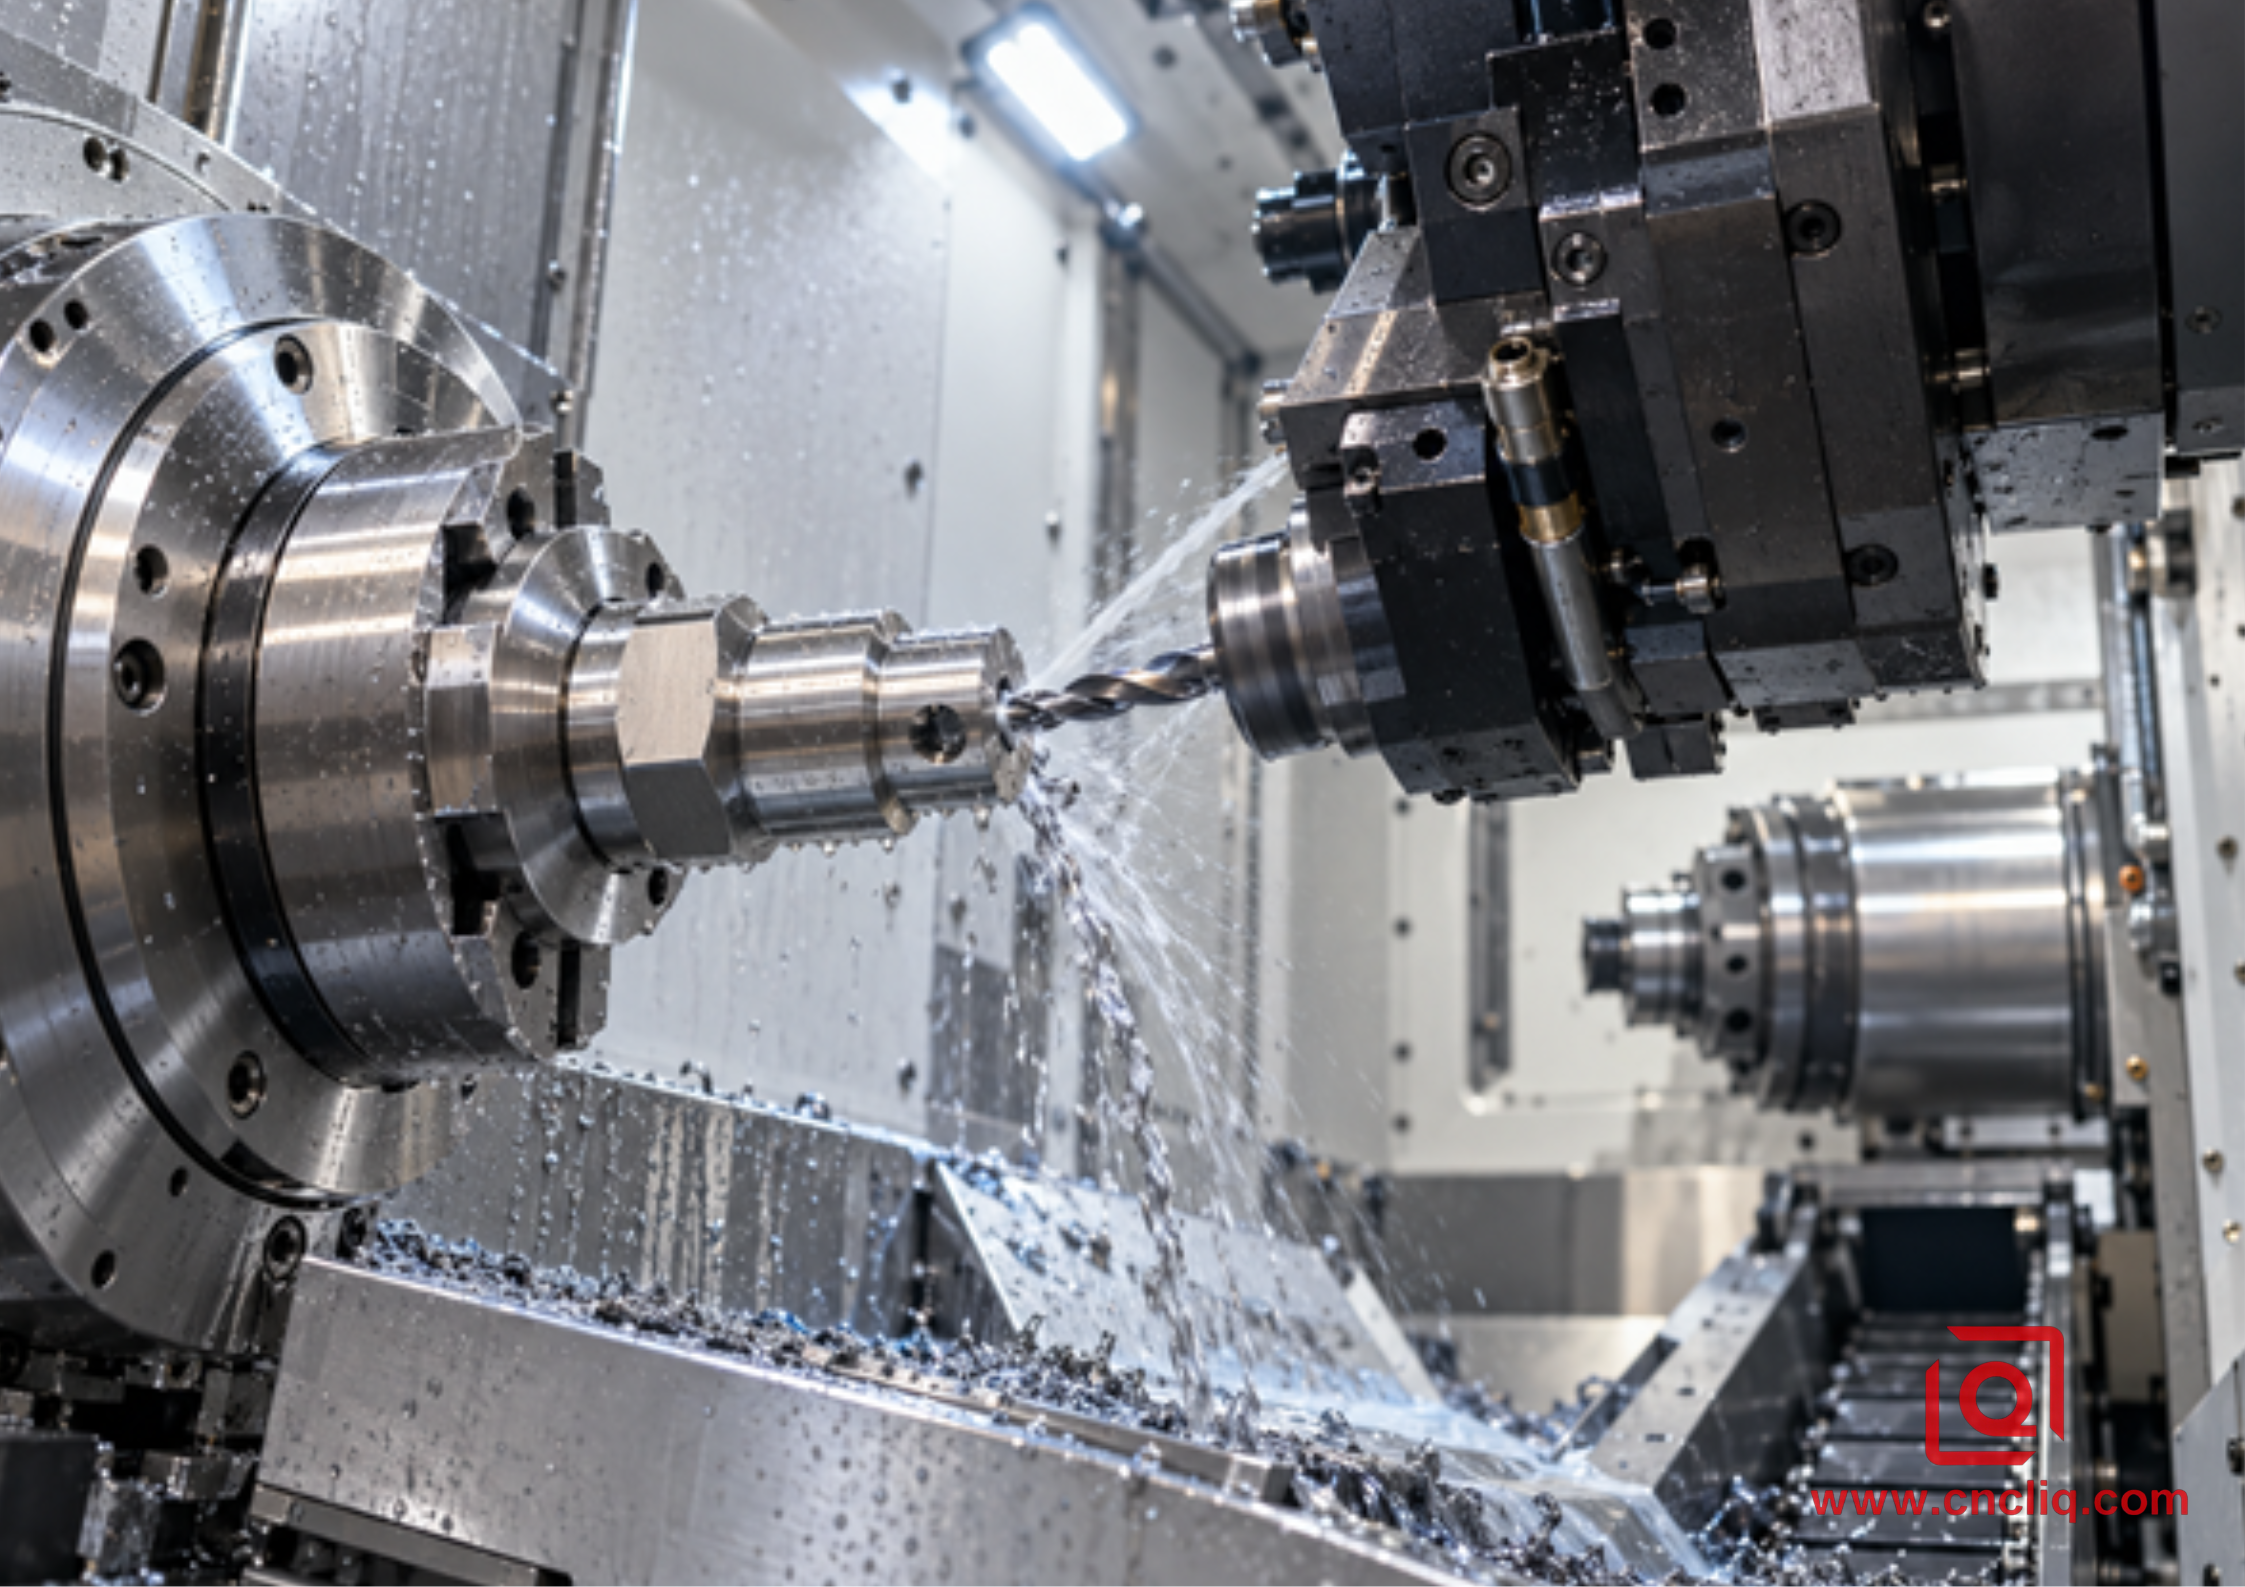
حامل الأدوات الدوارة هو عبارة عن مغزل صغير الحجم يُثبّت في محطة برجية تعمل بالطاقة. ويُطلق عليه في ورش العمل أيضًا اسم الحامل الحي أو الحامل المُدار. تصل الطاقة عبر وصلة البرج، وتمر عبر المحرك الداخلي للحامل، وتُدير المثقاب أو الصنبور أو الموسع أو قاطع التفريز أو أي أداة قطع أخرى.
في أغلب الأحيان، لا تُفصل القطعة الخام عن ظرف التثبيت الرئيسي - ليس بعد على الأقل. يُمكن تثبيت أو توجيه هذا المغزل كمحور C، مما يُضيف إلى البرج ورشة عمل صغيرة مفيدة: ثقوب للوجه، وثقب يمر عبر القطر، وسطح مُسطّح للمفتاح، وربما فتحة ضيقة. يُفيد المحور Y عندما يجب أن تتحرك أداة القطع خارج المركز. يُتيح المغزل المُعاكس إمكانية الوصول إلى الجزء الخلفي من القطعة، على الرغم من أن عملية النقل لا تزال بحاجة إلى محاذاة وفحص تثبيت خاص بها.
تخيّل الحامل كعلبة تروس ومجموعة محامل نهائية ضمن سلسلة أطول. أتتبع مسار السلسلة من قالب الماكينة إلى المجرى، وليس العكس. أي سطح متسخ، أو محمل متآكل، أو جدار مرن، سيكشف عن نفسه بطريقة أو بأخرى - غالبًا على شكل حرارة أو اهتزاز، وأحيانًا كعنصر انزاح من مكانه بهدوء. تتناول مقالتنا حولالأدوات الحية على مخارط CNC إمكانيات الماكينة الأوسع؛ هنا، تبقى العدسة مثبتة على الحامل والإعداد المحيط به.
يُعدّ تحديد الاتجاه الجزء الأسهل فهمًا. ستة ثقوب على سطح نهائي؟ أول ما يتبادر إلى الذهن هو الرأس المحوري، لأن قاطعه يقع تقريبًا على طول محور دوران قطعة العمل. أما وجود ثقب عرضي أو سطح مستوٍ على الجانب الخارجي فيدلّنا عادةً على الرأس الشعاعي، حيث يدور القاطع حول هذا المحور. عندما يصعب الوصول، قد يكون الرأس القابل للتعديل أو متعدد المخارج هو الخيار الأمثل. لكن تذكر ما يصاحب هذه الميزة: المزيد من الوصلات، وتعشيق تروس إضافي، ومزيد من المعدن المتأرجح بالقرب من ظرف التثبيت. تحقق من ذلك على الشاشة، ثم تحقق منه مرة أخرى بجانب الماكينة.
2. السرعة شرط أساسي للقطع، وليست جائزة تُمنح في الكتالوج.
ابدأ بالقطع. لاحظ مادة العمل وحالتها، وقطر أداة القطع، ومادة الأداة، والطلاء، وعدد الشفرات، ونقطة التعشيق، ونظام التبريد. ثم افتح بيانات الشركة المصنعة لأداة القطع. سرعة دوران بداية مفيدة بالوحدات المترية هي:
عدد الدورات في الدقيقة = (1000 * سرعة القطع بالمتر/دقيقة) / (π * قطر القاطع بالمليمتر)
معدل التغذية بالمليمتر/دقيقة = عدد دورات المحرك في الدقيقة × عدد الأسنان الفعال × التغذية لكل سن بالمليمتر
هذه حسابات أولية، وليست إذنًا لتشغيل حامل المثقاب بأقصى طاقته. ضع مثقابًا بقطر 3 مم بجانب قاطع تفريز بقطر 16 مم على المنضدة. المثقاب الصغير ينفد من سرعة الدوران أولًا. أما المثقاب الكبير فيجعل مقياس الحمل يتحرك. إضافةً إلى ذلك، فإن وجود حافة غير منتظمة، أو قبضة غير محكمة، أو مدى وصول طويل جدًا، يجعلني أخفض نقطة البداية قبل أول قطع. في مشروع جديد، يترك فني التركيب الخبير مساحة للاستماع، ومراقبة منحنى الحمل، وفحص القطع الأول.
تحقق الآن من النسبة المطبوعة أو الموثقة للحامل المحدد. في رأس بنسبة 1:1، تبقى سرعة الإدخال والإخراج متقاربة. استخدم نسبة تروس أعلى لقاطع صغير لا يمكنه الوصول إلى نطاقه؛ ونسبة تروس أقل عندما تتطلب عملية القطع دورانًا أكبر من السرعة. أقول "متقاربة" عن قصد. فالتروس، والأختام، والمحامل جميعها تؤثر على الأداء. أما الحدود النهائية فتعتمد على منحنيات خرج الشركة المصنعة، وليس على حسابات مثالية.
يلتقي عزم الدوران والسرعة في علاقة مفيدة ثانية:
القدرة بالكيلوواط = (عزم الدوران بالنيوتن متر × عدد الدورات في الدقيقة) / 9550
هذه هي الصفحة التي أتوقف فيها عن تصفح الكتالوج وأبحث عن الرسم البياني. يمكن وضع قيمة عزم الدوران البارزة على اليسار، بينما توضع قيمة سرعة الدوران البارزة في أقصى اليمين. بجمعهما، تكون قد حسبت أداء حامل افتراضي. اطلب الناتج عند سرعة القطع المطلوبة، ثم اسأل عن المدة المسموح بها لهذا الناتج: دورة كاملة، أو تشغيل متقطع، أو ذروة قصيرة واحدة.
قبل إطلاق البرنامج، أجب عن خمسة أسئلة بسيطة.
1. ما هي سرعة الدوران المطلوبة لهذا القاطع في هذه المادة؟
2. ما هو عزم الدوران أو القدرة المتاحة عند تلك السرعة الدورانية، بعد النسبة المختارة؟
3. ما هي المدة المتوقعة لبقاء الحامل تحت الحمل خلال كل دورة؟
4. ما هو المكون المعتمد الذي يتمتع بأقل حد للسرعة: الحامل، أو الكوليت، أو الصامولة، أو القاطع، أو مجموعة مانع التسرب، أو محرك البرج؟
5. هل تم التحقق من اتجاه الدوران المبرمج لهذا الرأس بدلاً من نسخه من الأداة السابقة؟
3. الصلابة هي مسار الحمل بأكمله
قد يكون الحامل متينًا، ومع ذلك قد يكون الإعداد غير محكم. لقد رأيتُ رأسًا شعاعيًا ثقيلًا يُلام على الاهتزاز، بينما كان السبب الحقيقي هو أداة القطع المسحوبة لإفساح المجال لفك ظرف التثبيت. ورأيتُ أيضًا العكس: أداة قصيرة، وظرف تثبيت جيد، وقطع دقيق، كل ذلك يسمح لرأس صغير نسبيًا بالعمل بهدوء لساعات. "الصلابة" تعني المسار الكامل الذي تسلكه قوة القطع.
تتبّع هذا المسار بإصبعك. ابدأ من المزمار. يتحرك إصبعي للخلف من ذلك المزمار، ويتوقف عند كل مفصل، مرورًا بالمغزل الصغير والبرج وصولًا إلى الفك والجزء. إذا أغفلت مفصلًا واحدًا، فسيحدث خلل في التشخيص. الأوساخ تحت سطح التثبيت جزء من المسار، وكذلك رنين الجدار الرقيق بين الفكين. حتى أسمك حامل في الخزانة لا يمكنه حل أي من المشكلتين.
يُعدّ مدى الوصول عنصرًا خفيًا في هذه العملية. ولإجراء فحص سريع بالقلم الرصاص، أتخيل القاطع المكشوف كلوح غطس. مع ثبات الحمل والمقطع، يزداد انحناؤه تقريبًا مع مكعب الطول. بمضاعفة مدى الوصول، يُشير النموذج التقريبي إلى انحراف يصل إلى ثمانية أضعاف. تحتوي التجميعة الحقيقية على وصلات ومواد متعددة، لذا فإن هذا الرقم ليس وعدًا عمليًا في ورشة العمل، بل هو تحذير من الإهمال في استخدام مدى الوصول.
يُعدّ تركيب البرج أمرًا بالغ الأهمية، لكنّ الأسماء قد تُضلّل. فمقاس VDI، أو رمز التثبيت بالبراغي، أو حتى علامة "BMT" المألوفة، لا تُؤكّد التوافق بحدّ ذاتها. قبل الشراء، أقوم بتصوير لوحة البرج والوصلة. ثمّ أتحقّق من سطحها، وبراغيها، وآلية تشغيلها، ودورانها، واتجاه إخراجها، وذلك بمقارنتها بالرسم. وقد خدعت أسماءٌ مُتشابهة في الكتالوجات أكثر من جيلٍ من الآلات.
تظل المواصفات المنشورة قيّمة عند قراءتها في سياقها. على سبيل المثال، تُدرج شركة هايمر انحرافًا قدره 0.003 مم عند 3 × D وتوازن G2.5 عند 25000 دورة في الدقيقة لعدة عائلات محددة من حوامل الأدوات. يُعد هذا مثالًا جيدًا على بيان شامل لأنه يتضمن مسافة القياس وشروط التوازن. وهو ليس سماحية عامة للأداة أثناء التشغيل. تصل مواد استكشاف الأخطاء وإصلاحها من ساندفيك كورومانت إلى نفس الأساس العملي من منظور آخر: تقصير البروز الزائد، وتثبيت قطعة العمل والأداة، وفحص انحراف الحامل عند ظهور الاهتزاز.
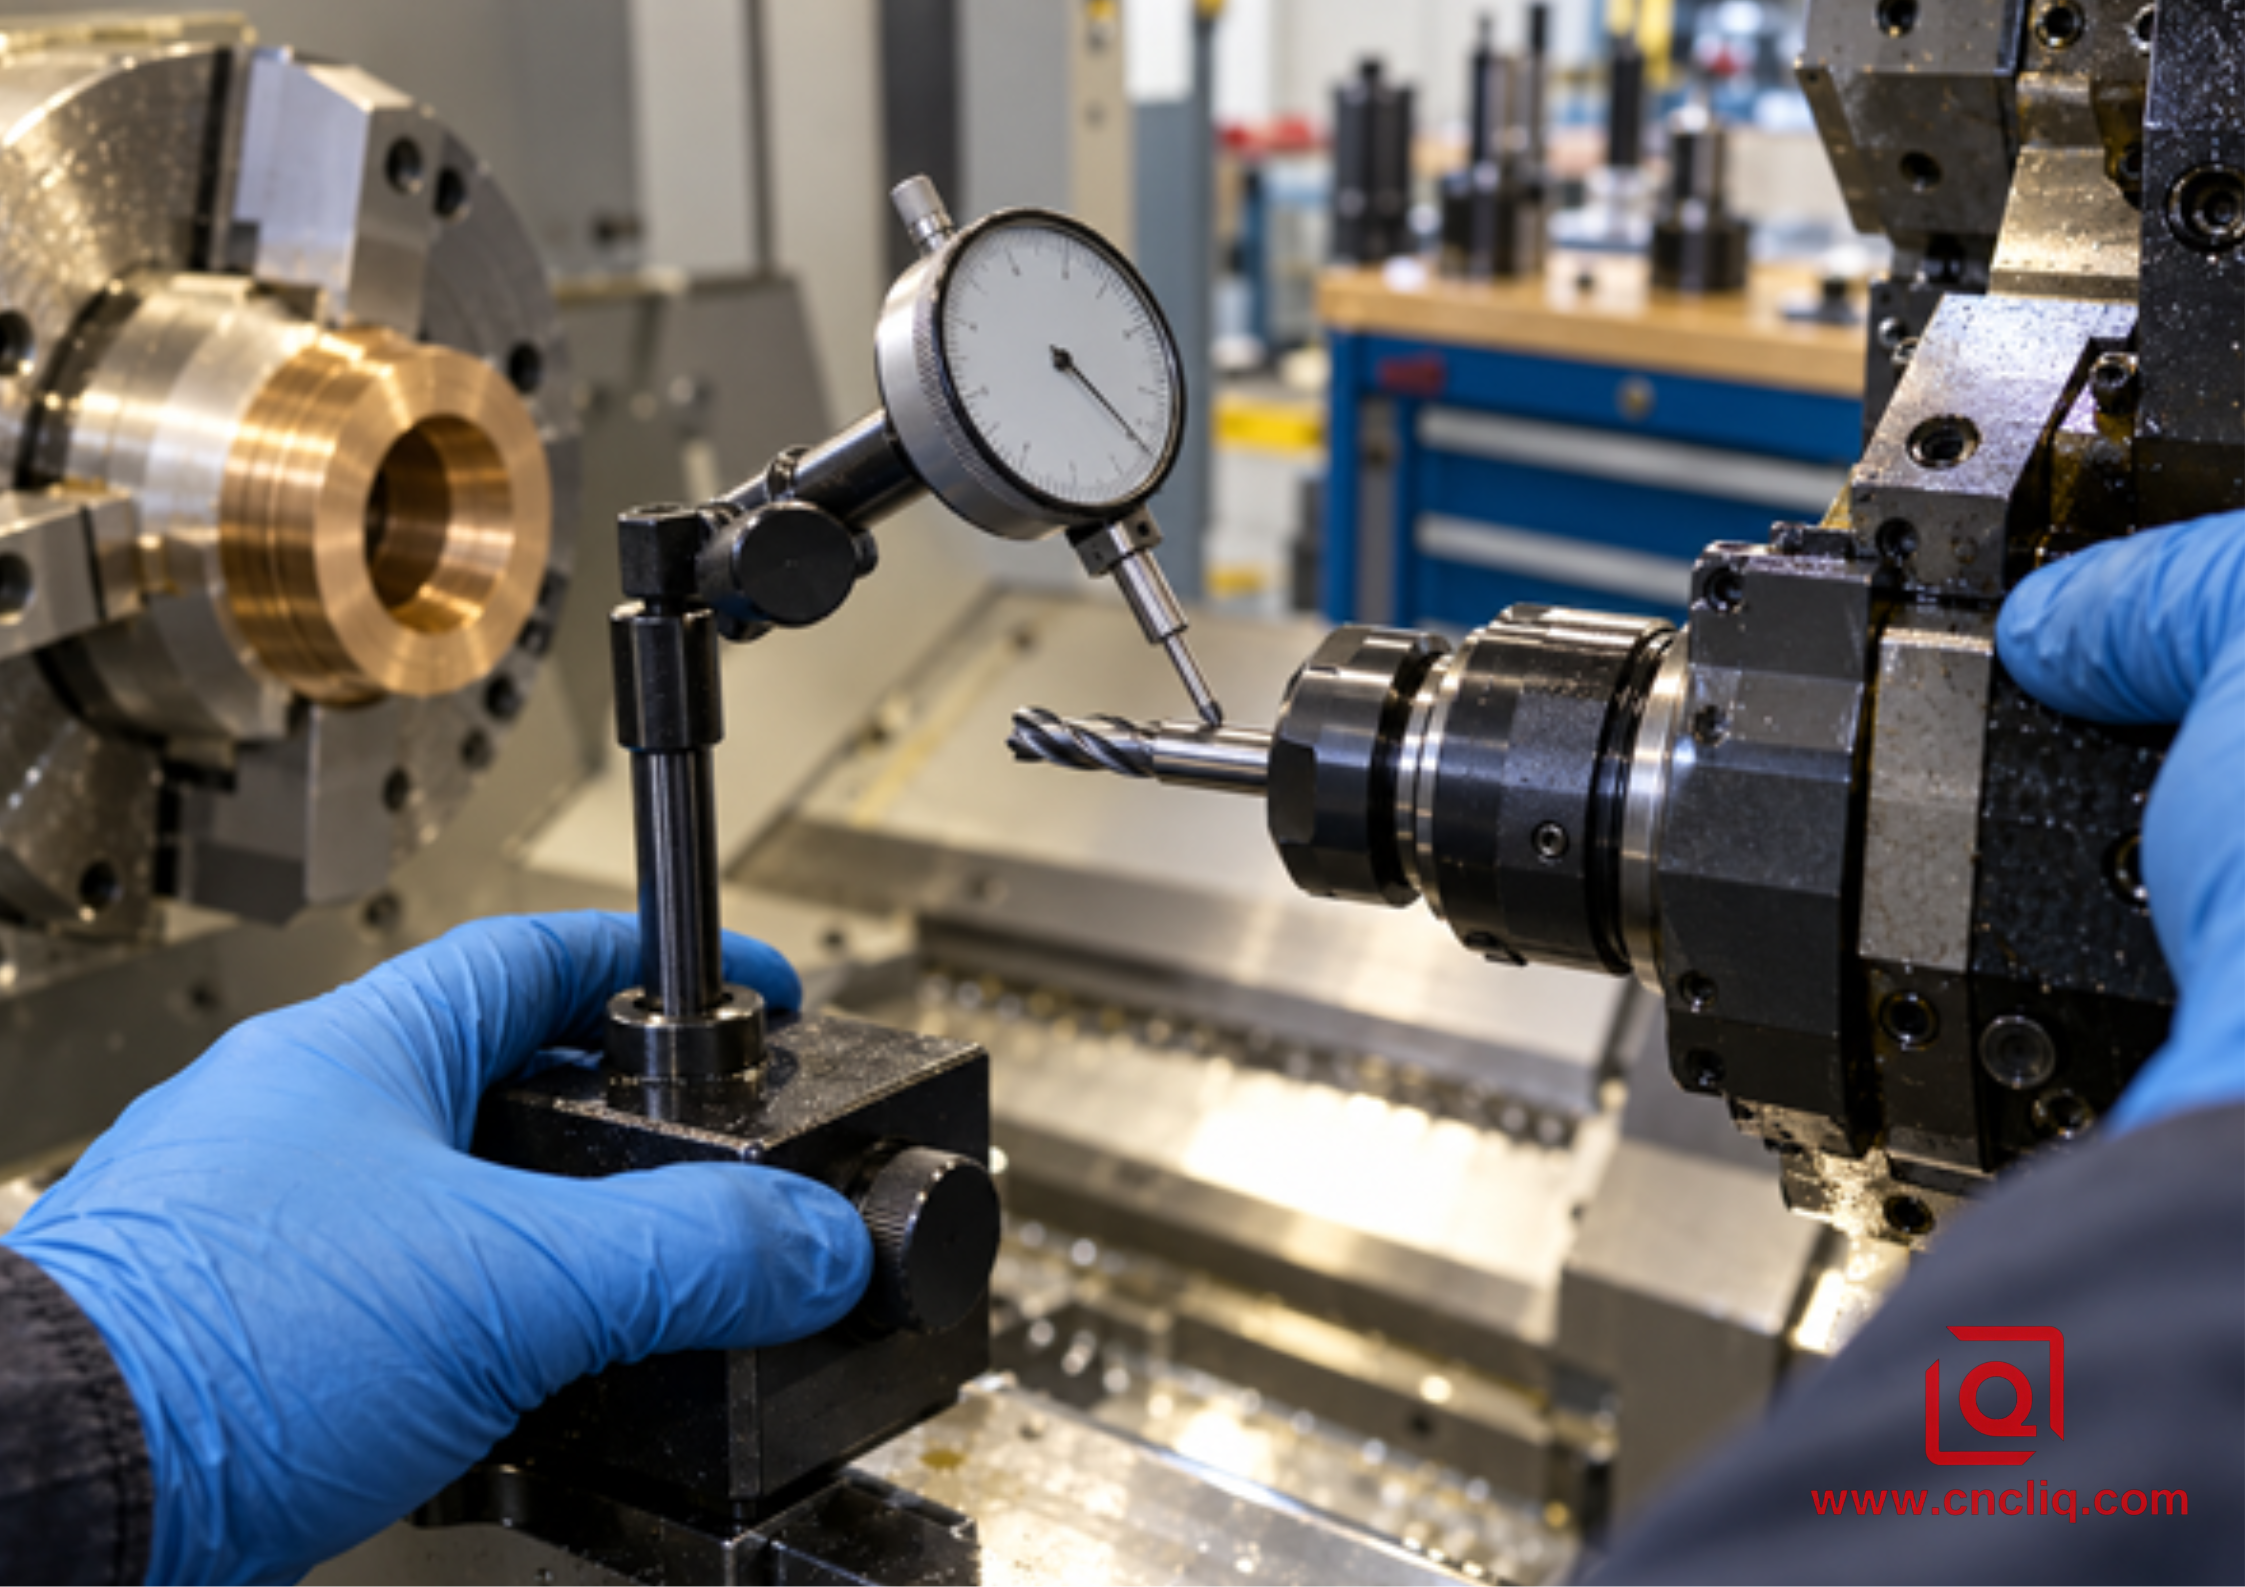
مؤشر قياس للتحقق من انحراف أداة القياس الحية عند طول قياس محدد
4. اختيار واجهة الإخراج
عند وصلة الإخراج، يتحول حامل متعدد الاستخدامات إلى إعداد قطع متخصص. يلجأ معظم الفنيين إلى درج أدوات القطع الخارجية دون تردد، فهو يضم مجموعة واسعة من الأدوات. مع ذلك، ما زلت أختار أصغر ظرف تثبيت مناسب للساق، لأن سهولة الاستخدام ليست عذرًا لعدم إحكام التثبيت. ثم أربط الصامولة بالقيمة المحددة من قبل الشركة المصنعة. إن ظرف تثبيت متضرر نتيجة الضغط الزائد على جزء كبير من نطاق انكماشه يُعد طريقة مكلفة لإنقاذ قطعة استهلاكية رخيصة.
يُتيح استخدام قاطع مُسنّن بسطح ويلدون خيارًا مختلفًا. فعند تثبيت البرغي على هذا السطح، يصبح سحب القاطع مشكلة ميكانيكية تتطلب مُحددًا ميكانيكيًا. في حالة القطع القوي، سأقبل بهذا الحل. أما أداة التشطيب الصغيرة فتُغيّر رأيي. الآن، تُصبح مسألة التمركز هي الأهم، ويتجه البحث نحو استخدام ظرف تثبيت دقيق، أو مقبض هيدروليكي، أو جلبة قابلة للانكماش. قد يتناسب محور القطع تمامًا مع القاطع، ومع ذلك يُوفر للمحامل ذراعًا طويلًا. أتحقق من هذا الذراع على الورق قبل تركيب المجموعة على البرج.
لا فائدة من استخدام اسم واجهة مُبهرج في الكتالوج عند طلب عروض الأسعار. ركّز بدلاً من ذلك على الوظيفة: التفاوت المسموح به، والمادة، والجدران المجاورة، والمساحة المتاحة لجسم الحامل. اطلب من مهندس العمليات تقديم عرض كامل لحامل وقاطع.
واجهة الإخراج | قوة عملية | تحذير رئيسي | الاستخدام النموذجي |
طوق ER | مجموعة أدوات مرنة وسهولة في التغيير | النظافة، وعزم ربط الصواميل، وتآكل الكوليت، والتحكم في الانحراف | الحفر، والتثقيب، والطحن الخفيف إلى المتوسط |
قفل جانبي | مقاومة سحب إيجابية ونقل عزم دوران قوي | قد يكون التوازن والدوران أقل ملاءمة للأدوات الصغيرة جدًا | عمليات طحن طرفية قوية وأعمال خشنة |
محور الطحن | دعم مباشر للقواطع المتخصصة | حمل انحناء أعلى ونطاق تداخل أكبر | القطع، أو الطحن الجانبي أو السطحي المحدد |
هيدروليكي أو تركيب بالانكماش | دقة عالية في التمركز وقبضة قابلة للتكرار عند التطبيق الصحيح | التكلفة، وسهولة الوصول، وعملية الخدمة، وتوافق النظام | تشطيب عمليات الطحن والتوسيع، وأدوات دقيقة صغيرة |
5. الانحراف، والتوازن، والمحامل، والحرارة
يُعدّ التفاوت في طول الحافة أمرًا غير عادل: إذ تتحمل شفرة واحدة العبء. تخيّل أربع شفرات تصل إلى مكان العمل، واحدة منها فقط تصل في الوقت المحدد. تستحوذ الحافة المرتفعة على الرايش، بينما تقوم الشفرات الثلاث المتأخرة بتلميع أكثر مما تقطع. ترتفع درجة الحرارة تدريجيًا، ويتراكم التآكل على إحدى الحواف. بعد بضع قطع، يبدأ جهاز القطع بالإبلاغ عن الخطأ.
ضع المؤشر في المكان الذي تُشير فيه القراءة إلى شيء ذي دلالة، حتى لو كان من الأسهل لمس سطح لامع آخر. تتضمن ملاحظاتي الخاصة بالإعداد قائمة مختصرة بالأجزاء: الحامل، القاطع، المحول، عزم الدوران، طول المقياس، نقطة المؤشر، والنتيجة. عند تكرار العمل، أضيف كلمة أخرى - بارد أو دافئ. بدونها، قد تبدو قراءتان صحيحتان وكأنهما غير دقيقتين لمجرد أنهما أُخذتا في أوقات مختلفة.
يصبح التوازن عاملاً مهماً مع ازدياد السرعة والكتلة اللامركزية. وهو ليس بديلاً عن سلامة القاطع أو تثبيته بشكل صحيح. كما أن الجسم المتوازن لا يضمن سلامة كل قاطع مُثبّت عليه عند أعلى سرعة للحامل. ويبقى الحد الأدنى المعتمد في المجموعة المُجمّعة هو الحد الأقصى.
تختلف درجة الحرارة باختلاف نوع الجهاز. حامل التسخين الموجود في الجهة المقابلة ليس مقياس حرارة لهذا الجهاز. أتبع إرشادات الشركة المصنعة للتسخين والتشحيم، ثم أترك الحامل يستقر على درجة حرارته الأساسية. عندما يتجاوز الصوت أو الملمس أو الحمل أو الحرارة هذه الدرجة، يجب إيقاف العملية مؤقتًا. السرعة القصوى ليست اختبارًا تشخيصيًا جيدًا للمحمل المشكوك فيه.
6. يمكن أن يحدد سائل التبريد والرقائق النتيجة
حتى الحسابات الدقيقة قد تفشل تحت وطأة كومة من نشارة الخشب. فغرفة الخراطة والطحن أشبه بحفلة فوضوية: نشارة خشنة متناثرة، ونشارة طحن صغيرة، وربما فتحتان متقابلتان بعيدًا عن الأنظار. أراقب المخرج، لا الفوهة فحسب.
يُعدّ تبريد الأداة من خلال فتحة عميقة مفيدًا عندما تحجب حافة القطع. ولا يكون مفيدًا إلا إذا كان مسار التبريد بأكمله مُعتمدًا لتحمّل الضغط: مصدر تغذية الماكينة، ووصلة البرج، وأختام الحامل، وترتيب الكوليت، والقاطع. تُعدّ الفوهة الخارجية مناسبة تمامًا للعديد من عمليات القطع المفتوحة، ولكن يجب فحص تدفق السائل في بداية ونهاية الحركة. أما تدفق السائل الذي يهبط على جسم الحامل فيبدو غير مُنظّم ولا يُبرّد المنطقة المهمة إلا قليلًا.
يتطلب الاختراق خطة خاصة به. قد تتراكم الرقائق عند تقاطع الثقوب، وقد تبقى نتوءات عالقة حتى التجميع. في الألومنيوم، تؤدي إعادة القطع إلى تراكم الحواف وظهور الخدوش. في الفولاذ المقاوم للصدأ، قد يؤدي الاحتكاك المتكرر في أسفل نقرة دقيقة إلى تصلب السطح. لذا، فإن "إضافة المزيد من النقرات" ليس حلاً سحرياً. يجب أن تحدد هندسة المثقاب، وتدفق سائل التبريد، والعمق، وشكل الرقائق، دورة القطع.
يُعدّ الدليل الحاليللتحكم في رقائق الألومنيوم في عمليات الخراطة CNC عالية السرعة مفيدًا عندما تبدأ المشكلة من المادة نفسها، أو هندسة الحافة، أو سائل التبريد. أما في حالة تحميل أداة طويلة من الجانب بواسطة تجويف، فيشرح دليلنا الخاص بالطحن الحلزوني كيف يمكن للتحكم في التعشيق الشعاعي أن يقلل من الحاجة إلى ذلك. مع ذلك، لا تُصلح أيٌّ من هاتين الاستراتيجيتين حاملًا مرتخيًا أو ممتدًا أكثر من اللازم؛ فالاستقرار يبقى هو الأولوية.
أثناء عملية الاختبار، توقف مؤقتًا بعد أول ميزة تمثيلية. قبل إعادة تشغيل الدورة، ضع الشريحة والقطعة الأولى تحت مصباح. عادةً ما يكون للمخرج والحافة والشق والتشطيب دلالة. هذه النظرة السريعة توفر أكثر من دقيقة أخرى تُقضى في تأمل المحاكاة.
7. مصفوفة اختيار أرضية المتجر
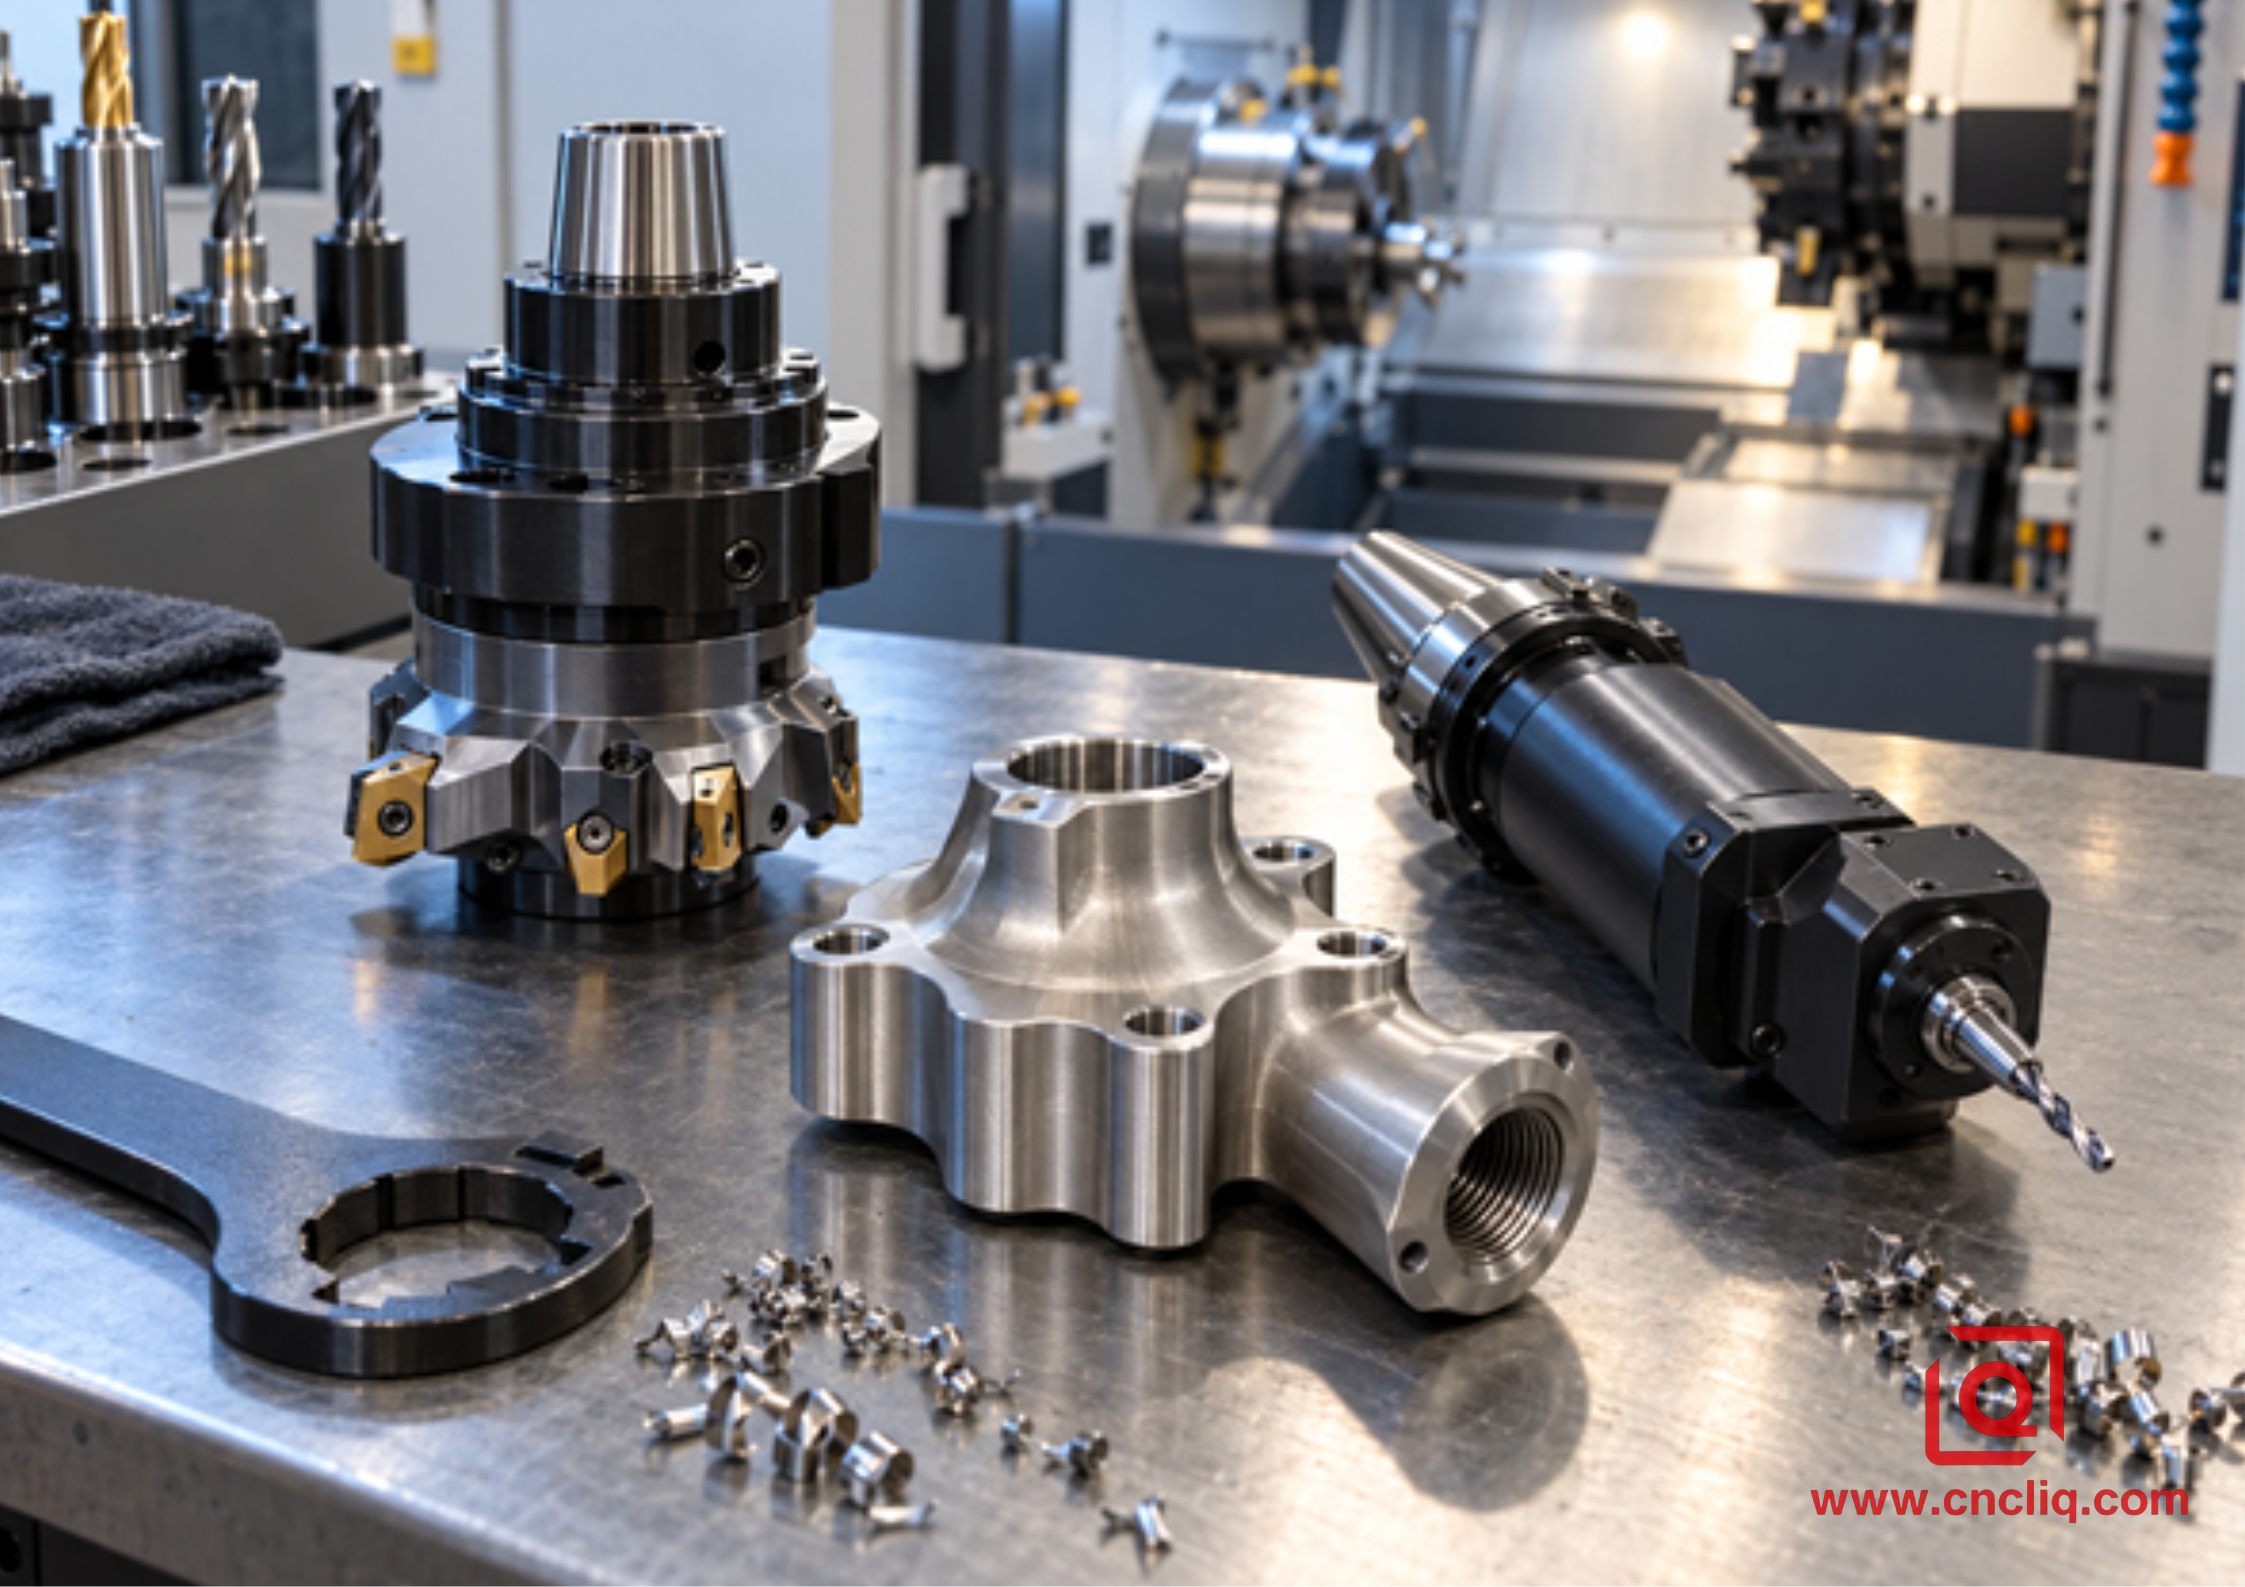
ترتيبات حامل أدوات دوارة قصيرة وصلبة وأخرى طويلة وعالية السرعة على طاولة إعداد
عملية | ما يهم عادةً أولاً | اتجاه الحامل | فحص أولي معقول |
حفر الوجه الصغير | سرعة دوران الخرج، الانحراف، إخراج الرقائق | محوري | احسب عدد دورات المحرك في الدقيقة من قطر المثقاب؛ وتحقق من مسار سائل التبريد. |
حفر متقاطع | المحاذاة، حالة الدخول، نتوء عند الاختراق | شعاعي | حدد مربع الحامل؛ خطط للمكان أو الدخول المُتحكم به إذا لزم الأمر |
مسطح عريض القطر الخارجي | عزم الدوران، الصلابة، البروز، مشبك المحور C | شعاعي | قلل من البروز والتداخل الشعاعي قبل زيادة الطلب على الطاقة |
دائرة مسامير الوجه | الموقع الزاوي، الانحراف، طول الأداة | محوري | التحقق من صفر المحور C وطريقة فحص الميزة بالنسبة إلى المرجع |
فتحة غير مركزية | مدى حركة المحور Y، خلوص الجسم، انحراف القاطع | محوري أو شعاعي حسب الهندسة | محاكاة غلاف الحامل الكامل، وليس فقط القاطع |
النقر الصلب | التزامن، عزم الدوران، عكس اتجاه الدوران، سائل التبريد | محوري أو شعاعي | تأكد من ملاءمة دورة الماكينة وحاملها لعملية الانعكاس. |
إنهاء عملية التوسيع | الانحراف، والمحاذاة، والسماحية الثابتة | عادةً ما يكون محوريًا | قم بقياس الانحراف عند طول القياس التشغيلي وتحكم في حجم الثقب المسبق |
لا يُتوّج هذا الجدول بطلاً. قد يستقر المسطح العريض برأس صغير بنسبة 1:1. قد لا يستيقظ المثقاب الصغير حتى يصل مُسرّع السرعة. دع القطع يُحدّد القائمة المختصرة. دع الآلة نفسها، بما في ذلك فكّيها، تُحدّد القرار النهائي.
8. عندما يبدأ القطع بالحديث.
يُغري صوت الطقطقة بتدوير المقابض، فقاوم ذلك. أولًا، أدون سرعة الدوران، ومعدل التغذية، والتعشيق، والبروز، والأداة، والحامل، وزاوية المغزل عند ظهور العلامة. كما أن التقاط صورة للإعداد بالهاتف يُفيد أيضًا. ثم يتغير عنصر واحد. إذا تغيرت خمسة إعدادات معًا واختفى الصوت، فهذا يعني أن القطعة سليمة، ولكن لا يوجد تشخيص مفيد.
1. اقرأ طراز الحامل، والنسبة، وسهم الدوران، والإزاحة على الجهاز. لا تعتمد على ورقة الإعداد القديمة دون مراجعتها.
٢. امسح سطح البرج، وأجزاء التثبيت، ومخروط الكوليت، والصامولة، والوصلة، وساق القاطع. إن أي رقاقة صغيرة هنا لن تكون صغيرة بمجرد بدء القطع.
3. حدد طول القياس المناسب لأداة القطع الباردة. إذا بدا المؤشر غير صحيح، فأعد ضبطه مرة واحدة واحتفظ بالرقمين. قد تكون القراءة المفقودة هي الدليل المفيد.
4. حرك القاطع للداخل حتى يتبقى خلوص مناسب فقط. ثم مرره أمام الفكين، وكلا المغزلين، والمحطات القريبة، وحركة الاقتراب.
5. خفف من قوة التلامس الشعاعي أو عمقه قبل إلقاء اللوم على قدرة المحرك. هذا يفصل بين مشكلة الحمل ومشكلة الرنين.
6. قم بزيادة السرعة تدريجياً مع الحفاظ على كمية الرقائق المطلوبة. إن إبطاء سرعة القطع حتى الاحتكاك لا يؤدي إلا إلى زيادة الحرارة بدلاً من الاهتزاز.
7. توقف بعد أول ميزة تمثيلية. انظر إلى تآكل المجرى، وشكل الرقاقة، ومستوى سائل التبريد، والنتوء الناتج عن الاختراق، والسطح الفعلي.
إذا تكررت المشكلة مع حامل أداة واحد من أداة إلى أخرى، فإن الحامل أو محرك البرج يستحقان الاهتمام. عندما تُظهر كل رسمة أداة ممتدة وقاطعًا كبيرًا، أتوقف عن الرسم. هذه المشكلة تستدعي استخدام مغزل محور B أو آلة تفريز. مقارنتنا بين الخراطة باستخدام الحاسوب (CNC) والخراطة والتفريز لتصنيع الهياكل متحدة المركز مفيدة هنا؛ ويغطي دليل تصميم التصنيع (DFM) الشامل للخراطة والتفريز المفاضلات المتعلقة بالإعداد والتصادم.
9. حالة مجهولة: محور ذراع الإمساك الروبوتي 17-4PH
أرسل أحد مشتري أنظمة الأتمتة الأوروبيين محورًا صغيرًا من نوع 17-4PH مزودًا بسطحين حاملين، وطوق سداسي، وفتحة زيت شعاعية، وفتحة وجه غير مركزية، وسطح مسطح للمفتاح. يعكس هذا المثال نطاق عمليات الخراطة والطحن والطحن والخراطة وإزالة النتوءات والفحص المنشورة من قبل شركة Liqin. ولا يضمن هذا أن كل رسم مماثل سيتبع هذا الأسلوب.
كانت الخطة (أ) تقوم على تصنيع الأجزاء. يتم تشكيل الحواف، ثم فك ظرف التثبيت، وترك مركز التشغيل الآلي يُنهي التفاصيل غير المنتظمة. لكن نقطة الضعف كانت في إعادة التموضع. فقد كان كل من الثقب والسطح المستوي مُزاحين عن محور المحمل النهائي، مما استدعى استخدام أداة تثبيت ثانية أضافت بُعدًا كان على الفحص استعادته. ولذلك، جرب فريق التصنيع استخدام مغزل رئيسي وأداة دوارة. ويُشابه منطق هذه الطريقة منطق مسمار كتف دعامة الشوكة المُصمم خصيصًا من شركة Liqin، وهو جزء آخر يجمع بين الأقطار المُشكّلة بالخراطة وميزة القيادة المُشكّلة بالطحن.
قطع المثقاب الأمامي بشكل نظيف، بينما لم يفعل المثقاب الشعاعي ذلك. فقد ترك أثراً خفيفاً عند الدخول وحافة خشنة عند التقاء الثقوب. أظهر المؤشر وفحص الإعداد صورة أوضح: تم سحب المثقاب لتجنب زاوية الفك، وكان معظم سائل التبريد يغسل جسم الحامل.
لم يكن هذا الحل ليُثير ضجةً في فيديو ترويجي. ولهذا السبب تحديدًا وثق الفريق به. قاموا بثني المثقاب للداخل، وحركوه ببطء على طول المحور C، ثم أعادوا توجيه تيار سائل التبريد نحو النقطة. منحت حركة تحديد الموقع السريعة المثقاب الشعاعي نقطة دخول آمنة. ثم عاد الفحص إلى المحور الوظيفي. تم تحديد موقع الثقب وزاوية السطح المستوي بالرجوع إلى نقطة الإسناد، بينما تم تخصيص إضاءة وتكبير خاصين للتقاطع المخفي.
لم تثبت هذه الحالة أن استخدام الأدوات الحية يتفوق دائمًا على استخدام آلتين. بل أثبتت ضرورة توافق أبعاد الوصول والدخول والتبريد وإزالة النتوءات والقياس. ويُظهر تصميم شفة المحرك الدقيقة وغطاء الطرف الأمامي من شركة Liqin نفس مبدأ التركيز على البيانات المرجعية فيما يتعلق بثقب المحمل والدليل والسطح.
10. قم بإعداد طلب عرض أسعار يمكن للمتجر استخدامه
يتضمن الرسم الأبعاد. يجب أن يوضح طلب عرض الأسعار أيضًا للمصنع أي خلل قد يُفسد صباح يوم الاثنين على خط التجميع. يتم إرسال ملفين معًا. الرسم ثنائي الأبعاد هو المرجع الأساسي، والنموذج المحايد يجعل الشكل واضحًا لا لبس فيه. تُملأ الفراغات بملاحظة موجزة: حالة المواد، نمط الطلب، التشطيب، المعالجة الحرارية، حواف نظيفة، الأوراق، التعبئة، وتاريخ الإطلاق.
الآن، حدد ثلاث خصائص قد تعيق عملية التجميع. ربما يعتمد نجاح أو فشل الثقب العرضي على محور المحمل. ربما يجب أن يتطابق نمط السطح مع سطح مستوٍ واحد. ربما يؤدي وجود علامة حلزونية إلى تلف سطح مانع التسرب. حدد هذه الخصائص. إذا كانت هناك طريقة فحص معينة تحكم القبول، فاكتب اسمها بجانب الشرط. يجب تحديد نطاق التوصيل أيضًا في حال ضيق المساحة. لا تجعل القائم بالتركيب يبتكر الجزء الناقص من عملية التجميع.
في المقابل، أرغب في معرفة آلية عمل الورشة: الماكينة، ترتيب التثبيت، اتجاه حامل الأدوات، الأدوات غير القياسية، الفحص، الافتراضات، وما تم إغفاله. لإجراء مراجعة شاملة، يُرجى إرسال الملفات عبر صفحة التواصل . بإمكان شركة Liqin مقارنة مسار أداة التشغيل، وخطة الخراطة والطحن الكاملة، وعملية التقسيم المُتحكم بها قبل تقديم عرض السعر.
التعليمات
1. هل يجب عليّ شراء الحامل الذي يحمل أعلى رقم لعدد دورات المحرك في الدقيقة؟
لا. أحيانًا يحتاج المثقاب الصغير إلى كل دورة. استبدله بآلة تفريز عريضة، وستلاحظ تغيرًا في السرعة. عادةً ما يمثل عزم الدوران أو الصلابة العائق الأول. بعد حساب قوة القطع، أركز على الجوانب الأخرى: منحنى القدرة، والمدى، والانحراف، وسائل التبريد، والمحامل، وبرج الدوران. لذا، لا أعتمد على أسرع آلة. المهم هو رأس المثقاب الذي يبقى ثابتًا أثناء عملية القطع.
2. ما هو مقدار الانحراف المسموح به للأداة الدوارة؟
لا يوجد رقم عالمي دقيق. فبعض الميكرومترات لا تُزعج عامل الحفر الخشن، لكنها تُفسد صباح عمل مثقاب صغير. إنّ قيمة الانحراف المطلق وحدها عديمة الفائدة تقريبًا. يجب تحديد طول القياس ونقطة المؤشر. عندها فقط أقارنها بالأداة، والطباعة، والتشطيب، والأجزاء التي أثبتت العملية قدرتها على إنتاجها.
3. الوجه أم الجانب: أي اتجاه للحامل يناسب؟
دع الميزة تجيب أولاً. يشير نمط الوجه إلى رأس محوري. يشير وجود ثقب عبر القطر أو سطح مستوٍ على طول الحافة الخارجية إلى رأس شعاعي. قبل الطلب، ما زلت أفحص الجسم بالكامل من خلال الحركة على المحورين C و Y، واتجاه الدوران، وملاءمة البرج، والفكين، والمحطات المجاورة.
4. هل يمكن لمخرطة ذات أداة حية أن تحل محل مركز التشغيل الآلي؟
نعم، في الجزء الصحيح. أما في الجزء الخاطئ، فلا يدوم ذلك طويلاً. إن تحديد هذا الحدّ أفضل من ترديد شعار. امنح المخرطة هيكلاً دائرياً في معظمه مع عدد قليل من الثقوب والخيوط والشقوق والأسطح المستوية. ستشعر وكأنها في بيتها. الآن أضف تجويفاً عريضاً، أو مدى وصول طويلاً، أو قاطعاً كبيراً، أو إزالة ثلاثية الأبعاد كثيفة. أتجه نحو مركز التشغيل أو مغزل المحور B. قارن بين مخاطر البيانات المرجعية والتكلفة الإجمالية للعملية.
5. ما الذي يساعد ليكين على تقديم عروض أسعار سريعة؟
ابدأ بالملفين، ثم أضف المعلومات التي لا توضحها الملفات بشكل كافٍ: حالة المواد، ونمط الطلب، والبيانات الحرجة، والتشطيب، وقواعد الحواف، والوثائق، والتوقيت، وحدود التوصيل. حدد الميزات الثلاث الحساسة للفشل. يتيح ذلك لفريق الهندسة مراجعة الوصول إلى الحامل، والتثبيت، وإزالة النتوءات، والقياس قبل تسعير العمل.
ملخص
اختر حاملًا دوارًا من القطع إلى الخلف. ابدأ من المِزْوَر واتجه للخلف. حدد سرعته، ولاحظ عزم الدوران المتبقي، وقصّ ذراع الرافعة، وضع علامة بجانب رقم الانحراف، وراقب مسار سائل التبريد والرقائق. إذا كان مدى الوصول أو الحمل يُسبب إجهادًا للمغزل الصغير، فانقل الميزة إلى حديد أثقل. يُتيح طلب عرض أسعار واضح إمكانية اتخاذ هذا القرار، بينما لا يزال تغيير الخطة غير مُكلف.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع التفاوتات الدقيقة بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
