 العربية




هل تنظر إلى عرضين لتكاليف الأنودة وتتساءل لماذا يوصي أحد الموردين بحمض الكبريتيك بينما يصر الآخر على حمض الكروميك؟ غالبًا ما يظهر هذا الاختلاف متأخرًا، بعد تحديد نوع السبيكة ودقة قطر التجويف وموعد التسليم. عندها قد تصبح تكلفة التشطيب باهظة.
لقد اطلعنا على الأسئلة العملية الكامنة وراء تلك الملاحظة. هل سيظل المحمل يدخل بعد الطلاء؟ أين يمكن أن يلامس الرف القطعة؟ هل يحتاج الطلاء الرمادي إلى طبقة أساس؟ هل يمكن استخدام نفس مسار دعامة الطائرة المعرضة للإجهاد مع غلاف أزرق لامع؟ تتناول هذه المقالة هذه الأسئلة بالترتيب الذي تصل به عادةً إلى مهندس أو مشتري الشركة المصنعة للمعدات الأصلية. وهي تركز على الرسم الهندسي، والرف، ومنصة الفحص.
1. إجابة عملية قبل الخوض في التفاصيل
بالنسبة للهياكل المصنوعة من الألومنيوم المشغول آليًا، أو الأقواس، أو اللوحات، أو أجسام المستشعرات، أو حوامل العدسات، يُعدّ التأكسد بحمض الكبريتيك من النوع الثاني الخيار الأمثل عادةً. فهو متوفر بكثرة، ويمكن للأكسيد امتصاص الصبغة، كما يوفر مانع التسرب المُصمم خصيصًا حماية فعّالة ضد التآكل. وبالمقارنة مع التأكسد الكرومي التقليدي من النوع الأول، فإن طبقة التأكسد أكثر سمكًا وأكثر مقاومة للاستخدام اليومي. لكنّ هذا الأمر له ثمنه: فاللمسة النهائية الجميلة لا تُجدي نفعًا إذا انغلق ثقب التثبيت.
يُعدّ التأكسد الأنودي بحمض الكروميك من النوع الأول خيارًا أكثر دقةً وتخصصًا. يتميز هذا النوع من التأكسد بطبقة رقيقة، وهو أمرٌ بالغ الأهمية في معالجة الألومنيوم الحساس للإجهاد، والأشكال الهندسية الدقيقة، وبعض هياكل الطيران والفضاء الملحومة أو المطلية، وتجميعات السبائك المختلطة، والوصلات التي يصعب الوصول إليها للشطف. مع ذلك، يستخدم هذا النوع من التأكسد الكروم سداسي التكافؤ. وتُؤخذ في الاعتبار عوامل مثل القدرة الإنتاجية المؤهلة، والتحكم في التعرض، ومعالجة النفايات، والتراخيص الإقليمية عند اختيار المواد.
إليكم قاعدتنا في ورشة العمل: لا تعتمدوا على اسم الحمض عند الاختيار، بل على متطلبات القطعة والوثائق التي تحددها. إذا كان اللون أو التوافر التجاري أو الحماية العامة للرصاص هي العوامل المؤثرة، فابدأوا بالنوع الثاني. أما إذا أشارت مواصفات صناعة الطيران، أو قائمة المعالجات المعتمدة، أو مخاوف الإجهاد، أو نظام قديم مُعتمد إلى النوع الأول، فاعتبروا هذه التعليمات متطلباً هندسياً. إن البديل الأرخص ليس بالضرورة أرخص إذا تعذر قبول الدفعة.
2. اتخاذ القرار الأول بشأن الوظيفة
قبل فتح جدول الطلاء، حدد العنصر الذي قد يعيق عملية التجميع. قد يكون هذا العنصر تركيب محمل، أو نتوءًا مُحمّلًا، أو خط ربط، أو سطحًا مُتحكمًا بلونه، أو وصلة محصورة. يُحدد هذا العنصر مسار العملية. يظهر جدول المقارنة الكامل لاحقًا، بعد تفاصيل ورشة العمل ودراسة الحالة، حيث تُوضّح مزاياه وعيوبه.
3. ما هي تجارب الجزء في الخط
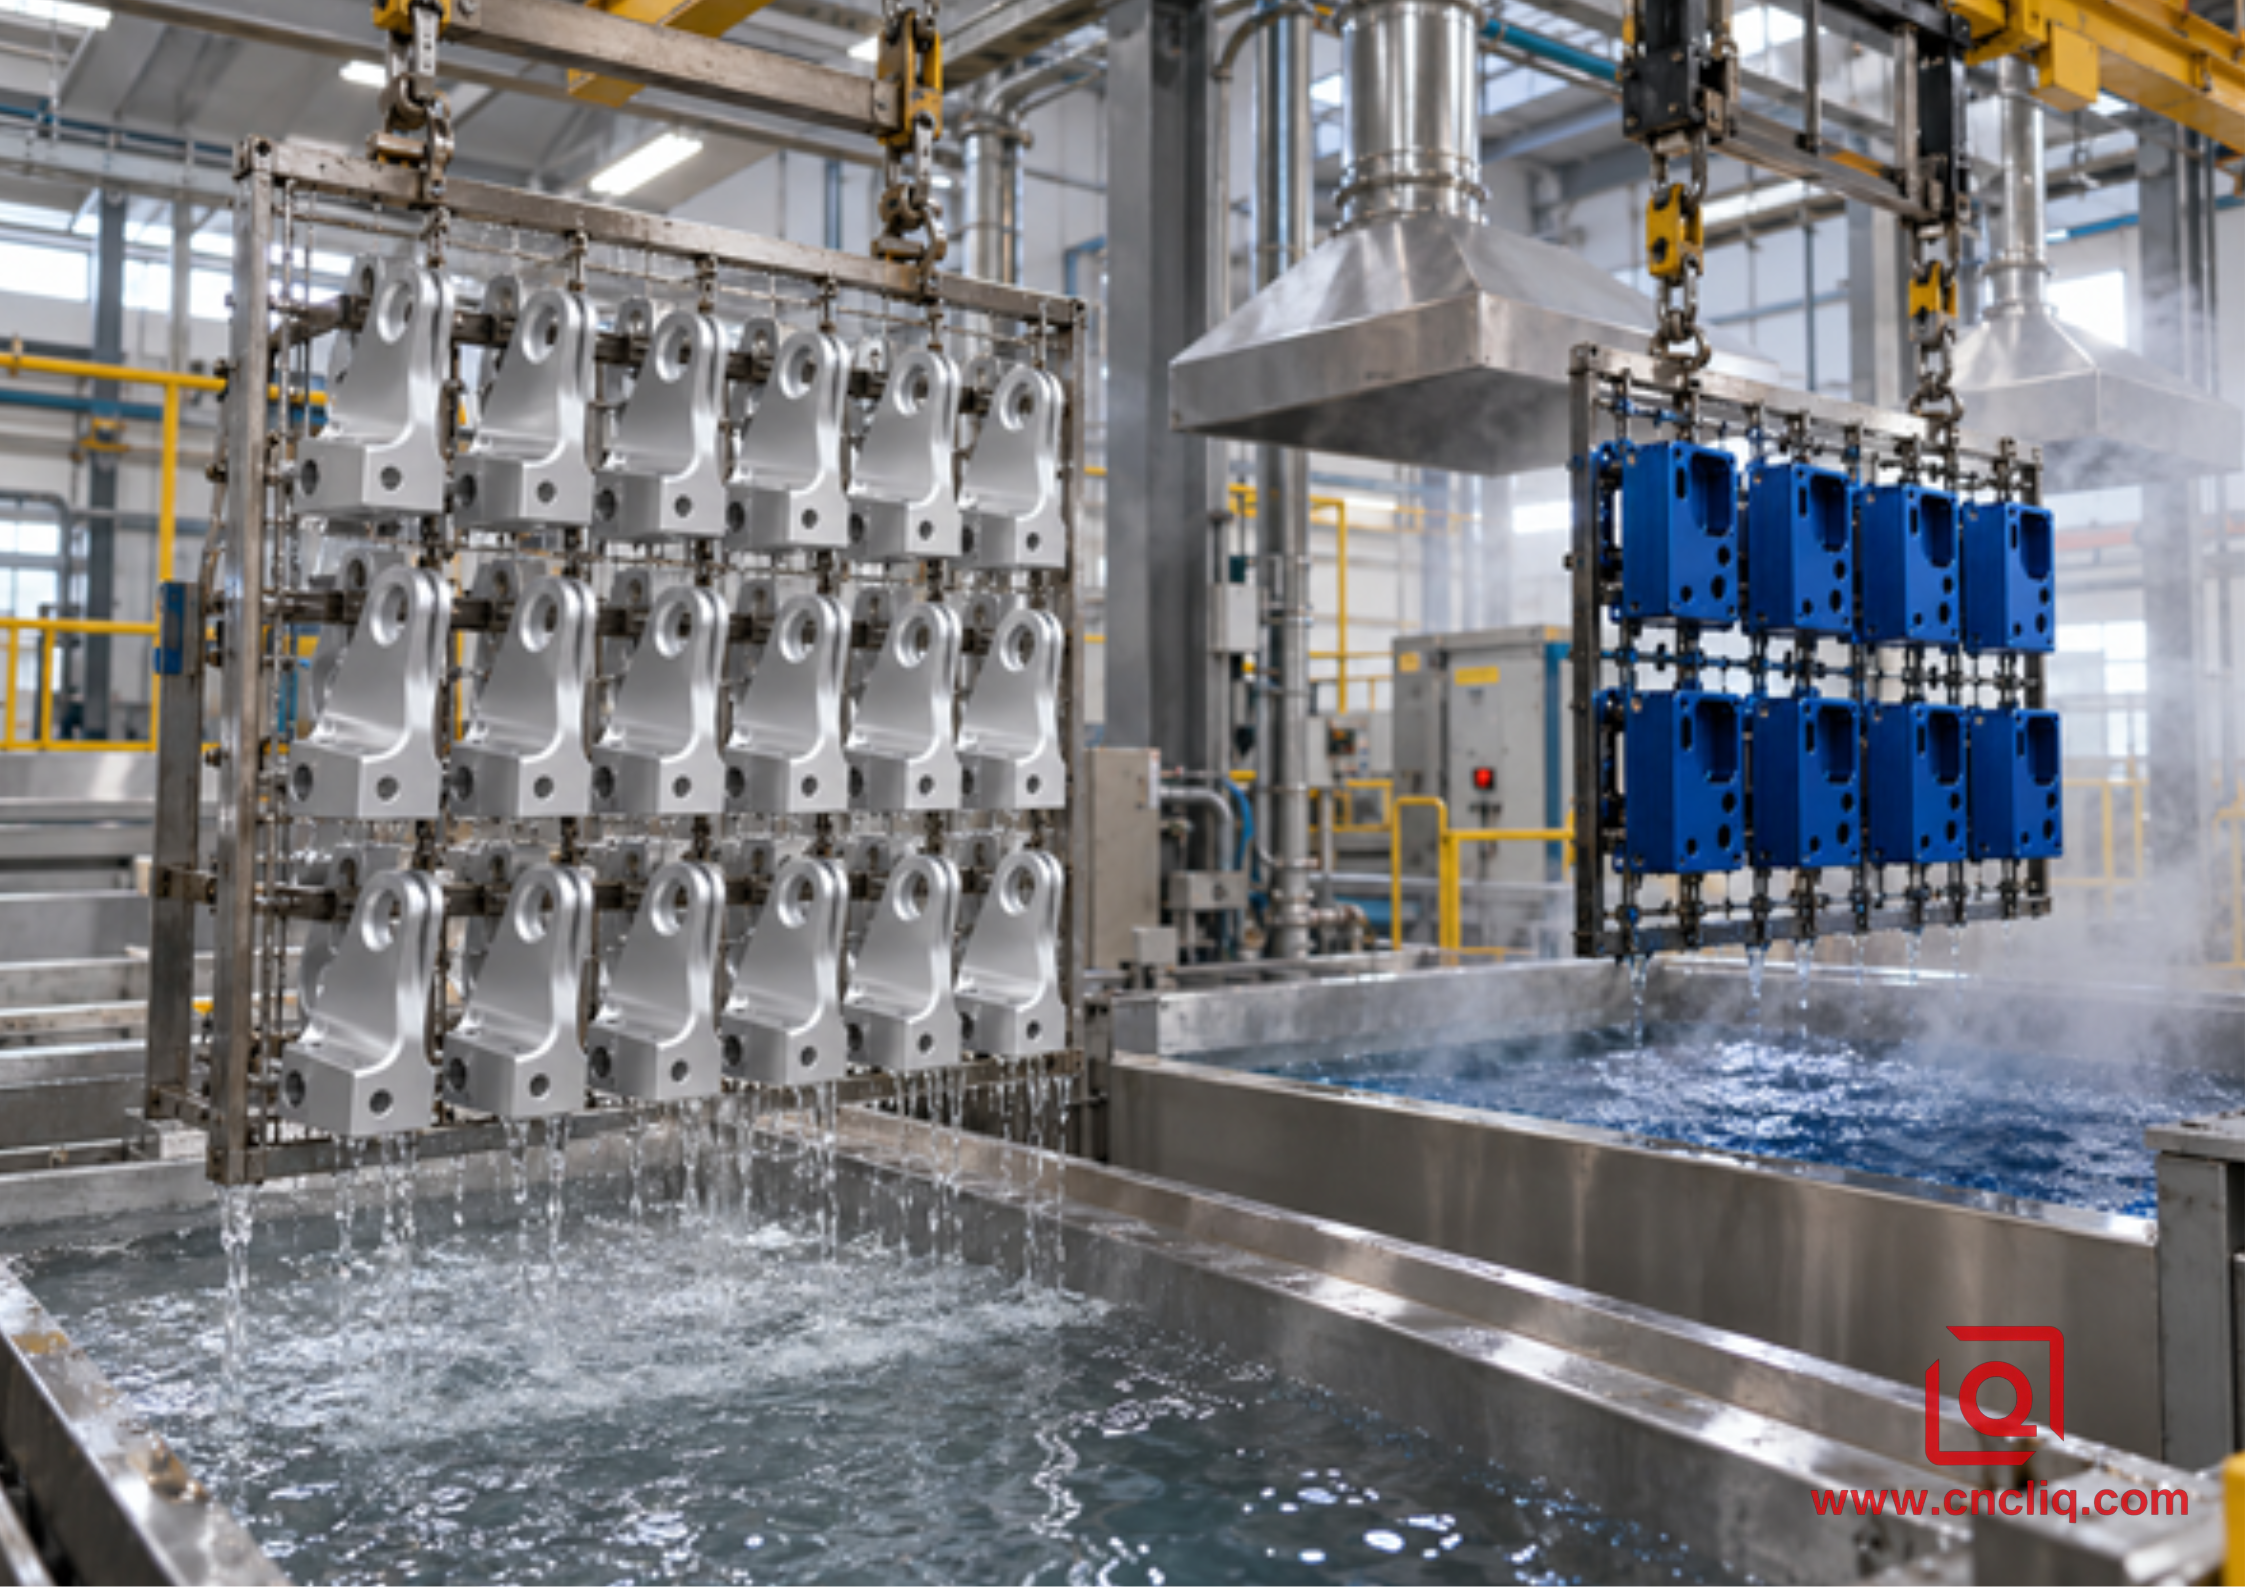
تُعتبر قطعة العمل بمثابة المصعد في كلتا العمليتين. يُحرك التيار تحويلًا مُتحكمًا به للألمنيوم على السطح إلى أكسيد الألمنيوم. يبدو الأمر بسيطًا حتى يصل حمل حقيقي إلى الخزان. يحتاج كل جزء إلى سطح نظيف، ومسار كهربائي عبر رفّه، ومساحة لخروج الغاز، ومسار شطف لا يترك أي بقايا كيميائية عالقة في الفتحات العرضية.
يُشكّل حمام الكبريت أكسيدًا مساميًا نسبيًا. هذه المسام مفيدة، إذ تسمح بدخول الصبغة، ثم تُغلق طبقة مُحددة البنية، مما يُساعد على تثبيت اللون. كما أن زيادة كمية الأكسيد تؤثر بشكل أكبر على الحجم. لهذا السبب، لا يُمكن تسليم أي تفاصيل زخرفية إلى المُنهي بعد اكتمال برنامج CNC. بالنسبة للمسار الهندسي الأكثر سمكًا، يفصل دليل الأنودة من النوع الثاني والثالث من Liqins بين الحماية الزخرفية وطبقة الحماية الصلبة.
يتصرف النوع الأول بشكل مختلف. يبقى أكسيده رقيقًا وله سجل طويل في التعامل مع ألومنيوم الطائرات. في دعامة مضلعة، أو وصلة تراكب، أو هيكل مُلصق، قد يكون هذا السماكة المتواضعة هو المطلوب تمامًا. كما أن محلول الكروم المتسرب إلى وصلة محكمة يكون أقل تآكلًا للألومنيوم من محلول الكبريتيك المحتبس. ما زلنا نصمم لتصريف المياه وشطفها جيدًا؛ فالتسامح لا يعني السماح بترك سائل داخل التركيبة.
انتبه أيضًا إلى نقاط تلامس الرف. قد يبدو حمل الخزان منتظمًا من مسافة ثلاثة أمتار، لكن التيار يدخل من نقاط تلامس صغيرة. تبقى هذه النقاط مكشوفة أو عليها علامات واضحة. ضعها على نقطة تلامس مخفية قبل أن يضطر المشغل إلى الارتجال.
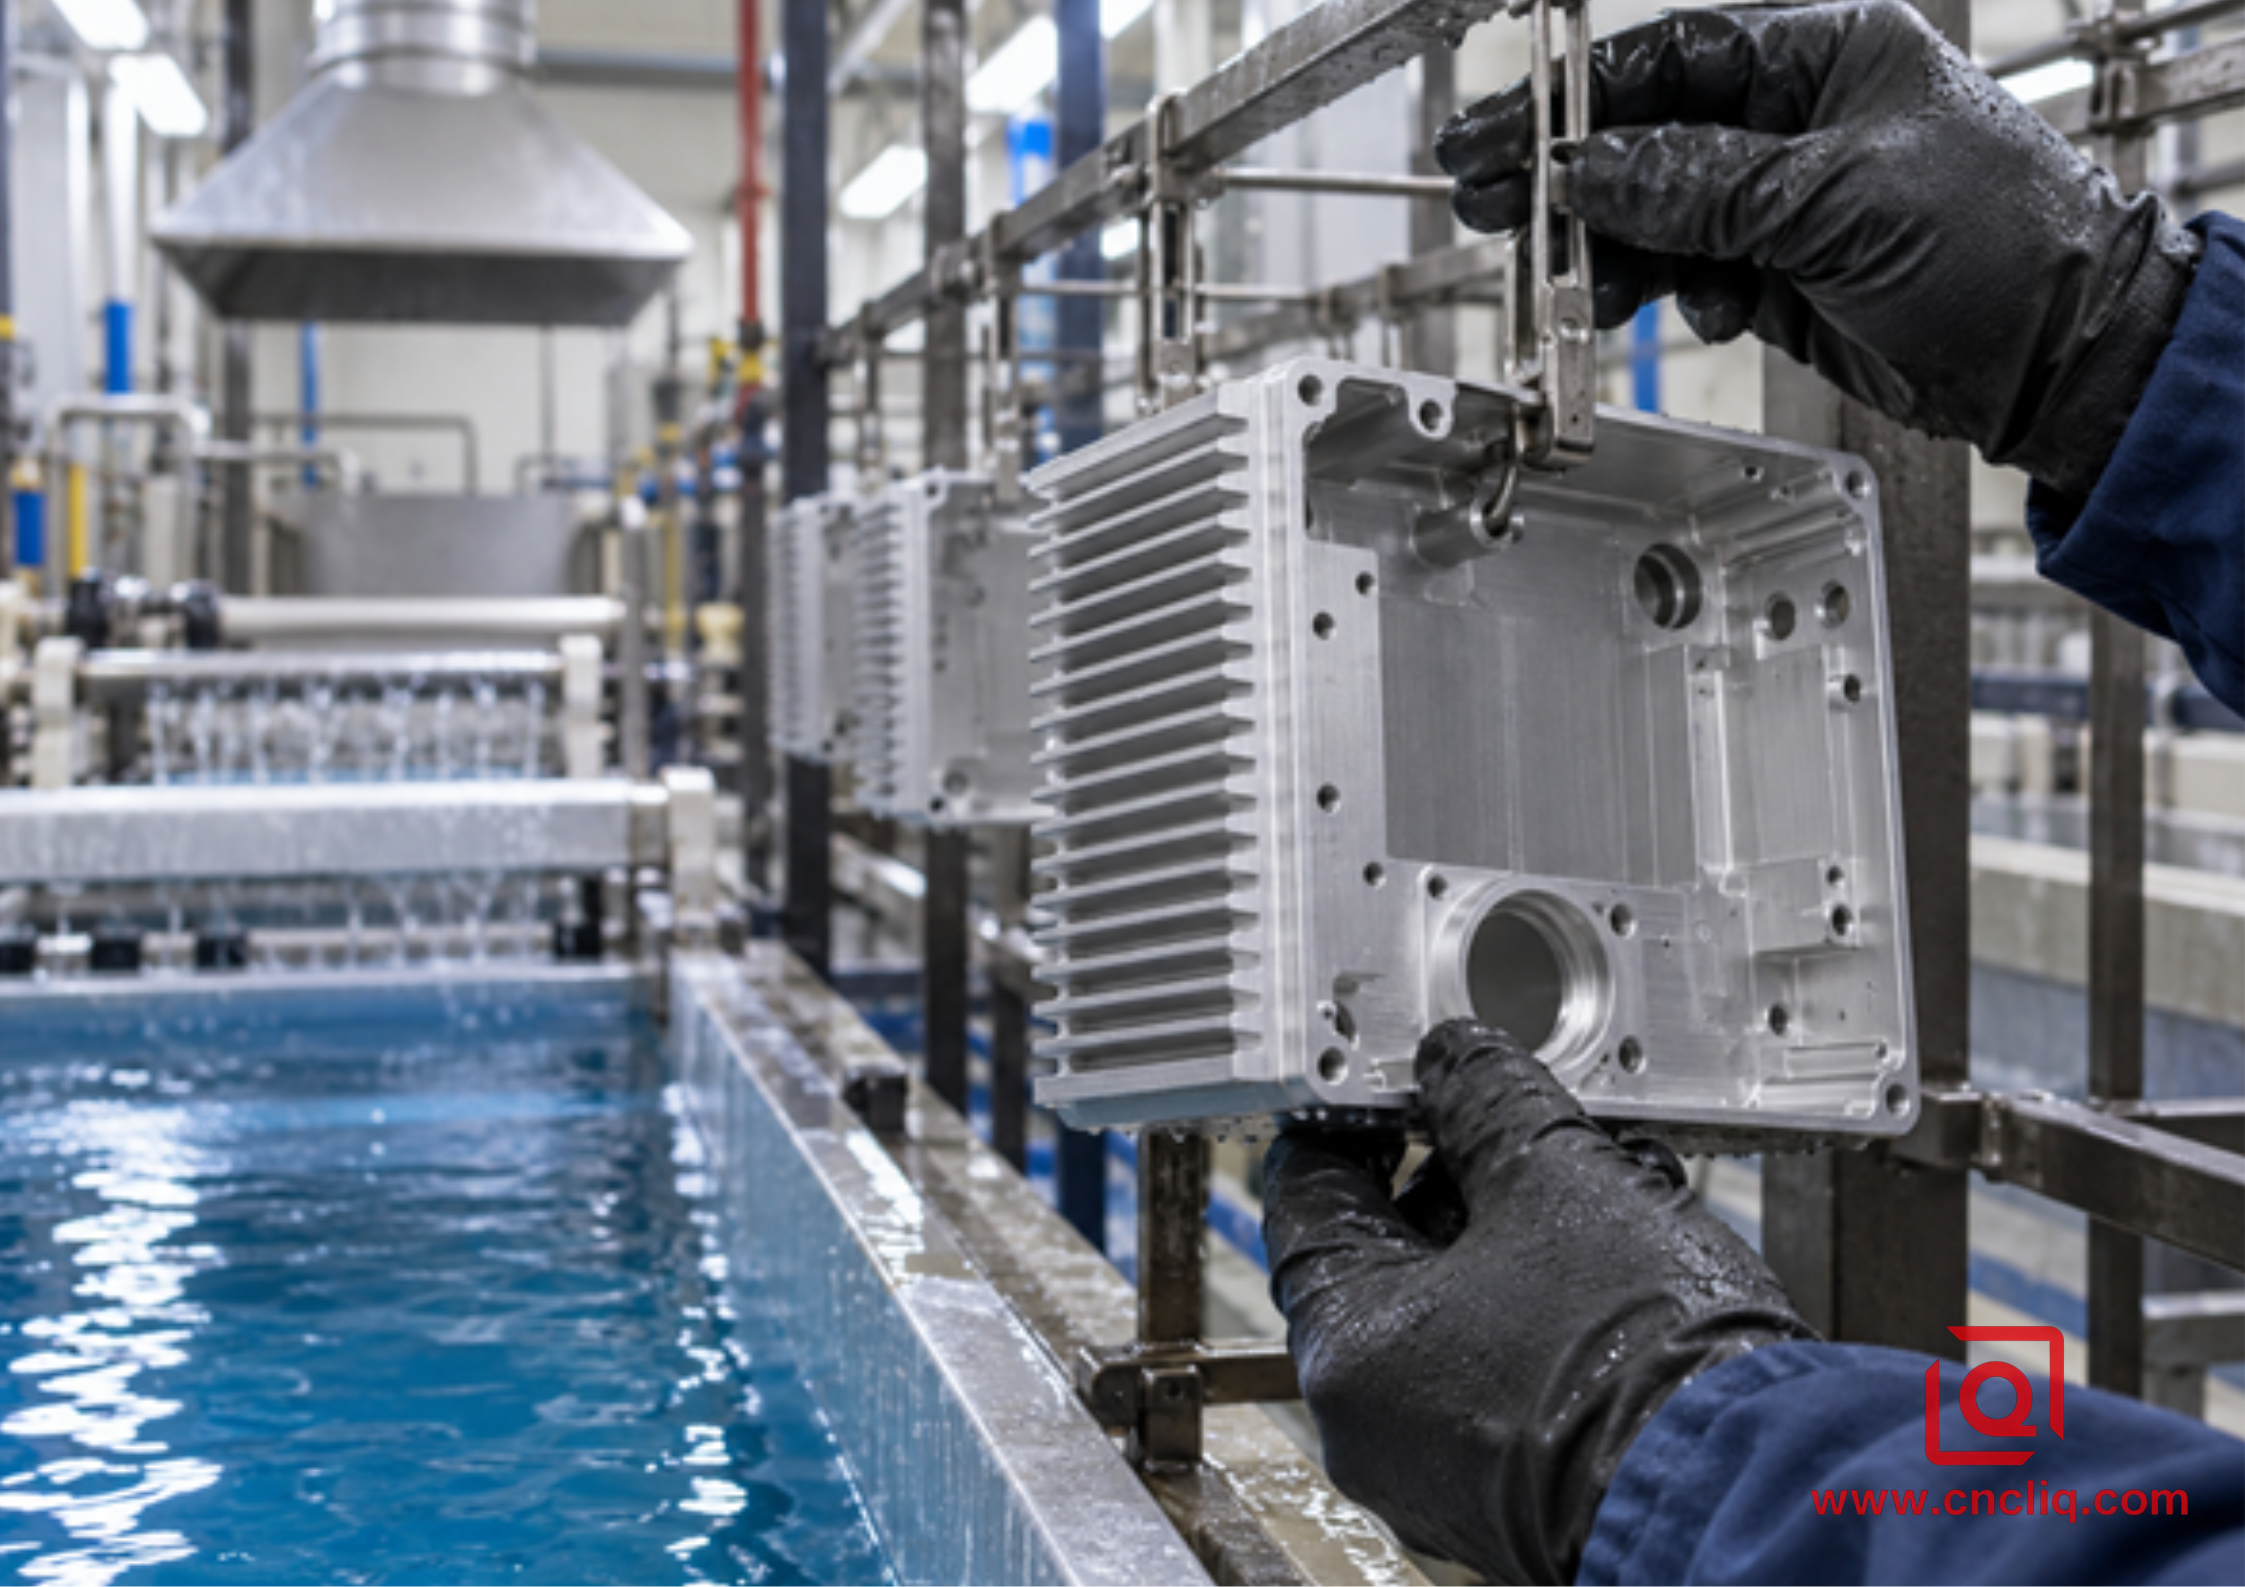
صورة مضمنة: تركيب علبة من الألومنيوم المشكل آليًا قبل عملية الأنودة
4. ابدأ بالفشل الذي لا يمكنك قبوله
التآكل: استفسر عن المسار بأكمله
لا يُجدي الطلاء وحده نفعاً. نسأل عن نوع السبيكة المستخدمة، وكيفية تجهيز السطح المقطوع، ومكان دخول التيار الكهربائي، وما حدث بعد الشطف، وأي اختبار يُنهي العمل. إذا أغفلنا أحد هذه التفاصيل، فإن مقاومة التآكل الجيدة تصبح مجرد كلام تسويقي.
يُعدّ معيار ISO 7599 مفيدًا في عمليات الأنودة الكبريتية الزخرفية والوقائية. فهو يُقدّم طريقةً منطقيةً لتحديد الخصائص والاختبارات ومدى ملاءمة السبائك وتحضير الأسطح. ولا يشمل نطاقه طلاءات حمض الكروميك أو الطلاءات الهندسية الصلبة. بعبارة أخرى، فإنّ وضع معيار ISO 7599 بجانب تصنيف النوع الأول يُرسل تعليماتٍ مختلفة. لذا، ينبغي على المورّد مراجعة الرسم البياني بدلاً من اختيار أحدهما دون تدقيق.
التآكل الناتج عن الاحتكاك: انظر إلى الجزء الملامس
قد يبدو مقبض التحكم من النوع الثاني بحالة جيدة بعد سنوات من الاستخدام اليدوي وارتداء القفازات. لكن نفس الطبقة على شريحة جافة ملوثة بالغبار قد تتلاشى مع الاستخدام. عندما يظهر بكرة صمام أو سكة أو دليل في الصورة، نتوقف عن المقارنة ونتساءل عما إذا كان الطلاء الصلب من النوع الثالث أو معالجة أخرى مناسبة له.
نتجنب أيضًا استخدام مصطلح "مقاوم للخدش". صحيح أن الأكسيد صلب، لكن الحواف قد تتشقق، وقد تتسبب جزيئات عالقة في إحداث خدوش. أخبر الورشة بما يحتك بالسطح المؤكسد، وما إذا كان هناك مادة تشحيم، وعدد مرات حركة المفصل. هذه المعلومات الثلاث أكثر فائدة من أي وصف مبالغ فيه.
الإرهاق: الهندسة تحظى بفرصة للتصويت
قد يشترك غطاء عريض وطرف توصيل من سبيكة 7075 محملة في نفس السبيكة، لكنهما يتصرفان بشكل مختلف تمامًا. فعلى طرف التوصيل، قد يكون لنصف القطر الصغير، أو خط القطع، أو تاريخ إزالة الطلاء وإعادة طلائه، تأثيرٌ لا يقل أهمية عن اختيار حوض الطلاء.
تُعدّ ورقة بحث الإجهاد لعام 2022 مفيدة، لكنني أعتبرها بمثابة علامة مرجعية، لا تصريحًا رسميًا. قارن الباحثون بين سبيكة 7050-T7451 المؤكسدة بالكروم وتلك المؤكسدة بالكبريت في اختبارات دورات عالية. في ظل ظروف الاختبار، لم تكن نتائج الإجهاد مختلفة بشكل ملحوظ، واعتُبرت طبقات الكبريت التي يصل سمكها إلى 13 ميكرومتر عملية. لكن ثمة مشكلة مهمة: فقد تم التعامل مع تطبيقات الربط اللاصق بشكل منفصل. في مراجعة التصميم، أضع الورقة البحثية جانبًا، وأُحدد السبيكة والسمك، ثم أعود إلى مواصفات البرنامج المنشورة. يمكن للنتيجة المنشورة أن تُوضّح المسألة، لكنها لا تستطيع تغيير عملية معتمدة في مجال صناعة الطيران والفضاء بشكل تلقائي.
اللون: خزان الصبغة ليس كابينة طلاء
تُعدّ قطع النوع الثاني باللون الأزرق والأسود والأحمر والذهبي والطبيعي شائعة. أما التطابق التام بين السبائك المختلفة فليس كذلك. قد يختلف لون قطعة 7075 الغنية بالنحاس عن لون قطعة 6061؛ وقد يظهر لون مختلف تمامًا في قطعة مصبوبة تحتوي على السيليكون. غالبًا ما تبرز آثار اللحام والإصلاح اليدوي.
تترك آلة القطع وخزانة السفع الرملي بصمات الأصابع أيضًا. قد تبقى آثار الطحن الموجه، أو الصقل الموضعي، أو طبقات السفع الرملي المتداخلة ظاهرة بعد الصبغ. يربط دليل تشطيب السفع الرملي اختيار الوسائط بالسطح الساتاني النهائي. بالنسبة للوجه التجميلي، يجب الموافقة على عينة حقيقية تحت إضاءة متفق عليها. اللون الأسود بحد ذاته هدف واسع.
5. قطر 12 مم يكشف عن الأبعاد
لنفترض وجود تجويف تم تشكيله بقطر 12.000 مم. أضف الآن شرطًا من النوع الثاني لطبقة أكسيد بسمك 0.020 مم. خلال فحص التصميم للتصنيع (DFM) الأولي، قد نقدر أن حوالي نصف طبقة الأكسيد تنمو فوق السطح الأصلي. قد ينتهي قطر الفتحة عند حوالي 11.980 مم لأن كلا الجدارين يتحركان نحو المركز. قد لا يتمكن الدبوس الذي دخل قبل اكتمال الفتحة من البدء.
هذا المبلغ الإجمالي السريع مخصص للتخطيط فقط، وليس ضمانًا لأداء الخزان. تزيل المعالجة المسبقة جزءًا من المعدن، ويؤثر كل من السبيكة والهندسة على الاستجابة الكهربائية، ولا يتوزع التيار بشكل مثالي في جميع الزوايا. يقلل غشاء رقيق من النوع الأول من هذه المشكلة، مع ذلك، قد يظل الفرق ملحوظًا حتى مع التركيب المحكم.
وضعنا خمسة أسئلة بسيطة في ورقة المراجعة.
1. هل سيقوم المفتش بقياس هذه الخاصية قبل الطلاء أم بعده؟
2. ما هي الثقوب، والخيوط، ومناطق منع التسرب، ووسادات التأريض، ونقاط الإسناد التي تبقى مكشوفة؟
3. أين قد يترك الرف أثره؟
4. هل تعرضت حواف السكين المكشوفة لنفس الكسر الصغير؟
5. هل يمكن لماء الشطف أن يخرج من كل جيب، وفتحة عرضية، ودرز، ومفصل؟
تُحدد الإجابات على هذه الأسئلة مقدار بدل التشغيل وتكلفة التغطية. كما أنها تمنع المشغل من اتخاذ قرار في اللحظة الأخيرة بجانب الخزان. إذا كان اختيار السبيكة لا يزال غير محسوم، فإن دليل تشغيل سبائك Liqins 6061 و7075 و5052 يوضح سبب تأثير الركيزة على كل من القطع والمظهر النهائي.
6. عناصر التحكم في الكروم سداسي التكافؤ تُغير صورة الشراء
يُغيّر حمض الكروميك من عملية الشراء النقاش الدائر قبل دخول أول رف إلى الخزان، وذلك لاحتوائه على الكروم سداسي التكافؤ. يُحدد معيار إدارة السلامة والصحة المهنية (OSHA) 29 CFR 1910.1026 حدًا أقصى مسموحًا به للتعرض لمدة ثماني ساعات يبلغ 5 ميكروغرام/م³، ومستوى تدخل يبلغ 2.5 ميكروغرام/م³ في الولايات المتحدة. هذه أرقام منخفضة، ويتعين على المُصنِّع التحكم في جودة الهواء المحيطة بخط الإنتاج، وليس مجرد ذكرها. تُضيف الدراسات الأوروبية أسئلة حول ترخيص REACH لأكسيد الكروم الثلاثي وحمض الكروميك، مع أحكام واستخدامات محددة يجب التحقق منها للبرنامج المُستخدم.
لذا، يحتاج المعالج إلى أكثر من مجرد خزان. فعمليات الاستخراج، ومراقبة جودة الهواء، ومعدات الحماية، ومعالجة مياه الصرف الصحي، وسجلات النفايات، والكوادر المؤهلة، كلها عوامل أساسية في تحديد السعر. كما أن محدودية الطاقة الاستيعابية المعتمدة قد تؤدي إلى إطالة فترة الانتظار.
هل يعني ذلك أن النوع الأول قد اختفى؟ كلا. لا تزال أعمال الطيران والفضاء الخاضعة للرقابة تستخدمه عندما يسمح البرنامج والتصريح اللازم بذلك. نطرح سؤالين مباشرين: لماذا يحتاج التصميم إلى هذا المسار، وهل المصدر المقترح معتمد لتنفيذه؟
يُجنّب استخدام حمام الكبريت استخدام الكروم سداسي التكافؤ، مما يتيح عادةً خيارات أوسع في عملية الشراء. مع ذلك، لا يخلو هذا الأسلوب من الآثار السلبية. فالحمض، والألومنيوم المذاب، ومياه الشطف، والأصباغ، والمواد المانعة للتسرب، والرواسب، كلها تتسرب إلى مكان ما. ويمكن للمورد الموثوق أن يشرح مسار هذه العملية بوضوح دون التذرع بمصطلح "صديق للبيئة".
7. دوّن القرارات على الرسم
تُجيب المذكرة القابلة للاستخدام على الأسئلة التي تُؤثر على الملاءمة أو القبول: والتي تُحدد المراجعة، والنوع، والفئة، والسماكة أو كتلة الطلاء، واللون، والختم، والأقنعة، وموضع الرف، وما إذا كانت الأبعاد تنطبق بعد التشطيب. قد يُضيف العمل من النوع الأول عملية خاصة بالعميل، أو مصدرًا مُعتمدًا، أو طبقة أساسية، أو قيودًا على الترابط.
لا تسمح أبدًا للاختصارات المستخدمة في الورشة بإخفاء أي تغيير في العملية. وفقًا للمواصفة MIL-PRF-8625، تُرسل الدفعة من النوع الأول والثاني والثاني ب عبر مسارات مختلفة. إذا تعارضت مخططات قديمة مع قواعد بيئية سارية، فأصدر استفسارًا فنيًا واحفظ الرد مع سجل العمل. لا ينبغي مطالبة مشغل الخزان بحل أي تعارض في التصميم.
بالنسبة للمظهر، أرسل العينة المعتمدة وأشر إلى الأسطح الظاهرة. أما بالنسبة للوظيفة، فاذكر المستندات المرفقة مع الشحنة: كخريطة السماكة، أو تقرير التجويف النهائي، أو نتيجة اختبار الالتصاق، أو دليل التآكل، أو تقرير الفحص الأولي، أو الشهادة. الدليل الواضح يغني عن الوصف المطوّل.
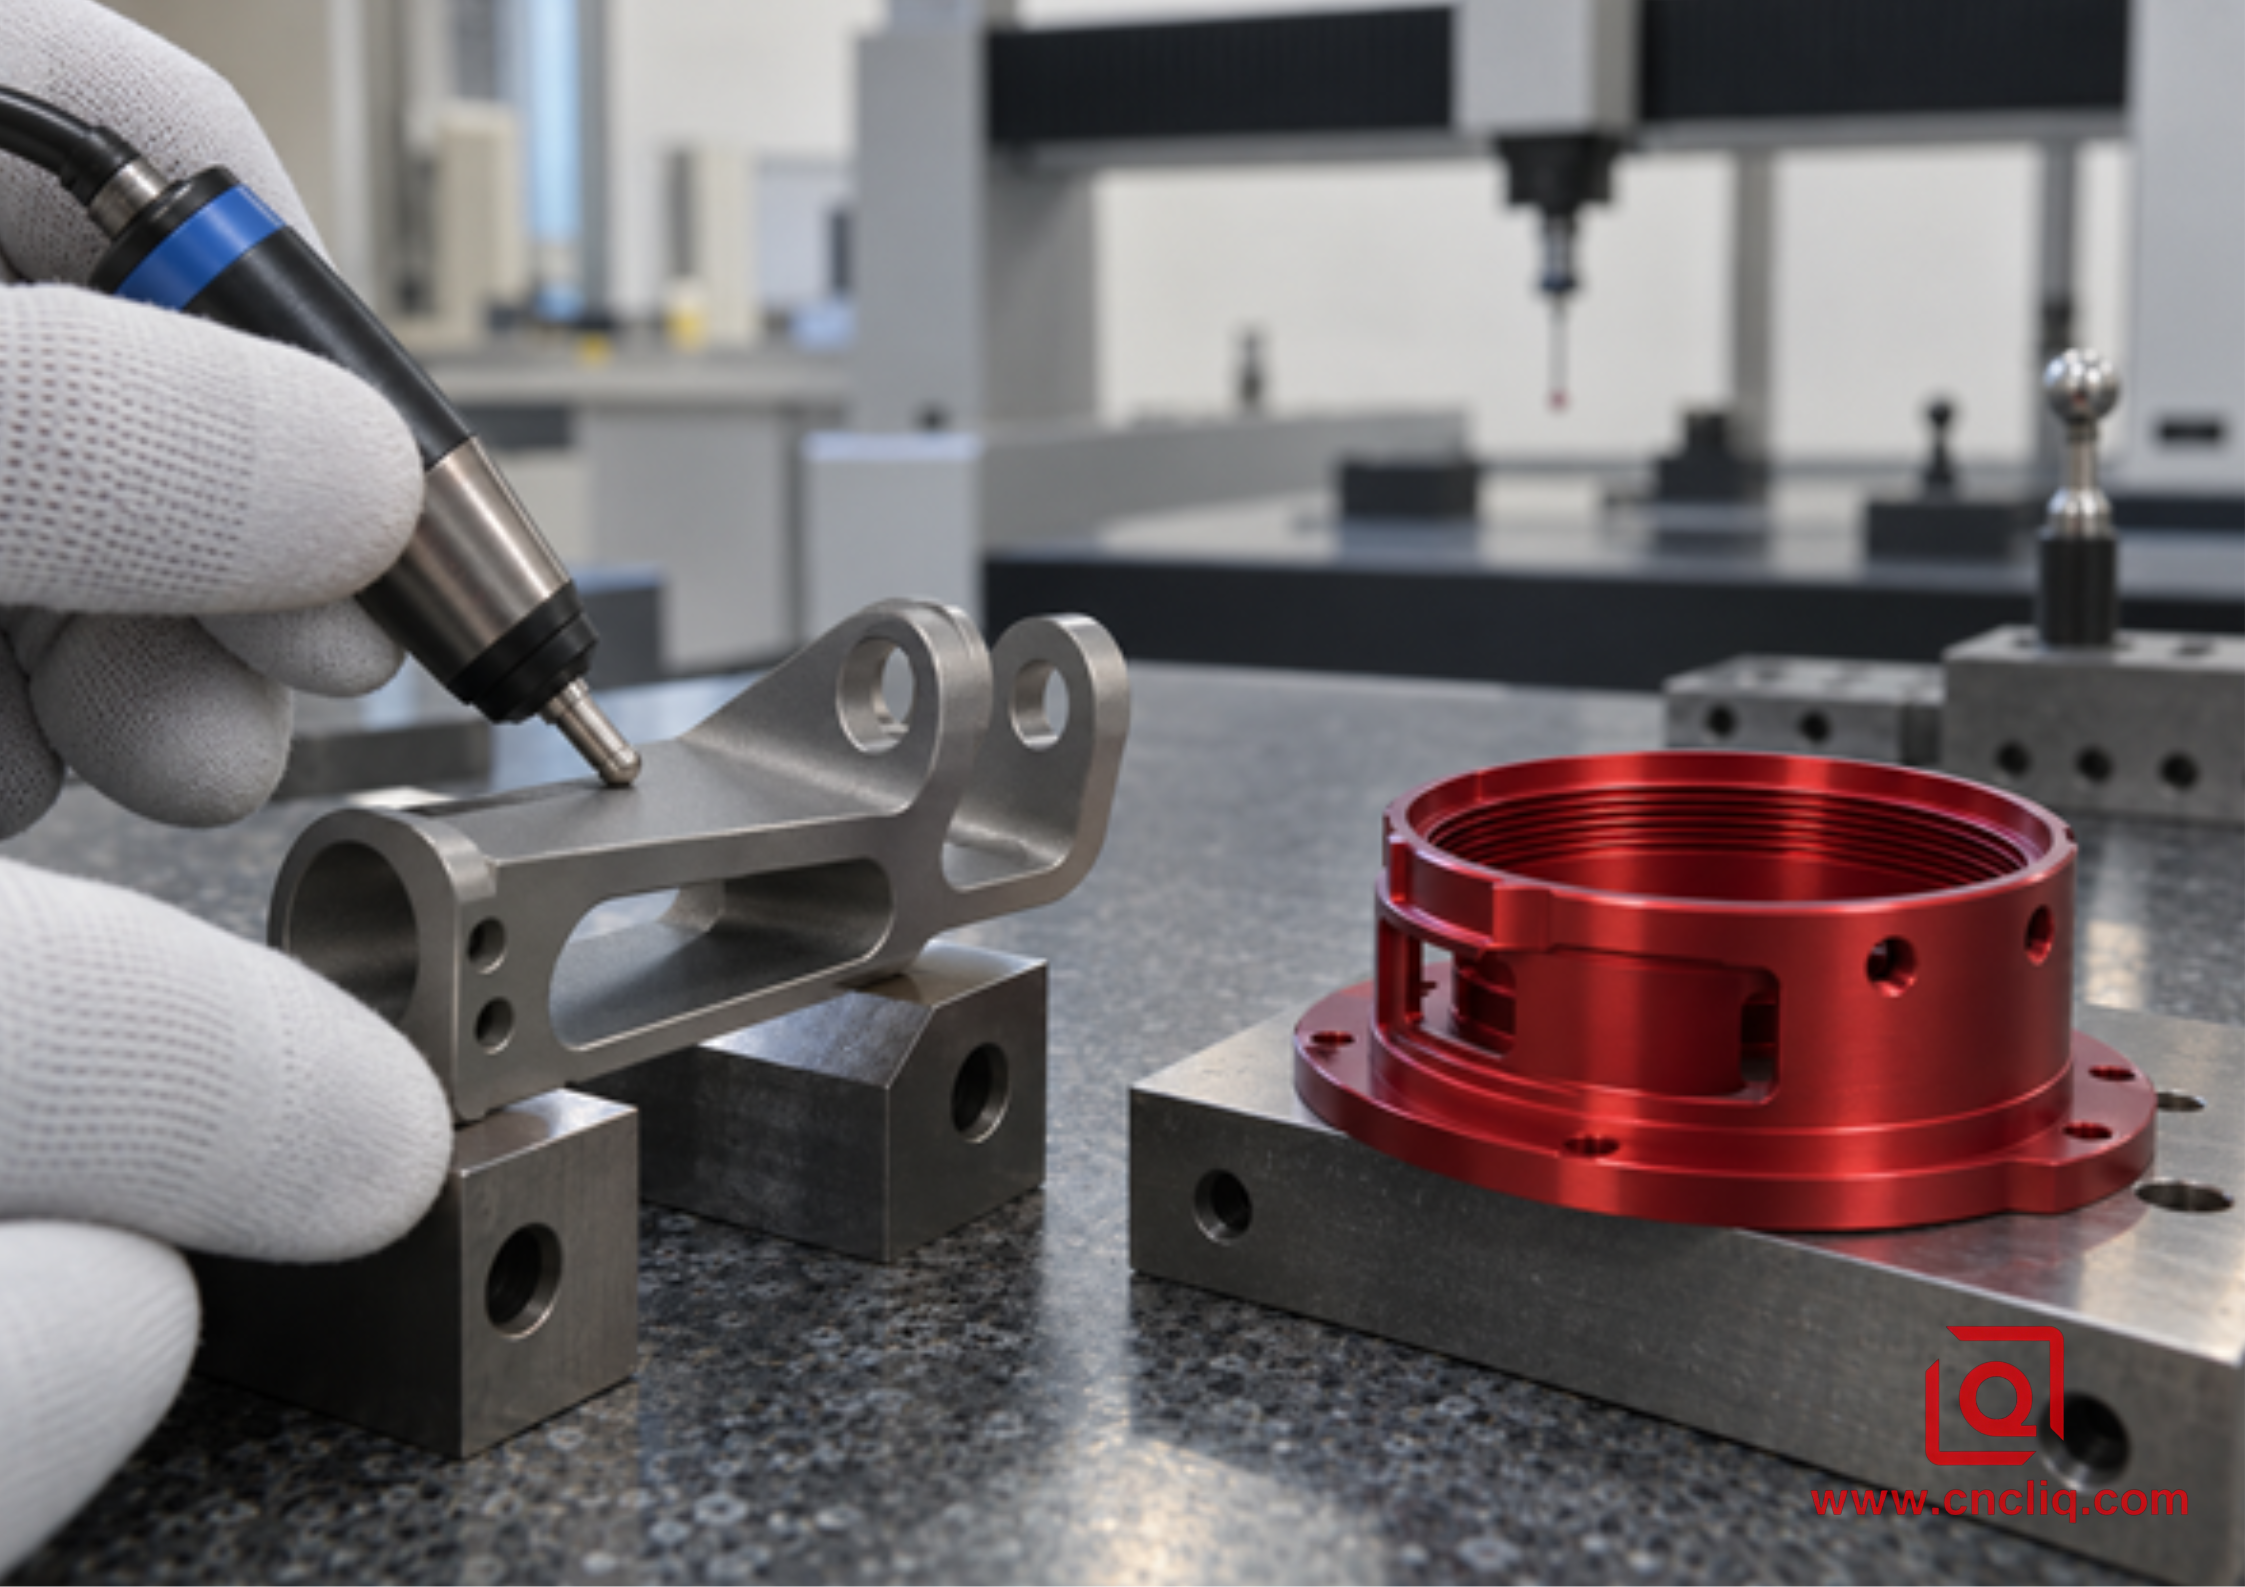
صورة مضمنة: فحص جودة قطعتين مختلفتين من قطع غيار المصنع الأصلية المؤكسدة
8. ستة فحوصات حول الخزان
1. ابدأ من رف المواد. انسخ السبيكة، والتطبيع، والحرارة، ورقم الدفعة إلى سجل التتبع؛ لا تحول دفعة مستحضرات التجميل إلى تجربة سبيكة عن طريق الخطأ.
2. انظر داخل الثقوب المتقاطعة بعد إزالة النتوءات. قد يؤدي وجود رقاقة سائبة أو علامة مكشطة في مسار مانع التسرب إلى إفساد اللمسة النهائية المثالية.
3. اتبع نفس طريقة التحضير على جميع الأجزاء الظاهرة. يوضح دليل تشطيب أسطح الألمنيوم من Liqins كيفية استعادة طبقة التلميع السطحي أو التلميع الموضعي بعد المعالجة.
4. قم بتحديد كل قابس وقناع وقطعة تثبيت على ورقة مرئية. هذه الورقة أسهل في المتابعة من فقرة بجانب رسم مزدحم.
5. سجل بيانات الحمام، ودرجة الحرارة، والتيار، والحمولة، والشطف، والصبغة، والختم المطلوبة وفقًا للخطة المعتمدة.
6. قم بقياس المكون، وليس فقط باستخدام قسيمة قياس مسطحة. فالقسيمة لا تستطيع رؤية الجيب المخفي، أو الفتحة الضيقة، أو الظل خلف نتوء بارز.
9. حالة مركبة مجهولة المصدر: دعامة مشغل 7075
تستند الحالة المركبة التالية، بعد إخفاء هوية أصحابها، إلى سير عمل معقول للتصنيع حسب الطلب. وهي توضح القرارات الهندسية ولا تمثل عميلاً واحداً أو تعد بنتيجة شاملة.
طلبت شركة تصنيع معدات أصلية للتحكم في الحركة من الخارج دعامة مشغل 7075-T7351 لوحدة تحديد المواقع المحمولة جواً. تضمنت الدعامة ضلعين رفيعين، وتجويف محمل مُوسّع، وأربعة ثقوب تثبيت ملولبة، وغطاءً مُلصقاً، ونصف قطر داخلي مُعرّض لأحمال عالية. نصّ طلب عرض الأسعار الأولي على استخدام أنودة كبريتية شفافة لأن المشتري أراد مظهرًا فضيًا غير مطلي، وكان قد استخدم النوع الثاني في المعدات الأرضية.
خلال مراجعة العقد، وجد الفريق أن المظهر ليس الشرط الأساسي. فقد حددت مواصفات التجميع المعتمدة نظامًا مؤهلًا للطلاء بالأنودة الكرومية والطبقة التمهيدية للأقواس الحساسة للإجهاد. وكان من الضروري أن يتطابق تجويف المحمل مع المقاس المطلوب بعد التشطيب، ولا يجوز استخدام مانع تسرب غير معتمد على خط الربط، كما أن علامة الرف المسموح بها تقع على نتوء خدمة مخفي. وكان استبدال النوع الثاني سيتعارض مع عملية التجميع المعتمدة حتى لو اجتاز اختبار رش الملح العام.
أصبح المسار معتمدًا كصفيحة 7075-T7351، وتصنيع خشن متوازن، وفترة استقرار وسيطة محددة بواسطة خطة العملية، وتصنيع نهائي بخمسة محاور، ونصف قطر حافة مضبوط، وإزالة نتوءات غير كاشطة، وفحص CMM قبل التشطيب، وتغطية تجويف المحمل والأسنان المختارة، ومعالجة من النوع الأول المؤهلة، والطبقة التمهيدية المعتمدة في المراحل اللاحقة، وإزالة التغطية، وقياس التجويف، ومراجعة أدلة الطلاء، والفحص النهائي لبيانات التجميع باستخدام CMM.
كان درس التوريد بسيطًا: أقل سعر للحمام ليس بالضرورة أقل سعر للجزء المتوافق. حالت المراجعة المبكرة دون حصول دفعة كاملة على تشطيب جذاب ولكنه غير معتمد. بالنسبة لمشعب صناعي آخر، قد يكون الوضع معكوسًا. قد يكون مشعب الألمنيوم المؤكسد المصنّع باستخدام الحاسوب (CNC) والمُلوّن من الخارج، والذي لا يخضع لأي قيود على عمليات صناعة الطيران، مرشحًا قويًا من النوع الثاني، شريطة أن تكون فتحات السوائل ومقاعد الصمامات والأسنان اللولبية ومناطق منع التسرب مغطاة أو مُعوّضة بشكل صحيح.
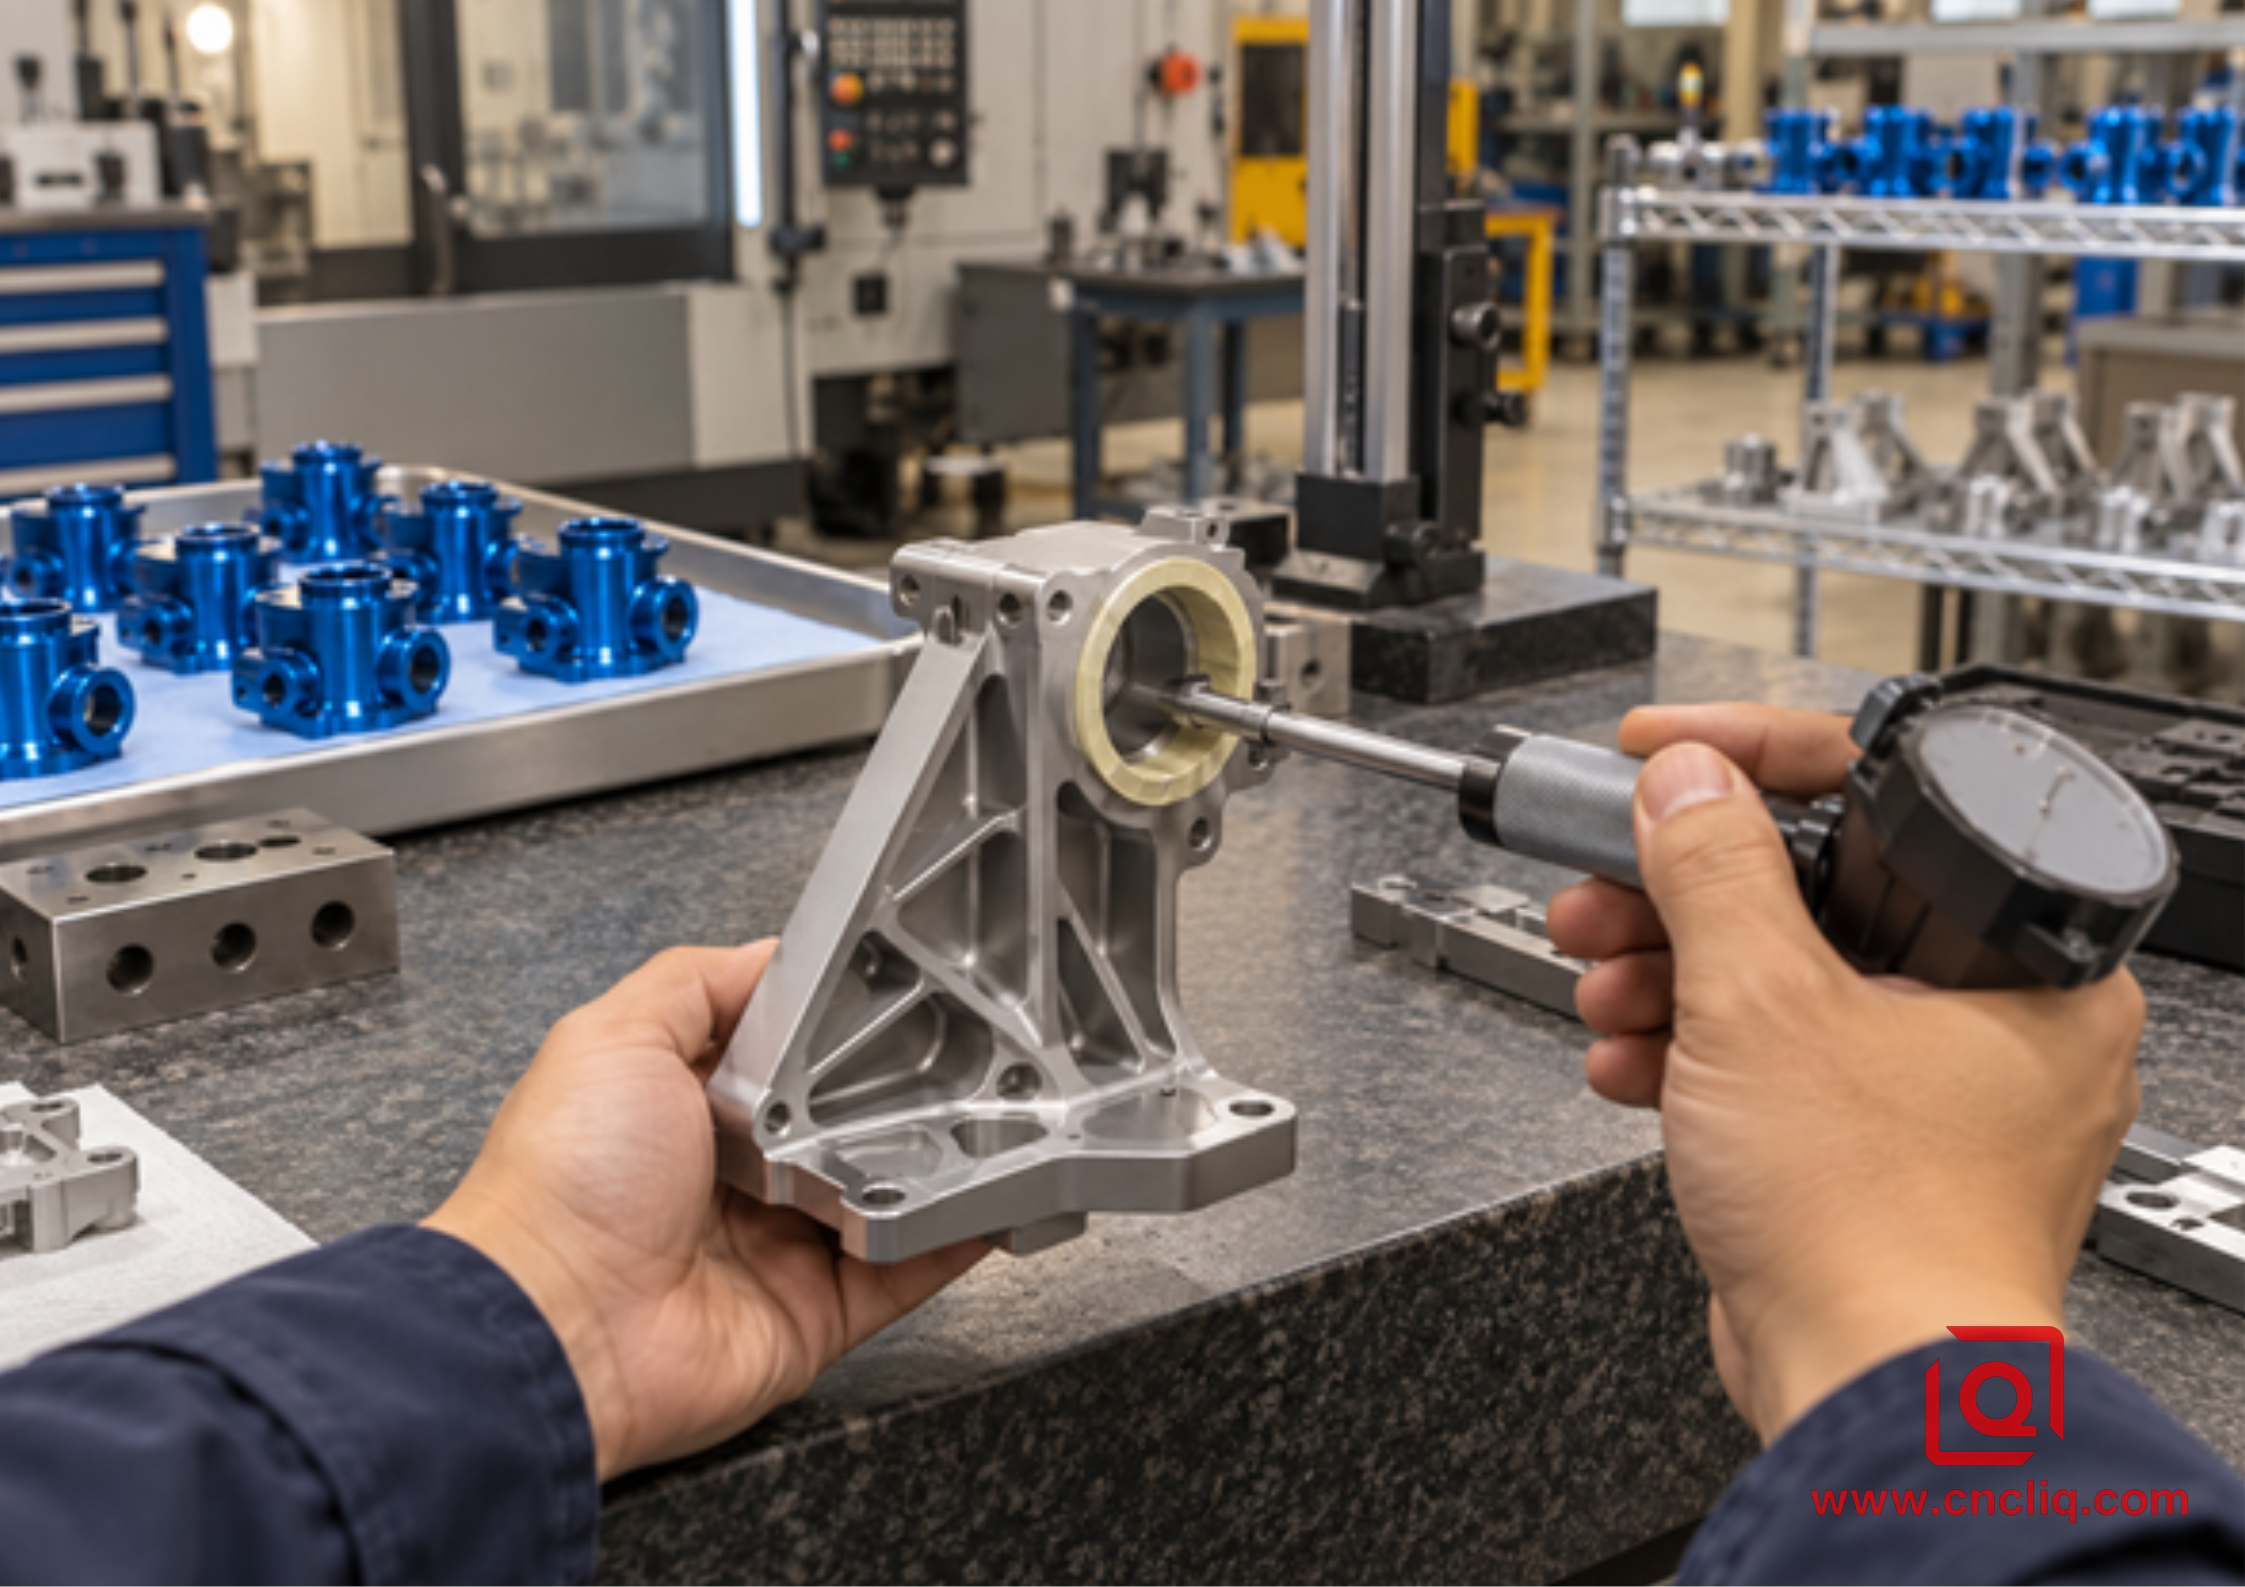
صورة مضمنة: فحص تجويف ما بعد الأنودة على دعامة مشغل مضلعة
10. كيفية الاختيار قبل طلب عرض سعر
استخدم هذا التسلسل بدلاً من الاختيار بناءً على اسم العائلة فقط.
1. حدد الوظيفة الرئيسية. هل التشطيب مخصص بشكل أساسي للحماية من التآكل، أو اللون، أو تحضير الطلاء أو المواد اللاصقة، أو التآكل الخفيف، أو الهيكل الحساس للإجهاد، أو الامتثال لبرنامج قديم؟
2. راجع الوثائق التنظيمية. راجع تعديل الرسم، ومواصفات الشراء، ومواصفات عملية العميل، وقائمة المعالجين المعتمدين، والقيود الإقليمية. سجّل الإجابة المعتمدة مع المهمة.
3. راجع الهندسة والتفاوتات المسموح بها. حدد نقاط التداخل، والأسنان اللولبية، والوصلات الكهربائية، وأسطح منع التسرب، والوصلات، ومصائد التصريف، والحواف الحادة، ونقاط التثبيت المسموح بها.
4. تأكد من سلوك المادة. حدد نوع السبيكة، ودرجة الصلابة، وشكل الخامة، واللحامات، والحشوات، ومتطلبات الدفعة التجميلية. استفسر عما إذا كانت السبائك المختلطة أو أسطح الصب ستكون ظاهرة.
5. اذكر ما يحدث بعد الحمام: طبيعي أو مصبوغ، مغلق أو غير مغلق، ثم أي طبقة أساس أو طلاء أو مادة لاصقة أو مادة تشحيم تتبع ذلك.
6. حدد معايير القبول. اذكر فحوصات الأبعاد، وقياسات الطلاء، وأدلة التآكل أو الالتصاق، ومعايير المظهر، وإمكانية التتبع، وفحص المنتج الأولي، وسجلات الشحن.
إذا أشارت هذه الإجابات إلى طلاء ملون أو واقٍ للأغراض العامة، فإن النوع الثاني هو عادةً نقطة البداية المنطقية. أما إذا أشارت إلى نظام طيران مؤهل، أو تأثير إجهاد ضئيل، أو انحشار في المفاصل، أو مسار تراثي مُتحكم به، فإن النوع الأول يستحق مراجعة رسمية. وإذا كان التآكل هو الشاغل الرئيسي، فأعد النظر في القرار وقارن بين الطلاء الصلب من النوع الثالث أو معالجة هندسية أخرى.
بالنسبة للاختيارات التجارية الأوسع، توضح المقارنة بين الطلاء المسحوقي والأنودة كيف يتغير سمك الفيلم ومطابقة الألوان وسلوك التأثير والتغطية عندما يكون البديل طلاءً عضويًا بدلاً من نوع أنودة آخر.
11. ما يجب إرساله للحصول على طلب عرض أسعار سريع وقابل للدفاع عنه
يتطلب الحصول على عرض سعر دقيق أكثر من مجرد ملف STEP. أرسل النموذج ثلاثي الأبعاد والرسم ثنائي الأبعاد المُتحكم به معًا، ثم أضف المعلومات التالية.
1. السبيكة، والصلابة، وشكل المخزون، وشهادة المواد، ومستوى التتبع.
2. تحديد مواصفات الأنودة، والمراجعة، والنوع، والفئة، واللون، والسمك المستهدف أو كتلة الطلاء، وحالة الإحكام.
3. الأبعاد الحرجة بعد الانتهاء، بالإضافة إلى خريطة إخفاء وتوصيل صريحة.
4. المناطق التجميلية، وعينة اللون أو الملمس المعتمدة، ومواقع التلامس المقبولة مع الرفوف.
5. متطلبات المواد التمهيدية، والطلاء، والمواد اللاصقة، ومواد التشحيم، والكهرباء، أو التجميع التي تتفاعل مع الأكسيد.
6. التقارير المطلوبة للتفتيش، ونتائج فحص المنتج الأولي، ونتائج قياس الإحداثيات ثلاثية الأبعاد، وشهادات الطلاء، واختبارات التآكل أو الالتصاق، وضوابط التعبئة والتغليف.
7. كمية النموذج الأولي، وكمية الإنتاج المنطلق، والطلب السنوي، وموعد التسليم المستهدف، والسوق المستهدف.
إذا كانت رسوماتك لا تزال تشير إلى عملية الأنودة فقط، فأرسلها لمراجعة التصميم للتصنيع قبل البدء في قطع المواد. يمكن لشركة Liqin مراجعة سماحية التشغيل، والتغطية، ومواقع الرفوف، وتوافق التشطيب، ونقاط الفحص كجزء من عملية التصنيع. شارك نموذج CAD الخاص بك، ورسمك ثنائي الأبعاد، ونوع السبيكة، وحجم الإنتاج السنوي، وشروط الخدمة عبر صفحة الاتصال للحصول على عرض سعر مُفصّل.
12. مقارنة جنبًا إلى جنب للاختيار النهائي
ما يقرره المشتري | الأكسدة بحمض الكبريتيك | عملية الأنودة بحمض الكروميك |
عائلة MIL-PRF-8625 | النوع الثاني؛ النوع الثاني ب هو نوع خاص به من الكبريتات ذات الأغشية الرقيقة | النوع الأول؛ النوع IB هو النوع الكرومي المنفصل ذو الجهد المنخفض |
مقياس الفيلم | يتراوح نطاق مواصفات النوع الثاني بين 1.8 و25.4 ميكرومتر تقريبًا؛ حدد الهدف الفعلي عندما يعتمد التوافق عليه. | تُشير بيانات AAC إلى أن سمكها يتراوح تقريبًا بين 0.03 و0.10 ميل، أو حوالي 0.8 إلى 2.5 ميكرومتر، وذلك وفقًا للسبيكة والدورة |
ماذا يحدث للأبعاد؟ | تستحق الثقوب، والخيوط، والشقوق، والأختام، والوصلات المضغوطة مراجعة دقيقة. | تغيير أقل من النوع الثاني، على الرغم من أن ميزة الدقة لا تزال قادرة على ملاحظته |
دور التآكل | توفر حماية عامة جيدة عند إجراء المعالجة المسبقة والإغلاق بشكل صحيح | حماية قوية من طبقة رقيقة بشكل مدهش |
الاحتكاك والتآكل | أفضل من النوع الأول للاستخدام الخفيف؛ أما التآكل الشديد فيعيد فتح النقاش حول النوع الثالث | ليس هذا هو الجواب المعتاد للزوج الكاشط أو المنزلق |
مظهر | طبيعي أو مصبوغ؛ نطاق الألوان واسع، لكن المعدن والنسيج لا يزالان واضحين. | درجات اللون الرمادي العملية بدلاً من الألوان الزخرفية الزاهية |
سؤال عن الإرهاق | يجب الانتباه إلى سمك السطح وحالته في العناصر المعرضة لأحمال عالية | لطالما كان هذا الخيار مفضلاً عندما يكون لانخفاض طفيف في مستوى التعب أهمية. |
نظام الطلاء أو المواد اللاصقة | ممكن، ولكن يجب أن يتفق نظام منع التسرب والنظام اللاحق. | شائع في عمليات الطلاء والربط في صناعة الطيران والفضاء الخاضعة للرقابة |
عبء الامتثال | لا يوجد كروم سداسي التكافؤ في حمام حمض الكبريتيك، على الرغم من أن كل صبغة وختم لا يزال بحاجة إلى مراجعة | يؤدي استخدام الكروم سداسي التكافؤ إلى تشديد الضوابط الصحية والبيئية وضوابط الترخيص. |
نمط الشراء النموذجي | قاعدة موردين واسعة وتكلفة معالجة أقل بشكل عام | مصدر متخصص، وأوراق تأهيل، وغالبًا ما يتطلب الأمر وقتًا أطول |
لا تُحوّل الأرقام الواردة في ذلك الجدول إلى مواصفات بناء. السجل الحالي للمواصفة العسكرية MIL-PRF-8625 هو الإصدار F مع التعديل 2، بتاريخ 23 نوفمبر 2020. وهو يغطي ستة أنواع وفئتين من الطلاء الأنودي غير المعماري. قد يكون رسمك مُدرجًا أيضًا ضمن وثيقة إجراءات العميل. دوّن الوثيقة المُعتمدة قبل إصدار أمر الشراء.
الأسئلة الشائعة
1. هل عملية الأنودة باستخدام حمض الكبريتيك أفضل من عملية الأنودة باستخدام حمض الكروميك؟
لا تُعدّ أيٌّ من العمليتين أفضل بشكلٍ مطلق. عادةً ما يكون الأنودة الكبريتية من النوع الثاني أفضل للألوان المصبوغة، وتوافرها على نطاق أوسع، ومقاومتها المعتدلة للتآكل، وإنتاجها الصناعي الفعال من حيث التكلفة. بينما تظل الأنودة الكرومية من النوع الأول مفيدةً لأنظمة الفضاء الجوي المؤهلة، والطلاءات الرقيقة، والأشكال الهندسية الحساسة للإجهاد، وتحضير الطلاء أو مواد الربط، وبعض التجميعات التي تُعاني من مشكلة انحباس المحلول. ويُحدّد ذلك بناءً على الرسم الهندسي، وحمل التشغيل، ونظام الطلاء اللاحق، والمسار التنظيمي.
2. هل يمكن أن يحل التأكسد الكبريتي من النوع الثاني محل التأكسد الكرومي من النوع الأول في رسم هندسي متعلق بصناعة الطيران؟
لا يُسمح بذلك إلا بموافقة هندسية وبرمجية مكتوبة. يُعامل معيار MIL-PRF-8625 الأنواع I وIIB وIC كمسارات منفصلة، وقد تفرض مواصفات العميل متطلبات إضافية للتأهيل، أو موافقة المعالج، أو متطلبات تتعلق بالإجهاد، أو التآكل، أو الترابط، أو نظام الطلاء. لا يُجيز اختبار عينة ناجح أو سُمك طلاء مماثل استبدال المنتج في الرسم المُعتمد.
3. ما هي عملية الأنودة الأفضل للثقوب والأسنان ذات التفاوتات الضيقة؟
يُحدث النوع الأول عادةً تغييرًا أقل في الأبعاد نظرًا لأن طبقة الأكسيد فيه أرق بكثير، ولكن لا تزال التفاصيل الدقيقة تتطلب تخطيطًا مُحددًا. يُمكن استخدام النوع الثاني بنجاح عندما يُعوض المورد أبعاد التشغيل مُسبقًا، أو يُغطي أو يسد الميزة، أو يُتحكم في عملية ما بعد التشطيب. يجب دائمًا توضيح ما إذا كان البُعد ينطبق قبل أو بعد عملية الأنودة، وتحديد الطريقة المُعتمدة على الرسم.
4. لماذا تعتبر عملية الأنودة بحمض الكروميك عادةً أكثر تكلفة؟
تُنتج هذه الطبقة باستخدام عملية متخصصة تعتمد على الكروم سداسي التكافؤ، وتتطلب ضوابط صارمة لحماية العمال من التعرض، والتهوية، والمراقبة، ومعالجة مياه الصرف الصحي، والتعامل مع النفايات، وفي بعض الأسواق، الحصول على ترخيص أو تأهيل من العميل. قد يؤدي قلة المصادر المؤهلة، وانخفاض أحجام الإنتاج، وكثرة الوثائق المطلوبة، وقواعد اعتماد المعالجات، إلى زيادة التكلفة وإطالة مدة التسليم، حتى وإن كانت طبقة الأكسيد رقيقة.
5. ما المعلومات التي يجب على الشركة المصنعة الأصلية تضمينها في طلب عرض أسعار الأنودة؟
يرجى تقديم معلومات عن السبيكة ودرجة صلابتها، ونموذج التصميم بمساعدة الحاسوب (CAD)، ورسم هندسي مُعتمد، والمواصفات والتعديلات المُعتمدة، ونوع وفئة الأنودة، واللون، والسماكة أو كتلة الطلاء، والمادة المانعة للتسرب، والأقنعة، ومواقع الرفوف، والحدود التجميلية، والأبعاد الحرجة بعد التشطيب، وخطوات الطلاء أو الربط اللاحقة، ونتائج الاختبارات، وحجم الدفعة، والطلب السنوي، والسوق المستهدف، وأي متطلبات من مصادر معتمدة. تتيح هذه الحزمة تحديد تكاليف مخاطر التشغيل والتشطيب قبل بدء الإنتاج.
ملخص
يُعدّ التأكسد بحمض الكبريتيك خيارًا متعدد الاستخدامات لمعظم قطع الألمنيوم الملونة والقطع المصنعة للأغراض العامة من قِبل الشركات المصنعة الأصلية، بينما يبقى التأكسد بحمض الكروميك حلاً متخصصًا للتطبيقات الفضائية القديمة، والطبقات الرقيقة، والحساسة للإجهاد. ويربط القرار السليم بين نوع الطلاء ونوع السبيكة، والشكل الهندسي، والملاءمة، وحمل التشغيل، والربط أو الطلاء اللاحق، والامتثال، والفحص. دوّن هذه المتطلبات في الرسم، وراجع التغطية والتثبيت قبل التشغيل، واطلب دليلًا يُطابق قطعة الإنتاج الفعلية.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تُشغّل تحت سقف واحد عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، بالإضافة إلى عمليات الخراطة والطحن، والبثق على البارد، والصب بالضغط. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
