 العربية




هل ما زلت تواجه مشكلة خيوط الألومنيوم التي تبدو نظيفة ولكنها تتوقف عند منتصف عملية قياس السماكة، أو التي تجتاز الفحص على الماكينة وتُحكم ربطها بعد عملية الأنودة؟ يشرح هذا الدليل كيفية اختيار آلة تشكيل الخيوط، وإعداد الثقب التجريبي، والتحكم في قطر الخطوة، والتحقق من النتيجة دون تحويل قطعة قيّمة إلى قطعة اختبار. الهدف ليس الحصول على رقم مثالي منسوخ من كتالوج، بل هو أسلوب عمل قابل للتكرار في ورش تصنيع قطع الألومنيوم المصممة حسب الطلب، بدءًا من أول دورة مبرمجة وحتى تقرير الفحص النهائي.
تُعدّ عملية طحن الخيوط جذابةً لأنّ أداة القطع أصغر من الخيط النهائي وتتبع مسارًا حلزونيًا. هذا يقلل من خطر انحشار الرايش في عملية الثقب، ويُسهّل التعامل مع الثقوب المغلقة، ويتيح ضبط حجم أداة القطع تلقائيًا دون الحاجة إلى إعادة كتابة البرنامج بالكامل. وهي مفيدةٌ بشكلٍ خاص للمشعبات، والهياكل، وقطع النماذج الأولية، والخيوط الكبيرة، والميزات المتقطعة، والمشاريع التي قد يؤدي فيها كسر أداة الثقب إلى إهدار ساعاتٍ من التشغيل. مع ذلك، فهي ليست بالضرورة الحل الأسرع لكل خيط قياسي ضحل ذي إنتاجية عالية. يبدأ القرار بالرسم الهندسي، وحالة المادة، وهندسة الثقب، وطريقة القبول، والتكلفة الفعلية للفشل.
1. حدد نوع الخيط قبل اختيار أداة القطع
يجب أن تكون بيانات التركيب كاملة. بالنسبة للتركيبات المترية، يُرجى تحديد القطر الاسمي، والخطوة، والشكل الداخلي أو الخارجي، واتجاه الدوران (يمين أو يسار)، وفئة التفاوت، وطول التعشيق، وما إذا كان السن مستقيمًا أم مخروطيًا. أما بالنسبة للتركيبات ذات السن الموحد بالبوصة، فيُرجى تحديد السلسلة والفئة، مثل UNC أو UNF و2B أو 3B للتركيبات الداخلية. لا ينبغي للمشتري ترك المورد يستنتج الفئة من شكل البرغي المتوافق.
تُغطّي المواصفة القياسية ISO 965-1:2026 التفاوتات المسموح بها في الخيوط المترية للأغراض العامة، بينما تُغطّي المواصفة القياسية ISO 965-2:2024 الحدود الشائعة للأحجام. أما أشكال الخيوط الموحدة بالبوصة فتُغطّيها المواصفة القياسية ASME B1.1-2024 . وينبغي أيضاً تحديد متطلبات الفحص: تبقى المواصفة القياسية ISO 1502 المرجع الأساسي لمقاييس وقياس الخيوط المترية للأغراض العامة، بينما تُغطّي المواصفة القياسية ASME B1.2-2025 مقاييس وقياس الخيوط الموحدة بالبوصة. وتكتسب هذه المراجع أهمية بالغة لأن القطر الاسمي وحده لا يُحدّد الخيط المقبول.
الخطوة هي المسافة المحورية التي يقطعها السن اللولبي خلال دورة حلزونية كاملة. قطر الخطوة هو القطر الافتراضي الذي يتساوى عنده عرض حافة السن اللولبي مع عرض الأخدود. عادةً ما يكون الحجم الوظيفي هو الذي يحدد ما إذا كان الجزء المتصل يركب ضمن التفاوت المسموح به. لا تزال عوامل القطر الأكبر والقطر الأصغر وشكل الجانب والخطوة والاستدارة والنتوءات وحالة السطح مهمة. لا يُعفي إدخال سدادة GO من وجود قمة ممزقة أو سن لولبي تالف أو ثقب محفور في غير موضعه.
قبل بدء العمل باستخدام برنامج التصنيع بمساعدة الحاسوب (CAM)، قم بتسجيل هذه العناصر الستة في ورقة العمل:
1. تحديد كامل لخط الخيط وتعديل الرسم ذي الصلة.
2. سبيكة المادة وحالتها، بما في ذلك ما إذا كان الجزء مطروقًا أو مصبوبًا أو مبثوقًا.
3. عمق الخيط الكامل القابل للاستخدام، وخلوص قاع الثقب الأعمى، وشطفة الدخول.
4. طريقة الفحص المطلوبة ومراجعة المقياس.
5. معالجة السطح، والتغطية، وما إذا كان القبول يتم قبل أو بعد التشطيب.
6. الكمية، وخطة الموافقة على النموذج الأولي، والعمر الإنتاجي المتوقع.
يُحسّن هذا النهج المُعتمد في المراحل الأولى من عملية التصنيع جودة عروض الأسعار. إذا كان مشروعك يتضمن منافذ متعددة الأوجه أو ممرات متقاطعة عميقة، فإن دليلنا حول حفر الثقوب العميقة والتثقيب الصلب في الألومنيوم يُوضح سبب ضرورة معالجة مشكلة الخلوص السفلي وخروج الرقائق قبل بدء دورة التثقيب.
2. اختر آلة تشكيل الخيوط التي تناسب الثقب والمهمة
تنقسم آلات تشكيل الخيوط إلى مجموعتين عمليتين. تتميز آلة القطع أحادية الشكل بملف قطع واحد أو قسم قطع قصير. يمكنها تشكيل أقطار مختلفة تشترك في خطوة وشكل متوافقين، وعادةً ما يقلل تعشيقها الأقصر من قوة القطع. تُعد خيارًا مثاليًا للنماذج الأولية، والأقطار غير المعتادة، والخيوط العميقة، والجدران الرقيقة، والآلات ذات الصلابة المحدودة. أما عيبها فهو زيادة مسافة الحركة الحلزونية وطول دورة التشغيل.
تحتوي أداة القطع متعددة الصفوف أو كاملة المقطع على عدة أسنان لولبية على طول مسار القطع. ويمكنها توليد طول اللولبة الكامل في دورة حلزونية واحدة تقريبًا عندما يتطابق طول القطع مع المطلوب. يُحسّن ذلك الإنتاجية عند تكرار الإنتاج، ولكن هذه الأداة مُخصصة لنطاق خطوة وعمق عملي، وتُطبّق حملاً أكبر في وقت واحد، وتحتاج إلى إزالة جيدة للرقائق. كما أنها أقل تسامحًا عندما يكون الجدار رقيقًا أو يكون حامل الأداة به انحراف زائد.
بالنسبة للخيوط الداخلية الصغيرة، يُعد الكربيد الصلب عادةً المادة الأساسية العملية لأنه يجمع بين حدة الحافة والصلابة. يتطلب الألومنيوم حافة قطع حادة ودقيقة ومساحة واسعة لتكوين الرايش المصقول. يمكن استخدام الكربيد المصقول غير المطلي بكفاءة. قد تقلل الطلاءات المصممة لقطع المعادن غير الحديدية، بما في ذلك أنواع ZrN أو DLC المناسبة، من الالتصاق، ولكن بيانات التطبيق الخاصة بالشركة المصنعة للأداة هي الأهم. قد يؤدي استخدام طلاء سميك أو غير حاد مخصص للفولاذ إلى زيادة الاحتكاك وتراكم الرايش على حافة الألومنيوم.
يُعدّ قطر أداة القطع عاملاً مُوازناً. فالقاطع الأكبر حجماً يكون أكثر صلابة، ولكن مع اقتراب قطر القاطع من القطر الأصغر للسن اللولبي، يقلّ الخلوص وقد يزداد خطأ الشكل الهندسي لأن القاطع المستقيم يُولّد شكلاً حلزونياً. تُحدّد إرشادات SmiCut لطحن السن اللولبي قطر القاطع بالنسبة للسن اللولبي، وزاوية الشكل، والخطوة كعوامل رئيسية تؤثر على انحراف الشكل. لا يقتصر الخيار الآمن على استخدام أكبر أداة يُمكنها دخول الثقب فحسب. استخدم مُحدّد الأدوات أو برنامج الحساب الخاص بالشركة المُصنّعة، وتأكد من الحد الأدنى لنطاق قطر الثقب والخطوة، وقم بمحاكاة مسار الاقتراب والابتعاد.
يجب أيضًا فحص مدى الوصول بدقة. حافظ على طول أداة القطع وحاملها قصيرًا قدر الإمكان. زيادة بروز الأداة يزيد من الانحراف ويجعل التعويض يبدو غير مستقر حتى عندما يكون قطر الأداة الاسمي صحيحًا. بالنسبة للخيوط العمياء العميقة، استخدم طول رقبة يسمح بمرورها عبر التجويف دون احتكاك، ولكن تجنب زيادة مدى الوصول بشكل غير ضروري. قد تكون الظروف الهيدروليكية أو حوامل التثبيت بالانكماش أو أنظمة الكوليت الدقيقة مناسبة حسب القطر والآلة، شريطة أن يتوافق الانحراف المقاس مع حدود الشركة المصنعة للأداة. نظف كلًا من المخروط وحامل الأداة. يمكن أن تؤدي رقاقة صغيرة عالقة عند نقطة التماس إلى استهلاك جزء كبير من التفاوت المسموح به بين قطر الخطوة والقطر.
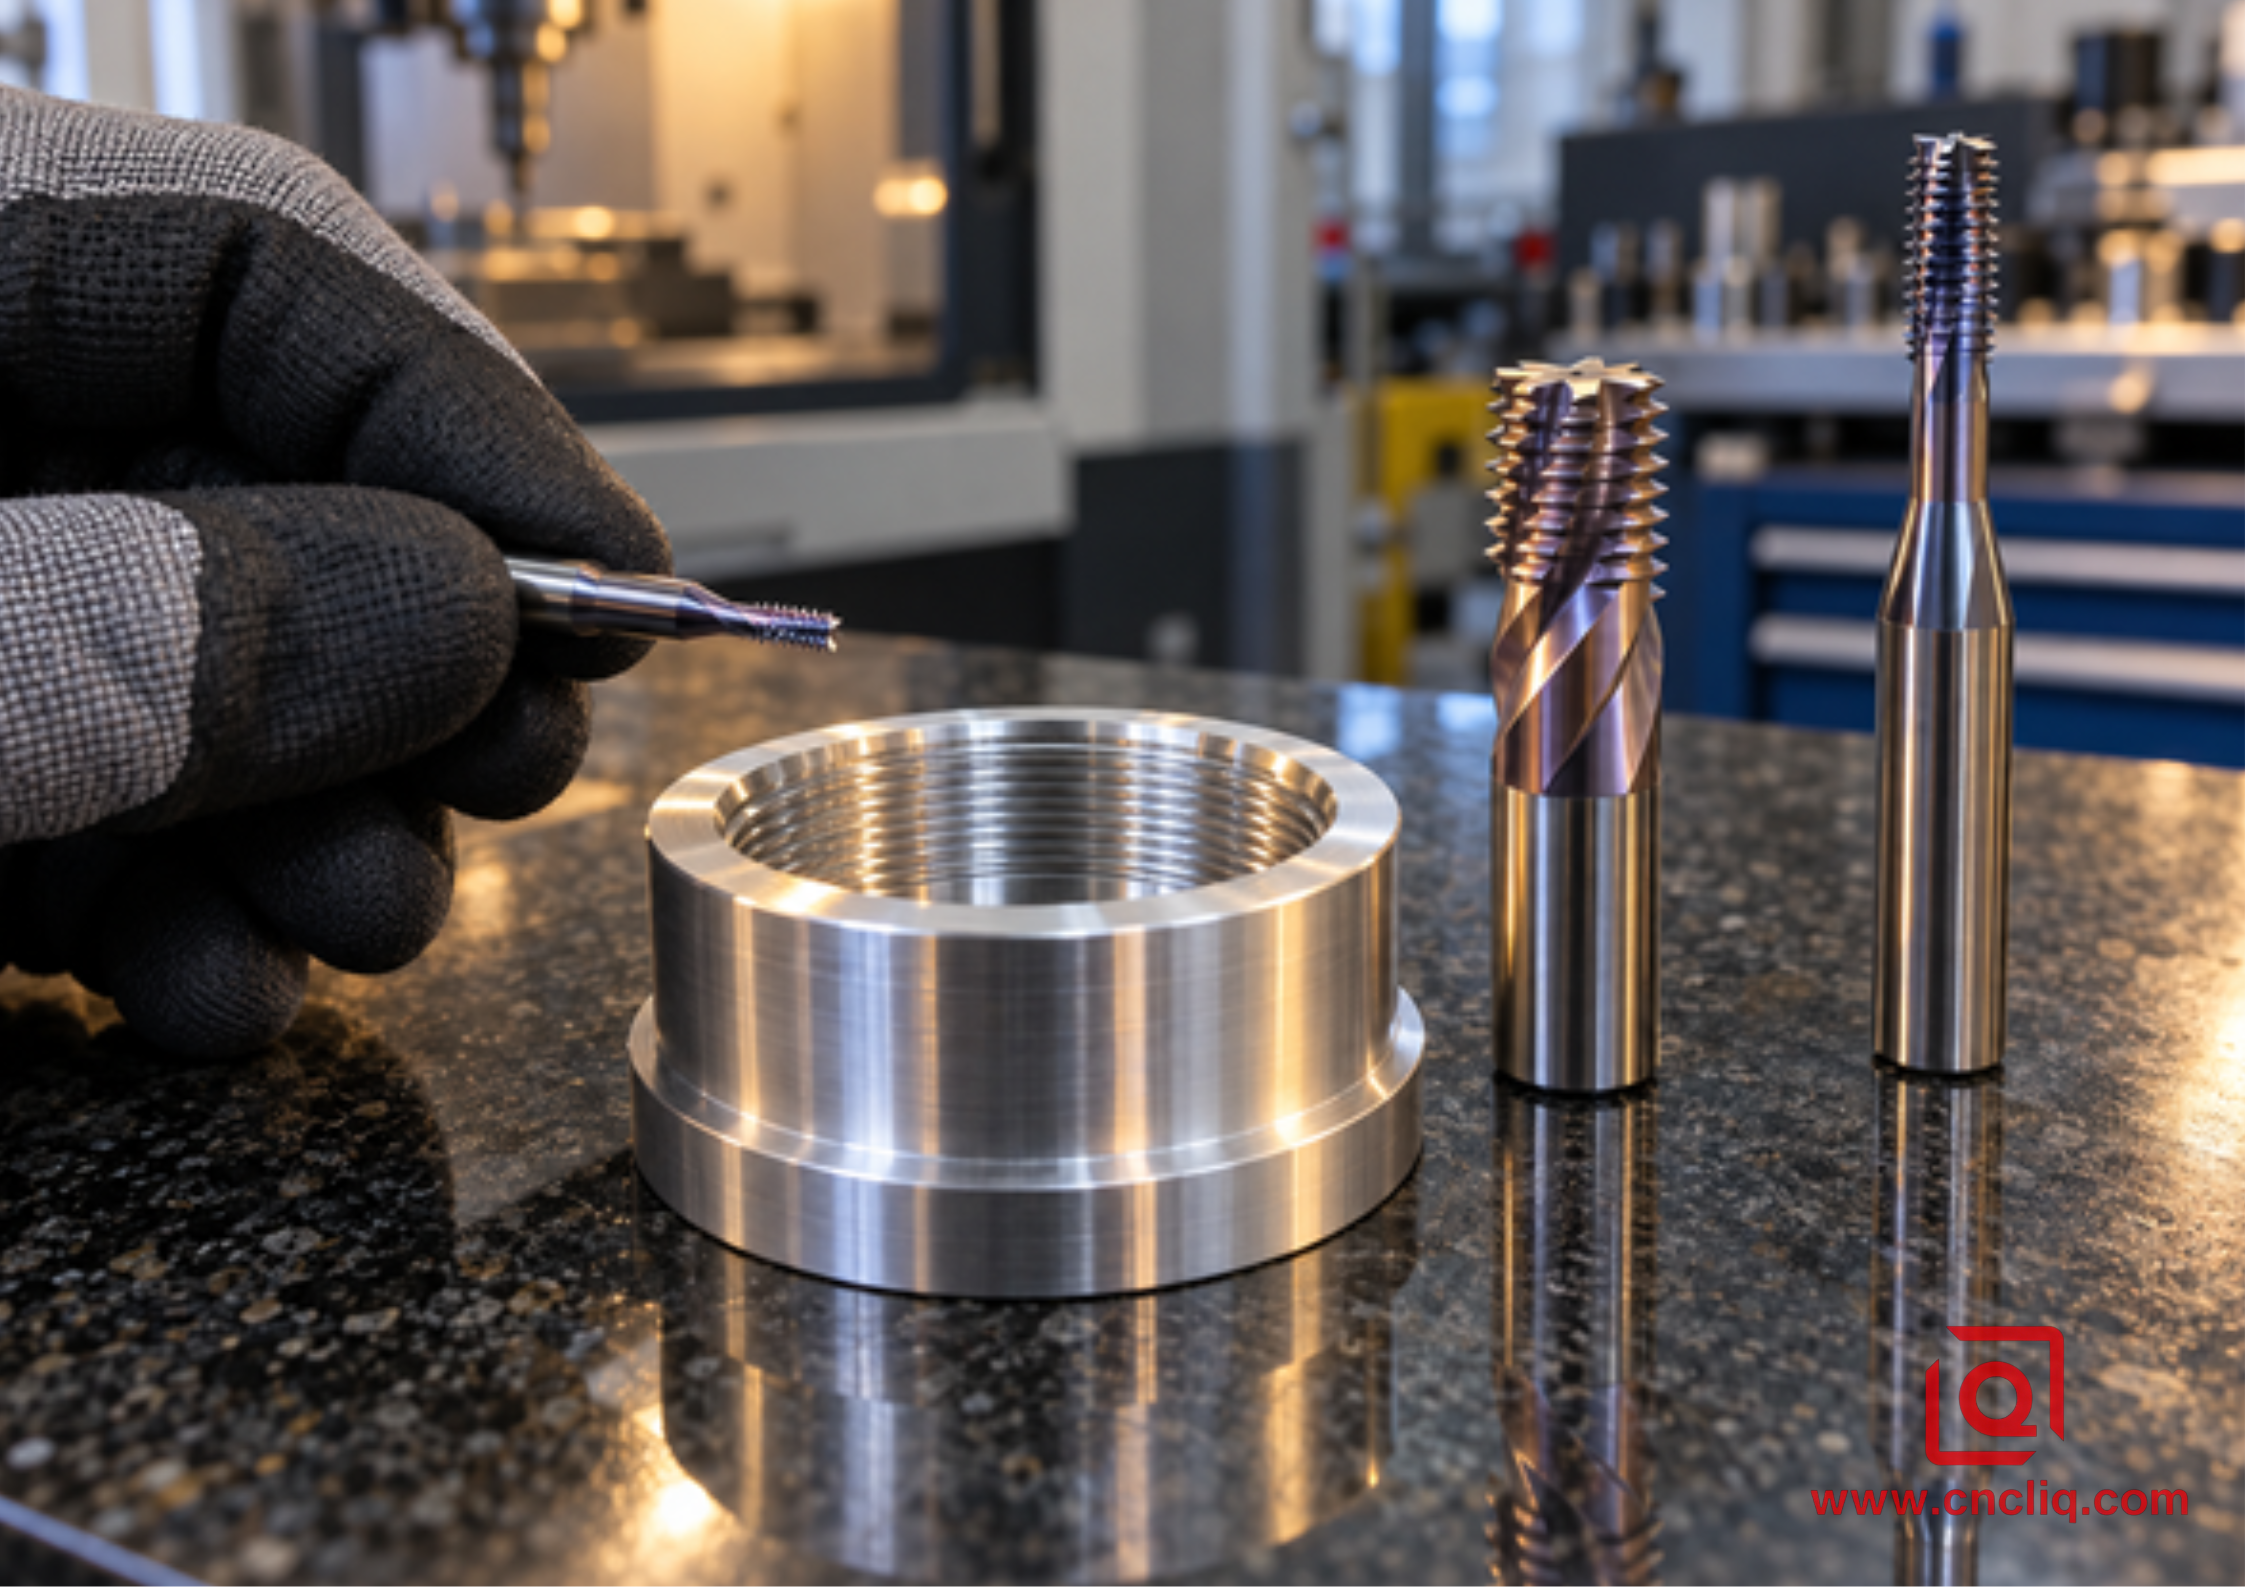
ثلاثة أنماط من آلات طحن الخيوط بجانب حلقة من الألومنيوم المشغول آليًا
سؤال الاختيار | قاطعة أحادية الشكل | قاطع متعدد الصفوف | الآثار المترتبة على أرضية المصنع |
عدة أقطار بخطوة واحدة | غالباً ما يكون مناسباً ضمن حدود الشركة المصنعة | عادة ما يقتصر على عائلة محددة | يقلل النموذج الواحد من مخزون الأدوات |
خيط عميق أو مسدود | عادة ما يكون أكثر مرونة | قد يؤدي قص الطول والرقبة إلى الحد من الوصول | تحقق من خلوص الكتف والأسفل |
جدار رقيق أو نتوء دقيق | انخفاض المشاركة المتزامنة | حمل شعاعي أعلى | استخدم تمريرات شعاعية أخف إذا تحرك الجدار |
إنتاج متكرر | دورة أطول | أسرع عندما تتطابق الميزة | قارن تكلفة الأداة مع الوقت الموفر في تشغيل المغزل |
قطر غير قياسي | خيار قوي | قد يتطلب الأمر أداة خاصة | تأكد من توافق الملف الشخصي ودرجة الصوت |
تحكم دقيق في الجزء الأول | يسهل تصحيحه باستخدام تعويض التآكل | يمكن تصحيح ذلك، لكن الانحراف يؤثر على عدة أسنان | قم بقياس القاطع الفعلي وأثبت العملية. |
3. قم بمطابقة الأداة مع سبيكة الألومنيوم
لا تتعامل مع جميع أنواع الألومنيوم على أنها مادة واحدة. يُعدّ 6061-T6 خيارًا شائعًا ومتوازنًا، وعادةً ما تتم تشكيله بشكل متوقع، ومع ذلك، قد يُشوّه الحواف عند انخفاض كمية الرايش أو عدم وصول سائل التبريد بشكل كافٍ. أما 7075-T6 أو T651 فهو أقوى، وغالبًا ما يُنتج رايشًا أنظف، لكن لا تزال آلة تشكيل الخيوط الصغيرة تتطلب إعدادًا دقيقًا واختبارًا متحفظًا نظرًا لهشاشة الكربيد. قد تكون المواد الأكثر ليونة من سلسلة 5xxx أكثر التصاقًا. كما يتغير سلوك الألومنيوم المصبوب بتغير محتوى السيليكون وجودة الصب.
يجب تحديد نوع السبيكة ودرجة صلابتها في طلب عرض الأسعار ووثيقة الفحص. لمزيد من المعلومات حول اختيار المواد والمغزل والأدوات، راجع دليلنا الخاص بتغذية وسرعات وأدوات الألمنيوم 6061. إذا كانت المواصفات تشير فقط إلى "الألمنيوم"، فتوقف قبل تحديد المعلمات. يؤثر هذا الاختلاف على تراكم الحواف، وشكل الرايش، وعمر الأداة، والتشطيب، وثبات إزاحة القطعة الأولى.
4. تجهيز الثقب التجريبي ومدخل الحفرة بشكل صحيح
لا يُصلح تشكيل الخيوط ثقبًا تجريبيًا تالفًا. يجب أن يكون الثقب في موضعه الصحيح، ومستقيمًا بما يكفي لطول الخيط، ومستديرًا، وبمقاس مطابق للرسم والمعيار. يقدم دليل والتر الفني للخيوط توصيات بشأن تفاوتات الثقوب التجريبية المعتمدة على خطوة الخيط كمرجع عملي للتصنيع، ولكن يجب تحديد المقاس النهائي المسموح به بناءً على حدود الخيط المحددة وخطة الفحص. لا تستبدل الرسم بقاعدة عامة "القيمة الاسمية ناقص خطوة الخيط" عندما يكون التفاوت أو حالة قمة الخيط أو الشكل الخاص مهمًا.
بالنسبة للثقوب المخفية، صمم نموذجًا للمجموعة الكاملة: نقطة الحفر، طول السن اللولبي المطلوب، انحراف أداة القطع، حركة الدخول، خلوص قاعدة أداة القطع، مساحة الرايش، وأي حافة مانعة للتسرب. يمكن لآلة قطع الخيوط أن تقطع أقرب إلى القاع من العديد من صنابير اللولبة، ولكنها لا تزال بحاجة إلى مساحة للدخول والتداخل والخروج دون ملامسة الأرضية. يساعد الشطف المتحكم فيه على بدء عملية التثبيت ويزيل النتوء الحاد عند أول سن لولبي. الشطف المفرط يقلل من فعالية التثبيت وقد يكشف عن فتحة كبيرة الحجم بعد عملية الأنودة.
5. برمجة الحلزون دون إحداث خطأ في الحجم مخفي
خلال دورة كاملة بزاوية 360 درجة، يتحرك المحور Z خطوة لولبية واحدة بالضبط للولب ذي البداية الواحدة. يحسب نظام التصنيع بمساعدة الحاسوب (CAM) مسار مركز القاطع بناءً على حجم اللولب المستهدف وهندسة الأداة. استخدم عملية الطحن الصاعد حيثما يدعمها صانع الأدوات وإعدادات الماكينة، وادخل أو اخرج بقوس مماس سلس بدلاً من الانغماس شعاعيًا في التعشيق الكامل. قم بمحاكاة الدورة باستخدام مجموعة الأدوات الحقيقية، والحامل، والتجويف، والتثبيت، وحالة الخامة.
يستحق معدل التغذية المبرمج عناية خاصة. يتحرك مركز أداة القطع على دائرة أصغر من حافة القطع عند قطر السن اللولبي، لذا قد يطبق نظام التحكم أو نظام التصنيع بمساعدة الحاسوب (CAM) معدل التغذية بشكل مختلف. يميز دليل مرجع طحن السن اللولبي من شركة Allied بين التغذية الخطية والتغذية المصححة المستخدمة على المسار الدائري. تأكد مما إذا كانت القيمة المُعلنة هي تغذية خط المركز أو تغذية حافة القطع، وما إذا كان نظام التحكم يُجري تعويضًا لتغذية القوس. قد تؤدي قفزة مفاجئة في معدل التغذية في تجويف صغير إلى تشقق أداة القطع أو ترك سن لولبي مُفصص.
قد تكفي تمريرة شعاعية واحدة في تطبيقات الألمنيوم المستقرة، لكنها ليست شرطًا أساسيًا. استخدم تمريرتين شعاعيتين أو أكثر عندما يكون السن اللولبي كبيرًا أو خشنًا، أو عندما يكون القاطع رفيعًا، أو عندما يكون الجدار مرنًا، أو عندما تكون جودة التشطيب بالغة الأهمية، أو عندما تظهر اهتزازات في التمريرة الأولى. يمكن لتمريرة الزنبرك أن تزيل الاستعادة المرنة، ومع ذلك، قد تؤدي التمريرات المتكررة بدون استخدام مادة خام إلى احتكاك وتراكم الألمنيوم على الحافة. اجعل كل تمريرة مقصودة وتحقق من صحتها بالقياس.
6. التحكم في قطر الخطوة باستخدام البيانات المقاسة
يبدأ التحكم في خطوة السن اللولبي من قطر القاطع الفعلي، وليس من القطر الاسمي المُدرج في الكتالوج. تُزوَّد العديد من آلات تشكيل السن اللولبي بقطر برمجة مُقاس أو قيمة تصحيح. أدخل هذه القيمة تمامًا كما يُحددها المُصنِّع. لا تفترض أنها القطر الخارجي الأقصى، أو قطر ساق السن اللولبي، أو قطر نموذج التصميم بمساعدة الحاسوب (CAD). تُوضح وثائق والتر كيف يُمكن لبيانات القاطع المُقاسة والتصحيح المُحدد أن يضعا السن اللولبي المُشكَّل بالقرب من منتصف نطاق التفاوت المسموح به.
أثبت الجزء الأول بإزاحة متحفظة تُبقي السن اللولبي الداخلي مشدودًا قليلًا، ثم قِسْ وتحرك نحو الهدف بزيادات مضبوطة. تختلف إشارة التعويض باختلاف نظام التحكم، واستراتيجية التصنيع بمساعدة الحاسوب (CAM)، وما إذا كانت الإزاحة تمثل نصف قطر، أو قطرًا، أو شكلًا هندسيًا، أو تآكلًا. حدد الإشارة على قطعة اختبار أو نموذج أولي آمن. سجّل كل تغيير. ملاحظة مثل "زائد 0.02" خطيرة إذا لم يكن المشغل التالي على دراية بالسجل أو الاصطلاح الذي تصفه.
تبدو حلقة التصحيح القوية على النحو التالي:
1. قم بتسخين الجهاز وتثبيت سائل التبريد وفقًا لإجراءات الدقة المعتادة.
2. قم بقياس انحراف القاطع بالقرب من قسم القطع وتأكد من نظافة الحامل.
3. قم بتصنيع الثقب التجريبي واللولبة باستخدام البرنامج الأساسي المعتمد.
4. قم بإزالة النتوءات وتنظيف الجزء دون تقريب أول خيط وظيفي.
5. قم بقياس درجة الحرارة عند درجة الحرارة المحددة باستخدام الطريقة المعتمدة.
6. قم بإجراء تغيير طفيف في منطقة التآكل المحددة وقم بقطع ميزة جديدة أو قسيمة اختبار معتمدة.
7. عندما تكون النتيجة متمركزة، قم بتجميد ورقة الإعداد وحدد تردد مراقبة التآكل.
تؤثر درجة الحرارة بشكل كبير. يبلغ معامل التمدد الحراري للألمنيوم حوالي 23 ميكرومترًا لكل متر لكل درجة مئوية عند درجة حرارة الغرفة. قد يؤدي ارتفاع درجة حرارة القطعة أو المقياس، وبرودة غرفة الفحص، إلى تقليل هامش الأمان عند تطبيق معايير دقيقة. لذا، يُنصح بترك القطعة والمقياس يستقران في ظل ظروف الفحص المتفق عليها قبل اتخاذ قرار التعويض النهائي.
لا تستخدم التعويض لإخفاء مشكلة أخرى. إذا دخل مقياس GO من الفتحة ولكنه انحشر في عمق أكبر، فافحص التناقص التدريجي، وانحراف القاطع، والدوران، وإعادة قطع الرقائق، والحالة الحرارية. إذا انحرفت النتائج في اتجاه واحد عبر دفعة، فافحص الحافة بحثًا عن التآكل أو التصاق الألومنيوم. إذا تباين الحجم بين الأجزاء، فابحث عن تلوث الرقائق في المثبت، أو عدم اتساق التثبيت، أو عدم استقرار تثبيت الأداة.
7. افحص الوظيفة، وليس المظهر فقط
حتى لو كان السنّ لامعًا، فقد يكون خاطئًا. بالنسبة للخيوط المترية الداخلية الشائعة، استخدم مقياسَي قياس مُعايرَين (GO وNO-GO) وفقًا لخطة الجودة. يتحقق مقياس GO من سلامة السنّ الوظيفي خلال التعشيق المطلوب، بينما يتحقق مقياس NO-GO من عدم تجاوز السنّ الحدّ المسموح به وفقًا للمعايير والإجراءات المعتمدة. التزم بمعيار المقياس وقاعدة القبول الموثقة؛ ولا تُجبر أيًّا منهما.
بالنسبة للخيوط الموحدة بالبوصة، استخدم مقاييس وطرق قبول تتوافق مع الرسم ومتطلبات الجمعية الأمريكية للمهندسين الميكانيكيين (ASME). قد تدعم أنظمة القياس البصري، أو المسح الضوئي باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM)، أو أنظمة قياس الخيوط، تطوير العمليات، والأشكال الخاصة، وتحليل الأعطال، ولكنها لا تحل تلقائيًا محل المقياس الوظيفي المحدد. يحدد مقياس الخطوة الخطوة؛ فهو ليس أداة قبول دقيقة لقطر الخطوة.
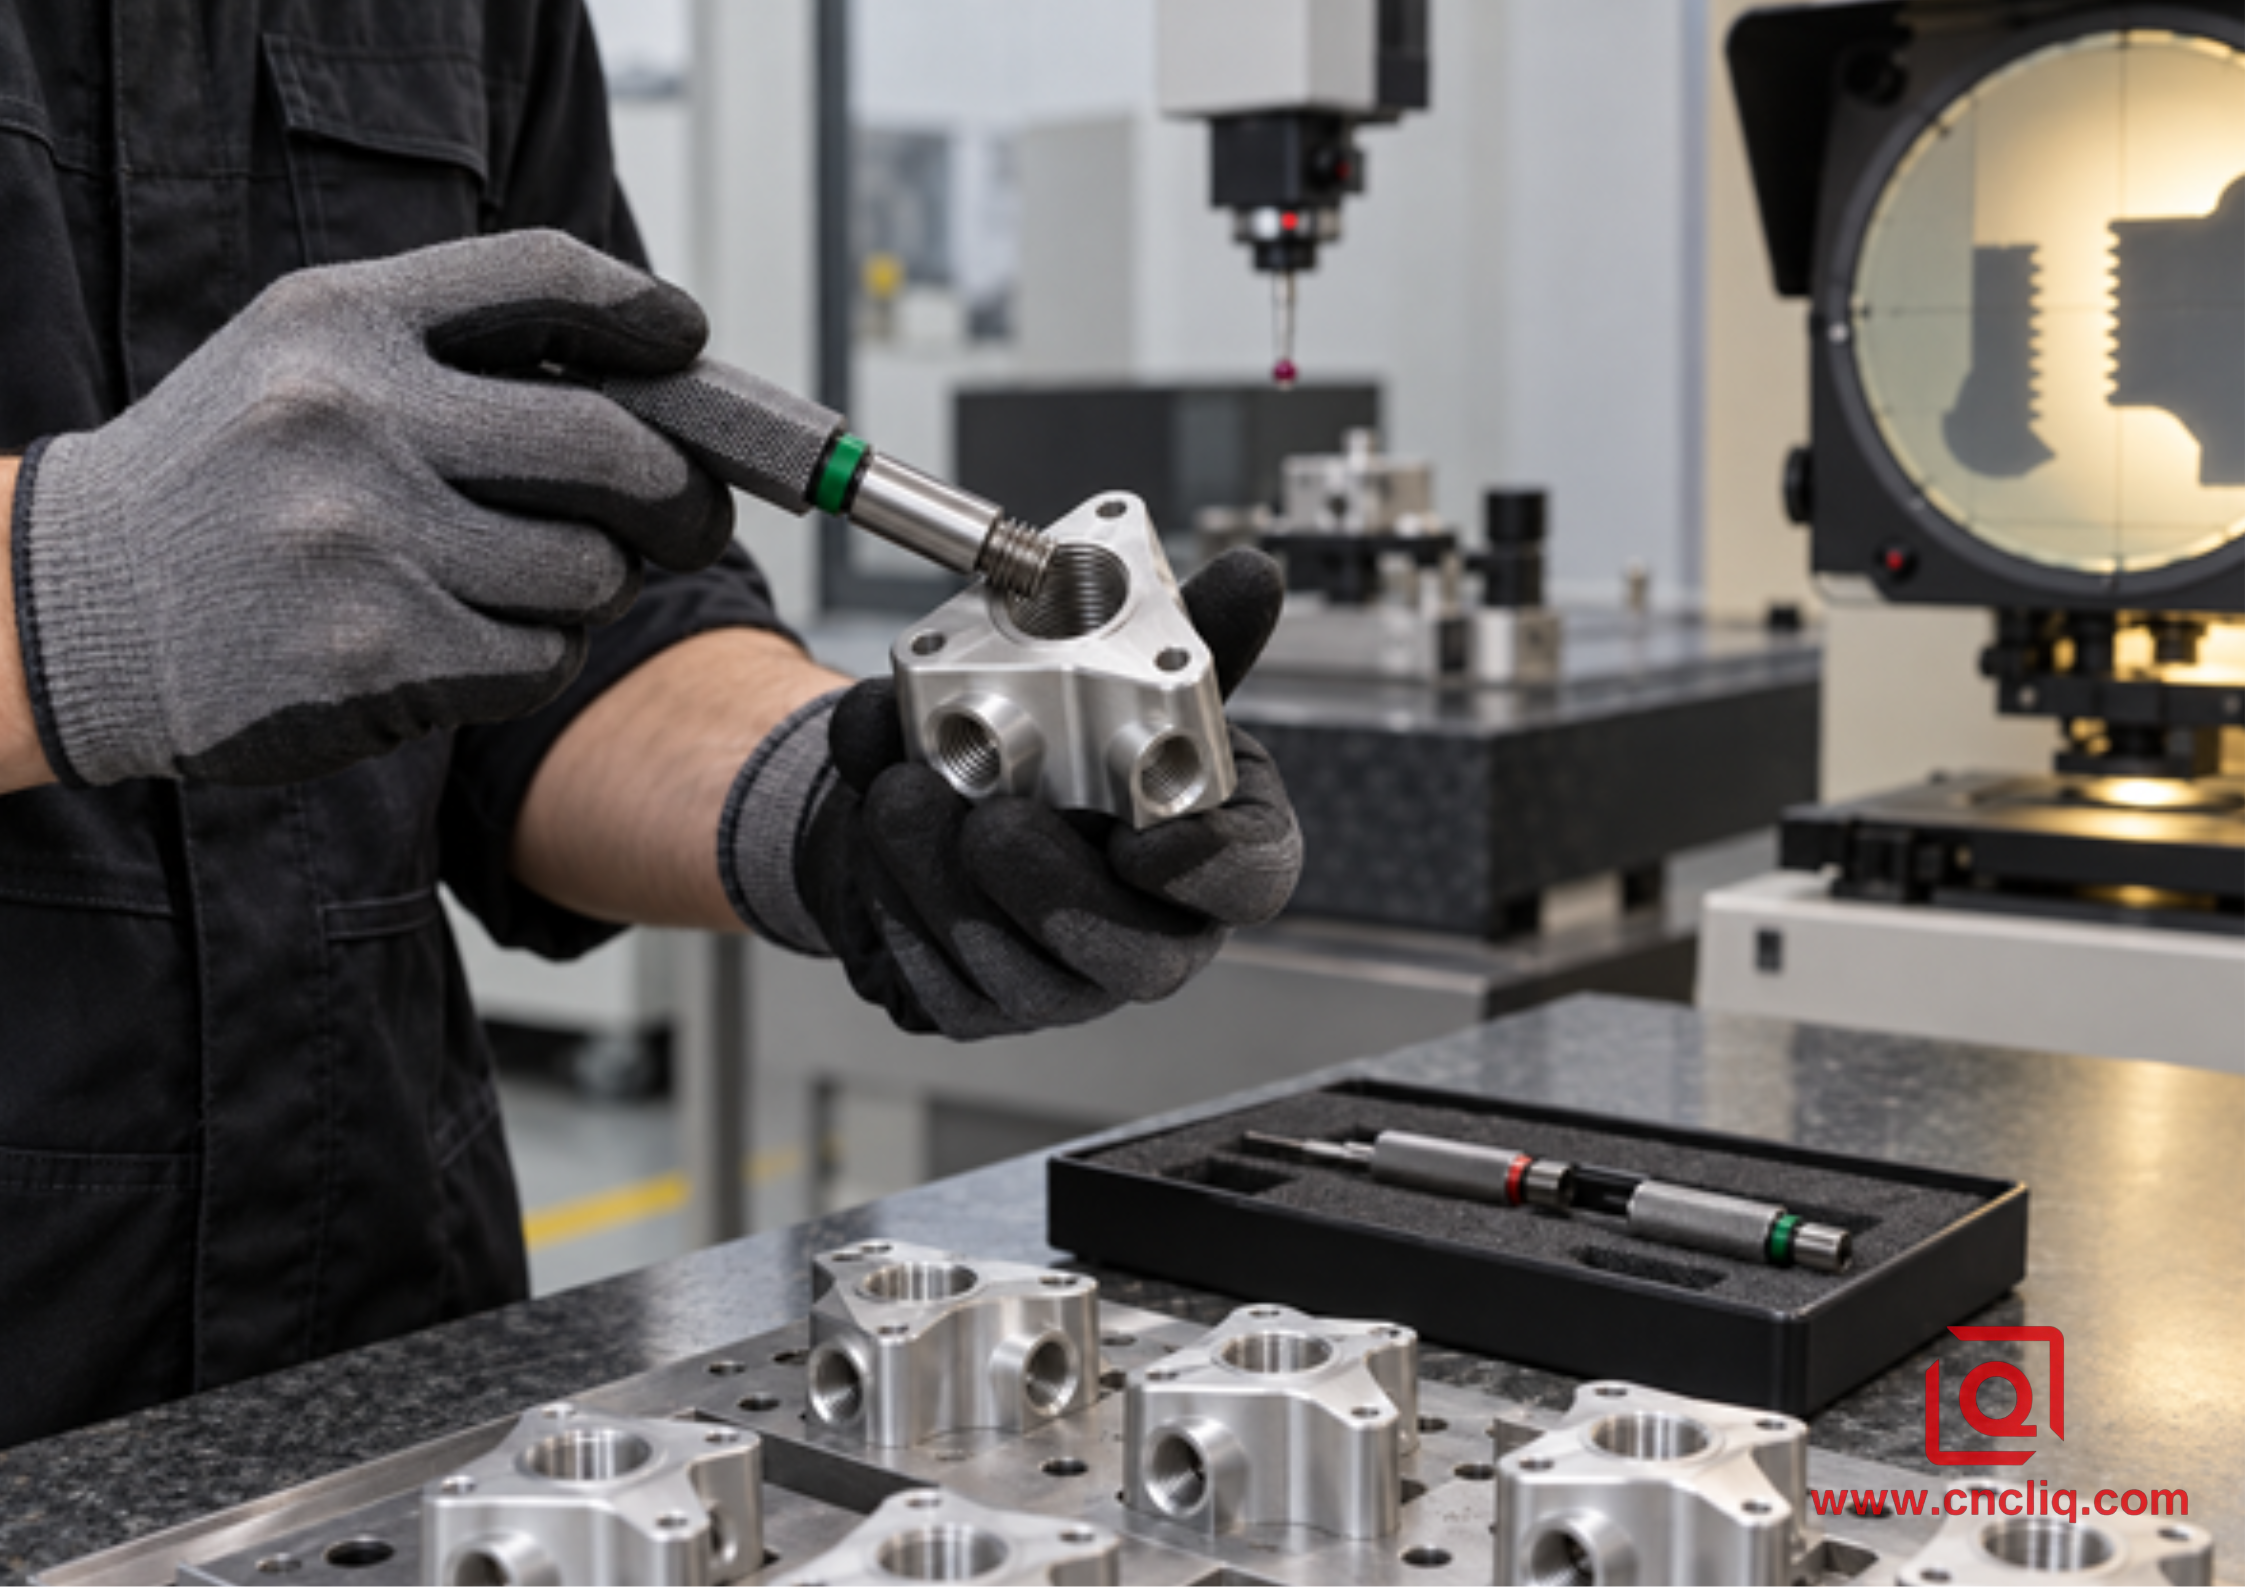
يقوم عامل بفحص جسم صمام من الألومنيوم باستخدام مقياس قابس GO
يجب أن يشمل الفحص فحص المنطقة المحيطة بالسن اللولبي. تأكد من شطفة المدخل، وحالة النتوءات، وموضع السن اللولبي عند الحاجة، والعمق القابل للاستخدام، ونظافة القاع. في مشعبات السوائل، تحقق من خلو الممرات المتقاطعة من الشظايا، ومن عدم انكسار السن اللولبي في منطقة منع التسرب. توضح صفحة مشعبات الألومنيوم الهيدروليكية المصممة حسب الطلب لدينا مثالًا على مكون يجب أن تتكامل فيه معايير شكل السن اللولبي، وتوافق منع التسرب، ونظافة القناة، والفحص البُعدي كعملية واحدة.
8. خطط لعملية الأنودة قبل قطع الخيط الأول
تُغيّر عملية الأنودة سطح الألومنيوم وتُغيّر العلاقة بين الركيزة المُشَكَّلة والشكل النهائي. يعتمد تأثيرها على السن اللولبي على السبيكة، والحمام، ونوع الطلاء وسُمكه، والتغطية، ومتطلبات الحجم النهائي في الرسم. لا تكتفِ بطرح رقم طلاء عام من قطر الخطوة وتعتبر المشكلة محلولة. نسّق مع مُورِّد التشغيل، ومُشَغِّل التشطيب، وخطة القياس قبل بدء الإنتاج.
يمكن تغطية الخيوط وقبولها كما هي بعد تشكيلها. ويمكن معالجتها بالأكسدة وفقًا لمستوى تشطيب مسبق مُعتمد لضمان دقة قياس الخيوط النهائية. أو يمكن تشكيل الخيوط الحساسة بعد الطلاء عندما تسمح متطلبات التصميم ومقاومة التآكل بظهور الألومنيوم. لكل طريقة مخاطرها الخاصة فيما يتعلق بالحماية من التآكل، والملاءمة، والتوصيل الكهربائي، والنتوءات، وجدولة العمل.
حدد ما إذا كان شرط القياس ينطبق قبل التشطيب أو بعده. أرفق عينات ملولبة نموذجية أو نماذج أولية عند تراكم طبقة التشطيب بشكل ملحوظ. احمِ السن اللولبي من مواد السفع الرملي والمخلفات الكيميائية. بعد التشطيب، نظف التجويف وأعد فحصه باستخدام المقياس المحدد. لمزيد من المعلومات حول نمو الطلاء والتغطية، راجع دليلنا لمعالجة الألومنيوم اللاحقة .
9. حالة عميل مجهول: خيوط مغلقة في غلاف تبريد ذي جدار رقيق
طلب أحد عملاء الإلكترونيات الصناعية تصنيع هياكل تبريد من سبيكة الألومنيوم 6061-T651 باستخدام آلات تشكيل دقيقة. يحتوي كل هيكل على ثمانية خيوط لولبية داخلية مغلقة M6 x 1 حول محيط رقيق مضلع. تقبل هذه الخيوط براغي التغطية، وكان من الضروري أن تظل فعّالة بعد عملية الأنودة المحددة. حددت حزمة التوريد نوع الخيط والطلاء، لكنها لم توضح ما إذا كان القياس قد تم قبل أو بعد التشطيب. كان هذا الغموض هو أكبر المخاطر.
خلال مراجعة التصميم للتصنيع، أوضح الفريق قياسات القطعة النهائية، والتغطية، وعمق السن اللولبي الكامل، والبرغي المتوافق. تم إنتاج الثقوب التجريبية بنفس الإعداد الأساسي لنقاط التحديد، بحيث لا يعتمد موضع السن اللولبي على إعادة تثبيت يدوية ثانية. تم اختيار قاطع لولبي صغير أحادي الشكل مصنوع من كربيد صلب بدلاً من صنبور صلب. قلل هذا من خطر كسر الأداة في مكون رقيق الجدار شبه مكتمل، وسمح بتصحيح قطر الخطوة من خلال إزاحة تآكل مضبوطة.
تم ترك الغلاف الأول عمدًا على الجانب الضيق، ثم تم تنظيفه وفحصه باستخدام المقاييس المحددة. أدى تصحيح موثق إلى نقل النتيجة إلى منتصف النطاق المقبول. بعد ذلك، خضعت أجزاء نموذجية لمسار التشطيب المعتمد، وتم قياسها مرة أخرى بعد التنظيف. قامت خطة التحكم بأخذ عينات من وظيفة الخيط في بداية التشغيل، وبعد فترات زمنية محددة لعمر الأداة، وكلما لاحظ المشغل تراكمًا على الحافة أو قام بتغيير القاطع.
لم تكن النتيجة المهمة هي زيادة السرعة بشكل ملحوظ، بل كانت حلقة موافقة مستقرة: تفسير واحد للرسم، وخطة قياس واحدة، واتفاقية إزاحة واحدة، وفحوصات قابلة للتتبع قبل وبعد الانتهاء. وقد قلل ذلك من احتمالية اكتشاف مشكلة تركيب منهجية أثناء التجميع.
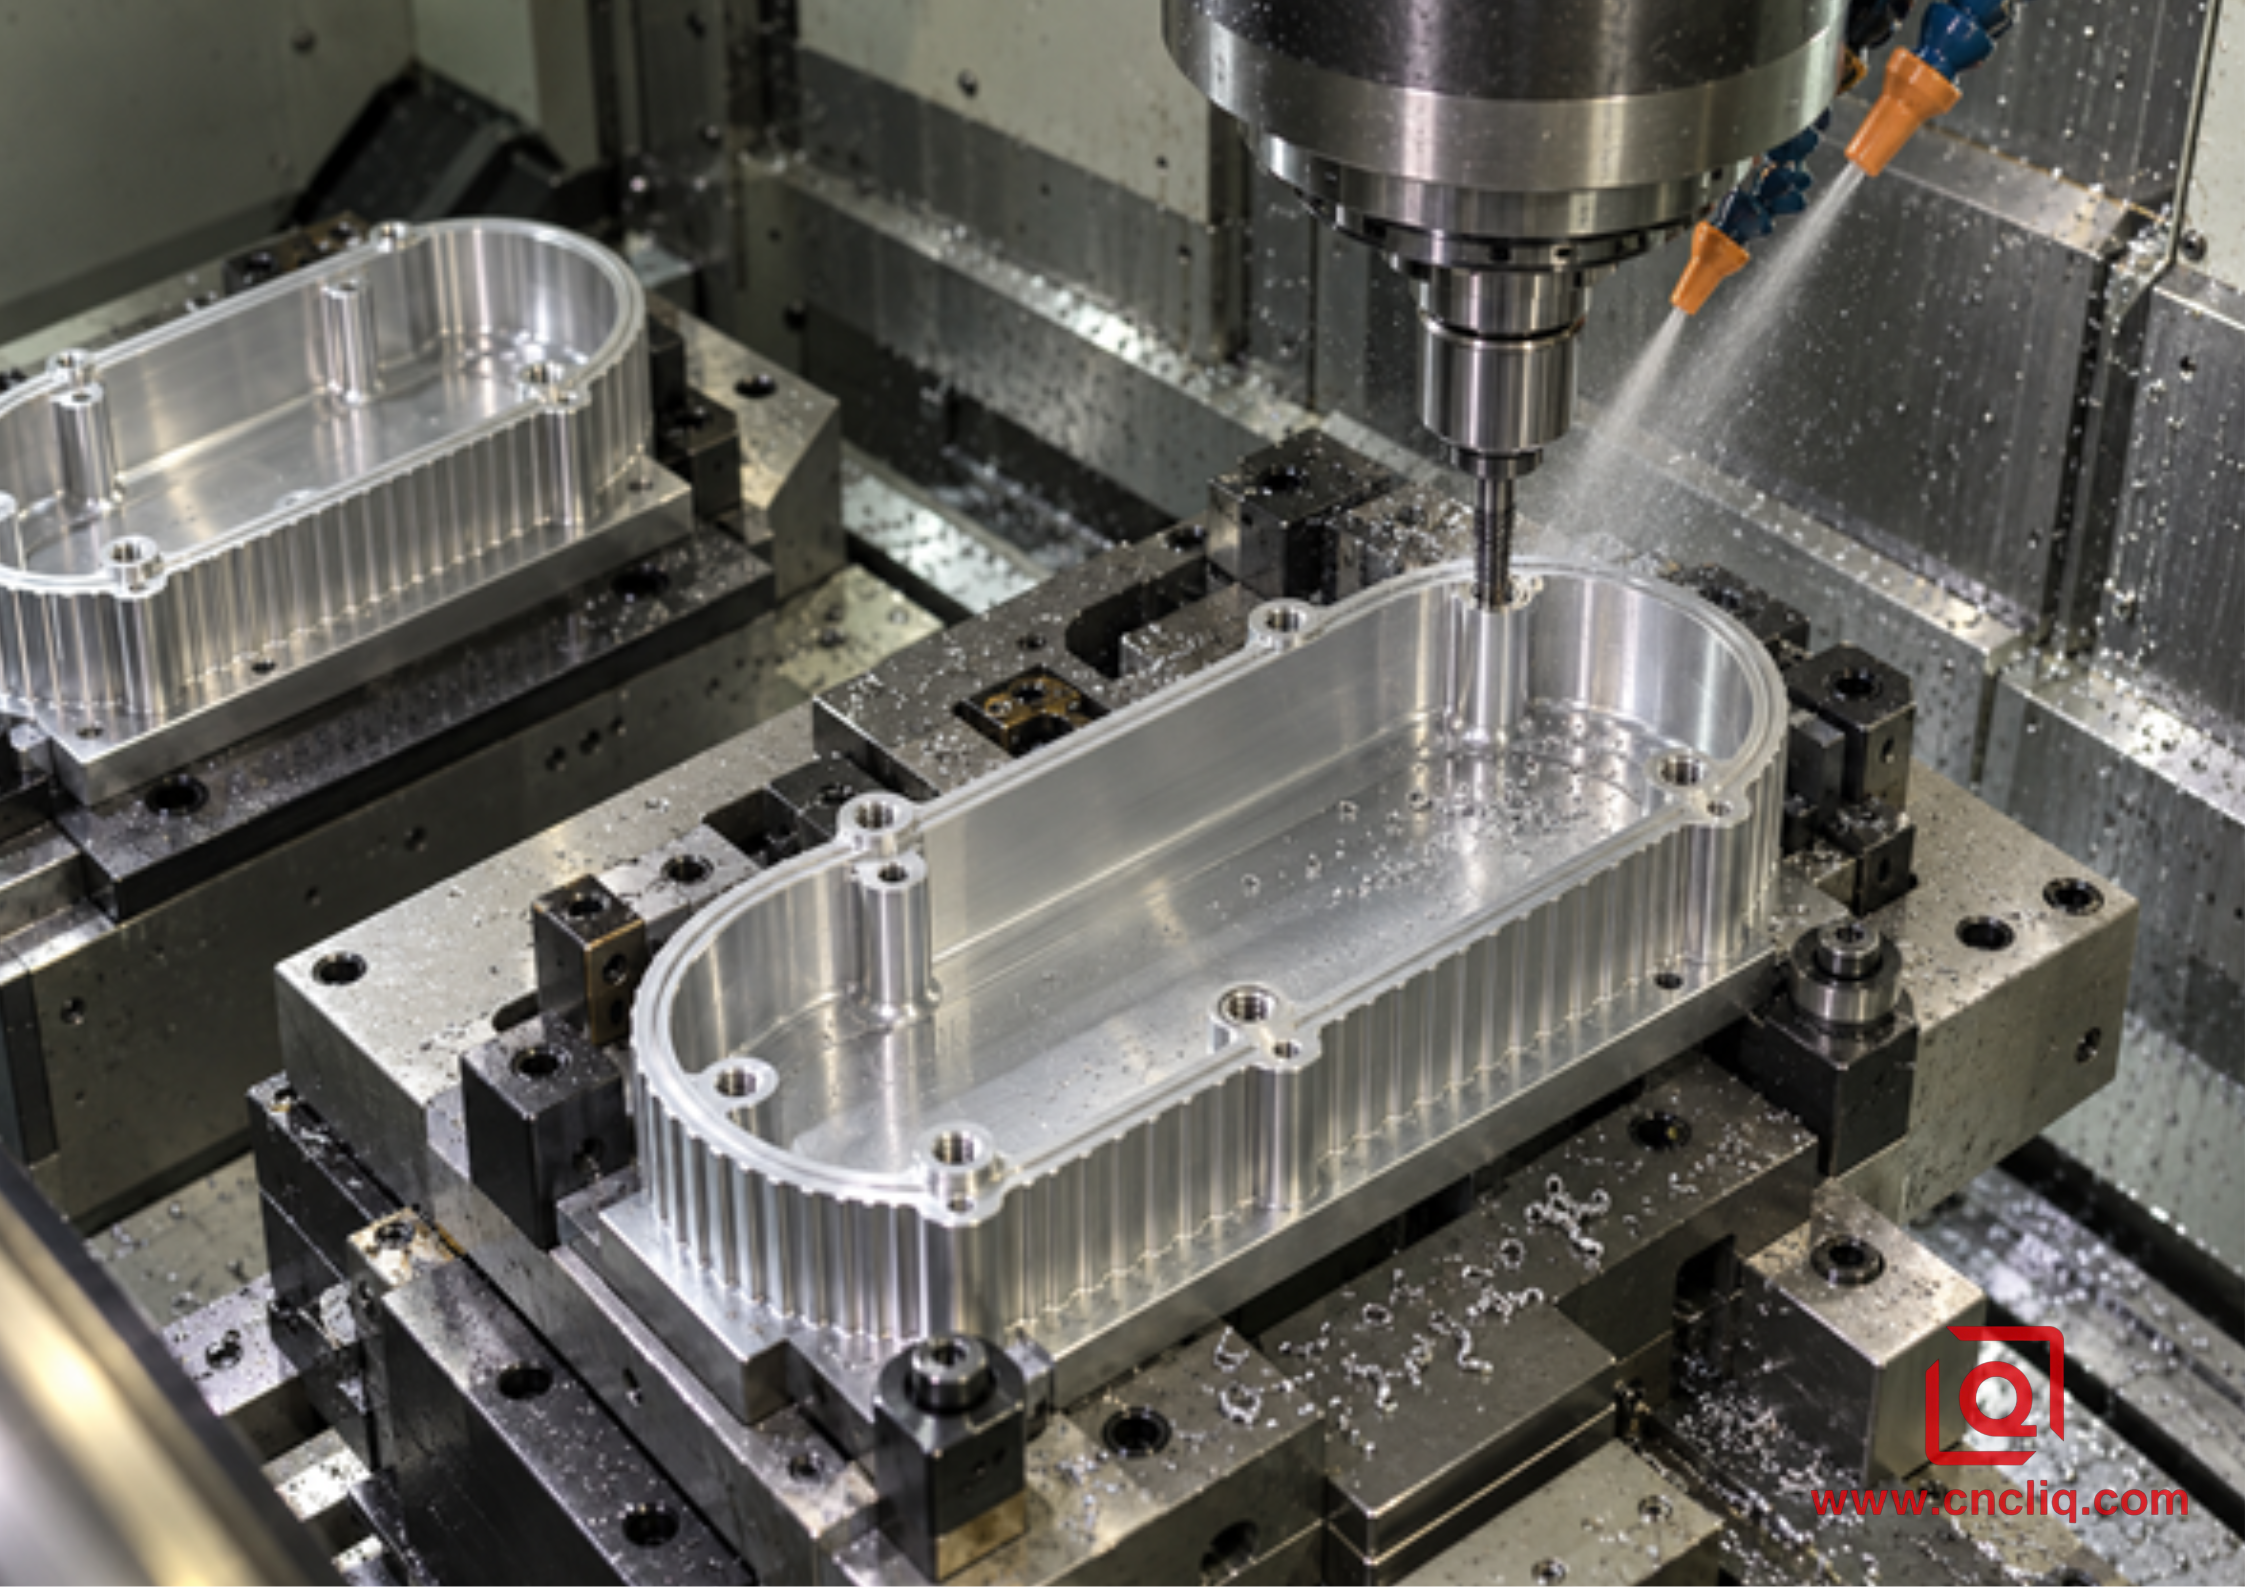
تشكيل الخيوط في رؤوس التثبيت العمياء في غلاف تبريد من الألومنيوم
10. جدول استكشاف الأخطاء وإصلاحها
الأعراض | السبب المحتمل | فحص عملي | الاتجاه التصحيحي |
يضغط مقياس GO بشكل أعمق | تناقص قطر الثقب، أو الانحراف، أو إعادة قطع الرقائق، أو درجة الحرارة | تحقق من شكل الثقب التجريبي وحالة المقياس المستقرة | تحسين الحفرة، تقليل المسافة، إضافة تمريرة متحكم بها |
يبقى الخيط مشدوداً | قطر برمجة خاطئ أو تراكم نهائي غير صحيح | تحقق من بيانات الأداة وأكمل المتطلبات | تصحيح تآكل الإزاحة في الخطوات الموثقة |
حجم كبير | تآكل الجوانب، أو حافة متشققة، أو انحراف، أو علامة إزاحة خاطئة | افحص سجل القطع والإزاحة | استبدل الأداة، وصحح الحامل، وأعد الوضع الأساسي |
جوانب ممزقة أو رمادية | حافة متراكمة، احتكاك، إزالة ضعيفة للرقائق | افحص الأخاديد بحثًا عن الألومنيوم الملتصق | استخدم هندسة حادة غير حديدية واستعد حمولة الرقائق |
نطاقات ثرثرة | بروز مفرط، رئيس ضعيف، حامل غير مستقر | تحقق من البروز، والدعم، والامتداد | تقصير عملية التجميع وتقسيم عملية التشغيل |
نتوء دخول ثقيل | شطف رديء، حافة مهترئة، خروج مفاجئ | افحص الخيط الأول والخيط الخارج | أضف شطفة مضبوطة ومخرجًا مماسًا |
لا يُحكم إغلاقه إلا بعد عملية الأنودة. | لم يتم تنفيذ التأثير النهائي كما هو مخطط له. | قارن البيانات قبل وبعد الانتهاء | التحقق من صحة التغطية أو هدف ما قبل الإنهاء |
تباين عشوائي | تركيبات متسخة، اختلاف في المشبك، درجة حرارة غير مستقرة | تدقيق الأجزاء المتتالية | تنظيف وتوحيد عملية التثبيت، وتثبيت عملية الفحص |
11. ما يجب إرساله مع طلب عرض الأسعار
أرسل النموذج ثلاثي الأبعاد الأصلي أو ملف STEP مع رسم ثنائي الأبعاد مُتحكم به. حدد الخيوط والبيانات الأساسية. أضف معلومات عن السبيكة والصلابة، ومعيار الخيط وفئته، وعمق الخيط الكامل، والكمية، ومتطلبات الطلاء أو التغطية، ومعيار الفحص، وتوقعات القياس، ووثائق العينة الأولى، والأجهزة المتوافقة في حال كان التوافق غير معتاد.
حدد ما إذا كان بإمكان المورد اقتراح إضافة لولبية، أو طول تعشيق مختلف، أو تغيير في عملية التصنيع. قد يكون طحن اللولب مناسبًا لقطعة مخفية عالية القيمة، بينما قد يكون التثبيت أو التشكيل أكثر اقتصادية لإنتاج عدد كبير من الثقوب القياسية الضحلة. يجب أن تتناسب خطة اللولب أيضًا مع تصميم الماكينة والميزات الأخرى. توفر مقارنتنا لمسارات الطحن والدوران ثلاثية المحاور وخماسية المحاور لقطع الألومنيوم سياقًا مفيدًا لهذا الاختيار.
يبدأ طلب عرض الأسعار الفعال بالرسم والحجم السنوي المتوقع. عند التعامل مع مشعب أو غلاف، ننظر أولاً إلى سهولة الوصول إلى الأدوات والمساحة أسفل كل سن لولبي مخفي. ثم نتحقق من مدى الوصول، والفئة، وترتيب التشطيب، وملاحظة الفحص قبل تحديد السعر. غالبًا ما تكشف هذه المراجعة السريعة عن تفاصيل مكلفة في وقت يسهل فيه تغييرها.
التعليمات
1. هل عملية طحن الخيوط أفضل دائماً من عملية تثبيت المسامير في الألومنيوم؟
لا. تُعدّ عملية طحن الخيوط ذات قيمة عندما يُبرر خطر الكسر، أو التحكم في رقائق الثقوب المغلقة، أو قطر الخطوة القابل للتعديل، أو الخيوط غير المألوفة، أو المكونات عالية القيمة، زيادة وقت الدورة. ويمكن أن يكون استخدام صنبور مُحكم التحكم أسرع في حالة الخيوط القياسية ذات الإنتاج الضخم. ويعتمد الاختيار الصحيح على الهندسة، والسبائك، وقدرة الماكينة، والكمية، والتفاوتات المسموح بها، وتكلفة أي عطل.
2. هل يمكن لآلة طحن الخيوط الواحدة أن تقطع عدة أقطار للخيوط؟
يمكن لقاطع أحادي الشكل غالبًا قطع عدة أقطار باستخدام شكل وخطوة متوافقين، شريطة موافقة الشركة المصنعة للقاطع على النطاق وأن يكون القاطع بعيدًا عن الثقب التجريبي. أما القاطع متعدد الصفوف فهو عادةً أكثر تخصصًا. يتم تحديد الخطوة بواسطة المسار الحلزوني، ولكن يجب أن يتطابق شكل القاطع مع نطاق الشكل والخطوة المطلوب.
3. كيف يمكنك ضبط سن لولبي من الألومنيوم يكون ضيقًا جدًا؟
تأكد أولاً من ثقب التوجيه، وحالة الأداة، ودرجة الحرارة، والتنظيف، والمقياس. ثم استخدم حقل تعويض التآكل الموثق لزيادة حجم الخيط الداخلي بخطوة صغيرة ومُحكمة. تعتمد الإشارة المطلوبة على نظام التحكم CNC ونظام CAM، لذا تحقق منها بدقة بدلاً من التخمين. قم بقطع وفحص الميزة الجديدة بعد كل تغيير.
4. هل يجب قياس الخيط الداخلي قبل عملية الأنودة أم بعدها؟
ينبغي أن يوضح الرسم وخطة الجودة المتفق عليها ذلك. إذا كان من الضروري أن يعمل الخيط على الجزء المؤكسد المُسلّم، فعادةً ما يتطلب القبول النهائي معالجة حالة ما بعد التشطيب، بما في ذلك التغطية والتنظيف. تُعد بيانات ما قبل التشطيب مفيدة للتحكم في العملية، لكنها لا تُثبت الملاءمة النهائية عندما يُغير الطلاء الأسطح الوظيفية.
5. ما هي التفاصيل التي تجعل عرض أسعار طحن خيوط الألومنيوم موثوقًا به؟
أرسل النموذج والرسم التخطيطي معًا. حدد نوع السبيكة، ودرجة صلابتها، ورمز السن اللولبي، والعمق القابل للاستخدام، والبيانات المرجعية، وحجم الدفعة، والتشطيب، والتغطية، والمقياس، ووثائق الفحص، ومتطلبات التسليم. أرفق الجزء المقابل في حال كان التوافق غير معتاد. حدد السنون اللولبية التي قد تعيق عملية التجميع، لأنها تستحق أعلى درجات التدقيق والفحص.
ملخص
تعتمد عملية طحن خيوط الألمنيوم الموثوقة على عملية متكاملة: تحديد نوع الخيط ومعايير القبول، واختيار قاطع حاد بقطر ومدى مناسبين، وإعداد ثقب تجريبي مضبوط، وبرمجة الحلزون ونظام التغذية بشكل صحيح، وضبط قطر الخطوة بناءً على بيانات قياس القاطع، والفحص في ظروف مستقرة، والتخطيط لعملية الأنودة قبل الإنتاج. يُفضل مشاركة الرسم، والمكونات المتوافقة، ومتطلبات التشطيب، والحجم السنوي مبكرًا حتى يتسنى تضمين استراتيجية التشغيل والقياس في عرض السعر بدلًا من إصلاحها بعد الدفعة الأولى.
معلومات الاتصال
الشركة: شركة نينغبو لي تشين للصناعات المحدودة. خدمة العملاء اليومية ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
