 العربية




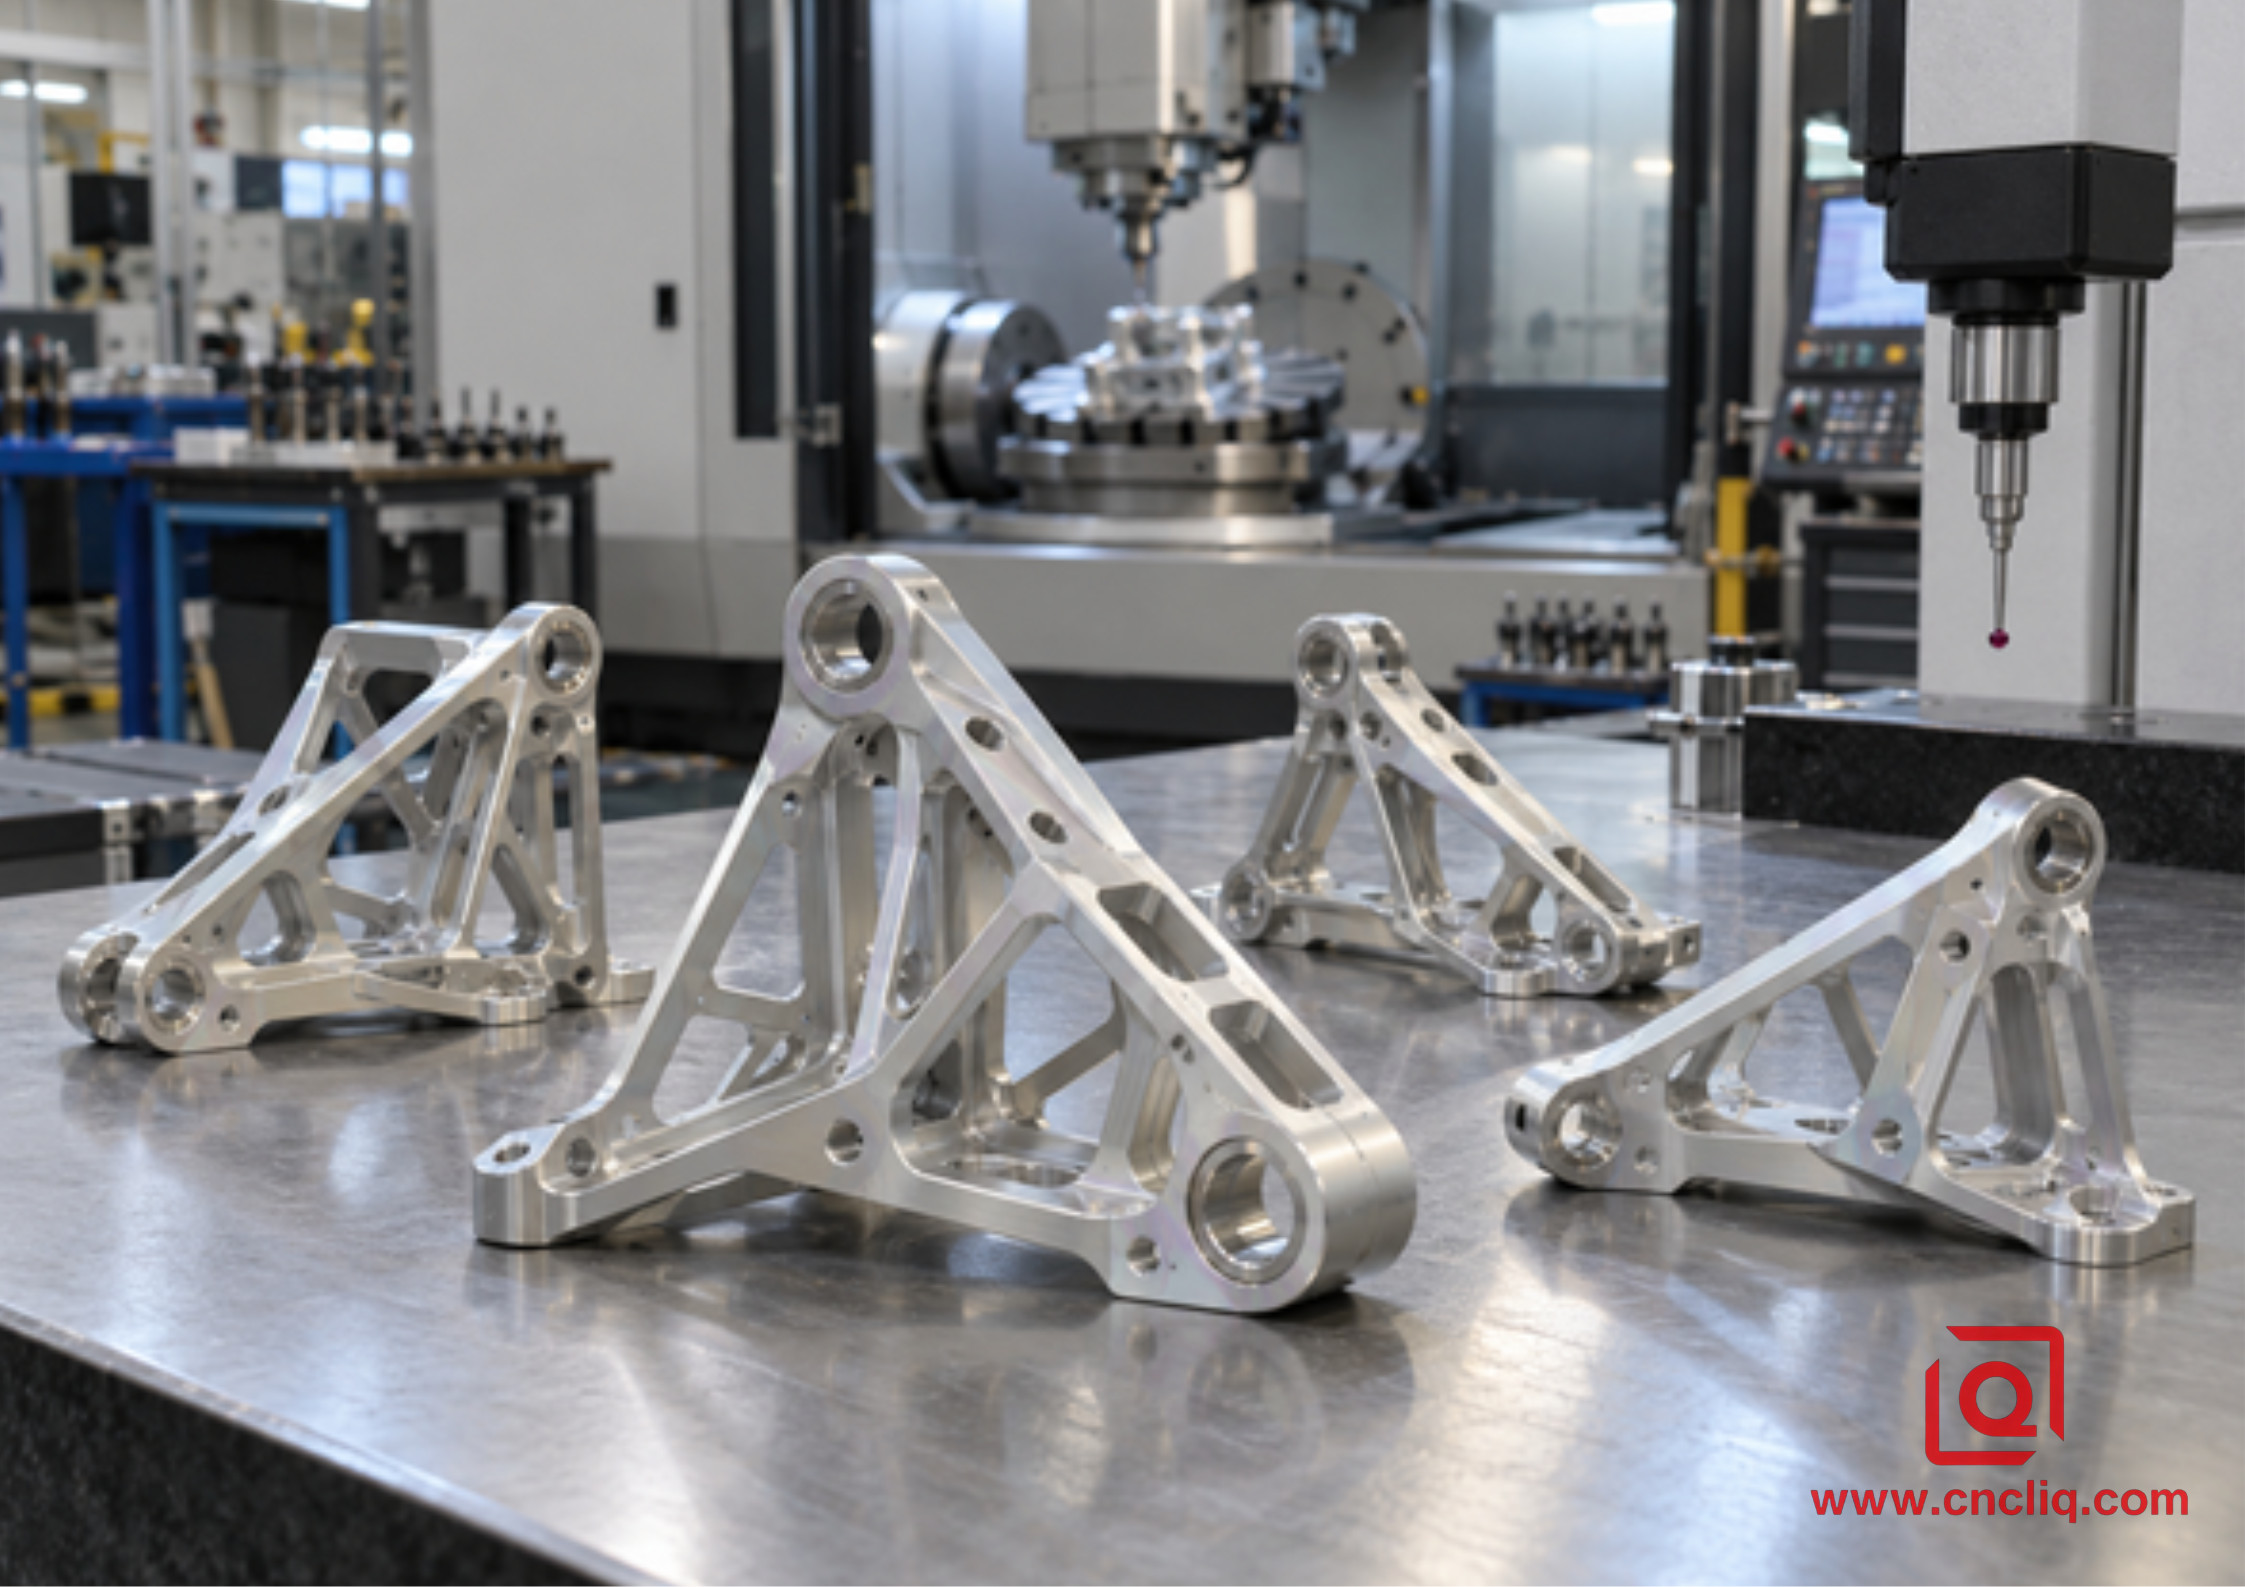
هل ما زلتَ تُفكّر في ما إذا كان طلاء الأنودة بحمض الكروميك من النوع الأول مناسبًا لجزء من الألومنيوم المستخدم في صناعة الطيران، والذي يتأثر بالإجهاد، أم أنه ينبغي استبداله بعملية أحدث لا تعتمد على الكرومات؟ قد تُخفي ملاحظة تشطيب قصيرة العديد من التساؤلات المُكلفة. هل سيبقى الإلكتروليت المُحتبس في وصلة التراكب؟ هل سيظل تجويف المحمل مُناسبًا بعد المعالجة؟ هل يجب أن يقبل الطلاء طبقة أساسية؟ من المسؤول عن اختبار رش الملح، والتغطية، وتتبع الدفعة، والموافقة على تشطيب بديل؟ يُجيب هذا الدليل على هذه التساؤلات من واقع عملية التصنيع، حيث يكون طلاء الأنودة الصحيح هو الذي يُطابق الرسم، والسبيكة، والهندسة، والتجميع، والمعالج المُعتمد، وخطة الفحص.
تُعدّ عملية الأنودة باستخدام حمض الكروميك من النوع الأول معالجةً رقيقةً من أكسيد الأنودة للألمنيوم. فهي تجمع بين الحماية من التآكل، وقاعدة طلاء فعّالة، وتأثير طفيف على الأبعاد، ومقاومة أقل للإجهاد مقارنةً بالطلاءات الأنودية السميكة. وهي ليست طلاءً مقاومًا للتآكل، ولا يجوز استبدالها بالطلاءات الأنودية الأخرى بناءً على الاسم فقط. ابدأ كل طلب عرض أسعار بالرسم المرجعي والمواصفات الفنية الحالية.
1. الإجابة المختصرة: عندما يكون النوع الأول مرشحًا قويًا
اختر النوع الأول للمناقشة عندما يكون الجزء مصنوعًا من الألومنيوم، وتكون الحماية من التآكل مهمة، ويكون الشكل الهندسي حساسًا للإجهاد أو دقيق الأبعاد، ويسمح الرسم أو مواصفات العميل المعتمدة صراحةً بعملية الأنودة بحمض الكروميك. تشمل الأمثلة النموذجية دعامات الطيران الرقيقة، ووصلات المفصلات، وإطارات إلكترونيات الطيران، ودعامات المشغلات ذات الأحمال الخفيفة، والأجزاء المصنعة التي ستُطلى بطبقة أساسية أو نظام طلاء معتمد.
لا يُنصح باختياره تلقائيًا في حالات التآكل الانزلاقي، أو أسطح التحميل الصلبة، أو التشطيبات السوداء الزخرفية، أو أسطح التلامس الموصلة للكهرباء. فهذه الاحتياجات تستدعي تشطيبًا آخر أو منطقة مغطاة. يُعدّ الأنودة الصلبة من النوع الثالث الخيار الأمثل عادةً لمقاومة التآكل والالتصاق. وقد يُناسب طلاء التحويل قاعدة طلاء موصلة مع تغيير طفيف في الأبعاد. ولا يُمكن اعتبار النوعين IC أو IIB بدائل خالية من الكرومات إلا بعد موافقة جهة التصميم المختصة.
يُحدد سجل وثيقة MIL-PRF-8625 الرسمية ستة أنواع من الطلاء الأنودي وفئتين لتطبيقات الألمنيوم غير المعمارية. ويُعرّف النوع الأول بأنه أنودة حمض الكروميك التقليدية، والنوع الأول ب بأنه عملية كرومية منخفضة الجهد، والنوع الأول ج بأنه بديل غير كرومي، والنوع الثاني بأنه أنودة حمض الكبريتيك التقليدية، والنوع الثاني ب بأنه أنودة حمض الكبريتيك الرقيقة، والنوع الثالث بأنه أنودة صلبة. تجنب استخدام عبارة "أنودة الطائرات" المبهمة.
سؤال الاختيار | الإجابة العملية من النوع الأول | دلالات طلب عروض الأسعار |
هل هذا الجزء حساس للإجهاد؟ | يُعتبر النوع الرقيق الأول شائع الاستخدام في الحالات التي يكون فيها وجود طبقة أكسيد سميكة وهشة غير مرغوب فيه. | حدد المناطق الحرجة للإجهاد وقدم المواصفات المعتمدة. |
هل يُعدّ التآكل الانزلاقي الشديد هو الخطر الرئيسي؟ | النوع الأول ليس حلاً طبيعياً للتآكل | مراجعة النوع الثالث، أو الحشوات، أو معالجة التآكل الموضعي |
هل سيتم تجهيز القطعة بالطبقة التمهيدية أم طلائها؟ | يمكن للنوع الأول أن يوفر قاعدة فعالة عند تنسيق نظام الختم والطلاء المعتمد. | حدد ما إذا كان التصاق الطلاء أو الحماية القصوى من التآكل هما العاملان المتحكمان في عملية منع التسرب. |
هل توجد ثقوب ضيقة أو خيوط ملولبة أو مسارات أرضية؟ | التغيير في الأبعاد طفيف ولكنه لا يزال بحاجة إلى تخطيط | تحديد الأبعاد النهائية، والتغطية، والمقابس، ونقاط التلامس |
هل الطلاء الخالي من الكرومات إلزامي؟ | يستخدم النوع الأول التقليدي حمام حمض الكروميك | استفسر من جهة التصميم عما إذا كان النوع IC أو النوع IIB معتمدًا |
هل الرسم عبارة عن رسم قديم من رسومات صناعة الطيران؟ | لا تقم بتحديث التشطيبات دون موافقة خطية. | قم بتقديم عرض سعر للرسم، ثم قم بتقديم انحراف مُتحكم به إذا لزم الأمر. |
2. ما تفعله هذه العملية فعلياً بالألمنيوم
الأنودة هي عملية تحويل كهروكيميائي، وليست مجرد طبقة من الكروم المعدني تُطلى على القطعة. تصبح قطعة الألومنيوم هي المصعد في محلول إلكتروليتي حمضي. تحوّل الطاقة الكهربائية جزءًا محددًا من السطح إلى أكسيد الألومنيوم. يكون هذا الأكسيد جزءًا لا يتجزأ من المعدن الأساسي ويحتوي على مسامات مجهرية قبل عملية الإغلاق. تعمل عملية إغلاق محددة على تغيير هذه المسامات وتحسين أداء الحاجز.
يُعدّ هذا التمييز مهمًا عند مراجعة الرسومات. يمكن مناقشة الطبقة المطلية بشكل أساسي كمادة مضافة. يستهلك الطلاء الأنودي جزءًا من الألومنيوم بينما يمتد جزء من الأكسيد إلى الخارج. بالنسبة للنوع الأول، تكون الطبقة رقيقة بما يكفي بحيث يكون التغير في الأبعاد عادةً طفيفًا، ولكن الطفيف لا يعني الصفر عند التعامل مع ثقب وتد أو خيط دقيق أو مقعد محمل أو منطقة ربط.
يتحكم إطار عمل MIL-PRF-8625 الحالي في النوعين الأول والثاني (I وIB) بشكل أساسي بكتلة الطلاء غير المغلق، وليس بسماكة اسمية موحدة. الحد الأدنى للسماكة في النوعين الأول والثاني (I وIB) هو 200 ملغم/قدم². تُحدد إرشادات المواصفات نطاقًا واسعًا للسماكة يتراوح بين 0.00002 و0.0007 بوصة للأنواع الأول والثاني (I وIB وIC وIIB)، بينما تختلف النتيجة الفعلية باختلاف السبيكة وعملية التصنيع. هذا النطاق الواسع هو سبب لتجنب نسخ السماكة من مدونة إلى طلب شراء. إذا كانت السماكة أو الحجم النهائي مهمة وظيفيًا، فيجب تضمين المتطلبات وطريقة القياس في وثائق التصنيع المعتمدة.
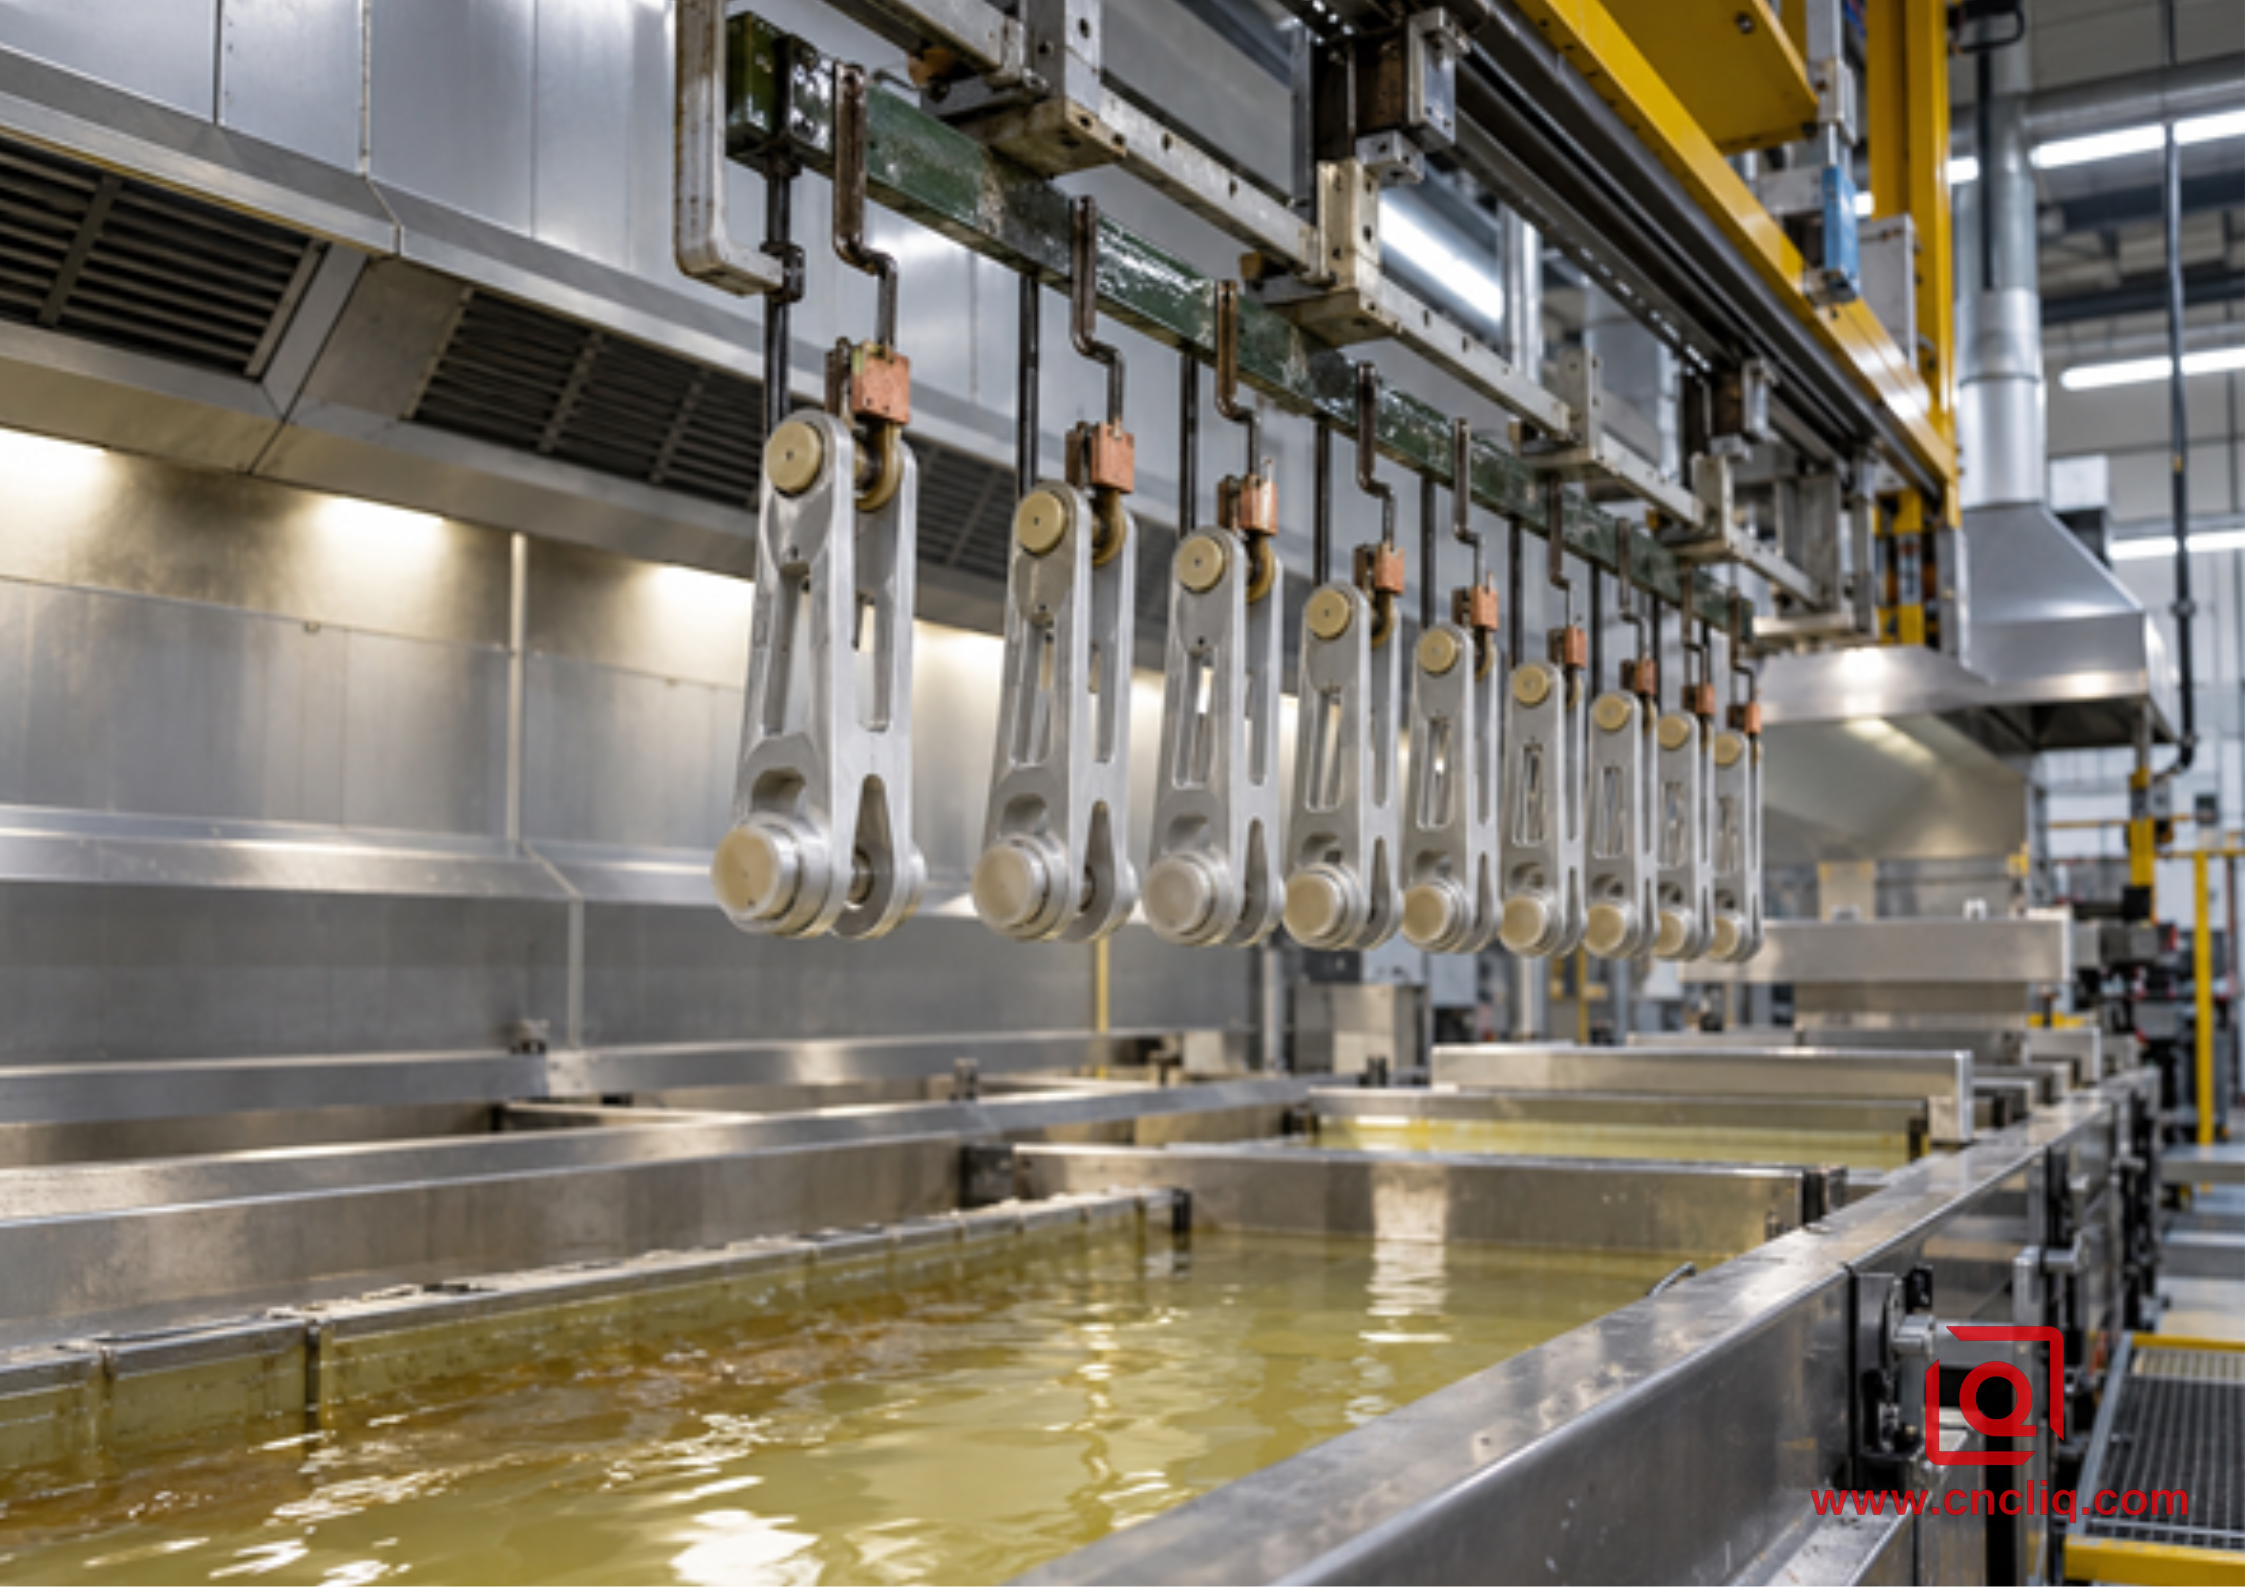
مشابك ألومنيوم فضائية على رف عملية أنودة مضبوطة
الشكل 1. توضح الأجزاء الرقيقة والمقنعة على شكل شوكة سبب ضرورة تسوية تلامس الرف، والتصريف، وفتحات المحامل المحمية قبل المعالجة.
2.1 التنظيف، والترتيب، والأنودة، والختم
تبدأ عملية المعالجة الموثوقة قبل الخزان. فالزيت، وبقايا العلامات، والمواد الكاشطة المدمجة، وعدم انتظام طبقة الأكسيد الطبيعية، كلها عوامل قد تُسبب عيوبًا موضعية. لذا، تتطلب عملية المعالجة تنظيفًا وإزالة أكسدة مضبوطين ومناسبين للسبيكة. بعد ذلك، تُوضع القطع على رفوف لضمان استقرار التوصيل الكهربائي ووجود علامات التلامس في المواقع المعتمدة. يجب أن يكون تصريف المياه من السطح الخارجي للقطعة سلسًا. وتستحق التجاويف المغلقة، والدرزات الملفوفة، والمسبوكات المسامية فحصًا دقيقًا، لأن المحلول المتبقي قد يُلحق الضرر بالمكون حتى بعد أن يبدو السطح المرئي مقبولًا.
أثناء عملية الأنودة، تتفاعل عوامل الجهد والوقت وحالة المحلول والتركيب الكيميائي للسبيكة وموصلية الحامل. يحدد المشتري الأداء المطلوب والمعيار المعتمد، بينما يتحكم المعالج المؤهل في نطاق التشغيل.
ما لم يُنص على خلاف ذلك في الرسم، فإنّ معيار MIL-PRF-8625 يُلزم بختم الأنواع I وIB وIC وII وIIB. يُعدّ مسار الختم المُعتمد بالغ الأهمية، إذ قد تتعارض خصائص التآكل، والتصاق الطلاء، والسلوك الكهربائي، واحتياجات الربط اللاحقة. لا يجوز اعتبار طبقة نهائية مُخصصة كأساس للطلاء بديلاً عن حاجز تآكل مُحكم الإغلاق تمامًا دون التحقق من مواصفات العملية المُطبقة.
2.2 لماذا يناسب النوع الأول العديد من الأشكال الهندسية في مجال الطيران والفضاء
غالبًا ما تجمع أجزاء الألمنيوم المستخدمة في صناعة الطائرات بين أضلاع رفيعة، وإجهاد موضعي عالٍ، وثقوب مُوسّعة، ووصلات مسامير، وطلاءات عضوية واقية. يُعالج النوع الأول من الطلاء هذه التركيبة بشكل أفضل من طبقة أكسيد سميكة مُصممة لمقاومة التآكل. فكتلة الطلاء المنخفضة تُضيف وزنًا طفيفًا، وتُغير الأبعاد بشكل أقل من طلاءات النوع الثاني أو الثالث الشائعة، كما تُوفر حماية من التآكل في المناطق التي يكون فيها الألمنيوم عالي القوة غير المُغطى عُرضةً للتآكل.
لا تكمن فائدة النوع الأول في زيادة قوة الألومنيوم، فهو لا يفعل ذلك. تكمن قيمته في أن طبقة الطلاء رقيقة بما يكفي لحماية السطح مع الحد من إجهاد التعب المرتبط بطبقات الأنود السميكة. يشير معيار MIL-PRF-8625 تحديدًا إلى استخدام النوع الأول أو النوع IB على المكونات الحساسة للإجهاد نظرًا لرقتها. يدعم هذا النص نقاش الاختيار، ولكنه لا يغني عن التقييم الهيكلي من قبل جهة التصميم المختصة.
3. النوع الأول مقابل النوع الأول ج، والنوع الثاني، والنوع الثالث، وطلاء التحويل
إن المقارنة الخاطئة تسأل: "أي طلاء هو الأفضل؟" أما المقارنة المفيدة فتسأل: "ما هو نمط الفشل الذي يجب أن يمنعه هذا السطح؟"
عائلة فنلندية | السبب الرئيسي للنظر في ذلك | تأثير الأبعاد | قيد هام |
أنودة حمض الكروميك من النوع الأول | حماية من التآكل، أساس طلاء، ألومنيوم مقاوم للإجهاد، موافقة سابقة في مجال صناعة الطيران | منخفض نسبيًا مقارنةً بالأنودة السميكة | يستخدم حمام معالجة يحتوي على الكروم سداسي التكافؤ ويتطلب معالجة خاصة مضبوطة |
النوع IC المؤكسد غير الكرومي | بديل معتمد حيثما يلزم أداء مماثل للنوع الأول من حيث مقاومة التآكل والطلاء والإجهاد | قليل | لا يمكن استبدالها تلقائيًا؛ يلزم الحصول على موافقة التصميم |
أنودة كبريتية رقيقة من النوع IIB | بديل رقيق خالٍ من الكرومات في التطبيقات المعتمدة | قليل | قد يختلف سلوك احتجاز الإلكتروليت عن النوع الأول |
الأنودة الكبريتية من النوع الثاني | حماية عامة من التآكل ولون زخرفي | معتدل | تأثير أكبر على الأبعاد والإجهاد مقارنةً بالطلاء الرقيق من النوع الأول |
أنودة صلبة من النوع الثالث | مقاومة التآكل، والتآكل، وبعض التطبيقات العازلة | أعلى من بين أنواع الأنودة هذه | يمكن أن يقلل من إجهاد الأداء ويحافظ على دقة الميزات القريبة |
طلاء التحويل MIL-DTL-5541 | أساس الطلاء، ومقاومة التآكل، واستراتيجيات التوصيل الكهربائي مع تراكم ضئيل | منخفض جداً | مقاومة أقل للتآكل من عملية الأنودة |
لإجراء مقارنة أشمل بين الأكسدة الكبريتية والأنودة، يشرح دليل Liqin للأنودة من النوع الثاني مقابل النوع الثالث سبب عدم الخلط بين التشطيب المُختار للون والتشطيب المُختار لمقاومة التآكل. يُعدّ دليل الطلاء بالمسحوق مقابل الأنودة مفيدًا عندما يحتاج التجميع إلى طبقة عازلة ملونة أكثر سمكًا بدلًا من طبقة أكسيد متكاملة.
يستحق النوع IC اهتمامًا خاصًا في البرامج الجديدة. يُعرّفه معيار MIL-PRF-8625 بأنه بديل غير كرومي لمقاومة التآكل، والتصاق الطلاء، ومقاومة الإجهاد المرتبطة بالنوعين I وIB. مع ذلك، يُحذّر المعيار نفسه من أن النوعين IC وIIB قد لا يكونان بديلين مناسبين عندما يكون انحباس الإلكتروليت هو الشاغل الرئيسي. ولا تُغيّر الاعتبارات البيئية من التصميم الهندسي.
4. أداء مقاومة التآكل: ماذا يعني اختبار الـ 336 ساعة
ينصّ معيار MIL-PRF-8625 على إجراء اختبار رشّ الملح بنسبة 5% وفقًا لمعيار ASTM B117، مع توجيه مُحدّد للعينة وفترة تعريض 336 ساعة لاختبار مقاومة التآكل المُغطّى. معايير القبول أكثر دقة من مجرّد "عدم وجود صدأ". فالألومنيوم لا يصدأ مثل الفولاذ الكربوني، كما أن التغيّر المرئي في اللون لا يُعدّ بالضرورة حفرة. يحدّ هذا المعيار من الحفر المعزولة ويستثني الحوافّ المحددة والعلامات ومناطق التلامس من السطح المُقيّم.
يُعد هذا الاختبار أداةً مُحكمةً لضمان مطابقة الجودة. وهو لا يُقدّم تنبؤًا مباشرًا بأن قطعة غيار الطائرة ستدوم بالضبط 336 ساعة، أو 336 يومًا، أو أي فترة صيانة مُحددة. كما يعتمد الأداء الميداني على السبيكة، وتصميم الوصلة، ونظام التصريف، وجودة مانع التسرب، والطبقة التمهيدية، والطبقة النهائية، والوصلات الجلفانية، والخدوش، والصيانة، والظروف الجوية الفعلية.
يُحدد طلب الشراء القوي مواصفات الطلاء ونوعه وفئته وختمه أو مواصفات العملية المعتمدة، والاختبارات المطلوبة، وخطة أخذ العينات، والوثائق. إذا كان سيتم طلاء القطعة، فيجب تحديد طبقات الطلاء العضوية وفترة التحضير. إذا كان سيتم اختبار ألواح الرش الملحي بدلاً من قطع الإنتاج، فيجب أن توضح الخطة كيف تمثل هذه الألواح حمولة الإنتاج.
4.1 لماذا لا تزال حالة السطح مهمة
تتبع عملية الأنودة السطح الموجود، ولا تملأ آثار الأدوات أو المسام أو المواد العالقة أو تلف الحواف. كما يؤثر التركيب الكيميائي للسبيكة على المظهر: فليس بالضرورة أن تظهر سبائك 2024 و7075 والصفائح المكسوة والألومنيوم المصبوب وسبائك سلسلة 6000 بنفس اللون. حدد ما إذا كانت الخشونة والأبعاد تنطبق قبل التشطيب أو بعده. إذا كان التجانس البصري معيارًا حقيقيًا للقبول، فاعتمد عينات تمثيلية أو عينة محدودة بدلًا من الاعتماد على وصف مثل "فضة مثالية".
5. قواعد التصميم للتصنيع قبل قطع أول شريحة
إنّ أرخص مشكلة في التشطيب هي تلك التي تُزال أثناء مراجعة الرسومات. يوفر دليل ليكين لاختيار سبائك الألومنيوم وتشطيب الأسطح سياقًا أوسع للمواد، بينما تركز القواعد أدناه على أعمال صناعة الطيران من النوع الأول.
5.1 فصل الأبعاد النهائية عن أبعاد ما قبل الأنودة
حدد ما إذا كان البُعد ينطبق قبل أو بعد عملية الأنودة. يُعدّ هذا التمييز ضروريًا في تركيبات الضغط، ومقاعد المحامل، والثقوب المُوسّعة، ومواقع المسامير، وأقطار خطوة اللولبة، ومناطق منع التسرب، والوصلات المرنة الرقيقة. عادةً ما يُسبب النوع الأول تراكمًا أقل بكثير من الطلاء الصلب، لذا فإنّ نسخ "قاعدة النمو 50/50" من عملية النوع الثالث قد يُؤدي إلى تعويض غير مُناسب. استخدم البيانات المُثبتة من المُعالج المُعتمد فيما يتعلق بالسبيكة، والمعالجة المُسبقة، والهندسة، والمواصفات.
5.2 ضع نقاط توصيل الرفوف بشكل متعمد
كل قطعة مؤكسدة تحتاج إلى توصيل كهربائي. قد يكون وجود علامة توصيل على نتوء مخفي غير وظيفي مقبولاً؛ أما وجود نفس العلامة على سطح مانع للتسرب أو سطح مرئي فقد يؤدي إلى رفض القطعة. حدد مناطق التوصيل المسموح بها على الرسم أو مخطط العملية. وفر للمعالج أكثر من موقع توصيل مناسب عندما يسمح الشكل الهندسي بذلك.
5.3 تصميم نظام الصرف ومنع الانحصار
يمكن أن تحتفظ الثقوب المتقاطعة المغلقة، والوصلات المتداخلة الضيقة، والحواف الملفوفة، والمسبوكات المسامية، والأنابيب المغلقة بالإلكتروليت. أضف مسارات تصريف حيثما يسمح التصميم بذلك، وافصل التجميعات قبل المعالجة، أو حدد متطلبات شطف وتجفيف خاصة من خلال المواصفات المعتمدة. يوضح مشعب الألمنيوم المؤكسد المصمم خصيصًا كيف تُعقّد الممرات المتقاطعة والمنافذ الملولبة عملية التنظيف والتغطية، على الرغم من أنه لا يجب افتراض أن تشطيبه المحدد في الرسم من النوع الأول.
5.4 التحكم في الحواف والثقوب والتغطية
قم بكسر الحواف الحادة باستمرار. فالزوايا الحادة للغاية قد تُنتج طبقة أكسيد هشة وتتلف بسهولة أكبر أثناء التعامل معها. حدد الأسطح التي يجب أن تظل موصلة للكهرباء، والمناطق المستخدمة للربط اللاصق، والحشوات الملولبة التي يتم تركيبها بعد التشطيب، والثقوب التي لا تقبل حتى أدنى حركة في الأبعاد. استخدم التغطية فقط لأسباب وظيفية؛ فالتغطية غير الضرورية تزيد من مخاطر التعامل والتسرب والتكلفة.
5.5 أبقِ القطع المعدنية غير المتشابهة خارج الخزان
قد تُعقّد الحشوات الفولاذية، والدبابيس المصنوعة من الفولاذ المقاوم للصدأ، والمكونات النحاسية، والتجميعات المعدنية المختلطة، عملية المعالجة المسبقة وتُشكّل مخاطر التآكل الكهروكيميائي أو الكيميائي. يُنصح، عند الإمكان، بتشكيل مكون الألومنيوم ومعالجته بالأكسدة أولًا، ثم فحصه، وبعد ذلك تركيب الحشوة المعتمدة. إذا كان لا بد من وجود حشوة أثناء التشطيب، فيجب على المُصنِّع المؤهل وهيئة التصميم مراجعتها قبل تقديم عرض السعر.
6. خطة التصنيع والجودة في أرضية المصنع
تُعدّ عملية الأنودة من النوع الأول مجرد عملية واحدة ضمن مسار الإنتاج. وتعتمد النتيجة على كيفية ترابط عمليات التشغيل الآلي، وإزالة النتوءات، والتنظيف، والمعالجة الخاصة، والفحص النهائي.
1. مراجعة العقد: تأكيد مراجعة الرسم الحالية، والمادة والصلابة، وتحديد النوع الأول، والفئة، والختم، ومواصفات العميل المطبقة، والتغطية، ومواقع الاتصال، ومتطلبات الاختبار، وحالة المعالج المعتمد.
2. مراقبة المواد: الحفاظ على شهادات المواد وتتبع الدفعات أو الدُفعات. فصل السبائك والمعالجات الحرارية لأن التركيبات الكيميائية المختلفة قد تتفاعل بشكل مختلف في المعالجة المسبقة والأنودة.
3. تخطيط عمليات التصنيع باستخدام الحاسوب (CNC): اختر نقاط مرجعية ثابتة تتحمل مسار التصنيع بالكامل. استخدم أدوات تثبيت ثابتة للجدران الرقيقة، وأكمل الثقوب الحرجة مع مراعاة متطلبات عملية الأنودة اللاحقة. توضح مقالة لي تشين حول التصنيع متعدد المحاور للأشكال الهندسية المعقدة من الألومنيوم كيف يُسهم تقليل إعادة التثبيت في الحفاظ على موضع الأجزاء المستخدمة في صناعة الطيران.
4. مراجعة إزالة النتوءات والتنظيف: إزالة النتوءات دون دحرجة المادة داخل الثقوب أو تغيير الحواف المُتحكَّم بها. يُمنع استخدام السيليكون، أو أقلام التحديد غير المُتحكَّم بها، أو المواد الكاشطة التي لم يُوافق عليها المُنهي.
5. قياسات العينة الأولى: سجّل الأبعاد الخام الأساسية حتى يتمكن الفريق من التمييز بين اختلافات التصنيع واختلافات التشطيب. احتفظ بصور لمناطق الرفوف والتغطية المحددة.
6. معالجة خاصة: أرسل مندوبًا يحدد جميع المتطلبات الخاضعة للرقابة. تأكد من أن نطاق المعالجة وموافقات العميل تتطابق مع المهمة، وليس فقط مع اسم العملية العام.
7. الفحص النهائي: التحقق من الأبعاد بعد الانتهاء من التشطيب، ومظهر الطلاء، والمناطق المغطاة، وعلامات التلامس، والخيوط، والنظافة. مراجعة الشهادات ومطابقتها مع أمر الشراء ورقم الدفعة.
8. أدلة الأداء: عند الحاجة، راجع سجلات كتلة الطلاء، والتآكل، والتصاق الطلاء، أو غيرها من سجلات مراقبة العمليات. لا تعتبر الشهادة العامة دليلاً على إجراء اختبار غير مدرج.
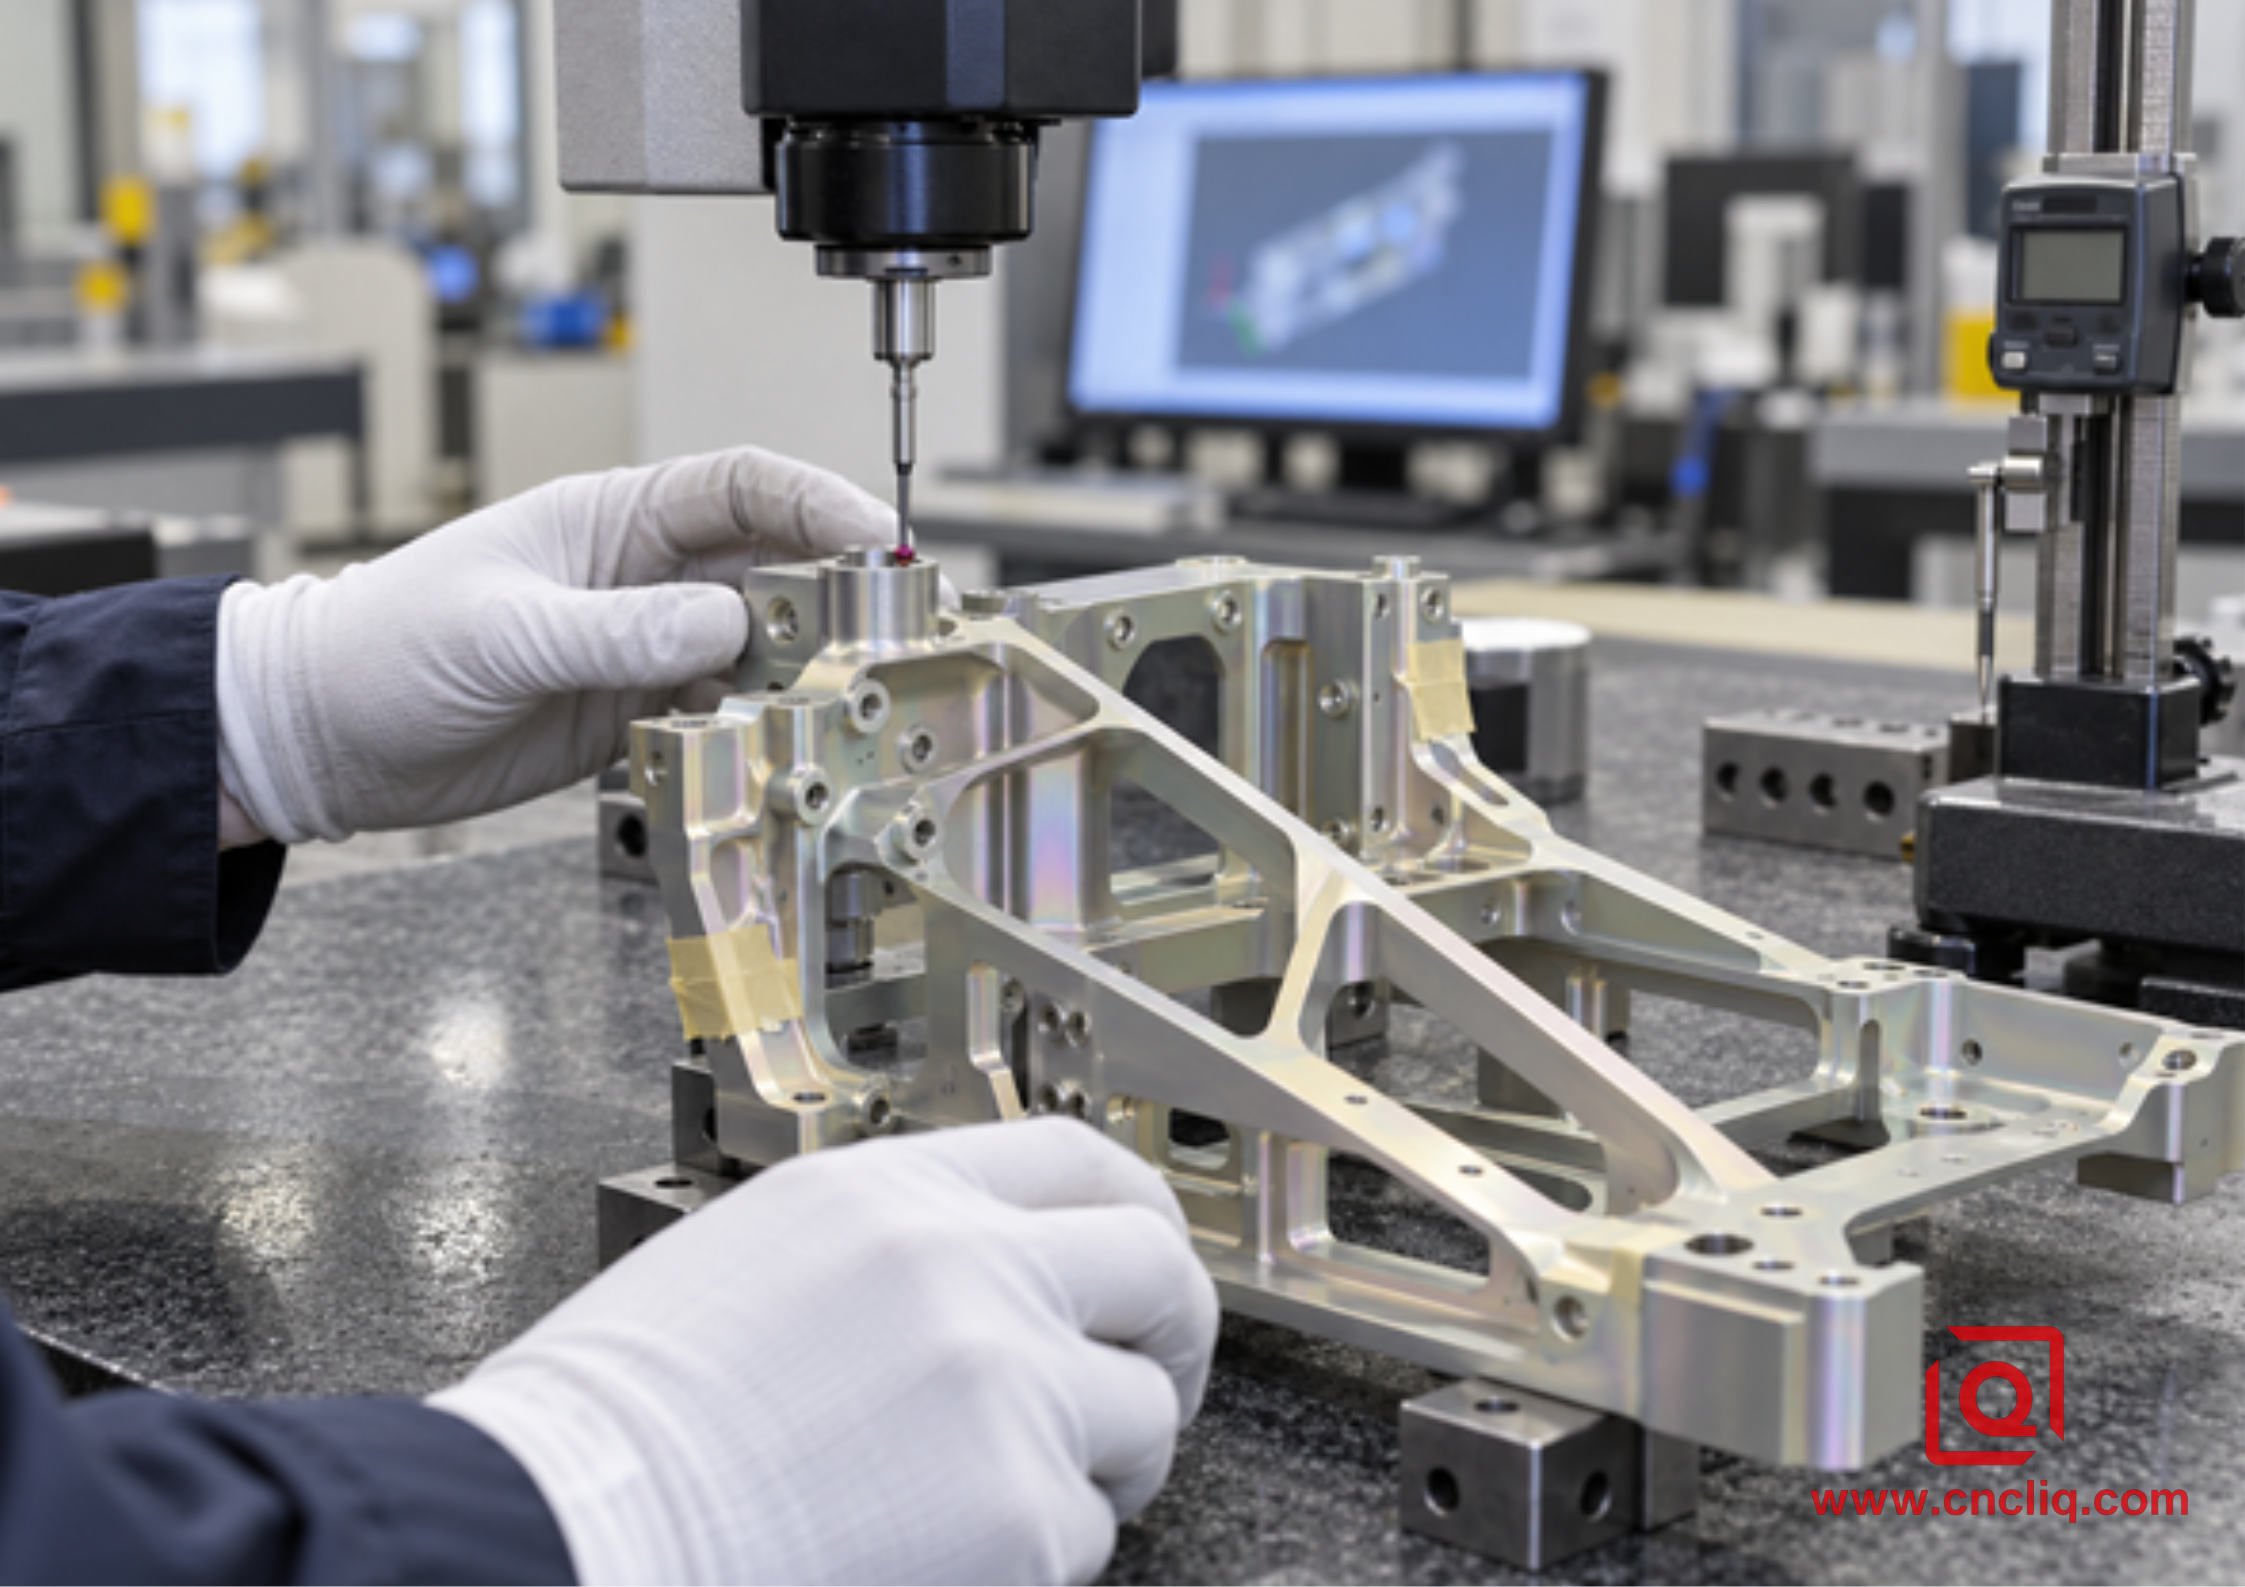
فحص إطار فضائي مؤكسد من النوع الأول ذي الأضلاع الرقيقة باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد
الشكل 2. يجب أن يركز الفحص بعد الانتهاء على البيانات الوظيفية والواجهات المحمية والميزات التي ينطبق قبولها بعد عملية الأنودة.
6.1 ما يجب تضمينه في حزمة طلب عرض أسعار مفيدة
يحتوي طلب عرض الأسعار المفيد على نموذج ثلاثي الأبعاد أصلي، ورسم ثنائي الأبعاد مضبوط، وكميات سنوية وكميات إصدار، والمواد والمعالجة، وقواعد الأبعاد النهائية، ومواصفات التشطيب ومراجعته، والفئة، والختم، وخريطة التغطية، ومناطق اتصال الرف، ومستوى الفحص، واحتياجات الشهادة، وأي قائمة عمليات خاصة معتمدة من قبل العميل.
إذا اقتصر الرسم على ذكر "أنودة من النوع الأول"، فاسأل عن الجهة المسؤولة عن الخيارات المتبقية قبل بدء الإنتاج. قد يؤثر إغفال بسيط ظاهريًا على تحديد ما إذا كان الجزء سيخضع للصبغة، ونوع مانع التسرب المستخدم، وكيفية التصاق نظام الطلاء، وما إذا كان السطح الوظيفي سيظل موصلًا للكهرباء. أرسل أيضًا سياق التجميع. لا يمكن لفني التشطيب استنتاج أن الوسادة المكشوفة هي تأريض كهربائي أو أن التجويف يستقبل محملًا كرويًا بالغ الأهمية للطيران.
للحصول على مراجعة سريعة لعملية التصنيع، يُرجى إرفاق ملفات STEP وPDF بالإضافة إلى الكمية المستهدفة وفترة التسليم في طلب عرض أسعار مباشر إلى شركة Liqin . يجب أن يُحدد الرد الهندسي أي استفسارات متبقية قبل تثبيت السعر وفترة التسليم.
7. قضية مجهولة المصدر في مجال الطيران والفضاء: دعامة المشغل 7075-T651
الحالة المركبة التالية المجهولة المصدر هي مثال واقعي للتصنيع حسب الطلب، تم تنقيحها لشرح الطريقة بدلاً من الكشف عن برنامج العميل.
احتاجت شركة متخصصة في تكامل معدات الفضاء الجوي إلى دفعة صغيرة من دعامات المشغلات على شكل حرف Y، مصنعة من صفائح 7075-T651. تحتوي كل قطعة على محمل كروي، ونقطتي تثبيت يتم التحكم بهما بواسطة دبابيس، وتجاويف تخفيف وزن عميقة. نصّ الرسم الأصلي على استخدام طلاء MIL-PRF-8625 من النوع الأول، الفئة 1، متبوعًا بطبقة أساسية معتمدة على أسطح محددة. إلا أنه لم يوضح ما إذا كان تجويف المحمل قد طُبّق قبل أو بعد عملية الأنودة. قد يحتفظ التقاطع غير المرئي بالمحلول، وكانت نقطة التثبيت الواضحة الوحيدة بجوار وسادة التوصيل.
أوضح الفريق أن تجويف المحمل وفتحات المسامير ستُقبل بعد الانتهاء من التشطيب، وقام بحماية مقعد المحمل وفقًا لخطة تغطية معتمدة، ووسّع الفتحة العرضية لتصبح قابلة للتصريف بعد الموافقة على التصميم. وأصبح لسان تشغيل مؤقت هو نقطة التلامس المسموح بها للرف. تم قياس الخصائص الأساسية قبل وبعد أول دفعة تشطيب، بحيث يمكن الاسترشاد بهامش مُثبت، وليس بقاعدة عامة مُستعارة، في عملية الإنتاج.
تم تشكيل الدعامات مبدئيًا باستخدام مواد متوازنة، ثم تم تخفيف ضغط التثبيت العالي، وإعادة فحصها، وتشطيبها في عملية واحدة متعددة المحاور. وقد استلم المعالج المعتمد مخططًا توضيحيًا للتغطية وعلامات التلامس. وشمل الفحص النهائي تحديد الموضع الحقيقي، وملاءمة المحامل، وعلامات التلامس، واستمرارية التشطيب، والشهادات، وأدلة العملية المحددة.
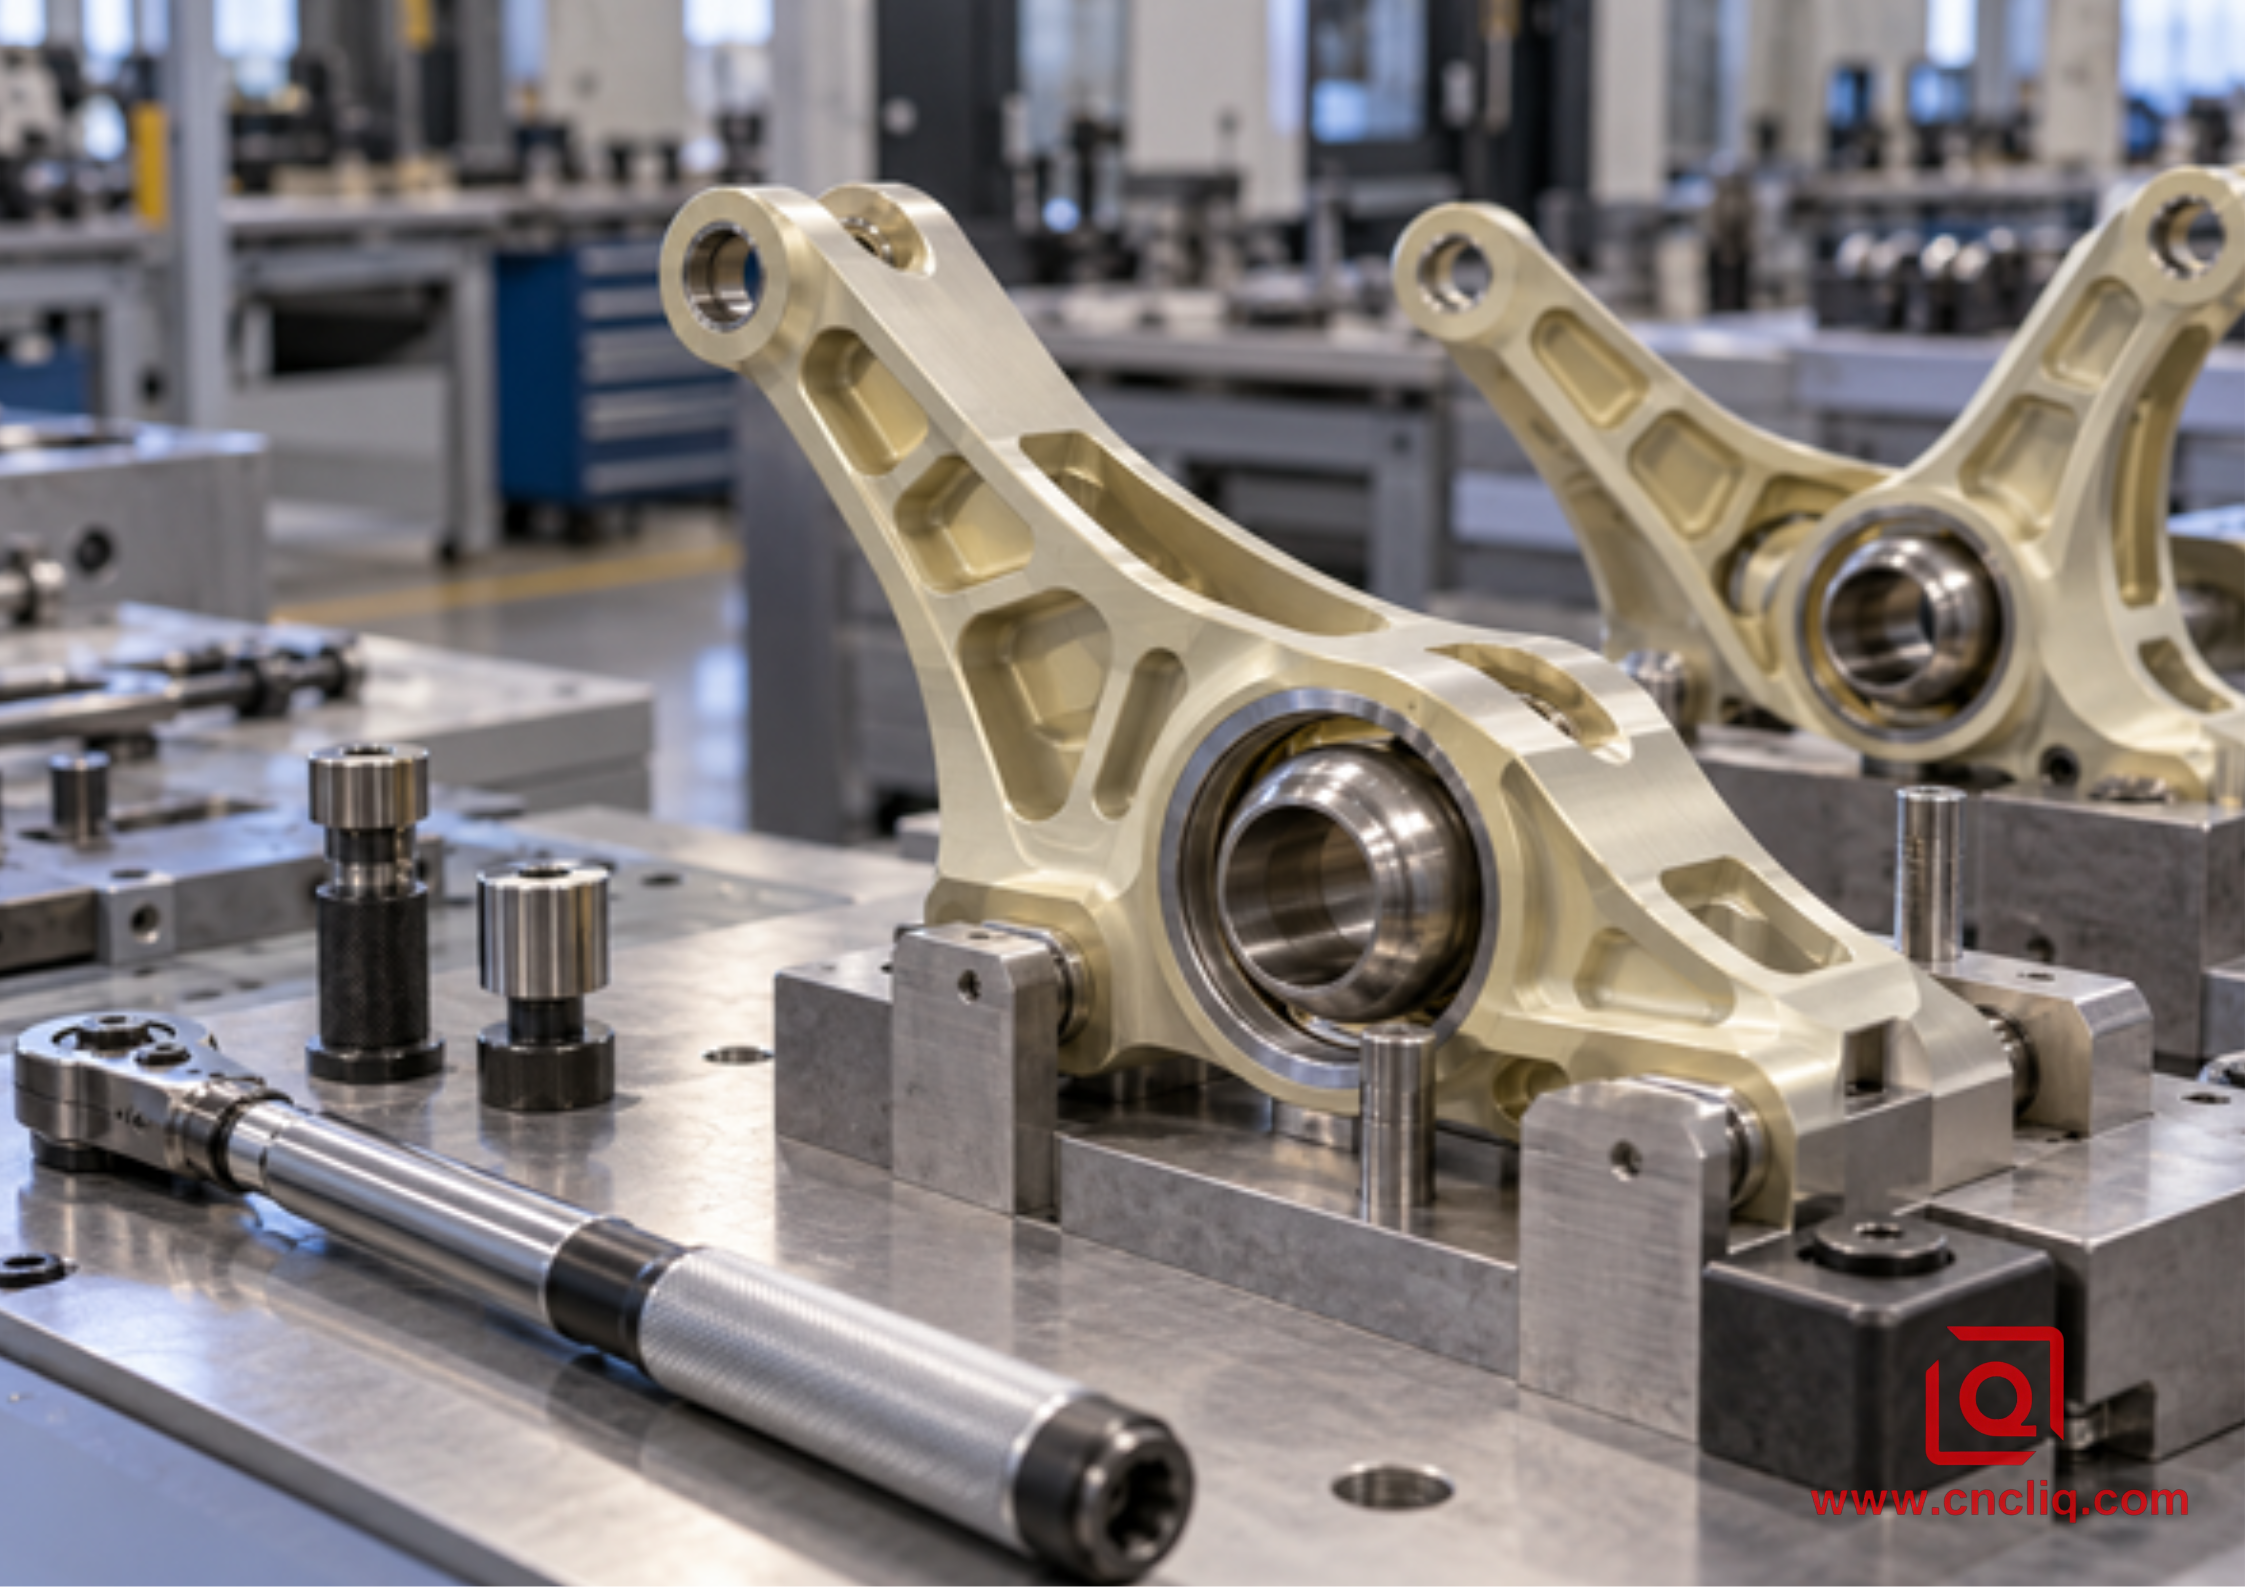
دعامات مشغل مؤكسدة من النوع الأول في تركيب تجميع مناسب للمحامل
الشكل 3. يكمل فحص الملاءمة الوظيفية الفحص البعدي حيث يلتقي مقعد المحمل المحمي والهيكل المؤكسد والأجهزة.
إن تحديد هذه الواجهات قبل الإصدار قلل من غموض التغطية وجعل الاقتباس أكثر دقة. والأهم من ذلك، أن المقالة الأولى أجابت على سؤال الأبعاد قبل الإنتاج بدلاً من الإجابة عليه بعد رفض التجميع.
8. الفحص والتوثيق اللذان يعززان ثقة المشتري
تشتري فرق التوريد في قطاع الطيران والفضاء نتائج مُحكمة مع إمكانية التتبع، لا مجرد لون. يجب ربط الأدلة بمخاطر القطعة. قد تتضمن الحزمة النموذجية شهادات مواد مرتبطة بالمسافر، وتقرير فحص العينة الأولى أو تقرير الأبعاد، وشهادة مطابقة تُحدد نوع الطلاء وفئته ومراجعة المواصفات والمعالج ورقم الدفعة، وأدلة اختبار مراقبة العملية المطلوبة، وقبول التغطية والتلامس مع الرف، وبيانًا مكتوبًا عن أي انحراف. يجب أن تمنع العبوة احتكاك المعدن بالمعدن، والرطوبة المحتبسة، وتلف الأضلاع الرقيقة. لا تطلب كل اختبار بشكل تلقائي؛ فالقسائم الخاصة، والفحص بنسبة 100%، والتغطية الفريدة، والتغليف المخصص تزيد التكلفة. اطلب ما تحتاجه خطة التصميم والجودة، ثم حدده بوضوح كافٍ لتقديم عرض سعر.
9. الواقع البيئي وواقع سلامة العمال
يحتوي حمض الكروميك على الكروم سداسي التكافؤ. توضح إرشادات إدارة السلامة والصحة المهنية (OSHA) بشأن الطلاء الكهربائي والأنودة أن العمال قد يتعرضون لرذاذ الكروم سداسي التكافؤ أثناء عمليات حمض الكروميك، وتصف هذه الإرشادات الضوابط الهندسية، وممارسات العمل، ومعدات الحماية الشخصية، واعتبارات حماية الجهاز التنفسي. ويشير وصف وكالة حماية البيئة الأمريكية (EPA) لعملية أنودة الكروم إلى أنها تُستخدم بشكل رئيسي لأجزاء الطائرات وغيرها من الهياكل المعرضة للإجهاد والتآكل.
بالنسبة للمشترين، يترتب على ذلك نتيجتان. أولاً، يجب الحصول على النوع الأول من خلال عملية تصنيع خاصة خاضعة للرقابة السليمة ومتوافقة مع القوانين. ثانياً، ينبغي للبرامج الجديدة تقييم الخيارات غير الكروماتية المعتمدة بدلاً من الاستمرار في استخدام التشطيبات القديمة دون مراجعة. لا يُجيز أي من هذين الأمرين استبدالاً غير رسمي. لا تزال رسومات صناعة الطيران، ومواصفات العملاء، والمتطلبات التنظيمية، وقوائم الموردين المعتمدين هي التي تحكم العملية.
اسأل الموردين المحتملين عن كيفية تحكمهم في عمليات المعالجة الخاصة المتعاقد عليها من الباطن، وكيفية التحقق من الشهادات، والحفاظ على إمكانية تتبع الدفعات، وإدارة المنتجات غير المطابقة للمواصفات. يظلّ ورشة تصنيع الآلات التي تُرسل قطعًا للمعالجة بالأكسدة الخارجية هي المسؤولة عن واجهة التصنيع التي وعدت بها العميل.
الأسئلة الشائعة
1. هل عملية الأنودة باستخدام حمض الكروميك من النوع الأول هي نفسها عملية الطلاء بالكروم؟
لا. طلاء الكروم يُرسب الكروم المعدني على سطح ما، بينما يُحوّل الأنودة من النوع الأول سطح الألومنيوم كيميائيًا كهربائيًا إلى طبقة متكاملة من أكسيد الألومنيوم في محلول إلكتروليتي من حمض الكروميك. الجزء هو الأنود، والطبقة النهائية الناتجة رقيقة ومقاومة للتآكل، وغالبًا ما تُستخدم كأساس للطلاء. تسميتها "طلاء الكروم" في طلب عرض أسعار قد يؤدي إلى اختيار المورد الخاطئ، واستخدام العملية الخاطئة، وخطأ جسيم في الامتثال.
2. ما هو سمك طبقة الأنودة من النوع الأول وفقًا للمواصفة MIL-PRF-8625؟
يتحكم معيار MIL-PRF-8625 في النوعين الأول والثاني (IB) من خلال حد أدنى لكتلة الطلاء غير المغلق يبلغ 200 ملغم/قدم²، ويقدم إرشادات عامة حول السماكة بدلاً من سماكة موحدة إلزامية. يتراوح النطاق المنشور للأنواع الأول والثاني (IB) والثالث (IC) والثاني (IIB) بين 0.00002 و0.0007 بوصة، ولكن السماكة الفعلية تعتمد على السبيكة وعملية التصنيع. إذا كان الحجم النهائي يعتمد على طبقة الطلاء، فحدد متطلبات الأبعاد وتحقق منها مع المُصنِّع المعتمد.
3. هل يمكن استبدال النوع I بالنوع IC في رسم فضائي موجود؟
لا يُسمح باستخدامه إلا بعد الحصول على التصميم المطلوب وموافقة العميل. يُعرَّف النوع IC بأنه بديل غير كرومي للتطبيقات التي تتطلب مقاومة للتآكل، والتصاق الطلاء، ومقاومة الإجهاد، ولكنه ليس مكافئًا تلقائيًا في جميع الأشكال الهندسية. تشير المواصفة MIL-PRF-8625 إلى أن البدائل غير الكروماتية قد لا تُناسب الحالات التي يكون فيها انحباس الإلكتروليت هو الشاغل الرئيسي، لذا فإن إجراء تغيير أو تعديل هندسي موثق أمر ضروري.
4. هل تجتاز عملية الأنودة من النوع الأول اختبار رش الملح لمدة 336 ساعة؟
يستخدم اختبار مقاومة التآكل MIL-PRF-8625 رذاذ ملح بنسبة 5% وفقًا لمعيار ASTM B117 لمدة 336 ساعة، ويطبق حدودًا محددة للتآكل وقواعد تقييم معينة. اجتياز هذا الاختبار المُحكم يُثبت مطابقة المنتج للمتطلبات المحددة، ولكنه لا يضمن بالضرورة عمرًا تشغيليًا أطول. يعتمد أداء الطائرة الفعلي أيضًا على السبيكة، ومواد منع التسرب، والطبقة التمهيدية، والطبقة النهائية، ونظام التصريف، والخدوش، والوصلات الجلفانية، والصيانة.
5. ما الذي يجب أن أرسله للحصول على عرض أسعار لجزء من أجزاء الفضاء المؤكسدة من النوع الأول؟
أرسل نموذج STEP، ورسمًا ثنائي الأبعاد مُتحكمًا به، والمادة وحالتها، ونوع وفئة MIL-PRF-8625، وأي مواصفات لعملية العميل، وقواعد الأبعاد النهائية، وخريطة التغطية والتوصيلات، والكميات السنوية وكميات الإصدار، ومستوى الفحص، ومتطلبات الشهادات، ومتطلبات المعالج المعتمد، والوجهة، وهدف التسليم. إذا كانت هناك تفاصيل نهائية غير واضحة، فحددها بوضوح حتى يتمكن قسم الهندسة من تسعير توضيح أو تجربة أولية بدلًا من تضمين افتراضات في عملية الإنتاج.
ملخص
لا تزال عملية الأنودة بحمض الكروميك من النوع الأول خيارًا عمليًا لحماية العديد من أجزاء الألمنيوم المستخدمة في صناعة الطيران والفضاء، والتي تتأثر بالإجهاد، من التآكل، كما أنها تُشكل طبقة أكسيد متكاملة رقيقة ذات تأثير محدود على الأبعاد. ولا يقتصر نجاح عملية التوريد على مجرد تسمية العملية، بل يتطلب الأمر التأكد من المواصفات الحالية، والسبائك، والفئة، ومانع التسرب، والأبعاد النهائية، والتغطية، والتصريف، وموصلات الرفوف، وخطة الاختبار، والمعالج المعتمد، وإمكانية التتبع قبل الموافقة على المنتج. بالنسبة للبرامج الجديدة، يُنصح بتقييم البدائل المعتمدة من النوع الأول (IC) أو النوع الثاني (IIB)، مع الحرص على عدم استبدالها دون موافقة التصميم. أرسل إلى شركة Liqin رسوماتك، والكميات المطلوبة، ومتطلبات التشطيب لإجراء مراجعة لإمكانية التصنيع والحصول على عرض سعر شامل لجميع مراحل التصنيع والتشطيب.
معلومات الاتصال
الشركة: شركة نينغبو لي تشين للصناعات المحدودة. خدمة العملاء اليومية ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
