 العربية




هل مازلت غير متأكد ما إذا كان الرسم الخاص بك يحتاج إلى أنودة من النوع II أو النوع III، أو ما الذي تعنيه الفئتان 1 و2 في الواقع، أو لماذا يصبح التجويف المُشكَّل بشكل مثالي ضيقًا جدًا بعد الانتهاء؟ على أرض المتجر، نادرًا ما تكون المشكلة هي كيمياء الأنودة الأساسية. تبدأ المشكلة عندما يترك الرسم القرارات مفتوحة. سنبدأ برقم المستند، ثم نتابع الجزء من خلال اختيار النوع، والإخفاء، ونمو الطلاء، والفحص، والتجميع النهائي.
ابدأ بالاسم الموجود في كتلة العنوان. MIL-A-8625 هو التصنيف القديم المألوف. المستند النشط هو MIL-PRF-8625F مع التعديل 2، بتاريخ 23 نوفمبر 2020. تحقق من إدخال DLA ASSIST وسترى حالته مميزة بأنه نشط. يغطي النطاق 6 أنواع من الطلاء الأنودي وفئتين لأجزاء الألومنيوم غير المعمارية وسبائك الألومنيوم. لا يزال المهندسون يقولون "MIL-A-8625" لأن التسمية القديمة تظل موجودة في الرسومات القديمة ومواقع الموردين واستعلامات البحث. ومع ذلك، بالنسبة لطلب جديد، يجب أن يحدد مستند الشراء المراجعة المطلوبة أو يذكر أن المراجعة الأخيرة تنطبق. بمعنى آخر، فإن الطباعة التي تقول "أكسيد أسود" فقط لا تزال تترك الكثير من الخيارات للمعالج.
ابدأ هنا: ما الذي تتحكم فيه المواصفات؟
في جوهرها، تحدد الوثيقة متطلبات الأداء للأكسيد الذي يتم إنتاجه كهربائيًا من سطح الألومنيوم. يصنف الطلاء حسب عائلة المعالجة وما إذا كان الطلاء مصبوغًا. كما أنها تحدد متطلبات التصنيع، وكتلة الطلاء أو سمكه، ومقاومة التآكل، وثبات الضوء عند الاقتضاء، والتصاق الطلاء عند الحاجة، ومقاومة التآكل للنوع الثالث، وأخذ العينات، والتحكم في العمليات، وطرق الاختبار.
هذه وثيقة أداء، وليست ورقة عملية لوصفة واحدة. لا تتصرف شريحة 6061 والصب عالي السيليكون بنفس الطريقة في الخزان. وبالتالي فإن الرسم يحدد النتيجة؛ يختار المعالج المعتمد ويتحكم في الكيمياء والتيار ودرجة الحرارة والمعالجة المسبقة والأرفف ودورة الصبغ والختم اللازم للوصول إليه.
|
غرض |
ماذا يعني بالنسبة للمشتري |
ما الذي يجب أن يتقرر |
|
يكتب |
عائلة عملية الأنودة والأداء المقصود |
النوع I، IB، IC، II، IIB، أو III |
|
فصل |
ما إذا كان الطلاء الأنوديك مصبوغًا |
الفئة 1 غير مصبوغة؛ الفئة 2 مصبوغة |
|
لون |
متطلب بصري، وليس بديلاً عن الفصل الدراسي |
اذكر اللون المطلوب وأي نطاق معتمد |
|
سمك أو كتلة الطلاء |
يتحكم في الحماية وسلوك التآكل وتغيير الأبعاد |
اذكر الهدف والتسامح حيث تتطلب الوظيفة ذلك |
|
ختم |
يغير سلوك التآكل واحتباس الصبغة والتآكل والاحتكاك |
متطلبات الختم الحكومية، خاصة بالنسبة للنوع الثالث |
|
اخفاء ونقاط الاتصال |
يحافظ على الخيوط والمسام والروابط الكهربائية والوجوه التجميلية |
حدد مناطق الحظر المحددة ومواقع الرفوف المسموح بها |
|
اختبارات القبول |
يحدد الدليل الموضوعي للمطابقة |
تحديد الشهادات والتقارير وأخذ العينات والاختبارات الخاصة |
للحصول على مقارنة أوسع مع طلاء التحويل وطلاء المسحوق، راجع Liqin's دليل تشطيب سطح الألومنيوم OEM . تظل هذه المقالة تركز على تفسير مواصفات الأنودة العسكرية بدلاً من تكرار النظرة العامة على الاختيار النهائي.
لماذا تستخدم الرسومات كلا من MIL-A-8625 وMIL-PRF-8625؟
يأتي الاسمان من تاريخ المستند، وليس من تشطيبين متنافسين. تمت إعادة تصميم MIL-A-8625F إلى MIL-PRF-8625F؛ التعديل 2 حل محل MIL-A-8625F مع التعديل 1. لا تزال المطبوعات القديمة تحمل البادئة السابقة. يجب التحقق من أعمال المصادر الجديدة مقابل السجل النشط قبل إصدار أمر الشراء. ال سجل DLA ASSIST لـ MIL-PRF-8625 هو مكان التحكم للتحقق من الحالة والمراجعة قبل الإصدار.
لا تقم بإعادة كتابة الرسم القديم للعميل بصمت. أرسل استعلامًا فنيًا واحتفظ بالإجابة مع سجل الوظيفة. اطرح 3 أسئلة مباشرة: هل يجب أن يظل أساس التأهيل القديم، وهل يمكن استخدام المراجعة الأخيرة، وهل توجد مواصفات عملية العميل فوقها؟ في مجال الطيران والدفاع، قد تكون قائمة المعالجات المعتمدة أو خطة المادة الأولى ذات أهمية بقدر الوثيقة العسكرية.
كيف تتصرف أنواع الأنودة الستة على الأجزاء الحقيقية
النوع الأول: الطريق الكرومي التقليدي
النوع الأول يستخدم حمام حمض الكروميك. يعد أكسيده الرقيق مفيدًا عندما تكون الحماية من التآكل، وربط الطلاء، والهندسة الحساسة للتعب أكثر أهمية من طبقة التآكل الثقيلة. هناك مشكلة: تحتوي الكيمياء على الكروم سداسي التكافؤ. قم بمراجعة قيود العملاء والضوابط البيئية ومسار سلامة العمال قبل عرض الأسعار. قد تبدو العملية غير الكروماتية جذابة، ولكنها ليست بديلاً تلقائيًا.
النوع IB: أنودة الكروميك عند الجهد المنخفض
يبقى النوع IB ضمن عائلة الكروم، على الرغم من أن العملية المحددة تعمل عند 22 ± 2 فولت. وهذه التسمية المنفصلة ذات معنى. عندما تشير المطبوعات إلى النوع IB، يجب ألا يشير المسافر وموافقة المعالج والشهادة بهدوء إلى النوع I.
النوع IC: بديل غير كرومي للنوع I وIB
يغطي النوع IC الأنودة غير الكرومية المخصصة كبديل للنوع I وIB. تعد عملية أنودة البوريك والكبريت مثالًا مألوفًا، ولكن "النوع IC" لا يسمح باستخدام أي حمام صديق للبيئة. ولا يزال يتعين على العملية المختارة أن تستوفي العقد ومتطلبات الأداء وأي موافقة خاصة بالبرنامج.
النوع الثاني: أنودة حامض الكبريتيك التقليدي
النوع الثاني هو أنودة حمض الكبريتيك التقليدية. يتم اختياره على نطاق واسع للعلب والأقواس والألواح والأجزاء الأخرى التي تحتاج إلى الحماية من التآكل أو العزل الكهربائي أو التشطيب التجميلي المصبوغ دون البناء الثقيل للطبقة الصلبة. تحدد المواصفات الحالية حدًا أدنى لكتلة الطلاء غير المختوم يبلغ 1000 ملجم/قدم² للنوع الثاني؛ يجب أن يوضح مستند الشراء أو الرسم السُمك عندما يكون السُمك مهمًا من الناحية الوظيفية.
غالبًا ما يكون النوع الثاني هو نقطة البداية المعقولة لمكون CNC الملون، ولكن السبائك والمزاج والتشطيب السطحي ومجموعة المواد تؤثر على المظهر النهائي. تتحكم "الفئة 2 السوداء" في حقيقة أن الطلاء مصبوغ باللون الأسود؛ فهو لا يضمن لمعانًا عالميًا أو تطابقًا مثاليًا للألوان بين 6061 و7075 والألومنيوم المصبوب عالي السيليكون.
النوع IIB: أنودة حامض الكبريتيك الرقيق
النوع IIB عبارة عن أنودة رقيقة من حمض الكبريتيك مخصصة كبديل غير كرومات للنوع I وIB. يسرد المعيار الحالي نطاق كتلة الطلاء غير المحكم من 200 إلى 1000 ملجم/قدم². يمكن أن يساعد في الحالات التي تكون فيها الحماية من التآكل والتصاق الطلاء مطلوبة بتأثير أقل أبعادًا من الطلاء الكبريتي التقليدي. وهذا لا يجعل الأبعاد تلقائية: فلا يزال من الضروري تضمين النقش وإزالة التفحم ونمو الطلاء واستجابة السبائك وطريقة القياس في خطة التسامح.
النوع الثالث: طلاء أنوديك الصلب
النوع الثالث هو أنودة صلبة للخدمة المقاومة للتآكل. إنه الاختيار المعتاد للمكونات المنزلقة، والأجهزة الهيدروليكية أو الهوائية، والأدلة، وأجسام الصمامات، والأسطح الأخرى التي تحتاج إلى طبقة أكسيد كثيفة. يجب أن يحدد المشتري سمك الطلاء. بموجب MIL-PRF-8625F، يقتصر تباين السُمك بشكل عام على ±20% للطلاءات التي يصل حجمها إلى 0.002 بوصة، في حين أن الطلاءات التي تزيد عن 0.002 بوصة لها حد تباين محدد يبلغ ±0.0004 بوصة. إذا تم قبول كتلة الطلاء بدلاً من السُمك، فإن النوع III غير المحكم يحتوي على حد أدنى 4320 مجم/قدم² لكل 0.001 بوصة من الطلاء.
المعطف الصلب ليس هو الأنودة "الأفضل" تلقائيًا. المزيد من السُمك يمكن أن يغلق التجاويف، ويشد الخيوط، ويدور حول التحولات البصرية الحادة، ويجعل التحكم في اللون أكثر صعوبة، ويغير أداء التعب. يمكن أن يؤدي الختم إلى تحسين سلوك التآكل ولكنه قد يقلل من أداء التآكل، وبالتالي فإن المواصفات لا تتعامل مع كل جزء من النوع الثالث على أنه مغلق تلقائيًا. إذا كان التآكل أو التآكل أو احتباس الصبغة هو السبب وراء التصميم، فاذكر النتيجة التي لها الأولوية.
لإجراء حسابات أعمق حول تخطيط النمو والتسامح، استخدم ما يتصل بذلك دليل DFM للأكسيد من النوع III . وهو يكمل دليل المواصفات هذا بتفاصيل التصميم الأبعاد.
الفئة 1 مقابل الفئة 2: تمييز بسيط له عواقب كبيرة
بموجب MIL-PRF-8625، تعني الفئة 1 غير مصبوغة والفئة 2 تعني مصبوغة . يتم تحديد "الأنودة الواضحة" عادةً على أنها الفئة 1، لكن الوضوح لا يعني عديم اللون بصريًا. يمكن للأكسيد الطبيعي وعناصر السبائك إنتاج تحولات فضية أو رمادية أو برونزية أو زيتونية. النوع III Class 1 عادة ما يكون من الرمادي إلى الرمادي الداكن وقد يختلف باختلاف السبائك والمواد.
تتطلب الفئة 2 ذكر اللون. ملاحظة رسم مفيدة تسمي اللون وتشير إلى عينة مادية معتمدة، أو نطاق ألوان، أو معيار قابل للقياس عندما يكون المظهر أمرًا بالغ الأهمية. اسم الصبغة وحده لغة قبول ضعيفة. قد يأتي تغير اللون من مجموعة السبائك، أو الانفجار أو الحفر، أو سمك الأكسيد، أو الختم، أو حتى ضوء الفحص - وليس فقط من خزان الصبغة.
بالنسبة للتجميعات ذات الأجزاء المرئية المتعددة، يمكنك التحكم في هذه المتغيرات مبكرًا:
• استخدام نفس سبائك الألومنيوم والمزاج.
• الأجزاء المرئية للآلة لخشونة السطح المتسقة واستراتيجية مسار الأدوات.
• معالجة الأجزاء المطابقة في نفس الحمل المؤهل حيثما كان ذلك عمليًا.
• تحديد الوجوه التجميلية وعلامات التلامس المقبولة.
• الموافقة على عينة الحدود بدلا من الاعتماد فقط على صورة الشاشة أو كلمة ملونة.
ما هو الأداء الذي تتحقق منه المواصفات فعليًا؟
يعد MIL-PRF-8625 أكثر صرامة من الاسم النهائي لأنه يربط الطلاء بمتطلبات قابلة للاختبار. تعتمد خطة الفحص الدقيقة على النوع والفئة ومستندات الشراء وما إذا كانت أجزاء الإنتاج أو اللوحات التمثيلية مناسبة.
طلاء الوزن والسمك
يتم التحكم في الأنواع I وIB وIC وII وIIB من خلال كتلة الطلاء غير المختومة في المتطلبات الأساسية. يتم التحكم في النوع III عادةً من خلال السُمك، مع توفر كتلة الطلاء حسب خيار نشاط الشراء. يمكن التحقق من السُمك باستخدام طريقة التيار الدوامي المناسبة عندما تسمح الهندسة والمعايرة بذلك؛ قد تكون هناك حاجة إلى أساليب المقطع العرضي للارتباط أو حل النزاع. على تجويف صغير، أو حافة حادة، أو جيب أعمى، أو منطقة الاتصال، يمكن أن يؤدي الوصول إلى المسبار وتوزيع التيار الكهربائي إلى جعل القراءة المحلية مختلفة عن لوحة الشاهد المسطحة السهلة.
مقاومة التآكل
يستخدم اختبار التآكل القياسي رش الملح بنسبة 5% وفقًا للمواصفة ASTM B117، مع ميل السطح الكبير بمقدار 6 درجات من الوضع الرأسي لمدة 336 ساعة. يعتمد القبول على الحفر المعزولة: عبر 150 بوصة مربعة من 5 عينات على الأقل، ولا يُسمح بأكثر من 15 حفرة معزولة، ولا يجوز أن تتجاوز الحفرة الفردية 0.031 بوصة؛ تقتصر مساحة 30 بوصة مربعة على 5 حفر معزولة بموجب الاستثناءات المذكورة. يتم تطبيق اختبار التآكل من النوع الثالث عندما يكون الطلاء مغلقًا ويحدده نشاط الشراء.
ثبات الضوء والتصاق الطلاء
بالنسبة لطلاءات الفئة 2 المصبوغة، يمكن تقييم ثبات الضوء باستخدام طرق التعرض للأشعة فوق البنفسجية وقياس اختلاف اللون. تصف الوثيقة الحالية 200 ساعة من التعرض المستمر للضوء دون رذاذ الماء. عندما تكون الأنودة بمثابة قاعدة طلاء، فقد يكون من الضروري إجراء اختبار التصاق بالشريط المبلل. إذا كانت إحدى الخاصيتين مهمتين، ضعهما في متطلبات الشراء بدلاً من افتراض أن المورد سوف يستنتجه من اللون.
مقاومة التآكل من النوع الثالث
لفحص التآكل، يتبع المعمل ASTM D4060: عجلات CS-17، حمولة 1000 جم، 70 دورة في الدقيقة، و10000 دورة. تنتمي إعدادات الاختبار هذه إلى مراجعة التقرير؛ "صعب جدًا" لا. يتم تحديد مؤشر التآكل من فقدان الكتلة. وهذا أكثر فائدة من الوعد الغامض بأن الجزء "مقاوم للخدش". حتى الطبقة الصلبة المتوافقة يمكن أن تتضرر بسبب تأثير الحافة، أو التلوث الكاشط، أو سوء تصميم الواجهة، أو مادة التشحيم غير المناسبة.
كيف تغير الأنودة أبعاد جزء CNC
تعمل عملية الأنودة على تحويل سطح الألومنيوم بدلاً من مجرد وضع طبقة منفصلة في الأعلى. ينمو جزء من الأكسيد داخل الركيزة وينمو الجزء الآخر إلى الخارج. من القواعد الشائعة للتقدير المبكر لأكسيد الكبريتيك ما يقرب من نصف الاختراق ونصف النمو الخارجي، ولكنها ليست صيغة قبول عالمية. تعامل مع فكرة النصف للداخل والنصف للخارج كتقدير للحجم. لا تزال النتيجة الحقيقية تتبع السبيكة والحفر والحمام ونوع الطلاء والمسار الحالي وهندسة الأجزاء.
خذ تجويفًا بحجم 10.000 مم كفحص سريع. مع وجود أكسيد 0.020 مم و0.010 مم تقريبًا للخارج على كل جدار، قد تنتهي الفتحة بالقرب من 9.980 مم. وهذا يكفي لمنع وتد وثيق أو محمل أو بكرة صمام من التجميع. الرد الصحيح هو عدم الأمل في أن "يمسك المؤكسد بالتجويف". قرر ما إذا كنت تريد التعويض المسبق، أو القناع، أو التوصيل، أو ما بعد الآلة، أو تخفيف الملاءمة بناءً على الوظيفة.
المواضيع تتطلب نفس الانضباط. يستهلك الطلاء الموجود على كلا الجانبين الخلوص، بينما يترك الإخفاء الألومنيوم العاري الذي قد يحتاج إلى استراتيجية حماية أخرى. يمكن للثقوب المسدودة أن تحبس المحلول إذا كان الصرف والشطف سيئين. يمكن للزوايا الحادة أن تحمل أكسيدًا رقيقًا أو هشًا وتكون أكثر عرضة للتقطيع. عادةً ما يعطي نصف القطر الصغير أو كسر الحافة المتحكم فيه لمسة نهائية أكثر ثباتًا من حافة السكين.
دليل Liqin ل تصنيع الألمنيوم عالي الدقة وبدلات الأنودة يغطي جانب التصنيع من عملية التسليم هذه. إذا لم تتم تسوية المادة، قارن بين 6061 و7075 و5052 في Liqin's دليل تصنيع الألومنيوم . يؤدي الاختيار إلى تغيير كل من إستراتيجية القطع وما يخرج من خزان الأنودة.
وسيلة شرح للرسم يمكن للمورد استخدامها بالفعل
تعمل وسيلة الشرح القوية على إزالة الاختيارات التي تؤثر على الملاءمة والمظهر والتحقق من الصحة. الصيغة العملية هي:
أنودة لكل MIL-PRF-8625F، النوع II، الفئة 2، أسود؛ سمك الطلاء 0.010–0.018 مم؛ ختم؛ قناع جميع الخيوط M6، والتجويف Ø8 H7، ومنصات التأريض المحددة؛ يُسمح بالاتصال بالأرفف فقط على السطح أ؛ تنطبق الأبعاد النهائية بعد الانتهاء ما لم يتم تحديد خلاف ذلك.
وهذا مثال وليس وصفة عالمية. قم بتغيير النوع والمراجعة والسمك والختم واللون والقناع وموقع الحامل وأساس الأبعاد لتتناسب مع التصميم. إذا كان العقد القديم يتطلب MIL-A-8625F، فلا تقم بتغييره دون موافقة.
قبل إصدار الرسم أجب عن 8 أسئلة:
1. ما هي المراجعة التي تتحكم في الترتيب؟
2. ما هو النوع والفئة المطلوبة؟
3. ما هي السبائك والمزاج الذي سيتم توفيره؟
4. هل يتم التحكم في السُمك أو كتلة الطلاء أو كليهما وظيفيًا؟
5. هل الأبعاد قبل أو بعد الأنودة؟
6. ما هي الأسطح التي يجب أن تكون مقنعة أو مسدودة أو موصلة أو تجميلية؟
7. هل النوع الثالث مختوم أم غير مختوم أم مصبوغ أم مشحم أم تتم معالجته بعد ذلك؟
8. ما هي الشهادات وتقارير الفحص ونتائج الاختبار التي يجب شحنها مع الدفعة؟
إذا كانت طباعتك تحتوي على تناسبات متقاربة أو عمليات ثانوية متعددة، فأرسل نموذج STEP والرسم ثنائي الأبعاد معًا. أ مورد التصنيع باستخدام الحاسب الآلي مع مراجعة سوق دبي المالي المتكاملة يمكن وضع علامة على إنهاء التعارضات قبل قطع المواد.
ضوابط أرضية المتجر التي تمنع عمليات الرفض الباهظة الثمن
ابدأ بتتبع المواد الواردة
لا يمكن لوحدة التشطيب أن تجعل السبائك المختلطة تبدو متطابقة. تعتبر شهادة المواد والسبائك والمزاج وإمكانية تتبع الدفعة أمرًا مهمًا عند التحكم في الأداء الميكانيكي أو تناسق الألوان. يمكن أن تستجيب الأسطح المصبوبة واللحامات ومعدن الحشو والمناطق الغنية بالنحاس والعيوب التي تم إصلاحها بشكل مختلف في نفس الحمام.
تثبيت سطح ما قبل الأنودة
أنودة يتبع السطح تحته. علامات القطع العميقة، والبقع المصقولة يدويًا، وتداخل الخرز، والوسائط المدمجة، والحفر غير المستوي يمكن أن تظل مرئية بعد الصباغة. حدد خشونة السطح المطلوبة أو العينة المرئية المعتمدة قبل الأكسدة، وليس بعد رفض الدفعة الأولى. ليكين دليل الميكانيكي لتشطيبات أسطح الألومنيوم يوضح كيف تتفاعل المعالجة المسبقة والملمس بالقطع.
إخفاء التصميم والأرفف في الجزء
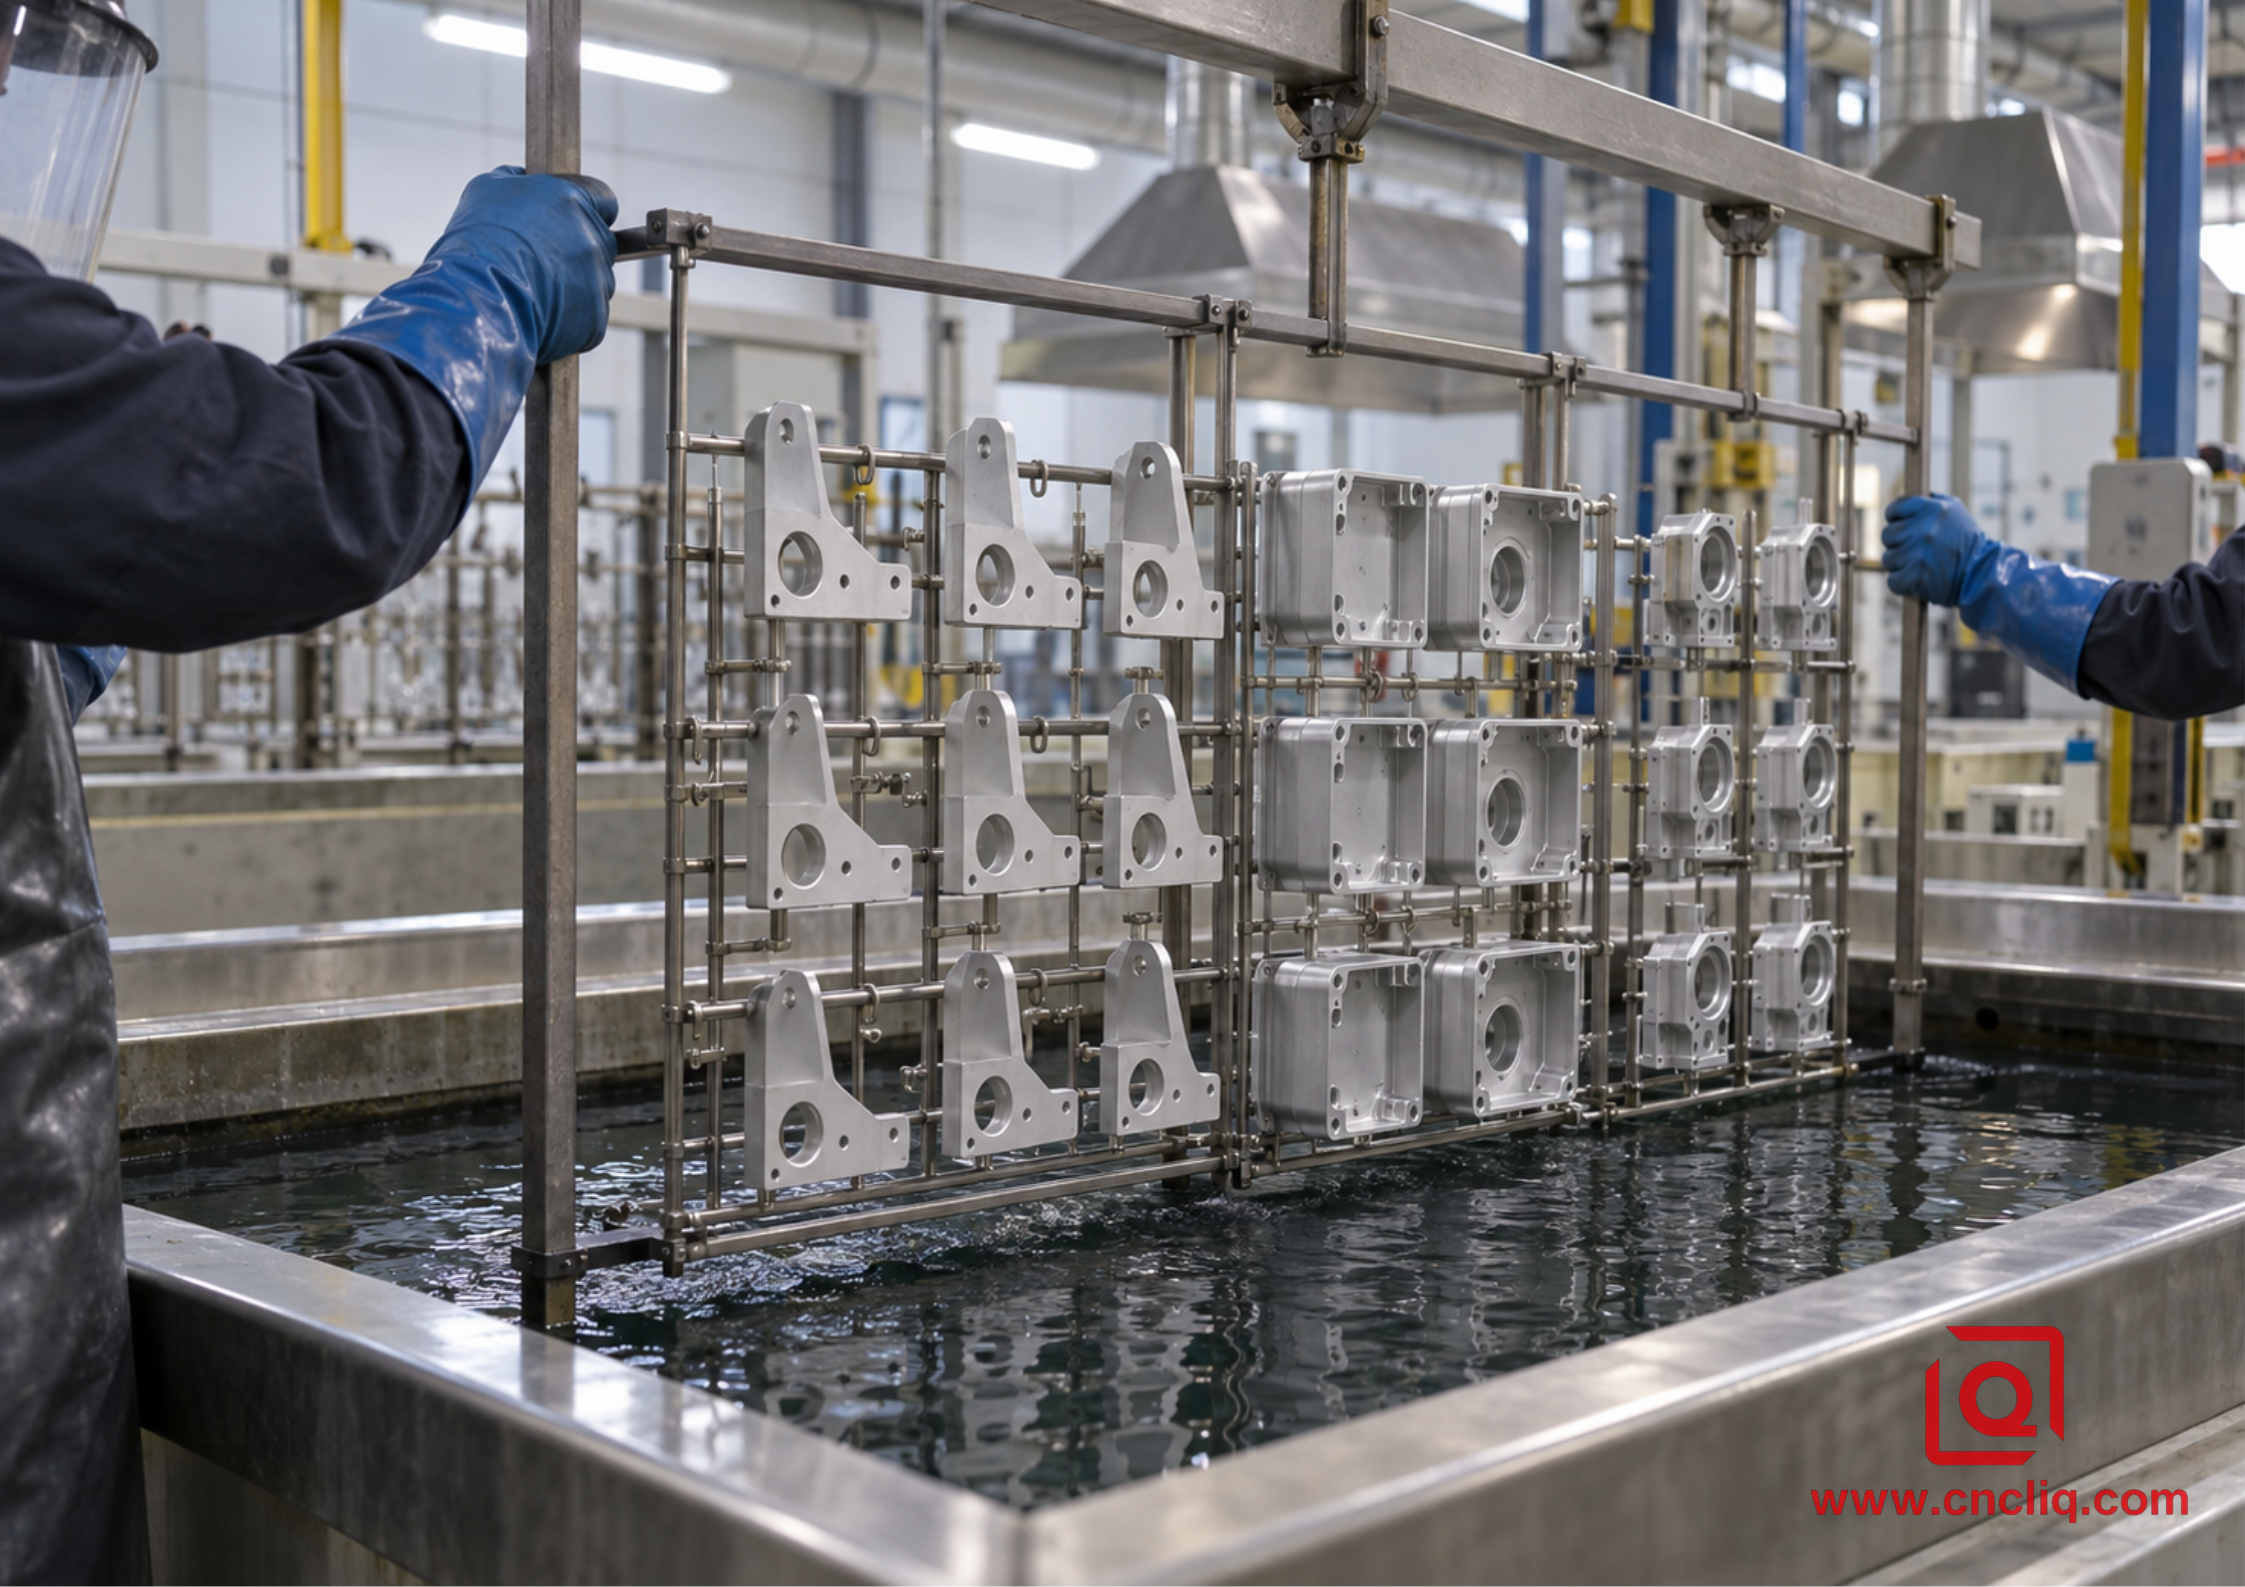
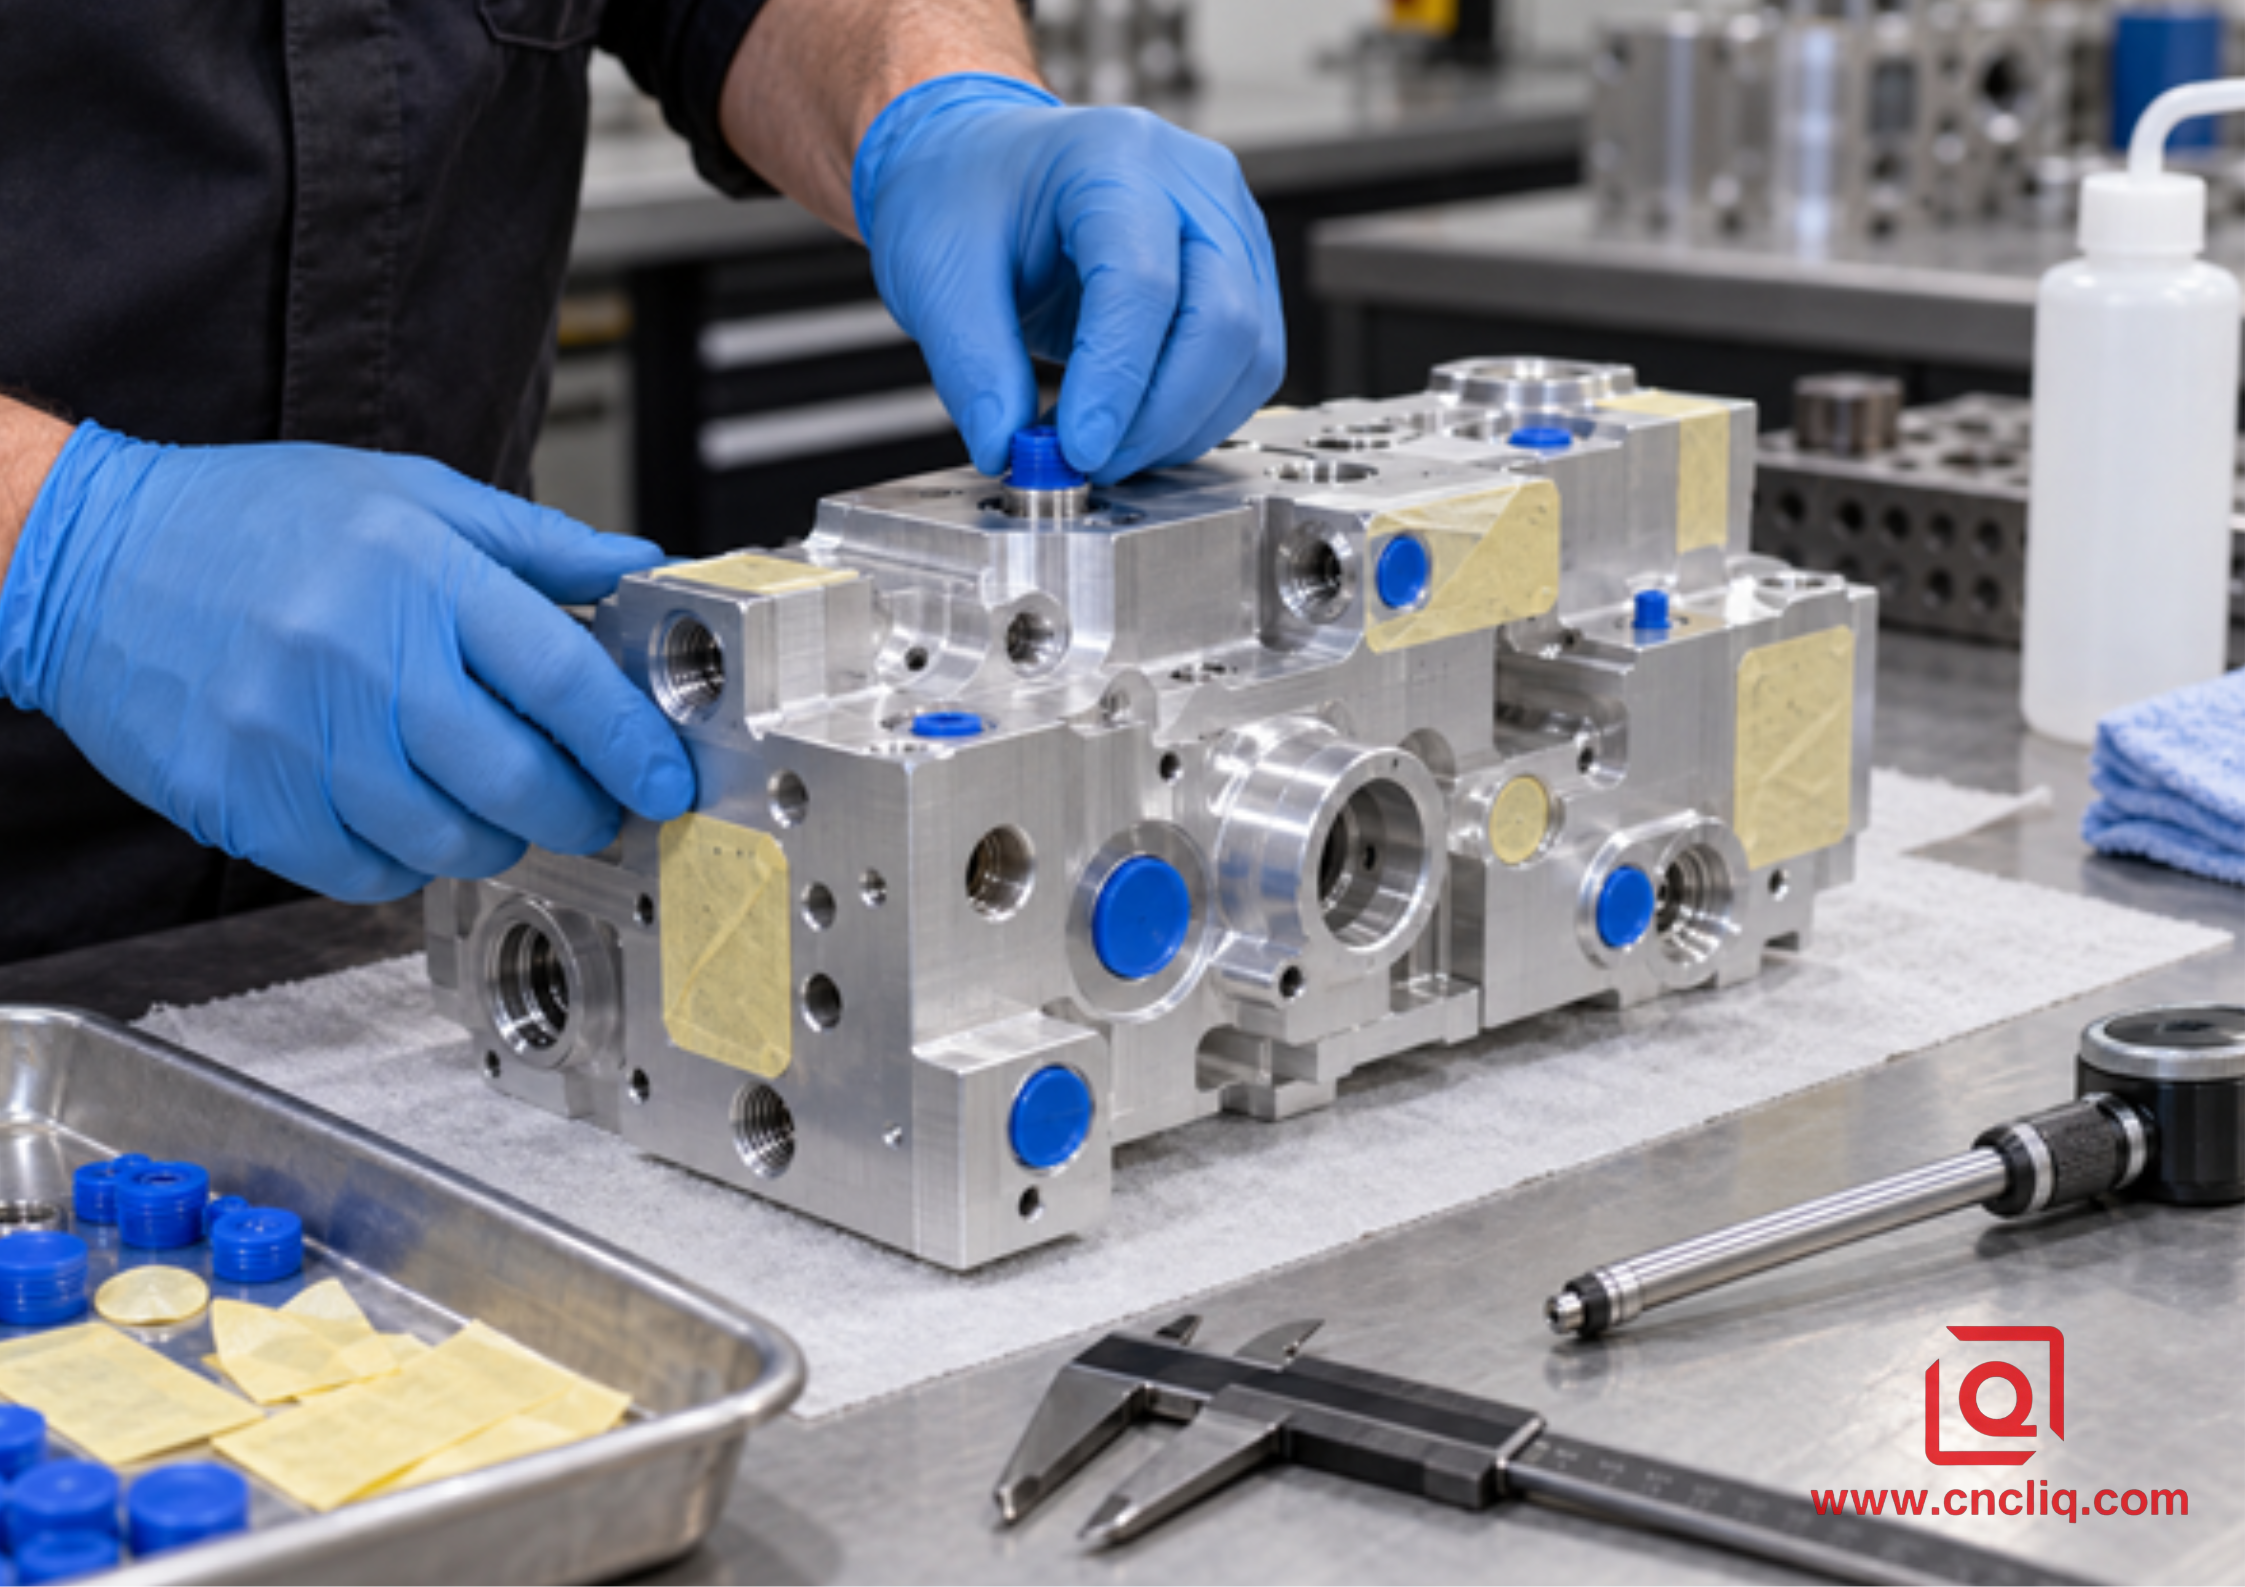
يحتاج كل جزء مؤكسد إلى اتصال كهربائي. يترك هذا الاتصال علامة محلية غير مطلية. ضعه في مكان مخفي وغير فعال ومعتمد. يمكن حماية الخيوط والتجويف بالمقابس. غالبًا ما تحتاج مناطق التأريض المسطحة إلى إخفاء القالب. تتطلب الممرات الداخلية المعقدة التخطيط للصرف والشطف وإطلاق الهواء. قم بتمييز هذه المناطق في CAD والرسم حتى لا يضطر عامل التقنيع إلى تفسير لقطة الشاشة.
افحص المتطلبات النهائية، وليس مجرد قسيمة مسطحة
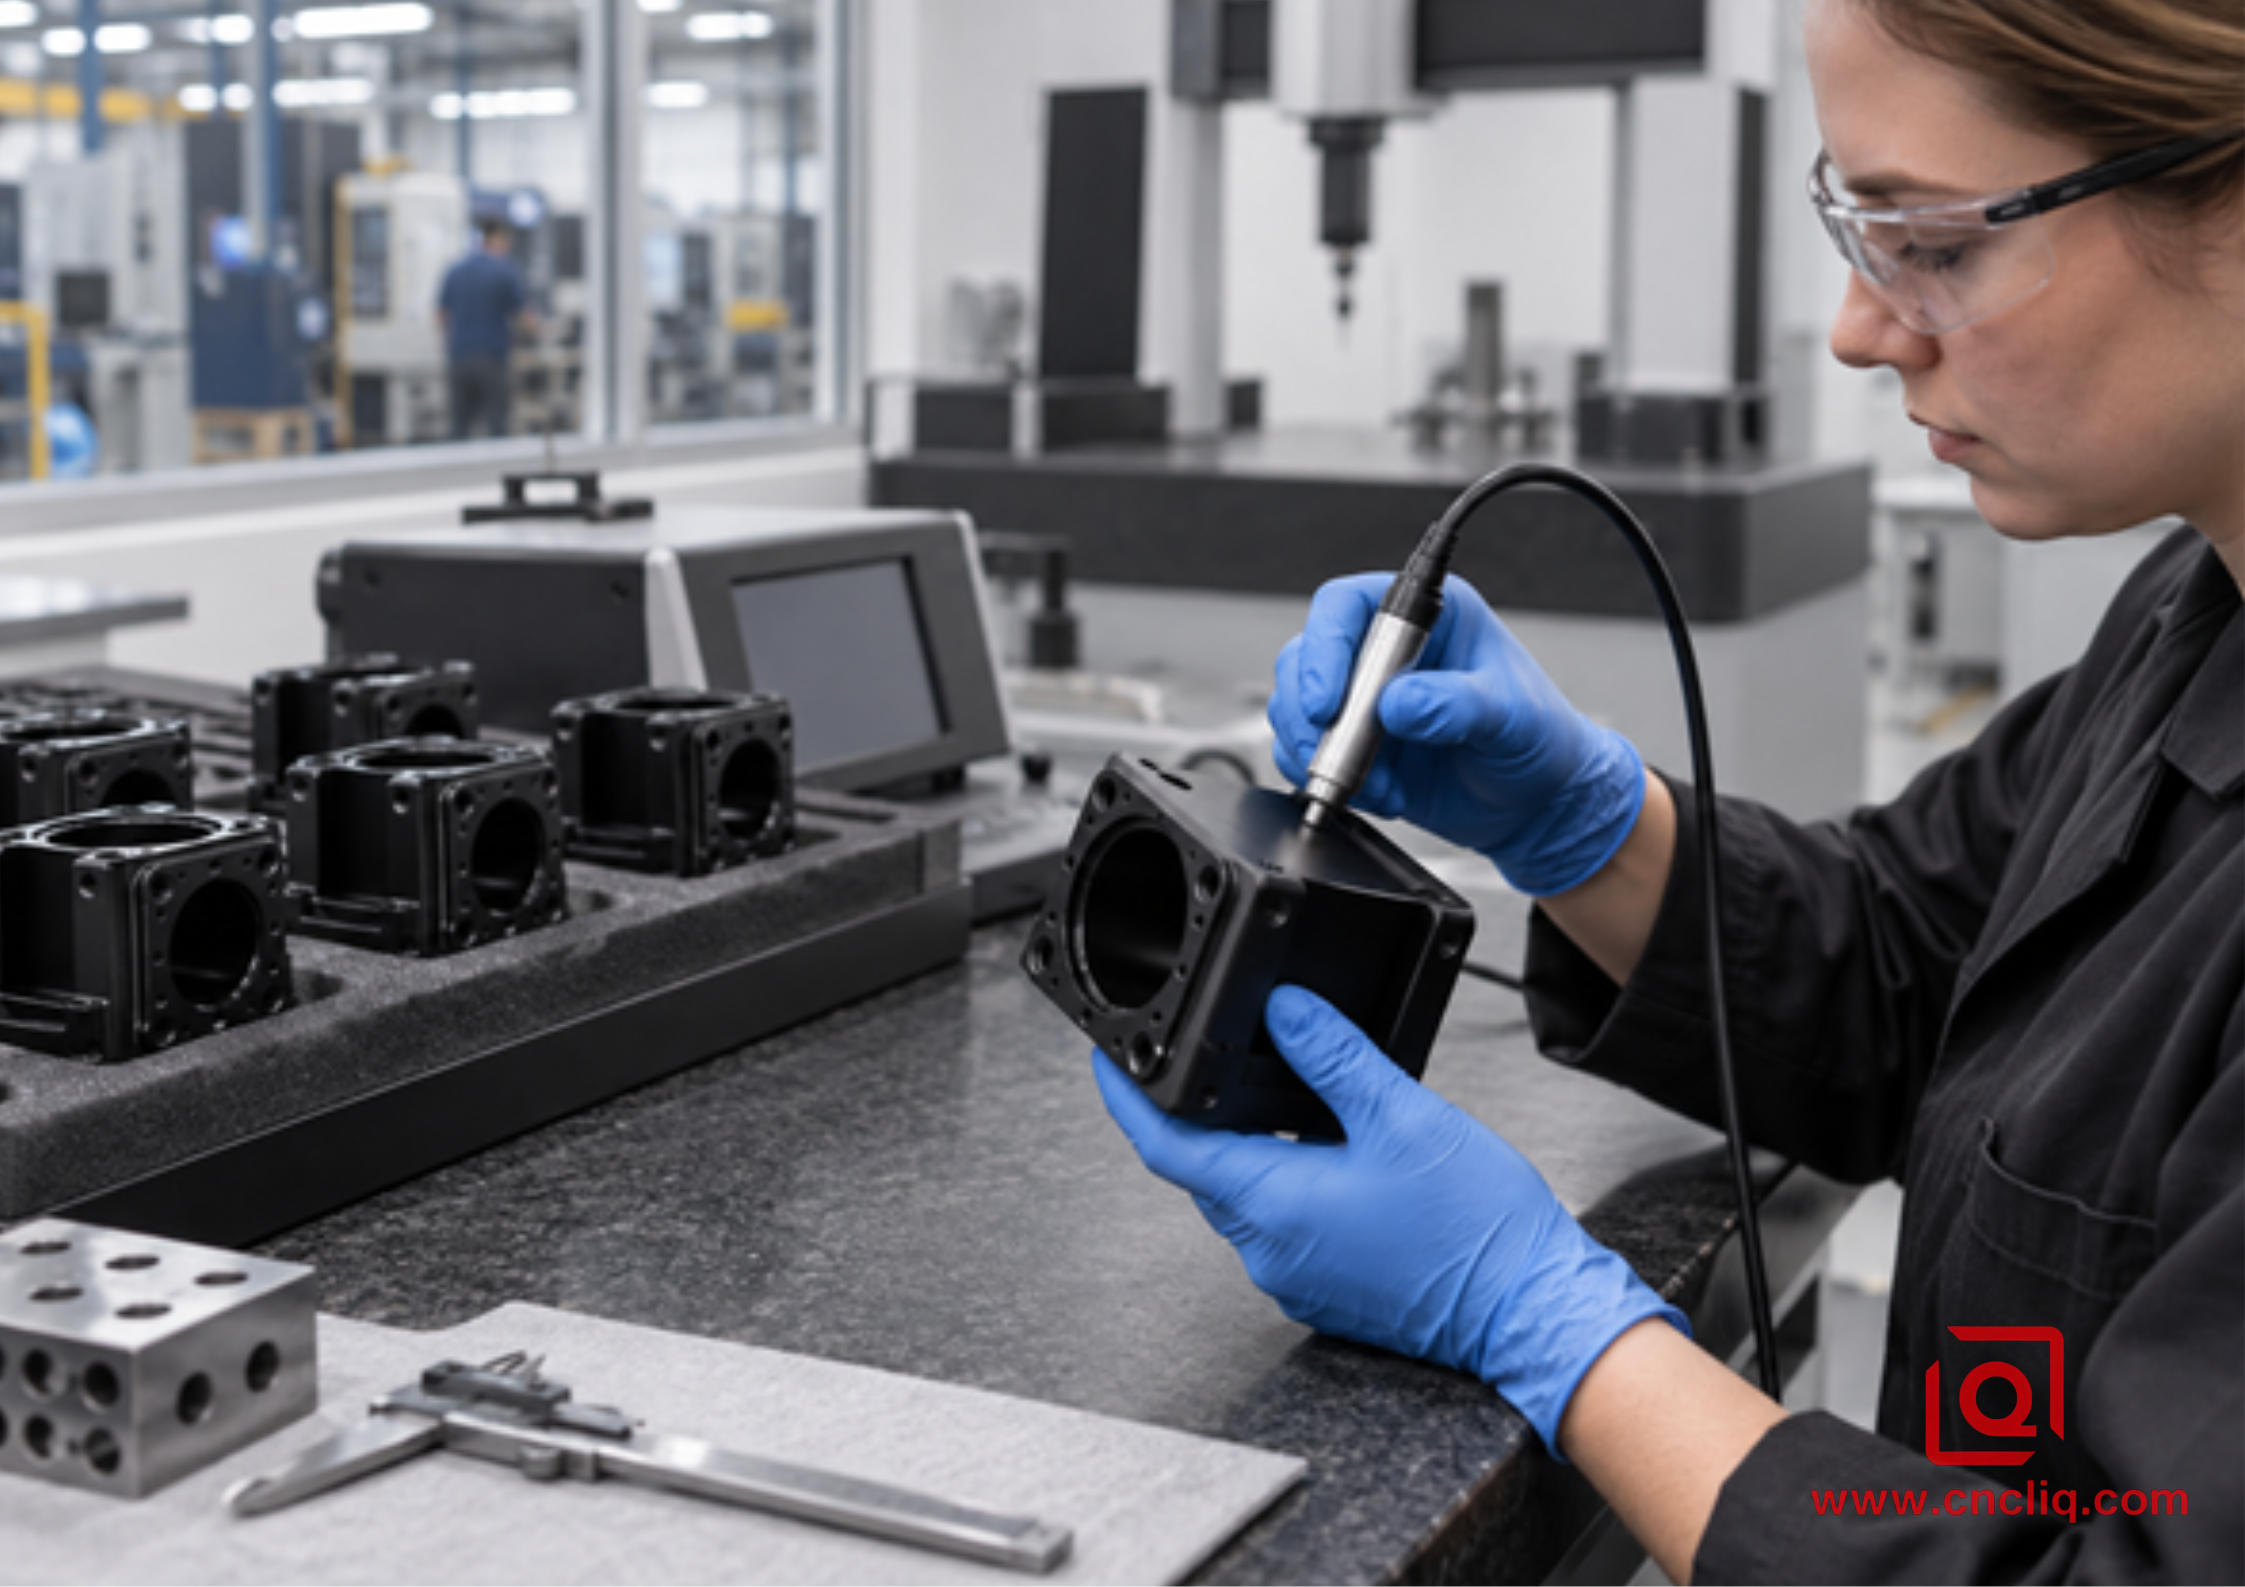
تساعد لوحة الشهود في إثبات التحكم في العملية، لكن جزء الإنتاج لا يزال يحمل مخاطر وظيفية. تحقق من التجاويف الحرجة بعد التشطيب، ومقاييس الخيوط، وأوجه الختم، ومناطق الروابط الكهربائية، وحدود الألوان، والحروق، وبقايا المسحوق، وعلامات التلامس، وتلف الطلاء. استخدم أساليب معايرة مناسبة لهذه الميزة. قم بتسجيل المواقع غير المطابقة بدلاً من الإبلاغ عن قيمة سُمك واحدة مناسبة من الوجه الأوسع.
حالة مركبة مجهولة: مشعب الألومنيوم الصلب المؤكسد
ما يلي هو مثال مركب مجهول المصدر تم إنشاؤه لإظهار سير عمل واقعي؛ ولا تحدد هوية عميل واحد أو تعد بنفس النتيجة لكل طلب.
احتاج مشتري الأتمتة الصناعية إلى مشعب هوائي مخصص 6061-T6 مزود بممرات متقاطعة ومنافذ M6 وتجويف تحديد موقع بقطر 8 مم ووجه منزلق مكشوف. تقرأ الملاحظة الأصلية فقط "أكسيد أسود صلب". تركت هذه الصياغة المعالج ليخمن المراجعة الحاكمة، والفئة، والسمك، وحالة الختم، وحدود التقنيع، وما إذا كان تجويف تحديد الموقع بُعدًا نهائيًا.
أثناء مراجعة سوق دبي المالي، قام الفريق بفصل المهام. يتطلب الوجه الخارجي والانزلاق اللون الأسود من النوع III Class 2 بسمك يوافق عليه المشتري. يجب أن يظل تجويف تحديد الموقع ضمن تركيبه المناسب بعد الانتهاء. لا تستطيع وجوه مقعد الصمام والخيوط المحددة تحمل تراكم الطلاء. تم تعيين رئيس مخفي كموقع اتصال الرف. رسم الرسم المنقح علامة على جميع الأقنعة وذكر أن الأبعاد الحرجة تنطبق بعد الأنودة.
أصبح مسار العملية: مخزون 6061-T6 المعتمد، والتصنيع الخام، وتثبيت الإجهاد حيثما يتطلب ذلك خطة القطع، والتصنيع النهائي مع السماح المتحكم فيه، وإزالة الأزيز الكاملة، والتنظيف المائي، والإخفاء والتوصيل، والأكسدة الصلبة، والصباغة والمعالجة اللاحقة المحددة، وإزالة القناع، وتنظيف القنوات، والتحقق من سمك الطلاء على أسطح الإنتاج التي يمكن الوصول إليها، وقياس الخيط والتجويف، وفحص CMM لبيانات الإسناد الحرجة، والمراجعة البصرية النهائية تحت الإضاءة المتفق عليها.
للحصول على مثال منتج يستخدم الهندسة ذات الصلة الوثيقة وقرارات الإنهاء، راجع Liqin's مشعب الألومنيوم المؤكسد المخصص باستخدام الحاسب الآلي . الدرس بسيط: يجب أن تكون وسيلة شرح الطلاء متصلة بملاءمة الجزء ومسار السوائل والاحتياجات الكهربائية وخطة الفحص. "الأسود المؤكسد الصلب" وحده لا يمكنه القيام بهذه المهمة.
كيفية اختيار النوع II أو النوع III لطلب عرض الأسعار
|
عامل القرار |
غالبًا ما يكون النوع الثاني مناسبًا عندما... |
النوع الثالث غالبا ما يكون مناسبا عندما ... |
|
الهدف الأساسي |
الحماية من التآكل، اللون، مقاومة المناولة العامة |
التآكل، التآكل، الاتصال المنزلق، الخدمة الثقيلة |
|
جزء نموذجي |
الإسكان، قوس، لوحة، مكون التصنيع باستخدام الحاسب الآلي التجميلية |
جسم الصمام، والدليل، والسكك الحديدية، والأجهزة المتعلقة بالمكبس |
|
مظهر |
خيارات أوسع لألوان الصبغة وتحكم أسهل في مستحضرات التجميل |
عادةً ما يكون مظهره أغمق وأكثر اعتمادًا على السُمك |
|
خطر الأبعاد |
معتدل، لا يزال مهمًا في النوبات والخيوط |
أعلى لأن الطبقة المحددة عادة ما تكون أكثر سمكًا |
|
قرار الختم |
مختومة بشكل شائع للتآكل والاحتفاظ بالصبغة |
يجب أن يتم اختياره وفقًا لأولويات التآكل والتآكل |
|
سائق التكلفة |
مطابقة الألوان، الإخفاء، الكمية المنخفضة، الرفض التجميلي |
السُمك، ووقت الاستحمام، والتبريد، والإخفاء، والاختبار، والطحن أو الشحذ بعد الانتهاء |
لا تختار حسب السعر وحده. إن السعر المنخفض ليس دائمًا هو الطريق منخفض التكلفة. يمكن أن يتآكل النوع الثاني في زوج الاتصال الخاطئ؛ النوع الثالث يمكن أن يحول الغطاء التجميلي البسيط إلى مشكلة تحمل. يحتاج الاقتباس المفيد إلى صورة الإنتاج: الطلب السنوي، وكمية الإصدار، وحجم الجزء، والسبائك، ووسائل الشرح النهائية، والأقنعة، والحد المرئي، وأوراق الاختبار، وطريقة التعبئة.
ما يجب إرساله مع RFQ
ضع هذه العناصر في الاستفسار الأول، وليس في المتابعة بعد التسعير:
• نموذج CAD ثلاثي الأبعاد ومراجعة الرسم ثنائي الأبعاد.
• سبائك الألومنيوم، والحالة المزاجية، وشكل المادة، ومتطلبات إصدار الشهادات.
• تحديد المواصفات الدقيقة ومراجعتها.
• نوع الأنودة، الطبقة، اللون، السمك، وحالة الختم.
• متطلبات الأبعاد قبل وبعد الانتهاء.
• خريطة الإخفاء والمناطق الموصلة والخيوط الموصولة وعلامات الحامل المسموح بها.
• مناطق التجميل، التشطيب السطحي، عينة الألوان، ومعايير العرض.
• مطلوب FAI، أو تقرير CMM، أو شهادة الطلاء، أو خريطة السُمك، أو دليل رش الملح، أو تقارير الاختبار الأخرى.
• كمية النموذج الأولي وكمية الإنتاج والتسليم المستهدف وقيود التعبئة والتغليف.
إذا كنت تختار بين الإنتاج ثلاثي المحاور، وخمسة محاور، والإنتاج بالدوران قبل عملية الأنودة، فإن دليل اختيار عملية OEM المخصص للألمنيوم يساعد على مطابقة الهندسة لمسار التصنيع. عندما يقوم الميكانيكي ومهندس التشطيب بمراجعة نفس الرسم مبكرًا، يجب التفاوض على أبعاد أقل بعد قطع الأجزاء بالفعل.
التعليمات
1. لماذا لا تزال طباعة MIL-A-8625 على الأجزاء الحالية؟
لا تزال الآلاف من الرسومات القديمة الخاضعة للرقابة تستخدم MIL-A-8625، لذلك لم يختف الاسم من المصانع. ومع ذلك، فإن DLA ASSIST تدرج MIL-PRF-8625F التعديل 2، بتاريخ 23 نوفمبر 2020، على أنه نشط. التحقق من السجل على العمل الجديد. في البرنامج القديم، احصل على موافقة كتابية قبل تغيير الملاحظة أو أساس التأهيل الخاص بها.
2. هل تعني الفئة 1 اللون الواضح والفئة 2 تعني اللون الأسود؟
لا. يخبرك الفصل ما إذا كان يتم استخدام الصبغة: الفئة 1 غير مصبوغة والفئة 2 مصبوغة. الأسود هو مجرد خيار واحد من الدرجة الثانية. قد يظل جزء الفئة 1 يظهر باللون الفضي أو الرمادي أو البرونزي أو الزيتوني، لذا يحتاج الحد التجميلي إلى أكثر من رقم الفئة.
3. هل يمكن للرسم حذف سمك أنودة؟
لا تتركه مفتوحًا عندما يعتمد الملاءمة أو التآكل على الأكسيد. يجب على المشتري ذكر سمك النوع الثالث، وينصح مجلس أنودة الألومنيوم بوضع سمك النوع الثاني على الرسم أو مستند الشراء. اختر القيمة المحيطة بالمهمة؛ يؤدي نسخ رقم منزل واحد على كل جزء إلى حدوث مشكلات ملائمة يمكن تجنبها.
4. هل يجب إغلاق الطبقة الصلبة من النوع الثالث؟
ليس تلقائيا. يمكن أن يؤدي الختم إلى تحسين أداء التآكل واحتباس الصبغة، ولكنه قد يقلل من أداء التآكل. تحديد الحالة المطلوبة بناءً على بيئة الخدمة وزوج التآكل ومواد التشحيم واللون واختبارات القبول؛ إذا كان الرسم صامتًا، قم بحله أثناء مراجعة العقد.
5. ما هي المعلومات التي تعطي أسرع اقتباس أنودة موثوق به؟
توفير السبائك والمزاج، ونموذج STEP، والرسم ثنائي الأبعاد الذي يتم التحكم فيه، ومراجعة المواصفات، والنوع، والفئة، واللون، والسمك، والختم، والأقنعة، ومتطلبات مستحضرات التجميل، والأبعاد الحرجة بعد الانتهاء، ووثائق الاختبار، وحجم الدفعة، والطلب السنوي. تتيح هذه الحزمة للشركة المصنعة عرض بدل التشغيل الآلي، والأرفف، والفحص، والتشطيب كمسار واحد يتم التحكم فيه بدلاً من إضافة المخاطر بعد التشغيل الآلي.
ملخص
ربما لا يزال المتجر يطلق عليه MIL-A-8625، في حين أن المستند النشط هو MIL-PRF-8625F التعديل 2. يحدد الطلب الموثوق النوع والفئة الصحيحة، ويذكر السُمك والختم عند الحاجة، ويتحكم في الإخفاء وعلامات الرف، ويحدد ما إذا كانت الأبعاد تنطبق قبل أو بعد الانتهاء، ويسمي الأدلة اللازمة للقبول. تعامل مع الأنودة كجزء من التصميم ذي الأبعاد والوظيفية - وليس كلون مضاف بعد التصنيع - ومن المرجح أن تصل أجزاء الألومنيوم جاهزة للتجميع.
معلومات الاتصال
شركة: نينغبو لي تشين الصناعة المحدودة
صيانة العملاء اليومية ودعم ما بعد البيع : خدمة@shturl. zhuwanying@cncliq.com
استفسار جديد والاقتباس ومناقشة الطلب : الأعمال@shturl. تشولي@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات الفنية ومواصفات المواد وتوصيات التصنيع وتفاصيل المعالجة السطحية المنشورة على هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يرجى ملاحظة أن الرؤى العامة للمدونة لا تحل محل الاتفاقيات الفنية الموقعة. نظرًا لأن الأجزاء المخصصة تختلف حسب أرقام حرارة المواد ومعايرات الماكينة والتفاوتات المحددة، فإن مواصفات جودة الربط تخضع فقط لرسومات CAD المعتمدة والعقود الموقعة وخطط الجودة الرسمية.
لقد تم إخفاء هوية جميع دراسات حالة العملاء الواردة في هذه المدونة وتعقيمها تمامًا. تعمل مقاييس الأداء وسير عمل التصنيع والصور المعروضة فقط على إظهار قدراتنا في التصنيع المخصص ولا تمثل معيارًا عالميًا واحدًا لجميع الطلبات.
فريق التصنيع Liqin
مبنية على 18 عامًا من الخبرة الهندسية الدقيقة، تقوم شركة Ningbo Liqin Industry بتصنيع مكونات معدنية عالية التحمل للأسواق العالمية المتطلبة. نعمل في مركز إنتاج مساحته 6500 متر مربع ومجهز بأكثر من 150 آلة، تعمل بأربعة وخمسة محاور التصنيع باستخدام الحاسب الآلي ، وتصنيع الآلات الدورانية، والبثق البارد، وصب القوالب بالضغط تحت سقف واحد. يتيح لنا هذا الإعداد إدارة المشاريع بسلاسة، ونقل الأجزاء من مفاهيم CAD الأولية مباشرة إلى الشحنات النهائية.
نحن نتعامل مع مراقبة الجودة دون أي تنازلات. نحن نتعامل مع التفاوتات الصارمة مع الانضباط الهندسي الذي يتطلبه. مدعومًا بشهادات ISO 9001 وISO 13485 وIATF 16949، يقوم مهندسو ضمان الجودة لدينا بإجراء فحوصات IPQC وFQC وOQC الصارمة على كل دفعة إنتاج واحدة. بدءًا من رسم خرائط أبعاد CMM والتنميط البصري وحتى اختبار الصلابة ورش الملح، فإننا نتحقق من صحة مواصفاتك الهامة مقدمًا - بحيث تتلقى مكونات جاهزة للإسقاط دون أي مشاكل في التجميع أو توقف الخطوط المكلف. علاوة على التصنيع، يمكنك الاعتماد علينا في أوقات الاستجابة لمدة ساعتين لطلبات عروض الأسعار الجديدة، والدعم المباشر لأخذ عينات النماذج الأولية، وشحن الصادرات بسلاسة عبر أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. زيارة موقعنا على الانترنت أو اتصل بنا مباشرة للحصول على عرض أسعار تنافسي!
