 العربية




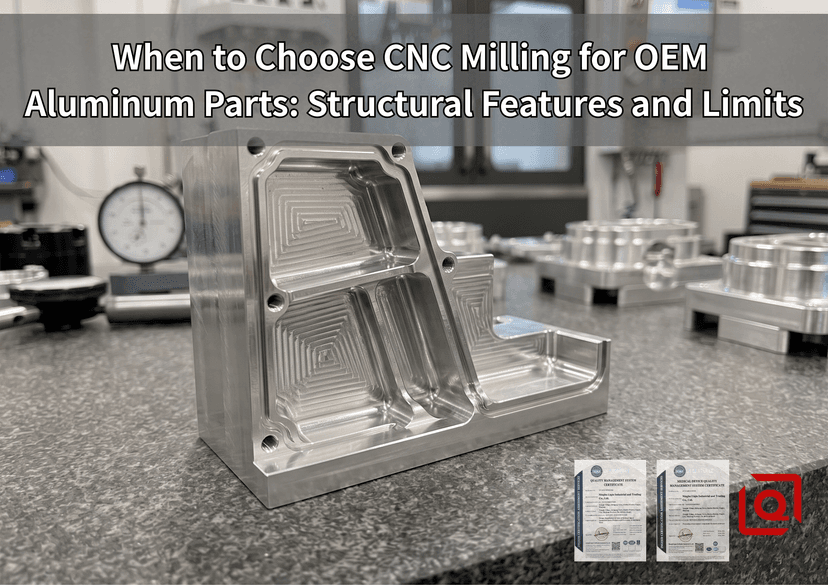
تبدو زوايا المسودة مرتبة على شاشة CAD. بعد ذلك، يقوم متجر صب القوالب الخاص بك بشحن الأجزاء التجريبية الأولى، وستجد مسامية الغاز على طول الوجه مباشرةً حيث تحتاج الفتحة العمياء M4 إلى التنصت. أو يتصل بائع البثق الخاص بك للإبلاغ عن أن الشكل غير المستوي يلتوي من طاولة التبريد مثل القشرة المجففة.
عادةً ما تكون هذه هي اللحظة المحددة التي تتجه فيها الوظائف الميكانيكية المخصصة مباشرةً إلى حجرة الطحن باستخدام الحاسب الآلي.
نادرًا ما يكون اختيار البليت بدلاً من الصب يتعلق بما إذا كان المغزل يمكنه دفع الأداة عبر الألومنيوم. تقوم مراكز التصنيع الحديثة بمضغ المعدن طوال اليوم. يعتمد القرار الحقيقي على الهندسة الجزئية، وأهداف الصلابة، واحتياجات إحكام الضغط. تعمل الأجزاء المسننة من لوحة 6061-T6 المدرفلة أو كتل 7075 المطروقة على قطع فراغات الانكماش، وجيوب الغاز، وشوائب الخبث قبل أن يلمس الفلوت الواحد المخزون الخام.
إليك ما يحدث على أرضية المتجر عندما تصطدم فيزياء القطع وضغط التثبيت وهندسة الأجزاء ببعضها البعض.
1. الهندسة التي تتطلب استخدام مادة خام فوق المعدن المصبوب
تكره المسابك ومصانع البثق سمك الجدار غير المتساوي. ينكمش الألمنيوم المنصهر عندما يبرد داخل الأدوات الفولاذية. يقوم هذا الانخفاض الحراري بسحب جيوب الحوض إلى أقسام ثقيلة ويحبس بثور الهواء بجوار أضلاع التبريد الرقيقة. تتجنب عمليات السحب بعض هذه الفراغات، ولكنها تحبس تصميمك داخل ملف تعريف ثابت على طول محور مستقيم واحد.
يقوم الطحن باستخدام الحاسب الآلي بقطع قطع الخام الصلبة دون مقاومة انكماش التبريد.
+-------------------------------------------------------------------------+
| GEOMETRIC FEATURE ROUTING GUIDE |
+------------------------------------+------------------------------------+
| OPTIMAL FOR CNC MILLING | POOR FIT FOR CNC (RETHINK DFM) |
+------------------------------------+------------------------------------+
| Deep, pocketed rib networks | Sharp square internal corners |
| Stepped multi-plane sealing faces | High aspect-ratio thin webs (>10:1)|
| Off-axis bore patterns | Curved undercut cavities (blind) |
| Asymmetric wall thicknesses | Extremely deep micro-channels |
+------------------------------------+------------------------------------+
جيوب عميقة وأضلاع صلبة
عندما تحتاج قاعدة التركيب الضوئية أو الهيكل المحمول بالهواء إلى الصلابة دون وزن ساكن، يقوم المصممون بإزالة المعدن من اللوحة الصلبة. ما تبقى هو شبكة متكاملة من الأضلاع الرفيعة المحيطة بالجيوب العميقة.
يكافح قالب المسبك لدفع المعدن المنصهر عبر فجوات طويلة وضيقة. يبرد المعدن مبكرًا، أو يتضور جوعًا في أطراف الأضلاع، أو يسحب الأرض من سطحها أثناء انكماشها. يعمل مغزل الطحن الصلب الذي يدير مسارات الأدوات الديناميكية على مضغ تلك الجيوب العميقة بشكل نظيف، مما يترك قوة عالية دون تجاويف مخفية.
ومع ذلك، يتم تطبيق حدود أرضية المتجر بمجرد انخفاض عمق الجيب بمقدار بوصة واحدة:
-
انحراف تراكب الأداة: عندما تبرز مطحنة نهاية أكثر من ثلاثة إلى أربعة أضعاف قطر ساقها، فإن أحمال القطع تدفع الطرف إلى الجانب. يصرخ القاطع ويقطع المزامير ويترك ثرثرة لوح الغسيل عبر أرضية الجيب.
-
مسامير المشاركة الرأسية: إذا كان نصف قطر الزاوية الداخلية يتطابق مع نصف قطر القاطع، فستقفز منطقة تلامس الأداة بشكل مفاجئ. تسحب الأداة نفسها مباشرة إلى المخزون، وتقفز عن المسار وتحفر الجدار. قم دائمًا بسحب نصف قطر الزاوية أكبر قليلاً من نصف قطر القاطع المخطط بحيث تدور الأداة حول المنعطف بسلاسة.
مستويات الإسناد المتدرجة ومسارات الحلقة O
غالبًا ما تحمل أغلفة المستشعرات متعددة المحاور ثلاثة أو أربعة وجوه تثبيت، ومسارات على شكل حرف O، وفتحات دبوس وتد يجب أن تظل مربعة ضمن أجزاء من الشعر.
تتوسع قوالب صب الفولاذ وتتآكل وتتحول بعد آلاف الطلقات. شرائح القالب تطور اللعب. يجبرك هذا الانجراف على تحميل الصب الخام في أداة CNC على أي حال فقط لتصحيح الوجوه المهمة. بالنسبة للرحلات القصيرة والمتوسطة الحجم، تخطي القالب وقطع كل شيء مباشرة من كتلة صلبة على قطعة جدول 5 محاور يوفر أسابيع من أعمال التركيب ويتجنب خطوات الأداة غير المتطابقة.
2. فيزياء أرضية المتجر: كيف تتراجع القواطع
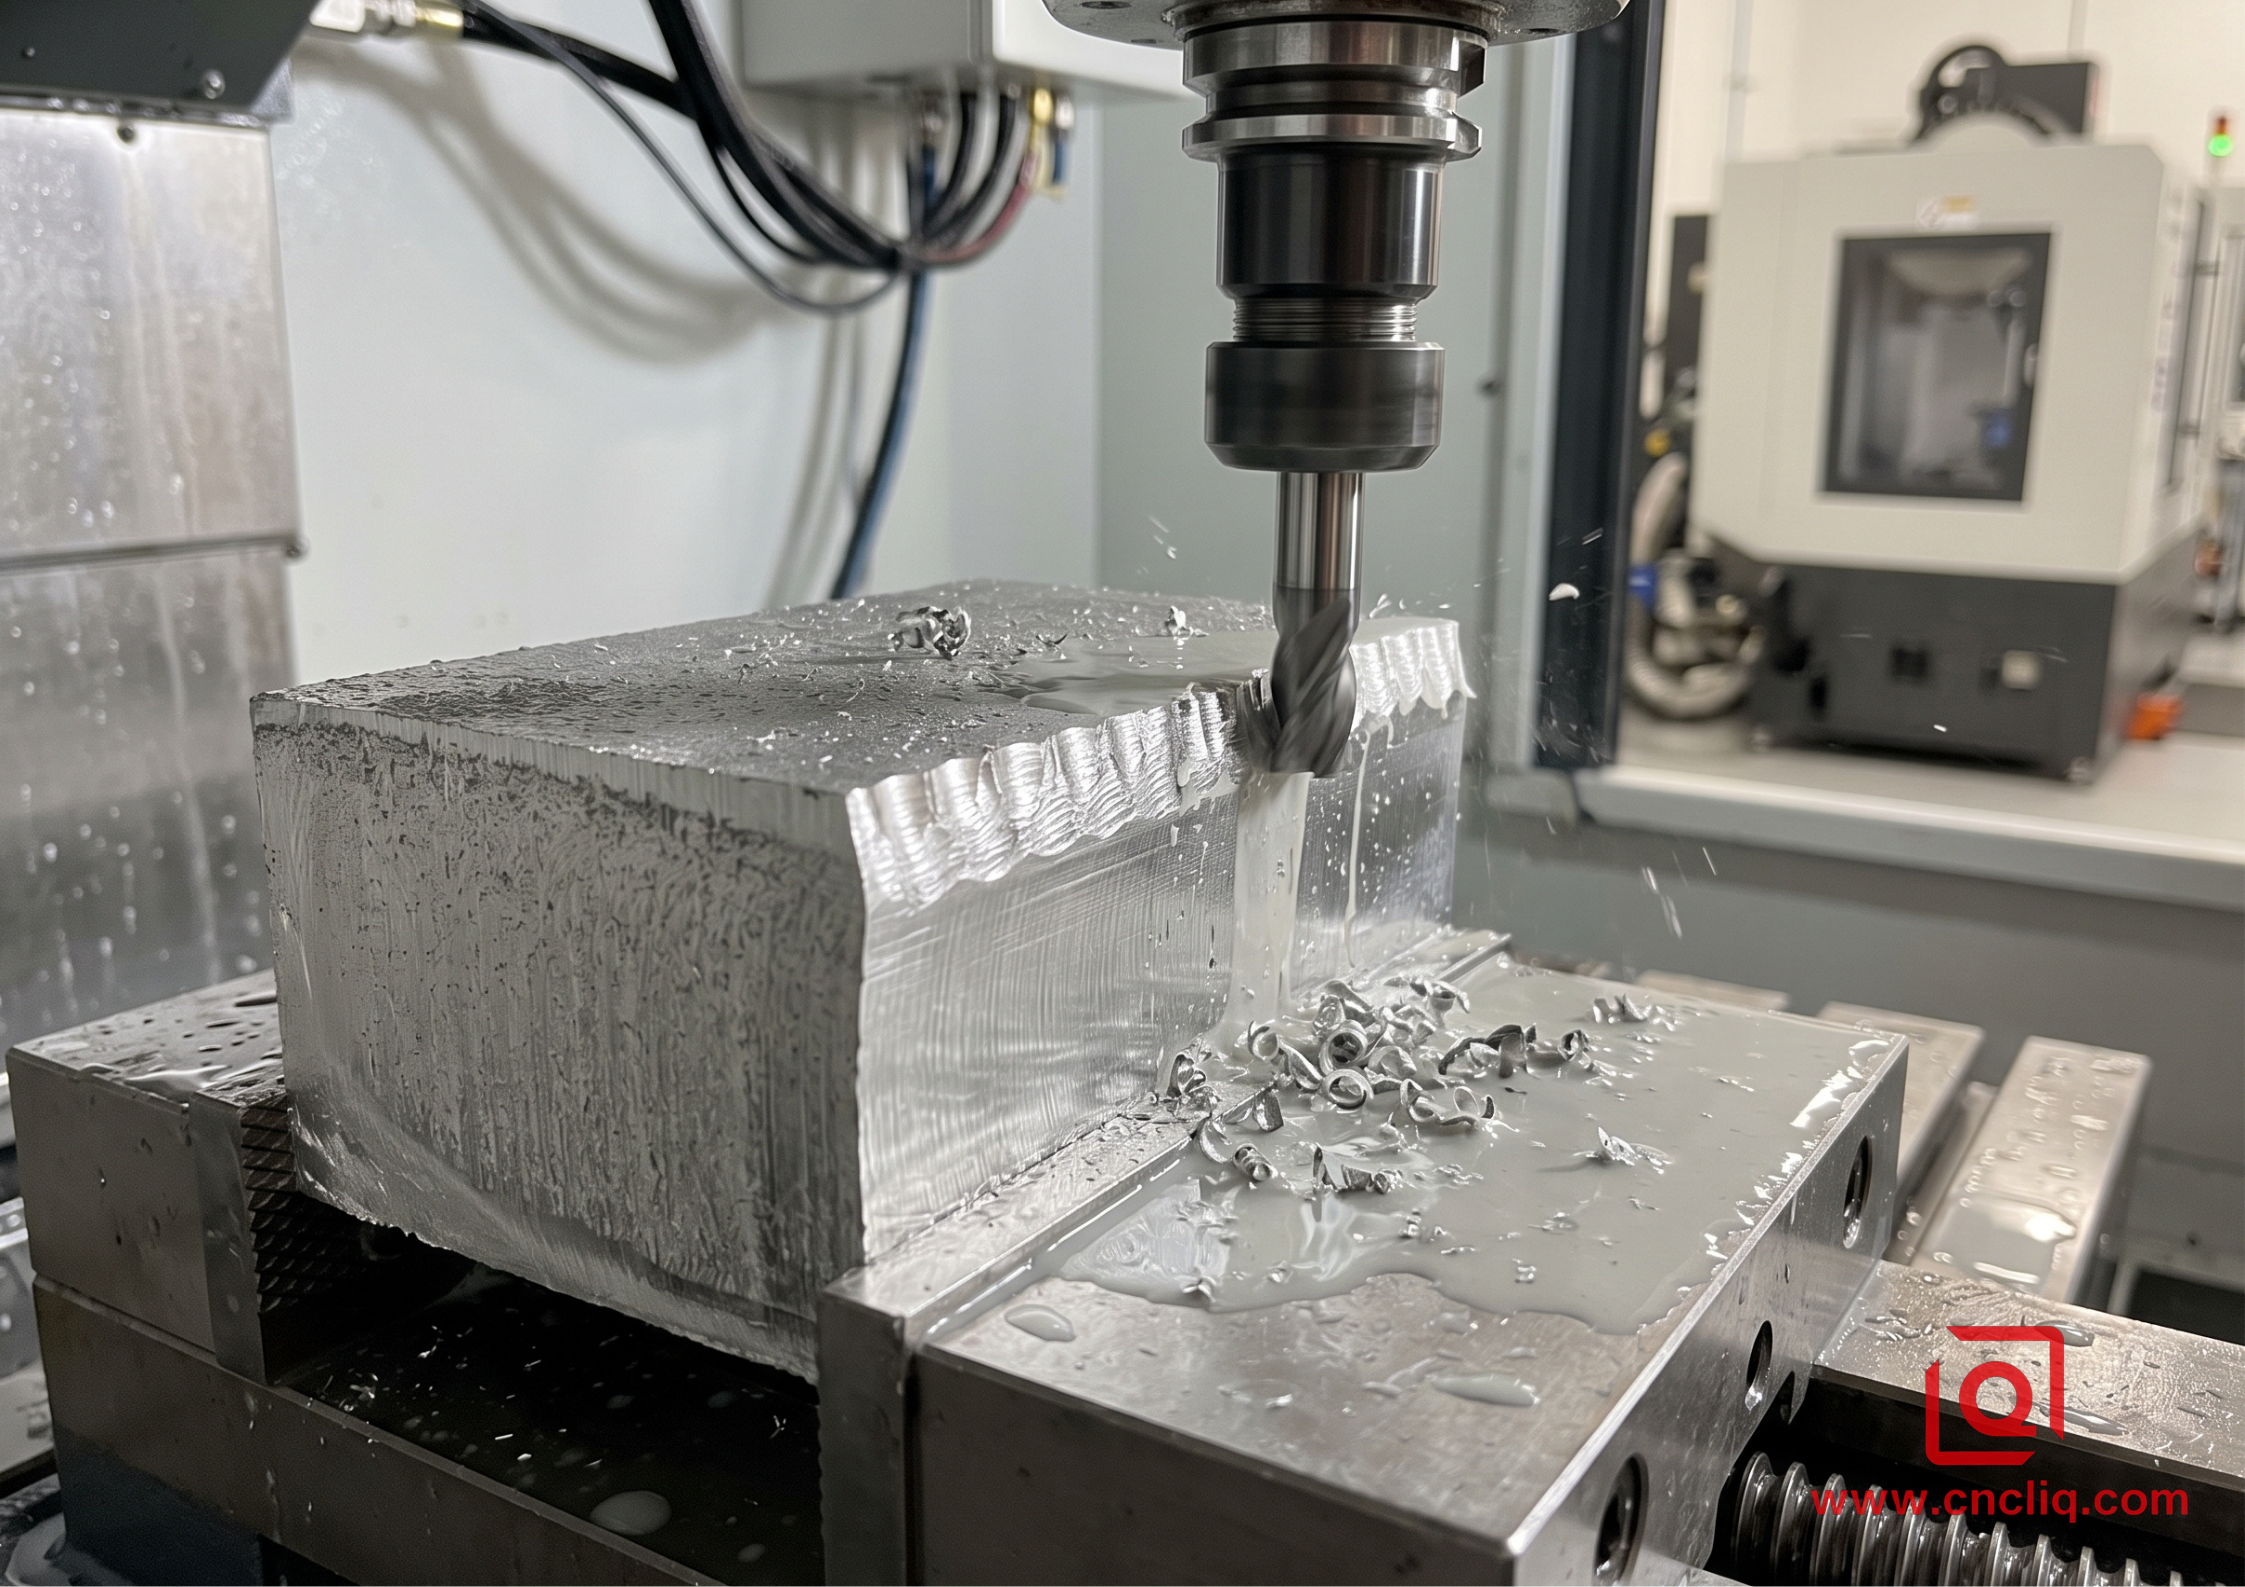
إن طحن الألمنيوم ليس بمثابة ممر مفتوح للآلة مهما كانت الخطوط التي تضعها في CAD. تدور المطاحن الطرفية المصنوعة من الكربيد الصلب بسرعة، وتعمل بشكل ساخن، وتدفع الأحمال الجانبية ضدها شبكات رقيقة ، وتخلص من أكوام الرقائق التي تحتاج إلى مساحة للتخلص منها.
عتبة الجدار الرقيق
احلق ضلعًا رأسيًا قائمًا بذاته رفيعًا جدًا، وستقوم مزامير القطع بدفع الألمنيوم بعيدًا في كل دورة. يطن الجدار مثل الشوكة الرنانة. يصبح السطح خشنًا ومتقصفًا، وتتجعد الشفة العلوية في اللحظة التي تقوم فيها بفك الرذيلة.
 WALL DEFLECTION UNDER CUTTER LOAD

 Cutter Path --->
 [===Tool===]
 ||
 || <-- Side load pushes thin rib outward
 \/
 | | |
 | | / <-- Vibration / deflection causes chatter and taper
 | | /
 | |/
 +=====+ <-- Rigid base plate
-
الأضلاع المدعومة: تظل الأضلاع المربوطة بالجدران المتقاطعة أو الحواجز الخارجية صلبة بدرجة كافية لتقطيعها إلى شبكات رفيعة بأمان.
-
الجدران الكابولية: إذا كان الضلع الرفيع يقف بمفرده دون تدعيم متقاطع، فاجعل سمكه أوسع.
-
نسب الارتفاع إلى العرض: بالنسبة للجدران الطويلة، قم بتحريك السُمك للخارج نحو لوحة القاعدة، أو قم بالتنحي عن الممرات الخشنة بحيث يدعم المخزون غير المقطوع الجانب الخلفي حتى يؤدي القطع النهائي إلى مسح الملف الشخصي.
الشرائح الداخلية ومصيدة الزاوية المربعة
لا يمكن للمطحنة المستديرة أن تقطع زاوية داخلية حادة بزاوية 90 درجة. إنه يترك دائمًا قوسًا يتوافق مع نصف قطره.
عندما يجب أن تسقط كتلة تزاوج مربعة في الجيب، فإن صياغة الزوايا الداخلية الحادة تترك المتجر مع عدد قليل من الخيارات الجيدة. يجب على المشغل التبديل إلى الثقالة الثانوية EDM، أو التثقيب، أو المطاحن النهائية الصغيرة التي تأخذ تمريرات صغيرة. إن إضافة زاوية إغاثة - تسمى غالبًا زاوية عظم الكلب أو زاوية عظم T - تتيح للقاطع القياسي مساحة واضحة لحافة التزاوج دون تمديد أوقات الدورات.
القواعد الأساسية لميزات الجيب والجدار
يوضح الجدول أدناه نقاط الألم الهندسية القياسية على أرضية المتجر، موضحًا ما يحدث عندما تتجاوز الأبعاد حدود الأداة وما هي تعديلات التصميم التي تحافظ على سير الإنتاج بشكل نظيف.
| نوع الميزة | الهندسة المحافظة | الحد العدواني | وضع الفشل عند الإفراط في تمديده | أوصى متجر فيكس |
| فيليه عمودي داخلي | نصف القطر > = 0.35x عمق الجيب | نصف القطر <0.15x عمق الجيب | ثرثرة القاطع، وكسر الأطراف، والتلاعب في القمم | قم بتكبير نصف القطر للسماح للمطاحن النهائية بالزاوية بسلاسة دون دفن المزامير |
| سمك الجدار المدعوم | السُمك >= 0.10x ارتفاع الجدار | سمك <0.05x ارتفاع الجدار | علامات الرفرفة، وتناقص الجدار، وانجراف الأبعاد تحت الحمل | اربط الأطراف الحرة في أضلاع عرضية أو قم بتحريك سمك الجدار نحو الأرض |
| جدار ناتئ | السُمك >= 0.15x ارتفاع الجدار | سمك <0.08x ارتفاع الجدار | موجات الثرثرة، حواف علوية ملتوية بعد فك المشبك | قم بإضافة مجمعات متقاطعة، أو قم بتقليل تنحي القاطع، أو قم بإسقاط معدل التغذية |
| عمق الصنبور الموضوع | 1.5x إلى 2.0x قطر الترباس | > 3.0x قطر الترباس | ربط الصنبور، الصنابير المكسورة في الثقوب العمياء، تعبئة الرقائق | اقتطاع عمق فتحة الصنبور؛ خيوط الألومنيوم تنتج قوة الانسحاب في وقت مبكر |
| نسبة العرض إلى الارتفاع للجيب العميق | العمق <= 3.0x قطر القاطع | العمق> 5.0x قطر القاطع | إعادة قطع الرقاقة، وانحراف الأداة الشديد، والقواطع المحترقة | نصف قطر أرضية الجيب المفتوح؛ الانتقال إلى أدوات الطحن عالية التغذية أو أدوات الرقبة الطويلة |
| أرضية الغدة الدائرية | أرضية مسطحة بنصف قطر الزاوية | أرضية مسطحة ميتة ذات زاوية حادة | نتوءات حافة الغدة، وقطع الأختام المرنة أثناء التثبيت | حدد فاصلًا صغيرًا في الزاوية السفلية للتخلص من نتوءات القاطع |
3. دراسة الحالة: التسريبات والاعوجاج في حاوية LiDAR
واجه أحد عمال إنشاء التشغيل الآلي للمصنع مشكلة مع الغلاف الواقي المصنوع من الألومنيوم بتقنية LiDAR. لقد احتاجوا إلى 350 وحدة إنتاج للنشر الميداني.
+-------------------------------------------------------------------------+
| CASE STUDY: LIDAR SENSOR HOUSING |
+----------------------+--------------------------------------------------+
| Raw Material | 6061-T651 Rolled & Stretched Plate |
| Overall Envelope | 185 mm x 140 mm x 68 mm |
| Main Sensor Bore | 42.000 mm diameter (+0.012 mm / -0.000 mm) |
| Perimeter O-Ring Seal| Flatness within 0.025 mm across main deck |
| Primary Failure Mode | Die casting gas leaks; billet warpage on roughing|
+----------------------+--------------------------------------------------+
حيث فشلت خطة الصب
اختار العميل في الأصل قالب صب عالي الضغط للحفاظ على أسعار القطع منخفضة. بدت الأجزاء مقبولة حتى قام طاقم التجميع بفحص الفراغ العميق عبر أخدود الختم المحيطي.
هسهس الهواء مباشرة من خلال المسامية المجهرية المختبئة تحت الجلد المصبوب. علاوة على ذلك، أدى حفر ثقوب العدسات والنقر عليها إلى اختراق بثور الغاز، مما أدى إلى تمزيق الخيوط وإلغاء الأجزاء أثناء التجميع النهائي.
انتقال البليت والصداع الطازج
تخلى الفريق عن القوالب المصبوبة ونقل الهيكل إلى لوحة 6061-T6 المدرفلة. أدى هذا التغيير إلى حل مشكلة المسامية وأحكم إغلاق غرفة التفريغ.
ومع ذلك، فإن استخراج التجويف الرئيسي العميق أثار صداعًا مختلفًا. انحنت لوحة القاعدة بأكثر من عُشر ملليمتر بمجرد تحريرها من فكي الرذيلة. عندما تقوم بالتقطيع عبر لوحة ملفوفة قياسية، فإنك تقطع أشرطة الشد والضغط المحبوسة من الدرفلة الساخنة والتبريد. يرتاح المعدن المتبقي ويتجعد مثل شريحة البطاطس. كما كانت المطاحن النهائية بعيدة المدى تصدر صريرًا داخل التجويف العميق، مما يترك علامات خشنة على الجدران.
استعادة أرضية المتجر
قام مهندسو التصنيع بتعديل العملية خطوة بخطوة:
-
تغيير المواد: قام المتجر بإسقاط لوحة T6 القياسية واشترى مخزون 6061-T651 المخفف من الضغط والمطابق للمواصفة ASTM B209. يؤدي التمدد الميكانيكي المطبق بعد الإخماد إلى إزالة معظم الضغوط المتبقية المحبوسة.
-
الخام والاسترخاء: تمزيق ممر طحن عالي الكفاءة ما يقرب من تسعين بالمائة من النفايات المعدنية، تاركًا جلدًا نصف ملليمتر في كل مكان.
-
تحرير الفك: قام المشغل بفك الرذيلة، مما سمح للجزء الدافئ بالحركة والتحرك والاسترخاء مرة أخرى إلى درجة حرارة الغرفة.
-
تشطيب الفك الناعم: تم تثبيت الجزء بفك ناعم من الألومنيوم مخصص عند عزم دوران خفيف. قام رأس ممل دقيق بإنهاء تجويف السجل البصري بالحجم الدقيق، في حين قامت أداة التشطيب متعددة المزامير بتمريرة خفيفة عبر مسار الختم.
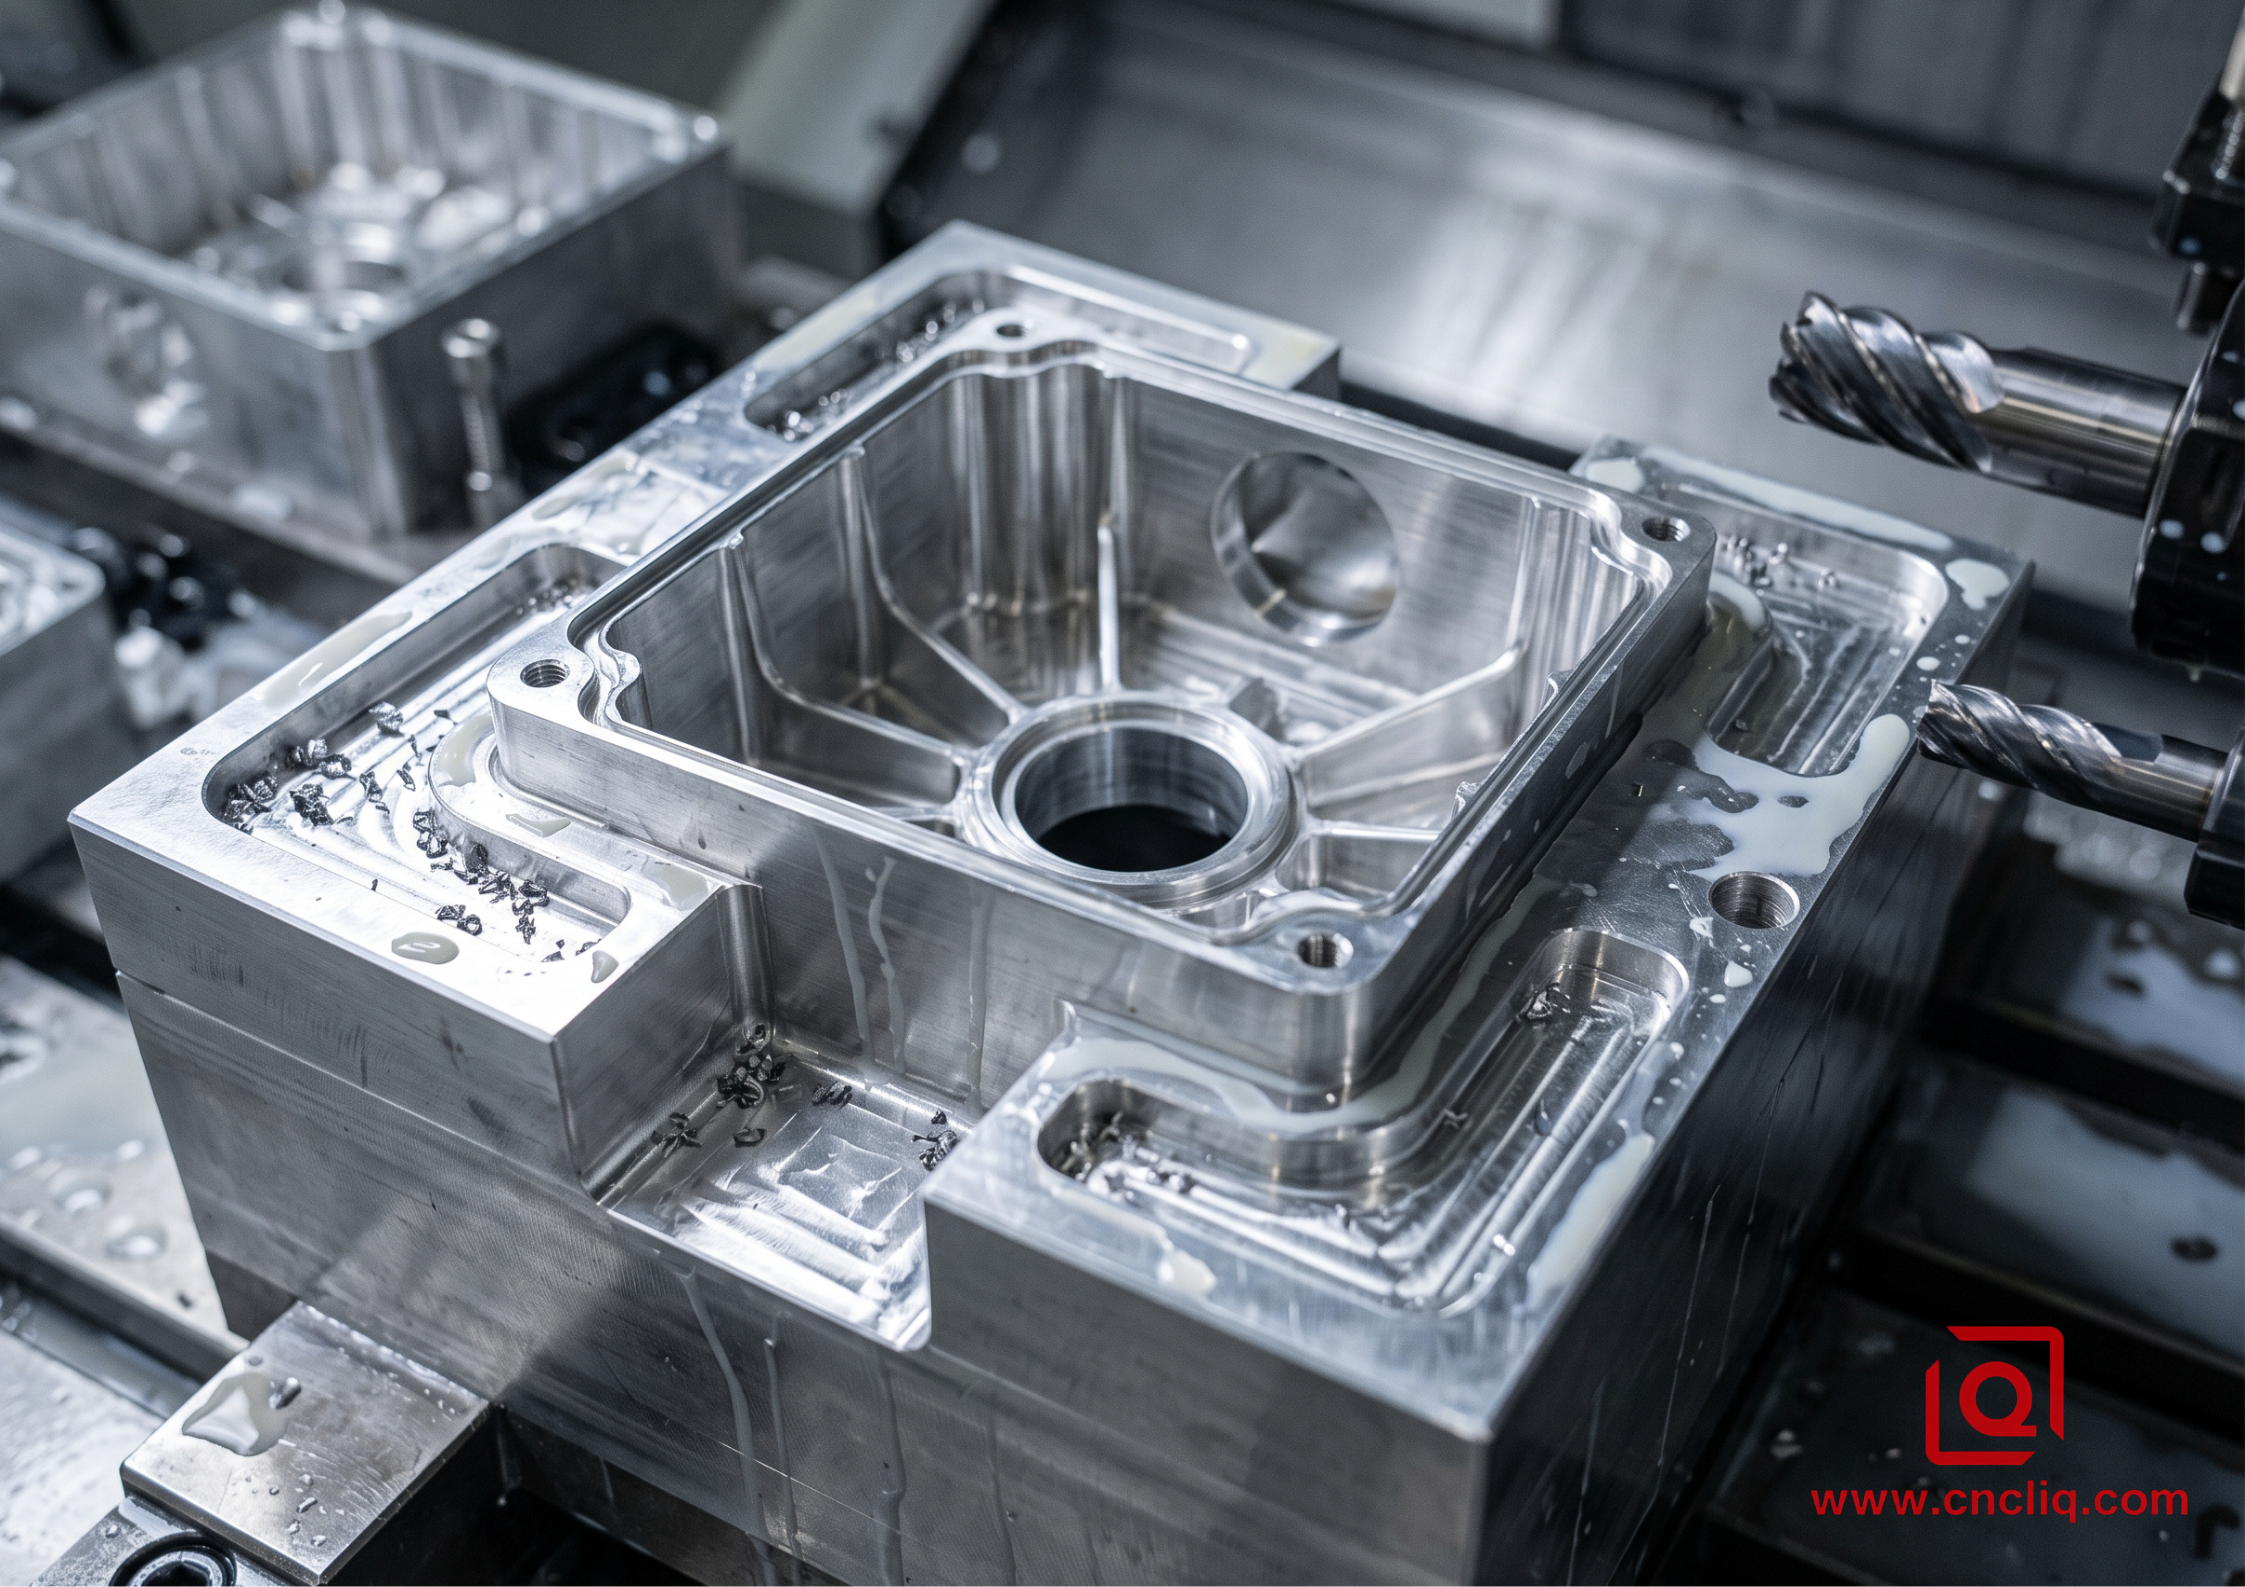
قدم الإعداد المنقح أسطحًا دائرية مسطحة مباشرة من سرير الماكينة دون كشط يدوي.
4. حقائق المواد وقابلية التشغيل الآلي
إن اختيار درجة السبائك الخاصة بك هو الذي يحدد ما إذا كان مشغل CNC الخاص بك يقضي نوبة عمله في تنظيف الأجزاء أو المصارعة مع أعشاش الرقائق وحواف القطع الباهتة.
العمود الفقري لأي متجر دقة هو 6061-T651. إنها تقطع بشكل نظيف، وتعمل بسهولة على الأدوات، وتكلف أقل بكثير من السبائك الفضائية المتخصصة. مقترنًا بإدخالات كربيد مصقولة عالية الجودة، فهو يشكل تجعيدات أنيقة وضيقة تخرج من الجيوب العميقة دون تعبئة. تتحمل قوة الإنتاجية التي تبلغ 276 ميجا باسكال الأحمال الهيكلية اليومية، وتتطلب طلاءًا صلبًا شفافًا أو ملونًا بطبقة نهائية متساوية.
إذا كان تصميمك يتعامل مع أحمال الصدمات العنيفة، أو التعب الدوري، أو الضغط على المحامل الضيقة، فانتقل إلى 7075-T651. مع ارتفاع قوة الإنتاج إلى ما يزيد عن 500 ميجاباسكال، فإنه يتصرف تقريبًا مثل الفولاذ الطري على قاعدة الآلة، ولكنه يقطع مثل الزبدة الباردة. تنكسر الرقائق، وتتكسر، وتطير بعيدًا عن منطقة القطع بشكل نظيف. تظهر المقايضة على فاتورة مخزونك الخام وفي مقاومة التآكل: 7075 تكلف أكثر بكثير لكل رطل وسوف تتأكسد إذا تركت عارية في بيئات رطبة، مما يتطلب طبقة تحويل يمكن الاعتماد عليها أو طبقة صلبة.
قارن كلا الصفيحتين المطاوعتين بسبائك صب المسبك مثل A380. تعتمد سبائك الصب على محتوى ثقيل من السيليكون - غالبًا ما يقترب من عشرة بالمائة - للمساعدة في تدفق المعدن السائل إلى تجاويف القالب الضيقة. ولا يختفي هذا السيليكون عندما يتصلب المعدن. يتحول إلى جزيئات دقيقة وكاشطة محاصرة في جميع أنحاء الجزء. عندما تأخذ طاحونة نهائية إلى عملية الصب، تعمل جزيئات السيليكون هذه مثل أحجار الطحن الصغيرة، مما يؤدي إلى تآكل حواف القطع ورفع نتوءات على كل وجه مخرج. أنودة الصب هي فوضوية بنفس القدر. ينزف السيليكون من خلاله، ويترك خطوطًا وبثورًا رمادية اللون على الوجوه المانعة للتسرب.
5. اقتصاديات الإنتاج: استهلاك الأدوات مقابل زمن الدورة
كل مشروع ميكانيكي يدخل في النهاية إلى قسم المحاسبة. تفضل الوظائف ذات الحجم الكبير الطرق التي توفر المعدن الخام، في حين أن المهام القصيرة تهرب من تكاليف الأدوات.
Total Cost
 ^
 | / Hard Tool Die Casting (High NRE, cheap piece-part)
 | /
 | /
 | ..........X (Typical crossover: 800 to 1,500 pieces)
 | /
 | /
 | / CNC Billet Milling (Zero NRE, flat piece-part cost)
 | /
 | /
 +------------------------------------------------------------> Batch Size
النماذج الأولية من خلال 500 قطعة
الطحن باستخدام الحاسب الآلي يحمل ميزة لا تقبل المنافسة هنا. تتطلب قوالب صب الفولاذ المقوى مبالغ نقدية كبيرة مقدمًا وشهورًا من تركيب غرفة الأدوات قبل أن ترى أول لقطة جيدة لك. إذا أظهر الاختبار الميداني أن رئيس التثبيت الداخلي يحتاج إلى تحريك ملليمترين، فغالبًا ما يتحول هذا القالب الفولاذي المتصلب إلى خردة. يحتاج الطحن باستخدام الحاسب الآلي فقط إلى ملف STEP محدث ومسارات أدوات معدلة وكتلة ألومنيوم جديدة. يمكنك تغيير تصميمك في صباح يوم الأربعاء والاحتفاظ بالأجهزة النهائية بعد ظهر يوم الجمعة.
إنتاج الجسور (500 إلى 2000 قطعة)
هذا المدى الأوسط هو حيث تحدد تغييرات التصميم المسار. إذا كان عملاؤك يختبرون المنتج، أو يغيرون مواقع المستشعرات، أو يقلصون الوزن، فإن البقاء في مصانع CNC يحميك من الأدوات الخردة. تعمل خلايا التصنيع الحديثة متعددة المنصات في الظلام دون الحاجة إلى استخدام الأيدي البشرية، مما يؤدي إلى خفض تكاليف الوحدة وتضييق فجوة السعر مقابل المسبوكات ذات الدفعات الصغيرة.
إنتاج بكميات كبيرة (5000+ قطعة)
بمجرد أن يتجمد المظروف الخارجي ومواقع الفتحات ومنصات التثبيت، طرق الصب تولي. نعم، ستبتلع فاتورة الأدوات المقدمة، لكن أوقات الدورة تنخفض من أربعين دقيقة من مضغ المعدن إلى عشرين ثانية على آلة الصب. أنت تدفع فقط مقابل صافي الألومنيوم الموجود في الجزء، وليس صندوق الرقائق الذي يتم سحبه بعيدًا أسفل الماكينة.
6. خمس عمليات فحص للتصميم قبل إصدار الرسومات
قبل حفظ نموذج CAD الخاص بك وإرسال الرسومات للحصول على عروض أسعار، راجع قائمة المراجعة العملية هذه للتعرف على مشكلات التصنيع بينما لا يزال إصلاحها رخيصًا:
-
تحقق من نصف قطر الزاوية الداخلية: انظر مباشرة إلى أعمق جيوبك. هل الزوايا الرأسية الداخلية حادة أم صغيرة؟ افتح تلك الأقطار. إن منح مساحة للميكانيكيين لتشغيل طاحونة نهائية سميكة وصلبة يقلل من وقت المعالجة بشكل كبير ويوقف صرير القاطع.
-
تقصير أعماق الخيط: إن النقر ثلاث مرات على قطر الترباس في الثقوب العمياء لا يجعل المفصل أقوى ثلاث مرات. في 6061-T6، يمنحك ربط الخيط الذي يتجاوز 1.5 إلى 2.0 مرة قطر الترباس قوة سحب كاملة. عمق الثقب الإضافي لا يؤدي إلا إلى تعبئة الرقائق، وتخفيف الصنابير، وزيادة احتمالات التقاط الأدوات بعمق داخل الجزء النهائي.
-
شاهد نسبة عمق الجيب: حافظ على عمق الجيب في حدود أربعة أضعاف قطر الأداة كلما كان ذلك عمليًا. بمجرد أن ينخفض قطر الأدوات إلى ما يزيد عن خمسة أضعاف قطرها، يجب على الميكانيكيين إبطاء التغذية إلى حد الزحف وتحريك الأداة لأسفل بحذر شديد لتجنب قطع السيقان.
-
محاذاة زوايا الوصول إلى الأداة: ضع الثقوب المستغلة، والفتحات العميقة، والتجويفات الحرجة على مستويات متوازية. حتى في المطحنة المتقدمة ذات 5 محاور، فإن فهرسة قطعة العمل عبر نقاط توقف موضعية أقل توفر وقت إعداد التركيبات وتبقي أوقات الدورات أقل.
-
قم بتخفيف التوتر الحقيقي: إذا كان الجزء الخاص بك يتطلب تسطيحًا محكمًا بعد استهلاك الكثير من الألومنيوم، فضع علامة على الرسم الخاص بك لـ 6061-T651 بدلاً من 6061-T6 الأساسي. يخبر هذا التعيين الإضافي الوحيد مورد المواد الخاص بك بإرسال لوحة مشدودة مسبقًا، مما يمنع مفاجآت التزييف السيئة على طاولة الفحص.
إن تحقيق التوازن بين الأداء الوظيفي وآليات القطع في المتجر هو كيفية بناء الأجهزة الصلبة في الوقت المحدد. عندما يتطلب التصميم الخاص بك كثافة مانعة للتسرب، ومستويات إسناد صلبة، وتغييرات سريعة في التصميم، فإن طحن البليت باستخدام الحاسب الآلي يكتسب مكانه في قائمة المواد الخاصة بك في كل مرة.
الأسئلة الشائعة
س 1: ما هو السبب الهيكلي الرئيسي للتحول من الصب بالقالب إلى طحن البليت باستخدام الحاسب الآلي؟
عادة ما يتعلق الأمر بالفراغات المخفية ومسارات التسرب. يقوم قالب الصب بإغلاق جيوب الهواء الصغيرة أسفل القشرة السطحية المبردة. قم بقطع الغدة الدائرية أو اضغط على ثقب عميق عبر هذا الجلد، وسيفشل حد الضغط لديك. توفر اللوحة المدرفلة الصلبة مثل 6061-T651 كثافة معدنية نقية عبر القلب بأكمله، مما يمنع تسرب المسامية ويحافظ على جوانب الخيط من الانهيار تحت الضغط.
س2: لماذا ينحني أو يلتوي جزء من الألومنيوم مباشرة بعد الطحن الثقيل، وكيف يمكنك إيقافه؟
تحمل اللوحة الخام أشرطة التوتر والضغط المحاصرة التي خلفتها مصانع الدرفلة وخزانات التبريد. قم بتمزيق 80% من المخزون للحصول على جيوب عميقة، وينقطع هذا التوازن الداخلي - مما يؤدي إلى تقشير قطعة العمل. الإصلاح واضح ومباشر: مواصفات اللوحة الممدودة مسبقًا مثل 6061-T651، قم بإخراج اللحم السائب أولاً، وقم بفتح الملزمة حتى يتنفس الجزء من الضغط المتبقي، ثم قم بتشغيل التمريرات النهائية للوصول إلى الحجم النهائي.
س 3: هل يمكن لمطحنة CNC إنتاج زوايا داخلية حادة بزاوية 90 درجة في جيوب عميقة؟
لا أستطيع أن أفعل ذلك. تترك الطاحونة الطرفية نصف قطر أنف خاص بها على كل جدار داخلي. إذا كان يجب أن تكون كتلة التزاوج المربعة متساطحة من الأسفل، فيمكنك إما إسقاط الجزء على سلك EDM (الذي يقوم بتخزين الإنتاجية وزيادة تكاليف التركيب)، أو إسقاط نقوش زاوية عظم الكلب أو عظم T. وبهذه الطريقة، تقوم طاحونة نهائية جاهزة للإستخدام بمسح الزاوية بشكل نظيف دون أي تدخل للأداة.
س 4: ما مدى سماكة جدران الألمنيوم العمودية التي يمكنني تصميمها قبل أن تتكسر أو تنحرف عن الطاحونة؟
على الأضلاع المدعمة بشبكات متقاطعة أو حواف خارجية، يمكن تنفيذ 0.8 مم في 6061-T6. بالنسبة للزعانف المستقيمة المستقلة بدون دعم، أمسك ما لا يقل عن 1.5 مم، ثم ضع 0.5 مم من اللحم لكل 10 مم من ارتفاع الوقوف. تخطي هذا السُمك الزائد، وسيقوم ضغط الأداة ببساطة بدفع الجدار جانبًا، مما يترك أشرطة ثرثرة أسفل الوجه.
س 5: في أي حجم دفعة الإنتاج يصبح الصب بالقالب أرخص من طحن البليت باستخدام الحاسب الآلي؟
تتراوح نقاط التحول عادةً بين 800 و1500 جزء. أقل من 500 وحدة، ما يصل إلى 15000 دولار إلى 45000 دولار للتجويف الفولاذي المتصلب للأدوات الفولاذية جنبًا إلى جنب مع انتظار من 8 إلى 12 أسبوعًا يجعل CNC يقطع الطريق الأرخص في كل مرة. بمجرد تجميد المطبوعات بقوة ووصول عدد النسخ إلى الآلاف، فإن اللقطات المصبوبة لمدة 20 ثانية تمسح بسهولة فاتورة الأدوات الأولية.
ملخص
عند صب المسامية التي تدمر وجوه الختم أو جدران البثق غير المستوية تنحرف عن الحامل، فإن طحن الكتل المعدنية باستخدام الحاسب الآلي يوفر الكثافة الهيكلية والتحكم في الأبعاد التي لا يمكن أن تتطابق معها عمليات الشكل الشبكي. من خلال التصميم حول فيزيائية القطع - تجنب انحراف أداة التجويف العميق، ودعم الجدران الرقيقة، وكسر الزوايا الداخلية الحادة بقطع الإغاثة، وتحديد لوحة 6061-T651 المخففة للضغط - يمكن للمهندسين تجاوز قوالب الصب الباهظة الثمن والتي يصعب تعديلها وتقديم أجهزة OEM عالية الصلابة مانعة للتسرب مع مرونة تصميم كاملة من النموذج الأولي حتى إنتاج الجسور متوسطة الحجم.
معلومات الاتصال
تنصل
جميع المقالات الفنية ومواصفات المواد وتوصيات التصنيع وتفاصيل المعالجة السطحية المنشورة على هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يرجى ملاحظة أن الرؤى العامة للمدونة لا تحل محل الاتفاقيات الفنية الموقعة. نظرًا لأن الأجزاء المخصصة تختلف حسب أرقام حرارة المواد ومعايرات الماكينة والتفاوتات المحددة، فإن مواصفات جودة الربط تخضع فقط لرسومات CAD المعتمدة والعقود الموقعة وخطط الجودة الرسمية.
لقد تم إخفاء هوية جميع دراسات حالة العملاء الواردة في هذه المدونة وتعقيمها تمامًا. تعمل مقاييس الأداء وسير عمل التصنيع والصور المعروضة فقط على إظهار قدراتنا في التصنيع المخصص ولا تمثل معيارًا عالميًا واحدًا لجميع الطلبات.
فريق التصنيع Liqin
مبنية على 18 عامًا من الخبرة الهندسية الدقيقة، تقوم شركة Ningbo Liqin Industry بتصنيع مكونات معدنية عالية التحمل للأسواق العالمية المتطلبة. نعمل في مركز إنتاج مساحته 6500 متر مربع ومجهز بأكثر من 150 آلة، تعمل بأربعة وخمسة محاور التصنيع باستخدام الحاسب الآلي ، وتصنيع الآلات الدورانية، والبثق البارد، وصب القوالب بالضغط تحت سقف واحد. يتيح لنا هذا الإعداد إدارة المشاريع بسلاسة، ونقل الأجزاء من مفاهيم CAD الأولية مباشرة إلى الشحنات النهائية.
نحن نتعامل مع مراقبة الجودة دون أي تنازلات. نحن نتعامل مع التفاوتات الصارمة مع الانضباط الهندسي الذي يتطلبه. مدعومًا بشهادات ISO 9001 وISO 13485 وIATF 16949، يقوم مهندسو ضمان الجودة لدينا بإجراء فحوصات IPQC وFQC وOQC الصارمة على كل دفعة إنتاج واحدة. بدءًا من رسم خرائط أبعاد CMM والتنميط البصري وحتى اختبار الصلابة ورش الملح، فإننا نتحقق من صحة المواصفات الهامة الخاصة بك مقدمًا - بحيث تتلقى مكونات جاهزة للإسقاط دون أي مشاكل في التجميع أو توقفات مكلفة للخطوط. علاوة على التصنيع، يمكنك الاعتماد علينا في أوقات الاستجابة لمدة ساعتين على طلبات عروض الأسعار الجديدة، والدعم المباشر لأخذ عينات النماذج الأولية، وشحن الصادرات بسلاسة عبر أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. زيارة موقعنا على الانترنت أو اتصل بنا مباشرة للحصول على عرض أسعار تنافسي!
