 العربية




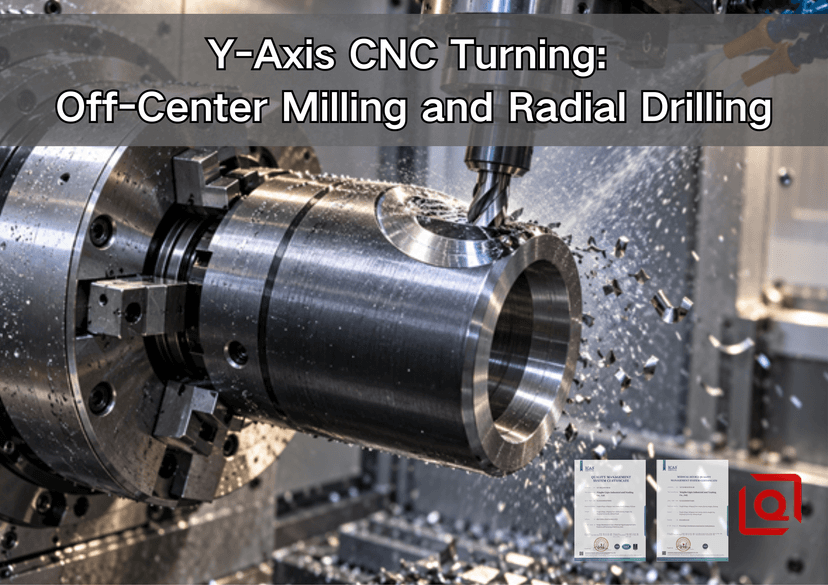
هل ما زلت تنقل قطعة مصنعة بشكل جيد إلى آلة تفريز لعمل فتحة واحدة بإزاحة أو بضعة ثقوب شعاعية؟ لقد حددت المخرطة بالفعل قطر التجويف. قطر مانع التسرب مطابق للمقاس. ثم يقوم أحدهم بفك تثبيت القطعة، وتنظيف مجموعة ثانية من فكي التثبيت، وإعادة ضبط المحور، ويأمل ألا تكون رقاقة قد استقرت خلف نقطة التوقف. هل هي مهمة صغيرة؟ على جهاز التوجيه، نعم. على سلسلة مرجعية ضيقة، ليس دائمًا.
يبقى هذا الدليل بجوار باب الماكينة. ما الذي تضيفه حركة المحور Y الفعلية؟ ما هي الثقوب اللامركزية التي تحتاج فقط إلى المحورين X وC؟ لماذا قد يكون وجود نتوء مخفي أهم من قطر الثقب؟ ومتى يجب إرسال الرسم إلى مركز تشغيل منفصل؟ هل هو غلاف الصمام على الشاشة؟ أم جسم المستشعر، أو التركيب، أو العمود، أو ربما غلاف صغير؟ اتبع محور الأداة قبل إرسال طلب عرض الأسعار.
مراجعة سريعة للرسم
أين أضع العلامة الحمراء الأولى؟ على محور القطع. هل يجب أن يتحرك هذا الخط أعلى أم أسفل مستوى المخرطة المعتاد؟ هل يجب أن يرسم قاطع القطع مستطيلاً بإزاحة حقيقية؟ هل يحتاج المثقاب الشعاعي إلى إزاحة جانبية، وليس مجرد تغيير زاوية الدوران؟ ثلاثة أسباب عملية لوضع الخيار (Y) على قائمة المراجعة.
هل الثقب الأمامي بعيد عن المركز؟ في الرسم التخطيطي، يُمثل المحور X نصف القطر، بينما يُمثل المحور C اتجاه الدوران. يتحرك المثقاب المحوري في المحور Z، وقد يبقى المحور Y عند الصفر طوال عملية القطع. هل يوجد ثقب عرضي واحد يمر عبر المستوى العمودي؟ استخدم المؤشر C، ثم قم بتشغيل مثقاب شعاعي في المحور X. يُشير مصطلح "خارج المركز" إلى موقع الميزة، ولا يُحدد الآلة التي ستُنفذها.
أين تبرز أهمية الخراطة على المحور Y تجاريًا؟ في المكونات الدائرية في الغالب، حيث يجب أن تبقى الفتحة أو السطح المستوي أو الجيب أو المنفذ مرتبطة بقطر التجويف أو الدليل أو الكتف أو مانع التسرب بعد الخراطة. إن الحفاظ على هذه العناصر ضمن نظام إحداثيات مُخطط له يُغني عن الحاجة إلى أداة تثبيت واستعادة نقطة مرجعية. مع ذلك، لا يُمكنه إزالة انحراف الأداة، أو الحرارة، أو قوة الفك، أو الانحراف، أو الرقائق، أو أخطاء البرمجة، أو عدم دقة الفحص.
ما الذي يتحرك داخل مركز الدوران على المحور Y؟
راقب أولًا مخرطة المحورين البسيطة. يتبع المحور Z المغزل، بينما يتحرك المحور X شعاعيًا. هل تُظهر الشاشة قيمة X كقطر أم نصف قطر؟ تحقق من وحدة التحكم ووضعها النشط؛ لا تعتمد على التخمين من المطبوعات. هنا، يقوم ظرف التثبيت بالدوران. وتتولى قطعة ثابتة معالجة القطر الخارجي، والسطح، والأخدود، والمخروطية، أو الثقب.
الآن، قم بتشغيل محطة برجية. يدور القاطع. امنح المغزل الرئيسي C التحكم: يمكنه التوقف عند زاوية محددة أو التحرك كجزء من مسار. امنح البرج Y التحكم: يمكن للأداة التحرك عبر المستوى المركزي. هل لا يزال طرف القطع غير مكتمل؟ يمكن لمغزل معاكس أن يتولى الجزء. هل زوايا القطع مركبة على النموذج؟ يشير هذا السؤال إلى B، وليس إلى مجرد أمنيات حول برج Y بسيط.
القدرة المذكورة في عرض الأسعار | ما يوفره حقاً | الاستخدام النموذجي | ما الذي يجب التحقق منه؟ |
أداة دوارة محورية | نقاط القطع على طول محور المغزل | فتحات الوجه، ودوائر البراغي، وفتحات الوجه | السرعة، عزم الدوران، البروز، خلوص الفك |
أداة شعاعية حية | نقاط القطع عبر محور المغزل | ثقوب متقاطعة، خيوط شعاعية، أسطح خارجية مسطحة | مدى وصول الحامل، سائل التبريد، خلوص البرج |
المحور ج | زاوية دوران المغزل المتحكم بها أو الاستيفاء | أنماط متزامنة، طحن قطبي | طريقة الفهرسة، منطق التثبيت، الأداء القابل للاستخدام |
المحور الصادي | حركة جانبية مستقلة للأداة | جيوب متداخلة، فتحات حقيقية، ثقوب متوازية متداخلة | السفر، نطاق العمل، الحمولة، إزالة الاصطدام |
المغزل الفرعي | الاستلام دون الحاجة إلى المشي إلى آلة أخرى | خيط خلفي، تجويف خلفي، سطح قطع | ما هي الأسطح التي تثبت، وما هو المرجع الذي يتحقق من عملية الالتقاط؟ |
لا يمكن لملصق واحد أن يحل محل آخر. ما الذي يجعل أداة القطع تدور؟ أداة القطع الدوارة. ما الذي يضبط توقيت العمل؟ ج. ما الذي يُخرج الأداة عن المستوى العمودي؟ ص. يوضحدليل أداة القطع الدوارة من لي تشين الترتيب الأوسع. هنا، تكمن المشكلة الأضيق في الهندسة: متى يجب أن تتحرك الأداة فعليًا في المحور ص؟
هل كل ثقب غير مركزي يحتاج إلى Y؟
لا. ارسم محور الأداة قبل إضافة تكلفة الآلة.
تخيل أربعة ثقوب محورية على الوجه الأمامي، جميعها بنصف قطر 18 مم. كيف يتم الوصول إليها؟ أوقف المغزل عند كل زاوية، ضع المثقاب على المحور X، ثم حركه على المحور Z. ثقوب لا مركزية، بالتأكيد. هل هذا دليل على ضرورة وجود محور Y؟ لا.
الآن، قم بعمل ثقب في القطر الخارجي. يتقاطع محوره مع المستوى X العمودي ويتجه شعاعيًا نحو الداخل. يقوم المحور C بتحديد اتجاه الشغل. يقوم مثقاب شعاعي دوار بتغذية الشغل في المحور X. مرة أخرى، قد يُضيف المحور Y مزيدًا من الراحة دون أن يكون ضروريًا.
حرك هذا الثقب جانبيًا. يبقى خطه موازيًا للأول، لكنه لم يعد يمر عبر مستوى القطع المعتاد. أي محور يضع المثقاب على الخط الصحيح؟ أخيرًا، أصبح للمحور Y دور واضح لا لبس فيه. منفذان جانبيان في موضعين جانبيين مختلفين يؤكدان نفس الأمر. وكذلك الحال بالنسبة لفتحة خارجية لا يمكن لغرسة شعاعية مركزية فتحها بالكامل بسلاسة.
لماذا عناء هذا الرسم التخطيطي؟ بدونه، قد يُموّل المشتري وقتًا إضافيًا للآلة، وأعمال CAM، وتجربةً على الرغم من أن فهرسة C مناسبة بالفعل. الخطأ العكسي أشدّ وطأة. قدّم عرض سعر للعمل على XC، وافتح CAM، ثم تكتشف أن خط الأداة لا يصل إلى الميزة. لقد عادت للتو العملية الثانية المنسية.
الطحن XY أم الاستيفاء القطبي XC؟
هل يمكن لتقنية XC تشكيل سطح جانبي؟ في كثير من الحالات. يرسم المبرمج مستوىً، ثم يحوّله نظام التحكم إلى حركة شعاعية بالإضافة إلى دوران المغزل. أسطح مستوية مركزية، وفتحات مناسبة، وخطوط محيطية بسيطة - كل هذا يُعطي نتائج جيدة لهذه الطريقة. لكن بالقرب من مركز المغزل، تصبح الهندسة معقدة. مع انخفاض نصف القطر، تتطلب حركة مماسية صغيرة جهدًا أكبر من وحدة التحكم. راقب عملية الانعكاس، وقد يُظهر لك الجدار النهائي كيفية أداء المحرك المؤازر.
مع وجود منزلق Y مادي، ما الفرق؟ ثبّت النقطة C في وضعية معروفة وحرّك القاطع على طول المحورين X وY. بالنسبة للمستطيل ذي الإزاحة، تتبع الجدران الآن حركات خطية بدلاً من تحويل مستمر من X إلى C. هل أصبح الأمر أسهل للتصور؟ عادةً. هل هو خالٍ من قيود الدخول أو التداخل أو الصلابة أو الحركة؟ بالتأكيد لا.
تتناول الصفحات التقنية الثلاث ذات التصنيف العالي التي تمت مراجعتها هنا هذا الاختلاف من زوايا عملية منفصلة. تقارن شركة YAMA SEIKI بين الاستيفاء القطبي والمحور Y المباشر، وتُدرج نطاق الحركة لكل طراز على حدة. يشرح دليل تدريب تطبيقات مخرطة المحور Y من Haas عملية الطحن المحوري G17 ومحاذاة المحور C. ثم تُظهر صفحة DS-20Y مجموعة واحدة متكاملة: المحور Y، والمحور C، ومحطات التشغيل، ومغزلين. ما الذي ينتقل من هذه الصفحات إلى طلب عرض أسعار؟ الأسئلة فقط. أي آلة تحديدًا؟ أي حامل؟ ما مقدار الحركة المتاحة بعد إزالة الخلوص؟ ما عزم الدوران عند السرعة المطلوبة؟ أي وظيفة تحكم ومشبك مغزل؟ تبقى الأرقام الخاصة بكل طراز مرتبطة به.
الحفر الشعاعي: حيث يمكن أن تفشل الحفرة الجيدة
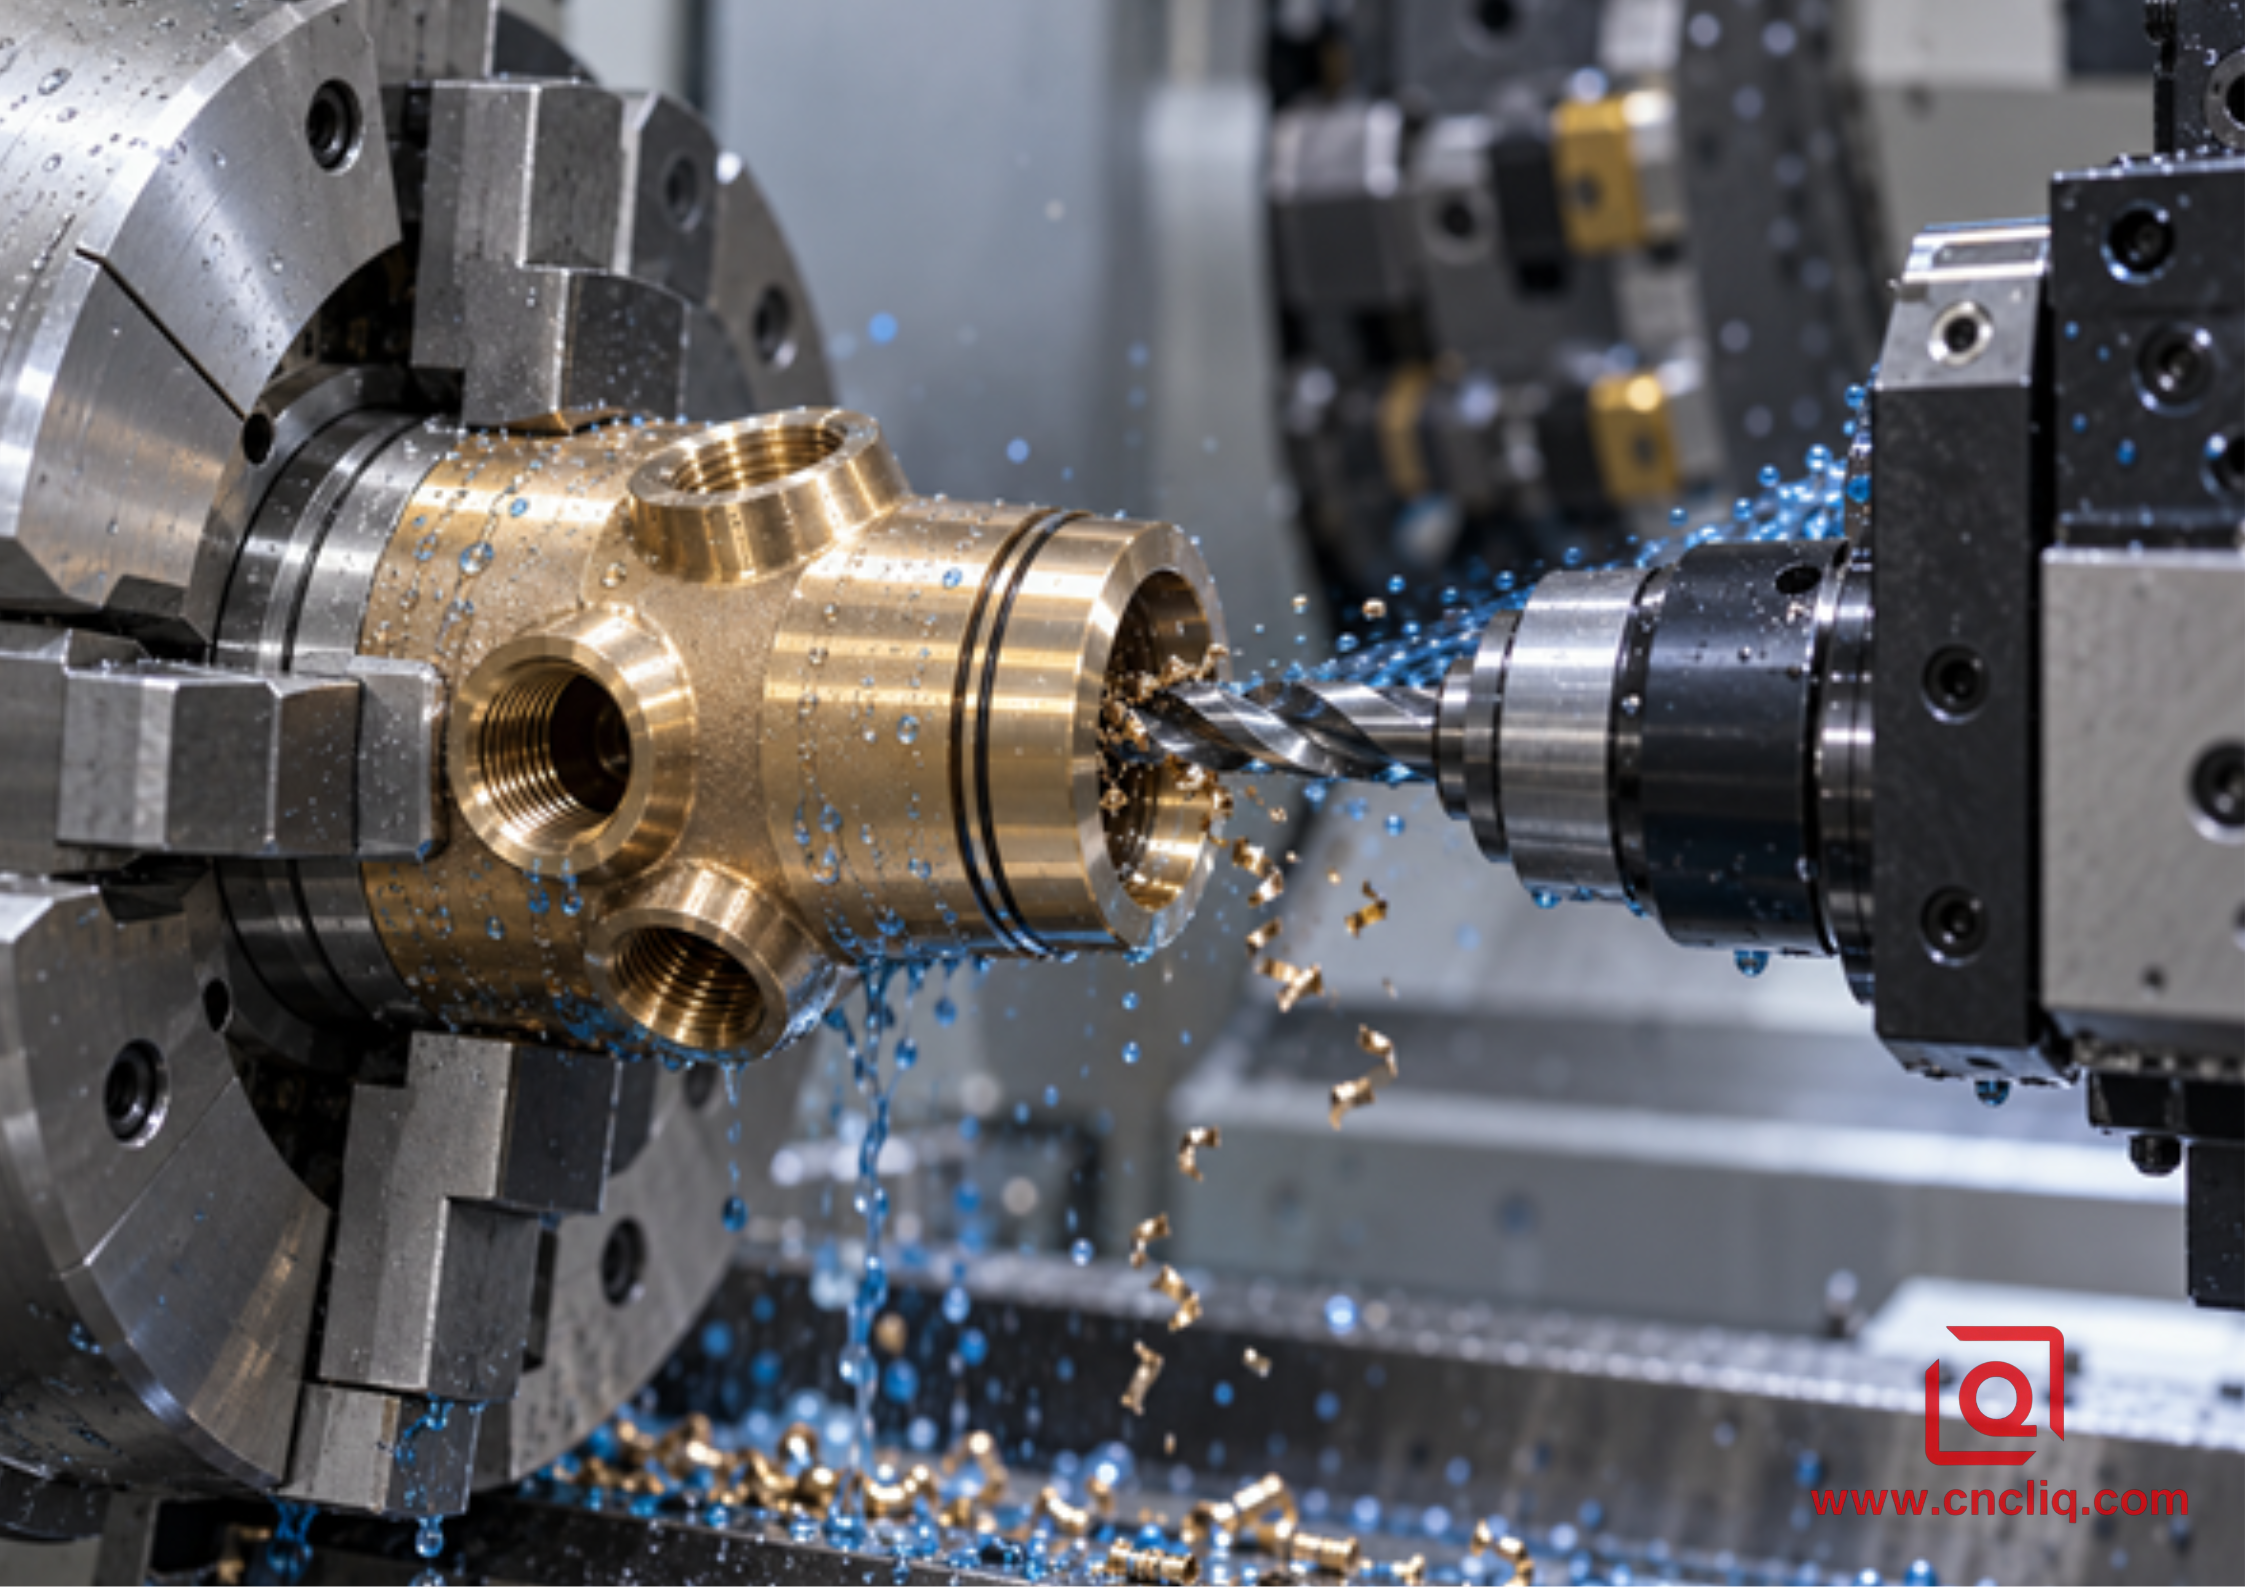
يدخل المثقاب بسلاسة. القطر مناسب. الموضع مناسب. هل تم الانتهاء من القطعة؟ انظر إلى مكان دخول المثقاب في التجويف الداخلي.
يفقد أحد الحواف دعمه أولاً. قد ينطوي نتوء صغير إلى الداخل. قد تختبئ رقاقة صغيرة في الممر المتقاطع. في وصلة السوائل، قد تقطع هذه البقايا حلقة مانعة للتسرب، أو تعيق التدفق، أو تعود بعد التنظيف. ملاحظة غامضة مثل "إزالة النتوءات من جميع الحواف" لا تُعطي الورشة معلومات كافية للقياس في مكان لا يراه أحد مباشرة.
ما الذي يجب تضمينه في الرسم؟ الحجم، العمق، الموضع، زاوية الساعة، بيانات الخيوط الكاملة عند الحاجة، وقرار بشأن حافة التقاطع. هل هي شطفة مضبوطة؟ أم مجرد إزالة أي نتوءات سائبة؟ هل هناك فحص للنظافة، أو اختبار للتسريب، أو فحص للتدفق؟ حدد متطلبات التجميع. ثم قرر كيف سيثبت المصنع ذلك.
ثم افحص الإعداد المادي. ما مدى بروز حامل القطع الشعاعي؟ هل يمر المثقاب فوق فك المخرطة عند النقطة C90؟ أين يصطدم سائل التبريد؟ أين تتجه الرايش بعد دوران المغزل؟ هل شمل برنامج التصنيع بمساعدة الحاسوب (CAM) جسم الحامل، وسطح البرج، والمادة المتبقية، ومحطات الأدوات المجاورة؟ قد لا تكشف محاكاة طرف الأداة وحدها عن الاصطدام الذي يُوقف الماكينة.
كيف يمكن معالجة الاختراق في المسار؟ إبطاء التغذية عند النقطة المناسبة، ثم استخدام أداة شطف الحواف الخلفية، وتنظيف منطقة التقاطع بالفرشاة، والفحص باستخدام منظار داخلي، وغسل الممر بشكل منفصل - ربما مرة واحدة، وربما عدة مرات. أي خيار هو الأفضل؟ يعتمد ذلك على نوع السبيكة، وحجم الثقب، وشكل التقاطع، ومستوى النظافة. أما التغذية المنسوخة من عملية أخرى فلا تُؤخذ بعين الاعتبار.
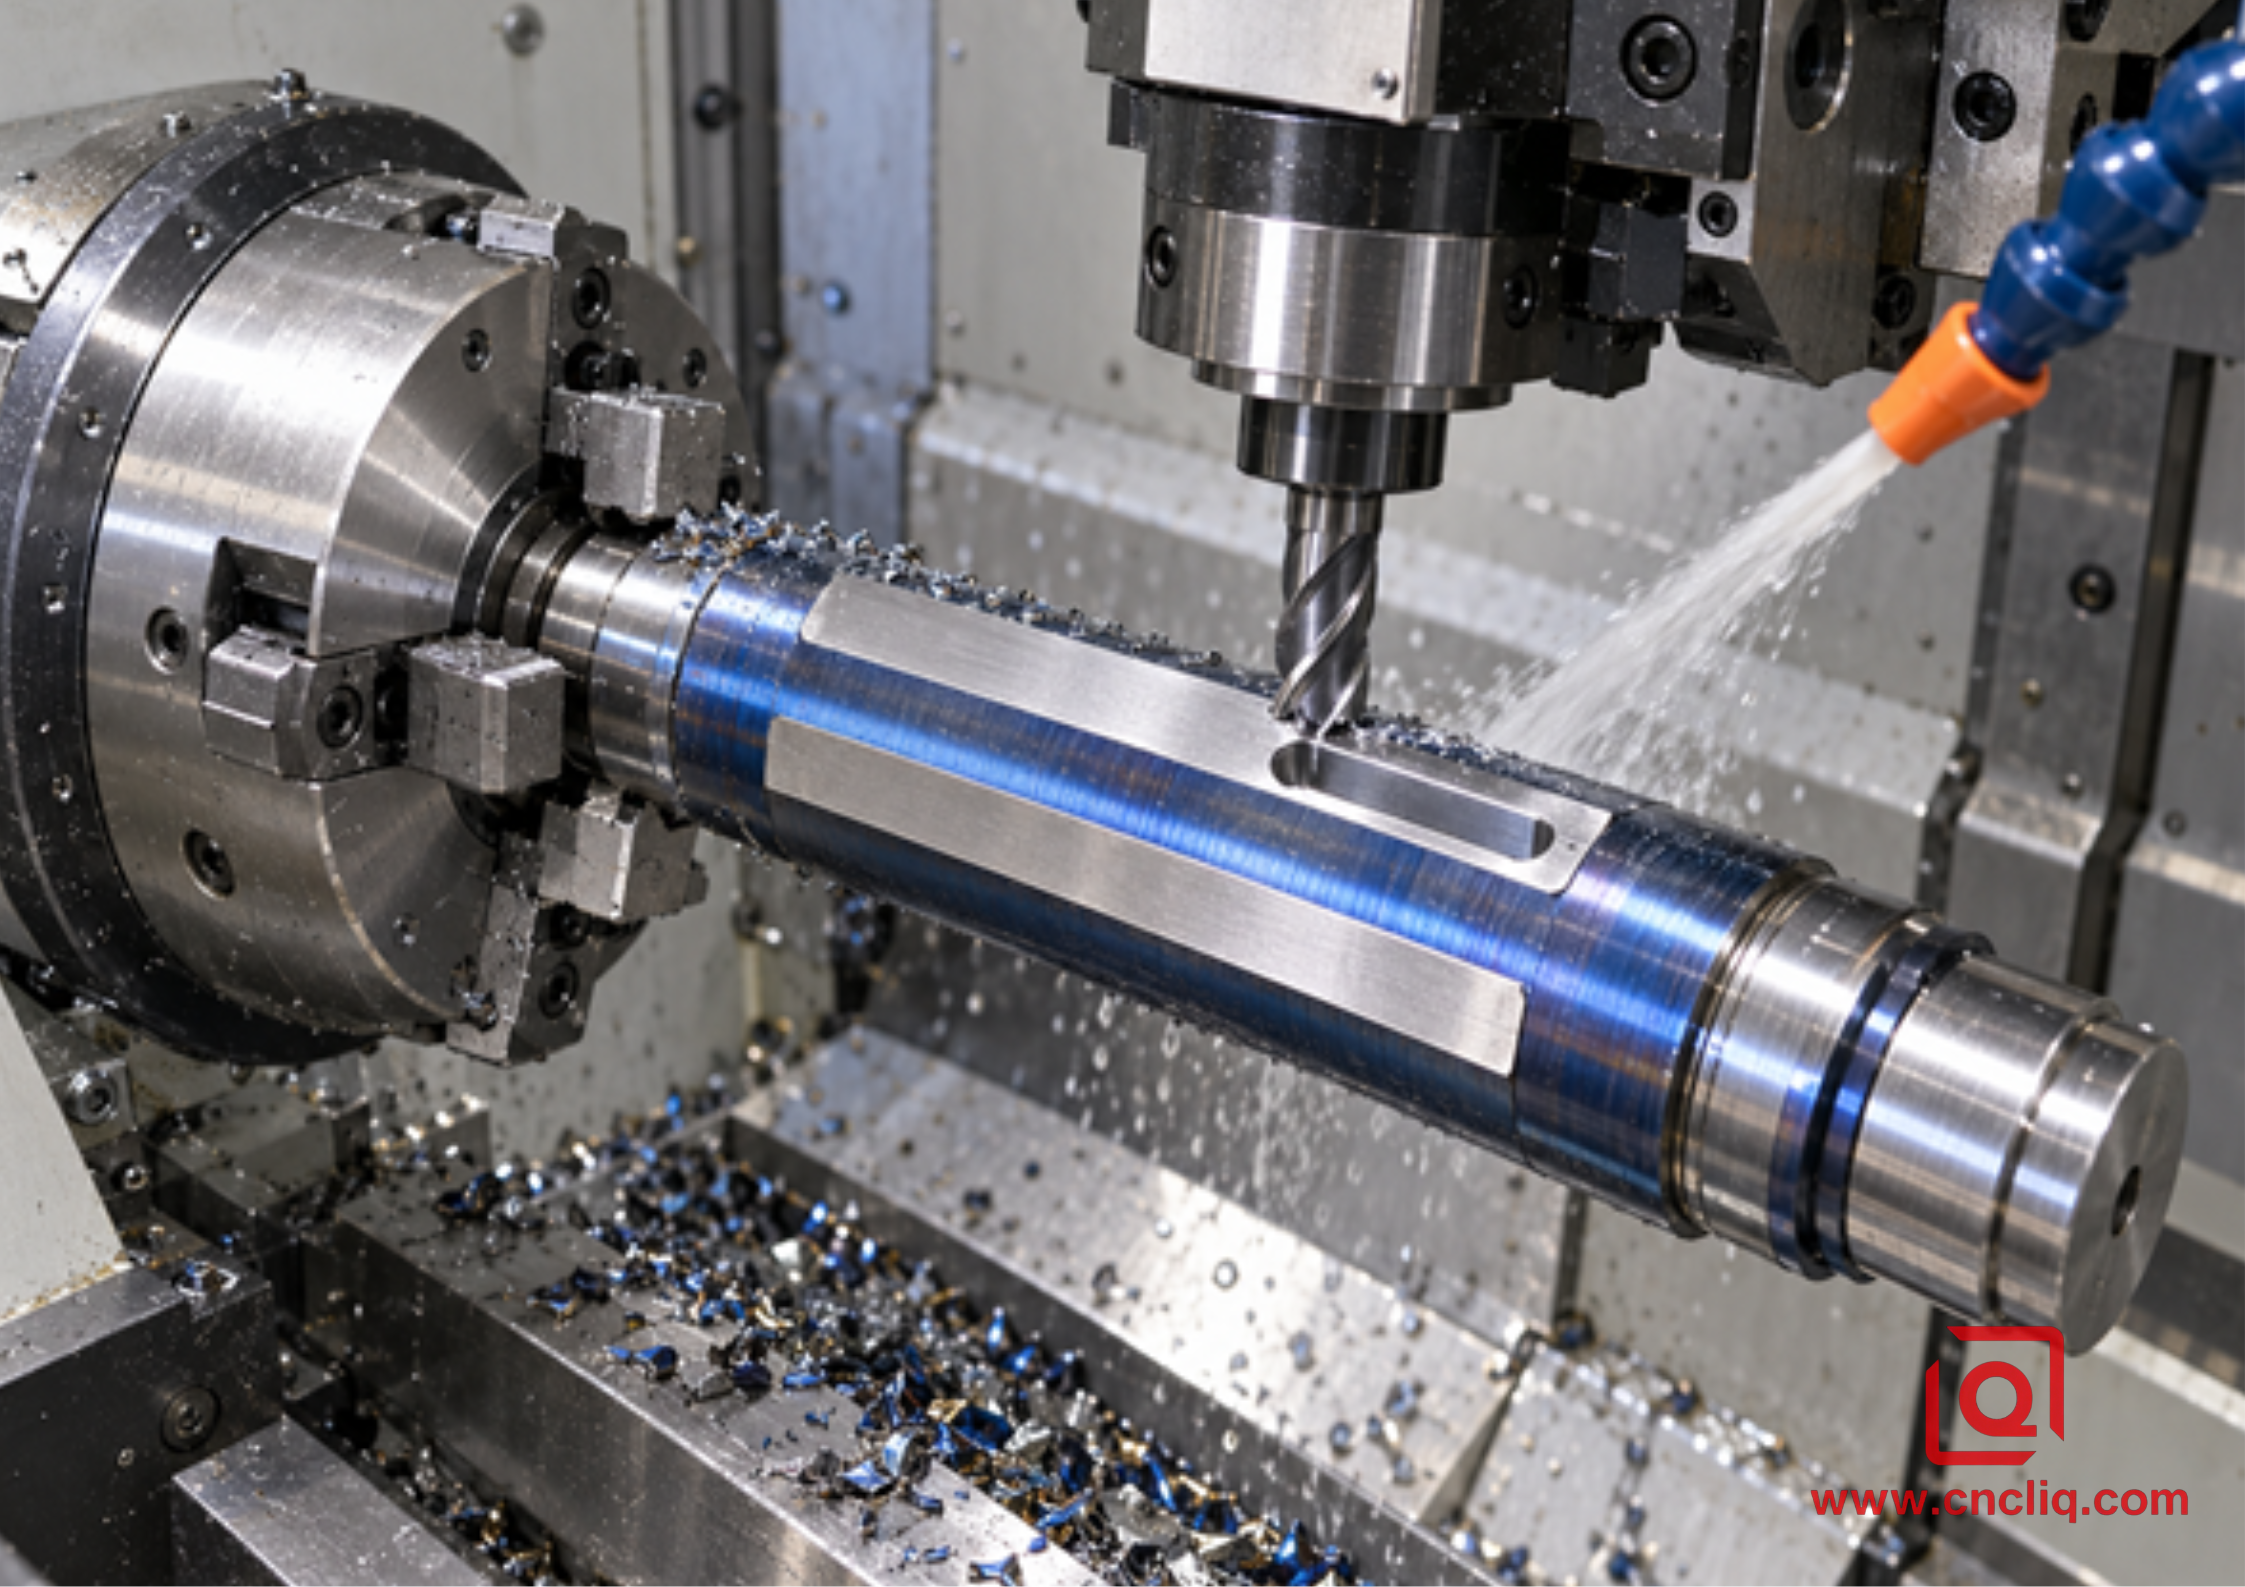
ماذا يحدث عندما تبدأ أداة القطع الحية في عملية الطحن؟
هل يحوّل الحرف Y برجًا دوارًا إلى مركز تصنيع عمودي؟ لا. قد يكون عزم الدوران عند نقطة التشغيل متواضعًا. يمكن أن يكون حامل القطعة بعيدًا عن محاملها. يدعم ظرف التثبيت القطعة بطريقة مختلفة عن الملزمة العريضة أو الملزمة الثابتة. قد يظل للتجاويف العريضة والثقيلة مكانها المناسب على آلة التفريز.
ما هي الميزات التي تتناسب بشكل طبيعي؟ مجاري المفاتيح القصيرة، وأسطح مفاتيح الربط، وفتحات التوصيل، وجيوب الوجه الضحلة، وأنماط البراغي الصغيرة، وفتحات الوصول في جزء يبقى في الغالب دورانيًا. ما هي التفاصيل التي تثير الشكوك؟ الفتحات العميقة الضيقة، والزوايا الداخلية الحادة، والقطع المتقطعة العريضة، وأحجام الإزالة الكبيرة، وأي مسار يدفع الأداة إلى ما بعد نطاق الحركة العملي على المحور Y بعد احتساب نصف قطر القطع والخطوة التمهيدية.
نصف قطر الزاوية ليس مجرد زخرفة. لا يمكن الحصول على زاوية داخلية بنصف قطر صفري باستخدام قاطع دائري عادي. ماذا يحدث عندما يزيد الرسم عن نصف القطر قليلاً؟ قد يتم استبدال القاطع الطويل الهش بقاطع أكبر وأكثر صلابة. يصبح القطع أسهل في التنظيف والقياس، وغالبًا ما يكون تسعيره أسهل.
يتطلب تشطيب السطح نفس القدر من الشفافية. هل هو سطح تثبيت المفتاح، أم مانع التسرب، أم موضع المحمل، أم المظهر الخارجي؟ أيها هو المهم؟ الإجابة تُغير عملية المرور والفحص. قد تجعل قيمة خشونة واحدة شاملة خانة العنوان مرتبة، بينما تجعل عرض السعر غير منظم بلا داعٍ.
ضع المسارات الثلاثة بجانب الطباعة
حالة الرسم | مخرطة ذات أداة حية محورية C | مركز دوران المحور Y | مخرطة ومطحنة منفصلتان |
نمط فتحة الوجه غير المتناظر | في كثير من الأحيان | مناسب أيضًا | يضيف إعدادًا |
ثقوب شعاعية في المستوى المركزي | في كثير من الأحيان | مناسب أيضًا | مفيد إذا كانت عمليات الطحن الأخرى هي السائدة |
ثقوب شعاعية متوازية الإزاحة | محدود عادةً | مرشح قوي | ممكن مع تركيبات الصوت |
جيب أمامي مستطيل الشكل ذو إزاحة | ممكن في حالات مختارة من سباقات XC | المسار المباشر غالباً ما يكون أنظف | قوي عندما يهيمن التمركز في الجيوب |
يُعد موضع التجويف بالنسبة للفتحة أمرًا بالغ الأهمية | يعتمد على المسار | مرشح قوي للإمساك بقبضة واحدة | يعتمد على استعادة البيانات |
طحن ثقيل واسع أو عميق | عادة ما يكون ضعيفًا | غالباً ما تكون محدودة | مركز التشغيل عادة ما يكون طبيعيًا |
العمل الخلفي بعد قطع التيار | يحتاج إلى مقبض آخر | قد يساعد المغزل الفرعي | عملية ثانية عادية |
فتحة واحدة سهلة الفتح على طوق بسيط | مناسب | قد يكون ذلك غير ضروري | قد يفوز جهاز تثبيت المثقاب البسيط |
انظر إلى التكلفة الإجمالية للعملية. ما الذي يختفي إذا بقيت القطعة على آلة واحدة؟ قد تختفي عملية التجميع الثانوية، والتحميل اليدوي، وإزاحة عمل إضافية، ووقت انتظار إضافي، وفحص وسيط واحد. ما الذي يظهر؟ المزيد من أعمال التصنيع بمساعدة الحاسوب، وحوامل القطع المتحركة، ومراجعة التصادم، واختبار أطول. لا يمكن الاعتماد على الأجر بالساعة وحده لحسم القرار.
هل تحتاج إلى مقارنة أشمل للمعدات؟ يغطي دليل Liqin للتشغيل الآلي ثلاثي المحاور، وخماسي المحاور، والتشغيل بالخراطة والطحن، الأجزاء الأقل دورانًا. هل تعمل على غلاف دائري يتحكم تجويفه في باقي أجزاء الطباعة؟ يتبع دليل الخراطة مقابل التشغيل بالخراطة والطحن للأغلفة متحدة المركز سلسلة البيانات هذه.
بناء عملية مستقرة على المحور Y
هل يمكن لآلة قادرة أن تنقذ خطة غير مكتملة؟ لا. افحص المسار قبل فتح نظام CAM.
1. ابدأ من مرحلة التجميع. ما هو الثقب الذي يحدد موضع المكون؟ ما هو السطح الذي يمنعه من الدخول؟ ما هي الفتحة أو المنفذ الذي يتحكم في التوقيت؟ حدد هذه الخصائص أولاً.
2. ارسم خطوط مركز القطع. صنّف عمليات الحفر المحوري، والحفر الشعاعي في المستوى المركزي، والحفر المتوازي بإزاحة، والطحن المباشر XY، والعمل المفهرس، والتشغيل العكسي. يصبح المحور المفقود واضحًا على الورق.
3. ارسم شكل المقبض. وضح نقطة تلامس الفكين، وسطح التوقف، وبروز القضيب، وبدل القطع، والجدران الرقيقة، وأي منطقة تجميلية. هل ستؤدي قوة ظرف التثبيت إلى تشويه التجويف بعد فكه؟
4. تسلسل الصلابة: ابدأ بالتشكيل الأولي بينما يكون الخام قادرًا على مقاومة الحمل. افتح الفتحات والنوافذ لاحقًا. هل يجب إنهاء التجويف الحرج قبل أم بعد توقف عملية القطع باستخدام أداة القطع الدوارة؟ دع سلوك القطعة يُجيب على هذا السؤال.
5. استخدم أقصر مجموعة أدوات عملية. قد يهتز المدى الذي يبدو مريحًا في برنامج التصميم بمساعدة الحاسوب بمجرد تركيب حامل شعاعي، وظرف تثبيت، ووصلة تمديد للمثقاب.
6. قم بمحاكاة أكثر من مجرد مسار قطع ملون. أين تقع ظرف التثبيت، والفكين، ورأس المغزل، والبرج، والحامل، والمخزون، والمغزل الفرعي، ومسار التراجع؟
7. قم بالتجربة بعناية. تحقق من خط المركز Y، واتجاه C، وإزاحات الأدوات، وأوامر التثبيت، والمواضع الآمنة، واتجاه سائل التبريد، وخروج الرقائق على وحدة التحكم الدقيقة ومعالج ما بعد المعالجة.
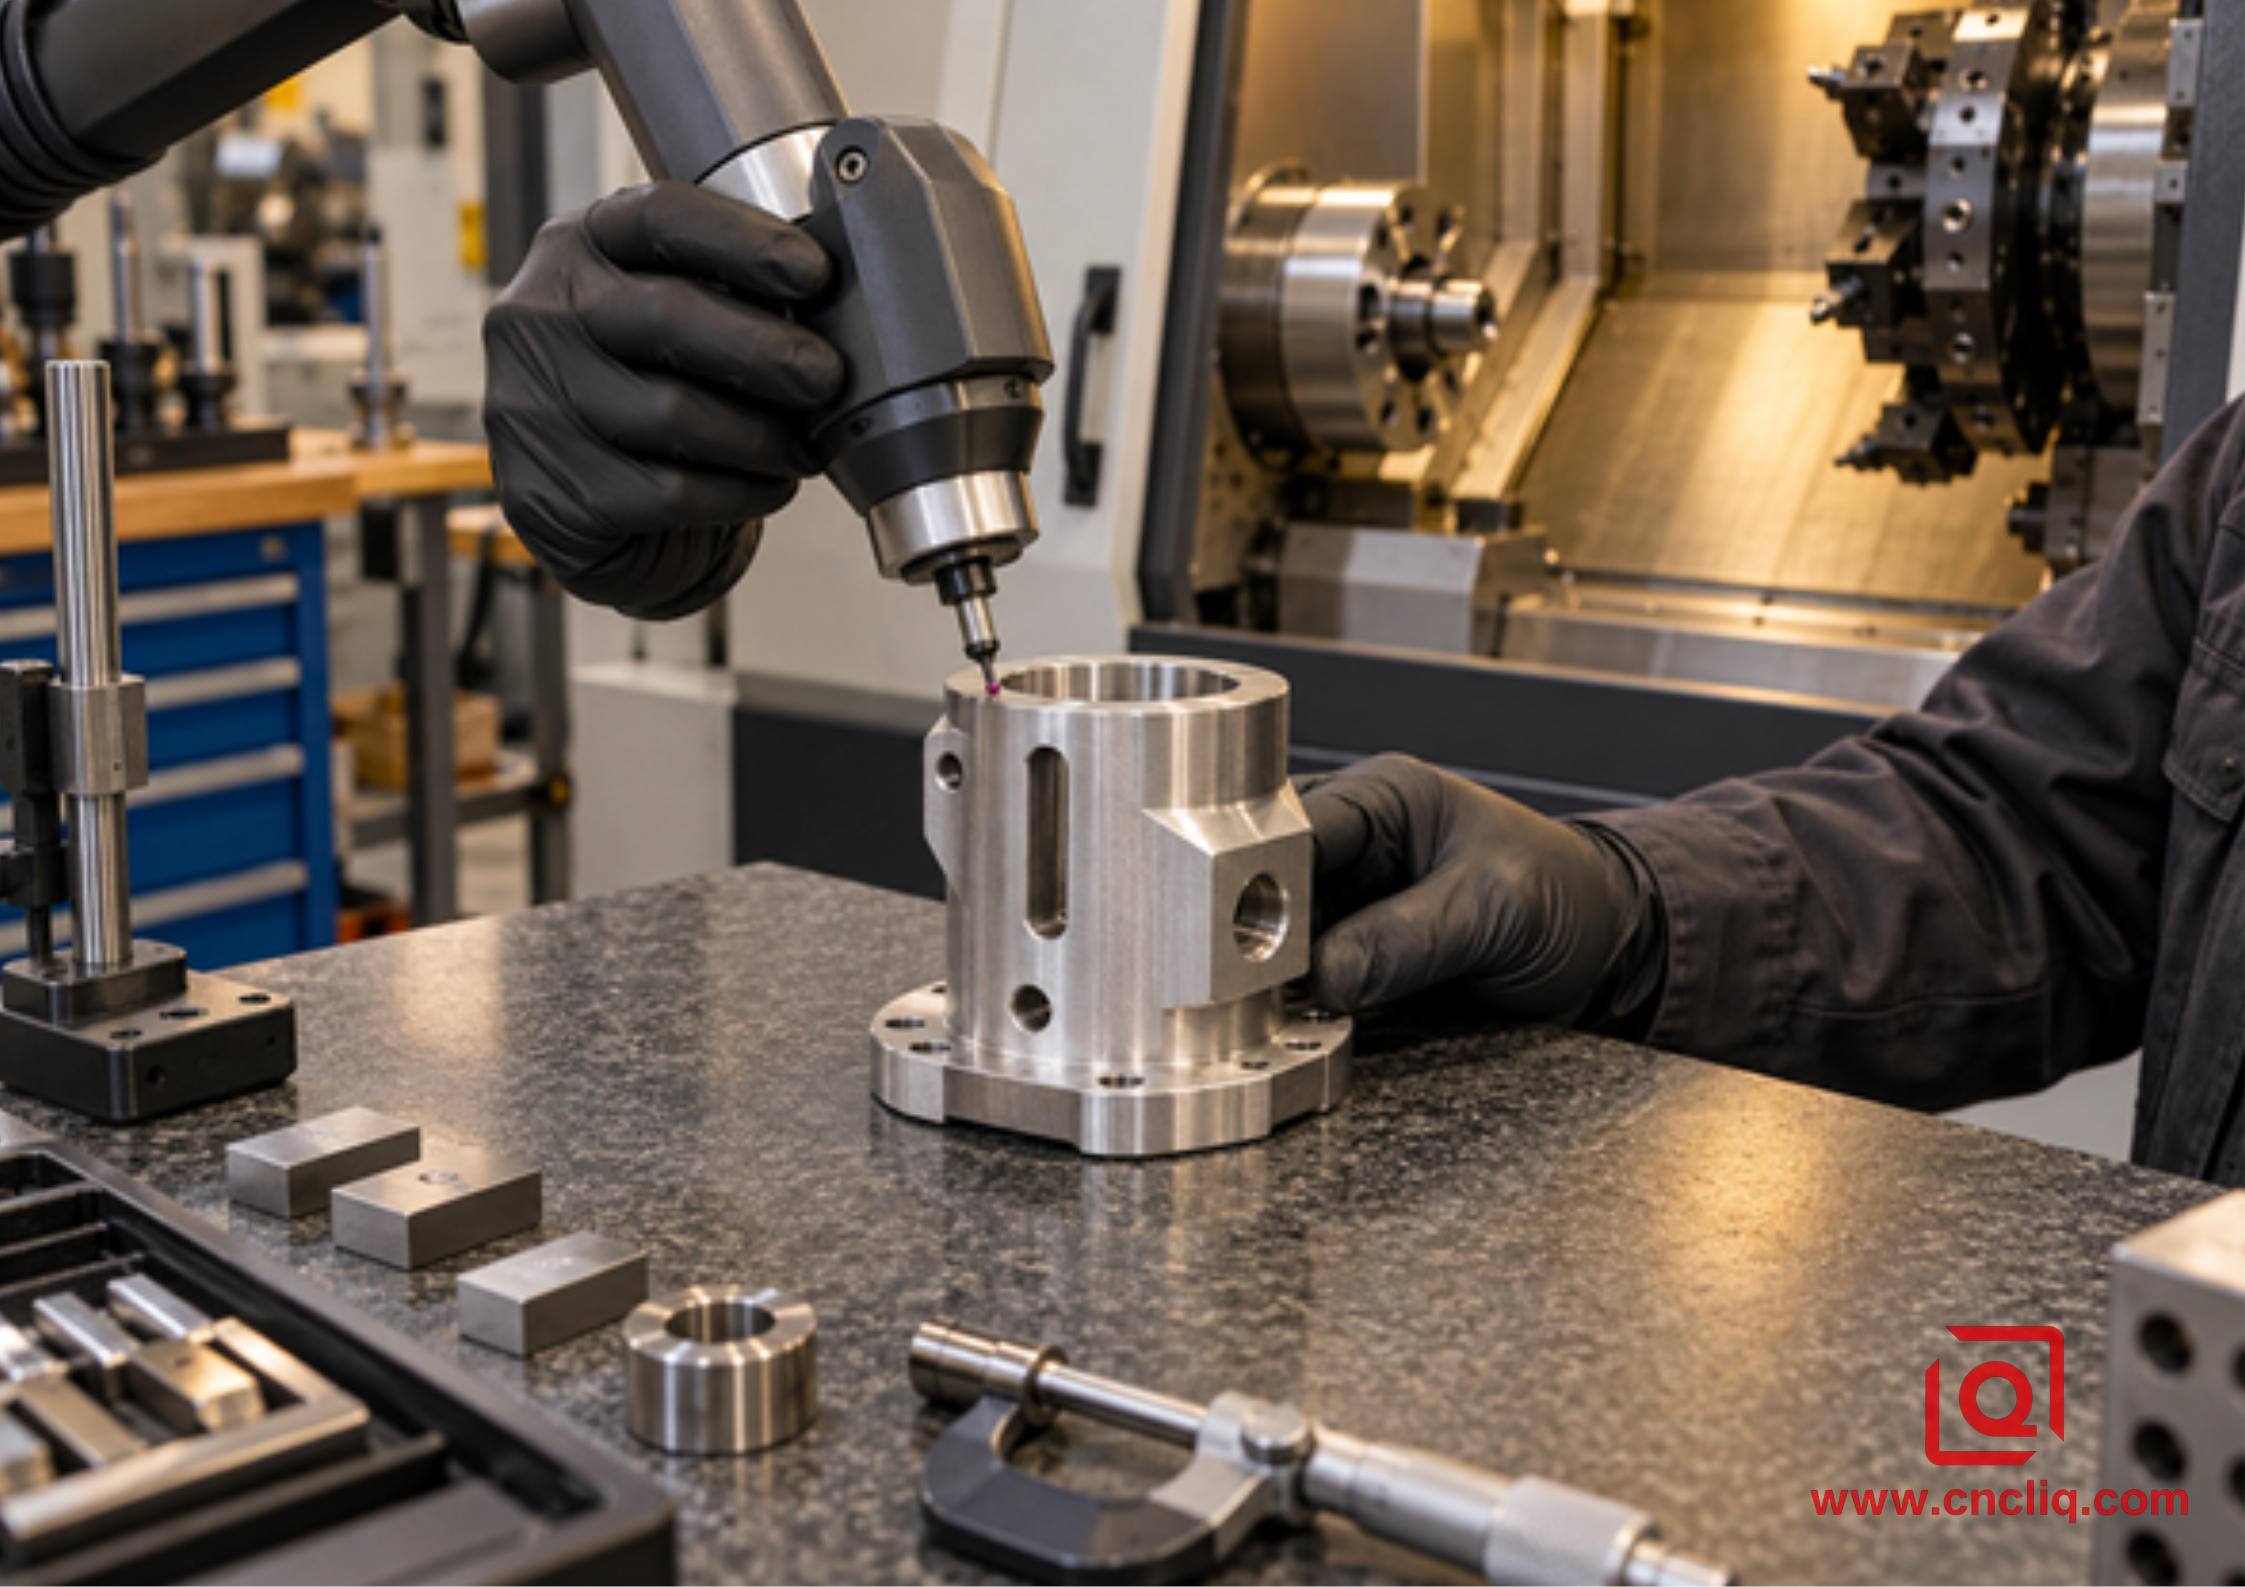
8. افحص من خلال بيانات الرسم. يجب على آلة قياس الإحداثيات ثلاثية الأبعاد أو الآلة البصرية إعادة بناء الإطار الوظيفي، وليس استخدام أي حافة يسهل لمسها.
9. حدد متطلبات الدفعة التالية. ما هي المراجعة، والبرنامج، ومجموعة الفك، وورقة الإعداد، والأدوات، والفحوصات، وحدود التفاعل التي تنتمي إلى نفس المجموعة؟ ضعها تحت هوية مهمة واحدة.
هل تحتاج إلى لغة معترف بها للهندسة؟ يُعدّ كلٌّ من ISO 1101 وASME Y14.5 المراجع المعتادة، وذلك بحسب نظام الرسم. هل تحتاج إلى مرجع لاختبار تحديد موضع محور التحكم العددي وتكراريته؟ يغطي معيار ISO 230-2 هذا الموضوع. هل يُضفي أيٌّ من هذه المعايير صفة "الجودة" على القطعة المُنتَجة؟ لا. فعملية فحص القطعة المتفق عليها لا تزال تقوم بهذا الدور.
غلاف مركب مجهول المصدر: غلاف مستشعر منفذ الإزاحة
أرسل أحد مشتري أنظمة الأتمتة الصناعية غلافًا لمستشعر مصنوعًا من الفولاذ المقاوم للصدأ وقضيب دائري. ما الذي كان موجودًا في النموذج المُعقّم؟ فتحة تحديد الموقع، وقطر مانع التسرب الخارجي، وسطحان مستويان، وفتحة أمامية جانبية، وثلاثة ثقوب شعاعية متزامنة، وخيط خلفي. ما الذي حدد موقع خرطوشة المستشعر؟ الفتحة. ما هي التفاصيل التي كان يجب أن تتبعها؟ الفتحة وممر واحد.
بدا المسار الأول عاديًا: دوران، ثم الانتقال إلى مركز التصنيع العمودي. تكمن المشكلة في التثبيت الثاني. إذ سيُمسك بقطر نهائي قصير بجوار سطح تجميلي. قد يُجدي استخدام قاعدة مُجزأة، لكنها ستضطر إلى استعادة محور التجويف والمرجع الزاوي مع كل عملية تحميل.
هل يُمكن لمسار المحور Y أن يُبقي السلسلة أقصر؟ تمّت مطابقة فتحة الوجه مع عملية طحن XY مباشرة. تمّت مطابقة النمط الشعاعي مع أداة دوارة شعاعية وفهرسة C. تمّ نقل الخيط الخلفي إلى عملية فرعية مُخطط لها. بدأت عملية الخراطة الخشنة أولاً؛ تلتها عمليات القطع بالأداة الدوارة مع الحفاظ على صلابة الجلبة؛ وحصلت الفتحة الرئيسية وقطر مانع التسرب على تشطيبهما المُتحكم به بعد العمل المُتقطع الأثقل.
ماذا عن التقاطع الخفي؟ تضمنت الخطة فحص سلوك الاختراق، وإزالة النتوءات، والتنظيف، والفحص البصري المُكبَّر. ما الذي أعاد تقرير المقالة الأولى بناءه؟ حجم وشكل التجويف، وانحراف قطر مانع التسرب، وعرض السطح المستوي، وموضع الفتحة من التجويف، وتوقيت الثقب، وقبول الخيط، وحالة التقاطع.
ألغى الاقتراح المُعدَّل وحدة الطحن. هل يعني هذا بالضرورة أن تكلفة كل غلاف مماثل ستكون أقل في Y؟ كلا. يؤثر وقت البرمجة، وحجم الدفعة، والأدوات، والسبائك، والتفاوتات المسموح بها، والآلة المتاحة على التكلفة. اعتبر هذا بمثابة نموذج مُبسَّط مُستمد من نطاق التصنيع العام لشركة Liqin. فهو يُظهر منطق المسار، ولا يكشف عن تصميم العميل، ولا يضمن نتيجة مُحددة.
ملاحظات من مكتب التعديل والتحرير
· يتم العمل على إزاحة الأبعاد من نقاط مرجعية وظيفية، وليس من حافة خام ملائمة.
· حدد معيار GD&T الحاكم واستخدم المعدلات فقط عندما تدعمها الوظيفة.
· امنح الجيوب الداخلية نصف قطر قطع واقعي.
تجنب الفتحات العميقة والضيقة إلا إذا كانت عملية التجميع تتطلبها فعلاً.
· اترك مساحة للوصول إلى الأدوات بجانب الأكتاف والشفاه ومناطق التثبيت.
• حدد الحالة المقبولة التي تدخل فيها الثقوب العرضية إلى التجويف.
· حدد شكل الخيط وحجمه وفئته وعمقه ومتطلبات قياسه.
• قم بتمييز أسطح الختم والمحمل والأسطح التجميلية بشكل منفصل.
· أرسل نموذج STEP لتخطيط المسار والطباعة ثنائية الأبعاد الخاضعة للتحكم للموافقة عليها.
· مشاركة كمية النموذج الأولي، وحجم الإصدارات المتكررة، والطلب السنوي.
هل تحتاج إلى مرجع خاص بالمنتج؟ يجمع عمود إخراج علبة التروس المصمم خصيصًا من Liqin بين الخطوات المخرطة، والأخاديد، والأسطح المستوية، والمعالجة الحرارية، والطحن، والفحص في مجموعة واحدة من الأجزاء. هل تحتاج إلى حل لمشكلة الممر؟ يجمع مشعب الهيدروليك المصمم خصيصًا بين المنافذ، والخيوط، والتقاطعات، وأسطح منع التسرب، والتنظيف، والتحقق. دليل مفيد على النطاق ذي الصلة، نعم. هل هو بديل عن وضع علامات على الرسم؟ لا.
ما الذي يجب عليك إرساله للحصول على عرض سعر مفيد؟
هل يمكن لموردين اثنين تقديم عرض سعر لنفس العمل من لقطة شاشة؟ نادرًا. ابدأ بنموذج STEP الأصلي والطباعة ثنائية الأبعاد المُتحكَّم بها. ثم املأ الفراغات: السبيكة وحالتها، والتشطيب، وكميات العينات والإنتاج، والإصدارات السنوية، والميزات الأساسية، وأوراق الفحص، وملاحظات النتوءات والنظافة، والتغليف، والتوقيت. إذا أغفلت أيًا منها، فقد يصف عرض السعر أجزاءً مختلفة.
ما هي الخصائص الثلاث التي تمنع التجميع؟ ضع دائرة حولها. هل يمكن أن يكون المنفذ الشعاعي مناسبًا للحجم ولكنه في غير مكانه؟ نعم. هل يحتوي الفتح الأمامي على موصل أم أنه مجرد عنصر ظاهر؟ اذكر ذلك. هل سيلامس الطلاء قطر مانع التسرب؟ ضع علامة على القناع. يمكن التخطيط للمخاطر الواضحة؛ أما التوقعات الخفية فتميل إلى الظهور كتغيير أو رفض.
هل تتضمن الرسومات ثقوبًا مخروطية مع فتحات إزاحة، أو أسطحًا مستوية، أو منافذ شعاعية؟ أرسل الملفات عبر صفحة الاتصال الخاصة بشركة Liqin. اطلب من الفريق الهندسي تحديد ثلاثة مسارات بجانب سلسلة البيانات: أدوات حية على المحور C، ومحور Y فعلي، ومخرطة مع مطحنة. أيها يحافظ على الوظيفة بأقل تكلفة إجمالية للعملية؟ هذا طلب عرض أسعار أفضل من "اطلب أقل سعر لديك لمحور Y".
التعليمات
1. هل يتطلب كل ثقب غير مركزي مخرطة CNC ذات محور Y؟
لا. هل الثقب الأمامي بعيد عن المركز؟ يمكن للمحور X تحديد نصف القطر، ويمكن للمحور C ضبطه، ويمكن للمثقاب المحوري التغذية في المحور Z. هل الثقب العرضي في المستوى العمودي؟ قد تكون محطة تشغيل شعاعية وفهرسة المحور C كافية. متى يُستخدم المحور Y؟ عندما يحتاج خط الأداة إلى إزاحة جانبية خاصة به، أو عندما يكون مسار XY مباشر أكثر منطقية. ارسم هذا الخط قبل تسمية الآلة.
2. هل يتفوق الخراطة على المحور Y تلقائيًا على مسار الخراطة والطحن من حيث الدقة؟
لا. ما الذي يمكن إزالته؟ إعادة تثبيت واحدة ومحاولة واحدة لاستعادة نقطة المرجع. هذا مهم عندما يشير الشق أو المنفذ إلى تجويف تم تشكيله. ما الذي يتبقى؟ حالة الماكينة، والحرارة، وقوة الفك، والانحراف، والحمل، والإزاحات، والقياس. يمكن لتركيبة ثانية دقيقة أن تتفوق على برنامج "إنجاز المهمة في مرة واحدة" غير متقن.
3. هل يمكن لمركز الخراطة ذي المحور Y أن يحل محل التصنيع ذي المحاور الخمسة؟
أحيانًا، يكون ذلك مناسبًا لفئة محددة من القطع. هل جسم القطعة مستدير في الغالب، مع وجود ثقوب وأسطح مستوية وفتحات أو تجويف ضحل يسهل الوصول إليه؟ قد يكون المحور Y كافيًا. هل تحتاج أدوات القطع إلى زوايا مركبة؟ هل الأسطح عريضة ومنحوتة، والتجاويف عميقة، أم أن عملية الطحن ثقيلة؟ في هذه الحالة، يستحق مركز الطحن والخرط ذو المحور B أو مركز التشغيل ذو الخمسة محاور النقاش. دع سهولة الوصول وحمل القطع يحددان الأولويات، ثم يأتي عدد المحاور لاحقًا.
4. ما هي الملفات والملاحظات التي تُحسّن دقة عروض الأسعار؟
أحضر نموذج STEP والطباعة المرجعية. ماذا أيضاً؟ المواد وحالتها، والتشطيب، وكميات العينات والإصدار، والطلب السنوي، وعلاقات البيانات، والخيوط الكاملة، ومعايير النتوءات والنظافة، وأدلة الفحص، والتغليف، والتوقيت. ثم حدد الميزات التي قد تعيق التجميع. بدون هذه العلامات، سيُسعّر كل متجر المنتج بناءً على افتراض مختلف.
5. كيف يتم فحص الفتحات غير المركزية والثقوب الشعاعية؟
اتبع مخطط البيانات. تحديد الموضع والتوقيت؟ قد يكون استخدام جهاز قياس إحداثيات ثلاثي الأبعاد أو نظام بصري مناسبًا. شكل السن اللولبي؟ استخدم المقياس المتفق عليه. أقطار القطع المخرطة ذات الصلة؟ قد يكون استخدام طريقة قياس الانحراف حلاً مناسبًا. تقاطع مخفي؟ يمكن استخدام التكبير أو منظار داخلي لرؤية ما لا يمكن رؤيته باستخدام الفرجار الخارجي. قبل قطع الدفعة، اتفق على الإطار، ومعدل أخذ العينات، والتقرير، وما يحدث في حالة حدوث خطأ.
ملخص
أين يُحقق Y غايته؟ في قطعة دائرية في الغالب، حيث يجب أن تبقى عملية الإزاحة مرتبطة بنقطة مرجعية مُخرَجة. أين يُمكنه التوقف عن العمل؟ العديد من الثقوب السطحية والقطع في المستوى المركزي تابعة بالفعل لـ X وZ وC ومحطة تشغيل. الثقوب ذات الإزاحة المتوازية، والفتحات الحقيقية، أو جيب XC غير المريح، تُعزز الحاجة إليه. حتى في هذه الحالة، تحقق من قوة القبضة، والمدى، وقوة أداة التشغيل، والرقائق، والنتوءات، والمحاكاة، والقياس. النموذج، والطباعة، والحجم، والعلاقات الحرجة - أرسلها أولاً. اختر المسار ثانيًا.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli @chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع التفاوتات الدقيقة بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
