 Deutsch




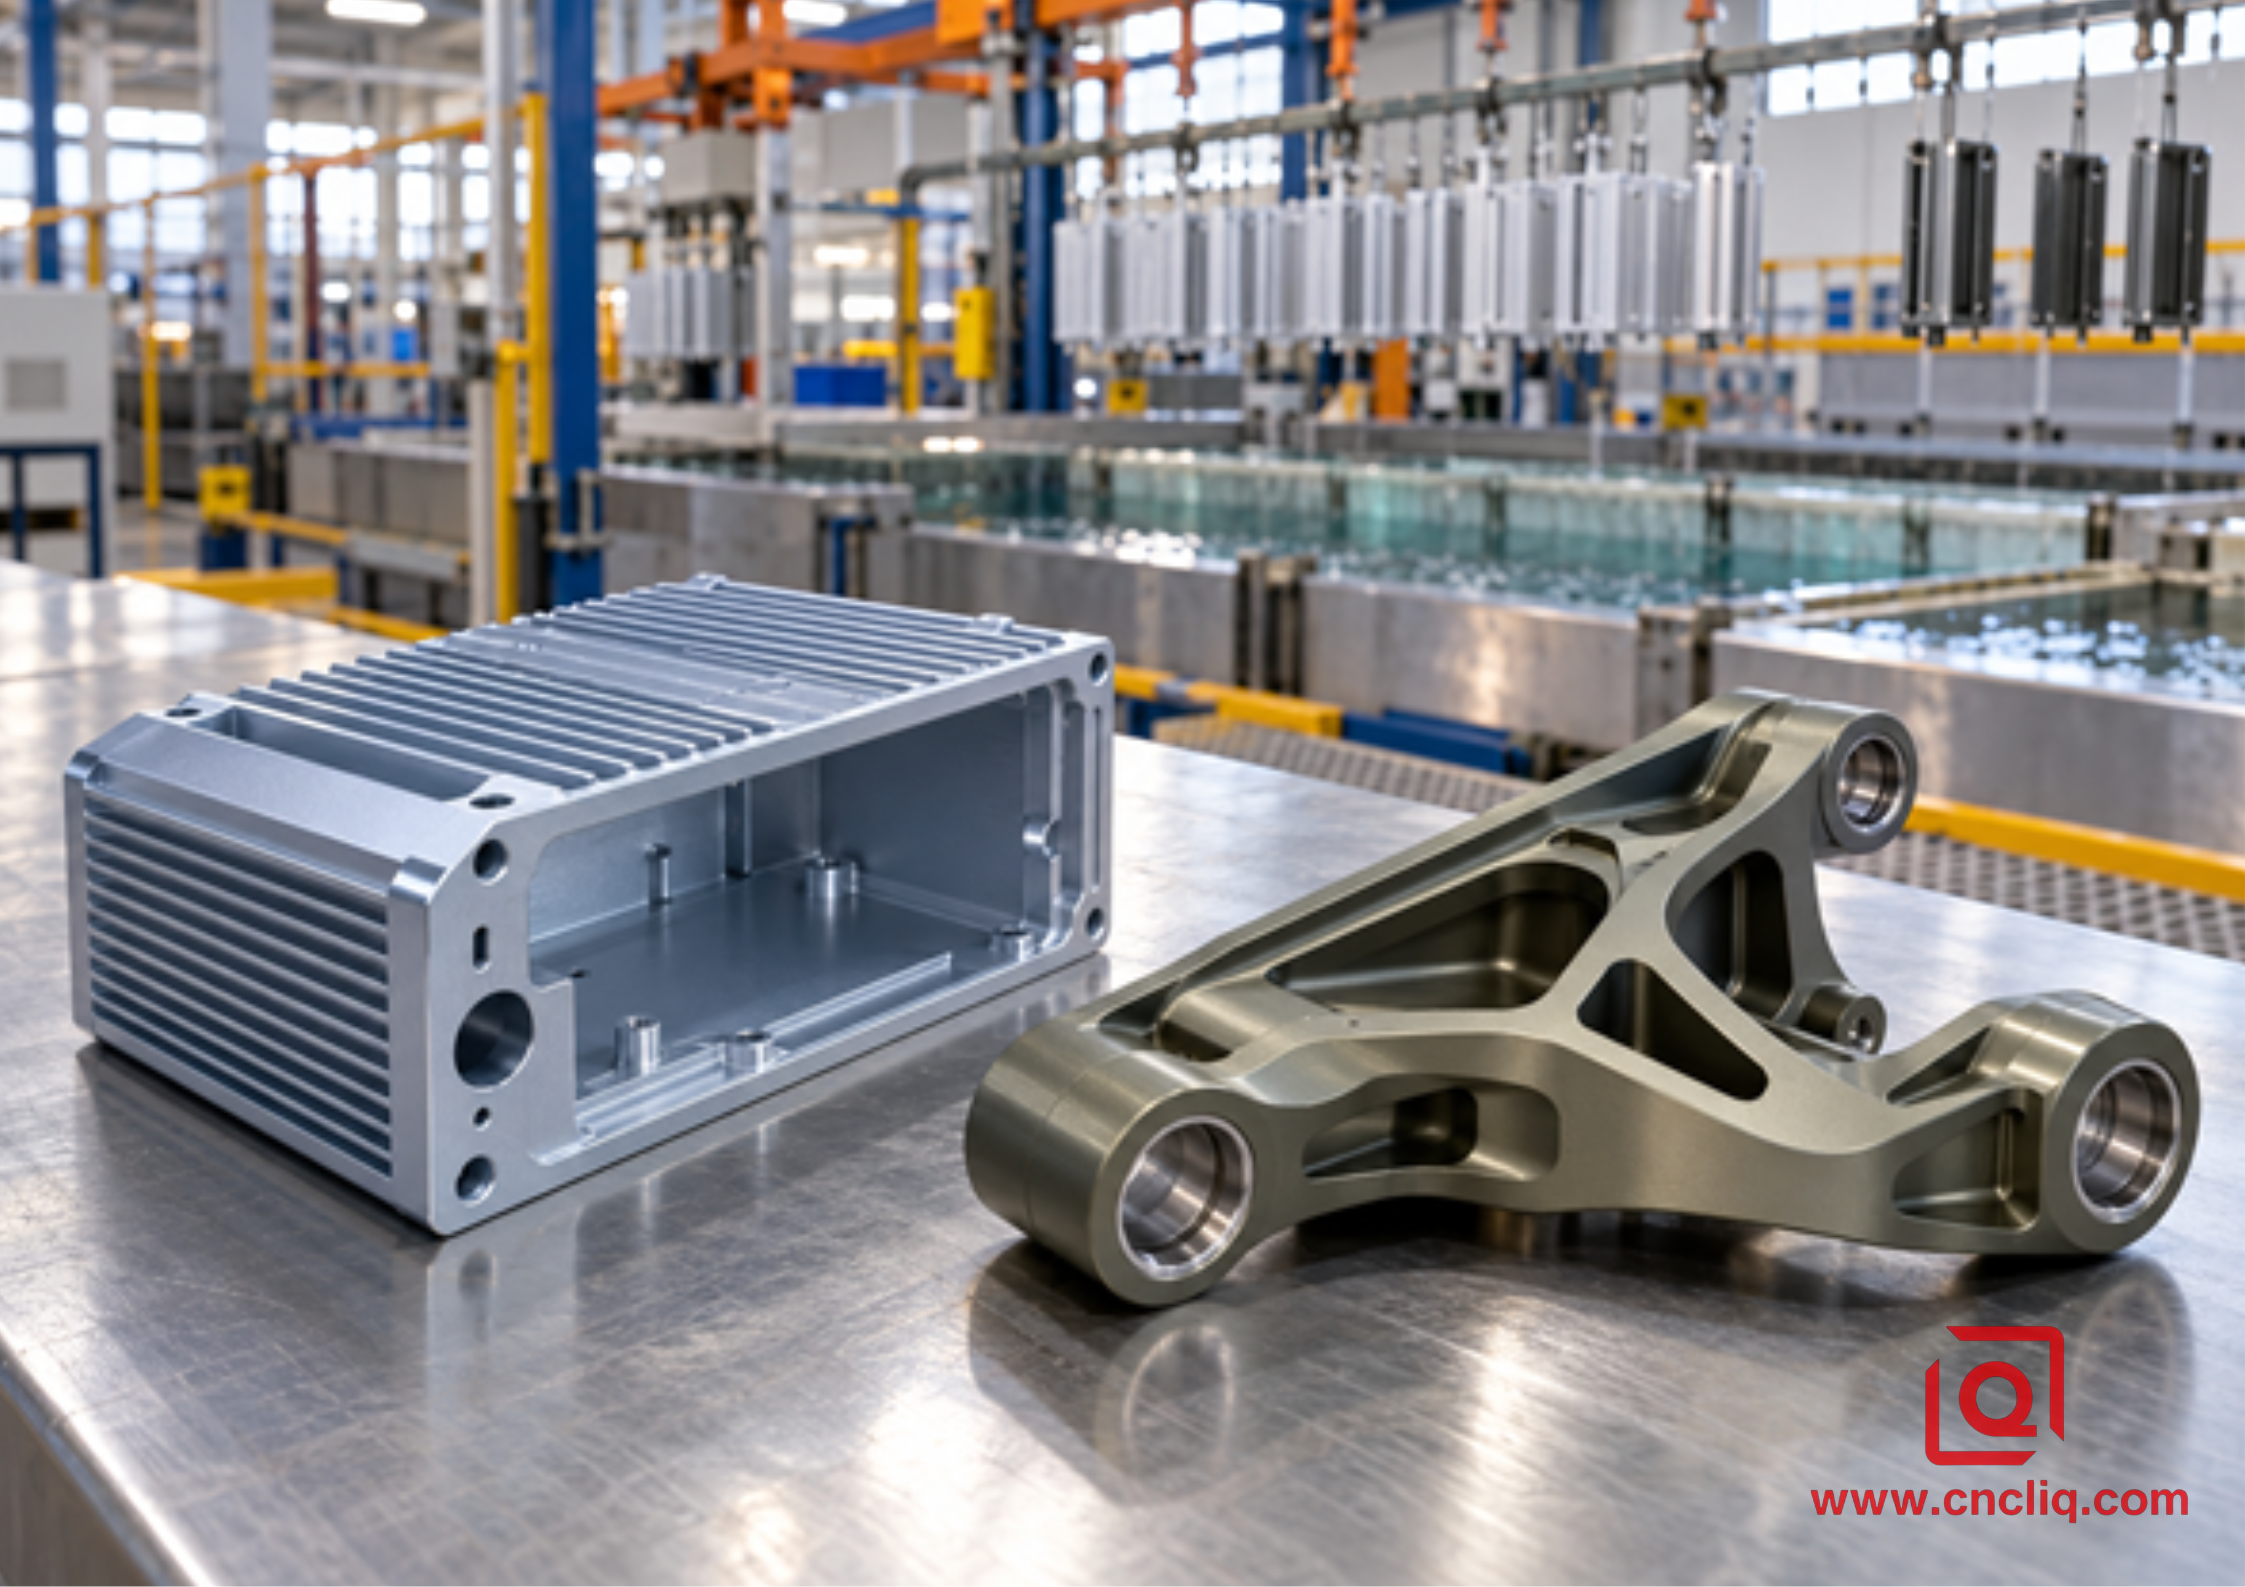
Titelbild: Neu gestaltetes 6061-Gehäuse und 7075-Verbindungsstück neben einer Anodisierungsanlage
Schneller Vergleich: 6061 vs. 7075 nach dem Anodisieren
|
Engineering Frage |
6061 Aluminium |
7075 Aluminium |
Praktische Entscheidung |
|
Hauptlegierungssystem |
Magnesium und Silizium |
Zink, Magnesium und Kupfer |
Die chemische Zusammensetzung verändert den natürlichen Oxidton und die Farbstoffreaktion. |
|
Typisches natürliches Aussehen von Typ II. |
Klares Silber bis Hellgrau. |
Grau, gelbbraun, bronze oder olivgrau. |
Die Farbe sollte nicht allein anhand der Legierungsbezeichnung beurteilt werden. |
|
Konsistenz der gefärbten Farbe |
Im Allgemeinen leichter zu kontrollieren |
Kann eher zu einem gedämpften Erscheinungsbild oder Farbunterschieden zwischen verschiedenen Chargen führen |
Verwenden Sie für kosmetische Arbeiten Muster der Produktionslegierungsgrenze |
|
Aussehen von Hartlack Typ III |
Dunkelgrau, abhängig von der Schichtdicke |
Dunkleres Grau, Bronze oder Olivgrün, oft variabler |
Natürliche Hartbeschichtung als funktionelle Oberfläche, nicht als feste Farbe behandeln |
|
Schichtaufbauverhalten |
Normalerweise stabil innerhalb eines qualifizierten Prozessfensters |
Empfindlicher gegenüber Stromdichte, Temperatur, lokaler Chemie und Mikrostruktur |
Legierungsspezifische Prozesseinstellungen anwenden und beobachten Coupons |
|
Optimale Passform |
Gehäuse, Halterungen, Paneele, allgemeine Präzisionsteile |
Hochbelastete Verbindungen, Vorrichtungen, Strukturteile, Hardware in Luft- und Raumfahrtqualität |
Legierung für die mechanische Beanspruchung auswählen, anschließend die Oberflächenbeschaffenheit entwickeln |
|
Hauptrisiko beim Kauf |
Abweichungen von Charge zu Charge in Farbe oder Textur |
Farbabweichungen und erhöhtes Risiko eines ungleichmäßigen Erscheinungsbilds |
Funktionale und kosmetische Akzeptanz müssen getrennt betrachtet werden |
Keine Vergleichstabelle kann einen bestimmten Farbton garantieren. Der Aluminum Anodizers Council (AAC) nennt Legierung, Härtegrad, Glanz, Oberflächenstruktur und Färbeverfahren als Variablen für das Erscheinungsbild. Er weist außerdem auf das generell gute Anodisierungsverhalten von 6xxx-Legierungen und die blaugrauen bis gesprenkelten braunschwarzen Farbtöne hin, die bei 7xxx-Materialien möglich sind. Nutzen Sie diese Hinweise als Ausgangspunkt, niemals als Farbmuster.
1. Warum die Legierungszusammensetzung die anodisierte Oberfläche verändert
Betrachten Sie das Anodisieren als Umwandlung der Oberfläche eines Bauteils, nicht als Überlackierung. Das Aluminium wird zur Anode; Strom fließt durch den Elektrolyten, und das Oberflächenmetall wandelt sich in Aluminiumoxid um. Die unversiegelte Schicht enthält Poren. Farbstoff dringt in diese Poren ein, und die anschließende Versiegelung schließt oder stabilisiert sie. Da der Film aus dem Metall selbst wächst, ist der Zustand des darunterliegenden Materials weiterhin relevant.
Magnesium und Silizium tragen maßgeblich zur Legierungsbildung in 6061 bei. Das Ergebnis ist ein ausgewogenes Verhältnis von Festigkeit, Bearbeitbarkeit, Korrosionsverhalten und einer Oberfläche, die sich im Anodisierungsbad in der Regel gut verhält. Diese Kombination erklärt die Verwendung in Gehäusen, Abdeckungen, Rahmen und Halterungen. Dennoch bietet 6061 keine Farbgarantie. Härtegrad, Extrusionshistorie, Rohlingtemperatur, Faserrichtung, Frässpuren und manuelle Nachbearbeitung können nach der Endbearbeitung sichtbar bleiben.
Betrachten wir nun 7075. Zink ist das Hauptlegierungselement, unterstützt von Magnesium und Kupfer. Üblicherweise werden Zinkanteile von 5,1 bis 6,1 Prozent und Kupferanteile von 1,2 bis 2,0 Prozent angegeben, wobei das Zertifikat für die gekaufte Schmelze die genauen Werte vorgibt. Diese Elemente bilden keine perfekt homogene Phase. Beim Reinigen, Entoxidieren und Anodisieren können sich partikelreiche Bereiche anders auflösen oder Ruß hinterlassen als benachbartes Aluminium. Die Beschichtung kann die Dickenprüfung bestehen und dennoch das Licht ungleichmäßig streuen. Viele Reklamationen bezüglich der Farbe von 7075 beginnen hier.
Der Unterschied wird beim Zusammenfügen der Teile deutlich. Beide Flächen wurden mit demselben Fräser bearbeitet. Sie wurden mit demselben Strahlmittel gestrahlt. Sie verwendeten sogar dasselbe Färbebad. Dennoch wirkt das 6061-Panel neutral, während der 7075-Arm wärmer erscheint. Die Rezeptur blieb gleich; lediglich die Ausgangsmetalle änderten sich.
Die öffentliche Übersicht der Aluminium Association zu Legierungsreihen bestätigt die grundlegende Metallurgie: Legierungen der 6xxx-Serie enthalten Magnesium und Silizium, während Zink das primäre Legierungselement in Legierungen der 7xxx-Serie ist.
Bezüglich des Oberflächenverhaltens ist die Richtlinien des Aluminium Anodizers Council zu Legierungen und Härtegraden hinsichtlich des Ansprechverhaltens der Legierungen 6xxx und des variablen Grau- bis Brauntons der Legierungen 7xxx direkter.2. Die Schichtbildung erfolgt in der gleichen allgemeinen Reihenfolge, jedoch nicht mit der gleichen Geschwindigkeit.
Ein Prozessdiagramm kann für beide Legierungen die gleichen sieben Prozessfelder anzeigen. Innerhalb dieser Felder beginnt sich das Ansprechverhalten jedoch zu unterscheiden.
1. Die Reinigung ist der erste Schritt. Kühlmittelnebel, Polierpaste, Fingerabdrücke und Werkstattstaub müssen vom Werkstück entfernt werden. Ein Film, der auf der Werkbank kaum sichtbar ist, kann später im Färbeprozess als Fleck wieder auftreten.
2.Durch das Ätzen wird eine geringe Menge Metall abgetragen und der Glanz reduziert. Längere Ätzzeit ist nicht automatisch besser. Ist die Ätzung zu stark oder zu lang, können Kanten weicher werden, der Materialverlust erhöht sich und Unterschiede innerhalb der Legierung werden sichtbar.
3.Entoxidieren und Entschmutzen entfernen die durch das Ätzen entstandenen Rückstände. Bei kupferhaltigem Material oder zinkreichem Rohmaterial reicht ein einfaches Spülen nicht aus. Rückstände auf der Oberfläche können die Oxidbildung stören, noch bevor der eigentliche Anodisierungsschritt beginnt.
4.Ein Gestell hat zwei Aufgaben: das Werkstück halten und Strom leiten. Löst sich ein Kontakt im Bad, steigt der Widerstand; es kann zu einer dünnen oder verbrannten Stelle kommen. Der Kontakt hinterlässt außerdem eine Markierung. Legen Sie fest, wo diese Markierung liegen soll, bevor die Last das Bad erreicht. 5.In der Produktionslinie wirken Säurekonzentration, Badtemperatur, Stromdichte, Spannung, Rühren und Zeit als ein System zusammen. Wenn das Bad abdriftet, lässt sich der Prozess durch Drehen eines einzelnen Reglers selten wieder in die richtige Richtung lenken.6.Bei einer Lackierung der Klasse 2 dringt der Farbstoff ein, während die Poren geöffnet bleiben. Der Farbton hängt von weit mehr als nur der Farbstoffbezeichnung ab. Die Porenstruktur ist wichtig. Die Filmdicke ist wichtig. Ebenso pH-Wert, Temperatur, Konzentration und Einwirkzeit.
7.Das Versiegeln schließt den Prozess ab. Zu wenig Versiegelung kann die Flecken- und Korrosionsbeständigkeit verringern.Übermäßige Hitze oder instabile chemische Reaktionen können Glanz und Farbe verändern. Unzureichendes Spülen birgt ein weiteres Risiko: Eingeschlossene chemische Rückstände können sich erst später bemerkbar machen.
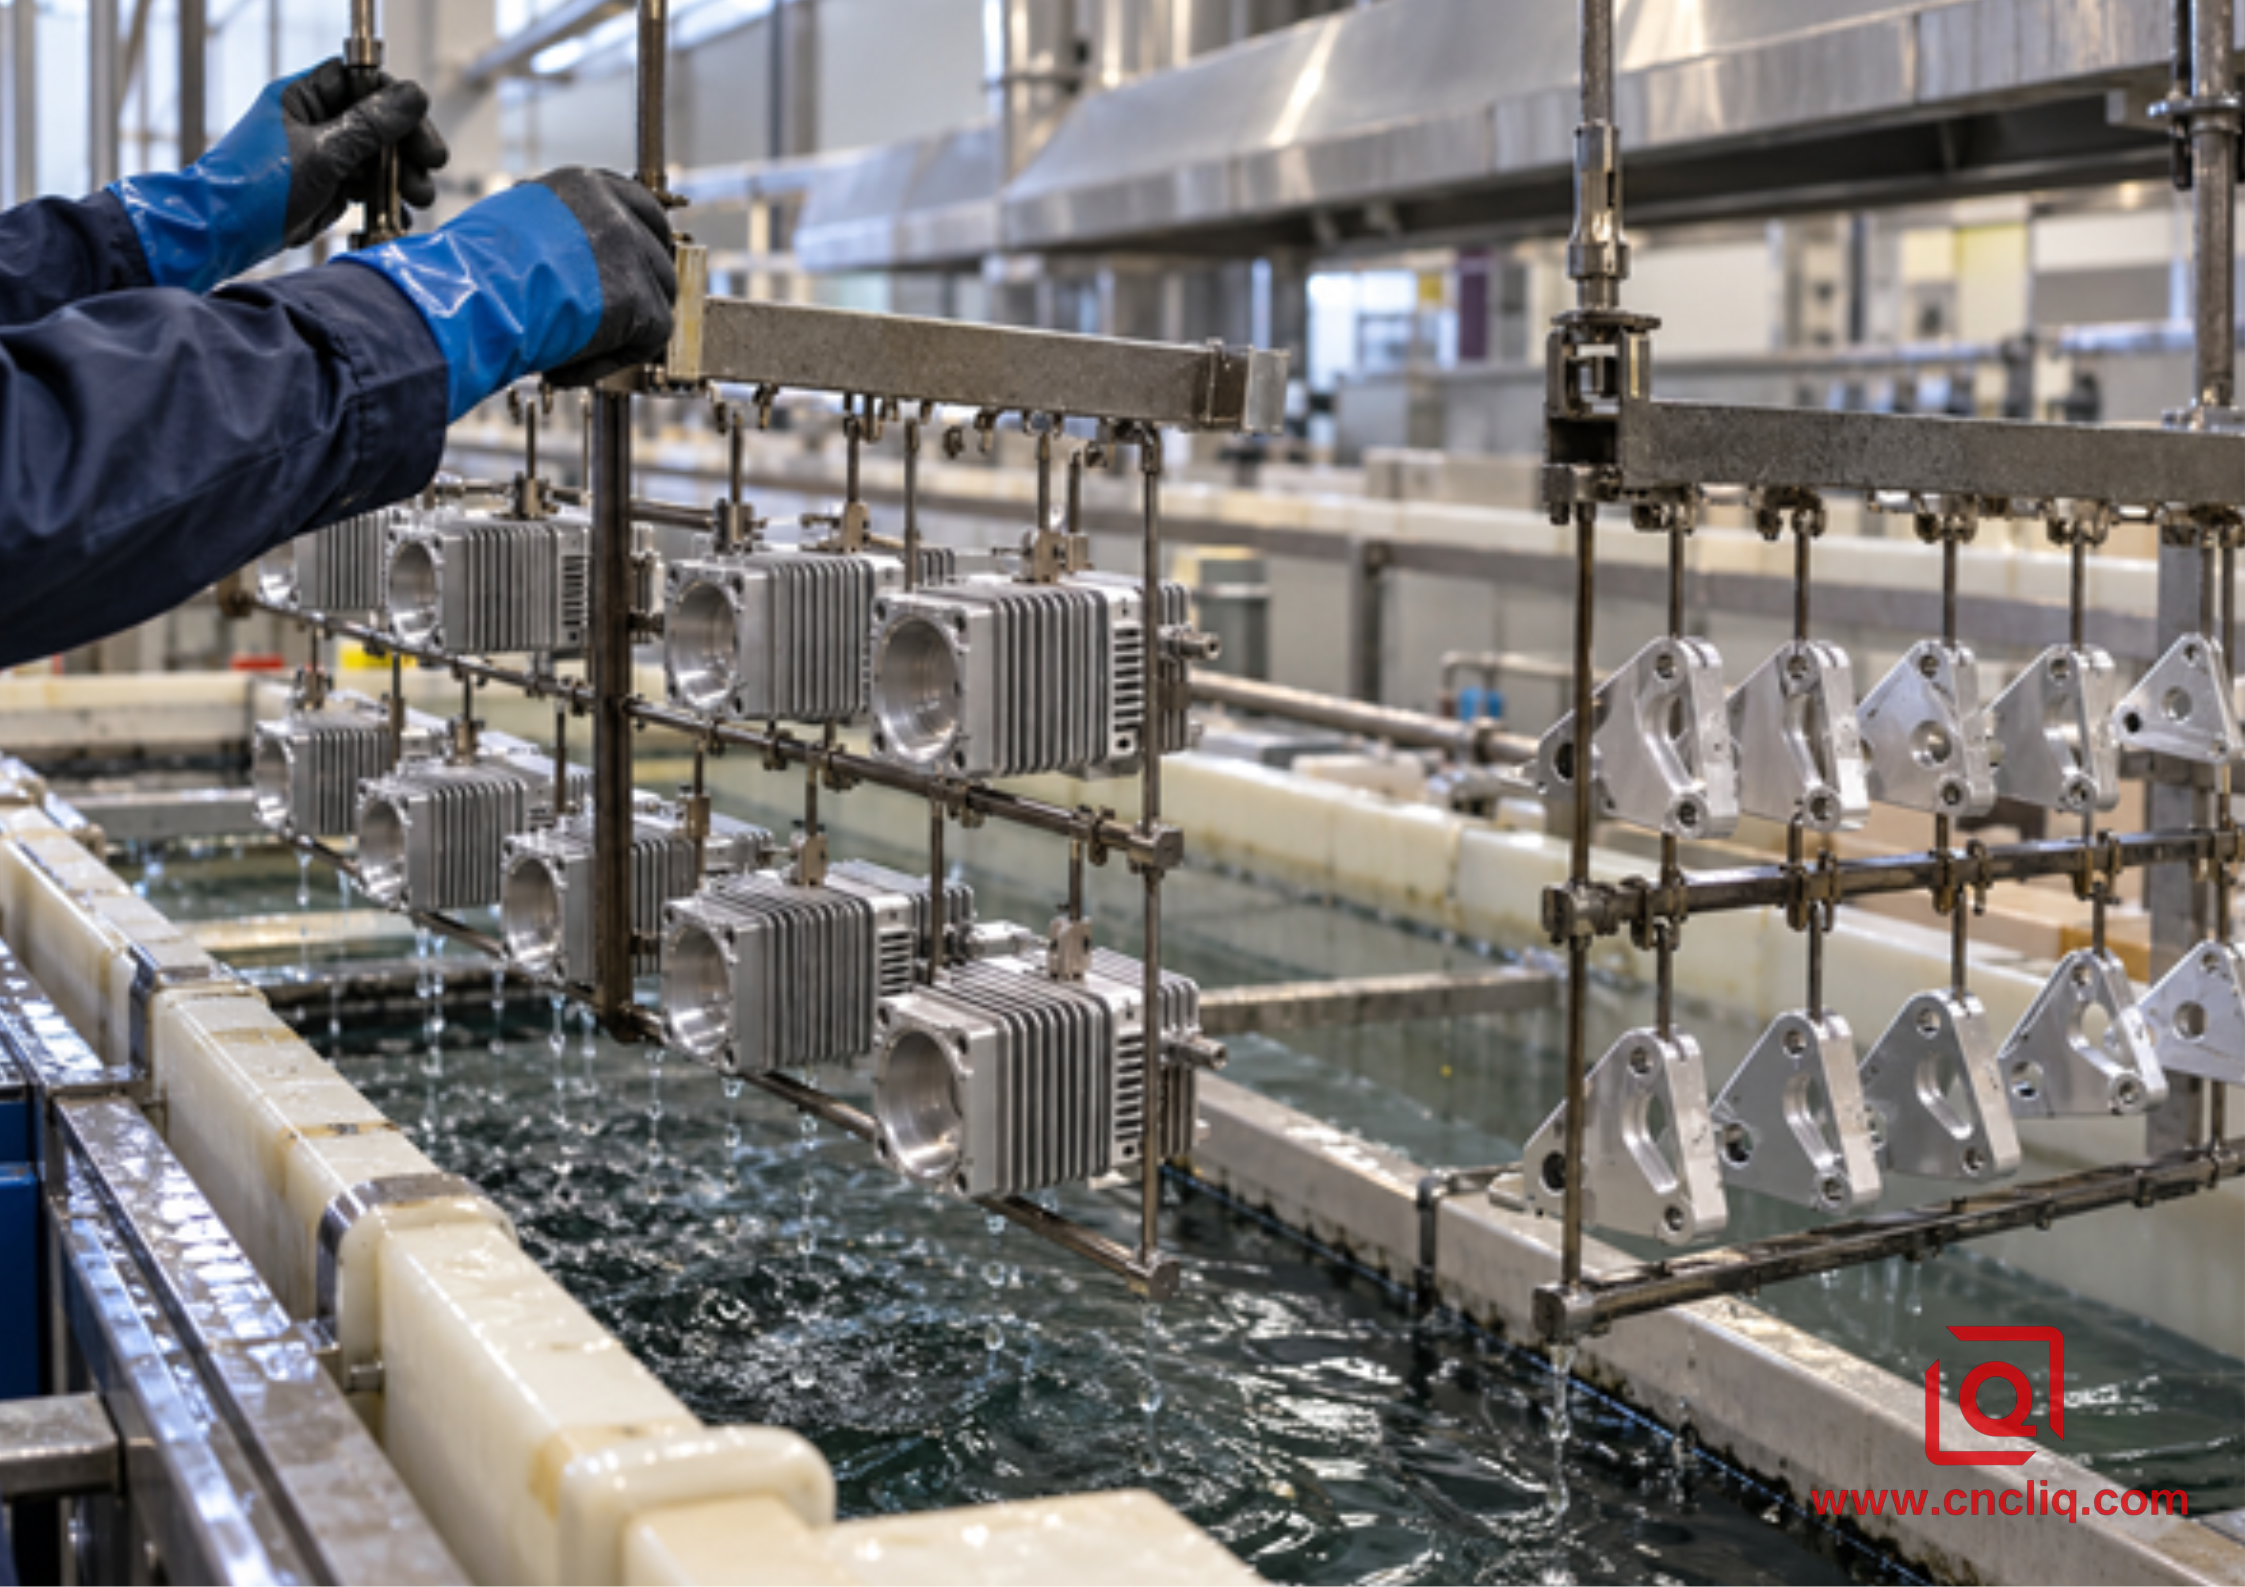
Prozessbild: Einzigartige 6061-Gehäuse und 7075-Gabelhalterungen werden an einer Anodisierungsanlage montiert.
Die NASA/JSC PRC-5006-Prozessspezifikation enthält zwei wichtige Hinweise für Käufer. Erstens: Klasse 1 bedeutet ungefärbt und Klasse 2 bedeutet gefärbt; die erforderliche Farbe der Klasse 2 ist in der Zeichnungsnotiz anzugeben. Zweitens wird die Oberflächenstruktur reproduziert statt geglättet. Daher muss eine glatte, glänzende Oberfläche von vornherein glatt sein, während eine matte Oberfläche eine definierte mechanische Vorbereitung erfordert. Durch Anodisieren lassen sich Werkzeugspuren, Schweißnahtabweichungen, Kratzer oder ungleichmäßiges Kugelstrahlen nicht kaschieren.
Für einen umfassenderen Vergleich verschiedener Oberflächenbehandlungsverfahren stellt Liqins Leitfaden zu Oberflächenveredelungen für kundenspezifische Aluminium-OEM-Teile das Anodisieren neben anderen praktischen Optionen dar. Wenn es vor allem auf eine exakte Farbübereinstimmung bei unterschiedlichen Legierungen ankommt, ist es ratsam, Pulverbeschichtung versus Anodisierung zu prüfen, bevor die Zeichnung endgültig festgelegt wird.
3. Typ II und Typ III haben unterschiedliche Anwendungsbereiche
MIL-PRF-8625 ist eine gültige US-Leistungsspezifikation für anodische Beschichtungen für Aluminiumanwendungen außerhalb des Architekturbereichs. Typ II entspricht der konventionellen Schwefelsäureanodisierung, Typ III der Hartanodisierung. Klasse 1 ist ungefärbt; Klasse 2 ist gefärbt. Diese Bezeichnungen definieren den Ablauf, nicht den garantierten Farbton.
|
Artikel |
Schwefelsäureanodisierung Typ II |
Harteloxierung Typ III |
|
Hauptzweck |
Korrosionsschutz, Aussehen, Färben, allgemeine Anwendung |
Verschleißfestigkeit, dickere Funktionsoxidschicht, dielektrische oder Gleitschicht |
|
Gängiger Planungsbereich für kommerzielle Anwendungen |
Häufig ca. 5 bis 25 Mikrometer, abhängig von Zeichnung und Lieferantenkapazität |
Üblicherweise 25 bis 50 Mikrometer, dickere Ausführungen nur nach Vereinbarung |
|
Farbverhalten auf 6061 |
Klares Silber bis Grau; breites Spektrum an Färbemöglichkeiten |
Grau bis Dunkelgrau mit zunehmender Dicke |
|
Farbverhalten auf 7075 |
Gelbgrauer, bronzener oder olivfarbener Unterton kann auftreten |
Ein natürlicher, dunkler Bronze- oder Olivton ist üblich; Schwarz kann weniger neutral sein |
|
Abmessungen |
Passungen, Gewinde, Bohrungen, Dichtflächen |
Stärkere Wirkung bei engen Passungen, Gewinden, scharfen Kanten und ermüdungsempfindlicher Geometrie |
|
Käuferaktion |
Legierung, Vorbehandlung, Dicke, Farbe, Dichtung, Maskierung und Inspektion |
Fügen Sie die Strategie für die Endabmessungen, Kantenradien, Gestellzonen und die legierungsspezifische Musterfreigabe hinzu |
Dies sind Planungsbereiche für die Fertigung, keine automatischen MIL-PRF-8625-Regeln. Die kontrollierte Zeichnung, die Einkaufsspezifikation und der Prozess der qualifizierten Lieferanten legen das tatsächliche Ziel fest. Ein Hinweis, der nur klares Eloxieren oder schwarzes Hartlackieren vorsieht, lässt zu viel Spielraum. Geben Sie die maßgebliche Spezifikation und Revision, Typ, Klasse, Zieldicke oder -bereich, Farbe, Versiegelung, Abklebung, zulässige Gestellzonen und erforderliche Prüfungen an.
Oxid wächst sowohl in das Substrat als auch über die ursprüngliche Oberfläche hinaus. Für frühe DFM-Verfahren schätzt die Industrie üblicherweise eine Penetration von etwa 50 Prozent und einen Aufbau von 50 Prozent pro Oberfläche. Der AAC-Referenzleitfaden stellt diese Aufteilung als allgemein anerkannte Regel dar, weist jedoch darauf hin, dass Legierung und Prozess das Ergebnis beeinflussen. Bei einer 20 µm dicken Schichtdicke können sich an jeder Bohrungswand etwa 10 µm nach außen aufbauen, wodurch sich der Durchmesser um ca. 20 µm verringert. Dies reicht aus, um eine Passung oder einen Lagersitz zu beeinträchtigen.
Verwenden Sie die Schätzung für die erste Toleranzplanung und ersetzen Sie sie anschließend durch Daten des tatsächlichen Lieferanten, der Legierung, der Schichtdicke und der Geometrie. Der DFM-Leitfaden für die Typ-III-Anodisierung von Liqin behandelt Abkleben, Beschichtungszugabe und Planung von Passungen mit geringer Passgenauigkeit detaillierter.
4. Was die Farbgleichmäßigkeit tatsächlich beeinflusst
Farbprobleme entstehen selten im Farbbad. Bis ein Gestell die Farbanlage erreicht, haben Entscheidungen über Rohmaterial, Textur, Reinigung und Einrichtung das Ergebnis möglicherweise bereits bestimmt.
Legierung, Härtegrad und Materialcharge berücksichtigen
Beginnen Sie mit dem Rohmaterial; es ist die Grundlage. Von einer Farbanlage zu verlangen, dass 6061 und 7075 identisch werden, ist, als würde man von der Chemie verlangen, ein metallurgisches Problem zu lösen. Wenn die kosmetischen Anforderungen eng gefasst sind, halten Sie Härtegrad und Wärmebehandlung innerhalb jeder Güteklasse konstant. Verknüpfen Sie das Werkszeugnis mit dem Fertigungsbegleitpapier, kennzeichnen Sie zusammengehörige Teile als Set und führen Sie dieses Set gemeinsam durch die Vorbereitung und Endbearbeitung.
Ausgangstextur definieren
Legen Sie anschließend die Textur fest. Ein gedrehter Ring reflektiert Licht anders als eine gefräste Platte, und Gleitschleifen unterscheidet sich optisch von Bürsten oder Kugelstrahlen. Benennen Sie die Vorbereitungsmethode und schützen Sie sie zwischen den Arbeitsgängen. In der Strahlkabine sind Strahlmittelart und -reinheit neben Druck, Abstand, Winkel und Verweilzeit entscheidend. Verschmutztes Strahlmittel oder zu lange Verweilzeit an einer Stelle können sichtbare Flecken hinterlassen.
Vorbehandlung nach Legierung steuern
Die Vorbehandlung muss der Legierung angepasst sein, nicht den üblichen Vorgehensweisen im Betrieb. Eine lange alkalische Ätzung kann bei einem Werkstück eine saubere, matte Oberfläche ergeben, beim nächsten jedoch Streifen verursachen. Bei 7075 müssen Entoxidierung und Entschmutzung zink- und kupferhaltige Rückstände entfernen, ohne das Werkstück unnötig anzugreifen. Suchen Sie das Prozessfenster auf einem Chargenmuster, nicht auf der gesamten Charge.
Sorgen Sie für stabilen elektrischen Kontakt
Wir prüfen den Gestellplan vor der Freigabe. Der Kontakt muss den erforderlichen Strom führen können, ohne sich zu erhitzen oder zu lockern, und hinterlässt eine Markierung. Zeichnen Sie eine zulässige, verdeckte Kontaktzone in die Zeichnung ein. Falls die Zeichnung keine Kontaktfläche für das Gestell vorsieht, muss die Werkstatt dennoch eine Oberfläche auswählen, die möglicherweise nur kosmetischer Natur ist.
Genehmigen Sie einen physikalischen Bereich, nicht ein Bildschirmbild
Wir genehmigen niemals Farben von einem Handybildschirm. Kameras verändern den Weißabgleich, Monitore fügen eine weitere Verschiebung hinzu, und die Raumbeleuchtung verstärkt die Verzerrung. Verwenden Sie ein signiertes physisches Masterbild mit gegebenenfalls hellen und dunklen Grenzflächenmustern. Notieren Sie die Lampe, den Betrachtungsabstand und den Winkel. L*-, a*- und b*-Werte sind hilfreich, Delta E ist jedoch kein universeller Grenzwert. Stimmen Sie sich auf das Messgerät, die Geometrie, die Positionen und das numerische Fenster ab.
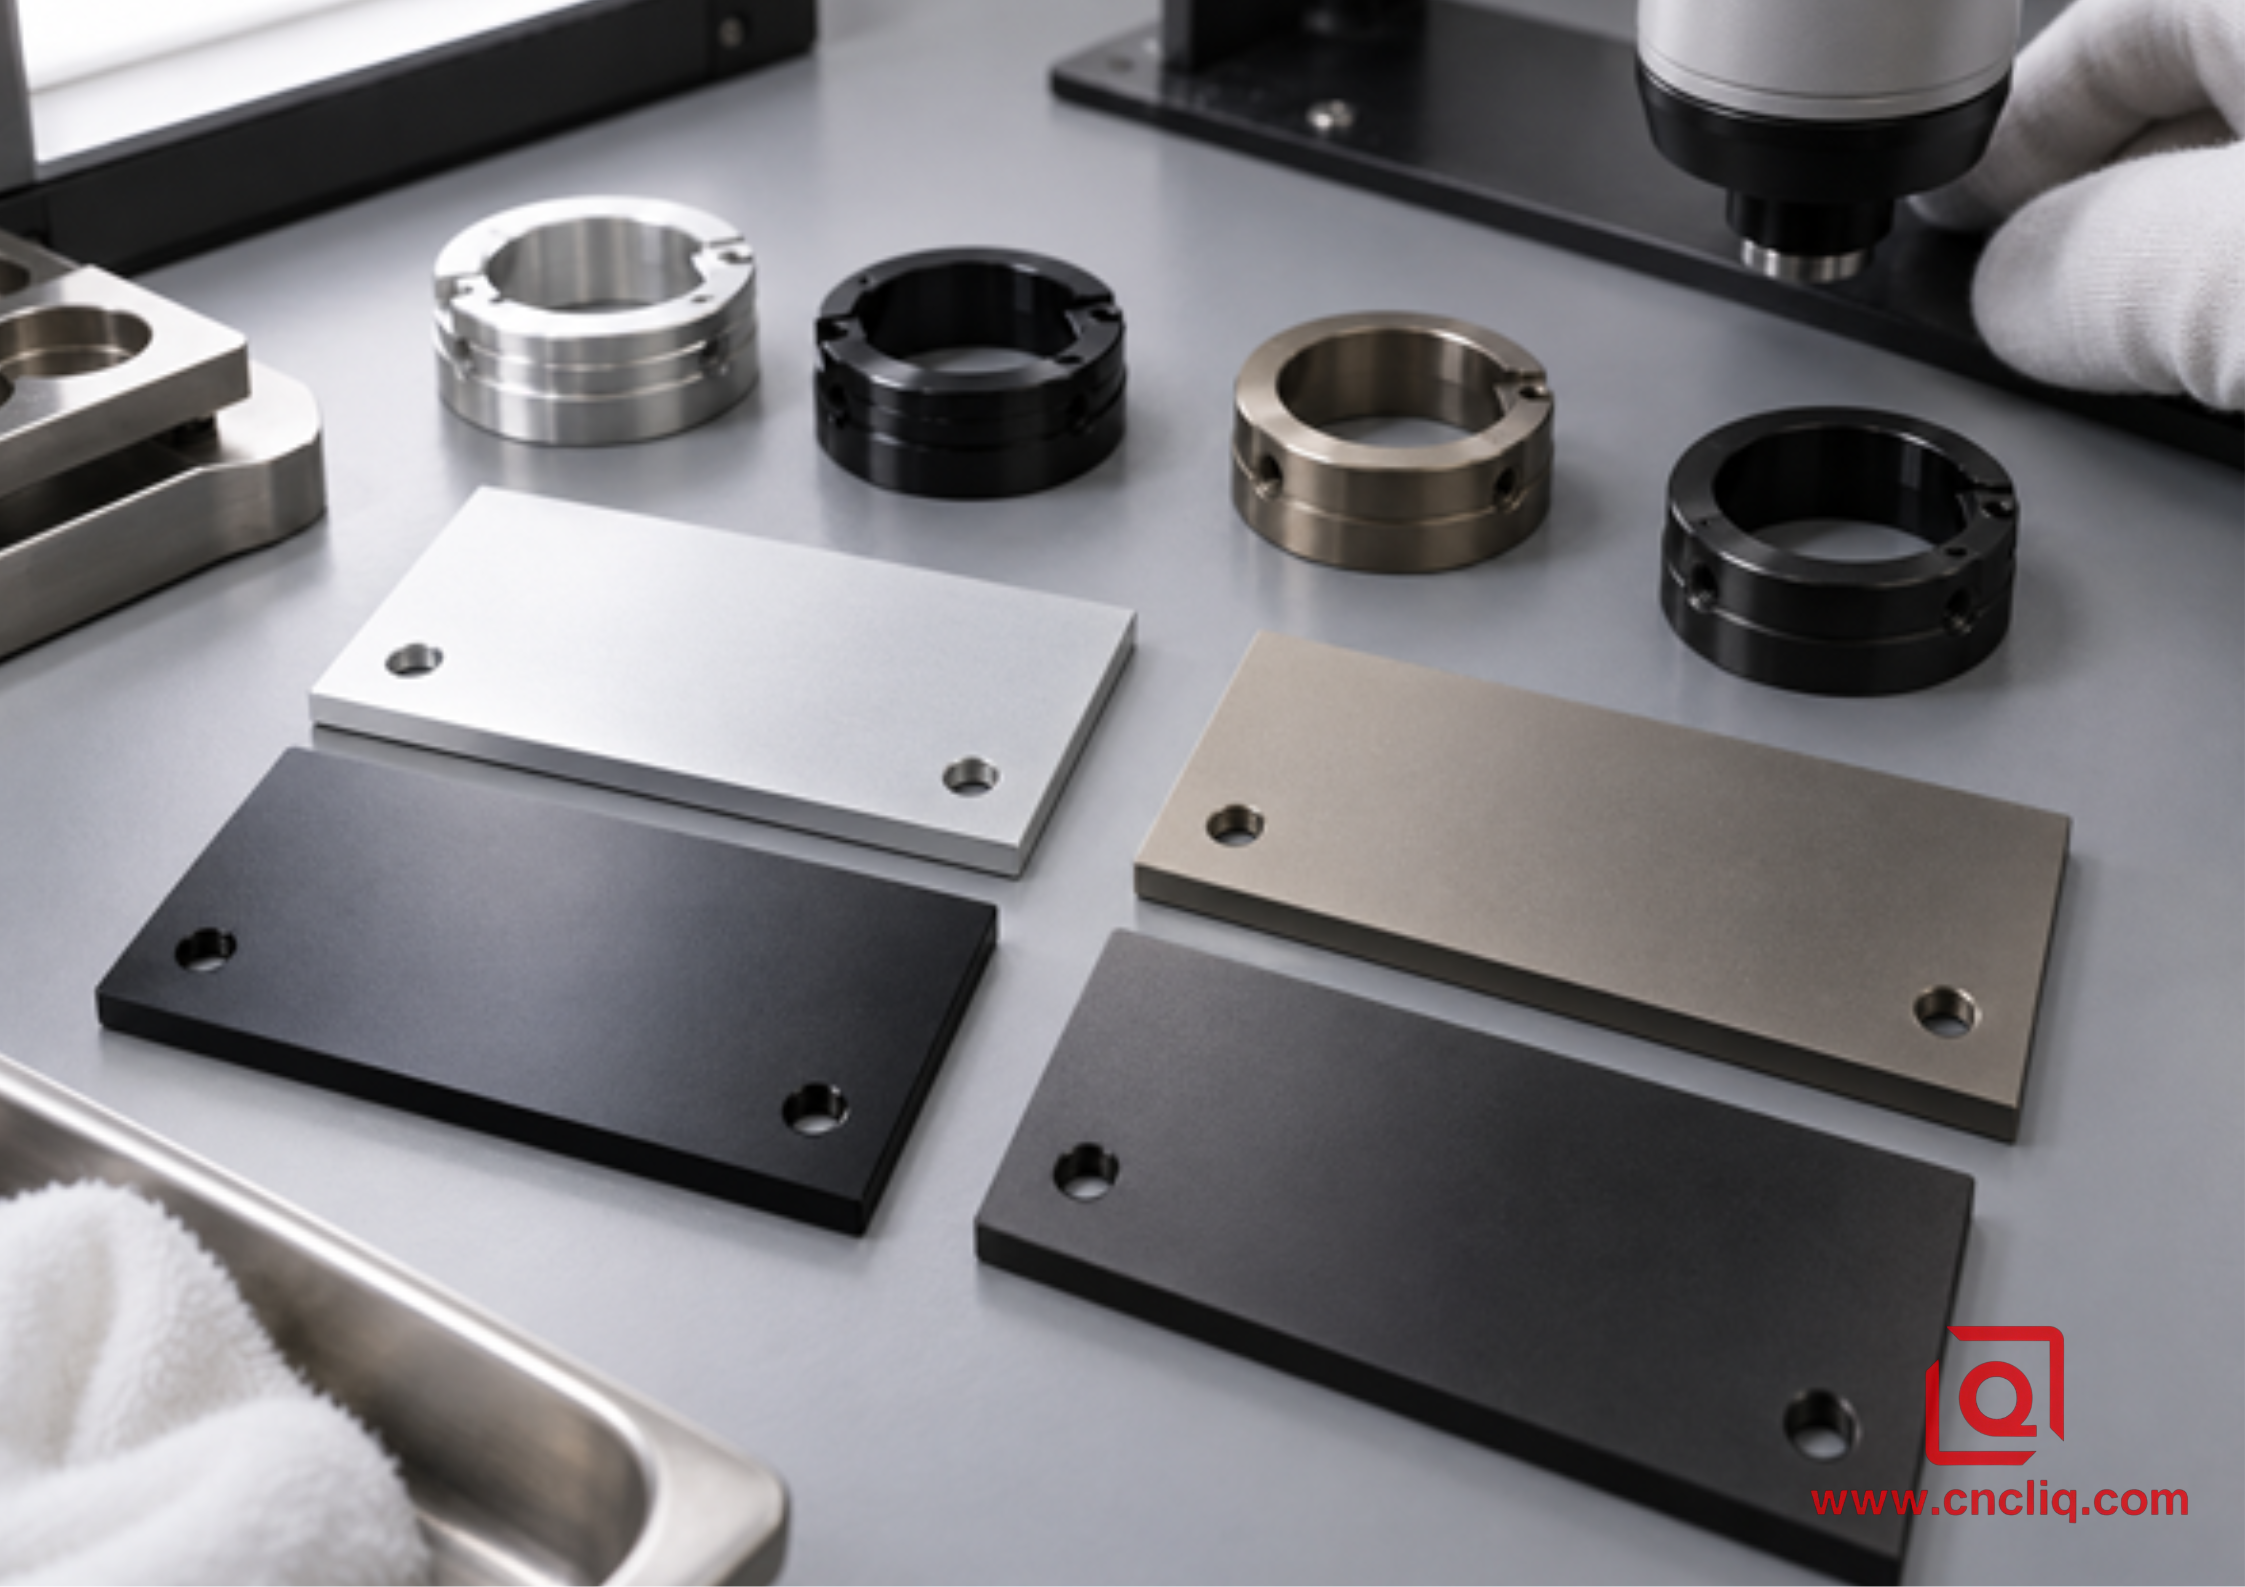
Inspektionsbild: Unmarkierte 6061- und 7075-eloxierte Proben unter kontrolliertem neutralem Licht
Der Leitfaden zum Vergleich von Klar- und Schwarzeloxierung von Liqin erklärt, warum „klar“ lediglich „ungefärbt“ bedeutet und warum schwarze Färbung Legierungsvariationen nicht in ein identisches Substrat verwandelt. Informationen zur Legierungsauswahl vor der Bearbeitung finden Sie unter CNC-Fräsen von Aluminium 6061, 7075 oder 5052.
5. Ein Zeichnungshinweis, der teures Rätselraten vermeidet
Verwenden Sie die folgende Tabelle als Checkliste für Angebotsanfragen und nicht als unveränderten Textblock, der in jede Zeichnung eingefügt wird. Passen Sie jedes Feld an das jeweilige Bauteil an.
|
Zeichnungs- oder Angebotsanfragefeld |
Angaben |
Warum es wichtig ist |
|
Basismaterial |
Genaue Legierung, Härtegrad, Produktform und Zertifikatsanforderungen |
Bestätigt das Substrat, auf dem das Oxid gebildet wird |
|
Gültige Spezifikation |
MIL-PRF-8625 oder eine andere anwendbare Norm, einschließlich Revisionsrichtlinien |
Gleicht Prozess- und Abnahmebedingungen ab |
|
Typ und Klasse |
Typ II oder III; Klasse 1 oder 2 |
Trennt die Beschichtungsaufgabe von der Farbstoffwahl |
|
Dicke |
Ziel- oder zulässiger Bereich und Messmethode |
Kontrolliert Abrieb, Farbtiefe und Dimensionswachstum |
|
Vorbehandlung |
Bearbeitet, gebürstet, poliert oder kugelgestrahlt |
Legt Textur und Glanz fest |
|
Farbakzeptanz |
Benannte Farbe plus freigegebene physische Muster und Betrachtungsmethode |
Reduziert subjektive Ablehnung |
|
Kritische Abmessungen |
Endmaße nach der Bearbeitung, abgedeckte Elemente oder Vorkompensationsplan |
Schützt Bohrungen, Gewinde, Bezugspunkte und Dichtungen |
|
Rackpositionen |
Zulässige Kontaktzonen |
Verhindert sichtbare oder funktionelle Spuren |
|
Dichtung und Prüfungen |
Dichtungsweg plus erforderliche Dicke, Korrosions-, Verschleiß- oder Haftungsprüfungen |
Die Prüfung wird an das tatsächliche Betriebsrisiko angepasst |
|
Rückverfolgbarkeit |
Materialcharge, Laufcharge, Probenstatus und Prüfbericht |
Erleichtert die Reproduktion von Nachbestellungen |
6061-T6 5G-Überspannungsableiterelektrode verdeutlicht das Leistungsspektrum des Unternehmens in den Bereichen Kaltfließpressen, präzise CNC-Bearbeitung, Entgraten, Inspektion und Oberflächenbehandlung kompakter Aluminiumbauteile.
Wählen Sie 7075, wenn die strukturelle Festigkeit, die Gewindehaltbarkeit, die Steifigkeit oder die Gewichtsreduzierung das höhere Material- und Bearbeitungsrisiko rechtfertigen. Typische Anwendungsbereiche sind hochbelastete Gabelköpfe, Roboterglieder, Halterungen in Luft- und Raumfahrtqualität, Befestigungselemente und Prothesenkomponenten.
Die 7075 Prothesenflansch-Sicherungsmutter von Liqin ist ein relevantes Produktbeispiel, da sie hochfestes Rohmaterial, präzise Mehrachsenbearbeitung, Entgraten und Anodisierung vereint.Wenn zwei sichtbare Teile perfekt zusammenpassen müssen, ist die Verwendung einer Legierung und einer Materialcharge die sauberste Lösung. Erfordern die mechanischen Anforderungen eine Kombination aus 6061 und 7075, sollten unterschiedliche natürliche Farbtöne akzeptiert, ein deckendes Beschichtungssystem gewählt oder nach Produktionslegierungsversuchen ein realistischer Bereich definiert werden. Die Aluminium-Produktkategorie bietet weitere Beispiele für die verfügbaren Materialien und Prozesse für kundenspezifische Anfertigungen.
7. Anonymes Kundenbeispiel: Optische Positionierbaugruppe aus Mischlegierung
Ein anonymes Projekt zur optischen Positionierung verdeutlicht das Risiko. Die Baugruppe verwendete ein Controllergehäuse aus 6061-T6 und zwei kurze Lastglieder aus 7075-T651. Die Zeichnung forderte durchgehend Schwarz Typ II Klasse 2 und ein einheitliches Erscheinungsbild der montierten Teile. Es wurden enge Passbohrungen und zwei Masseflächen gezeigt, jedoch fehlten Angaben zu den Lagerzonen, der Maskierung, den Maßen nach der Oberflächenbehandlung, der Strahlstruktur und einer praktikablen Farbgrenze.
Die Überprüfung deckte drei Konflikte auf. Die beiden Legierungen nahmen die schwarze Beschichtung nicht gleich auf. Der Austausch der Verbindungsstücke durch 6061 erforderte eine erneute Belastungsprüfung. Die Anweisung zur vollflächigen Anodisierung kollidierte sowohl mit den Passungen der Passungen als auch mit den elektrischen Kontaktflächen. Eine kurze Oberflächenbehandlung wurde angefordert, um inkompatible Anforderungen zu erfüllen.
Die überarbeitete Vorgehensweise hielt jede Legierung an der Stelle, wo sie im Design erforderlich war. Alle sichtbaren Flächen wurden kontrolliert seidenmatt gestrahlt, und Proben aus beiden Produktionschargen wurden getestet. Der Kunde akzeptierte einen etwas wärmeren Schwarztonbereich für 7075. Passbohrungen, ausgewählte Gewinde und eine Massefläche wurden maskiert. Erst nachdem die Probendaten ein tatsächliches Wachstum zeigten, passte der Maschinenbediener die Maße vor der Anodisierung an. Die Kontakte der Zahnstange wurden auf verdeckte Flächen verlegt.
Die Endprüfung erfolgte in zwei Durchgängen. Die Ergebnisse der Koordinatenmessmaschine (KMM) beantworteten die Frage der Montage; die Beschichtungsmessungen überprüften die vereinbarten Punkte. Das Erscheinungsbild wurde unter einem festgelegten Licht anhand von legierungsspezifischen Grenzproben beurteilt. Niemand behauptete, dass die Substrate identisch geworden seien. Stattdessen entwickelte das Team aus einer vagen visuellen Anforderung ein wiederholbares Abnahmeverfahren.
8. Prüfung, die die Oberflächenqualität mit dem Montagerisiko verknüpft
Jede Prüfung sollte ein Risiko beantworten. Eine Farbmessung sagt nichts über den Lagersitz aus, und eine Dickenmessung kann nicht beweisen, dass zwei Abdeckungen gleich aussehen.
1. Vor der Bearbeitung Materialzertifikate und Chargenrückverfolgbarkeit prüfen.
2.Die freigegebene Oberflächenbeschaffenheit dokumentieren und die Oberflächen vor dem Anodisieren prüfen.
3.Nach der Endbearbeitung die endgültigen kritischen Maße prüfen, insbesondere Bohrungen, Gewinde, Bezugspunkte, Dichtflächen und elektrische Kontakte.
4. Messen Sie die Schichtdicke gemäß der in der Spezifikation vereinbarten Methode. ASTM B244 oder ISO 2360 können für Wirbelstrommessungen an nichtleitenden Beschichtungen auf nichtmagnetischen leitfähigen Substraten geeignet sein, abhängig von Geometrie und Kalibrierung.
5.Prüfen Sie die Markierungen der Halterungen und die Übergänge der Maskierung an den exakten Zeichnungspositionen.
6. Beurteilen Sie das Erscheinungsbild unter kontrollierten Lichtverhältnissen anhand physikalischer Standards, nicht anhand eines Handyfotos.
7. Führen Sie Korrosions-, Dichtungsqualitäts-, Abrieb-, dielektrische oder andere Prüfungen nur dann durch, wenn dies durch die Betriebsanforderungen und die geltenden Spezifikationen vorgeschrieben ist. 19">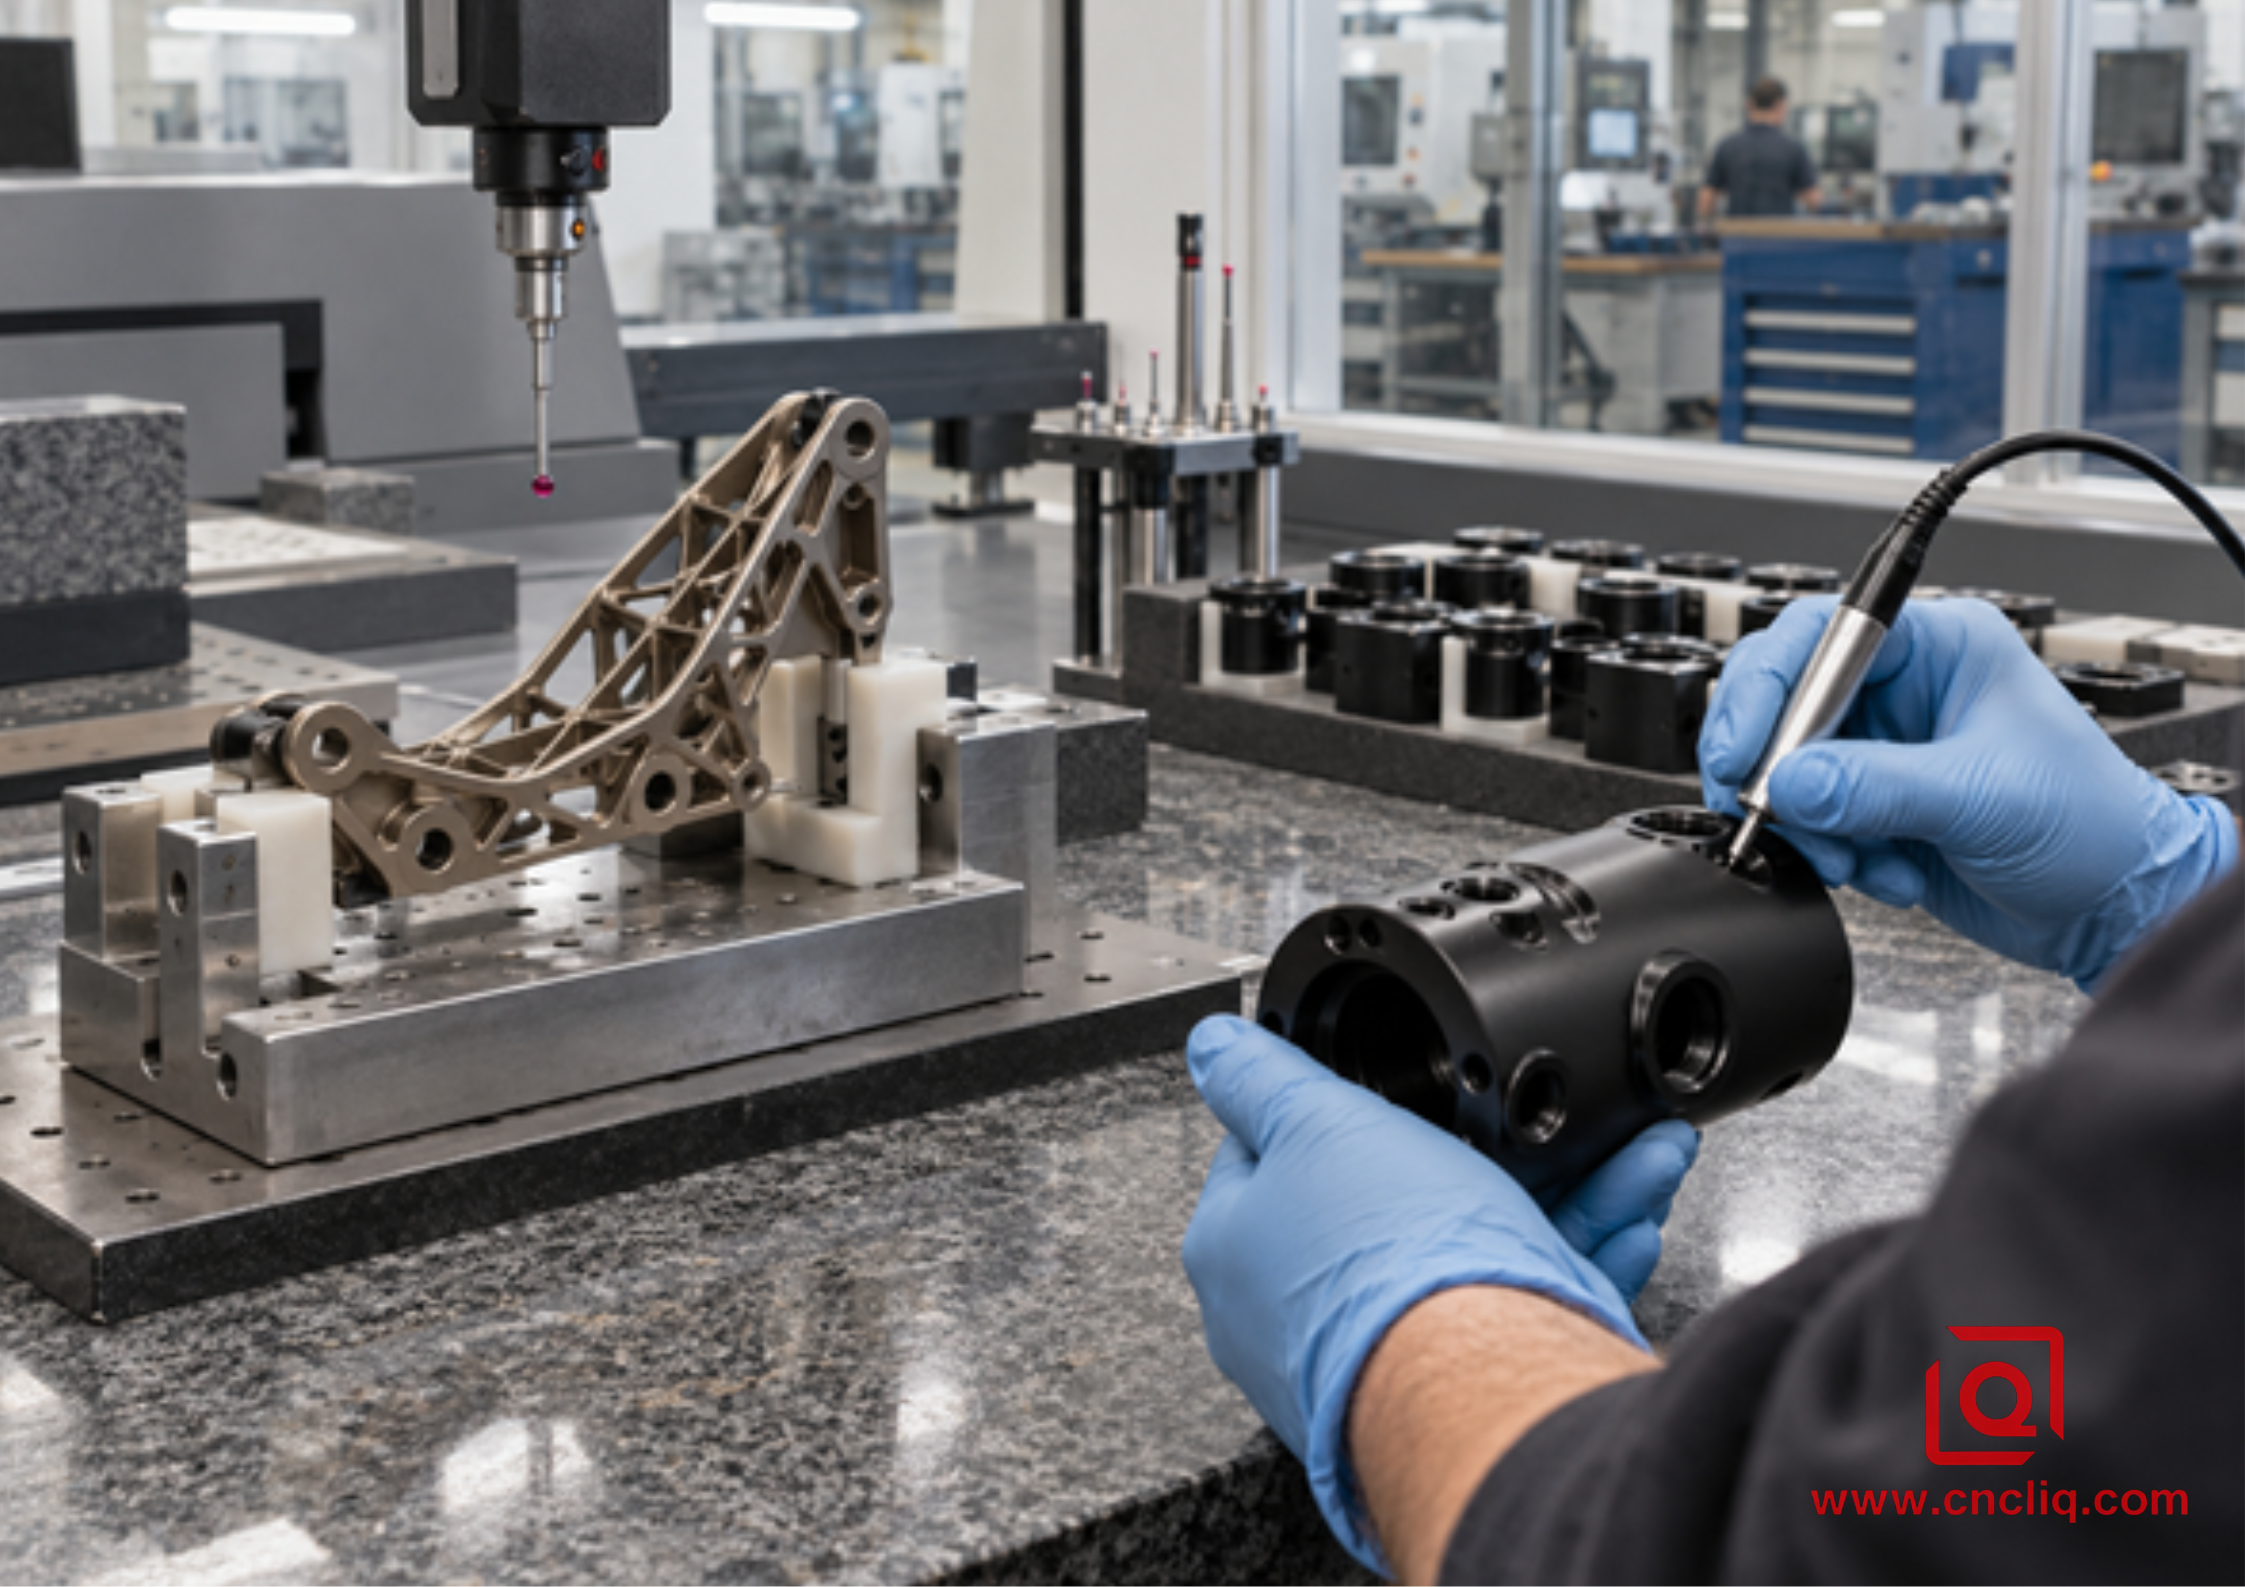
Qualitätsbild: Schichtdicke und CMM-Prüfung verschiedener anodisierter Bauteile
Die AAC-Spezifikationsrichtlinien führen Schichtdicke, Dichte und Siegelintegrität als separate Qualitätsmerkmale auf und verweisen Spezifizierer auf geeignete ASTM- und ISO-Methoden. Diese Unterscheidung ist wichtig.Ein optisch ansprechendes Bauteil kann seine Funktion verfehlen, und selbst ein maßgenaues Bauteil kann die vereinbarten optischen Toleranzen überschreiten.
9. Was Sie für ein schnelles und zuverlässiges Angebot benötigen
Eine gute Angebotsanfrage ermöglicht es dem Ingenieur, das Risiko der Oberflächenbearbeitung auf einen Blick zu erkennen. Geben Sie Legierung und Härtegrad, CAD- und 2D-Dateien, Typ und Klasse, Zielfilm, Farbgrundlage, Textur, kosmetische und maskierte Bereiche, Rack-Kontakte, Endmaße, Berichte, Menge, Lieferort und gewünschten Liefertermin an. Eine lockere Halterung kann ein fehlendes Element verzeihen. Ein passgenaues Gehäuse hingegen nicht.
Geben Sie bei zusammenpassenden Baugruppen außerdem an, ob die Komponenten als Set bearbeitet werden müssen und ob unterschiedliche Legierungen vorhanden sind. Wenn das akzeptable Erscheinungsbild schwer zu beschreiben ist, fordern Sie Muster aus dem aktuellen Produktionsbestand an. Um ein neues kundenspezifisches Projekt mit 6061- oder 7075-Edelstahl zu besprechen, senden Sie die Zeichnungen bitte über die Kontaktseite von Liqin und fordern Sie eine DFM-Prüfung für Bearbeitung und Anodisierung an.
Hier klicken für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Sehen klar eloxierte 6061- und 7075-Legierungen gleich aus?
Normalerweise nicht. Der Begriff „klar“ sorgt oft für Verwirrung: Er bedeutet, dass kein Farbstoff hinzugefügt wurde, nicht, dass die Oxidschicht farblos ist. Ein 6061-Teil bleibt häufig silbern oder hellgrau, während der gleiche Prozess bei 7075 gelb, bronzefarben, grau oder olivgrün erscheinen kann. Für eine optische Überprüfung sollten Sie Muster aus beiden Legierungen prüfen.
2. Kann schwarzer Farbstoff den Unterschied zwischen 6061 und 7075 kaschieren?
Schwarz verringert den Unterschied, kann aber das darunterliegende Metall nicht verändern. Ein 7075-Bauteil kann immer noch wärmer oder weniger tief wirken als sein 6061-Pendant. Materialchargen, Ausgangstextur, Schichtaufbau, Färbebedingungen und Versiegelung so konstant wie möglich halten. Falls beide Legierungen sichtbar bleiben, für jede einen separaten Grenzwert festlegen.
3. Ist 7075 für die Harteloxierung Typ III ungeeignet?
Nein. Betriebe harteloxieren 7075, wenn das robuste Substrat und die verschleißfeste Oberfläche dies rechtfertigen. Der Auftrag erfordert lediglich eine detailliertere Planung hinsichtlich Schichtaufbau, Kantenbeschaffenheit, Abkleben, ermüdungsempfindlichen Bereichen und natürlicher Farbe. Die tatsächliche Legierung und Geometrie berücksichtigen. Ein allgemeiner schwarzer Coupon ist nicht repräsentativ für jedes Bauteil.
4. Wie viel sollte ich für die Anodisierung einer Bohrung kompensieren?
Beginnen Sie mit einer Schätzung, nicht mit einem pauschalen Zuschlag aus einem früheren Auftrag. Bei frühen DFM-Verfahren (Digital Fire Motion) sollte etwa die Hälfte des Films als nach außen gerichtetes Wachstum betrachtet werden; eine beschichtete Bohrung kann etwa eine Schichtdicke im Durchmesser verlieren. Die tatsächliche Aufteilung hängt von der Legierung und dem Verfahren ab. Besorgen Sie sich die Daten des Oberflächenbearbeiters und überprüfen Sie anschließend die Passung an repräsentativen Teilen.
5. Wie lässt sich die Farbgleichmäßigkeit der Anodisierung am besten spezifizieren?
Beschreiben Sie die Farbabnahmemethode genauso sorgfältig wie die Oberflächenspezifikation. Geben Sie Legierung, Härtegrad, Chargenregel, Vorbereitung, Typ, Klasse, Dicke, Farbstoff, Versiegelung und kosmetische Bereiche an. Fügen Sie ein unterschriebenes Referenzmuster mit hellen und dunklen Grenzwerten hinzu. Wenn ein Kolorimeter die Akzeptanz steuert, definieren Sie Farbraum, Beleuchtungsart, Geometrie, Messpunkte und numerisches Fenster. Ein per E-Mail gesendetes Foto ist kein Farbstandard.
Hier klicken für Ihre Anfrage 👆
Zusammenfassung
Für kosmetische Arbeiten ist 6061 in der Regel einfacher konsistent zu halten. Wählen Sie 7075, wenn der Lastfall dies erfordert, und planen Sie dann eine andere Oberflächenreaktion ein. Material, Textur, Vorbehandlung, elektrischer Kontakt, Badsteuerung, Schichtdicke, Farbstoff und Versiegelung beeinflussen das Endergebnis. Passungskriterien sollten von Farbkriterien getrennt betrachtet werden. Testen Sie beide Legierungen. Geben Sie dem Lieferanten ausreichend Informationen, um die Bearbeitung und das Anodisieren gemeinsam zu planen.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd. Tägliche Kundenbetreuung & Kundendienst:service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote & Bestellannahme: business@shturl.zhouli@chinaliqin.com Hotline: +86 18757148656 Haftungsausschluss Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, gelten für verbindliche Qualitätsvorgaben ausschließlich Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formalen Qualitätspläne. Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die dargestellten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Wir betreiben ein 6.500 m² großes Produktionszentrum mit über 150 Maschinen, die unter einem Dach 4- und 5-Achs-CNC-Bearbeitung, Dreh-Fräsen, Kaltfließpressen und Druckguss anbieten. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung.
Wir betreiben Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der dafür erforderlichen Ingenieursdisziplin. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge IPQC-, FQC- und OQC-Prüfungen an jeder einzelnen Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – damit Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände erhalten. Neben der Fertigung können Sie sich auf unsere Reaktionszeiten von zwei Stunden bei neuen Angebotsanfragen, direkte Unterstützung bei der Prototypenentwicklung und reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien verlassen.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein wettbewerbsfähiges Angebot!
