 Deutsch




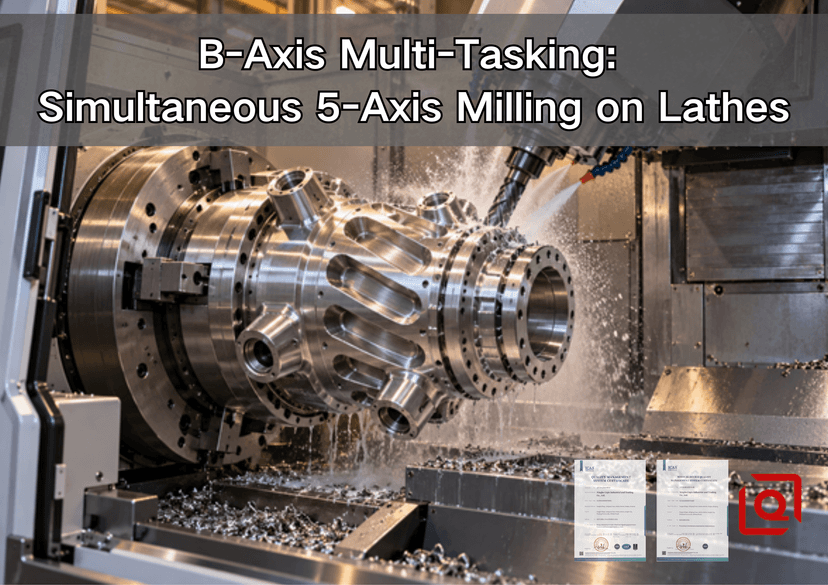
Bewegen Sie Drehteile immer noch auf ein Bearbeitungszentrum, weil eine abgewinkelte Öffnung oder eine gekrümmte Kontur außerhalb der Reichweite eines feststehenden angetriebenen Werkzeugs liegt? Ein altbekanntes Problem. Das Teil verlässt eine zuverlässige Spindelaufnahme, wartet auf eine andere Maschine und kommt mit einer neuen Vorrichtung und dem Risiko eines erneuten Rundlauffehlers zurück. Dieser Artikel stellt die Alternative vor: Multitasking mit der B-Achse auf einer Drehmaschine, inklusive 5-Achs-Fräsen. Wir erklären die Funktionsweise der Achsen, wann sich der Aufwand lohnt und welche Informationen ein Lieferant für ein Angebot benötigt.
Eine Sache ist vorab klarzustellen: Mehr Achsen bedeuten nicht automatisch einen besseren Prozess. Eine B-Achse ist hilfreich, wenn sie eine Beziehung aufrechterhält oder Geometrien erreicht, die mit einer einfacheren Methode nicht korrekt dargestellt werden können. Benötigt die Zeichnung lediglich zwei Querbohrungen und eine Schlüsselweite, kann ein herkömmliches angetriebenes Werkzeug die Lösung sein.
1. Was bewegt sich auf einer B-Achsen-Dreh-Fräsmaschine?
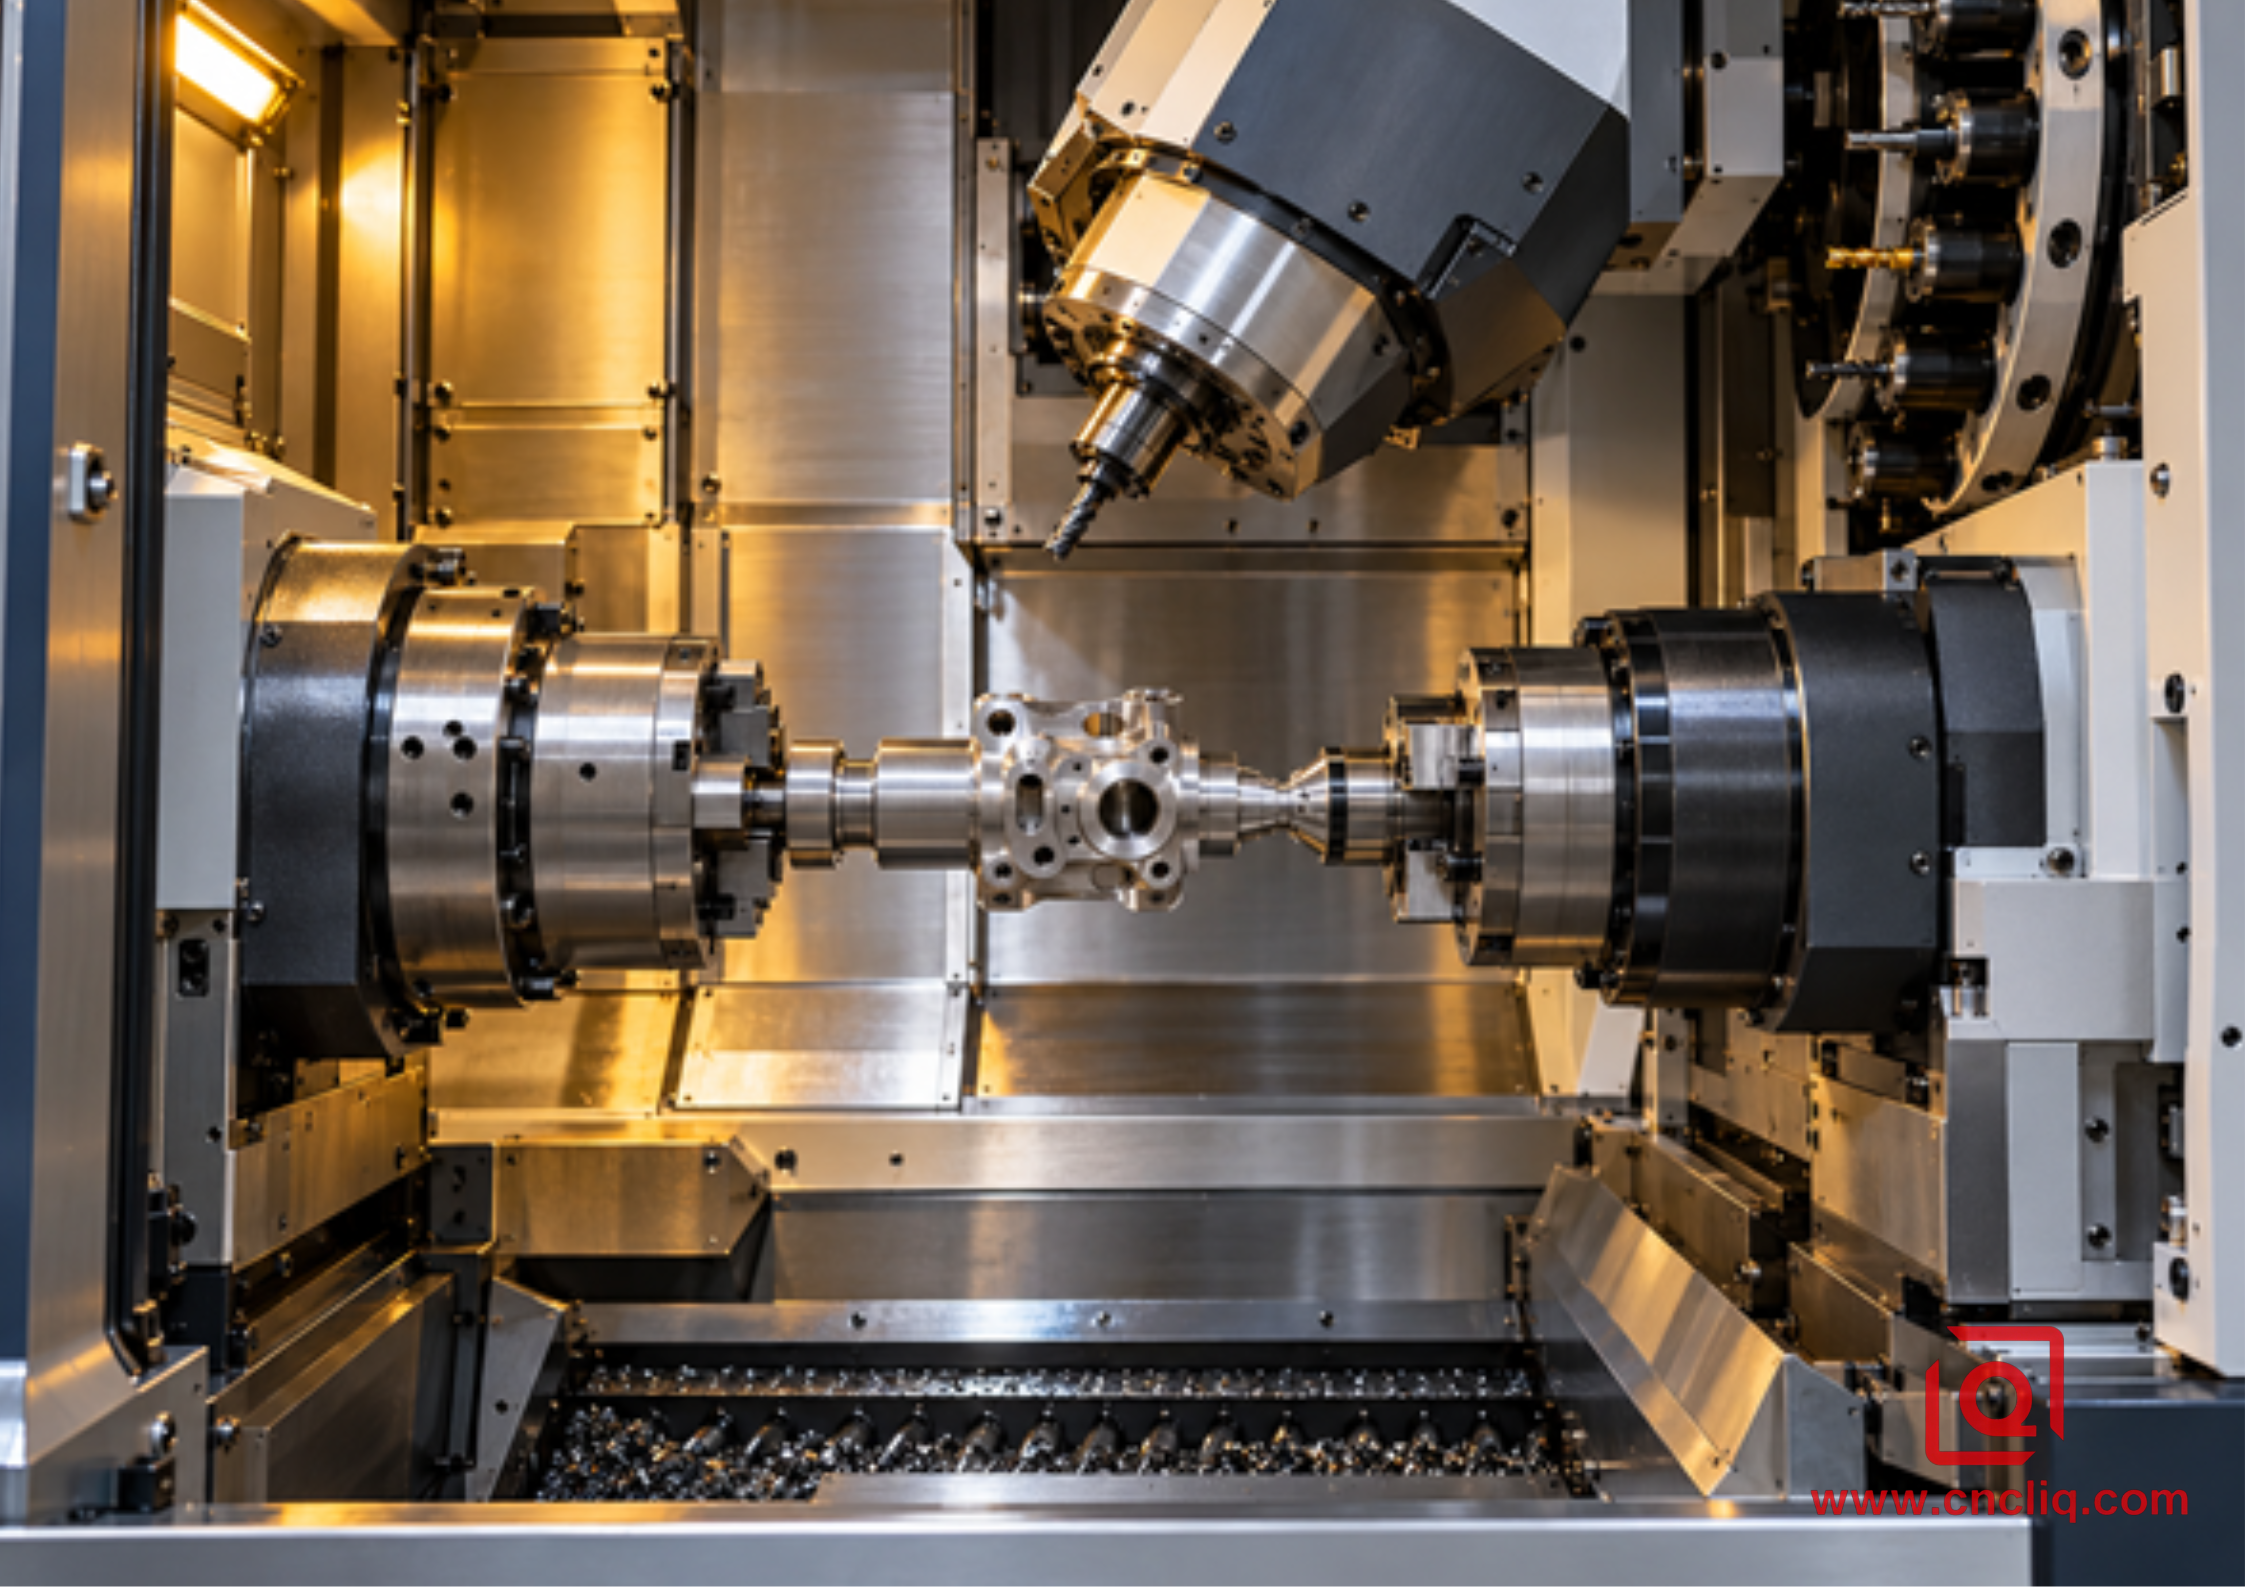
Stellen Sie sich die Maschine mit geöffneten Türen vor. Das Werkstück ist auf der Drehbankachse eingespannt. X bewegt das Werkzeug radial, Z folgt der Spindelachse, C steuert den Spindelwinkel und Y bewegt den Fräser außermittig. Über dem Werkstück befindet sich eine schwenkbare Frässpindel. Diese Schwenkspindel ist B.
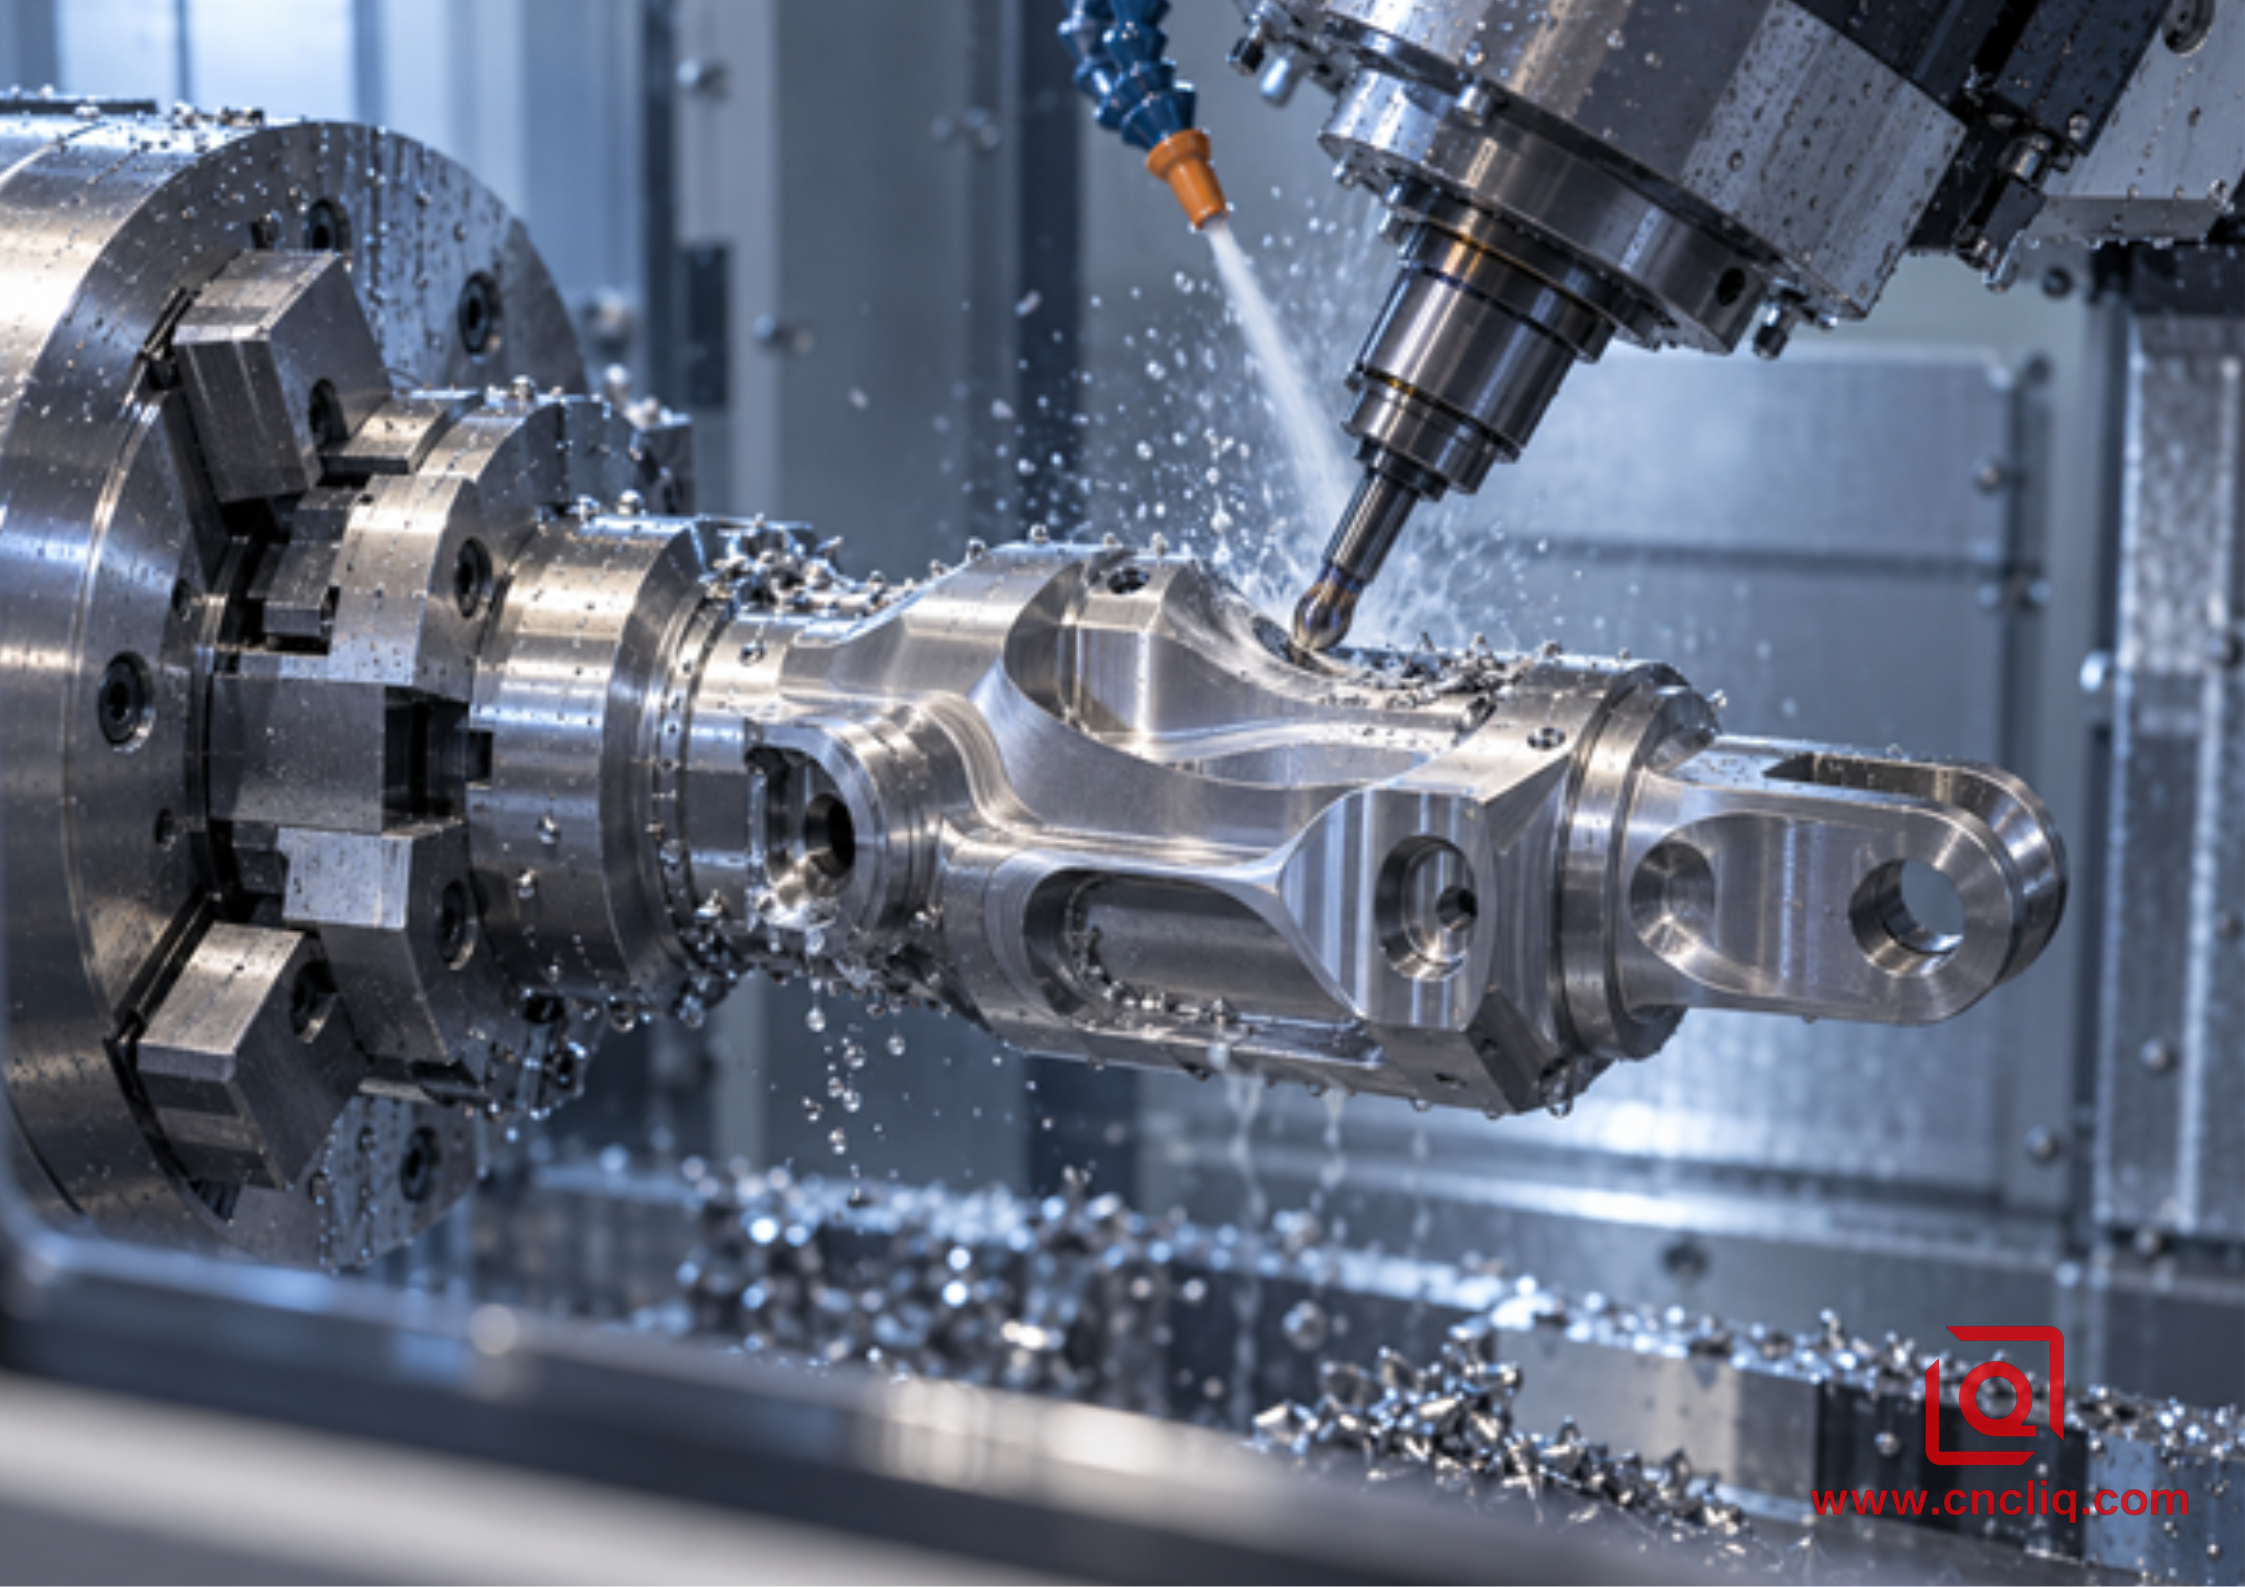
Bei einem simultanen Schnitt bewegen X, Y und Z die Schneidspitze. B ändert den Werkzeugwinkel, während C das Werkstück dreht, um die nächste Oberfläche freizulegen. Bei einer 3+2-Bearbeitung werden B und C auf einen festen Winkel eingestellt und bleiben dann still, während die linearen Achsen schneiden. Beide Methoden sind nützlich. Sie lösen unterschiedliche Probleme.
Maschinenbauer treffen dieselbe Unterscheidung. DMG MORI beschreibt Dreh-Fräs-Plattformen, die Drehen mit 5-Achs- und simultanem 5-Achs-Fräsen kombinieren, einschließlich Freiformbearbeitung auf der Haupt- oder Gegenspindel. Okumas MULTUS-System platziert einen schwenkbaren Fräskopf über einer Drehspindel und versorgt die Werkzeuge aus einem Magazin. Ein angetriebener Revolver mit C-Achsen-Indexierung kann ebenfalls als Dreh-Fräs-Plattform bezeichnet werden; fragen Sie daher nach der genauen Achsenkonfiguration.
Unsere Anleitung zumEinsatz angetriebener Werkzeuge auf CNC-Drehmaschinen behandelt den Schritt unterhalb einer B-Achsen-Maschine. Diese Anleitung ist hilfreich, wenn das Werkstück Flächen, Bohrungen oder Radialgewinde benötigt, der Werkzeugwinkel aber nicht verändert werden muss.
Bewegung | Wozu verwendet der Maschinist es? | Nützliche RFQ-Frage |
X, Y, Z | Platziert den Schneidkopf im Raum | Kann Y das am weitesten entfernte, außerhalb der Mitte liegende Merkmal erreichen? |
B | Neigt die Frässpindel | Wird B kontinuierlich oder nur positionsgesteuert geregelt? |
C | Richtet das Werkstück aus oder dreht es. | Kann C beim Schneiden reibungslos interpolieren? |
Hauptspindel | Hält den primären Drehbezugspunkt | Welche Bohrung, welches Journal oder welche Fläche ist die Meisterin? |
Gegenspindel | Erhält das Ersatzteil für die Rückenarbeit | Wie wird der Transferüberlauf überprüft? |
2. 3+2 oder simultane 5-Achsen-Vermessung? Sehen Sie sich die Funktion an.
In der Fertigungshalle kommt es bei den meisten Arbeiten auf der B-Achse nicht auf die gleichzeitige Bewegung aller fünf Achsen an. Häufig wird indexiert gearbeitet. Der Fräskopf neigt sich in einen bestimmten Winkel, die C-Achse dreht das Werkstück in Position. Anschließend beginnt das Standardfräsen. Diese Methode ist stabil, leicht zu überprüfen und in der Regel kostengünstiger in der Einrichtung.
Dieses Verfahren eignet sich für Anschlussflächen, Bohrungen mit Schraubenmuster auf Oberflächen oder einige Flächen um eine gekrümmte Form. Es bringt keinen Vorteil, die B-Achse zu bewegen, wenn die Bearbeitung dies nicht erfordert.
Gleichzeitige Bewegungen werden für komplexe Bauteile verwendet. Beispiele hierfür sind eine Aussparung hinter einem Flansch, ein gleichmäßig verlaufender Kanal, eine durch die Werkzeugseite geformte Oberfläche oder ein profilierter Auflagekörper, dessen Oberflächenrichtung sich ständig ändert. Hier muss sich das Werkzeug während der Bewegung neigen. Die C-Achse kann das Werkstück auch so drehen, dass die Schneide nicht mit dem Spannfutter, der Schulter oder den bearbeiteten Bereichen in Berührung kommt.
Dieser Unterschied verändert alles. Simultane Bearbeitungswege erfordern einen zuverlässigen Postprozessor, ein Maschinenmodell, kalibrierte Achsen, Simulationen auf Codeebene und Zeitaufwand für die Teileprüfung. Setzen Sie sie nur ein, wenn sie ein Problem der Zugänglichkeit oder Oberflächenqualität lösen. Unser umfassender Vergleich von 3-Achs-, 5-Achs- und Dreh-Fräs-Bearbeitung kann Ihnen bei der Maschinenauswahl helfen.
Teilebedarf | angetriebene Werkzeug-C-Achse | 3+2 B-Achse | Simultane 5-Achsen |
Radialbohrung oder einfacher Lochkreis | Normalerweise ausreichend | Möglich, oft übertrieben | Nicht gerechtfertigt |
Gerader Port bei einem zusammengesetzten Winkel | Halterabhängig | In der Regel die beste Passform | Selten benötigt |
Mehrere separate, abgewinkelte Flächen | Beschränkt | Passt perfekt | Nur für fließende Übergänge |
Kontinuierliche Freiformfläche um einen gedrehten Körper | Schlechte Passform | Blätter indexierte Zonen | Passt perfekt |
Der Werkzeugwinkel muss geändert werden, um eine Schulter zu überwinden. | Schlechte Passform | Sicherheitsabstand kann nicht aufrechterhalten werden | Passt perfekt |
3. Der eigentliche Gewinn ist eine kürzere Datumskette
Betrachten wir ein Gehäuse mit einer Bohrung, einer Dichtfläche und einer abgewinkelten Sensortasche. Die Position der Tasche wird präzise auf Bohrung und Dichtfläche ausgerichtet. Ein herkömmliches Verfahren dreht die Bohrung, gibt das Werkstück frei und positioniert es erneut in einer Fräsvorrichtung. Eine gute Vorrichtung kann diese Aufgabe bewältigen. Das zweite Verfahren hingegen birgt zusätzliche Risiken: Anpressdruck der Spannbacken, Späne unter den Positionierern, Abtastfehler und Bedienungsfehler.
Ich spanne das Gehäuse in eine B-Achsen-Dreh-Fräsmaschine ein, sodass Bohrung, Planfläche, Tasche und das umgebende Profil ein gemeinsames Maschinenkoordinatensystem nutzen können. Falls die Rückseite des Gehäuses bearbeitet werden muss, kann eine Gegenspindel das Gehäuse im Rahmen einer programmierten Übergabe aufnehmen. Der Transfer ist kein Kinderspiel; Spannkraft und Rundlaufgenauigkeit des Aufnehmers müssen weiterhin überprüft werden. Das Gehäuse lässt sich jedoch einfacher vermessen und reproduzieren als ein Durchgang durch die Werkstatt.
Deshalb sollte „in einem Arbeitsgang erledigt“ nicht als pauschale Genauigkeitsgarantie verkauft werden. Temperatur, Werkzeugrundlauf, Futterzustand, Materialspannung, Kalibrierung des Drehzentrums und Werkstücksteifigkeit bleiben weiterhin wichtige Faktoren. Der konkretere, aber nützlichere Vorteil besteht darin, dass mehrere potenzielle Bezugsfehler beseitigt wurden.
Für Gehäuse siehe unseren Vergleich von CNC-Drehen und Dreh-Fräsen . Der Vergleich erklärt, wann eine zweite Vorrichtung sinnvoll ist und wann die Beziehung zur Drehachse geschützt werden sollte.
4. Was bestimmt das Verhalten eines simultanen Pfades?
Das CAM-System zeigt eine Linie an. Die Maschine selbst sieht diese Linie nicht. Sie erhält lediglich Koordinaten, Werkzeugvektoren, Vorschubbefehle und Drehpositionen von einem Postprozessor. Eine minimale Spitzenbewegung nahe der Mitte kann eine Verschiebung von B oder C erfordern. In der Nähe einer Singularität kann eine scheinbar glatte Oberfläche eine Umkehrung oder eine plötzliche Geschwindigkeitsänderung auslösen.
Ein erfahrener Programmierer beobachtet die Grafik, nicht die Simulation. Manchmal hilft es, das Werkzeug seitlich anzuwinkeln. Manchmal muss die Oberfläche in zwei Teile geteilt werden. Eine kurze Neupositionierung kann sicherer sein als das Durchfahren einer Zone mit nur einem Pfad.
Die Werkzeugmittelpunktsteuerung hält den programmierten Schnittpunkt bei Neigung des Bearbeitungskopfes in Position. Sie basiert auf einem Drehpunktwert und einer korrekt kalibrierten Maschine. Bei falscher Werkzeuglänge oder veralteter Drehkalibrierung kann sich die Schneide verschieben. Daher sollten die Werkzeugvorvermessung und die Kalibrierung gemäß Herstellervorgaben fester Bestandteil jeder Arbeitsplanung sein, insbesondere wenn das Profil einen Verfahrbereich der B-Achse umfasst.
Die Werkzeugform ist entscheidend. Ein Kugelfräser ist fehlertolerant, allerdings ist die Schnitttiefe in der Mitte geringer. Mit Zylinder- und Linsenfräsern lassen sich Oberflächen mit einem größeren effektiven Radius bearbeiten. Die CAM-Kontaktberechnung und das Freiraummodell müssen zuverlässig sein. Das Flankenfräsen mit einem Rundfräser kann bei einer gefrästen Wand schnell erfolgen. Keines dieser Werkzeuge ist für jeden Anwendungsfall geeignet. Oberflächenform, Werkzeugzugänglichkeit, Halterspiel und die geforderte Oberflächengüte spielen dabei eine wichtige Rolle.
5. Eine Testroutine, die die Maschine respektiert.
Kollisionen beim Dreh-Fräsen sind kostspielig, da der Arbeitsbereich beengt ist. Spannfutter, Backen, Gegenspindel, B-Kopf, Unterrevolver, Werkzeughalter und Werkstück können den Platz stark beanspruchen. Verwenden Sie daher eine schriftliche Checkliste, anstatt sich auf eine einzige Simulationsanzeige zu verlassen.
1. Beginnen Sie mit den Zeichnungsbezugspunkten. Legen Sie fest, welche Bohrung, welcher Zapfen, welche Stirnfläche oder welcher Führungszapfen die Baugruppe bestimmt, bevor Sie die Arbeitsgänge zuweisen.
2. Passen Sie das CAM-Modell an die Maschine an. Spannfuttertyp, Backenabstände, Werkzeughalter, Messlängen, Spindelnase und Verfahrwegbegrenzungen müssen aktuell sein.
3. Arbeiten mit festem Winkel sollten von simultanen Arbeiten getrennt werden. Das kürzeste Programm ist nicht immer das sicherste.
4. Modellieren Sie die Werkzeugbaugruppe. Ein Fräser kann sich frei bewegen, während seine Spannzangenmutter oder sein Spindelgehäuse nicht frei bewegen.
5. Grob bearbeiten, solange das Bauteil noch steif ist. Stützen in Wandnähe belassen. Bohrungen nach unterbrochenen Schnitten fertigstellen, sofern die Konstruktion dies zulässt.
6. Simulieren Sie den veröffentlichten Code. Die CAM-Verifizierung prüft den Pfad; die Code-Simulation deckt Drehrückläufe, Post-Fehler und unerwartete Verfahrwegbegrenzungen auf.
7. Nachweis des tiefsten negativen Annäherungswinkels, des engsten Spannfutterspiels und jedes Spindelübergangszustands bei kontrollierter Übersteuerung.
8. Messen Sie das Teil anhand der Zeichnungsbezugspunkte. Legen Sie fest, wie die komplexen Merkmale erreicht werden, bevor die Maschine mit dem Schneiden beginnt.
9. Festhalten an dem, was funktioniert hat: Postversion, Backenrevision, Werkzeugliste, Offsets, Inspektionsprogramm und Einrichtungshinweise.
DMG MORI hebt die vorausschauende Bewegungssteuerung hervor, während Okuma Kollisionsvermeidungsfunktionen in seinen Multitasking-Steuerelementen auflistet. Beides sind Sicherheitsvorkehrungen. Sie können jedoch weder ein Maschinenmodell noch ein montiertes Werkzeug korrigieren.
6. Werkstückspannung, Reichweite und die unsichtbaren Faktoren in der CAM-Technik
Durch Neigen des Fräskopfes kann oft ein kurzer statt eines langen Fräsers verwendet werden. Weniger Überstand bedeutet in der Regel einen ruhigeren Schnitt, eine sauberere Wand und weniger Probleme mit Rattern. Die Werkstückspannung wird dadurch jedoch nicht verbessert. Ein weit vom Spannfutter entferntes Element kann auch nach dem Schruppen, bei dem das umgebende Material abgetragen wurde, noch wie ein Hebel wirken.
Die Bearbeitungsreihenfolge sollte die Stützung so lange wie möglich gewährleisten. Dickere Abschnitte sollten zuerst grob bearbeitet werden; Ringe oder Stege sollten, sofern konstruktionsbedingt möglich, beibehalten werden. Eine Bohrung sollte nicht vor einem unterbrochenen Schnitt daneben fertiggestellt werden. Das Werkstück kann in einer Gegenspindel aufgenommen werden. Deren Spannkraft muss der Wandstärke angepasst sein.
Dann ist die Schwerkraft zu berücksichtigen. Eine Tasche, die sich bei B0 entleert, kann sich bei Neigung des Kopfes in einen Spantopf verwandeln. Wiederaufgeschnittene Späne können die Dichtfläche beschädigen, selbst wenn die Maßangaben noch im Rahmen sind. Kühlmittelzufuhr durch das Werkzeug, eine Düse, Druckluft und gelegentliches, sicheres Umorientieren helfen. Die optimale Kombination hängt von der Legierung und der Gehäusekonstruktion ab.
Aluminium kann sich an der Schneide ablagern. Verschieben Sie sich, sobald sich die Eigenspannungen abbauen. Austenitischer Edelstahl verträgt keine Reibung. Titan hält die Wärme nahe an der Schneide. Aus diesen Gründen müssen Eingriff und Spanabfuhr sorgfältig geplant werden, nicht aber allgemeine Schnittgeschwindigkeitsempfehlungen. Die endgültigen Schnittdaten müssen den Materialzustand, den Werkzeughersteller, den Eingriff, die Kühlmittelzufuhr und die Maschinensteifigkeit berücksichtigen.
7. Untersuchen Sie die Beziehung, nicht nur die Dimensionen.
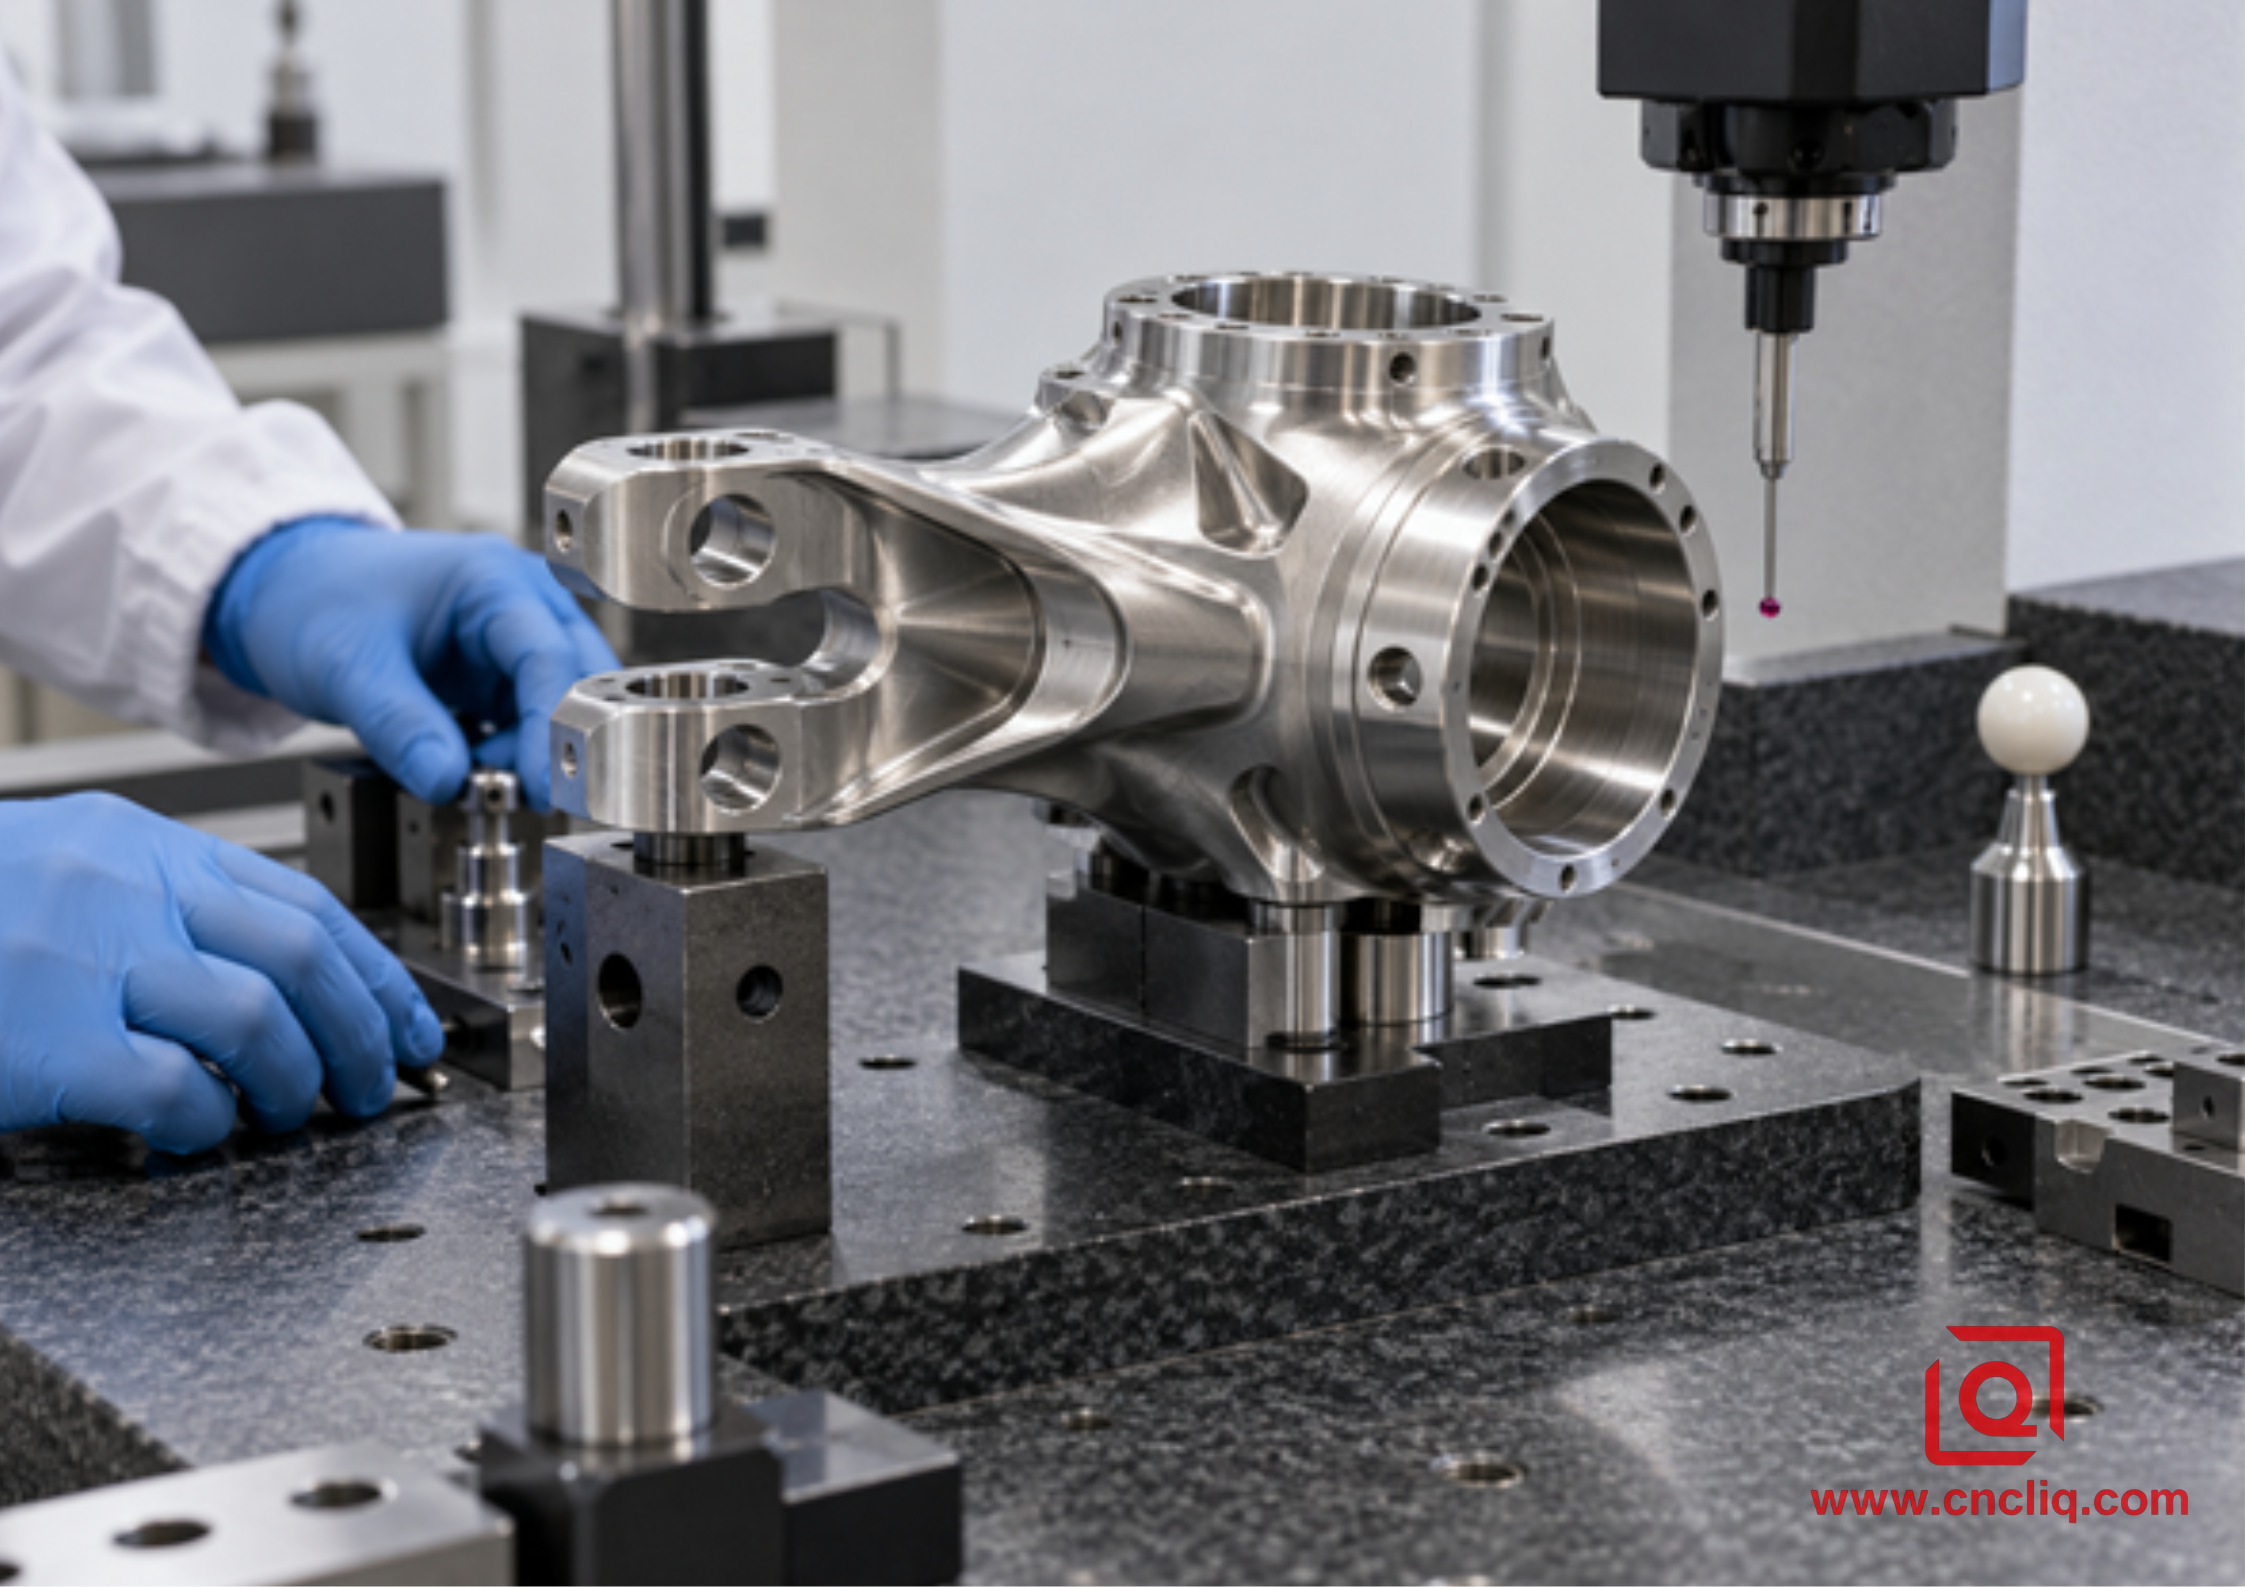
Der Prüfaufbau muss der Zeichnung entsprechen. Beginnen Sie mit der Bestimmung der Bohrungs- oder Zapfenachse. Legen Sie anschließend die Positionierfläche fest. Erst nach der Festlegung dieser Werte sollten Sie die Position einer Öffnung, die Form einer Auflagefläche oder die Ausrichtung eines Schraubenmusters angeben.
Eine Koordinatenmessmaschine (KMM) eignet sich für viele dieser Messungen gut, sofern der Messtaster das Merkmal erreichen kann und die Ausrichtung korrekt ist. Für Kanten ist ein optisches System möglicherweise besser geeignet. Ein spezielles Messgerät kann Ergebnisse für einen Seriensteckverbinder oder eine passende Hülse liefern. Die verwendete Methode ist entscheidend; zwei Messberichte können Werte anzeigen, nicht weil sich das Bauteil geändert hat, sondern weil die Bezugsebene jeweils unterschiedlich erstellt wurde.
Die Drehgenauigkeit muss überprüft werden. Die Messwerte in X-, Y- und Z-Richtung können korrekt erscheinen. Ein falsch eingestellter B-Drehpunkt kann die Werkzeugspitze während der Rotation verschieben. Befolgen Sie stets das vom Maschinenhersteller vorgegebene Kalibrierverfahren. Wenn Sie Arbeiten durchführen, ist es ratsam, die Genauigkeit nach Wartungsarbeiten, einem Absturz, einer starken Temperaturänderung oder jedem Ereignis zu überprüfen, das den Kopf oder das Messsystem beeinträchtigt haben könnte.
8. Anonymisierter Sammelfall: Ein robotergestütztes Fluidsteuerungsgehäuse
Dieses Beispiel vereint Anforderungen, die bei bearbeiteten Gehäusen üblich sind. Alle kundenspezifischen Details wurden entfernt. Es dient der Veranschaulichung eines Prozesses und stellt keine Kundenfertigungsbestellung dar.
Das Bauteil wurde als Rohling gefertigt. Die Bohrung und die vordere Dichtfläche definierten die Einbauposition. Um diese Achse herum befanden sich vier Anschlüsse, ein geneigtes Sensorpad und eine gebogene Aussparung, die sich hinter einem Flansch erstreckte. Die Zeichnung ermöglichte die Kontrolle über die vom Kunden geforderten Materialien, Toleranzen und Oberflächenbeschaffenheit.
Eine Möglichkeit zur Bearbeitung wäre die stufenweise Bearbeitung. Zunächst wurde eine Drehmaschine und eine 3-Achs-Fräsmaschine mit Vorrichtung eingesetzt. Die fertige Bohrung diente dann als Führung für den Fräsvorgang. Bei dieser Methode musste die Bohrung vor Beschädigungen durch die Spannvorrichtung geschützt und eine präzise Positionswiederholgenauigkeit der Vorrichtung sichergestellt werden. Für die umlaufende Aussparung war ein Kugelkopffräser oder eine alternative Indexiereinrichtung erforderlich.
Beim zweiten Verfahren wurden Bohrung, Planfläche, Anschlüsse, Sensorfläche und Aussparung auf einer B-Achsen-Dreh-Fräsmaschine bearbeitet. Die Anschlüsse und die Sensorfläche wurden in drei plus zwei Positionen bearbeitet. Nur die Aussparung wurde in B- und C-Richtung mit einem vom Flansch weg geneigten Fräser gefertigt. Eine Gegenspindel sorgte anschließend für den Durchmesser der Planfläche.
Das Interessante war, worauf das Team verzichtete. Es wurde das Programm nicht für die 5-Achs-Bearbeitung umgestellt. Dadurch blieb der Code übersichtlich und leichter überprüfbar. Die virtuelle Einrichtung umfasste die Spannbacken, die Halternasen und das Frässpindelgehäuse. Die Inspektion begann an der Bohrung, führte dann zur Stirnfläche und schließlich zum Sensorpad. Vorrichtungen und eine kürzere Bezugskette waren ausschlaggebend für diese Entscheidung.
Die Produktseite von Liqin für kundenspezifische Hydraulikverteiler zeigt die Bearbeitungsmöglichkeiten, einschließlich der Bearbeitung im Anschluss, des Entgratens, der Reinigung und der Inspektion. Selbst ein neu gefertigtes Gehäuse benötigt einen Prozess, der auf dem genehmigten Modell, der Zeichnung, dem Volumen und dem Testplan basiert.
9. Wenn die B-Achse mehr Maschinenkapazität bietet, als das Werkstück benötigt
Ich empfehle die CNC-Drehmaschine, wenn die Geometrie, auf die es ankommt, rotationssymmetrisch ist und mit festen Werkzeugen erreicht werden kann.
Ich finde die angetriebenen Werkzeuge der C/Y-Achse nützlich für Aufgaben wie Flächen, Nuten, Stirnlöcher, Querlöcher und außermittige Gewinde.
Ich denke, die 3+2 B-Achsen-Positionierung ist am besten geeignet, wenn Flächen oder Bohrungen in festen Winkeln bearbeitet werden müssen.
Ich habe erlebt, dass Bearbeitungszentren dann eine gute Wahl sind, wenn das Fräsen großer prismatischer Teile die Zykluszeit dominiert und Dreharbeiten nur minimal anfallen; zwei Maschinen zusammen können die Serienproduktion besser bewältigen.
Ich denke, die 5-Achs-Dreh-Fräsbearbeitung ist optimal, wenn sich die Geometrie kontinuierlich ändert und sich auf das gedrehte Bezugselement bezieht und wenn ein Transfer zwischen Maschinen ein zusätzliches Risiko darstellen würde.
Bevor ich mich von der Anzahl der Achsen begeistern lasse, prüfe ich immer die technischen Gegebenheiten der Maschine. Die Spannfuttergröße, die Stangenkapazität, der Verfahrweg der Y-Achse, der Verfahrbereich der B-Achse, die Werkzeuglänge, der Zugang zur Gegenspindel und der Freiraum für den Werkzeughalter können bestimmte Aufspannungen unmöglich machen.
Beispiele für die Leistungsfähigkeit von Maschinen zeigen, dass Okuma für die MULTUS U5000 einen B-Achsen-Schwingbereich von 240 Grad und eine Frässpindeldrehzahl von 12.000 U/min angibt; DMG MORI gibt für die NT 4250 DCG einen B-Achsen-Bereich von ± 120 Grad an. Diese Angaben entsprechen den Herstellerangaben. Es handelt sich dabei nicht um Spezifikationen für Liqin-Maschinen. Sie stellen keine Garantie für die Leistung in irgendeinem Auftrag dar.
10. Was sollte in der Angebotsanfrage enthalten sein?
1. Fügen Sie ein 3D-Modell und eine kontrollierte 2D-Zeichnung bei. Das 3D-Modell zeigt die Oberfläche. Die 2D-Zeichnung zeigt die Anforderungen.
2. Nennen Sie die Werkstoffgüte und den Zustand. Falls andere Werkstoffe zugelassen sind, erläutern Sie das Genehmigungsverfahren.
3. Zeigen Sie die Bezugspunkte und die drei Merkmale, deren Bewegung die Montage stoppen würde.
4. Geben Sie die Anzahl der Prototypen, die Losgröße der Produktion, den Jahresbedarf und den voraussichtlichen Nachfolgeplan an.
5. Beschreiben Sie den Zustand der Oberflächenkanten, die Sauberkeit, die Wärmebehandlung, die Beschichtung, die Passivierung, die Anodisierung und gegebenenfalls die Abklebung.
6. Listen Sie die erwarteten Dokumente auf: Materialzertifikat, Maßbericht, CMM-Ausgabe, Rückverfolgbarkeit oder Fähigkeitsstudie.
7. Erläutern Sie die zusammenpassenden Teile oder die Prüfabsicht, wenn eine zusammengesetzte Oberfläche auf mehr als eine Weise interpretiert werden könnte.
8. Die Konstruktionsabteilung sollte für Elemente, die keine gleichzeitige Bewegung erfordern, ein 3+2-Modell vorschlagen. Dies kann die Programmierkosten senken, ohne den Bezugsplan zu beeinträchtigen.
9. Bitten Sie den Angebotsanbieter, die Annahmen bezüglich Werkzeugen, Vorrichtungen, Inspektion, Mustern und Produktionsfreigabe aufzulisten.
Unsere Checkliste für CNC-Bearbeitungsanfragen deckt die Einkaufsseite detailliert ab. Sobald Ihre Dateien fertig sind, senden Sie sie uns bitte über das Kontaktformular . Geben Sie dabei die Bohrung, Stirnfläche, Öffnung oder das Profil an, bei dem ein Montagerisiko besteht. Die optimale Lösung könnte das Drehen mit angetriebenen Werkzeugen, die Bearbeitung mit 3+2 B-Achsen, das simultane Dreh-Fräsen oder eine kontrollierte Teilungsbearbeitung sein.
 Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist eine B-Achsen-Drehmaschine dasselbe wie ein 5-Achsen-Bearbeitungszentrum?
Nein. Eine B-Achs-Drehfräsmaschine arbeitet mit einer Drehspindel, die das Werkstück dreht, während sich eine schwenkbare Frässpindel ihm nähert. Ein typisches 5-Achs-Bearbeitungszentrum hält das Werkstück auf einem Tisch und verwendet einen Drehkopf. Runde Teile mit wichtigen Drehzapfen oder -flächen eignen sich oft für die Drehfräsmaschine; Teile, bei denen das Fräsen im Vordergrund steht, eignen sich eher für das Bearbeitungszentrum.
2. Erfordert jede Komponente der B-Achse eine gleichzeitige Bewegung?
Nein. Bei vielen Anwendungen wird der B-Kopf hauptsächlich für die 3+2-Positionierung verwendet. Die C-Achse dreht das Werkstück, und die Linearachsen führen den Schnitt aus. Eine kontinuierliche Bewegung ist programmiertechnisch sinnvoll, wenn der Werkzeugwinkel während des Schneidens geändert werden muss oder wenn das Neigen des Fräsers für besseren Zugang, Kontakt oder eine höhere Oberflächengüte erforderlich ist.
3. Kann die Maschine ein Werkstück tatsächlich in einer Aufspannung fertigstellen?
Oftmals lassen sich die Details am vorderen Umfang und die profilierten Oberflächen ohne manuelles Nachspannen bearbeiten. Eine Gegenspindel kann das Werkstück zur seitlichen Bearbeitung aufnehmen. Durch diese Übergabe wird eine Halteposition geschaffen. Vor der Freigabe des Werkstücks für die Produktion ist es wichtig, die Rundlaufkraft der Spannbacken und die Ausrichtung aller Komponenten zum Bezugspunkt zu überprüfen.
4. Welche Familien eignen sich als Kandidaten?
Betrachten Sie zunächst Bauteile, die um einen rohrförmigen, geschmiedeten oder gedrehten Kern herum aufgebaut sind: Sensorgehäuse mit abgewinkelten Anschlüssen, Roboterhandgelenke, Komponenten medizinischer Instrumente und Bauteile zur Fluidsteuerung mit kombinierten Kanälen. Die Stabilität des Gehäuses erhöht sich, wenn ein gefrästes Teil nahe an der beim Drehen entstandenen Bohrung oder Oberfläche liegt.
5. Was bestimmt üblicherweise den angegebenen Preis?
Material, Größe, Bearbeitungszeit, Werkzeuganzahl, Komplexität der Bearbeitungswege, Spannfutter, Spannbacken, Spindeltransfer, Probelauf, Inspektionszugang, Oberflächengüte, Toleranz, Nachbearbeitung, Dokumentation und Volumen spielen eine Rolle. Ein längerer Zyklus kann dennoch insgesamt höhere Kosten verursachen, wenn dadurch Vorrichtungen, Wartezeiten, Handhabung und Nacharbeit entfallen. Vergleichen Sie den Bearbeitungsablauf, nicht die Maschinenauslastung.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Eine B-Achs-Dreh-Fräsmaschine ist hilfreich, wenn Sie gedrehte Bezugselemente und gefräste Formen bearbeiten müssen. Verwenden Sie Werkzeuge für Merkmale, die keine Bewegung erfordern. Nutzen Sie die 3+2-Achs-Bearbeitung, wenn Sie mit festen Winkeln arbeiten und das Werkzeug in Winkeln positionieren müssen. Setzen Sie Bewegungen nur dann ein, wenn das Schneidwerkzeug während der Bearbeitung mehrmals die Richtung ändern muss. Für die korrekte Funktion dieser Maschinen benötigen Sie Werkzeuge, Maschinensimulation, sorgfältigen Teiletransfer, korrekte Drehkalibrierung und eine Prüfung anhand von Bezugselementen. Eine vollständige Angebotsanfrage gibt dem Lieferanten einen Grund, sich für eine bestimmte Konfiguration zu entscheiden, und nicht nur, weil 5-Achs-Bearbeitung verlockender klingt.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying @cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@ chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen technischen Präzision behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Process-Prüfungen (IPQC, FQC, OQC) an jeder einzelnen Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
