 Deutsch




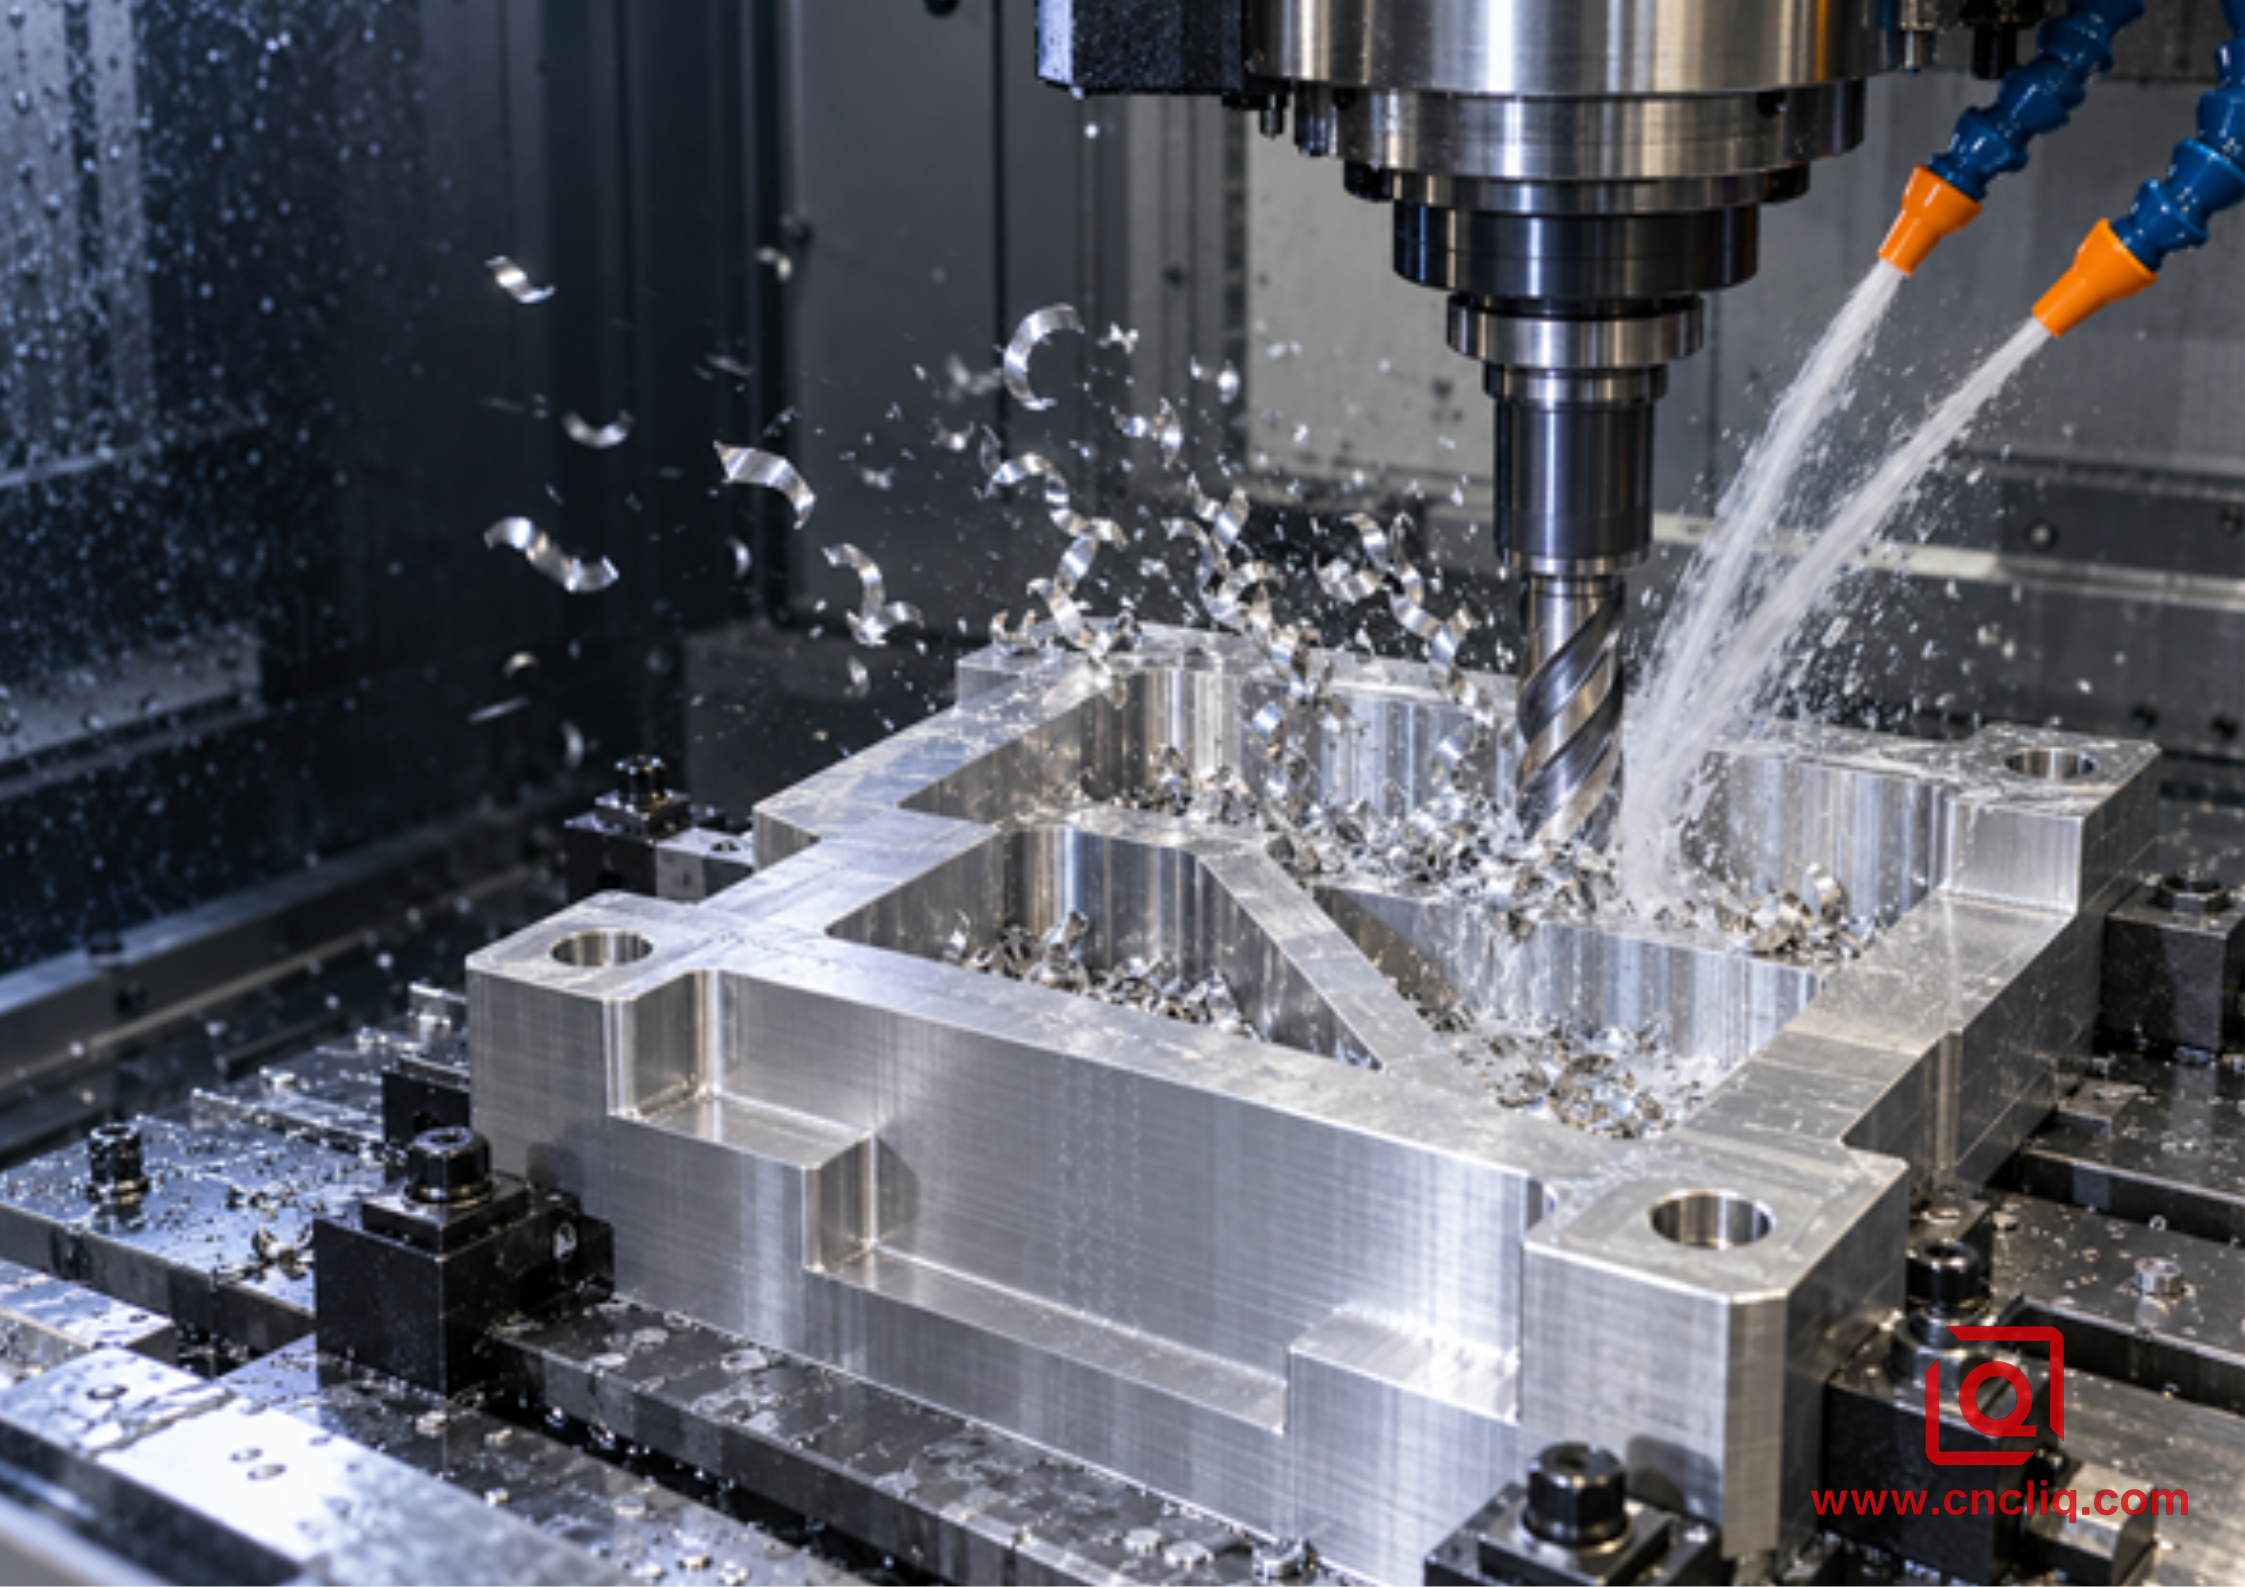
Verlieren Sie immer noch Werkzeuge am Boden einer Aluminiumtasche, obwohl die ersten paar Ebenen sauber geschnitten sind? Der Spindelton verändert sich, helle Späne verlassen den Hohlraum nicht mehr und der Boden sieht aus, als wäre er mit grauer Paste eingerieben worden. Das ist kein mysteriöses materielles Problem. Normalerweise handelt es sich um ein Transportproblem: Die Maschine produziert Späne schneller, als die Tasche, das Werkzeug und der Flüssigkeitspfad sie entfernen können.
Diese Anleitung zeigt, wie Sie die Spanabfuhr von Anfang an in das Fräsen von Aluminium mit tiefen Taschen integrieren. Es richtet sich an Fertigungsingenieure, Maschinisten und B2B-Einkäufer, die mehr als nur eine Katalogantwort benötigen. Wir kartieren den Späneweg, passen den Fräser an den verfügbaren Platz an, richten Kühlmittel oder Luft auf die Arbeitstiefe aus, nutzen die Schwerkraft, wenn die Maschine dies zulässt, und überprüfen das Ergebnis vor einem langen Produktionslauf. Sie erfahren auch, was in einer Angebotsanfrage enthalten sein muss, damit ein kundenspezifischer Aluminiumlieferant CNC-Bearbeitung den tatsächlichen Prozess angeben kann, anstatt ein Risiko für den Preis hinzuzufügen.
Schnelle Antwort: Erstellen Sie eine Ausstiegsroute, keinen größeren Spritzer
Ein zuverlässiger Deep-Pocket-Prozess erledigt fünf Dinge zusammen:
1. Es erzeugt Späne, die zur Flöte passen und sich bewegen können.
2. Es lässt Freiraum um den Fräser herum.
3. Es sendet einen kohärenten Kühlmittel- oder Luftstrom in maximaler Tiefe zur aktiven Kante.
4. Es befördert verbrauchte Flüssigkeit und Späne aus der Tasche, anstatt sie im Kreislauf zu führen.
5. Es reinigt und überprüft den Hohlraum vor der Fertigstellung.
Mehr Kühlmittel ist keine Vorgabe. Eine große Flut, die auf den Halter trifft, kann beeindruckend aussehen, während der Fräser in einem stehenden Bett arbeitet. Druck, Durchfluss, Richtung, Filterung, Legierung, Werkzeuggeometrie, Werkzeugweg, Taschenform und Maschinenausrichtung sind ein System. Beginnen Sie mit dem Fräser und den aktuellen Daten des Flüssigkeitslieferanten und testen Sie dann den tiefsten und geschlossensten Schnitt an der realen Maschine.
1. Warum die Evakuierung mit jedem Level schlimmer wird
Aluminium wird oft als leicht zu bearbeiten bezeichnet, weil es mit einem scharfen Werkzeug schnell entfernt werden kann. Die gleiche Produktivität erzeugt ein hohes Spanvolumen. Die Späne sind leicht und duktil. Sie können sich zu Federn zusammenrollen, Rippen überbrücken, sich um einen Halter wickeln oder zu dünnen Stücken flach werden lassen, die leicht nachgeschnitten werden können.
Oben in einer Tasche hat der Chip mehrere Fluchtrichtungen. Beim Absenken des Werkzeugs blockieren die Wände die seitliche Bewegung. Der Halter verdeckt die Düse. Ein Blindboden verhindert eine Abwärtsströmung. Rippen unterteilen die Höhle in kleine Zellen. Ein Rückstrom kann die Späne auf halber Höhe anheben und sie direkt wieder in den Schnitt fallen lassen.
Wenn die nächste Kante auf einen alten Span trifft, erkennt sie nicht mehr die programmierte Spandicke. Der Span kann in die Wand gehämmert, über den Boden gezogen oder in eine Rille gedrückt werden. Reibung und Druck fördern die Aufbauschneide (BUE), bei der Arbeitsmaterial an der Schneidkante haftet. Die effektive Kante wird runder, die Schnittkraft nimmt zu, die Oberfläche verschlechtert sich und die gepackte Nut kann abrupt versagen.
Beobachten Sie den Übergang, nicht nur den letzten Alarm. Zu den nützlichen Zeichen gehören:
· Spindellast steigt bei jedem Teil auf der gleichen Z-Ebene;
· Chips umkreisen den Halter, anstatt das Förderband zu erreichen;
· eine Ecke sammelt ein nasses Nest;
· ein scharfer Schnitt, der in ein gedämpftes oder knirschendes Geräusch übergeht;
· helle Chips werden abgeflacht, verschmiert oder werden wiederholt gefaltet;
· wolkige vertikale Streifen an einer Wand;
· Chips haften nur an einer Nut, was ebenfalls auf Unrundheit hinweisen kann.
2. Ordnen Sie die Chiproute vor der CAM-Programmierung zu
Machen Sie eine Taschenschnittansicht und zeichnen Sie drei Pfade: einströmende Flüssigkeit oder Luft, austretende Späne und zurückströmende Flüssigkeit. Wenn der ausgehende Pfad den ankommenden Strahl kreuzt oder beide Pfade in derselben toten Ecke enden, verfügt das Design über eine Zirkulationsschleife und nicht über einen Evakuierungsweg.
Stellen Sie diese Fragen während des DFM:
· Ist die Tasche auf einer Seite offen?
· Kann ein Durchgangsloch oder ein temporäres Fenster einen Abgang nach unten bieten?
· Teilen innere Rippen den Hohlraum in isolierte Zellen?
· Blockiert das Gerät den natürlichsten Ausgang?
· Kann sich das Teil neigen, sodass die Schwerkraft das Entfernen unterstützt?
· Kann ein größerer Innenradius einen größeren, steiferen Fräser und mehr Freiraum ermöglichen?
· Welche Wände und Böden sind funktionsfähig und welche sind nur Freiflächen?
· Werden beim Bohren, Gewindeschneiden, Waschen oder Eloxieren erneut Späne eingeschlossen?
Die Sandvik Coromant Nut- und Nutenfräsanleitung empfiehlt, den Überhang zu minimieren, das größte praktische Werkzeug zu verwenden und sicherzustellen, dass die Späne die Nut verlassen. Darin wird beschrieben, dass das Trochoidenfräsen eine gute Spanabfuhr gewährleistet, und besagt, dass der Fräserdurchmesser bei dieser Methode nicht mehr als 70 % der Schlitzbreite betragen sollte. ISCARs veröffentlichte Taschenanleitung empfiehlt, von der Mitte aus zu öffnen und mit dem Schulterfräsen fortzufahren, um die Spanabfuhr zu verbessern und Eckenvibrationen zu reduzieren. Dies sind keine universellen Parameterrezepte. Sie unterstützen eine umfassendere Regel: Lassen Sie den Freiraum um das Werkzeug herum frei und befördern Sie Schmutz zu einem bekannten Auslass.
|
Taschenzustand |
Evakuierungsziel |
Praktische Anleitung |
Verifizierungspunkt |
|
Offene Tasche mit seitlichem Zugriff |
Chips in Richtung Öffnung schieben |
Arbeiten Sie von geschlossenen Bereichen zur offenen Seite |
Kein Stapel hinter dem Schneider |
|
Breite Blindtasche |
Heben Sie Chips an, bevor sie sich setzen |
Öffnen Sie ein zentrales Volumen und erweitern Sie es dann nach außen |
Boden ist nach einem sicheren Stopp sichtbar |
|
Schmaler tiefer Schlitz |
Flöte und seitlicher Abstand beibehalten |
Verwenden Sie einen kleineren zugelassenen Fräser und einen kontrollierten Eingriff |
Kein gepacktes Chipband im Steckplatz |
|
Geripptes Gehäuse |
Geben Sie jeder Zelle ihren eigenen Flusspfad |
Machen Sie zuerst die Zellen zugänglich und richten Sie den Strahl für jede Zelle um |
Jede Zelle wird bei maximaler Tiefe gelöscht |
|
Durchgehende Tasche |
Verwenden Sie die untere Öffnung sicher |
Sorgen Sie für einen Befestigungsspalt und einen geschützten Fallweg |
Späne verfangen sich nicht unterhalb des Teils |
|
Dünnwandiger Hohlraum |
Evakuieren, ohne die Wand zu bewegen |
Gleichen Sie den Materialabtrag aus und vermeiden Sie direkte Strahlkraft auf schwache Wände |
Wandprofil bleibt stabil |
Wenn die Spindel durch den mehrseitigen Zugriff ein kürzeres Werkzeug verwenden und die Öffnung nach unten zeigen kann, sehen Sie sich die mehrachsige CNC-Fräsführung für komplexe Aluminiumgeometrien an. Eine 5-Achsen-Beschriftung allein bringt keinen Mehrwert; Der Vorteil ergibt sich aus einer messbaren Reduzierung der Reichweite, der Einstellungen oder der Chip-Trapping.
3. Passen Sie die Fräsergeometrie an das Spanvolumen an
Für die Tiefbearbeitung von Aluminium sind 2- und 3-schneidige Hartmetall-Schaftfräser übliche Ausgangspunkte. Ein 2-Schneiden-Fräser sorgt normalerweise für größere Spannutentäler. Dieser zusätzliche Platz hilft bei Schlitzen über die gesamte Breite, geschlossenen Taschen, schwacher Spülung oder gummiartigem Material. Ein 3-schneidiger Aluminium-spezifischer Fräser kann mehr Zahneingriffe und einen stärkeren Kern bieten, wenn ein adaptiver Seitenschnitt und eine zuverlässige Abfuhr genügend Platz für den Span lassen.
Die detaillierte Auswahl wird in Liqins 2-schneidige versus 3-schneidige Aluminium-Schaftfräserführung behandelt. Für diesen Artikel ist der Schlüssel einfach: Die Anzahl der Flöten kann einen Transportweg nicht ersetzen. Überprüfen Sie das gesamte Werkzeug:
· Scharfe positive Schneidkante für Nichteisenmaterial;
· offene, polierte Flötenoberfläche;
· Nutenlänge, die den beabsichtigten axialen Schnitt abdeckt;
· Halsfreiheit, die nicht an der Wand reibt;
· Für die Projektion geeignete Kernstärke;
· Center-Cutting-Fähigkeit, wenn der Eintrag dies erfordert;
· interne Kühlmittelauslässe, die dorthin zielen, wo der Betrieb sie benötigt.
Behalten Sie die Messlänge nur so lange bei, wie es die Geometrie erfordert. Das zugängliche Volumen mit einem kurzen Werkzeug aufrauen, dann lange Reichweite nur für den Restbestand einführen. Messen Sie den Rundlauf in der Nähe der Schneidkante. Wenn eine Nut die meiste Last trägt, ist ihr Span größer als der berechnete Durchschnitt und kann zuerst verschweißen.
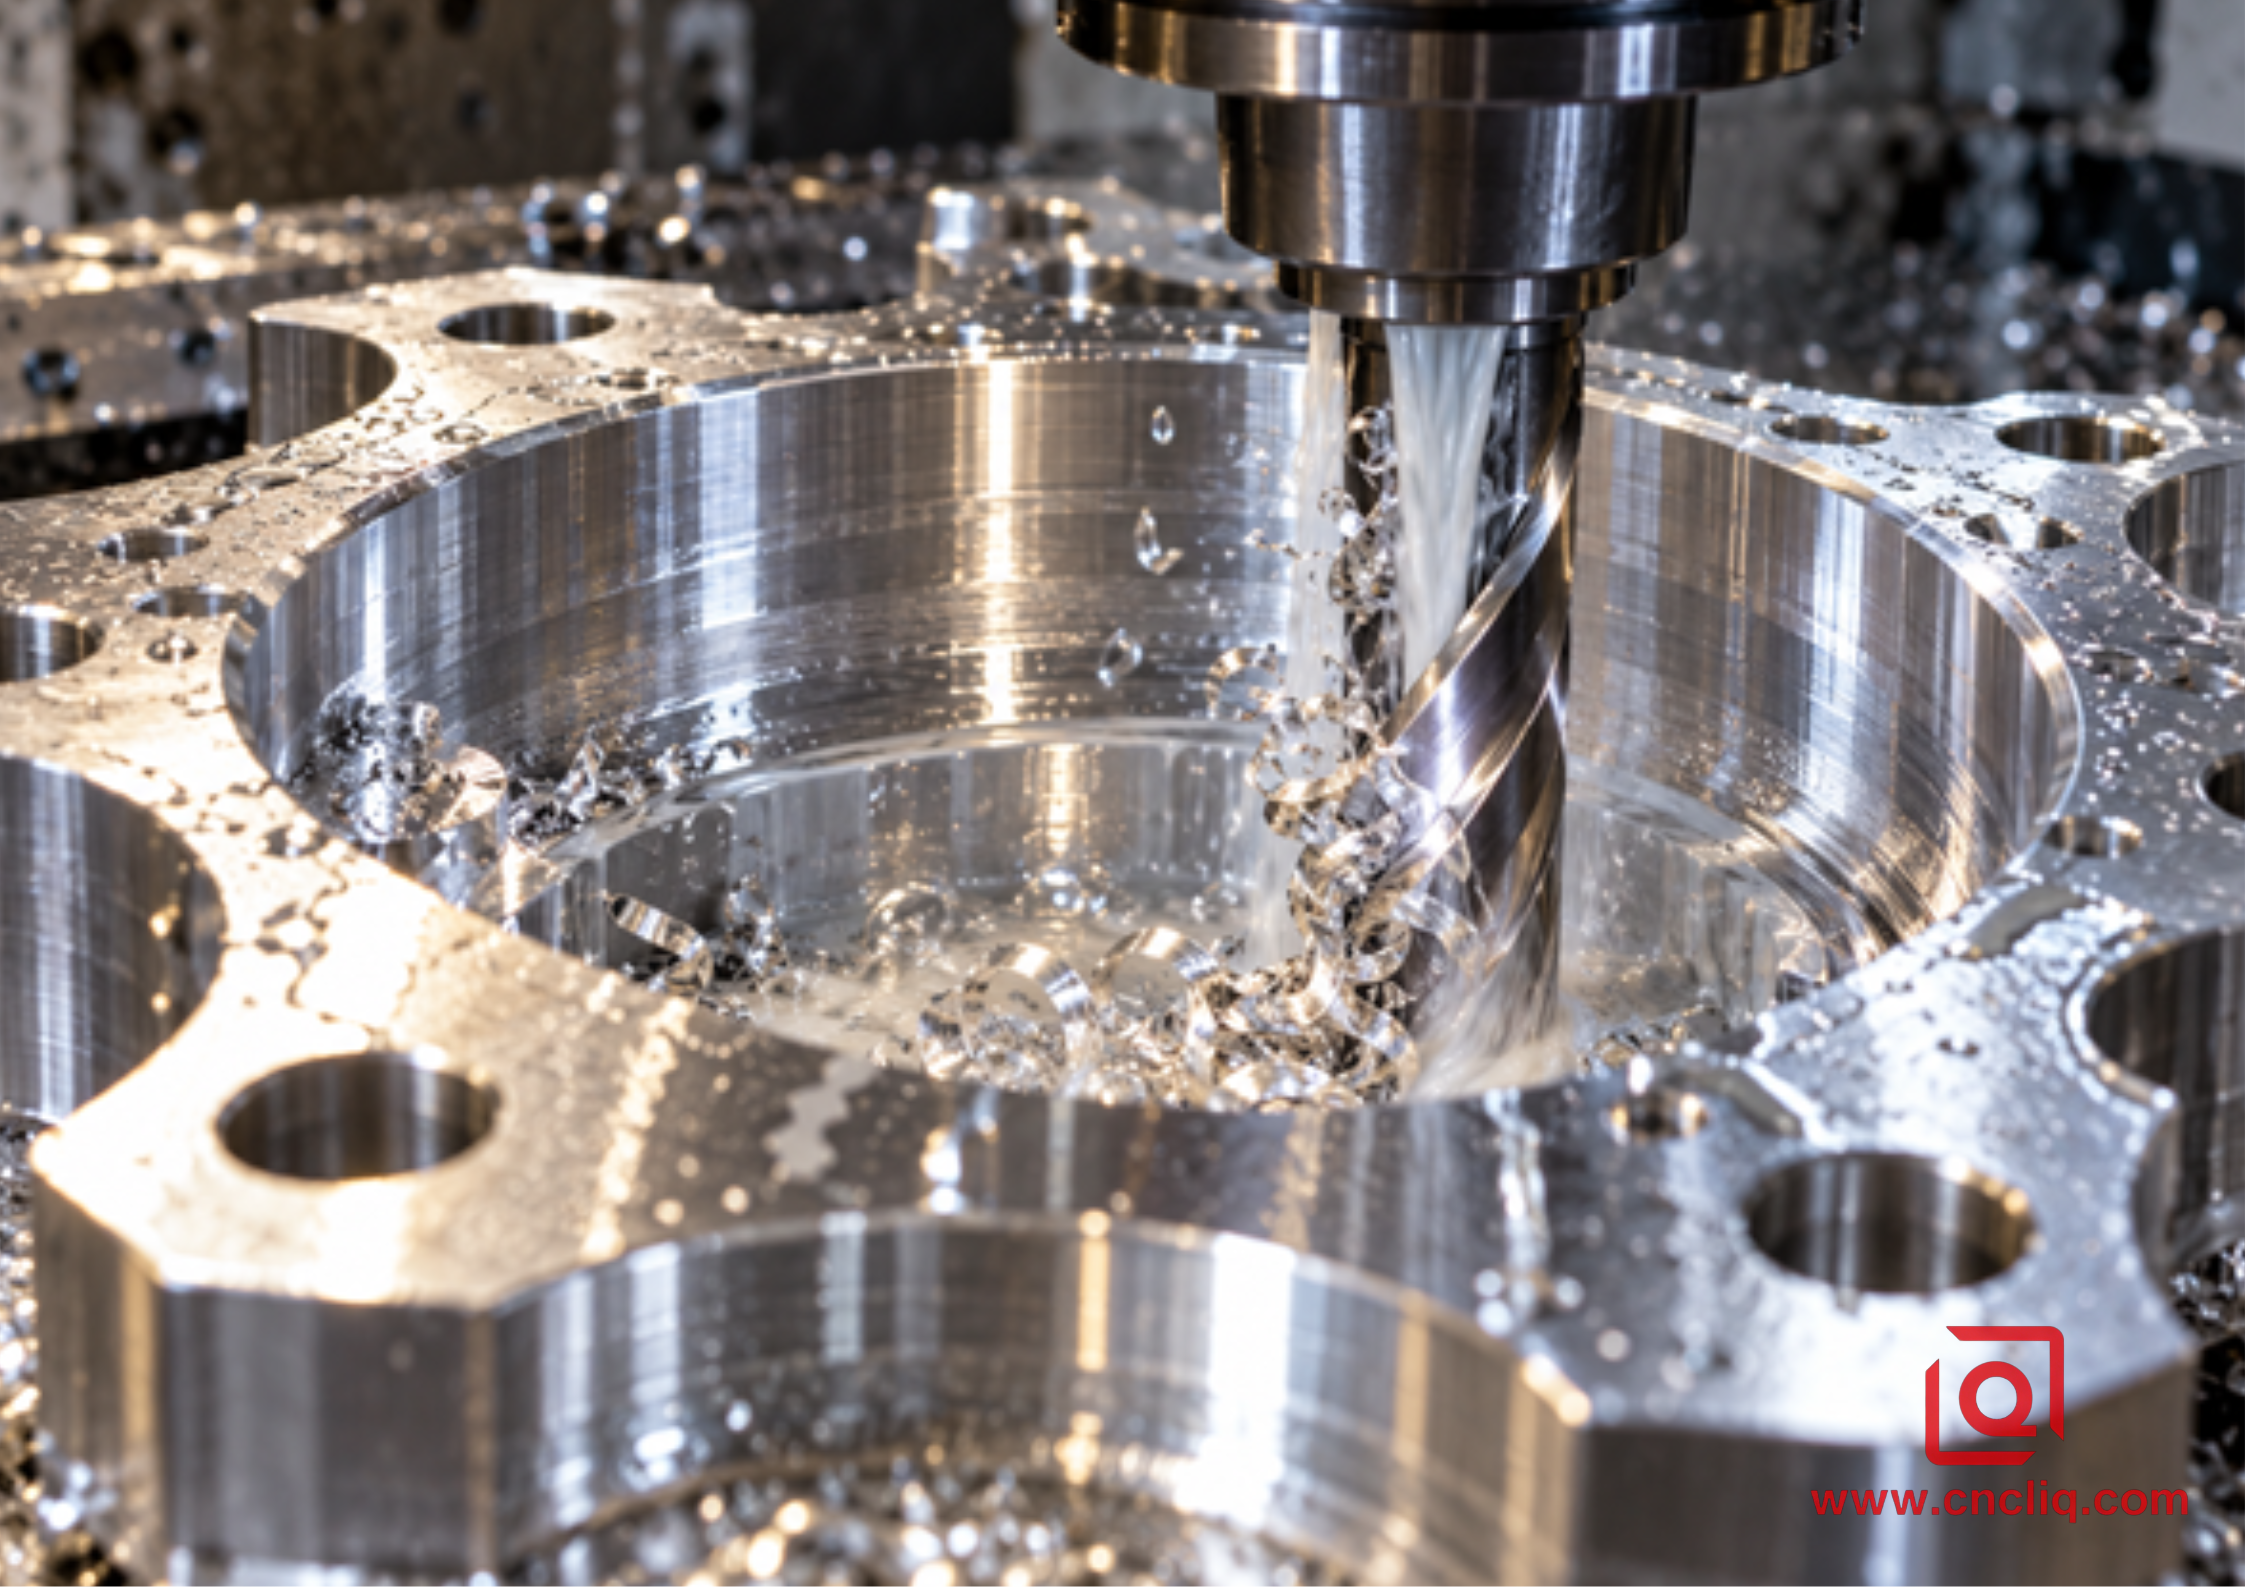
Durch das Werkzeug geführtes Kühlmittel, das Späne aus einem kreisförmigen, tiefen Aluminiumhohlraum abführt
Der Strahl muss den Flötenausgang in Arbeitstiefe erreichen und nicht nur den oberen Rand umspülen.
4. Schaffen Sie Platz, bevor Sie der Materialentfernungsrate hinterherjagen
Ein herkömmlicher Versatzweg kann den Fräser in Ecken vergraben und lose Späne in den letzten geschlossenen Bereich schieben. Beim CNC-Fräsen tiefer Taschen besteht das erste Schruppziel darin, einen geräumigen Transportkanal zu schaffen. Öffnen Sie einen zentralen Bereich mit einem kurzen, starren Werkzeug und erweitern Sie ihn dann in Richtung des geplanten Ausgangs.
Pfade mit konstantem Eingriff sind nützlich, da sie plötzliche radiale Laständerungen begrenzen und der Kante wiederholt Freiraum geben. Die Erwähnung adaptiver oder trochoidaler Bewegungen bedeutet nicht, dass die Strategie den vorhandenen Artikel zum Trochoidalfräsen kopieren sollte. Hier handelt es sich um ein Element in einem größeren Evakuierungssystem. Der CAM-Pfad muss weiterhin Späne wegleiten, ein erneutes Eindringen in einen Stapel verhindern und die Beschleunigungsgrenzen einhalten.
Verwenden Sie eine Spiral- oder Rampeneinführung nur, wenn der Fräser dafür zugelassen ist. Vermeiden Sie ein gerades Eintauchen, es sei denn, das Werkzeug ist mittig schneidend und die Axiallast und der Spanweg wurden überprüft. In der Tiefe kann ein sicher programmierter Rückzug einen Spülzyklus ermöglichen, ohne dass das rotierende Werkzeug den Boden schleift. Verweilen Sie nicht am Boden und hoffen Sie, dass die Flüssigkeit aufholt.
Eine praktische Reihenfolge ist:
1. Verlässliche Daten konfrontieren und festlegen.
2. Eröffnen Sie ein zentrales Volumen mit dem kürzesten geeigneten Rougher.
3. Erweitern Sie von der Mitte zum gewählten Chip-Ausgang.
4. Teilen Sie die Tiefe in Bereiche ein, die der echte Jet durchqueren kann.
5. Restbearbeiten Sie nur das verbleibende Material mit dem Werkzeug mit großer Reichweite.
6. Für jede programmierte Spülung oder Inspektion auf ein definiertes sicheres Niveau zurückziehen.
7. Reinigen und prüfen Sie den Hohlraum vor der Halbbearbeitung.
8. Verwenden Sie isolierte Schlichtdurchgänge auf bekanntem, gleichmäßigem Material.
5. Konstruieren Sie den Kühlmittel- oder Luftweg auf maximale Tiefe
Eine Düsenposition, die oben funktioniert, kann 40 mm tiefer nutzlos sein. Der Halter, eine Taschenwand oder eine Rippe können die Schneidkante abschatten. Überprüfen Sie die Lieferung bei flacher, mittlerer und maximaler Arbeitstiefe. Ein kohärenter Strahl sollte den Flötenausgang erreichen und den Span in Richtung Freiraum befördern.
Kühlmittel durch die Spindel oder durch das Werkzeug können hilfreich sein, da die Lieferung dem Fräser folgt, aber innere Kühlmittelzufuhr ist keine automatische Lösung. Auslassgröße und -richtung müssen zum Werkzeug passen. Ein Strom, der die Chips tiefer in eine unübersichtliche Ecke drückt, kann das Packen verschlechtern. Externe Düsen bleiben wirksam, wenn sie stabil und genau ausgerichtet sind und beim Laden oder Werkzeugwechsel nicht aus der Position geraten.
Sandvik Coromant Anleitung zur Fräsanwendung empfiehlt ausdrücklich Druckluft, um ein Nachschneiden von Spänen beim Tieffräsen zu verhindern. Luftstoß oder Minimalmengenschmierung müssen weiterhin den Werkzeugrichtlinien, der Gehäusekonstruktion, der Nebelabsaugung, den Brandschutzbestimmungen und den örtlichen Sicherheitsvorschriften entsprechen. Bewahren Sie niemals eine brennbare Flüssigkeit in einer geschlossenen Maschine auf.
Befolgen Sie bei Flutkühlmittel die Anweisungen des Flüssigkeitslieferanten zu Konzentration, Wasserqualität, Filterung und Wartung. Verwenden Sie den richtigen Refraktometerfaktor. Eine von einer anderen Fabrik kopierte Konzentration ist kein Qualitätsplan. Schwache oder verunreinigte Flüssigkeit kann die Schmierfähigkeit beeinträchtigen und Teile verfärben; Eine zu reichhaltige Mischung kann Rückstände hinterlassen, die Kosten erhöhen und Bedenken hinsichtlich der Exposition des Bedieners hervorrufen.
Führen Sie einen Rückflusstest durch. Beobachten Sie in einem sicheren Maschinenzustand nicht nur, wo der Strahl eintritt, sondern auch, wo Flüssigkeit und Späne austreten. Wenn die Späne aufsteigen, kreisen und zurückfallen, fügen Sie einen sekundären Richtungsstrahl hinzu oder ändern Sie die Schnittreihenfolge. Der zweite Strahl sollte die Schleife durchbrechen und nicht einfach nur mehr Turbulenzen erzeugen.
6. Nutzen Sie Ausrichtung, Schwerkraft und das Förderband als Teil des Prozesses
Ein vertikales Bearbeitungszentrum sorgt dafür, dass sich eine Sacktasche wie ein Eimer verhält. Chips müssen aufsteigen, bevor sie verschwinden können. Auf einem horizontalen Bearbeitungszentrum kann es bei einem vertikal montierten Werkstück dazu kommen, dass Schmutz vom aktiven Schnitt weg und in Richtung der Schnecke fällt. Ein Zapfen- oder indexierter 5-Achsen-Aufbau kann durch Kippen der Öffnung einen ähnlichen Vorteil schaffen.
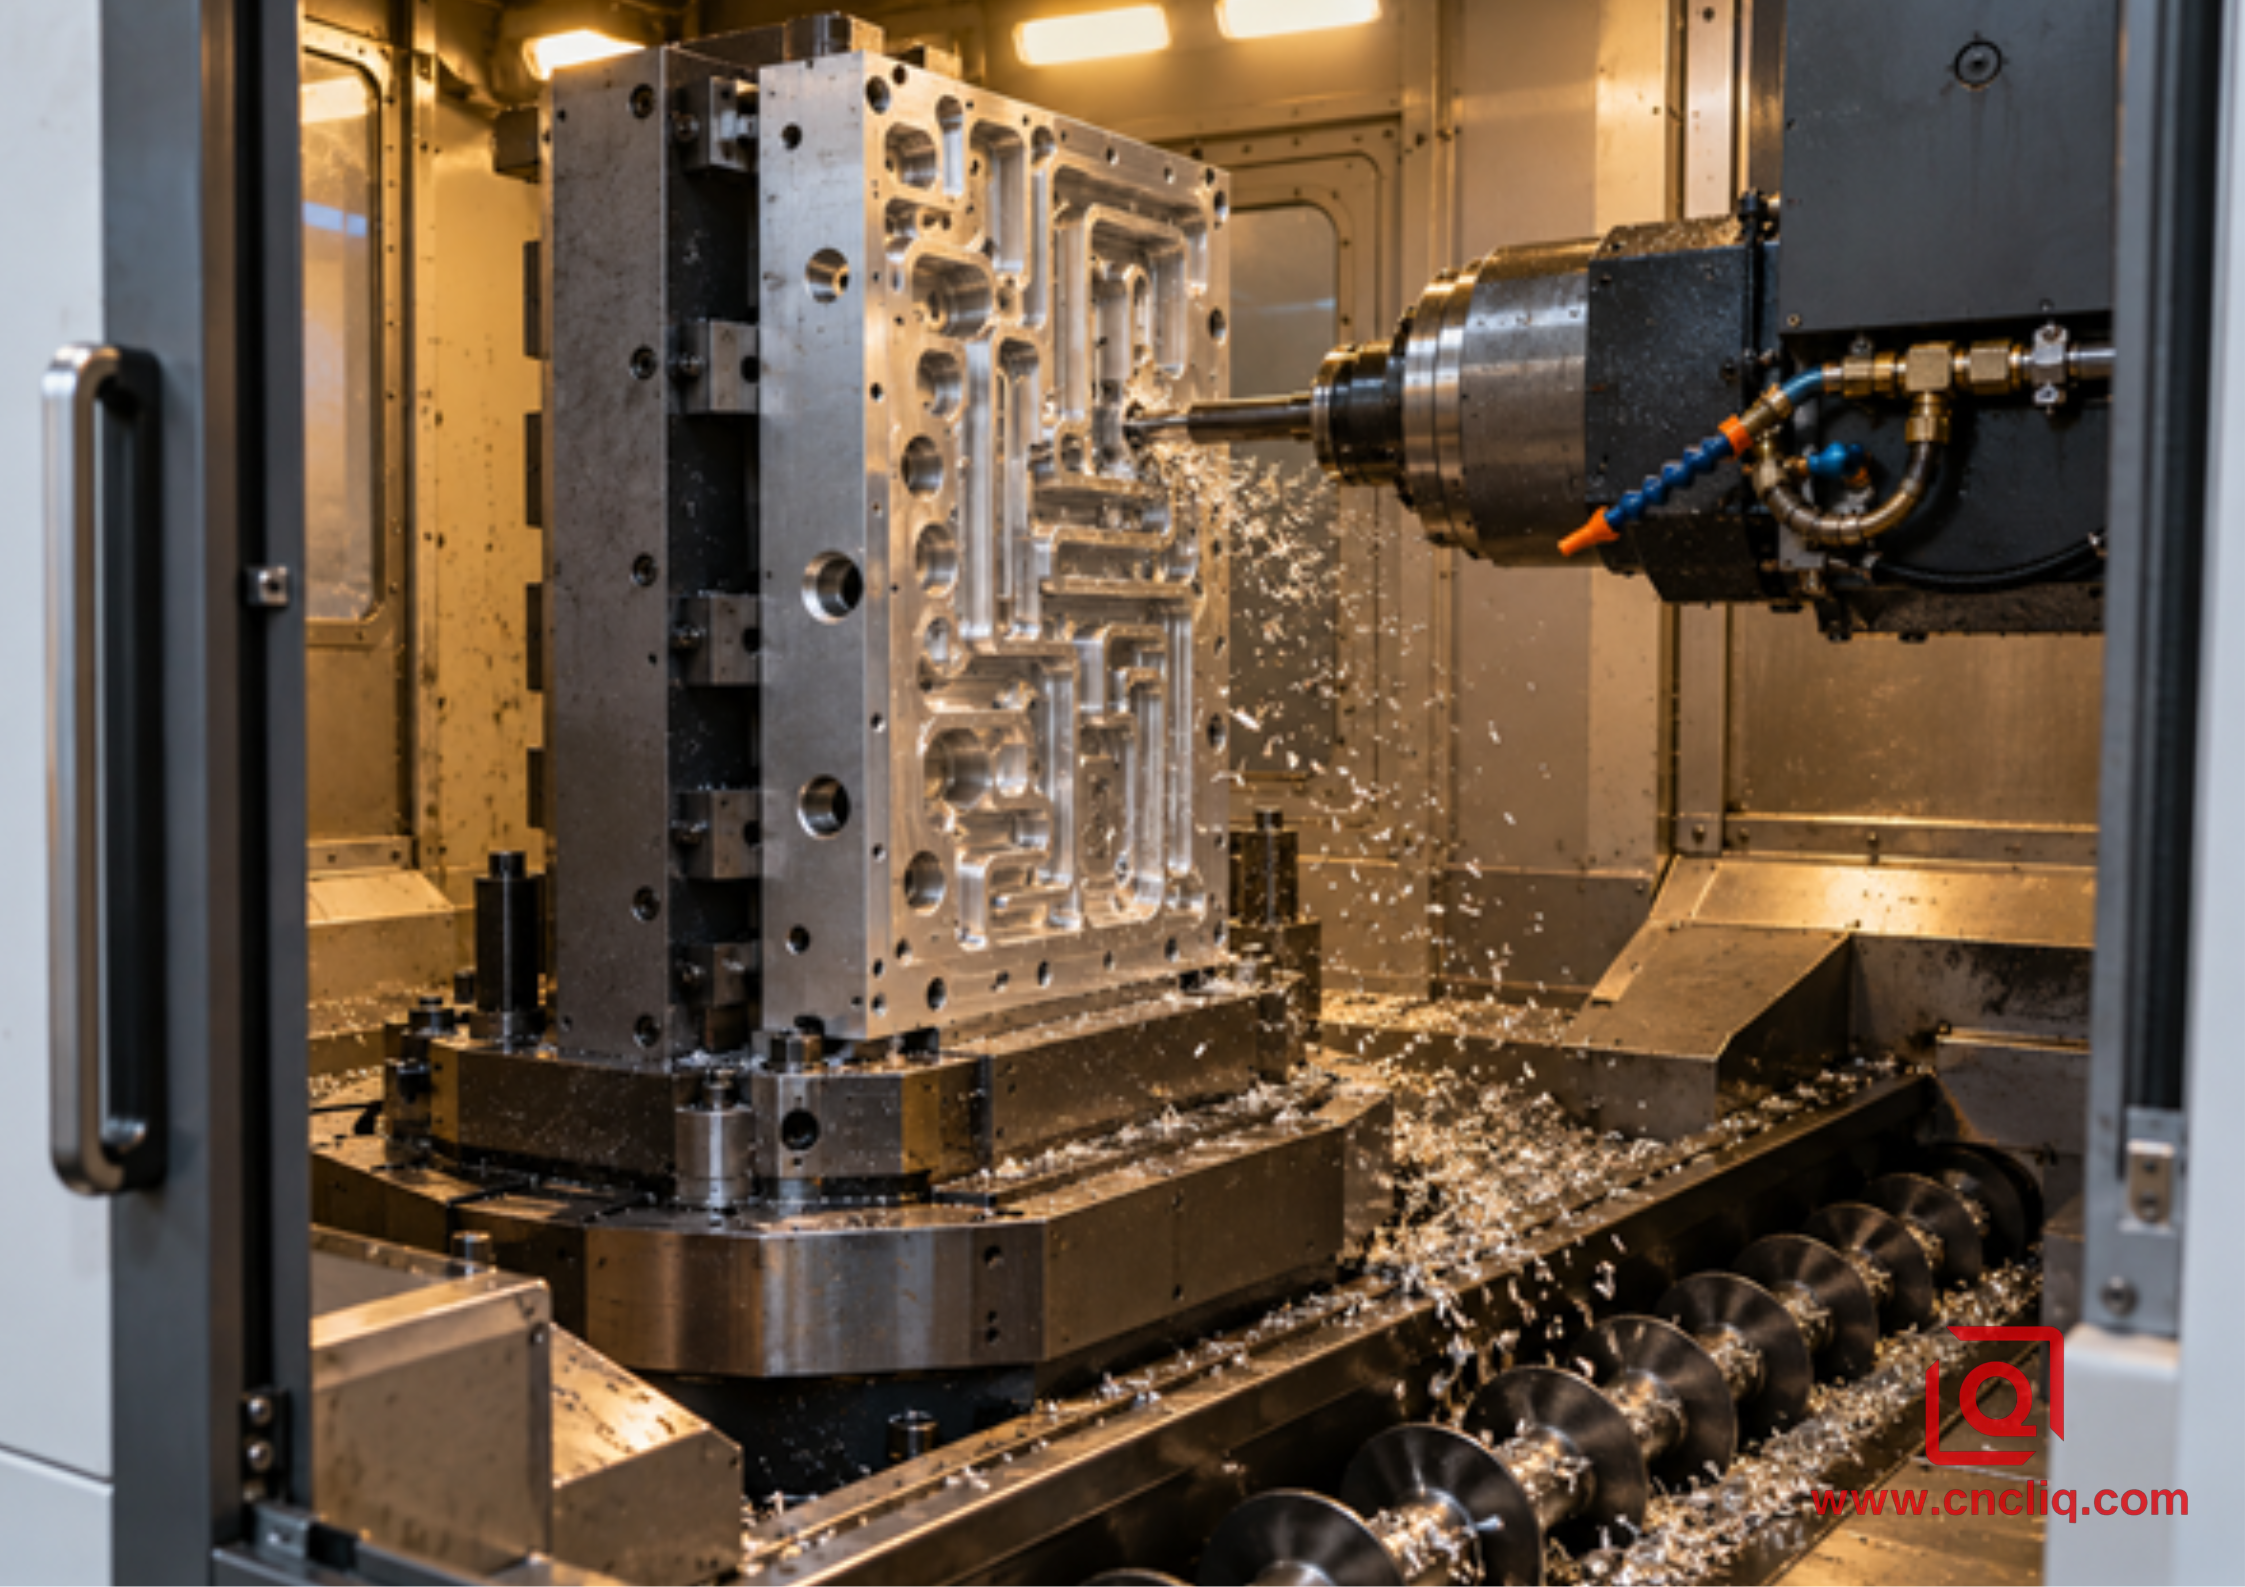
Horizontales Bearbeitungszentrum mit schwerkraftunterstützter Aluminiumspäneabfuhr
Die Tasche, die Vorrichtung, das Gehäuse und das Förderband müssen eine durchgehende Spanroute bilden.
7. Halten Sie Schrupprückstände von der Endbearbeitung fern
Massenentfernung und endgültige Oberflächenerzeugung erfordern unterschiedliche Bedingungen. Beim Schruppen entstehen die meisten Späne und es wird ein kontrolliertes Aufmaß toleriert. Für die Endbearbeitung sind saubere Wände, ein sauberer Boden, gleichmäßiges Material, geringe Unrundheit und eine überprüfte Kante erforderlich.
Schließen Sie dann funktionelle Wände, Böden, Dichtungsflächen oder tragende Elemente mit isolierten Durchgängen fertig. Verfolgen Sie eine helle kosmetische Oberfläche nicht in einer versteckten Freiraumtasche, wenn die Zeichnung dies nicht erfordert. Ein nachgeschnittener Splitter kann einen Boden zerkratzen, nachdem die Maßarbeit bereits korrekt ist, daher ist die Reinigung eher ein Prozessschritt als eine Reinigungsarbeit.
Dünne Wände erfordern besondere Pflege. Rau, während das umgebende Material sie noch stützt. Entfernen Sie Material in einer ausgewogenen Reihenfolge und bearbeiten Sie hohe Wände gegebenenfalls in kontrollierten axialen Streifen. Richten Sie einen Hochenergiestrahl nicht direkt auf eine flexible Wand, ohne sicherzustellen, dass diese sich nicht bewegt. Die Spanabsaugung kann die Hitze und das Nachschneiden reduzieren, aber sie kann Verformungen aufgrund von Restmaterialspannung oder übermäßiger Spannung nicht beseitigen.
Tiefe gefräste Taschen sind häufig mit gebohrten oder mit Gewinde versehenen Merkmalen verbunden. Die Aluminium-Tieflochbohr- und starre Gewindeschneidanleitung erklärt das damit verbundene Evakuierungsproblem innerhalb von Bohrungen. Reinigen Sie sich kreuzende Durchgänge vor dem Gewindeschneiden, der Oberflächenbehandlung und dem Zusammenbau. Ein versteckter Chip kann später als beschädigtes Gewinde, verstopfter Flüssigkeitskreislauf oder Verunreinigung im Produkt des Kunden wieder zum Vorschein kommen.
8. Diagnostizieren Sie das System anhand des Symptoms
Ändern Sie jeweils eine Variable und wiederholen Sie dann den schlechtesten Eingriff. Wenn Geschwindigkeit, Vorschub, radialer Eingriff, axiale Tiefe, Düsenposition und Werkzeug alle zusammen geändert werden, erhält die Werkstatt möglicherweise ein gutes Teil, aber kein wiederverwendbares Prozesswissen.
|
Symptom |
Wahrscheinlicher Mechanismus |
Zuerst überprüfen |
Kontrollierte Reaktion |
|
Last steigt nur in der Nähe der maximalen Tiefe |
Strahlschatten, Spanbett oder übermäßige Reichweite |
Lieferung in Tiefe, Taschenboden, Messlänge |
Neu zielen, eine sichere Spülstufe hinzufügen, die frühe Schruppbaugruppe verkürzen |
|
Aluminium haftet an einer Nut |
Unrundheit, geringe tatsächliche Spandicke, beschädigte Kante, Nachschneiden |
Unrundheit, fz, Kantenzustand, eingeschlossene Späne |
Beheben Sie die Ursache und ersetzen Sie eine beschädigte Kante |
|
Zufällige Kratzer an einer fertigen Wand |
Lose Späne werden durch den Zieldurchgang geschleift |
Sauberkeit der Kavität und Eintrittsbewegung |
Zuerst reinigen und den Endpfad isolieren |
|
Formulare in einer Ecke verschachteln |
Rückfluss und Werkzeugweg bilden eine tote Zone |
Chip-Bewegung in flacher, mittlerer und voller Tiefe |
Ändern Sie die Reihenfolge oder fügen Sie einen gerichteten Sekundärstrahl hinzu |
|
Gute erste Teile, instabile spätere Teile |
Filterbeladung, Kühlmitteldrift, thermische Veränderung oder Verschleiß |
Kühlmittelprotokoll, Lasttrend, Filter, Kantenfotos |
Stellen Sie die abweichende Eingabe wieder her und legen Sie einen präventiven Grenzwert fest |
|
Chatter startet nach einem Werkzeugaustausch |
Baugruppenlänge, Sitz, Balance oder Rundlauf geändert |
Messlänge, Halterzustand, Kantenschlag |
Stellen Sie die qualifizierte Baugruppe wieder her, bevor Sie Schnittdaten ändern |
|
Die Tasche bleibt nach dem Zurückziehen voller Chips |
Kein wirklicher Aus- oder Rücklauf ist blockiert |
Befestigung, untere Öffnung, Förderweg |
Ändern Sie den Abstand, die Ausrichtung oder die DFM-Funktion der Vorrichtung |
Notieren Sie während der Entwicklung die Materiallegierung, die Härte und die Hitze. Teilenummer des Werkzeugs; Halter; Messlänge; Auslaufen; CAM-Strategie; Kühlmittelzustand; Spindellasttrend; Chip-Aussehen; Randfoto; und geprüftes Merkmal. Dieser Nachweis stärkt sowohl die Produktionskontrolle als auch die Reaktion des Lieferanten auf Korrekturmaßnahmen.
9. Anonymer Fall: Tiefes L-förmiges Elektroniksteuergehäuse
Ein europäischer Kunde für Industriesteuerungen wünschte ein kompaktes Billet-Aluminiumgehäuse mit einer L-förmigen tiefen Tasche, gebogenen inneren Leitblechen, Anschlussvorsprüngen, einer dünnen Trennwand, einer umlaufenden Dichtungsfläche und mehreren Querlöchern. Das Gehäuse ist ein realistischer Verbundwerkstoff, der auf den kundenspezifischen Bearbeitungsmöglichkeiten von Liqin basiert. Alle identifizierenden Maße, Mengen und Betriebsbedingungen wurden entfernt oder verallgemeinert.
Das erste Prozesskonzept behandelte den Hohlraum als eine große Tasche. Ein ausgefahrenes Werkzeug trat früh ein, während zwei Düsen nahe der Oberseite des Gehäuses befestigt blieben. Am inneren Schenkel des L beförderte der Rückfluss die Späne zurück zum Fräser. Vor den tiefsten Ebenen war eine manuelle Reinigung erforderlich, und bei der Endbearbeitung traten gelegentlich Kratzer auf dem Boden auf.
Der überarbeitete Plan begann mit einer Überprüfung des Flusspfads und nicht mit einer Feed-Reduzierung. Der CAM-Programmierer teilte den Hohlraum in eine offene Zone und eine eingeschränkte Zone ein. Ein kurzer Aluminium-Spezialfräser öffnete zunächst das zugängliche Volumen. Dieser neue Raum wurde für den Rest des Zyklus zum Chip-Korridor. Der eingeschränkte Innenabschnitt wurde dann vom offenen Bereich aus angefahren, wobei der Werkzeugweg in der Nähe des geplanten Ausgangs endete, anstatt Trümmer in das geschlossene Ende zu schieben.
Ein Werkzeug mit großer Reichweite war nur für den Restbestand reserviert. Ein Kühlmittelstrahl zielte auf den Ausgang der aktiven Flöte; Der zweite Strahl kreuzte den Rückfluss und lenkte die Späne in Richtung der Öffnung. Während der Prozessqualifizierung wurde ein sicherer Kontrollpunkt zum Zurückziehen und Spülen beibehalten. Vor der Endbearbeitung wurde der Hohlraum gereinigt, das Werkzeug unter Vergrößerung überprüft und ein gleichmäßiges Endmaterial bestätigt.
Die dünne Trennwand wurde aufgeraut, während das umgebende Material sie noch stützte. Kritische Dichtungs- und Bezugsflächen wurden separat bearbeitet. Nach dem Entgraten und Reinigen umfasste die Inspektion das Taschenwandprofil, die Bodenposition, die Verbindungsmerkmale und die Dichtungsfläche. Die Komponente wurde nicht allein aufgrund ihres Aussehens freigegeben.
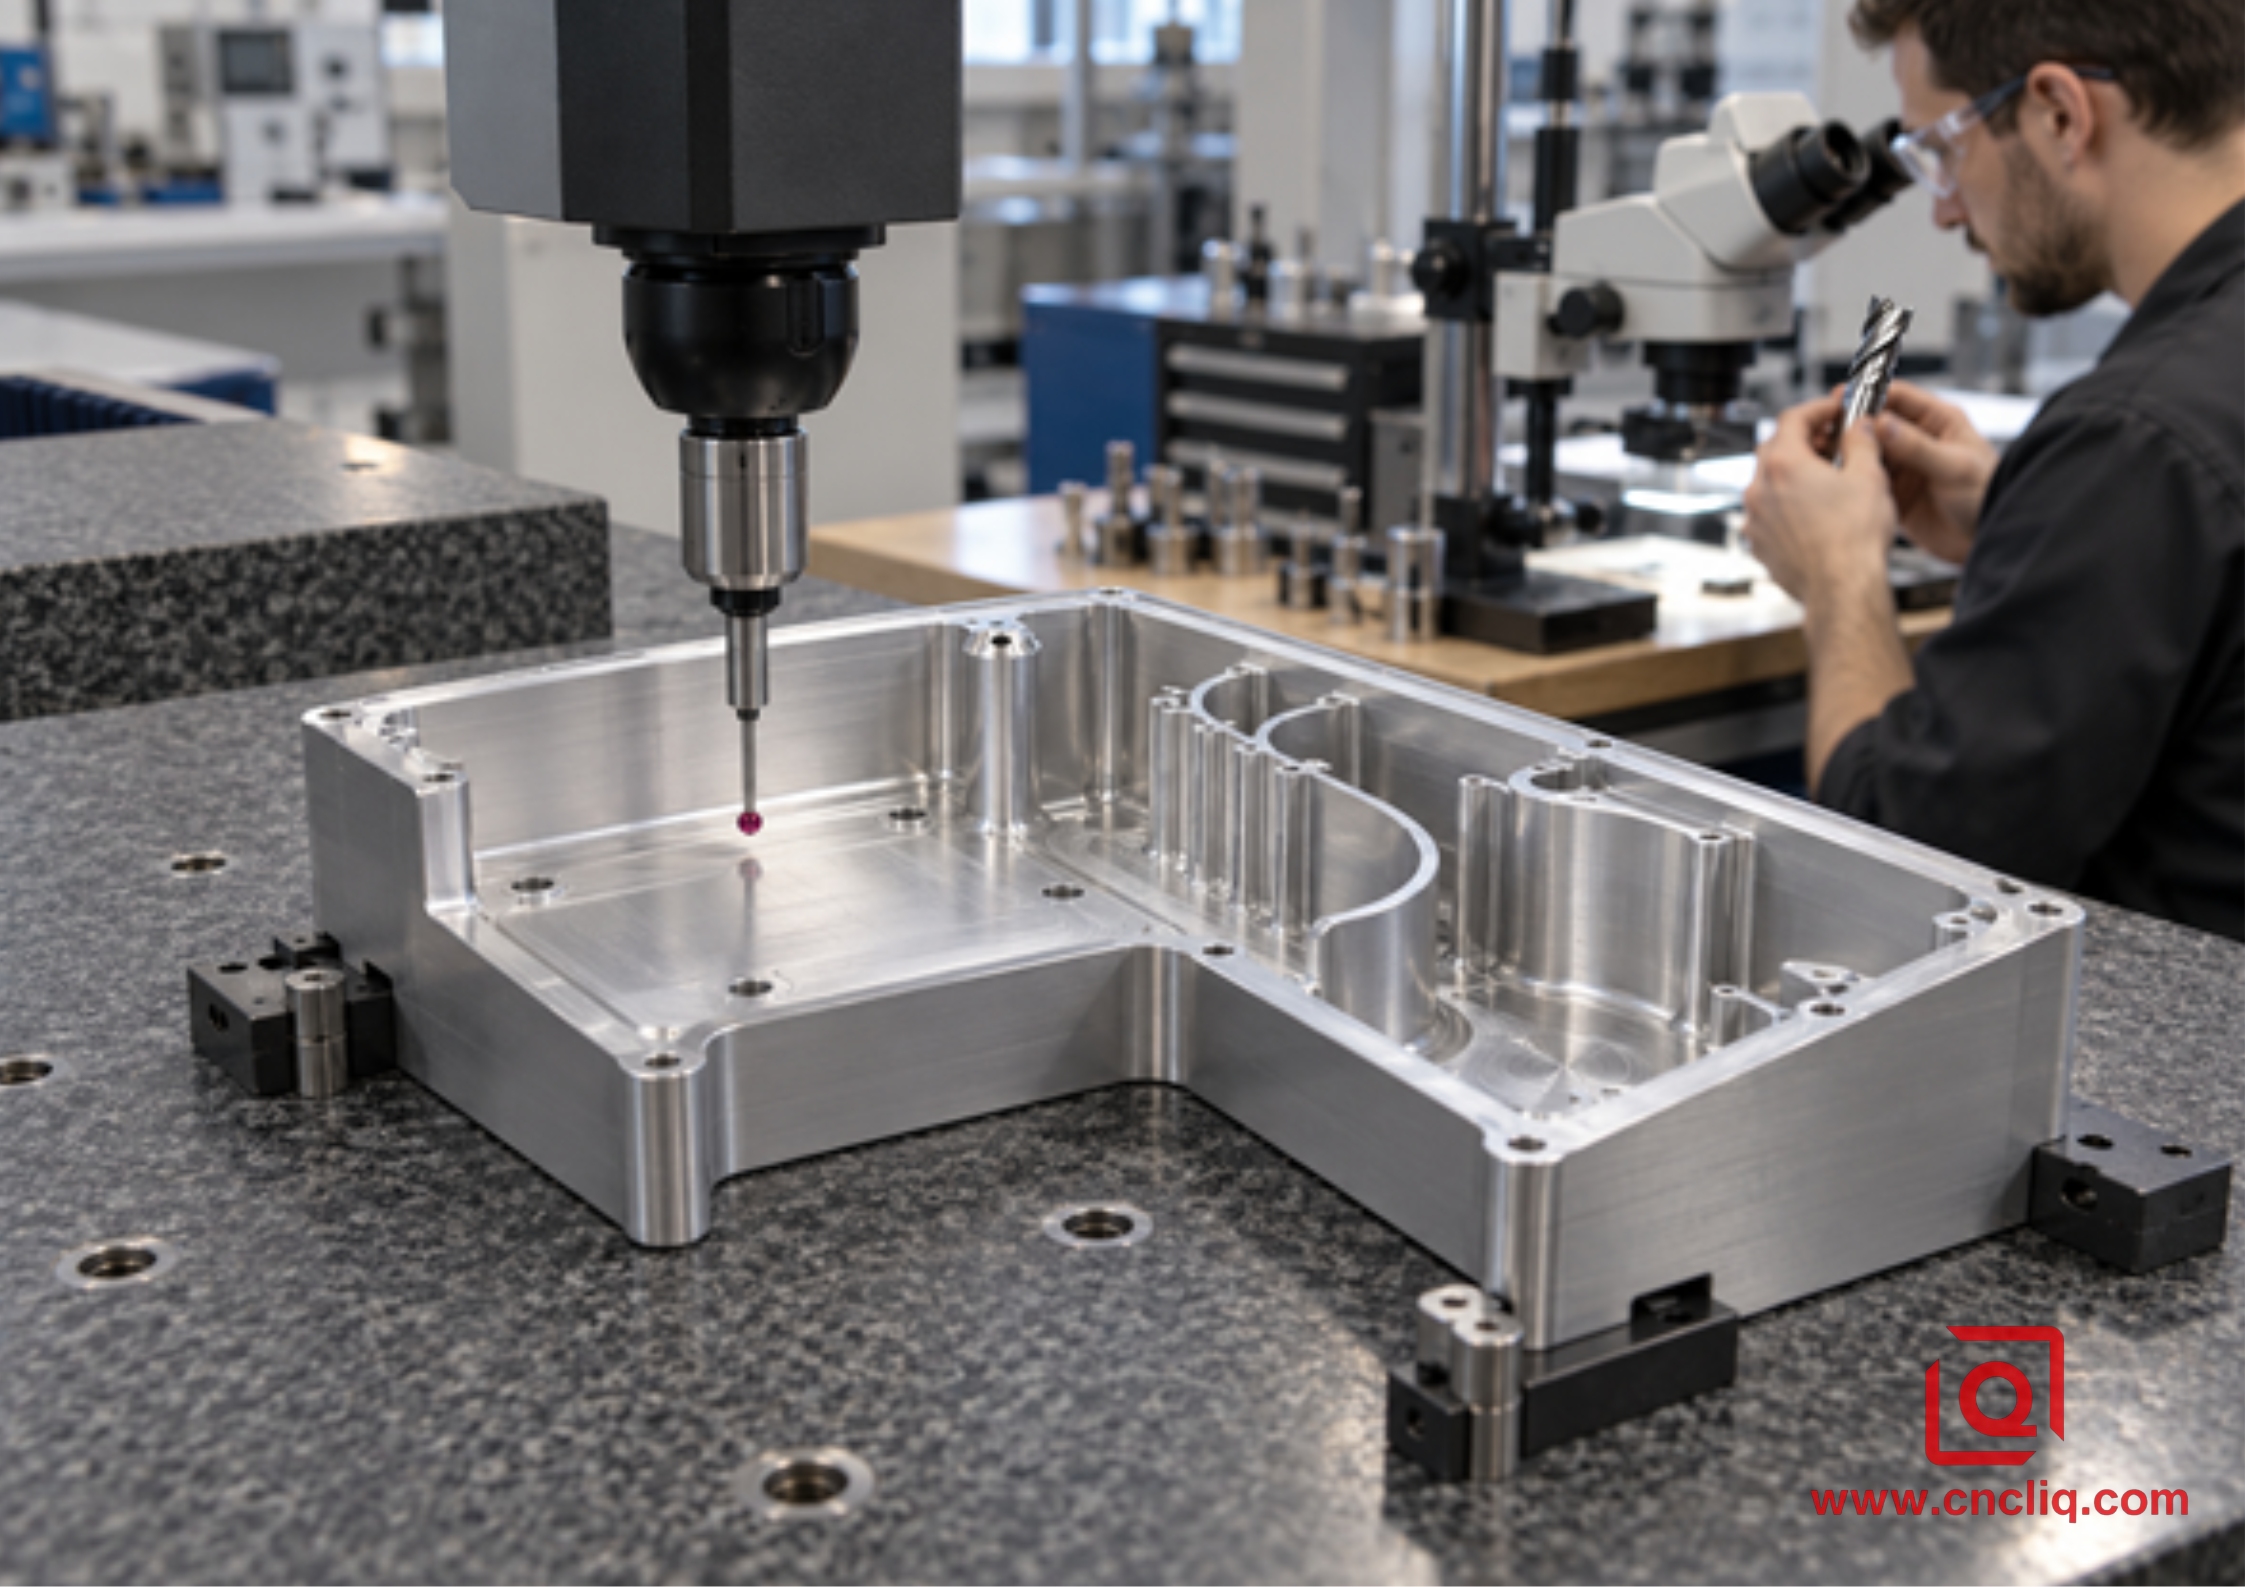
KMG-Inspektion eines fertigen Deep-Pocket-Aluminiumgehäuses
Die Inspektion beweist, ob die Evakuierungsstrategie die funktionalen Wände, den Boden und die Bezugspunkte geschützt hat.
Die Verbesserung lag in der Prozessstabilität: weniger manuelle Eingriffe, sauberere Enddurchgänge und der Nachweis, dass der gleiche Spanweg bei maximaler Tiefe funktionierte. Für diesen Fall wird kein universeller Kühlmitteldruck- oder Hauptzykluszeitanspruch zugewiesen, da die korrekten Werte von der tatsächlichen Zeichnung, Maschine, dem Werkzeug und dem Flüssigkeitssystem abhängen.
Für Käufer, die ein ähnliches Projekt vergleichen, zeigt das Präzisions-Aluminium-Leuchtengehäuse eine verwandte Kombination aus einem Aluminiumgehäuse, CNC-gefrästen Dichtflächen, Gewindemerkmalen und Inspektion. Es handelt sich um eine Produktreferenz und nicht um die Behauptung, dass das anonyme Gehäuse dieselbe Geometrie oder denselben Prozess verwendet.
10. DFM- und RFQ-Details, die das Evakuierungsrisiko verringern
Für ein nützliches Angebot zum Fräsen von Aluminium mit tiefen Taschen geben Sie Folgendes an:
· ein stabiles STEP-Modell und kontrollierte 2D-Zeichnung;
· genaue Aluminiumlegierung, Härte, Lagerform und erforderliche Zertifikate;
· Taschentiefe, Mindestbreite, Innenradien, Wand- und Bodenstärke;
· kritische Bezüge, geometrische Toleranzen, Gewinde und Rauheitszonen;
· Oberflächenbehandlung, Maskierung und kosmetische Anforderungen;
· Prototypmenge, Produktionsmenge und Jahresbedarf;
· Anforderungen an Sauberkeit, Leckage, Druck, Rückverfolgbarkeit und Verpackung;
· Lieferziel und Revisionsstatus;
· jegliche Geschichte von gepackten Spänen, kaputten Werkzeugen, zerkratzten Böden oder Verformungen.
Anhand dieser Informationen kann der Lieferant 3-Achsen-, 3+2-, vollständige 5-Achsen- und Horizontalbearbeitung anhand realer Prozessanforderungen vergleichen. Außerdem wird das Evakuierungsrisiko vom Restspannungs- und Klemmrisiko getrennt. Der Leitfaden für kundenspezifische Aluminium-OEM-Teile bietet einen breiteren Kontext zu Materialien und Endbearbeitung.
Wenn Ihr aktueller Zyklus von wiederholten manuellen Ausblasen abhängt, berücksichtigen Sie diese Tatsache. Ein Lieferant sollte erklären, wie er den tiefsten Eingriff validiert, Überstand und Unrundheit kontrolliert, Kühlmittel oder Luft liefert, verborgene Bereiche reinigt und das Ergebnis prüft. Liqin kann vor der Preisfestsetzung das Modell, den Taschenzugang, den Bezugsplan, die Oberflächenzugabe und den Inspektionsumfang überprüfen. Senden Sie die Zeichnung und die Menge für eine projektspezifische DFM-Überprüfung.
Klicken Sie hier für Ihre Anfrage 👆
FAQs
1. Ist beim Fräsen von Aluminium mit tiefen Taschen immer Kühlmittel durch die Spindel erforderlich?
Nein. Kühlmittel durch die Spindel oder durch das Werkzeug kann nützlich sein, wenn der Auslass die aktive Kante erreicht und Späne zu einem echten Auslass befördert. Eine stabile externe Düse oder ein qualifiziertes Luft-/MMS-System kann in einer zugänglichen Tasche arbeiten. Die Wahl hängt von der Taschengeometrie, dem Werkzeugdesign, der Maschinenkapazität, der Legierung, dem Produktionsvolumen, der Einhausung, der Absaugung und den Feuerkontrollen ab. Bestätigen Sie die Abgabe bei maximaler Tiefe, anstatt nur durch Druck auszuwählen.
2. Ist ein 2-schneidiger oder 3-schneidiger Schaftfräser besser für tiefe Aluminiumtaschen?
Ein Aluminium-spezifischer Fräser mit zwei Schneiden ist oft der sicherere Ausgangspunkt, wenn der Platz für die Nut dominiert, insbesondere in einem schmalen Schlitz oder einem geschlossenen Hohlraum. Ein 3-schneidiges Werkzeug kann das Vorschubpotenzial und die Kernsteifigkeit verbessern, wenn der Eingriff offen ist und die Spanabfuhr bereits zuverlässig ist. Kante, Politur, Rundlauf, Vorsprung, radialer Eingriff und Förderweg können die Anzahl der Nuten überwiegen. Verwenden Sie daher die genauen Herstellerdaten.
3. Kann ich die Spanansammlung durch Reduzieren des Vorschubs beheben?
Nicht automatisch. Wenn die Drehzahl konstant bleibt, reduziert eine Verringerung des Vorschubs die tatsächliche Spandicke und kann zu scharfen Kanten führen, was zu erhöhter Hitze und Haftung führt. Überprüfen Sie zunächst die eingeschlossenen Späne, die Düsenreichweite, den Rundlauf, den Werkzeugverschleiß, den Zustand des Halters, den Überstand, den Eckeneingriff und die Maschinenbewegung. Ändern Sie dann 1 Variable im genehmigten Toolfenster und zeichnen Sie das Ergebnis auf.
4. Warum ist der Taschenboden trotz korrekter Abmessungen zerkratzt?
Lose Schruppspäne können auf dem Boden verbleiben und durch den Schlichtdurchgang geschleppt werden. Ein langes Werkzeug kann sich beim Nachschneiden von Schutt auch verbiegen. Fügen Sie vor der Endbearbeitung einen definierten Reinigungskontrollpunkt hinzu, überprüfen Sie die Kante, bestätigen Sie das gleichmäßige Material und verwenden Sie einen separaten Endbearbeitungspfad. Wenn der Boden funktionsfähig ist, geben Sie seine Rauheit und Inspektionsmethode an, damit das Aussehen nicht das einzige Akzeptanzkriterium ist.
5. Was sollte ein Käufer einen Lieferanten zum Thema Späneabfuhr fragen?
Fragen Sie den Lieferanten, wie er den Spanweg abbildet, den tiefsten Schnitt nachweist, den Werkzeugüberstand und -rundlauf kontrolliert, die Düsenreichweite prüft, die Filterung und den Kühlmittelzustand verwaltet, das Schruppen vom Schlichten trennt, Späne aus Schnittkanälen entfernt, den Werkzeugverschleiß überwacht und die Inspektion dokumentiert. Eine glaubwürdige Antwort verbindet Zeichnung, Maschine, Vorrichtung, Werkzeug, CAM-Strategie, Fluidsystem und Qualitätsplan.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Zuverlässiges Fräsen von Aluminium mit tiefen Taschen beginnt mit einem gezielten Spanaustritt. Erstellen Sie offenes Volumen mit einem starren Werkzeug, bewahren Sie den Nutraum auf, halten Sie den Eingriff vorhersehbar, führen Sie Kühlmittel oder Luft bis zur tatsächlichen Schnitttiefe zu, unterbrechen Sie Rückflussschleifen, nutzen Sie die Schwerkraft, wenn möglich, und beenden Sie die Bearbeitung erst, wenn Hohlraum und Kante sauber sind. Kombinieren Sie diese Steuerungen mit klaren DFM-, RFQ- und Inspektionsanforderungen, und die Spanabfuhr wird zu einer wiederholbaren Produktionsvariablen und nicht mehr zu einer Rettungsaufgabe für den Bediener.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst:service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung:business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen nur zu Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m2 großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist und 4-Achsen- und 5-Achsen-CNC-Bearbeitung, Fräsdrehbearbeitung, Kaltfließpressen und Druckguss umfasst ein Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt bis zur endgültigen Lieferung weiterleiten.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzbereite Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Wir freuen uns über Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein wettbewerbsfähiges Angebot!
