 Deutsch




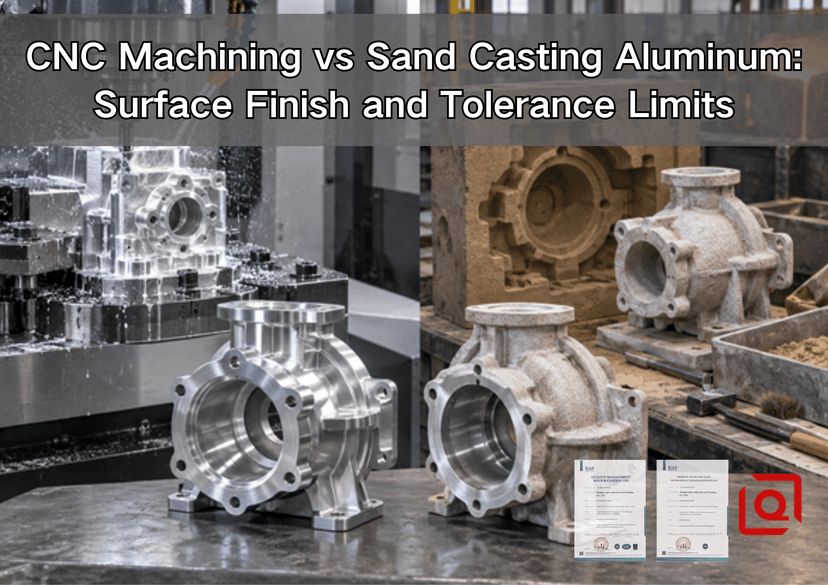
Sind Sie noch unentschlossen, ob Sie ein Aluminiumgehäuse aus dem Vollen fräsen oder mit einem Sandgussrohling beginnen sollen? Die Zeichnung mag einfach erscheinen, doch die falsche Vorgehensweise kann dazu führen, dass Sie für polierte Oberflächen bezahlen, die keine Funktion erfüllen, Toleranzen anstreben, die der Gussprozess nicht einhalten kann, oder so viel Material abtragen, dass sich die Stückkosten nie stabilisieren. Dieser Leitfaden erklärt Ihnen die Entscheidung aus praktischer Sicht: Was jedes Verfahren realistisch leisten kann, wo die Grenzen liegen und wie Sie ein Hybridbauteil aus Guss und CNC-Bearbeitung spezifizieren, ohne später Probleme bei der Qualitätskontrolle zu verursachen.
Die kurze Antwort ist einfach: CNC-Bearbeitung ist die richtige Wahl, wenn Genauigkeit, Revisionsgeschwindigkeit und kontrollierte Funktionsflächen im Vordergrund stehen; Sandguss ist die bessere Option, wenn Größe, Formkomplexität, Kleinserienfertigung oder Materialausnutzung wichtiger sind als eine durchgängig präzise Oberfläche. Bei vielen Pumpen, Ventilgehäusen, Getriebegehäusen und Industrieabdeckungen ist die beste Lösung nicht die Wahl zwischen den beiden Verfahren, sondern ein sandgegossenes Gehäuse mit CNC-gefrästen Bezugspunkten, Bohrungen, Dichtflächen und Gewinden.
Kurzfassung der Angebotsanfrage: Senden Sie ein 3D-Modell, eine kontrollierte 2D-Zeichnung, die Jahresmenge, die Legierungsanforderungen, die CTQ-Abmessungen, Angaben zur Oberflächenbeschaffenheit und die Prüfmethode. Liqin kann die CNC-Bearbeitung von Rohlingen, Gussrohlingen mit Endbearbeitung oder andere Verfahren zur Herstellung von Bauteilen in Endform anhand derselben Anforderungen bewerten. Nutzen Sie das Kontaktformular für eine technische Beratung.
Kurzer Vergleich: Was ändert sich am realen Teil?
Entscheidungsfaktor | CNC-Bearbeitung aus dem Rohling | Aluminium-Sandguss | Sandguss + CNC |
Oberflächencharakter | Kontrollierte Bearbeitungsspuren; die lokale Oberflächenrauheit Ra kann gezielt eingestellt werden. | Granulare, durch den Schimmelpilz nachgebildete Textur; Trennspuren können vorhanden sein. | Strukturputz auf nichtfunktionalen Bereichen; kontrollierte Oberflächenbearbeitung an ausgewählten Elementen. |
Dimensionskontrolle | Bezugsplan, Temperaturregelung, Vorrichtungsstabilität, Werkzeugverschleiß und Inspektion. | Musterbildung, Schrumpfung, Formbewegung, Kernverschiebung, Wandstärke und Abkühlung. | Der Guss bestimmt die Form; die CNC-Bearbeitung bestimmt die funktionalen Zusammenhänge. |
Planungsbereich | Die allgemeinen Abmessungen beginnen oft bei etwa ±0,05 mm; engere Toleranzen sind merkmalspezifisch. | Ein häufig verwendeter Ausgangspunkt von etwa ±0,76 mm für die ersten 25,4 mm ist in der Literatur üblich. | Die Gussqualitäten beziehen sich auf die Rohlingsabmessungen; bearbeitete CTQs sind separat. |
Oberflächenrauheit | Ein Ra-Wert von 0,8-3,2 µm ist für viele gefräste Oberflächen praktikabel. | Ein Ra-Wert von 6,3-12,7 µm wird häufig für viele Aluminium-Sandgussteile angegeben. | Nur Maschinen, wenn die Oberflächenbehandlung einen funktionalen Zweck erfüllt. |
Optimale Passform | Prototypen, Überarbeitungen, enge Funktionsbeziehungen. | Große Körper, durchbohrte Gänge, unkritische Außenflächen. | Nahezu netzgerechte Gehäuse mit Dichtungs-, Lager-, Gewinde- oder Positionierungselementen. |
Warum CNC- und Sandgussverfahren unterschiedliche Oberflächen erzeugen
Die CNC-Oberflächenbearbeitung erfolgt durch ein kontrolliertes Schneidsystem.
Ein Fräser hinterlässt ein Bearbeitungsmuster, das von der Werkzeuggeometrie, der Zustellung, dem Vorschub pro Zahn, dem Rundlauf, dem Spindelzustand, der Werkstückspannung und dem Materialverhalten abhängt. Aluminium lässt sich zwar schnell bearbeiten, neigt aber zu Aufbauschneiden. Wenn Späne in einer Vertiefung erneut schneiden oder das Werkzeug reibt statt zu schneiden, kann die programmierte saubere Oberfläche Schmierspuren, Rattern oder Richtungsmarken aufweisen.
Die Oberflächenbeschaffenheit muss auf die Funktion abgestimmt sein . Eine sichtbare Gehäusefläche kann vor dem Strahlen oder Anodisieren eine Rauheit (Ra) von 1,6–3,2 µm aufweisen. Eine Dichtungsfläche erfordert möglicherweise eine kontrollierte Auflagefläche und eine geringere Rauheit. Ein Lagersitz ist von Durchmesser, Rundheit, Zylindrizität und Oberflächenbeschaffenheit abhängig; die Oberflächenrauheit (Ra) allein garantiert keine Passung. Zwei Oberflächen mit der gleichen Oberflächenrauheit (Ra) können sich auch aufgrund unterschiedlicher Auflageflächen, isolierter Vertiefungen und Welligkeit unterschiedlich verhalten.
Die Textur des Sandgussverfahrens beginnt an der Form.
Geschmolzenes Aluminium bildet die Formoberfläche nach. Sandkorngröße, Bindemittel, Beschichtung, Verdichtung, Gießbedingungen, Oxidbildung und Reinigung beeinflussen das Ergebnis. Feinerer Sand kann die Konturen verbessern, erzeugt aber keine bearbeitete Oberfläche. Lokale Poren, anhaftender Sand, Grate an den Verbindungsstellen und Texturänderungen können innerhalb der vereinbarten Akzeptanzkriterien auftreten.
Das bedeutet nicht, dass Sandguss von minderer Qualität ist. Es bedeutet lediglich, dass die Qualität der Funktion folgen muss. Eine raue Oberfläche an einem Pumpengehäuse kann unbedenklich sein. Dieselbe Oberflächenstruktur an einer O-Ring-Nut, einer Lagerbohrung oder einer verschraubten Dichtfläche ist hingegen in der Regel unzulässig. Ein einheitlicher niedriger Ra-Wert für das gesamte Modell verschleiert die Unterschiede und treibt die Kosten in die Höhe.
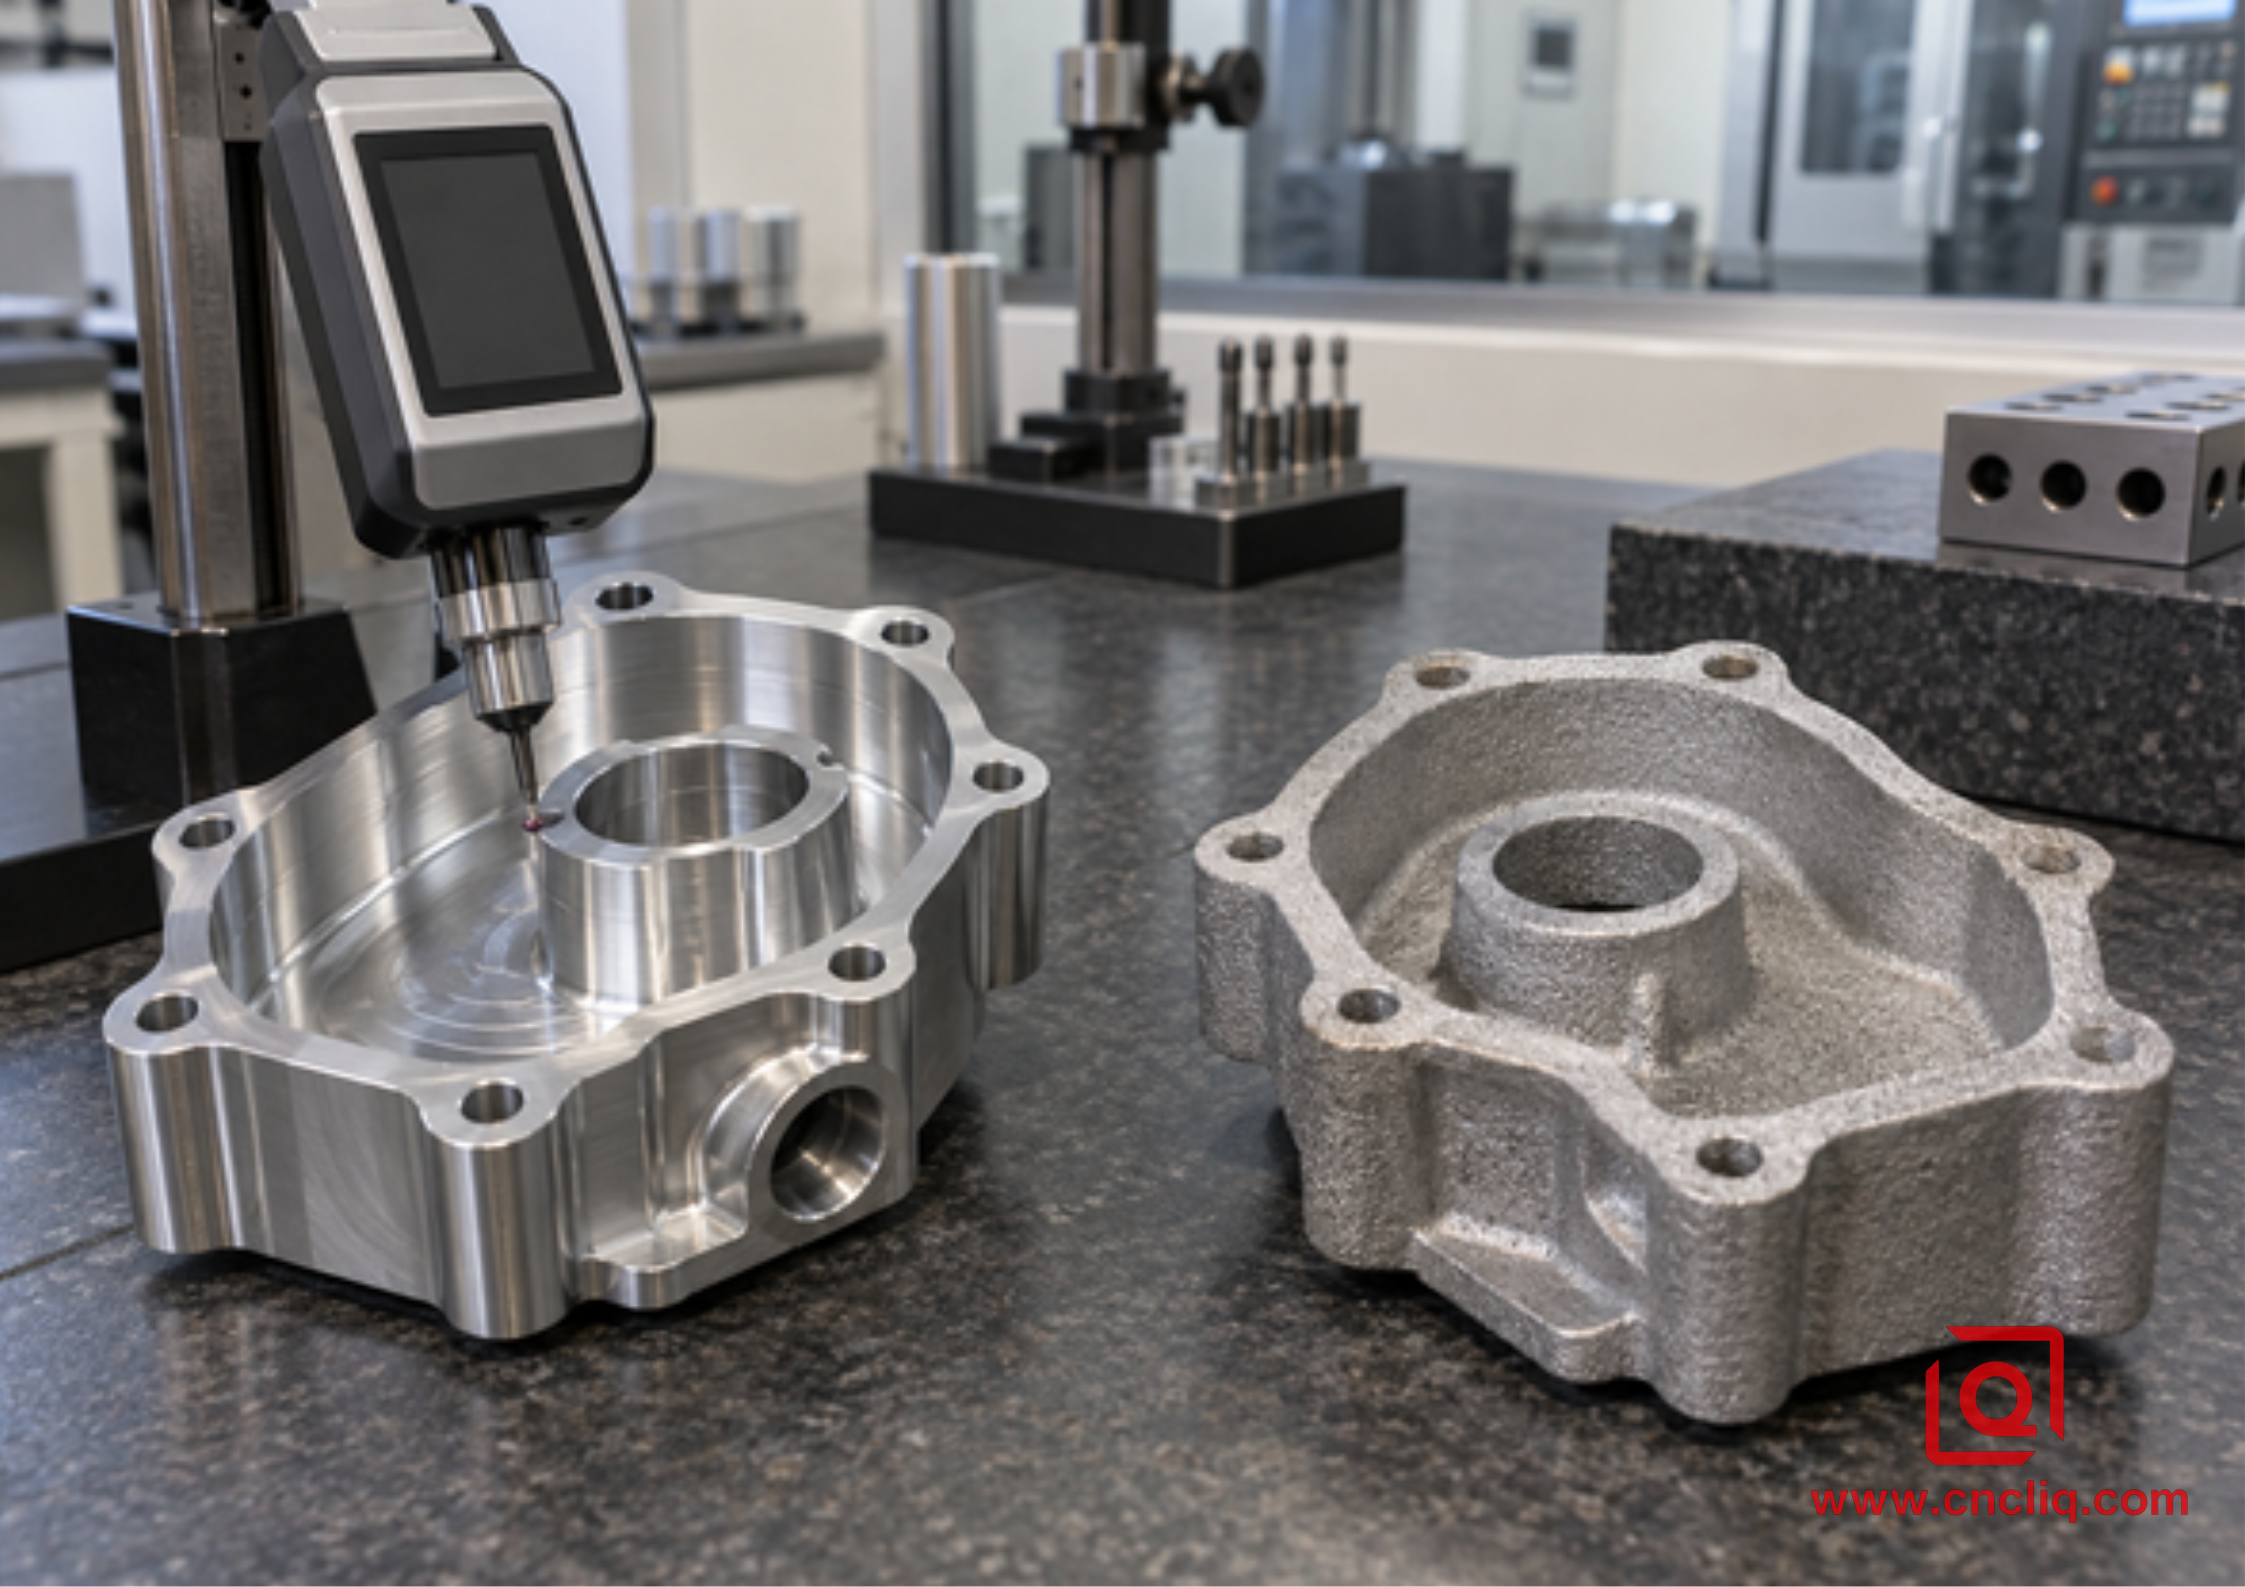
Bearbeitete und gegossene Oberflächen erfordern unterschiedliche Akzeptanzkriterien.
Toleranzgrenzen: Woher die Abweichungen kommen
Die CNC-Steuerung von Billet-Teilen basiert auf bewusst gewählten Bezugspunkten.
Ein CNC-gefertigtes Teil beginnt als stabiles Rohmaterial, doch seine endgültigen Abmessungen werden nicht allein durch die Positioniergenauigkeit der Maschine bestimmt. Werkzeugdurchbiegung, Werkstücktemperatur, Eigenspannungen, Spannkraft, Verschleiß und Rüständerungen tragen zur Toleranzverteilung bei. Der Wärmeausdehnungskoeffizient von Aluminium liegt üblicherweise bei etwa 23 × 10⁻⁶/K. Bei einer Abmessung von 300 mm entspricht eine Temperaturdifferenz von 5 °C einer Längenänderung von etwa 0,035 mm – bereits mehr als viele optimistische Zeichnungstoleranzen.
Daher sollte eine Toleranz von ±0,01 mm nicht pauschal als Qualitätsmerkmal in einer Zeichnung verwendet werden . Sie mag bei einer Dübelbohrung, einer Lagerpassung oder einem Bezugselement sinnvoll sein, jedoch selten an jeder Tasche und Deckelkante. Eine engere Toleranz erfordert andere Vorrichtungen, eine andere Schneidstrategie, andere Umgebungsbedingungen und eine andere Prüfmethode.
Ein Sandgussteil bewegt sich wie ein thermisches System.
Modell, Form, Kern und Metall verhalten sich nicht wie perfekt starre Geometrien. Metall zieht sich beim Erstarren und Abkühlen zusammen. Dicke und dünne Bereiche kühlen unterschiedlich ab. Eine Wand kann sich verformen, ein Kern kann sich bewegen, und eine die Trennlinie überschreitende Dimension stellt eine weitere Fehlerquelle dar. Durch Wärmebehandlung können Spannungen abgebaut oder die Form erneut verändert werden.
Die Normen der Aluminum Association für Aluminium-Sand- und Kokillenguss, Korrekturen 2021, veranschaulichen die Skala. Für die Ebenheit über Abmessungen bis 150 mm gelten in der Regel Werte von 0,80 mm für Standard-Sandguss und 0,50 mm für Präzisions-Sandguss. Diese Werte sind nicht allgemeingültig, verdeutlichen aber, warum eine Ebenheit von 0,05 mm am Flansch eher der Nachbearbeitung als einer unbehandelten Gussoberfläche zuzuordnen ist.
Die Beziehung der Merkmale zueinander ist oft wichtiger als die Größe. Zwei Bohrungen können jeweils in einen breiten Größenbereich passen, während Mittenabstand, Koaxialität oder die exakte Position die Montage dennoch verhindern. Die Bearbeitung beider Bohrungen von einer Bezugseinrichtung aus – oder, falls praktikabel, von einer Mehrachseneinrichtung – steuert deren Beziehung zueinander.
Selektive Präzision: Die praktische Hybridlösung
Ein hybrides Verfahren ordnet jede Oberfläche dem wertschöpfenden Prozess zu. Durch Gießen werden Rippen, Vorsprünge, Kurvenkanäle und die Gehäuseform hergestellt. Die CNC-Bearbeitung definiert Bezugspunkt A, bearbeitet den Gegenflansch, bohrt Lagersitze, schneidet O-Ring-Nuten, bohrt und schneidet Gewindebohrungen und fertigt Ausrichtungsflächen. Die endkonturnahe Formgebung erhält die Grundgeometrie, während die spanende Bearbeitung die Schnittstellen schützt, die für Abdichtung und Montage entscheidend sind.
Die Bearbeitungszugabe muss berücksichtigt werden.
Der Rohling benötigt ausreichend Material, um die gesamte Oberfläche nach Schwindung, Entformungsschräge, Formabweichungen und Verzug zu glätten. Zu wenig Material hinterlässt eine Haut oder Vertiefungen; zu viel verlängert die Zykluszeit und kann Poren unter der Oberfläche freilegen. Die benötigte Menge hängt von Größe, Formverfahren, Bezugspunkt, Legierung und Gießereikapazität ab. Daher sollten sich beide Parteien vor der Freigabe des Modells darauf einigen.
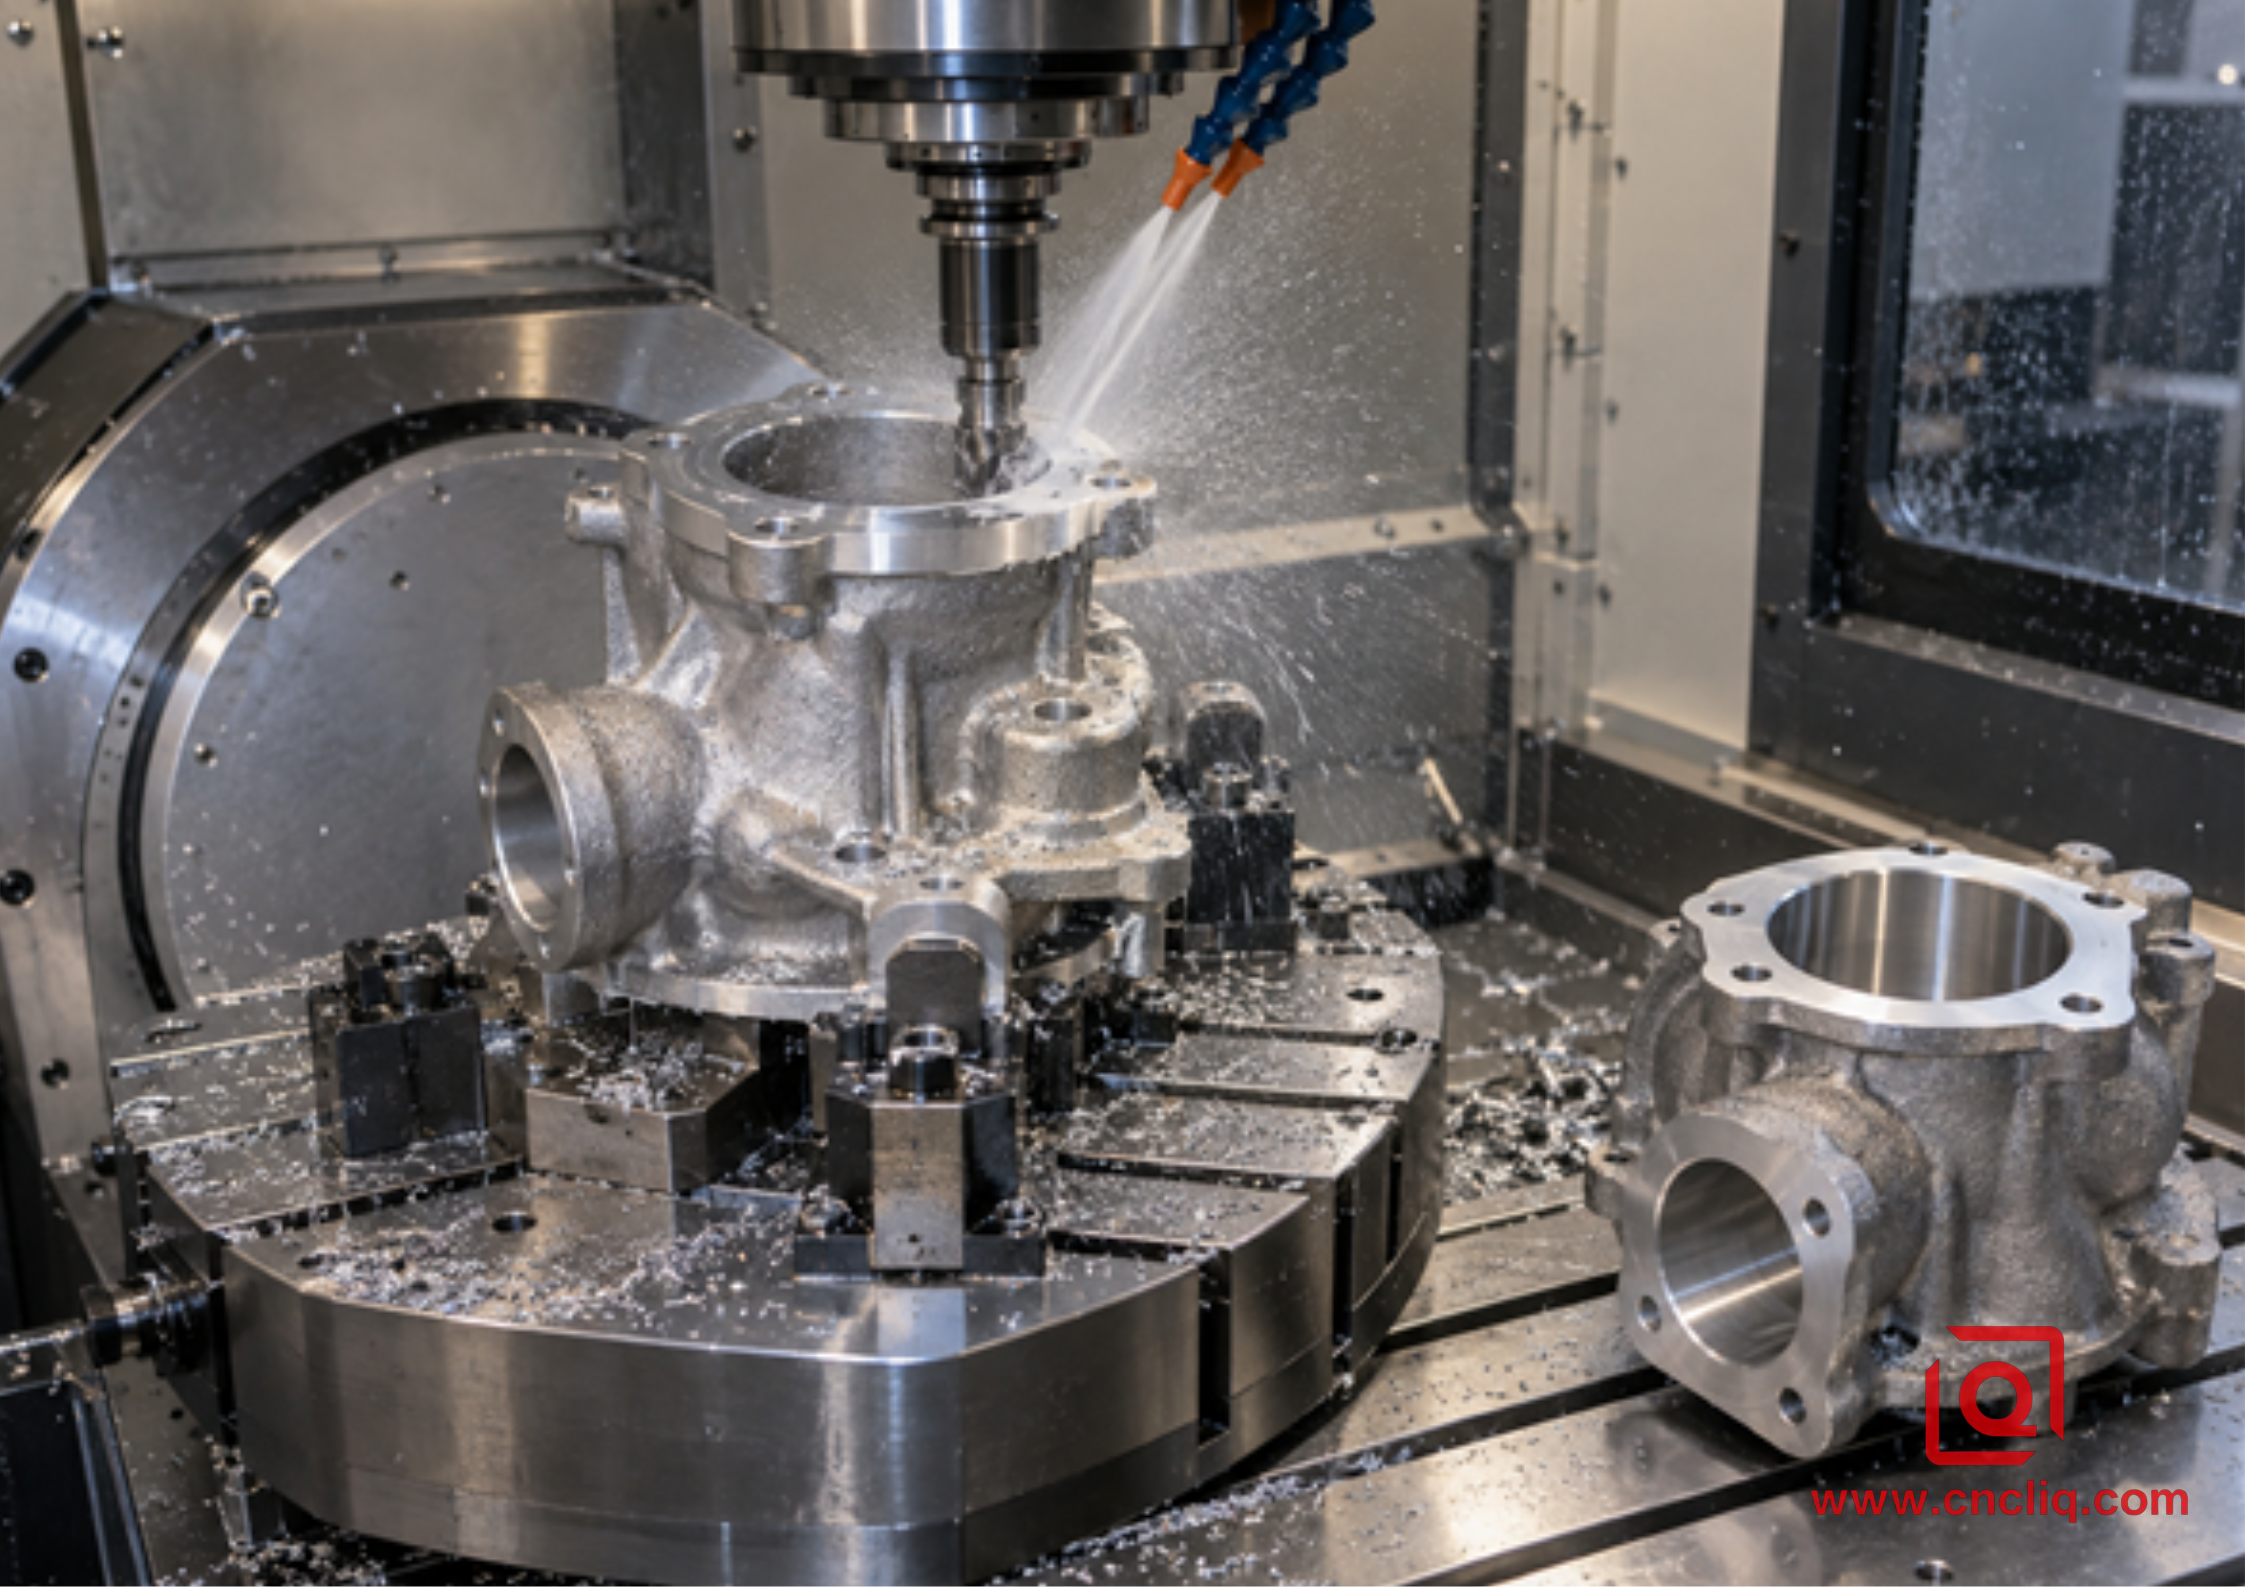
Bei der Hybridfertigung konzentriert sich die Bearbeitung auf Dichtungs-, Positionierungs- und Montageelemente.
Trennen Sie das fertige Modell von der Gussdefinition. Markieren Sie die bearbeiteten Flächen. Legen Sie die Gusspositionen fest und geben Sie deren Bezug zum fertigen Bezugssystem an. Bei komplexen, mehrflächigen Teilen kann die mehrachsige CNC-Bearbeitung das Nachspannen reduzieren und die Beziehungen zwischen Bohrung und Planfläche bzw. zwischen Bohrung und Bohrung sicherstellen.
Anonyme Fallstudie: Gehäuse der Umwälzpumpe
Ein anonymer Industriekunde benötigte ein Aluminium-Umwälzpumpengehäuse für eine Pilotfertigung und wiederkehrende Kleinserien. Das Gehäuse umfasste ein Spiralgehäuse, drei Befestigungsfüße, zwei Flanschanschlüsse, eine Lagerbohrung und eine Dichtfläche. In der ersten Zeichnung wurden für nahezu alle Oberflächen eine Toleranz von ±0,05 mm und eine Oberflächenrauheit (Ra) von 1,6 µm vorgegeben. Diese Spezifikation beschrieb faktisch ein vollständig bearbeitetes Bauteil, obwohl der größte Teil der Außenfläche lediglich den Strömungsweg enthielt.
Die Überprüfung ergab drei Zonen. Zone 1 umfasste die Lagerbohrung, die Dichtfläche und den Pilotdurchmesser; diese Elemente beeinflussten die Wellenausrichtung und Leckage und erforderten eine CNC-Bearbeitung von gemeinsamen Bezugspunkten aus. Zone 2 enthielt Anschlüsse und Befestigungslöcher; diese mussten bearbeitet werden, wobei größere Toleranzen als beim Lagersystem zulässig waren. Zone 3 umfasste die Außenfläche, die Rippen und die nicht berührenden Wände; diese konnten als gereinigte Gussoberflächen belassen werden.
Der vorgeschlagene Fertigungsweg sah die Verwendung eines sandgegossenen Rohlings aus A356-Stahl vor, vorbehaltlich der endgültigen Genehmigung durch Kunde und Gießerei. Im ersten Bearbeitungsschritt wurde ein stabiles Bezugselement für den Primärflansch geschaffen. In weiteren Bearbeitungsschritten wurden die Bohrung und die Dichtfläche fertiggestellt, anschließend die Anschlüsse gebohrt und mit Gewinde versehen. Der Kontrollplan sah KMG-Prüfungen für bezugselementbezogene Positionen und die Bohrungsgeometrie, eine Profilometermessung der Dichtfläche, Gewindelehren an den Anschlüssen sowie eine vom Kunden definierte Druckprüfung des Gehäuses vor. Die Oberflächenbeschaffenheit wurde anhand vereinbarter visueller Stichproben beurteilt, nicht anhand eines bearbeiteten Ra-Wertes.
Das wertvolle Ergebnis war keine erfundene Einsparung. Es war eine Zeichnung, die Lieferanten einheitlich kalkulieren und Prüfer ohne Interpretation akzeptieren konnten. Strenge Kontrollen blieben dort erhalten, wo Fehler relevant waren; unnötige Präzision entfiel bei Flächen, die nie mit Dichtungen, Wellen, Befestigungselementen oder Gegenstücken in Berührung kamen. Dieser Fall dient der Veranschaulichung und ist anonymisiert. Endgültige Grenzwerte, Legierungszustand, Probenahme und Druckkriterien hängen stets von der genehmigten Zeichnung und dem Qualitätsplan ab.
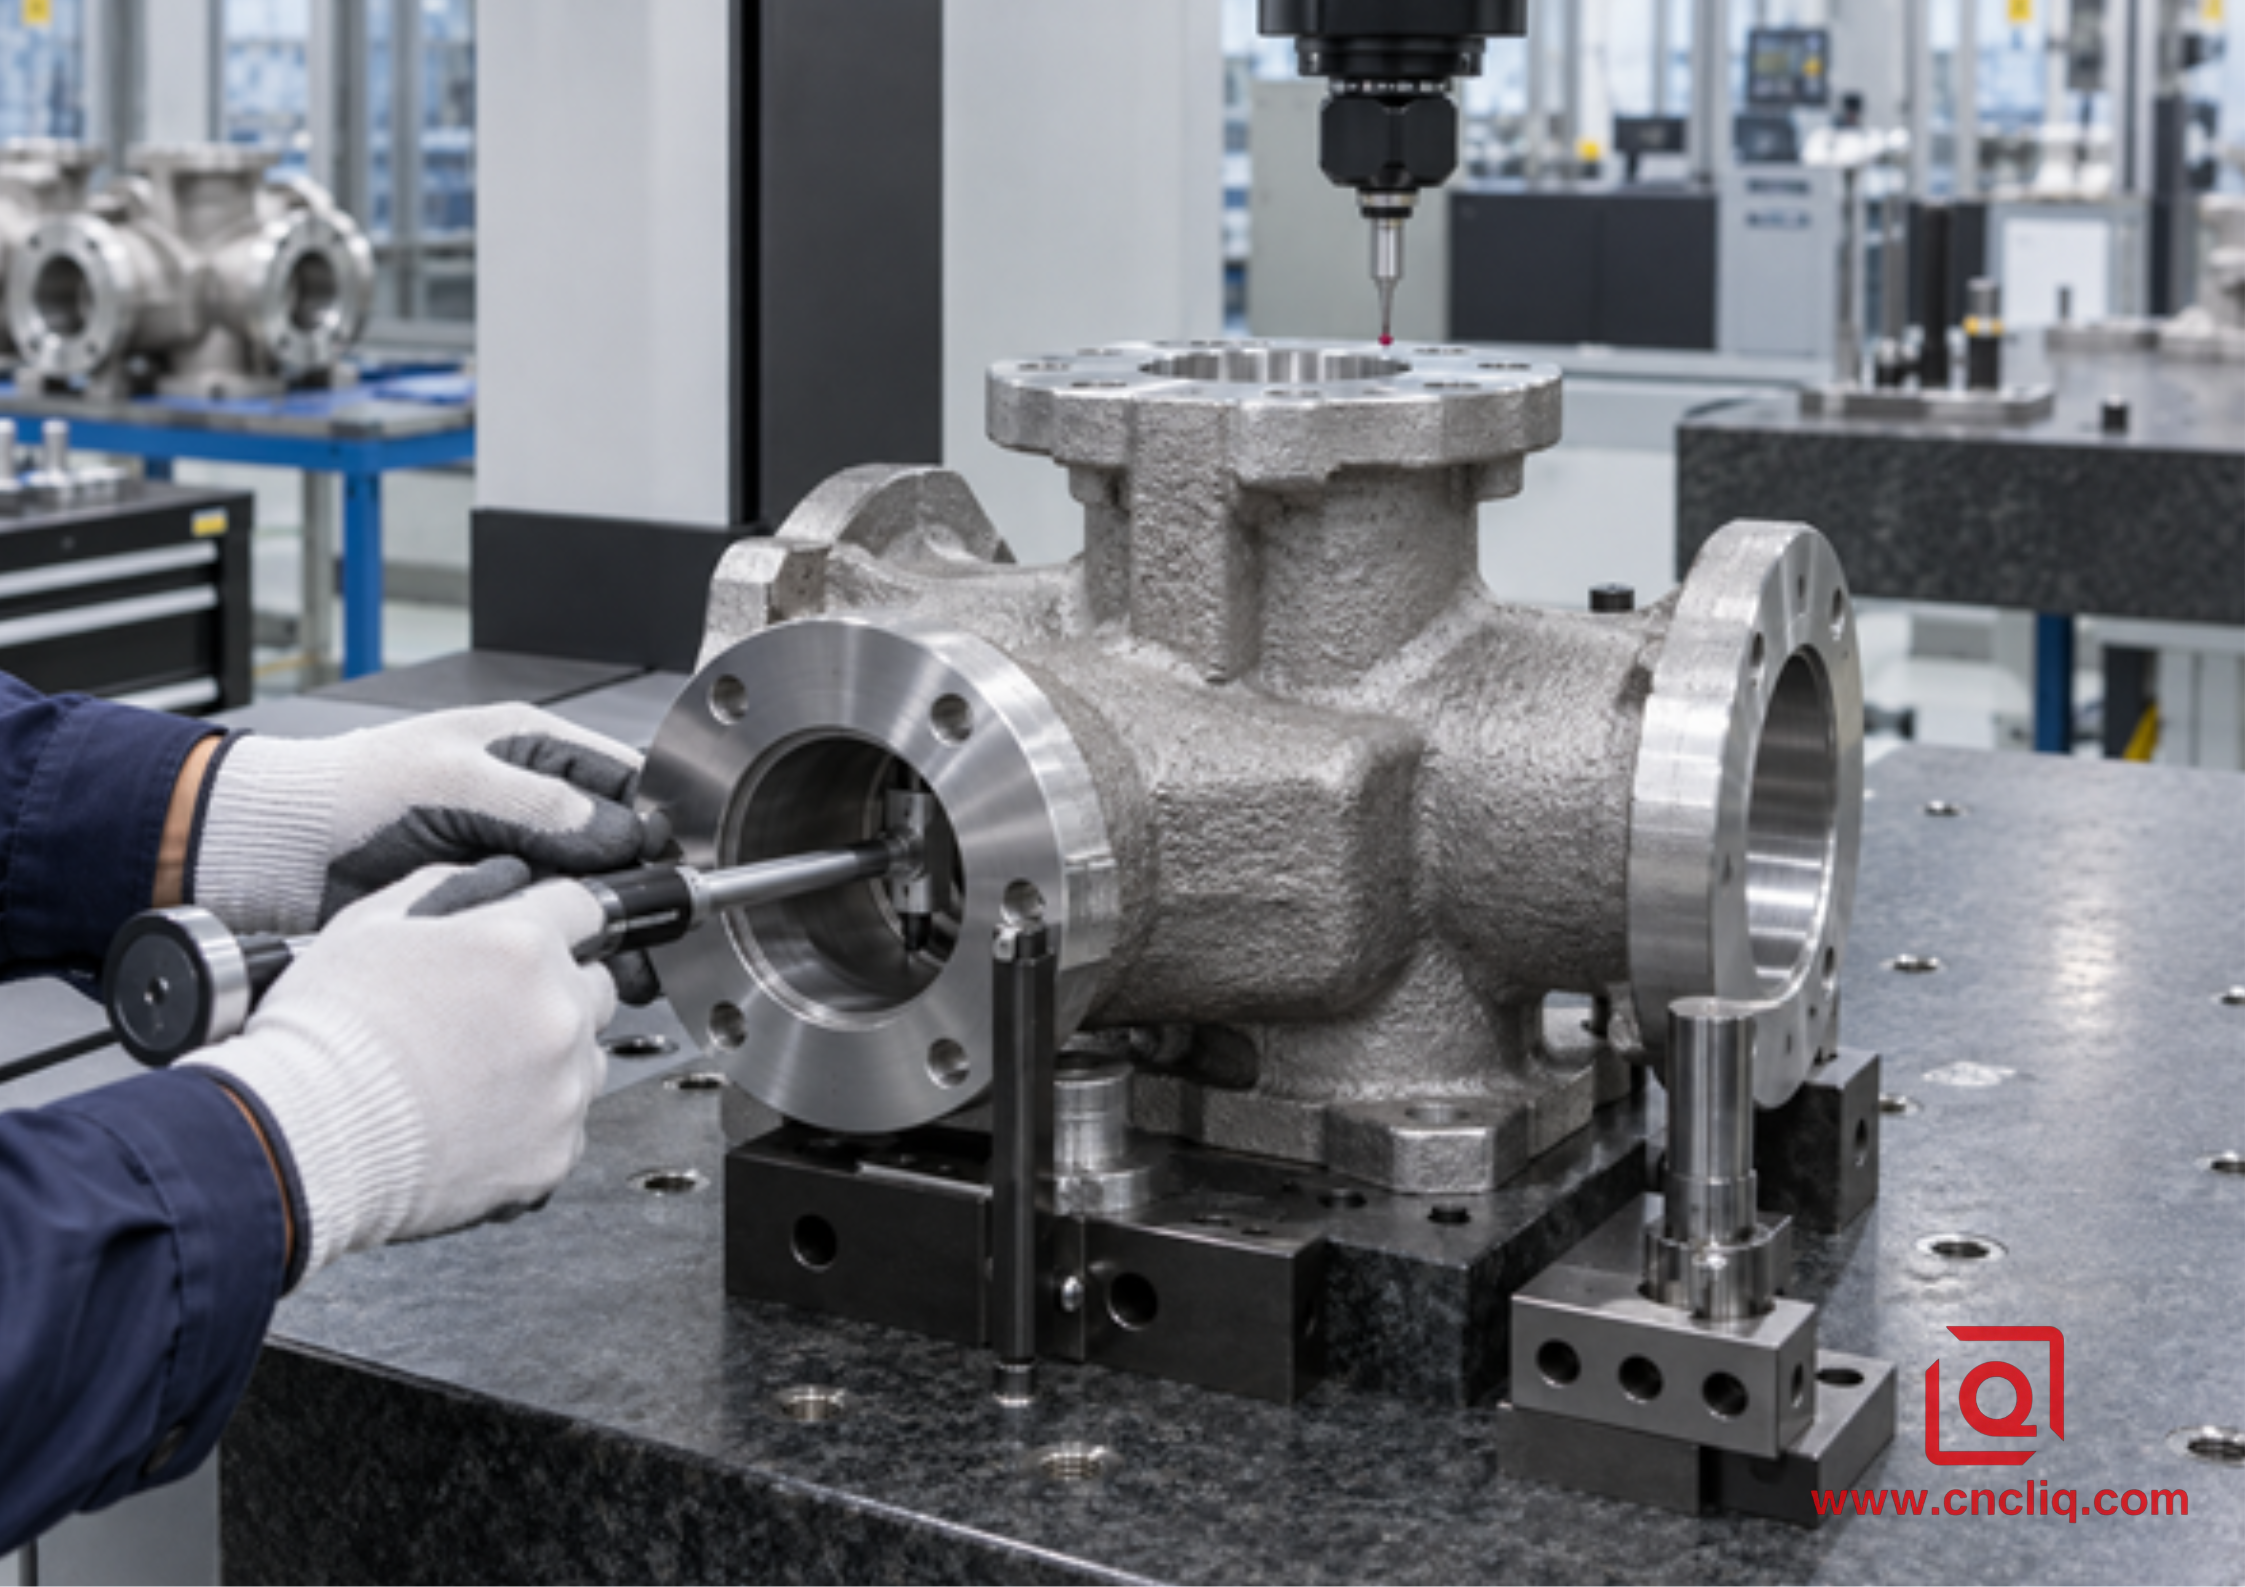
Die Inspektion sollte sich an funktionalen Bezugspunkten orientieren und nicht jede Gussfläche als kritisch einstufen.
Erstellen Sie eine angebotsfertige Zeichnung
1. Trennen Sie die kritischen Bauteile von den allgemeinen Abmessungen. Kennzeichnen Sie Bohrungen, Dichtflächen, Positionierflächen und Schnittstellen, die die Montage behindern oder zu Undichtigkeiten führen können.
2. Material und Zustand angeben. „Aluminium“ reicht nicht aus; 6061-T6 hat die gleichen CAD-, CTQ-, Volumen- und Oberflächeneigenschaften.
Es gibt keine allgemeingültige Größe, die den Break-Even-Punkt festlegt. Masse, Materialabtrag, Spindelzeit, Kosten für Modell und Kern, Ausschussrisiko, Oberflächenbearbeitung, Inspektion und Konstruktionsstabilität beeinflussen das Ergebnis. Ein großes, offenes Gehäuse kann den Guss bei moderaten Stückzahlen rechtfertigen; ein kompakter Präzisionsblock kann die CNC-Bearbeitung von Rohlingen deutlich länger begünstigen.
Gleiche Aufmerksamkeit ist geboten. Ein Kern erzeugt den für den Sandguss so attraktiven Innenkanal, birgt aber auch die Gefahr von Positionstoleranzen und Verschiebungen. Eine dünne Wand zwischen Kernkanal und bearbeiteter Außenfläche kann verschwinden, wenn sich der Kern in Richtung des Fräsers bewegt. Geben Sie Mindestwandstärken an und führen Sie Schnittprüfungen durch, wo das Risiko dies rechtfertigt. Bei Druckgehäusen sollten Zeichnung und Qualitätsplan angeben, ob die Validierung mittels Prüfdruck, Leckrate, Radiografie, Schnittprüfung im Rahmen der Prozessfreigabe oder einer anderen vereinbarten Methode erfolgt. Gehen Sie nicht davon aus, dass ein maßstabsgetreues CMM-Dokument die innere Dichtheit beweist.
Dem Zerspanungsmechaniker sollten zuverlässige Aufnahmepunkte zur Verfügung gestellt werden. Kleine Gussauflagen, Vorsprünge oder Opferflächen können die erste Aufspannung stabilisieren. Ihre Position sollte es ermöglichen, das Bearbeitungsmaterial gleichmäßig auf kritische Flächen zu verteilen, anstatt eine Fläche vollständig zu bearbeiten und eine andere unterhalb der Zeichnung zu belassen. Sobald das erste Bezugselement gefräst ist, sollten nachfolgende Bearbeitungsschritte von diesem Bezugselement aus erfolgen, anstatt wiederholt raue Gusswände zu berühren. Dies ist besonders wichtig, wenn eine Bohrung rechtwinklig zu einem Flansch bleiben muss oder wenn mehrere Öffnungen einen Hohlraum kreuzen müssen, ohne eine dünne Wand zu durchbrechen.
Kosten und Volumen: Vergleichen Sie die gesamten genehmigten Kosten
Die CNC-Bearbeitung erfordert nur geringe Investitionen in Produktionswerkzeuge und eignet sich daher in der Regel für Prototypen, Übergangsserien und Konstruktionen mit häufigen Änderungen. Die laufenden Kosten entstehen durch Materialkosten, Bearbeitungszeiten, Werkzeuge, Rüstvorgänge, Entgraten und Qualitätskontrolle. Sandguss verursacht zusätzliche Kosten für Modelle und Kernkästen, Mustererstellung und Gießereivorlaufzeiten, kann aber den wiederholten Materialabtrag bei großen oder skulpturalen Bauteilen reduzieren. Der optimale Zeitpunkt für die Wahl des Verfahrens ist projektspezifisch. Eine pauschale Angabe ohne Besichtigung des Bauteils vereinfacht die Entscheidung zu stark.
Vergleichen Sie die gesamten genehmigten Kosten, nicht nur den Stückpreis. Berücksichtigen Sie die Modellpflege, die Erstmusterbearbeitung, Bearbeitungsvorrichtungen, den Ausschuss, die Wärmebehandlung, zerstörungsfreie Prüfungen, die Oberflächenbearbeitung, die Verpackung, das Frachtgewicht und Konstruktionsänderungen. Auch der Zeitpunkt der Zahlung ist wichtig. Ein niedrigerer zukünftiger Stückpreis rechtfertigt möglicherweise nicht die Werkzeugkosten, solange die Nachfrage unsicher ist. Bei einer praktikablen Markteinführung kann die erste Revision aus dem Rohling gefertigt, die Baugruppe validiert und ein Gussmodell erst freigegeben werden, wenn Geometrie und Jahresnachfrage stabil sind.
Ein nahezu endkonturnaher Rohling verkürzt die Schruppbearbeitung, jedoch können unregelmäßige Gussoberflächen adaptive Vorrichtungen, Messtaster, unterbrochene Schnitte und einen aufwändigeren Werkzeugeinsatz erfordern. Sand, der sich nahe der Oberfläche befindet, wirkt abrasiv. Schwankende Rohlingszusammensetzungen können die Leerlaufzeiten verlängern oder ein Schlichtwerkzeug überlasten. Die Eingangsprüfung und Rückverfolgbarkeit der Rohlinge sind wichtige Aspekte der Wirtschaftlichkeit der Zerspanung. Der niedrigste Gusspreis führt nicht zwangsläufig zu den niedrigsten Fertigteilkosten, wenn ungleichmäßige Rohlinge die Rüstzeiten und das Ausschussrisiko erhöhen.
Bitten Sie jeden Lieferanten, für dasselbe Szenario ein Angebot abzugeben: Prototypenmenge, Losgröße, Jahresbedarf, Projektlaufzeit, Materialbeschaffenheit, kritische Qualitätskriterien (CTQs), Oberflächenbeschaffenheit, Dokumentation, Verpackung und Lieferort. Werkzeugkosten und Stückpreis sollten separat angefragt werden. Klären Sie die Eigentumsverhältnisse der Muster, Änderungsgebühren, Wartungsannahmen und die Lagerung nach Projektende. Diese Details verhindern, dass ein attraktiver Stückpreis zu einem unüberwindbaren kommerziellen Problem wird.
Inspektionsplanung für gegossenes und bearbeitetes Aluminium
Der Kontrollplan sollte sich am Ausfallrisiko orientieren. Eine Koordinatenmessmaschine (KMM) eignet sich hervorragend zur Erfassung von Bearbeitungspositionen, Profilen und Bezugsbeziehungen, misst aber nicht jede Art von Gussqualität. Ein Profilometer überprüft die Oberflächenbeschaffenheit entlang einer definierten Linie. Gewindelehrdorne bestätigen die Gewindegrenzen. Bohrungslehren, Luftmessgeräte oder kundenspezifische Vorrichtungen können bei der Produktionsprüfung schneller sein. Röntgenprüfung, Eindringprüfung und Dichtheitsprüfung beantworten unterschiedliche Fragestellungen und sollten nur dann erforderlich sein, wenn das Bauteil und die Abnahmekriterien dies rechtfertigen.
Die Erststückprüfung sollte den gesamten Produktionsprozess dokumentieren, nicht nur die letzte Maschineneinrichtung. Erfassen Sie die Materialcharge, die Gussquelle, den Wärmebehandlungszustand, die Bearbeitungsschritte, die Endcharge und die Prüfmittel. Falls für die Sichtprüfung ein Referenzmuster verwendet wird, kontrollieren Sie dessen Lagerung und Revision. Bei Folgeaufträgen vereinbaren Sie, welche kritischen Qualitätsmerkmale (CTQs) einer 100%igen Prüfung und welche einer Stichprobenprüfung unterzogen werden. Eine umfangreiche Stichprobenprüfung allein kann einen instabilen Prozess nicht beheben; Reaktionsregeln und Rückverfolgbarkeit sind ebenso wichtig.
Die Messtemperatur ist bei engen Toleranzen entscheidend. ISO 1 definiert 20 °C als Standard-Referenztemperatur für die Dimensionsmessung. Werkstück, Messgerät und Koordinatenmessgerät benötigen Zeit, um einen stabilen Zustand zu erreichen. Die Messung eines warmen Aluminiumgehäuses unmittelbar nach der Bearbeitung kann einen Wert liefern, der sich nach dem Ausgleich ändert. Zeichnungen sollten zudem zwischen Anforderungen im freien Zustand und solchen in der Montage unterscheiden, bei denen sich ein dünner Flansch nach dem Lösen entspannen kann.
Die Bezugssimulation muss klar definiert werden. Ein Gussteil kann auf drei rauen Auflageflächen wackeln, während die fertige Baugruppe an einem bearbeiteten Flansch anliegt. Unterschiedliche Kontaktschemata können zu unterschiedlichen Ergebnissen führen, ohne dass eines der Messgeräte fehlerhaft ist. Eine gute Zeichnung gibt die Funktionsposition an. Ein guter Bericht beschreibt die Bezugseinrichtung, die Ausrüstung, die Probenahme und die berechnete Ausrichtung, die für die Profilbewertung verwendet wurden.
Änderungen der Oberflächenbehandlung – Endgültige Abnahme
Die Nachbearbeitung ist keine Dekoration, die nach Abschluss der Maßvorgaben angebracht wird. Durch Kugelstrahlen lassen sich Kanten abrunden und die sichtbare Textur korrigieren. Beim Anodisieren bildet sich eine Oxidschicht, wodurch sich die Innen- und Außenmaße verändern. Pulverbeschichtung erzeugt einen dickeren Film und kann kleine Gewinde füllen oder den elektrischen Kontakt verringern. Farbe kann sich in Vertiefungen ansammeln. Kritische Passungen, Erdungsflächen, Dichtflächen und Gewinde müssen gegebenenfalls abgeklebt oder vor der Endbearbeitung kompensiert werden.
Geben Sie an, ob die jeweiligen Grenzwerte vor oder nach der Behandlung gelten. Falls eine Bohrung nach dem Anodisieren ein Lager aufnimmt, beschreiben Sie den Endzustand und das Abklebeverfahren. Falls eine Dichtfläche unbehandelt bleibt, zeigen Sie die abgeklebte Grenze. Beachten Sie, dass Legierungszusammensetzung, Wärmebehandlung, Oberflächenstruktur, Gestellkontakt und Chargenbedingungen das Erscheinungsbild beeinflussen, falls die Farbe relevant ist. Rohmaterial 6061 und Gussmaterial A356 weisen selbst bei gemeinsamer Verarbeitung möglicherweise nicht den gleichen Farbton auf.
Liqins Artikel über Bearbeitungstoleranzen und Anodisierungsdicke behandelt die Kompensation detaillierter. Für ein Angebot benötigen wir die Beschichtungsnorm, -art, -dicke, -farbe, die abzudeckenden Bereiche, die Korrosionsschutzanforderungen und die Angabe, ob die Maße vor oder nach der Beschichtung gemessen werden. So können Bearbeitung und Endbearbeitung auf ein einheitliches Abnahmekriterium ausgerichtet werden.
Die Entscheidungssequenz eines Käufers
Beginnen Sie mit der Funktion, nicht mit der Prozesspräferenz. Kennzeichnen Sie, welche Teile abdichten, positionieren, rotieren, Lasten tragen, Wärme übertragen oder sichtbar bleiben. Ermitteln Sie, welche Merkmale eine präzise Maß- oder Oberflächenkontrolle erfordern. Vergleichen Sie Rohling-, Sandguss- und Hybridverfahren unter denselben Qualitätskriterien. Prüfen Sie den vorgeschlagenen Bezugsplan und die Bearbeitungszugabe, bevor Sie die Werkzeuge freigeben. Genehmigen Sie das erste Teil erst, wenn Maß-, Material-, Aussehens- und Funktionsnachweise dem Vertrag entsprechen.
Halten Sie die Zeichnung realistisch. Eine großzügige Toleranz, die die Funktion gewährleistet, bedeutet nicht geringere Qualität, sondern gute Konstruktion. Eine enge Toleranz ohne Messmethode bedeutet nicht höhere Qualität, sondern ist ungelöst. Der beste Dialog mit dem Lieferanten beginnt, wenn der Kunde erklärt, was ausfallen kann, und die Fertigung erläutert, welche Variablen diesen Ausfall beeinflussen. Dieser Austausch führt zu einem Bauteil, das mit weniger Überraschungen gefertigt, geprüft, wiederholt und kalkuliert werden kann.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Kann Aluminium-Sandguss ohne Nachbearbeitung eine Toleranz von ±0,05 mm einhalten?
Nicht als allgemeine Erwartungshaltung für das gesamte Bauteil. Abweichungen entstehen durch Modell, Form, Kern, Schwindung, Querschnitt, Abkühlung und Wärmebehandlung, daher sind die wirtschaftlichen Toleranzen für Gussteile größer. Lokale Merkmale lassen sich durch Präzisionswerkzeuge verbessern, aber eine funktionale Toleranz von ±0,05 mm sollte üblicherweise durch CNC-Bearbeitung realisiert und schriftlich vereinbart werden.
2. Ist eine CNC-gefräste Oberfläche immer besser?
Nein. Eine Bearbeitung ist nur dann sinnvoll, wenn die Funktion eine verbesserte Oberflächenbeschaffenheit oder Geometrie erfordert. Die Bearbeitung verbessert Dichtflächen, Lagerpassungen, Auflageflächen und Gewinde. Gereinigte, im Gusszustand befindliche Wände, Rippen und Deckel können völlig ausreichend sein und unnötige Spindelzeiten vermeiden.
3. Welche Oberflächenbeschaffenheit sollte ich für die Dichtfläche angeben?
Beginnen Sie mit dem Dichtungslieferanten und der Konstruktion der Verbindung. Oberflächenbeschaffenheit, Auflagefläche, Ebenheit, Welligkeit, Nutgeometrie, Dichtung, Anpressdruck und Schraubenbelastung wirken zusammen. Ein Ra-Wert von 0,8–1,6 µm ist ein gängiger Diskussionsbereich für viele industrielle Dichtflächen, jedoch nicht universell gültig und muss für den jeweiligen Anwendungsfall validiert werden.
4. Welche Legierung ist besser: 6061-T6-Rohling oder A356-T6-Guss?
Keines der beiden Materialien ist generell besser. 6061-T6 wird häufig als Rundmaterial für die Knüppelbearbeitung verwendet, während A356-T6 vorwiegend für Gussteile eingesetzt wird. Die Wahl hängt von den Eigenschaften, der Druckfestigkeit, der Korrosionsbeständigkeit, der Wandstärke, der Zertifizierung und dem Herstellungsverfahren ab; maßgeblich ist die zugelassene Werkstoffnorm.
5. Welche Angaben muss ich für ein genaues Angebot machen?
Senden Sie STEP-Dokumente, kontrollierte PDF-Dateien, Material- und Härteinformationen, Chargen- und Jahresmengen, CTQs, markierte Guss- und Bearbeitungsoberflächen, Oberflächenbehandlungen, Prüfberichte, Inspektionsdokumente, Bestimmungsort und Zeitplan. Kennzeichnen Sie verhandelbare Werte, damit die Entwicklungsabteilung risikoärmere oder kostengünstigere Alternativen anbieten kann.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
CNC-Bearbeitung ermöglicht die direkte Kontrolle über Bezugspunkte, Toleranzverhältnisse und Oberflächengüte, während Aluminium-Sandguss komplexe, endkonturnahe Körper mit größeren Toleranzen und rauerer Oberfläche erzeugt. Die wirtschaftlichste Lösung kombiniert oft beide Verfahren: Nichtkritische Geometrien werden im Gusszustand belassen, Dichtungs- und Positionierungselemente werden nachbearbeitet, Toleranzen frühzeitig definiert und kritische Qualitätsmerkmale (CTQs) anhand funktionaler Bezugspunkte geprüft. Senden Sie Liqin Ihre CAD-Daten, Zeichnungen, Mengenangaben und Anforderungen für eine Prozessanalyse und ein wettbewerbsfähiges Angebot.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst : service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs-CNC-Bearbeitung, Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
