 Deutsch




Ein Einkaufsteam kann mit einer harmlosen Frage einen kostspieligen Fehler machen: „Welcher Prozess hat den niedrigeren Stückpreis?“ Diese Frage kommt zu früh. Die eigentliche Entscheidung liegt darin, welche Route am niedrigsten ist genehmigt, Lieferkosten über die gesamte Lebensdauer des Programms hinweg, ohne das Design zu früh zu sperren.
Die CNC-Bearbeitung beginnt normalerweise schnell. Es muss kein Produktionswerkzeug finanziert werden, Designänderungen sind überschaubar und der Knüppel bietet Ingenieuren eine große Auswahl an Legierungen sowie vorhersehbares, dichtes Material. Der Kompromiss besteht in der wiederholten Bearbeitungszeit und dem Materialabtrag an jedem Teil. Hochdruck-Druckguss (HPDC) kehrt diese Kostenstruktur um. Ein Produktionswerkzeug erfordert im Vorfeld Kapital und Zeit, aber die Zelle kann schnell eine komplexe endkonturnahe Form nachbilden, sobald der Prozess stabil ist. Der Nachteil besteht in einer geringeren Gestaltungsfreiheit nach der Werkzeugfreigabe, gussspezifischen Legierungen, einem Porositätsrisiko und einer häufigen Nachbearbeitung funktionaler Merkmale.
Eine ehrliche, allgemeingültige Antwort wie „Bei 1.000 Stück wechseln“ gibt es also nicht. Der Crossover ändert sich mit Geometrie, Legierung, Zykluszeit, Hohlraumanzahl, Werkzeuglebensdauer, Bearbeitungsmaterial, Ausschuss, Inspektion, technischen Änderungen und der Länge des Programms. Dieser Leitfaden bietet OEM-Ingenieuren und Beschaffungsteams eine praktische Möglichkeit, diesen Crossover zu berechnen und ihn dann zu überprüfen, bevor eine Bestellung erteilt wird.
Kurze Antwort: Welcher Prozess passt zu Ihrem Programm?
|
Programmzustand |
Normalerweise stärkerer Ausgangspunkt |
Warum |
|
Prototyp, Validierungsaufbau oder instabiles Design |
CNC-Bearbeitung |
Geringe feste Bindung und schnelle technische Änderungen. |
|
Geringes Volumen bei engen Bezügen, Dichtflächen oder hohen Anforderungen an die Materialfestigkeit |
CNC-Bearbeitung |
Schmiedematerial und die direkte Kontrolle der Präzisionsmerkmale verringern die Prozessunsicherheit. |
|
Stabile Bauweise, komplexe Dünnwandform und anhaltend hoher Jahresbedarf |
Druckguss |
Die Werkzeugausstattung kann amortisiert werden, während die endkonturnahe Formung wiederholte Schnitte und Materialverschwendung reduziert. |
|
Großvolumiges Gehäuse mit Lagerbohrung, Dichtfläche, Gewinde oder Fixierelement |
Druckguss + sekundäre CNC |
Werfen Sie den wirtschaftlichen Rahmen aus; Bearbeiten Sie nur die Funktionen, die wirklich Präzision erfordern. |
|
Die Nachfrage ist ungewiss oder kann nach einer Veröffentlichung zum Erliegen kommen |
Zuerst CNC, später neu bewerten |
Durch einen günstigen theoretischen Gussstückpreis werden ungenutzte Werkzeuge nicht wiederhergestellt. |
Werkstattregel: Vergleichen Sie kein fertiges CNC-Teil mit einem unfertigen Gussteil. Vergleichen Sie zwei Teile an derselben Annahmestelle: entgratet, behandelt, geprüft, verpackt und bereit für die Montage.
Wie die beiden Prozesse Kosten verursachen
CNC-Bearbeitung: niedrige Fixkosten, wiederholt variable Kosten
Bei der CNC-Bearbeitung wird die Geometrie aus Stangen, Platten, Strangpressteilen, Schmiedestücken oder einem anderen Rohling geschnitten. Der Lieferant erstellt CAM-Programme, Werkzeuge, weiche Backen oder Vorrichtungen und Prüfmethoden. Diese Rüstkosten sind real, fallen aber im Vergleich zu einer gehärteten Produktionsmatrize normalerweise bescheiden aus. Jedes zusätzliche Teil verbraucht dann Lagerbestand, Spindelzeit, Werkzeuge, Handhabung, Kühlmittel, Prüfkapazität und einen gewissen Anteil des Ausschussrisikos.
Ein mit Taschen versehenes Aluminiumgehäuse veranschaulicht das Muster. Der Kauf eines großen Blocks ist nur der Anfang. Die Maschine muss den Hohlraum aufrauen, stabile Bezugspunkte halbfertigen, kritische Flächen fertigstellen, Löcher bohren und bohren und das Teil möglicherweise mehrmals umdrehen. Chips können zwar einen Recyclingwert haben, sie stellen jedoch weder den gekauften Lagerwert noch die Maschinenstunden wieder her, die für ihre Herstellung aufgewendet wurden. Tiefe Taschen, dünne Böden, kleine Innenradien und generell enge Toleranzen verlängern den Zyklus zusätzlich. Praktische Möglichkeiten zum Entfernen dieser Treiber finden Sie unter Liqin Sieben DFM-Prinzipien zum Schneiden von Aluminium-CNC-Kosten .
Druckguss: hohe Fixkosten, geringere Wiederholungskosten
HPDC spritzt geschmolzene Legierung unter Druck in eine Stahlform. Die Matrize kann Hohlraumblöcke, Kerne, Schieber, Auswerfer, Angusskanäle, Überläufe, Entlüftungsöffnungen und Temperaturkontrollkanäle umfassen. Werkzeugdesign, Simulation, Stahl, Bearbeitung, Wärmebehandlung, Erprobung und Korrektur stehen vor der stabilen Produktion. Nach der Genehmigung können jedoch mit einem Schuss Wände, Rippen, Vorsprünge und eine Außenfläche geformt werden, die ansonsten eine erhebliche Bearbeitung erfordern würden.
Der Gusspreis beträgt immer noch nicht nur Metall plus Sekunden Maschinenzeit. Dazu gehören auch Schmelzeverlust, Beschneiden, Strahlen oder Entgraten, Prozessausschuss, Werkzeugwartung, Inspektion und alle sekundären Vorgänge. Der NADCA 2024-Produktspezifikationsstandards decken Werkzeuge, Legierungseigenschaften, Standard- und Präzisionstoleranzen, GD&T, Design- und Qualitätsbestimmungen ab – genau die Bereiche, die eine ernsthafte Gussanfrage definieren muss. Liqins Kundenspezifisches OEM-Playbook aus Aluminiumdruckguss Fügt praktische Anleitungen zu Entwurf, Wänden und Nachbearbeitung hinzu.
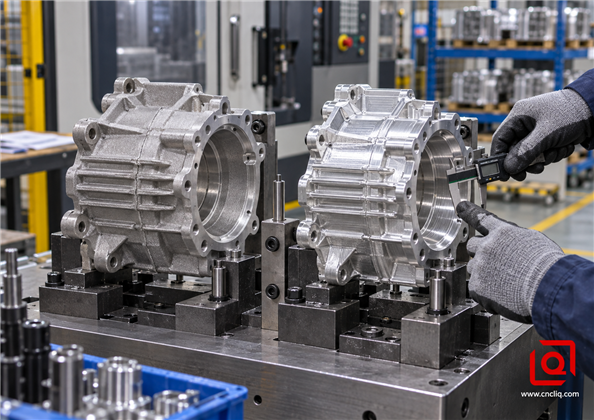
Die Geometrie im Gusszustand und die CNC-gefräste Geometrie sollten auf dem gleichen funktionalen Akzeptanzniveau verglichen werden.
Die Break-Even-Formel, die Sie in einer Ausschreibung verwenden können
Beginnen Sie mit zwei Gesamtkostengleichungen. Behalten Sie die Eingaben in derselben Währung und über denselben Programmzeitraum bei.
CNC-Gesamtkosten = CNC-Einrichtung/NRE + (CNC-Einstandskosten pro akzeptiertem Teil × Menge)
Gesamtkosten des Druckgusses = Werkzeug- und Qualifizierungskosten + (Einstandskosten des fertigen Gusses pro akzeptiertem Teil × Menge) + erwartete Werkzeugwartung
Wenn die CNC-Stückkosten höher sind als die fertigen Gussstückkosten, beträgt der Crossover im ersten Durchgang:
Break-Even-Menge = (Druckguss-Fixkosten − CNC-Fixkosten) ÷ (CNC-Stückkosten − fertige Druckguss-Stückkosten)
Hierbei handelt es sich um eine Screening-Berechnung, nicht um eine Kaufentscheidung. „Kosten der fertigen Druckgusseinheit“ müssen Beschnitt, Entgratung, sekundäre CNC, Oberflächenbehandlung, Dichtheitsprüfung oder CMM-Arbeiten, sofern angegeben, Verpackung und Fracht umfassen. Verwenden Sie akzeptierte Teile im Nenner. Wenn die Gießerei Bruttomengen angibt, während Ihr Team für gute Teile bezahlt, verbirgt sich in der Rechnung ein Ertragsverlust.
Ein transparentes Beispiel – kein Liqin-Zitat
Angenommen, ein Ingenieur erhält den folgenden Vergleich für ein stabiles Aluminiumgehäuse. Hierbei handelt es sich bewusst um Beispielannahmen und nicht um eine Aussage über eine tatsächliche Bestellung: Der CNC-NRE beträgt 600 US-Dollar, und die Kosten für das abgenommene Teil betragen 46 US-Dollar. Für eine Gussroute sind 24.000 US-Dollar für Werkzeug und Qualifikation erforderlich, dann 14 US-Dollar pro akzeptiertem Fertigteil einschließlich Nachbearbeitung. Wenn man die Wartung für den ersten Bildschirm außer Acht lässt, beträgt der Crossover (24.000 $ − 600 $) ÷ (46 $ − 14 $) = etwa 731 akzeptierte Teile.
Dieses Ergebnis tut es nicht Das bedeutet, dass das Team bei Teil 732 automatisch eine Matrize freigeben sollte. Wenn die Prognosesicherheit nur 60 % beträgt, eine Designrevision wahrscheinlich ist oder das Werkzeug während des Programms kostenpflichtige Wartung benötigt, bewegt sich der risikobereinigte Crossover nach rechts. Wenn eine Mehrkavitäten-Matrize bei stabilem Langlauf mehrere Teile pro Schuss produziert, kann es sein, dass sie sich nach links bewegt. Bitten Sie die Lieferanten, ihre Annahmen in einer gemeinsamen Kostenaufstellung darzulegen, anstatt sie in einem einzigen Stückpreis zu verstecken.
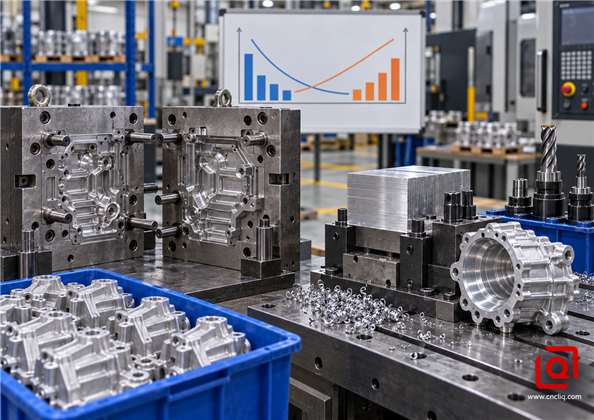
Werkzeugbestückung, Materialabtrag, Zykluszeit und Ausstoßvolumen bewegen den Übergang; Die Lautstärke allein reicht nicht aus.
Kostentreiber, die Käufer häufig übersehen
|
Kostentreiber |
CNC-Schlag |
Druckguss-Schlag |
RFQ-Frage |
|
Designüberarbeitungen |
Normalerweise ein CAM- oder Fixture-Update; Der Schweregrad hängt von der Änderung ab. |
Möglicherweise ist eine Nacharbeit des Einsatzes, Schweißen, neue Schlitten oder eine neue Matrize erforderlich. |
Welche Merkmale können sich ändern, ohne neuen Stahl zu schneiden? |
|
Materialverwertung |
Ein niedriges Buy-to-Fly-Verhältnis kann dazu führen, dass Lager- und Zykluskosten dominieren. |
Durch die endkonturnahe Formung wird das Zerspanen reduziert, es bleiben jedoch Ausläufer, Überläufe und Schmelzeverluste bestehen. |
Ist ein Schrottguthaben enthalten und wem gehört es? |
|
Präzision |
Zusätzliche Einstellungen, Endbearbeitungen und Inspektionen erhöhen die Kosten. |
Kritische Merkmale müssen möglicherweise nach dem Gießen bearbeitet werden. |
Welche Callouts sind funktionsfähig und welche können im Originalzustand bleiben? |
|
Qualitätsrisiko |
Eigenspannung, Werkzeugverschleiß und Einrichtungsfehler können zum Ausschuss führen. |
Porosität, Kaltschweißungen, Gratbildung und Maßabweichungen können zu Ausschuss führen. |
Basiert der Preis auf Bruttostückzahlen oder akzeptierten Stückzahlen? |
|
Kapazität und Zeitplan |
Lange Zyklen verbrauchen Spindelstunden; Möglicherweise sind parallele Maschinen erforderlich. |
Auf schnelle Wiederholungszyklen folgt eine längere Rüst- und Einführungsphase. |
Wie hoch ist die validierte wöchentliche Kapazität nach der Inspektion? |
|
Werkzeugbesitz und -wartung |
Für Fixtures und Programme sind weiterhin Eigentumsbedingungen erforderlich. |
Werkzeuglagerung, vorbeugende Wartung und End-of-Life-Einsätze sind wichtig. |
Wem gehört das Werkzeug und welche Schuss-/Wartungsaufzeichnungen werden mitgeliefert? |
Toleranz verdient besondere Aufmerksamkeit, da sie beide Zitate verzerren kann. Eine Beschaffungszeichnung, die überall ±0,01 mm anwendet, kann eine langsame CNC-Endbearbeitung und eine breite KMG-Abdeckung erzwingen. Dieselbe Zeichnung, die an eine Gießerei gesendet wird, kann mit einer umfangreichen Nachbearbeitung oder einer unrealistischen Zusage zurückkommen. Trennen Sie die allgemeine Geometrie von den tatsächlichen Schnittstellen: Lagerbohrungen, Dübelpositionen, Dichtungsspuren, Gewindeanschlüsse und Montagebezüge. Liqins Leitfaden zu CNC-Toleranz versus Kosten erklärt, warum kleine Toleranzänderungen einen anderen Prozessplan auslösen können.
Energie ist eine weitere verborgene Grenze. Eine Studie des US-Energieministeriums, Energieverbrauch von Druckgussbetrieben , fanden heraus, dass Schmelzen und Halten, Legierung, Gussausbeute, Ausschuss, Zykluszeit, Maschinengröße, Schichten und nachgelagerte Bearbeitung alle den Energieverbrauch einer Druckgussanlage beeinflussen. Das unterstützt einen praktischen Kaufargument: Ein Prozessetikett ist keine Energie- oder Kostenzahl. Erfragen Sie die tatsächliche Route und den Ertrag des Anbieters.
Volumenbänder: Eine bessere Denkweise als ein einzelner Schwellenwert
1–50 Teile: CNC ist normalerweise der praktische Weg für Prototypen und technische Überprüfungen. Das Ziel ist Lernen. Ein Produktionswerkzeug würde Geld kosten, bevor Schnittstellen, thermisches Verhalten und Montagedetails stabil sind.
50–500 Teile: Insbesondere bei komplexen Revisionen, vorgeschriebenen Validierungen, Ersatzteilen oder unsicherer Nachfrage bleibt CNC oft attraktiv. Überprüfen Sie die Vorrichtungen und die Form des Rohteils, da die Wiederholbarkeit jetzt wichtig ist. Ein vereinfachter Brückenprozess kann in Betracht gezogen werden, aber ohne einen vollständigen Vergleich sollte man ihn nicht als Produktionsökonomie bezeichnen.
500–5.000 Teile: Dies ist die Verhandlungszone, keine automatische Antwort. Ein einfaches Teil mit kurzer CNC-Zykluszeit bleibt möglicherweise bearbeitet. Ein tiefes Gehäuse mit vielen Taschen und stabiler Geometrie kann einen früheren Guss rechtfertigen. Es müssen die jährliche Menge, die lebenslange Menge und die Freisetzungsgröße angegeben werden. Eine Zusage von 20.000 lebenslangen Einheiten trägt nicht zum Cashflow bei, wenn nur 400 fest bestellt sind.
Über 5.000 Teile: Eine stabile, gießbare Geometrie belohnt HPDC zunehmend, insbesondere dort, wo Rippen und Vorsprünge einen aufwändigen Materialabtrag ersetzen. Überprüfen Sie weiterhin die Anforderungen an die mechanischen Eigenschaften, die kosmetische Endbearbeitung, Leckpfade, die Werkzeuglebensdauer und die Bearbeitungszugabe an kritischen Zonen. Liqins Entscheidungsmatrix für CNC-Bearbeitung vs. Hochdruck-Druckguss bietet eine andere Sicht auf Geometrie, Toleranz und Jahresskala.
Prognosedisziplin: Berechnen Sie die bestätigte Menge, die höchstwahrscheinlich lebenslange Menge und die Upside-Menge. Wenn ein Prozess nur im positiven Fall gewinnt, ist er noch nicht die risikoarme Wahl.
Geometrie, Materialien und Oberflächenbeschaffenheit können das Volumen überschreiben
Geometrie
Druckguss mag einigermaßen gleichmäßige Wände, Formschräge, großzügige Übergänge und eine klare Trennstrategie. Komplexe Außenformen, Rippen und Vorsprünge lassen sich effizient formen, Hinterschneidungen erfordern jedoch möglicherweise Schieber und erhöhen die Werkzeugkosten. Schwere isolierte Abschnitte bergen das Risiko eines Schrumpfens. CNC bevorzugt zugängliche Werkzeuge, Standard-Eckenradien und weniger Ausrichtungen. Tiefe, schmale Taschen, versteckte Querlöcher und dünne, nicht unterstützte Wände erhöhen die Zeit und erhöhen das Risiko von Verformungen.
Material
Die CNC-Bearbeitung kann mit bearbeitetem 6061, 7075 und vielen anderen Metallen beginnen, wenn die Zeichnungs- und Lieferroute dies unterstützt. HPDC verwendet Legierungen, die hinsichtlich Füll-, Erstarrungs- und Formverhalten ausgewählt wurden, beispielsweise gängige Aluminiumgussfamilien. Tauschen Sie eine Knetlegierung nicht nur dem Namen nach gegen eine Gusslegierung aus; Überprüfen Sie Festigkeit, Dehnung, thermisches Verhalten, Korrosion, Verbindung und geltende Normen mit der Technik.
Beenden
Bearbeitetes bearbeitetes Aluminium ist oft der sauberere Weg, wenn dekoratives Eloxieren im Mittelpunkt steht. Druckgusslegierungen mit hohem Siliziumgehalt können unterschiedlich reagieren, sodass Pulverbeschichtung, Konversionsbeschichtung, Lackierung oder eine andere qualifizierte Endbearbeitung möglicherweise besser geeignet ist. Geben Sie Erscheinungsbereiche, Maskierung und Beschichtungsdicke an und legen Sie fest, ob die Abmessungen vor oder nach der Endbearbeitung gelten. Eine vage „schwarz eloxierte“ Notiz kann zu einem Zitat führen, das vergleichbar aussieht und gleichzeitig zwei unterschiedliche Ergebnisse beschreibt.
Warum die Hybridroute oft gewinnt
Für viele OEM-Gehäuse ist Druckguss nicht die beste Lösung oder CNC. Es handelt sich um Druckguss Plus diszipliniertes sekundäres CNC. Die Matrize formt die Rippen, Außenwände, Vorsprünge und die allgemeine Hülle. Die CNC stellt dann die Lagerbohrung, die Dichtungsbahn, die Montageebene, die Gewinde und die Bezugspunkte fertig. Dadurch bleibt die Wirtschaftlichkeit des Gussstücks erhalten, ohne dass der Eindruck entsteht, dass die Oberfläche im Gusszustand alle funktionalen Anforderungen erfüllen kann.
Die Übergabe muss von Anfang an geplant werden. Fügen Sie stabile Positionierungspads hinzu. Halten Sie kritische Bezugspunkte in einem sinnvollen Verhältnis zur Trennanordnung der Matrize. Lassen Sie einen kontrollierten Bearbeitungsvorrat, aber nicht so viel, dass der Fräser unnötigerweise den dichten Oberflächenbereich durchbricht. Definieren Sie, wie das Gerät mit normalen Gussvariationen umgeht. Dann verknüpfen Sie die Inspektion mit der Funktion, anstatt jede Oberfläche mit der gleichen Intensität zu messen. Das aktuelle Spezifikationshandbuch von NADCA enthält explizit Überlegungen zur Bezugsposition, GD&T sowie Standard- und Präzisionstoleranzen und ist somit eine nützliche neutrale Referenz bei dieser Übergabe.
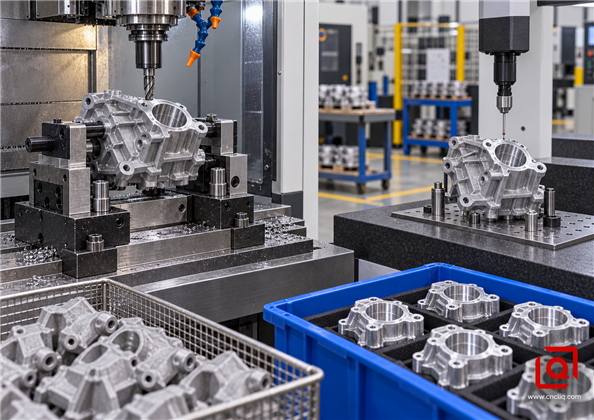
Eine robuste Hybridroute sprengt die Grenzen, bearbeitet kritische Schnittstellen und überprüft sie anhand definierter Daten.
Verifizierte produktbasierte Fallanalyse
Fall A: Motorendkappe aus Druckguss mit Präzisionsschnittstellen
Liqin ist veröffentlicht Präzisions-Motorflansch/Frontendkappe wird als vorbeschichtetes schwarzes Aluminiumdruckgussteil mit CNC-Steuerung beschrieben, die sich auf die Lagerbohrung und den Positionierungszapfen konzentriert, einschließlich Konzentrizität und Rechtwinkligkeit. Das macht es zu einem nützlichen, überprüfbaren Beispiel der Hybridlogik. Die allgemeine Gehäusegeometrie profitiert vom Guss, während die rotierenden Baugruppenschnittstellen eine gezielte Bearbeitung und Inspektion rechtfertigen. Auf der Produktseite werden keine Angaben zum Bestellvolumen oder zum Ersparnisprozentsatz veröffentlicht, weshalb hier auch keine Angaben gemacht werden.
Fall B: CNC-gefräster Hydraulikverteiler
Liqin ist veröffentlicht kundenspezifischer Hydraulikverteiler wird als kundenspezifisches CNC-gefrästes Teil mit multidirektionalen Anschlüssen, Stufen- und Sacklöchern, Querkanälen, Positionierungsflächen und einer eloxierten Oberfläche beschrieben. Diese internen Pfade und Dichtungsbeziehungen erklären, warum die direkte Bearbeitung weiterhin wertvoll sein kann: Der Prozess bietet flexible Routenführung und direkte Kontrolle von Anschlüssen und Bezugspunkten, ohne dass eine spezielle Produktionsform erforderlich ist. Auch hier handelt es sich um eine prozesstaugliche Analyse verifizierter Produktinformationen und nicht um eine Aussage über die kommerziellen Ergebnisse eines ungenannten Kunden.
Zusammen zeigen die beiden Produkte, warum die Teilfunktion die Regeln auf Sloganebene übertrifft. Eine Gehäusehülle und ein Flüssigkeitsverteiler können beide aus Aluminium bestehen, doch ihre Geometrie, Schnittstellen und Revisionsrisiken können auf unterschiedliche Wege hinweisen.
Szenario eines anonymen Käufers: Eine Entscheidung ohne erfundene Ergebnisse
Ein anonymisierter Einkäufer von Industrieanlagen bat sein Lieferteam, Routen für ein Aluminium-Antriebsgehäuse zu vergleichen. Aus Gründen der Vertraulichkeit werden keine Bestellwerte, Abmessungen, Kundenidentitäten oder Leistungsergebnisse dargestellt. Der nützliche Teil ist die Entscheidungsmethode. Die Technik hat die Zeichnung in drei Gruppen unterteilt: gießbare Hüllenmerkmale, CNC-kritische Schnittstellen und nichtfunktionale kosmetische Oberflächen. Der Einkauf forderte drei Angebote zu bestätigten, erwarteten und steigenden Volumina an. Jeder Lieferant musste Werkzeugausstattung, Qualifikation, Kosten für fertige Abnahmeteile, Bearbeitungsvorgänge, Ertragsbasis, Wartungsverantwortung und Vorlaufzeit offenlegen. Das Team behielt die CNC für Validierungsaufbauten bei, fror die Schnittstellen nach den Montagetests ein und behandelte eine Guss-plus-CNC-Route als spätere Produktionsoption, anstatt davon auszugehen, dass der Prototypenprozess für immer bestehen bleiben musste. Dieser abgestufte Ansatz reduziert das Risiko von Tooling-Regrets und behält gleichzeitig einen klaren Weg zur Skalierung bei. Die genauen Einsparungen müssen anhand der tatsächlichen Kostenvoranschläge des Käufers berechnet werden.
So erstellen Sie eine Apples-to-Apples-Ausschreibung
1. Senden Sie sowohl 3D- als auch kontrollierte 2D-Daten. Das Modell definiert die Form; Die Zeichnung definiert kritische Abmessungen, Bezugspunkte, Ausführung und Abnahme.
2. Geben Sie die Menge auf drei Arten an. Berücksichtigen Sie die Erstveröffentlichung, den jährlichen Bedarf und die erwartete Programmlaufzeit. Markieren Sie, was fest und was prognostiziert ist.
3. Identifizieren Sie eingefrorene und veränderbare Funktionen. Dies ermöglicht es einem Werkzeugkonstrukteur, austauschbare Einsätze in Betracht zu ziehen und verhindert eine frühzeitige Stahlverpflichtung aufgrund instabiler Geometrie.
4. Getrennte Anforderungen im Guss- und Bearbeitungszustand. Markieren Sie Oberflächen, Aufmaß, Bezugspunkte, Gewinde, Bohrungen und Dichtungsspuren.
5. Legierung und Zustand genau definieren. Fordern Sie jeden vorgeschlagenen Ersatz schriftlich unter Angabe der Norm und der mechanischen Eigenschaften an.
6. Fordern Sie einen Kostenstapel an. Werkzeug, NRE, Rohmaterial, Guss- oder Maschinenzyklus, Sekundäroperationen, Finish, Inspektion, Verpackung und Fracht sollten sichtbar sein.
7. Qualitätsnachweise definieren. Staatliche Probenahme, CMM-Bericht, Materialzertifikat, Beschichtungsbericht, Fähigkeitsstudie, Dichtheitsprüfung oder andere projektspezifische Aufzeichnungen.
8. Werkzeugbegriffe klären. Eigentum, Lagerung, vorbeugende Wartung, erwartete Lebensdauer, Reparaturgenehmigung und Übertragungsbedingungen gehören zum kommerziellen Paket.
9. Bitten Sie vor dem endgültigen Angebot um einen DFM-Anruf. Zehn Minuten für Wandübergänge, Trennfugen, Werkzeugzugang und Pauschaltoleranzen können mehr Kosten einsparen als wochenlange Preisverhandlungen.
Wenn Sie möchten, dass die Ingenieure von Liqin die beiden Routen vergleichen, senden Sie ein STEP-Modell, eine 2D-Zeichnung, die Ziellegierung, die Oberflächenbeschaffenheit, die erste Bestellmenge, eine Jahresprognose und die Merkmale, die sich nicht bewegen können. Fragen Sie nach separaten CNC-, Druckguss- und Hybridannahmen, wenn alle drei machbar sind. Dadurch erhält Ihr Team einen Entscheidungsnachweis – nicht nur eine niedrige Zahl in einer Tabelle. Fordern Sie eine Herstellbarkeitsbewertung und ein Angebot an .
Klicken Sie hier für Ihre Anfrage 👆
FAQs
1. Ist Druckguss bei großen Stückzahlen immer günstiger als CNC-Bearbeitung?
Nein. Hohe Stückzahlen verbessern die Werkzeugamortisation, aber Geometrie, Legierung, Ausbeute, Nachbearbeitung, Oberflächenbehandlung, Inspektion, Wartung und Prognosesicherheit bestimmen immer noch das Ergebnis. Vergleichen Sie fertige Abnahmeteile über das gesamte Programm und berechnen Sie den Crossover mit lieferantenspezifischen Eingaben.
2. Welches Produktionsvolumen sollte eine Umstellung von CNC auf Druckguss auslösen?
Es gibt keinen festen Schwellenwert. Prototypen und unsichere Programme begünstigen in der Regel CNC, während eine stabile, nachhaltige Nachfrage Druckguss attraktiver macht. Führen Sie die Arithmetik mit Ihren eigenen Anführungszeichen durch. Vergleichen Sie es einmal mit festen Veröffentlichungen, noch einmal mit der Arbeitsprognose und noch einmal mit dem Aufwärtstrend. Eine geliehene Stückzahl von 1.000 Stück ist keine Beschaffungsstrategie.
3. Wo sollte ein Gussstopp und eine Präzisionsbearbeitung beginnen?
Nicht für jedes Feature im Originalzustand. HPDC kann eine wiederholbare, endkonturnahe Geometrie erzeugen, aber Lagerbohrungen, Dichtungsbahnen, Präzisionsbezüge und passgenaue Löcher erfordern oft eine sekundäre CNC-Bearbeitung. Setzen Sie strenge Kontrollen nur dort ein, wo die Baugruppe sie benötigt, und definieren Sie das Prüfbezugsschema.
4. Welcher Prozess eignet sich besser für Designänderungen?
Die CNC-Bearbeitung ist normalerweise toleranter, da viele Änderungen eher CAM-Programme, Werkzeuge oder Vorrichtungen als gehärteten Produktionsstahl betreffen. Eine Matrize kann manchmal austauschbare Einsätze verwenden, aber größere Wand-, Anguss-, Schieber- oder Trennwandänderungen können kostspielige Nacharbeiten oder einen Austausch erfordern.
5. Welche Informationen werden für ein genaues Angebot für Druckguss vs. CNC benötigt?
Stellen Sie das 3D-Modell, die kontrollierte Zeichnung, die Legierung, das Finish, funktionskritische Merkmale, den Prüfplan, die Erstfreigabe, Jahres- und Gesamtmengen, Programmzeitplanung, Verpackung und Lieferort bereit. Lassen Sie jeden Bieter zeigen, was hinter dem Preis steckt: Werkzeuge, Startgebühren, erwarteter Ertrag, Folgeoperationen und die Kosten für ein akzeptiertes Teil an Ihrem Dock.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Beginnen Sie mit der CNC, wenn die Zeichnung noch in Bewegung ist, die Charge klein ist oder die Präzisionsarbeit dominiert. Lassen Sie den Druckguss erst dann übernehmen, wenn sich die Geometrie stabilisiert hat und der erwartete Lauf das Werkzeug wirklich amortisiert. Viele Gehäuse landen in der Mitte: Gießen Sie die breite Form, schneiden Sie die wenigen Flächen und Bohrungen aus, die wichtig sind, und prüfen Sie dann anhand praktischer Bezugspunkte. Bepreisen Sie beide Routen mit dem gleichen gelieferten, montagefertigen Zustand, bevor Sie sich entscheiden.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst :: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung :: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
