 Deutsch




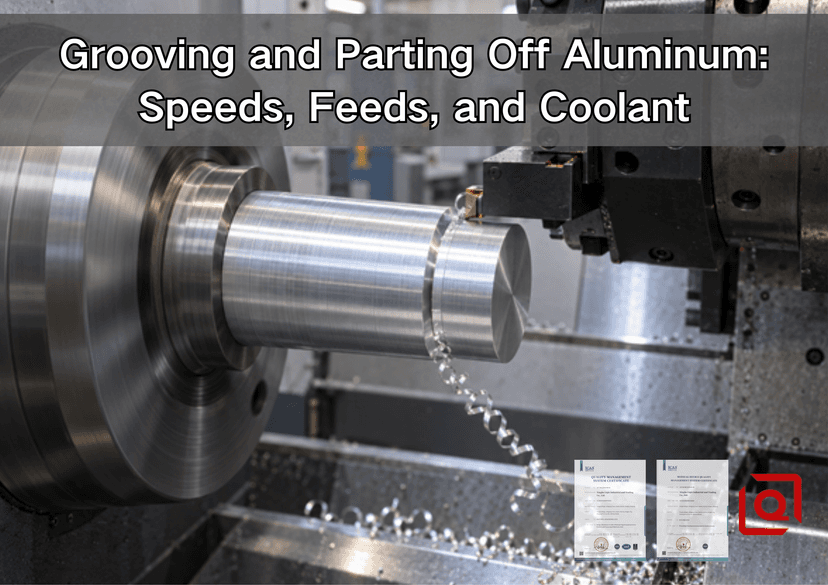
Kämpfen Sie immer noch mit einem Abstechwerkzeug, das quietscht, Aluminium an der Schneide verschweißt oder hartnäckige Ausrisse hinterlässt? Lesen Sie diese Anleitung für die Werkstatt, bevor Sie eine neue Wendeschneidplatte wechseln. Der Schnitt erfolgt in einem sich verjüngenden Kanal, in dem das Schneidmesser abgelenkt und die Kühlmittelzufuhr blockiert werden kann. Ein stabiler Schneidprozess betrachtet Schnittgeschwindigkeit, Vorschub, Schneidbreite, Spitzenhöhe, Überhang, Spanform und Kühlmittelzufuhr als ein System.
Die 30-Sekunden-Shop-Antwort
Verwenden Sie das schmalste starre Sägeblatt, das der Zeichnung entspricht. Halten Sie es rechtwinklig zur Spindelachse, zentrieren Sie die Schneide und minimieren Sie den Überstand. Wählen Sie ein scharfes, poliertes Sägeblatt mit positiver Geometrie, das für Nichteisenmetalle geeignet ist. Programmieren Sie die Schnittgeschwindigkeit als Umfangsgeschwindigkeit und nicht als gespeicherte Drehzahl. Stellen Sie den Vorschub in mm/U ein, damit die Spandicke mit jeder Umdrehung gleich bleibt. Richten Sie einen gleichmäßigen Kühlmittelstrahl auf die Spanfläche und verwenden Sie bei tiefen Schnitten ein Werkzeug mit Innenkühlung, sofern die Werkzeugaufnahme dies zulässt. Führen Sie den Schnitt nicht im Kriechgang durch. Ein zu geringer Vorschub kann bei Aluminium zu Reibung, Schmierung und Kantenbildung führen.
Bei einem neuen Aluminiumteil sollte der Bearbeitungsprozess zunächst mit reduzierter, aber aussagekräftiger Last getestet werden. Dabei sind Spanfluss, Spindelbelastung, Geräuschentwicklung und die Beschaffenheit der Nutwände zu beobachten. Die Belastung sollte erst dann auf den vom Werkzeughersteller vorgegebenen Bereich erhöht werden, wenn der Span sauber austritt. Kurz vor der endgültigen Trennung sind die Vorgaben des Werkzeugherstellers zum Spanabbruch zu beachten. Einige Systeme erfordern eine deutliche Reduzierung des Vorschubs kurz vor dem Spanabbruch, um die verbleibende Kernlast zu verringern. Wird das Teil auf eine Gegenspindel übertragen, sind Spannvorrichtung, Drehzahl und Spanabbruchposition aufeinander abzustimmen, um ein unkontrolliertes Abrutschen des Bauteils zu vermeiden.
Warum Aluminium schmale Schnitte unerbittlich macht
Aluminium lässt sich leicht abtragen, viele Sorten sind jedoch so duktil, dass sie lange Spänebänder bilden. Beim Freidrehen können sich diese Späne aufrollen. In einer 2 mm oder 3 mm breiten Nut werden sie von den Seitenwänden begrenzt. Ist der Span breiter als die Nut oder rollt er sich zur falschen Wand hin auf, reibt er zweimal: zuerst am Wendeschneidplatteneinsatz, dann an der frisch geschnittenen Oberfläche. Hitze und Druck begünstigen Aufbauschneiden, oft kurz als Aufbauschneiden bezeichnet. Die Schneide ist dann breiter und stumpfer als das programmierte Werkzeug, wodurch die Schnittkraft steigt und sich die Nutgröße oder die Oberflächengüte verändert.
Das Sägeblatt ist ein schlanker Ausleger. Jeder zusätzliche Millimeter Überstand erhöht die Gefahr des Verdrehens. Ein leicht schief montiertes Werkzeug schneidet einseitig stärker. Eine Schneidkante ober- oder unterhalb der Mitte verändert die effektive Geometrie und kann zu Ausrissen führen, die Schnittfläche verformen oder das Sägeblatt beim Verringern des Durchmessers seitlich verziehen. Dies sind Einstellfehler, keine Probleme, die eine schnellere Spindel automatisch beheben kann.
Legierung und Materialform sind entscheidend. Stranggepresstes 6061-T6-Material verhält sich anders als kaltgezogenes Material. Eine vollständige Materialbezeichnung ist daher aussagekräftiger als die Angabe „Aluminium“. ASTM B221 regelt stranggepresste Aluminiumlegierungen in Form von Stangen, Drähten, Profilen und Rohren, während ASTM B211 gewalzte oder kaltgezogene Stangen, Drähte und Rundmaterialien abdeckt. Der Leitfaden von Liqin zur CNC-Drehbearbeitung von Aluminiumlegierungen erläutert, wie sich die gängigen Legierungen 6061, 7075, 2024 und 6082 auf das Spanverhalten und die nachfolgende Oberflächenbearbeitung auswirken.
Erstellen Sie das Setup, bevor Sie die Zahlen optimieren.
1. Wählen Sie eine speziell für Aluminium geeignete Schneide.
Beginnen Sie mit der Auswahl der Wendeschneidplattenfamilie, nicht mit einer allgemeinen Materialtabelle. Eine polierte Spanfläche, eine scharfe Schneide, eine positive Geometrie und ein für Nichteisenmetalle ausgelegter Spanformer reduzieren die zum Trennen von duktilem Aluminium benötigte Kraft. Eine stahlorientierte Schneide mit starkem Abschliff mag zwar robust sein, kann aber Aluminium vor dem Schneiden verdrängen und verschmieren. Dokumentieren Sie für die Fertigung die genaue Wendeschneidplatte, Sorte, den Spanformer, die Breite, die Eckengeometrie, den Halter und das Schneidblatt. Die Angabe „Hartmetall-Trennwerkzeug“ reicht nicht aus, um einen bewährten Prozess zu reproduzieren.
2. Nutzen Sie nur die Breite und erreichen Sie die erforderlichen Funktionen.
Eine breitere Wendeschneidplatte verbraucht mehr Material und erzeugt mehr Kraft; eine unnötig schmale Wendeschneidplatte kann zu mangelnder Steifigkeit oder zu wenig Platz für Spanbildung führen. Wägen Sie Materialausbeute und Zuverlässigkeit gegeneinander ab. Stellen Sie den Überstand des Schneidmessers nur so weit ein, dass der Zielradius mit ausreichendem Freiraum erreicht wird. Für tiefes Abstechen verwenden Sie das passende verstärkte Schneidmesser und den Halter anstelle eines langen, nur leicht eingespannten, improvisierten Überstands. Prüfen Sie, ob die Aufnahme des Halters sauber ist und die Wendeschneidplatte vollständig positioniert ist.
3. Richten Sie das Werkzeug aus und überprüfen Sie die Mittenhöhe.
Richten Sie das Sägeblatt an einer bekannten Referenzfläche aus, sodass seine Seiten senkrecht zur Spindelachse stehen. Eine Sichtprüfung reicht bei tiefen Nuten nicht aus. Zentrieren Sie die Schneide gemäß der Methode des Maschinen- und Halterherstellers und überprüfen Sie dies anschließend an einem Reststück. Ein hartnäckiger Zapfen im Vollmaterial, eine konkave Schnittfläche, ungleichmäßiger Seitenschlupf oder ein Werkzeug, das sich beim Annähern an die Mitte verdreht, deuten darauf hin, dass die Zentrierhöhe und die Rechtwinkligkeit vor der Drehzahländerung überprüft werden müssen.
4. Werkstück und abgetrenntes Teil kontrollieren
Halten Sie den Schnittpunkt nahe am Spannfutter oder der Führungsbuchse und beachten Sie dabei das Backenspiel. Lange, ungestützte Stangen verstärken Vibrationen. Bei kleinen, strukturreichen Wellen kann die Unterstützung durch eine Führungsbuchse die Langdrehbearbeitung attraktiv machen. Liqins Vergleich von Langdrehbearbeitung und Standard-CNC-Drehen zeigt, warum die Position der Stütze und die Bearbeitung der Rückseite wichtiger sind als eine einfache Durchmesserregel. Geben Sie bei einer Gegenspindelmaschine an, ob die Nebenspindel vor dem Schnitt einspannt und welche Fläche als Bezugsfläche dient.
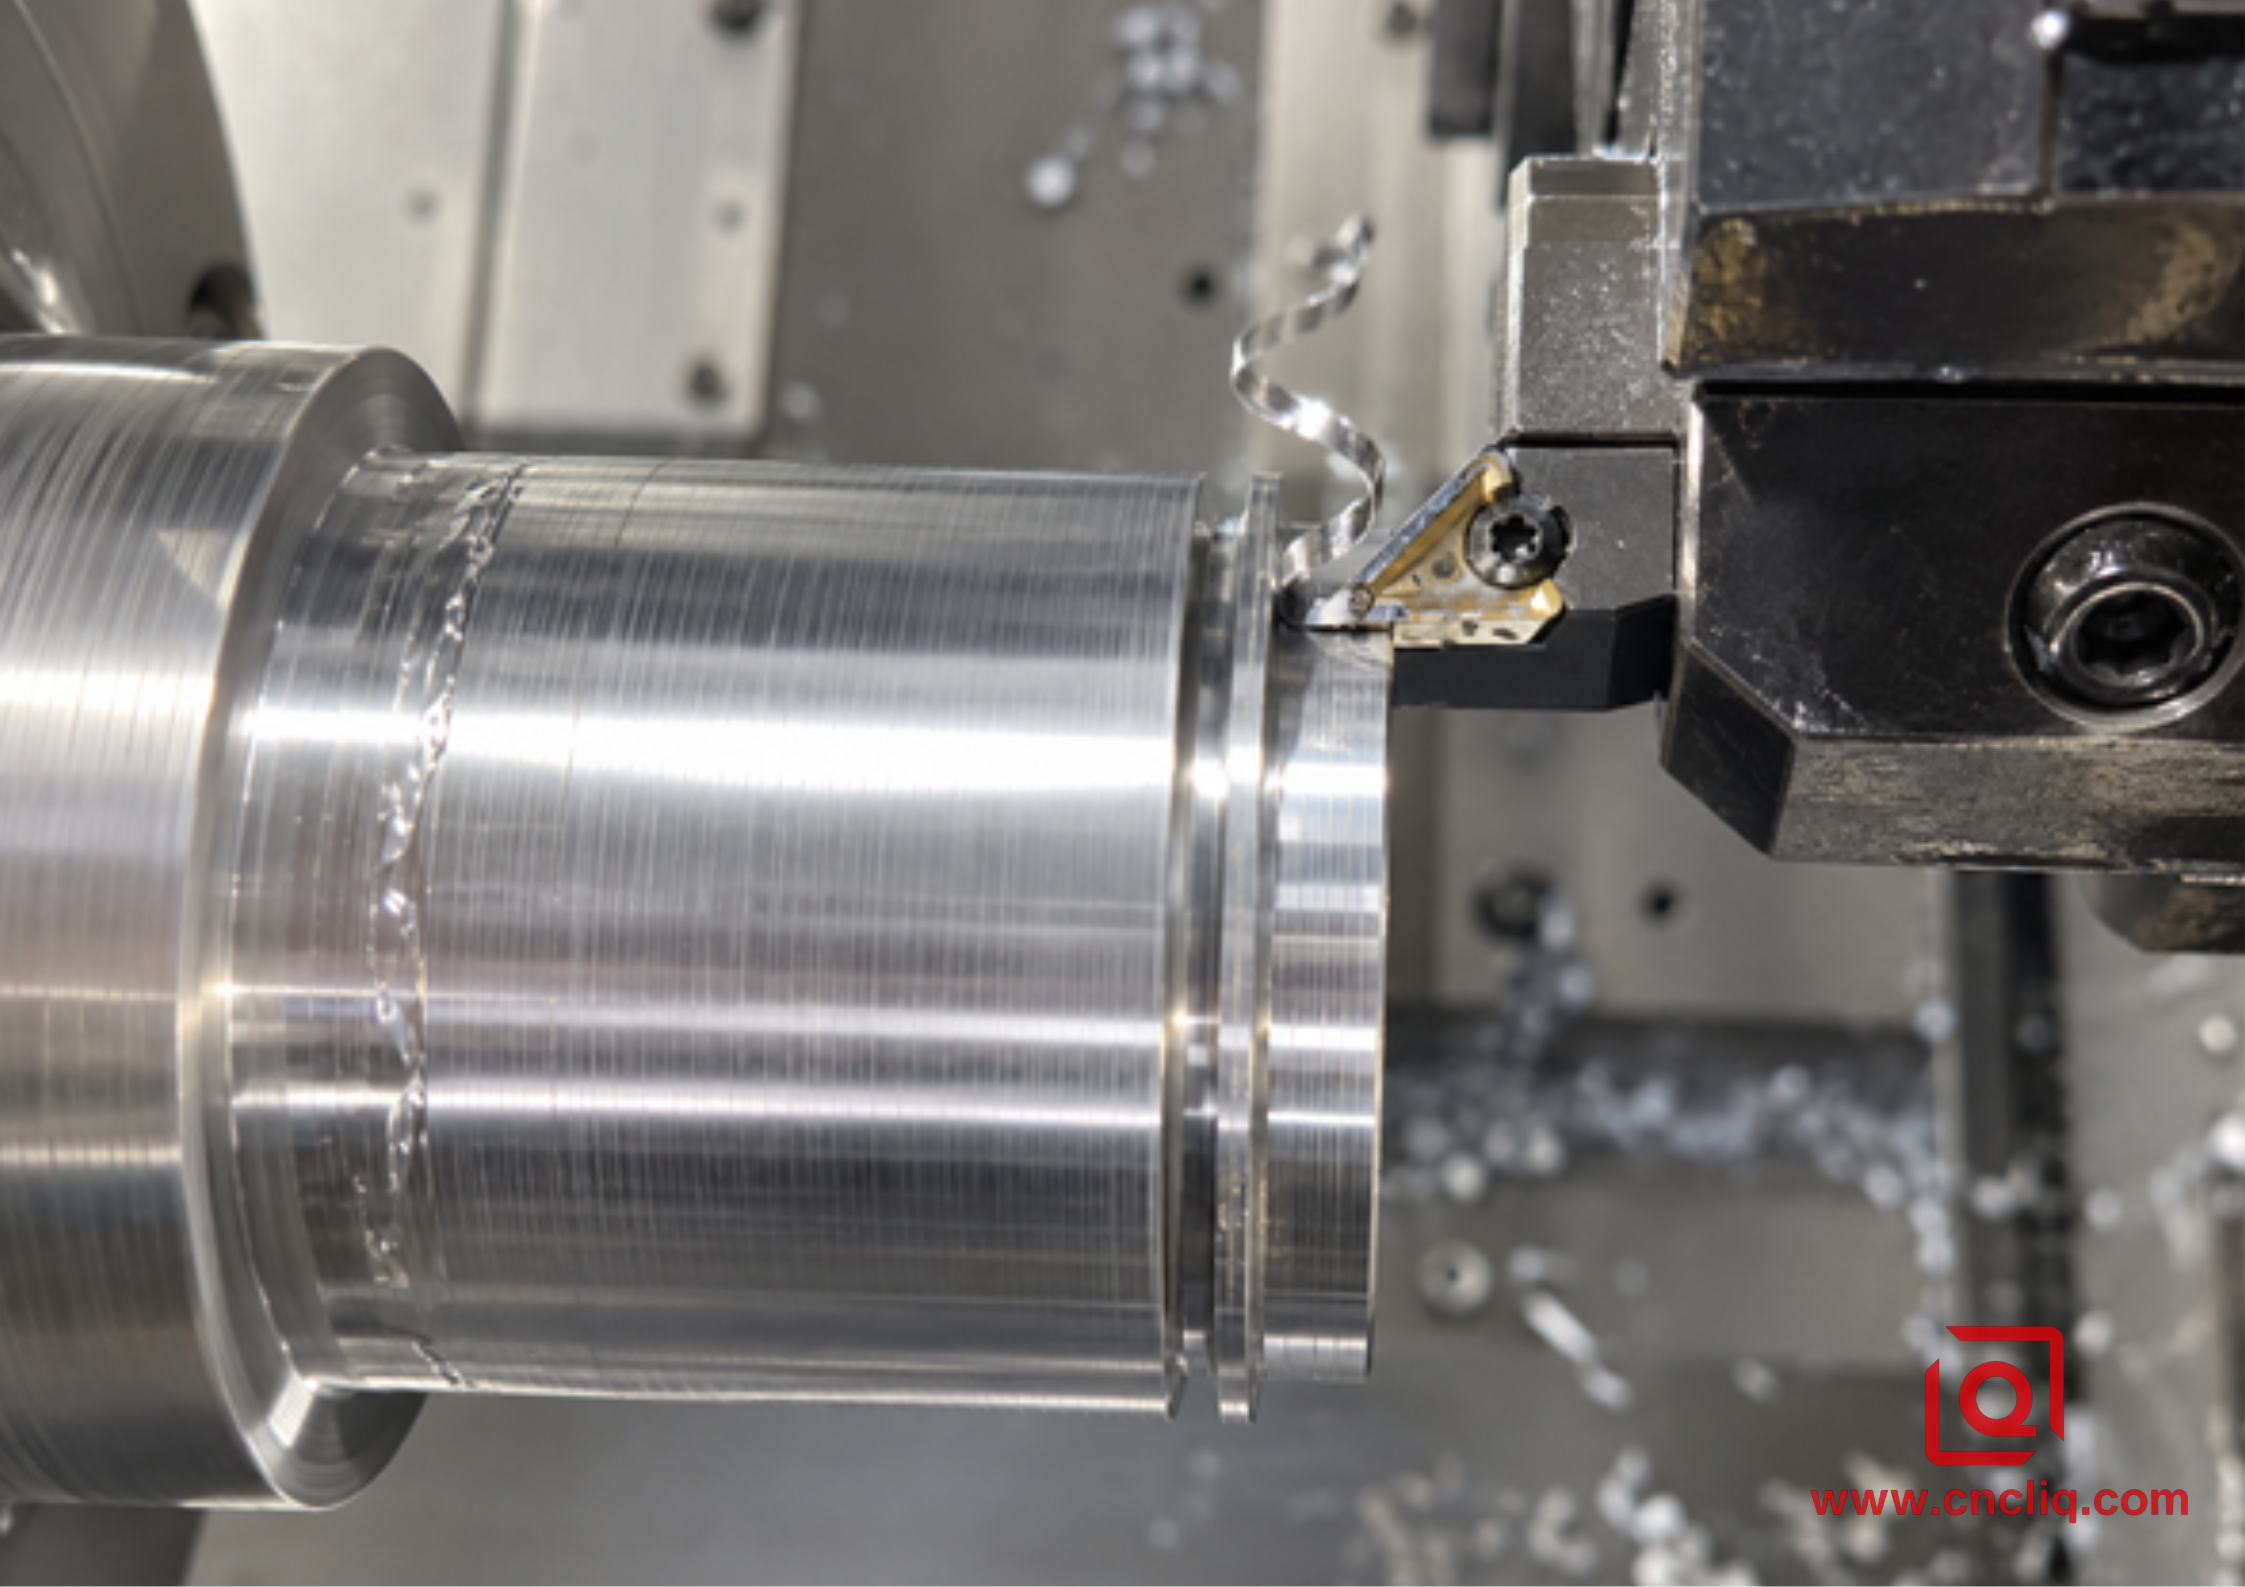
Eine kurze, quadratische, speziell für Aluminium entwickelte Nutvorrichtung verleiht dem Verfahren sein breitestes Stabilitätsfenster.
Schnittgeschwindigkeit und Vorschub: Zuerst berechnen, dann den Schnitt prüfen.
Die Schnittgeschwindigkeit Vc beschreibt die Umfangsgeschwindigkeit am Schnittdurchmesser. In metrischen Einheiten berechnet sich die Spindeldrehzahl n wie folgt: n = (1000 × Vc) ÷ (π × D) , wobei Vc in m/min, D der Durchmesser in mm und n die Drehzahl in U/min ist. Der Vorschub in mm/min ist n × f , wobei f der Vorschub in mm/Umdrehung ist. Bei Drehprogrammen ist die Angabe des Vorschubs pro Umdrehung (mm/U) für das Einstechen meist sinnvoller, da sie den Vorschub bei Drehzahländerungen konstant hält.
Beispiel: Angenommen, die gewählte Einlegeplatte ermöglicht einen Testlauf mit 300 m/min für die exakte Aluminiumlegierung und den jeweiligen Bearbeitungsvorgang. Bei 50 mm Durchmesser beträgt die berechnete Drehzahl ca. 1.910 U/min. Bei 20 mm Durchmesser wären für die Beibehaltung von 300 m/min ca. 4.775 U/min erforderlich. Dieser Anstieg erklärt den Zweck der konstanten Schnittgeschwindigkeit (Constant Surface Speed, CSS). Die Steuerung erhöht die Drehzahl mit zunehmender Werkzeugbewegung bis zu einem programmierten Maximalwert. Dieser Maximalwert wird vor dem Schnitt festgelegt; die zulässige Höchstdrehzahl hängt von der Spannvorrichtung, der Stangenbalance, der Werkstückspannung, der Spindelleistung und der Aufnahmemethode ab.
Erreicht die Maschine die maximale Drehzahl, sinkt die Oberflächengeschwindigkeit im restlichen Eintauchvorgang. Das ist normal. Der Bediener muss wissen, wo dies geschieht, da zähflüssiges Aluminium im Bereich niedriger Drehzahl in der Mitte anfälliger für Aufbauschneiden (BUE) werden kann. Entfernen Sie die maximale Drehzahl nicht, um ein perfektes Ergebnis zu erzielen. Verwenden Sie die richtige Schneidkante, einen gleichmäßigen Vorschub, eine effektive Schmierung und eine kontrollierte Kernbearbeitung.
Der Vorschub ist untrennbar mit Schnittbreite und Geometrie verbunden. Ein 1,5-mm-Wendeschneidplatteneinsatz, ein 3-mm-Wendeschneidplatteneinsatz und ein Formwerkzeug erzeugen nicht dieselbe Spanmenge oder Kraft. Tiefere Schnitte verringern zudem den Platz für einen sich krümmenden Span. Verwenden Sie den für den jeweiligen Wendeschneidplatteneinsatz angegebenen Vorschubbereich und reduzieren Sie ihn nur aus triftigen Gründen, wie z. B. schwacher Werkstückspannung, großer Ausladung, unterbrochenem Einlauf, Wandverformung bei dünnen Wänden oder Maschinenlastgrenze. Eine willkürliche Halbierung des Vorschubs kann zu Schneidkantenreiben führen, anstatt das ursprüngliche Problem zu lösen.
Eingabe oder Bedingung | Praktische Ausgangsentscheidung | Warum es wichtig ist |
Schnittgeschwindigkeit Vc | Verwenden Sie den exakten Einsatzbereich des Herstellers für Aluminium und die Bedienung. | Beschichtung, Kantenbearbeitung, Legierung und Nutentiefe verändern den Gültigkeitsbereich |
Feed f | Wählen Sie mm/Umdrehung aus der Tabelle für die Einschubbreite. | Die Leistung des Chipformers und die Schnittkraft hängen von der tatsächlichen Spandicke ab. |
Drehzahlmodus | CSS mit einem sicheren Maximalwert, den die Maschine und die Werkstückspannung zulassen. | Der Durchmesser nimmt bei einem radialen Sturz kontinuierlich ab. |
Nuttiefe | Wenden Sie die Lieferantentiefenkorrektur oder die Stufenstrategie an | Die Späneabfuhr und die Stabilität des Schneidblatts verschlechtern sich mit zunehmender Kanalverengung. |
Endgültiger Kern | Beachten Sie die Vorgaben des Abschaltsystems; reduzieren Sie die Zufuhr häufig kurz vor der Trennung. | Begrenzt die Last des letzten Kerns und hilft, den abgetrennten Teil zu kontrollieren |
Kühlmittel | Kohärenter Strahl an der Schnittkante; interne Zuführung für schwierige tiefe Schnitte | Kühlt, schmiert und transportiert die Späne ab, bevor sie erneut geschnitten werden. |
Eine nützliche, veröffentlichte Referenz – und warum es kein universelles Rezept ist
ThinBIT veröffentlicht 1.000 SFM und 0,002 IPR für eine DURA-MAX 5000 Hartmetall-Einstichschneidplatte für Aluminiumlegierungen der Sorten 2021–6061. Umgerechnet sind das etwa 305 m/min und 0,051 mm/U. Diese Angabe ist hilfreich, da sie sich auf eine bestimmte Werkzeugfamilie bezieht und nicht bedeutet, dass jede Hartmetall-Trennschneidplatte dafür geeignet ist. Unterschiedliche Breiten, Spanformer, Sorten, Reichweiten, Kühlkanäle oder Legierungen können abweichende Daten erfordern. Nutzen Sie die Werte, um die Größenordnung zu überprüfen, und öffnen Sie dann das Anwendungsdatenblatt für das aktuell im Revolver befindliche Werkzeug.
Die gleiche Vorgehensweise gilt allgemein für 6061. Liqins Leitfaden zu Vorschüben, Drehzahlen und Werkzeugen für 6061 erläutert den Unterschied zwischen einem berechneten Ausgangspunkt und einer validierten Produktionseinstellung. Dieser Artikel behandelt sowohl das Fräsen als auch allgemeine Werkzeuge; dieser Leitfaden konzentriert sich hingegen auf radiale Drehbearbeitungen, bei denen sich der Durchmesser kontinuierlich ändert und der Spankanal die Spanabfuhr aufnimmt.
Kühlmittel: Die Platzierung ist wichtiger als ein überflutetes Fenster
Eine große Kühlmittelmenge, die auf den Halter trifft, beweist nicht, dass das Kühlmittel die Schneide erreicht. Der Kanal selbst blockiert den Zugang, sobald das Sägeblatt tiefer eindringt. Das Kühlmittel erfüllt hier drei Aufgaben: Es reduziert die Reibung an Span- und Seitenflächen, transportiert Wärme ab und befördert den Span aus einem sich schließenden Spalt. Positionieren Sie die Düse so, dass ihr Strahl in Schnitttiefe gleichmäßig bleibt. Überprüfen Sie dies im sicheren Stillstand bei der tatsächlichen Werkzeugposition, nicht nur mit dem Revolver im Ausgangszustand.
Das technische Dokument von Sandvik Coromant zum Thema Kühlmittel beim Abstechen und Einstechen erläutert, warum eine präzise Kühlmittelzufuhr an der Schnittzone effektiver ist als die herkömmliche externe Kühlmittelzufuhr. Die Anleitung zum Abstechen weist zudem auf einen größeren Hochdruck-Kühlmitteleffekt bei verschmierenden Werkstoffen wie Aluminium hin, wo die Spankontrolle schwierig ist. Innenkühlende Schneidplatten können Kühlmittel ober- und unterhalb der Schneidplatte verteilen, jedoch ist der Druck allein nicht ausschlaggebend. Halter, Dichtungen, Filterung, Konzentration, Düsengeometrie und Maschinenpumpe müssen als System optimal aufeinander abgestimmt sein.
Verwenden Sie eine für Aluminium und die Maschine zugelassene Flüssigkeit, deren Konzentration und Wasserqualität gemäß den Vorgaben des Herstellers eingestellt werden. Dokumentieren Sie alle Korrekturfaktoren des Refraktometers. Ein allgemeiner, von einem anderen Betrieb übernommener Prozentsatz ist kein Qualitätsplan, und eine improvisierte, brennbare Flüssigkeit hat in einer geschlossenen Maschine nichts zu suchen.
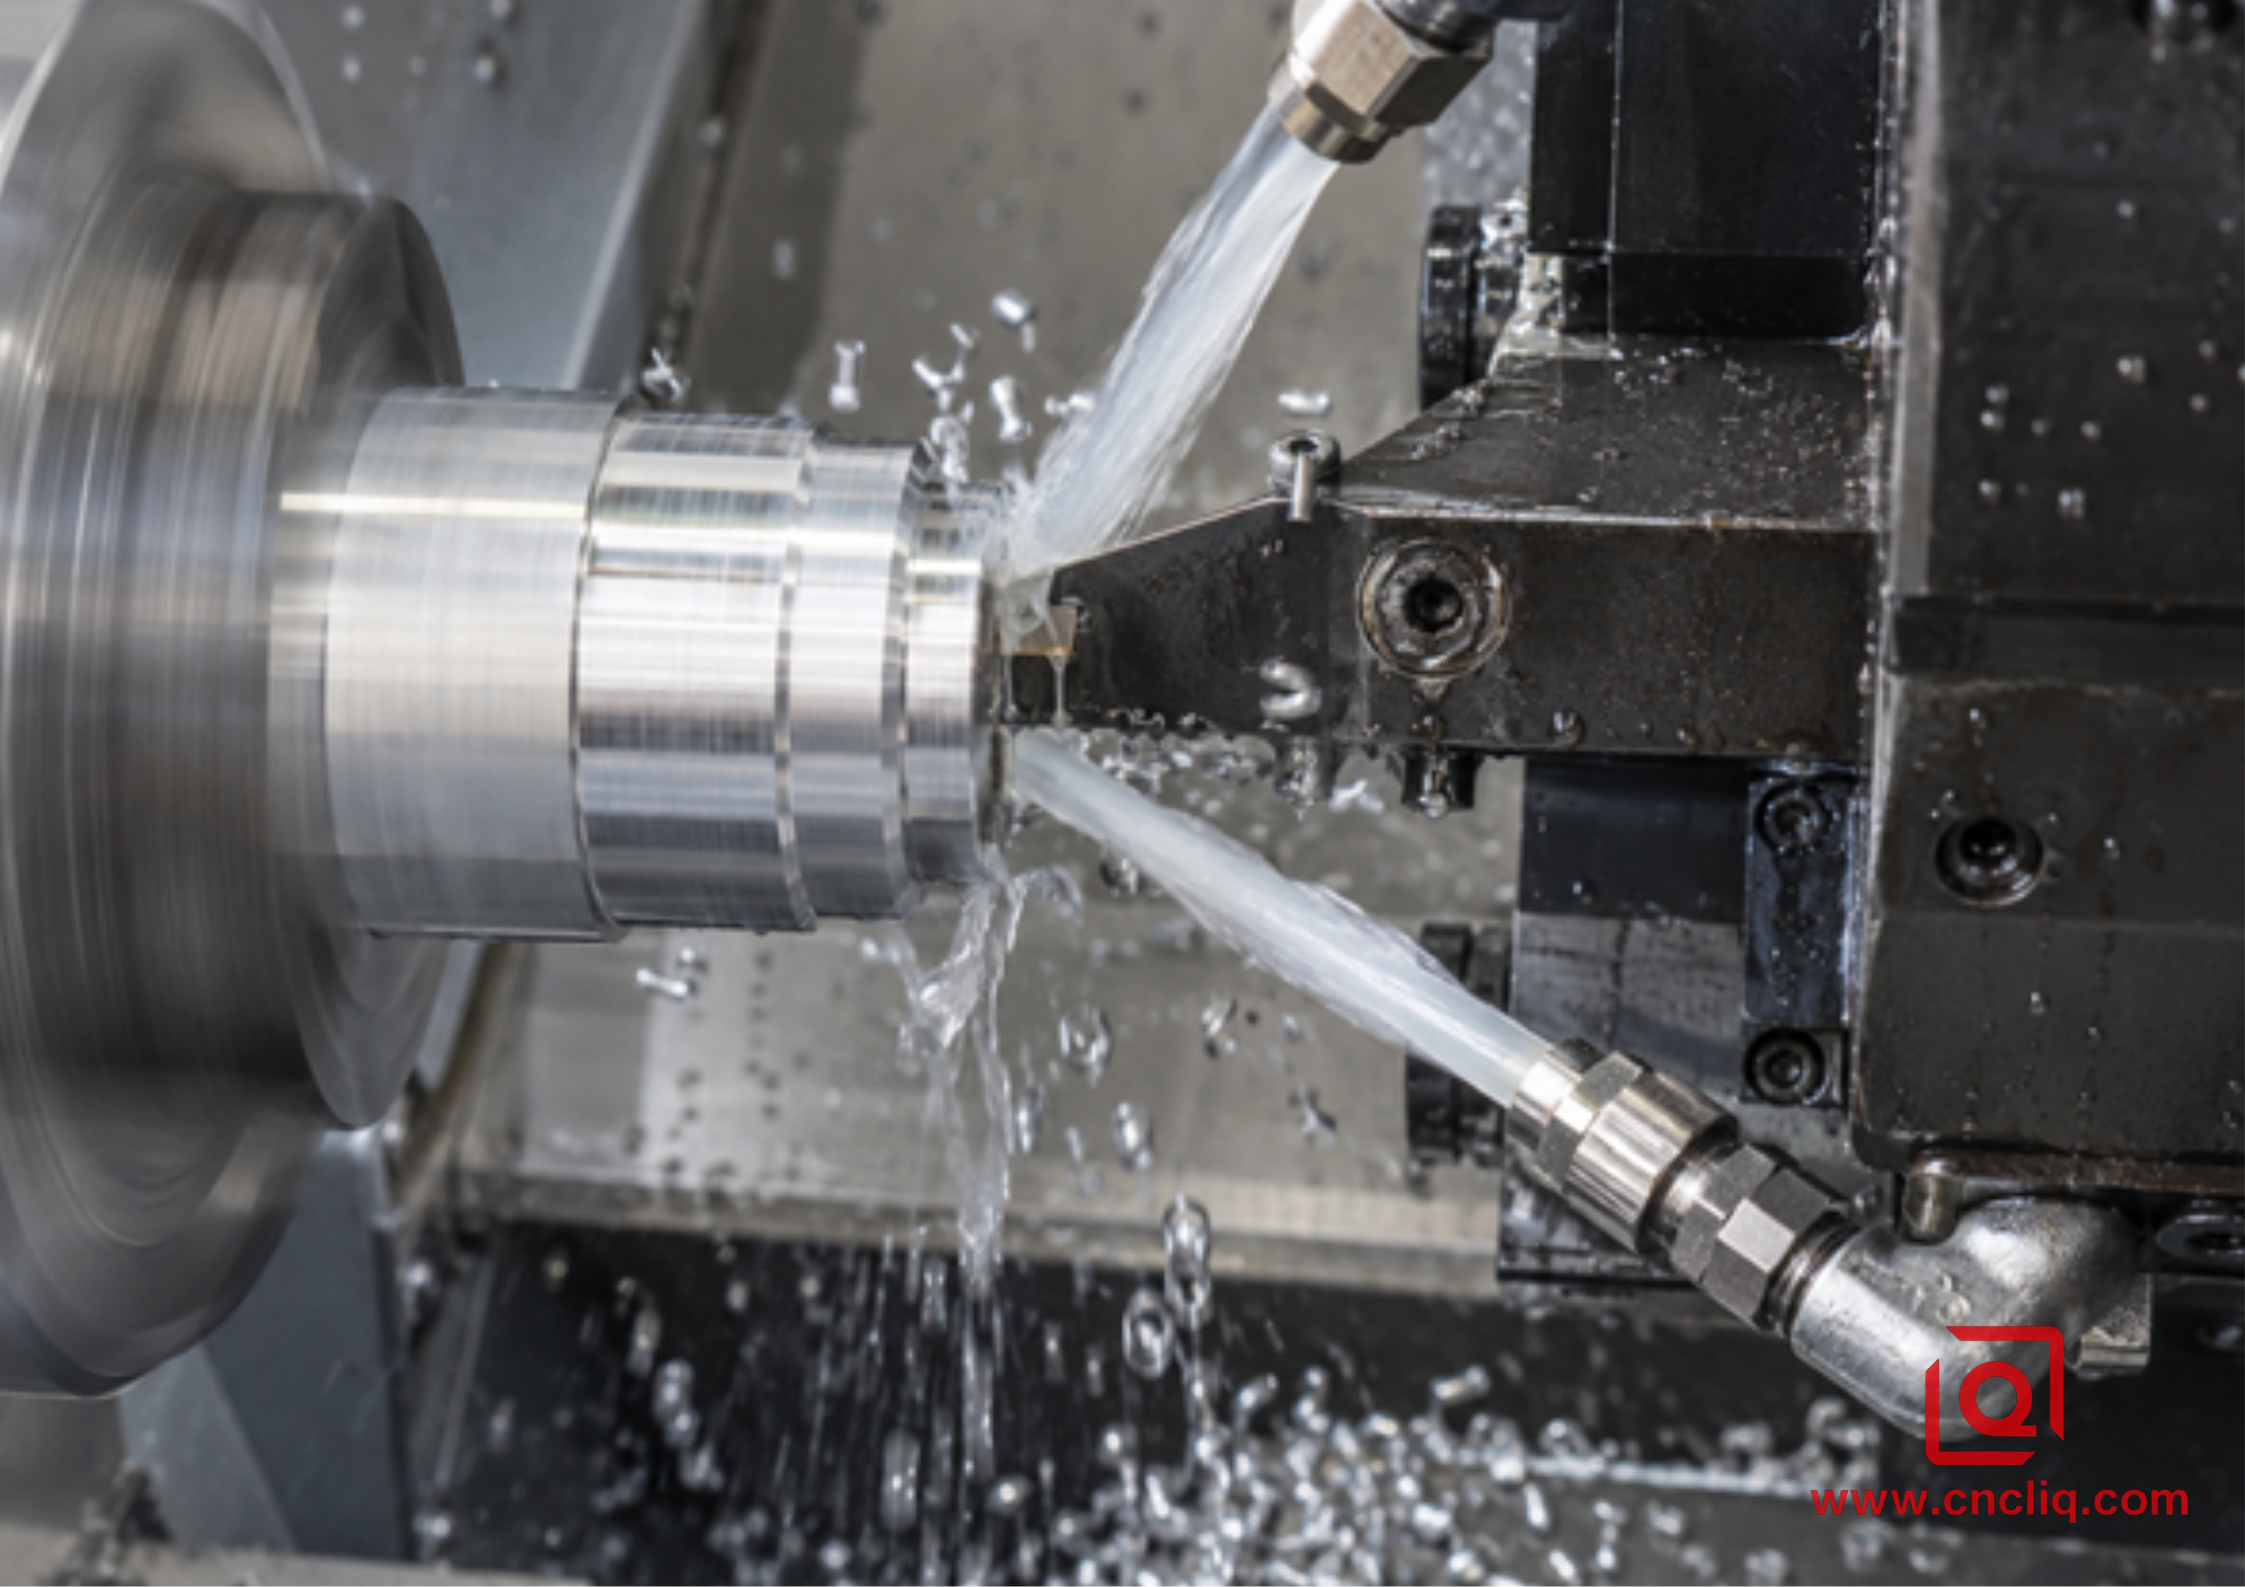
Eine gleichmäßige Kühlmittelzufuhr ober- und unterhalb des Schneidmessers erreicht die Schnittzone und trägt zur Abfuhr von duktilen Aluminiumspänen bei.
Fehlerbehebung beim Nuten und Trennen von Aluminium
Symptom | Wahrscheinlicher Mechanismus | Erste Überprüfungen | Korrekturrichtung |
hohes Geplapper | Lange Projektion, schwache Unterstützung, nicht rechtwinklige Schaufel, Geschwindigkeit regt das System an | Ausladung, Spannfutterabstand, Haltersitz, Spitzenhöhe | Vor der Parameteränderung verkürzen und versteifen; anschließend innerhalb der Werkzeugdaten anpassen. |
Aluminium an die Kante geschweißt | Reibung, mangelhafte Schmierung, beschädigte Kante, geringe effektive Geschwindigkeit in der Nähe der Mitte | Vorschubmodus, Drehzahlbegrenzung, Kühlmittelausrichtung, Einsatzgeometrie | Einen echten Chip wiederherstellen, einen beschädigten Einsatz ersetzen, die Kantenschmierung verbessern |
Chipmarmelade oder Vogelnest | Span zu breit oder zu lang für die Nut; mangelhafte Abfuhr | Spanformer, Vorschub, Legierung, Tiefe, Kühlmittelrichtung | Verwenden Sie zugelassene Futterführung und Geometrie; verbessern Sie die Futterabgabe; kontrolliertes Picken nur, wenn empfohlen |
Die Nut sollte am Mund breiter sein. | Klingenablenkung oder seitliches Reiben | Rechtwinkligkeit, Überstand, Werkzeugsitz, Spanverkeilt | Korrekte Ausrichtung und Stabilität gewährleisten; beim Verbreiten ein beidseitiges Einsinken vermeiden. |
Pip oder konkaves abgeschnittenes Gesicht | Mittenhöhenfehler, Durchbiegung, Überlastung des Endkerns | Kantenhöhe, Klingenwinkel, Aufnahmemethode | Werkzeug zurücksetzen und die Kernstrategie des Lieferanten anwenden |
Grat an einer Wand | Seitliche Neigung, abgenutzte Ecke, axialer Zug | Einfügebedingung, Ausrichtung, Pfadrichtung | Kante ersetzen, Winkelwerkzeug verwenden, letzten Wanddurchgang überarbeiten |
Zufällige Kratzer | Zwischen Wand und Sägeblatt eingeklemmte Späne. | Chipaustrittsweg, Kühlmittel, Rückzugssequenz | Spülen Sie die Späne weg und vermeiden Sie, dass sie beim Zurückziehen mitgezogen werden. |
Ändern Sie nicht vier Variablen gleichzeitig. Falls ein Prüfling rattert, stellen Sie zunächst die bekannten mechanischen Bedingungen wieder her, ändern Sie dann einen Parameter innerhalb des zulässigen Bereichs und dokumentieren Sie das Ergebnis. Ein Produktionsprozess sollte nachvollziehbar sein: Werkzeugstandzeit pro Werkstück oder Bearbeitungszeit, Ausschussgrund, Ausfallursache des Schneideinsatzes, Kühlmittelprüfung, Maßtrend und etwaige Korrektureingriffe. Diese Dokumentation ist wertvoller als ein einzelnes „perfektes“ erstes Werkstück.
Anonymes Verbundgehäuse: 6082-T6 Fluid-Control-Spulen
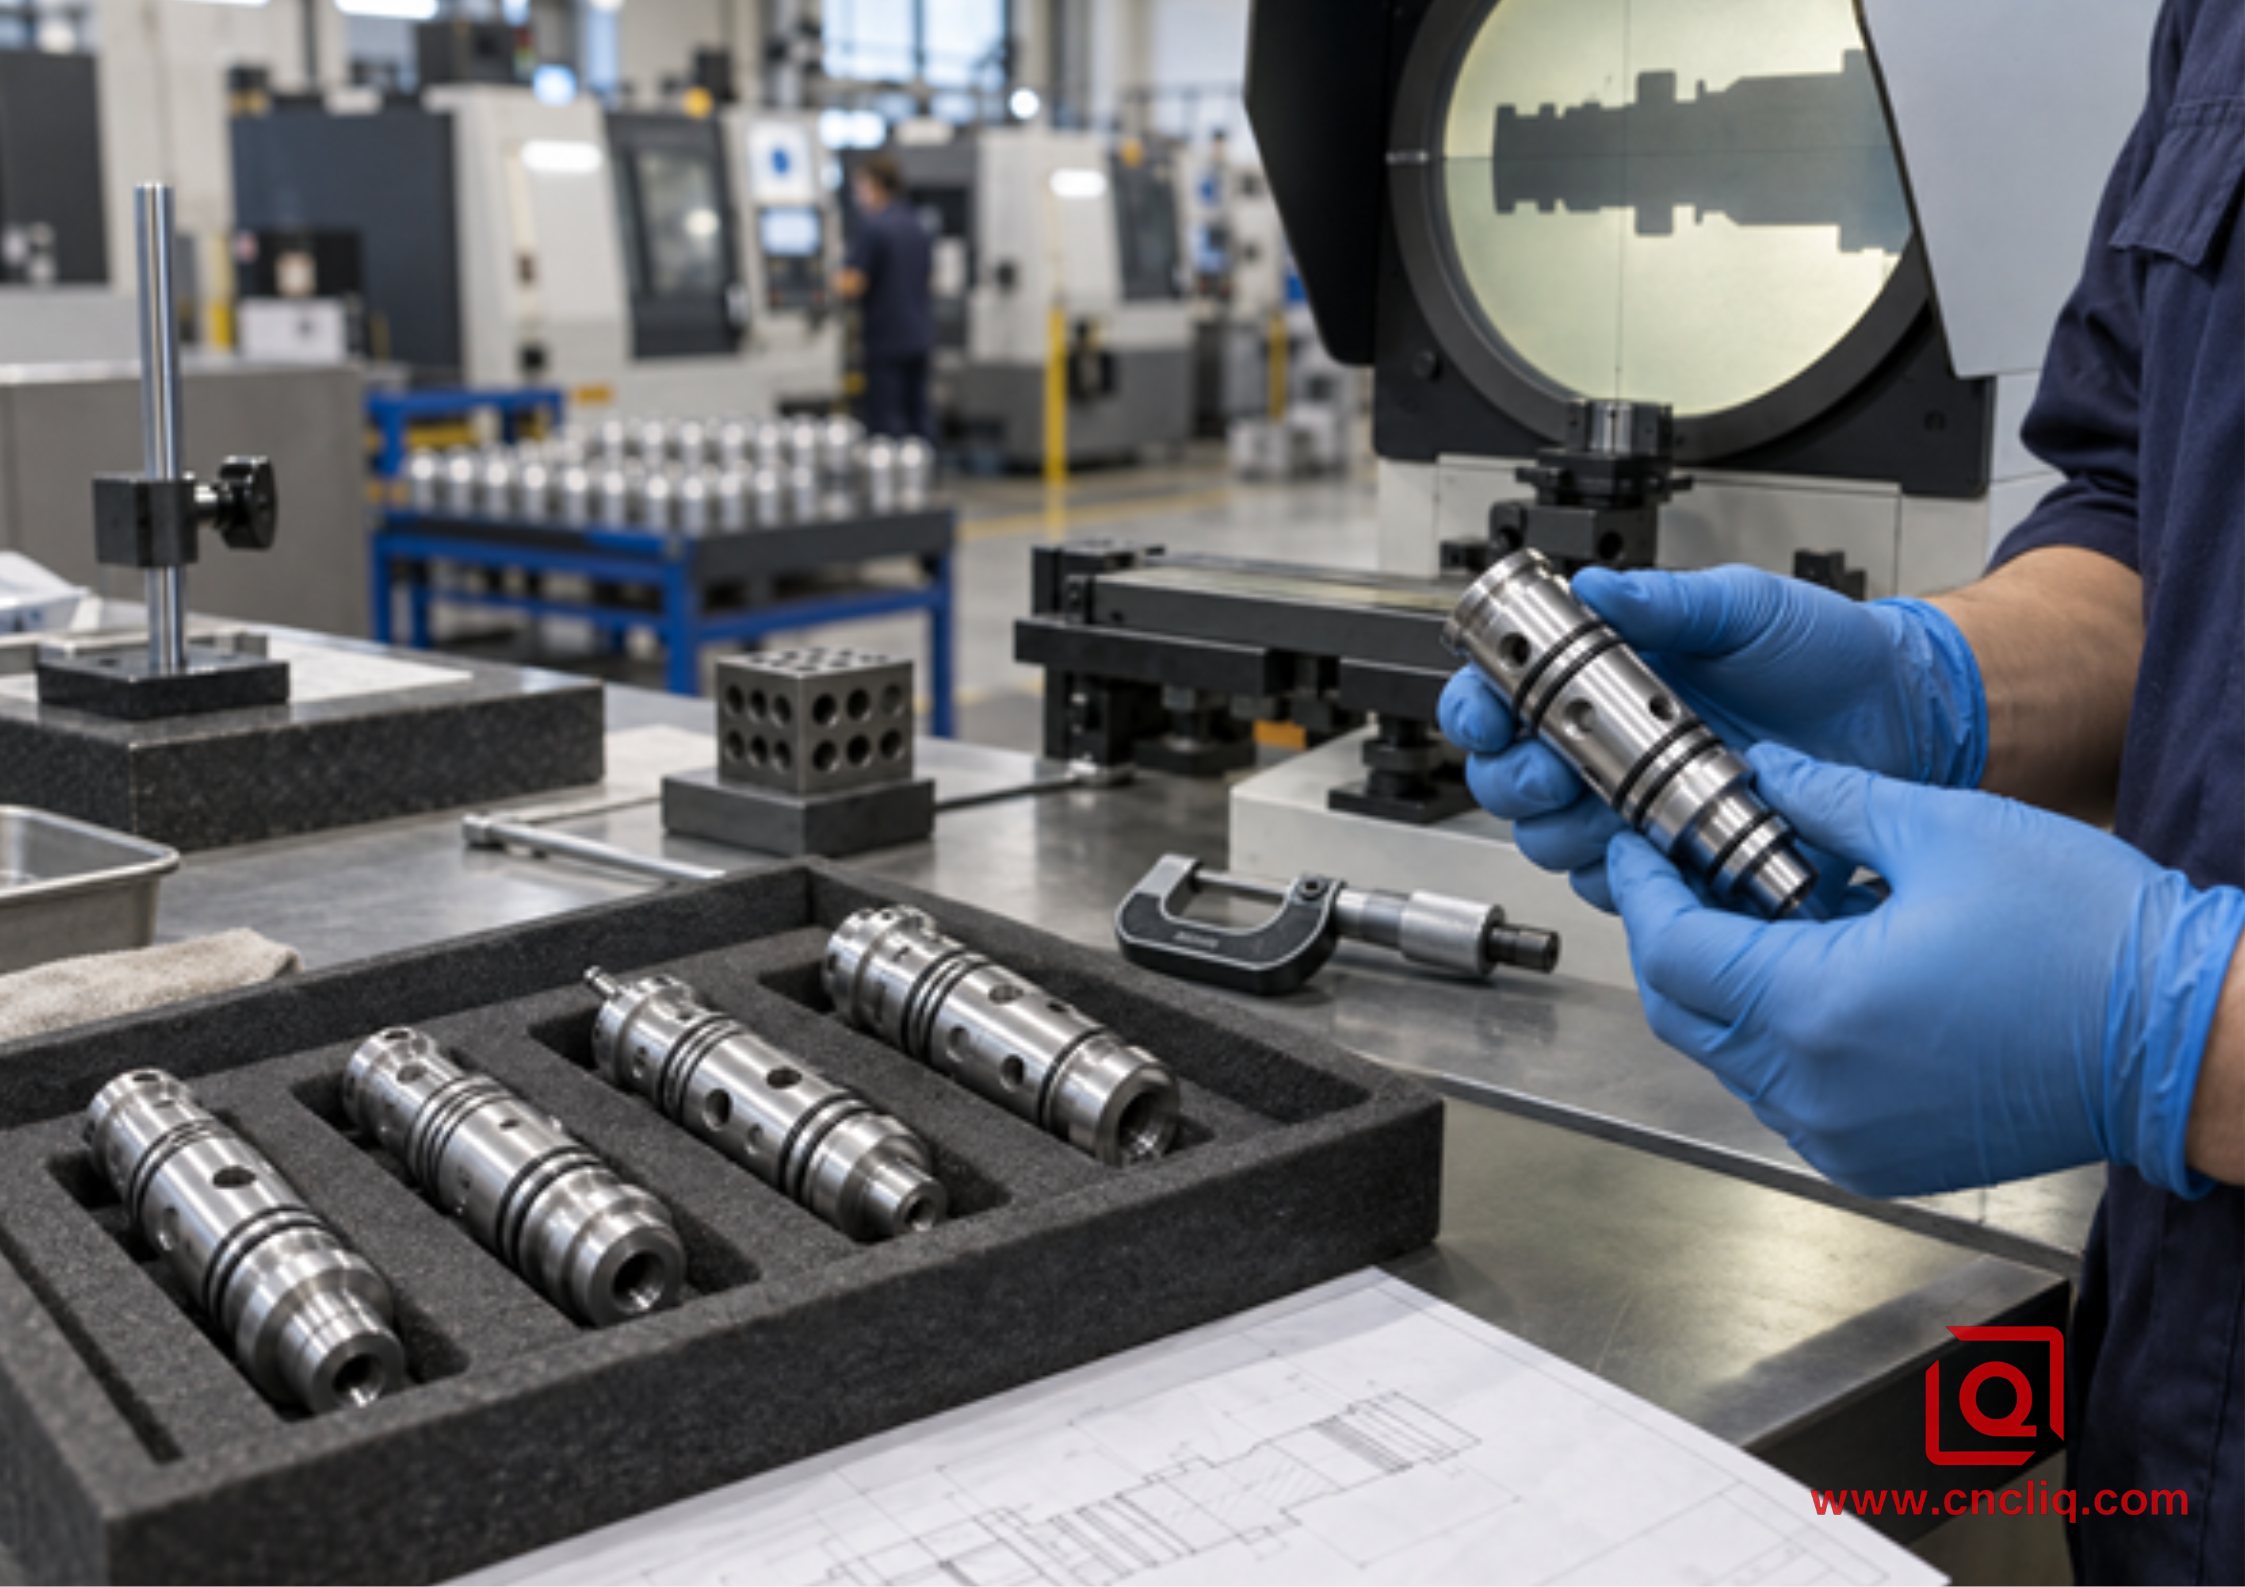
Eine anonymisierte repräsentative Teilefamilie: gedrehte Aluminiumspulen mit mehreren Dichtungsnuten, Querlöchern und kontrollierter Inspektion.
Ein anonymer Käufer von Verbundwerkstoffen benötigte eine Familie kompakter 6082-T6-Fluidsteuerungsspulen für industrielle Automatisierungsanlagen. Die Geometrie entsprach den von Liqin veröffentlichten Möglichkeiten zur kundenspezifischen Aluminiumbearbeitung : ein gedrehter Körper, mehrere O-Ring-Nuten, quergebohrte Anschlüsse, eine zentrale Bohrung und eine separate Rückseite, die nachbearbeitet werden sollte.
Im ersten Versuch wurde ein universeller 3-mm-Abstecheinsatz für die Dichtungsnuten und die abschließende Trennung verwendet. Die Nuten wiesen im Bereich der Öffnung akzeptable Maße auf, jedoch zeigten sich mit zunehmender Tiefe Spuren an einer Wand. Ein langer, bandförmiger Span kletterte wiederholt über das Schneidmesser. Unmittelbar nach dem Abtrennen hinterließ der abgetrennte Rohling gelegentlich einen dicken Ausriss, was manuelle Nachbearbeitung erforderte und zu ungleichmäßigen Rückflächenzugaben führte.
Das Bearbeitungsteam trennte die Arbeitsgänge. Ein schmalerer, polierter Nuteneinsatz mit positivem Spanwinkel erzeugte die Dichtungselemente mit kurzem Vorsprung. Die Nutbreite wurde durch eine kontrollierte Eintauch- und Wandbearbeitungssequenz anstatt durch vollständiges Eintauchen beider Ecken des Einsatzes erzielt. Eine spezielle, verstärkte Trennscheibe übernahm die Trennung. Der interne Kühlmittelkanal des Halters war auf die Spanfläche ausgerichtet, während die Gegenspindel das Werkstück fixierte, bevor der endgültige Kern geschnitten wurde. Werkzeuggeometrie, Vorschubbereich und Kernreduktion entsprachen den Vorgaben des ausgewählten Lieferanten.
Die Erstteilprüfung umfasste Nutbreite, Bodendurchmesser, axiale Position, Eckbeschaffenheit und Gratbildung. Ein Profilprojektor prüfte die Nutform; Mikrometer und ein Koordinatenmessgerät (KMG) überprüften die zugänglichen Durchmesser und die Lage der Anschlüsse. Die Oberflächenbeschaffenheit wurde nur für die funktionalen Dichtungsbereiche spezifiziert.
Die wichtigste Erkenntnis war nicht die drastische Geschwindigkeitssteigerung. Die Zuverlässigkeit ergab sich vielmehr aus der präzisen Abstimmung von Werkzeugen: eines für die Dichtungsnuten und eines für die Trennung, der Verkürzung des Schneidmessers, der Spankontrolle und der Festlegung der Bearbeitungsfläche der Gegenspindel. Käufer können diese Logik auch bei der Beschaffung kundenspezifischer Hydraulikverteiler oder Ventilkomponenten anwenden: Senden Sie die vollständige Funktionszeichnung und den Montagekontext, nicht nur eine isolierte STEP-Datei mit der Angabe „Anpassen an Modell“.
Details für Design und Angebotsanfrage, die kostspielige Annahmen verhindern
Ein Lieferant kann die Nutleistung nicht anhand eines gerenderten Bildes angeben. Senden Sie das native 3D-Modell und eine kontrollierte 2D-Zeichnung. Geben Sie Legierung, Härtegrad und Rohlingsform an; Prototypenmenge und Jahresbedarf; kritische Bezugspunkte; Nutbreite, Durchmesser, Eckradien und Oberflächenbeschaffenheit (nur falls funktional); Erwartungen an Gratbildung und Kantenbruch; Anodisierung oder andere Oberflächenbehandlung; Prüfdokumente; Verpackung; und Liefertermin. Geben Sie beim Trennschnitt an, ob die abgetrennte Fläche endgültig ist, später plangefräst oder auf eine Gegenspindel übertragen wird.
Wenn das Bauteil konzentrische Bohrungen, O-Ring-Nuten, Querbohrungen, Flächen und Rückseitenmerkmale kombiniert, bitten Sie den Lieferanten, den vorgeschlagenen Bearbeitungsprozess darzulegen. Liqins Leitfaden zum Vergleich von CNC-Drehen und Dreh-Fräsen für konzentrische Aluminiumgehäuse erläutert, wie Bezugspunktkontinuität und Prozesskonsolidierung mehr als nur die Zykluszeit beeinflussen. Das günstigste Angebot kann sich als teuer erweisen, wenn eine ungeplante zweite Aufspannung zusätzliche Rundlaufkorrekturen, Entgraten, Prüfungen oder Handhabungsschritte erfordert.
Planen Sie eine kundenspezifische Aluminiumwelle, Spule, Hülse, ein Fitting oder ein Gehäuse? Senden Sie uns Ihre STEP-Datei, 2D-Zeichnung, Legierung und Härtegrad, Mengen, kritische Nuten, Oberflächenbeschaffenheit und Liefertermin. Liqin prüft vor der Angebotserstellung Werkzeugzugänglichkeit, Prozessablauf, Bezugspunktkontrolle, Prüfanforderungen und Herstellbarkeit. Fordern Sie eine DFM-Analyse und ein wettbewerbsfähiges Angebot an.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Welche Anfangsgeschwindigkeit und welcher Vorschub sind für das Abstechen von 6061-Aluminium geeignet?
Es gibt keine allgemeingültige Einstellung, da Schneidplattenbreite, Sorte, Spanformer, Schnitttiefe, Kühlmittel, Maschinensteifigkeit und Stangendurchmesser das Ergebnis beeinflussen. Verwenden Sie die exakten Aluminiumdaten des Schneidplattenherstellers. Zur Orientierung: Eine veröffentlichte ThinBIT-Hartmetallfamilie gibt für Aluminium der Sorten 2021–6061 etwa 305 m/min und 0,051 mm/U an. Berechnen Sie die Drehzahl anhand des aktuellen Durchmessers, legen Sie einen sicheren Maximalwert fest, prüfen Sie den Schnitt unter Aufsicht und passen Sie jeweils nur eine Variable an.
2. Sollte ich beim Trennen von Aluminium eine konstante Oberflächengeschwindigkeit verwenden?
CSS ist nützlich, da der Schnittdurchmesser während des Eintauchvorgangs abnimmt. Allerdings muss die Drehzahl stets auf einen sicheren Wert begrenzt werden, abhängig von Spindel, Werkstückspannung, Stangenbalance, Spannfutter, Werkzeug und Werkstückaufnahmemethode. Wird dieser Wert erreicht, sinkt die Schnittgeschwindigkeit zur Mitte hin. Dies ist dem Überschreiten der sicheren Drehzahlgrenze vorzuziehen. Halten Sie den Vorschub in mm/U ein und verwenden Sie die für das gewählte System empfohlene Schneidkanten-, Spanformer-, Kühlmittel- und Kernbohrmethode.
3. Warum verschweißt sich Aluminium selbst bei Verwendung von Kühlmittel mit dem Trenneinsatz?
Das Fluid trifft möglicherweise auf den Halter statt auf die Schneide, oder der Einsatz schleift aufgrund zu geringen Vorschubs, verschlissener Schneide, gesunkener Schnittgeschwindigkeit oder einer ungeeigneten Geometrie für Nichteisenmetalle. Prüfen Sie die Spitzenhöhe, Rechtwinkligkeit, den Überstand, die Vorschubart, die Drehzahlbegrenzung, die Spanform und die Düsenausrichtung. Sobald sich Aluminium an der Schneide abgelagert hat, ersetzen oder warten Sie den Einsatz nach Behebung der Ursache, sofern zulässig; andernfalls wird häufig die Nutwand beschädigt.
4. Ist das Einzelpflücken besser als die kontinuierliche Zuführung?
Nicht automatisch. Gezieltes Einstechen kann helfen, wenn sich ein duktiler Span nicht ablöst, aber wiederholtes Aus- und Einstechen kann die Wände beschädigen, die Schneide beeinträchtigen und einen losen Span einschließen. Verwenden Sie daher zunächst den richtigen Spanformer, den zugelassenen Vorschub, eine kurze, stabile Aufspannung und ein effektives Kühlmittel. Wenn der Werkzeugmacher das Einstechen für die jeweilige Tiefe und Legierung empfiehlt, befolgen Sie diese spezifische Vorgehensweise und prüfen Sie, ob dadurch handliche Späne entstehen und nicht etwa ein großes Spangewirr.
5. Welche Informationen benötigt Liqin, um ein Angebot für gerillte Aluminiumteile zu erstellen?
Bitte stellen Sie ein STEP-Modell und eine kontrollierte 2D-Zeichnung, die vollständige Legierung und den Härtegrad, die Stückzahl, kritische Bezugspunkte und Toleranzen, die Nutbreite und den Grunddurchmesser, Eckradien, Oberflächenbeschaffenheiten, Gratgrenzen, die Planumszugabe, Anodisierung oder Beschichtung, Prüfprotokolle und das Lieferziel bereit. Kennzeichnen Sie außerdem Querbohrungen, dünne Wände, Aufnahmeflächen der Gegenspindel, kosmetische Bereiche sowie alle vorherigen Probleme mit Ausbrüchen, Rattern, Leckagen oder Werkzeugstandzeiten. Dies ermöglicht dem Verfahrenstechniker, die Bearbeitungsroute zu kalkulieren, anstatt anhand der Geometrie zu raten.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Zuverlässiges Einstechen und Abstechen von Aluminium beginnt mit einem kurzen, quadratischen, zentrierten Schneidmesser und einer scharfen Nichteisen-Wendeschneidplatte. Dabei kommen die werkzeugspezifische Schnittgeschwindigkeit, der tatsächliche Vorschub pro Umdrehung, ein sicherer CSS-Wert, eine kontrollierte Endtrennung und Kühlmittel, das die Schneide erreicht, zum Einsatz. Späne, Geräusche, Belastung, Werkzeugzustand und gemessene Merkmale sind dabei zu berücksichtigen. Für B2B-Kunden definieren Sie die funktionale Einstichbearbeitung, die Fräsung der Trennfläche, den Materialzustand, die Oberflächenbearbeitung und den Prüfplan, damit das Angebot einen reproduzierbaren Fertigungsprozess und nicht nur einen erfolgversprechenden ersten Schnitt widerspiegelt.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst : service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
