 Deutsch




Zunächst ein Detail zur Benennung. Suchfelder und ältere Titelblöcke bevorzugen immer noch MIL-A-8625. Die aktuelle maßgebliche Überschrift lautet MIL-PRF-8625F, Änderung 2, und trägt das Datum 23. November 2020. Fügen Sie die Revision in ein neues Bestelldokument ein oder geben Sie an, dass die neueste anwendbare Revision maßgeblich ist. Liqins MIL-A-8625-Spezifikationsleitfaden deckt alle sechs Typen und beide Klassen ab. Hier bleiben wir bei Typ III und den Oberflächen, die für den praktischen Einsatz vorgesehen sind.
1. Der Veränderungsprozess im Tank
Die Bohrungslehre verriet die Geschichte, noch bevor jemand den Prozessbericht öffnete: Ein Stück weit hinein, ein kurzes Zögern, dann nicht weiter. Auf der gegenüberliegenden Seite der Werkbank hätte das anthrazitgraue Gehäuse kaum besser aussehen können. Seine Vorlackierungsplatte zeigte ausreichend Freiraum. Die Hartlackierung war nicht „schiefgegangen“. Niemand hatte Platz dafür reserviert.
Im Tank wandelt elektrischer Strom das freiliegende Metall selbst in Oxid um. Die neue Schicht entsteht aus dem Bauteil – ganz anders als Lack aus einer Spritzpistole. Ein Teil befindet sich auf ehemaligem Metall, ein anderer außerhalb der alten Grenze. Zieht man eine feine Linie durch diese Grenze, werden die Gründe für Haftungs- und Maßabweichungen sichtbar.
In der Werkstatt ist „halb rein, halb raus“ eine praktische Faustregel. Ich schreibe sie beim frühen Kalibrieren auf und wische sie vor der Freigabe wieder weg. Auf einem flachen 6061-Rohling mag das noch funktionieren; kommen jedoch Sacklöcher, kupferreiches Material oder Schulter-an-Schulter-Verzahnungen hinzu, verliert die Regel ihre Gültigkeit. Beim Ätzen ist bereits Metall abgetragen, wenn sich Oxid bildet, und komplexe Konturen lassen sich mathematisch nicht exakt aufteilen. Die ersten Proben liefern den Beweis, den eine Tabellenkalkulation nicht erbringen kann.
Lässt man die Dicke leer, liefert die Spezifikation einen nominalen Wert vom Typ III: 0,002 Zoll oder etwa 50,8 Mikrometer. Ein nützlicher Standardwert, aber kein adäquater Ersatz für eine Entscheidung. Wo soll die Sonde ansetzen? Darf eine Kante dünner sein? Muss die Spulenbohrung die Beschichtung behalten? Welches Loch wird verschlossen? Eine nützliche Zeichnung liefert Antworten, solange das Teil noch kostengünstig ist.
Farbe erzeugt ihren eigenen Nebel. In der Spalte „Klasse“ bedeutet 1, dass das Farbbad ausgelassen wurde, und 2, dass Farbstoff hinzugefügt wurde; keine der beiden Zahlen ist ein Garant für Härte. Schwarz beschreibt das Aussehen. Die natürliche Hartbeschichtung variiert je nach Legierung und Dicke zwischen Grau, Bronze, Olivgrün und Anthrazit. Bei einer internen Führung mag das niemanden stören. Setzt man sechs Gehäuse nebeneinander auf ein Instrument, ist es plötzlich für jeden wichtig.
Die Richtlinie des Aluminum Anodizers Council für Hartbeschichtung empfiehlt, sich vor der Produktion auf Passform, Gewindeöffnungen, Legierung und Anwendung zu einigen. Dieser Rat klingt bescheiden. Es verhindert teure Überraschungen.
2. Eine Kurzübersicht für Käufer
Die folgende Tabelle dient als Gesprächsanlass und ersetzt weder die Zeichnung noch den unterzeichneten Qualitätsplan.
|
Frage zur Überprüfung |
Lösungsvorschlag |
Details, die nicht unklar bleiben dürfen |
|
Warum Typ III? |
Wiederholtes Reiben, Abrieb oder eine isolierende Funktionsfläche |
Tatsächliche Ausfallart |
|
Wie dick? |
Oft wird über eine Dicke von 25 bis 75 Mikrometern diskutiert; 50,8 Mikrometer ist der nicht spezifizierte Nennwert |
Erforderlicher Bereich und Messfläche |
|
Wie hart? |
Legierung, Härte, Film und Prüfverfahren |
Methode, Belastung, Probe, Position |
|
Versiegelt? |
Unversiegelte Oberflächen begünstigen oft Abrieb; Die Abdichtung kann Korrosion oder Farbstoffansammlungen begünstigen. |
Genaue Lieferbedingungen |
|
Was bewegt sich? |
Bohrungs-, Wellen-, Nut-, Gewinde- und Dichtungsmaße können sich ändern. |
Maße gelten nach der Beschichtung. |
|
Was bleibt unbeschichtet? |
Erdungspads, ausgewählte Anschlüsse, Gewinde oder Rack-Kontakte |
Maskenzeichnung |
|
Welche Farbe? |
Natürliche Grau- bis Olivtöne oder gefärbtes Schwarz |
Physikalische Muster, falls kosmetisch |
|
Wie wird es angenommen? |
Dicke plus Test entsprechend dem tatsächlichen Risiko |
Numerischer Grenzwert und Bericht |
Der Leitfaden für die Anodisierung von Typ II und Typ III von Liqin ist hilfreich, solange die Wahl noch offen ist. Schwefelsäurechemie mag ein dekoratives Gehäuse und eine hochbelastbare Bohrung in dieselbe Kategorie einordnen, doch ihre Nutzungsdauer hat wenig gemeinsam.
3. Härte- und Verschleißteil-Unternehmen
Ein Härtezertifikat vermittelt einen trügerischen Eindruck von Klarheit: Wert, Einheit, Unterschrift, fertig. Sobald das Teil in Bewegung gesetzt wird, ist es vorbei mit der Klarheit. Das Gegenstück ist leicht verzogen; Wärme kommt hinzu; Schmiermittel erreicht ein Ende des Hubs besser als das andere; Staub dringt in die beim Design übersehene Öffnung ein.
Unter einem Eindringkörper reagiert eine kleine Fläche auf eine genau definierte Last. Setzt man diese Fläche in Bewegung, ändert sich die Situation. Das Material kann poliert werden, reißen, sich übertragen oder sich vollständig ablösen. Die Oxidschicht ist dünn, und das darunter liegende Aluminium bleibt Teil des Prüfstücks – ein Detail, das verloren geht, wenn jemand den Messwert leichtfertig in einen Rockwell-Wert für massiven Stahl umrechnet.
Nehmen wir zwei akzeptable Prüfberichte. Eines weist eine größere Dicke auf, das andere eine rauere Oberfläche und eine Dichtung. Sein Stahlgegenstück verbirgt zudem einen Grat. Führt man Papierstaub in dieses Paar ein, verwandelt es sich in eine Art Schleifmaschine. Der Komfort, den die Härteprüfung einst bot, ist nun dahin.
Diese Unterscheidung ist der Grund für die Warnung des Aluminum Anodizers Council, die Härteprüfung nicht als Verschleißnachweis zu verwenden. Jedes Ergebnis sollte einer einzigen Aufgabe dienen: Das Dickenmessgerät erfasst den Schichtaufbau; die Härteprüfung erfordert Methode, Belastung, Probe und Messort; die Abriebprüfung erfordert das spezifizierte Verfahren oder, bei abweichenden Einsatzbedingungen, einen anwendungsbezogenen Versuch.
Ältere Vorschriften des Typs III beschreiben eine Rotationsvorrichtung mit kontrollierten Rädern, Belastung, Drehzahl und Zykluszahl, gefolgt von einer Massenverlustberechnung. Der aktuelle ASTM-Katalog zieht seine eigenen Grenzen – D4060 für organische Beschichtungen, B1023 für harteloxierte Beschichtungen. Das maßgebliche Beschaffungsdokument legt fest, welche Ausgabe und welches Verfahren anzuwenden sind. Eine stillgelegte Maschine im Labor hat dieses Mitspracherecht nicht.
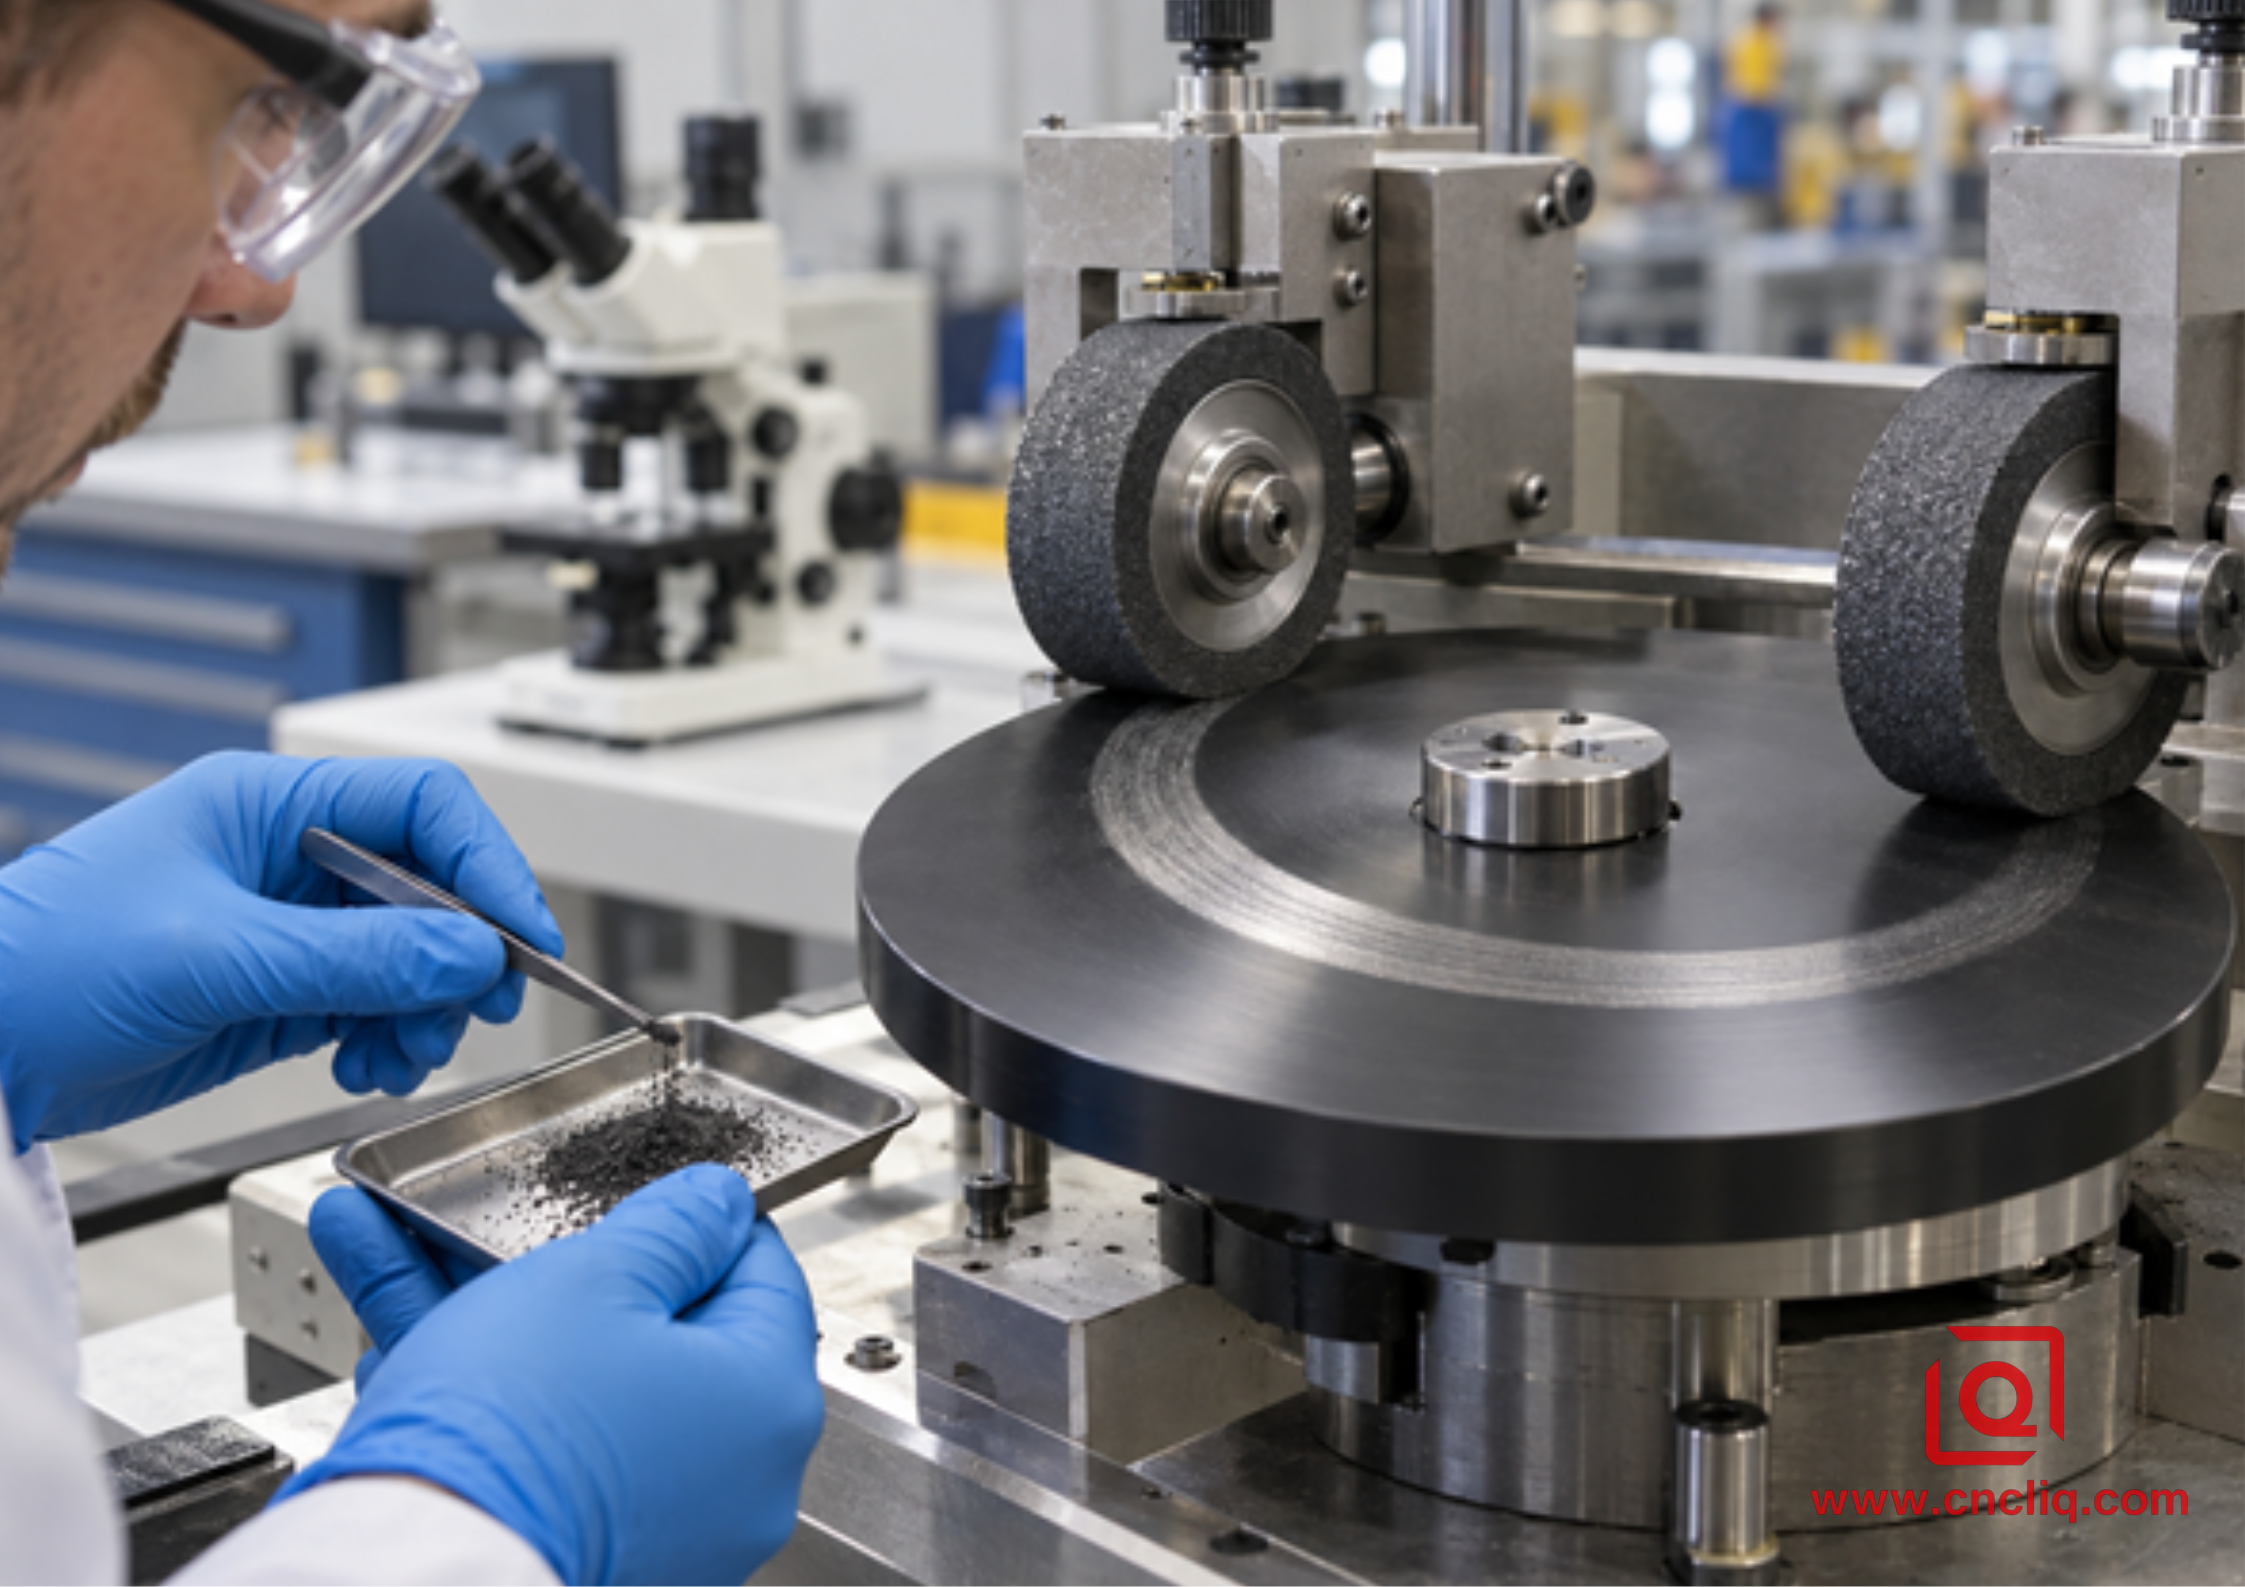
Rotationsabriebprüfung einer Probe aus dunkel hartbeschichtetem Aluminium
4. Beginnen Sie mit dem Paar, nicht mit der Beschichtung
“Verschleißfest” ist lediglich das Etikett auf einem leeren Ordner.Füllen Sie es mit dem Kontakt: polierter Stift oder Polymerschuh, gerade laufende Rolle oder eine, die auf der Kante liegt. Fügen Sie dann die Bewegung hinzu – langer Schlitten, vier Millimeter langer Shuttle, monatelanges, kaum sichtbares Zittern, gelegentliches Klopfen. Haftung, Abrieb, Reibkorrosion und Stöße hinterlassen nicht dieselbe Signatur, und Rollspannung kann die Konstruktion in eine andere Richtung lenken.
Geben Sie auf dem Prüfblatt die Werte für Druck, Hub, Geschwindigkeit, Stopps pro Stunde, Ausrichtung, Wärme und geplante Lebensdauer an. Fügen Sie Verschmutzungen und Schmiermittel daneben hinzu. Ein Laborschlitten kann leise laufen, während sein Serienmodell neben Papierstaub und Metallspänen leidet; Fett, das den Widerstand verringert, kann auch ein Nährboden für Schmutz werden.
Berücksichtigen Sie Wärmefluss und Kontinuität am Rand. Das Oxid verhält sich weder wie blankes Aluminium auf einem thermischen Pfad noch wie Metall auf einem elektrischen Pfad. Die Isolation verbessert die Leistung eines Gehäuses und beeinträchtigt unbemerkt die Erdungsfläche eines anderen.
Fragen, die Sie bei der CAD-Überprüfung stellen sollten
1.Färben Sie zunächst die tatsächliche Kontaktfläche im CAD-Modell ein.
2. Schreiben Sie daneben das Material, die Textur und die Kantenbedingung des Objekts.
3. Zeichnen Sie die Bewegung, anstatt sie einfach „dynamisch“ zu nennen.
4. Fügen Sie die Hüllkurve hinzu – Last, Geschwindigkeit, Strich, Hitze und Zeit.
5. Leeren Sie die Umgebung auf die Seite: Öl, Reinigungsmittel, Papierstaub, Splitter, Wasser.
6. Wählen Sie das Symptom aus, das den Testvorgang stoppt – Durchbruch, Ziehen, Wiedergabe, Verunreinigungen, Leckagen oder eine unschöne Spur.
7. Wenn ein flacher Coupon dieses Symptom nicht hervorruft, bauen Sie das Bauteil in die Prüfvorrichtung ein.
Sehen Sie sich Liqins kundenspezifischen, CNC-gefrästen Aluminiumverteiler an. Ein Block enthält mehrere Oberflächenbearbeitungen: Eine Hartbeschichtung eignet sich möglicherweise für die Spulenbohrung, während eine O-Ring-Fläche, ein enges Gewinde oder eine elektrische Kontaktfläche abgedeckt werden muss.
5. Beschichtungswachstum beeinflusst die Toleranzberechnung
Zurück an der Werkbank: Kombinieren Sie eine 20,000-mm-Bohrung mit einer 50-µm-Toleranz vom Typ III. Die anfängliche Halbausdrehung führt zu einem Wandzuwachs von ca. 25 µm und verringert die Öffnung um ca. 0,050 mm. Das Lager macht sich bemerkbar; ebenso eine Spule, deren Ölspiel verschwunden ist. Berücksichtigen Sie bei dieser Berechnung die Angabe „vielleicht“. Sie dient dazu, Gefahren vor der Werkzeugbearbeitung aufzuzeigen, nicht die Freigabe beschichteter Bauteile zu erzwingen. Der qualifizierte Oberflächenbearbeiter und ein repräsentatives Erstmuster liefern die Fertigungstoleranz. Der DFM-Leitfaden für Anodisierungstoleranzen von Liqin erläutert diesen Übergang. Vier Vorgehensweisen kommen in der Produktion immer wieder vor. 1.Bearbeiten Sie eine vereinbarte Toleranz, wenn die Funktionsfläche Oxid behalten muss. 2. Maskieren Sie das Merkmal, wenn blankes Aluminium akzeptabel und entsprechend geschützt ist. 3.Nach der Bearbeitung oder dem Läppen, wenn die Entfernung von Oxid beabsichtigt ist. 4.Überarbeiten Sie die Passung, wenn weder Toleranz noch Maskierung ein stabiles Fenster ergeben. Präzisionsbohrungen vor der Harteloxierung abkleben Gewinde verbergen dieselbe Falle. Gegenüberliegende Flanken beanspruchen schnell Spielraum. Ein Stopfen erhält die Passung, lässt aber das Aluminium blank; das anschließende Abschneiden des Gewindes spart Montageaufwand, birgt aber Oxidverlust. Wo ein Techniker die Verbindung wöchentlich öffnet, löst ein Einsatz das Problem oft sauberer. Die Zeichnung sollte angeben, welche Maße nach der Behandlung gelten. „Alle Maße vor der Oberflächenbehandlung“ mag für die Zeichnung praktisch sein, ist aber für die Montage nutzlos. Markieren Sie die entscheidenden Merkmale, kennzeichnen Sie die Maskengrenzen und vereinbaren Sie, wie diese nach dem Entfernen von Steckern und Rack-Hardware beurteilt werden. Versuchen Sie, 6061 neben einer kupferreichen Platte und einem siliziumreichen Gussteil zu verarbeiten und vergleichen Sie die Ergebnisse; sie unterscheiden sich deutlich. Ihre Legierungselemente beeinflussen Oxidwachstum, Farbton, Poren und reproduzierbare Dicke. Geschmiedetes Material der 6000er-Serie liefert in der Regel die besseren Ergebnisse, aber das Verhalten im Schmelzbad allein entscheidet nicht über das Material. Zuerst die Belastung, dann Hitze, Korrosion, Materialzufuhr und die Anforderungen beim Schneiden: Diese Faktoren bestimmen das Metall. Führen Sie nach der Auswahl einen Oberflächenversuch mit dieser Legierung, diesem Härtegrad, dieser Produktform und einer repräsentativen Charge durch. Ein sauberer, aus einem anderen Blatt ausgeschnittener Coupon mag beruhigend wirken, sagt aber kaum etwas über einen dicken Block oder ein poröses Gussteil aus. Die Form beeinflusst zusammen mit der chemischen Zusammensetzung die Oberflächenbeschaffenheit. Tiefe Vertiefungen tauschen die Lösung anders aus als offene Flächen. Sacklöcher behindern den Materialfluss. Ein überfülltes Gestell teilt den Strom ungleichmäßig. Messerkanten stützen eine dicke, spröde Oxidschicht schlecht und können absplittern, während die angrenzende breite Fläche makellos bleibt. Das Gestell hinterlässt eine weitere Spur. Der Strom benötigt irgendwo Metall-auf-Metall-Kontakt, und diese Stelle bleibt unbeschichtet. Wählen Sie diese Stelle vor der Bearbeitung des Gestells; so zu tun, als sei sie nicht vorhanden, überlässt die Entscheidung dem Oberflächenbearbeiter. Die Textur spielt eine ähnliche Rolle. Die Oberfläche folgt den Schnittspuren, anstatt in sie hineinzufließen, während Ätzung und neu gebildetes Oxid die Rauheit verändern können. Eine Dichtung, Führung oder optische Bohrung, die einen bestimmten Ra-Wert benötigt, sollte entsprechend gekennzeichnet sein und mit dem gewählten Instrument messbar sein. Beim Versiegeln schließen sich offene Poren; Korrosionsverhalten, Verfärbungen und Farbstoffretention verbessern sich dadurch oft. Es gibt jedoch auch eine Kehrseite: Das Abriebverhalten kann sich von dem eines unversiegelten Films unterscheiden. Typ III, der hauptsächlich für Verschleißschutz vorgesehen ist, erhält daher nicht automatisch ein abschließendes Tauchbad gemäß der geltenden Spezifikation. Eine trockene Führung in einem kontrollierten Gehäuse mag auf dem Whiteboard als „unversiegelt“ gekennzeichnet sein. Salz, Reinigungsmittel, Fingerabdrücke oder schwarzer Farbstoff können das Ergebnis jedoch verändern. Der jeweils beste Weg muss getestet werden. Ein unversiegelter, natürlicher Coupon kann nicht gefärbte, versiegelte Produktionsteile imitieren. Reibungsarme Nachbehandlungen verleiten zu ähnlichen Abkürzungen. „Imprägniert“ liefert keine Informationen zu Reibungskoeffizient, Gegenlauffläche, Temperatur oder Lebensdauer. Berücksichtigen Sie diese Bedingungen wieder in den Anforderungen. Ein vielversprechender erster Hub sagt wenig über Abrieb oder Reibung nach dem zehntausendsten Hub aus. Käufer, denen das Aussehen wichtig ist, sollten Liqins Leitfaden zum Vergleich von klarer und schwarzer Anodisierung lesen. Wenn Farbkonsistenz wichtiger ist als starker Verschleiß, bietet Typ II möglicherweise die vernünftigere Lösung. Für Typ III zu bezahlen und dann gegen dessen natürliche Farbstreuung anzukämpfen, ist ein teurer Weg, das falsche Problem zu lösen. Manchmal endet die beste Bewertung mit weniger oder gar keinem Hartlack. Das ist kein Rückschritt. Es bedeutet, dass die Oberfläche optimal auf den Anwendungsfall abgestimmt wurde. 1.Eine ermüdungskritische Biegung erfordert Analyse und Bauteilprüfung. Spröde Oxide können Mikrorisse enthalten, und stark beanspruchte Bereiche lassen sich möglicherweise besser abdecken oder anderweitig behandeln. 2. Eine scharfe Kante oder eine Stoßkante bietet nur unzureichende Unterstützung. Fügen Sie, wo es die Funktion zulässt, einen Radius hinzu; qualifizieren Sie die tatsächliche beschichtete Kante. 3. Eine extrem enge Passung kann mehr erfordern, als das Beschichtungswachstum wiederholen kann. Nachweise aus dem ersten Teil, selektives Abdecken oder gezielte Nachbearbeitung können erforderlich sein. 4. Eine Erdungsfläche muss leitfähig sein. Halten Sie sie frei, schützen Sie sie durch die vereinbarte Verlegung und prüfen Sie die Durchgängigkeit nach der Fertigstellung.
5. Bei Displayprodukten, die brillante, perfekt abgestimmte Farben erfordern, ist eine Oberflächenbehandlung vom Typ II oder eine andere möglicherweise besser geeignet.
6. Bei stark beanspruchten Laufbahnen kann eine gehärtete Lauffläche sinnvoll sein. Die Oxidschicht verändert die Kontaktfläche des Aluminiums, nicht das Trägermaterial. 7.Ein stark alkalischer Reiniger kann Aluminiumoxid angreifen. Stellen Sie das tatsächliche Reinigungsbad neben die Zeichnung – inklusive Chemie, Temperatur und Einwirkzeit. 8.Rotierendes Abschleifen auf einer sauberen, flachen Platte kann Schlamm, Reibkorrosion, Kantenbeschädigung oder verschmutztes Schmiermittel, die für den Ausfall im Feld verantwortlich sind, übersehen. Wenn die Folgen kostspielig sind, sollten diese Bedingungen im Versuch berücksichtigt werden. Hartbeschichtungs-Führungswagen neben einem Gehäuse mit abgedeckten Funktionsflächen Liqins Vergleich Pulverbeschichtung vs. Anodisierung ist hilfreich, wenn Stoßfestigkeit, Farbe oder eine dicke Schutzschicht mit Verschleißfestigkeit und metallischem Aussehen konkurrieren. Keine Oberflächenbehandlung ist in jeder Hinsicht optimal. Dies ist eine anonymisierte Zusammenstellung, die einen plausiblen Arbeitsablauf veranschaulicht. Es handelt sich nicht um einen offengelegten Kundendatensatz, und die Angaben stellen keine pauschale Zusage dar. Ein europäischer Abnehmer von Verpackungsmaschinen schickte ein Modell für einen kompakten Schlitten aus 6061-T6-Aluminium. Während des Zyklus eines Bestückungskopfes kreuzten zwei Edelstahlwalzen wiederholt die kurze Führungsbahn. Papierstaub war üblich; ein leichter Wassernebel war möglich. Die Zeichnung enthielt eine einzige Anweisung für das gesamte Bauteil: „schwarz hart eloxieren, verschleißfest.“ Diese Anweisung umfasste zwei Passbohrungen, vier M5-Gewinde, eine Sensormasse, sichtbare Wände und die Walzenführung. Jedes Bauteil hatte unterschiedliche Anforderungen. Die Führungsbahn musste abriebfest sein. Die Kontaktfläche musste leitfähig sein. Die Passbohrungen mussten nach der Behandlung positioniert und passgenau sein. Die Gewinde mussten wiederholtem Betrieb standhalten, ohne Oxidschichten abzuwerfen. Nur die Außenseite benötigte eine gleichmäßige schwarze Beschichtung. Während des DFM-Prozesses wurde die Beschichtung nicht flächig, sondern als Karte dargestellt. Die Laufbahn behielt Typ III. Dübelbohrungen und die Erdungsplatte wurden zu Abdeckzonen. Die Ein- und Austrittskanten der Walzenbahn erhielten kontrollierte Unterbrechungen. Die Dokumentation enthielt Angaben zu Klasse-2-Schwarz, einem Dickenbereich, dem Zustand der Abdichtung, der Zahnstangenkontaktfläche und den nach der Behandlung gemessenen Merkmalen. Die Bearbeitung hielt die Laufbahn und die Positionierungsbohrungen in einer Bezugsstruktur. Ein repräsentatives Erstmuster durchlief anschließend die vorgeschlagene Zahnstangenausrichtung und den gesamten Beschichtungsprozess. Die Prüfung umfasste die Rückverfolgbarkeit des Materials, die Abmessungen vor der Beschichtung, Bohrungslehren nach der Beschichtung, Wirbelstromdickenmessungen an erreichbaren Flächen, die Durchgängigkeit der freiliegenden Platte, Gewindelehren und einen Sichtvergleich mit dem freigegebenen Muster. Die abschließende Prüfung erfolgte mit der vorgesehenen Walze und dem vorgesehenen Schmierstoff in einem Kurzhubprüfstand. Ihr Zweck war nicht, die Verschleißfestigkeit der Oberfläche zu bestätigen. Es war präziser und nützlicher: Montage bestätigen, den Verlauf beobachten und entscheiden, ob der vereinbarte Versuch akzeptable Reibung, Abrieb und Maßänderungen ergab. Das sind die Informationen, die ein Angebot benötigt. Eine Bezeichnung allein lädt zu Annahmen ein. CAD, kontrollierte Zeichnung, Gegenstück, Belastung, Bewegung, Schmierstoff, Umgebung, Inspektion und Jahresbedarf ermöglichen es dem Lieferanten, einen bekannten Weg zu kalkulieren. Eine vollständige Produktbeschreibung muss nicht lang sein. Sie ist präzise an den Stellen, an denen Unklarheiten Kosten oder Leistung beeinflussen. 1. Name MIL-PRF-8625F, Amendment 2, Type III, oder die für den Vertrag maßgebliche Revision. 2.Geben Sie Klasse 1 oder Klasse 2 und, im Falle von Klasse 2, die Farbe an. 3.Geben Sie die minimale und maximale Dicke sowie die Messpunkte an. 4. Definieren Sie unversiegelte, versiegelte oder anderweitig kontrollierte Nachbehandlungen. 5. Maskierungszonen, Rackzonen, kosmetische Flächen und zulässige Kontaktflächen anzeigen. 6. Bemaßungen nach der Beschichtung und geplante Bearbeitungszugaben angeben. 7. Prüfmethoden, numerische Akzeptanzgrenzen, Berichte und Erstmusterprüfnachweise angeben. Ein möglicher Anfangsvermerk lautet: „Oberflächenbehandlung gemäß MIL-PRF-8625F, Amendment 2, Typ III, Klasse 1; 0,040 bis 0,055 mm auf den angegebenen Oberflächen; für Abriebfestigkeit nicht versiegelt; Merkmale, die in der Oberflächenkarte dargestellt sind, abdecken; mit FINAL gekennzeichnete Maße nach der Beschichtung anwenden; Dicke und funktionelle Passform am Erstmusterprüfteil prüfen.“ Dies ist ein Beispiel, keine allgemeingültige Vorgehensweise. Ein gefärbtes Außengehäuse oder eine geschmierte Bohrung erfordern möglicherweise eine andere Antwort. Eine einzelne Zertifikatszeile kann nicht jedes Risiko abdecken. Ordnen Sie jedem Fehler einen Beleg zu, der ihn belegt. Möglicher Fehler Beleg, der ihn belegt Beleg, der ihn nicht belegt Falsche Legierung oder falsche Härte Materialzertifikat für die Charge Ein nicht zugehöriger Coupon Falsche Dicke Kalibrierte Wirbelstromkarte; Abschnitt nach Vereinbarung Eine Messung an der einfachsten Seite Schlechtes Abriebverhalten Grenzgebender Abriebtest oder repräsentativer Prüfstand Härte allein Geschlossene Bohrung oder Nut Endlehre oder Koordinatenmessmaschine Ergebnis Vorabprüfung Gewinde gebunden Gewindelehre und Montageprüfung geliefert Nenngewindegröße auf dem Arbeitsplan Isolierte Erdung Durchgangsprüfung der Schutzkappe Zone Sichtprüfung der schwarzen Farbe Schattierungsstreit Physische Reichweitenprobe unter vereinbarter Beleuchtung Fotografie auf einem Monitor Kantenbeschädigung Definierter visueller Standard und Handhabung Test Nur Flachcoupon ASTM B244 wird häufig für Wirbelstrommessungen an zugänglichen Nichteisenmetallen verwendet. Querschnittsuntersuchungen können, sofern Geometrie und vereinbarte Planung dies zulassen, eine Korrelation oder eine Klärung unterstützen. Messen Sie unabhängig von der Methode dort, wo das Bauteil arbeitet. Ein guter Messwert an einem offenen Flansch kann nicht automatisch eine tiefe Führungsfläche identifizieren. Bei Verschleiß den Endpunkt notieren. Tritt der Verschleiß beim ersten Durchbruch der Oxidschicht, einem Anstieg der Reibung, messbarem Spiel, Ablagerungen, Leckagen oder einer unzulässigen Spur auf? → Maximale Verschleißfestigkeit→ Klingt anspruchsvoll und gibt dem Prüfer keine Grundlage für eine Annahme. 1.CAD-Modell und kontrollierte 2D-Zeichnung. 2.Legierung, Härtegrad, Materialform und Rückverfolgbarkeitsstufe. 3. Typ, Klasse, Dicke, Versiegelungszustand und Farbe. 4. Eine Oberflächenkarte für Beschichtungs-, Maskierungs-, Gestell-, Grundierungs- und kosmetische Bereiche. 5.Endgültige Abmessungen und Lehren für Bohrungen, Gewinde, Schlitze und Dichtflächen. 6.Passendes Material, Textur, Belastung, Bewegung, Geschwindigkeit und Einschaltdauer. 7.Schmierstoff, Reinigungsmittel, Temperatur und mögliche Verunreinigungen. 8. Anwendbare Revisionen, Tests, Berichte und Dokumente für Erstmuster.
9. Prototypenmenge, Produktionsmenge, Jahresbedarf und Zeitplan.
10. Packungssteuerungen, die die fertigen Verschleißflächen voneinander trennen.
18. Fordert Ihre Typ-III-Notiz den Anodisierer immer noch auf, die Hälfte des Designs zu erschließen? Senden Sie das Modell, die Zeichnung und die Servicedetails an das das Engineering-Team von Liqin. Eine Vorabprüfung kann mögliche Probleme mit Toleranzen, Maskierung, Verstrebungen, Kanten und Inspektionen aufdecken, bevor diese zu Ausschuss führen. Hier klicken für Ihre Anfrage 👆 Nein. Wenn in den Kaufunterlagen nichts anderes angegeben ist, liefert MIL-PRF-8625F einen Nennwert von 0,002 Zoll (ca. 50,8 Mikrometer). In der Praxis kann ein anderer Messbereich erforderlich sein, da Legierung, Geometrie, Verschleißbelastung und Passung variieren. Geben Sie den Messbereich und die Messpunkte in der Zeichnung an, wenn die Schichtdicke relevant ist. Es gibt keinen universellen Härtewert für jedes Bauteil des Typs III. Legierung, Härtegrad, Beschichtung, Vorbereitung, Prüflast und Probe beeinflussen den Messwert. Wenn die Härte vertraglich festgelegt ist, vereinbaren Sie ein Mikrohärteverfahren, die Prüflast, den Messpunkt, den Prüfkörper (Coupon oder Abschnitt) und die Akzeptanzzone, anstatt sich auf eine einfache Rockwell-Umrechnung zu verlassen. Nicht unbedingt. Dicke, Rauheit, Untergrundunterstützung, Gegenlauffläche, Ausrichtung, Druck, Geschwindigkeit, Schmierstoff, Hitze und Ablagerungen spielen alle eine Rolle. Prüfen Sie den Verschleißmechanismus, der die Baugruppe gefährdet; ein Härteergebnis kann diese Arbeit unterstützen, aber nicht ersetzen. Lassen Sie dies vom Betrieb entscheiden. Unversiegelte Hartbeschichtungen führen oft zu Verschleiß, wenn Abrieb das Hauptproblem ist. Eine Versiegelung kann das Korrosionsverhalten, die Fleckenbildung und die Farbstoffbeständigkeit verbessern und gleichzeitig das Verschleißverhalten verändern. Geben Sie den Lieferzustand an und prüfen Sie diesen Zustand, insbesondere bei schwarz gefärbten Teilen der Klasse 2. Bitte senden Sie uns Legierung und Härtegrad, CAD-Daten, Zeichnung, Spezifikationsrevision, Typ und Klasse, Dicke, Dichtung, Masken, Gestellfläche, Endabmessungen, Passdetails, Umgebungsbedingungen, Inspektion, Menge und Lieferzeit. Für eine Verschleißfläche fügen Sie bitte zusätzlich Belastung, Bewegung, Schmierstoff, Verunreinigungen und das Ereignis hinzu, das als Ausfall gilt. Hier klicken für Ihre Anfrage 👆 Eine Hartbeschichtung vom Typ III kann eine Aluminiumoberfläche verschleißfest machen; sie kann jedoch eine unvollständige Konstruktion nicht retten. Härte und Verschleiß sind zwar verwandte, aber dennoch separate Aspekte. Platz für Oxid einplanen, die Oberflächen, die unbeschichtet bleiben müssen, kartieren, die tatsächliche Legierung und Geometrie qualifizieren und das Bauteil, das die Funktion ausführt, prüfen. Bei hohem Risiko im Feld sollte das produktionsgerechte Gegenstück getestet werden. Eine gute Zeichnung behauptet nicht, dass die Beschichtung unzerstörbar ist. Sie macht das Ergebnis messbar, herstellbar und montagetauglich. Firma: Ningbo Liqin Industry Co., Ltd.Tägliche Kundenbetreuung & Kundendienst: support:service@shturl.zhuwanying@cncliq.com Neue Anfragen, Angebote & Bestellung Diskussion:business@shturl.zhouli@chinaliqin.com Hotline: +86 18757148656 Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blog-Einblicke keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formalen Qualitätspläne geregelt. Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt.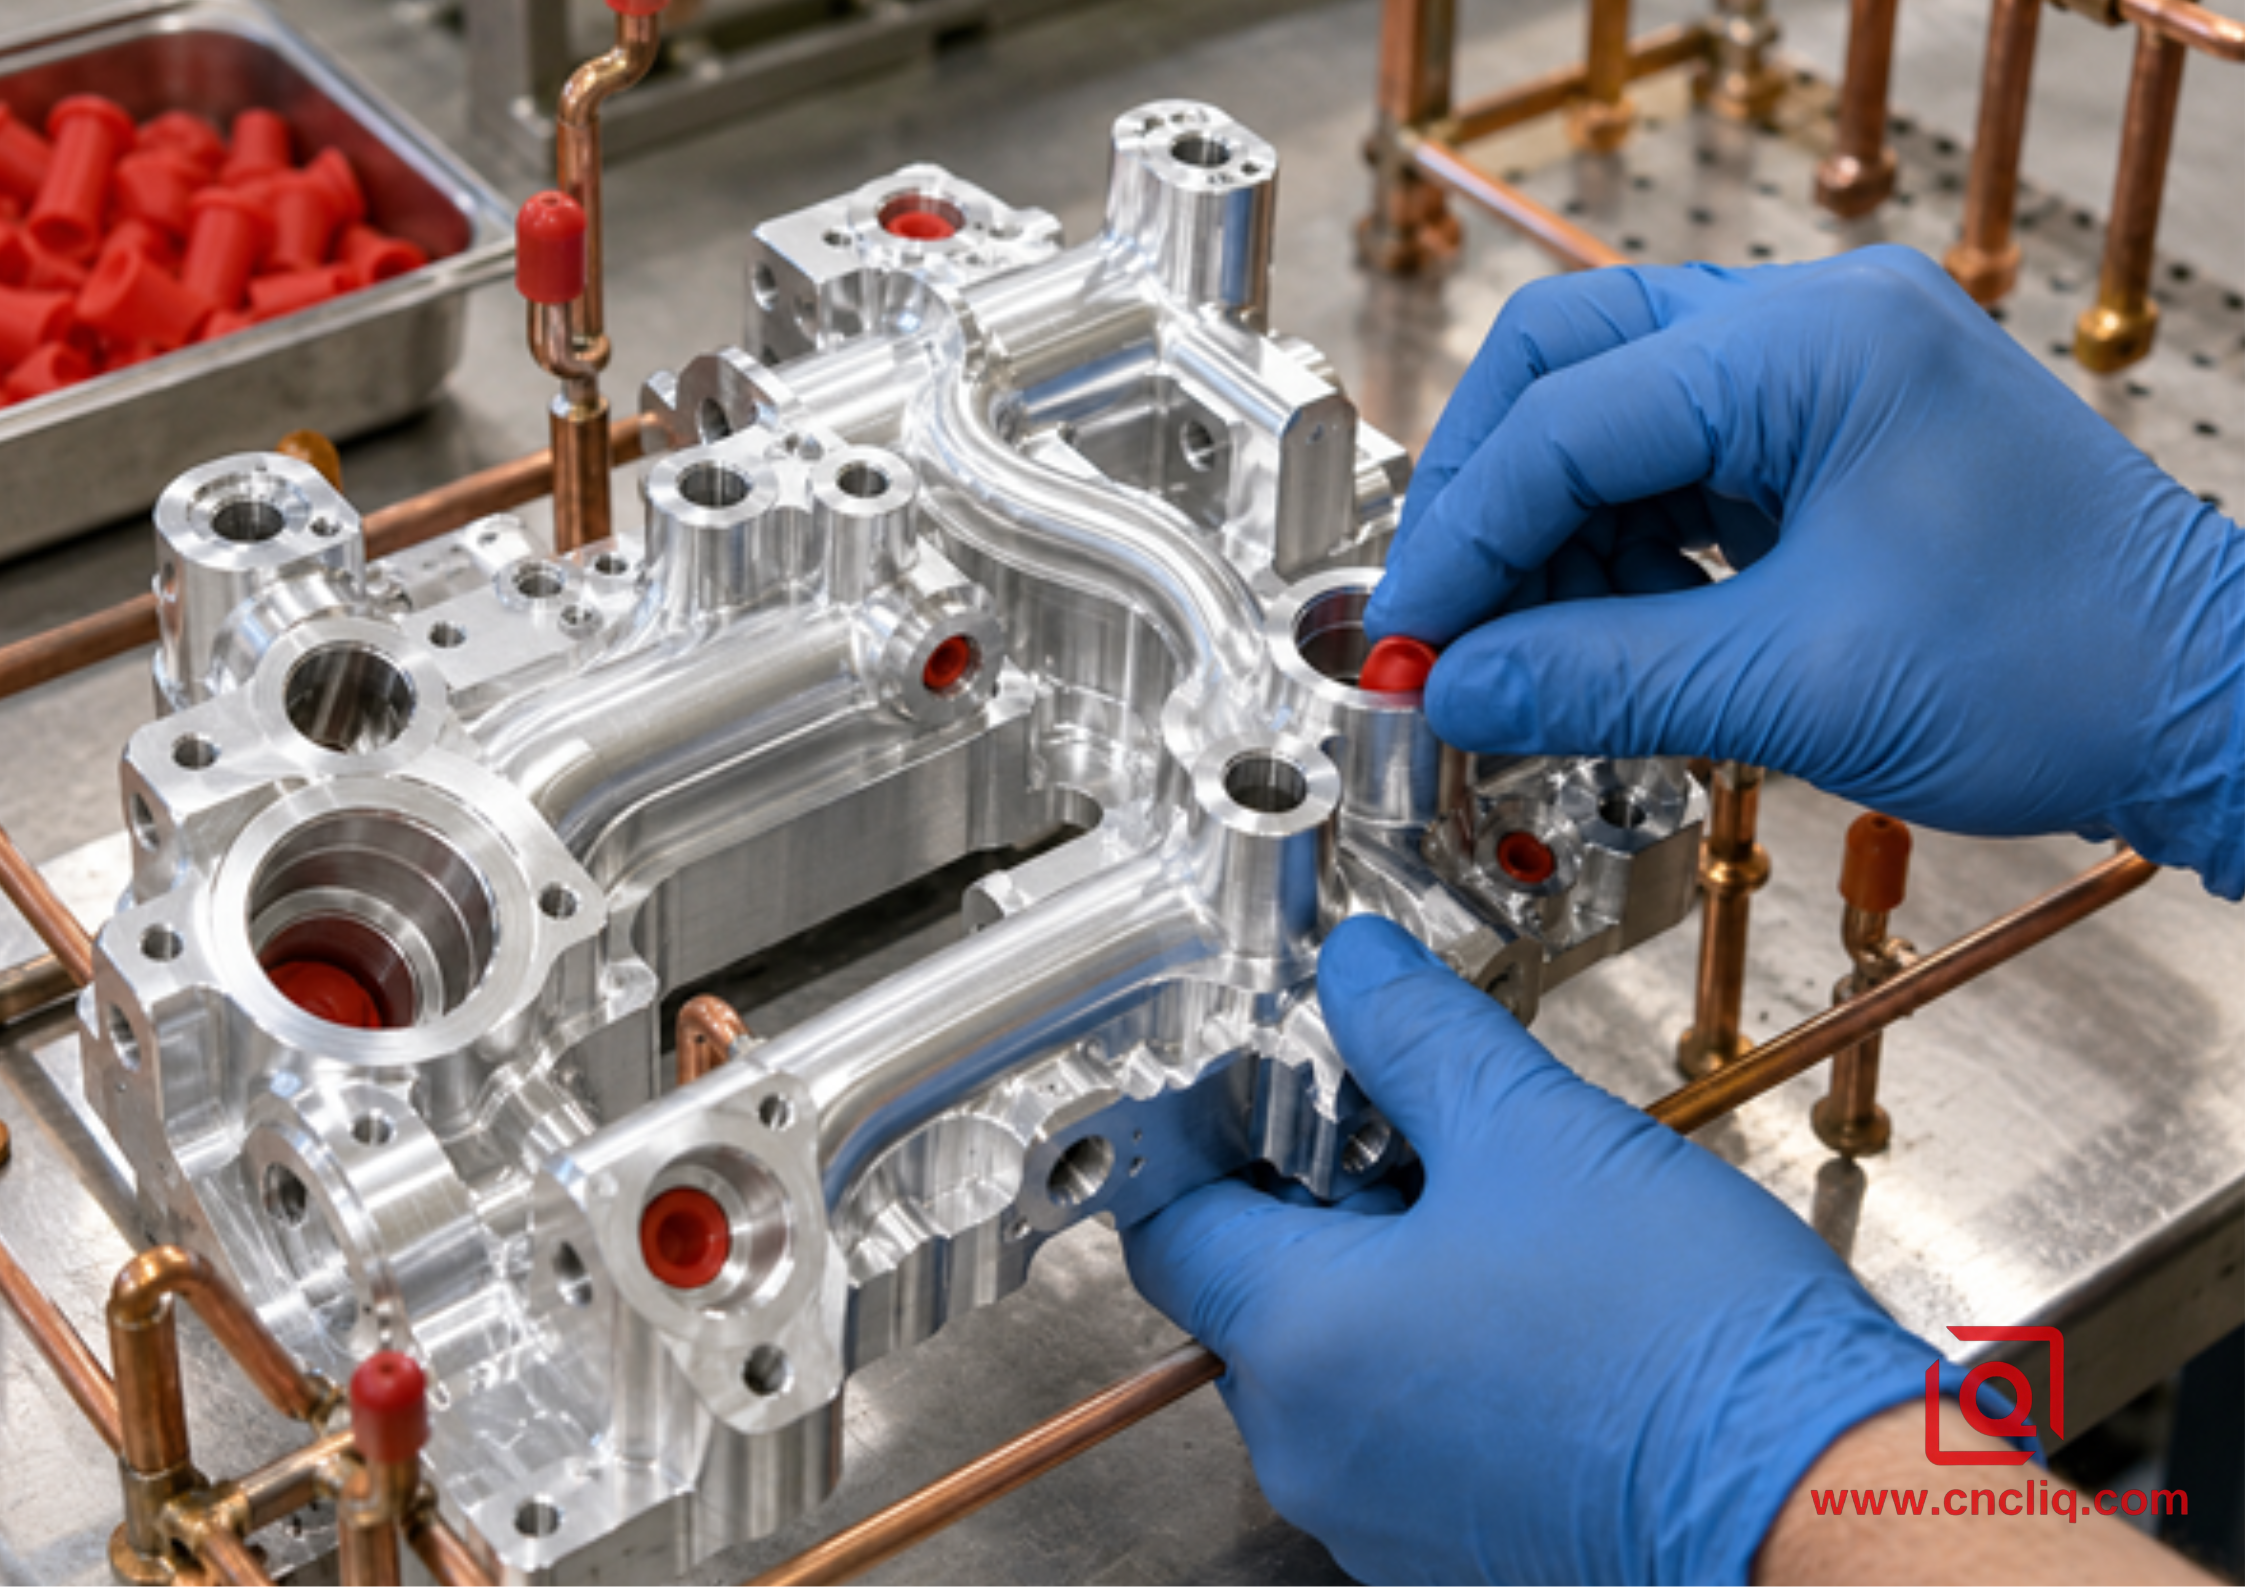
6. Legierung und Form bestimmen die Qualität
7. Versiegelt, unversiegelt, gefärbt und geschmiert
8. Wo Hartlack an seine Grenzen stößt
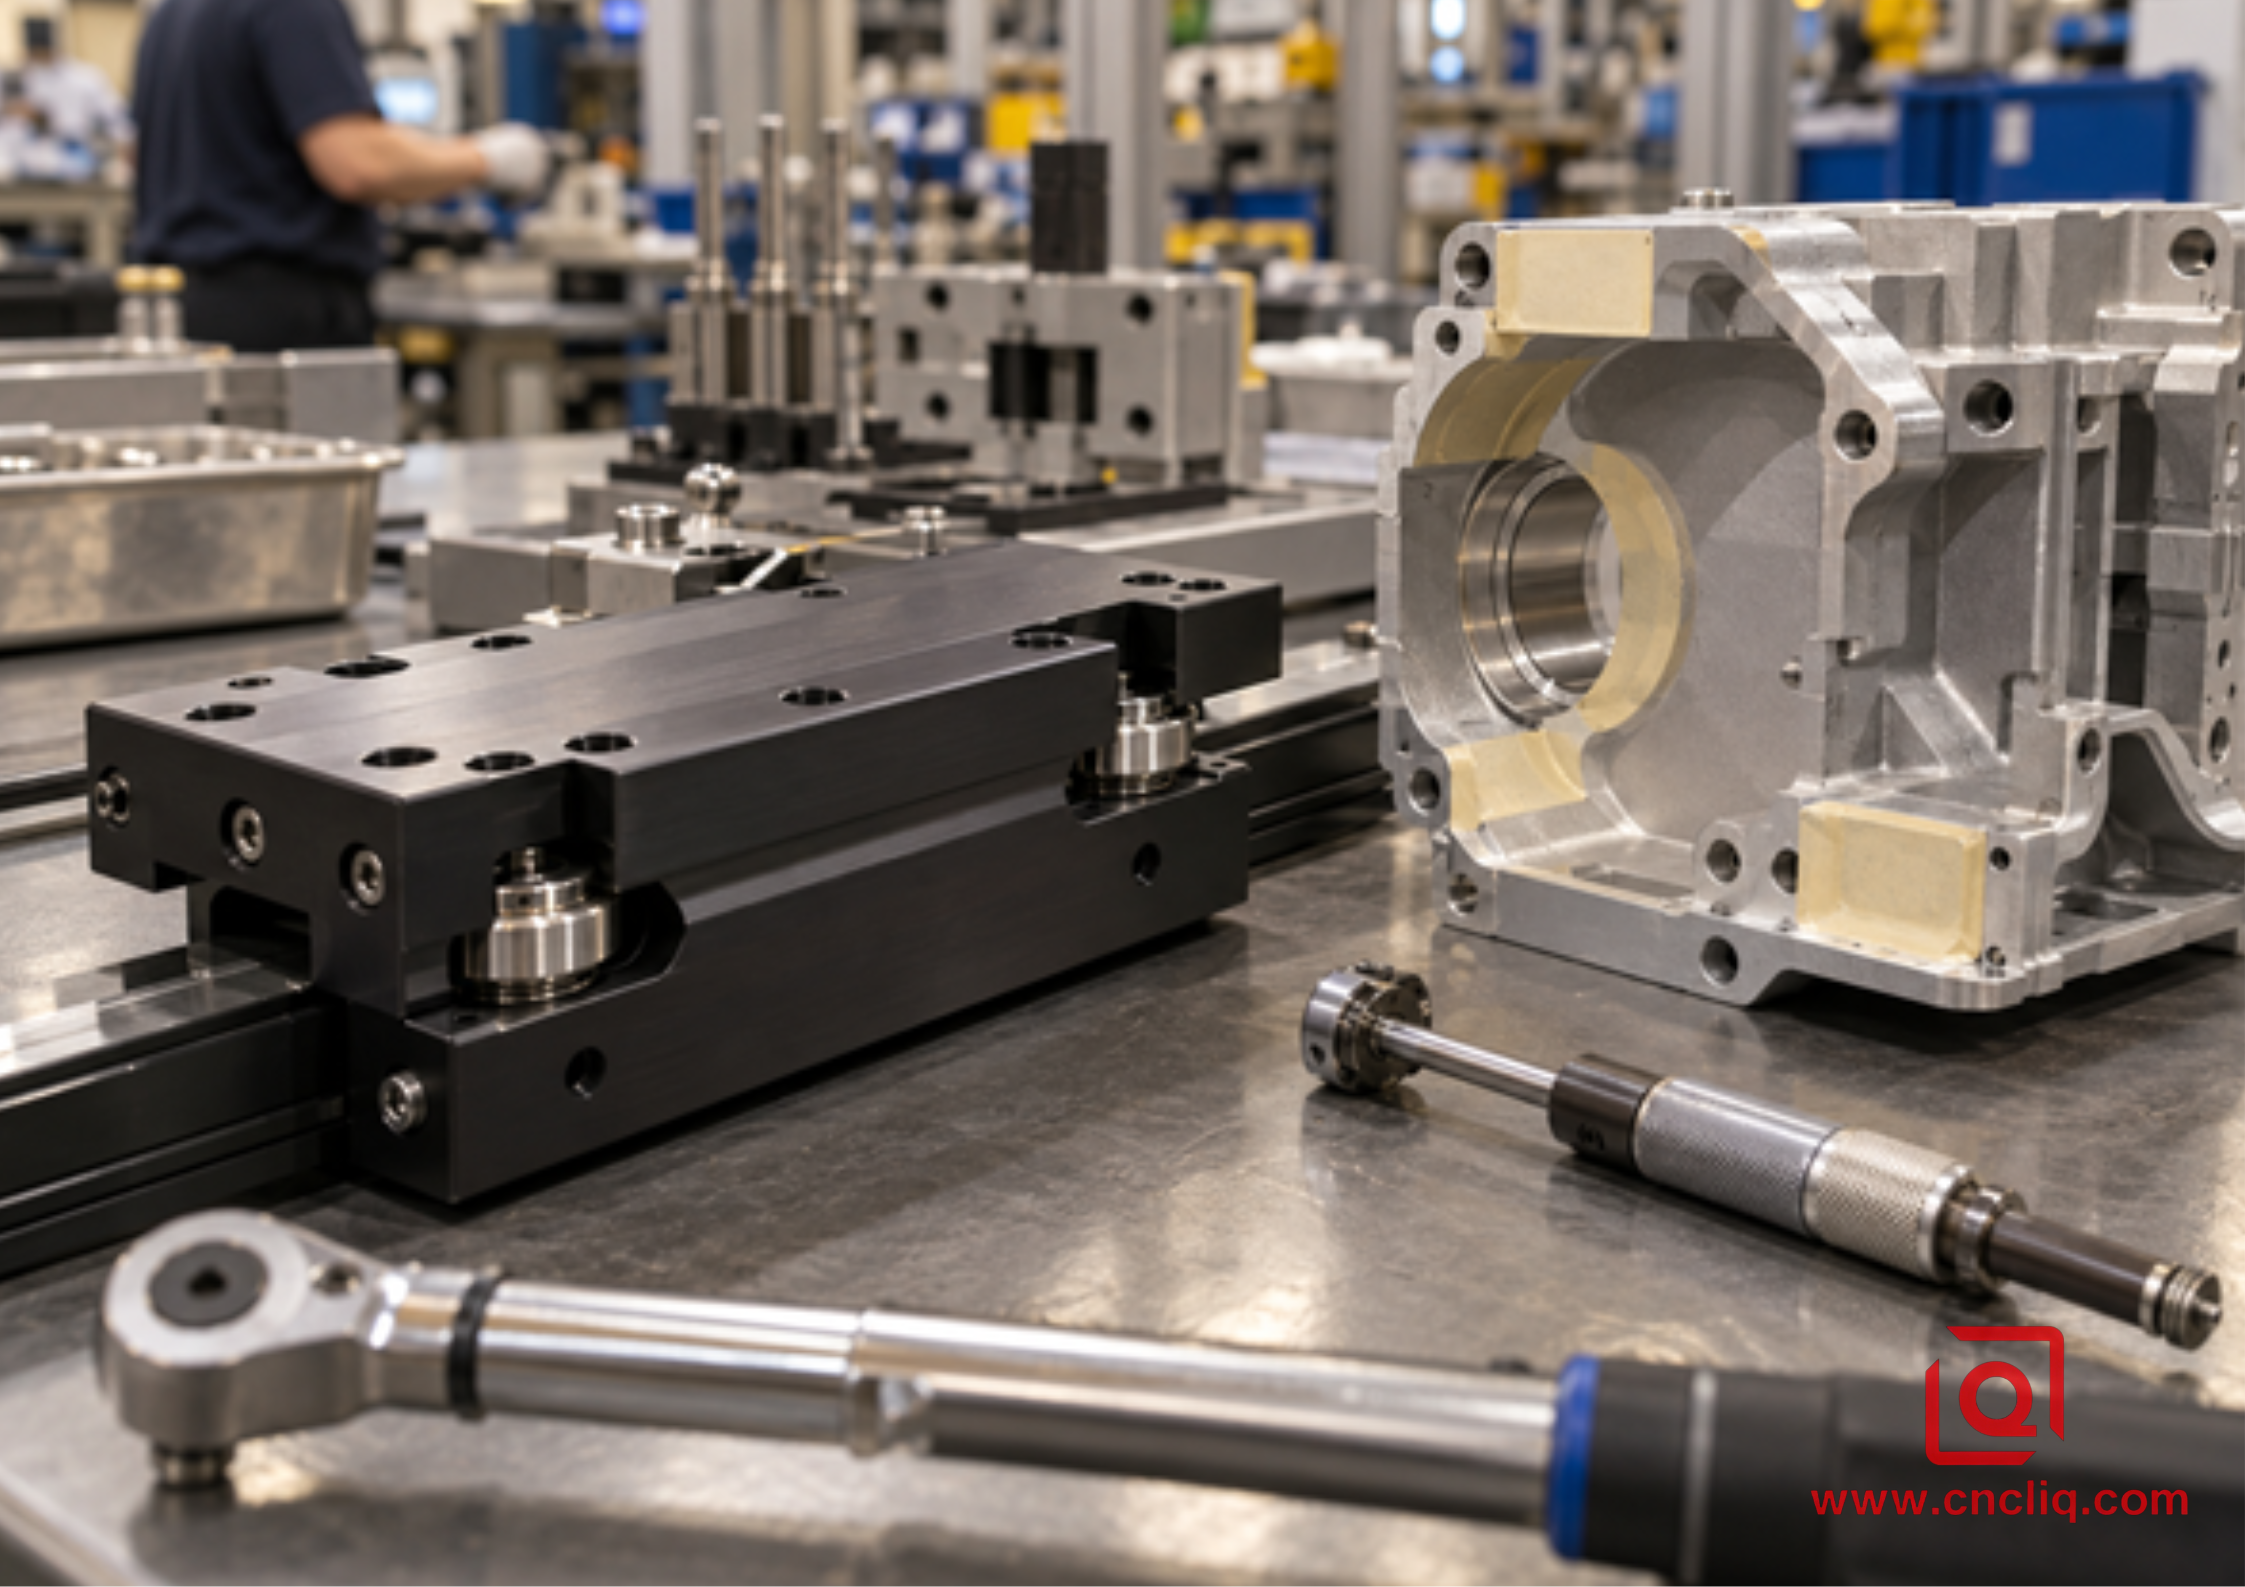
9. Anonymer Fall: Der Leitfaden für kurze Hubwege
10. Erstellen Sie eine kaufbare Produktbeschreibung
11. Vertrauenswürdige Prüfnachweise
12. RFQ-Informationen, die Spekulationen vermeiden
Häufig gestellte Fragen
1. Ist Typ III immer 50 Mikrometer dick?
2. Welche Härte sollte in einer Hartbeschichtungszeichnung angegeben werden?
3. Hält eine härtere Beschichtung immer länger?
4. Sollte Typ III versiegelt werden?
5. Was macht ein Angebot vom Typ III zuverlässig?
Zusammenfassung
Kontaktinformationen
Haftungsausschluss
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Wir betreiben ein 6.500 m² großes Produktionszentrum mit über 150 Maschinen, auf denen wir 4- und 5-Achs-CNC-Bearbeitung, Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach durchführen. Diese Struktur ermöglicht uns ein nahtloses Projektmanagement, von der ersten CAD-Konzeption bis zur Auslieferung der fertigen Teile. Wir legen größten Wert auf kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge IPQC-, FQC- und OQC-Prüfungen an jeder einzelnen Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung können Sie sich auf unsere Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkte Unterstützung bei der Prototypenfertigung und reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien verlassen. Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt, um ein unverbindliches Angebot zu erhalten!
