 Deutsch




Versuchen Sie immer noch, die Geräuschentwicklung bei einem 6061-Aluminiumblock durch gleichzeitige Änderungen von Drehzahl, Vorschub und Kühlmittel zu beheben? Oder vergleichen Sie CNC-Angebote und fragen sich, warum ein Anbieter einen schnellen Bearbeitungszyklus verspricht, während ein anderer nach Materialzustand, Wandstärke und Prüfbezugspunkten fragt? Lesen Sie diesen Leitfaden vor dem nächsten Versuch. Er erklärt, wie ein Fertigungsingenieur ein Hochgeschwindigkeits-Bearbeitungsfenster für einen 6061-Aluminiumblock erstellt, wie man erkennt, wann die Zahlen nur auf einem CAM-Bildschirm beeindruckend sind, und welche Informationen einem Käufer helfen, ein verlässliches Angebot statt einer riskanten Schätzung zu erhalten.
Die kurze Antwort ist einfach: Es gibt keine universell „beste“ HSM-Einstellung für 6061. Ein sinnvoller Ausgangspunkt hängt vom jeweiligen Fräser, der Maschine, dem Halter, dem Überhang, dem Werkzeugweg, dem radialen Eingriff, der Taschentiefe, der Kühlmittelzufuhr, der Vorrichtung und der Materialhärte ab. Mir ist es lieber, mit einer scheinbar einfachen Konfiguration 100 saubere Teile zu fertigen, als zu sehen, wie eine Rekordbearbeitung nur einen einzigen Schnitt übersteht. Entscheidend ist die Anzahl der Teile, die auch in der letzten Ecke eines teilweise hohlen Blocks mit einer bereits bearbeiteten Schneide noch funktionieren.
1. Welche Änderungen nimmt das HSM vor, wenn das Werkstück ein Block ist?
Spricht man von Hochgeschwindigkeitsbearbeitung, schaut jeder auf die Drehzahlanzeige. Aufschlussreicher ist jedoch meist der Werkzeugweg. Beobachten Sie, wie der Fräser in eine Innenecke eindringt: Verläuft der Eingriff gleichmäßig oder schneidet er sich plötzlich in einen Materialkeil? Dynamische, adaptive und konstante Eingriffsprogramme gehen dabei etwas unterschiedlich vor, doch das Ziel in der Fertigung ist dasselbe: einen relativ schmalen Radialschnitt verwenden, die Schneidenlänge sinnvoll nutzen und unerwartete Belastungen vermeiden. Eine hohe Drehzahl ist erst dann hilfreich, wenn diese Grundlagen stimmen.
Ein 6061-Block verändert sich ebenfalls während der Materialabtragung. Eine tiefe Tasche verringert die Steifigkeit. Ein dünner Boden lässt sich leichter bearbeiten. Restspannungen in Blechen oder Strangpressprofilen können sich bemerkbar machen, wenn der Querschnitt unausgewogen wird. Eine Spannkraft, die bei einem massiven Rohling unproblematisch war, kann das fast fertige Teil verformen. Deshalb erfordert die Blockbearbeitung eine festgelegte Bearbeitungsreihenfolge und keine einfache Lösung mit konstanter Schnittgeschwindigkeit und Vorschub.
Dieser Artikel ergänzt bewusst die bestehenden Leitfäden von Liqin, anstatt sie zu wiederholen. Nutzen Sie den Leitfaden zu Schnittgeschwindigkeiten und Vorschüben für Aluminium 6061 für die grundlegenden Formeln und Durchmesserbeispiele sowie den Artikel zu HSM und maximaler Materialabtragsrate für Aluminium für eine umfassendere Diskussion über Materialabtrag. Hier liegt der Fokus darauf, wie diese Konzepte von der Rohmaterialprüfung bis zur Freigabe des ersten Werkstücks auf einen prismatischen Block angewendet werden.
2. Sperren Sie die Eingaben, bevor Sie Berechnungen durchführen.
Die Einrichtung eines HSM-Systems beginnt mit der Zeichnung und dem Materialzertifikat. Die Angabe „6061 Aluminium“ ist unvollständig. Bitte prüfen Sie den vom Kunden spezifizierten Härtegrad und die Materialform. Bleche, Stangen, Strangpressprofile, Schmiedeteile oder Rohlinge mit nahezu endkonturnahem Zustand können sich beim Materialabtrag unterschiedlich verhalten. Verwenden Sie ohne Zeichnungsfreigabe und dokumentierte Materialkontrolle keine Alternativen wie T6, T651 oder andere Härtegrade.
Markieren Sie die Zeichnung anschließend nach dem Verhalten der Bauteile, nicht nur nach deren Bezeichnung. Eine offene Vertiefung kann Späne abwerfen, ein schmaler Schlitz hingegen nicht. Eine kurze Außenwand kann ruhig bleiben, während ein 60 mm tiefer Hohlraum in Bodennähe schleift. Markieren Sie dünne Böden, Dichtflächen, Lagerbohrungen, Öffnungen, Sichtflächen und Maße, die mit GD&T-Bezugspunkten verknüpft sind. Einige Bereiche können für die Ausbeute vorgefräst werden. Andere müssen bis zum Ende der Bearbeitung gestützt werden.
Das Einrichtungsprotokoll sollte dem nächsten Bediener die tatsächlich durchgeführten Tests dokumentieren. Notieren Sie die Legierungsbeschaffenheit und die Rohlingsform. Halten Sie die tatsächliche Katalognummer des Fräsers fest, da „12 mm Hartmetall“ kaum Informationen über die Schneidenform oder Schneide liefert. Ergänzen Sie die Angaben zum nutzbaren Drehzahlbereich der Maschine, zum Werkzeughalter, zum gemessenen Rundlauf und zum Werkzeugüberstand. Erfassen Sie außerdem die axiale Schnitttiefe, den radialen Eingriff, die CAM-Funktion und die Art der Kühlung (Luft oder Kühlmittel).
Verfahren Sie genauso bei der Werkstückspannung. Wo wird das Werkstück eingespannt? In welcher Reihenfolge werden die Spannvorrichtungen angezogen? Welche Prüfmerkmale werden kontrolliert, bevor das Rohmaterial entfernt wird? Bewahren Sie die Vorrichtungszeichnung, die Werkzeugdaten, die Voreinstellungsaufzeichnung und die Zeichnung mit Positionsnummern zusammen mit dem Auftrag auf. Solange diese Details nicht vorliegen, ist eine optimale Drehzahl-/Vorschubkombination noch ein überwachtes Experiment – keine freigegebene Produktionseinstellung.
3. Eine verteidigungsfähige Ausgangslage berechnen
Beginnen Sie mit 3 gewöhnlichen Fräsgleichungen. Sandvik Coromant veröffentlicht die metrischen Formen, und sie lassen sich leicht mit einem Taschenrechner überprüfen:
n = (vc × 1000) ÷ (π × D) für die Spindeldrehzahl, vf = fz × n × zc für den Tischvorschub und Q = (ap × ae × vf) ÷ 1000 für die Materialabtragsrate.
Die Symbole sind weniger kompliziert als sie aussehen. Die Schnittgeschwindigkeit vc wird in m/min angegeben; D ist der effektive Fräserdurchmesser in mm. Der Vorschub pro Zahn ist fz, die Spindeldrehzahl n und zc die Anzahl der arbeitenden Schneidkanten. Die axiale Schnitttiefe und der radiale Eingriff sind ap bzw. ae. Der resultierende Q-Wert wird in cm³/min angegeben.
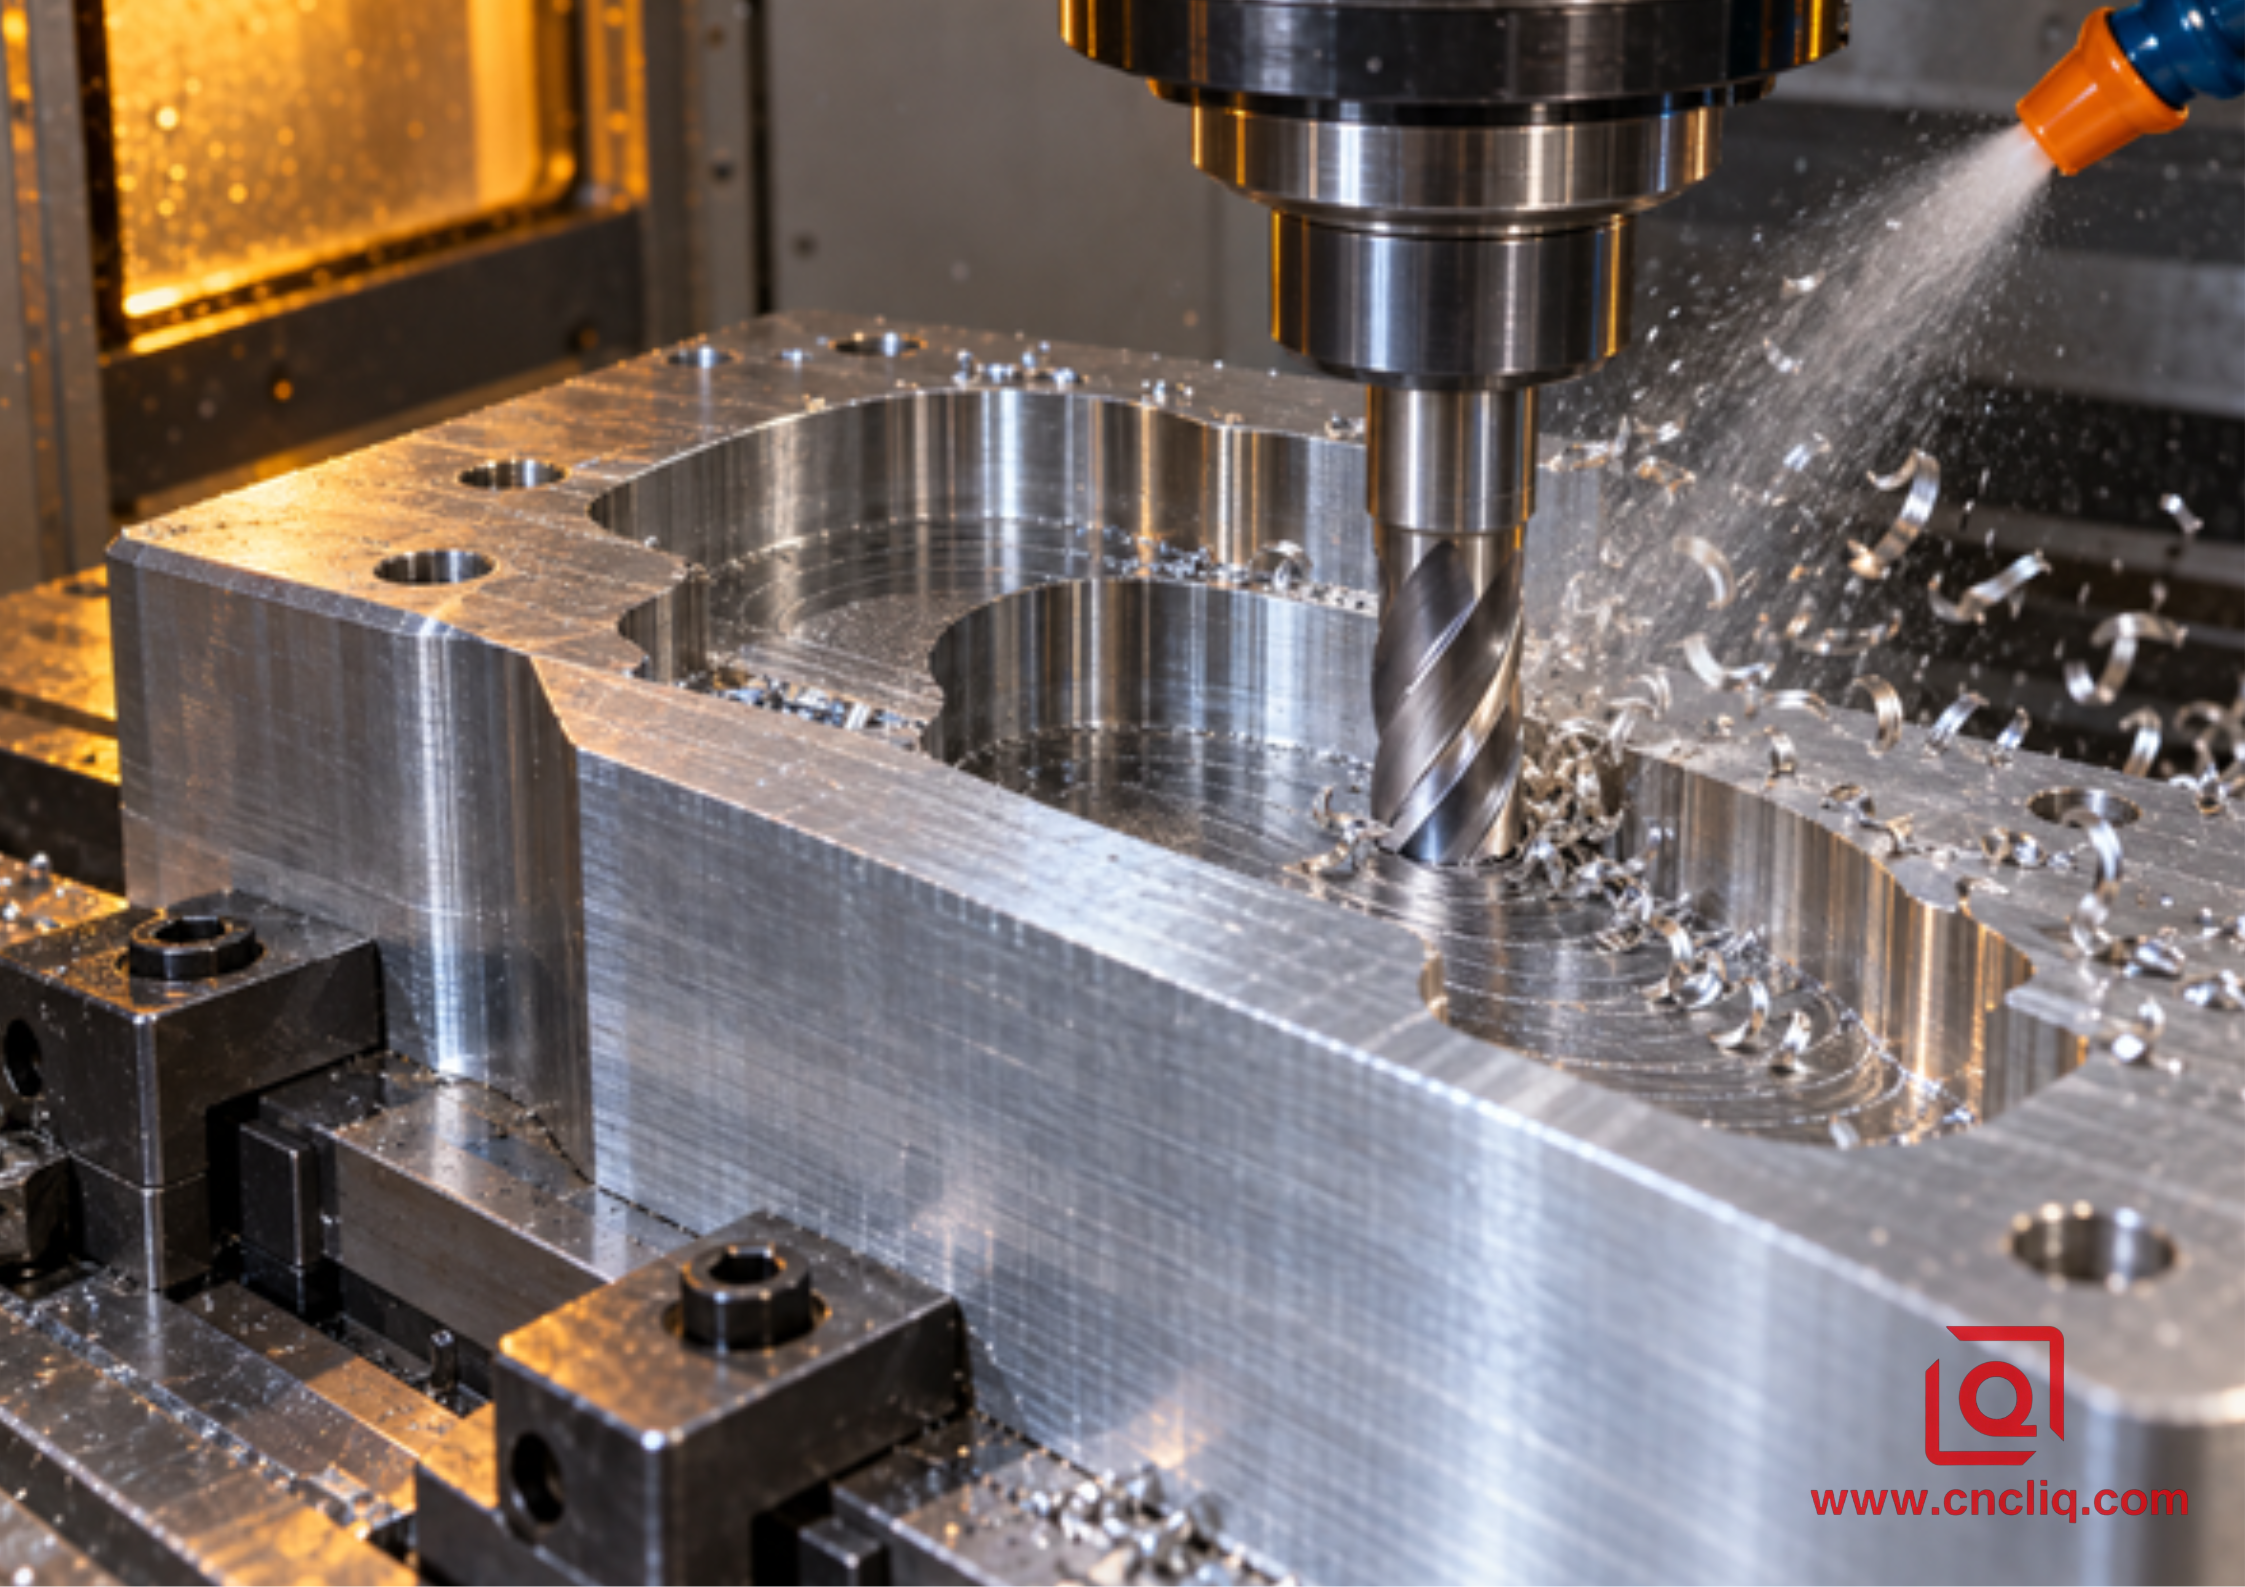
Nun betrachten wir die Berechnungen. Nehmen wir einen 12-mm-Aluminium-Schaftfräser mit drei Schneiden. Angenommen, das Datenblatt erlaubt eine Vorschubgeschwindigkeit von 300 m/min und einen Vorschub von 0,07 mm/Zahn bei dem betrachteten Eingriff. Die Drehzahl beträgt 7.958 U/min. Der Vorschub beträgt 1.671 mm/min. Bei einer axialen Schnitttiefe von 18 mm und einem radialen Eingriff von 1,2 mm beträgt die nominale Materialabtragsrate 36,09 cm³/min.
Das Ergebnis ist eine formale Antwort. Ich würde dennoch den effektiven Durchmesser, den Eckradius, die zulässige Schneidenlänge, die Auswuchtgrenze, den Halter, den Rundlauf, den Überstand, die Spindelleistung und den Späneaustritt überprüfen. Außerdem würde ich beobachten, ob die Steuerung die Schnittgeschwindigkeit von 1671 mm/min in der tatsächlichen Geometrie jemals einhält. Secos Hinweis ist hier hilfreich: Schnittdaten müssen anwendungsbezogen und zielorientiert interpretiert werden. Anders ausgedrückt: Das Fräserblech ist entscheidend; Maschine und Einrichtung entscheiden über die Ergebnisse im Test.
{width=594 height=420}
4. Verwenden Sie den Originalumschlag der Maschine, nicht den Prospektumschlag.
Kleine Werkzeuge decken einen häufigen Fehler auf. Die Berechnung verlangt eine höhere Drehzahl, als die Spindel zulässt. Daher gibt jemand die maximale Maschinendrehzahl ein und belässt den alten Vorschub. Die Spanbelastung hat sich dadurch verändert, ob beabsichtigt oder nicht. Verwenden Sie die sichere Drehzahl, die Spindel, Halter und Werkzeug gemeinsam nutzen können, und berechnen Sie den Vorschub erneut. Dasselbe gilt umgekehrt, wenn die Drehzahl erhöht wird. Andernfalls kann ein Fräser, der schnell aussieht, nur noch schneller schleifen.
Der vorgegebene Vorschub entspricht nicht immer dem erreichten Vorschub. Beschleunigung, Rucksteuerung, Blockbearbeitungsgeschwindigkeit, Glättungseinstellungen, kleine Liniensegmente und Innenradien können die Achsen verlangsamen, während die Spindeldrehzahl konstant bleibt. Dies führt zu einer geringen Spanbelastung genau dort, wo der Eingriff möglicherweise zunimmt. Ein Parameterblatt sollte daher den programmierten Vorschub, den Werkzeugweg, den minimalen Innenradius und etwaige Eckvorschubregeln enthalten.
Die maximale Drehzahl ist nur ein Aspekt der Maschinenleistung. Berücksichtigen Sie Leistung und Drehmoment an der Schnittlinie, prüfen Sie die Halterungsbalance, das Auszugsrisiko und die zulässige Drehzahl aller rotierenden Komponenten. Eine Schwachstelle kann sich überall zwischen Spindelkonus und Schneide befinden. Auch die Vorrichtung, das Programm und das Kühlsystem gehören zu dieser Kette.
5. Wählen Sie das Werkzeug für die jeweilige Operation aus.
Für viele Bearbeitungen von 6061-Blöcken ist ein scharfer Hartmetall-Schaftfräser, der speziell für Aluminium entwickelt wurde, eine sinnvolle Ausgangsbasis. Polierte Schneiden und ein großzügiger Spanraum fördern den Spanabtransport. Zwei Schneiden bieten mehr Platz und sind oft bei Vollnuten, kleinen Durchmessern oder eingeschränkter Spanabfuhr von Vorteil. Drei Schneiden können die Produktivität beim offenen Profilieren und beim Schruppen mit konstantem Eingriff steigern, sofern Maschine und Spanweg dies zulassen. Mehr Schneiden können bei kontrollierter, flacher Radialbearbeitung eingesetzt werden, die Schneidenanzahl allein ist jedoch kein Beweis für einen schnelleren Prozess.
Der Vergleich von 2- und 3-schneidigen Hartmetall-Schaftfräsern für Aluminium ist bei der Geometrieauswahl hilfreich. Die entscheidende Kauffrage lautet nicht: „Welche Schneidenzahl ist optimal?“, sondern: „Welches Werkzeug entfernt die durch den Eingriff, die Taschentiefe, die Kühlmethode und die Spindel erzeugten Späne am besten?“ Verwenden Sie die kürzeste Werkzeuganordnung, die den aktuellen Schnitt ermöglicht – nicht jeden Schnitt im Modell. Ein langes Werkzeug spart zwar oft Kosten, kostet aber durch Rattern, vorsichtigen Vorschub oder eine ungenaue Wandbearbeitung Zeit. Ein robuster Schruppfräser, ein Restfräser und ein Detailfräser können die schnellere Kombination sein. Vergleichen Sie bei mehrseitigen Blöcken die 3-Achs- und 5-Achs-Bearbeitung hinsichtlich Zugänglichkeit, effektiver Reichweite, Rüstzeiten und Bezugspunktkontinuität. Das Markenzeichen der Maschine ist nicht ausschlaggebend.
Vermeiden Sie pauschale Aussagen zu Beschichtungen. Manche Aluminiumverarbeitungsbetriebe bevorzugen eine unbeschichtete, hochglanzpolierte Schneide; bestimmte Werkzeughersteller bieten auch reibungsarme Beschichtungen speziell für Nichteisenmetalle an. Beachten Sie die Empfehlung für das jeweilige Werkzeug aus dem Katalog. Eine Beschichtung, die sich bei Stahl bewährt hat, ist nicht automatisch für Aluminium geeignet.
6. Programmteilnahme vor Geschwindigkeitsjagd.
Der Schrupppfad sollte ein plötzliches Absinken in Ecken vermeiden. Verwenden Sie, sofern vom Werkzeug unterstützt, eine kontrollierte Anfahrt, z. B. eine spiralförmige oder rampenförmige Bewegung. Achten Sie auf einen gleichmäßigen radialen Eingriff über Innenradien, Gelenkbewegungen und Ruhezonen hinweg. Trifft der Fräser auf eine Restinsel oder eine schmale Nut bei nahezu voller Breite, ist der ursprüngliche Vorschub möglicherweise nicht mehr geeignet.
Die radiale Spanausdünnung erfordert ebenfalls eine gezielte Behandlung. Bei geringem radialem Eingriff kann der tatsächliche Span dünner sein als der nominale Vorschub pro Zahn vermuten lässt. CAM-Systeme oder Werkzeugmacher können dies kompensieren, doch bedeutet dies nicht, den Vorschub ohne Überprüfung von Eingriffswinkel, Rundlaufgenauigkeit, Werkzeuggeometrie und Maschinenbeschleunigung zu erhöhen. Ziel ist ein kontrollierter Span mit der gewünschten Dicke, nicht der maximale Vorschubwert.
Betrachten Sie das fertige Material in der Simulation, bevor Sie die Zykluszeit analysieren. Eine Wand mit 0,25 mm Materialstärke neben einer Ecke mit 1,00 mm Materialstärke stellt unterschiedliche Anforderungen an das Bearbeitungswerkzeug. Planen Sie die Materialstärke dort, wo die Geometrie dies zulässt, vorhersehbar ein. Legen Sie im Voraus fest, welcher Arbeitsgang die Bezugspunkte definiert, wann Bohrungen und Dichtflächen fertiggestellt werden und wo die Inspektion den Bearbeitungsprozess unterbricht.
7. Chip-Evakuierung als Teil des Parametersatzes festlegen
Glänzende Aluminiumspäne sind nur dann nützlich, wenn sie den Bearbeitungsbereich verlassen. Späne, die in einer Aussparung erneut zerkleinert werden, können den Boden beschädigen, die Schneidkante verformen, die Belastung erhöhen und zu Aufbauschneiden führen. Gezielte Kühlung mit Luft, Nebel oder Flutkühlung kann je nach Maschine, Arbeitsvorgang, örtlichen Sicherheitsvorschriften und Werkzeugführung geeignet sein. Ein stark erscheinender Kühlstrahl erreicht möglicherweise nie den Grund einer tiefen Aussparung.
Richten Sie die Materialzufuhr auf die Schneidkante und den Spanaustrittsweg. Beobachten Sie, wo sich nach einem Werkzeugwegwechsel Späne ansammeln. Überprüfen Sie bei Verwendung eines wassermischbaren Systems die Fluidkonzentration und -beschaffenheit gemäß den Anweisungen des Herstellers und den Sicherheitsrichtlinien Ihres Betriebs. Geben Sie keinen universellen Druck oder keine universelle Konzentration an, wenn die verifizierten Prozessdokumente Ihres Standorts dies nicht belegen.
Der Schneidvorgang gibt normalerweise eine Warnung aus, bevor er fehlschlägt. Dies ist das kurze Fehlerbehebungsblatt, das wir neben der Maschine bereithalten möchten:
Symptom | Wahrscheinliche Überprüfungen | Kontrollierte Reaktion |
Aluminium klebt an einer Flöte | Ist die Schneide noch scharf? Nimmt der Vorschub ab, während die Drehzahl hoch bleibt? Kreisen die Späne im Inneren der Spankammer? | Stoppen Sie den Zyklus. Reinigen oder ersetzen Sie die Kante, leeren Sie die Tasche und überprüfen Sie das tatsächliche Vorschub-/Drehzahlpaar. |
Eine tiefe Mauer beginnt zu singen | Prüfen Sie den Überstand, die Auslauflänge, die Wandunterstützung und ob sich die Einspannung im unteren Bereich erhöht. | Verkürzen Sie die Baugruppe oder ändern Sie den lokalen Pfad/die Unterstützung; reduzieren Sie nicht einfach alle Einstellungen. |
Gerade Schnitte sehen gut aus, Ecken aber nicht. | Die Achsen verlangsamen sich möglicherweise genau dann, wenn das Werkzeug einen größeren Bereich erfasst. | Überprüfen Sie den Eckzug und den erzielten Zuspiel und programmieren Sie anschließend eine lokale Regel. |
Der neue Boden weist vereinzelte Kratzer auf. | Lose Späne können unter dem Werkzeug hindurchgelangen; Schmutz kann sich auch an den Kontaktstellen der Vorrichtung festsetzen. | Spülen oder Luft umleiten und im geplanten Stadium reinigen. |
Die Größe ändert sich, nachdem sich die Klemmen geöffnet haben. | Vermutlich Verformungen der Klemme, gelöste Materialspannungen, eine unausgewogene Tasche oder eine Heißprüfung. | Überprüfen Sie den Freilaufbereich und überprüfen Sie die Spannreihenfolge, die Schruppbalance, die Ruhezeit und den Prüfzustand erneut. |
Lastsprünge nur in den verbleibenden Ecken | Der Restbestand verändert wahrscheinlich den Kontaktbogen. | Geben Sie diesem Rohling seinen eigenen Ruhebearbeitungsschritt, sein eigenes Werkzeug und seinen eigenen Vorschub. |
8. Dünne Wände, Böden und freiliegende Oberflächen schützen
Bei OP10 fühlt sich der Rohling fast unzerstörbar an. Nach zwei tiefen Bearbeitungsgängen kann er sich wie eine Schale verhalten. Diese Veränderung fällt auf, weil sich das Programm nicht geändert hat – nur das Bauteil. Wo die Geometrie es zulässt, sollte man abwechselnd große Materialabtragsmengen entfernen, Rippen oder umgebendes Material zur Unterstützung empfindlicher Details belassen und die dünnsten Wände erst später bearbeiten. Der Feinschliff einer flexiblen Wand erfordert eine eigene Bearbeitung, keine Kopie des starren Außenprofils.
Die korrekte Spanntechnik erfordert dieselbe Aufmerksamkeit wie die Geschwindigkeit. Achten Sie auf den Bezugspunkt, die Position der Spannbacken bzw. der Vorrichtung, die Auflagehöhe und die Anzugsreihenfolge. Zu hohe Kraft kann das Werkstück während der Bearbeitung verformen und nach dem Lösen zurückfedern lassen. Zu geringe Kraft kann Bewegungen verursachen. Die korrekte Methode muss an der tatsächlichen Vorrichtung erprobt und dokumentiert werden.
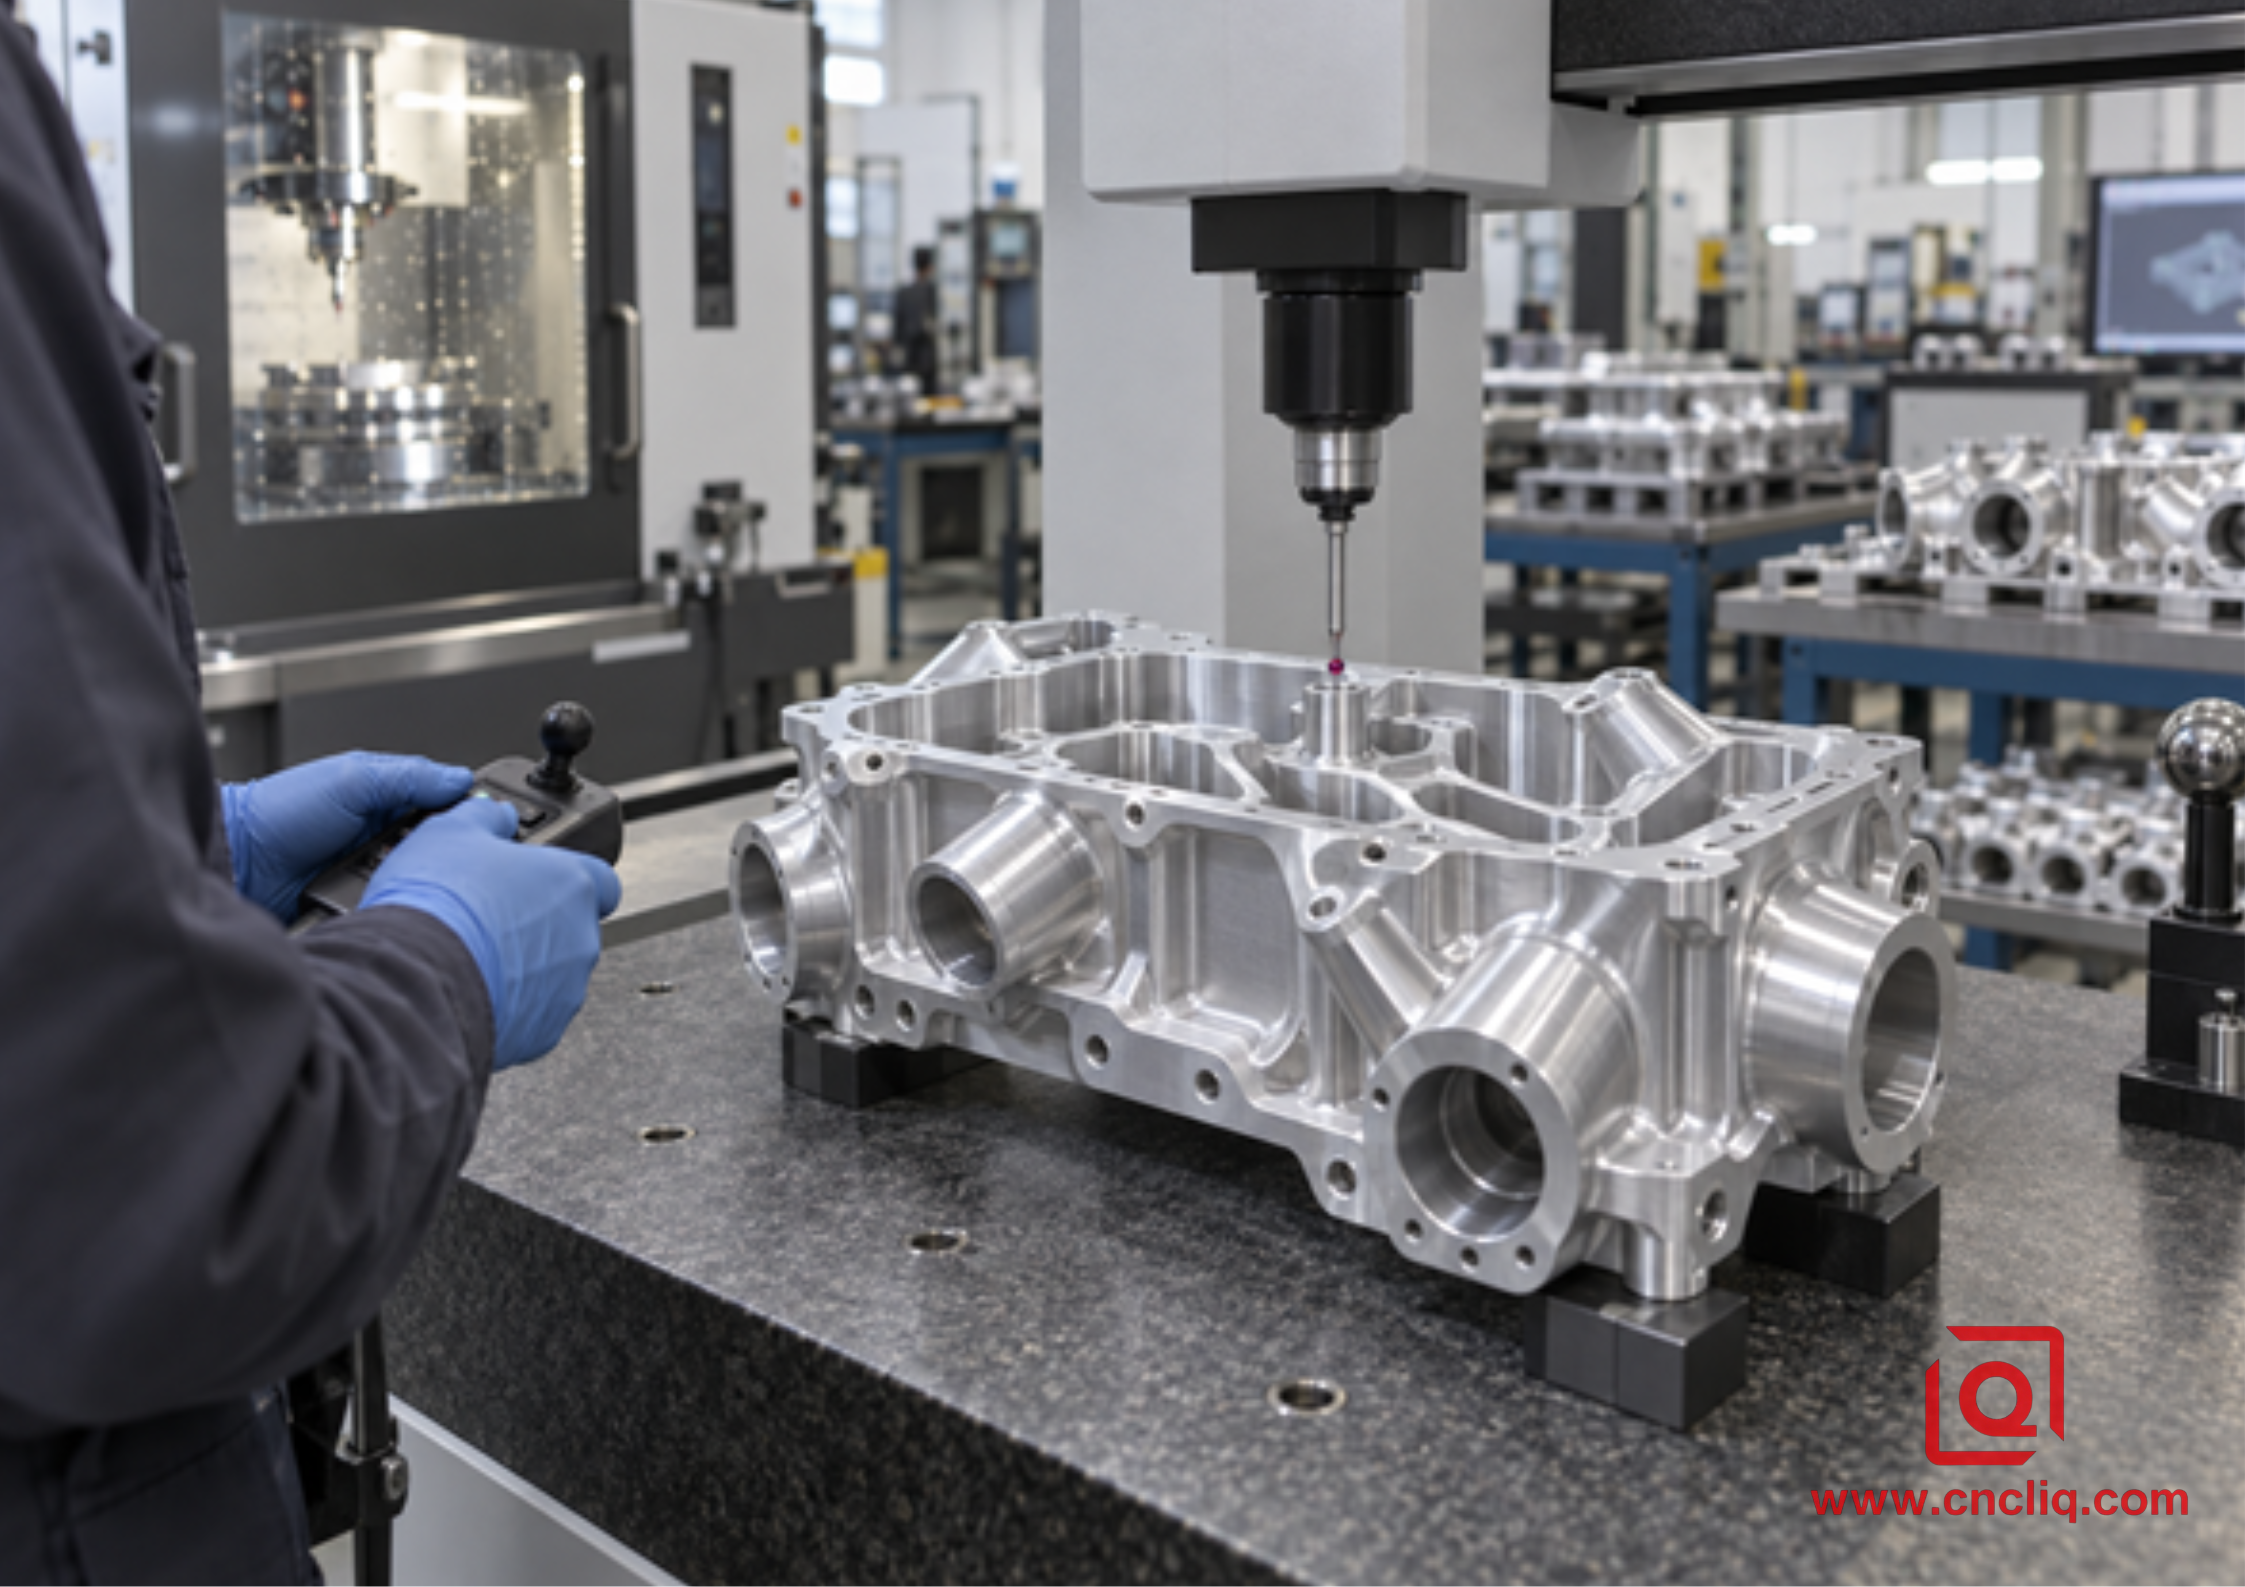
Die Temperatur beeinflusst sowohl das Bauteil als auch die Messung. Ein Bauteil, das unmittelbar nach dem Warmschneiden gemessen wird, kann nach der Stabilisierung andere Werte aufweisen. ISO 1 definiert 20 °C als Standard-Referenztemperatur für die Maßhaltigkeitsprüfung von Produkten. Dies bedeutet jedoch nicht, dass jedes Bauteil beim Verlassen der Maschine sofort 20 °C erreicht. Definieren Sie die Prüfbedingungen und stellen Sie sicher, dass diese im Prozessplan erreicht werden.
{width=594 height=420}
9. Überprüfen Sie das Fenster Änderung für Änderung.
Beginnen Sie unter Aufsicht. Prüfen Sie Werkzeugmontage, Werkstückversatz, Freiraum, Kühlmittel- oder Luftrichtung, Aufmaß und korrekte Programmversion. Führen Sie den geplanten Testlauf unterhalb der vorgesehenen Produktionsbelastung durch, falls die Einrichtung nicht erprobt ist. Beobachten Sie Geräusche, Spanform, Spanabfuhr, Spindelbelastungsverlauf, Werkzeugzustand, Oberfläche, Grate sowie die Temperatur von Werkstück und Vorrichtung. Unterbrechen Sie den Vorgang bei ungewöhnlichen Veränderungen; warten Sie nicht auf einen Werkzeugausfall.
Ändern Sie jeweils nur eine Hauptvariable. Wenn Drehzahl, Vorschub, Eingriffsdauer, Kühlmittelrichtung und Werkzeugüberstand gleichzeitig geändert werden, liefert das nächste Ergebnis nur wenige Erkenntnisse. Dokumentieren Sie die freigegebene Kombination inklusive Standzeitkriterien und dem Zeitpunkt, an dem die Schneide abgedreht oder ausgetauscht wird. Ein stabiler Bereich hat einen Mittelpunkt, nicht nur ein Maximum. Die Produktion sollte so geplant werden, dass normale Schwankungen bei Materialchargen, Werkzeugverschleiß, Kühlmittelzustand und Umgebungstemperatur berücksichtigt werden.
Eine sinnvolle Freigabesequenz ist:
1. Zeichnungsrevision, Materialzustand und Materialausrichtung prüfen.
2. Prüfen Sie die Werkzeugidentität, den Halter, den Überhang, den Rundlauf und die maximale Drehzahl.
3. Simulieren Sie den Pfad und überprüfen Sie Mindestradien, Restbestände und Eingriffsspitzen.
4. Prüfen Sie den Kontakt der Vorrichtung, die Klemmreihenfolge und den Werkzeugabstand.
5. Führen Sie einen überwachten ersten Schnitt durch und dokumentieren Sie Ihre Beobachtungen.
6. Vor der Endbearbeitung die kritischen Toleranzen der Rohbauphase prüfen.
7. Stabilisieren Sie das Bauteil gemäß den Vorgaben des Kontrollplans.
8. Vollständige Erstmusterprüfung anhand der beschrifteten Zeichnung.
9. Das bewährte Programm, das Einrichtungsblatt, der Inspektionsplan und die Reaktionsgrenzen sollten eingefroren werden.
10. Anonymisiertes Beispiel: Lange Kühlplatte für Elektronik
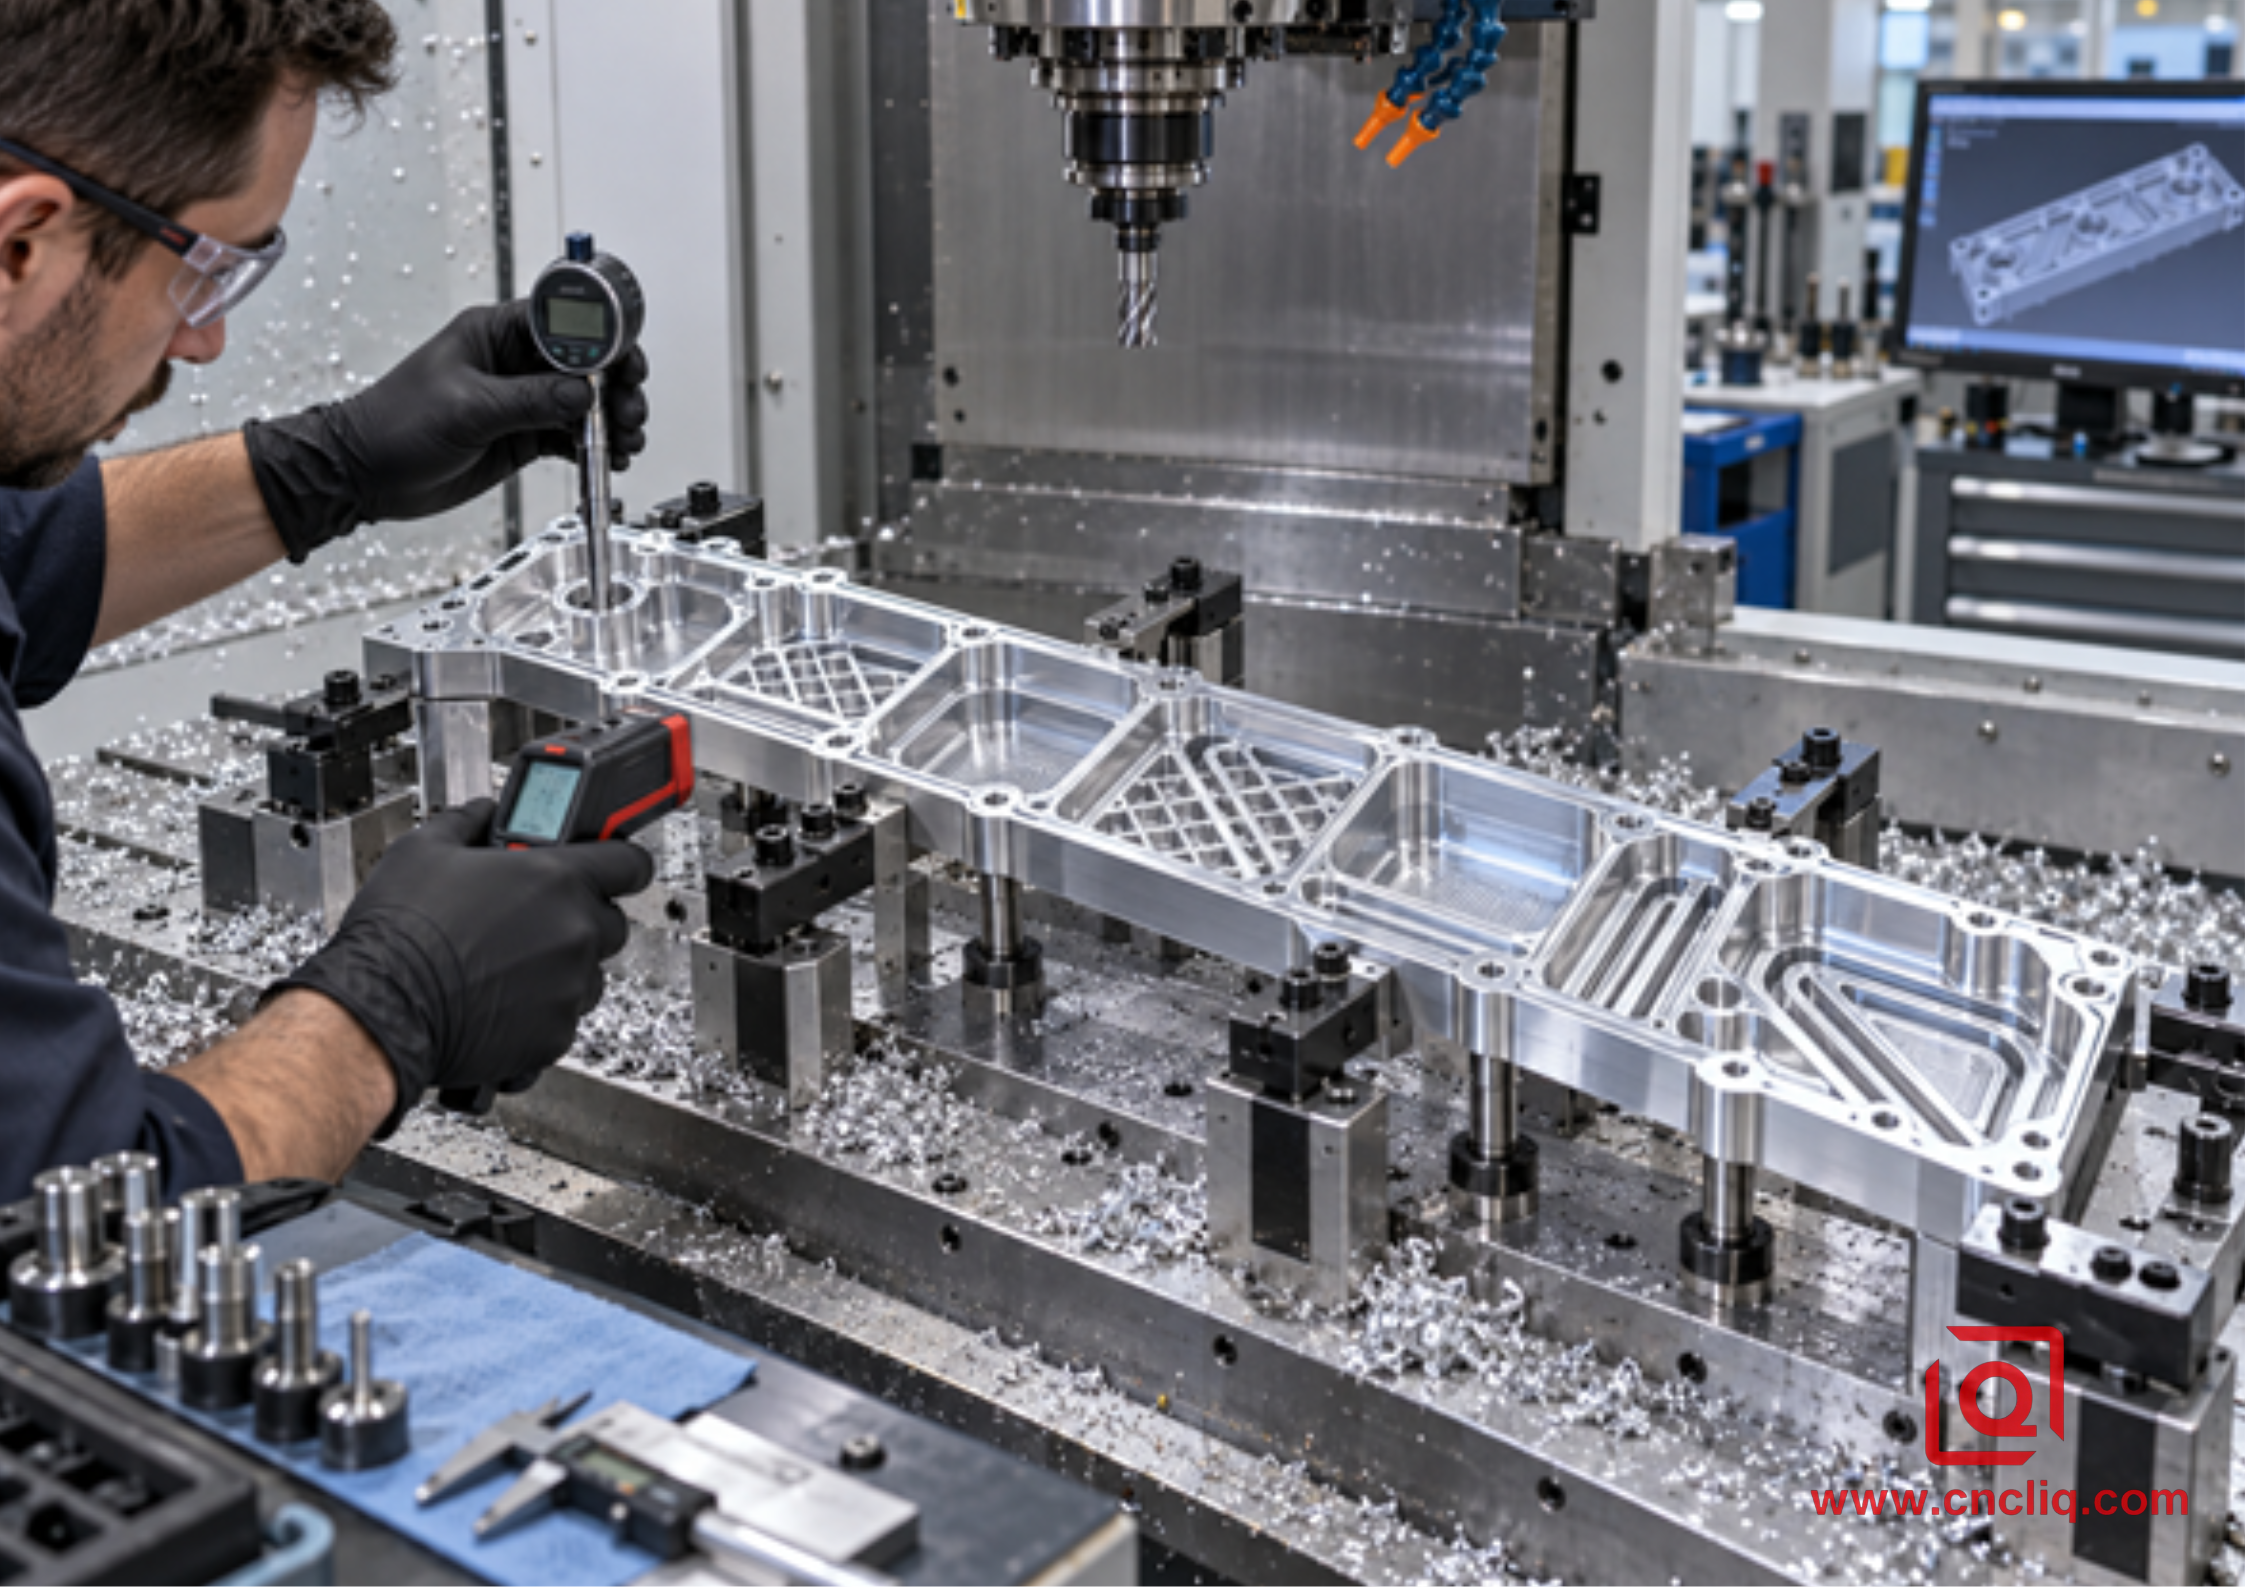
Ein anonymer Käufer von Industrieelektronik bestellte eine kundenspezifische Kühlplatte aus 6061-Aluminium, gefräst aus einem rechteckigen Block. Die Zeichnung enthielt mehrere tiefe Aussparungen zur Gewichtsreduzierung, eine dünne Basis unterhalb der Aussparungen, Befestigungsbohrungen, die mit einer gemeinsamen Bezugsstruktur verbunden waren, sowie gefräste Kanäle, die später abgedichtet und geprüft werden sollten. Dieser beispielhafte, anonymisierte Fall basiert auf dem bewährten Leistungsspektrum von Liqin im Bereich der kundenspezifischen CNC-Bearbeitung; er enthält keine Angaben zu Bearbeitungszeiten, Toleranzen, Dichtheitsprüfungen oder zur Identität des Kunden.
Die erste Risikobewertung begann nicht mit maximaler Drehzahl. Das Team unterteilte den Bearbeitungsprozess in eine Schruppphase mit starrer Bearbeitungsfläche, eine Phase mit ausgewogener Taschenbearbeitung und eine kontrollierte Schlichtphase. Für die offene Schruppbearbeitung wurden ein kurzer, speziell für Aluminium entwickelter Fräser und eine konstante Eingriffsbahn gewählt. Im Bereich der dünnen Grundfläche und der kritischen Bezugspunkte wurde Material zurückbehalten, um deren Unterstützung zu gewährleisten. Bei der Restbearbeitung wurde nur bei Bedarf ein kleineres Werkzeug verwendet, anstatt den Hauptfräser bis in jede Ecke zu verlängern.
Nach dem Schruppen wurde das Werkstück freigegeben und auf Bewegung geprüft, bevor die Bezugspunkte für die Schlichtbearbeitung fixiert wurden. Kritische Bohrungen und dichtungsrelevante Oberflächen wurden in einer kontrollierten Reihenfolge bearbeitet, gefolgt von einer Maßprüfung unter den definierten Bedingungen. Die Prozessdokumentation verknüpfte jeden freigegebenen Parameter mit Werkzeug-ID, Überhang, Eingriff, Vorrichtungsrevision und Prüfpunkt. Dies ist der praktische Nutzen von HSM für ein B2B-Programm: kein spektakulärer Probeschnitt, sondern eine nachvollziehbare Methode, die bei Änderungen der Zeichnung, Losgröße oder Geometrie überprüft werden kann.
Ein Beispiel aus der Fertigung: Der kundenspezifische Aluminium-Verteilerblock von Liqin veranschaulicht die Art von Mehrkanal- und Mehrbezugsgeometrie, die von geplanter Schruppbearbeitung, kontrollierter Endbearbeitung und dokumentierter Prüfung profitiert. Eine Produktseite dient als Nachweis des Leistungsumfangs und berechtigt nicht dazu, deren Abmessungen oder Prozesseinstellungen auf andere Teile zu übertragen.
{width=594 height=420}
11. Was Sie für ein schnelles und hilfreiches Angebot einreichen sollten
Ein Lieferant kann anhand eines Screenshots keine kontrollierte HSM-Route anbieten. Senden Sie ein revisionskontrolliertes 3D-CAD-Modell und eine 2D-Zeichnung. Geben Sie Legierung, Härtegrad, Anforderungen an die Rohform, Menge, Jahresbedarf, Lieferort, Oberflächenbehandlung und Dokumentationsbedarf an. Kennzeichnen Sie kritische Maße, GD&T-Bezugspunkte, Dichtflächen, Lagerpassungen, Gewinde, kosmetische Bereiche, Anforderungen an die Kantenverrundung und die Oberflächenbeschaffenheit. Vermerken Sie alle zusammenpassenden Komponenten oder Montagefunktionen, die die Steuerung eines Merkmals beeinflussen.
Falls Sie bereits ein fehlerhaftes Teil oder einen instabilen Prozess haben, teilen Sie uns bitte die aktuellen Werkzeug-, Halter-, Drehzahl-, Vorschub-, AP-, AE-, Werkzeugwegtyp-, Überhang-, Kühlmethode, Vorrichtungskonzept, Fehlerort und den Prüfbericht mit. Fotos von Spänen und der betroffenen Oberfläche können hilfreich sein. Mithilfe dieser Informationen kann das Entwicklungsteam ein Parameterproblem von einem Problem mit der Steifigkeit, dem Material, dem Werkzeugweg oder den Messungen unterscheiden.
Benötigen Sie eine prozessorientierte Prüfung eines Gehäuses, Verteilers, einer Kühlplatte, einer Vorrichtung oder eines Strukturblocks aus 6061? Senden Sie die Dateien über das Kontaktformular von Liqin. Markieren Sie die montagekritischen Merkmale und das Zielvolumen. Das Team kann dann die Herstellbarkeit prüfen und Ihnen anhand der konkreten Zeichnung ein Angebot erstellen, anstatt auf einer allgemeinen Materialtabelle zu basieren.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
Welche Drehzahl ist für die Hochgeschwindigkeitsbearbeitung eines 6061-Aluminiumblocks sicher?
Es gibt keine allgemein gültige, sichere Drehzahl. Beginnen Sie mit der für den jeweiligen Fräser empfohlenen Schnittgeschwindigkeit, berechnen Sie die Drehzahl anhand des effektiven Durchmessers und überprüfen Sie anschließend Spindel, Aufnahme, Auswuchtung, Überhang, Stromversorgung, Eingriff, Kühlmittel und Vorrichtung. Falls die Maschine die berechnete Drehzahl nicht erreicht, verwenden Sie den maximal erreichbaren Wert und berechnen Sie den Vorschub neu, um eine versehentliche Änderung der Spanabfuhr zu vermeiden.
Soll ich für das Schruppen von 6061-Blöcken 2 oder 3 Schneiden verwenden?
Ein zweischneidiger Schaftfräser bietet mehr Spanraum und eignet sich für Vollnuten, kleinere Werkzeuge, tiefe Taschen oder eingeschränkte Späneabfuhr. Ein dreischneidiger, speziell für Aluminium entwickelter Fräser kann den produktiven Vorschub beim offenen Profilieren und beim Schruppen mit konstantem Eingriff erhöhen, wenn die Maschine steif ist und die Späne ungehindert abgeführt werden können. Wählen Sie das passende Werkzeug anhand seiner Anwendungsdaten und nicht allein aufgrund der Schneidenzahl.
Welchen radialen Eingriff sollte ein HSM-Werkzeug verwenden?
Nutzen Sie den radialen Eingriff, der durch die genauen Werkzeugherstellerdaten und die CAM-Strategie für Werkzeug, axiale Schnitttiefe, Überhang und Materialbeschaffenheit vorgegeben ist. Ein geringer radialer Eingriff ist beim Schruppen mit konstantem Eingriff üblich, der optimale Prozentsatz ist jedoch nicht universell. Überprüfen Sie Spanausdünnung, Innenecken, Restmaterial, Eintrittsbewegungen und alle Stellen, an denen der Fräser mehr Material als den Nennwert aufnehmen kann.
Warum bewegt sich ein 6061-Block nach dem Vorschleifen?
Bewegungen können durch Eigenspannungen im Material, eine ungleichmäßige Abtragsreihenfolge, nachlassende Profilsteifigkeit, zu hohe Spannkräfte, Kontakt mit der Vorrichtung oder Temperaturunterschiede zwischen Bearbeitung und Prüfung entstehen. Prüfen Sie den Materialzustand, rauen Sie die gegenüberliegenden Bereiche nach Möglichkeit an, halten Sie die Stütze in der Nähe dünner Strukturen aufrecht, lösen Sie die Werkstücke und führen Sie eine erneute Prüfung zum geplanten Zeitpunkt durch. Definieren Sie die Messbedingungen, bevor Sie die Schnittgeschwindigkeit allein ändern.
Welche Details verbessern am meisten ein Angebot für die 6061 CNC-Bearbeitung?
Bitte liefern Sie 3D-CAD-Daten und eine kontrollierte 2D-Zeichnung, Angaben zu Legierung und Härtegrad, Anforderungen an die Rohform, Menge, Jahresvolumen, GD&T-Bezugspunkte, kritische Passungen, Gewinde, Oberflächenbeschaffenheit, Oberflächengüte, kosmetische und Dichtungszonen, Prüfdokumente, Verpackung und Lieferort. Falls Geschwindigkeit oder Verformung bereits ein Problem darstellen, benötigen wir zusätzlich Angaben zu Werkzeug, Halter, Überhang, Drehzahl, Vorschub, Eingriff, Kühlmittel, Vorrichtung, Fotos von Fehlern und Prüfdaten.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Zuverlässiges HSM von 6061-Aluminiumblöcken basiert auf einem validierten Prozessfenster, nicht auf einer vorgegebenen Drehzahl. Material- und Merkmalsrisiken werden minimiert, Berechnungen anhand werkzeugspezifischer Daten durchgeführt, Eingriff und Spanabfuhr kontrolliert, Schwachstellen an Wänden und Böden behoben, Messungen unter definierten Bedingungen durchgeführt und die Produktion erst nach einer dokumentierten Erstmusterprüfung freigegeben. Für ein präzises Angebot benötigen wir die vollständigen CAD-Daten, Zeichnungen, Mengenangaben, Materialeigenschaften, kritische Merkmale, Oberflächenbeschaffenheit und Prüfanforderungen.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd. Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying @cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@ chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
