 Deutsch




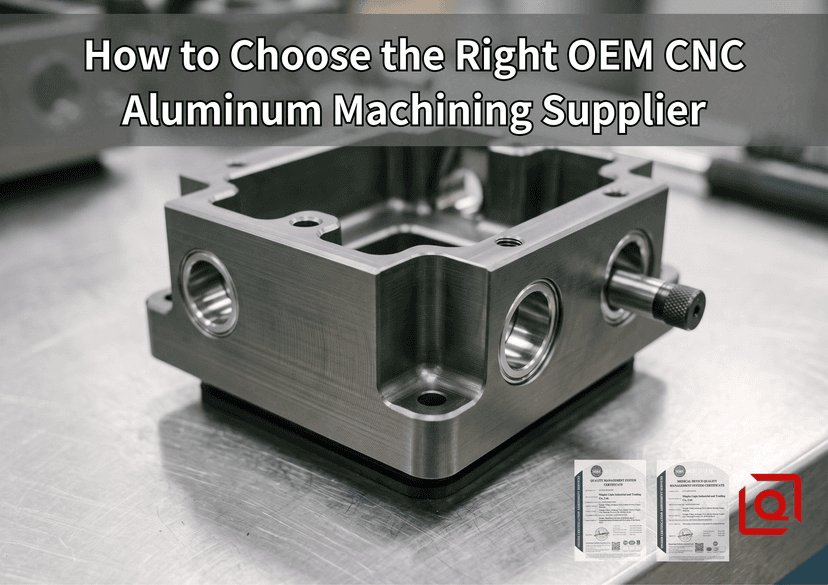
Kommen wir gleich zur Sache. Suche nach einer Maschinenwerkstatt, die ein Stück davon fräsen kann 6061-T6 Aluminium Die Einhaltung allgemeiner Toleranzen von ±0,1 mm ist keine Errungenschaft. Fast jeder, der ein Einsteigermodell betreibt 3-Achsen-Vertikalbearbeitung Center kann das schaffen. Die Kopfschmerzen beginnen in dem Moment, in dem Ihr Strukturgehäuse einen flachen Montagebezugspunkt über 450 mm erfordert. dünne Rippung sinkt auf 1,2 mm oder Lagerbohrungen erfordern eine saubere H7-Passung mit einer inneren Oberflächenrauheit von Ra 0,8 µm.
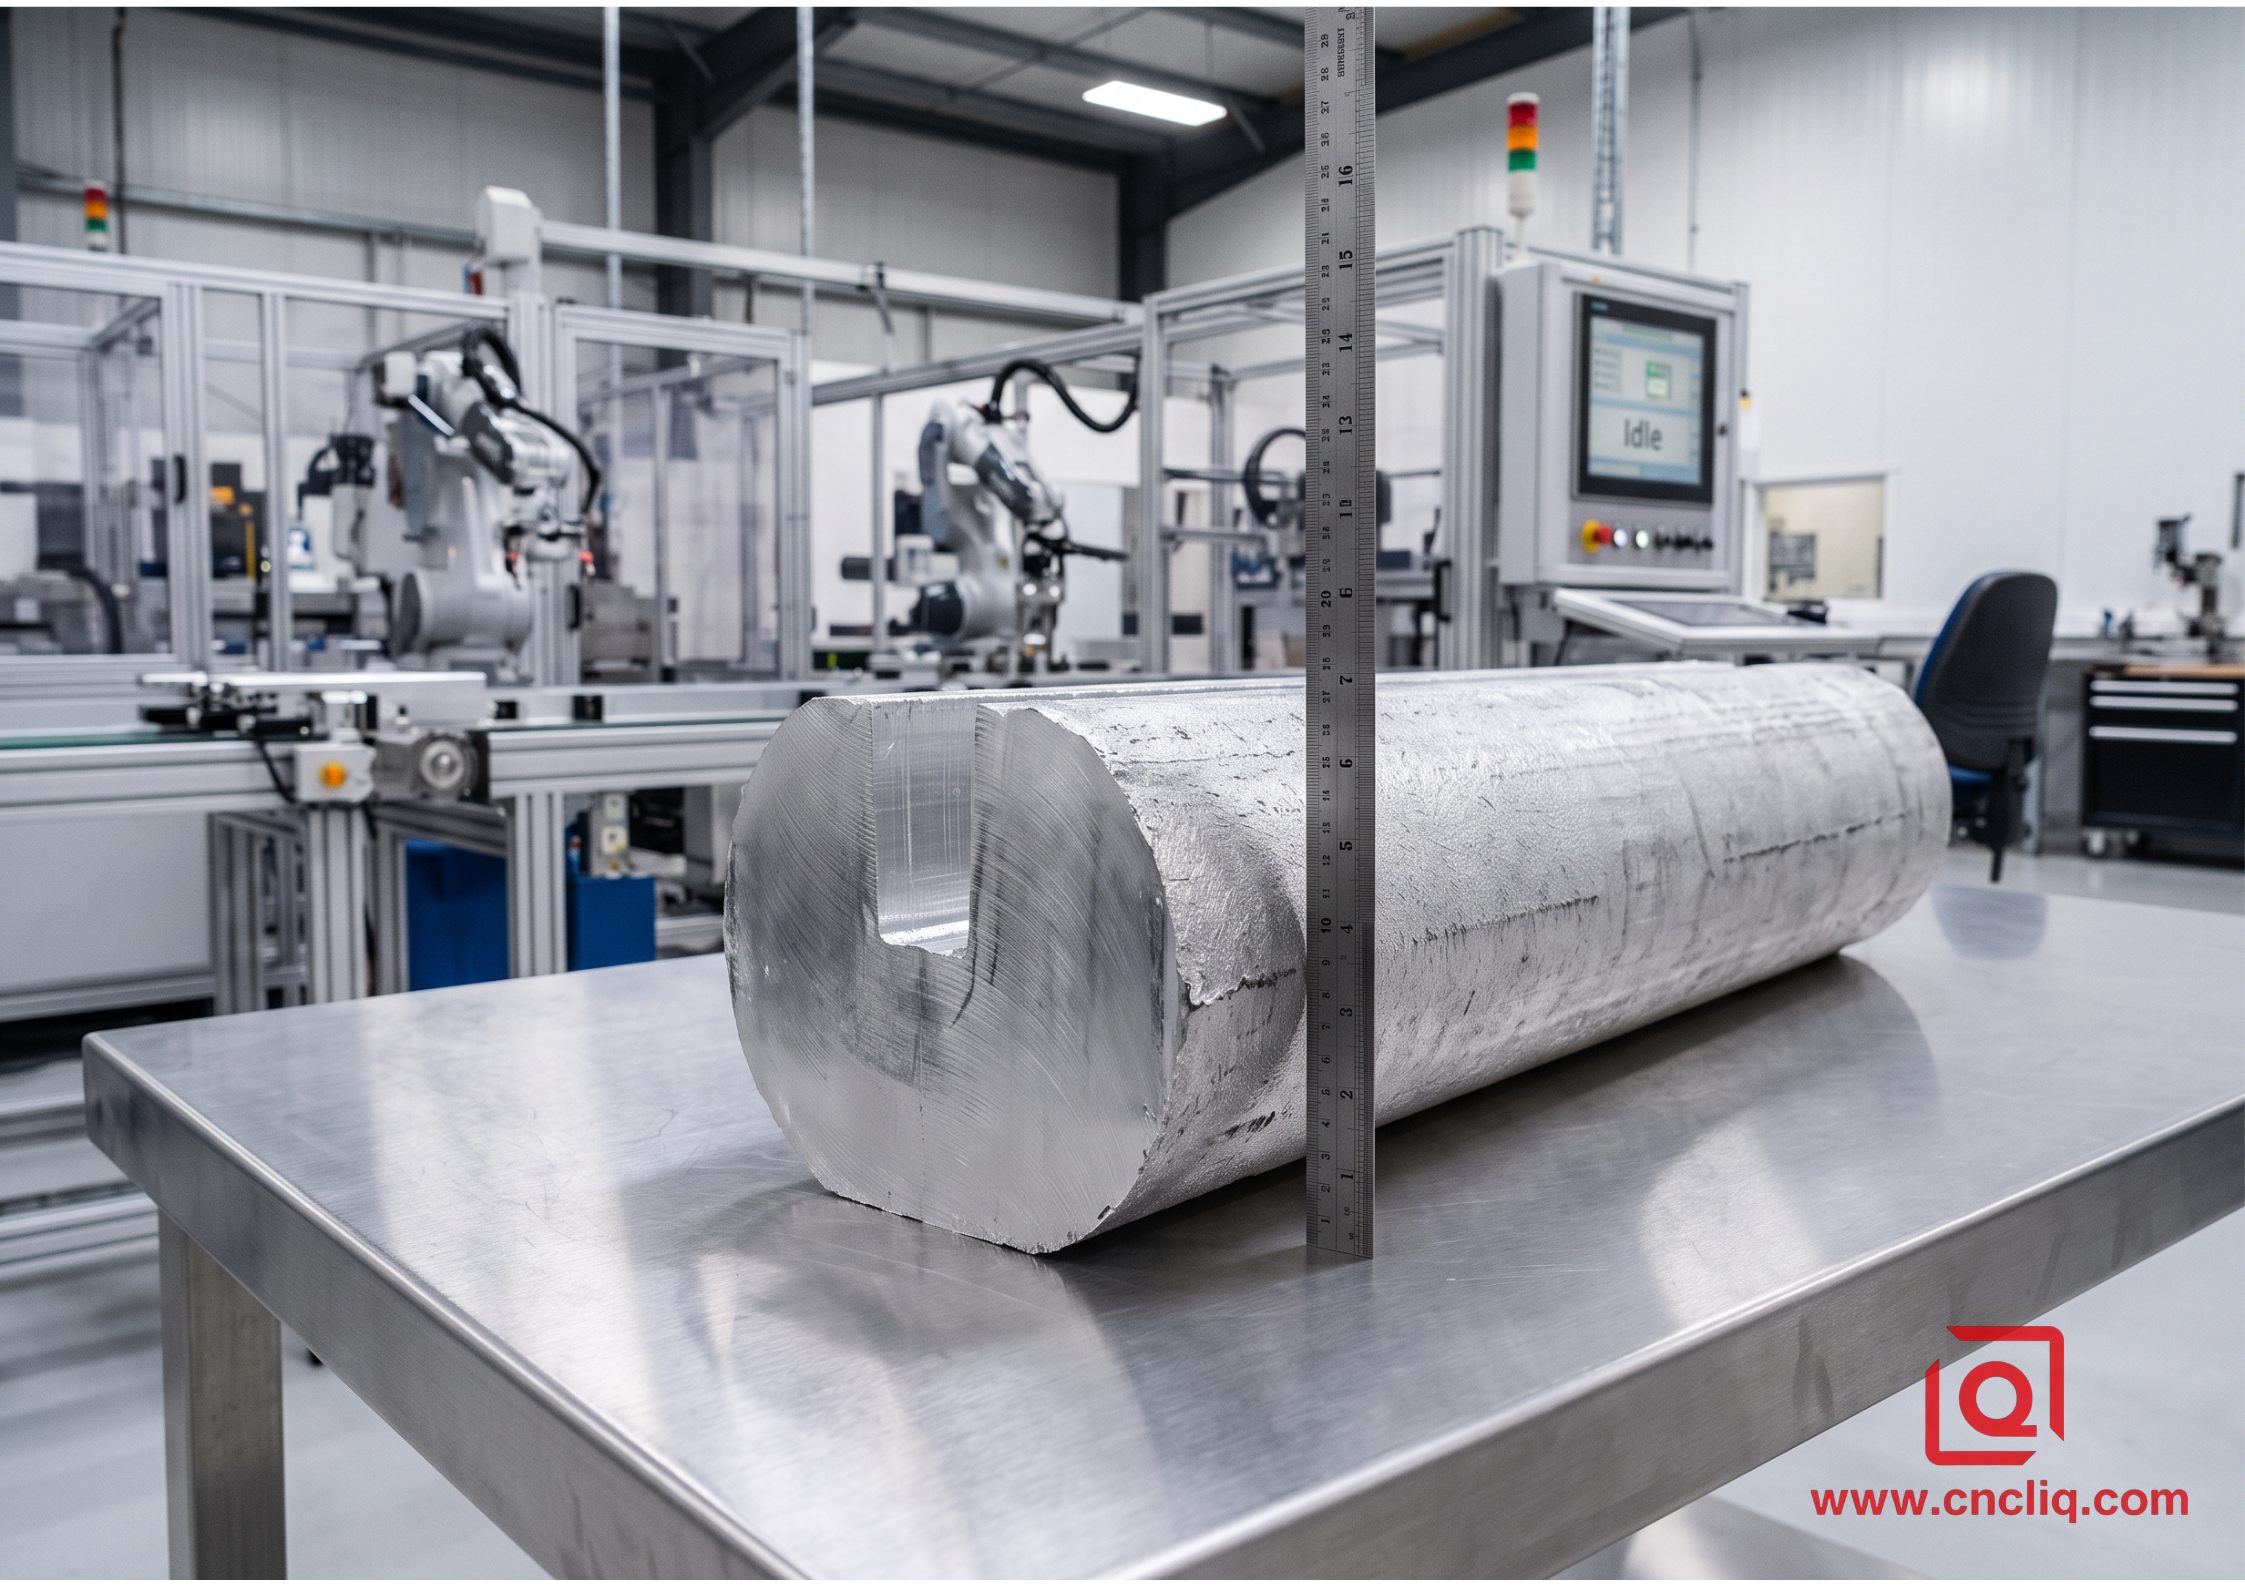
Plötzlich füllt sich Ihr Posteingang mit Benachrichtigungen über Lieferverzögerungen, oder schlimmer noch, Teile kommen auf den Fotos makellos an, sind aber in der Sekunde, in der Ihr Montageteam sie aus der Vakuumverpackung zieht, zu Bananen verzogen.
Beschaffung nach Maß OEM-CNC-Aluminiumteile Über die Ozeane sollte kein Glücksspiel sein. Dennoch geraten Ingenieure und Einkaufsteams regelmäßig in dieselben Feedbackschleifen, da die Bewertung einer Präzisionswerkstatt einen Blick weit über die glänzenden Ausrüstungslisten hinaus erfordert.
1. Rohstoffe: Rückverfolgbarkeit über das Standard-Mahlwerksblatt hinaus
Jeder Shop kann Ihnen per E-Mail ein PDF mit dem Titel „Materialtestbericht“ zusenden. Die eigentliche Frage lautet: Was passiert mit dem Material, bevor es jemals einen Hartmetall-Schaftfräser berührt?
Stranggepresstes Aluminiumstangenmaterial – insbesondere Arbeitspferde wie 6061-T6 und hochfestes zinklegiertes 7075-T6 – weist durch das Abschrecken und Ziehen enorme innere Spannungen auf. Wenn ein Maschinist eine aggressive Schnitttiefe (ap) von 6 mm bei 12.000 U/min über ein kaputtes Chassis nimmt, ohne dem Metall die Möglichkeit zum Atmen zu geben, gleichen sich die inneren Spannungen wieder aus. Ihr flacher Teller springt direkt nach dem Lösen der Klemme in einen Kartoffelchip.
Wann Überprüfung eines OEM-Partners, Fragen Sie nicht, ob sie Rohstoffzertifizierungen anbieten. Stellen Sie stattdessen diese spezifischen Fragen:
-
Überprüfen Sie die Chargenverfolgung: Können sie die auf dem Rohbarren eingestanzte Chargennummer mit dem spezifischen Bearbeitungschargenlauf abgleichen?
-
Spannungsarmglühen: Sind bei asymmetrischen oder dünnwandigen Profilen Spannungsarmglühzyklen zwischen den Schrupp- und Schlichtdurchgängen vorgesehen?
-
Poren- und Einschlussprüfungen: Führen sie eingehende Ultraschallprüfungen durch oder beziehen sie ihre Produkte ausschließlich von geprüften Primärhütten und nicht von Discount-Umschmelzlieferanten?
Billige Aluminiumschrottschmelzen verbergen Eisen- und Siliziumverunreinigungen. Sie werden sie beim Schruppen vielleicht nicht bemerken, aber sobald Ihre Teile in ein Schwefelsäurebad zum Schwarzeloxieren vom Typ II getaucht werden, erscheinen ungleichmäßige Flecken, milchige Streifen und graue Löcher auf den kosmetischen Flächen. Echte OEM-Fertigung beginnt auf der Gießereiebene.
2. Maschinenhüllkurven, Kinematik und Befestigungsstrategie
Ein Lieferant, der stolz erklärt: „Wir besitzen 60 CNC-Maschinen“, sagt Ihnen praktisch nichts über seine Fähigkeit, echte Positionstoleranzen einzuhalten. Sie müssen wissen, wie diese Spindeln konfiguriert sind, wie viele Achsen sich gleichzeitig bewegen und wie starr sie das Rohmaterial fixieren.
Nehmen Sie ein Avionik-Halterungsgehäuse mit sich kreuzenden Anschlusslöchern und angesenkten Befestigungsösen, die auf fünf verschiedene Flächen verteilt sind. Wenn Ihr Anbieter dies auf einer Standard-3-Achsen-Fräse einrichtet:
-
Diese Komponente erfordert vier separate manuelle Flips über weiche Backen.
-
Bei jedem Neubefestigungszyklus werden Passstiftabstände und Schraubstockdruckfehler addiert, wodurch sich die Bezugspunktverschiebung um mindestens 0,02 mm bis 0,04 mm pro Umdrehung erhöht.
-
Die Gesamtrüstzeit erhöht sich, was die Stückkosten pro Teil in die Höhe treibt und gleichzeitig die geometrisch wahre Position der Verbundlöcher zerstört.
Eine auf Präzisions-OEM-Arbeiten vorbereitete Werkstatt bewältigt komplexe geometrische Abmessungen und Toleranzen (GD&T) mithilfe simultaner 4-Achsen-Drehzapfentische oder 5-Achsen-Bearbeitungszentren. Ein einziger Spannaufbau. Das Datum bleibt im 3D-Raum fixiert, wodurch die Stapelvarianz auf Null reduziert wird.
| Kritische Bearbeitungsmetrik | Commodity-Job-Shop-Standard | Präziser OEM-Partnerstandard | Hauptauswirkungen auf die Endmontage |
| Bohrungstoleranz (H7/H6) | ±0,018 mm bis ±0,025 mm | ±0,005 mm bis ±0,008 mm | Reibungsloser Nadel-/Kugellager-Slip-Fit ohne Blockierung |
| Ebenheit (über 300 mm Spannweite) | 0,10 mm bis 0,15 mm | 0,02 mm bis 0,04 mm | Hermetische Dichtungsintegrität bei Flüssigkeitskühlungsdeckeln |
| Oberflächenbeschaffenheit (gefräste Fläche) | Ra 1,6 µm bis 3,2 µm | Ra 0,4 µm bis 0,8 µm | Dynamische Lebensdauer der O-Ring-Dichtung und Reibungsverschleiß |
| Wahre Position (Rundlauf) | 0,05 mm | 0,015 mm | Perfekte Ausrichtung der passenden Keilwellen und Getriebewellen |
| Thread-Engagement | Visuelle Wasserhahnkontrolle (6H) | 100 % Go/No-Go-Gewindelehre | Eliminiert das Abisolieren des Gewindes während der automatischen Drehmomentreduzierung |
3. Praxisfall: Das optoelektronische Hochgeschwindigkeitsgehäuse
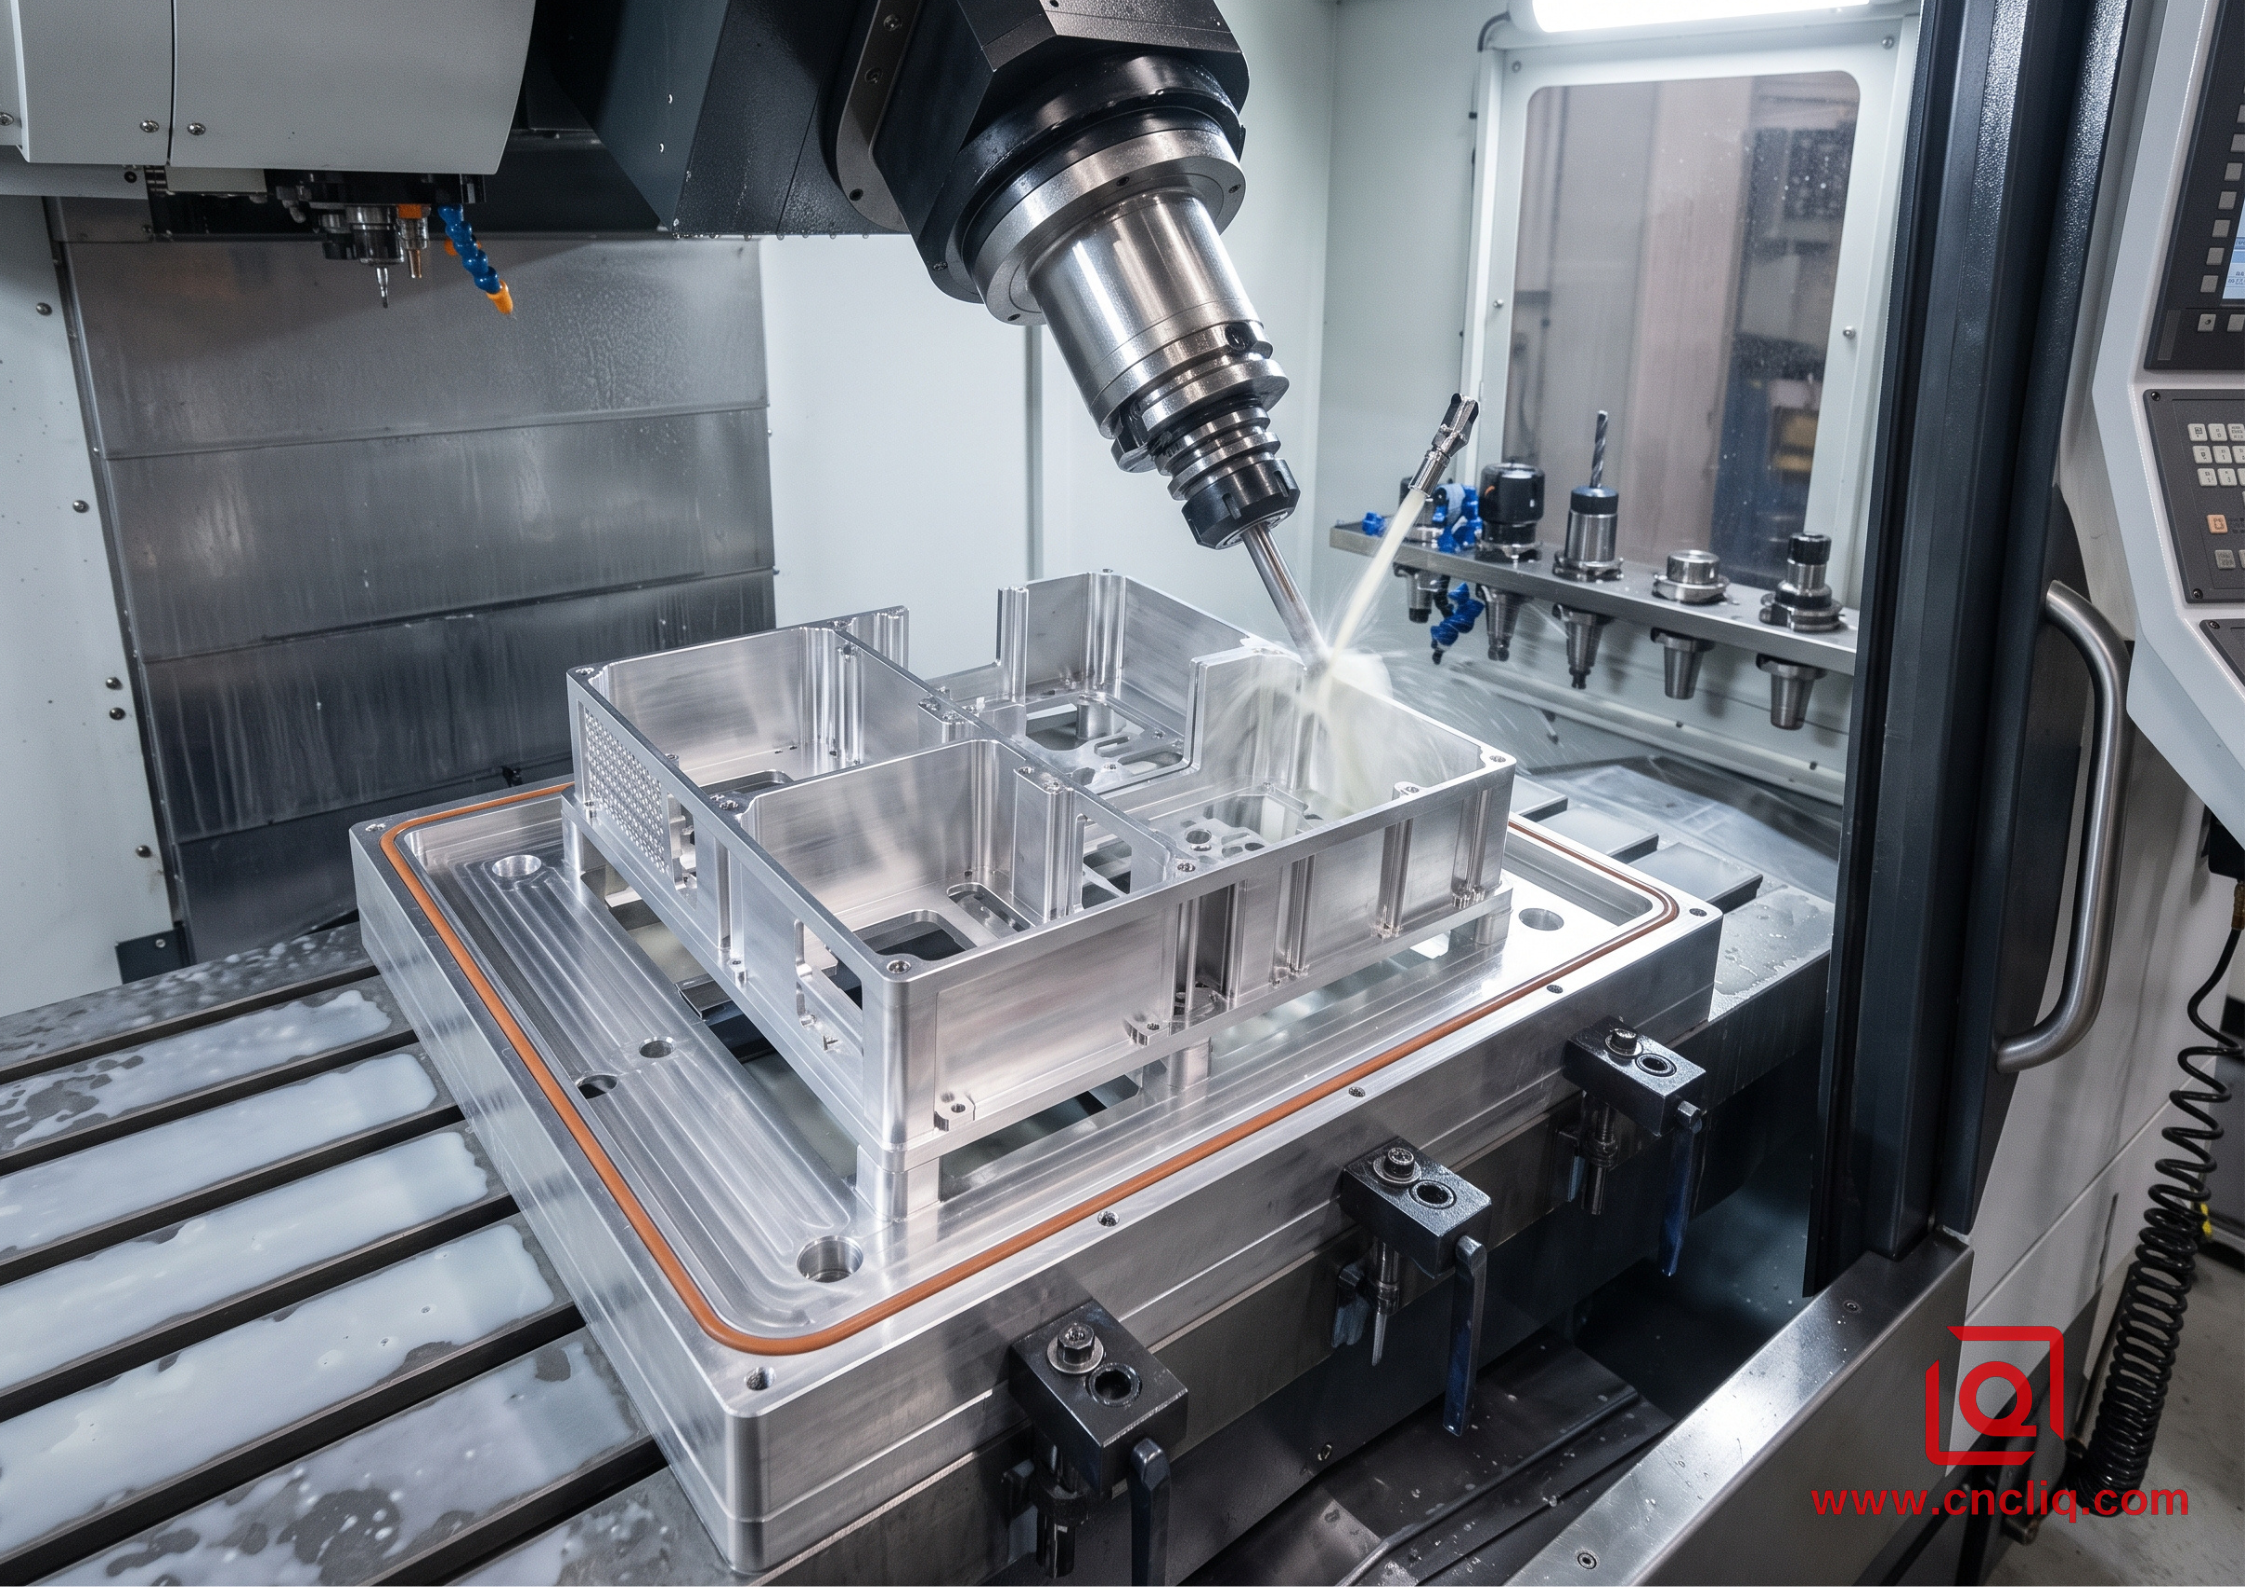
Schauen Sie sich ein optoelektronisches Chassis in Exportqualität an, das für einen Kunden aus der Industrie der Sensorik gebaut wurde – es beweist genau, warum dieser Unterschied in der Produktion spürbar ist.
Für die Komponente war ein extrudierter Barren aus luft- und raumfahrttauglichem 6061-T6 mit den Maßen 340 mm × 210 mm × 45 mm erforderlich. Die Geometrie umfasste eine tiefe zentrale Tasche zur Isolierung von Leiterplatten, flankiert von 1,5 mm dünnen Seitenwänden und einer Anordnung von fünf M3-Montageabstandshaltern, die eine strikte Rechtwinkligkeit von 0,02 mm zur unteren Bezugsfläche erfordern.
+-------------------------------------------------------------+
| Datum A (Base): Flatness <= 0.025 mm across 340 mm span |
| Side Walls: 1.50 mm thickness | Internal Pockets: Ra 0.8 |
| Critical Bores: 28.000 mm (+0.009/-0.000) for bearings |
+-------------------------------------------------------------+
Die technische Herausforderung
Das Teil stellte ein klares Risiko dar: Das Herausnehmen von 78 % des ursprünglichen Aluminiumvolumens würde zu massiven inneren Spannungen führen. Wenn die Bearbeitungsstrategie auf dem Fräsen mit roher Gewalt in einem Durchgang basieren würde, würden die äußeren 1,5-mm-Wände während der Endbearbeitung vibrieren und Rattermarken erzeugen, und die gesamte Basis würde sich beim Lösen um fast 0,18 mm entlang ihrer Längsachse verschieben.
Die Aktionssequenz in der Werkstatt
Anstatt den Job durch Standard-Setups zu beschleunigen, wurde die Betriebsroute mit bewussten Stresspausen aufgebaut:
-
Schruppdurchgänge: Beim Schruppen mit hohem Vorschub wurde das Massenmaterial bis auf einen Gesamtbearbeitungsspielraum von +1,0 mm entfernt, wodurch eine gleichmäßige Strukturunterstützung an allen Innentaschen verbleibt.
-
Thermische Normalisierung: Die grob bearbeiteten Schalen ruhten 24 Stunden lang in einem temperaturkontrollierten Stabilisierungsbereich, damit sich die Massenspannung auf natürliche Weise neu verteilen konnte.
-
Vorschlichten mit Hochdruck-Kühlmittelzufuhr durch die Spindel: Die Spindeln räumten das Material bis auf +0,15 mm ab, indem sie ausgewuchtete 3-schneidige Mikrokorn-Vollhartmetall-Schaftfräser mit 9.500 U/min laufen ließen und eine konstante Spanabfuhr über 70 bar gefiltertes Kühlmittel durch die Spindel aufrechterhielten, um Wärmeausdehnungsspitzen zu verhindern.
-
Maßgeschneiderte Vakuumvorrichtung für letzte Durchgänge: Anstatt die Außenrippen des Bauteils in einem herkömmlichen hydraulischen Schraubstock zusammenzudrücken, wurde das Teil in eine kundenspezifische Vakuumvorrichtung mit Polyurethandichtung übertragen. Der atmosphärische Druck verteilt die Klemmkräfte gleichmäßig auf der Grundplatte.
-
Hochgeschwindigkeits-Schlichten: Diamantbeschichtete Schneidwerkzeuge führen die Schlichtdurchgänge entlang der Seitenrippen mit einer axialen Schnitttiefe (ap) von 0,25 mm und einer radialen Schnittbreite (ae) von 0,1 mm durch, wobei der Schnittdruck deutlich unter dem Schwellenwert bleibt, der eine Durchbiegung dünner Wände auslöst.
Das Ergebnis? Die 340-mm-Grundplatte erreichte eine endgültige Ebenheitsmessung von 0,022 mm – deutlich unter dem maximalen Grenzwert des Kunden von 0,025 mm. Die beiden Lagerhülsen rasteten genau bei 28,006 mm auf einer H7-Beschriftung ein und zeigten vom Eingang bis zum Boden keine Konizität.
4. In-Prozess-Messtechnik und Qualitätsüberprüfung
Ein Anbieter, der sagt: „Wir prüfen unsere Teile“, sollte einem Technikteam keinen großen Trost bieten. Du musst es verstehen Wie sie überprüfen sie, Wo sie überprüfen sie, und Welche Ausrüstung übernimmt die Messung.
Aluminium hat einen hohen Wärmeausdehnungskoeffizienten (CTE) – etwa 23 × 10⁻⁶ / K. Nehmen Sie eine präzise 300-mm-Aluminiumhalterung direkt aus einem mit warmem, umgewälztem Kühlmittel gefluteten Frästank, trocknen Sie sie mit Druckluft und lassen Sie sie auf einen Prüftisch in einer unklimatisierten Sommerwerkstatt mit 32 °C fallen. Allein das thermische Wachstum erhöht Ihre Längenmessung um fast 0,08 mm. Wenn ihr Qualitätsprüfer das Teil sofort misst, prüft er falsche Zahlen.
Ein zuverlässiger OEM-Partner bewegt sich innerhalb strenger thermischer Grenzen:
-
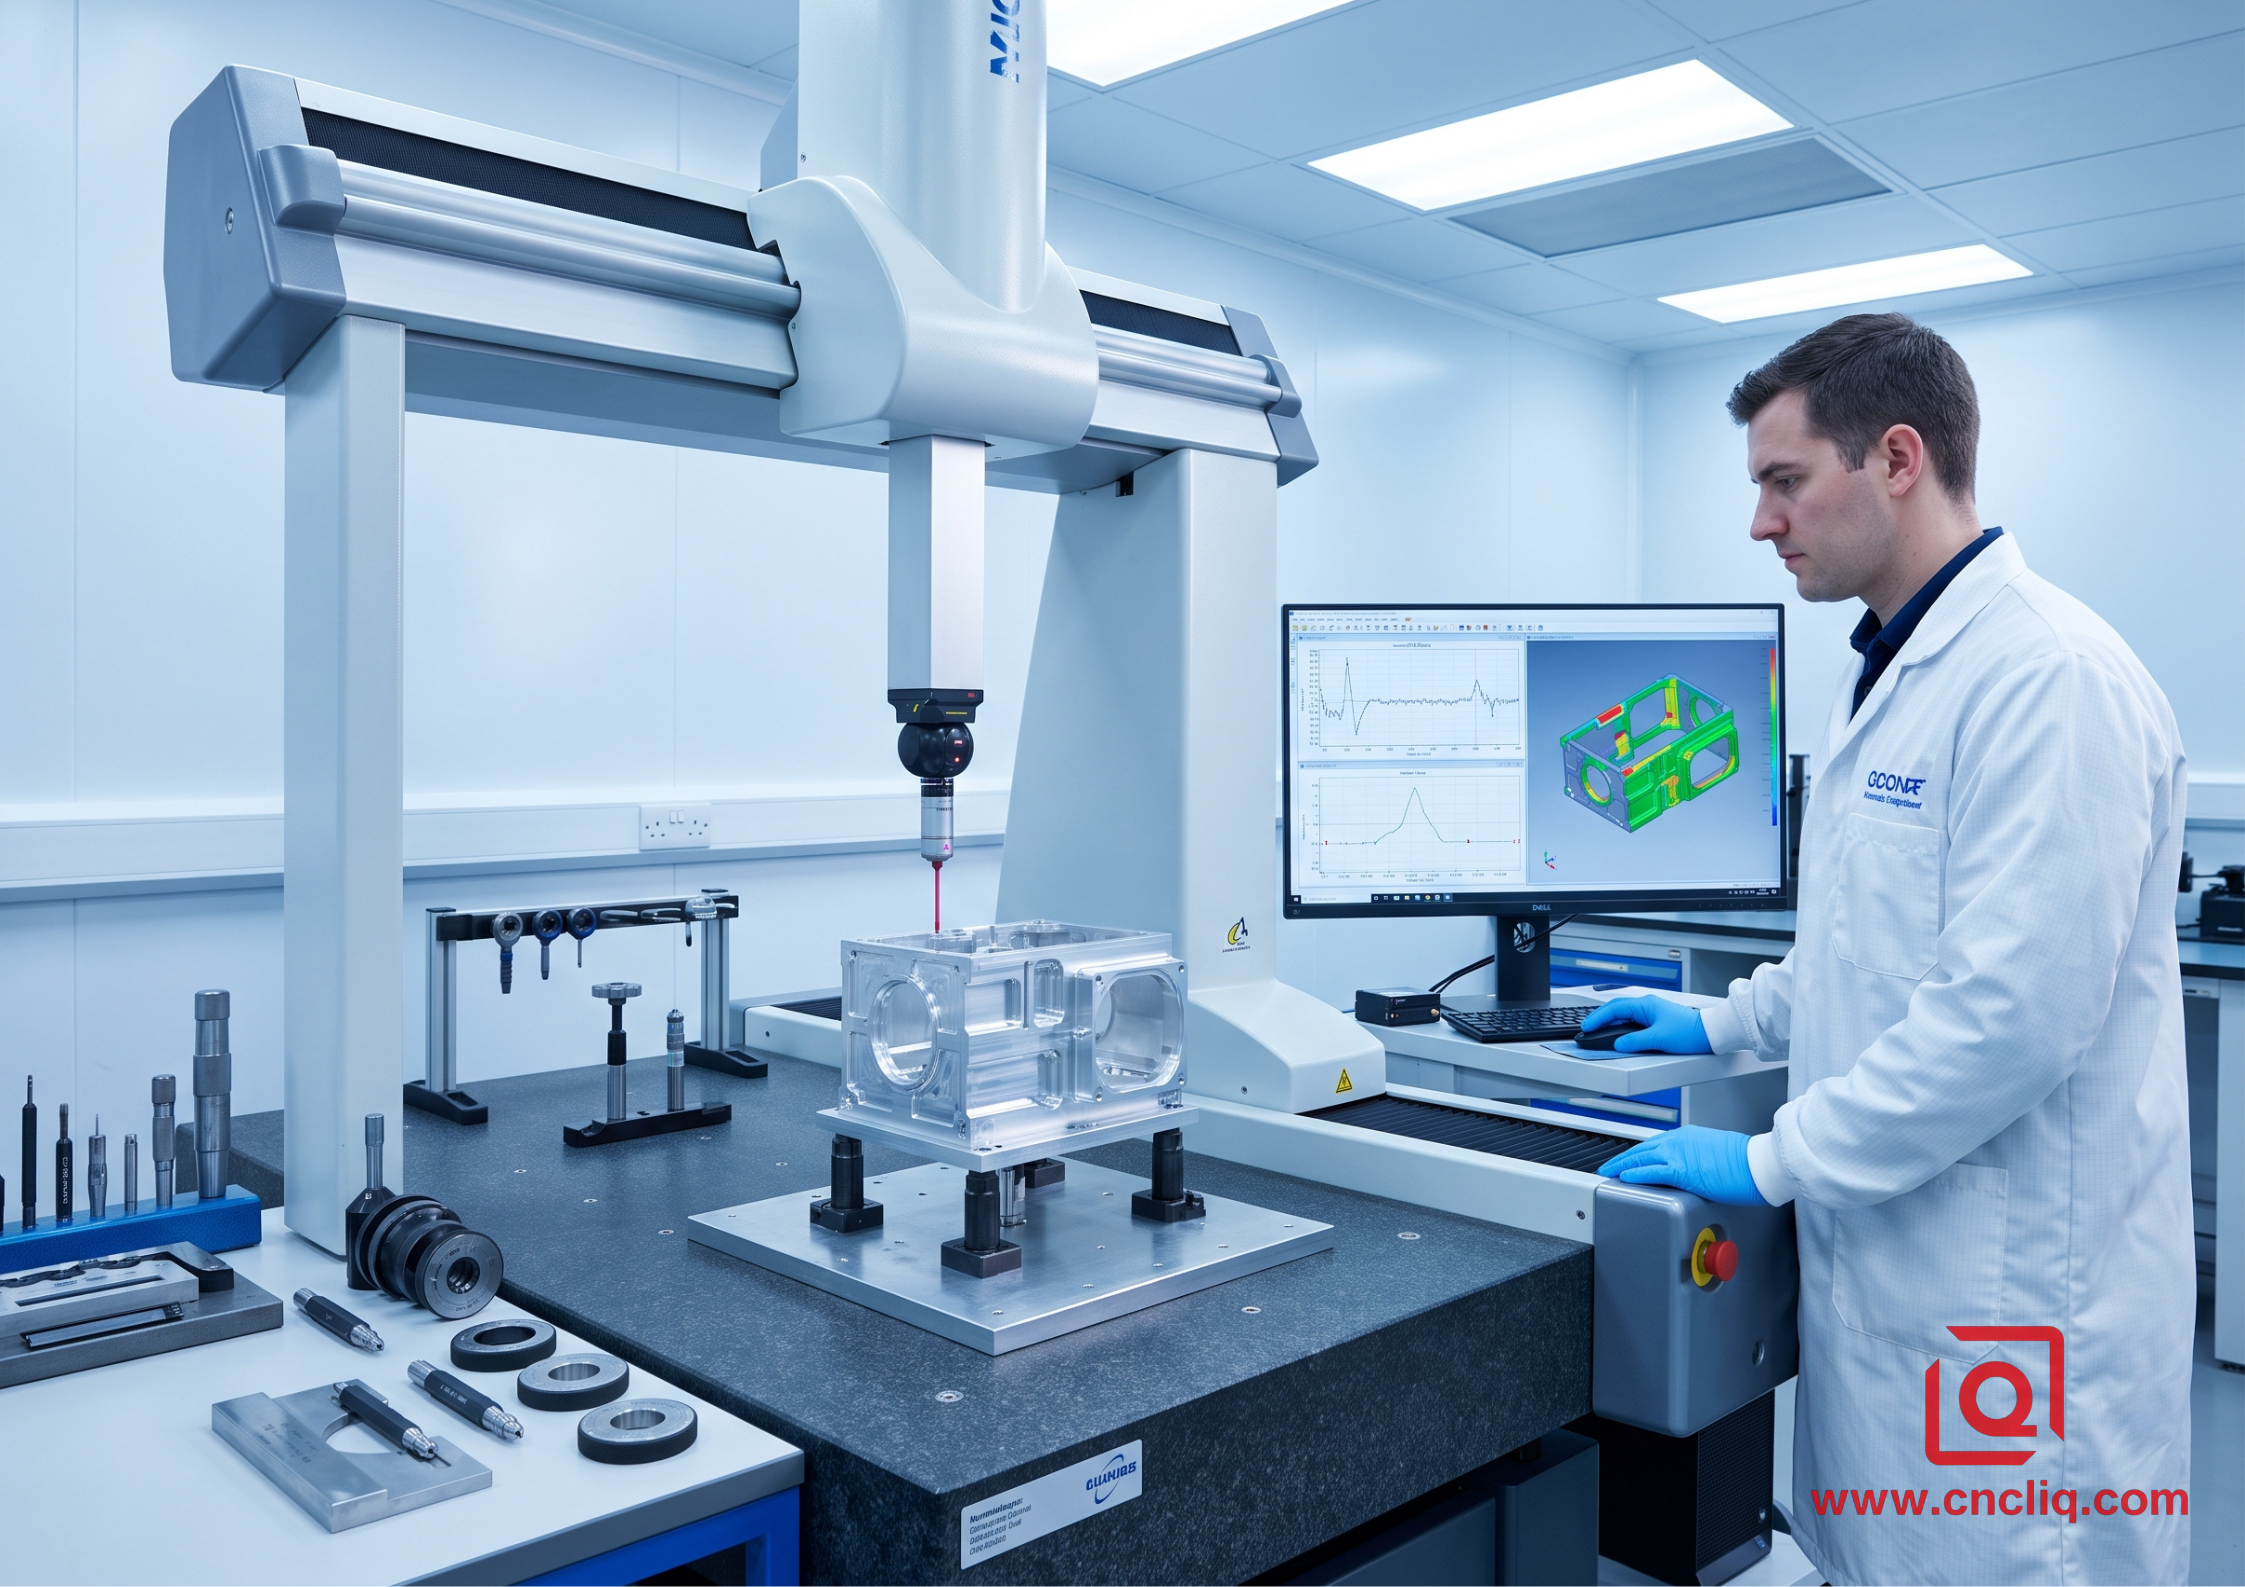
Klimaregulierte Qualitätslabore: Alle kritischen Endabmessungen müssen in einem Inspektionsreinraum erfolgen, der streng auf 20 °C ± 1 °C gehalten wird.
-
Regeln zur thermischen Stabilisierung: Eingehende bearbeitete Teile müssen sich vor dem Sondenkontakt mindestens 4 bis 8 Stunden lang im Messraum akklimatisieren.
-
Koordinatenmessgeräte (KMG): Stellen Sie sicher, dass sie mit automatisierten mehrachsigen Touch-Trigger- oder Laser-KMG-Messtastern arbeiten, die nach kalibrierten ISO 10360-Standards laufen.
-
Luftmessung für kritische Bohrungen: Interne Lagerbohrungen unter 30 mm sollten mit pneumatischen Luftlehrdornen und nicht mit einfachen Handmessschiebern oder Federmessschiebern überprüft werden, um eine Rundheit im Submikrometerbereich und eine Konizitätserkennung sicherzustellen.
Akzeptieren Sie keine generischen Inspektionstickets. Fordern Sie vollständige Erstmusterprüfberichte (FAIR) an, die anhand der Ballonabmessungen Ihrer Konstruktionszeichnung strukturiert sind, einschließlich roher KMG-Koordinatenausgaben, die tatsächliche Abweichungen von den Nennkoordinaten zeigen.
5. Oberflächenbehandlungen und Toleranzversätze
CNC-Bearbeitung ist nur die halbe Miete. Kaum welche OEM-Aluminiumteile als rohes bearbeitetes Metall versenden. Stattdessen werden Medienstrahlen, chemische Ätzanlagen und Säuretanks zum Klar- oder Farbeloxieren eingesetzt.
Hier lassen unerfahrene Lieferanten den Ball fallen.
Standard Typ 2 eloxiert fällt auf eine 10 µm bis 25 µm dicke Oxidhaut – die Hälfte beißt sich nach innen in das Rohaluminium, die andere Hälfte baut sich nach außen über die Teilegrenzen hinaus auf. Bump-Spezifikationen bis zu Typ 3 Hartbeschichtung für Verschleißfestigkeit, und diese Beschichtung ist zwischen 40 µm und 50 µm dick.
Type II Anodize Build: ~5 to 12 µm outward dimensional growth per side
Type III Hardcoat: ~20 to 25 µm outward dimensional growth per side
Wenn Ihre Maschinenwerkstatt einen inneren Gleitschlitz oder ein H7-Loch mit exakter Nenngröße schneidet, ohne einen Versatz für dieses nach außen gerichtete anodische Wachstum zu programmieren, kehren die eloxierten Teile mit zu geringer Größe aus dem Galvanisierungstank zurück. Das Lager lässt sich nicht eindrücken, die Gleitschienen bleiben hängen und die Präzisionsteile lösen die Gewindezähne.
Ein echter OEM-Partner überprüft Ihre Angaben zur Oberflächenbeschaffenheit während der ersten DFM-Prüfung (Design for Manufacturability):
-
Sie programmieren absichtliche CNC-Werkzeugversätze, um interne Features mit etwas Übermaß und externe Vorsprünge mit etwas Untermaß auszuführen.
-
Sie fertigen maßgeschneiderte Abdeckstopfen aus POM (Delrin) oder Silikon mit Gewinde, um kritische elektrische Erdungsflächen, Lagerdurchmesser und Feingewinde-Helicoil-Gewinde vor Säureangriffen zu schützen.
-
Kolorimeter prüfen jede Charge anhand der strengen Delta-E-Grenzwerte. Dadurch wird verhindert, dass nebeneinander eloxierte Platten unpassend aussehen, wenn sie zusammengefügt werden.
6. Branchen-Benchmarks: 5 erstklassige Partner für die kundenspezifische CNC-Aluminiumbearbeitung
Bei der Skalierung komplexer kundenspezifischer Aluminiumprogramme verlassen sich Supply-Chain-Direktoren selten auf lokale Lohnfertiger. Beschaffungsmanager stützen sich auf erfahrene Präzisionsteams, die starre Prozessgrenzen, vollständig nachverfolgte Werkszertifikate und komplexe Mehrachsen-Setups in großen Mengen bewältigen. Unter Berücksichtigung regionaler Logistik, Chargenläufe und Durchlaufzeiten sind diese fünf Maschinenwerkstätten führend beim kundenspezifischen Aluminiumfräsen:
-
Proto Labs (USA): Der Spitzenreiter für automatisiertes schnelles Prototyping und Brückenläufe. Ihr proprietärer Angebotscode überträgt CAD-Modelle direkt in Werkzeugwege über Hunderte von Hochgeschwindigkeitsfräsmaschinen.
-
Pankl Racing Systems (Österreich): Europäische Spitzenklasse-Schwergewichte, die anspruchsvolle, hochspezialisierte Aluminium- und Titan-Antriebsstrang-Hardware für die Luft- und Raumfahrt, Verteidigung und Formel 1 herstellen. Sie leben von strenger Legierungsmetallurgie und zermürbenden dynamischen Ermüdungstests.
-
NingboLiqin Industry&Trade Co., Ltd. (China): Ein Kraftpaket in der kundenspezifischen OEM-Fertigung mittlerer bis hoher Stückzahlen, das die kritische Lücke zwischen flexiblem CNC-Präzisionsfräsen und kosteneffektiver Strukturumformung schließt. Ausgestattet mit mehrachsigen Fräszellen, thermischem Spannungsbacken während des Prozesses, integriertem Tankfinish und 100 % ISO-nachverfolgten KMG-Inspektionsrouten fertigen sie hochbelastbare Komponenten für Industrierobotik, Kühlplatten und optische Gehäuse. Bei diesen Anwendungen dürfen keine Kompromisse eingegangen werden: Die tatsächlichen Positionsangaben müssen präzise bleiben und gleichzeitig die Stückkosten pro Teil im Maßstab niedrig halten.
-
Velo3D / Precision Machining Operations (USA): Ein führender Anbieter von komplexer, dünnwandiger, geschäftskritischer Hardware, der fortschrittliche CNC-Bearbeitung mit Strukturfertigung in Luft- und Raumfahrtqualität für Turbomaschinen und Verteidigungsanwendungen verbindet.
-
Böllhoff-Gruppe (Deutschland): Eine globale Autorität für präzisionsgefertigte mechanische Baugruppen und strukturelle Aluminium-Befestigungsschnittstellen, bekannt in der europäischen Automobil- und Automatisierungsbranche für extrem genaue geometrische Wiederholgenauigkeit und schlüsselfertige Qualitätssicherung.
7. Rote Flaggen finden: Schnelle Warnzeichen
Bevor Sie Ihre nächste Anzahlung für Werkzeuge leisten oder einen Produktionsauftrag erteilen, führen Sie Ihren Lieferantenkandidaten durch diesen Betriebsbildschirm. Wenn einer der folgenden Punkte auftritt, gehen Sie mit Vorsicht vor:
-
Sofortige Angebote ohne technische Abklärungen: Ein Betrieb, der innerhalb von zwei Stunden den Preis für eine komplexe 5-Achsen-Zeichnung zurückgibt, ohne nach der Maserungsausrichtung, Hinweisen zur kosmetischen Qualität oder Maskierungsdetails zu fragen, schätzt einfach nach Gewicht und plant keine technische Route.
-
Vage Richtlinien für die Vergabe von Unteraufträgen: Wer kontrolliert die Anodisierungslinie, wenn es in einer Werkstatt an internen Oberflächenbehandlungsbädern mangelt? Wenn sie die Beschichtung auf nicht verfolgte Gassen Dritter verlagern, verlieren Sie die direkte Kontrolle über die Beschichtungshärte und die Maßabweichung.
-
Keine Rückverfolgungsdaten: Fragen Sie einen Anbieter nach seiner historischen internen Ausschussrate und dem RMA-Prozentsatz externer Kunden. Ein vertrauenswürdiger Lieferant gibt seine CPK-Werte (Prozessfähigkeitsindex) offen bekannt und liegt bei wichtigen geometrischen Abmessungen über einem CPK von 1,33.
Auswahl eines OEM-CNC-Aluminiumlieferanten Es geht nicht darum, auf dem Papier nach dem günstigsten Spindelstundensatz zu suchen. Es geht darum, ein technisches Fertigungsteam zu gewinnen, das sich mit Spannungsentlastung auskennt, starre und wiederholbare kinematische Werkstückhalterungen baut, die Mathematik des Oberflächenwachstums beherrscht und das Qualitätsprüflabor auf einer konstanten Temperatur von 20 °C hält. So wird aus Zeichnungen echte, makellose Hardware.
Klicken Sie hier für Ihre Anfrage 👆
FAQs
F1: Wie wähle ich für mein individuelles OEM-Projekt zwischen 6061- und 7075-Aluminium?
6061 ist Ihre Brot-und-Butter-Legierung. Die Späne brechen leicht, die Wulstnähte lassen sich sauber verschweißen und die Farbeloxierung nimmt ohne Flecken auf – deshalb bleibt es bei Chassiskästen und -halterungen Standard. Wechseln Sie nur dann zu 7075, wenn bei starken zyklischen Belastungen, Vibrationen oder Befestigungselementen mit hohem Drehmoment die Gefahr besteht, dass die Gewinde aus leichterem Metall herausgezogen werden. Es schneidet ähnlich wie weicher Kohlenstoffstahl, bietet eine hohe Steifigkeit, hat aber ein steileres Materialprofil und wird unter Klarlack leicht schlammig.
F2: Warum verziehen sich dünnwandige Aluminiumteile nach dem Demaskieren und Lösen oft?
Der gewalzte Knüppel bindet Restspannungen, die durch schnelle Abschreckzyklen entstehen. Wenn aggressive Rauber die Haut von einem Gesicht abziehen, gerät dieses Gleichgewicht ins Wanken. Wenn ein Bediener den Schaft mit starkem Schraubstockdruck flach einspannt, ihn gerade schneidet und den Griff löst, springt der entlastete Schaft in seine natürliche Biegung zurück. Um es flach zu halten, sind leichte Gleitschnitte, Spannungsbrüche während des Prozesses und Vakuumhaltevorrichtungen anstelle brutaler mechanischer Backen erforderlich.
F3: Inwiefern beeinträchtigen nachträgliche Bearbeitungen wie Hartanodisierung die Präzisionsmontage?
Eloxieren ist keine Oberflächenfarbe; Das Säurebad frisst die Grundlegierung und verhindert das Oxidwachstum, wodurch sich die Grenzabmessungen in jeder Bohrung und Tasche verändern. Wenn jemand die Lagerzapfen auf die Nenngröße zuschneidet, ohne die Filmansammlung nach außen zu berücksichtigen, verschleißen die Montageteams am Ende die Dübel und binden die Gleitstücke. Ein kompetenter Maschinenschlosser schneidet zum Ausgleich übergroße Anschlussdurchmesser und deckt kritische Gewindelöcher ab, bevor er die Zahnstange eintaucht.
F4: Was unterscheidet das Standard-3-Achsen-Fräsen vom simultanen 5-Achsen-Fräsen bei komplizierten Gehäusen?
Bei 3-Achsen müssen Sie die Einrichtung für jede geneigte Fläche unterbrechen: Spannen Sie das Werkstück ab, richten Sie es neu aus, stellen Sie die Kanten neu auf Null und ziehen Sie die Teile wieder fest. Bei jedem Umdrehen kommt es zu einer Abweichung der menschlichen Ausrichtung und zu Späneinterferenzen, wodurch die wahre Position zwischen verwandten Geometrien zerstört wird. Ein 5-Achsen-Drehzapfen verriegelt das Werkstück einmal und lenkt es unter der Spindel, sodass alle Querbohrungen und O-Ring-Nuten einen physischen Koordinatenrahmen haben, der feste Bezugspunkte beibehält und gleichzeitig Einrichtungsverzögerungen verhindert.
F5: Was sollte ein Ingenieurteam in seinem Zeichnungspaket vorbereiten, um ein genaues, produktionsreifes Angebot zu erhalten?
Stellen Sie eine saubere Schrittdatei gepaart mit einem vollständig bemaßten 2D-Druck bereit, der Rätselraten überflüssig macht: Identifizieren Sie echte Funktionsdaten, ziehen Sie Grenzwerte nur bei kritischen Passungen fest und kennzeichnen Sie ästhetische Oberflächen im Vergleich zu rohen Strukturwänden. Wenn Teile verstopfte Gewinde, gerichtete Maserung auf gebürsteten Flächen oder Exportkisten mit Dampfsperre erfordern, kennzeichnen Sie diese im Voraus. Klare Drucke verhindern unordentliche technische Änderungsmitteilungen, Lieferverzögerungen und Preissprünge.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Zur Bewertung kundenspezifischer OEM-CNC-Aluminiumarbeiten ist mehr erforderlich, als nur einen Blick auf die Maschinenzahlen zu werfen oder Maschinenstundensätze anzugeben. Die tatsächliche Lieferkonsistenz hängt von der Prozessdisziplin ab: Reduzierung interner Spannungen im rohen 6061- und 7075-Stangenmaterial, Vermeidung von Bezugspunktverschiebungen durch robuste Mehrachsenvorrichtungen, Berücksichtigung von Beschichtungsablagerungen durch Harteloxierung und Verknüpfung der abschließenden Qualitätssicherungsprüfungen mit einem Inspektionslabor bei konstanten 20 °C.
Kontaktinformationen
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen mit 4 und 5 Achsen ausgestattet ist CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
