 Deutsch




Sind nach einem Fräsvorgang, der durchs Sichtfenster einwandfrei aussah, immer noch Grate, gerollte Austrittskanten oder manuelles Entgraten zeitaufwendig? Öffnen Sie die Tür und prüfen Sie die Kante, bevor jemand zum Pinsel greift. Dieser Leitfaden beschreibt die Prüfungen, die ein Zerspanungsmechaniker während der Erprobung durchführen kann, und zeigt gleichzeitig Käufern, was ein Lieferant für ein zuverlässiges Angebot für einen Hochvorschub-Aluminiumprozess benötigt.
Ein Grat erzählt eine Geschichte. Im letzten Moment des Schnitts hat sich das verbleibende Metall verbogen, gerollt oder verschmiert, anstatt abzuscheren. Manchmal ist eine abgenutzte Schneide die Ursache; bei einem anderen Auftrag liegt es an der Austrittsrichtung oder einer dünnen Wand, die sich unter Last bewegt. Legierung, Spandicke, Rundlauf, Kühlmittelzufuhr und die Steifigkeit der Vorrichtung spielen alle eine Rolle. Wird der Vorschub ohne Optimierung dieser Kette verwendet, verbessert sich zwar die Zykluszeit, aber die Kosten für das Ausschussteil steigen unbemerkt.
Die Antwort aus der Werkstatt, bevor die Spindel anläuft
Beginnen Sie mit einem scharfen Aluminiumfräser mit positivem Spanwinkel und der kürzestmöglichen Ausladung. Halten Sie den Eingriff gleichmäßig, erzeugen Sie einen Span und legen Sie fest, wie das Werkzeug die Schneide verlässt, bevor Sie den Zyklus starten. Entfernen Sie die Späne, damit diese nicht ein zweites Mal durch die Schneiden geführt werden. Falls die kritische Kante einen separaten Schlichtgang erfordert, führen Sie diesen durch. Einfach den Vorschub zu reduzieren, ist keine gute Idee: Die Schneide kann anfangen zu reiben, die Hitze steigt und es kommt zu Materialablagerungen.
Die Daten des Werkzeugherstellers dienen als Ausgangspunkt, nicht als allgemeingültige Anleitung. Testen Sie den Vorgang an der tatsächlichen Legierungswärme, dem Halter, der Vorrichtung, der Maschine, dem Kühlsystem und der Geometrie der Bearbeitungselemente. Überprüfen Sie anschließend das Ergebnis zu Beginn, in der Mitte und am Ende der Werkzeugstandzeit.
Warum ein hoher Vorschub entweder eine sauberere Schneide oder einen größeren Grat erzeugen kann
Aluminium ist duktil. Nahe einer ungestützten Austrittskante kann sich der verbleibende Metallstreifen unter Schnittkraft drehen und dehnen, bevor er bricht. Das Ergebnis kann ein dünner Federgrat, ein dickerer Rollgrat, ein Seitengrat oder eine verschmierte Schneidkante mit Aufbauschneiden sein. Das frei zugängliche Kapitel „Machining Burrs Formation & Deburring of Aluminium Alloys“ in IntechOpen zeigt, dass die Gratgröße von mehreren Faktoren abhängt und nicht von einer einzelnen Vorschub- oder Drehzahleinstellung. Kein einzelner Parameter ist allein ausschlaggebend. Materialfestigkeit und Duktilität wirken zusammen mit Schnittkraft, Schnitttiefe, Spanbelastung, Werkzeugform, Austrittswinkel und dem Zustand der Schneide.
Das erklärt ein häufiges Problem in der Fertigung. Ein Programmierer erhöht den Vorschub pro Zahn und erhält dadurch einen kleineren, leichter zu entfernenden Sekundärgrat, da die Schneide entschieden abscheren kann. Ein anderer erhöht den Vorschub bei einem verschlissenen Schneidwerkzeug und erhält dadurch einen starken Überschlag, da Kraft und Durchbiegung schneller ansteigen, als die Schneide schneiden kann. Beide Beobachtungen können zutreffen.
Die sinnvolle Unterscheidung besteht zwischen programmierter Vorschubgeschwindigkeit und tatsächlicher Spandicke. Der Tischvorschub folgt diesem Verhältnis:
Vorschubgeschwindigkeit, Vf = Spindeldrehzahl, n × Zähnezahl, z × Vorschub pro Zahn, fz
Nehmen wir einen 3-Schneiden-Fräser bei 18.000 U/min. Bei einer validierten Spanbelastung von 0,06 mm/Zahn ergibt die Berechnung einen Tischvorschub von 3.240 mm/min. Diese Berechnung ist keine Empfehlung für ein unbekanntes Werkzeug. Sie verdeutlicht, warum sich die Bearbeitung jeder Schneide durch die Änderung der Drehzahl oder der Schneidenzahl bei gleichbleibendem Vorschub verändert. Bei geringem radialem Eingriff kann die Spanverdünnung die maximale Spandicke weiter reduzieren. Daher muss die Kompensation der CAM-Strategie und den Vorgaben des Werkzeugmachers folgen.
Identifizieren Sie zunächst den Grat, den Sie tatsächlich haben.
Oft bezeichnen Bediener jede unerwünschte Kante als Grat, doch Lage und Form deuten auf unterschiedliche Ursachen hin. Eine Inspektion des Werkstücks vor dem Bürsten oder Trommelpolieren kann diese Spuren verwischen.
Was Sie sehen | Wahrscheinlicher Mechanismus | Zuerst prüfen | Erste Hilfe in der Praxis |
Dünne Feder am oberen Rand | Plastische Verformung an einer nur schwach gestützten Kante; die Kante kann reiben | Spanbelastung, Schärfe, Richtung des letzten Durchgangs | Einen Schneidspan wiederherstellen, eine scharfe positive Schneide verwenden, Austrittsrichtung ändern |
Dicke Überrollung am Profilausgang | Hohe Austrittskräfte und ungestützte Materialbiegung | Austrittswinkel, Restmaterial, Schneidwerkzeugverschleiß | Verlegen Sie den Ausgang neu, reduzieren Sie den Zuschnitt, ersetzen Sie abgenutzte Kanten |
Grat konzentriert sich auf einer Seite | Rundlauffehler, Neigung, ungleichmäßige Zahnbelastung oder Richtungsaustrittseffekt | Halter, Spindel, Werkzeugrundlauf, Bahnrichtung | Korrigieren Sie die Auslaufstrecke und vergleichen Sie einen überarbeiteten Pfad. |
Helle, verschmierte Lippen | Aufbaukante oder Aluminiumhaftung | Nut, Kühlmittelausrichtung, Schneidenzustand, Spannachschneiden | Beschädigtes Werkzeug ersetzen, Schmierung und Absaugung verbessern |
Die Klette wächst durch die Charge hindurch. | Fortschreitender Kantenverschleiß oder thermische Drift | Bilder des ersten Werkstücks im Vergleich zu späteren Werkstücken und Spindelbelastung | Legen Sie ein Kriterium für den Werkzeugwechsel vor dem visuellen Versagen fest. |
Saubere Wand, aber rauer Ausbruch an einer dünnen Lasche | Die Werkstückstütze bricht beim Durchbruch zusammen. | Befestigung und lokale Wandsteifigkeit | Fügen Sie Backup-Unterstützung hinzu, ändern Sie die Sequenz oder lassen Sie eine kontrollierte Brücke. |
Fotografieren Sie das Werkstück, bevor die Bürste herausgenommen wird, und notieren Sie Werkzeugnummer und Schneideposition. Vermerken Sie daneben Legierung und Härtegrad, Bearbeitungsvorgang, Schneidrichtung, Teileanzahl, Belastungsverlauf und Kühlmittelzustand. Ergänzen Sie dies mit einem Messwert der Grathöhe oder einem einfachen Gut/Schlecht-Ergebnis. Ein Vermerk wie „besser entgraten“ bietet der nächsten Schicht keine Arbeitsgrundlage.
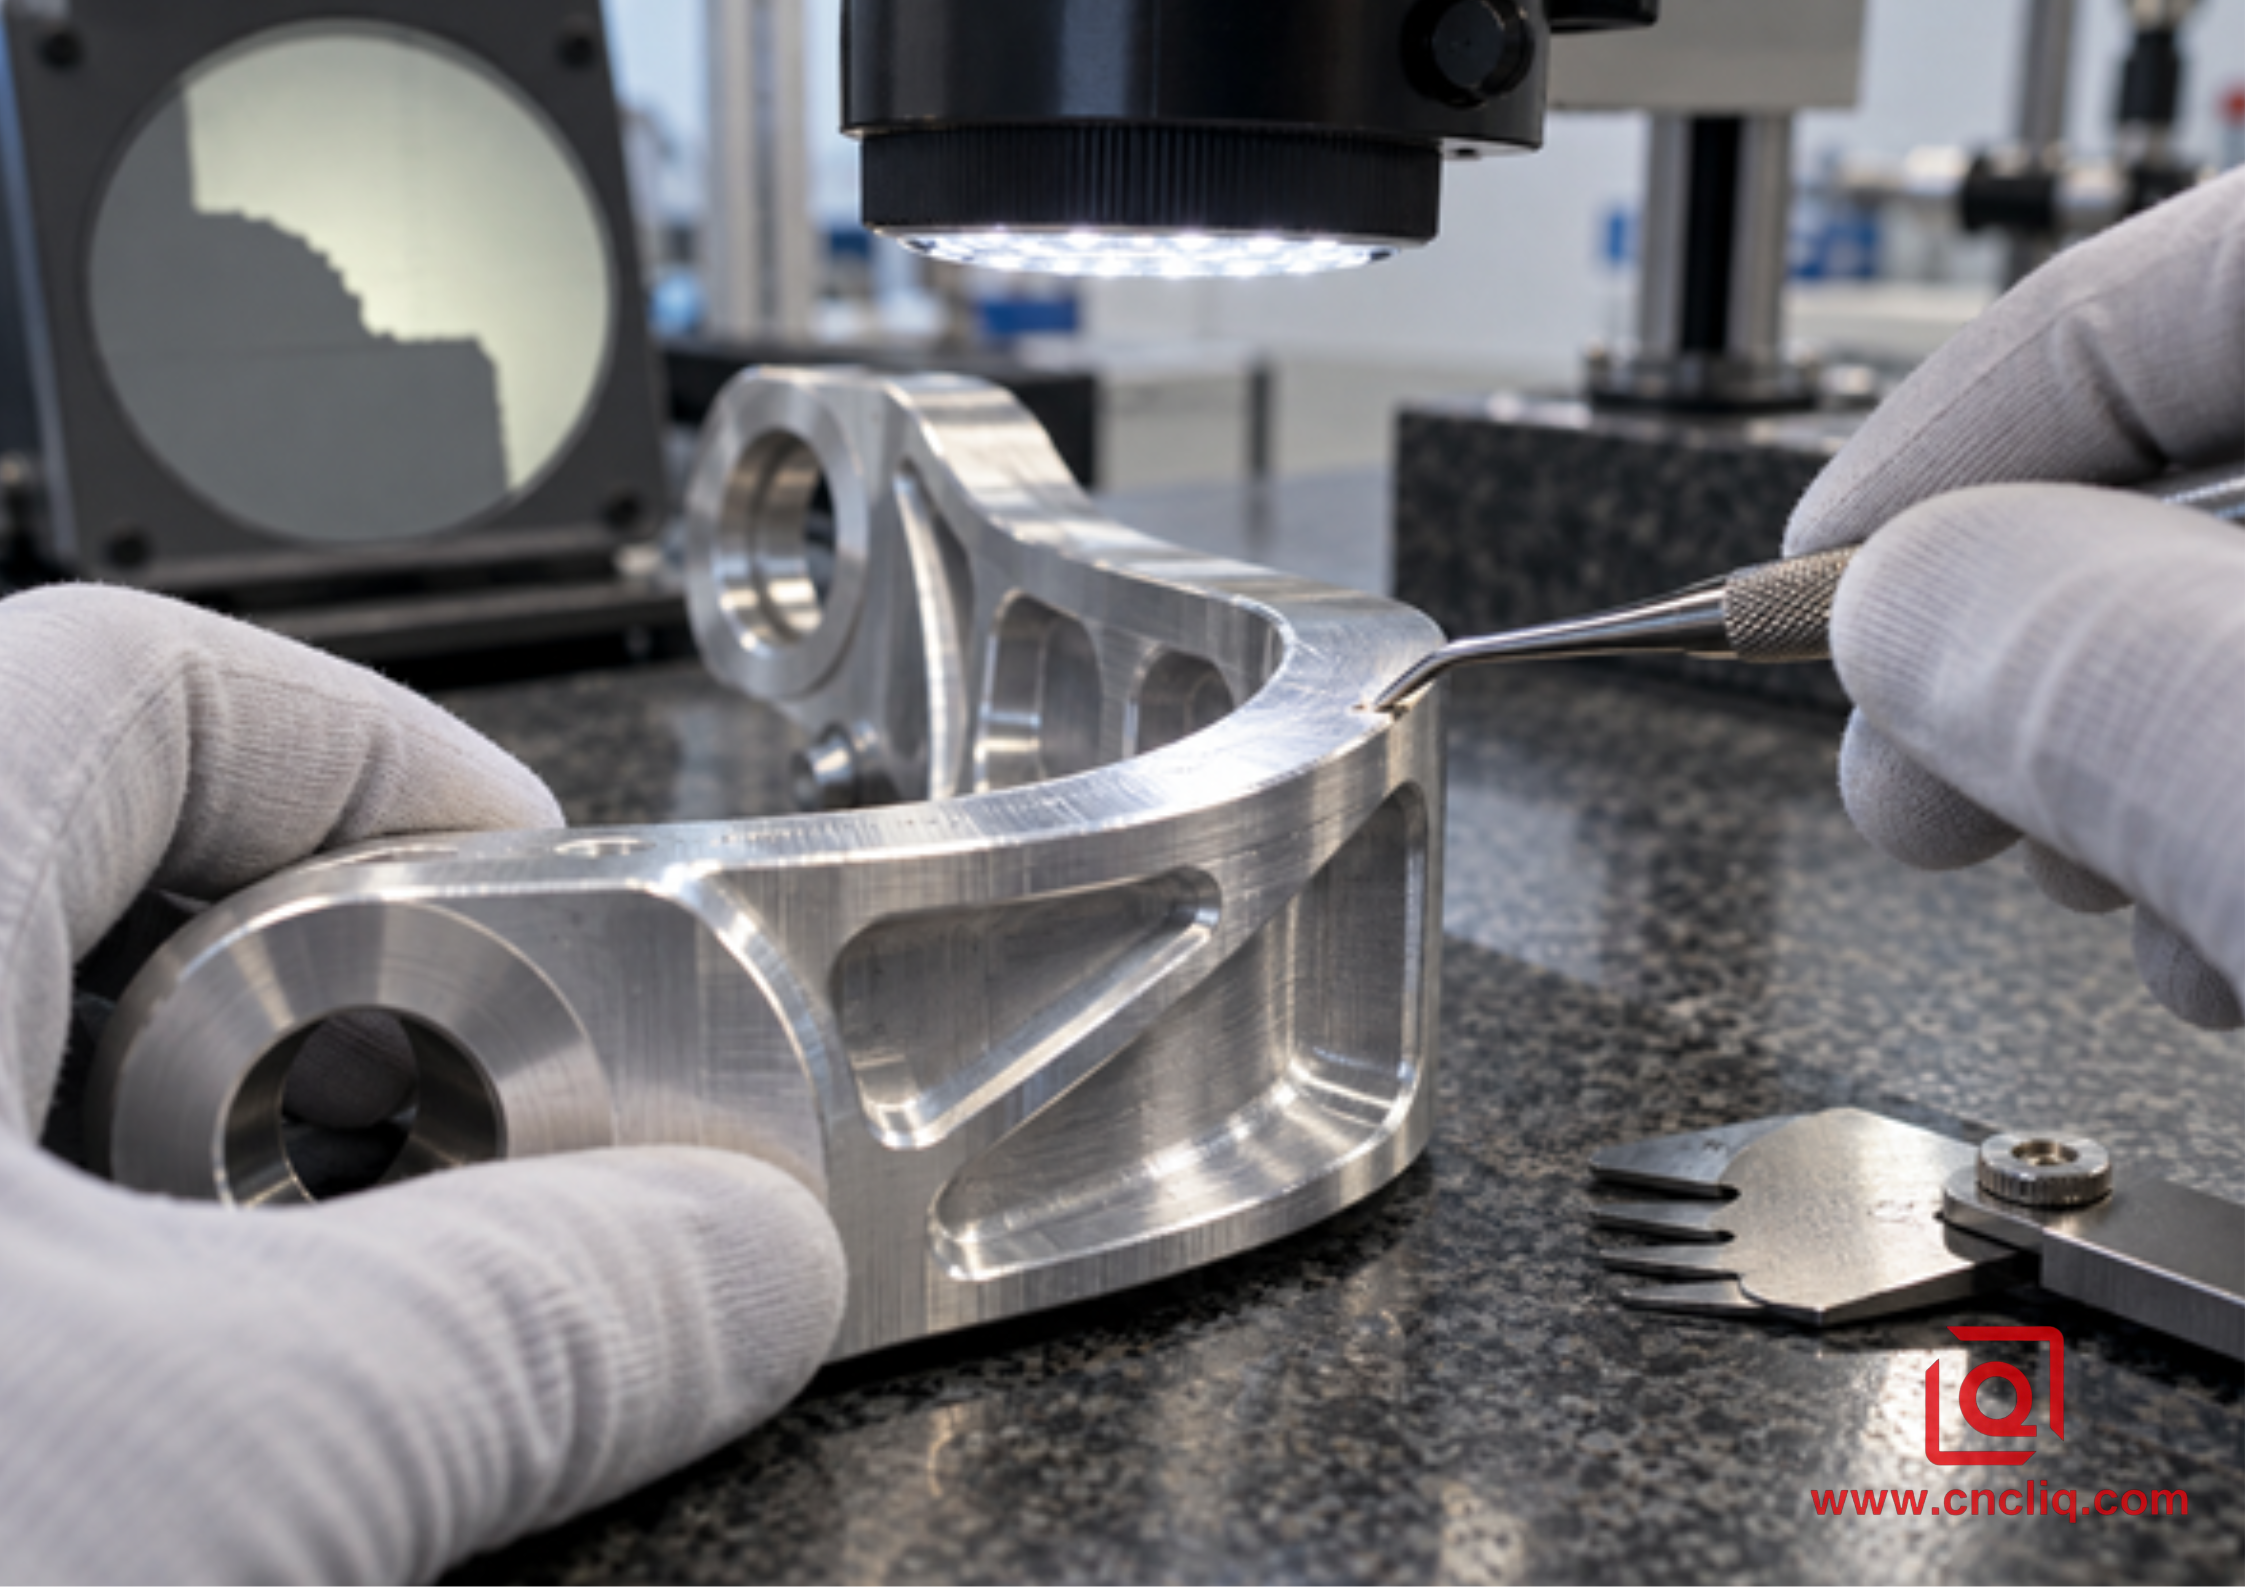
Nahaufnahme einer frisch gefrästen Aluminiumkante neben einem Digitalmikroskop
1. Beginnen Sie mit Legierung, Härtegrad und Schneidfunktion
Eine Angebotsanfrage, die sich ausschließlich auf Aluminium beschränkt, lässt eine große Prozesslücke offen. 6061-T6 mag zwar die gängige Wahl sein, doch 6082-T6 und 7075-T6 erreichen weder dessen Festigkeit, Duktilität, Spanverhalten noch Oberflächengüte. Gussmaterial bringt Silizium und Porosität ins Spiel, wodurch sich der Kantenverschleiß erneut verändern kann. Materialzertifikate, Chargennummern und Härtegrad sind entscheidend, wenn ein stabiler Produktionsprozess wiederholt gewährleistet werden muss.
Definieren Sie außerdem die Anforderungen an die Kante. Eine verdeckte Freikante kann eine kontrollierte 0,2-mm-Fase aufweisen. Für Dichtungsflächen, Dichtkanten, elektrische Kontaktflächen, Lagersitze oder kosmetische Ränder gelten möglicherweise andere Regeln für den Kantenbruch. Ersetzen Sie in der Zeichnung vage Hinweise wie „Alle Kanten entgraten“ durch eine zulässige Kantenbeschaffenheit, sofern diese funktionell gerechtfertigt ist. Geben Sie an, ob die Maße vor oder nach dem Anodisieren gelten, da die endgültige Kante sowohl der Bearbeitung als auch der Oberflächenbehandlung standhalten muss. Unser Leitfaden zu Oberflächenbehandlungsoptionen für CNC-gefräste Aluminiumteile erläutert, warum Kantenbeschaffenheit, Abkleben und Beschichtungszugabe in einer gemeinsamen Planungsdiskussion behandelt werden sollten.
2. Wählen Sie ein Aluminiumwerkzeug, das schneidet statt zu pflügen.
Für Arbeiten mit hohem Vorschub reicht ein Hartmetall-Schaftfräser nicht aus. Achten Sie auf eine scharfe Schneide, einen positiven Spanwinkel, ein großzügiges und poliertes Spanfeld, eine geeignete Spirale und eine vom Hersteller für die Legierung und den jeweiligen Einsatzbereich freigegebene Geometrie. Eine polierte Spannut reduziert die Spanreibung und verringert das Risiko des Anhaftens. Reibungsarme Beschichtungen können in geeigneten Anwendungen hilfreich sein, jedoch können sie eine stumpfe Schneide oder eine verstopfte Spannut nicht retten.
Die Anzahl der Schneiden sollte der Bearbeitungsform angepasst werden. Tiefe, durchgehende Nuten benötigen Platz für die Späne; offene, adaptive Schnittlinien können oft mehr Zahneingriffe nutzen. Liqins Vergleich von 2- und 3-schneidigen Hartmetall-Schaftfräsern für Aluminium behandelt diese Auswahl detailliert. Für die Gratbildung ist zusätzlich zu berücksichtigen, ob die Last gleichmäßig auf alle Zähne verteilt ist. Zu großer Rundlauffehler führt bei einem nominell 3-schneidigen Fräser zu einer überlasteten Schneide, gefolgt von zwei aneinander reibenden Schneiden. Diese Ungleichverteilung beschleunigt den Verschleiß, erhöht die lokale Wärmeentwicklung und erzeugt einen scheinbar gerichteten Grat.
Prüfen Sie die Aufnahmekonus, die Spannzange bzw. das Hydraulikfutter, den Werkzeugschaft und die Spindelschnittstelle als eine Einheit. Messen Sie nach Möglichkeit nahe am Schneidende. Beschränken Sie den Überstand auf das für die Bearbeitung erforderliche Maß; eine kürzere, steifere Baugruppe verbessert die Schneidkante oft mehr als eine geringfügige Vorschubanpassung.
3. Spandicke steuern, nicht nur die Vorschubübersteuerung
Hochvorschubfräsen funktioniert, wenn die Schneide einen stabilen Span bildet und abführt. Es scheitert, wenn der Vorschub die Prozessgestaltung ersetzt. Gehen Sie von den exakten Schnittdaten des Werkzeugherstellers aus und korrigieren Sie die Anforderungen an radialen Eingriff, axiale Tiefe, Reichweite, Nutenbildung, Maschinenleistung, Spannvorrichtungsnachgiebigkeit und Kühlmittelzugang.
Prozessvariable | Sicherere Validierungsrichtung | Warum es Kletten betrifft | Beweise, die man sich ansehen sollte |
Futter pro Zahn | Halten Sie sich an den vom Werkzeughersteller genehmigten Anwendungszeitraum. | Zu leicht kann reiben; zu schwer kann die Austrittskraft und die Ablenkung erhöhen. | Spanform, Spindelbelastung, Austrittskantenform |
Radialer Eingriff, ae | Niedrig und konstant halten für adaptives Grobfutter mit hohem Zulauf | Regelt Eingriffswinkel, Wärmeentwicklung und Kraftspitzen | Lastverlauf durch Ecken und enge Kanäle |
Axiale Tiefe, ap | Effektive Kantennutzung unter Berücksichtigung der Steifigkeit | Verändert die Kraftverteilung und die Höhe des Seitengrats | Wanddurchbiegung, Rattern, Verschleißband |
Spindeldrehzahl | Jede Drehzahländerung muss mit einer Neuberechnung des Vorschubs einhergehen. | Bei unverändertem Vorschub ändert sich die Spandicke | Schall, Haftung, Oberflächenschmierung |
Fertigwarenbestand | Lassen Sie einen gleichmäßigen, kleinen, für die Wand vorgesehenen Zuschlag. | Ungleichmäßiger Materialbestand erzeugt ungleichmäßige Endkraft | CAM-Restmaterialansicht und gemessene Wand |
Werkzeugstandzeitbegrenzung | Abgegrenzt durch Gratbildung und Dimensionsstabilität | Eine abgenutzte Kante erhöht die Kraft vor dem katastrophalen Versagen. | Grat-Trend, Auslauf, Belastung, Kantenbilder |
Bei einem kontrollierten Test wird jeweils ein wichtiger Faktor verändert. Erfassen Sie die ursprüngliche und die korrigierte Spanbelastung, den Eingriff, die Werkzeugstandzeit, die Gratbildung, die Oberflächengüte und die Zykluszeit. Bei reduziertem Vorschub prüfen Sie, ob die Schneide weiterhin schneidet. Bei erhöhtem Vorschub prüfen Sie, ob die Austrittsschneide und die Vorrichtung die zusätzliche Kraft aufnehmen können.
4. Programmiere den Ausgang, bevor du die Mitte des Schnitts programmierst.
Der letzte Kontakt des Fräsers mit dem Werkstück ist für die Gratbildung oft wichtiger als der lange, stabile Abschnitt der Schnittlinie. Nähert sich der Zahn einer Außenkante, wird das Material, das den ungeschnittenen Span trägt, dünner. Drückt die Schnittkraft dieses Band nach außen, biegt und rollt sich das Metall, anstatt sich zu trennen.
Der Fachartikel von Seco Tools „ Kontrolle mechanischer Belastungen beim Fräsen“ betont die Bedeutung der Werkzeugpositionierung und der Ein- und Austrittsstrategie, da Fräszähne intermittierender Belastung ausgesetzt sind. Beim Gleichlauffräsen tritt der Zahn in der Regel mit größerer Spandicke ein und tritt in Richtung Null aus; dies reduziert häufig die Reibung, die beim konventionellen Fräsen auftritt, und befördert die Späne hinter den Fräser. Dennoch ist Gleichlauffräsen nicht immer eine optimale Lösung für Gratbildung. Die spezifische Schneidenorientierung, die Werkstücksteifigkeit, das Zahnflankenspiel, die Vorrichtung und der Austrittswinkel des Werkzeugwegs bestimmen weiterhin, wohin das Material verdrängt wird.
Setzen Sie diese CAM-Bewegungen gezielt ein:
1. Profilstart- und -endpunkte sollten von kritischen kosmetischen oder Dichtungskanten ferngehalten werden.
2. Verwenden Sie einen Auslaufbogen oder eine tangentiale Verlängerung, damit der Fräser nicht direkt an einer schwachen Ecke abbricht.
3. Ändern Sie die Schnittrichtung oder die Schnittfolge, sodass das Endmaterial in Richtung des Trägermaterials geschnitten und nicht von diesem weg abgezogen wird.
4. Zerbrechliche Kreuzungen sollten maschinell bearbeitet werden, bevor die umgebende Stützkonstruktion entfernt wird, oder es sollte eine temporäre Brücke errichtet werden, die später fertiggestellt wird.
5. Vermeiden Sie plötzliche Eingriffsspitzen in Innenecken; halten Sie einen kontrollierten Eingriffswinkel ein.
6. An einer kritischen Kante sollte, sofern die Zeichnung dies erfordert, ein separater Bearbeitungspfad mit gleichmäßigem Material und einem neuen Werkzeug verwendet werden.
Bei mehrseitigen Gehäusen kann eine stabile Aufspannung die Kantenverhältnisse und den Zugang zum Werkzeug besser kontrollieren. Die praktischen Grenzen werden in unserem Leitfaden zum mehrachsigen CNC-Fräsen komplexer Aluminiumteile erläutert.
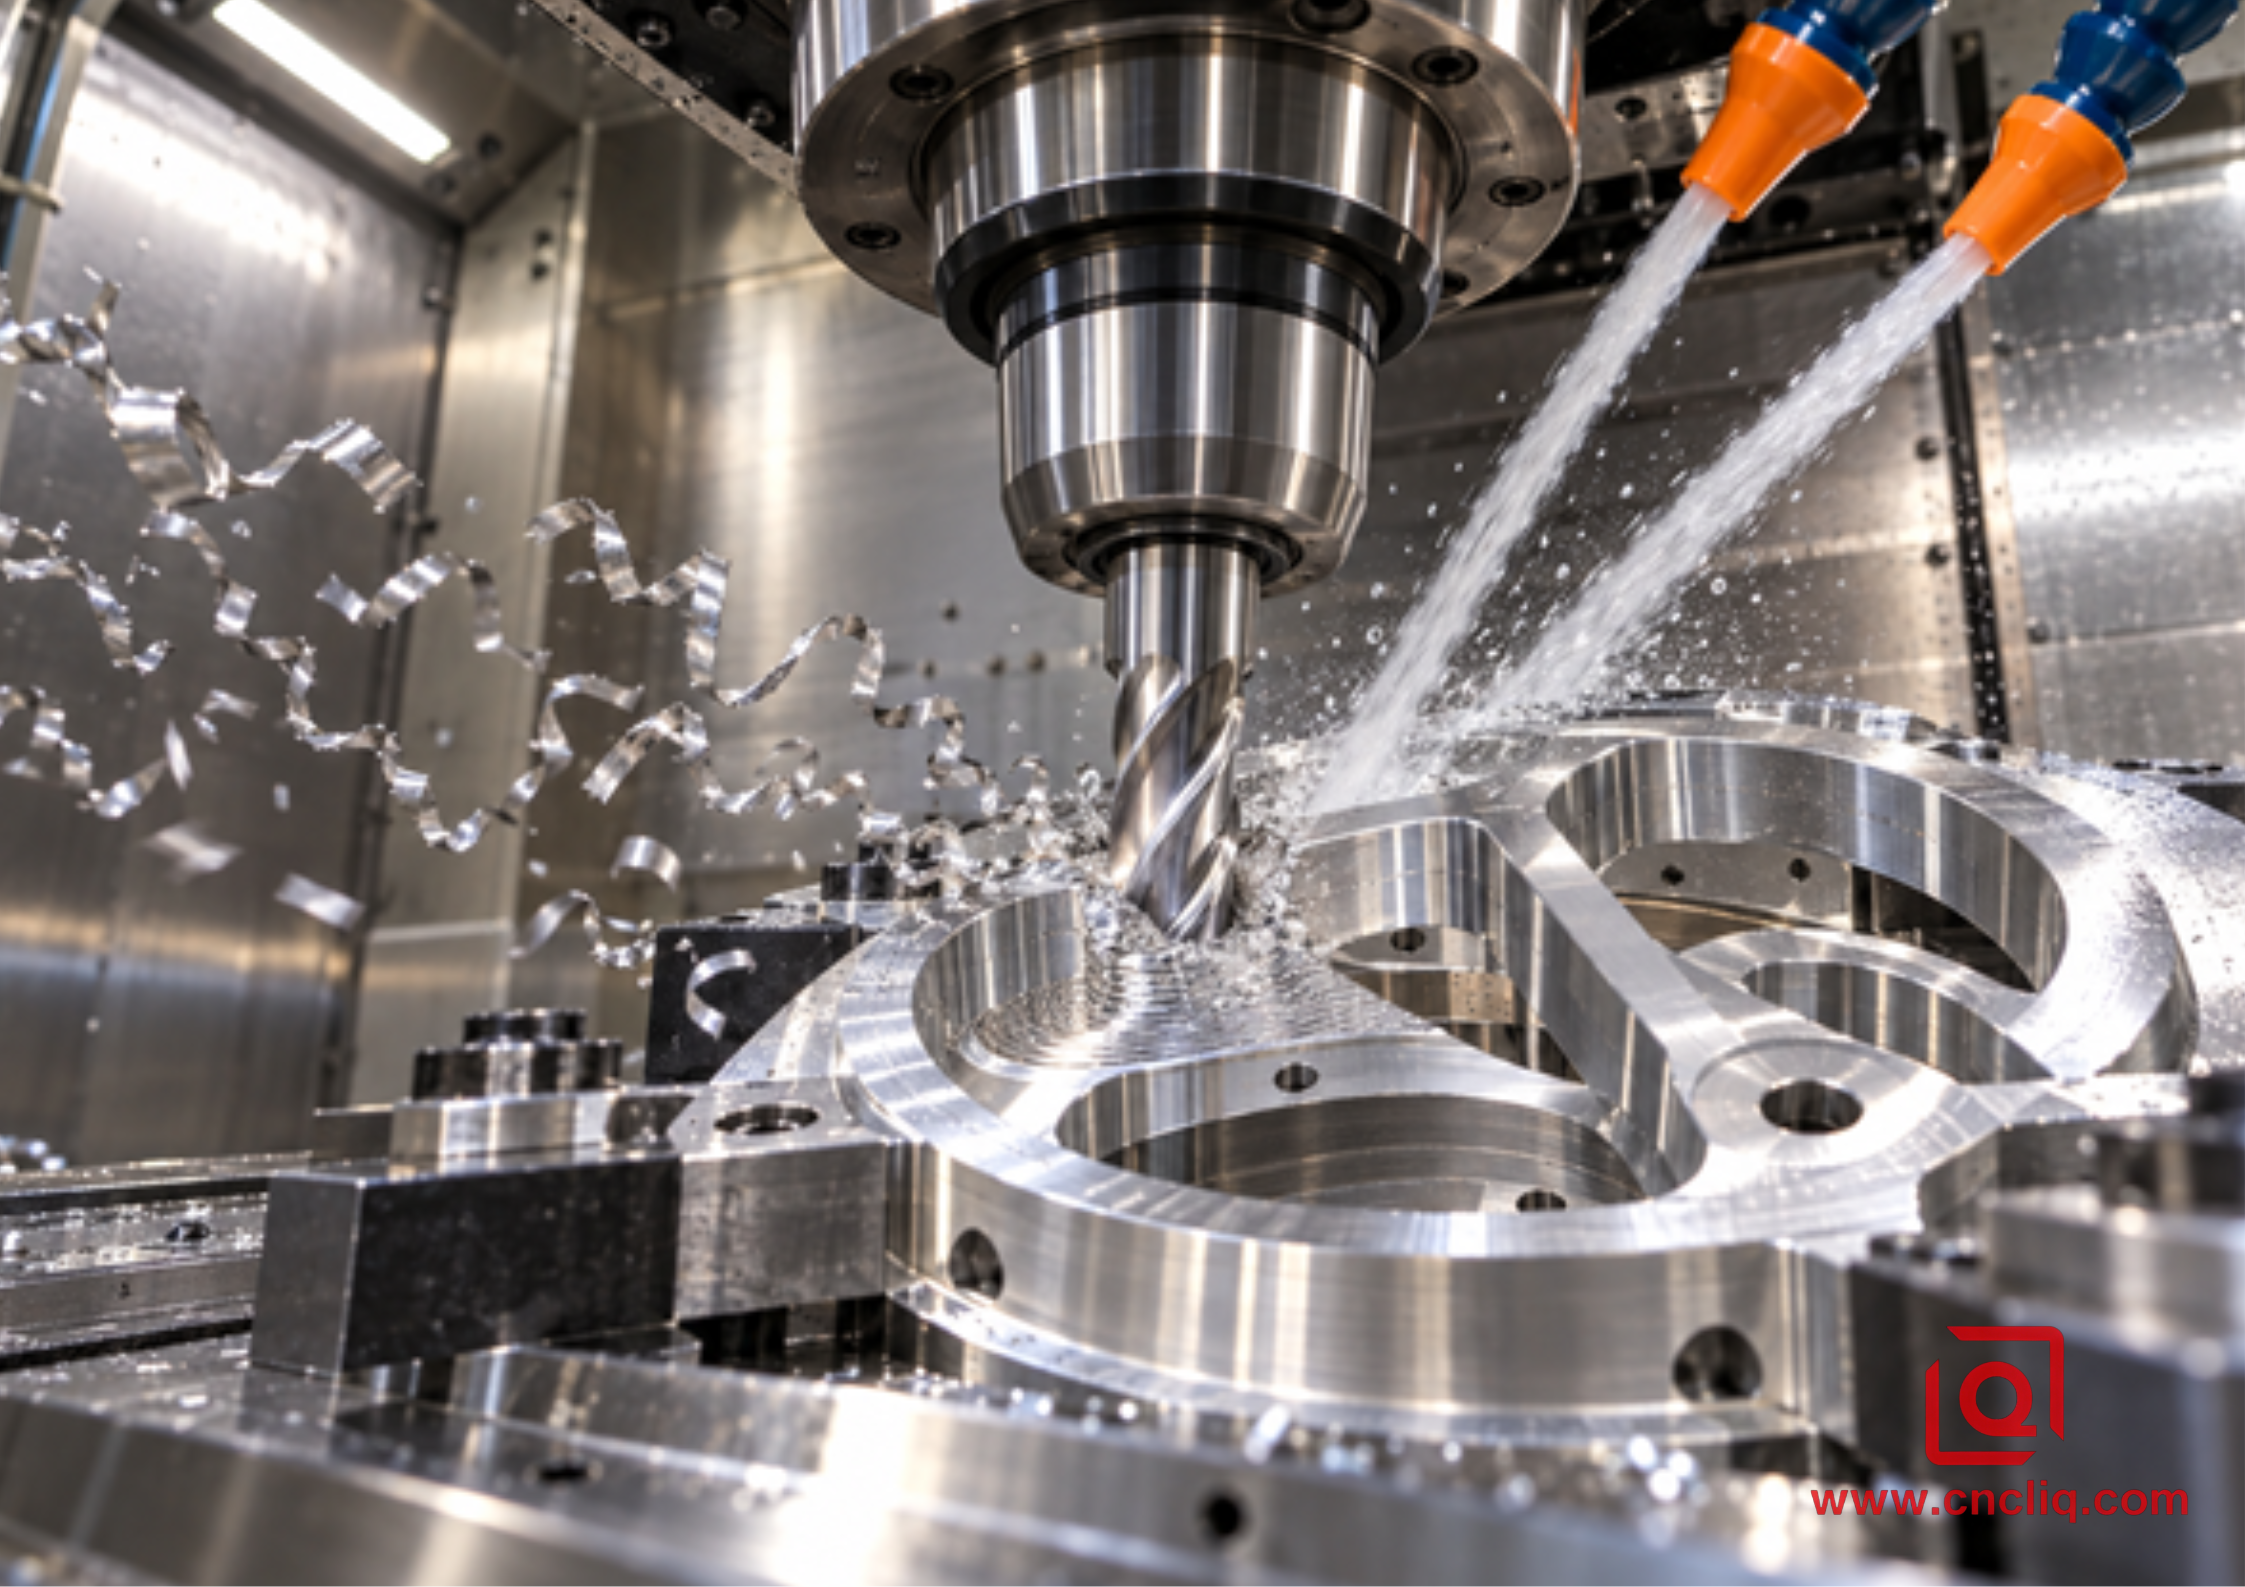
Hochvorschub-Aluminiumtaschenfräsen mit kontrollierter Spanabfuhr
5. Vermeiden Sie, dass Absplitterungen und Schleifmittelreste in den letzten Poliergang gelangen.
Bei hohen Abtragsraten kann ein guter Fräser Späne schneller erzeugen, als eine schlecht ausgerichtete Düse sie abführt. Die in einer Spantasche verbliebenen Späne werden erneut geschnitten, über die Wand gezogen oder in einer Spannut verdichtet. Die Reibung steigt; Aluminium haftet an der Schneide; und die effektive Geometrie wird stumpf und unregelmäßig. Der nächste Zahn schiebt das Material, anstatt es sauber abzuschneiden.
Richten Sie einen gleichmäßigen Luft- oder Kühlmittelstrahl auf die Schnittzone in der Schnitttiefe, nicht auf den Werkzeughalter oberhalb des Werkstücks. Achten Sie auf Rippen oder Taschenwände, die den Strahl später im Bearbeitungsprozess blockieren könnten. Wenn eine Düse die Sichtlinie verliert, wählen Sie eine andere Richtung, führen Sie das Kühlmittel durch das Werkzeug, sofern dies möglich ist, oder wählen Sie einen Pfad, der die Späne zu einer offenen Seite transportiert. Stoppen Sie den Vorgang sicher, wenn sich das Geräusch verändert, die Spindellast ansteigt oder sich eine helle Aluminiumkappe an der Schneidkante bildet.
Verwenden Sie kein mit Spänen bedecktes Schruppwerkzeug über einer kritischen Oberflächengrenze. Reinigen Sie die Aussparung, prüfen Sie die Kante und verwenden Sie ein spezielles Schlichtwerkzeug, wenn die Zeichnung dies erfordert. Dies ist vor dem Anodisieren wichtig, da eine verschmierte oder eingerissene Kante chemisch nicht repariert werden kann.
6. Unterstützung dünner Wände, Laschen und Durchbruchkanten
Ein Fräser kann perfekt scharf sein und dennoch einen Grat hinterlassen, wenn sich das Werkstück bewegt. Dünne Wände, flächige Böden, Ecklaschen und kleine Öffnungen können sich bei hohem Vorschub verformen. Beim Austritt des Werkzeugs verhält sich die Schneidkante wie eine Feder. Sie bewegt sich weg und kehrt nach dem Durchgang des Zahns in ihre Ausgangsposition zurück, wodurch eine flexible Kante entsteht.
Platzieren Sie Spannbacken und Stützen nahe der Bearbeitungszone, ohne das Werkstück zu verformen. Verwenden Sie gegebenenfalls weiche Spannbacken, Vakuumvorrichtungen, Opferunterlagen oder temporäres Material. Führen Sie die Bearbeitung so durch, dass die grobe Schruppbearbeitung erfolgt, solange der Rohling noch steif ist. Lassen Sie das Werkstück ausgeglichen, schruppen Sie beide Seiten, wenn Spannungsarmglühen erforderlich ist, und bearbeiten Sie die empfindliche Kante, nachdem sich das Werkstück stabilisiert hat.
Für ein maßgefertigtes , präzisionsgefertigtes Aluminium-Leuchtengehäuse bietet sich eine Kombination aus Vorrichtungsunterstützung, kurzen Werkzeugen, kontrolliertem Eingriff und einem separaten Kantenbearbeitungsdurchgang an, anstatt auf eine manuelle Entgratungsbank zurückzugreifen. Der Produktlink veranschaulicht die Art des bearbeiteten Gehäuses; die endgültige Auswahl hängt jedoch weiterhin von der genehmigten Zeichnung ab.
7. Gratkontrolle in das Werkzeugstandzeitmanagement integrieren
Ein Fräser muss nicht abbrechen, um seine volle Lebensdauer zu erreichen. Oftmals bleibt die Schneide intakt, während die Fähigkeit zum sauberen Austritt nachlässt. Das Programm zeigt weiterhin die gleiche Zykluszeit an, doch der Grat breitet sich immer weiter aus und der Werkstückaufwand steigt. Zu diesem Zeitpunkt ist die Nutzungsdauer des Werkzeugs bereits abgelaufen.
Legen Sie einen praktischen, an das Bauteil gekoppelten Schwellenwert fest. Dies kann beispielsweise die maximale Gratbildung sein, die einen Vergleichstest besteht, eine definierte Kantenbruchlehre, ein Standard für Mikroskopbilder, eine erhöhte Entgratzeit, eine Veränderung der Oberflächengüte oder ein mit den geprüften Teilen korrelierter Spindelbelastungstrend. Nehmen Sie frühzeitig Stichproben, um Abweichungen zu erkennen, bevor eine gesamte Charge die Nachbearbeitung durchläuft.
Dokumentieren Sie Werkzeugidentität, Halter, Rundlauf, bearbeitete Teile, Legierungscharge, Bearbeitung und Prüfergebnis. Wenn ein Ersatzwerkzeug die Schneide wiederherstellt, ist Verschleiß wahrscheinlich. Bleibt der Grat mit einem neuen Werkzeug auf derselben Seite, untersuchen Sie Rundlauf, Vorrichtungsneigung, Fräsbahn oder lokale Abstützung.
Anonymes Verbundgehäuse: Elektronikkühlrahmen aus 6061-T6
Eine anonymisierte OEM-Anfrage betraf einen Elektronikkühlrahmen aus 6061-T6 mit einer offenen Mitteltasche, dünnen Außenwänden, zwei Anschlussfenstern, einer Dichtungskante und anschließender Klarlackierung. Das Beispiel dient der Veranschaulichung des Prozesses und stellt keine Offenlegung vertraulicher Kundenzeichnungen dar. Es ist auch keine Garantie für das Ergebnis bei anderen Bauteilen.
Die Testroute kombinierte aggressives, adaptives Vorschleifen mit einer langen Kontur am Rand. Auf der Stoppuhr sah es gut aus. Auf der Werkbank jedoch nicht: An beiden Verbindungsfensterausgängen traten feine Grate auf, und eine ungestützte Ecke wies eine stärkere Überwölbung auf. Die dünne Kante erschwerte zudem die manuelle Nachbearbeitung und führte zu ungleichmäßigen Ergebnissen.
Die technische Überprüfung begann nicht mit einer Reduzierung des gesamten Programmvorschubs. Stattdessen wurde jeder Grat der Fräsrichtung und der verbleibenden Unterstützung zugeordnet. Der Schrupppfad blieb bei kontrolliertem radialem Eingriff, während die Schlichtsequenz in vierfacher Hinsicht geändert wurde. Anschlussfenster wurden bearbeitet, bevor die umgebende Tasche ihre Unterstützung verlor. Die kritische Dichtungskante erhielt ein gleichmäßiges Schlichtmaterial. Ausläufe wurden in nicht abdichtende Bereiche mit tangentialen Verlängerungen verlegt. Ein kurzes, scharfes Aluminium-Schlichtwerkzeug erhielt eine Lebensdauerbegrenzung basierend auf der Kantenprüfung anstatt auf Bruch.
Die Prüfer verglichen anschließend das erste Werkstück, ein Werkstück aus der Mitte und das letzte Werkstück innerhalb des geplanten Werkzeugfensters. Die starke Rundung war verschwunden; eine leichte, wiederholbare Endbearbeitung erzeugte den in der Zeichnung dargestellten Kantenbruch. Dieses Ergebnis war über die reine Bearbeitung hinaus von Bedeutung. Weniger manuelle Nachbearbeitung bedeutete geringere Abweichungen, eine einfachere Prüfentscheidung und weniger Unbekannte im Angebot.
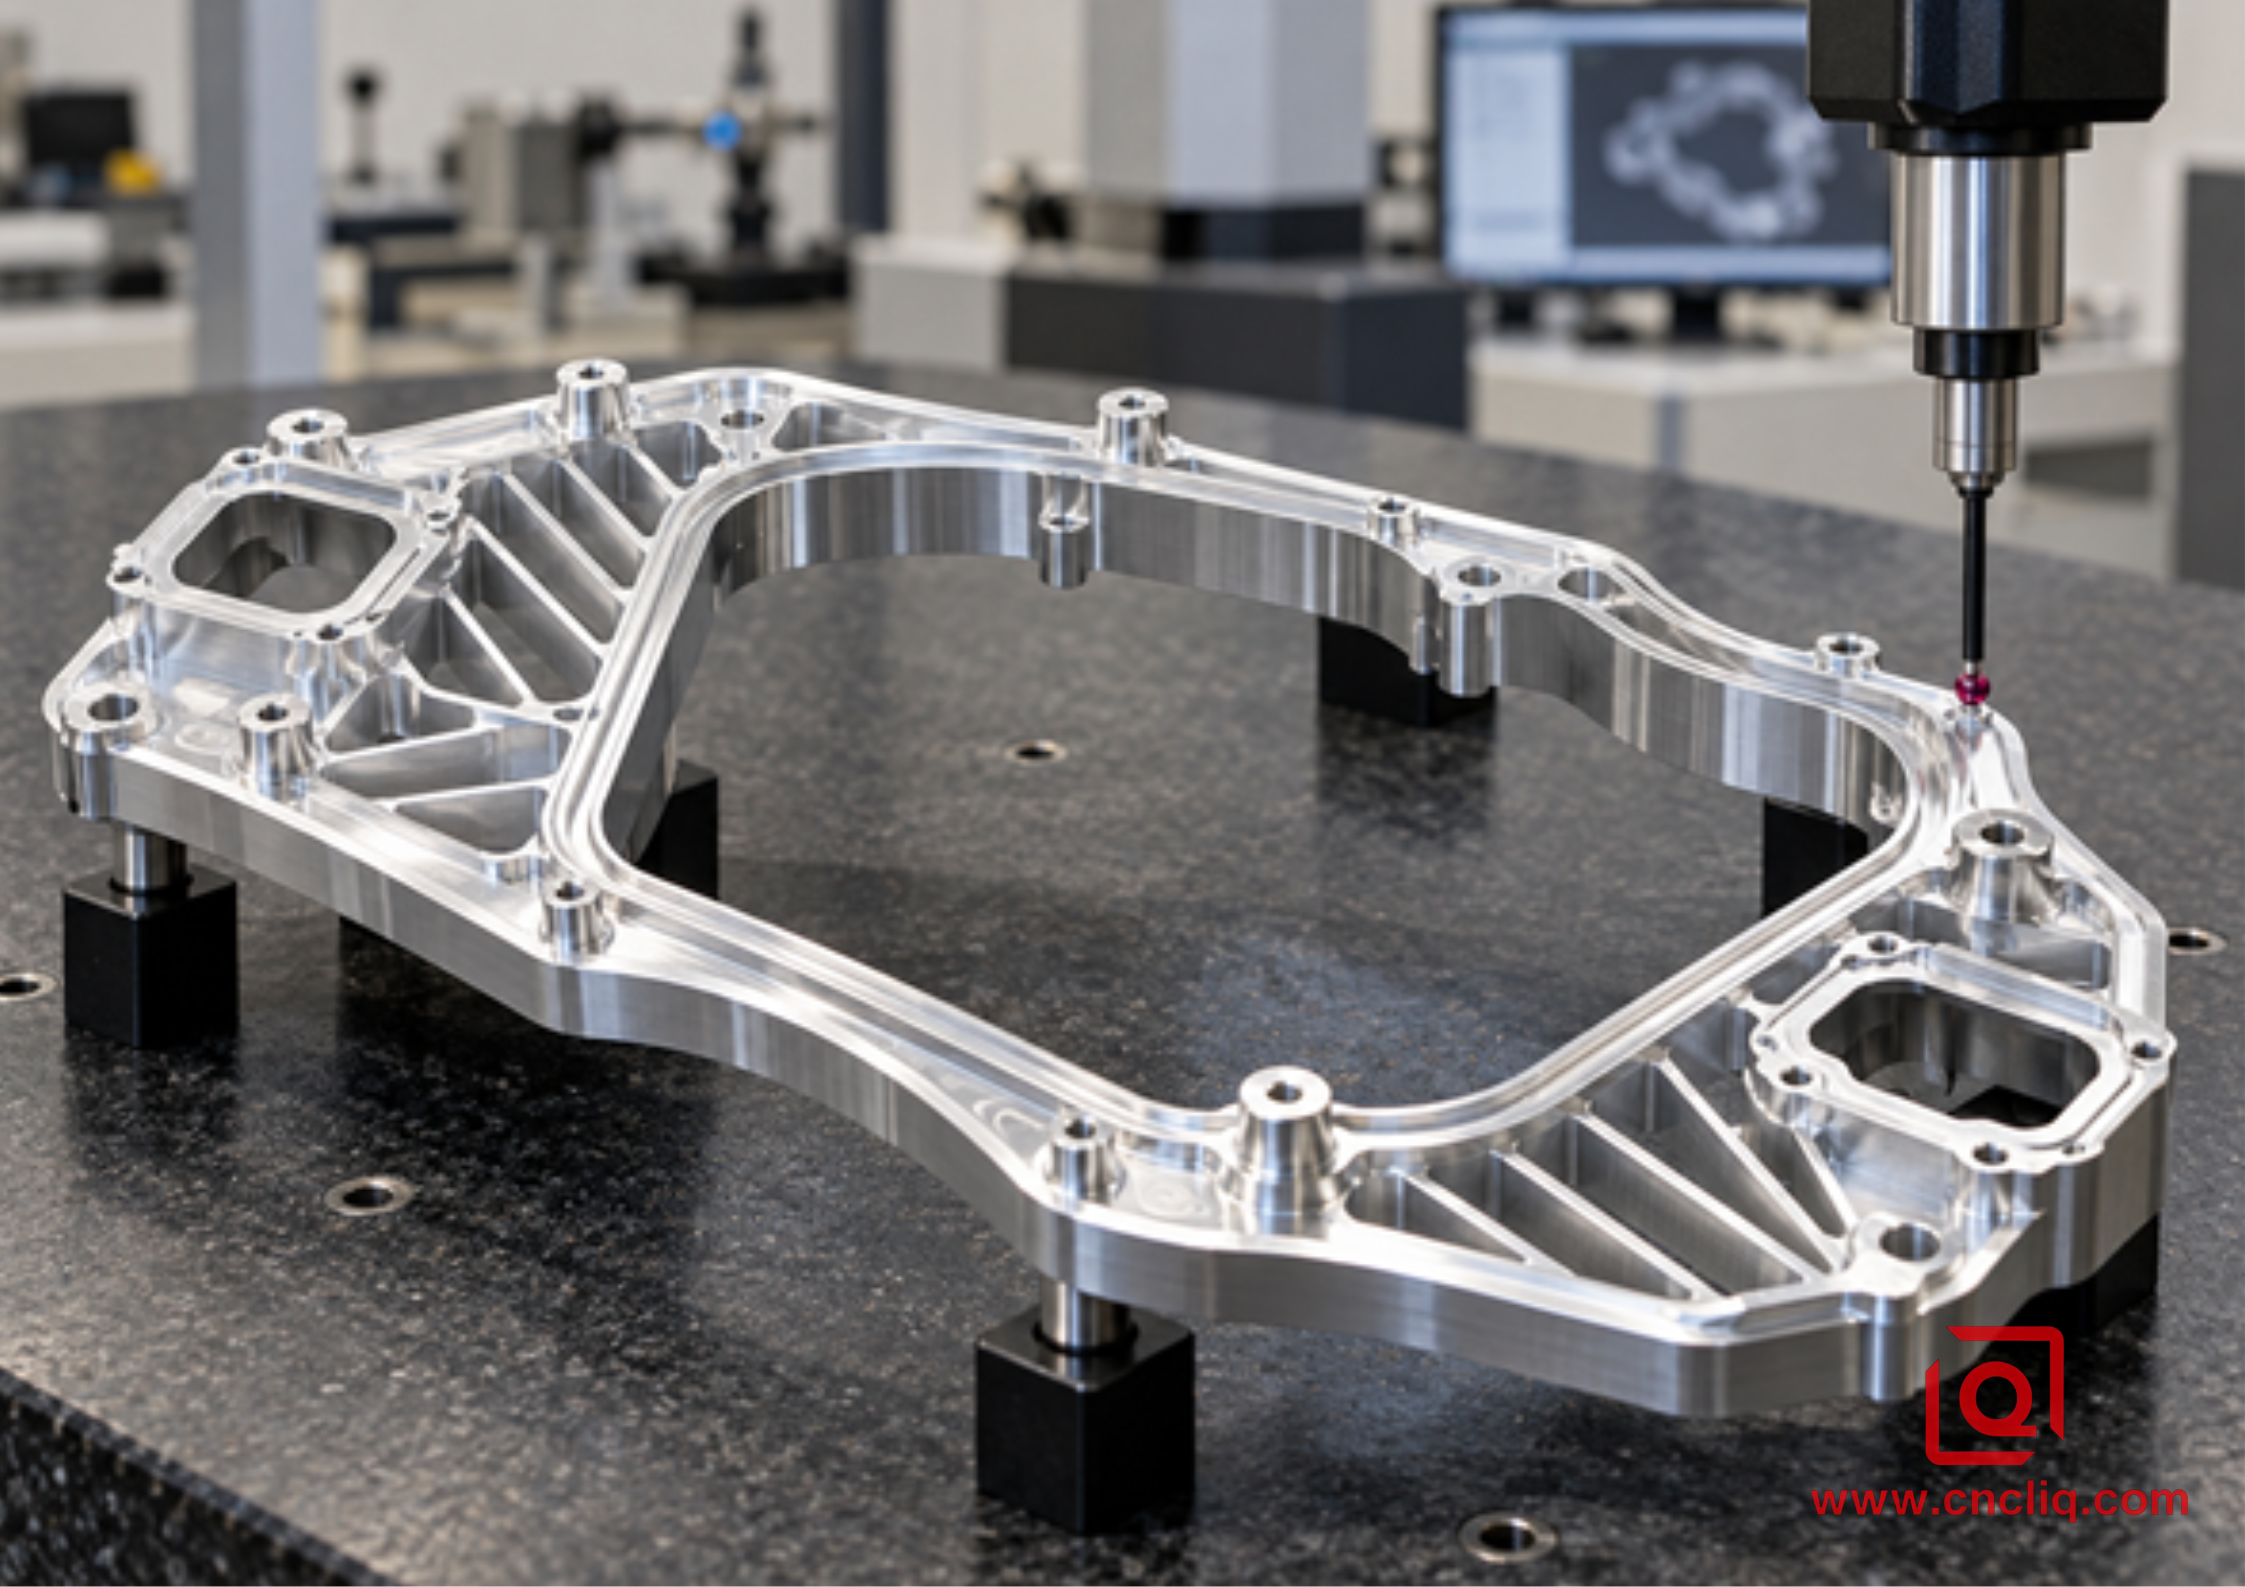
Fertiggestellter Kühlrahmen aus 6061-T6 unter CMM-Prüfung
Eine praktische Fehlersuchsequenz
Wenn Grate auftreten, arbeiten Sie das System in einer festgelegten Reihenfolge ab, damit eine Korrektur keinen anderen Fehler verdeckt.
1. Bitte überprüfen Sie anhand der Zeichnung und des Materialzertifikats die genaue Legierung und den Härtegrad.
2. Markieren Sie die Stelle, Richtung, Höhe oder das Akzeptanzergebnis des Grats und wann dieser während der Werkzeugstandzeit auftritt.
3. Prüfen Sie die Schneide auf Verschleiß, Ausbrüche, Aluminiumanhaftungen und Beschädigungen der Beschichtung.
4. Prüfen Sie die Sauberkeit der Halterung, den Werkzeugsitz, den Rundlauf, den Überstand, die Steifigkeit der Vorrichtung und die lokale Teileunterstützung.
5. Prüfen Sie den tatsächlichen Vorschub pro Zahn und die radiale Spanausdünnung, nicht nur den Vorschubübersteuerungsprozentsatz.
6. Spielen Sie den CAM-Pfad an der Ausfallkante erneut ab; achten Sie auf Engagement-Spitzen, Auslaufrichtung und verbleibende Unterstützung.
7. Prüfen Sie, ob Luft oder Kühlmittel die Schneide an der tiefsten und am stärksten verstopften Stelle erreicht.
8. Führen Sie einen kontrollierten Vergleich durch, indem Sie eine wichtige Variable ändern, und messen Sie dann Gratbildung, Oberflächenbeschaffenheit, Abmessungen und Zykluszeit.
9. Verankern Sie die erfolgreiche Einrichtung in der Arbeitsanweisung, dem Prüfplan und der Werkzeugstandzeitregel.
Es mag sich langsamer anfühlen als zehn Minuten lang zu raten. Es ist aber weitaus schneller als eine ganze Produktionswoche lang zu raten.
Details zur Inspektion und Angebotsanfrage, die Überraschungen vermeiden
Bei Serienbearbeitungen ist eine Kantenlehre erforderlich, die von zwei Prüfern einheitlich angewendet werden kann. Eine gleichmäßige Ausleuchtung kann für eine unproblematische Freischnittkante ausreichend sein. Für Dicht- oder Montagekanten können ein Komparator, eine optische Messung, eine Profilometrie oder eine Gut/Ausschuss-Probe erforderlich sein. Geben Sie an, was geprüft wird: loses Metall, Überrollung, Schärfe oder maximaler Kantenbruch. Ist ein nachträgliches Entgraten zulässig, markieren Sie die Dichtflächen, Gewindeansätze, Passungen und Oberflächen, die der Bediener nicht bearbeiten darf.
Für ein aussagekräftiges Angebot senden Sie uns bitte das STEP-Modell und die kontrollierte 2D-Zeichnung. Geben Sie dabei die Werkstoffgüte und -härte, kritische Maße und Bezugspunkte, Jahresvolumen und Losgröße, Oberflächenbeschaffenheit, Beschichtung, kosmetische Bereiche, Anforderungen an Kantenbrüche, Prüfdokumente und Verpackungsvorgaben an. Weisen Sie besonders auf dünne Wände, tiefe Aussparungen, schwer zugängliche Schnittstellen und alle Kanten hin, die in der Vergangenheit Montageprobleme verursacht haben.
Sie benötigen ein Angebot für eine kundenspezifische Halterung, ein Gehäuse, einen Verteiler, einen Kühlrahmen oder ein Roboterteil? Senden Sie Liqin die Zeichnung, die Legierung, die Menge, die kritischen Kanten und die gewünschte Oberflächengüte. Wir prüfen die Zugänglichkeit der Schneidwerkzeuge, die Unterstützung, die Austrittsstrategie, den Entgratzuschlag, die Inspektion und das Produktionsrisiko, bevor wir Ihnen ein Angebot unterbreiten. Fordern Sie eine Fertigungsprüfung und ein unverbindliches Angebot an .
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Führt eine Erhöhung des Vorschubs immer zu weniger Graten beim Aluminiumfräsen?
Nein. Ein höherer Vorschub kann zwar einen festeren Span erzeugen und mitunter einen kleineren Sekundärgrat verursachen, aber auch die Schnittkraft, die Wanddurchbiegung und das Austrittskantenüberschlagen erhöhen. Das Ergebnis hängt von der tatsächlichen Spandicke, der Werkzeugschärfe, dem Eingriff, der Legierung, der Unterstützung und der Austrittsgeometrie ab. Verwenden Sie die vom Werkzeughersteller freigegebenen Daten und überprüfen Sie jede Änderung einzeln an der realen Aufspannung.
2. Ist Gleichlauffräsen immer die beste Richtung für eine gratfreie Aluminiumschneide?
Gleichlauffräsen wird bei starren CNC-Maschinen häufig bevorzugt, da es mit einer größeren Spandicke beginnt und die Reibung bei nahezu null Spandicke beim Eintritt reduziert. Es ist jedoch keine Garantie für gratfreies Fräsen. Die kritische Schneidenorientierung, der Austrittswinkel des Fräsers, das Zahnflankenspiel, die Stabilität der Vorrichtung und die verbleibende Materialunterstützung müssen weiterhin im CAM-System überprüft und an den geprüften Teilen bestätigt werden.
3. Sollten wir eine Anfasung vornehmen oder den Grat an der Quelle entfernen?
Zunächst sollte die Gratbildung durch Optimierung des Werkzeugzustands, der Spandicke, der Schnittrichtung, der Auflage und der Abfuhr verringert werden. Anschließend kann eine kontrollierte Fase oder ein Kantenbruch durchgeführt werden, wenn die Zeichnung eine wiederholgenaue, sichere Kante erfordert. Eine definierte, maschinell bearbeitete Kante ist zwar konsistenter als unkontrollierte Handarbeit, erfordert jedoch zusätzlichen Zugang, Werkzeuge und längere Bearbeitungszeiten, die im Angebot berücksichtigt werden sollten.
4. Warum verschlimmert sich die Gratbildung gegen Ende einer Produktionscharge?
Fortschreitender Schneidkantenverschleiß, Aluminiumhaftung, Kühlmittelverlagerung oder Werkzeugrundlauf können die Kräfte erhöhen, bevor der Fräser sichtbar versagt. Vergleichen Sie das erste, mittlere und letzte Werkstück; prüfen Sie die Schneide unter Vergrößerung; analysieren Sie die Belastungsentwicklung; und überprüfen Sie Kühlmittelkonzentration und -ausrichtung. Legen Sie die Werkzeugstandzeitgrenze anhand der Schneidkantenqualität und der Maßstabilität fest, anstatt auf einen Bruch zu warten.
5. Welche Angaben sollte ein Käufer machen, um ein genaues Angebot für das Hochvorschubfräsen von Aluminium zu erhalten?
Stellen Sie ein STEP-Modell, eine kontrollierte 2D-Zeichnung, Legierungs- und Härteangaben, Mengen, kritische Bezugspunkte und Toleranzen, Oberflächenrauheit, Beschichtung, kosmetische Bereiche, Kantenbruchgrenzen, Prüf- oder Zertifizierungsanforderungen sowie den Liefertermin bereit. Kennzeichnen Sie tiefe Taschen, dünne Wände, Dichtkanten, Anschlussfenster und jegliche Vorkommnisse wie Grate oder Montagebeeinträchtigungen, damit der Lieferant den tatsächlichen Prozess und nicht versteckte Risiken kalkulieren kann.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Um die Gratbildung beim CNC-Fräsen von Aluminium mit hohem Vorschub zu minimieren, ist ein kontrolliertes System erforderlich: geprüfte Legierungs- und Schneidkantenanforderungen, ein scharfes, formschlüssiges Aluminiumwerkzeug, realistische Spandicke, konstanter Eingriff, geplanter Werkzeugaustritt, effektive Spanabfuhr, stabile Auflage und eine anhand der Prüfung festgelegte Werkzeugstandzeitbegrenzung. Der Grat wird direkt an der Entstehungsstelle entfernt, und ein definierter Schlichtbearbeitungsprozess wird nur dort angewendet, wo er laut Zeichnung erforderlich ist. Dies reduziert manuelle Abweichungen, schützt Funktionskanten und ermöglicht dem Käufer einen klareren Weg von der Angebotsanfrage bis zur stabilen Serienproduktion.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst : service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
