 Deutsch




Hatten Sie schon einmal einen beschichteten Aluminium-Gleitschuh, der die Endprüfung bestanden hat und nach einer Nacht Ruhezeit immer noch klemmte? Eine gängige Reaktion ist die Forderung nach einer „leichtgängigeren“ Hartbeschichtung. Das mag der richtige Ansatz sein, aber zunächst sollte die Ursache des Problems genau geklärt werden. War der Kraftaufwand nur beim ersten Schritt hoch oder über den gesamten Hub? Hat der Gegenblock Material verloren? Befindet sich graues Pulver in der Schiene? Diese Antworten entscheiden darüber, welche Anforderungen eine PTFE-imprägnierte Hartanodisierung erfüllen muss.
1. Beginnen Sie mit dem Kontakt, nicht mit dem Beschichtungsnamen.
Bei der Zeichnungsprüfung würde ich die beschichtete Schiene und das zugehörige Gegenstück in einer Skizze darstellen. Dabei sollten Material, Last, Hub und längste Verweilzeit jeweils vermerkt werden. Ein statischer Losbrechtest nach dieser Verweilzeit liefert mehr Informationen über das Stick-Slip-Verhalten am Morgen als ein durchschnittlicher Laufkoeffizient nach fünfzig Zyklen. Falls der Mechanismus kurze Richtungswechsel ausführt, sollte diese Bewegung im Test berücksichtigt werden. Ein Ergebnis eines kreisförmigen Stift-Scheibe-Tests kann zwar für die Vorauswahl nützlich sein, ersetzt aber ohne Validierung keine Umkehrführung.
Die Beschichtung erfüllt zwei Funktionen. Die Oxidschicht bildet die harte, tragende Außenschicht; darunter befindet sich das weichere Aluminium. PTFE reduziert die Scherkräfte an der Kontaktfläche. Diese Kombination kann Fressen und Kraftspitzen, die zu einem Rattern des Antriebs führen, verringern. Sie legt keinen festen Reibungskoeffizienten fest. Wird der Stößel von POM auf Stahl umgestellt, Staubablagerungen zugelassen oder Reinigungsflüssigkeit hinzugefügt, verhält sich der Kontakt anders. Die vom Lieferanten angegebene Nummer gehört in eine Vorauswahl, nicht automatisch in die Zeichnung.
SAE AMS2482 deckt sowohl imprägnierte als auch gemeinsam abgeschiedene PTFE-Hartbeschichtungen ab. NASA/JSC PRC-5011 Rev. B bietet dem Käufer eine hilfreiche Kontrollmöglichkeit: Nennen Sie den Verarbeiter und das Verfahren, geben Sie die Schichtdicke an und beschreiben Sie, wie diese überprüft wird. Ohne diese Angaben können zwei Chargen dieselbe Oberflächenbezeichnung tragen, obwohl sie unterschiedlichen Verfahren unterzogen wurden. Dieser Artikel beschreibt die erforderlichen Zeichnungen, Prüfungen und Inspektionen, um eine reproduzierbare Oberflächengüte an einem bearbeiteten Teil zu gewährleisten.
2. Warum Hartlacke des Typs III immer noch haften können
Angenommen, eine Führungsschiene kommt mit polierter Schiene und beschädigtem Mitnehmer aus dem Einsatz zurück. Bevor die Beschichtung erneuert wird, sollte der Mitnehmer neben die Schiene gelegt und die beiden Verschleißspuren verglichen werden. Bleibt die Beschädigung an einer Kante? Könnte die Baugruppe gekippt sein? Hat sich am Umkehrpunkt Schleifmittel angesammelt? Ein niedrigerer Verschleißkoeffizient allein für die Schiene ist möglicherweise nicht hilfreich, wenn die Polymerschiene durch eine schmale Kante beschädigt wird.
Die Rezension kann in drei Zeilen verfasst werden, anstatt nur eine vage Notiz wie „abgenutzte Beschichtung“ zu verwenden.
Beobachteter Hinweis | Weiter | Möglicher Mechanismus |
Verschmiertes Material auf der gegenüberliegenden Seite | Prüfen Sie beide Legierungen und achten Sie auf Übertragungsfehler. | Verklebung oder Fressen |
Feine Schnitte plus lose Partikel | Finden Sie die Partikelquelle und untersuchen Sie beide Oberflächen. | Abrieb |
Anlauflast über Betriebslast | Verweilzeitangepasste Kraftkurve | Stick-Slip |
PTFE und Oxid haben bei der gleichen Oberflächenbehandlung unterschiedliche Funktionen. Die Oberflächenstruktur ist für den Abnehmer weiterhin wichtig. Verwenden Sie nicht einfach eine Spritzbeschichtung: Deren Aufbau und Kantenabdeckung erfordern andere Zeichnungszugaben. Wenn in der Zeichnung lediglich „Teflon-Anodisierung“ steht, korrigieren Sie diese vor der Bestellung.
Bei einer sauberen Maschine, die kein Fett verwenden darf, führen Sie einen Pilotlauf mit dem realen Stößel durch. Berücksichtigen Sie Starts, Stopps, die längste Leerlaufzeit und den Einsatz von Reinigungsflüssigkeit. Wenn die Antriebskraft oder der Verschmutzungsgrad die vereinbarten Grenzwerte überschreitet, brechen Sie den Test ab. „Selbstschmierend“ beschreibt einen zulässigen Betriebsbereich, keine unbegrenzte Funktionsgarantie.
3. Reibungskoeffizient: Messen Sie das Paar
Ein Datenblatt eines Lieferanten gibt möglicherweise einen Gleitreibungskoeffizienten (COF) von ca. 0,05 bis 0,15 an, oder ein Versuch im Verarbeitungsprozess zeigt etwa die Hälfte der statischen Reibung von herkömmlicher Hartbeschichtung auf Kunststoff. Ich würde diese Werte zwar speichern, aber noch nicht in eine Zeichnung übernehmen. Zunächst sollte man sich fragen: Womit wurde die Beschichtung berührt? Ein Stahlstift kann im Labor eine saubere Spur hinterlassen, während am realen Bauteil ein POM-Block, eine Dichtung oder eine andere eloxierte Fläche zum Einsatz kommt. Auch Druck, Hub und Luftfeuchtigkeit können abweichen.
Bei einem Schieber, der montagmorgens ruckartig arbeitet, würde ich die Prüfstelle um zwei Messwerte bitten. Erfassen Sie den ersten Kraftpeak nach einer definierten Verweilzeit und anschließend die Kraft während der folgenden Hübe. Dokumentieren Sie die Werte separat. Ein Mittelwert aus beiden Werten kann das Problem möglicherweise beheben. Bei einem Ventil mit schnellen Richtungsumkehrungen stellen Sie die Prüfvorrichtung auf Rückwärtslauf ein. Verwenden Sie für eine beschichtete Bohrung die serienmäßige Dichtungsmasse.
Die Angebotsanfragetabelle sollte diese Auswahlmöglichkeiten sichtbar machen, bevor jemand ein Angebot für die Beschichtung abgibt.
Artikel | Auf der Zeichnung oder dem Testplan vermerken | Warum ein Käufer es braucht |
Paarungsgesicht | Güteklasse, Härte, Beschichtung und Rauheit | Es ist Teil des COF-Ergebnisses |
Kontaktlast | Normalkraft oder Kontaktdruck | Eine andere Last verändert die Spur |
Bewegung | Geschwindigkeit, Hub, Richtungsänderungen und Verweildauer | Start- und Betriebswerte weichen voneinander ab |
Umgebung | Temperatur, Luftfeuchtigkeit, Flüssigkeiten und Schmutz | Der Transferfilm sieht die Umgebung |
Bericht | Statischer Spitzenwert, gleitender Durchschnitt und Verschleißgrenze | Eine einzelne Person kann nicht jedes Versagen erklären |
Legen Sie blankes Aluminium und gewöhnliche Typ-III-Proben zum Vergleich in dieselbe Prüfvorrichtung. Dokumentieren Sie den Kraftverlauf, fotografieren Sie beide Seiten und notieren Sie die Gut/Schlecht-Grenze der Maschine neben dem Reibungskoeffizienten. Diese Vorgehensweise eignet sich deutlich besser für die Umsetzung vom Prototyp bis zur Nachbestellung.
4. Trage das Leben: Definiere die Ziellinie
Wie viele Zyklen sind für eine „lange Lebensdauer“ erforderlich? Bewegt sich der Schlitten nach dem Test noch, hat sich aber der Antriebsstrom verdoppelt, gilt der Test nicht als bestanden, nur weil die Beschichtung dunkel bleibt. Legen Sie fest, was die Maschine im Betrieb stoppt: Losbrechkraft, Umkehrspiel, Leckage, Verlust durch den Mitnehmer, eine Beschädigung der Laufbahn oder sichtbares Aluminium. Notieren Sie diese Grenzwerte, bevor Sie Muster bestellen.
Ein flacher Teststreifen ist ein sinnvoller erster Filter. Stellen Sie die Teststreifen aus der Produktionslegierung her und härten Sie sie. Führen Sie anschließend die gleiche Prozedur für Gegenlauf, Belastung und Reinigung auf blankem Aluminium, herkömmlicher Hartbeschichtung und der PTFE-Variante durch. Der Vergleich zeigt Ihnen, ob die Oberflächenbeschaffenheit einen Test auf Bauteilebene rechtfertigt. Gehen Sie dann zum eigentlichen Bauteil und anschließend zu einer Pilotbaugruppe über.
Verwenden Sie die Normen für die Messung, die sie tatsächlich abdecken.
Referenz | Verwendung in diesem Projekt |
Taber-Abrieb, Hartbeschichtung | |
Wirbelstromfilmdicke |
Für einen separaten Umkehrtest wird weiterhin der eigentliche Stößel benötigt. Wo wurde die Dickensonde platziert? Ein äußerer Vorsprung ist möglicherweise leicht zugänglich, verfehlt aber den Arbeitskanal.
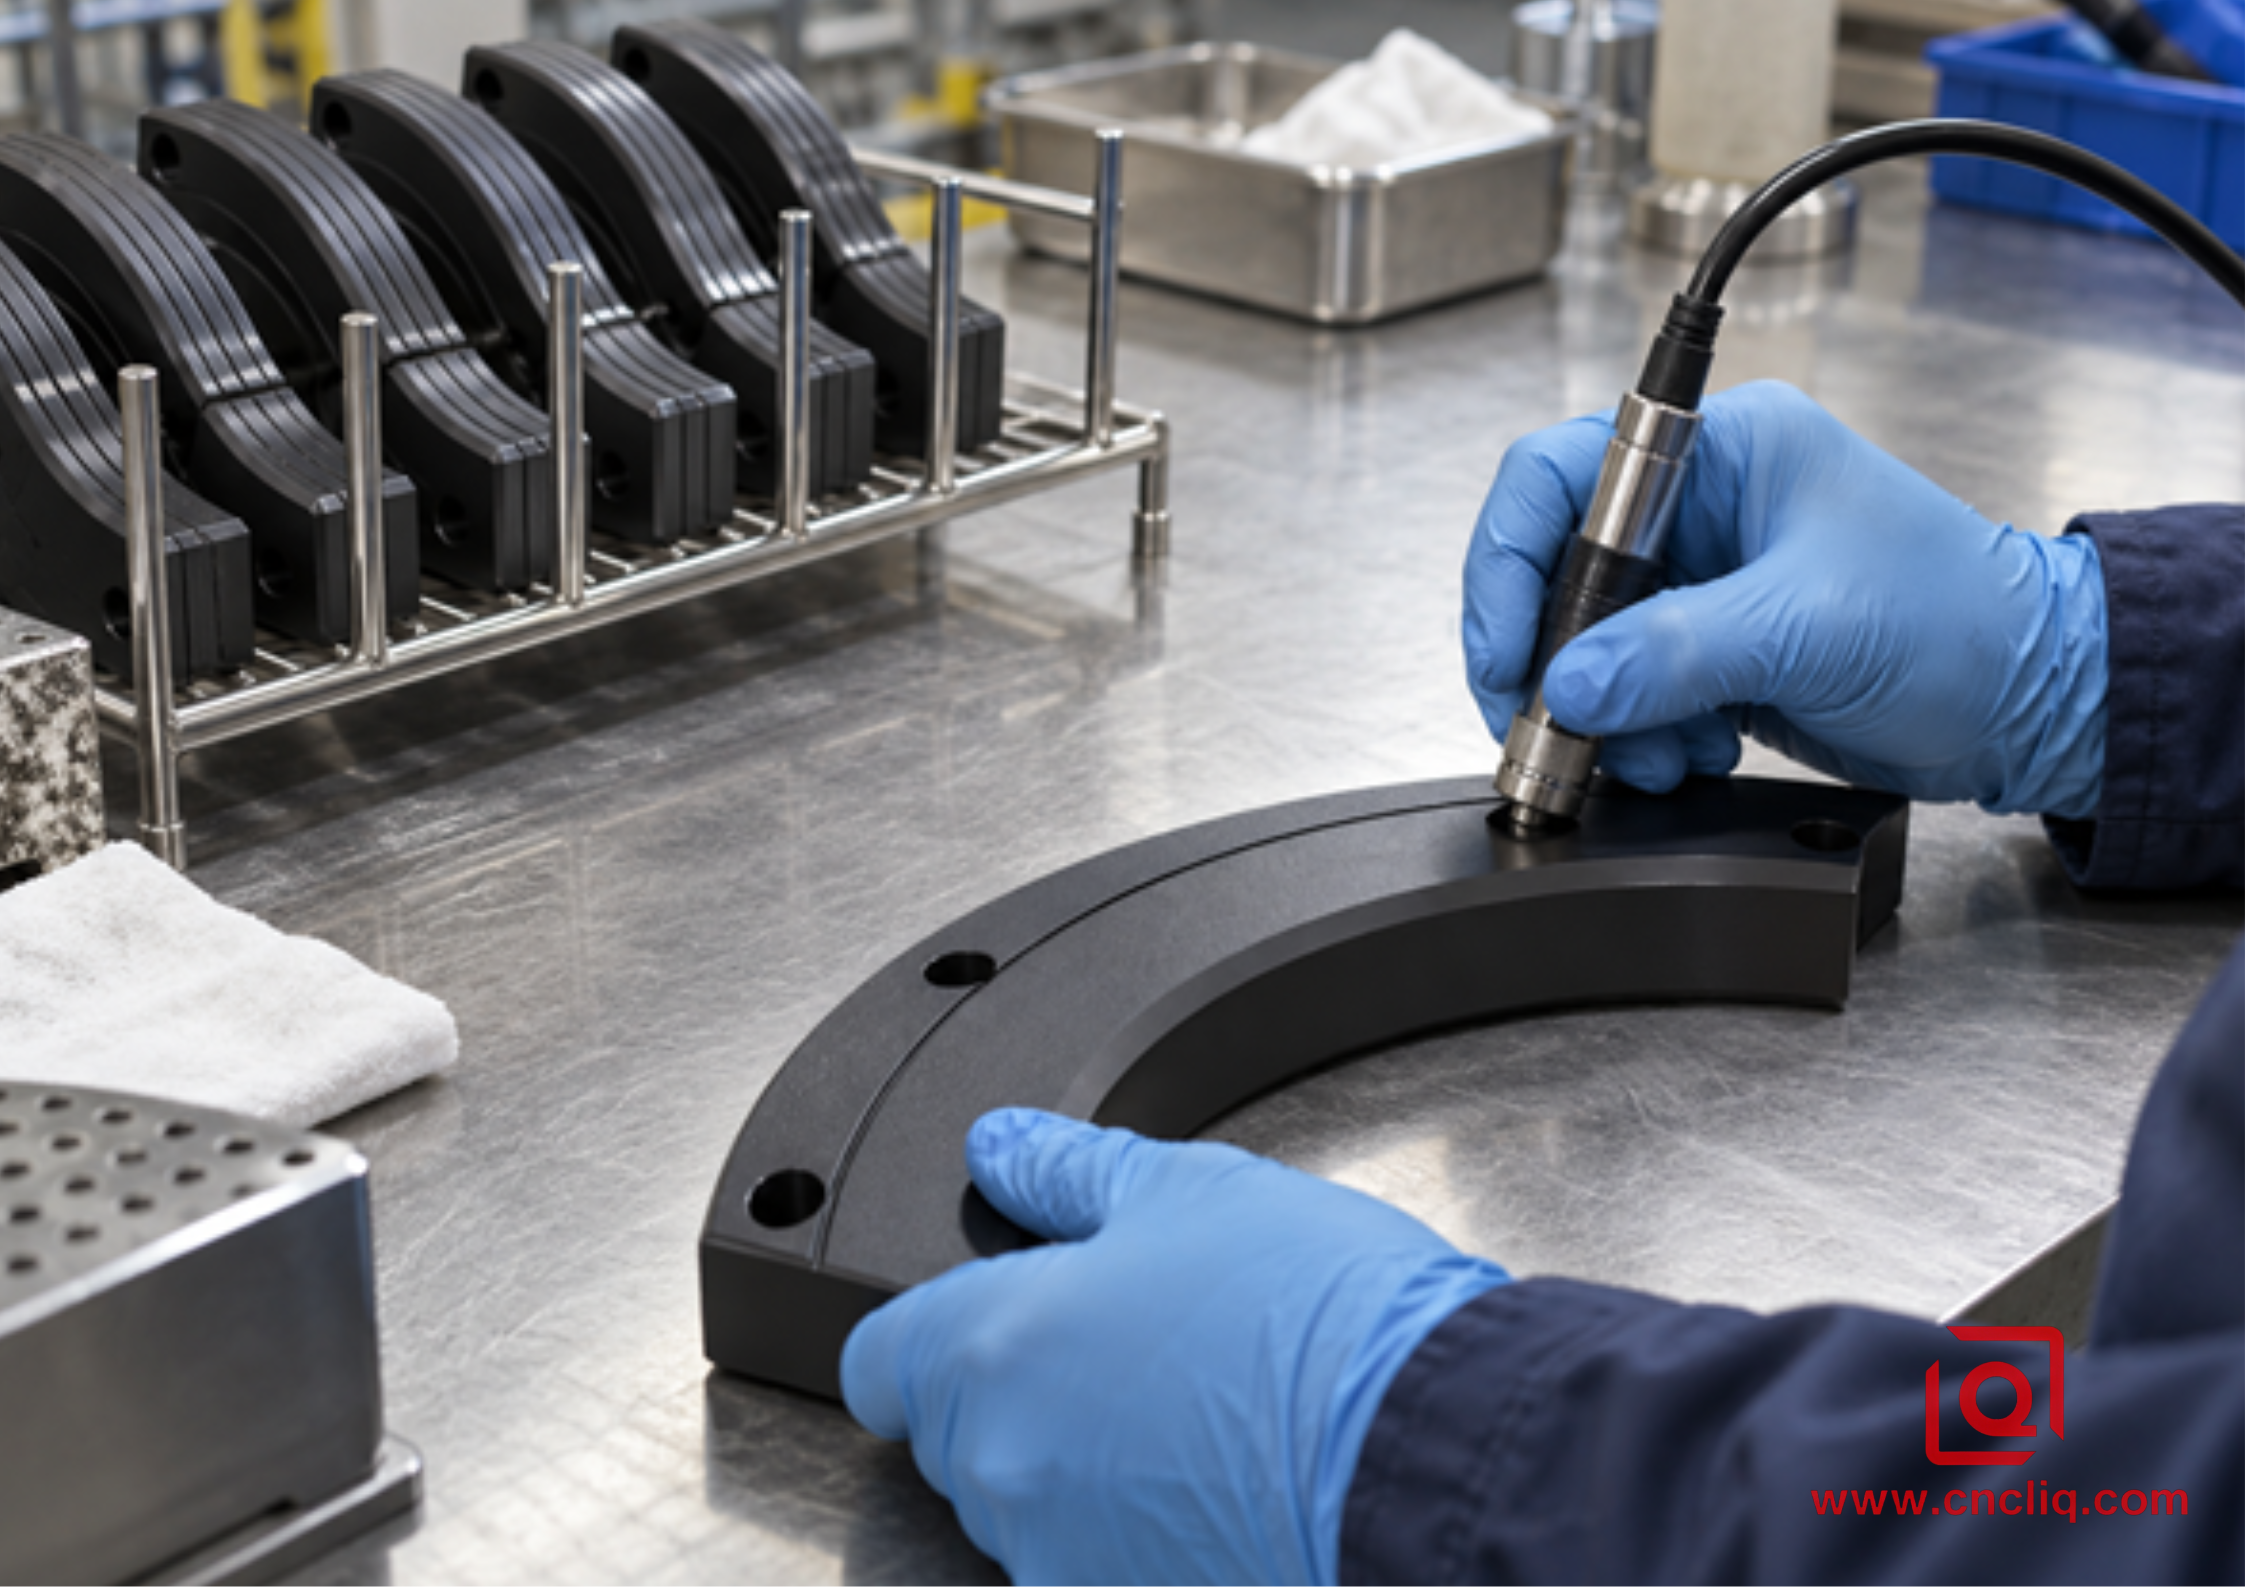
Inline-Bild: Wirbelstrom-Dickenprüfung an einer gekrümmten, hartanodisierten Führung
Prüfen Sie an jedem Haltepunkt beide zusammenpassenden Teile. Fertigen Sie Fotos mit Maßstab, Kraftverlauf und allen gemessenen Maßänderungen an. Falls die Sonde einen Kanal nicht erreichen kann, bitten Sie um einen vereinbarten Zeugen und um einen ersten Prüfbericht, um die Beziehung nachzuweisen.
5. Filmdicke, Wachstum und die fertige Passung
Laut Zeichnung soll die Welle nach der PTFE-Hartbeschichtung 12,000 mm mit einer Toleranz von ±0,010 mm messen. Im Betrieb wurde sie jedoch vor der Beschichtung mit 12,000 mm gefertigt. Es handelt sich also nicht um denselben Bearbeitungsschritt.
Wenn beim Beschichtungsprozess 50 Mikrometer Oxidschicht entstehen und die Hälfte davon nach außen wächst, könnte der Schaft am Ende einen um 50 Mikrometer größeren Durchmesser aufweisen. Das reicht aus, um die Passung zu beeinträchtigen. Diese Schätzung ist keine Bearbeitungsregel. Sie müssen zunächst die Legierung, den Beschichtungsprozess und die Dickentoleranz prüfen. Dies zeigt, warum Sie die Größe nicht einfach dem Beschichtungsanbieter überlassen sollten.
Die Zahlen in NASA/JSC PRC-5011 Rev. B sollten in der Nähe der Zeichnung aufbewahrt werden, jedoch mit einer Einschränkung: Es handelt sich um Spezifikationswerte, nicht um eine Angabe zur Deckendicke.
Abbildung PRC-5011/AMS2482 | Zoll | Metrisches Äquivalent |
Standard | 0,0020 ± 0,0005 | 50,8 ± 12,7 µm |
Angegebener Bereich | 0,0011 bis 0,003 | 27,9 bis 76,2 µm |
Das gleiche Dokument beschreibt ein etwa gleichmäßiges Wachstum nach außen und ein gleichmäßiges Eindringen in das Aluminium pro Oberfläche. Prüfen Sie die vom Verarbeiter vorgegebenen Toleranzen, bevor Sie ein Maschinenmaß festlegen. UnsereDFM-Richtlinie für Hartbeschichtungen Typ III behandelt Toleranzen und Abkleben, während die Richtlinie für Schichtdicke und dichte Montage Wellen, Bohrungen und Gewinde genauer betrachtet.
Ich würde neben der Maßangabe eine kleine Schnittansicht hinzufügen. Diese sollte die Welle, die Gegenbohrung, das abgedeckte Gewinde, die Verschleißspur und die Kontaktpunkte für eine Messlehre zeigen. Anschließend sollte man dem Verarbeiter folgende Frage stellen: Kann die spezifizierte Beschichtung auf der Verschleißspur oder nur auf dem leicht zugänglichen Außendurchmesser aufgebracht werden? Eine Messung vom Ansatzpunkt aus mag zwar gut aussehen, gibt aber keine Auskunft darüber, wo das Bauteil tatsächlich versagt.
Die Oberflächenbeschaffenheit sollte mit der gleichen Sorgfalt behandelt werden. Wenn eine Werkzeugspur vor der Beschichtung die Gleitbahn kreuzt, kann PTFE die Geometrie nicht ebnen. Geben Sie dem Maschinenbediener die Anforderungen an die Rauheit vor der Beschichtung vor und fragen Sie, wie die fertige Bahn geprüft wird. Verrunden Sie die Arbeitskanten und kennzeichnen Sie die Kontaktflächen der Zahnstange in der Zeichnung. Bei einem engen Gewinde oder einer Presspassung ist möglicherweise eine Abklebung anstelle eines großzügigen Beschichtungszuschlags erforderlich.
6. Legierungswahl und Geometrie: Beginnen Sie mit der Zeichnung.
Angenommen, in einer Angebotsanfrage wird 7075-T6 gefordert, weil die alte Stahlverbindung leichter werden soll. Die erste Frage ist nicht, ob 7075 im Tank schwarz werden kann. Notieren Sie den Lastpfad und den Mindestquerschnitt neben dem Beschichtungshinweis. Testen Sie die Legierung im Produktionszustand, nicht mit einer geeigneten Probe.
Die Entscheidung hängt vom jeweiligen Bauteil ab, nicht von einer allgemeinen Legierungsrangliste. Ich würde dem Käufer einen kurzen Vergleich zeigen, anstatt für beide Sorten das gleiche Erscheinungsbild zu versprechen. Unsere Bearbeitungsanleitung für 6061, 7075 und 5052 geht ausführlicher auf die Materialabwägung ein.
Zeichnungsfrage | Route 6061-T6 | Route 7075-T6 |
Grundstärke | Prüfen Sie anhand des Lastfalls | Oft aufgrund seiner höheren Festigkeit ausgewählt. |
Beschichtungsversuch | Produktionstemperatur und Vorbereitung verwenden | Produktionstemperatur und Vorbereitung verwenden |
Kritische Oberfläche | Bezeichnung der Verschleißspur und Angabe der Dicke | Bezeichnung der Verschleißspur und Angabe der Dicke |
Das Materialscreening NASA/JSC PRC-5011 ist spezifisch genug, um in die DFM-Notizen aufgenommen zu werden.
Zustand PRC-5011 | Antwort |
Normale Legierungsgrenzen | Kupfer unter 5 %; Silizium unter 8 %; Kupfer plus Silizium unter 8 % |
Oberhalb der Siliziumgrenze | Abstimmung mit dem zuständigen Materialingenieur |
Drehen Sie nun das Modell. Markieren Sie in dieser Ansicht den Elektrolytzugang, die dünnen Wände, die abgedeckten Gewinde und den Gestellkontakt. Eine Schnittzeichnung mit diesen vier Angaben ist hilfreicher als eine bloße Farbangabe. Für eine passgenaue Bearbeitung legen Sie die Maschinengröße und die Abdeckung vor dem Zuschnitt fest. Ist die Oberflächenbeschaffenheit ebenfalls wichtig, prüfen Sie die Oberfläche separat von der Arbeitsfläche. Unsere OEM-Richtlinie zur Aluminiumbearbeitung hilft Ihnen, alternative Vorgehensweisen zu vergleichen, bevor Sie sich für eine entscheiden.
7. Ein Fertigungsablauf für wiederholbare Teile
Eine Beschichtungscharge kann eine nicht dokumentierte Bearbeitungscharge nicht reparieren. Wer gibt jede Übergabe frei? Nutzen Sie den Fertigungsbegleiter, um dies transparent zu machen.
1. Bei DFM werden die Kontaktmaterialien gepaart und fertige Bezugspunkte, Verschleißspuren, Radien, Ablaufwege und Gestellkontakte markiert.
2. Die Maschine schneidet die Teile auf eine zugelassene Vorbeschichtungsgröße. Die Aufzeichnungen, die diese Größe mit der endgültigen Beschichtungstoleranz verknüpfen, sind aufzubewahren.
3. Entgraten und reinigen, ohne die Verschleißspur durch unkontrolliertes Handpolieren oder eingeschlossenes Strahlmittel zu verändern.
4. Maskengewinde, Lagersitze, Dichtflächen und elektrische Kontakte, bei denen die Folie nicht aufgenommen werden kann.
5. Führen Sie das vereinbarte Verfahren für Typ III und PTFE durch. Dokumentieren Sie den Verarbeiter und den Arbeitsablauf; ein Handelsname allein ist kein Kontrollplan.
6. Beschichtungsprüfung: Messung der Filmdicke an den Zeichnungspositionen, gefolgt von Endmaßkontrollen.
7. Prüfen Sie die Rauheit und das Aussehen der Arbeitsschiene und führen Sie den vereinbarten Reibungs- oder Verschleißtest an repräsentativem Material durch.
8. Stellen Sie ein Pilotprojekt zusammen. Bewahren Sie die Materialtemperatur, die Bearbeitungsrevision, die Beschichtungscharge und den Abschlussbericht zusammen auf.
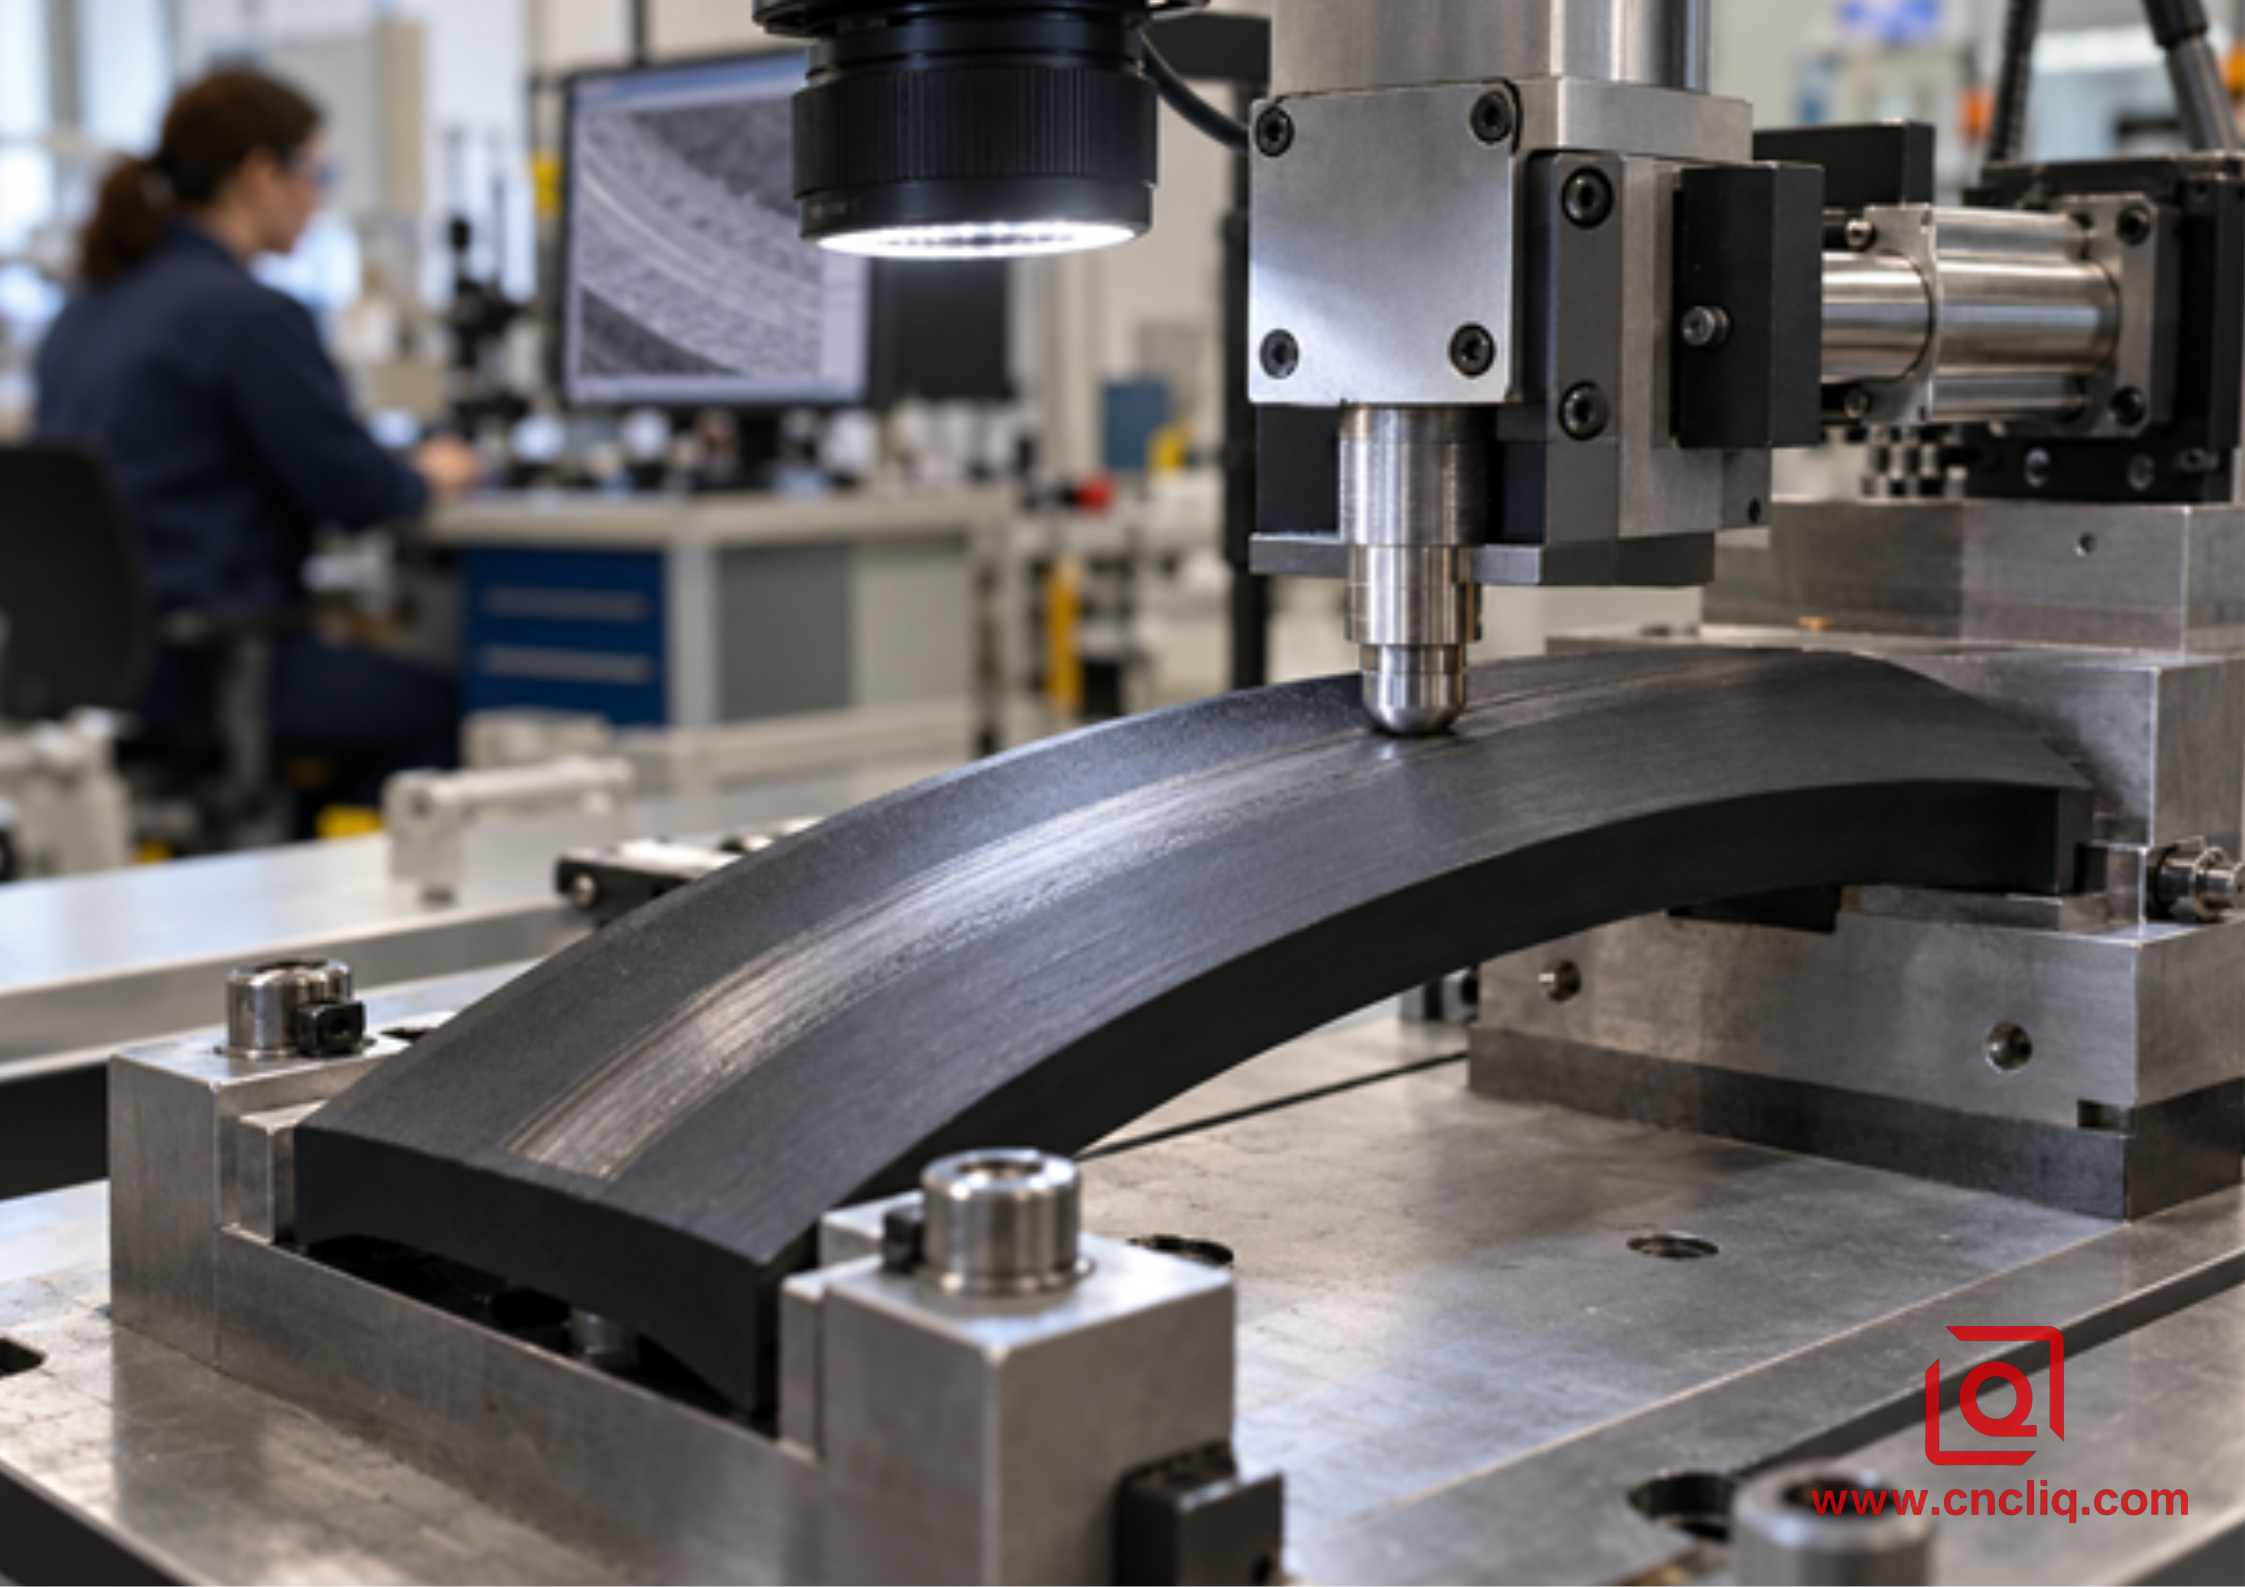
Inline-Bild: Verschleißtest unter oszillierender Belastung an einer gebogenen PTFE-Hartbeschichtungsschiene
Eine unterlassene Entscheidung zur Abklebung zeigt sich oft erst spät, wenn sich ein Gewinde nicht montieren lässt oder eine Presspassung beschädigt wird. Eine unterlassene Prüfung zeigt sich noch später, wenn ein Angebot mit niedrigem Reibungskoeffizienten nicht mit dem tatsächlichen Stößel in Verbindung gebracht werden kann. Vergleichen Sie das Angebot nach Abklebung, Prüfungen und Montagekontrollen, nicht nur den Tankpreis.
8. Was in die Angebotsanfrage gehört.
Ein Lieferant gibt „PTFE eloxiert, schwarz“ an und plant eine 50 µm dicke Schicht. Ein anderer geht von einem anderen Aufbau aus, deckt das Gewinde ab und verzichtet auf einen Reibungstest. Beide Angebote mögen plausibel erscheinen. Verwenden Sie ein Oberflächendiagramm zusammen mit der 2D-Zeichnung.
RFQ-Feld | Packen Sie dies in die Verpackung. |
Grundmetall | Legierung, Härtegrad, Produktform, Jahresvolumen |
Route | AMS2482 Revision, zugelassener Verarbeiter, imprägniertes oder gemeinsam abgeschiedenes PTFE |
Film | Dicke, Toleranz, Messverfahren, Messstellen |
Fit | Fertige Größen, maschinengefertigte Größen, maskierte Gewinde und Sitze |
Schiene | Radien, Gestellspuren, Vorbeschichtung und Endrauheit |
Pflicht | Steigung, Belastung, Hub, Drehzahl, Verweilzeit, Fluid und Staub |
Annahme | Statischer Spitzenwert, Betriebswert, Verschleiß oder sonstige Ausfallgrenze |
Beweis | Couponanzahl, Pilotmenge, Berichte und Chargenrückverfolgbarkeit |
Falls die Maschine beim Anlaufen ruckelt, senden Sie bitte den Kraftverlauf zusammen mit dem CAD-Paket. Falls der Stößel Partikel abgibt, senden Sie bitte Fotos beider Seiten.
Ein aufgeführter , kundenspezifisch gefertigter Hydraulikverteiler mit CNC-Bearbeitung und eloxierter Oberfläche zeigt einen ähnlichen Bearbeitungs- und Veredelungsprozess. Es wird nicht behauptet, dass jeder Verteiler über eine PTFE-Hartbeschichtung verfügt.
9. Anonymisierter zusammengesetzter Fall: Trockenlauf der Indexiernockenwelle
Dieser anonymisierte Sammelfall dient der Veranschaulichung und stellt keinen konkreten Schadensfall eines einzelnen Kunden dar.
Ein Automatisierungskäufer wünscht sich eine leichtere Indexierkurve für eine Reinraum-Montagezelle. Die derzeitige Stahlkurve funktioniert zwar, hat aber eine hohe bewegte Masse. Die erste 6061-T6-Kurve erhält eine herkömmliche Hartbeschichtung Typ III. In ihrer Nut sammelt sich dunkler Stößelabrieb; das Drehmoment steigt nach dem Leerlauf der Maschine an. Die Zeichnung gibt die Bezeichnung der Beschichtung an, enthält aber keine Angaben zum Stößel, zur Nutdicke oder zum Drehmomenttest. Die Dickenmessung des Prozessors erfolgt an einer leicht zugänglichen Außenfläche.
Der Käufer und das Bearbeitungsteam legten die Teile zurück auf die Werkbank. Sie überprüften die Verschleißlinie des Stößels, maßen die Oberflächengüte der Vorbeschichtungsnut und fügten einen Radius an der Stelle hinzu, an der die Bahnrichtung wechselt. Der Kontaktpunkt der Zahnstange wurde von der Arbeitsnut entfernt. Die überarbeitete Spezifikation fordert eine qualifizierte PTFE-imprägnierte Hartbeschichtung, eine Dickenmessung in Bezug auf die Nut sowie abschließende Maßkontrollen am Nocken. Anstelle eines geeigneten Stahlstifts wird für die oszillierende Probe das Polymer des Serienstößels verwendet.
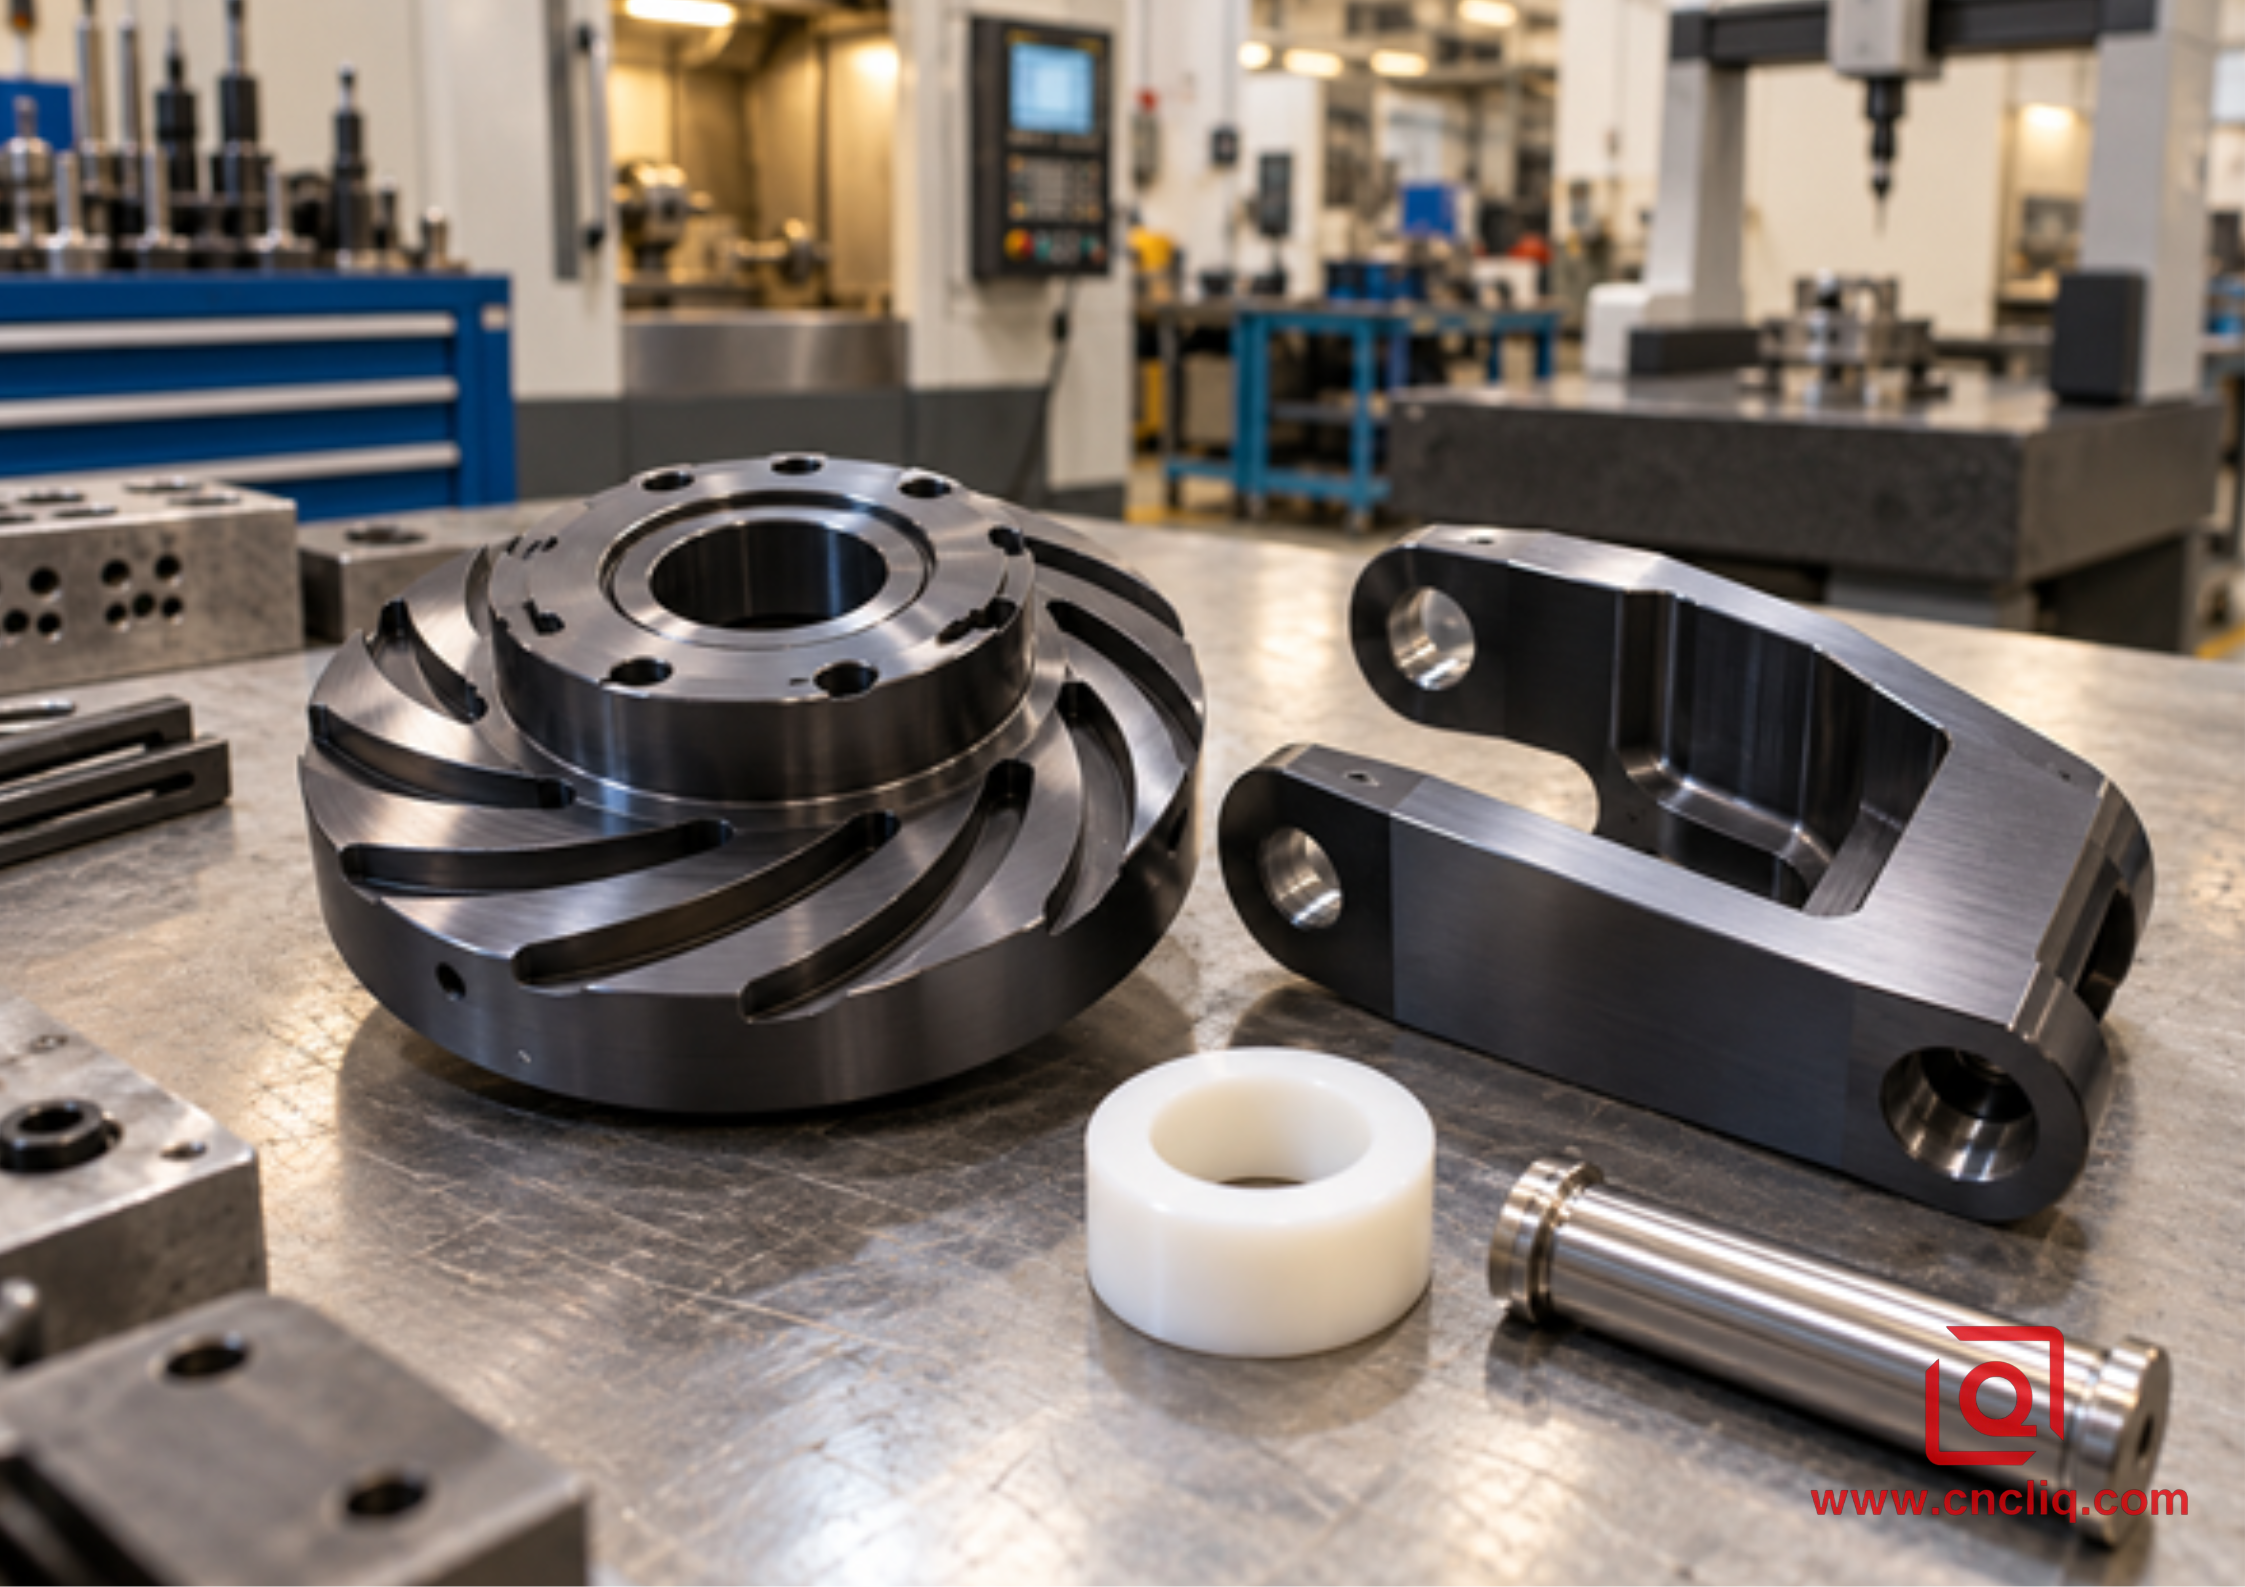
Abbildung im Text: hartanodisierte Indexierkurve, Joch, Polymerlager und Gegenbolzen
Für den Montage-Pilotversuch wählt der Käufer vor Testbeginn ein Drehmomentband und eine geplante Zykluszahl. Das Protokoll enthält separate Felder für Losbrechmoment, Betriebsdrehmoment, Abrieb, Stößelverschleiß und freiliegendes Aluminium. Wird die Drehmoment- oder Verschleißgrenze überschritten, wird der Test abgebrochen. Bei erfolgreichem Test ist die Freigabe auf die definierte Last, Bewegung und Umgebung beschränkt; bei höheren Temperaturen oder stärkerer Staubbelastung ist eine erneute Prüfung erforderlich.
Die sinnvolle Änderung besteht nicht einfach nur darin, PTFE hinzuzufügen. Die Zeichnung vereint nun Geometrie, Bearbeitungszugabe, Beschichtungsweg, Mitnehmer und Nachweis. Dadurch wird eine Nachbestellung möglich.
10. Wann eine andere Oberflächenbehandlung oder ein anderes Lager sinnvoller ist
Der Coupon wurde akzeptiert, die Maschine fiel jedoch weiterhin aus. Bevor Sie eine weitere Beschichtungscharge bestellen, markieren Sie die im Test fehlende Servicebedingung. Eine kleine Tabelle auf dem Designprüfungsbogen verhindert, dass die Diskussion in vagen Formulierungen wie „bessere Beschichtung“ abgleitet.
Zustand | Prüfen Sie das Teil | Eine weitere Möglichkeit, die in Betracht gezogen werden sollte |
Stoß oder wiederholtes Biegen | Kantenausbrüche, ermüdungskritischer Bereich | Materialprüfung oder austauschbarer Einsatz |
Tiefbohrung | Filmzugang und eine nutzbare Sondenstelle | Abdeckbohrung oder separate Hülse |
Enge Presspassung | Auswärtswachstum und Montageschäden | Maskierung oder überarbeitete Maschinengröße |
Schmutzige Gegenseite | Stiftrauheit, Ausrichtung, eingeschlossener Schmutz | Reinigung, Buchse oder kontrolliertes Schmiermittel |
Für ein ansprechendes Erscheinungsbild und den routinemäßigen Korrosionsschutz ist zu prüfen, ob eine Anodisierung vom Typ II ausreichend ist. Bei Abriebfestigkeit ohne Trockenlaufanforderung empfiehlt sich ein Vergleich mit einem qualifizierten Anodisierungsverfahren vom Typ III ohne PTFE.
11. Fünf Prüfungen vor dem Angebot
Wo kann das Dickenmessgerät ansetzen? Wird eine Markierung der Messstange auf der Verschleißspur landen? Lässt sich im Abschlussbericht die Materialerhitzung mit der Beschichtungscharge in Verbindung bringen? Solche Fragen decken oft fehlende Zeichnungsnotizen auf, bevor der erste Rohling geschnitten wird.
Senden Sie mit Ihrer Anfrage bitte das CAD-Modell, die Zeichnung, das Gegenmaterial, die Belastung, die Bewegung, die Betriebsumgebung und die aktuelle Fehlerbeschreibung. Das Team von Liqin kann die Maschinenzuschnitte, die Abklebung, die Inspektionszugänglichkeit und einen Pilotversuch prüfen, bevor wir Ihnen ein Angebot für eine Serienfertigung unterbreiten. Falls eine Nockenwelle, Führung, ein Ventil oder ein Verteiler Ihre Produktion blockiert, fügen Sie bitte ein Foto des verschlissenen Bauteils bei. Dies ist für die technische Prüfung deutlich hilfreicher als die Anfrage nach einer „rutschigen schwarzen Eloxierung“.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Welchen Reibungskoeffizienten sollte ich in die Zeichnung eintragen?
Kein Katalogwert allein. Verwenden Sie das passende Fertigungsteil und legen Sie fest, ob der Grenzwert der erste Spitzenwert oder ein laufender Wert ist. Dokumentieren Sie den Kraftverlauf und die Verschleißteilprüfung im Bericht. Ein Ergebnis mit einem Stahlstift sollte nicht einfach als Ersatz für einen POM-Schuh dienen.
2. Wird sich durch die PTFE-Hartbeschichtung die Endabmessungen verändern?
Ja, berücksichtigen Sie die Oxidschicht. Der Film wächst teils in das Aluminium hinein, teils nach außen; gegenüberliegende beschichtete Flächen verändern gemeinsam den Durchmesser einer Welle oder Bohrung. Für die Zeichnung werden zwei Abmessungen benötigt: das Metall vor der Beschichtung und das Bauteil nach der Beschichtung. Berücksichtigen Sie die Toleranz des Films, die Messpunkte und die Masken; stimmen Sie die Toleranzen mit dem Bearbeiter ab.
3. Kann das Teil ohne Fett betrieben werden?
Manchmal. Die Antwort hängt von der Paarung und dem Betriebszyklus ab, nicht vom Begriff „selbstschmierend“. Betreiben Sie den realen Stößel unter der erwarteten Last und Temperatur. Berücksichtigen Sie Starts, Stopps, die längste Leerlaufzeit, Reinigungsflüssigkeit und mögliche Verunreinigungen im Betrieb. Achten Sie auf Kraft und Verschleiß. Überschreitet die Baugruppe einen der Grenzwerte, ist der Trockenlauf nicht qualifiziert.
4. Ist 7075-T6 erforderlich oder reicht 6061-T6 aus?
Bei einem tragenden Bauteil ist vor der Wahl von 7075-T6 eine Dauerfestigkeitsprüfung durchzuführen. Für eine weniger beanspruchte Führung kann 6061-T6 verwendet werden. Die Beschichtung ist im Produktionsverfahren zu prüfen, und die gesamte Arbeitsfläche, nicht nur der äußere Ansatz, ist zu untersuchen. Zur Prüfung ist kein Prüfmuster aus einer anderen Legierung zu verwenden.
5. Was sollte in einer Angebotsanfrage für diese Oberflächenbehandlung enthalten sein?
Senden Sie die CAD-Datei und die Zeichnung, die die Inspektion steuert. Geben Sie auf der Zeichnung Legierung, Härtegrad, Volumen, Beschichtung, Masken und Prüfpositionen an. Benennen Sie den Stößel, die Last, die Bewegung, die Umgebung und den aktuellen Ausfalltyp. Falls das Angebot COF- oder Lebensdauertests umfassen soll, geben Sie die Akzeptanzgrenze und die Stichprobenanzahl an.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
PTFE-Hartbeschichtung ist eine sinnvolle Option, wenn harte Oxidschicht, scherbeanspruchter Kontakt und das Gegenstück gemeinsam qualifiziert werden müssen. Beginnen Sie mit der Fehleranalyse und prüfen Sie anschließend Schichtdicke, Passung, Oberflächenbeschaffenheit, Bearbeitungsweg und den Test, der die Belastung reproduziert. Senden Sie die CAD-Datei und Nachweise über das verschlissene Teil zusammen mit der Angebotsanfrage. Ein kurzer Pilotversuch mit klar definierten Abbruchgrenzen ist aussagekräftiger als ein im Katalog angegebener Reibungskoeffizient, der einfach in die Zeichnung übernommen wurde.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst : service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
