 Deutsch




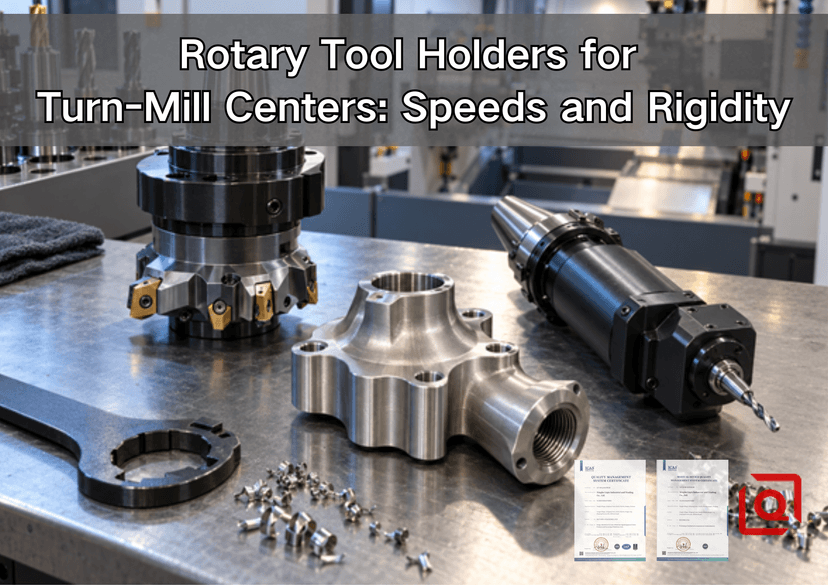
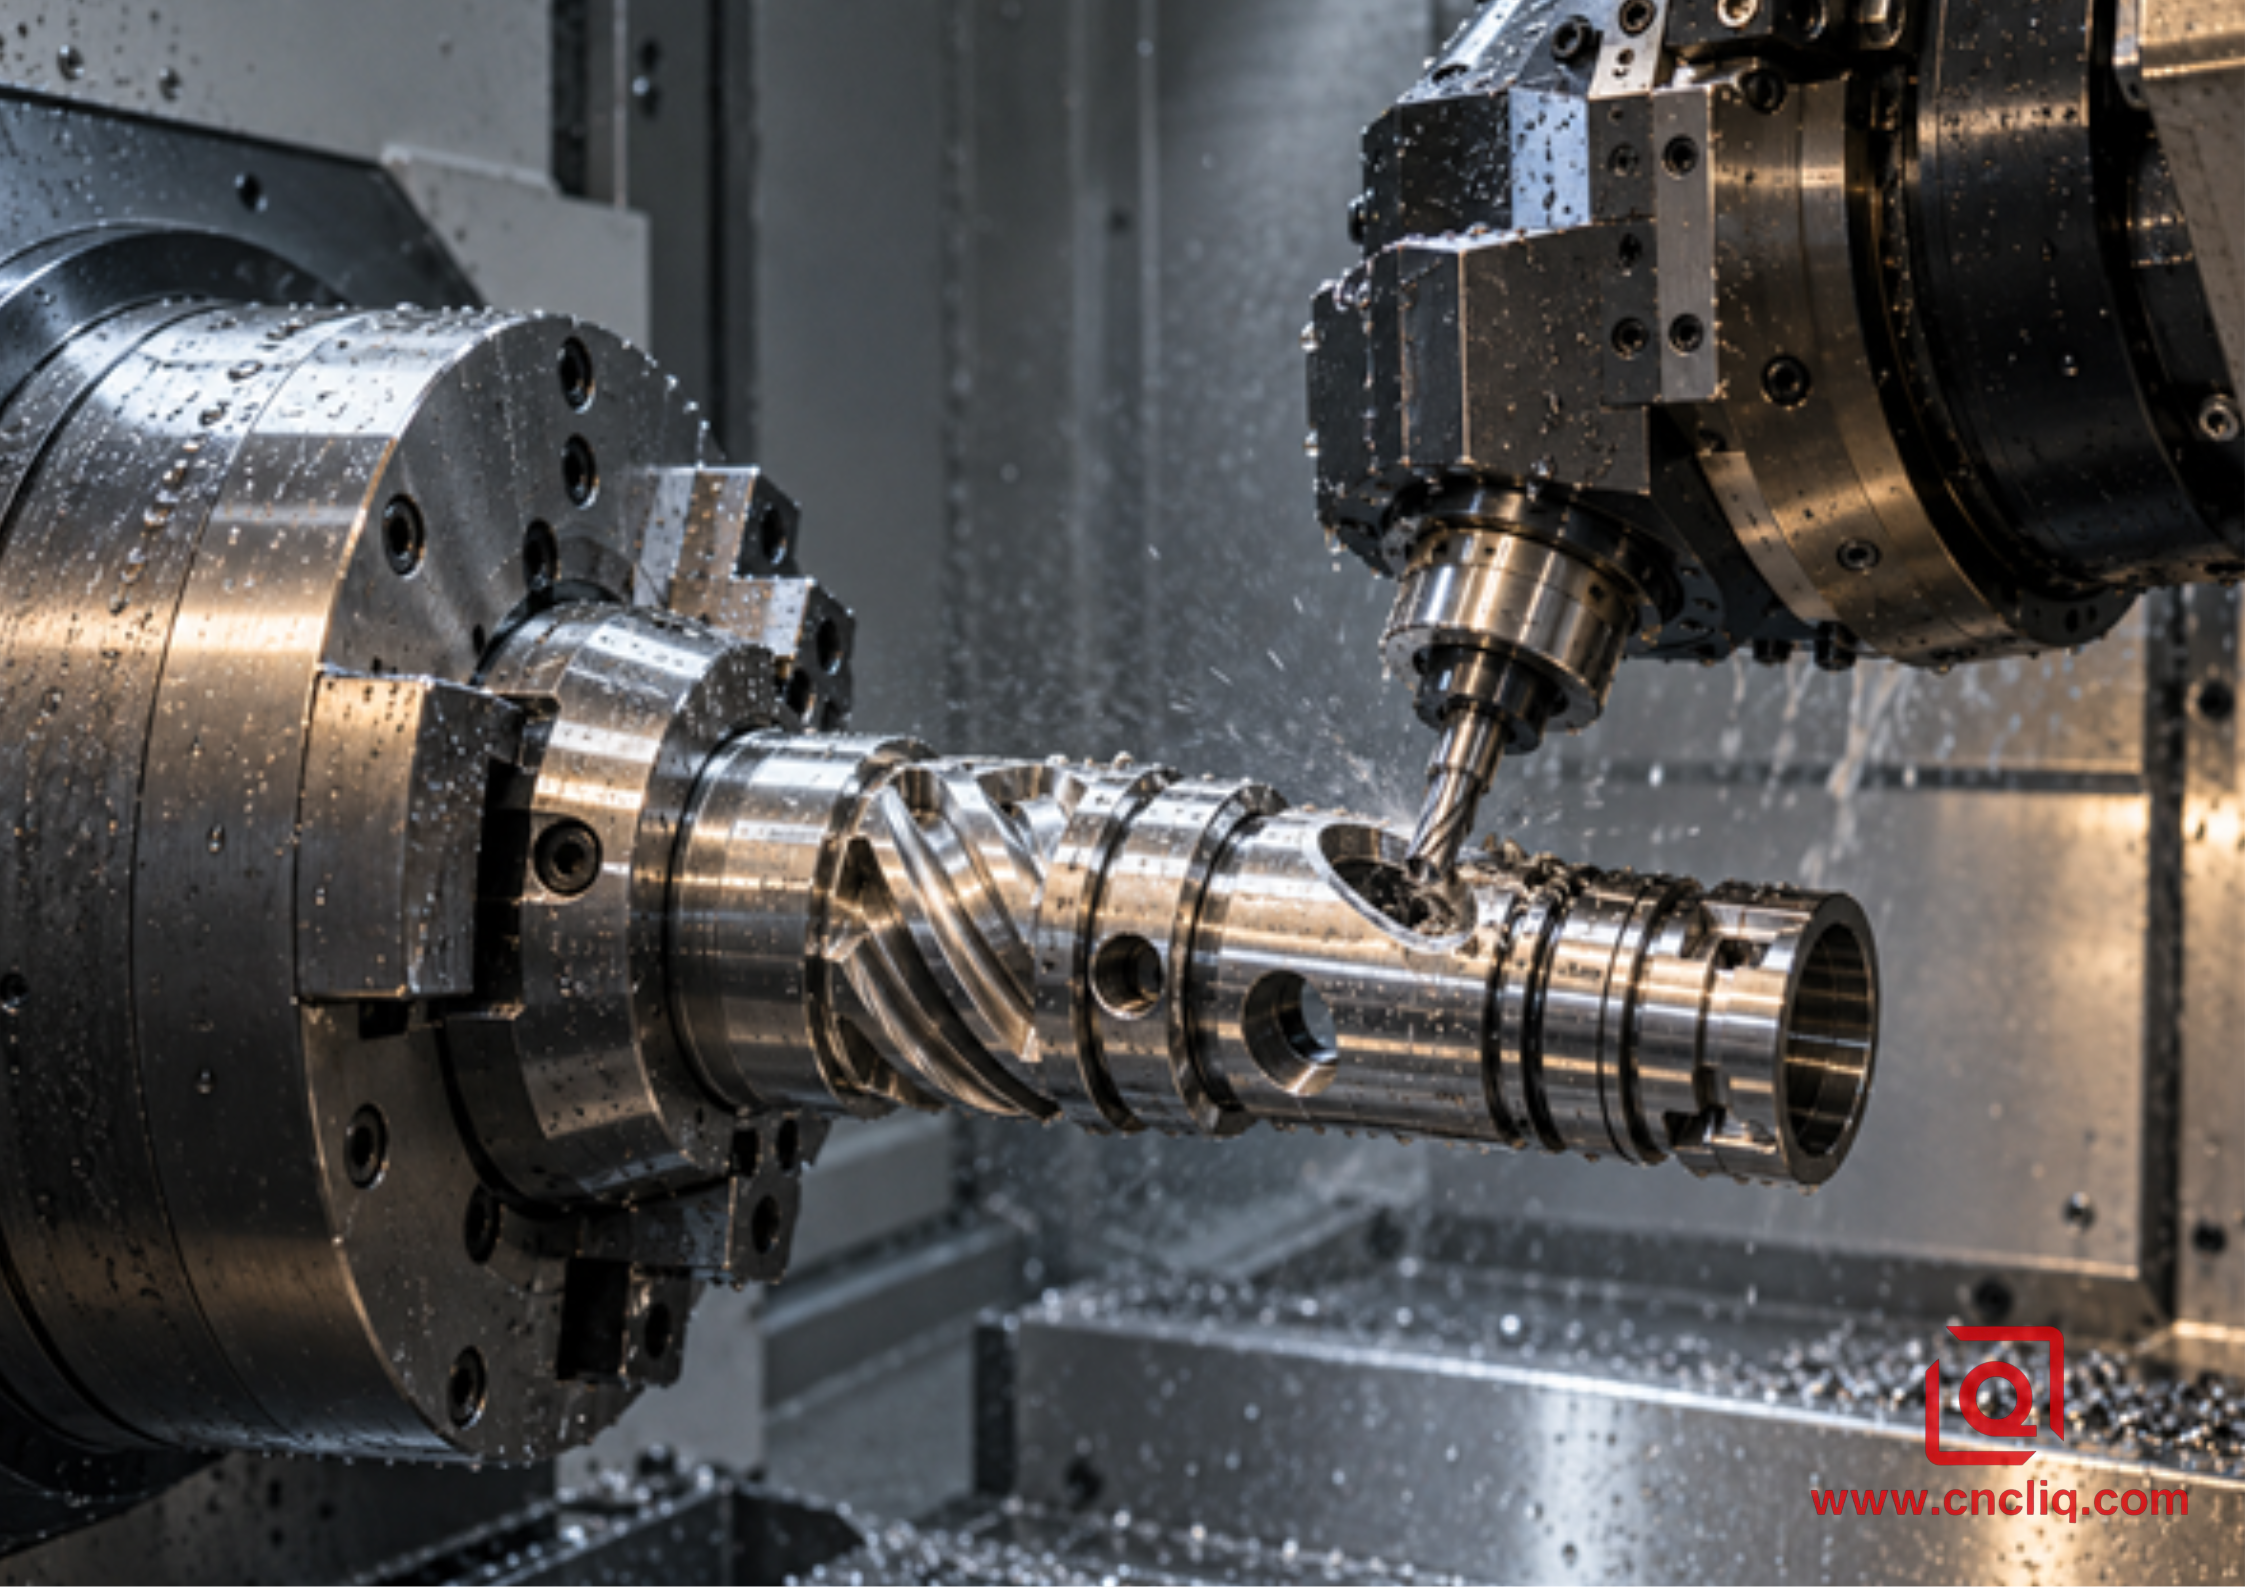
Haben Sie schon mal erlebt, wie ein Werkzeug mitten in einer Nut plötzlich zu surren beginnt, obwohl die programmierte Drehzahl völlig plausibel schien? Dieses Geräusch ist meist das erste Warnsignal, dass die angezeigte Drehzahl nicht mit der tatsächlichen Kapazität an der Schneide übereinstimmt. Ein Katalog gibt zwar die maximale Drehzahl an, aber er berücksichtigt weder den langen Schaftfräser, noch die warmen Lager, die leicht verschlissene Spannzange oder die Backenkante, die den Programmierer zu einer zusätzlichen Reichweite von 18 mm veranlasst hat.
Dieses Problem wird in diesem Artikel behandelt. Wir gehen vom Zuschnitt über Halter, Revolver und Maschine aus, anstatt mit dem größten Wert in einer Spezifikationstabelle zu beginnen. Das Ziel ist praktisch: stabile Bohrungen, Flächen, Nuten, Öffnungen und Gewinde an Teilen mit kritischen Drehdurchmessern. Käufer erkennen so auch, welche Details in eine Angebotsanfrage gehören, denn „mit angetriebenen Werkzeugen arbeiten“ ist kein Prozessplan.
1. Was ein Werkzeughalter für Rotationswerkzeuge tatsächlich bewirkt
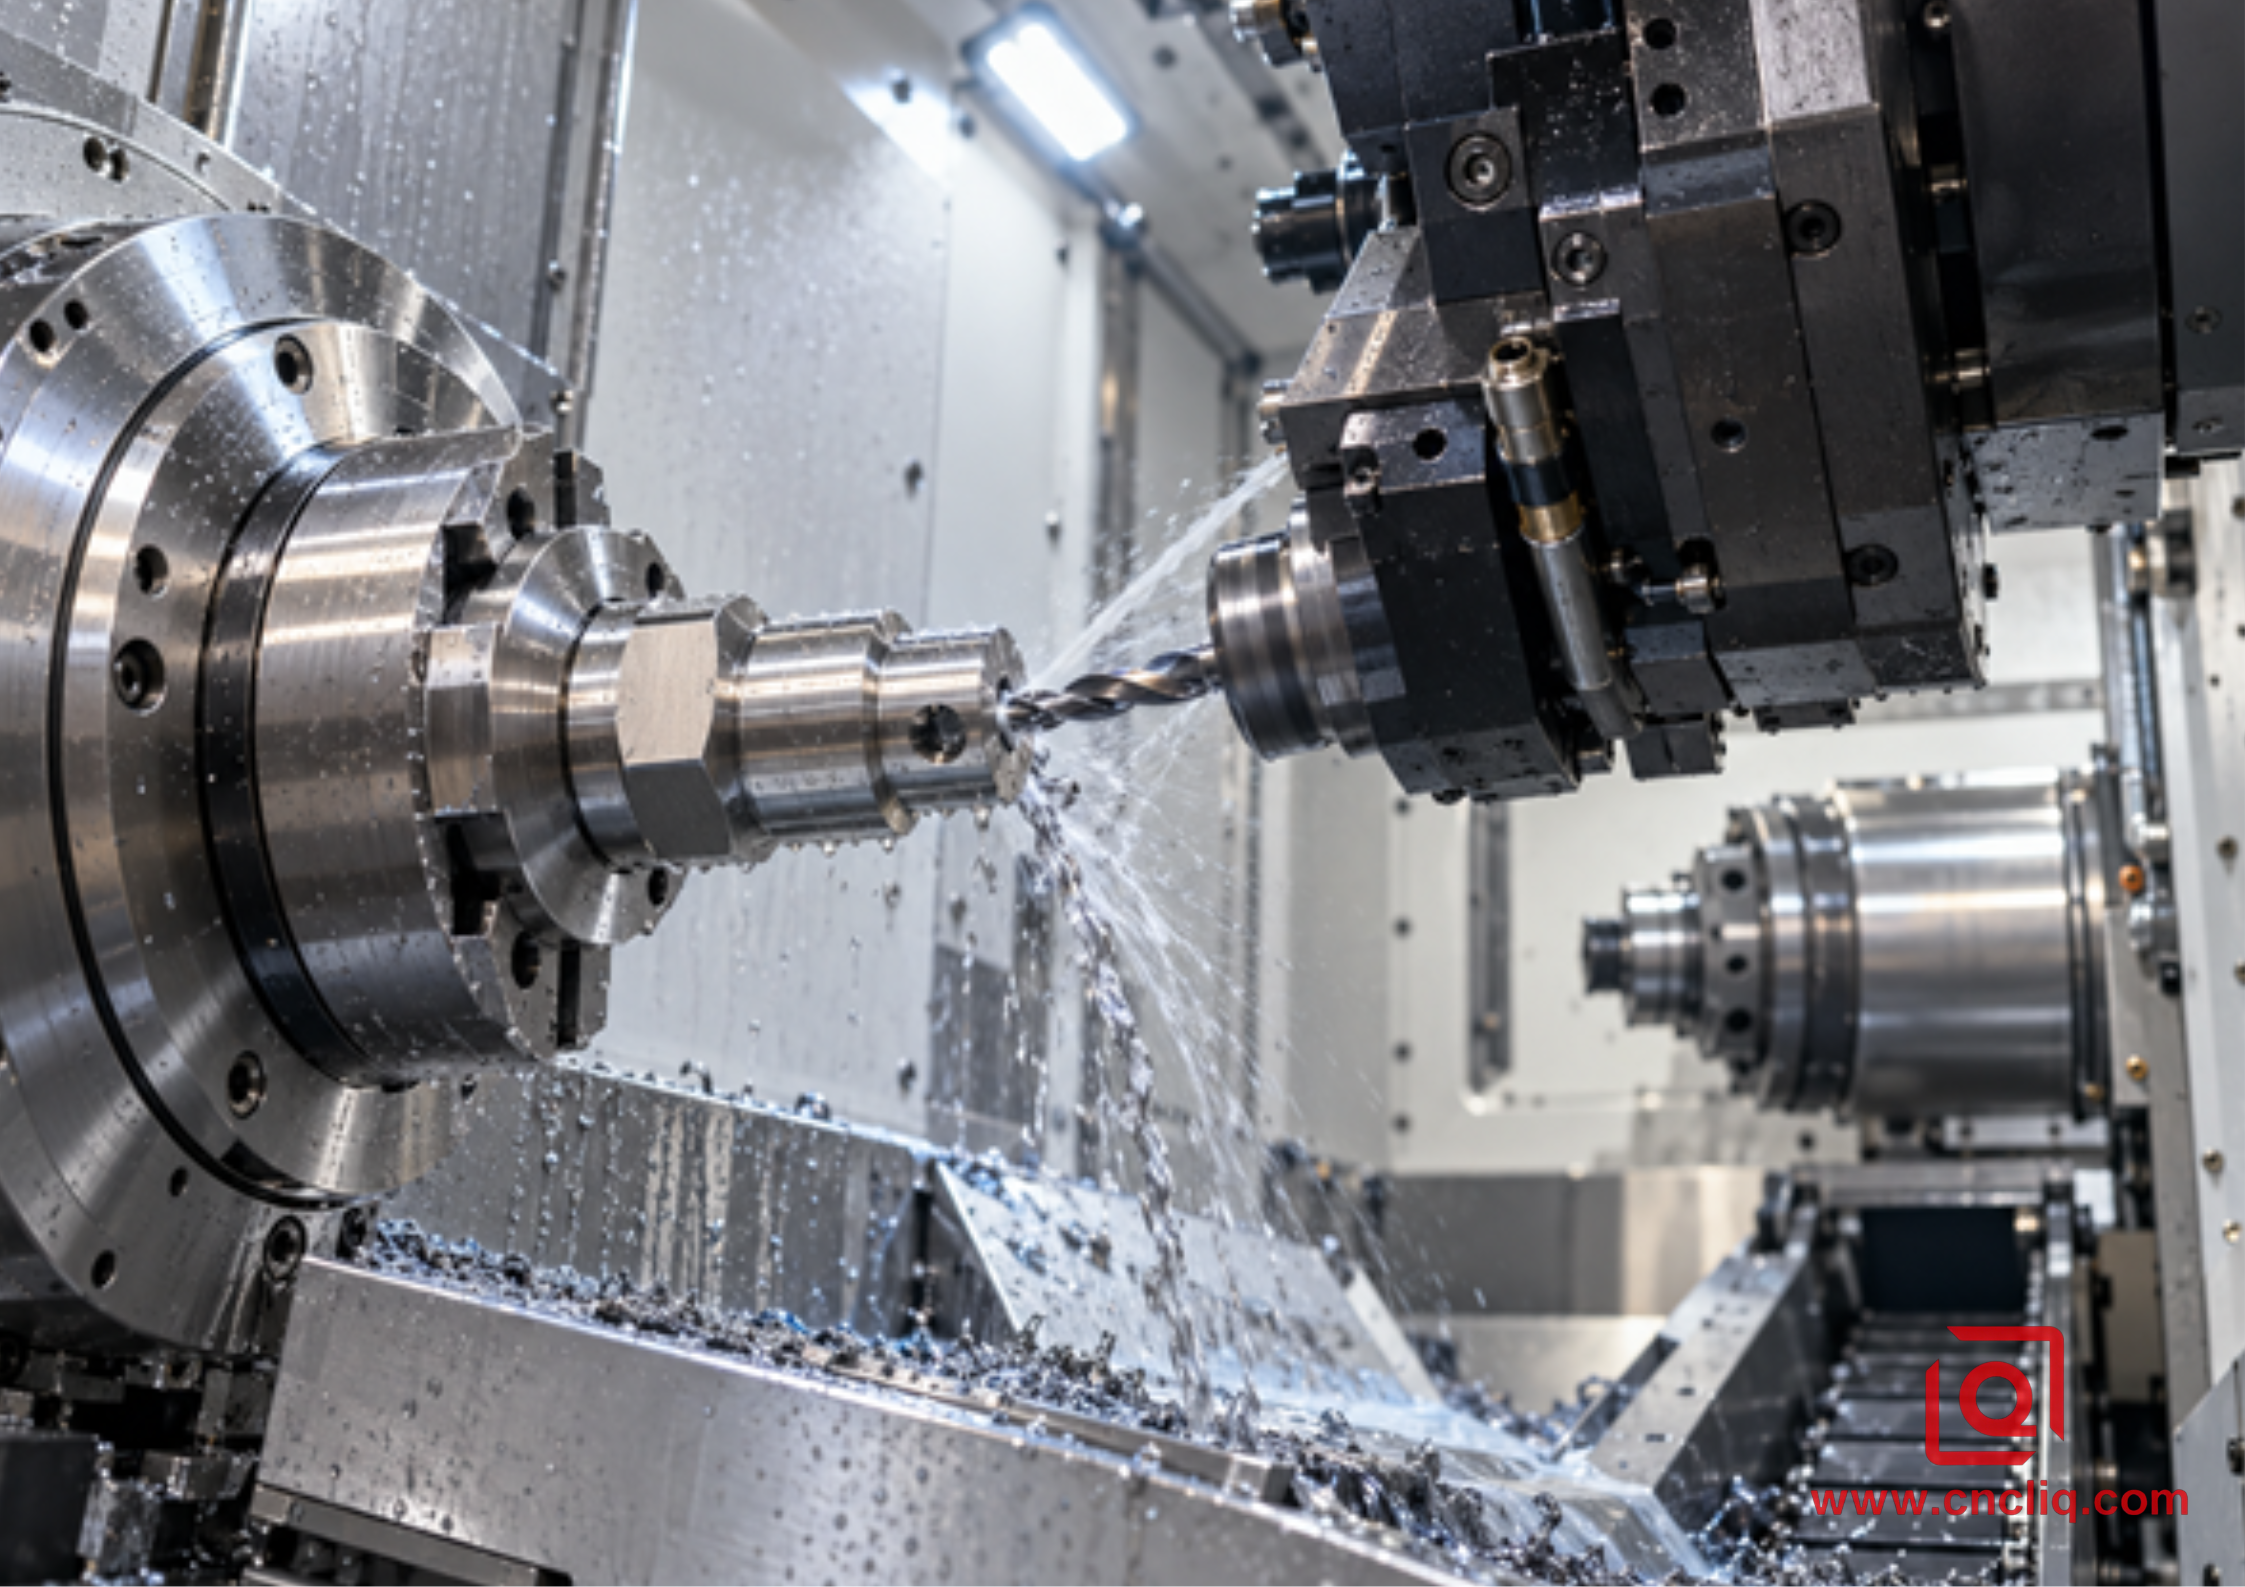
Ein Werkzeughalter für Rotationswerkzeuge ist die kompakte Spindel, die an einer angetriebenen Revolverstation montiert ist. In der Werkstatt wird er auch als angetriebener Halter bezeichnet. Die Kraft wird über die Revolverkupplung zugeführt, durchläuft den internen Antrieb des Halters und treibt so den Bohrer, Gewindebohrer, die Reibahle, den Schaftfräser oder ein anderes Werkzeug an.
Meistens verlässt das Werkstück das Hauptfutter nicht – zumindest noch nicht. Wird die Spindel als C-Achse verwendet, erhält der Revolver eine praktische kleine Werkstatt: Planbohrungen, Durchgangsbohrungen, eine Schlüsselweite, vielleicht eine schmale Nut. Eine Y-Achse ist hilfreich, wenn der Fräser außermittig bewegt werden muss. Eine gegenläufige Spindel ermöglicht die Bearbeitung der Rückseite, allerdings sind auch hier Ausrichtungs- und Spannprüfungen erforderlich.
Stellen Sie sich den Halter als letztes Getriebe- und Lagerteil einer längeren Kette vor. Ich verfolge diese Kette vom Maschinengehäuse zur Nut, niemals umgekehrt. Eine verschmutzte Oberfläche, ein verschlissenes Lager oder eine nachgiebige Wand machen sich auf die eine oder andere Weise bemerkbar – oft durch Hitze oder Rattern, manchmal auch durch ein Bauteil, das sich unbemerkt verschoben hat. Unser Artikel überangetriebene Werkzeuge auf CNC-Drehmaschinen behandelt die umfassenderen Möglichkeiten der Maschine; hier konzentrieren wir uns auf den Halter und die dazugehörige Einrichtung.
Die Ausrichtung ist der einfachste Teil. Sechs Bohrungen auf einer Stirnfläche? Ein Axialkopf ist naheliegend, da sein Fräser annähernd entlang der Werkstückspindelachse verläuft. Eine Querbohrung oder eine ebene Fläche an der Außenseite deutet in der Regel auf einen Radialkopf hin, bei dem der Fräser quer zu dieser Achse angeordnet ist. Bei beengten Platzverhältnissen kann ein verstellbarer oder ein Mehrfachauslegerkopf sinnvoll sein. Bedenken Sie jedoch die Nachteile dieser Flexibilität: mehr Verbindungen, ein weiterer Zahneingriff und mehr Material, das sich in der Nähe des Spannfutters bewegt. Überprüfen Sie dies am Bildschirm und anschließend direkt an der Maschine.
2. Geschwindigkeit ist eine Schneidevoraussetzung, keine Katalogtrophäe.
Beginnen Sie mit dem Schnitt. Notieren Sie sich das Werkstückmaterial und dessen Zustand, den Fräserdurchmesser, das Werkzeugmaterial, die Beschichtung, die Schneidenanzahl, den Eingriff und die Kühlmittelzufuhr. Öffnen Sie anschließend die Daten des Fräserherstellers. Eine sinnvolle Anfangsdrehzahl in metrischen Einheiten ist:
Drehzahl = (1.000 * Schnittgeschwindigkeit in m/min) / (π * Fräserdurchmesser in mm)
Vorschubgeschwindigkeit in mm/min = Drehzahl * effektive Zähnezahl * Vorschub pro Zahn in mm
Dies sind erste Berechnungen, keine Erlaubnis, den Halter voll auszureizen. Stellen Sie einen 3-mm-Bohrer neben eine 16-mm-Fräsmaschine auf die Werkbank. Die kleinere erreicht zuerst ihre maximale Drehzahl. Die größere bringt den Lastmesser in Bewegung. Bei einer unterbrochenen Schulter, einem zu lockeren Griff oder zu großer Reichweite senke ich diesen Ausgangspunkt, bevor der erste Span entsteht. Bei einem neuen Auftrag lässt ein erfahrener Einrichter genügend Spielraum, um zu hören, den Lastverlauf zu beobachten und den ersten Schnitt zu prüfen.
Prüfen Sie nun das aufgedruckte oder dokumentierte Übersetzungsverhältnis des jeweiligen Halters. Bei einem 1:1-Kopf bleiben Eingangs- und Ausgangsdrehzahl nahezu gleich. Verwenden Sie eine höhere Übersetzung für einen kleinen Fräser, der seinen Drehzahlbereich nicht ausschöpfen kann; eine niedrigere, wenn der Schnitt mehr Drehmoment als Drehzahl erfordert. Ich sage bewusst „nahezu gleich“. Zahnräder, Dichtungen und Lager tragen ihren Teil dazu bei. Die endgültigen Grenzen ergeben sich aus den Leistungskurven des Herstellers, nicht aus idealer Arithmetik.
Drehmoment und Drehzahl stehen in einer zweiten nützlichen Beziehung zueinander:
Leistung in kW = (Drehmoment in Nm * Drehzahl) / 9.550
Auf dieser Seite höre ich auf, den Katalog zu bewundern und suche nach dem Diagramm. Die fettgedruckte Drehmomentangabe kann links stehen, die fettgedruckte Drehzahlangabe ganz rechts. Kombiniert man beides, erhält man die Leistung eines fiktiven Halters. Man fragt nach der Leistung bei der vorgesehenen Schnittgeschwindigkeit und anschließend, wie lange diese Leistung zulässig ist: im gesamten Zyklus, intermittierend oder mit einer kurzen Spitzenleistung.
Bevor Sie das Programm veröffentlichen, beantworten Sie bitte fünf einfache Fragen.
1. Welche Drehzahl (U/min) benötigt dieser Fräser für dieses Material?
2. Welches Drehmoment bzw. welche Leistung steht bei dieser Drehzahl nach dem gewählten Übersetzungsverhältnis zur Verfügung?
3. Wie lange ist zu erwarten, dass der Halter während jedes Zyklus unter Last bleibt?
4. Welches zugelassene Bauteil hat die niedrigste zulässige Höchstgeschwindigkeit: Halter, Spannzange, Mutter, Schneidwerkzeug, Dichtungssatz oder Revolverantrieb?
5. Wurde die programmierte Drehrichtung für diesen Kopf überprüft oder vom letzten Werkzeug übernommen?
3. Die Steifigkeit ist der gesamte Lastpfad
Eine Halterung kann stabil sein, die Aufspannung aber dennoch weich. Ich habe schon erlebt, dass ein schwerer Radialkopf für Rattern verantwortlich gemacht wurde, obwohl die eigentliche Ursache ein Fräser war, der zum Freimachen der Spannbacken herausgezogen wurde. Ich habe aber auch das Gegenteil beobachtet: Ein kurzes Werkzeug, eine gute Spannzange und ein präziser Schnitt ermöglichten es einem relativ kompakten Kopf, stundenlang leise zu laufen. „Steifigkeit“ bezieht sich auf den gesamten Weg der Schnittkraft.
Fahren Sie mit dem Finger den Weg entlang. Beginnen Sie an der Flöte. Mein Finger wandert von der Flöte rückwärts. Er verweilt an jedem Gelenk, durch die kleine Spindel und den Revolver bis hin zu Backe und Werkstück. Fehlt ein Gelenk, ist die Diagnose fehlerhaft. Schmutz unter der Auflagefläche gehört zum Weg des Problems. Ebenso wie eine dünne Wand, die zwischen den Backen klappert. Selbst der dickste Halter im Schrank kann keines der beiden Probleme beheben.
Die Reichweite ist der tückische Faktor bei dieser Betrachtung. Zur groben Schätzung stelle ich mir den freiliegenden Fräser wie ein Sprungbrett vor. Bei gleichbleibender Last und gleichem Querschnitt vergrößert sich seine Durchbiegung annähernd mit der dritten Potenz der Länge. Verdoppelt man die Reichweite, warnt das grobe Modell vor einer etwa achtfachen Durchbiegung. Eine reale Baugruppe weist Verbindungen und mehrere Materialien auf, daher ist dieser Wert keine verlässliche Angabe für die Fertigung. Er dient vielmehr als Warnung vor einer unüberlegten Einschätzung der Reichweite.
Die Revolververbindung ist wichtig, aber Bezeichnungen können irreführend sein. VDI-Größe, eine Anschraubbezeichnung oder ein bekanntes „BMT“-Label garantieren allein keine Passgenauigkeit. Vor dem Kauf fotografiere ich die Revolverplatte und die Kupplung. Anschließend vergleiche ich die Stirnfläche, die Schrauben, den Antrieb, die Drehrichtung und die Abtriebsrichtung mit der Zeichnung. Ähnliche Katalogbezeichnungen haben schon so manche Maschinengeneration in die Irre geführt.
Veröffentlichte Spezifikationen sind nach wie vor wertvoll, wenn sie im Kontext gelesen werden. HAIMER gibt beispielsweise für verschiedene Werkzeughalterfamilien einen Rundlauf von 0,003 mm bei 3 x D und eine G2,5-Auswuchtung bei 25.000 U/min an. Dies ist ein gutes Beispiel für eine vollständige Angabe, da sie Messabstand und Auswuchtbedingung enthält. Es handelt sich nicht um eine pauschale Toleranzangabe für angetriebene Werkzeuge. Die Hinweise von Sandvik Coromant zur Fehlersuche verfolgen denselben praktischen Ansatz, allerdings aus einer anderen Perspektive: Überstand kürzen, Werkstück und Werkzeug sicher fixieren und bei Vibrationen den Rundlauf des Halters prüfen.
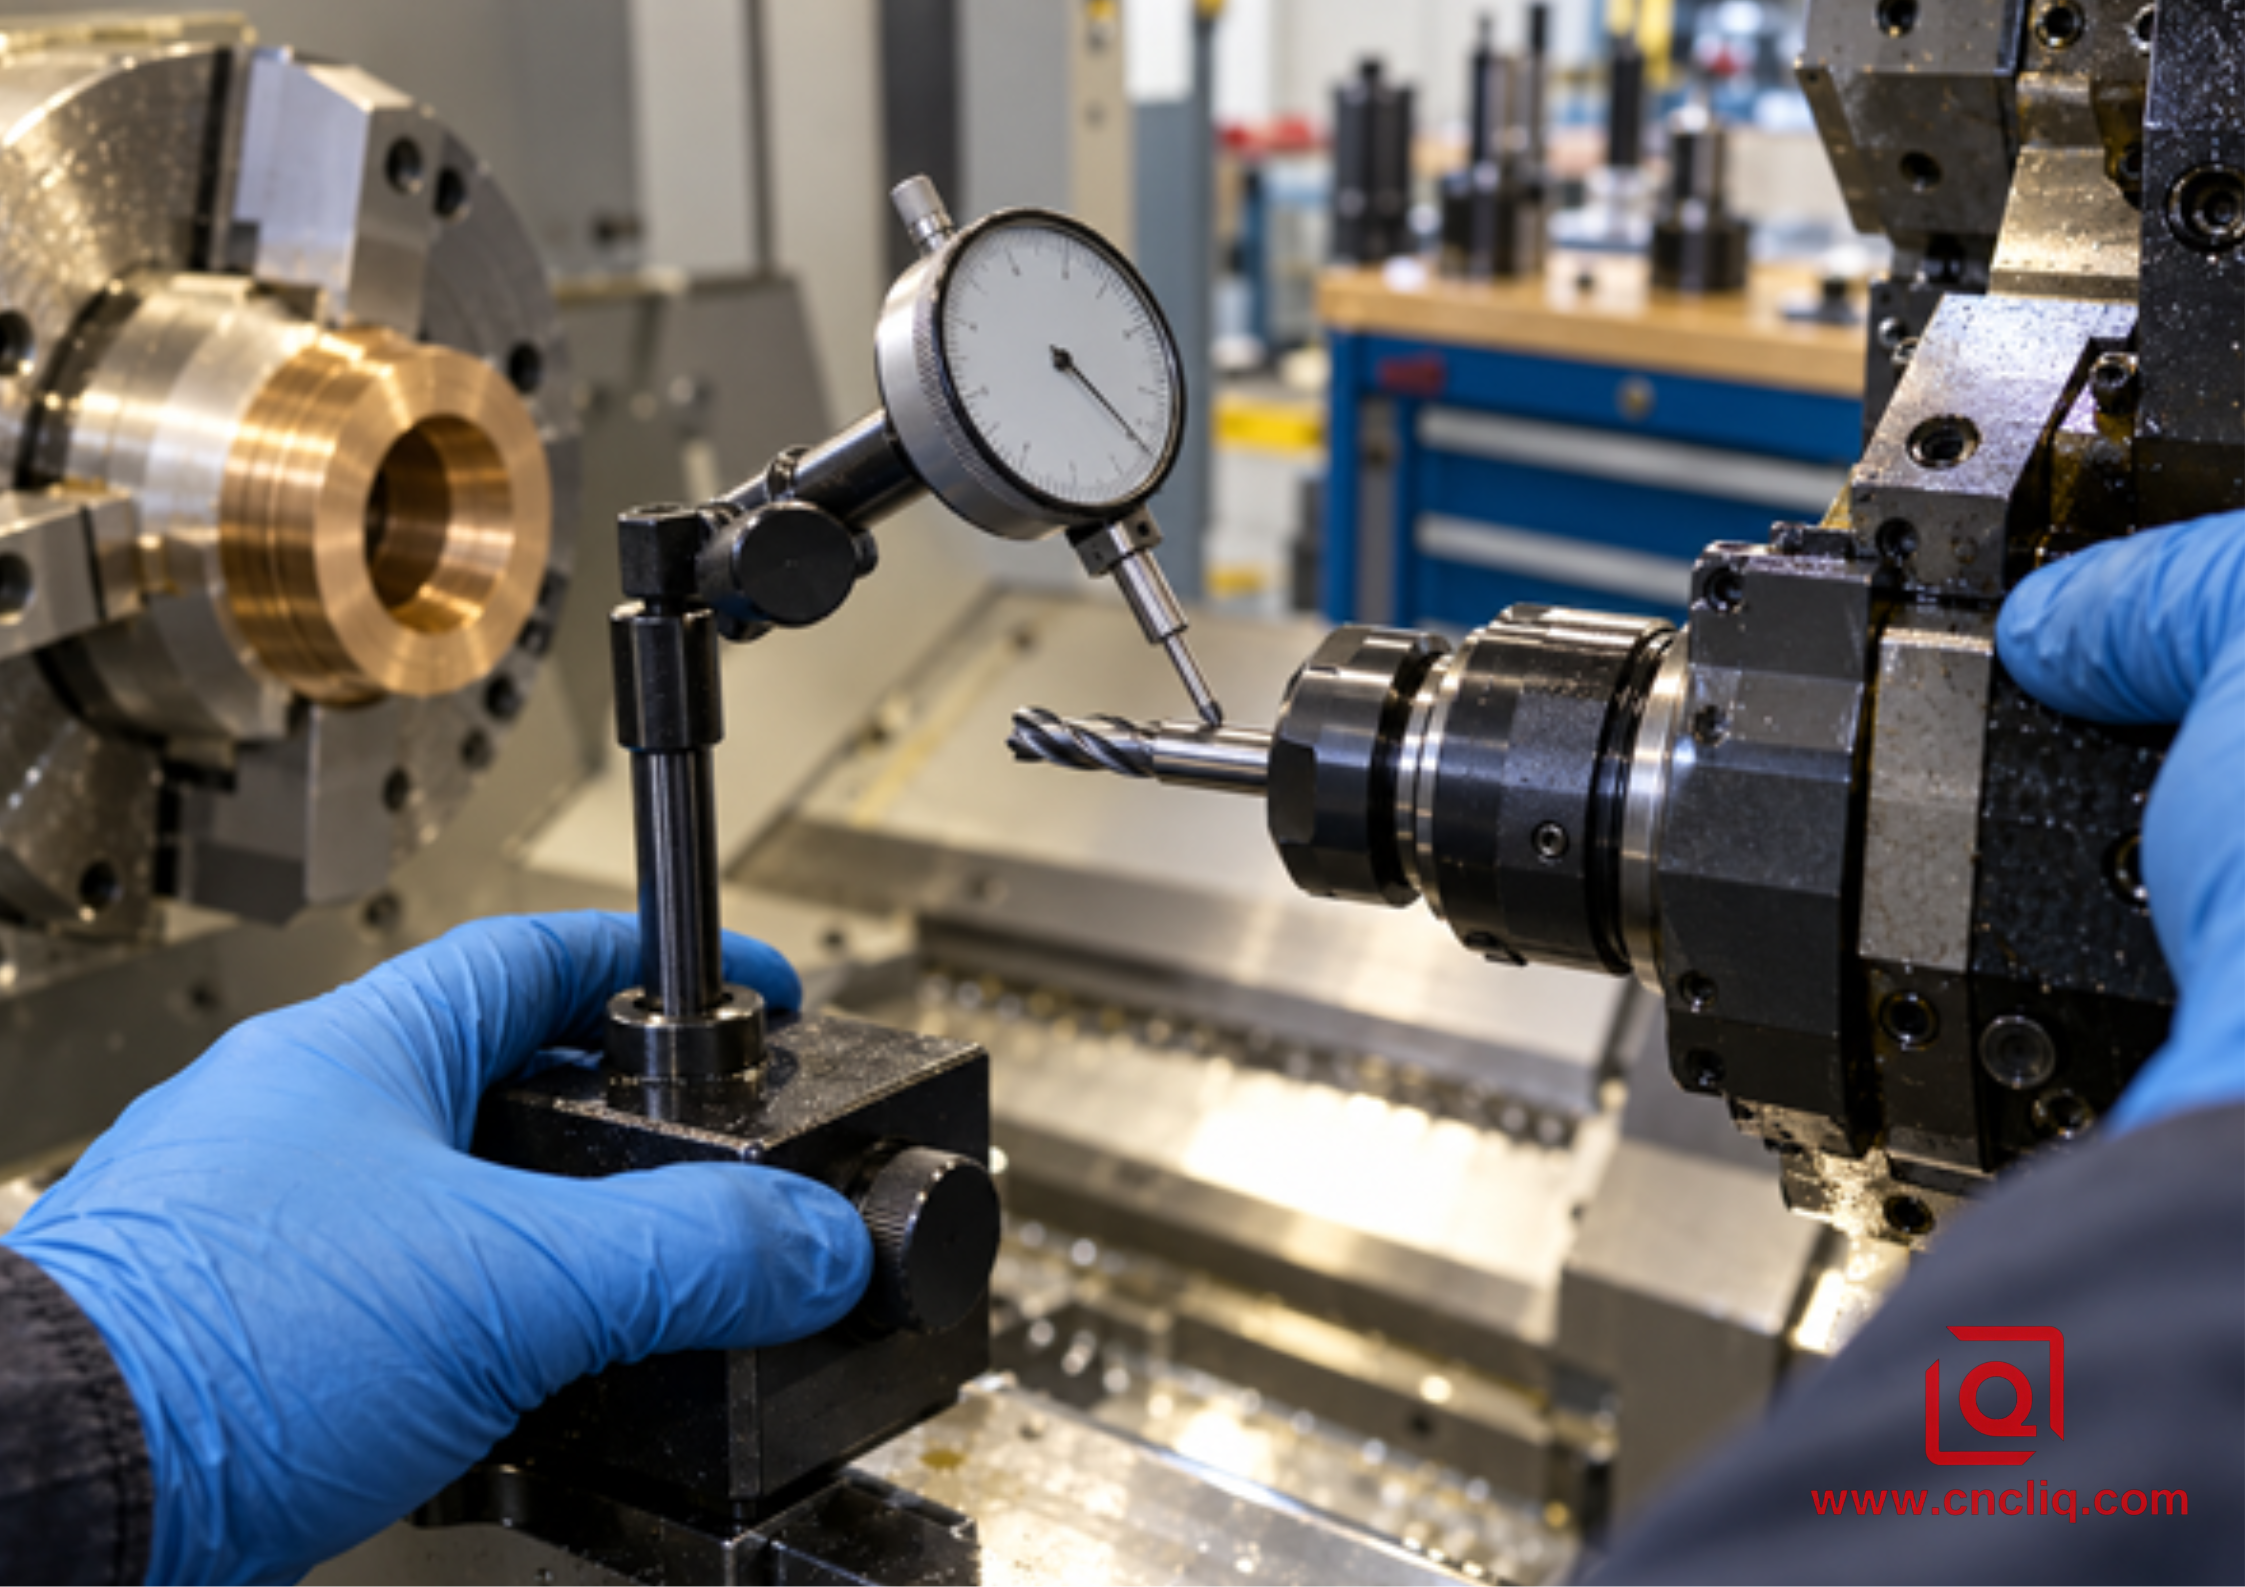
Messuhr zur Überprüfung des Rundlaufs von angetriebenen Werkzeugen bei einer definierten Messlänge
4. Auswahl der Ausgabeschnittstelle
Der Ausgangsanschluss ist der Punkt, an dem ein vielseitiger Halter zu einer spezifischen Schneidvorrichtung wird. Die meisten Einrichter greifen ohne Zögern zum Werkzeugkasten. Dort ist eine Vielzahl von Werkzeugen enthalten. Ich wähle dennoch die kleinste sinnvolle Spannzange für den Schaft, denn Bequemlichkeit ist keine Entschuldigung für einen lockeren Sitz. Anschließend wird die Mutter mit dem vom Hersteller angegebenen Drehmoment festgezogen. Eine beschädigte Spannzange, die über einen zu großen Teil ihres Spannbereichs zusammengedrückt wurde, ist eine teure Art, ein billiges Verschleißteil zu schonen.
Ein Fräser mit Weldon-Planfläche bietet eine andere Möglichkeit. Setzt man die Schraube auf diese Planfläche, wird das Herausziehen zu einem mechanischen Problem mit mechanischem Anschlag. Bei einem kraftvollen Schnitt nehme ich diesen Kompromiss in Kauf. Ein winziger Schlichtfräser ändert meine Meinung. Jetzt rückt die Rundlaufgenauigkeit in den Vordergrund, und die Suche verlagert sich hin zu einer Präzisionsspannzange, einem hydraulischen Spannfutter oder einer Schrumpfhülse. Ein Dorn kann perfekt zum Fräser passen und den Lagern dennoch einen langen Hebelarm bieten. Diesen Hebelarm überprüfe ich auf dem Papier, bevor die Baugruppe in den Revolver kommt.
Eine Angebotsanfrage profitiert nicht vom ausgefallensten Schnittstellennamen im Katalog. Zeigen Sie stattdessen die Funktion: Toleranz, Material, angrenzende Wände und den verfügbaren Platz für einen Halterkörper. Lassen Sie den Verfahrenstechniker ein vollständiges Angebot für Halter und Schneidwerkzeug einreichen.
Ausgabeschnittstelle | Praktische Stärke | Hauptwarnung | Typische Verwendung |
ER-Spannzange | Flexibles Werkzeugsortiment und einfacher Werkzeugwechsel | Kontrolle von Sauberkeit, Mutterndrehmoment, Spannzangenverschleiß und Rundlauf | Bohren, Gewindeschneiden, leichte bis mittelschwere Fräsarbeiten |
Seitenverriegelung | Positiver Auszugswiderstand und solide Drehmomentübertragung | Balance und Rundlauf können bei sehr kleinen Werkzeugen weniger günstig sein. | Robustes Stirnfräsen und Schruppen |
Frässpindel | Direkte Unterstützung für Spezialschneider | Höhere Biegebelastung und größerer Interferenzbereich | Längsschneiden, ausgewähltes Plan- oder Seitenfräsen |
Hydraulische oder Schrumpfpassung | Hohe Rundlaufgenauigkeit und wiederholbarer Halt bei korrekter Anwendung | Kosten, Zugang, Serviceprozess und Systemkompatibilität | Feinfräsen, Reiben, kleine Präzisionswerkzeuge |
5. Rundlauf, Unwucht, Lager und Wärme
Der Rundlauffehler ist unfair: Nur eine Nut trägt die Kosten. Stellen Sie sich vor, vier Nuten treffen am Werkstück ein, aber nur eine ist rechtzeitig fertig. Die Kante mit der höchsten Kante fängt den Bruch ab, und die drei späteren polieren mehr, als sie abtragen. Die Temperatur steigt. Verschleiß sammelt sich an einer Kante. Wenige Teile später meldet der Schlitz den Fehler.
Platzieren Sie die Messuhr dort, wo der Messwert aussagekräftig ist, auch wenn eine andere glänzende Oberfläche leichter zu ertasten ist. Meine Einrichtungsnotiz liest sich wie eine kurze Teileliste: Halterung, Schneidwerkzeug, Adapter, Drehmoment, Messlänge, Messspitze, Ergebnis. Bei wiederholten Arbeiten füge ich noch ein Wort hinzu: kalt oder warm. Ohne diese Angabe können zwei korrekte Messwerte wie eine ungenaue Messung wirken, nur weil sie zu unterschiedlichen Zeitpunkten durchgeführt wurden.
Die Balance spielt eine Rolle, wenn Drehzahl und exzentrische Masse steigen. Sie ersetzt jedoch weder einen intakten Fräskopf noch einen korrekten Sitz. Auch ein ausbalancierter Fräskopf gewährleistet nicht die Sicherheit jedes montierten Fräskopfes bei maximaler Drehzahl des Halters. Die niedrigste zulässige Grenze im montierten Fräskopf bleibt die maßgebliche Grenze.
Die Wärmeentwicklung ist hardwareabhängig. Der warme Halter gegenüber im Gang ist kein geeignetes Thermometer. Ich befolge die Anweisungen des Herstellers zum Aufwärmen und Schmieren und lasse den Halter dann seine Ausgangswerte einstellen. Sobald Geräusch, Haptik, Belastung oder Wärme diesen Wert überschreiten, wird der Zyklus unterbrochen. Volle Drehzahl ist kein geeigneter Diagnosetest für ein defektes Lager.
6. Kühlmittel und Chips können über das Ergebnis entscheiden.
Selbst eine sorgfältige Berechnung kann unter einem Spänehaufen scheitern. In der Dreh- und Fräskabine herrscht ein ziemliches Durcheinander: zähe Drehspäne, kleine Frässpäne und vielleicht zwei Löcher, die sich außerhalb des Sichtfelds treffen. Ich beobachte den Austritt, nicht nur die Düse.
Die Kühlmittelzufuhr durch das Werkzeug ist hilfreich, wenn eine tiefe Bohrung die Schneide verdeckt. Sie ist jedoch nur dann sinnvoll, wenn der gesamte Kühlmittelkreislauf für den erforderlichen Druck ausgelegt ist: Maschinenzufuhr, Revolveranschluss, Halterdichtungen, Spannzangenanordnung und Fräser. Eine externe Düse ist für viele offene Schnitte völlig ausreichend, der Kühlmittelstrahl sollte jedoch zu Beginn und am Ende der Bewegung überprüft werden. Ein Strahl, der auf den Halterkörper trifft, wirkt unruhig und kühlt die entscheidenden Bereiche nur unzureichend.
Für einen erfolgreichen Durchbruch ist ein eigener Plan erforderlich. Späne können sich an sich kreuzenden Bohrungen ansammeln, und ein Grat kann bis zur Montage bestehen bleiben. Bei Aluminium begünstigt das Nachschneiden Aufbauschneiden und Kratzer. Bei Edelstahl kann wiederholtes Reiben am Boden eines zu vorsichtigen Bohrvorgangs die Oberfläche verhärten. „Mehr Bohrvorgänge“ ist daher keine Universallösung. Bohrgeometrie, Kühlmittelzufuhr, Bohrtiefe und Spanform bestimmen den Arbeitszyklus.
Die bestehende Anleitung zurSpankontrolle beim Hochgeschwindigkeits-CNC-Drehen von Aluminium ist hilfreich, wenn das Problem durch Material, Schneidengeometrie oder Kühlmittel verursacht wird. Wird ein langes Werkzeug seitlich in eine Tasche eingelegt, erklärt unsere Anleitung zum Trochoidalfräsen, wie kontrollierter radialer Eingriff den Werkzeugbedarf reduzieren kann. Beide Strategien beheben jedoch keinen lockeren oder überdehnten Halter; Stabilität hat weiterhin oberste Priorität.
Beim Testlauf sollte nach dem ersten repräsentativen Merkmal eine Pause eingelegt werden. Bevor der Zyklus erneut gestartet wird, sollte der erste Chip und das Bauteil unter eine Lampe gehalten werden. Austritt, Kante, Nut und Oberfläche geben meist Aufschluss. Diese kurze Inspektion ist effektiver als eine weitere Minute, die mit der Bewunderung einer Simulation verbracht wird.
7. Eine Auswahlmatrix für die Ladenfläche
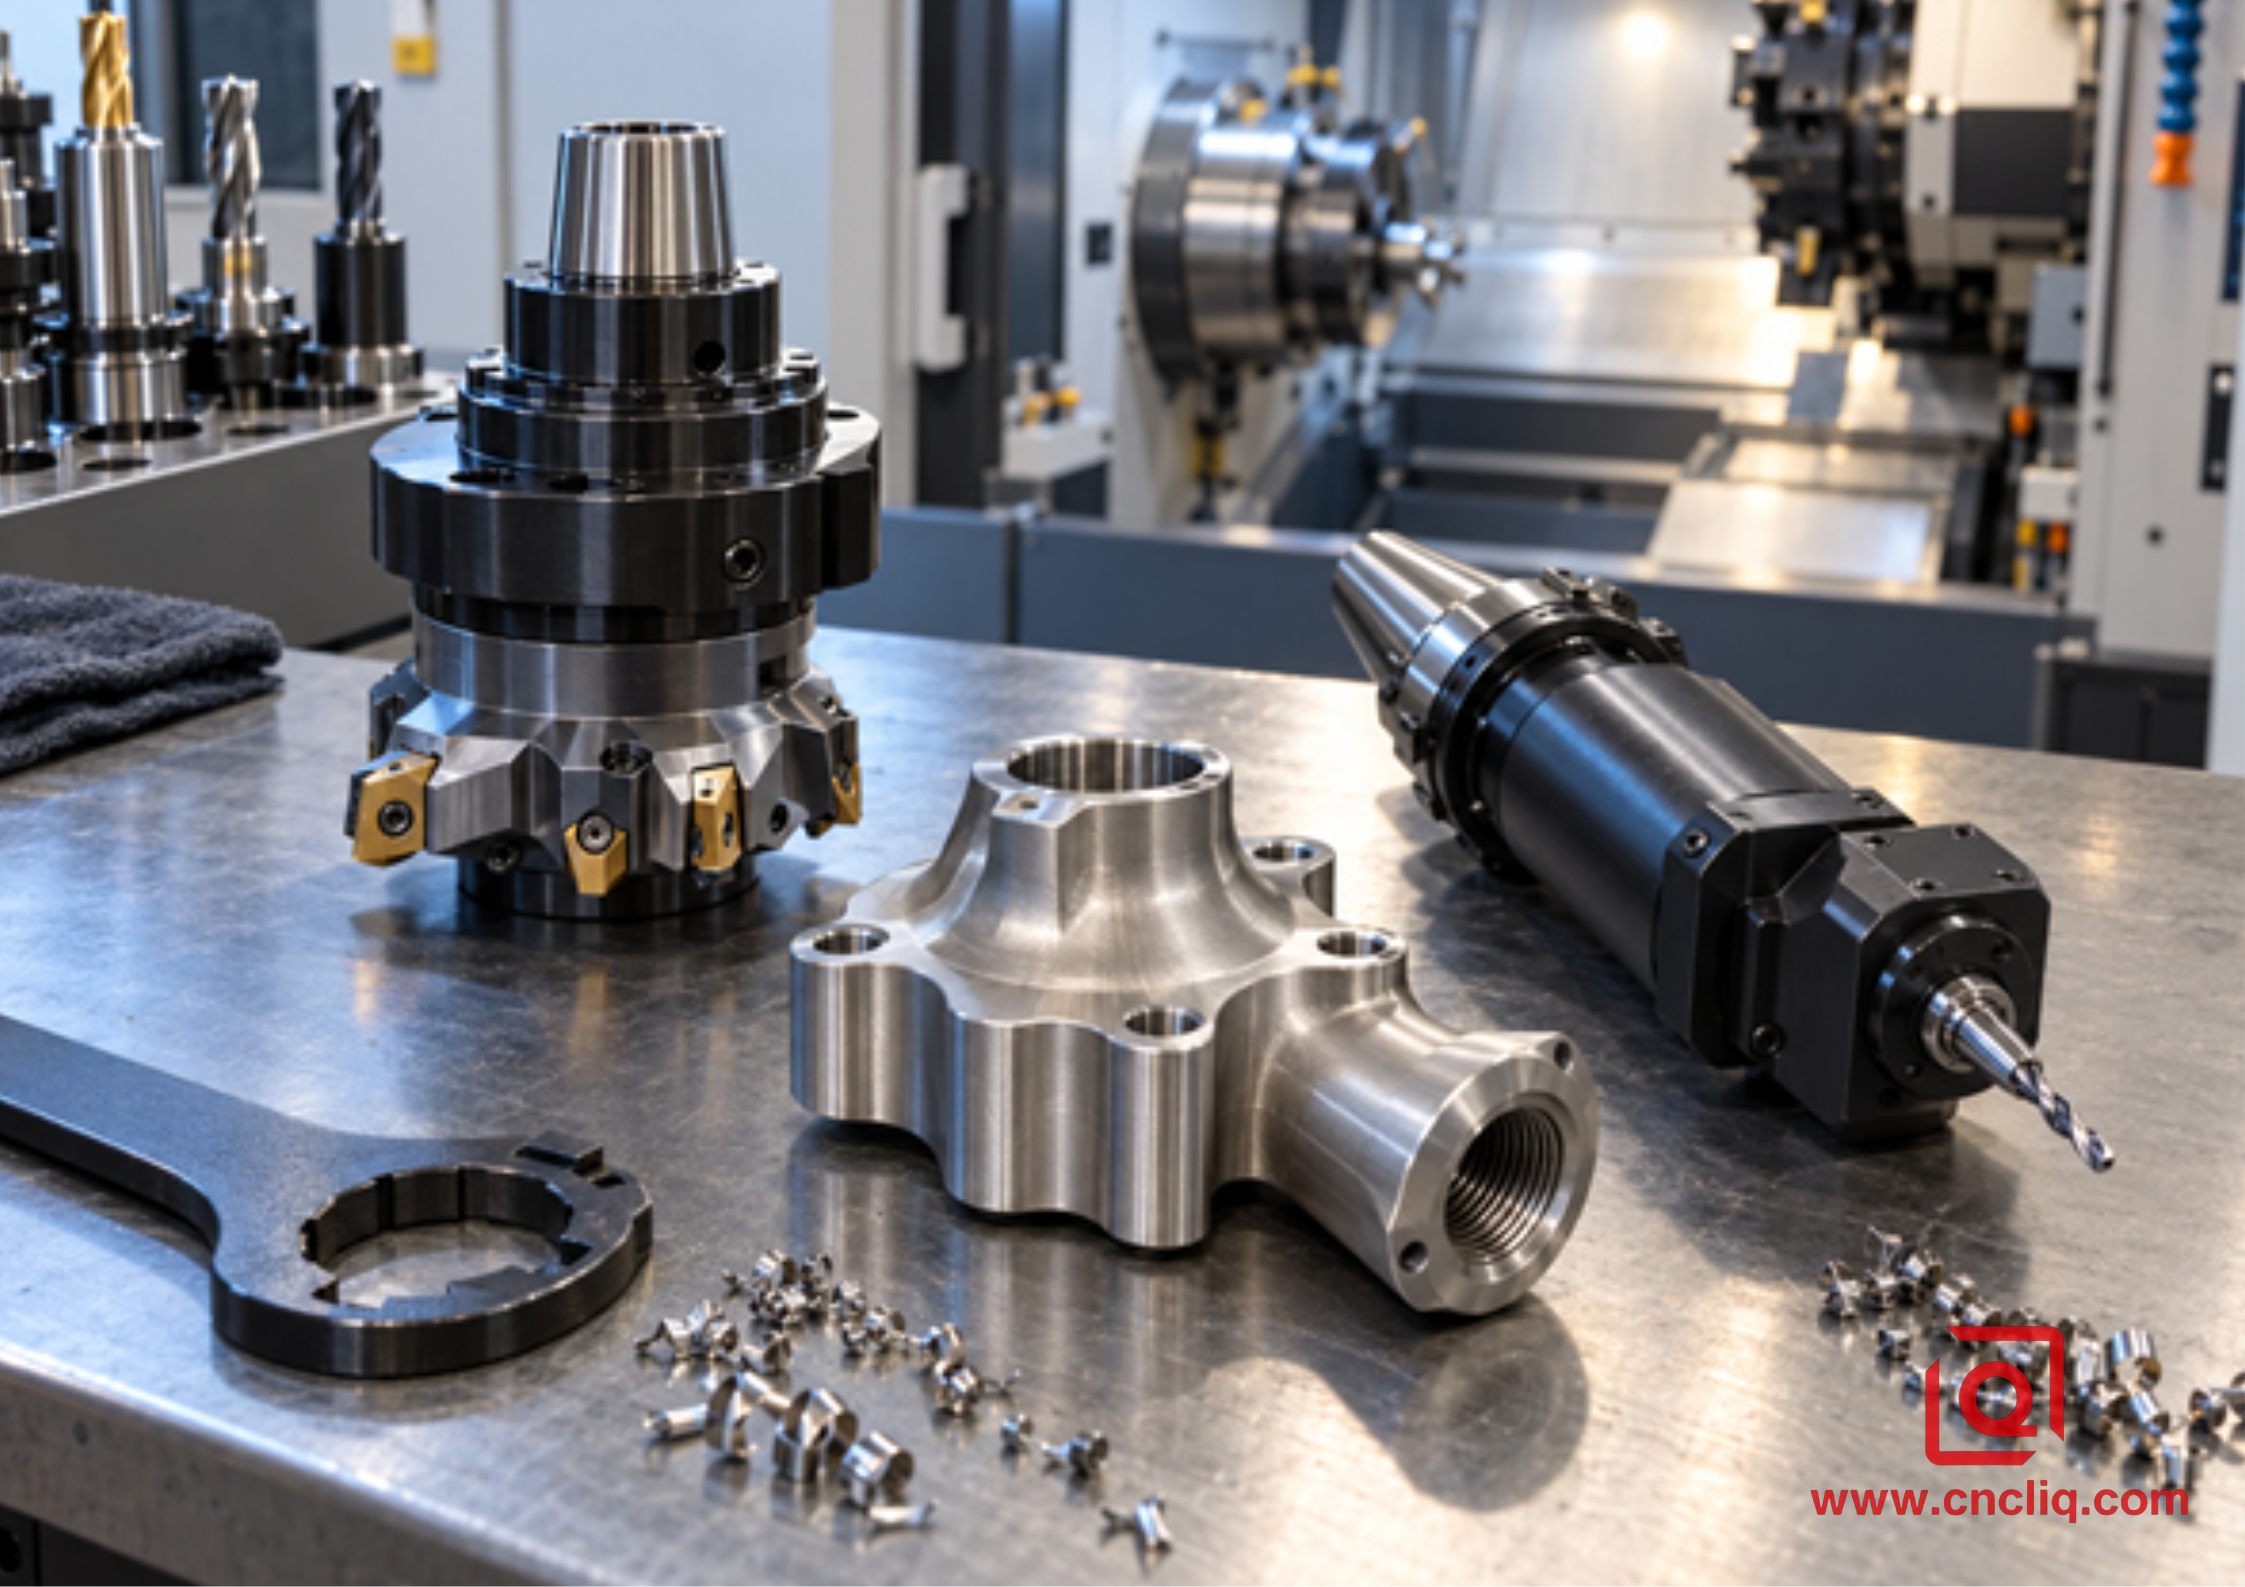
Kurze, starre und längere, hochtourige Werkzeughalteranordnungen auf einer Einrichtungsbank
Betrieb | Was normalerweise zuerst wichtig ist | Halterrichtung | Sinnvoller erster Check |
Kleine Gesichtsbohrung | Ausgangsdrehzahl, Rundlauf, Späneabfuhr | Axial | Drehzahl aus Bohrdurchmesser berechnen; Kühlmittelkreislauf prüfen |
Querlochbohrung | Ausrichtung, Eintrittsbedingung, Gratbildung beim Durchbruch | Radial | Platzhalterfeld angeben; ggf. Platz oder kontrollierten Zugang planen |
Flache Fläche mit breitem Außendurchmesser | Drehmoment, Steifigkeit, Überhang, C-Achsen-Klemmung | Radial | Reduzieren Sie die Projektion und den radialen Eingriff, bevor Sie die Leistungsanforderung erhöhen. |
Stirnbolzenkreis | Winkelposition, Auslauf, Werkzeuglänge | Axial | Überprüfen Sie die Nullpunkt- und Bezugspunkt-Prüfmethode der C-Achse. |
Exzentrischer Schlitz | Verfahrweg in Y-Richtung, Freiraum am Gehäuse, Fräserablenkung | Axial oder radial je nach Geometrie | Simulieren Sie die gesamte Halterhülle, nicht nur den Schneidkopf. |
starres Gewindeschneiden | Synchronisation, Drehmoment, Umkehrbetrieb, Kühlmittel | Axial oder radial | Prüfen Sie, ob Maschinenzyklus und Halter für die Umkehrung geeignet sind. |
Fertigreiben | Rundlauf, Ausrichtung, Stabilitätstoleranz | Üblicherweise axial | Messen Sie den Rundlauf bei der Arbeitsmesslänge und kontrollieren Sie die Vorbohrlochgröße. |
Diese Tabelle kürt keinen Sieger. Die breite Flachbohrmaschine mag sich mit einem kompakten 1:1-Spannkopf bewähren. Die winzige Bohrmaschine erwacht vielleicht erst zum Leben, wenn ein Drehzahlverstärker zum Einsatz kommt. Lassen Sie den Schnitt die Vorauswahl treffen. Lassen Sie die Maschine selbst, inklusive Spannbacken, die endgültige Entscheidung fällen.
8. Wenn der Schnitt anfängt, zurückzureden
Das Rattern verleitet zum Drehen an den Einstellknöpfen. Widerstehen Sie dieser Versuchung. Zuerst notiere ich mir Drehzahl, Vorschub, Eingriff, Überstand, Werkzeug, Halter und Spindelwinkel an der Stelle, an der die Markierung auftritt. Ein Foto der Einstellung mit dem Handy ist ebenfalls hilfreich. Dann wird eine Einstellung geändert. Verschwindet das Geräusch, wenn sich fünf Einstellungen gleichzeitig ändern, haben wir zwar ein gutes Werkstück, aber keine aussagekräftige Diagnose.
1. Lesen Sie an der Maschine die Angaben zu Haltermodell, Übersetzungsverhältnis, Drehpfeil und Versatz ab. Verlassen Sie sich nicht blindlings auf die gestrige Einrichtungsliste.
2. Reinigen Sie die Revolverfläche, die Positionierelemente, den Spannzangenkegel, die Mutter, die Kupplung und den Fräserschaft. Ein kleiner Ausriss ist hier kein kleiner, sobald der Schnitt beginnt.
3. Stellen Sie das Kaltwerkzeug auf seine Arbeitslänge ein. Falls der Zeiger falsch anzeigt, setzen Sie ihn einmal neu ein und notieren Sie beide Werte. Der verworfene Wert kann den entscheidenden Hinweis liefern.
4. Schieben Sie den Fräser so weit nach innen, bis nur noch ein minimaler Freiraum verbleibt. Führen Sie ihn dann an den Spannbacken, beiden Spindeln, den nahegelegenen Stationen und der Anfahrbewegung vorbei.
5. Überprüfen Sie zunächst den radialen Eingriff oder die Eingriffstiefe, bevor Sie die Motorleistung als Ursache vermuten. Dadurch lässt sich ein Lastproblem von einem Resonanzproblem unterscheiden.
6. Die Drehzahl in kleinen Schritten erhöhen und eine ausreichende Spanabfuhr gewährleisten. Das Abbremsen des Fräsers bis zum Schleifen führt lediglich zu erhöhter Wärmeentwicklung.
7. Nach dem ersten repräsentativen Merkmal anhalten. Dabei auf Werkzeugverschleiß, Spanform, Kühlmittelausrichtung, Durchbruchgrat und die tatsächliche Oberfläche achten.
Wenn das Problem von einem Werkzeughalter zu Werkzeughalter wandert, sollte der Halter oder der Revolverantrieb überprüft werden. Sobald jede Skizze ein überstrecktes Werkzeug und einen großen Fräser zeigt, beende ich die Skizzenarbeiten. In diesem Fall ist eine B-Achsen-Spindel oder eine Fräsmaschine erforderlich. Unser Vergleich von CNC-Drehen und Dreh-Fräsen für konzentrische Gehäuse ist hier hilfreich; der umfassendere DFM-Leitfaden für Dreh-Fräsen behandelt die Abwägungen bei der Einrichtung und Kollisionsvermeidung.
9. Anonymer Fall: 17-4PH Roboter-Greifer-Drehpunkt
Ein europäischer Automatisierungsabnehmer lieferte einen kompakten 17-4PH-Drehzapfen mit zwei Lagerflächen, einem Sechskantring, einer radialen Ölbohrung, einer außermittigen Planbohrung und einer Schlüsselweite. Dieses Beispiel verdeutlicht das von Liqin veröffentlichte Leistungsspektrum im Bereich Drehen, Fräsen, Dreh-Fräsen, Entgraten und Prüfen. Es kann jedoch nicht garantiert werden, dass jede ähnliche Zeichnung auf diese Weise bearbeitet wird.
Plan A sah die Fertigung der Teile vor. Die Führungsflächen wurden gedreht, das Spannfutter gelöst und die Feinbearbeitung einem Bearbeitungszentrum überlassen. Der Schwachpunkt war die Positionierung. Sowohl die Bohrung als auch die Fläche waren gegenüber der fertigen Lagerachse versetzt, sodass eine zweite Vorrichtung eine zusätzliche Position schuf, die bei der Qualitätskontrolle korrigiert werden musste. Das Prozessteam entschied sich stattdessen für eine Hauptspindel mit angetriebenem Werkzeug. Das Prinzip ähnelt dem von Liqins kundenspezifischer Gabelstützen-Schulterschraube , einer weiteren Bauteilfamilie, die gedrehte Durchmesser mit einem gefrästen Antriebselement kombiniert.
Der Planbohrer schnitt sauber. Der Radialbohrer hingegen nicht. Er hinterließ einen leichten Bohrschliff am Eintrittspunkt und einen unsauberen Grat an der Verbindungsstelle der Bohrungen. Die Messuhr und die Überprüfung der Bohreinrichtung zeigten ein besseres Bild: Der Bohrer war so weit herausgezogen worden, dass er eine Backenkante verfehlte, und das meiste Kühlmittel spülte den Halterkörper um.
Die Lösung eignete sich nicht für ein spektakuläres Verkaufsvideo. Genau deshalb vertraute das Team darauf. Sie führten den Bohrer nach innen, fuhren die gesamte C-Achsen-Drehung durch und lenkten den Kühlmittelstrahl zurück auf den Punkt. Ein kurzes Positionieren ermöglichte dem Radialbohrer einen ruhigen Eintrittspunkt. Die Inspektion erfolgte wieder entlang der Funktionsachse. Bohrungsposition und Planwinkel bezogen sich auf das gedrehte Bezugszeichen, während der verdeckte Schnittpunkt mit eigener Beleuchtung und Vergrößerung dargestellt wurde.
Dieser Fall hat nicht bewiesen, dass angetriebene Werkzeuge zwei Maschinen immer überlegen sind. Er hat jedoch gezeigt, dass Reichweite, Eintrittspunkt, Kühlung, Entgraten und Messung aufeinander abgestimmt sein müssen. Liqins Präzisionsmotorflansch und die vordere Endkappe verdeutlichen dasselbe bezugsorientierte Denken in Bezug auf Lagerbohrung, Pilotbohrung und Stirnfläche.
10. Erstellen Sie eine Angebotsanfrage, die der Shop verwenden kann.
Eine Zeichnung enthält die Maße. Die Angebotsanfrage sollte der Werkstatt auch mitteilen, welcher Fehler den Produktionsablauf am Montagmorgen beeinträchtigen würde. Zwei Dateien werden zusammen versendet. Die 2D-Zeichnung ist maßgebend, und das neutrale Modell minimiert das Missverständnis der Form. Ein kurzes Begleitschreiben ergänzt die fehlenden Informationen: Materialbeschaffenheit, Bestellmuster, Oberflächenbehandlung, Wärmebehandlung, saubere Kanten, Dokumentation, Verpackung und Produktionsstart.
Markieren Sie nun drei Merkmale, die die Montage verhindern würden. Vielleicht hängt die Passgenauigkeit der Querbohrung von der Lagerachse ab. Vielleicht muss das Planmuster auf eine Fläche ausgerichtet sein. Vielleicht führt eine spiralförmige Markierung dazu, dass eine Dichtfläche Ausschuss wird. Geben Sie an, welches Merkmal vorliegt. Wenn eine bestimmte Prüfmethode für die Abnahme maßgebend ist, notieren Sie deren Namen neben der Anforderung. Enge Zugänge erfordern ebenfalls die Angabe des passenden Rahmens. Vermeiden Sie es, dass der Einrichter die fehlende Hälfte Ihrer Baugruppe selbst erfinden muss.
Im Gegenzug möchte ich sehen, wie die Werkstatt vorgeht: Maschine, Spannreihenfolge, Halterausrichtung, Sonderwerkzeuge, Qualitätskontrolle, Annahmen und was bisher vernachlässigt wurde. Für eine detaillierte Analyse senden Sie die Dateien bitte über das Kontaktformular . Liqin kann vor der Angebotserstellung eine Fertigungsroute mit angetriebenen Werkzeugen, einen detaillierteren Dreh-Fräs-Plan und einen kontrollierten Teilungsprozess vergleichen.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Soll ich den Halter mit der höchsten Drehzahl kaufen?
Nein. Manchmal braucht der kleine Bohrer jede Umdrehung. Setzt man den breiten Fräser ein, verschiebt sich die rote Linie. Drehmoment oder Steifigkeit stellen meist die erste Hürde dar. Nach der Berechnung des Fräsers achte ich auf die Randbedingungen: Leistungskurve, Reichweite, Rundlauf, Kühlmittel, Lager, Revolverkopf. Deshalb vergebe ich den Auftrag nicht an den schnellsten Fräskopf. Entscheidend ist der leiseste Kopf, an dem dieser Schnitt ausgeführt werden muss.
2. Welcher Rundlauffehler des angetriebenen Werkzeugs ist akzeptabel?
Es gibt keine allgemeingültige Kennzahl. Dieselben wenigen Mikrometer stören einen erfahrenen Schrupper kaum, können aber einem kleinen Bohrer den ganzen Tag verderben. Ein reiner Rundlaufwert ist nahezu nutzlos. Man braucht eine Messlänge und einen Messpunkt. Erst dann vergleiche ich ihn mit dem Werkzeug, der Zeichnung, der Oberflächenbeschaffenheit und den Teilen, die das Verfahren bereits erfolgreich hergestellt hat.
3. Vorderseite oder Seite: Welche Halterungsausrichtung passt?
Zuerst prüfe ich die Merkmale. Ein bestimmtes Oberflächenmuster deutet auf einen axialen Kopf hin. Eine Bohrung quer zum Durchmesser oder eine abgeflachte Fläche an der Außenseite spricht für einen radialen Kopf. Vor der Bestellung prüfe ich dennoch den gesamten Körper hinsichtlich C- und Y-Bewegung, Drehrichtung, Revolverpassung, Backen und benachbarter Stationen.
4. Kann eine Drehmaschine mit angetriebenen Werkzeugen ein Bearbeitungszentrum ersetzen?
Im richtigen Bereich, ja. Im falschen Bereich, nicht lange. Diese Grenze zu finden, ist besser, als einen Slogan zu wiederholen. Geben Sie der Drehmaschine einen weitgehend runden Korpus mit einigen Bohrungen, Gewinden, Nuten und Flächen. Sie fühlt sich wohl. Fügen Sie nun eine breite Tasche, eine große Reichweite, einen großen Fräser oder eine hohe 3D-Abtragung hinzu. Ich wende mich dem Bearbeitungszentrum oder der B-Achsen-Spindel zu. Vergleichen Sie das Bezugsrisiko und die gesamten Prozesskosten.
5. Was hilft Liqin dabei, schnell Angebote zu erstellen?
Beginnen Sie mit den beiden Dateien und ergänzen Sie diese um Informationen, die in den Dateien nicht ausreichend dargestellt werden: Materialzustand, Auftragsmuster, kritische Bezugspunkte, Oberflächenbeschaffenheit, Kantenschutzregeln, Dokumentation, Zeitplanung und Passungsgrenzen. Markieren Sie die drei fehleranfälligen Merkmale. So kann das Konstruktionsteam vor der Angebotserstellung die Zugänglichkeit der Halterung, die Klemmung, das Entgraten und die Messung überprüfen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Wählen Sie den Drehteller von der Schnittrichtung aus rückwärts. Beginnen Sie an der Nut und arbeiten Sie sich rückwärts vor. Ermitteln Sie die Drehzahl, das verbleibende Drehmoment, verkürzen Sie den Hebel, markieren Sie die Position neben dem Rundlaufwert und beobachten Sie, wohin Kühlmittel und Späne tatsächlich wandern. Falls die Reichweite oder die Belastung die kleine Spindel überlastet, verlagern Sie die Bearbeitung auf schwereres Eisen. Eine klare Angebotsanfrage (RFQ) ermöglicht es, diese Entscheidung zu treffen, solange die Planung noch kostengünstig geändert werden kann.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
