 Deutsch




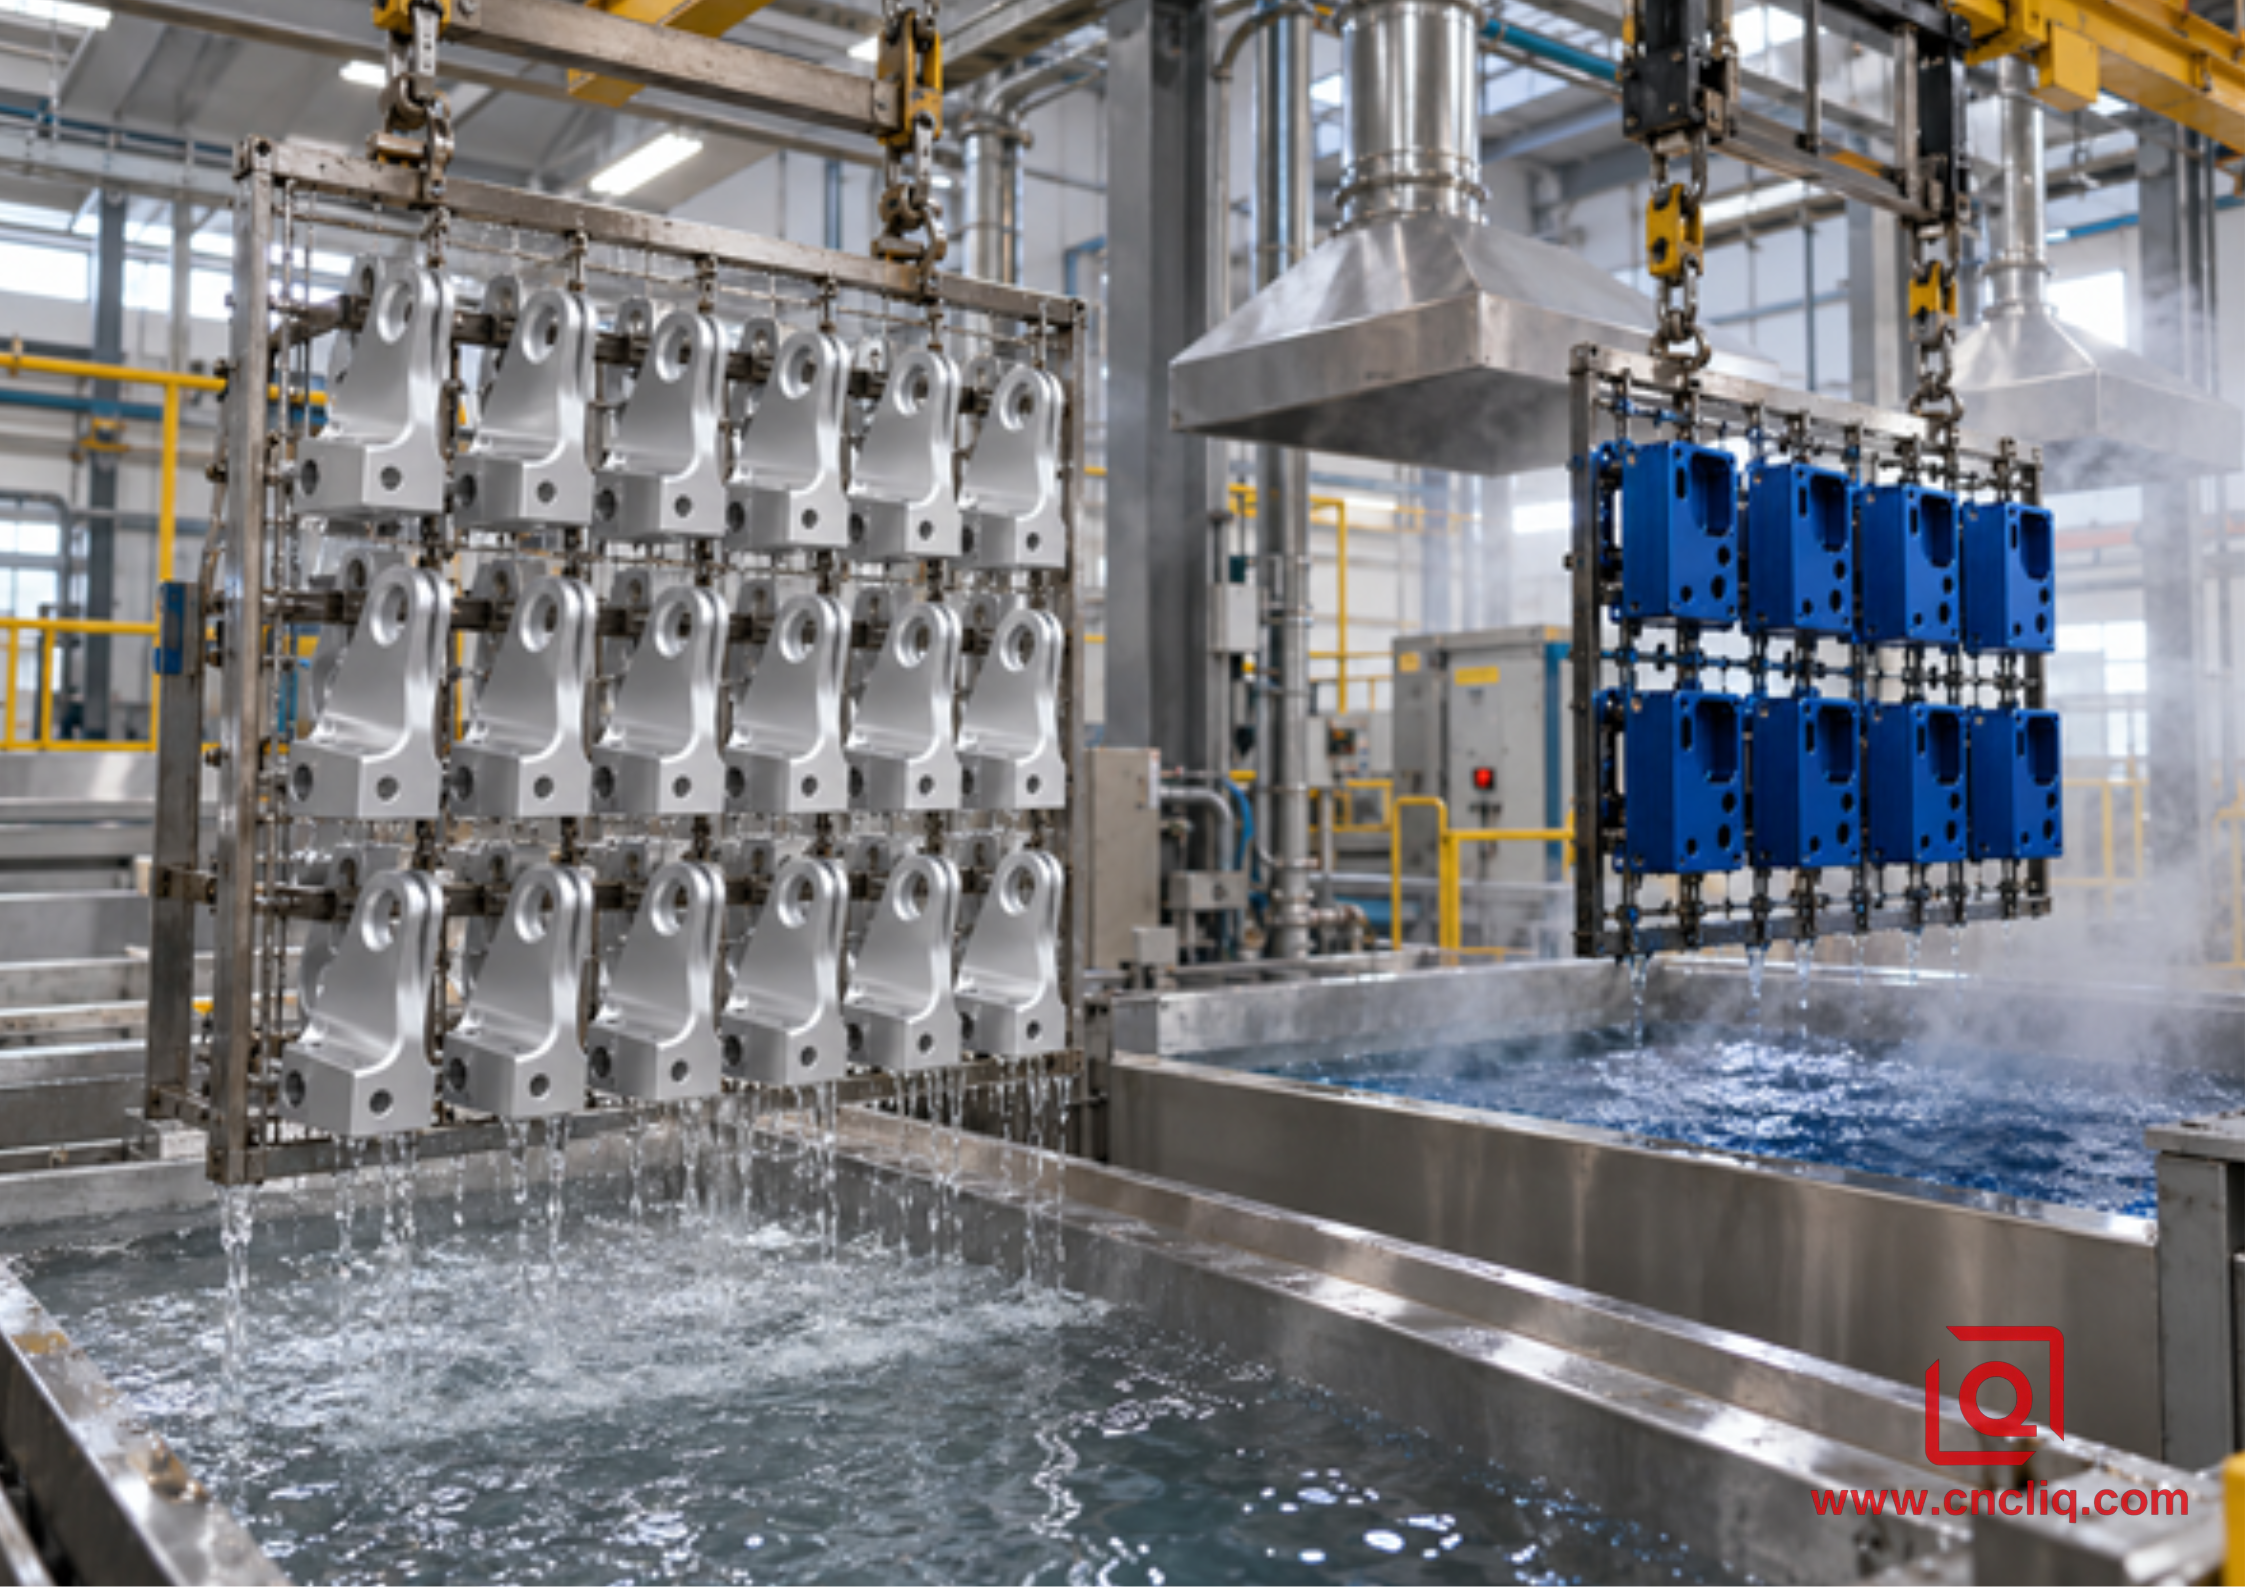
Sie haben zwei Angebote für die Anodisierung vorliegen und fragen sich, warum der eine Anbieter Schwefelsäure empfiehlt, der andere aber auf Chromsäure besteht? Die Uneinigkeit tritt oft erst spät auf, nachdem Legierung, Bohrungstoleranzen und Liefertermin bereits festgelegt sind. Dann kann eine Nachbesserung teuer werden.
Wir haben die praktischen Fragen hinter dieser Anmerkung betrachtet. Lässt sich das Lager nach der Beschichtung noch einpassen? Wo kann die Zahnstange das Bauteil berühren? Benötigt die graue Oberfläche eine Grundierung? Kann ein leuchtend blaues Gehäuse denselben Weg nehmen wie eine ermüdungsbeanspruchte Flugzeughalterung? Dieser Artikel behandelt diese Fragen in der Reihenfolge, in der sie sich üblicherweise an einen OEM-Ingenieur oder Einkäufer richten. Er orientiert sich dabei eng an der Zeichnung, der Zahnstange und dem Prüfstand.
1. Eine praktische Antwort vor den Details
Für alltägliche, maschinell bearbeitete Aluminiumgehäuse, Halterungen, Paneele, Sensorkörper oder optische Halterungen ist die Schwefelsäureanodisierung Typ II in der Regel die erste Wahl, die ein Angebot wert ist. Sie ist leicht verfügbar. Die Oxidschicht kann Farbstoffe aufnehmen, und eine fachgerechte Versiegelung bietet einen wirksamen Korrosionsschutz. Im Vergleich zur herkömmlichen Chromanodisierung Typ I ist der Film dicker und widerstandsfähiger gegenüber normaler Beanspruchung. Der Nachteil liegt in der Stabilität: Eine makellose Oberfläche nützt nichts, wenn sich eine Dübelbohrung verschließt.
Die Chromsäureanodisierung Typ I ist eine gezieltere und sorgfältigere Wahl. Die Oxidschicht ist dünn. Dies ist vorteilhaft bei ermüdungsempfindlichem Aluminium, engen Geometrien, bestimmten geklebten oder lackierten Luft- und Raumfahrtstrukturen, Baugruppen aus Mischlegierungen und Verbindungen, bei denen der Zugang zum Spülen erschwert ist. Allerdings wird im Bad sechswertiges Chrom verwendet. Qualifizierte Kapazitäten, Expositionskontrolle, Abfallbehandlung und regionale Genehmigungen spielen bei der Beschaffungsprüfung eine wichtige Rolle.
Unsere Regel in der Fertigung lautet: Wählen Sie nicht nach der Säurebezeichnung, sondern nach dem Bauteilauftrag und den zugehörigen Dokumenten. Bei Farbe, Verfügbarkeit und allgemeinem Bleischutz wählen Sie Typ II. Weisen freigegebene Luft- und Raumfahrtspezifikationen, eine Liste zugelassener Verarbeiter, Bedenken hinsichtlich Materialermüdung oder validierte Altsysteme auf Typ I hin, behandeln Sie diese Anweisung als technische Anforderung. Ein billigerer Ersatz ist nicht günstiger, wenn die Charge nicht abgenommen werden kann.
2. Treffen Sie die erste Entscheidung bezüglich der Funktion.
Bevor Sie einen Beschichtungstisch öffnen, markieren Sie das Merkmal, das die Montage verhindern kann. Dies kann beispielsweise eine Lagerpassung, eine belastete Lasche, eine Klebefuge, eine farbkontrollierte Oberfläche oder eine eingeschlossene Verbindung sein. Dieses Merkmal gibt die Richtung vor. Die vollständige Vergleichstabelle folgt später, nach den Details zur Fertigung und den Fallstudien, wo die Vor- und Nachteile in einen Kontext gesetzt werden.
3. Was das Teil in der Linie erlebt
Das Werkstück dient in beiden Prozessen als Anode. Strom treibt eine kontrollierte Umwandlung von Aluminium an der Oberfläche in Aluminiumoxid an. Das klingt einfach, bis eine reale Last in das Bad gelangt. Jedes Teil benötigt eine saubere Oberfläche, einen elektrischen Pfad durch sein Gestell, ausreichend Platz zum Entweichen von Gasen und einen Spülweg, der keine chemischen Rückstände in den Zwischenräumen hinterlässt.
Ein Schwefelsäurebad bildet ein vergleichsweise poröses Oxid. Die Poren sind von Vorteil. Farbstoffe können eindringen, woraufhin eine spezielle Versiegelung die Struktur schließt und die Farberhaltung unterstützt. Mehr Oxid bedeutet auch einen größeren Einfluss auf die Größe. Daher kann nach Abschluss des CNC-Programms keine dekorative Spezifikation an den Oberflächenbearbeiter übergeben werden. Bei dickeren technischen Verfahren trennt die Anodisierungsrichtlinie von Liqin (Typ II und Typ III) den dekorativen Schutz von der Harteloxierung für den Verschleißschutz.
Typ I verhält sich anders. Seine Oxidschicht bleibt dünn und hat sich auf Flugzeugaluminium über lange Zeit bewährt. Bei einer gerippten Halterung, einer Überlappungsverbindung oder einer geklebten Konstruktion kann diese geringe Schichtdicke genau der gewünschte Effekt sein. Chromsäurelösung, die in eine enge Verbindung gelangt, ist zudem weniger aggressiv gegenüber Aluminium als eingeschlossene Schwefelsäurelösung. Wir planen weiterhin mit Entwässerung und gründlichem Spülen; eine höhere Toleranz bedeutet nicht, dass Flüssigkeit in einer Baugruppe zurückbleiben darf.
Achten Sie auch auf den Kontaktpunkt des Gestells. Eine Tankladung mag aus drei Metern Entfernung gleichmäßig erscheinen, doch der Strom tritt an kleinen Kontaktpunkten ein. Diese Punkte bleiben lokal unbefestigt oder sind sichtbar markiert. Bringen Sie sie an einem verdeckten Befestigungspunkt an, bevor der Bediener improvisieren muss.
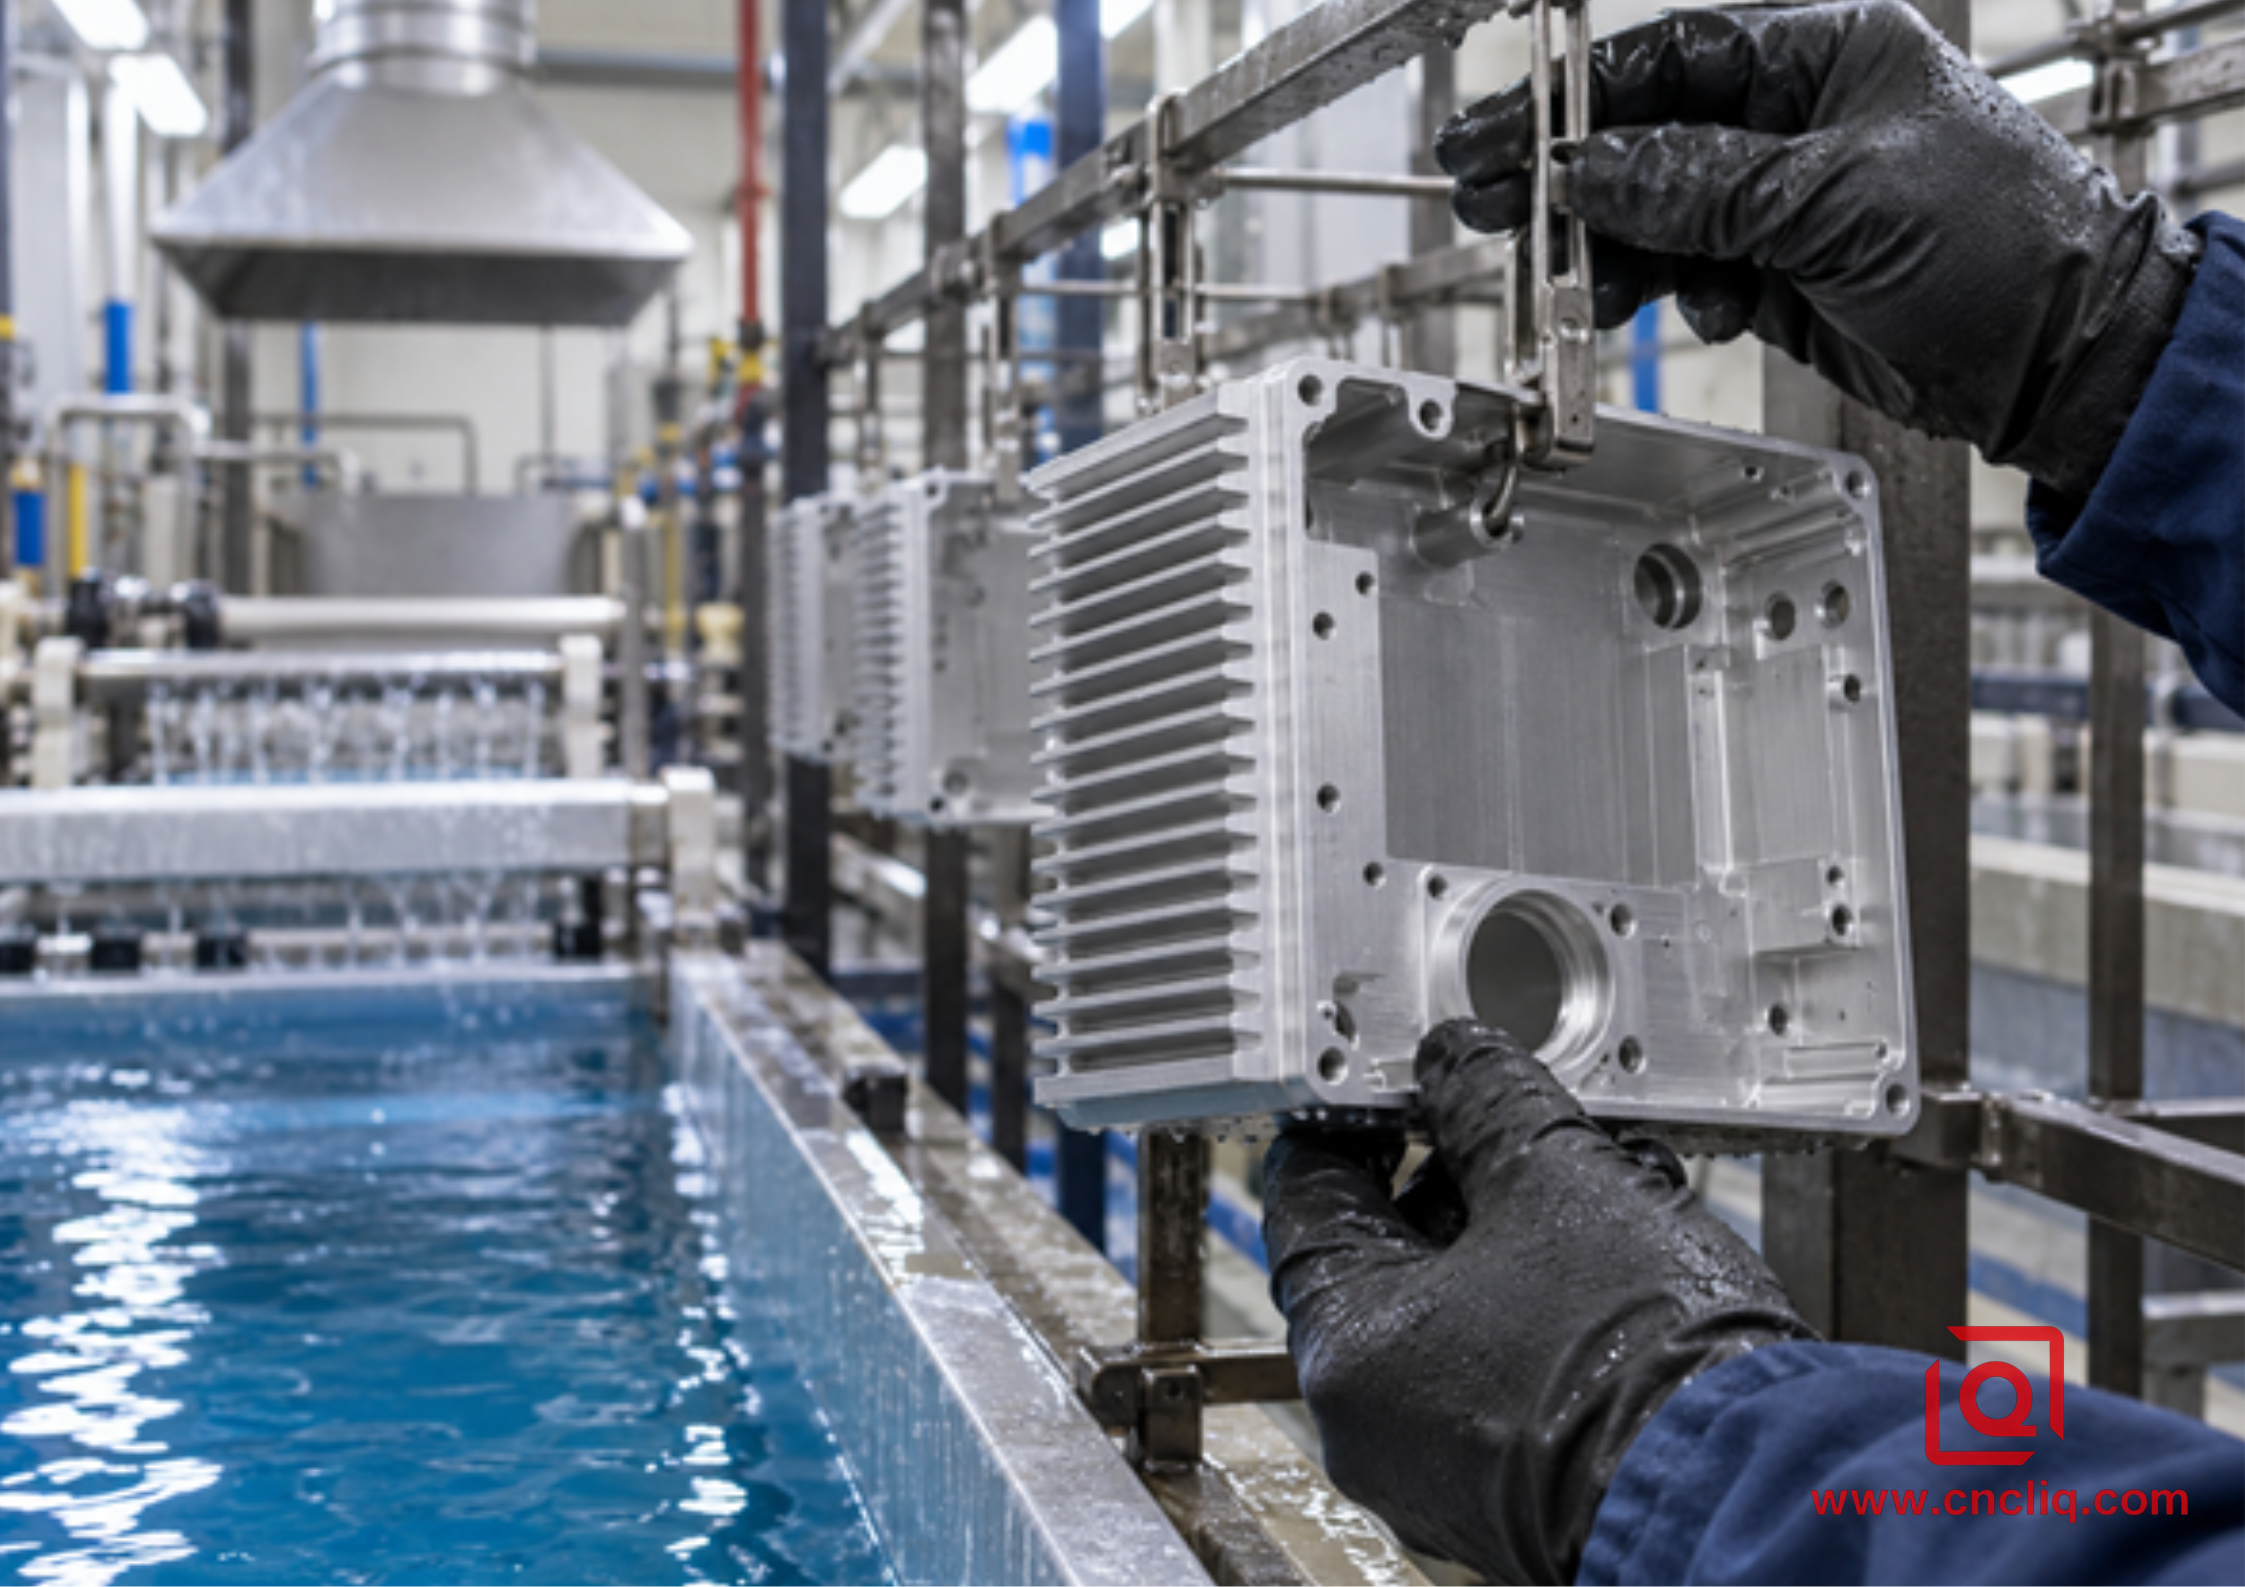
Bild im Text: Einrichten eines gefrästen Aluminiumgehäuses vor dem Anodisieren
4. Beginnen Sie mit dem Scheitern, das Sie nicht akzeptieren können.
Korrosion: Fragen Sie nach der gesamten Strecke
Eine Beschichtung allein reicht nicht aus. Wir fragen nach der verwendeten Legierung, der Vorbereitung der Schnittfläche, den Stromeintrittspunkten, den Vorgängen nach dem Spülen und dem abschließenden Test. Fehlt eines dieser Details, ist gute Korrosionsbeständigkeit nur noch leeres Gerede.
ISO 7599 ist nützlich für die dekorative und schützende Schwefelsäureanodisierung. Sie legt eine sinnvolle Methode zur Angabe von Eigenschaften, Prüfungen, Legierungseignung und Oberflächenvorbereitung fest. Ihr Anwendungsbereich umfasst jedoch keine Chromsäurebeschichtungen oder technische Hartlackierungen. Mit anderen Worten: Die Angabe von ISO 7599 neben einer Typ-I-Bezeichnung impliziert zwei unterschiedliche Anweisungen. Ein Lieferant sollte daher die Zeichnung hinterfragen, anstatt stillschweigend eine der beiden Normen zu wählen.
Abrieb: Betrachten Sie die Kontaktfläche
Ein Bedienknopf vom Typ II kann auch nach jahrelangem Gebrauch mit Händen und Handschuhen noch einwandfrei aussehen. Derselbe Film könnte auf einem trockenen, mit Schleifmittel verunreinigten Objektträger durchpoliert werden. Sobald ein Ventilschieber, eine Schiene oder eine Führung auf dem Bild erscheint, unterbrechen wir den direkten Vergleich und prüfen, ob eine Hartbeschichtung vom Typ III oder eine andere Oberflächenbehandlung angebracht ist.
Wir vermeiden auch den Begriff „kratzfest“. Oxid ist zwar hart, aber Kanten können absplittern und eingeschlossene Partikel können Spuren hinterlassen. Teilen Sie der Werkstatt mit, was an der eloxierten Oberfläche reibt, ob Schmiermittel vorhanden ist und wie häufig die Verbindung bewegt wird. Diese drei Informationen sind aussagekräftiger als ein hochtrabendes Adjektiv.
Müdigkeit: Geometrie erhält eine Stimme
Eine breite Abdeckung und eine belastete 7075-Anschlagöse können zwar aus derselben Legierung bestehen, sich aber dennoch sehr unterschiedlich verhalten. An der Anschlagöse können ein kleiner Radius, eine Schnittlinie oder eine vorherige Entlackung und Neubeschichtung ebenso wichtig sein wie die Wahl des Schmelzbades.
Die Studie zur Ermüdungsfestigkeit aus dem Jahr 2022 ist zwar nützlich, aber ich betrachte sie eher als Orientierungshilfe denn als verbindliche Vorgabe. Die Forscher verglichen chrom- und schwefelsäureanodisiertes 7050-T7451 in Hochzyklusermüdungstests. Unter ihren Testbedingungen zeigten die Ergebnisse keine signifikanten Unterschiede, und Schwefelsäureschichten bis zu 13 µm Dicke wurden als praktikabel eingestuft. Ein wichtiger Punkt war jedoch zu beachten: Klebeanwendungen wurden separat behandelt. Bei einer Designprüfung würde ich die Studie zur Kenntnis nehmen, die Legierung und die Schichtdicke markieren und anschließend die freigegebene Programmspezifikation konsultieren. Ein veröffentlichtes Ergebnis kann die Fragestellung präzisieren. Es kann jedoch kein genehmigtes Luft- und Raumfahrtverfahren stillschweigend umschreiben.
Farbe: Das Farbbad ist keine Lackierkabine
Blaue, schwarze, rote, goldene und naturfarbene Teile des Typs II sind üblich. Eine perfekte Übereinstimmung der Legierungen ist nicht gegeben. Ein kupferreiches 7075-Teil kann anders aussehen als ein 6061-Teil; ein siliziumhaltiges Gussteil kann wiederum einen anderen Farbton aufweisen. Schweißspuren und manuelle Reparaturen fallen oft auf.
Auch Fräser und Strahlkabine hinterlassen Fingerabdrücke. Richtungsfräsen, lokal polierte Stellen oder überlappende Strahldurchgänge können nach dem Färben sichtbar bleiben. Die Oberflächenleitlinie für das Kugelstrahlen zeigt den Zusammenhang zwischen Strahlmittelwahl und der finalen seidenmatten Oberfläche auf. Für kosmetische Oberflächen sollte ein reales Muster unter vereinbarten Lichtverhältnissen geprüft werden. Schwarz allein bietet ein breites Zielfeld.
5. Eine 12-mm-Bohrung erzählt die Geschichte der Abmessungen.
Nehmen wir eine Bohrung mit einem Durchmesser von 12,000 mm. Hinzu kommt die Anforderung Typ II für eine Oxidschicht von 0,020 mm. Bei einer ersten DFM-Prüfung (Digital Manufacturing) lässt sich schätzen, dass etwa die Hälfte der Oxidschicht über die ursprüngliche Oberfläche hinauswächst. Die Bohrung könnte am Ende einen Durchmesser von ca. 11,980 mm aufweisen, da sich beide Wände zur Mitte hin bewegen. Ein Stift, der vor der Fertigstellung eingeführt wurde, kann möglicherweise nicht mehr eingesetzt werden.
Diese Schnellberechnung dient der Planung. Sie stellt keine Garantie für den Tank dar. Durch die Vorbehandlung wird etwas Metall abgetragen; Legierung und Geometrie beeinflussen das elektrische Verhalten; der Strom verteilt sich nicht perfekt um jede Ecke. Ein dünner Typ-I-Film verringert dieses Problem, obwohl bei einer eng geriebener Passung der Unterschied dennoch spürbar sein kann.
Wir haben fünf einfache Fragen auf den Bewertungsbogen geschrieben.
1. Wird der Prüfer dieses Merkmal vor oder nach der Beschichtung messen?
2. Welche Bohrungen, Gewinde, Dichtflächen, Erdungsanschlüsse und Bezugspunkte bleiben unbedeckt?
3. Wo könnte das Zahnstangengetriebe seine Kontaktspur hinterlassen?
4. Haben die freiliegenden Messerkanten den gleichen kleinen Bruch erlitten?
5. Kann das Spülwasser jede Tasche, jedes Kreuzloch, jede Naht und jede Verbindung verlassen?
Die Antworten auf diese Fragen bestimmen die Bearbeitungszugabe und die Kosten für die Abklebung. Sie verhindern außerdem, dass der Bediener in letzter Minute am Tank eine Entscheidung trifft. Falls die Legierungswahl noch offen ist, zeigt der Bearbeitungsleitfaden von Liqins für 6061, 7075 und 5052, warum das Substrat sowohl den Zerspanungsprozess als auch das Endergebnis beeinflusst.
6. Cr(VI)-Kontrollen verändern das Kaufbild
Chromsäure verändert die Kaufdiskussion, noch bevor die erste Charge in den Tank gelangt. Grund dafür ist sechswertiges Chrom. Die OSHA-Vorschrift 29 CFR 1910.1026 legt in den USA einen zulässigen Expositionsgrenzwert von 5 µg/m³ für acht Stunden und einen Auslösewert von 2,5 µg/m³ fest. Das sind geringe Werte, und ein Verarbeiter muss die tatsächliche Luftbelastung entlang der Produktionslinie kontrollieren und sich nicht nur auf diese Werte verlassen. Die europäischen Bestimmungen der REACH-Verordnung werfen Fragen zur Zulassung von Chromtrioxid und Chromsäure auf und enthalten spezifische Vorschriften und Anwendungsgebiete, die für das jeweilige Programm geprüft werden müssen.
Ein Verarbeitungsbetrieb benötigt daher mehr als nur einen Tank. Absaugung, Luftüberwachung, Schutzausrüstung, Abwasserbehandlung, Abfalldokumentation und qualifiziertes Personal sind weitere Faktoren, die im Angebot enthalten sind. Begrenzte genehmigte Kapazitäten können die Wartezeit zusätzlich verlängern.
Bedeutet das, dass Typ I verschwunden ist? Nein. Er wird in kontrollierten Luft- und Raumfahrtprojekten weiterhin eingesetzt, sofern das Programm und die entsprechende Genehmigung dies zulassen. Wir stellen zwei direkte Fragen: Warum benötigt die Konstruktion diesen Weg, und ist der vorgeschlagene Lieferant für die Durchführung zugelassen?
Ein Schwefelsäurebad vermeidet Cr(VI), was die Beschaffung in der Regel erleichtert. Es ist jedoch nicht frei von Umweltauswirkungen. Säure, gelöstes Aluminium, Spülwasser, Farbstoffe, Dichtungsmittel und Schlamm gelangen trotzdem in die Umwelt. Ein seriöser Lieferant kann diesen Prozess transparent darlegen, ohne sich hinter dem Begriff „grün“ zu verstecken.
7. Tragen Sie die Entscheidungen in die Zeichnung ein.
Ein verwendbarer Vermerk beantwortet die Fragen, die Passform oder Abnahme beeinflussen: maßgebliche Revision, Art, Klasse, Dicke oder Beschichtungsmasse, Farbe, Versiegelung, Masken, Gestellposition und ob Maße nach der Fertigstellung gelten. Arbeiten des Typs I können einen Kundenprozess, eine zugelassene Bezugsquelle, eine Grundierung oder Haftungsbeschränkungen hinzufügen.
Lassen Sie sich niemals durch veraltete Betriebsrichtlinien eine Prozessänderung verschleiern. Gemäß MIL-PRF-8625 werden Chargen vom Typ I, Typ II und Typ IIB auf unterschiedlichen Wegen verarbeitet. Sollte eine ältere Zeichnung mit einer aktuellen Umweltvorschrift kollidieren, stellen Sie eine technische Anfrage und speichern Sie die Antwort im Auftragsdatensatz. Der Tankwart sollte nicht mit der Beilegung eines Konstruktionskonflikts beauftragt werden.
Für die Beurteilung des Erscheinungsbildes senden Sie bitte das freigegebene Muster und weisen Sie auf die sichtbaren Flächen hin. Für die Funktionsbeurteilung geben Sie bitte die Dokumente an, die mit der Charge übermittelt werden: beispielsweise eine Dickenmessung, ein Prüfbericht zur Bohrungsfertigstellung, ein Haftungsergebnis, Korrosionsnachweise, eine Erstmusterprüfung (FAI) oder ein Zertifikat. Klare Angaben sind aussagekräftiger als lange Beschreibungen.
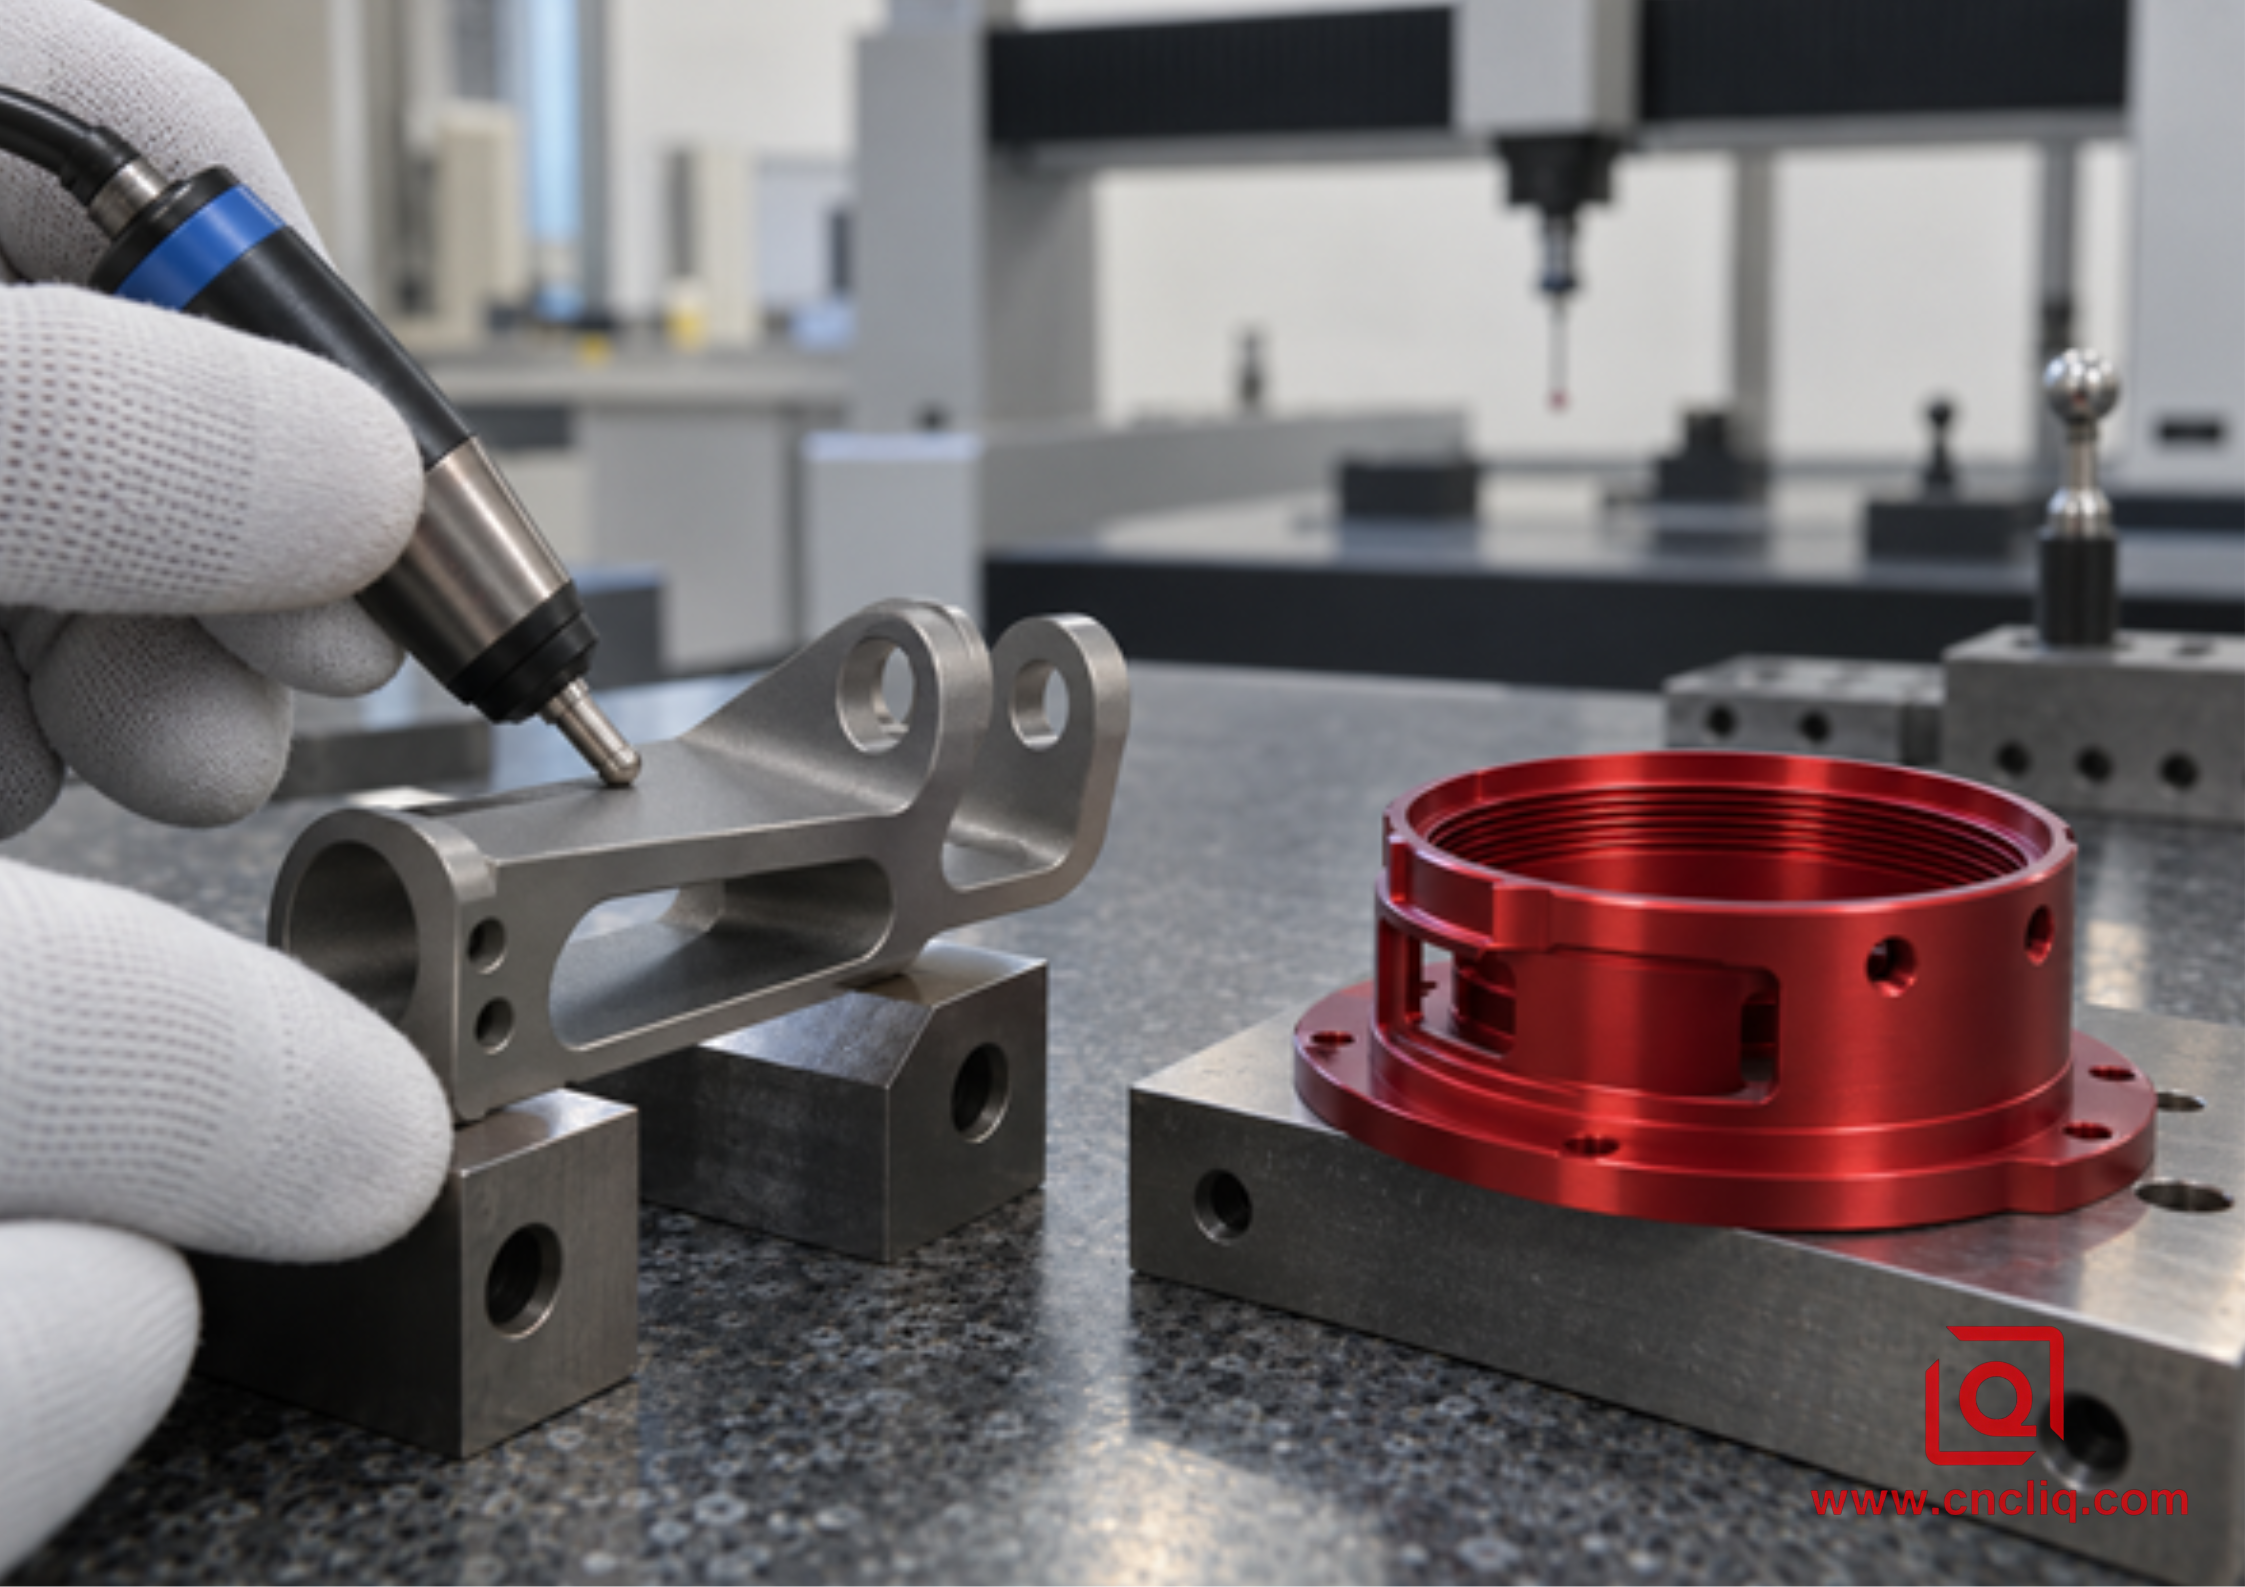
Bild im Text: Qualitätsprüfung zweier unterschiedlicher eloxierter OEM-Teile
8. Sechs Kontrollen rund um den Tank
1. Beginnen Sie am Materialgestell. Übertragen Sie Legierung, Härtegrad, Wärmebehandlung und Charge in den Probenbegleiter; machen Sie aus einer kosmetischen Charge nicht versehentlich einen Legierungsversuch.
2. Überprüfen Sie nach dem Entgraten die Innenseite der Querbohrungen. Ein loser Span oder eine Schaberspur im Dichtungskanal kann ein ansonsten perfektes Ergebnis zunichtemachen.
3. Alle sichtbaren Teile sollten nach demselben Verfahren vorbereitet werden. Der Liqins -Leitfaden zur Oberflächenveredelung von Aluminium zeigt, wie eine Strahlüberlappung oder eine lokale Politur nach der Behandlung aussieht.
4. Markieren Sie jeden Stecker, jede Maske und jeden Zahnstangenbiss auf einem Übersichtsblatt. Dieses Blatt ist schneller verständlich als ein Absatz neben einer unübersichtlichen Zeichnung.
5. Protokollieren Sie Bad, Temperatur, Stromstärke, Beladung, Spülung, Färbung und Versiegelung gemäß dem genehmigten Plan.
6. Messen Sie das Bauteil, nicht nur einen flachen Prüfstreifen. Der Prüfstreifen kann eine Sackgasse, einen schmalen Schlitz oder einen Schatten hinter einem markanten Vorsprung nicht erkennen.
9. Anonymer Sammelfall: Eine 7075-Aktuatorhalterung
Der folgende anonymisierte Fall basiert auf einem plausiblen Arbeitsablauf in der kundenspezifischen Fertigung. Er veranschaulicht technische Entscheidungen und repräsentiert weder einen einzelnen Kunden noch verspricht er ein allgemeingültiges Ergebnis.
Ein ausländischer OEM für Bewegungssteuerungstechnik fragte eine Aktuatorhalterung 7075-T7351 für eine luftgestützte Positioniereinheit an. Die Halterung wies zwei dünne Rippen, eine geriebener Lagerbohrung, vier Gewindebohrungen zur Befestigung, eine verklebte Abdeckung und einen hochbelasteten Innenradius auf. In der ursprünglichen Angebotsanfrage wurde eine klare Schwefelsäureanodisierung gefordert, da der Käufer eine unlackierte, silberne Oberfläche wünschte und bereits bei Bodengeräten Anodisierung Typ II verwendet hatte.
Bei der Vertragsprüfung stellte das Team fest, dass das Erscheinungsbild nicht die ausschlaggebende Anforderung war. Die freigegebene Montagevorschrift nannte ein qualifiziertes Chrom-Anodisierungssystem mit Grundierung für ermüdungsempfindliche Halterungen. Die Lagerbohrung musste nach der Oberflächenbehandlung passgenau sein, die Klebefuge durfte keine nicht zugelassene Dichtung aufweisen, und die zulässige Markierung für die Zahnstange befand sich an einer verdeckten Wartungslasche. Die Verwendung von Typ II hätte, selbst wenn dieser einen allgemeinen Salzsprühtest bestanden hätte, mit dem kontrollierten Montageprozess in Konflikt gestanden.
Der Bearbeitungsprozess umfasste die Bearbeitung von 7075-T7351-Platten, eine ausgewogene Schruppbearbeitung, eine im Prozessplan festgelegte Zwischenstabilisierungsphase, eine Fünf-Achs-Feinbearbeitung, kontrollierte Kantenradien, nichtabrasives Entgraten, eine Vorab-KMG-Prüfung, das Abkleben der Lagerbohrung und ausgewählter Gewinde, eine qualifizierte Bearbeitung vom Typ I, die zugelassene nachgelagerte Grundierung, das Entkleben, die Bohrungsmessung, die Überprüfung der Beschichtungsnachweise und die abschließende KMG-Prüfung der Montagebezugspunkte.
Die Lehre aus der Beschaffung war einfach: Das günstigste Bauteil mit dem niedrigsten Preis für das Bad war nicht das günstigste, den Anforderungen entsprechende Bauteil. Eine frühzeitige Prüfung verhinderte, dass eine ganze Charge eine zwar ansprechende, aber nicht zugelassene Oberflächenbehandlung erhielt. Bei einem anderen industriellen Verteiler könnte sich das Ergebnis umkehren. Ein kundenspezifisch CNC-gefräster, eloxierter Aluminiumverteiler mit farbcodierten Außenflächen und ohne Einschränkungen durch Luft- und Raumfahrtprozesse könnte ein vielversprechender Kandidat für Typ II sein, vorausgesetzt, die Durchflussbohrungen, Ventilsitze, Gewinde und Dichtflächen sind ordnungsgemäß abgedeckt oder kompensiert.
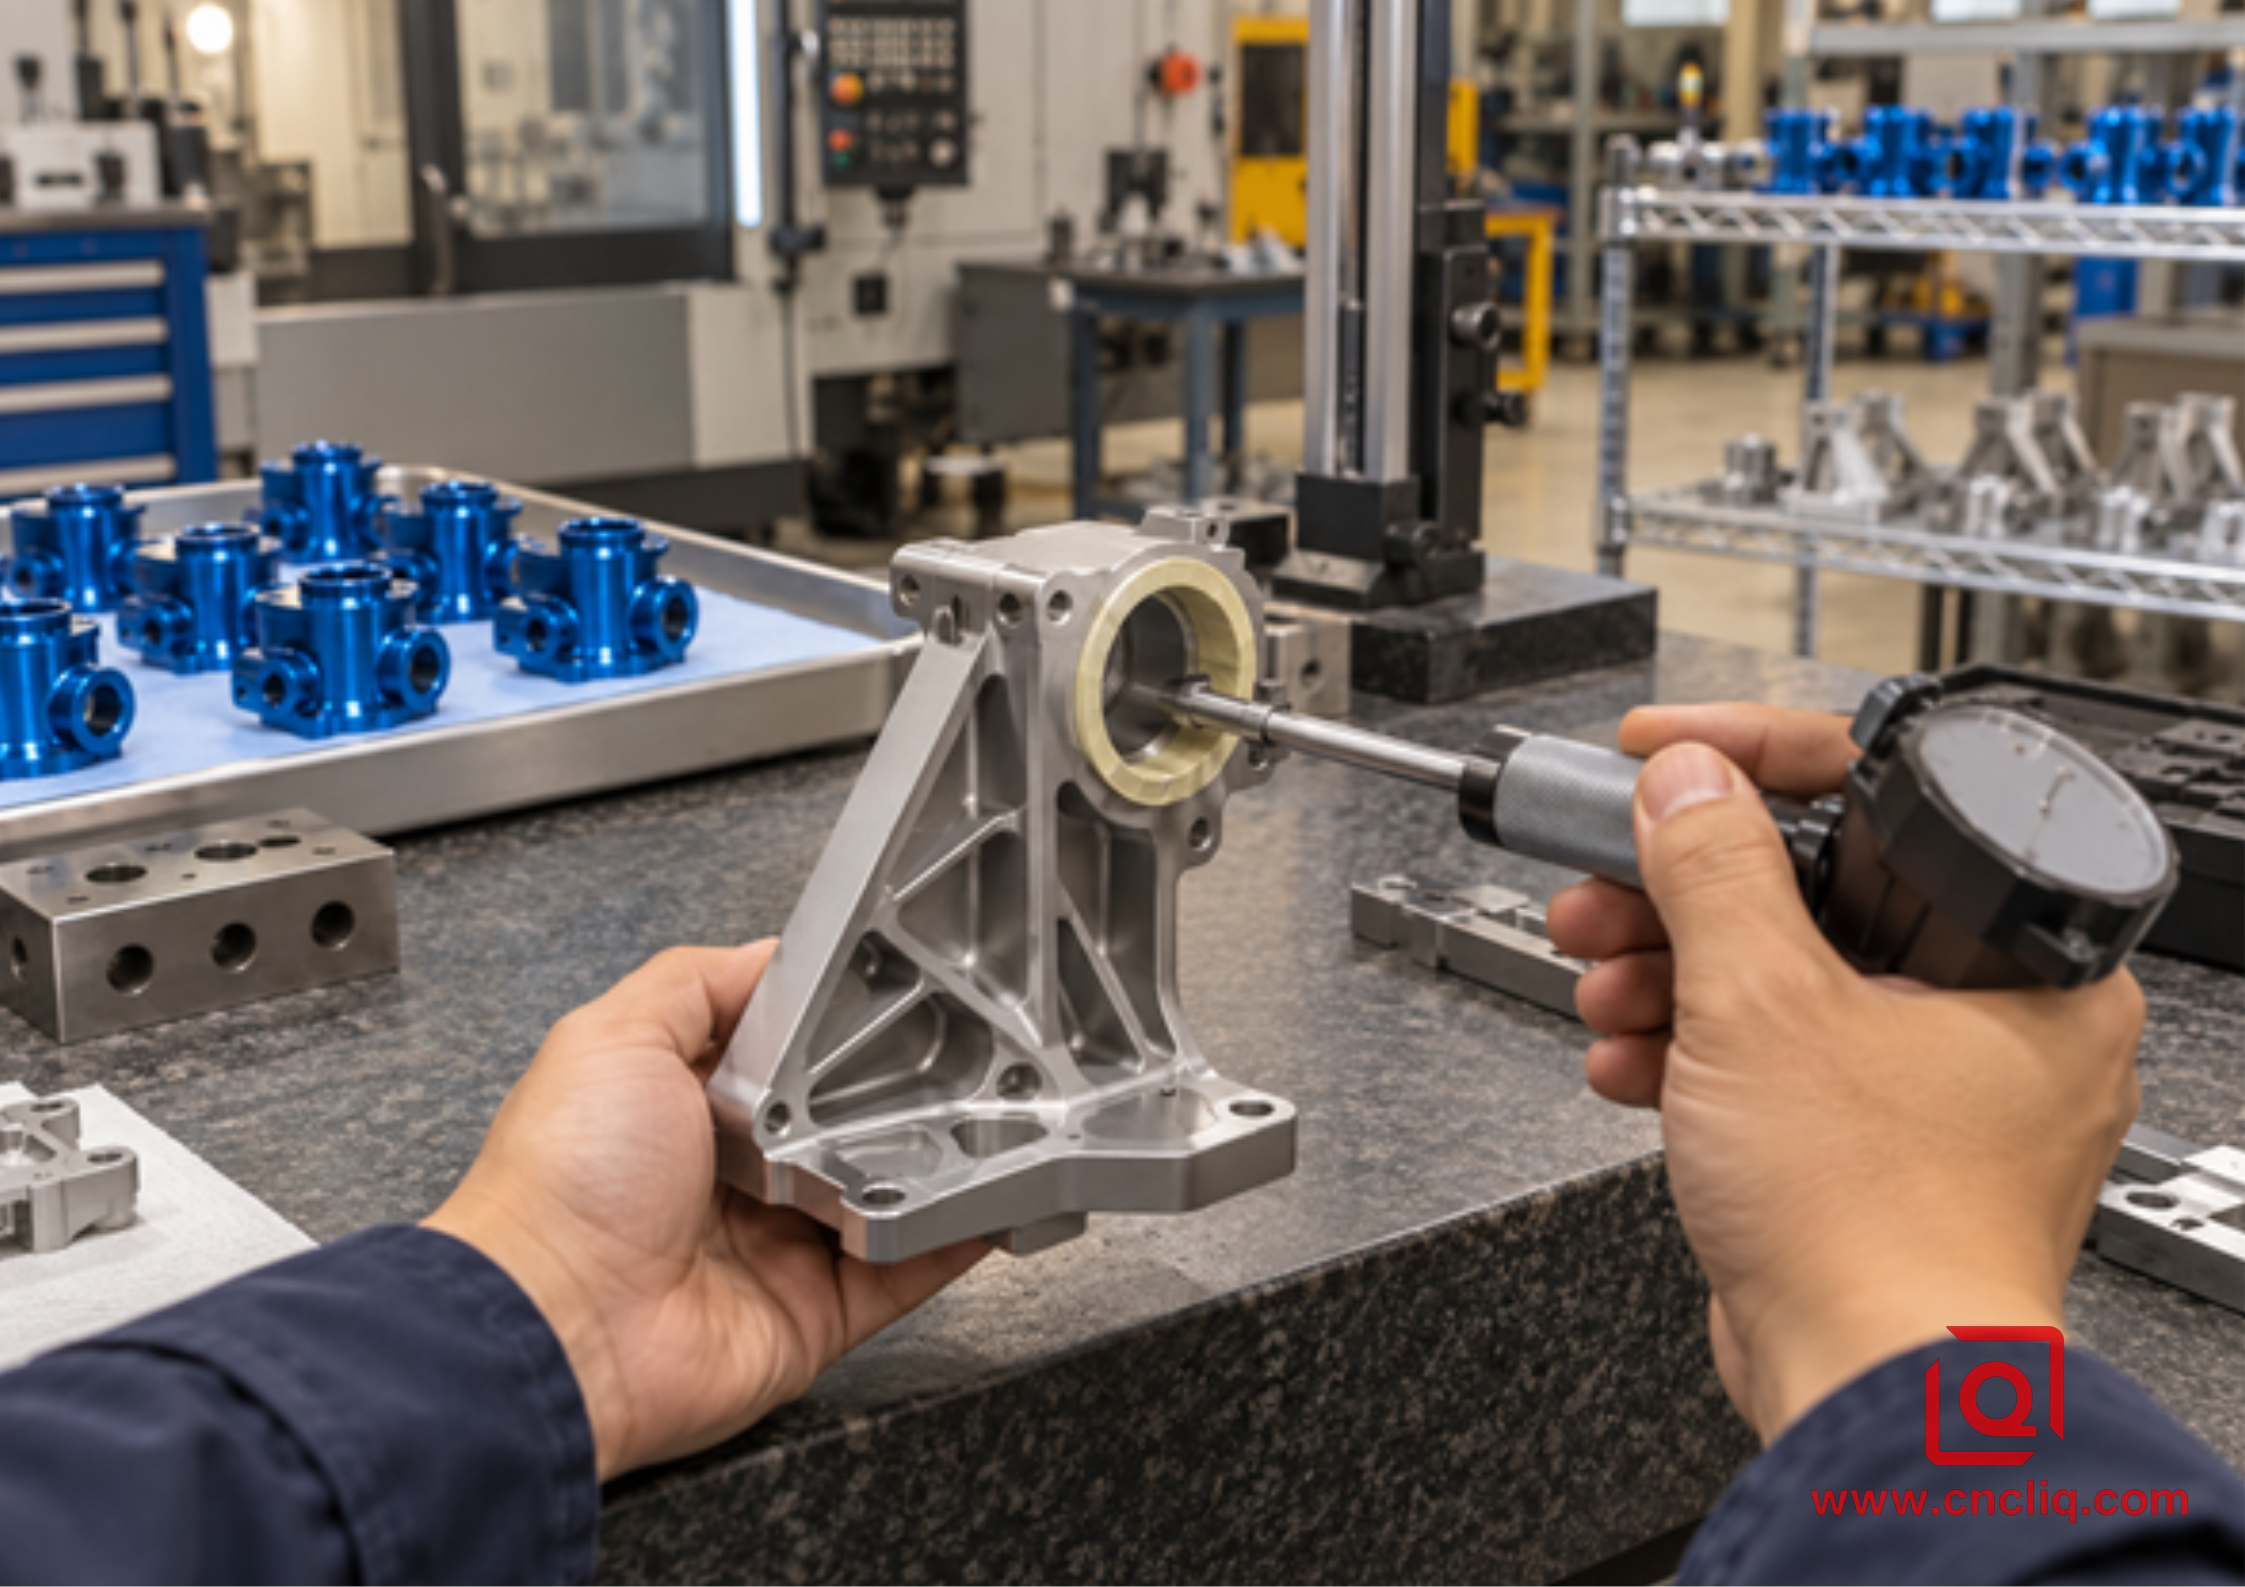
Bild im Text: Inspektion der Bohrung nach der Anodisierung an einer gerippten Aktuatorhalterung
10. Wie Sie die richtige Wahl treffen, bevor Sie ein Angebot anfordern
Verwenden Sie diese Sequenz anstelle der Auswahl nur anhand des Zielnamens.
1. Ermitteln Sie die Hauptfunktion. Dient die Oberflächenbehandlung primär dem Korrosionsschutz, der Farbgebung, der Vorbereitung von Lacken oder Klebstoffen, dem Schutz vor leichtem Verschleiß, der Behebung von Ermüdungserscheinungen an Bauteilen oder der Einhaltung bestehender Programme?
2. Prüfen Sie die relevanten Dokumente. Überprüfen Sie die Zeichnungsrevision, die Einkaufsspezifikation, die Kundenprozessspezifikation, die Liste der zugelassenen Verarbeiter und die regionalen Beschränkungen. Dokumentieren Sie die genehmigte Antwort im Auftrag.
3. Geometrie und Toleranzen prüfen. Engpassungen, Gewinde, elektrische Kontakte, Dichtflächen, Verbindungen, Kondensatableiter, scharfe Kanten und zulässige Verzahnungspunkte markieren.
4. Bestätigen Sie das Materialverhalten. Geben Sie Legierung, Härtegrad, Rohlingsform, Schweißnähte, Einsätze und Anforderungen an die Oberflächenbeschaffenheit der Charge an. Fragen Sie, ob Legierungsmischungen oder Gussoberflächen sichtbar sein werden.
5. Benennen Sie, was nach dem Bad geschieht: Naturbelassen oder gefärbt, versiegelt oder unversiegelt, und anschließend jegliche Grundierung, Farbe, Klebstoff oder Schmiermittel.
6. Definieren Sie die Abnahmekriterien. Listen Sie Maßprüfungen, Beschichtungsmessungen, Korrosions- oder Haftungsnachweise, Aussehensstandards, Rückverfolgbarkeit, Erstmusterprüfung (FAI) und Versanddokumente auf.
Deuten die Antworten auf eine universelle Farb- oder Schutzbeschichtung hin, ist Typ II in der Regel der sinnvolle Ausgangspunkt. Weisen sie hingegen auf ein qualifiziertes Luft- und Raumfahrtsystem, minimale Ermüdungsbelastung, Gelenkklemmung oder eine kontrollierte Altlastenanwendung hin, sollte Typ I einer formellen Überprüfung unterzogen werden. Steht der Verschleiß im Vordergrund, ist die Entscheidung erneut zu prüfen und eine Hartbeschichtung vom Typ III oder eine andere technische Behandlung in Betracht zu ziehen.
Für eine breitere kommerzielle Anwendung zeigt der Vergleich zwischen Pulverbeschichtung und Anodisierung , wie sich Schichtdicke, Farbanpassung, Schlagverhalten und Maskierung verändern, wenn die Alternative eine organische Beschichtung anstelle einer anderen Anodisierungsart ist.
11. Was Sie für eine schnelle und rechtssichere Angebotsanfrage einreichen sollten
Für ein präzises Angebot benötigen wir mehr als eine STEP-Datei. Bitte senden Sie uns das 3D-Modell und die zugehörige 2D-Zeichnung zusammen mit den folgenden Informationen.
1. Legierung, Härtegrad, Ausgangsform, Materialzertifizierung und Rückverfolgbarkeitsgrad.
2. Maßgebende Spezifikationen für die Anodisierung: Revision, Typ, Klasse, Farbe, Zieldicke bzw. Beschichtungsmasse und Versiegelungszustand.
3. Kritische Abmessungen nach der Fertigstellung sowie eine explizite Maskierungs- und Anschlusskarte.
4. Kosmetische Bereiche, genehmigte Farb- oder Texturmuster und zulässige Gestellkontaktstellen.
5. Grundierungen, Lacke, Klebstoffe, Schmierstoffe, elektrische Komponenten oder Montageanforderungen, die mit dem Oxid interagieren.
6. Erforderliche Prüfberichte, Erstmusterprüfberichte (FAI), CMM-Ergebnisse, Beschichtungszertifikate, Korrosions- oder Haftungsprüfungen sowie Verpackungskontrollen.
7. Prototypenmenge, Produktionsfreigabemenge, Jahresbedarf, geplante Lieferung und Zielmarkt.
Falls Ihre Zeichnung noch nur „Anodisieren“ vorsieht, senden Sie sie bitte vor dem Zuschnitt zur DFM-Prüfung. Liqin prüft Bearbeitungszugaben, Abklebearbeiten, Gestellpositionen, Oberflächenkompatibilität und Prüfpunkte im Rahmen eines Fertigungsablaufs. Teilen Sie uns Ihr CAD-Modell, Ihre 2D-Zeichnung, die Legierung, das Jahresvolumen und die Einsatzbedingungen über das Kontaktformular mit, um ein prozessorientiertes Angebot zu erhalten.
12. Direkter Vergleich zur endgültigen Auswahl
Was der Käufer entscheidet | Schwefelsäureanodisierung | Chromsäureanodisierung |
MIL-PRF-8625-Familie | Typ II; Typ IIB ist ein eigener Dünnschicht-Schwefelsäuretyp | Typ I; Typ IB ist der separate Niederspannungs-Chromtyp |
Filmskala | Der Spezifikationsbereich für Typ II liegt bei etwa 1,8–25,4 µm; geben Sie das tatsächliche Ziel an, wenn eine Anpassung davon abhängt. | AAC gibt je nach Legierung und Zyklus etwa 0,03–0,10 mil bzw. ca. 0,8–2,5 µm an. |
Was geschieht mit den Dimensionen? | Bohrungen, Gewinde, Schlitze, Dichtungen und Presspassungen verdienen eine Sonderbehandlung oder eine Überprüfung der Maske. | Weniger Veränderungen als bei Typ II, obwohl ein Präzisionsmerkmal dies immer noch erkennen kann. |
Korrosionsrolle | Guter allgemeiner Schutz bei korrekter Vorbehandlung und Abdichtung. | Starker Schutz durch einen überraschend dünnen Film |
Reibung und Abnutzung | Besser als Typ I bei leichter Beanspruchung; starker Verschleiß führt normalerweise erneut zur Diskussion um Typ III. | Nicht die übliche Antwort für ein Schleif- oder Gleitpaar |
Aussehen | Natürlich oder gefärbt; die Farbpalette ist breit gefächert, aber Legierung und Textur scheinen dennoch durch. | Funktionale Grautöne statt leuchtender Dekorfarben |
Frage zur Müdigkeit | Bei stark belasteten Strukturen muss auf die Dicke und den Oberflächenzustand geachtet werden. | Lange Zeit bevorzugt dort, wo eine geringe Ermüdungsbelastung von Bedeutung ist. |
Lack- oder Klebstoffsystem | Möglich, aber die Dichtung und das nachgelagerte System müssen übereinstimmen. | Üblich in kontrollierten Lackier- und Klebeverfahren der Luft- und Raumfahrt. |
Compliance-Belastung | Kein Cr(VI) im Schwefelsäurebad, obwohl alle Farbstoffe und Siegel noch überprüft werden müssen. | Cr(VI) führt zu strengeren Gesundheits-, Umwelt- und Zulassungskontrollen. |
Typisches Kaufmuster | Breiter Lieferantenstamm und generell niedrigere Verarbeitungskosten | Spezialisierte Beschaffung, Qualifikationsunterlagen und oft längere Vorlaufzeiten |
Die Zahlen in dieser Tabelle dürfen nicht in eine Hausspezifikation umgewandelt werden. Die aktuelle MIL-PRF-8625-Norm ist Revision F mit Änderung 2 vom 23. November 2020. Sie umfasst sechs Arten und zwei Klassen von nicht-architektonischen anodischen Beschichtungen. Ihre Zeichnung kann auch Teil eines Kundendokuments sein. Notieren Sie, welches Dokument vor Versand der Bestellung maßgebend ist.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist die Anodisierung mit Schwefelsäure besser als die Anodisierung mit Chromsäure?
Keines der beiden Verfahren ist generell überlegen. Die Schwefelsäureanodisierung Typ II eignet sich in der Regel besser für gefärbte Oberflächen, bietet eine breitere Verfügbarkeit, mittlere Verschleißfestigkeit und ermöglicht eine kostengünstige industrielle Fertigung. Die Chromanodisierung Typ I ist weiterhin nützlich für qualifizierte Systeme in der Luft- und Raumfahrt, dünne Beschichtungen, ermüdungsempfindliche Geometrien, Lackier- oder Klebevorbereitung sowie bestimmte Baugruppen, bei denen Lösungsmitteleinschlüsse auftreten können. Die Zeichnung, die Betriebsbelastung, das nachfolgende Beschichtungssystem und die regulatorischen Rahmenbedingungen sind ausschlaggebend.
2. Kann die Schwefelsäureanodisierung Typ II die Chromanodisierung Typ I auf einer Zeichnung für die Luft- und Raumfahrt ersetzen?
Nicht ohne schriftliche Genehmigung der Konstruktionsabteilung und des Programms. MIL-PRF-8625 behandelt Typ I, Typ IIB und Typ IC als unterschiedliche Verfahren, und eine Kundenspezifikation kann zusätzliche Anforderungen an Qualifizierung, Verarbeitungsfreigabe, Ermüdung, Korrosion, Verklebung oder Lackiersystem stellen. Ein erfolgreicher Coupon-Test oder eine vergleichbare Beschichtungsdicke berechtigt nicht zu einem Produktionsaustausch gemäß einer freigegebenen Zeichnung.
3. Welches Anodisierungsverfahren eignet sich besser für Bohrungen und Gewinde mit engen Toleranzen?
Typ I führt in der Regel zu geringeren Maßänderungen, da die Oxidschicht deutlich dünner ist. Feine Konturen erfordern jedoch weiterhin eine genaue Planung. Typ II kann erfolgreich eingesetzt werden, wenn der Lieferant die Bearbeitungsmaße vorab kompensiert, die Kontur abdeckt oder einen Nachbearbeitungsprozess steuert. Geben Sie stets an, ob das Maß vor oder nach der Anodisierung gilt, und kennzeichnen Sie das zulässige Verfahren in der Zeichnung.
4. Warum ist die Chromsäureanodisierung in der Regel teurer?
Die Beschichtung wird in einem speziellen Cr(VI)-Verfahren hergestellt, das strenge Arbeitsschutzmaßnahmen, Belüftung, Überwachung, Abwasserbehandlung, Abfallentsorgung und in einigen Märkten auch Genehmigungen oder Kundenqualifizierungen erfordert. Weniger geeignete Bezugsquellen, geringere Produktionsmengen, zusätzlicher Dokumentationsaufwand und die Vorschriften für zugelassene Verarbeiter können die Kosten und Lieferzeiten erhöhen, obwohl die Oxidschicht selbst dünn ist.
5. Welche Informationen sollte ein OEM in eine Angebotsanfrage für Anodisierung aufnehmen?
Bitte geben Sie die Legierung und den Härtegrad, das CAD-Modell, die Zeichnung, die maßgebliche Spezifikation und deren Revision, die Anodisierungsart und -klasse, die Farbe, die Schichtdicke bzw. -masse, die Versiegelung, die Masken, die Gestellpositionen, die kosmetischen Grenzwerte, die kritischen Nachbearbeitungsmaße, die nachfolgenden Lackier- oder Klebeschritte, die Prüfnachweise, die Losgröße, den Jahresbedarf, den Zielmarkt und alle Anforderungen an zugelassene Lieferanten an. Mit diesem Paket können die Bearbeitungs- und Veredelungsrisiken vor Produktionsbeginn kalkuliert werden.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Schwefelsäure-Anodisierung ist die vielseitige Wahl für die meisten farbigen und standardmäßigen OEM-Aluminiumteile, während Chromsäure-Anodisierung eine Speziallösung für anspruchsvolle Dünnschicht-, ermüdungsempfindliche und ältere Anwendungen in der Luft- und Raumfahrt darstellt. Eine zuverlässige Entscheidung berücksichtigt bei der Wahl der Beschichtungsart Legierung, Geometrie, Passung, Betriebsbelastung, nachfolgende Klebe- oder Lackierarbeiten, Konformität und Prüfung. Halten Sie diese Anforderungen in der Zeichnung fest, überprüfen Sie die Abklebung und die Lagerung vor der Bearbeitung und fordern Sie Nachweise an, die mit dem realen Serienteil übereinstimmen.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 Quadratmeter großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen technischen Präzision behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
