 Deutsch




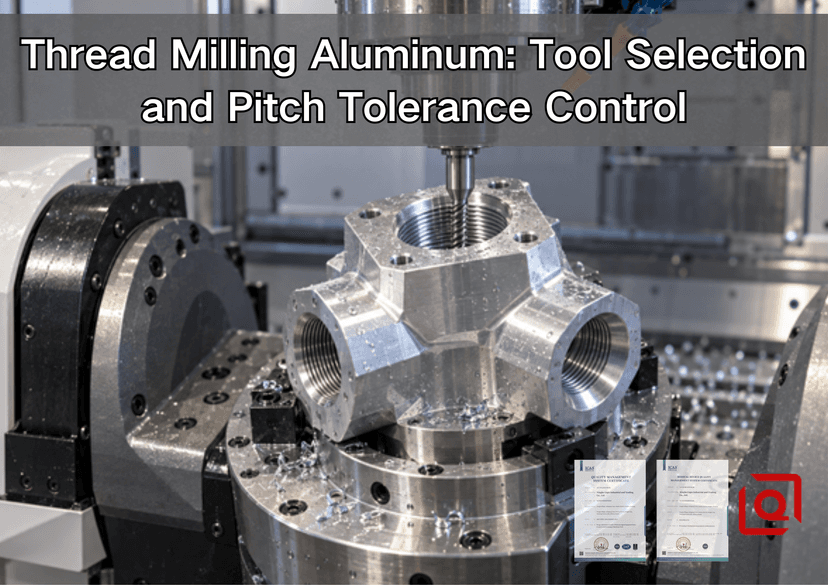
Haben Sie immer noch Probleme mit Aluminiumgewinden, die zwar sauber aussehen, aber beim Passieren einer Gutlehre auf halber Strecke stoppen oder nach der Eloxierung zwar die Maschinenprüfung bestehen, sich aber dennoch festziehen? Dieser Leitfaden erklärt Ihnen, wie Sie den richtigen Gewindefräser auswählen, das Pilotloch vorbereiten, den Flankendurchmesser kontrollieren und das Ergebnis überprüfen, ohne ein wertvolles Bauteil zum Prüfling zu machen. Ziel ist nicht die exakte Abarbeitung eines Katalogwertes, sondern eine reproduzierbare Fertigungsmethode für kundenspezifische Aluminiumteile – vom ersten programmierten Durchgang bis zum abschließenden Prüfbericht.
Gewindefräsen ist attraktiv, da der Fräser kleiner als das fertige Gewinde ist und eine spiralförmige Bahn beschreibt. Dadurch wird das Risiko von Spaneinschlüssen beim Gewindeschneiden verringert, die Bearbeitung von Sacklöchern vereinfacht und die Werkzeugkorrektur ohne komplette Programmänderung ermöglicht. Es eignet sich besonders für teure Verteiler, Gehäuse, Prototypenteile, große Gewinde, unterbrochene Gewindegänge und Bearbeitungen, bei denen ein abgebrochener Gewindebohrer stundenlange Bearbeitungszeit zunichtemachen könnte. Es ist jedoch nicht automatisch die schnellste Lösung für jedes flache Standardgewinde in großen Stückzahlen. Die Entscheidung hängt von der Zeichnung, den Materialeigenschaften, der Bohrungsgeometrie, dem Abnahmeverfahren und den tatsächlichen Ausfallkosten ab.
1. Das Gewinde vor der Auswahl des Fräsers festlegen.
Die Spezifikation muss vollständig sein. Bei metrischen Gewinden sind Nenndurchmesser, Steigung, Innen- oder Außengewinde, Rechts- oder Linksgewinde, Toleranzklasse, Eingriffslänge und Gewindeart (gerade oder konisch) anzugeben. Bei Zollgewinden sind die Gewindeserie und -klasse anzugeben, z. B. UNC oder UNF und 2B oder 3B für ein Innengewinde. Der Käufer sollte die Bestimmung der Klasse nicht dem Lieferanten anhand der Gegenschraube überlassen.
Die Toleranzen für metrische Standardgewinde sind in ISO 965-1:2026 geregelt, während die üblichen Größenbeschränkungen in ISO 965-2:2024 festgelegt sind. Gewindeformen nach Unified Inch werden in ASME B1.1: 2024 beschrieben. Auch die Prüfanforderungen sollten klar definiert sein: ISO 1502 bleibt die Referenz für Lehren und Prüfungen von metrischen Standardgewinden nach ISO, während ASME B1.2:2025 Lehren und Prüfungen für Unified Inch-Gewinde abdeckt. Diese Referenzen sind wichtig, da der Nenndurchmesser allein kein akzeptables Gewinde definiert.
Die Steigung ist der axiale Vorschub bei einer vollständigen Schraubenumdrehung. Der Flankendurchmesser ist der gedachte Durchmesser, bei dem die Breite von Gewindesteigung und Gewindenut gleich ist. Er ist üblicherweise ausschlaggebend dafür, ob das Gegenstück mit dem vorgesehenen Toleranzmaß montiert werden kann. Außendurchmesser, Kerndurchmesser, Flankenform, Steigung, Rundheit, Grate und Oberflächenbeschaffenheit spielen weiterhin eine Rolle. Ein Gutstempel entschuldigt weder einen abgerissenen Gewindesteigung, noch ein beschädigtes erstes Gewinde oder ein außerhalb der Sollposition gebohrtes Loch.
Bevor die CAM-Arbeiten beginnen, notieren Sie diese sechs Punkte auf dem Prozessblatt:
1. Vollständige Gewindebezeichnung und entsprechende Zeichnungsrevision.
2. Werkstofflegierung und Härtegrad, einschließlich der Frage, ob das Teil geschmiedet, gegossen oder extrudiert ist.
3. Nutzbare Gewindetiefe, Sacklochgrundspiel und Eintrittsfase.
4. Erforderliche Prüfmethoden und Messgeräteüberarbeitung.
5. Oberflächenbehandlung, Abkleben und die Frage, ob die Abnahme vor oder nach der Endbearbeitung erfolgt.
6. Stückzahl, Prototypenfreigabeplan und voraussichtliche Produktionslebensdauer.
Diese vorgelagerte Vorgehensweise verbessert die Angebotsqualität. Wenn Ihr Projekt mehrseitige Anschlüsse oder tiefe, sich kreuzende Kanäle umfasst, erklärt unser Leitfaden zum Tieflochbohren und Gewindeschneiden in Aluminium, warum Bodenfreiheit und Späneaustritt vor dem Gewindeschneiden geklärt werden müssen.
2. Wählen Sie einen Gewindefräser, der zum Loch und zur jeweiligen Aufgabe passt.
Gewindefräser lassen sich in zwei praktische Gruppen einteilen. Ein Einformfräser besitzt ein einziges Schneidprofil oder einen kurzen Schneidabschnitt. Er kann verschiedene Durchmesser mit kompatibler Steigung und Form bearbeiten, und der kürzere Eingriff reduziert in der Regel die Schnittkraft. Er eignet sich besonders für Prototypen, ungewöhnliche Durchmesser, tiefe Gewinde, dünne Wände und Maschinen mit begrenzter Steifigkeit. Der Nachteil ist ein größerer Verfahrweg und eine längere Zykluszeit.
Ein mehrreihiger oder Vollprofilfräser besitzt mehrere Gewindezähne entlang seiner Schnittlänge. Er kann die gesamte Gewindelänge in etwa einer Umdrehung erzeugen, sofern die Schnittlänge den Anforderungen entspricht. Dies verbessert die Produktivität bei Serienfertigung, allerdings ist das Werkzeug auf einen bestimmten Steigungs- und Tiefenbereich ausgelegt, übt eine höhere Belastung aus und benötigt eine gute Spanabfuhr. Es ist weniger fehlertolerant bei dünnen Wandstärken oder übermäßigem Rundlauf des Halters.
Für kleine Innengewinde ist Vollhartmetall meist das praktikabelste Basismaterial, da es Schneidkantenschärfe und Steifigkeit vereint. Aluminium erfordert eine scharfe, griffige Schneide und einen großzügigen, polierten Spanraum. Unbeschichtetes, poliertes Hartmetall kann gute Ergebnisse liefern. Beschichtungen für die Bearbeitung von Nichteisenmetallen, wie z. B. geeignete ZrN- oder DLC-Varianten, können die Haftung verringern, jedoch sind die Anwendungsdaten des Werkzeugherstellers maßgebend. Eine dicke oder stumpfe Beschichtung, die für Stahl vorgesehen ist, kann bei zähflüssigem Aluminium Reibung und Aufbauschneidenbildung verstärken.
Der Werkzeugdurchmesser ist ein Kompromiss. Ein größerer Fräser ist steifer, doch je näher sich der Fräserdurchmesser dem Kerndurchmesser des Gewindes nähert, desto geringer wird das Spiel und desto größer kann der geometrische Profilfehler werden, da ein gerader Fräser eine Helix erzeugt. Die Gewindefräsanleitung von SmiCut nennt das Verhältnis von Fräser- zu Gewindedurchmesser, Profilwinkel und Steigung als entscheidende Einflussfaktoren für die Profilabweichung. Die sicherste Wahl ist nicht einfach das größte Werkzeug, das in das Bohrloch passt. Nutzen Sie die Werkzeugauswahl des Herstellers oder eine Berechnungssoftware, überprüfen Sie den minimalen Bohrungs- und Steigungsbereich und simulieren Sie den Anfahr- und Rückzugsweg.
Die Reichweite sollte unbedingt überprüft werden. Fräser und Halter sollten so kurz wie möglich sein. Ein größerer Überstand erhöht die Durchbiegung und lässt die Kompensation instabil erscheinen, selbst wenn der Nenndurchmesser des Werkzeugs stimmt. Bei tiefen Sackgewinden sollte die Halslänge so gewählt werden, dass sie die Bohrung freigibt, ohne zu schleifen. Eine unnötige Reichweite ist jedoch zu vermeiden. Hydraulische Spannfutter, Schrumpfhalter oder Präzisionsspannzangensysteme können je nach Durchmesser und Maschine geeignet sein, sofern der gemessene Rundlauf innerhalb der vom Werkzeugmacher vorgegebenen Toleranz liegt. Sowohl Kegel als auch Halter müssen gereinigt werden. Ein kleiner Span, der sich an der Kontaktfläche verfängt, kann einen erheblichen Teil der engen Flankentoleranz zunichtemachen.
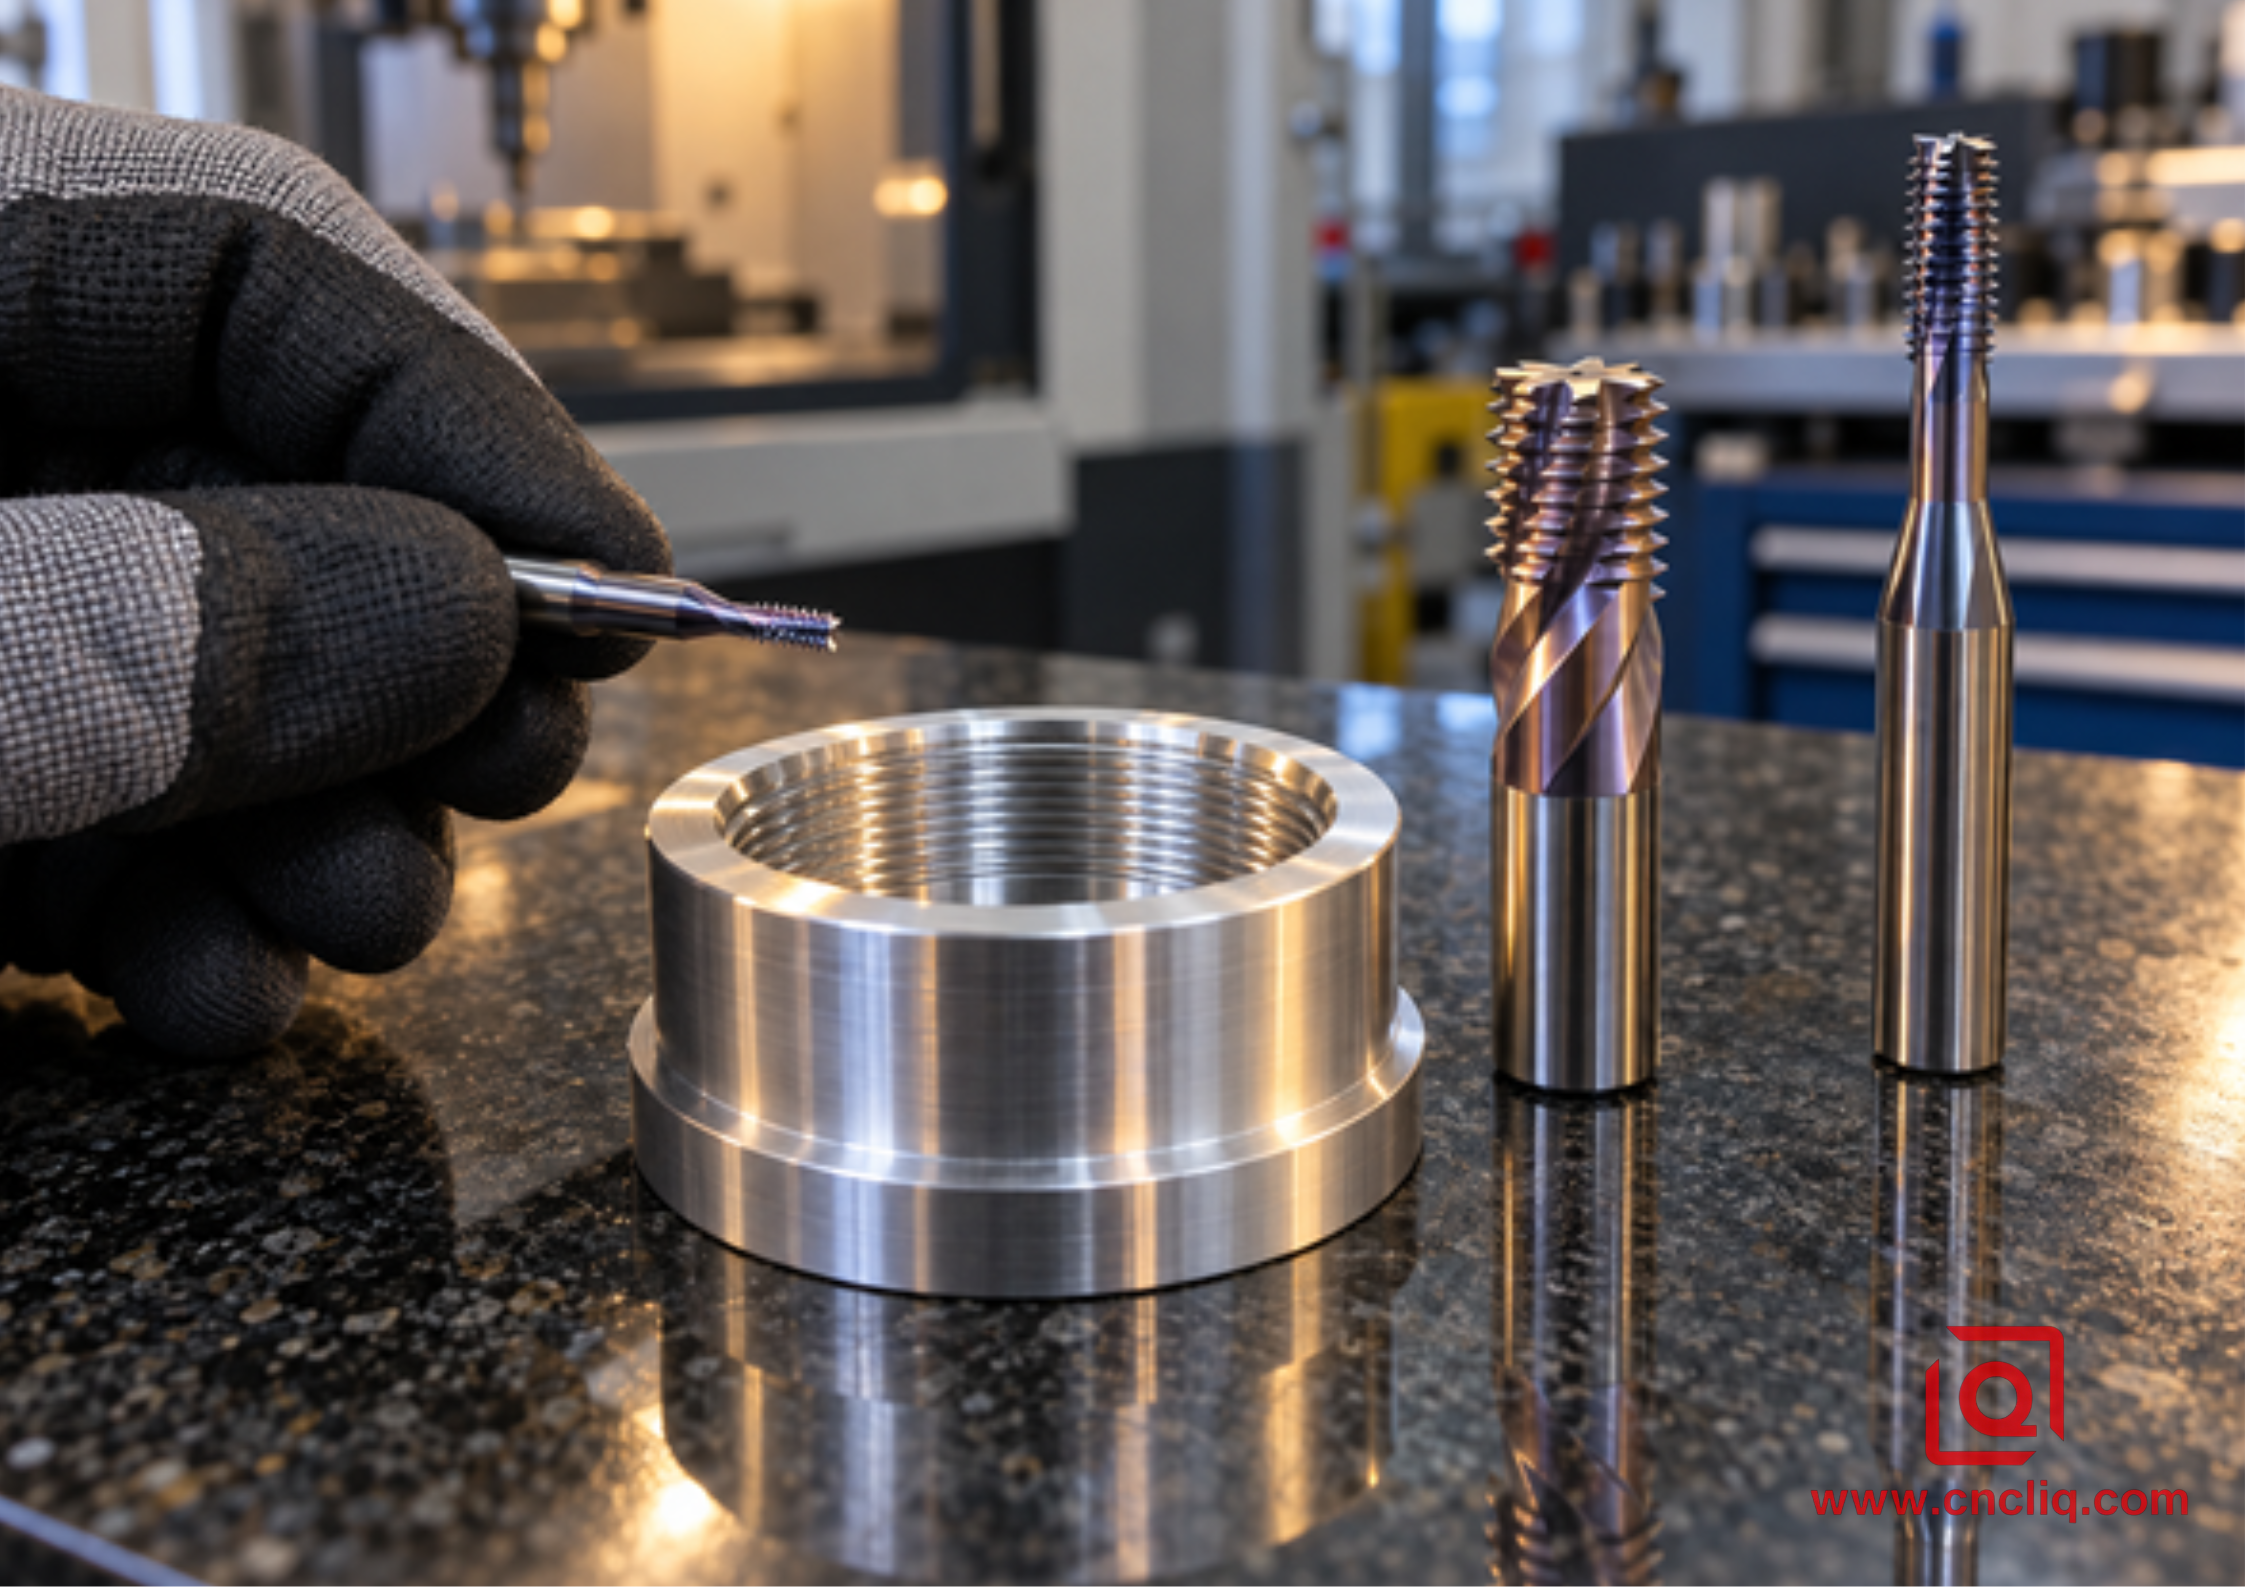
Drei Gewindemühlen-Varianten neben einem gefrästen Aluminiumring
Auswahlfrage | Einzelformschneider | Mehrreihiger Mähdrescher | Auswirkungen auf die Produktionshalle |
Mehrere Durchmesser mit einer Steigung | Oft geeignet innerhalb der Herstellergrenzen | Üblicherweise auf eine bestimmte Familie beschränkt | Einheitsform reduziert Werkzeugbestand |
Tiefer oder verstopfter Faden | In der Regel flexibler | Die Schnittlänge und der Hals können den Zugang einschränken. | Schulter- und Bodenfreiheit prüfen |
Dünnwandig oder filigraner Vorsprung | Geringere gleichzeitige Beteiligung | Höhere Radialbelastung | Verwenden Sie leichtere radiale Durchgänge, wenn sich die Wand bewegt. |
Wiederholungsproduktion | Längerer Zyklus | Schneller, wenn die Funktion übereinstimmt | Vergleichen Sie die Werkzeugkosten mit der eingesparten Spindelzeit. |
Nicht standardmäßiger Durchmesser | Starke Option | Möglicherweise ist ein Spezialwerkzeug erforderlich. | Profil- und Tonhöhenkompatibilität prüfen |
Strenge Kontrolle im ersten Teil | Leicht zu korrigieren durch Verschleißausgleich | Korrigierbar, aber der Zahnschlag betrifft mehrere Zähne. | Messen Sie den tatsächlichen Fräser und überprüfen Sie den Prozess |
3. Wählen Sie das Werkzeug passend zur Aluminiumlegierung.
Aluminium sollte nicht als gleichwertiges Material betrachtet werden. 6061-T6 ist eine gängige, ausgewogene Wahl und lässt sich im Allgemeinen gut bearbeiten. Dennoch kann es bei zu geringer Spanabnahme oder unzureichender Kühlmittelzufuhr zu Schmierspuren an stumpfen Schneiden kommen. 7075-T6 oder T651 sind fester und erzeugen oft sauberere Späne. Aufgrund der Sprödigkeit von Hartmetall erfordert jedoch auch ein kleiner Gewindefräser eine präzise Einrichtung und sorgfältige Probebearbeitung. Weichere Werkstoffe der 5xxx-Serie können stärker haften. Das Verhalten von Aluminiumguss hängt zudem vom Siliziumgehalt und der Gussqualität ab.
Legierung und Härtegrad gehören in die Angebotsanfrage und den Prüfbeleg. Weitere Informationen zur Material-, Spindel- und Werkzeugauswahl finden Sie in unserem Leitfaden zu Vorschüben, Drehzahlen und Werkzeugen für Aluminium 6061. Steht in der Zeichnung nur „Aluminium“, prüfen Sie die Parameterauswahl sorgfältig. Die Unterschiede beeinflussen Kantenaufbau, Spanform, Werkzeugstandzeit, Oberflächengüte und die Stabilität des Erstteilversatzes.
4. Pilotloch und Eintrittsöffnung korrekt vorbereiten
Gewindefräsen kann ein fehlerhaftes Vorbohrloch nicht reparieren. Das Vorbohrloch muss positioniert, für die Gewindelänge ausreichend gerade, rund und gemäß Zeichnung und Norm dimensioniert sein. Walters technisches Kompendium zum Gewindeschneiden enthält steigungsabhängige Toleranzempfehlungen für Vorbohrlöcher als praktische Fertigungsreferenz. Die endgültige zulässige Größe muss jedoch aus den vorgegebenen Gewindegrenzen und dem Prüfplan ermittelt werden. Ersetzen Sie die Zeichnung niemals durch eine allgemeine Regel „Nennmaß minus Steigung“, wenn Toleranz, Gewindespitzenbeschaffenheit oder spezielle Formgebung von Bedeutung sind.
Bei einem Blindgewinde muss der gesamte Aufbau modelliert werden: Bohrspitze, gewünschte Gewindelänge, Rundlauf des Fräsers, Anlaufbewegung, Freiraum am Fräserboden, Spanraum und eventuelle Dichtungsschulter. Ein Gewindefräser kann näher am Gewindegrund schneiden als viele Gewindebohrer, benötigt aber dennoch Platz zum Ein- und Ausfahren, ohne auf den Boden zu stoßen. Eine kontrollierte Fase erleichtert den Anschnitt und entfernt den scharfen Grat am ersten Gewindegang. Eine zu große Fase verringert den effektiven Eingriff und kann nach dem Anodisieren eine zu große Gewindeöffnung freilegen.
5. Programmieren Sie die Helix, ohne einen versteckten Größenfehler zu erzeugen.
Bei einer 360°-Drehung bewegt sich die Z-Achse genau um eine Gewindesteigung für ein eingängiges Gewinde. Das CAM-System berechnet den Werkzeugmittelpunktweg anhand der Zielgewindegröße und der Werkzeuggeometrie. Verwenden Sie Gleichlauffräsen, sofern dies vom Werkzeugmacher und der Maschineneinrichtung unterstützt wird, und fahren Sie mit einem gleichmäßigen tangentialen Bogen ein oder aus, anstatt radial in den Volleingriff einzutauchen. Simulieren Sie den Zyklus mit der realen Werkzeuganordnung, dem Halter, der Bohrung, der Vorrichtung und dem Rohmaterialzustand.
Der programmierte Vorschub erfordert besondere Aufmerksamkeit. Die Fräserspitze beschreibt am Gewindedurchmesser einen kleineren Kreis als die Schneide, weshalb Steuerungen oder CAM-Systeme den Vorschub unterschiedlich anwenden können. Der Gewindefräs-Leitfaden von Allied unterscheidet zwischen linearem Vorschub und dem korrigierten Vorschub auf der Kreisbahn. Prüfen Sie, ob der angegebene Wert den Mittellinienvorschub oder den Schneidkantenvorschub darstellt und ob die Steuerung eine Bogenvorschubkompensation durchführt. Ein plötzlicher Vorschubsprung in einer kleinen Bohrung kann zu Ausbrüchen am Fräser oder zu einem unregelmäßigen Gewinde führen.
Bei stabilen Aluminiumanwendungen kann ein Radialschnitt ausreichend sein, dies ist jedoch nicht immer erforderlich. Verwenden Sie zwei oder mehr Radialschnitte, wenn das Gewinde groß oder grob ist, der Fräser schlank, die Wand flexibel, die Oberflächengüte kritisch oder der erste Schnitt Rattern zeigt. Ein Federschnitt kann die elastische Rückstellung beseitigen, wiederholte Schnitte ohne Materialaufmaß können jedoch zu Reibung und Aluminiumablagerungen an der Schneide führen. Führen Sie jeden Schnitt bewusst aus und überprüfen Sie ihn durch Messung.
6. Teilkreisdurchmesser mit Messdaten steuern
Die Steigungssteuerung beginnt mit dem tatsächlichen Fräser, nicht mit dem nominellen Katalogdurchmesser. Viele Gewindefräsmaschinen werden mit einem gemessenen Programmierdurchmesser oder einem Korrekturwert geliefert. Geben Sie diesen Wert exakt so ein, wie vom Hersteller angegeben. Gehen Sie nicht davon aus, dass es sich um den maximalen Außendurchmesser, Schaftdurchmesser oder CAD-Modelldurchmesser handelt. Die Dokumentation von Walter zeigt, wie gemessene Fräserdaten und eine definierte Korrektur ein gefrästes Gewinde nahe der Mitte seines Toleranzbereichs positionieren können.
Prüfen Sie zunächst den ersten Teil mit einem konservativen Versatz, der das Innengewinde leicht nachspannt. Messen Sie anschließend und nähern Sie sich dem Zielwert in kontrollierten Schritten. Das Vorzeichen der Kompensation hängt von der Steuerung, der CAM-Strategie und davon ab, ob der Versatz Radius, Durchmesser, Geometrie oder Verschleiß darstellt. Ermitteln Sie das Vorzeichen an einem Prüfstück oder einem sicheren Erstmuster. Dokumentieren Sie jede Änderung. Eine Angabe wie „plus 0,02“ ist gefährlich, wenn der nächste Bediener nicht weiß, auf welches Register oder welche Konvention sie sich bezieht.
Eine robuste Korrekturschleife sieht folgendermaßen aus:
1. Die Maschine vorwärmen und das Kühlmittel gemäß der normalen Präzisionsroutine stabilisieren.
2. Messen Sie den Rundlauf des Schneidwerkzeugs in der Nähe des Schneidbereichs und überprüfen Sie die Sauberkeit der Halterung.
3. Das Pilotloch und das Gewinde werden mithilfe des genehmigten Basisprogramms maschinell gebohrt und geschnitten.
4. Das Bauteil entgraten und reinigen, ohne das erste Funktionsgewinde abzurunden.
5. Messen Sie die angegebene Temperatur mit der zugelassenen Methode.
6. Nehmen Sie eine kleine Änderung im vorgesehenen Verschleißbereich vor und schneiden Sie ein neues Merkmal oder einen genehmigten Testcoupon aus.
7. Wenn das Ergebnis zentriert ist, frieren Sie das Setup-Blatt ein und definieren Sie eine Verschleißüberwachungsfrequenz.
Die Temperatur spielt eine wichtige Rolle. Der Wärmeausdehnungskoeffizient von Aluminium beträgt bei Raumtemperatur etwa 23 Mikrometer pro Meter pro Grad Celsius. Ein warmes Bauteil, ein warmes Messgerät und ein kühler Prüfraum können die Toleranzgrenzen verringern, insbesondere bei engen Toleranzen. Lassen Sie Bauteil und Messgerät sich unter den vereinbarten Prüfbedingungen stabilisieren, bevor Sie die endgültige Entscheidung über die Kompensation treffen.
Kompensationsmaßnahmen dürfen nicht dazu verwendet werden, andere Probleme zu verdecken. Wenn die Gutlehre am Werkzeugmund eindringt, aber tiefer klemmt, untersuchen Sie Konizität, Werkzeugdurchbiegung, Rundlauf, Spanabfuhr und thermische Bedingungen. Wenn die Ergebnisse innerhalb einer Charge in eine Richtung abweichen, prüfen Sie die Schneide auf Verschleiß oder Aluminiumanhaftungen. Wenn die Größe zwischen den Teilen variiert, suchen Sie nach Späneverunreinigungen in der Vorrichtung, ungleichmäßiger Spannung oder instabiler Werkzeugaufnahme.
7. Funktion prüfen, nicht nur das Aussehen
Auch ein blankes Gewinde kann fehlerhaft sein. Verwenden Sie für gängige metrische Innengewinde die im Qualitätsplan festgelegten, kalibrierten Gut- und Ausschusslehren. Die Gutlehre prüft das Funktionsgewinde bis zum erforderlichen Eingriff, während die Ausschusslehre prüft, ob das Gewinde die geltenden Grenzwerte gemäß der Norm und der Betriebsanweisung nicht überschritten hat. Beachten Sie die Normen für die Lehren und die dokumentierten Abnahmeregeln; wenden Sie keine Gewalt an.
Bei Zollgewinden sind Lehren und Abnahmeverfahren gemäß Zeichnung und ASME-Anforderungen zu verwenden. Optische Messungen, CMM-Scanning oder Gewindemesssysteme können die Prozessentwicklung, Sonderformen und Fehleranalyse unterstützen, ersetzen aber nicht automatisch die vorgeschriebene Funktionslehre. Eine Steigungslehre dient der Bestimmung der Steigung; sie ist kein Präzisionsprüfgerät für den Flankendurchmesser.
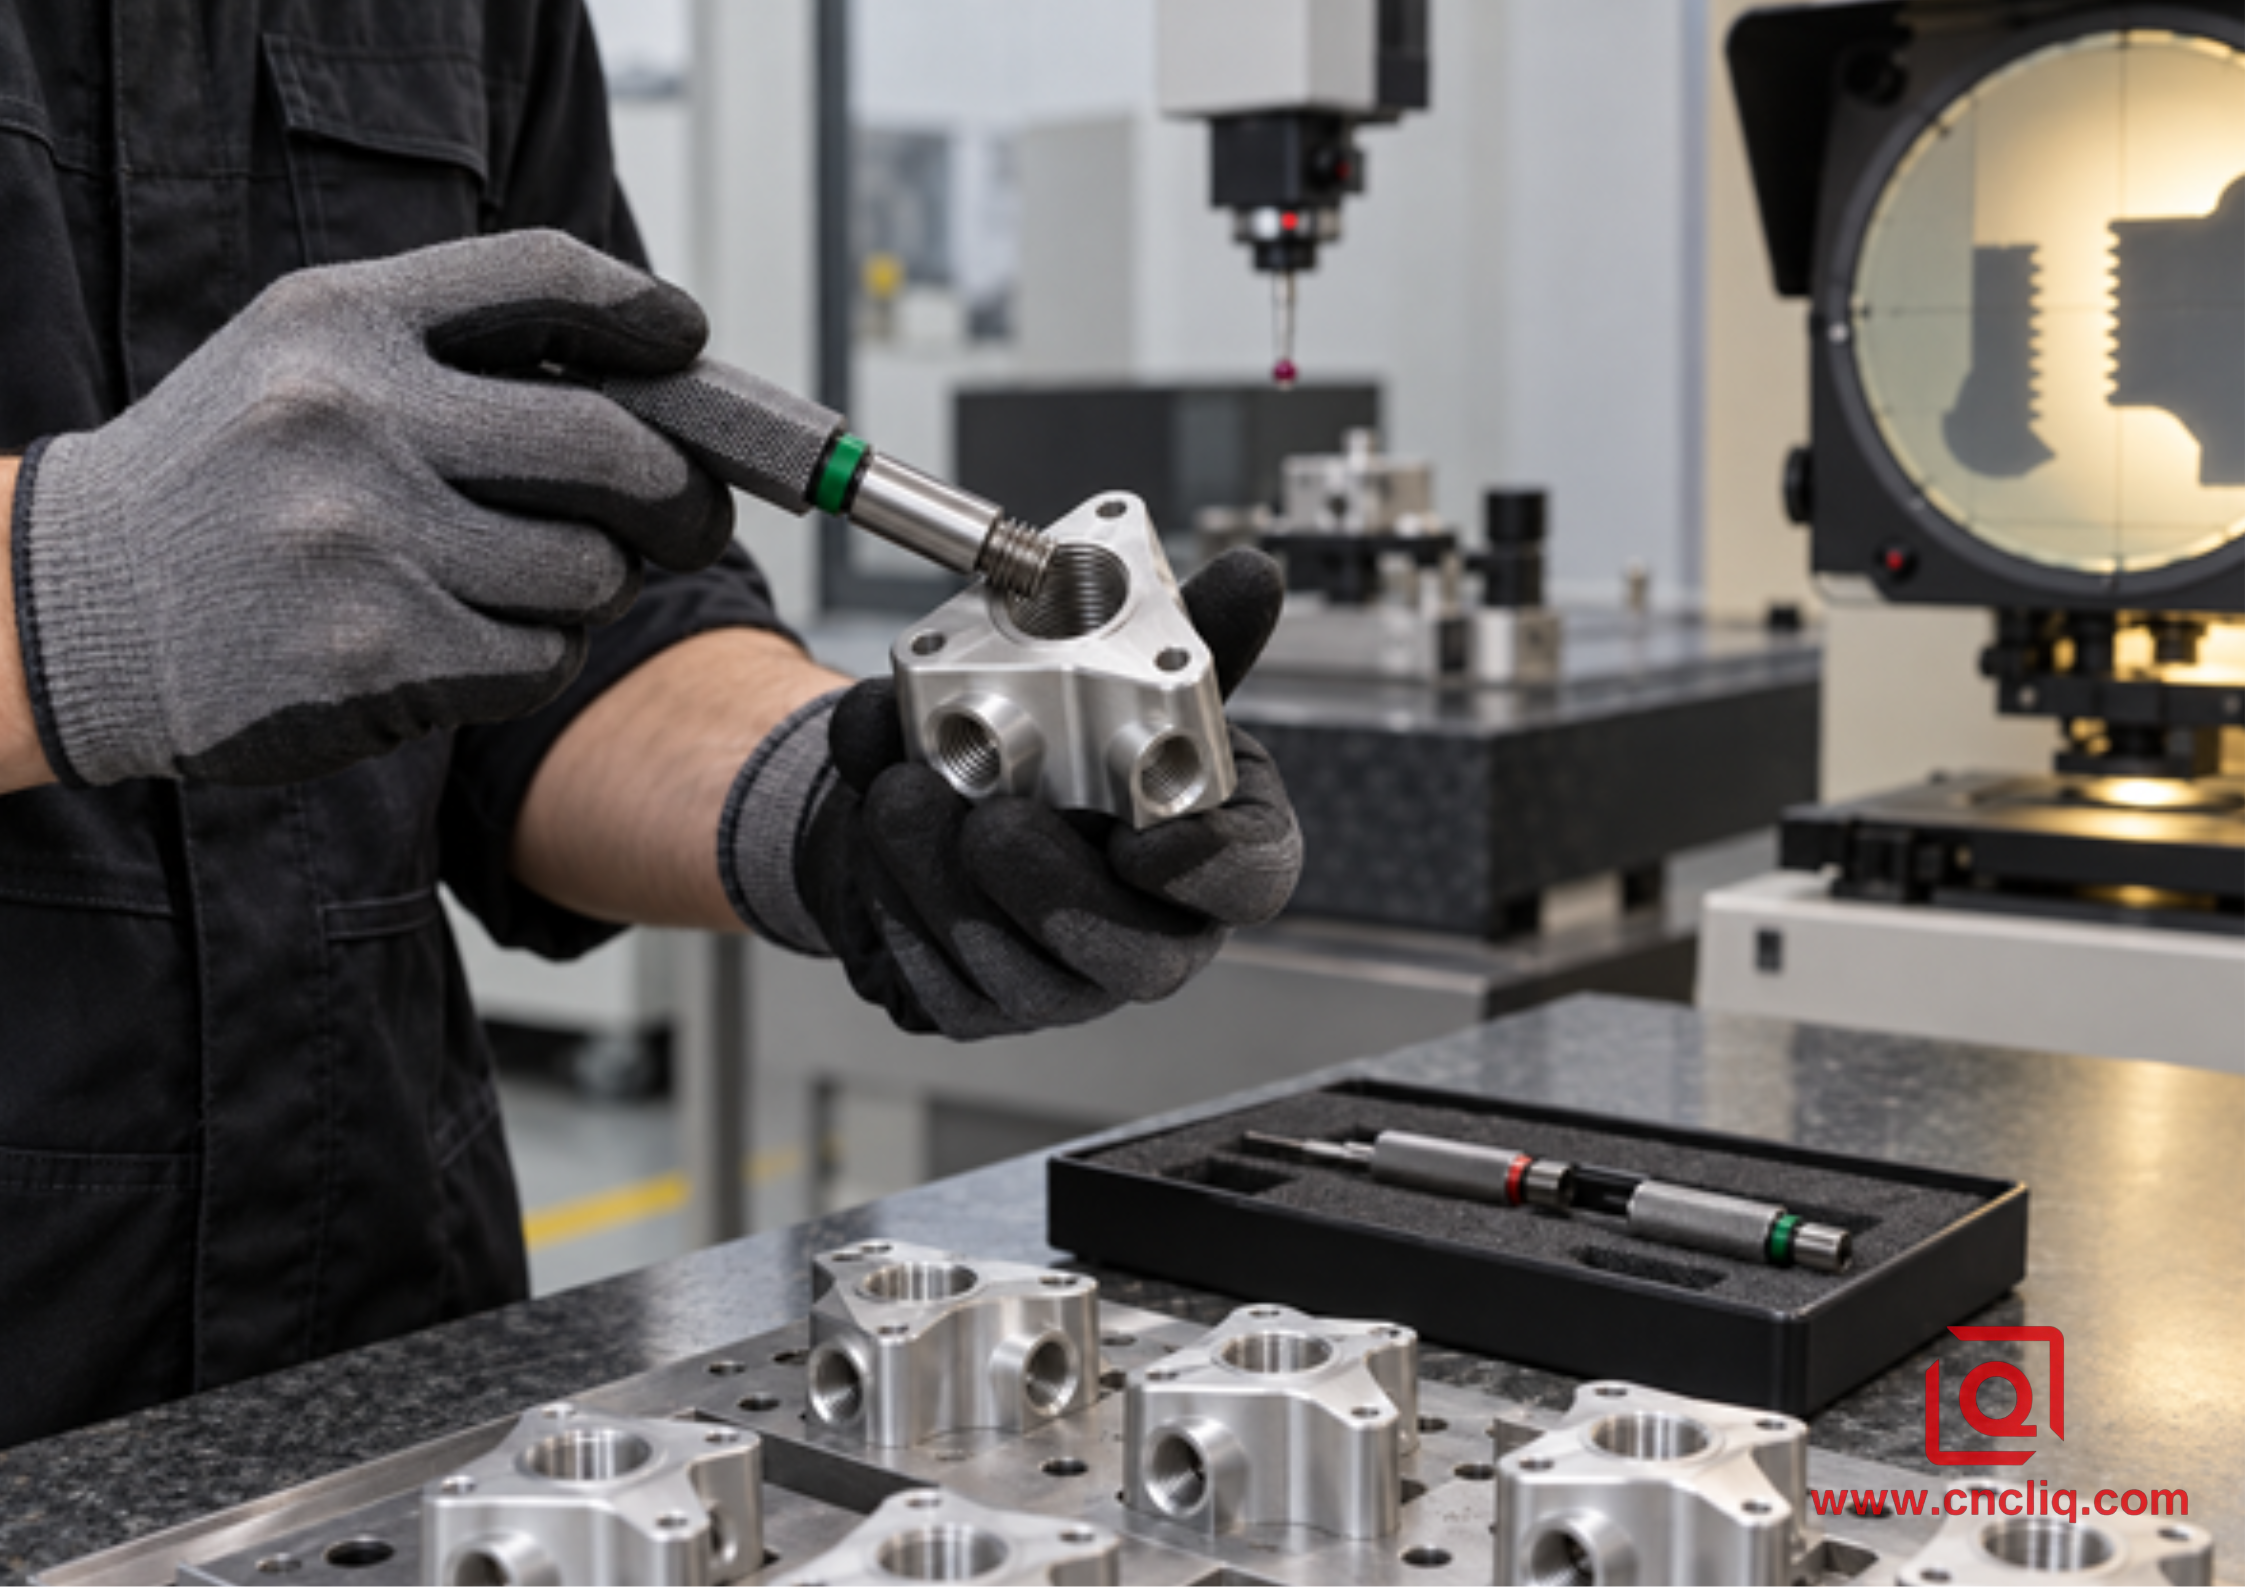
Der Bediener prüft ein Aluminium-Ventilgehäuse mit einem GO-Lehrdorn
Die Prüfung sollte die Merkmale um das Gewinde herum umfassen. Prüfen Sie die Eintrittsfase, den Zustand des Grats, die erforderliche Position, die nutzbare Tiefe und die Sauberkeit des Gewindegrundes. Bei Hydraulikverteilern ist darauf zu achten, dass sich kreuzende Kanäle frei von Spänen sind und das Gewinde nicht in einen Dichtbereich einbricht. Unsere Seite für kundenspezifische Aluminium-Hydraulikverteiler zeigt ein Bauteil, bei dem Gewindeform, Dichtungskompatibilität, Kanalsauberkeit und Maßprüfung in einem einzigen Prozess zusammenwirken müssen.
8. Planen Sie die Anodisierung, bevor Sie das erste Gewinde schneiden.
Durch Anodisieren wird die Aluminiumoberfläche verändert und das Verhältnis zwischen dem bearbeiteten Substrat und dem fertigen Bauteil beeinflusst. Die Auswirkungen auf ein Gewinde hängen von der Legierung, dem Bad, der Art und Dicke der Beschichtung, der Abdeckung und den Vorgaben der Zeichnung für das Endmaß ab. Es reicht nicht aus, einfach einen pauschalen Beschichtungswert vom Flankendurchmesser abzuziehen und das Problem damit zu lösen. Vor Produktionsbeginn müssen Bearbeitungslieferant, Oberflächenveredler und Prüfplaner abgestimmt werden.
Gewinde können abgeklebt und im Wesentlichen so bearbeitet akzeptiert werden. Sie können bis zu einem validierten Vorbehandlungsziel anodisiert werden, damit das endgültige Gewinde die korrekten Maße aufweist. Oder kritische Gewinde können nach der Beschichtung bearbeitet werden, wenn die Konstruktion und die Korrosionsschutzanforderungen freiliegendes Aluminium zulassen. Jede dieser Vorgehensweisen birgt unterschiedliche Risiken hinsichtlich Korrosionsschutz, Passung, elektrischem Kontakt, Gratbildung und Terminplanung.
Geben Sie an, ob die Messvorgabe vor oder nach der Oberflächenbearbeitung gilt. Fügen Sie repräsentative Gewindeproben oder Erstmuster bei, wenn der Oberflächenauftrag erheblich ist. Schützen Sie das Gewinde vor Strahlmittel und chemischen Rückständen. Reinigen Sie nach der Oberflächenbearbeitung die Bohrung und prüfen Sie sie erneut mit der vorgeschriebenen Messlehre. Weitere Informationen zum Beschichtungswachstum und zur Abdeckung finden Sie in unserem Leitfaden zur Aluminium-Nachbearbeitung .
9. Anonymer Kundenfall: Sackgewinde in einem dünnwandigen Kühlgehäuse
Ein Kunde aus der Industrieelektronik benötigte gefräste Kühlgehäuse aus 6061-T651. Jedes Gehäuse wies acht Sackgewinde M6 x 1 entlang eines dünnen, gerippten Randes auf. Die Gewinde waren für Deckelschrauben vorgesehen und mussten nach dem vorgegebenen Anodisierungsprozess funktionsfähig bleiben. Die Angebotsunterlagen enthielten Angaben zum Gewinde und zur Beschichtung, jedoch keine Angabe darüber, ob die Messung vor oder nach der Oberflächenbehandlung erfolgte. Diese Unklarheit stellte das größte Risiko dar.
Im Rahmen der DFM-Überprüfung klärte das Team die Anforderungen an die Endbearbeitung, das Abkleben, die Gewindetiefe und die Gegenschraube. Die Pilotbohrungen wurden in derselben Aufspannung wie die Bezugspunkte hergestellt, sodass die Gewindeposition nicht von einem zweiten manuellen Nachspannen abhing. Anstelle eines starren Gewindebohrers wurde ein kleiner Vollhartmetall-Einfachprofil-Gewindefräser gewählt. Dies reduzierte das Risiko von Werkzeugbruch bei einem fast fertigen dünnwandigen Bauteil und ermöglichte die Korrektur des Flankendurchmessers durch kontrollierten Verschleißausgleich.
Das erste Gehäuse wurde absichtlich etwas zu eng belassen, gereinigt und mit den vorgegebenen Lehren geprüft. Eine dokumentierte Korrektur führte zu einem Ergebnis im mittleren Bereich der zulässigen Toleranz. Anschließend durchliefen repräsentative Teile den genehmigten Bearbeitungsprozess und wurden nach der Reinigung erneut geprüft. Der Kontrollplan sah Stichproben der Gewindefunktion zu Beginn des Fertigungslaufs, nach definierten Werkzeugstandzeiten und immer dann vor, wenn der Bediener einen Kantenaufbau feststellte oder den Fräser wechselte.
Das wichtigste Ergebnis war keine spektakuläre Geschwindigkeitssteigerung, sondern ein stabiler Freigabeprozess: eine einheitliche Zeichnungsinterpretation, ein einheitlicher Messplan, eine einheitliche Offset-Konvention und nachvollziehbare Kontrollen vor und nach der Endbearbeitung. Dadurch wurde die Wahrscheinlichkeit verringert, bei der Montage systematische Passungsprobleme zu entdecken.
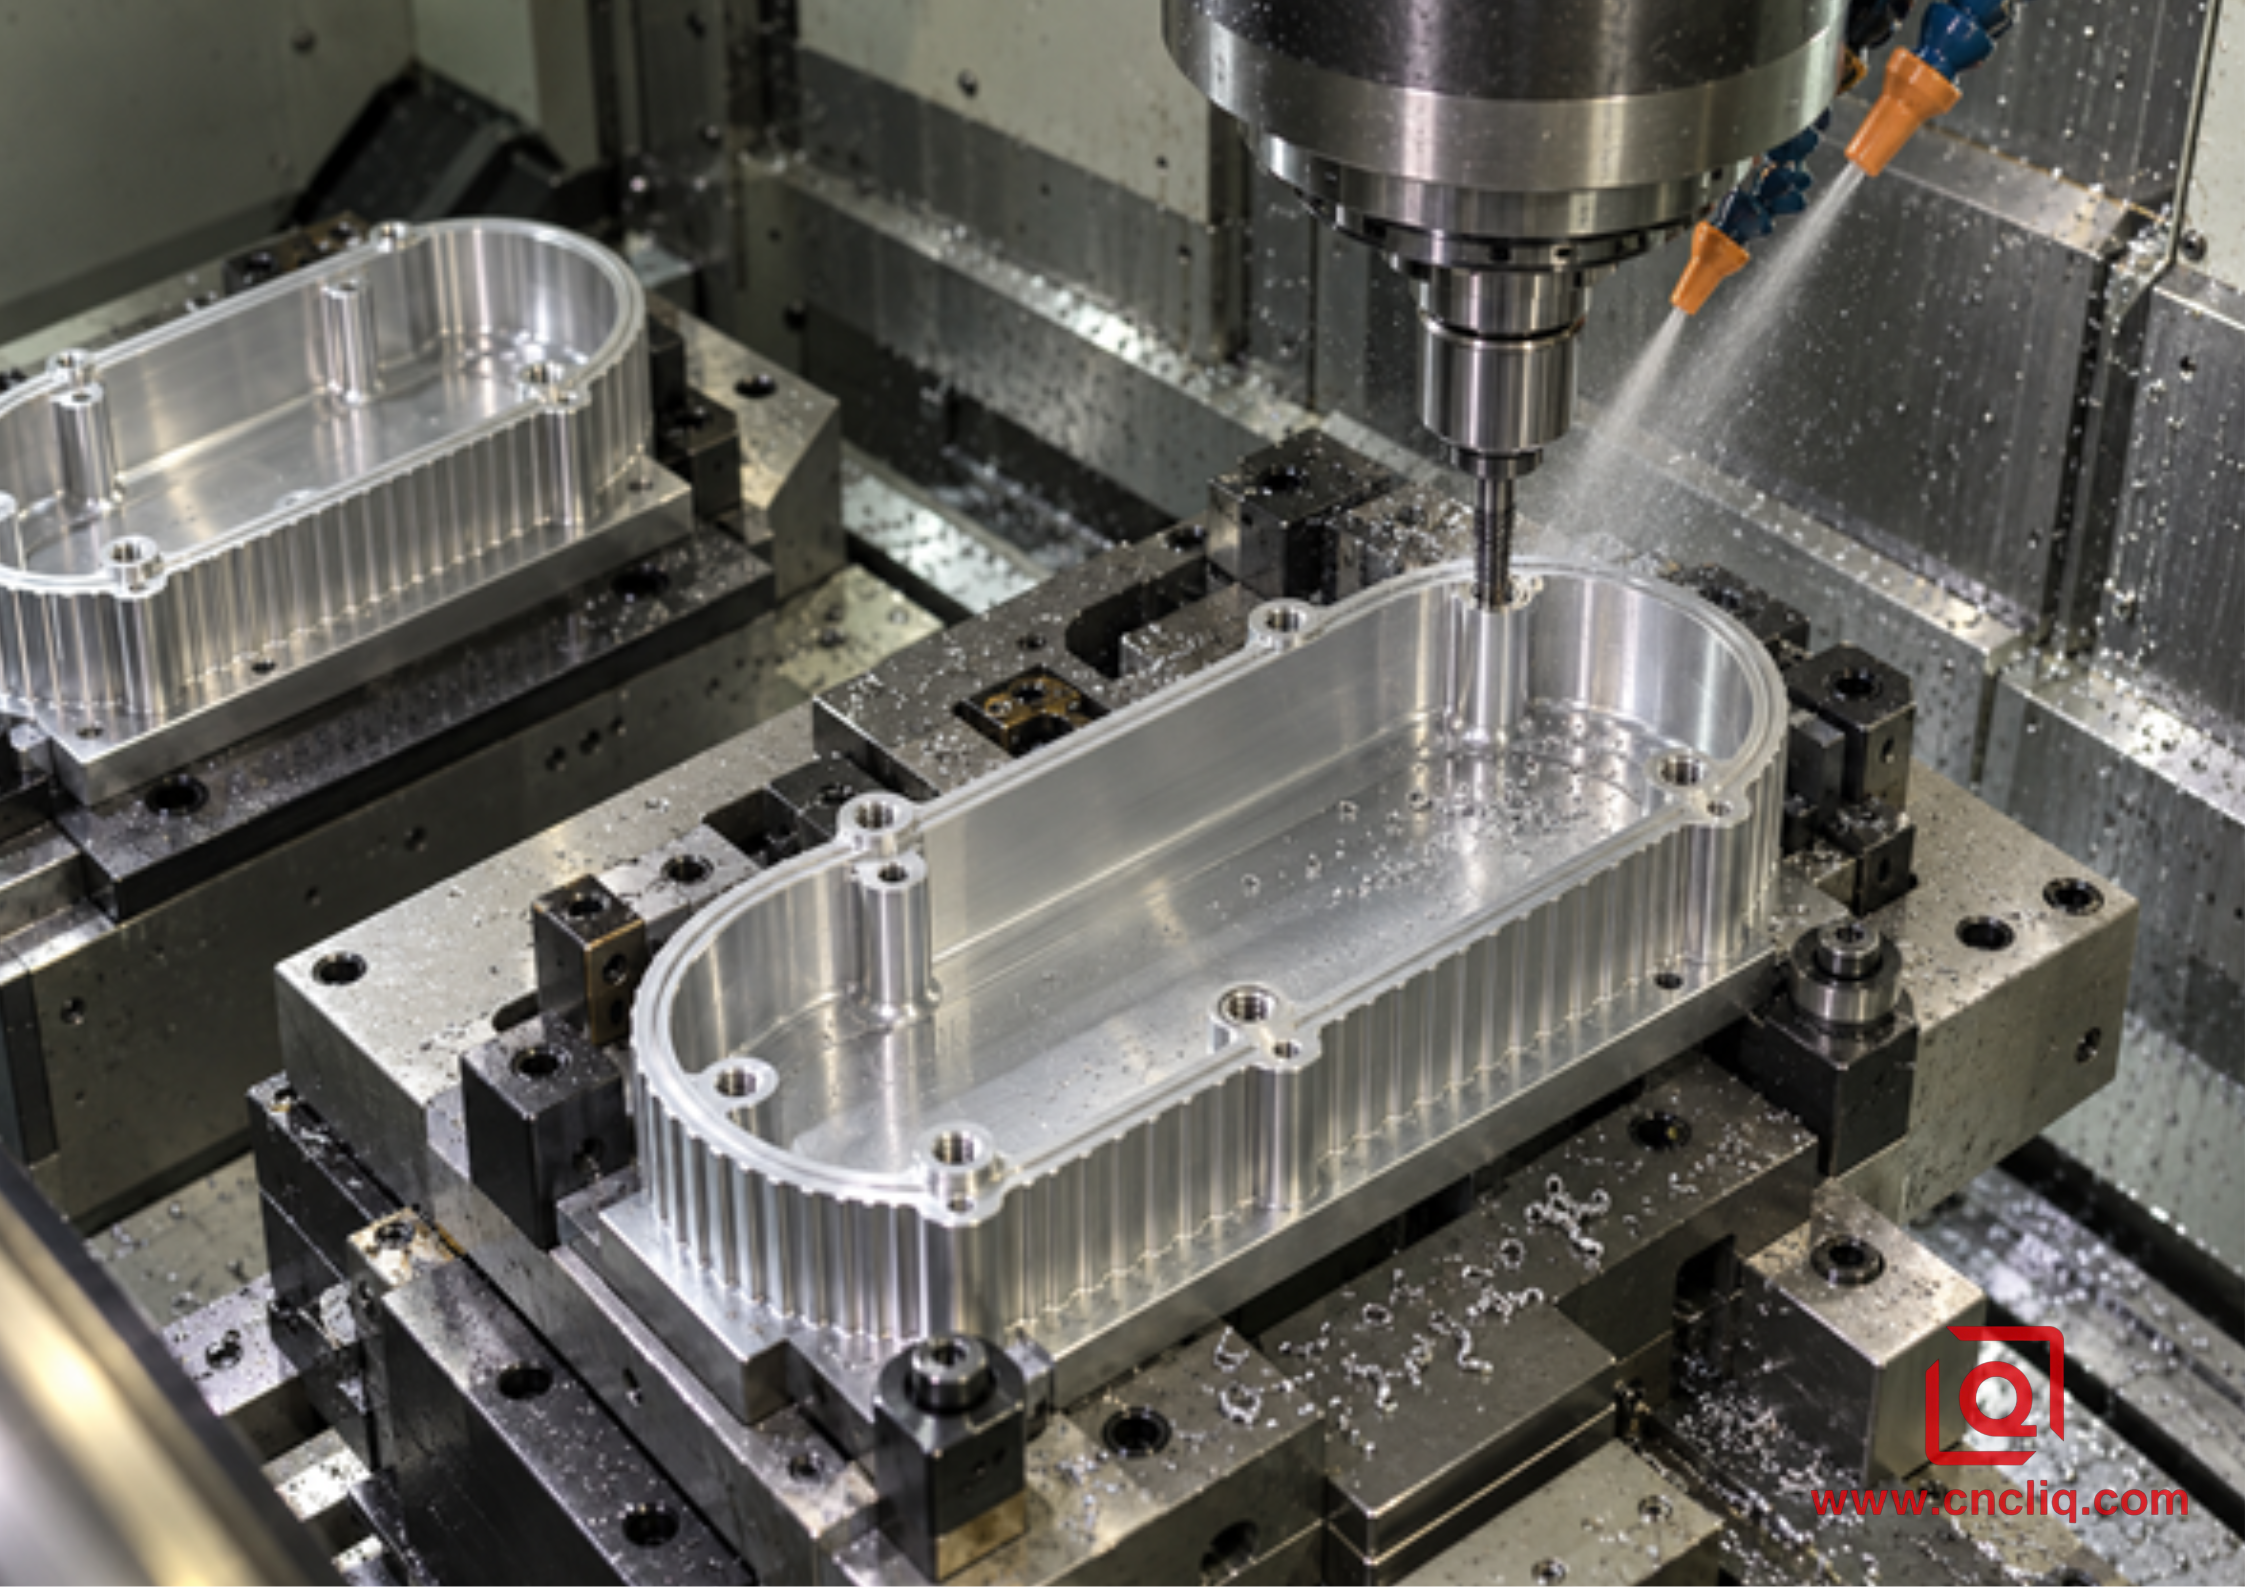
Gewindefräsen von Blindaufnahmen in einem Aluminium-Kühlgehäuse
10. Tabelle zur Fehlerbehebung
Symptom | Wahrscheinliche Ursache | Praktische Prüfung | Korrekturrichtung |
GO-Lehre bindet tiefer | Lochkonizität, Durchbiegung, Spanabfuhr oder Temperatur | Prüfen Sie die Form des Pilotlochs und den Zustand der stabilen Messlehre. | Loch verbessern, Reichweite verringern, kontrollierten Pass hinzufügen |
Der Faden bleibt fest | Falscher Programmierdurchmesser oder falsche Oberflächenbeschaffenheit | Werkzeugdaten prüfen und Anforderungen abschließen | Korrigieren Sie den Verschleißausgleich in den dokumentierten Schritten |
Die Größe driftet zu groß ab | Flankenverschleiß, abgeplatzte Kante, Rundlauffehler oder falsches Versatzzeichen | Prüfen Sie den Verlauf von Schneidkopf und Offset. | Werkzeug austauschen, Halter korrigieren, Ausgangszustand wiederherstellen |
Zerrissene oder graue Flanken | Aufbauschneiden, Reibung, mangelhafte Spanabfuhr | Prüfen Sie die Rillen auf anhaftendes Aluminium. | Verwenden Sie eine scharfe Geometrie für Nichteisenmetalle und stellen Sie die Spanbelastung wieder her. |
Chatterbands | Zu starker Überstand, schwache Buchse, instabile Halterung | Überhang, Auflager und Auslauf prüfen | Montage verkürzen und Eingriff teilen |
Schwerer Eintrittsgrat | Schlechte Fase, abgenutzte Schneide, abrupter Austritt | Prüfen Sie das erste Gewinde und den Auslauf. | Fügen Sie eine kontrollierte Fase und einen tangentialen Austritt hinzu. |
Dicht erst nach dem Anodisieren | Der Abschlusseffekt fehlt im Plan. | Vergleichen Sie die Daten vor und nach der Fertigstellung. | Maskierung oder ein Vorfertigungsziel validieren |
Zufällige Variation | Verschmutzte Vorrichtung, Abweichungen bei der Klemme, instabile Temperatur | Prüfen Sie aufeinanderfolgende Teile | Reinigen, standardisieren Sie die Klemmung, stabilisieren Sie die Inspektion |
11. Was Sie einer Angebotsanfrage beifügen sollten
Senden Sie das native 3D-Modell oder die STEP-Datei zusammen mit einer kontrollierten 2D-Zeichnung. Kennzeichnen Sie kritische Gewindegänge und Bezugspunkte. Geben Sie Legierung und Härtegrad, Gewindenorm und -klasse, Gewindetiefe, Stückzahl, Beschichtungs- oder Abdeckanforderungen, Prüfnorm, erwartete Messlehren, Erstmusterdokumente und Gegenstücke an, wenn die Passung ungewöhnlich ist.
Geben Sie an, ob der Lieferant einen Gewindeeinsatz, eine andere Eingriffslänge oder eine Prozessänderung vorschlagen kann. Gewindefräsen eignet sich möglicherweise für hochwertige Sacklöcher, während Gewindeschneiden oder Umformen für eine große Anzahl flacher Standardbohrungen wirtschaftlicher sein kann. Der Gewindeplan muss zudem zur Maschinenkonfiguration und den übrigen Merkmalen passen. Unser Vergleich von 3-Achs-, 5-Achs- und Dreh-Fräs-Bearbeitungsabläufen für Aluminiumteile liefert hilfreiche Informationen für diese Entscheidung.
Eine sinnvolle Angebotsanfrage beginnt mit der Zeichnung und dem erwarteten Jahresvolumen. Bei einem Verteiler oder Gehäuse prüfen wir zunächst die Werkzeugzugänglichkeit und den Platz unterhalb jedes Sackgewindes. Anschließend kontrollieren wir Reichweite, Klasse, Bearbeitungsreihenfolge und den Prüfvermerk, bevor wir ein Angebot erstellen. Diese kurze Überprüfung deckt oft ein teures Detail auf, solange es noch leicht zu ändern ist.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist Gewindefräsen bei Aluminium immer besser als Gewindeschneiden?
Nein. Gewindefräsen lohnt sich, wenn Bruchgefahr, Spankontrolle bei Sacklöchern, einstellbarer Flankendurchmesser, ein ungewöhnliches Gewinde oder ein hochwertiges Bauteil die zusätzliche Bearbeitungszeit rechtfertigen. Ein präzise geführter Gewindebohrer kann bei Standardgewinden in großen Stückzahlen schneller sein. Die richtige Wahl hängt von Geometrie, Legierung, Maschinenkapazität, Stückzahl, Toleranz und den Kosten eines Fehlers ab.
2. Kann eine Gewindefräsmaschine mehrere Gewindedurchmesser schneiden?
Ein einreihiger Fräser kann oft mehrere Durchmesser mit passender Form und Steigung bearbeiten, vorausgesetzt, der Fräserhersteller gibt den Bereich frei und das Werkzeug schneidet die Pilotbohrung frei. Ein mehrreihiger Fräser ist in der Regel spezialisierter. Die Steigung ergibt sich aus der spiralförmigen Fräsbahn, das Fräserprofil muss aber dennoch dem erforderlichen Form- und Steigungsbereich entsprechen.
3. Wie justiert man ein Aluminiumgewinde, das zu fest sitzt?
Prüfen Sie zunächst die Pilotbohrung, den Werkzeugzustand, die Temperatur, die Reinigung und die Lehre. Verwenden Sie dann das dokumentierte Verschleißkompensationsfeld, um die Innengewindegröße in kleinen, kontrollierten Schritten zu erhöhen. Das erforderliche Vorzeichen hängt von der CNC-Steuerung und der CAM-Konvention ab; überprüfen Sie es daher sicher, anstatt zu raten. Schneiden und prüfen Sie nach jeder Änderung ein neues Merkmal.
4. Sollte ein Innengewinde vor oder nach dem Anodisieren gemessen werden?
Die Zeichnung und der vereinbarte Qualitätsplan sollten dies vorsehen. Wenn das Gewinde am gelieferten eloxierten Teil funktionsfähig sein muss, muss die Endabnahme üblicherweise den Zustand nach der Oberflächenbehandlung, einschließlich Abkleben und Reinigen, berücksichtigen. Daten vor der Oberflächenbehandlung sind zwar für die Prozesskontrolle nützlich, belegen aber nicht die endgültige Passgenauigkeit, wenn die Beschichtung die Funktionsflächen verändert.
5. Welche Details machen ein Angebot für das Gewindefräsen von Aluminium verlässlich?
Senden Sie das Modell und die zugehörige Zeichnung zusammen. Geben Sie Legierung, Härtegrad, Gewindebezeichnung, nutzbare Tiefe, Bezugspunkte, Losgröße, Oberflächenbeschaffenheit, Abdeckmaterial, Lehre, Prüfdokumente und Lieferanforderungen an. Fügen Sie das Gegenstück bei, wenn die Passung ungewöhnlich ist. Markieren Sie die Gewindegänge, die eine Montage verhindern können, da diese besondere Aufmerksamkeit bei der Fertigungsplanung und Prüfung erfordern.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Zuverlässiges Gewindefräsen von Aluminium erfordert einen abgestimmten Prozess: Definition des Gewindes und der Abnahmekriterien, Auswahl eines scharfen Fräsers mit geeignetem Durchmesser und Reichweite, Anfertigung eines kontrollierten Pilotlochs, korrekte Programmierung von Steigung und Vorschub, Festlegung des Flankendurchmessers anhand gemessener Fräserdaten, Prüfung unter stabilen Bedingungen und Planung der Anodisierung vor Produktionsbeginn. Teilen Sie uns frühzeitig die Zeichnung, die Anforderungen an die Gegenstücke, die Oberflächenbeschaffenheit und das Jahresvolumen mit, damit die Bearbeitungs- und Messstrategie in das Angebot einfließen kann und nicht erst nach der ersten Charge angepasst werden muss.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd. Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
