 Deutsch




Sind Sie sich immer noch nicht sicher, ob Ihre Zeichnung eine Eloxierung vom Typ II oder Typ III benötigt, was Klasse 1 und Klasse 2 eigentlich bedeuten oder warum eine perfekt bearbeitete Bohrung nach der Endbearbeitung zu eng wird? In der Werkstatt geht es selten um die grundlegende Anodisierungschemie. Der Ärger beginnt, wenn die Auslosung Entscheidungen offen lässt. Wir beginnen mit der Dokumentnummer und folgen dann dem Teil durch Typauswahl, Maskierung, Beschichtungswachstum, Inspektion und Endmontage.
Beginnen Sie mit dem Namen im Titelblock. MIL-A-8625 ist die bekannte Legacy-Bezeichnung. Das aktive Dokument ist MIL-PRF-8625F mit Änderung 2 vom 23. November 2020. Überprüfen Sie den DLA ASSIST-Eintrag und Sie werden sehen, dass sein Status als aktiv markiert ist. Der Anwendungsbereich umfasst 6 Anodisierungsbeschichtungsarten und 2 Klassen für nicht-architektonische Aluminium- und Aluminiumlegierungsteile. Ingenieure sagen immer noch „MIL-A-8625“, weil die alte Bezeichnung in alten Zeichnungen, Lieferanten-Websites und Suchanfragen weiterhin vorhanden ist. Bei einer neuen Bestellung sollte jedoch im Kaufdokument die erforderliche Revision angegeben sein oder angegeben werden, dass die neueste Revision gilt. Mit anderen Worten: Ein Aufdruck, auf dem nur „schwarz eloxiert“ steht, lässt dem Verarbeiter immer noch zu viele Auswahlmöglichkeiten.
Beginnen Sie hier: Was steuert die Spezifikation?
Im Kern legt das Dokument Leistungsanforderungen für ein Oxid fest, das elektrolytisch aus einer Aluminiumoberfläche gezüchtet wird. Es klassifiziert Beschichtungen nach Prozessfamilie und danach, ob die Beschichtung gefärbt ist. Außerdem werden Anforderungen an die Verarbeitung, die Beschichtungsmasse oder -dicke, die Korrosionsbeständigkeit, gegebenenfalls die Lichtechtheit, die Lackhaftung (falls erforderlich), die Abriebfestigkeit für Typ III, die Probenahme, die Prozesskontrolle und die Prüfmethoden festgelegt.
Hierbei handelt es sich um ein Leistungsdokument, nicht um ein Ein-Rezept-Prozessblatt. Eine 6061-Halterung und ein Gussteil mit hohem Siliziumgehalt verhalten sich in einem Tank nicht gleich. Die Zeichnung definiert also das Ergebnis; Der zugelassene Verarbeiter wählt und kontrolliert die Chemie, den Strom, die Temperatur, die Vorbehandlung, das Abfüllen, den Färbezyklus und die Versiegelung, die zum Erreichen dieser Anforderungen erforderlich sind.
|
Artikel |
Was es für den Käufer bedeutet |
Was muss entschieden werden |
|
Typ |
Die Eloxalprozessfamilie und die vorgesehene Leistung |
Typ I, IB, IC, II, IIB oder III |
|
Klasse |
Ob die Eloxalschicht gefärbt ist |
Klasse 1 ist ungefärbt; Klasse 2 ist gefärbt |
|
Farbe |
Eine visuelle Anforderung, kein Ersatz für den Unterricht |
Geben Sie die gewünschte Farbe und ein etwaiges zugelassenes Sortiment an |
|
Dicke bzw. Beschichtungsmasse |
Steuert Schutz, Verschleißverhalten und Dimensionsänderung |
Geben Sie Ziel und Toleranz an, wenn die Funktion dies erfordert |
|
Versiegelung |
Verändert Korrosion, Farbstoffretention, Verschleiß und Reibungsverhalten |
Staatliche Anforderungen an die Versiegelung, insbesondere für Typ III |
|
Maskierung und Kontaktstellen |
Konserviert Gewinde, Bohrungen, elektrische Verbindungen und kosmetische Flächen |
Markieren Sie genaue Sperrzonen und zulässige Regalstandorte |
|
Abnahmetests |
Definiert einen objektiven Nachweis der Konformität |
Identifizieren Sie Zertifikate, Berichte, Probenahmen und Sonderprüfungen |
Für einen breiteren Vergleich mit Konversionsbeschichtung und Pulverbeschichtung siehe Liqin's Leitfaden zur OEM-Oberflächenveredelung von Aluminium . Dieser Artikel konzentriert sich weiterhin auf die Interpretation der militärischen Anodisierungsspezifikation und nicht auf die Wiederholung dieser Übersicht über die Oberflächenauswahl.
Warum verwenden Zeichnungen sowohl MIL-A-8625 als auch MIL-PRF-8625?
Die beiden Namen stammen aus der Dokumentenhistorie, nicht aus zwei konkurrierenden Ausführungen. MIL-A-8625F wurde in MIL-PRF-8625F umbenannt; Änderung 2 ersetzte MIL-A-8625F durch Änderung 1. Alte Drucke tragen immer noch das frühere Präfix. Neue Beschaffungsarbeiten sollten vor der Freigabe der Bestellung mit dem aktiven Datensatz abgeglichen werden. Der DLA ASSIST-Eintrag für MIL-PRF-8625 ist der Kontrollort zur Überprüfung des Status und der Revision vor der Veröffentlichung.
Schreiben Sie nicht stillschweigend die alte Zeichnung eines Kunden um. Senden Sie eine technische Anfrage und bewahren Sie die Antwort im Auftragsdatensatz auf. Stellen Sie 3 direkte Fragen: Muss die alte Qualifizierungsbasis bestehen bleiben, darf die neueste Revision verwendet werden und steht darüber eine Kundenprozessspezifikation? Bei Luft- und Raumfahrt- und Verteidigungsarbeiten kann eine Liste zugelassener Verarbeiter oder ein Erstmusterplan genauso wichtig sein wie das Militärdokument.
Wie sich die 6 Anodisierungsarten auf realen Teilen verhalten
Typ I: Die konventionelle Chromic-Route
Typ I verwendet ein Chromsäurebad. Sein dünnes Oxid ist dort nützlich, wo Korrosionsschutz, Lackhaftung und ermüdungsempfindliche Geometrie wichtiger sind als eine starke Verschleißschicht. Es gibt einen Haken: Die Chemie enthält sechswertiges Chrom. Überprüfen Sie die Kundenbeschränkungen, Umgebungskontrollen und Arbeitssicherheitsmaßnahmen, bevor Sie ein Angebot abgeben. Ein chromatfreies Verfahren mag attraktiv aussehen, ist aber kein automatischer Ersatz.
Typ IB: Chromanodisierung bei niedrigerer Spannung
Typ IB bleibt in der Chromfamilie, obwohl der angegebene Prozess bei 22 ± 2 V läuft. Diese separate Bezeichnung ist aussagekräftig. Wenn auf einem Ausdruck „Typ IB“ steht, sollte auf dem Reisenden, der Verarbeitungsgenehmigung und dem Zertifikat nicht stillschweigend „Typ I“ stehen.
Typ IC: Nicht-chromische Alternative zu Typ I und IB
Typ IC umfasst chromfreies Eloxieren als Alternative zu Typ I und IB. Bor-Schwefel-Anodisierung ist ein bekanntes Beispiel, aber „Typ IC“ ist keine Erlaubnis zur Verwendung eines umweltfreundlichen Bades. Der gewählte Prozess muss weiterhin dem Vertrag, den Leistungsanforderungen und etwaigen programmspezifischen Genehmigungen genügen.
Typ II: Konventionelle Schwefelsäureanodisierung
Typ II ist die konventionelle Anodisierung mit Schwefelsäure. Es wird häufig für bearbeitete Gehäuse, Halterungen, Platten und andere Teile verwendet, die Korrosionsschutz, elektrische Isolierung oder ein gefärbtes kosmetisches Finish ohne die schwere Schicht einer Hartbeschichtung benötigen. Die aktuelle Spezifikation legt für Typ II eine unversiegelte Beschichtungsmasse von mindestens 1000 mg/ft² fest; Im Kaufdokument oder in der Zeichnung sollte die Dicke angegeben werden, wenn die Dicke funktionell wichtig ist.
Typ II ist oft der sinnvolle Ausgangspunkt für ein farbiges CNC-Bauteil, aber Legierung, Härte, Oberflächenbeschaffenheit und Materialmenge beeinflussen das endgültige Erscheinungsbild. „Klasse 2 Schwarz“ regelt die Tatsache, dass die Beschichtung schwarz eingefärbt ist; Es garantiert keinen universellen Glanz oder eine perfekte Farbübereinstimmung zwischen 6061, 7075 und Gussaluminium mit hohem Siliziumgehalt.
Typ IIB: Anodisierung mit dünner Schwefelsäure
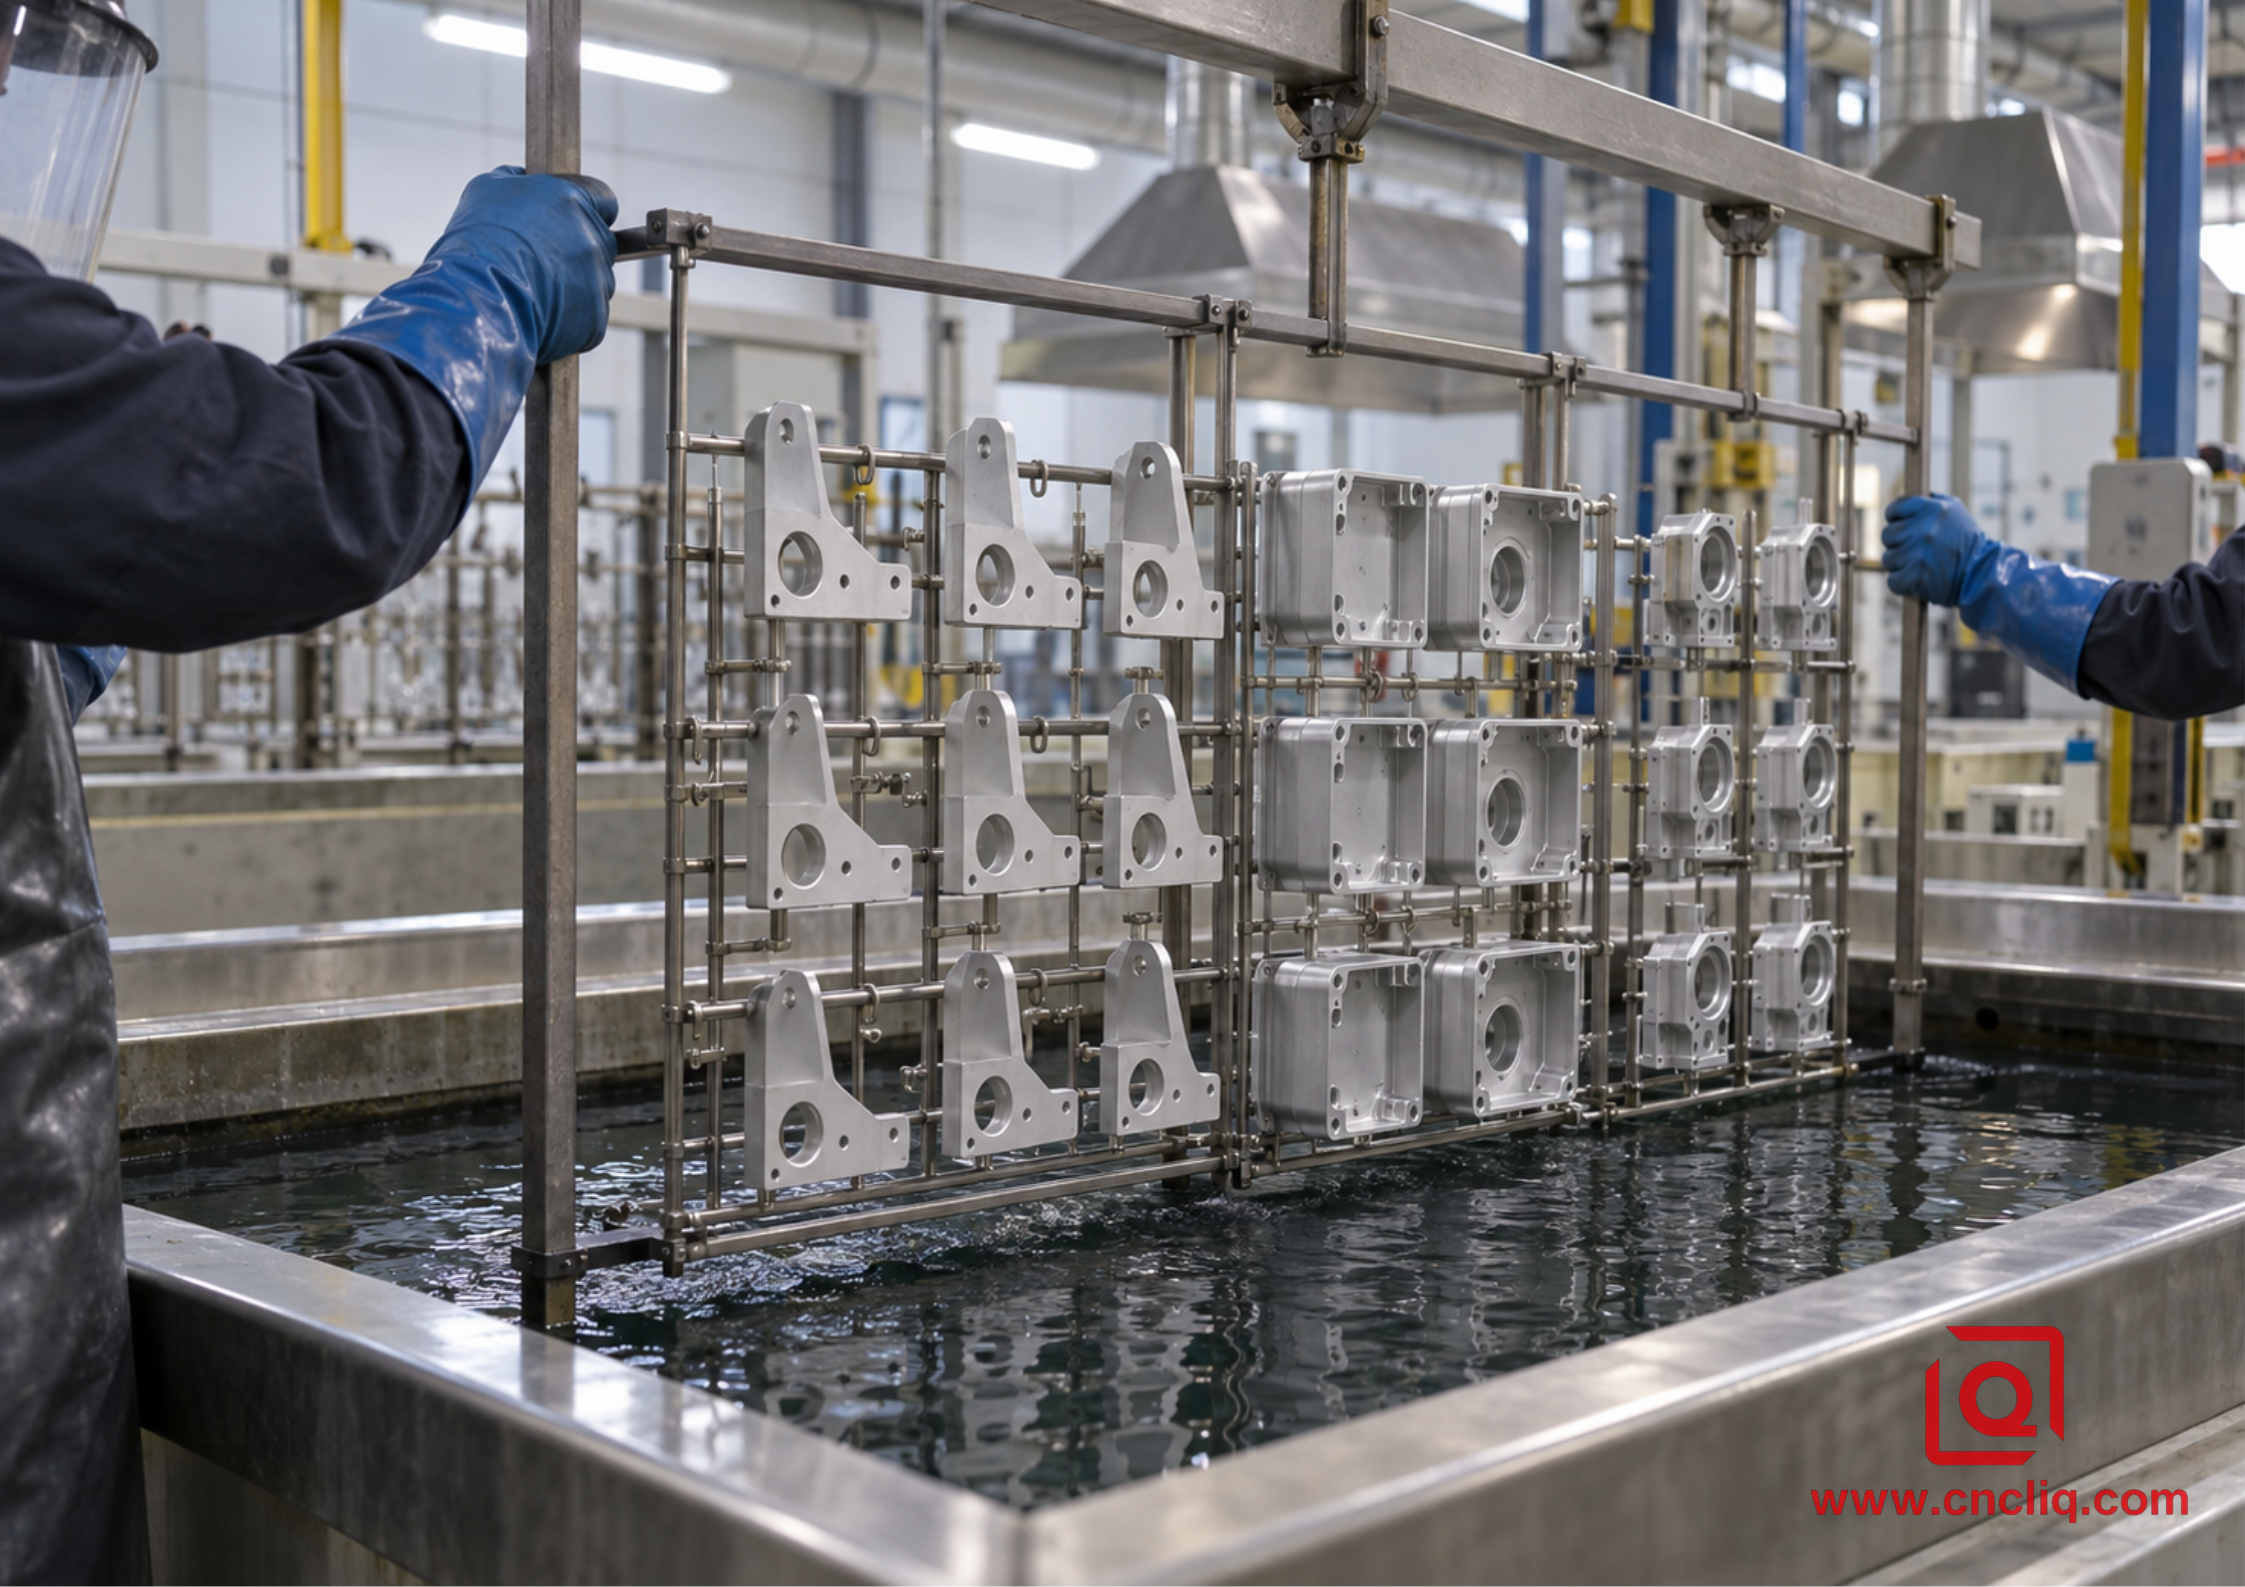
Typ IIB ist ein dünnes Schwefelsäure-Anodisierungsmittel, das als chromatfreie Alternative zu Typ I und IB gedacht ist. Die aktuelle Norm gibt einen Massenbereich der unversiegelten Beschichtung von 200 bis 1000 mg/ft² an. Es kann dort hilfreich sein, wo Korrosionsschutz und Lackhaftung erforderlich sind, und zwar mit geringerer Dimensionsauswirkung als eine herkömmliche dekorative Schwefelbeschichtung. Dadurch werden die Abmessungen nicht automatisch durchgeführt: Ätzen, Schmutzentfernung, Beschichtungswachstum, Legierungsreaktion und Messmethode müssen immer noch in den Toleranzplan einbezogen werden.
Typ III: Hartanodische Beschichtung
Typ III ist für einen verschleißfesten Betrieb hartanodisiert. Es ist die übliche Wahl für Gleitkomponenten, hydraulische oder pneumatische Hardware, Führungen, Ventilkörper und andere Oberflächen, die eine dichte Oxidschicht benötigen. Die Schichtdicke ist vom Besteller anzugeben. Gemäß MIL-PRF-8625F ist die Dickenschwankung bei Beschichtungen bis zu 0,002 Zoll im Allgemeinen auf ±20 % begrenzt, während für Beschichtungen über 0,002 Zoll eine Variationsgrenze von ±0,0004 Zoll angegeben ist. Wenn die Beschichtungsmasse anstelle der Dicke akzeptiert wird, beträgt der unversiegelte Typ III mindestens 4320 mg/ft² pro 0,001 Zoll Beschichtung.
Hardcoat ist nicht automatisch das „beste“ Eloxal. Eine größere Dicke kann Bohrungen schließen, Gewinde festziehen, scharfe visuelle Übergänge abrunden, die Farbkontrolle erschweren und das Ermüdungsverhalten verändern. Eine Versiegelung kann das Korrosionsverhalten verbessern, kann jedoch die Abriebleistung verringern, sodass in der Spezifikation nicht jedes Teil vom Typ III als automatisch versiegelt behandelt wird. Wenn Verschleiß, Korrosion oder Farbstoffrückstände das Design bestimmen, sagen Sie, welches Ergebnis Vorrang hat.
Für tiefergehende Berechnungen zur Wachstums- und Toleranzplanung verwenden Sie die entsprechende DFM-Führung mit Hartbeschichtung vom Typ III . Es ergänzt diesen Spezifikationsleitfaden durch maßliche Designdetails.
Klasse 1 vs. Klasse 2: Eine einfache Unterscheidung mit großen Konsequenzen
Gemäß MIL-PRF-8625 bedeutet Klasse 1 nicht gefärbt und Klasse 2 gefärbt . „Klar eloxiert“ wird normalerweise als Klasse 1 angegeben, aber klar bedeutet nicht optisch farblos. Das natürliche Oxid und die Legierungselemente können silberne, graue, bronzene oder olivfarbene Farbtöne erzeugen. Typ III Klasse 1 ist üblicherweise grau bis dunkelgrau und kann je nach Legierung und Materialcharge variieren.
Klasse 2 erfordert die Angabe der Farbe. Eine nützliche Zeichnungsnotiz benennt die Farbe und verweist auf ein genehmigtes physisches Muster, einen Farbbereich oder ein messbares Kriterium, wenn das Erscheinungsbild entscheidend ist. Allein der Name des Farbstoffs ist eine schwache Akzeptanzsprache. Eine Farbverschiebung kann von der Legierungscharge, dem Strahlen oder Ätzen, der Oxiddicke, der Versiegelung oder sogar dem Inspektionslicht herrühren – nicht nur vom Färbetank.
Kontrollieren Sie bei Baugruppen mit mehreren sichtbaren Teilen diese Variablen frühzeitig:
• Verwenden Sie die gleiche Aluminiumlegierung und den gleichen Härtegrad.
• Bearbeiten Sie sichtbare Teile mit einer konsistenten Oberflächenrauheit und Werkzeugwegstrategie.
• Verarbeiten Sie zusammenpassende Teile in der gleichen qualifizierten Ladung, sofern dies praktisch ist.
• Definieren Sie, welche Flächen kosmetisch sind und welche Kontaktmarkierungen akzeptabel sind.
• Genehmigen Sie ein Grenzmuster, anstatt sich nur auf ein Bildschirmbild oder ein Farbwort zu verlassen.
Welche Leistung wird in der Spezifikation tatsächlich überprüft?
MIL-PRF-8625 ist strenger als eine Oberflächenbezeichnung, da es die Beschichtung mit prüfbaren Anforderungen verknüpft. Der genaue Inspektionsplan hängt von Typ, Klasse, Kaufunterlagen und der Eignung von Produktionsteilen oder repräsentativen Panels ab.
Beschichtungsgewicht und -dicke
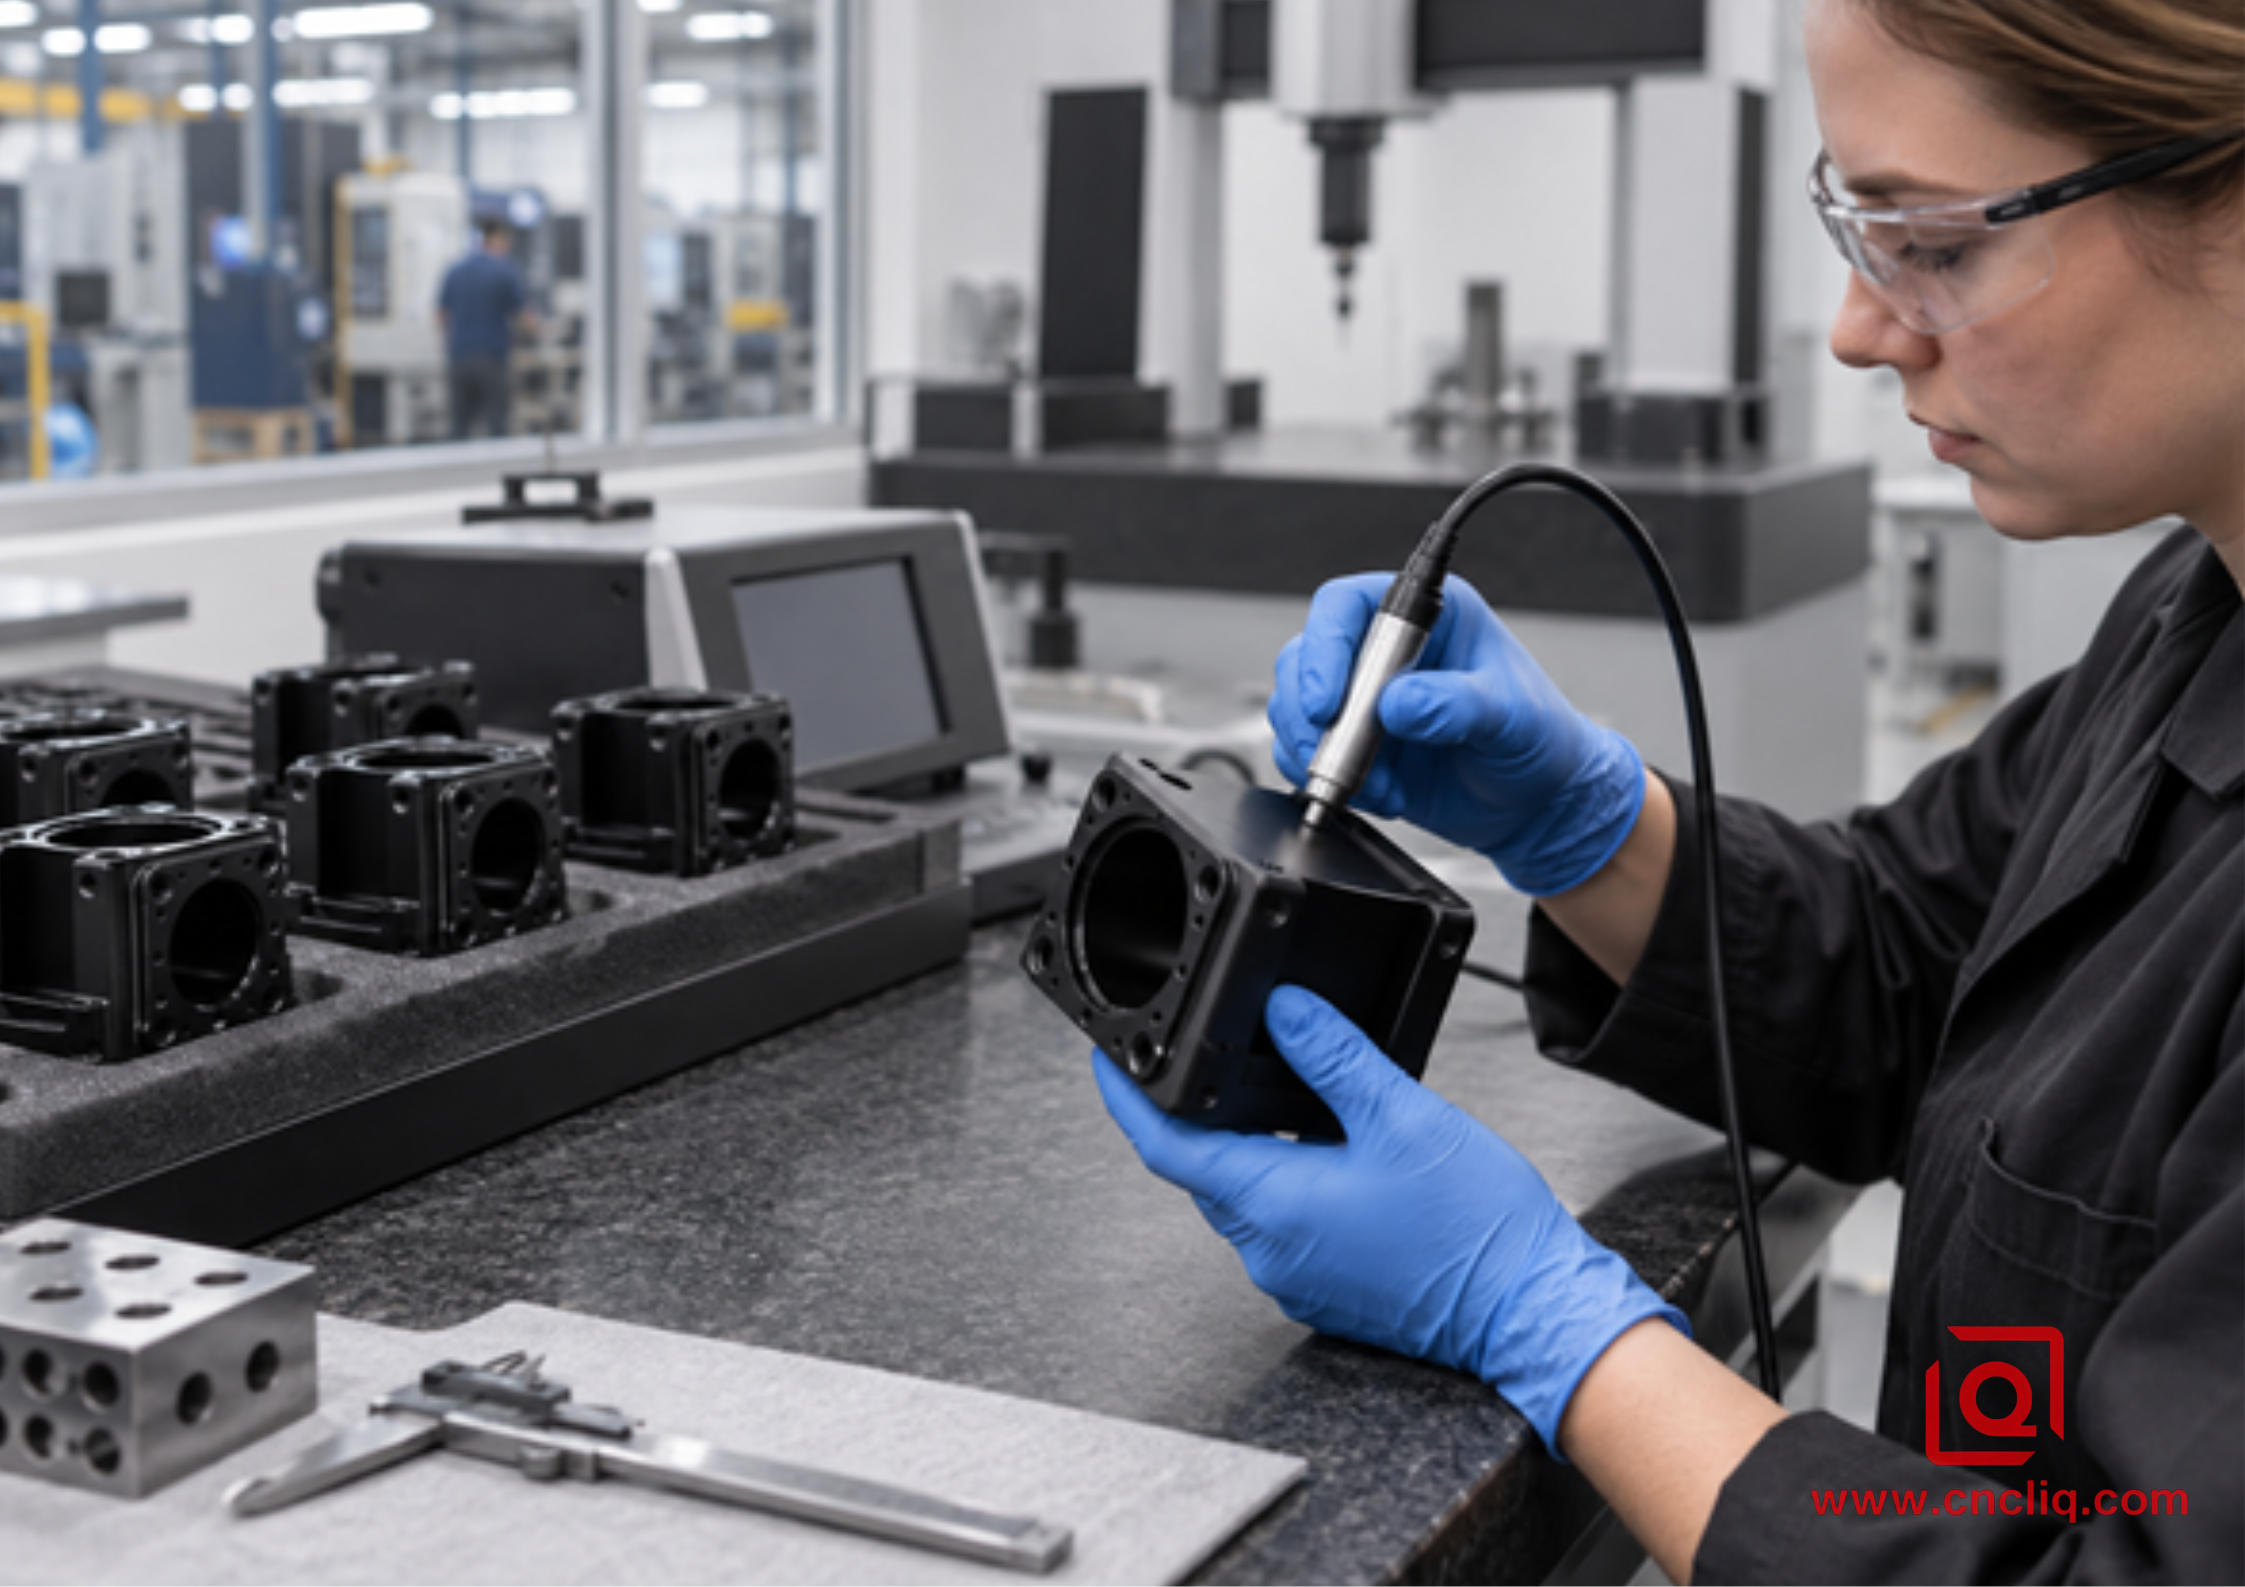
Die Typen I, IB, IC, II und IIB werden in den Grundanforderungen durch unversiegelte Beschichtungsmasse gesteuert. Typ III wird normalerweise durch die Dicke gesteuert, wobei die Beschichtungsmasse nach Wahl des Beschaffungsunternehmens erhältlich ist. Die Dicke kann mit einem geeigneten Wirbelstromverfahren überprüft werden, wenn Geometrie und Kalibrierung dies zulassen; Zur Korrelation oder Streitbeilegung können Querschnittsmethoden erforderlich sein. Bei einer kleinen Bohrung, einer scharfen Kante, einer Blindtasche oder einem Kontaktbereich können der Sondenzugang und die Verteilung des elektrischen Stroms dazu führen, dass sich die lokale Ablesung von einer einfachen, flachen Anzeigetafel unterscheidet.
Korrosionsbeständigkeit
Der Korrosionstest der Norm verwendet 5 % Salzsprühnebel gemäß ASTM B117, wobei die signifikante Oberfläche 336 Stunden lang um 6° zur Vertikalen geneigt ist. Die Annahme basiert auf isolierten Gruben: Auf einer Fläche von 150 Zoll² von mindestens 5 Exemplaren sind nicht mehr als 15 isolierte Gruben zulässig, und keine einzelne Grube darf 0,031 Zoll überschreiten; Eine Fläche von 30 Zoll² ist unter den angegebenen Ausschlüssen auf 5 isolierte Gruben begrenzt. Die Korrosionsprüfung vom Typ III findet Anwendung, wenn die Beschichtung versiegelt ist und die Beschaffungstätigkeit dies vorschreibt.
Lichtechtheit und Lackhaftung
Bei gefärbten Beschichtungen der Klasse 2 kann die Lichtechtheit mithilfe der angegebenen UV-Belichtungsmethoden und Farbdifferenzmessungen bewertet werden. Das aktuelle Dokument beschreibt 200 Stunden kontinuierliche Lichteinwirkung ohne Wasserspritzer. Wenn Eloxierung als Farbbasis dient, kann eine Prüfung der Nassklebebandhaftung erforderlich sein. Wenn eine der beiden Eigenschaften von Bedeutung ist, nehmen Sie sie in die Kaufanforderungen auf, anstatt davon auszugehen, dass der Lieferant sie aus der Farbe ableitet.
Abriebfestigkeit Typ III
Für die Abriebprüfung folgt das Labor ASTM D4060: CS-17-Räder, eine Last von 1000 g, 70 U/min und 10000 Zyklen. Diese Testeinstellungen gehören in die Berichtsüberprüfung; „sehr schwer“ nicht. Der Verschleißindex wird aus dem Massenverlust ermittelt. Das ist viel nützlicher als ein vages Versprechen, dass ein Teil „kratzfest“ sei. Sogar eine nachgiebige Hartbeschichtung kann durch Kantenstoß, abrasive Verschmutzung, schlechte Gestaltung der Gegenfläche oder ungeeignetes Schmiermittel beschädigt werden.
Wie Eloxieren die Abmessungen von CNC-Teilen verändert
Durch Eloxieren wird die Aluminiumoberfläche umgewandelt, anstatt einfach eine separate Folie darauf zu legen. Ein Teil des Oxids wächst in das Substrat hinein und ein Teil wächst nach außen. Eine übliche frühe Schätzungsregel für die Schwefelanodisierung ist etwa die Hälfte der Penetration und die Hälfte des Außenwachstums, es handelt sich jedoch nicht um eine universelle Akzeptanzformel. Behandeln Sie die Idee „Halb rein, halb raus“ als Größenschätzung. Das tatsächliche Ergebnis hängt immer noch von der Legierung, der Ätzung, dem Bad, der Beschichtungsart, dem Strompfad und der Teilegeometrie ab.
Nehmen Sie zur schnellen Kontrolle eine 10.000-mm-Bohrung. Bei einer Oxidschicht von 0,020 mm und einem geschätzten Außenaufbau von 0,010 mm an jeder Wand kann die Öffnung bei etwa 9,980 mm enden. Das reicht aus, um die Montage eines Passstifts, Lagers oder Ventilschiebers zu verhindern. Die richtige Reaktion besteht nicht darin, zu hoffen, dass der Eloxierer „die Bohrung hält“. Entscheiden Sie je nach Funktion, ob Sie die Passform vorkompensieren, maskieren, stopfen, nachbearbeiten oder lockern möchten.
Threads erfordern die gleiche Disziplin. Durch die Beschichtung auf beiden Flanken wird Spielraum verbraucht, während durch das Abdecken blankes Aluminium zurückbleibt, das möglicherweise eine andere Schutzstrategie benötigt. Sacklöcher können bei schlechter Entwässerung und Spülung Lösungsrückstände verursachen. Scharfe Ecken können dünnes oder sprödes Oxid enthalten und sind anfälliger für Absplitterungen. Ein kleiner Radius oder ein kontrollierter Kantenbruch sorgen normalerweise für eine stabilere Oberfläche als eine Messerkante.
Liqins Leitfaden zu hochpräzise Aluminiumbearbeitung und Eloxierungszugaben deckt die Bearbeitungsseite dieser Übergabe ab. Wenn das Material nicht geklärt ist, vergleichen Sie 6061, 7075 und 5052 in Liqin's Aluminium-Bearbeitungsanleitung . Die Wahl ändert sowohl die Frässtrategie als auch das, was aus dem Eloxaltank kommt.
Eine Zeichnungsbeschreibung, die ein Lieferant tatsächlich verwenden kann
Ein starkes Callout entfernt Auswahlmöglichkeiten, die sich auf Passform, Erscheinungsbild und Validierung auswirken. Ein praktisches Format ist:
ELOXIERT NACH MIL-PRF-8625F, TYP II, KLASSE 2, SCHWARZ; 0,010–0,018 mm Schichtdicke; SIEGEL; ALLE M6-GEWINDE, Ø8-H7-BOHRUNGEN UND IDENTIFIZIERTEN ERDUNGSPADS ABDECKEN; REGALKONTAKT NUR AUF OBERFLÄCHE A ZULÄSSIG; ENDGÜLTIGE ABMESSUNGEN GELTEN NACH FERTIGSTELLUNG, sofern nicht anders angegeben.
Das ist ein Beispiel, kein allgemeingültiges Rezept. Ändern Sie Typ, Version, Dicke, Versiegelung, Farbe, Maske, Rackposition und Maßbasis entsprechend dem Design. Wenn ein älterer Vertrag MIL-A-8625F erfordert, ändern Sie ihn nicht ohne Genehmigung.
Beantworten Sie vor der Zeichnungsausgabe 8 Fragen:
1. Welche Revision steuert die Reihenfolge?
2. Welcher Typ und welche Klasse werden benötigt?
3. Welche Legierung und welcher Härtegrad werden geliefert?
4. Werden Dicke, Beschichtungsmasse oder beides funktionell kontrolliert?
5. Sind die Maße vor oder nach dem Eloxieren?
6. Welche Oberflächen müssen abgedeckt, verschlossen, leitend oder kosmetisch sein?
7. Ist Typ III versiegelt, entsiegelt, gefärbt, geschmiert oder auf andere Weise nachbehandelt?
8. Welche Zertifikate, Prüfberichte und Testergebnisse müssen der Charge beiliegen?
Wenn Ihr Druck enge Passungen oder mehrere sekundäre Prozesse enthält, senden Sie das STEP-Modell und die 2D-Zeichnung zusammen. A CNC-Bearbeitungslieferant mit integrierter DFM-Überprüfung kann Fertigstellungskonflikte kennzeichnen, bevor Material geschnitten wird.
Fertigungskontrollen, die kostspielige Ablehnungen verhindern
Beginnen Sie mit der Rückverfolgbarkeit eingehender Materialien
Der Finisher kann gemischte Legierungen nicht identisch aussehen lassen. Materialzertifizierung, Legierung, Härte und Chargenrückverfolgbarkeit sind wichtig, wenn die mechanische Leistung oder die Farbkonsistenz kontrolliert werden. Gussoberflächen, Schweißnähte, Füllmetall, kupferreiche Bereiche und reparierte Defekte können im selben Bad unterschiedlich reagieren.
Stabilisieren Sie die voranodisierte Oberfläche
Die darunter liegende Oberfläche wird eloxiert. Nach dem Färben können tiefe Schneidspuren, handpolierte Stellen, Überlappungen beim Perlenstrahlen, eingebettete Medien und ungleichmäßige Ätzungen sichtbar bleiben. Definieren Sie die erforderliche Oberflächenrauheit oder ein genehmigtes visuelles Muster vor dem Eloxieren, nicht erst nach der Ablehnung der ersten Charge. Liqins Leitfaden für Maschinisten zur Oberflächenveredelung von Aluminium zeigt, wie Vorbehandlung und Bearbeitungstextur zusammenwirken.
Design-Maskierung und Einbau in das Teil
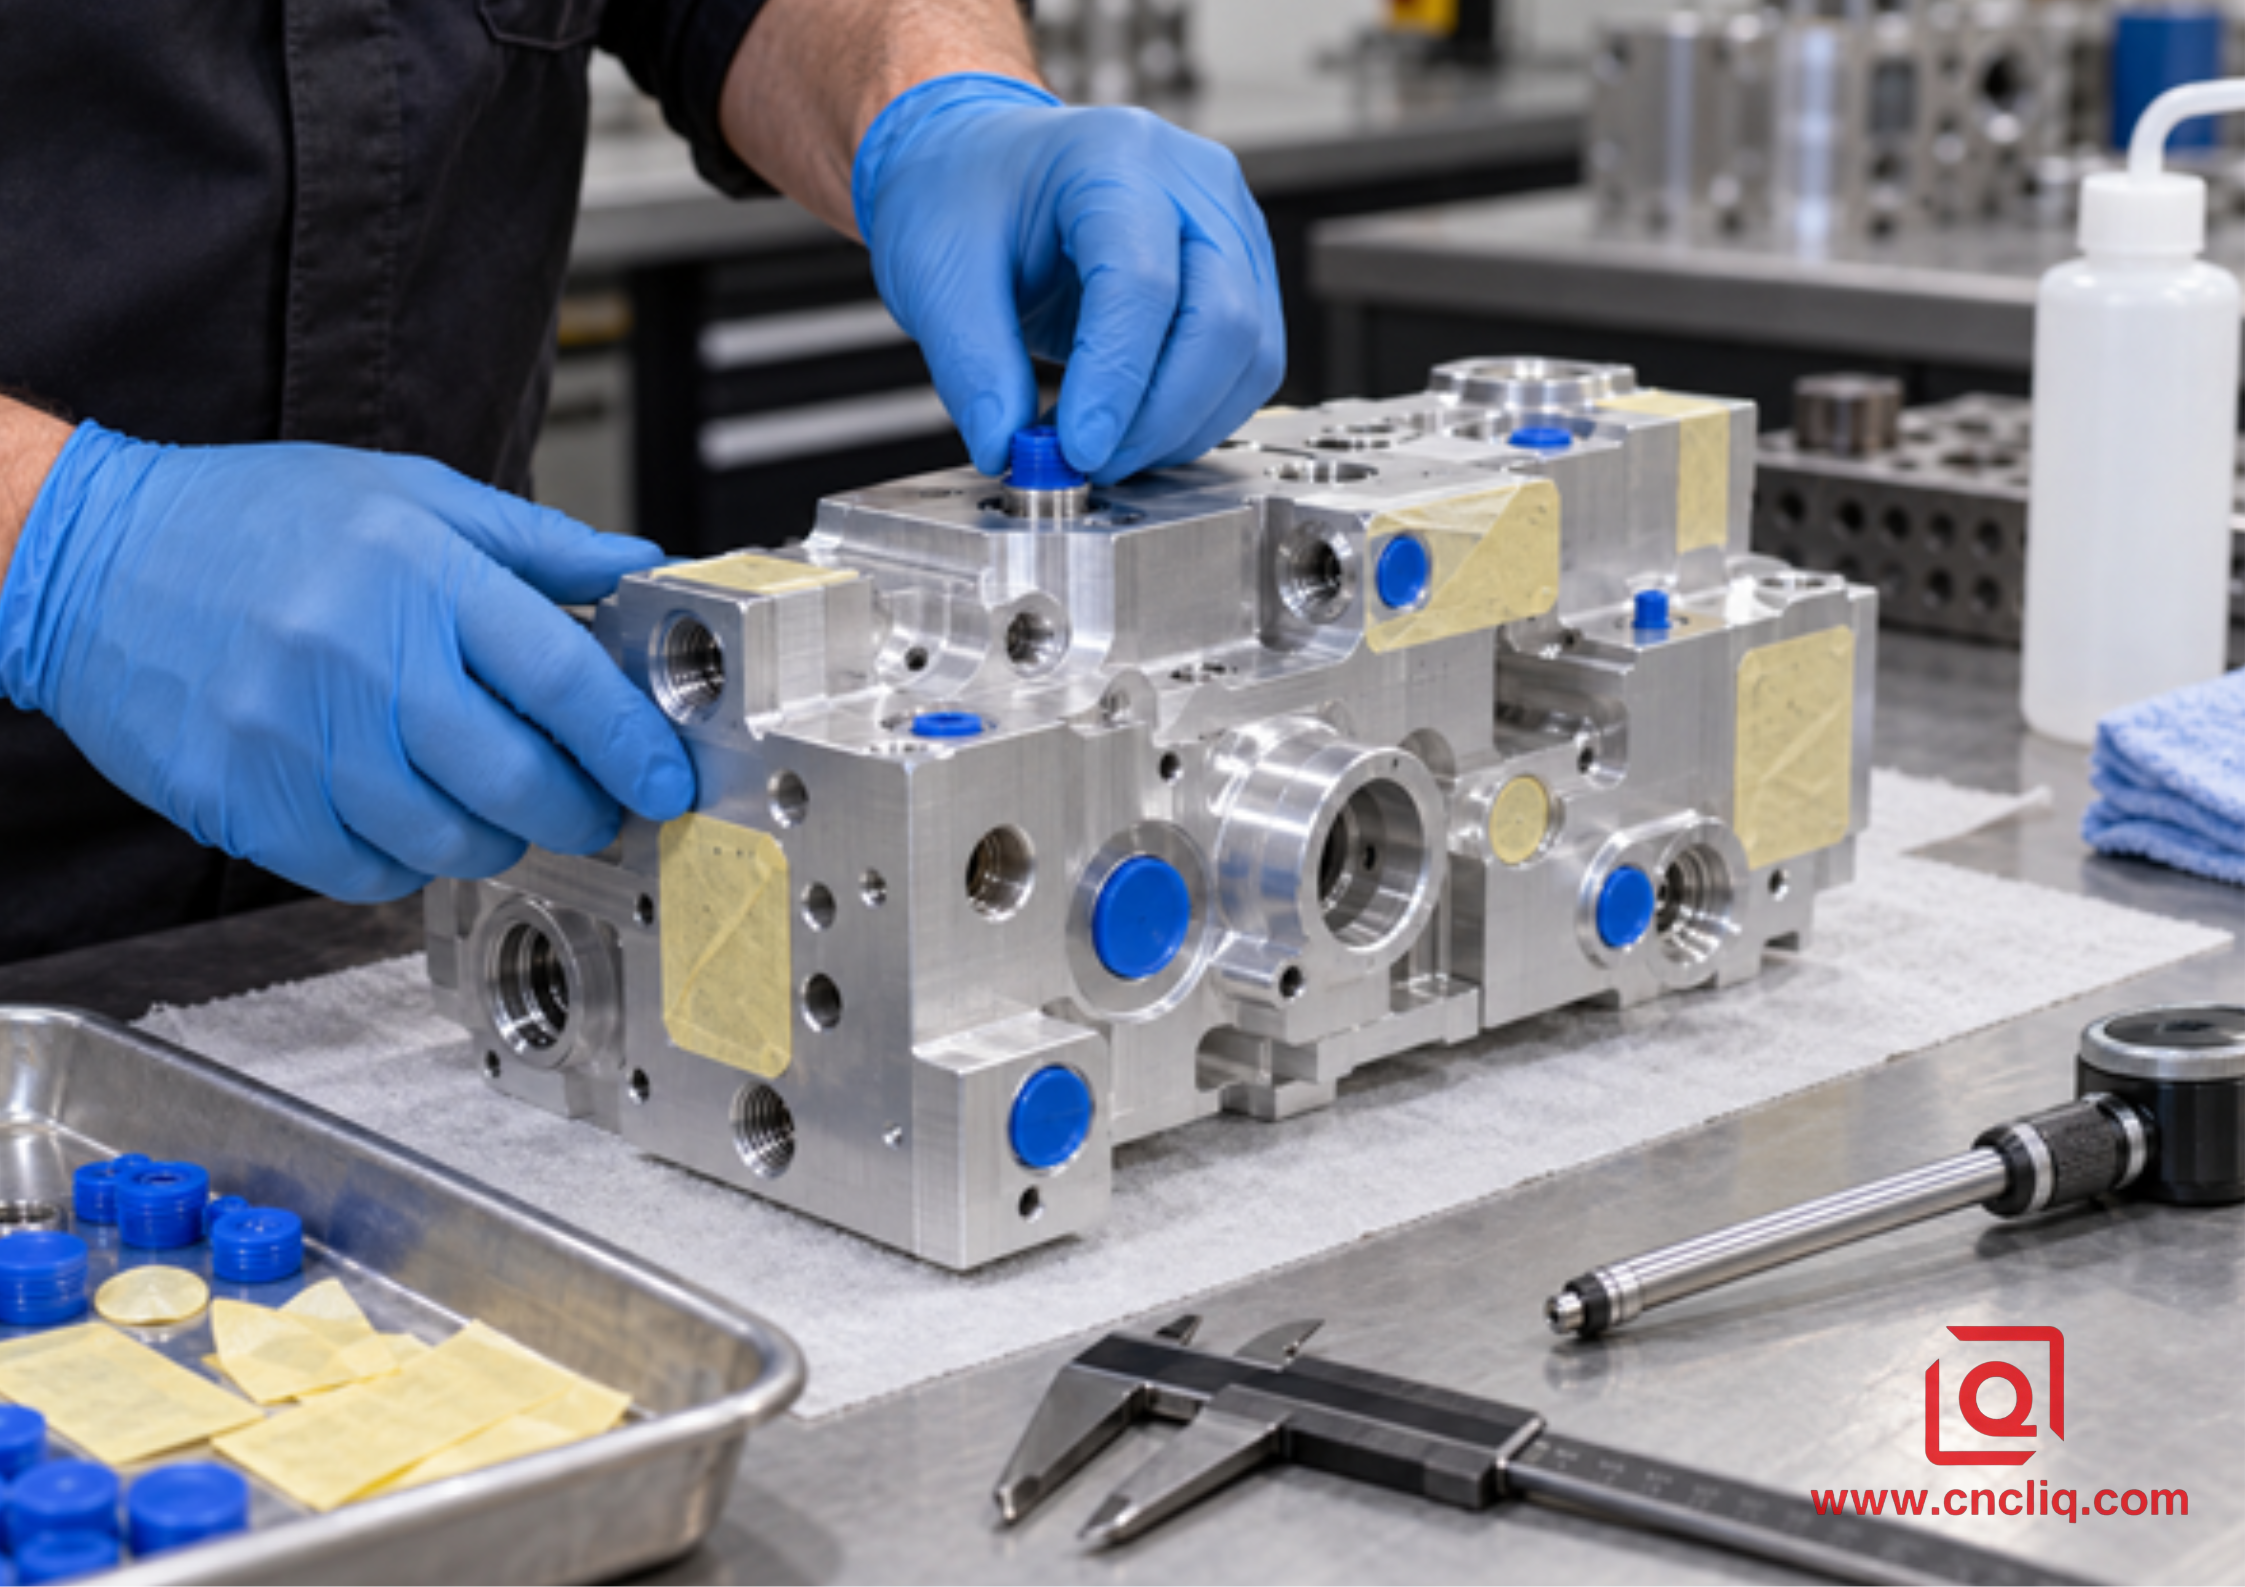
Jedes eloxierte Teil benötigt elektrischen Kontakt. Dieser Kontakt hinterlässt örtlich eine unbeschichtete Markierung. Platzieren Sie es an einem versteckten, nicht funktionsfähigen, genehmigten Ort. Gewinde und Bohrungen können mit Stopfen geschützt werden; Flache Erdungsbereiche erfordern häufig eine gestanzte Maskierung. Komplexe interne Passagen erfordern eine Planung der Entwässerung, Spülung und Entlüftung. Markieren Sie diese Zonen im CAD und in der Zeichnung, damit der Maskierungsoperator keinen Screenshot interpretieren muss.
Überprüfen Sie die fertige Anforderung, nicht nur einen pauschalen Coupon
Ein Zeugengremium trägt zum Nachweis der Prozesskontrolle bei, der Produktionsteil birgt jedoch weiterhin Funktionsrisiken. Überprüfen Sie kritische Nachbearbeitungsbohrungen, Gewindelehren, Dichtflächen, elektrische Verbindungsbereiche, Farbgrenzen, Verbrennungen, Pulverrückstände, Kontaktspuren und Beschichtungsschäden. Verwenden Sie kalibrierte Methoden, die für die Funktion geeignet sind. Erfassen Sie fehlerhafte Stellen, anstatt einen geeigneten Dickenwert von der breitesten Seite aus anzugeben.
Anonymes Verbundgehäuse: Hartanodisierter Aluminiumverteiler
Das Folgende ist ein anonymisiertes zusammengesetztes Beispiel, das erstellt wurde, um einen realistischen Arbeitsablauf zu zeigen; Es identifiziert keinen einzelnen Kunden und verspricht nicht für jede Bestellung das gleiche Ergebnis.
Ein Käufer für industrielle Automatisierung benötigte einen kundenspezifischen 6061-T6-Pneumatikverteiler mit gekreuzten Durchgängen, M6-Anschlüssen, einer 8-mm-Positionierungsbohrung und einer freiliegenden Gleitfläche. Auf der Originalnotiz stand nur „schwarz hart eloxiert“. Dieser Wortlaut überließ es dem Verarbeiter, die maßgebliche Revision, die Klasse, die Dicke, den Dichtungszustand, die Maskierungsgrenzen und die Frage, ob es sich bei der Positionierungsbohrung um ein fertiges Maß handelte, zu erraten.
Während der DFM-Überprüfung trennte das Team die Funktionen. Für die Außenseite und die Gleitfläche war Schwarz vom Typ III, Klasse 2, in einer vom Käufer genehmigten Dicke erforderlich. Die Aufnahmebohrung musste nach der Fertigstellung innerhalb ihrer Montagepassung bleiben. Ventilsitzflächen und ausgewählte Gewinde vertragen keine Beschichtungsbildung. Als Rack-Kontaktstelle wurde ein versteckter Vorsprung zugewiesen. Die überarbeitete Zeichnung markierte alle Masken und gab an, dass nach dem Eloxieren kritische Abmessungen gelten.
Die Prozessroute bestand aus zertifiziertem 6061-T6-Material, Grobbearbeitung, Spannungsstabilisierung, wo es der Teileplan erfordert, Endbearbeitung mit kontrolliertem Aufmaß, vollständigem Entgraten, wässriger Reinigung, Maskierung und Stopfen, Harteloxierung, Färben und der angegebenen Nachbehandlung, Demaskierung, Kanalreinigung, Überprüfung der Beschichtungsdicke auf zugänglichen Produktionsflächen, Gewinde- und Bohrungsmessung, KMG-Inspektion kritischer Bezugspunkte und abschließende visuelle Überprüfung unter vereinbarter Beleuchtung.
Ein Produktbeispiel, das eng verwandte Geometrie- und Endbearbeitungsentscheidungen verwendet, finden Sie bei Liqin Kundenspezifischer CNC-gefräster Verteiler aus eloxiertem Aluminium . Die Lektion ist einfach: Eine Beschichtungsbeschreibung muss mit der Passung, dem Flüssigkeitsweg, den elektrischen Anforderungen und dem Prüfplan des Teils verknüpft sein. „Hart eloxiert schwarz“ allein kann diese Aufgabe nicht erfüllen.
So wählen Sie Typ II oder Typ III für eine Ausschreibung aus
|
Entscheidungsfaktor |
Typ II ist oft geeignet, wenn… |
Typ III ist oft geeignet, wenn… |
|
Primäres Ziel |
Korrosionsschutz, Farbe, allgemeine Handhabungsbeständigkeit |
Verschleiß, Abrieb, Schleifkontakt, starker Einsatz |
|
Typisches Teil |
Gehäuse, Halterung, Panel, kosmetische CNC-Komponente |
Ventilkörper, Führung, Schiene, kolbenbezogene Hardware |
|
Aussehen |
Umfangreichere Farboptionen und einfachere kosmetische Kontrolle |
Normalerweise dunkleres, stärker von der Dicke abhängiges Erscheinungsbild |
|
Dimensionsrisiko |
Mäßig, immer noch wichtig für Passform und Gewinde |
Höher, da die angegebene Schicht üblicherweise dicker ist |
|
Versiegelungsentscheidung |
Im Allgemeinen gegen Korrosion und Farbstoffrückhaltung versiegelt |
Muss im Hinblick auf Verschleiß- und Korrosionsprioritäten ausgewählt werden |
|
Kostentreiber |
Farbanpassung, Maskierung, geringe Menge, kosmetische Ablehnung |
Dicke, Badzeit, Abkühlen, Abdecken, Testen, Schleifen oder Honen nach der Endbearbeitung |
Wählen Sie nicht nur nach dem Preis aus. Der niedrige Kostenvoranschlag ist nicht immer der günstigste Weg. Typ II kann im falschen Kontaktpaar durchscheuern; Typ III kann aus einer einfachen kosmetischen Abdeckung ein Verträglichkeitsproblem machen. Für ein nützliches Angebot ist das Produktionsbild erforderlich: Jahresbedarf, Freigabemenge, Teilegröße, Legierung, Oberflächenbeschreibung, Masken, Sichtgrenze, Testunterlagen und Verpackungsmethode.
Was mit der Angebotsanfrage gesendet werden soll
Geben Sie diese Artikel in die erste Anfrage ein, nicht in eine Folgeanfrage nach der Preisgestaltung:
• 3D-CAD-Modell und kontrollierte Überarbeitung der 2D-Zeichnung.
• Aluminiumlegierung, Härte, Materialform und Zertifizierungsanforderungen.
• Exakte Spezifikationsbezeichnung und Revision.
• Art, Klasse, Farbe, Dicke und Versiegelungszustand der Eloxierung.
• Maßanforderungen vor und nach der Fertigstellung.
• Maskierungskarte, leitfähige Bereiche, verstopfte Gewinde und zulässige Rackmarkierungen.
• Kosmetische Zonen, Oberflächenbeschaffenheit, Farbmuster und Betrachtungskriterien.
• Erforderlicher FAI, CMM-Bericht, Beschichtungszertifikat, Dickenkarte, Salzsprühnebelnachweis oder andere Prüfberichte.
• Prototypenmenge, Produktionsmenge, Ziellieferung und Verpackungsbeschränkungen.
Wenn Sie vor dem Eloxieren zwischen 3-Achsen-, 5-Achsen- und Fräs-Dreh-Produktion wählen, ist die Auswahlleitfaden für OEM-Prozesse aus kundenspezifischem Aluminium hilft dabei, die Geometrie an den Fertigungsweg anzupassen. Wenn der Maschinist und der Finisher die gleiche Zeichnung frühzeitig überprüfen, müssen weniger Abmessungen ausgehandelt werden, nachdem die Teile bereits geschnitten sind.
Klicken Sie hier für Ihre Anfrage 👆
FAQ
1. Warum ist MIL-A-8625 immer noch auf aktuellen Teilen aufgedruckt?
Tausende kontrollierte Altzeichnungen verwenden immer noch MIL-A-8625, sodass der Name nicht aus den Fabriken verschwunden ist. DLA ASSIST listet jedoch MIL-PRF-8625F Amendment 2 vom 23. November 2020 als aktiv auf. Überprüfen Sie die Aufzeichnungen über neue Arbeiten. Holen Sie bei einem alten Programm eine schriftliche Genehmigung ein, bevor Sie den Hinweis oder seine Qualifikationsgrundlage ändern.
2. Bedeutet Klasse 1 klar und Klasse 2 schwarz?
Nein. Die Klasse sagt Ihnen, ob Farbstoff verwendet wird: Klasse 1 ist ungefärbt und Klasse 2 ist gefärbt. Schwarz ist lediglich eine Option der Klasse 2. Ein Teil der Klasse 1 kann immer noch silbern, grau, bronze oder oliv erscheinen, sodass ein kosmetischer Grenzwert mehr als die Klassennummer erfordert.
3. Kann die Eloxaldicke in der Zeichnung weggelassen werden?
Lassen Sie es nicht offen, wenn die Passform oder der Verschleiß vom Oxid abhängt. Der Käufer muss die Dicke des Typs III angeben, und der Aluminium Anodizers Council empfiehlt, die Dicke des Typs II in der Zeichnung oder im Kaufdokument anzugeben. Wählen Sie den Wert rund um den Job; Das Kopieren einer Hausnummer auf jedes Teil führt zu vermeidbaren Passproblemen.
4. Sollte eine Hartbeschichtung vom Typ III versiegelt werden?
Nicht automatisch. Eine Versiegelung kann die Korrosionsleistung und die Farbstoffretention verbessern, kann jedoch die Abriebleistung verringern. Geben Sie den erforderlichen Zustand basierend auf der Betriebsumgebung, dem Verschleißpaar, dem Schmiermittel, der Farbe und den Abnahmetests an. Wenn die Zeichnung stillschweigend ist, beheben Sie das Problem während der Vertragsprüfung.
5. Welche Informationen liefern das schnellste und zuverlässigste Eloxierungsangebot?
Stellen Sie Legierung und Härte, STEP-Modell, kontrollierte 2D-Zeichnung, Spezifikationsüberarbeitung, Typ, Klasse, Farbe, Dicke, Versiegelung, Masken, kosmetische Anforderungen, kritische Abmessungen nach der Endbearbeitung, Testdokumentation, Losgröße und Jahresbedarf bereit. Mit diesem Paket kann der Hersteller die Bearbeitungszugabe, das Regal, die Inspektion und die Endbearbeitung als einen kontrollierten Weg angeben, anstatt nach der Bearbeitung ein zusätzliches Risiko einzugehen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Der Betrieb nennt es möglicherweise immer noch MIL-A-8625, während das aktive Dokument MIL-PRF-8625F Amendment 2 ist. Eine zuverlässige Bestellung identifiziert den richtigen Typ und die richtige Klasse, gibt Dicke und Versiegelung an, sofern erforderlich, kontrolliert Maskierung und Gestellmarkierungen, definiert, ob Abmessungen vor oder nach der Endbearbeitung gelten, und nennt die für die Annahme erforderlichen Nachweise. Betrachten Sie das Eloxieren als Teil des dimensionalen und funktionalen Designs – und nicht als Farbe, die nach der Bearbeitung hinzugefügt wird – und Ihre Aluminiumteile werden mit größerer Wahrscheinlichkeit montagefertig ankommen.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst :: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung :: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
