 Deutsch




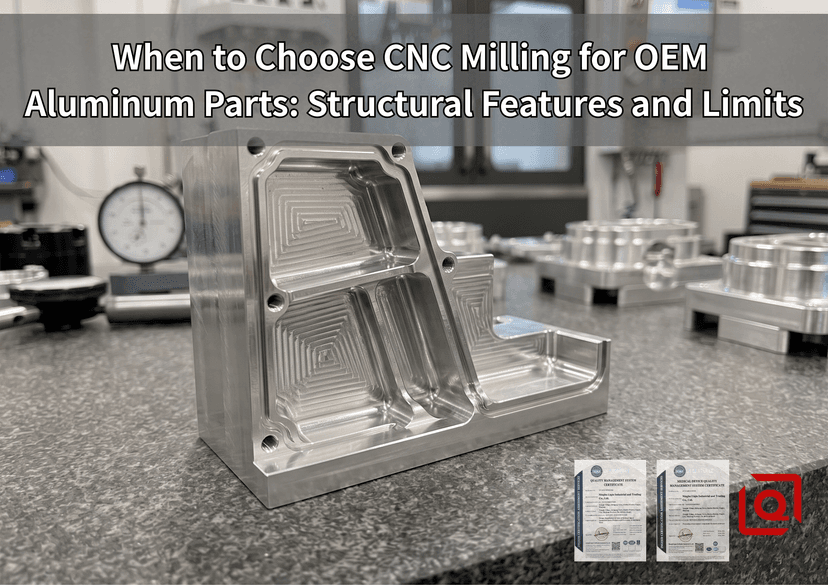
Formschrägen sehen auf einem CAD-Monitor ordentlich aus. Dann versendet Ihre Druckgusswerkstatt die ersten Probeteile und Sie stellen fest, dass Gasporosität direkt an der Fläche auftritt, wo ein M4-Sackloch gebohrt werden muss. Oder Ihr Extrusionslieferant ruft an und meldet, dass sich ein unebenes Profil wie eine getrocknete Schale vom Kühltisch löst.
Das ist normalerweise genau der Moment, in dem kundenspezifische mechanische Aufträge direkt in die CNC-Fräsabteilung gehen.
Bei der Entscheidung für Knüppel gegenüber Guss geht es selten darum, ob eine Spindel ein Werkzeug durch Aluminium schieben kann. Moderne Bearbeitungszentren kauen den ganzen Tag Metall. Die eigentliche Entscheidung hängt von der Teilegeometrie, den Steifigkeitszielen und den Anforderungen an die Druckdichtigkeit ab. Durch das Zerspanen von Teilen aus gewalztem 6061-T6-Blech oder geschmiedeten 7075-Blöcken werden Schrumpfungshohlräume, Gaseinschlüsse und Schlackeneinschlüsse herausgeschnitten, bevor eine einzelne Schneidnut das Rohmaterial berührt.
Folgendes passiert in der Werkstatt, wenn die Fräserphysik, der Spanndruck und die Teilegeometrie aufeinandertreffen.
1. Geometrie, die Billet anstelle von Gussmetall erfordert
Gießereien und Strangpressbetriebe hassen ungleichmäßige Wandstärken. Geschmolzenes Aluminium schrumpft beim Abkühlen in Stahlwerkzeugen. Dieser thermische Abfall zieht Senktaschen in schwere Abschnitte und fängt Luftblasen direkt neben dünnen Kühlrippen ein. Extrusionen vermeiden einige dieser Hohlräume, halten Ihr Design jedoch in einem festen Profil entlang einer einzigen geraden Achse fest.
CNC-Fräsen schneidet massive Barren, ohne den Kühlschrumpf zu bekämpfen.
+-------------------------------------------------------------------------+
| GEOMETRIC FEATURE ROUTING GUIDE |
+------------------------------------+------------------------------------+
| OPTIMAL FOR CNC MILLING | POOR FIT FOR CNC (RETHINK DFM) |
+------------------------------------+------------------------------------+
| Deep, pocketed rib networks | Sharp square internal corners |
| Stepped multi-plane sealing faces | High aspect-ratio thin webs (>10:1)|
| Off-axis bore patterns | Curved undercut cavities (blind) |
| Asymmetric wall thicknesses | Extremely deep micro-channels |
+------------------------------------+------------------------------------+
Tiefe Taschen und Versteifungsrippen
Wenn eine optische Montagebasis oder ein Flugchassis Steifheit ohne Eigengewicht benötigt, schaufeln Konstrukteure Metall von der massiven Platte weg. Übrig bleibt ein integriertes Netz dünner Rippen, das tiefe Taschen umgibt.
Eine Gießereiform hat Schwierigkeiten, geschmolzenes Metall durch hohe, schmale Lücken zu drücken. Das Metall kühlt früh ab, wodurch die Rippenspitzen verkümmern oder der Boden beim Schrumpfen flach wird. Eine starre Frässpindel mit dynamischen Werkzeugwegen fräst diese tiefen Taschen sauber heraus und hinterlässt eine hohe Festigkeit ohne versteckte Hohlräume.
Dennoch gelten Betriebsgrenzen, sobald die Taschentiefe über einen Zoll absinkt:
-
Durchbiegung des Werkzeugüberhangs: Wenn ein Schaftfräser mehr als das Drei- bis Vierfache seines Schaftdurchmessers herausragt, wird die Spitze durch Schneidlasten zur Seite gedrückt. Der Fräser quietscht, zersplittert die Rillen und hinterlässt ein waschbrettartiges Geräusch auf dem Taschenboden.
-
Scheitelpunkt-Eingriffsspitzen: Wenn ein Inneneckenradius mit dem Fräserradius übereinstimmt, springt die Werkzeugkontaktfläche abrupt. Das Werkzeug zieht sich direkt in den Schaft, springt aus der Spur und ritzt die Wand ein. Eckradien immer etwas größer als der geplante Fräserradius zeichnen, damit das Werkzeug reibungslos um die Biegung rollt.
Abgestufte Bezugsebenen und O-Ring-Pfade
Mehrachsige Sensorgehäuse verfügen häufig über drei oder vier Montageflächen, O-Ring-Führungen und Löcher für Passstifte, die auf den Bruchteil einer Haarlänge genau rechtwinklig bleiben müssen.
Stahlgussformen dehnen sich nach Tausenden von Schüssen aus, verschleißen und verschieben sich. Die Rutschen entwickeln Spiel. Diese Abweichung zwingt Sie ohnehin dazu, das Rohgussteil in eine CNC-Vorrichtung zu laden, nur um kritische Flächen auszurichten. Für kleine und mittlere Auflagen können Sie auf die Form verzichten und alles direkt aus einem massiven Block schneiden 5-Achsen-Tisch spart wochenlange Vorrichtungsarbeit und vermeidet nicht übereinstimmende Werkzeugschritte.
2. Werkstattphysik: Wie Zuschneider zurückschlagen
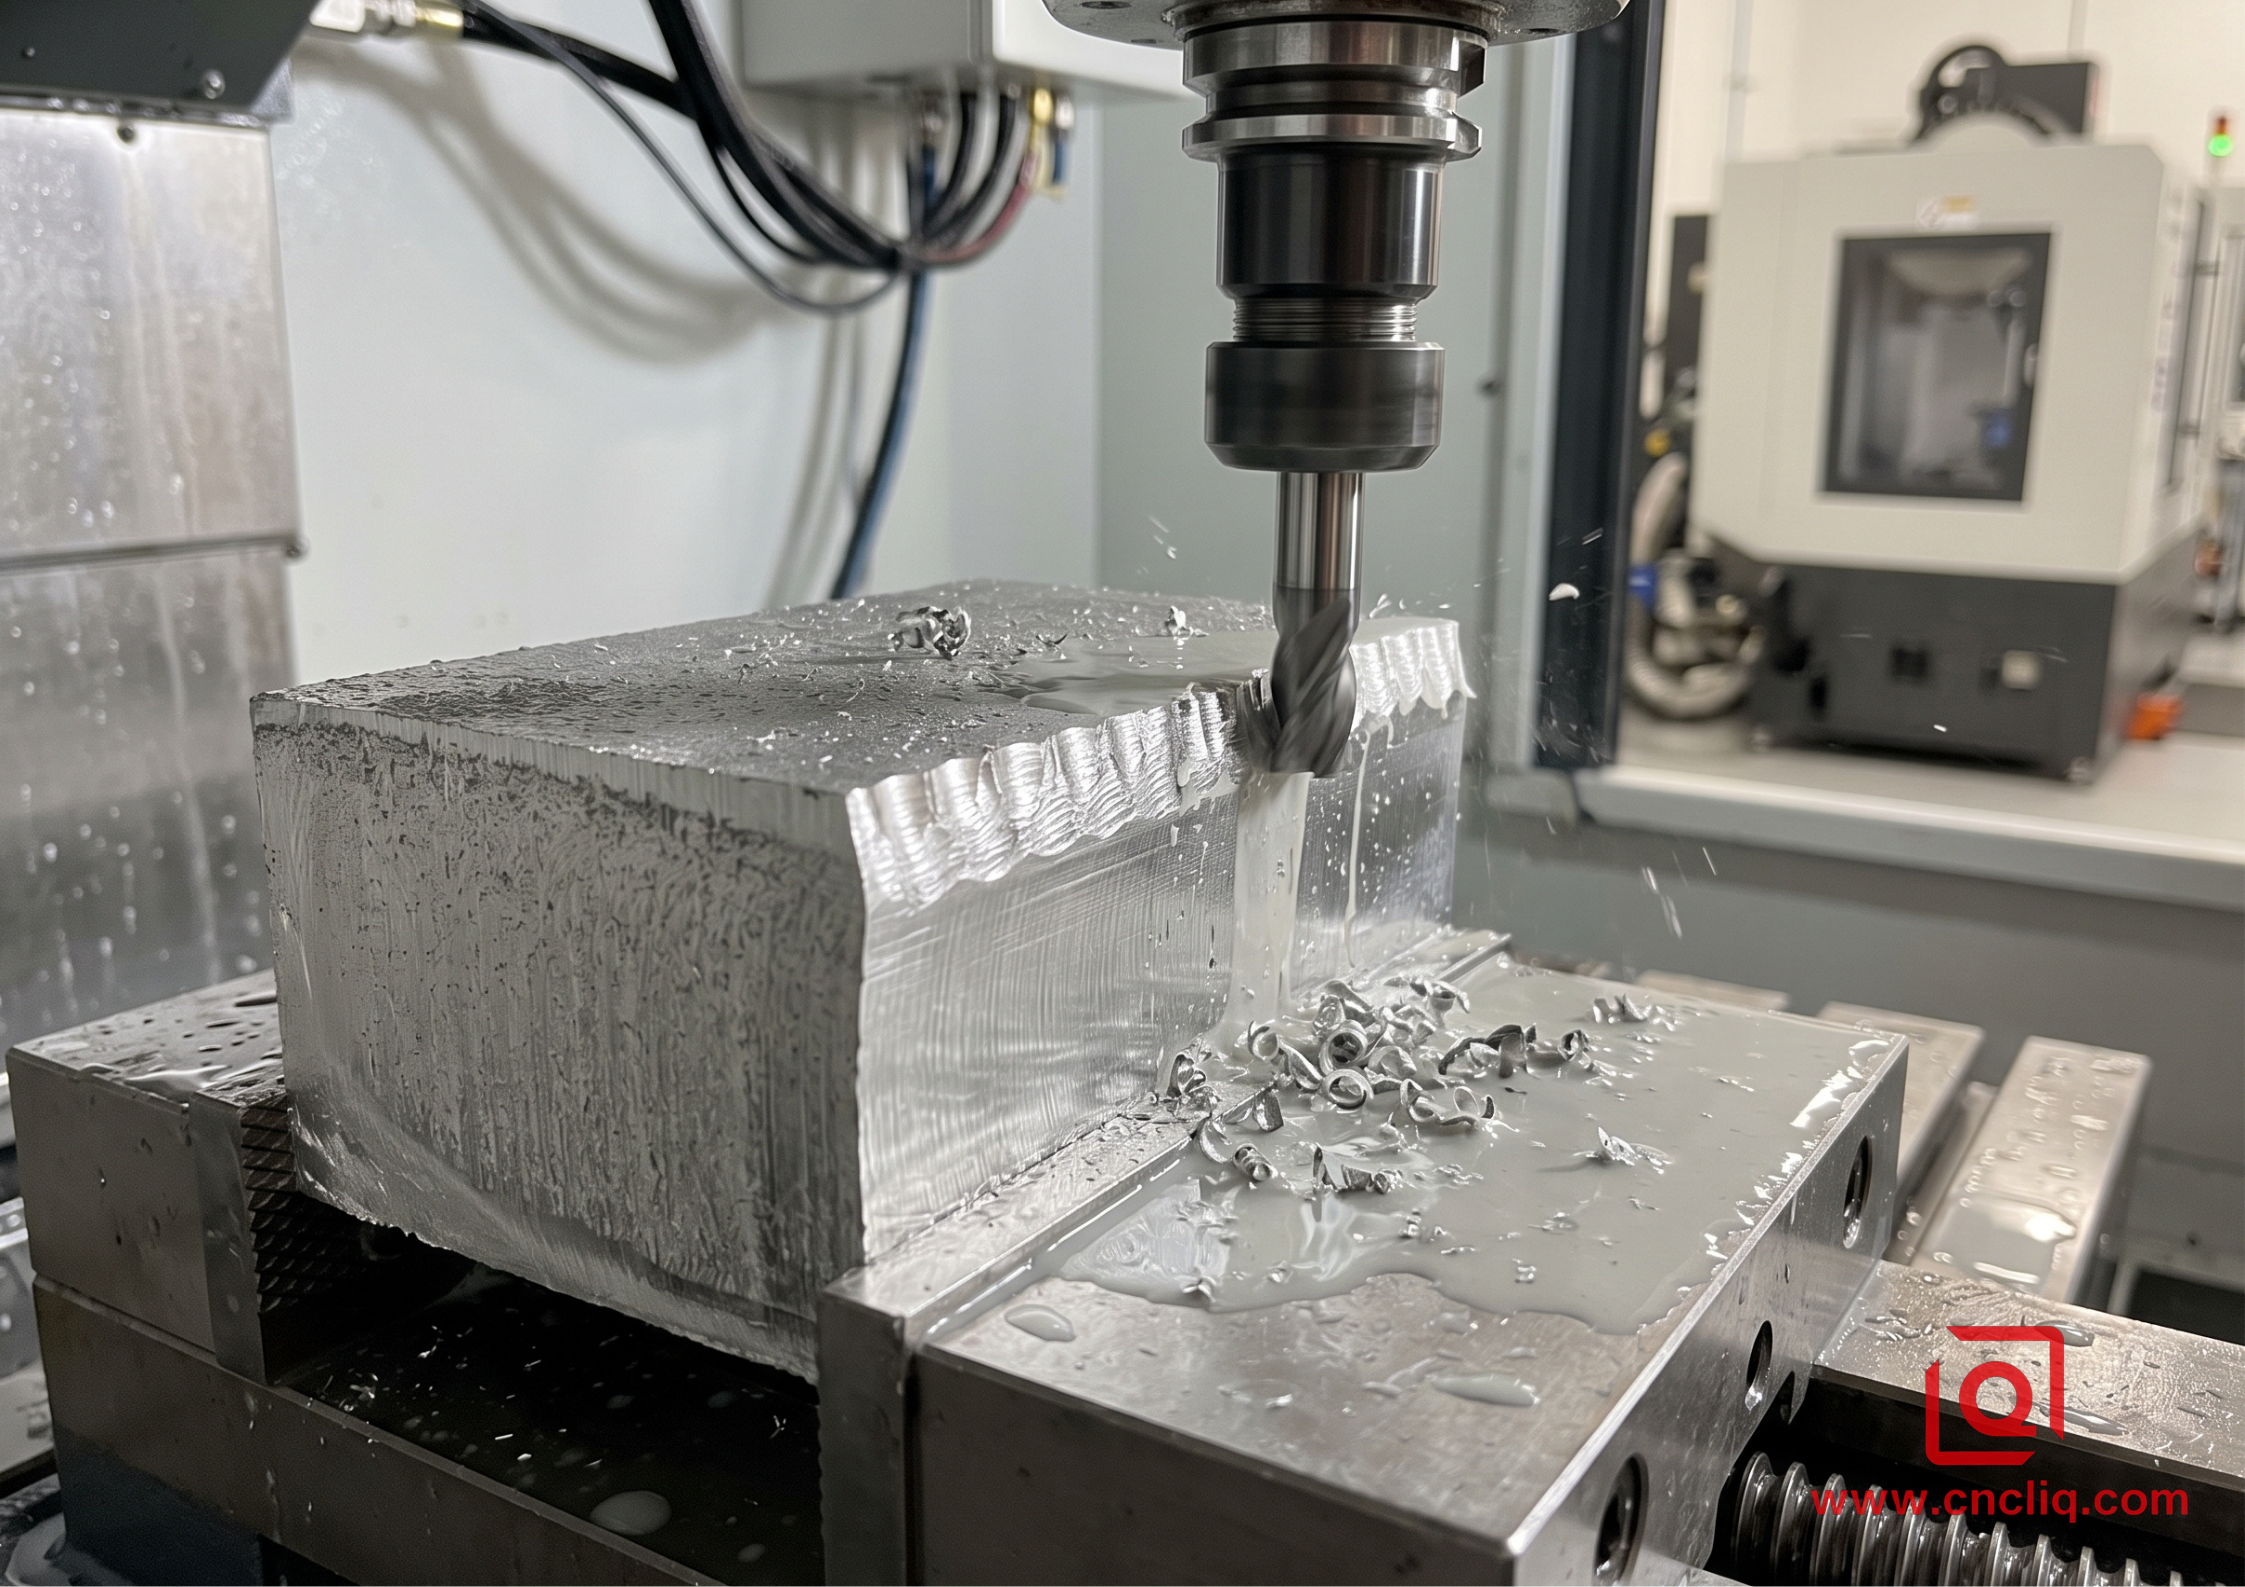
Das Fräsen von Aluminium ist kein offener Arbeitsgang zur Bearbeitung der Linien, die Sie in CAD eingeben. Vollhartmetall-Schaftfräser drehen sich schnell, laufen heiß und drücken seitlich Lasten entgegen dünne Gespinste , und werfen Sie Spänehaufen weg, die Platz zum Räumen benötigen.
Die dünnwandige Schwelle
Wenn Sie eine freistehende vertikale Rippe zu dünn rasieren, drücken die Schneidnuten das Aluminium bei jeder Drehung weg. Die Wand summt wie eine Stimmgabel. Die Oberfläche wird rau und wellig, und die Oberlippe kräuselt sich, sobald Sie den Schraubstock lösen.
 WALL DEFLECTION UNDER CUTTER LOAD

 Cutter Path --->
 [===Tool===]
 ||
 || <-- Side load pushes thin rib outward
 \/
 | | |
 | | / <-- Vibration / deflection causes chatter and taper
 | | /
 | |/
 +=====+ <-- Rigid base plate
-
Unterstützte Rippen: In Querwände oder Außenschotts eingebundene Rippen bleiben steif genug, um sicher auf dünne Stege zu schneiden.
-
Auskragende Wände: Wenn eine dünne Rippe ohne Querverstrebung für sich allein steht, halten Sie ihre Dicke breiter.
-
Höhe-zu-Breite-Verhältnisse: Bei hohen Wänden erhöhen Sie die Dicke nach außen in Richtung der Grundplatte oder reduzieren die Schruppdurchgänge, sodass das ungeschnittene Material die Rückseite stützt, bis der Fertigschnitt das Profil freigibt.
Innenverrundungen und die quadratische Eckfalle
Ein Rundschaftfräser kann keine absolut scharfen 90-Grad-Innenecken schneiden. Es hinterlässt immer einen Bogen, der seinem Radius entspricht.
Wenn ein quadratischer Gegenblock in eine Tasche fallen muss, hat die Konstruktion scharfer Innenecken nur wenige gute Möglichkeiten. Der Bediener muss auf sekundäres Senkerodieren, Räumen oder winzige Schaftfräser mit winzigen Durchgängen umsteigen. Durch das Hinzufügen einer Entlastungsecke – oft auch Dogbone- oder T-Bone-Ecke genannt – kann ein Standardfräser Platz für die Gegenkante schaffen, ohne die Zykluszeiten zu verlängern.
Faustregeln für Taschen- und Wandelemente
In der folgenden Tabelle werden die typischen geometrischen Schwachstellen in der Werkstatt dargelegt. Sie zeigt, was passiert, wenn die Abmessungen die Werkzeuggrenzen überschreiten, und welche Designoptimierungen dafür sorgen, dass die Produktion sauber läuft.
| Feature-Typ | Konservative Geometrie | Aggressives Limit | Fehlermodus bei Überdehnung | Empfohlener Shop-Fix |
| Interne vertikale Verrundung | Radius >= 0,35x Taschentiefe | Radius < 0,15x Taschentiefe | Rattern des Fräsers, Bruch der Spitze, Fugenbildung an den Scheitelpunkten | Vergrößern Sie den Radius, damit sich die Schaftfräser reibungslos biegen können, ohne die Spannuten zu verdecken |
| Unterstützte Wandstärke | Dicke >= 0,10x Wandhöhe | Dicke < 0,05x Wandhöhe | Flatterspuren, Wandverjüngung, Maßabweichung unter Last | Freie Enden in Querrippen einbinden oder Wandstärke zum Boden hin abstufen |
| Auskragende Wand | Dicke >= 0,15x Wandhöhe | Dicke < 0,08x Wandhöhe | Ratterwellen, gewellte Oberkanten nach dem Lösen | Fügen Sie Querzwickel hinzu, reduzieren Sie den Fräserabstand oder verringern Sie die Vorschubgeschwindigkeit |
| Gewindebohrtiefe | 1,5x bis 2,0x Bolzendurchmesser | > 3,0x Bolzendurchmesser | Gewindebohrer-Verklemmung, gebrochene Gewindebohrer in Sacklöchern, Späneansammlung | Hahnlochtiefe kürzen; Aluminiumfäden ergeben frühzeitig Auszugsfestigkeit |
| Deep-Pocket-Seitenverhältnis | Tiefe <= 3,0x Fräserdurchmesser | Tiefe > 5,0x Fräserdurchmesser | Spannachschneiden, extreme Werkzeugauslenkung, verbrannte Schneiden | Bodenradius der offenen Tasche; Übergang zum Hochvorschubfräsen oder zum Langhalswerkzeug |
| O-Ring-Verschraubungsboden | Flacher Boden mit Eckradius | Absolut flacher Boden mit scharfer Ecke | Stopfbuchskantengrate, Elastomerdichtungen beim Einbau einschneiden | Geben Sie einen kleinen Bruch an der unteren Ecke an, um Schnittgrate zu vermeiden |
3. Fallstudie: Lecks und Verformungen im LiDAR-Gehäuse
Ein Hersteller von Fabrikautomatisierungssystemen hatte Probleme mit einem LiDAR-Schutzgehäuse aus Aluminium. Sie benötigten 350 Produktionseinheiten für den Feldeinsatz.
+-------------------------------------------------------------------------+
| CASE STUDY: LIDAR SENSOR HOUSING |
+----------------------+--------------------------------------------------+
| Raw Material | 6061-T651 Rolled & Stretched Plate |
| Overall Envelope | 185 mm x 140 mm x 68 mm |
| Main Sensor Bore | 42.000 mm diameter (+0.012 mm / -0.000 mm) |
| Perimeter O-Ring Seal| Flatness within 0.025 mm across main deck |
| Primary Failure Mode | Die casting gas leaks; billet warpage on roughing|
+----------------------+--------------------------------------------------+
Wo der Casting-Plan scheiterte
Der Kunde entschied sich ursprünglich für Hochdruck-Kokillenguss, um die Stückpreise niedrig zu halten. Die Teile sahen akzeptabel aus, bis das Montageteam eine Tiefenvakuumprüfung über die Umfangsdichtungsnut durchführte.
Luft zischte direkt durch die mikroskopisch kleine Porosität, die sich unter der Gipshaut verbarg. Darüber hinaus wurden beim Bohren und Gewindeschneiden der Linsenlöcher Gasblasen durchbrochen, Gewinde herausgerissen und Teile bei der Endmontage verschrottet.
Der Billet-Übergang und neue Kopfschmerzen
Das Team verzichtete auf Gussformen und verlegte das Gehäuse auf gewalzte 6061-T6-Platten. Diese Änderung löste das Porositätsproblem und schloss die Vakuumkammer dicht ab.
Allerdings löste das Herausheben der tiefen Haupthöhle ganz andere Kopfschmerzen aus. Nachdem die Grundplatte aus den Schraubstockbacken gelöst wurde, bog sie sich um mehr als einen Zehntel Millimeter nach oben. Wenn Sie standardmäßig gewalzte Bleche durchtrennen, durchtrennen Sie Zug- und Druckbänder, die durch das Warmwalzen und Abschrecken entstanden sind. Das verbleibende Metall entspannt sich und kräuselt sich wie ein Kartoffelchip. Auch Schaftfräser mit großer Reichweite quietschten im tiefen Hohlraum und hinterließen grobe Überstandsspuren an den Wänden.
Die Wiederherstellung der Werkstatt
Die Fertigungsingenieure passten den Prozess Schritt für Schritt an:
-
Materialänderung: Die Werkstatt verzichtete auf die Standard-T6-Platte und kaufte spannungsarm geglühtes 6061-T651-Material gemäß ASTM B209. Durch mechanisches Strecken nach dem Abschrecken werden die meisten eingeschlossenen Restspannungen entfernt.
-
Aufrauen und entspannen: Ein hocheffizienter Fräsdurchgang riss etwa neunzig Prozent des Altmetalls heraus und hinterließ überall eine Haut von einem halben Millimeter.
-
Backenfreigabe: Der Bediener löste den Schraubstock und ließ den warmen Teil springen, sich verschieben und wieder auf Raumtemperatur entspannen.
-
Endbearbeitung mit weichen Backen: Das Teil wurde mit leichtem Haltemoment in spezielle weiche Backen aus Aluminium eingespannt. Ein Feinbohrkopf stellte die Bohrung für das optische Register auf die exakte Größe fertig, während ein mehrschneidiges Endbearbeitungswerkzeug einen leichten Streichvorgang über die Siegelspur ausführte.
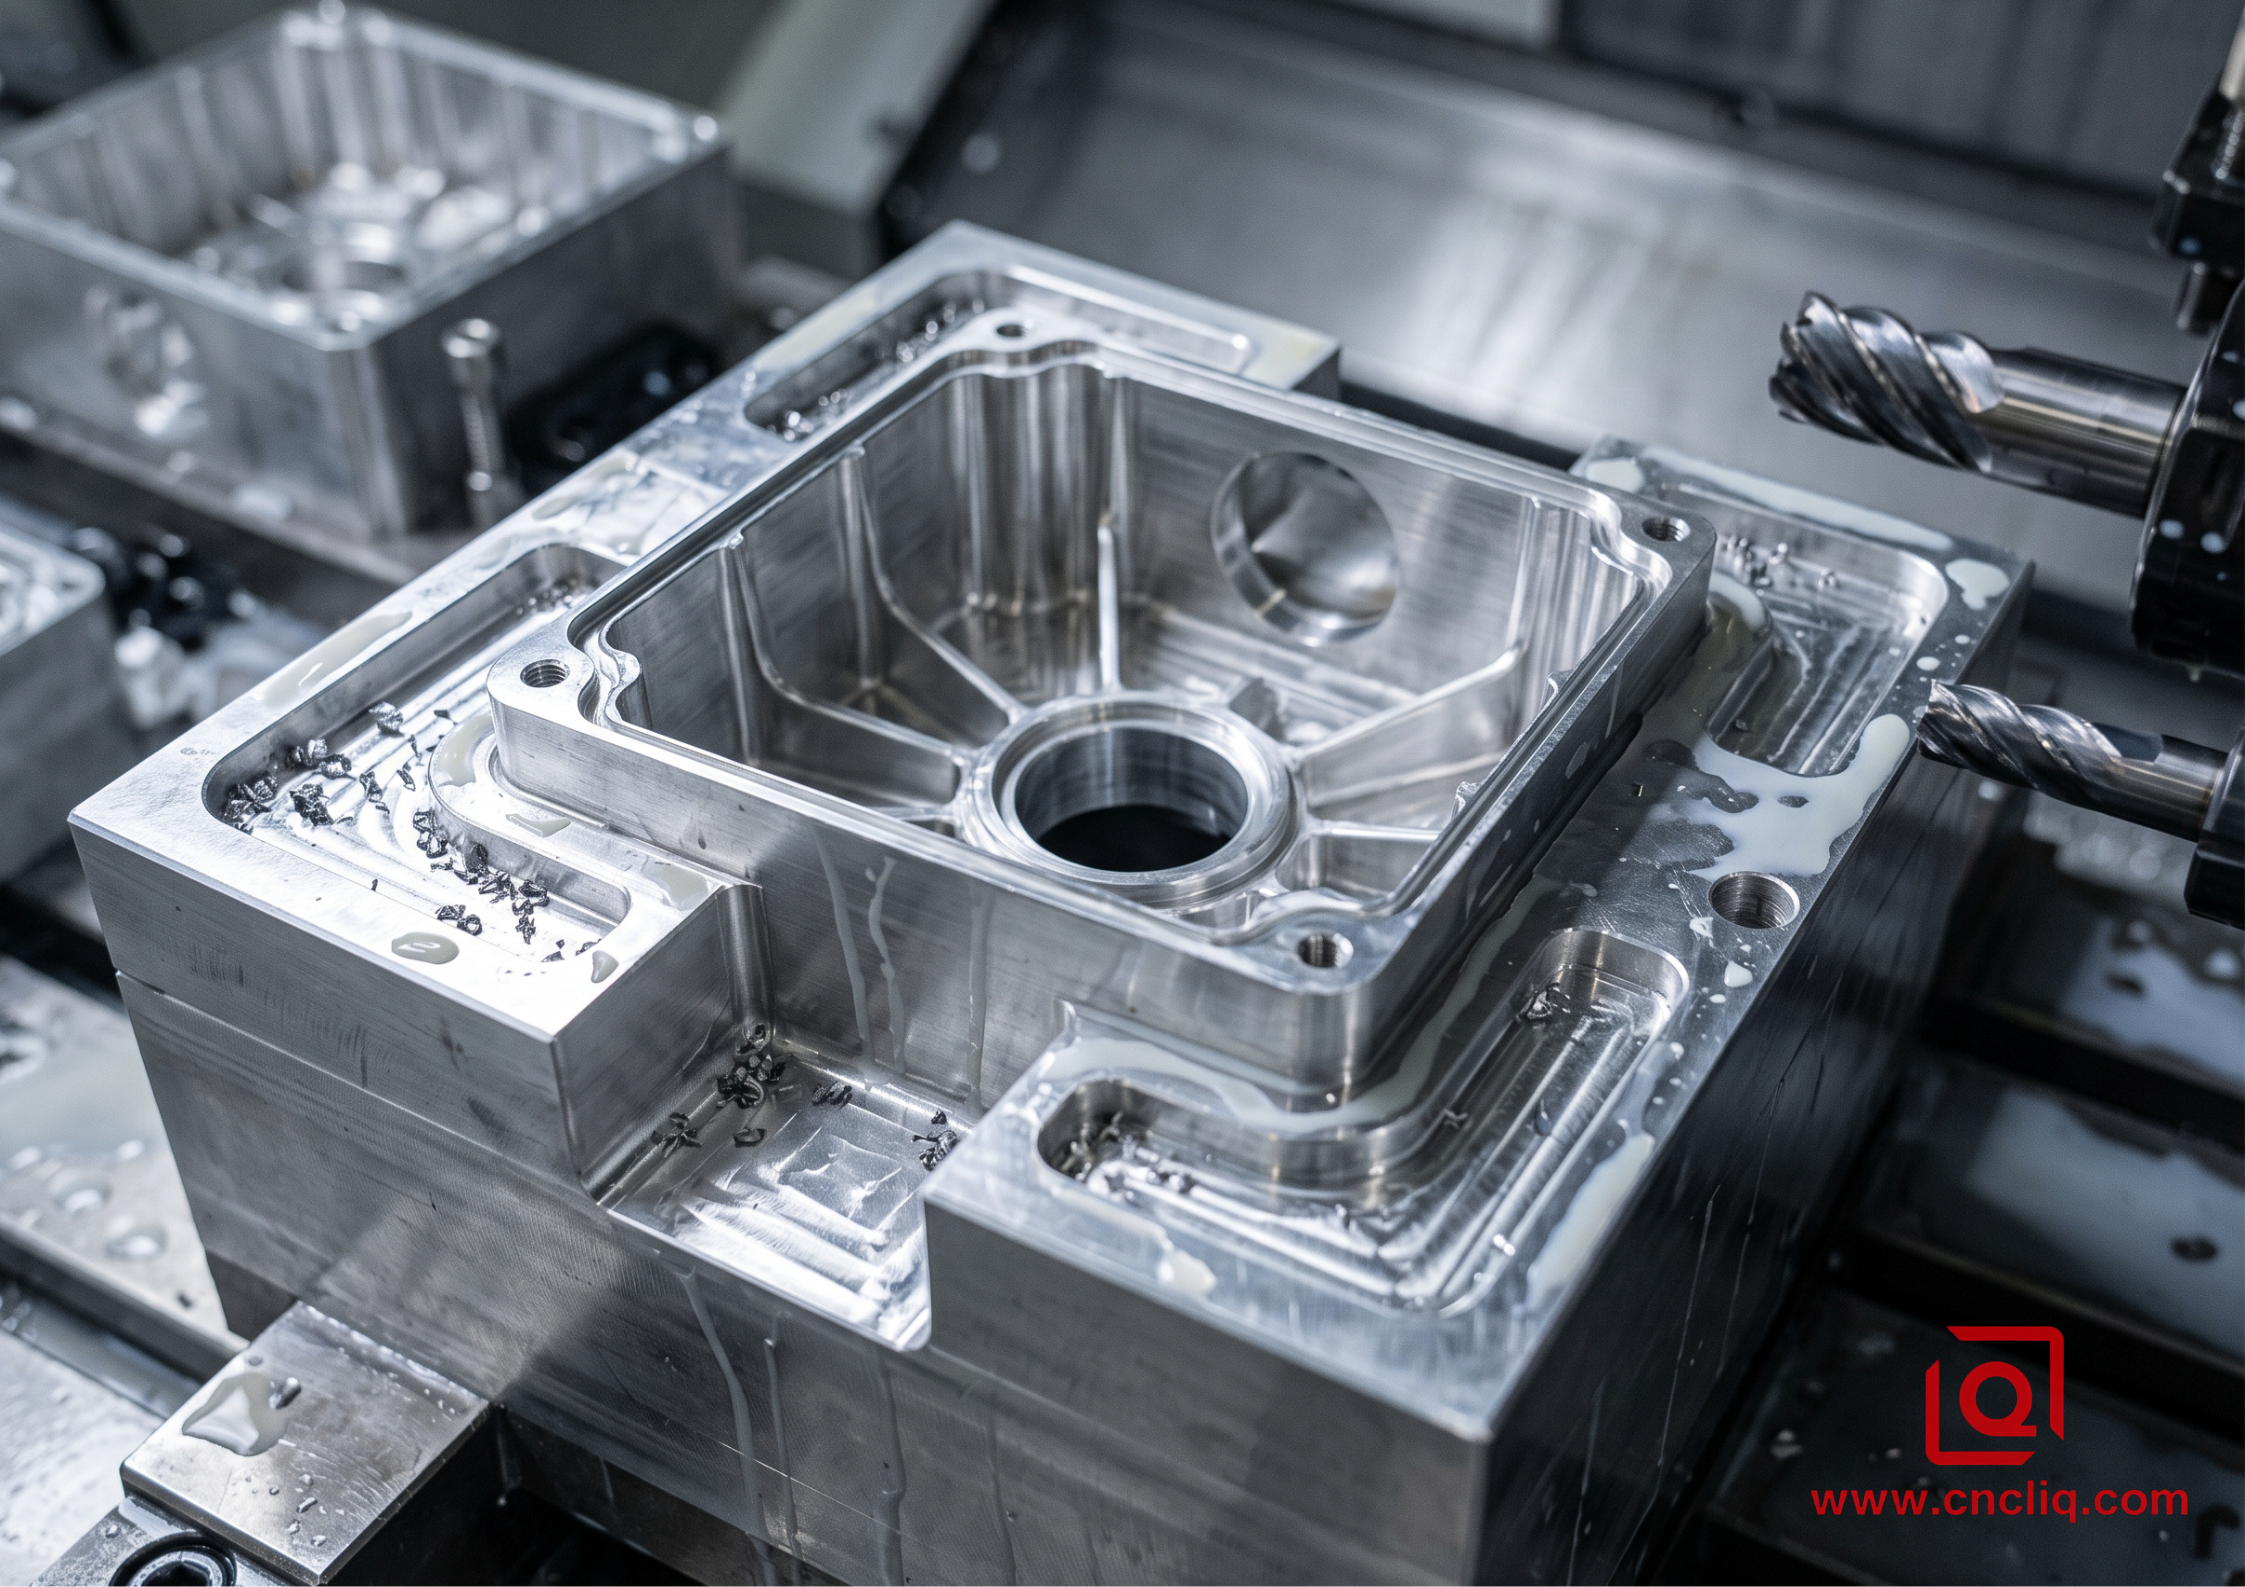
Der überarbeitete Aufbau lieferte flache O-Ring-Oberflächen direkt vom Maschinenbett ohne manuelles Schaben.
4. Materialien und Bearbeitbarkeitsrealitäten
Die Auswahl Ihrer Legierungssorte entscheidet darüber, ob Ihr CNC-Bediener seine Schicht damit verbringt, Teile zu räumen oder sich mit Spannestern und stumpfen Schneidkanten herumzuschlagen.
Das Arbeitspferd jeder Präzisionswerkstatt ist 6061-T651. Es schneidet sauber, ist werkzeugschonend und kostet weitaus weniger als Speziallegierungen für die Luft- und Raumfahrt. In Kombination mit polierten Hartmetalleinsätzen mit hohem Spanwinkel formt es saubere, dichte Locken, die sich aus tiefen Taschen lösen, ohne zu verstopfen. Seine Streckgrenze von 276 MPa hält alltäglichen strukturellen Belastungen stand und es nimmt transparente oder farbig eloxierte Hartbeschichtungen mit einem gleichmäßigen Finish auf.
Wenn Ihre Konstruktion starke Stoßbelastungen, zyklische Ermüdung oder enge Lagerpresssitze aushält, steigen Sie auf 7075-T651 um. Bei Streckgrenzen von über 500 MPa verhält es sich auf dem Maschinenbett fast wie Weichstahl, schneidet nur wie kalte Butter. Die Späne brechen kurz, werden knusprig und fliegen sauber aus der Schnittzone. Der Kompromiss zeigt sich auf Ihrer Rohmaterialrechnung und in der Korrosionsbeständigkeit: 7075 kostet deutlich mehr pro Pfund und oxidiert, wenn es in feuchten Umgebungen offen gelassen wird, was eine zuverlässige Konversions- oder Hartbeschichtung erfordert.
Vergleichen Sie beide bearbeiteten Platten mit Gusslegierungen wie A380. Druckgusslegierungen sind auf einen hohen Siliziumgehalt angewiesen, der oft bis zu zehn Prozent beträgt, damit flüssiges Metall in enge Formhohlräume fließen kann. Dieses Silizium verschwindet nicht, wenn das Metall aushärtet. Es verwandelt sich in körnige, abrasive Mikropartikel, die im gesamten Teil eingeschlossen sind. Wenn Sie einen Schaftfräser an ein Gussteil heranführen, wirken diese Siliziumpartikel wie winzige Schleifsteine, die die Schneidkanten abnutzen und an jeder Austrittsfläche Grate bilden. Das Eloxieren eines Gussteils ist ebenso chaotisch; Das Silikon blutet durch und hinterlässt fleckige graue Streifen und Blasen auf den Dichtflächen.
5. Produktionsökonomie: Werkzeugamortisation vs. Zykluszeit
Jedes mechanische Projekt landet irgendwann in der Buchhaltung. Bei Großserienaufträgen werden Methoden bevorzugt, die Rohmetall einsparen, während Kleinauflagen weniger Werkzeugkosten verursachen.
Total Cost
 ^
 | / Hard Tool Die Casting (High NRE, cheap piece-part)
 | /
 | /
 | ..........X (Typical crossover: 800 to 1,500 pieces)
 | /
 | /
 | / CNC Billet Milling (Zero NRE, flat piece-part cost)
 | /
 | /
 +------------------------------------------------------------> Batch Size
Frühe Prototypen bis 500 Stück
Das CNC-Fräsen ist hier unschlagbar. Gussformen aus gehärtetem Stahl erfordern eine hohe Vorabzahlung und monatelange Werkzeugmontage, bevor Sie Ihren ersten guten Schuss sehen können. Wenn Feldtests ergeben, dass sich ein interner Montagevorsprung um zwei Millimeter bewegen muss, wird die gehärtete Stahlmatrize häufig zu Ausschuss. Für das CNC-Fräsen sind lediglich eine aktualisierte STEP-Datei, geänderte Werkzeugwege und ein neuer Aluminiumblock erforderlich. Sie können Ihr Design an einem Mittwochmorgen ändern und die fertige Hardware bis Freitagnachmittag vorrätig haben.
Brückenfertigung (500 bis 2.000 Stück)
In diesem Mittellauf bestimmen Designänderungen den Weg. Wenn Ihre Kunden das Produkt testen, Sensorpositionen verschieben oder Gewicht reduzieren, schützt Sie der Verbleib bei CNC-Fräsmaschinen vor Werkzeugausschuss. Moderne Mehrpaletten-Bearbeitungszellen laufen im Dunkeln, ohne dass menschliche Hände in der Nähe sind, was die Stückkosten senkt und den Preisunterschied gegenüber Gussstücken in Kleinserien verringert.
Großserienproduktion (über 5.000 Stück)
Sobald Ihre Außenhülle, Lochpositionen und Montagepads fest gefroren sind, Gussmethoden übernehmen. Ja, Sie nehmen die Vorabkosten für die Werkzeugkosten in Kauf, aber die Zykluszeiten sinken von 40 Minuten Metallzerkleinern auf 20 Sekunden auf einer Gussmaschine. Sie zahlen nur für das Nettoaluminium im Teil, nicht für die Menge an Spänen, die unter der Maschine weggeschleppt wird.
6. Fünf Designprüfungen vor der Freigabe von Zeichnungen
Bevor Sie Ihr CAD-Modell speichern und Zeichnungen zur Angebotserstellung versenden, gehen Sie diese praktische Checkliste durch, um Bearbeitungsprobleme zu erkennen, solange sie noch kostengünstig zu beheben sind:
-
Überprüfen Sie die Inneneckradien: Schauen Sie direkt in Ihre tiefsten Taschen. Sind die inneren vertikalen Ecken scharf oder winzig? Öffnen Sie diese Radien. Wenn dem Maschinisten Platz für den Einsatz eines dicken, stabilen Schaftfräsers gegeben wird, wird die Bearbeitungszeit drastisch verkürzt und das Quietschen des Fräsers verhindert.
-
Gewindetiefen verkürzen: Das Einschlagen des dreifachen Schraubendurchmessers in Sacklöcher führt nicht zu einer dreimal stärkeren Verbindung. Bei 6061-T6 sorgt ein Gewindeeingriff über dem 1,5- bis 2,0-fachen Bolzendurchmesser für die volle Auszugshaltekraft. Eine zusätzliche Lochtiefe führt nur zu einer Verdichtung der Späne, stumpft Gewindebohrer ab und erhöht die Wahrscheinlichkeit, dass Werkzeuge tief im fertigen Teil abbrechen.
-
Achten Sie auf das Taschentiefenverhältnis: Halten Sie die Taschentiefen, wann immer möglich, innerhalb des Vierfachen des Werkzeugdurchmessers. Sobald die Werkzeuge den fünffachen Durchmesser überschreiten, müssen Maschinisten den Vorschub auf eine Kriechgeschwindigkeit verlangsamen und das Werkzeug vorsichtig nach unten bewegen, um ein Abbrechen der Schäfte zu vermeiden.
-
Werkzeugzugriffswinkel ausrichten: Gewindelöcher, tiefe Schlitze und kritische Bohrungen auf parallelen Ebenen anordnen. Selbst bei einer fortschrittlichen 5-Achsen-Fräsmaschine spart die Indexierung des Werkstücks über weniger Positionsanschläge Zeit beim Einrichten der Vorrichtung und sorgt für schlanke Zykluszeiten.
-
Sorgen Sie für echten Stressabbau: Wenn Ihr Teil nach der Zerspanung einer großen Menge Aluminium eine hohe Ebenheit erfordert, markieren Sie Ihre Zeichnung für 6061-T651 statt für das Basismaterial 6061-T6. Diese einzige zusätzliche Bezeichnung weist Ihren Materiallieferanten an, vorgestreckte Bleche zu versenden, wodurch unangenehme Überraschungen beim Verziehen auf dem Prüfstand vermieden werden.
Durch die Abwägung der funktionalen Leistung mit der Zerschneidungsmechanik in der Werkstatt wird solide Hardware termingerecht gebaut. Wenn Ihr Design eine dichte Dichte, starre Bezugsebenen und schnelle Designänderungen erfordert, verdient das Billet-CNC-Fräsen jedes Mal seinen Platz auf Ihrer Stückliste.
FAQs
F1: Was ist der strukturelle Hauptgrund für die Umstellung vom Druckguss auf das CNC-Fräsen von Knüppeln?
Meist handelt es sich dabei um versteckte Hohlräume und Leckpfade. Der Druckguss schließt Mikrolufteinschlüsse unter seiner gekühlten Oberflächenkruste ein. Schneiden Sie eine O-Ring-Verschraubung oder bohren Sie ein tiefes Loch durch diese Haut, und Ihre Druckbegrenzung versagt. Massiv gewalztes Blech wie 6061-T651 bietet reine metallurgische Dichte über den gesamten Kern, wodurch Porositätslecks vermieden werden und Gewindeflanken vor dem Zerbröckeln unter Druck geschützt werden.
F2: Warum verbiegt oder verzieht sich ein Aluminiumteil direkt nach starkem Fräsen und wie verhindert man das?
Rohblech trägt eingeschlossene Zug- und Druckbänder, die von Walzwerken und Abschrecktanks zurückbleiben. Reißen Sie 80 % des Materiales ab, um tiefe Taschen zu erzeugen, und das innere Gleichgewicht bricht – das Werkstück wird wie eine Banane geschält. Die Lösung ist unkompliziert: Spezifizieren Sie eine vorgestreckte Platte wie 6061-T651, nehmen Sie zuerst die Masse des Fleisches heraus, öffnen Sie den Schraubstock, damit das Teil die Restspannung abgibt, und führen Sie dann Endbearbeitungen durch, um die endgültige Größe zu erreichen.
F3: Kann eine CNC-Fräse scharfe 90-Grad-Innenecken in tiefen Taschen herstellen?
Das geht nicht. Ein Spindelfräser hinterlässt an jeder stehenden Innenwand einen eigenen Nasenradius. Wenn ein quadratischer Gegenblock bündig abschließen muss, lassen Sie das Teil entweder auf Drahterodiermaschine fallen (was den Durchsatz verringert und die Vorrichtungskosten erhöht) oder setzen Dogbone- oder T-Bone-Eckenentlastungen ein. Auf diese Weise fräst ein handelsüblicher Schaftfräser die Ecke sauber und ohne Werkzeugbeeinträchtigung.
F4: Wie dünn kann ich vertikale Aluminiumwände konstruieren, bevor sie auf der Mühle klappern oder sich verbiegen?
Bei Rippen, die durch sich kreuzende Stege oder Außenflansche verstärkt werden, sind in 6061-T6 0,8 mm machbar. Halten Sie bei freistehenden aufrechten Flossen ohne Unterstützung mindestens 1,5 mm fest und heften Sie dann alle 10 mm Abstandshöhe 0,5 mm Fleisch an. Wenn Sie auf die zusätzliche Dicke verzichten, wird die Wand durch den Werkzeugdruck einfach zur Seite geschoben, sodass Ratterbänder auf der Fläche zurückbleiben.
F5: Ab welcher Produktionslosgröße wird Druckguss günstiger als das CNC-Fräsen von Knüppeln?
An Kipppunkten landen in der Regel zwischen 800 und 1.500 Teile. Wenn Sie weniger als 500 Einheiten kaufen, müssen Sie zwischen 15.000 und 45.000 US-Dollar für Hohlräume aus gehärtetem Stahl und Werkzeugstahl ausgeben, dazu müssen Sie 8 bis 12 Wochen warten, sodass CNC jedes Mal den günstigeren Weg einschlagen muss. Sobald die Drucke stark einfrieren und die Auflagen Tausende erreichen, machen 20-Sekunden-Druckgussschüsse die anfänglichen Werkzeugkosten leicht zunichte.
Zusammenfassung
Wenn die Porosität des Gussteils die Dichtungsflächen ruiniert oder sich unebene Extrusionswände vom Gestell lösen, bietet das CNC-Fräsen von Knüppeln die Strukturdichte und Maßkontrolle, die Net-Shape-Prozesse nicht erreichen können. Durch die Konstruktion unter Berücksichtigung der Fräserphysik – Vermeidung von Werkzeugablenkungen in tiefen Hohlräumen, Unterstützung dünner Wände, Brechen scharfer Innenecken mit Hinterschnitten und Spezifizierung spannungsarmer 6061-T651-Platten – können Ingenieure teure, schwer zu modifizierende Gussformen umgehen und leckagedichte, hochsteife OEM-Hardware mit vollständiger Designflexibilität vom Prototypenlauf bis zur Brückenproduktion mittlerer Stückzahl liefern.
Kontaktinformationen
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie sofort einsatzbereite Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich auf uns verlassen, was eine Reaktionszeit von zwei Stunden bei neuen Anfragen, direkte Unterstützung bei der Prototypenbemusterung und einen reibungslosen Exportversand in ganz Europa, Nordamerika, Asien und Ozeanien betrifft.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
