 Deutsch




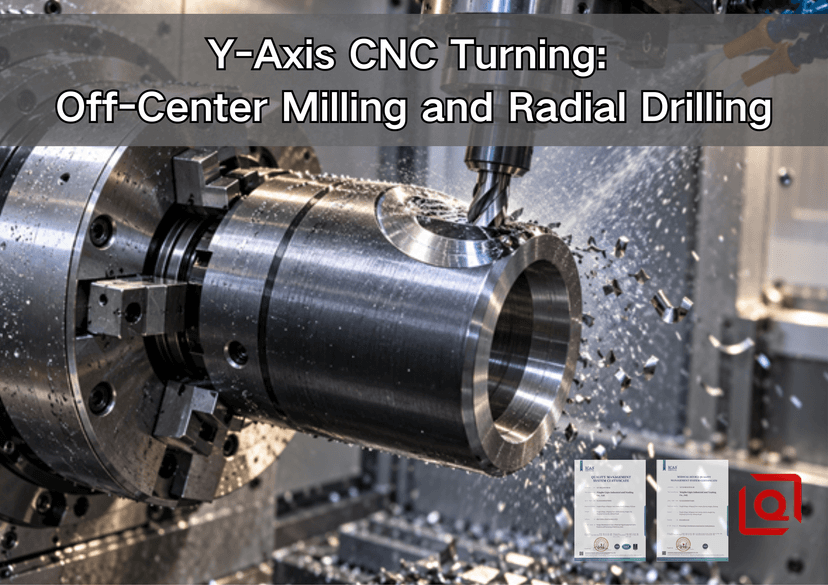
Bewegen Sie immer noch ein gut gedrehtes Teil zur Fräsmaschine, um eine versetzte Nut oder ein paar Radialbohrungen zu fräsen? Die Drehmaschine hat die Bohrung bereits voreingestellt. Der Dichtungsdurchmesser stimmt. Dann löst jemand das Werkstück, reinigt einen zweiten Satz Spannbacken, findet die Achse erneut und hofft, dass sich kein Span hinter dem Anschlag festgesetzt hat. Kleine Arbeit? Auf dem Mitnehmer, ja. An einer straffen Bezugskette, nicht immer.
Diese Führung befindet sich neben der Maschinentür. Welchen Beitrag leistet der physische Verfahrweg in Y-Richtung? Welche exzentrischen Bohrungen benötigen nur X und C? Warum kann ein verdeckter Grat wichtiger sein als der Bohrungsdurchmesser? Und wann sollte die Zeichnung an ein separates Bearbeitungszentrum weitergeleitet werden? Ventilhülse auf dem Bildschirm? Sensorgehäuse, Anschlussstück, Welle, eventuell ein kleines Gehäuse? Verfolgen Sie die Werkzeugachse, bevor Sie die Angebotsanfrage senden.
Kurzer Blick auf die Zeichnung
Wo platziere ich die erste rote Markierung? Auf der Mittellinie des Fräsers. Muss diese Linie oberhalb oder unterhalb der üblichen Ebene der Drehmaschine liegen? Muss der Schaftfräser ein echtes Offset-Rechteck zeichnen? Benötigt der Radialbohrer eine seitliche Verschiebung, nicht nur einen neuen Drehwinkel? Drei praktische Gründe, Y auf die Prüfliste zu setzen.
Bohrung an der Vorderseite nicht mittig? In der Einrichtungsskizze gibt X den Radius und C die Drehrichtung an. Der Axialbohrer bewegt sich in Z-Richtung. Y kann während des gesamten Schnitts auf Null bleiben. Eine Querbohrung durch die Normalebene? Index C, dann Vorschub für einen Radialbohrer in X-Richtung. „Nicht mittig“ gibt die Position eines Merkmals an. Es gibt nicht die Maschine an, die es herstellen muss.
Wo bietet das Drehen um die Y-Achse die größten wirtschaftlichen Vorteile? Bei überwiegend runden Bauteilen, deren Nut, Fläche, Tasche oder Öffnung mit einer gedrehten Bohrung, einem Pilot, einer Schulter oder einem Dichtungsdurchmesser verbunden bleiben muss. Durch die Beibehaltung dieser Merkmale in einem geplanten Koordinatensystem können Vorrichtung und Bezugspunktwiederherstellung entfallen. Werkzeugrundlauf, Wärmeentwicklung, Backenkräfte, Durchbiegung, Späne, Programmierfehler oder Inspektionsunsicherheiten können jedoch nicht beseitigt werden.
Was bewegt sich im Inneren eines Drehzentrums mit Y-Achse?
Betrachten Sie zunächst die einfache Zwei-Achs-Drehmaschine. Die Z-Achse folgt der Spindel. Die X-Achse verläuft radial. Wird auf dem Bildschirm X als Durchmesser oder Radius angezeigt? Überprüfen Sie die Steuerung und deren aktiven Modus; verlassen Sie sich nicht auf einen Ausdruck. Hier übernimmt das Spannfutter die Drehbewegung. Ein feststehender Einsatz bearbeitet Außendurchmesser, Planfläche, Nut, Kegel oder Bohrung.
Nun wird eine Revolverstation mit Strom versorgt. Der Fräser dreht sich. Die Hauptspindel wird mit C gesteuert: Sie kann in einem gewählten Winkel anhalten oder sich entlang einer Bahn bewegen. Der Revolver wird mit Y gesteuert: Das Werkzeug kann die Mittelebene überfahren. Ist das Werkstückende noch nicht bearbeitet? Eine Gegenspindel kann das Werkstück übernehmen. Sind am Modell zusammengesetzte Fräserwinkel erforderlich? Diese Frage deutet eher auf B hin als auf die Idee eines einfachen Y-Revolvers.
Leistungsfähigkeit im Angebot | Was es wirklich liefert | Typische Verwendung | Was ist zu überprüfen? |
Axiales angetriebenes Werkzeug | Schneidpunkte entlang der Spindelachse | Stirnlöcher, Lochkreise, Stirnschlitze | Geschwindigkeit, Drehmoment, Projektion, Maulspiel |
Radial-Spiralwerkzeug | Schneidpunkte quer zur Spindelachse | Querbohrungen, Radialgewinde, Außenflächen | Halterungsreichweite, Kühlmittel, Revolverspielraum |
C-Achse | Kontrollierter Spindelwinkel oder Interpolation | Taktgesteuerte Muster, Polarfräsen | Indexierungsmethode, Clamp-Logik, nutzbare Leistung |
Y-Achse | Unabhängige seitliche Werkzeugbewegung | Versetzte Taschen, echte Schlitze, parallel versetzte Löcher | Reise, Arbeitsbereich, Ladung, Kollisionsfreigabe |
Gegenspindel | Abholung ohne Gang zu einer anderen Maschine | Hinteres Gewinde, hintere Bohrung, Trennfläche | Welche Oberfläche greift, und welches Bezugselement dient zur Überprüfung der Abtastung? |
Eine Bezeichnung kann nicht die andere ersetzen. Was versetzt den Fräser in Rotation? Angetriebene Werkzeuge. Was steuert die Werkstückbewegung? C. Was hebt das Werkzeug aus der Normalenebene heraus? Y. LiqinsAnleitung für angetriebene Werkzeuge zeigt den breiteren Aufbau. Hier liegt das engere Problem in der Geometrie: Wann muss sich das Werkzeug tatsächlich in Y-Richtung bewegen?
Benötigt jedes außermittige Loch ein Y?
Nein. Skizzieren Sie die Werkzeugachse, bevor Sie die Maschinenkosten hinzufügen.
Stellen Sie sich vier axiale Bohrungen auf der Vorderseite vor, alle mit einem Radius von 18 mm. Wie werden diese erreicht? Die Spindel wird in jedem Winkel gestoppt, der Bohrer mit der X-Achse positioniert und dann mit der Z-Achse vorgeschoben. Exzentrische Bohrungen, klar. Beweis für die Notwendigkeit einer Y-Achse? Nein.
Nun wird ein Loch durch den Außendurchmesser gebohrt. Dessen Mittellinie schneidet die normale X-Ebene und zeigt radial nach innen. Die C-Achse gibt die Drehrichtung des Werkstücks vor. Ein radial angetriebener Bohrer führt den Vorschub in X-Richtung. Die Y-Achse kann die Handhabung erleichtern, ist aber nicht zwingend erforderlich.
Verschieben Sie dieses Loch seitlich. Seine Linie bleibt parallel zur ersten, verläuft aber nicht mehr durch die übliche Schnittebene. Welche Achse richtet den Bohrer aus? Y hat nun eine eindeutige Aufgabe. Zwei seitliche Öffnungen an unterschiedlichen Positionen bestätigen dies. Ebenso ein Außendurchmesserschlitz, den ein zentrierter Radialbohrer nicht sauber auf die gewünschte Breite erweitern kann.
Wozu diese Skizze? Ohne sie muss der Käufer möglicherweise zusätzliche Maschinenzeit, CAM-Arbeiten und Tests bezahlen, obwohl die C-Indexierung bereits passt. Der umgekehrte Fehler ist noch gravierender. Man kalkuliert den Auftrag in XC, öffnet CAM und stellt dann fest, dass die Werkzeuglinie das Feature nie erreicht. Der vergessene zweite Bearbeitungsschritt ist wieder da.
XY-Fräsen oder XC-Polarinterpolation?
Kann eine XC-Fräse ein Stirnprofil fräsen? In vielen Fällen ja. Der Programmierer zeichnet eine Ebene; die Steuerung wandelt diese in eine Radialbewegung plus Spindeldrehung um. Zentrierte Flächen, sinnvolle Nuten, einfache Konturen – für diese Methode ist das durchaus praktikabel. In der Nähe der Spindelmitte wird die Geometrie jedoch komplizierter. Mit abnehmendem Radius erfordert bereits eine kleine tangentiale Bewegung mehr Aufwand von der Steuerung. Beobachtet man eine Umkehrung, lässt sich anhand der fertigen Wand das Verhalten des Servos nachvollziehen.
Was ist bei einer physischen Y-Verschiebung anders? Man hält C in einer bekannten Position und bewegt den Fräser entlang der X- und Y-Achse. Bei einem versetzten Rechteck führen die Wände nun lineare Bewegungen aus, anstatt einer kontinuierlichen X-zu-C-Umrechnung. Leichter vorstellbar? Meistens. Frei von Eintritt, Eingriff, Steifigkeit oder Verfahrwegbegrenzungen? Sicherlich nicht.
Die drei hier besprochenen, hochrangigen technischen Seiten beleuchten diesen Unterschied aus verschiedenen Blickwinkeln. YAMA SEIKI vergleicht die Polarinterpolation mit der direkten Y-Achsen-Verfahrwegberechnung und gibt die Verfahrwege für die einzelnen Modelle an. Das Schulungshandbuch „Y-Axis Lathe Applications Training“ von Haas behandelt das axiale Fräsen mit der G17-Achse und die C-Achsen-Ausrichtung. Die Seite zur DS-20Y zeigt anschließend ein komplettes System: Y-Achse, C-Achse, angetriebene Stationen und zwei Spindeln. Was fließt von diesen Seiten in eine Angebotsanfrage ein? Nur die Fragen. Welche Maschine genau? Welcher Halter? Wie viel nutzbarer Verfahrweg nach dem Freilauf? Welches Drehmoment bei der vorgesehenen Drehzahl? Welche Steuerungsfunktion und Spindelklemmung? Die Daten eines Modells bleiben diesem Modell zugeordnet.
Radialbohren: Wo selbst ein gutes Bohrloch versagen kann
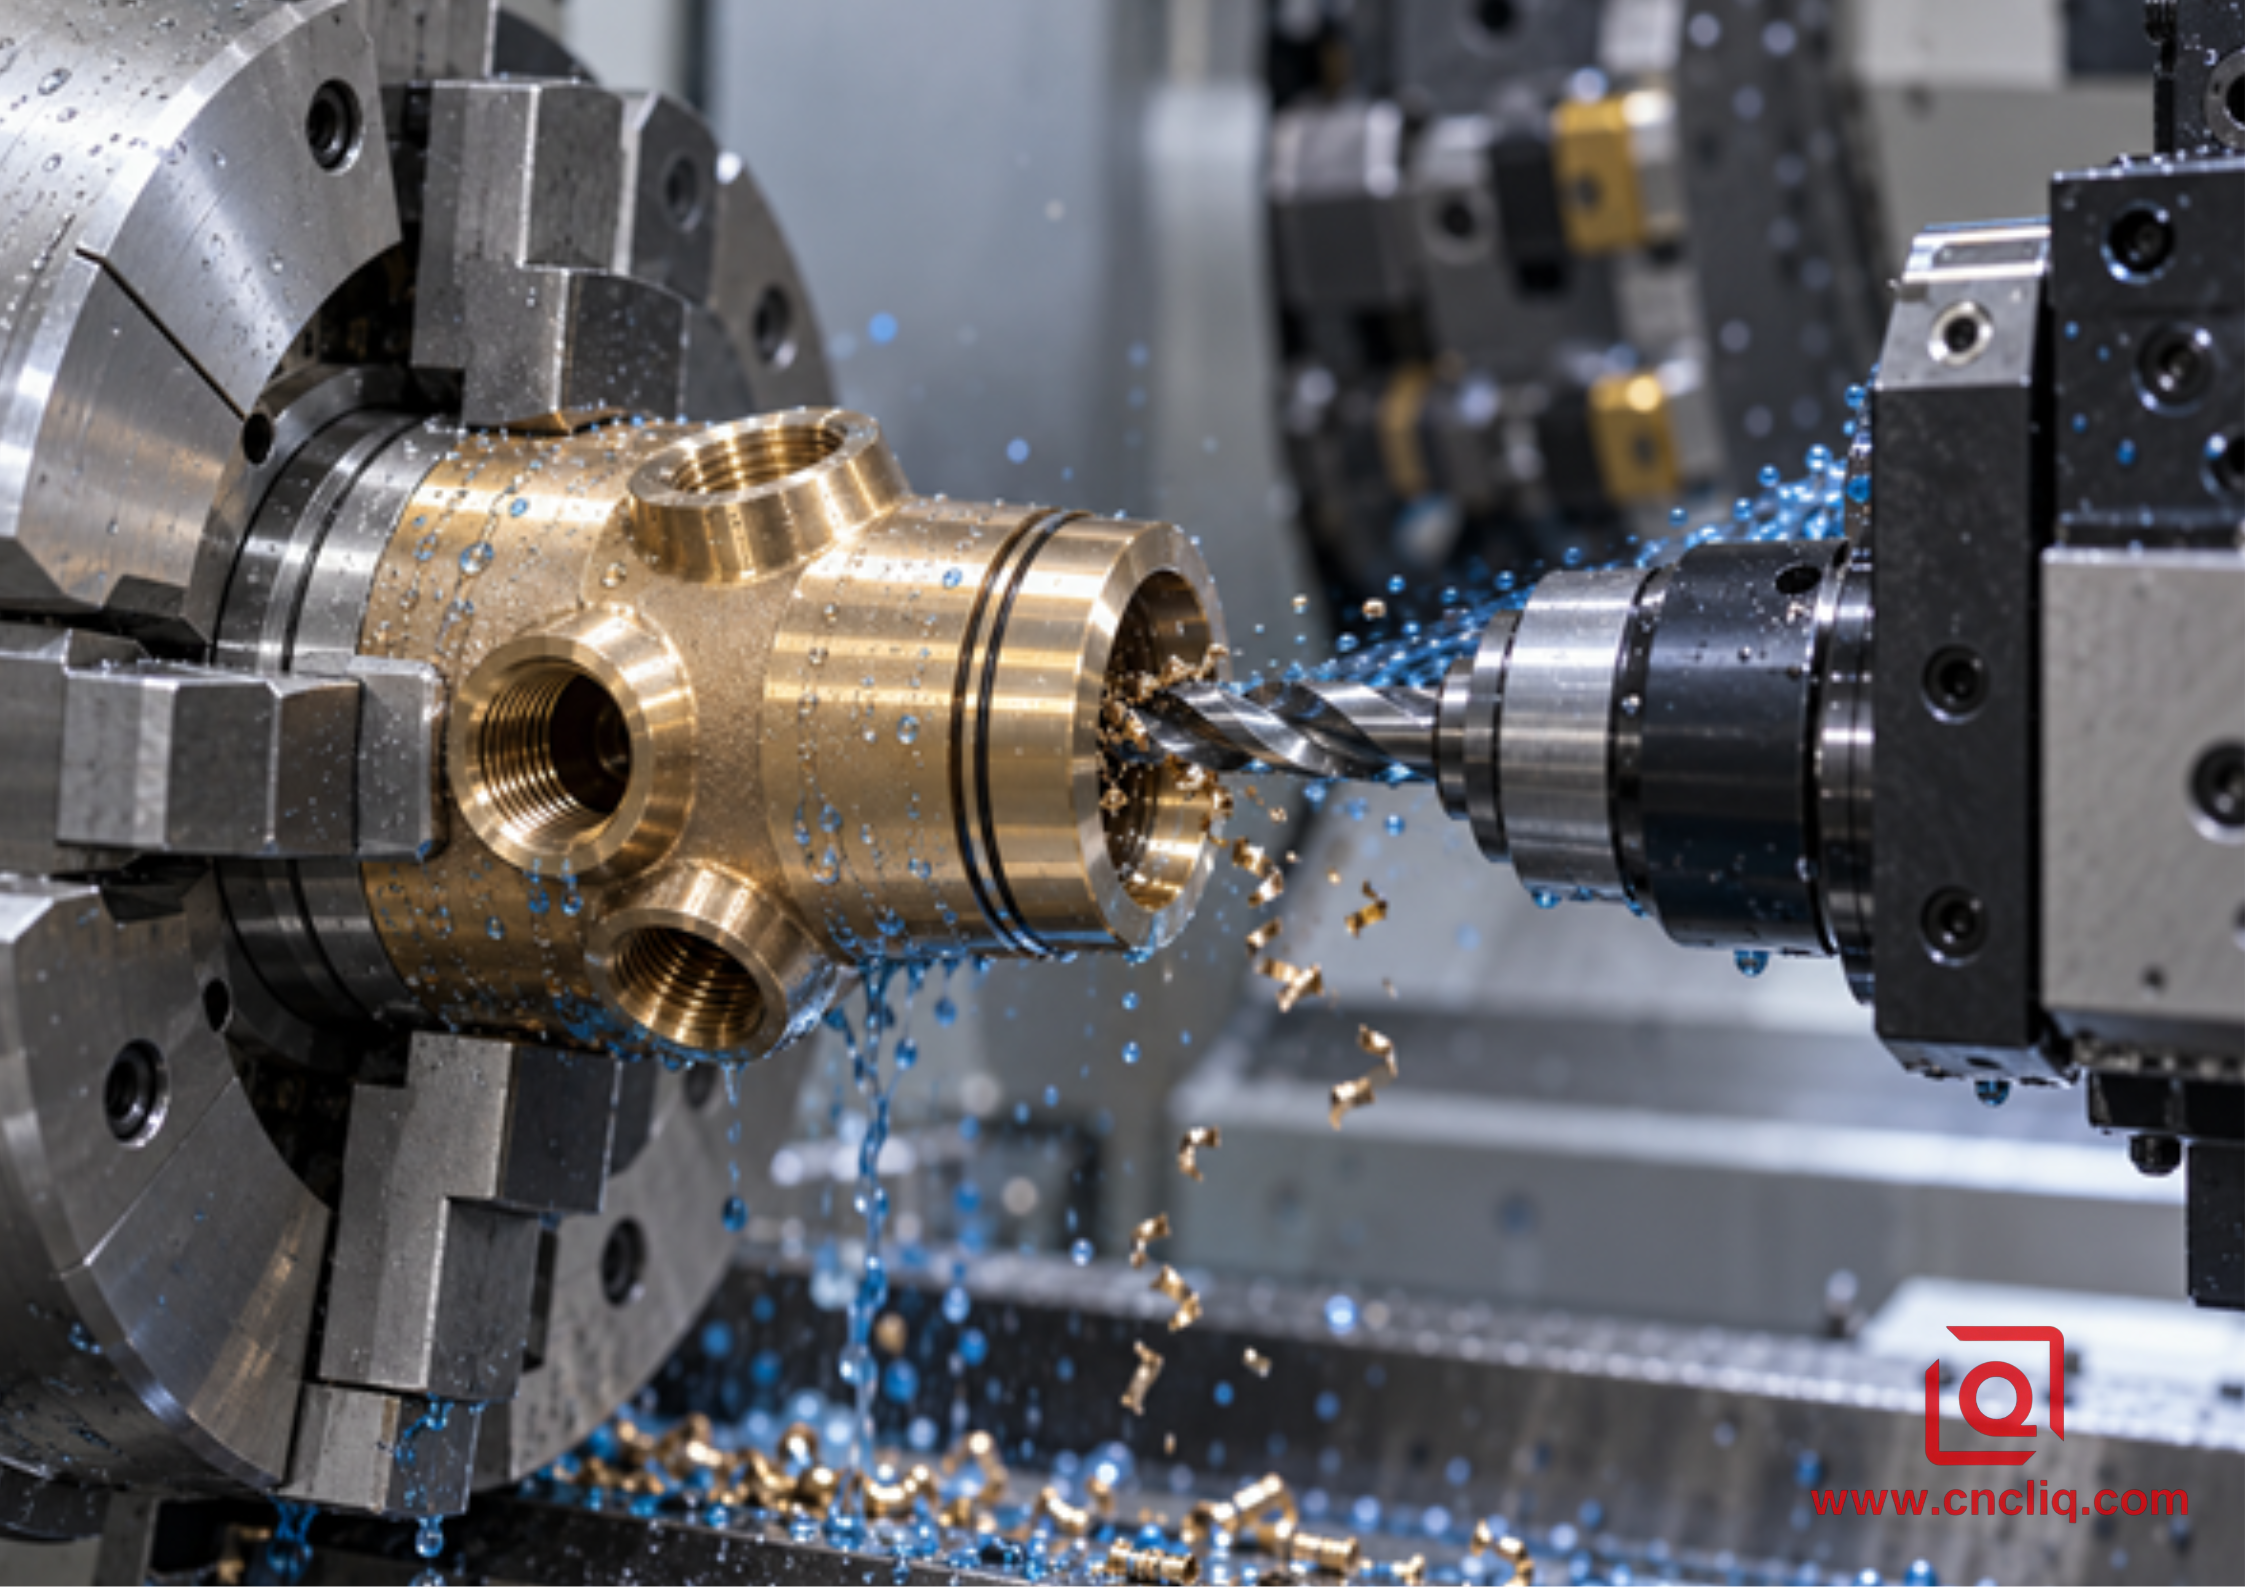
Der Bohrer dringt sauber ein. Durchmesser und Position sind geprüft. Ist das Werkstück fertig bearbeitet? Prüfen Sie, wo der Bohrer in die Innenbohrung eindringt.
Eine Kante verliert zuerst ihre Stütze. Ein Grat kann sich nach innen falten. Ein kurzer Splitter kann sich im Verbindungskanal verstecken. An einer Flüssigkeitsarmatur kann dieser Rest einen O-Ring beschädigen, den Durchfluss behindern oder nach dem Waschen wieder zurückfallen. Ein vager Hinweis wie „Alle Kanten entgraten“ gibt der Werkstatt kaum Anhaltspunkte für Messungen an einer Stelle, die niemand direkt einsehen kann.
Was gehört in die Zeichnung? Größe, Tiefe, Position, Drehwinkel, gegebenenfalls vollständige Gewindedaten – und eine Entscheidung über die Schnittkante. Gezielte Fase? Nur keine losen Grate? Eine Sauberkeitsprüfung, Dichtheitsprüfung oder Durchflussprüfung? Benennen Sie die Anforderungen der Baugruppe. Legen Sie dann fest, wie die Werkstatt dies nachweisen wird.
Überprüfen Sie anschließend die physische Aufstellung. Wie weit ragt der Radialhalter hervor? Passiert der Bohrer die Spannbacke bei C90? Wo trifft Kühlmittel auf? Wohin gelangen die Späne nach dem Positionieren der Spindel? Wurden Halterkörper, Revolverkopf, Restmaterial und angrenzende Werkzeugstationen im CAM-System berücksichtigt? Eine alleinige Werkzeugspitzensimulation kann die Kollision, die zum Maschinenstillstand führt, übersehen.
Wie lässt sich ein Durchbruch behandeln? Den Vorschub an der richtigen Stelle verlangsamen, mit einem Rückfaswerkzeug nacharbeiten, die Kreuzung bürsten, mit einem Endoskop prüfen, den Durchgang separat spülen – vielleicht eine, vielleicht mehrere Optionen. Welche ist die beste? Die Legierung, der Bohrungsdurchmesser, die Kreuzungsgeometrie und der Reinheitsgrad sind entscheidend. Ein von einem anderen Auftrag übernommener Vorschub ist irrelevant.
Was passiert, wenn das angetriebene Werkzeug mit dem Fräsen beginnt?
Verwandelt der Buchstabe Y einen angetriebenen Revolver in ein Bearbeitungszentrum? Nein. Das Drehmoment an der angetriebenen Station mag gering sein. Der Halter kann weit von seinen Lagern entfernt sein. Das Spannfutter stützt ein Werkstück anders als ein breiter Schraubstock oder ein Spannbock. Breite, schwere Taschen können auf der Fräsmaschine weiterhin sinnvoll eingesetzt werden.
Welche Merkmale passen gut? Kurze Keilnuten, Schlüsselflächen, Verbindungsschlitze, flache Stirnflächentaschen, kleine Schraubenmuster und Zugangsbohrungen an einem Werkstück, das sich hauptsächlich dreht. Welche Details geben Anlass zur Sorge? Tiefe, schmale Nuten, scharfe Innenkanten, breite, unterbrochene Schnitte, große Abtragsmengen und jede Bahn, die den praktischen Verfahrweg des Werkzeugs nach Berücksichtigung von Fräserradius und Anlaufweg überschreitet.
Der Eckradius ist keine Dekoration. Eine Innenecke mit Radius Null lässt sich nicht mit einem gewöhnlichen Rundfräser herstellen. Was passiert, wenn die Zeichnung den Radius etwas vergrößert? Ein größerer, steiferer Fräser kann einen langen, empfindlichen ersetzen. Der Schnitt wird dadurch einfacher zu bearbeiten, zu messen und oft auch einfacher zu kalkulieren.
Die Oberflächenbeschaffenheit erfordert dieselbe Ehrlichkeit. Werkzeugaufnahme, Dichtung, Lagerstelle oder kosmetische Oberfläche – was genau ist es? Die Antwort beeinflusst die Abnahme und die Inspektion. Ein pauschaler Rauheitswert mag zwar den Schriftzug übersichtlich gestalten, führt aber zu einem unnötig unübersichtlichen Angebot.
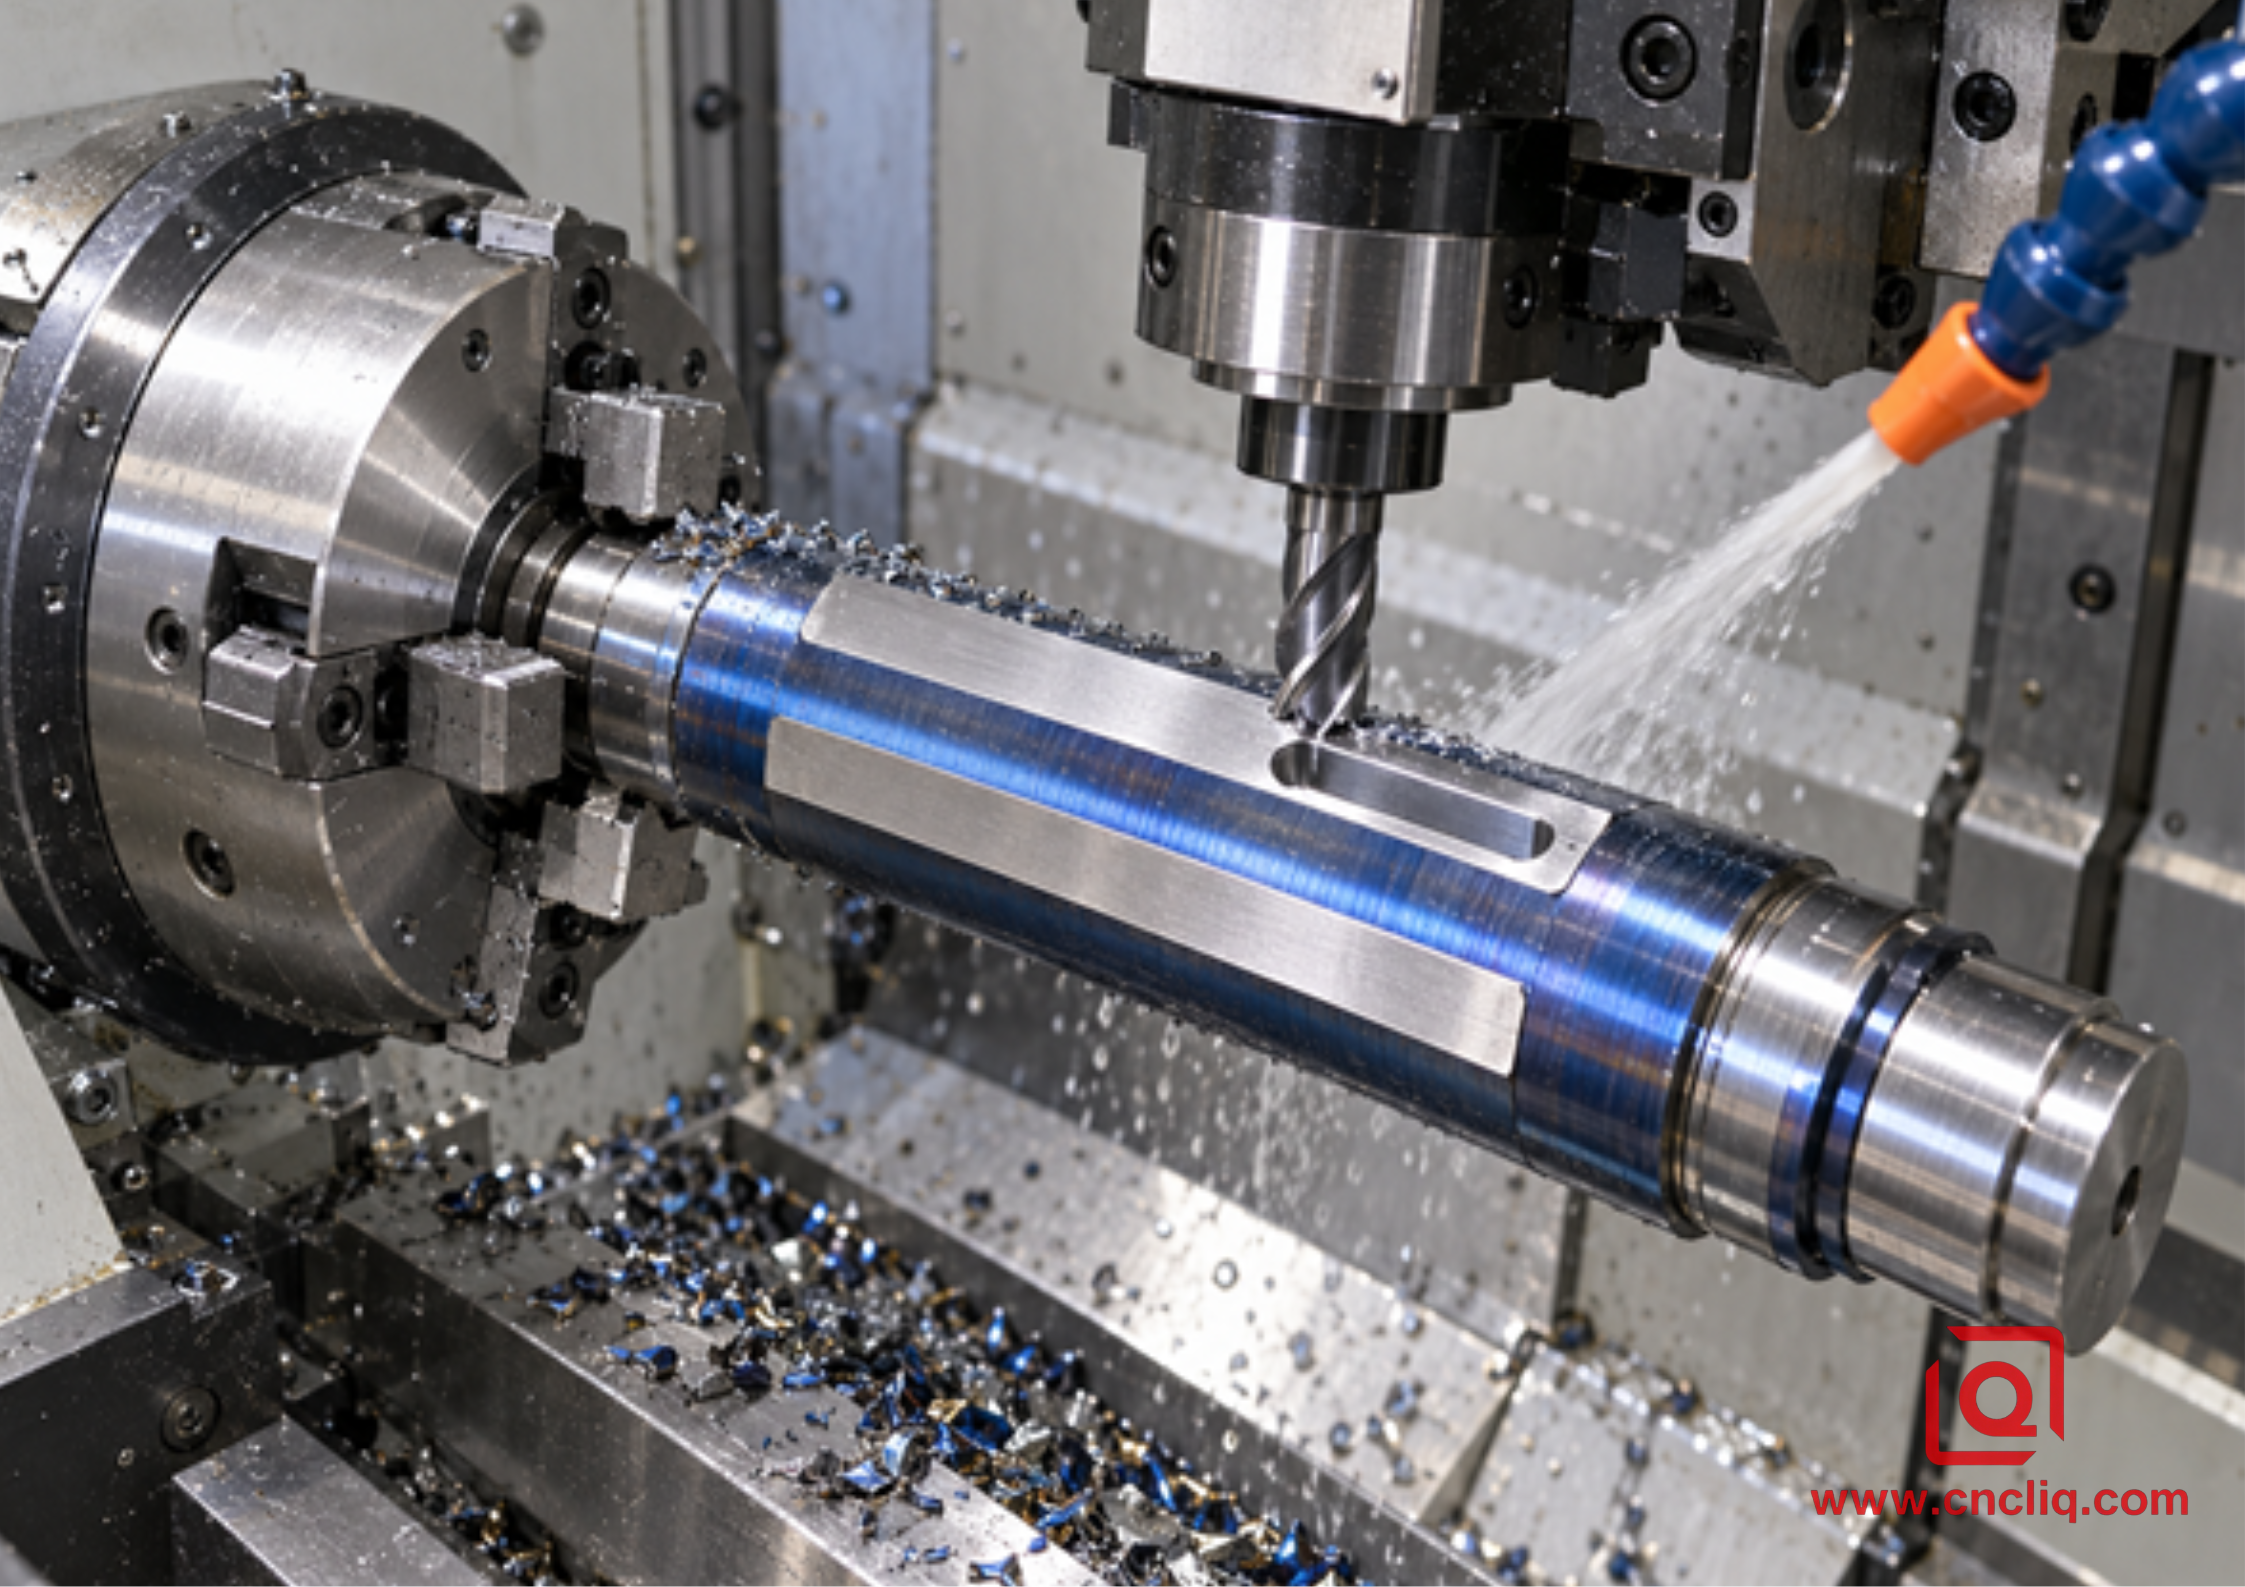
Legen Sie die drei Routen neben den Ausdruck.
Zeichnungszustand | C-Achsen-Drehmaschine mit angetriebenen Werkzeugen | Drehzentrum der Y-Achse | Dreh- und Fräsmaschine trennen |
Exzentrisches Stirnlochmuster | Oft genug | Auch geeignet | Fügt ein Setup hinzu |
Radialbohrungen in der Mittelebene | Oft genug | Auch geeignet | Nützlich, wenn andere Mahlverfahren überwiegen. |
Parallel versetzte Radiallöcher | In der Regel begrenzt | Starker Kandidat | Mit einer Tonanlage machbar |
Versetzte rechteckige Tasche | Möglich in ausgewählten XC-Fällen | Der direkte Weg ist oft sauberer | Stark, wenn das Einstecken dominiert |
Die Position von Bohrung und Nut ist entscheidend. | Routenabhängig | Starker Ein-Griff-Kandidat | Hängt von der Datenwiederherstellung ab |
Breit- oder tiefgrobes Fräsen | Meist schwach | Oft begrenzt | Bearbeitungszentrum üblicherweise natürlich |
Hintere Arbeiten nach dem Abschalten | Benötigt einen anderen Griff | Eine Gegenspindel könnte helfen | Normaler zweiter Betrieb |
Ein verzeihendes Loch an einem einfachen Kragen | Angemessen | Möglicherweise unnötig | Eine einfache Bohrvorrichtung könnte gewinnen |
Betrachten wir die gesamten Prozesskosten. Was entfällt, wenn das Teil auf einer Maschine verbleibt? Ein zweiter Verschachtelungsschritt, manuelles Beladen, ein weiterer Arbeitsausgleich, zusätzliche Wartezeit und eine Zwischenprüfung können wegfallen. Was kommt hinzu? Mehr CAM-Arbeit, angetriebene Spannvorrichtungen, Kollisionsprüfung und eine längere Probephase. Der Stundensatz allein kann diese Entscheidung nicht treffen.
Benötigen Sie einen umfassenderen Maschinenvergleich? Liqins Leitfaden zur 3-Achs-, 5-Achs- und Dreh-Fräs-Bearbeitung behandelt auch Teile mit geringerer Rotationsbewegung. Bearbeiten Sie ein rundes Gehäuse, dessen Bohrung den Rest der Zeichnung bestimmt? Der Leitfaden zum Vergleich von Drehen und Drehen/Fräsen für konzentrische Gehäuse orientiert sich an dieser Bezugskette.
Aufbau eines stabilen Y-Achsen-Prozesses
Kann eine leistungsfähige Maschine einen lückenhaften Plan retten? Nein. Gehen Sie den Ablauf durch, bevor Sie CAM öffnen.
1. Beginnen Sie mit der Montage. Welche Bohrung positioniert das Bauteil? Welche Fläche begrenzt es? Welcher Schlitz oder Anschluss steuert die Ausrichtung? Markieren Sie zuerst diese Merkmale.
2. Zeichnen Sie die Werkzeugmittellinien ein. Klassifizieren Sie axiales Bohren, radiales Bohren in der Mittelebene, Parallel-Offset-Bohren, direktes XY-Fräsen, Indexbearbeitung und Rückbearbeitung. Eine fehlende Achse wird auf dem Papier deutlich.
3. Zeichnen Sie die Spannvorrichtung. Zeigen Sie den Backenkontakt, den Anschlag, den Stangenüberstand, die Abschneidezugabe, die Wandstärken und alle kosmetischen Bereiche. Wird die Bohrung nach dem Entspannen durch die Kraft des Spannfutters verformt?
4. Reihenfolge der Bearbeitung für optimale Steifigkeit. Grobbearbeitung, solange das Werkstück die Belastung noch aufnehmen kann. Schlitze und Öffnungen später. Sollte die kritische Bohrung vor oder nach der unterbrochenen Bearbeitung mit angetriebenem Werkzeug fertiggestellt werden? Das Bauteilverhalten gibt die Antwort.
5. Verwenden Sie die kürzeste praktikable Werkzeuganordnung. Eine in der CAD-Analyse komfortable Anordnung kann zu Vibrationen führen, sobald Radialhalter, Spannzange und Bohrverlängerung übereinander gestapelt sind.
6. Simulieren Sie mehr als nur eine farbige Fräserspur. Wo befinden sich das Spannfutter, die Backen, die Spindelnase, der Revolver, der Halter, das Werkstück, die Gegenspindel und der Rückzugsweg?
7. Führen Sie gezielte Tests durch. Überprüfen Sie die Y-Mittellinie, die C-Orientierung, die Werkzeugkorrekturen, die Spannbefehle, die sicheren Positionen, die Kühlmittelrichtung und den Späneaustritt genau an der Steuerung und im Postprozessor.
8. Die Prüfung erfolgt anhand der Zeichnungsbezugspunkte. Eine Koordinatenmessmaschine oder eine optische Prüfmaschine sollte den Funktionsrahmen nachbilden und nicht die am leichtesten zu berührende Kante verwenden.
9. Legen Sie fest, was für den nächsten Produktionslauf benötigt wird. Welche Revision, welches Programm, welcher Backensatz, welches Einrichtungsblatt, welche Werkzeuge, welche Prüfungen und welche Reaktionsgrenzen gehören zusammen? Ordnen Sie sie derselben Auftragskennung zu.
Benötigen Sie eine anerkannte Sprache für Geometrie? ISO 1101 und ASME Y14.5 sind je nach Zeichnungssystem gängige Referenzen. Benötigen Sie eine Referenz für die Prüfung der NC-Achsenpositionierung und -wiederholgenauigkeit? ISO 230-2 behandelt dieses Thema. Wird ein gefertigtes Teil dadurch automatisch als „gut“ eingestuft? Nein. Die vereinbarte Teileprüfung übernimmt diese Aufgabe weiterhin.
Anonymes Verbundgehäuse: Sensorhülse mit versetztem Anschluss
Ein Abnehmer aus dem Bereich der Industrieautomation schickte eine Sensorhülse aus Edelstahl, gefertigt aus Rundstahl. Was wies das gereinigte Modell auf? Eine Positionierungsbohrung, den Außendurchmesser der Dichtung, zwei Abflachungen, einen versetzten Stirnschlitz, drei gegenläufige Radialbohrungen und ein Gewinde an der Rückseite. Wodurch wurde die Sensorkartusche positioniert? Durch die Bohrung. Welche Details folgten darauf? Der Schlitz und ein Kanal.
Die erste Bearbeitungsmethode sah unkompliziert aus: Drehen, dann zur Bearbeitungsmaschine. Das Problem lag in der zweiten Vorrichtung. Sie sollte einen kurzen Fertigdurchmesser neben einer Oberflächenstruktur fixieren. Eine geteilte Spannvorrichtung wäre zwar möglich, müsste aber bei jedem Beladen die Bohrungsachse und den Winkelbezug neu bestimmen.
Könnte die Bearbeitung entlang der Y-Achse die Kette verkürzen? Die Stirnnut wurde für die direkte XY-Fräsbearbeitung vorgesehen. Das radiale Muster wurde für ein radial angetriebenes Werkzeug und C-Indexierung abgebildet. Das hintere Gewinde wurde in eine geplante Gegenspindelbearbeitung verschoben. Zuerst erfolgte das Schruppen; anschließend folgten die Bearbeitungen mit angetriebenen Werkzeugen, während die Hülse ihre Steifigkeit beibehielt; die wichtigen Bohrungs- und Dichtungsdurchmesser wurden nach der schwereren, unterbrochenen Bearbeitung kontrolliert fertigbearbeitet.
Was ist mit dem verdeckten Schnittpunkt? Der Plan sah Durchbruchverhalten, Entgraten, Reinigen und eine vergrößerte Sichtprüfung vor. Was wurde im Erstmusterbericht nachbearbeitet? Bohrungsgröße und -form, Dichtungsdurchmesser-Rundlauf, Flächenbreite, Nutposition relativ zur Bohrung, Bohrungsausrichtung, Gewindeakzeptanz und Schnittpunktzustand.
Der überarbeitete Vorschlag verzichtete auf die Fräsnestvorrichtung. Bedeutet das, dass jede ähnliche Hülse auf der Maschine Y günstiger sein muss? Nein. Programmierzeit, Losgröße, Werkzeuge, Legierung, Toleranz und die verfügbare Maschine spielen eine Rolle. Betrachten Sie dies als eine bereinigte Zusammenfassung aus Liqins öffentlich zugänglichem Bearbeitungsspektrum. Es zeigt die Routenlogik; es gibt weder Einblick in ein Kundendesign noch garantiert es ein bestimmtes Ergebnis.
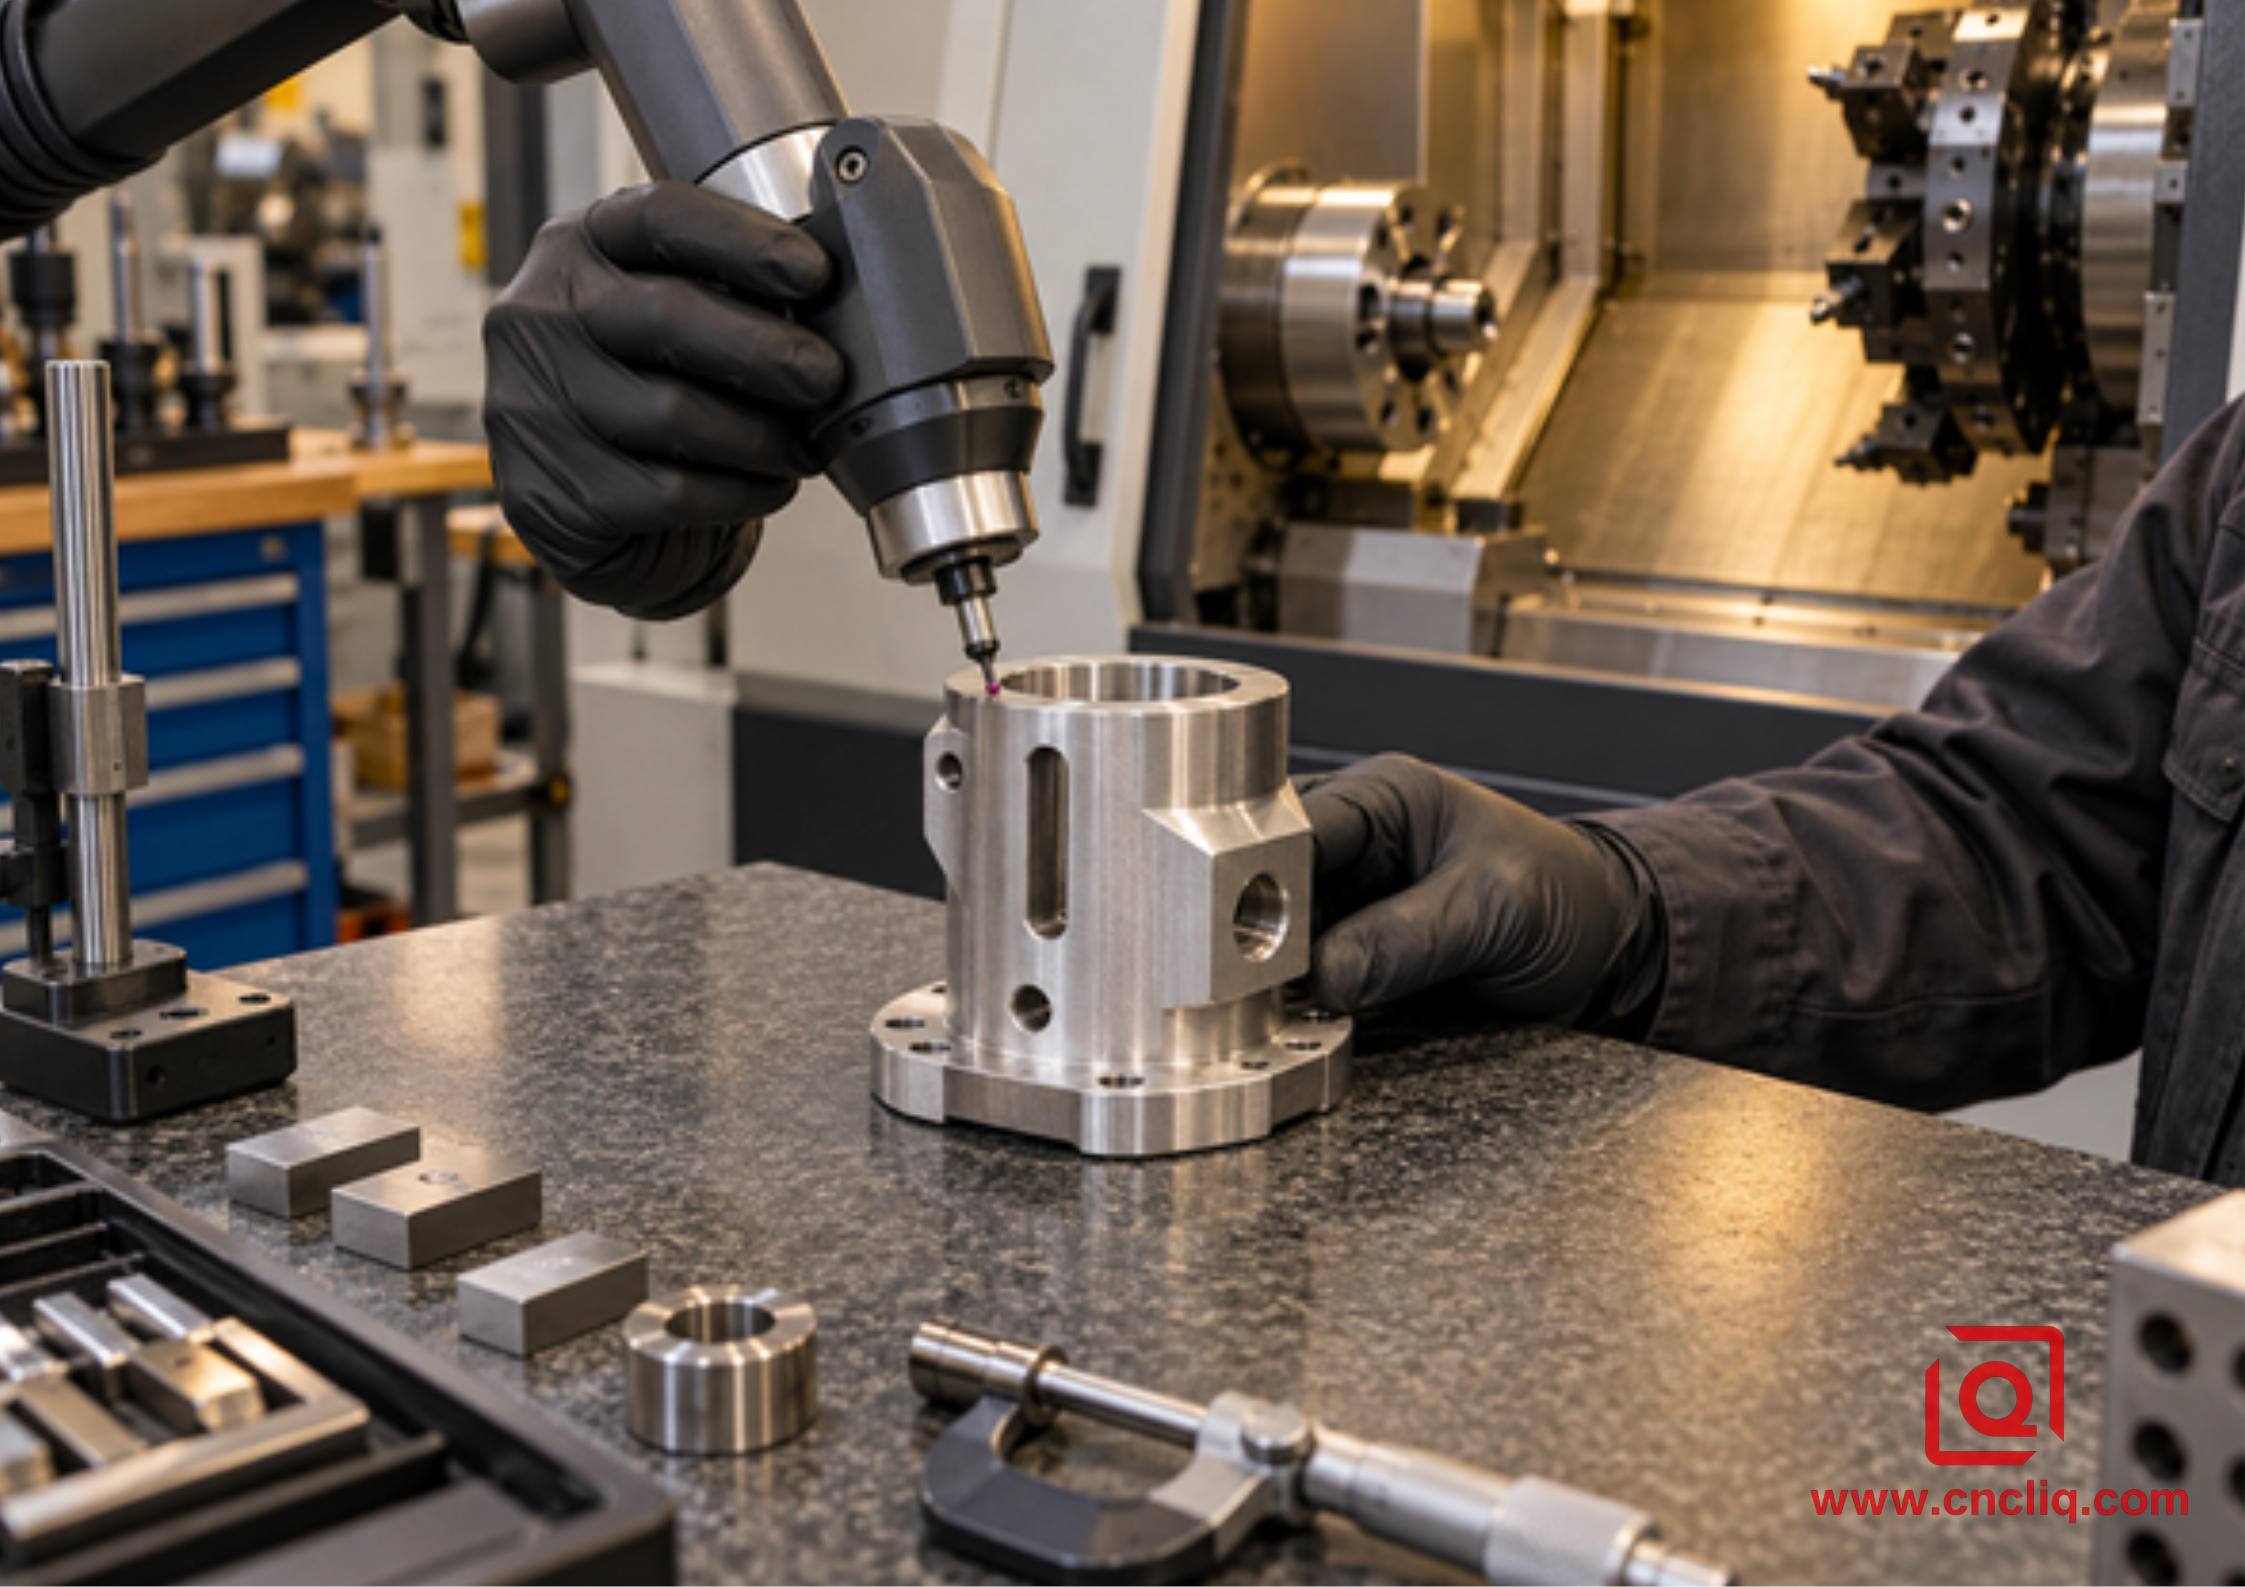
DFM-Notizen vom Mark-Up-Schreibtisch
• Die Maßkorrektur erfolgt von funktionalen Bezugspunkten aus, nicht von einer geeigneten Rohkante.
• Nennen Sie den maßgeblichen GD&T-Standard und verwenden Sie Modifikatoren nur, wenn die Funktion dies zulässt.
• Geben Sie den Innentaschen einen realistischen Schneideradius.
• Vermeiden Sie tiefe, schmale Schlitze, es sei denn, die Montage erfordert diese unbedingt.
• Werkzeugzugang neben Schultern, Flanschen und Spannbereichen freihalten.
• Definieren Sie die zulässige Bedingung, unter der Querbohrungen in eine Bohrung eintreten.
• Gewindeform, Größe, Klasse, Tiefe und erforderliche Gewindestärke angeben.
• Dichtungs-, Lager- und Oberflächenoberflächen separat kennzeichnen.
• Senden Sie das STEP-Modell zur Pfadplanung und den kontrollierten 2D-Druck zur Abnahme.
• Anzahl der Prototypen, Größe der Nachfolgeedition und Jahresbedarf angeben.
Benötigen Sie eine Produktreferenz? Die kundenspezifische Getriebeausgangswelle von Liqin vereint gedrehte Stufen, Nuten, Flächen, Wärmebehandlung, Schleifen und Prüfung in einer Bauteilfamilie. Benötigen Sie stattdessen eine Lösung für ein Durchflussproblem? Der kundenspezifische Hydraulikverteiler vereint Anschlüsse, Gewinde, Kreuzungen, Dichtflächen, Reinigung und Prüfung. Ein nützlicher Nachweis des relevanten Anwendungsbereichs, ja. Ein Ersatz für das Bearbeiten Ihrer Zeichnung? Nein.
Was sollten Sie für ein aussagekräftiges Angebot angeben?
Können zwei Lieferanten anhand eines Screenshots für denselben Auftrag ein Angebot erstellen? Selten. Beginnen Sie mit dem nativen STEP-Modell und einem kontrollierten 2D-Druck. Ergänzen Sie dann die fehlenden Informationen: Legierung und Zustand, Oberflächenbeschaffenheit, Muster- und Produktionsmengen, jährliche Freigaben, kritische Merkmale, Prüfdokumentation, Hinweise zu Graten und Reinheit, Verpackung und Lieferzeit. Fehlt eine dieser Angaben, beschreiben die Angebote möglicherweise unterschiedliche Teile.
Welche drei Merkmale verhindern die Montage? Bitte einkreisen. Könnte ein Radialanschluss zwar die richtige Größe haben, aber falsch positioniert sein? Ja. Trägt der Schlitz an der Gesichtsmaske einen Anschluss oder dient er lediglich der Veranschaulichung? Bitte angeben. Berührt die Beschichtung den Dichtungsdurchmesser? Markieren Sie die Maske. Klare Risiken lassen sich einplanen; versteckte Erwartungen führen in der Regel zu Änderungen oder Ablehnungen.
Gedrehte Bohrungen mit versetzten Nuten, gedrehte Flächen oder Radialanschlüsse in der Zeichnung? Senden Sie die Dateien über die Kontaktseite von Liqin. Bitten Sie das Entwicklungsteam, drei Bearbeitungswege entlang der Bezugskette zu planen: angetriebene Werkzeuge für die C-Achse, physische Y-Achse und Dreh- und Fräsmaschine. Welcher Weg gewährleistet die Funktionalität bei den niedrigsten Gesamtprozesskosten? Das ist eine aussagekräftigere Angebotsanfrage als die Aufforderung, den niedrigsten Preis für die Y-Achse anzugeben.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Benötigt jede außermittige Bohrung eine CNC-Drehmaschine mit Y-Achse?
Nein. Bohrung an der Vorderseite außerhalb der Mitte? X kann den Radius festlegen, C kann ihn ausrichten, und der Axialbohrer kann in Z vorschieben. Querbohrung in der Normalenebene? Eine radiale angetriebene Station und C-Indexierung können ausreichen. Wann kommt Y zum Einsatz? Wenn die Werkzeuglinie einen eigenen seitlichen Versatz benötigt oder ein direkter XY-Pfad sinnvoller ist. Zeichnen Sie diese Linie, bevor Sie die Maschine benennen.
2. Ist das Drehen um die Y-Achse hinsichtlich der Genauigkeit automatisch besser als das Drehen auf einer Dreh- und Fräsmaschine?
Nein. Was kann man damit entfernen? Einmaliges Nachspannen und einen Versuch, den Bezugspunkt wiederherzustellen. Das ist wichtig, wenn eine Nut oder Öffnung auf eine gedrehte Bohrung zeigt. Was bleibt übrig? Maschinenzustand, Wärme, Spannkraft, Rundlauf, Belastung, Versatz und Messung. Eine sorgfältige zweite Vorrichtung kann ein nachlässiges „In-One“-Programm übertreffen.
3. Kann ein Drehzentrum mit Y-Achse die Fünf-Achs-Bearbeitung ersetzen?
Manchmal reicht eine Y-Achse für eine begrenzte Teilegruppe aus. Ist der Körper überwiegend rund, mit erreichbaren Bohrungen, Flächen, Nuten oder einer flachen Tasche? Dann kann eine Y-Achse genügen. Benötigen die Fräser zusammengesetzte Winkel? Sind die Oberflächen breit und profiliert, die Kavitäten tief oder ist die Fräsbelastung hoch? Dann lohnt sich die Überlegung zu einer B-Achsen-Dreh-Fräsmaschine oder einem Fünf-Achs-Bearbeitungszentrum. Zugänglichkeit und Schnittbelastung sind maßgebend; die Achsenanzahl folgt.
4. Welche Dateien und Notizen verbessern die Genauigkeit der Angebotserstellung?
Bringen Sie das STEP-Modell und die kontrollierte Zeichnung mit. Was fehlt noch? Material und Zustand, Oberflächenbeschaffenheit, Muster- und Freigabemengen, Jahresbedarf, Bezugspunkte, Gewinde, Kriterien für Gratbildung und Sauberkeit, Prüfnachweise, Verpackung, Zeitplanung. Markieren Sie anschließend die Merkmale, die die Montage stoppen können. Ohne diese Markierungen wird jede Werkstatt stillschweigend mit unterschiedlichen Annahmen kalkulieren.
5. Wie werden außermittige Schlitze und Radialbohrungen geprüft?
Halten Sie sich an das Bezugssystem. Position und Ausrichtung? Eine Koordinatenmessmaschine oder ein optisches System eignen sich hierfür. Gewindeform? Verwenden Sie die vereinbarte Lehre. Verwandte Drehdurchmesser? Eine Rundlaufprüfung kann hier Abhilfe schaffen. Verdeckte Kreuzungen? Vergrößerung oder ein Endoskop ermöglichen Einblicke in Bereiche, die mit einem Messschieber nicht erfasst werden können. Legen Sie vor dem Schneiden der Charge den Rahmen, die Stichprobenrate, den Bericht und das Vorgehen bei Fehlern fest.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Wo kommt Y zum Einsatz? Bei einem überwiegend runden Werkstück, dessen Versatzbearbeitung an einem gedrehten Bezugspunkt ausgerichtet sein muss. Wo kann es ungenutzt bleiben? Viele Planbohrungen und Mittelflächenschnitte gehören bereits zu X, Z, C und einer angetriebenen Station. Parallelversetzte Bohrungen, exakte Schlitze oder eine ungünstige XC-Tasche sprechen eher für Y. Selbst dann sollten Sie Griffigkeit, Reichweite, Antriebskraft des Werkzeugs, Späne, Grate, Simulation und Messung prüfen. Modell, Zeichnung, Volumen, kritische Beziehungen – senden Sie diese zuerst. Wählen Sie die Bearbeitungsroute erst im Anschluss.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying @cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@ chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
