 Deutsch



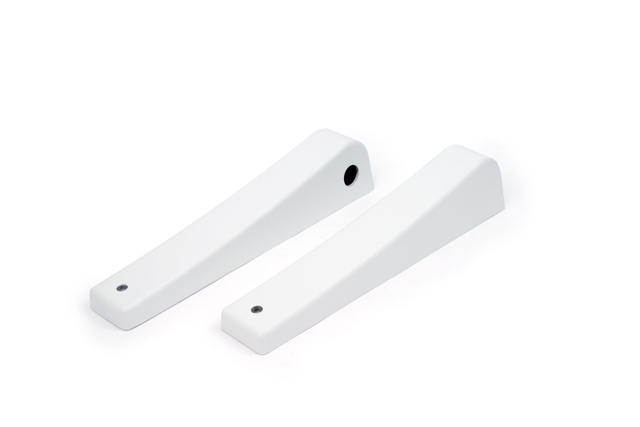
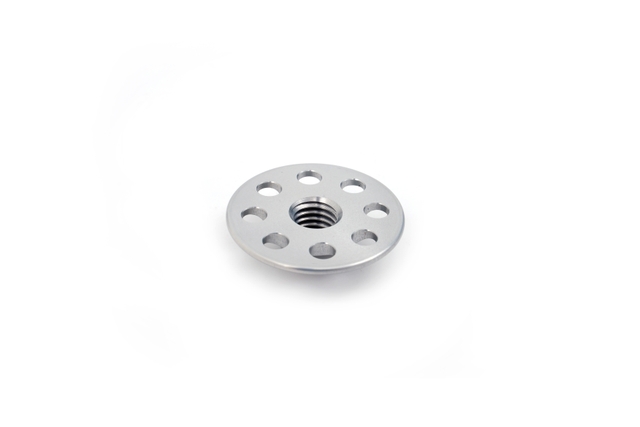
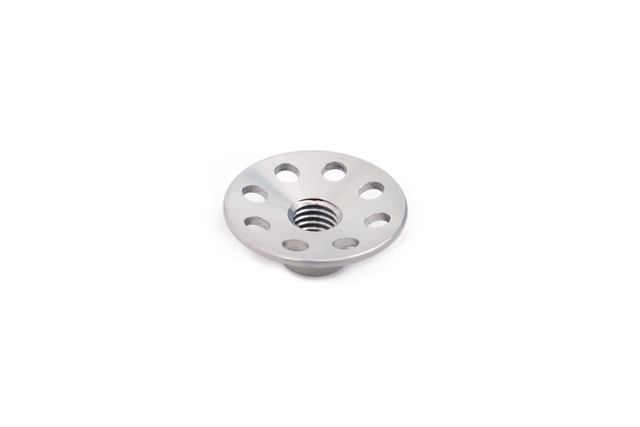
Produktbeschreibung
| Ding | beschreiben |
|---|---|
| Design/Größe | Nach Kundenzeichnungen oder Mustern |
| Material | Aluminium: 6061, 6063, 6082, 7075, 5052, A380 usw. Edelstahl: SS201, SS301, SS303, SS304, (SS304 lebensmittelecht), SS316, SS316L, SUS430, SS416 Stahl: niedriggekohlter Stahl, Kohlenstoffstahl, 4140, 4340, Q235, Q345B, 20#, 45#, etc. Legierter Stahl (15Cr, 20Cr, 42CrMo) usw. Messing: HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90 usw. Kupfer, Bronze, Kupfer usw. Titan: TC4 (TiAl6v4, Güteklasse f5) Kunststoff: ABS, PC, PE, POM, Delrin, Nylon, Kunststoff, PP, PEI, PEEK usw. |
| Verfahren | CNC-Bearbeitung, Drehen, Fräsen, Stanzen, Drehen, Schneiden usw. |
| Lieferzeit | Die Anfertigung von Mustern dauert in der Regel 3-7 Werktage, die Massenproduktion erfolgt nach Freigabe des Musters entsprechend der vereinbarten Menge. |
| Oberflächenbehandlung | Transparente Anodisierung, Farbanodisierung, chemische Beschichtung, Bürsten, Passivierung, Polieren, Verchromen, Sandstrahlen, Lasergravur, Verzinken, Brünieren, Vernickeln, Verchromen, Aufkohlen, Wärmebehandlung, Lackieren |
| Prüfgeräte | Koordinatenmessmaschine (KMM), 2D-Messinstrument, Projektor, Höhenmesser, Mikrometer, Gewindelehre, Härteprüfgerät, Messschieber, Stiftlehre, Salzsprühnebelprüfgerät, Konzentrizitätsmessgerät, Spektrometer. |
| Qualitätsmanagementsystem | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| Anwendung | Autoteile, Maschinenteile, Computerteile, medizinische Teile, Haushaltsgeräteteile, elektrische Teile, Elektronikprodukte, elektronische Teile, Generatorteile, Lichtmaschinenteile, Schreibwaren, Netzschalter, Mikroschalter, Bauprodukte, Handelswaren und AV-Geräte. |
| Dateiformat | Solidworks, Pro/Engineer, CAD, PDF, JPG, DXF, IGS |
| Paket | Innenbeutel aus Plastik, Außenkarton nach Standardstandard oder gemäß Kundenwunsch |
| Versand | Seefracht, Luftfracht, internationaler Expressversand (DHL, FedEx, TNT, UPS). |
| Aufschlag | Das professionelle Außenhandelsteam bietet engagierten und schnellen Service. Maßprüfbericht/Rohstoffzertifikat/Oberflächenbehandlungsbericht/Technische Zeichnung RoHS-Bericht/Salzsprühtestbericht/Härtetestbericht |
1. Zusammenfassung und Designabsicht
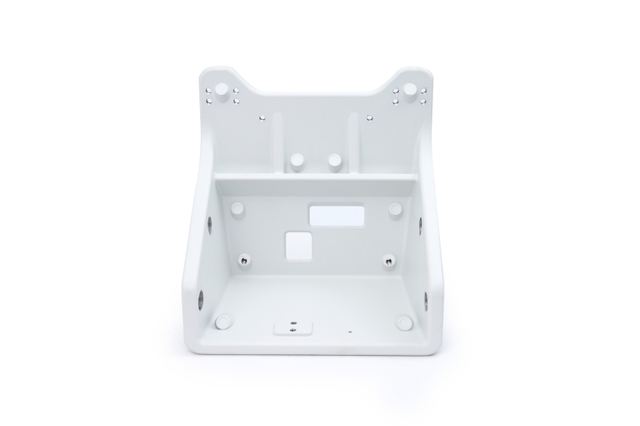
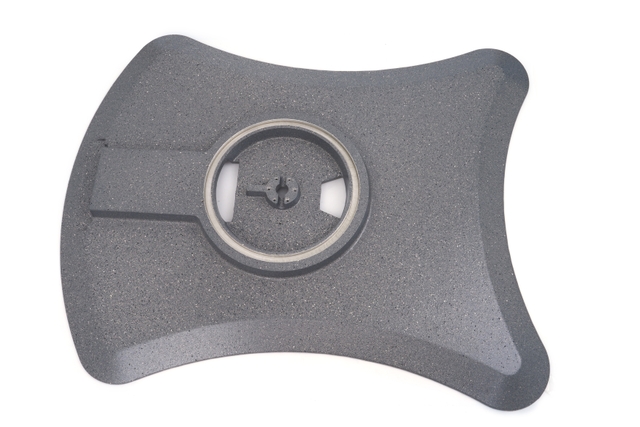
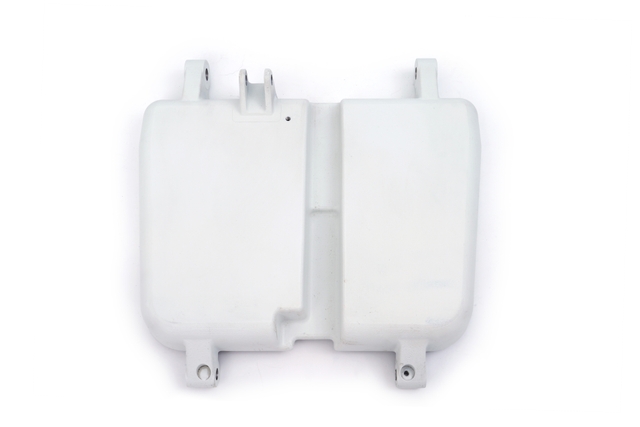
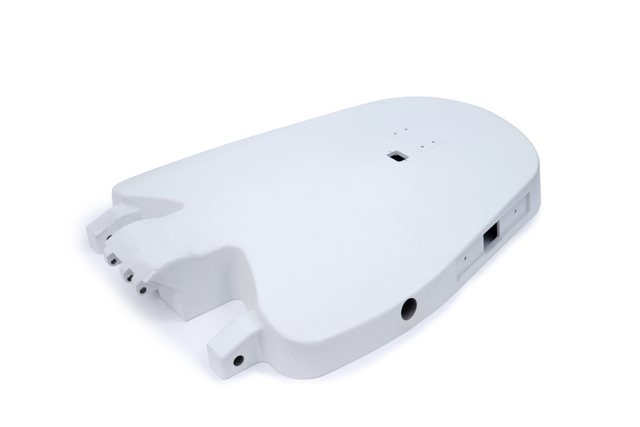
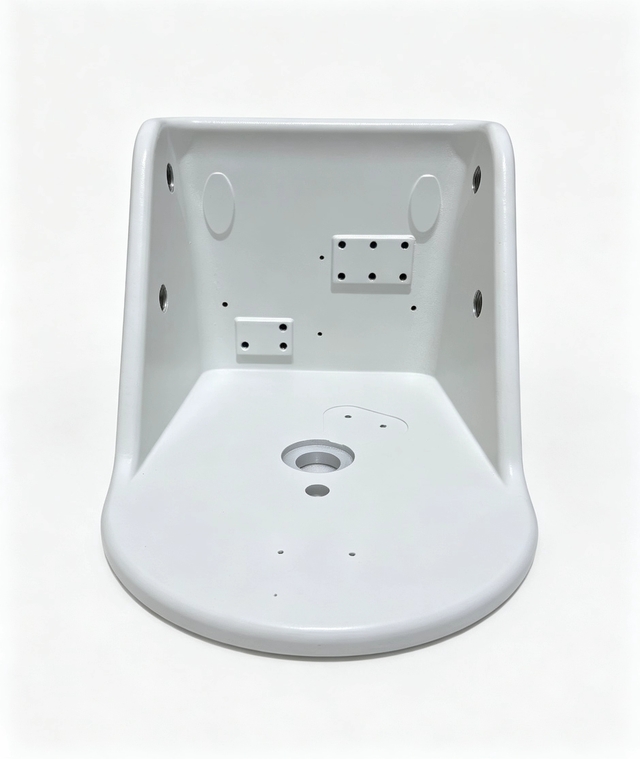
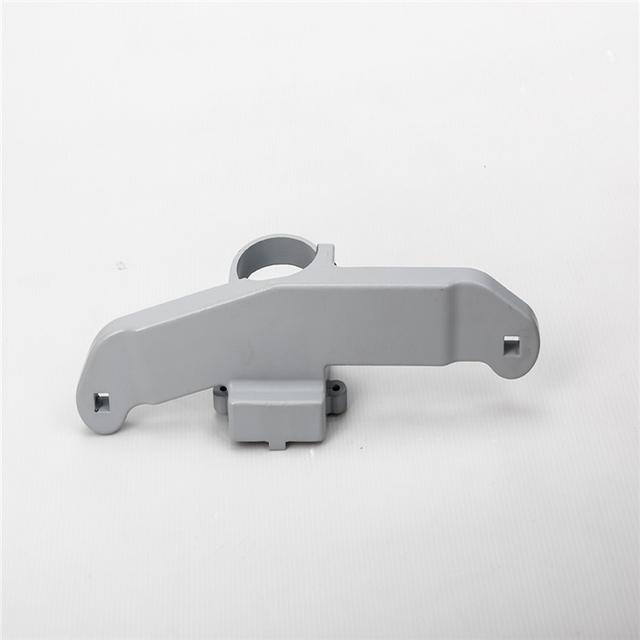
Moderne Zahnarztarbeitsplätze vereinen ergonomischen Komfort, hohe Stabilität und dynamische Positionierung. Kernstück dieser klinischen Umgebung ist die obere Basis , ein integraler Bestandteil des Fahrgestells, der den Behandlungsstuhl trägt, bewegt und stabilisiert. Strategisch im Gestänge des Behandlungsstuhls positioniert, dient diese Komponente als zentrale Schnittstelle zwischen hydraulischen/elektromechanischen Hubantrieben, Neigungsmechanismen und peripheren Stützbaugruppen.
Da bei heiklen mikroskopischen endodontischen Eingriffen, Implantationen und Parodontalbehandlungen absolute Positionsstabilität erforderlich ist, sind absolute Lagestabilität und hohe Vibrationsdämpfung entscheidende Funktionskriterien. Diese obere Basis erfüllt diese Anforderungen durch strukturelle Rippenverstärkung, optimierte Fräsung der Kavität und ausgewogene Massenverteilung.
2. Fortschrittliche Werkstofftechnik: Aluminiumlegierung A356-T6
Die physische Grundlage dieses Sockels besteht aus einer hochwertigen A356-Aluminiumlegierung , die gegossen und anschließend einer Standard- T6-Lösungsglühung und künstlichen Alterung unterzogen wurde.
-
Optimiertes Verhältnis von Festigkeit zu Gewicht : Während herkömmliche Medizintechnik in der Vergangenheit auf schwere Gusseisen- oder Stahlbleche setzte, bietet die Legierung A356-T6 eine hohe mechanische Streckgrenze und Zugfestigkeit bei nur etwa einem Drittel der Rohdichte. Dies reduziert die Bewegungsmasse bei Höhen- und Neigungsverstellungen deutlich, ohne die strukturelle Stabilität zu beeinträchtigen.
-
Vibrationsdämpfung : Handstücke, Scalermotoren und Bodenpumpen in der Zahnmedizin erzeugen niederfrequente mechanische Wellen in der Behandlungseinrichtung. Die kristalline Matrix des gealterten Aluminiums A356 absorbiert und dämpft die Strukturvibrationen und sorgt so für ein sicheres Tastgefühl beim Zahnarzt und entspannte Patienten.
-
Innere Integrität und Kriechfestigkeit : Die während der kontrollierten Wärmebehandlung entstehende Mikrostruktur beseitigt innere Gussspannungen und mindert so Verformungen, Maßabweichungen oder fortschreitende Materialermüdung über Jahrzehnte kontinuierlicher Belastungszyklen.
3. Modernste Bearbeitungs- und Fertigungsprozesse
Die Umwandlung des rohen Strukturgussteils in ein fertiges, montagefertiges Bauteil erfordert eine aufwendige subtraktive Fertigung auf Hochgeschwindigkeits-Mehrachsen-CNC-Bearbeitungszentren.
-
Erste Betriebseinrichtung (Bearbeitungszentrum 1 - Bezugsregistrierung und Basisfräsen) :
Das Rohgussteil wird an den primären Passpunkten ausgerichtet, um die primären Referenzebenen zu fräsen. Dabei wird die Ebenheit über die gesamten Montageflächen innerhalb einer kontrollierten Toleranz von 1,52 Millimetern eingehalten. Die Symmetrie der Außenwand wird durch Wanddickenabweichungen unter 1,0 Millimeter gewährleistet. Im selben Spannvorgang werden zwölf präzise 3/8-16 UNC-2B-Durchgangslöcher mit hochpräzisen metrischen Werkzeugen gebohrt, angesenkt und mit Gewinde versehen.
-
Zweite Betriebseinrichtung (Bearbeitungszentrum 2 - Schwere Schwenkbohrungen) :
Die zweite Betriebsphase konzentriert sich auf die seitlichen Drehzapfen, die bei Stuhlbewegungen dynamische Auslegerkräfte aufnehmen. Vier hochbelastbare 1-1/8-12 UNF-2B-Gewindebohrungen mit einem Pilotdurchmesser von 26,6 Millimetern werden von gegenüberliegenden Seiten vorgebohrt. Die mehrachsige Synchronisierung gewährleistet die Konzentrizität beider Flanken und hält den beidseitigen Mittellinienversatz innerhalb von 0,5 Millimetern.
-
Dritte Betriebseinstellung (Bearbeitungszentrum 3 - Hilfsrasten und Sensorzapfen) :
Die abschließenden Schneidwege fräsen komplexe Drahtdurchführungstaschen, sekundäre Anschlaghalterungen und Feingewinde-Hilfsbefestigungen (einschließlich 2 Sacklöcher 3/8-16 UNC bis zu einer Gewindetiefe von 16,5 Millimetern und spezielle 10-32 UNF-2B Sensorbefestigungspositionen mit kontrollierter effektiver Gewindetiefe von 6,35 Millimetern).
4. Oberflächenveredelung und ästhetischer Schutz
Medizinische Geräte müssen strengen klinischen Infektionskontrollprotokollen standhalten, die ein kontinuierliches Abwischen mit aggressiven chemischen Mitteln und Desinfektionsmitteln beinhalten.
-
Mechanisches Doppelwirkungsschleifen (DA-Schleifen) :
Vor der Oberflächenbeschichtung wird jede Außenfläche einem mechanischen Vorschliff mit Doppelwirkung unterzogen. Dadurch werden Trennlinien, Werkzeugübergangsspuren und scharfe Außenkanten beseitigt, was zu abgerundeten Kanten führt, die für Techniker sicher und reinraumkonform sind.
-
Präzisions-Fadenmaskierung :
Vor dem Pulverauftrag werden alle Innengewinde, einschließlich aller 10-32 UNF-, 3/8-16 UNC- und großen 1-1/8-12 UNF-Gewindebohrungen, mit speziellen Hochtemperatur-Abdeckkappen, konischen Silikonstopfen und maßgefertigten Hülsen abgedichtet. Dies gewährleistet ein müheloses Einschrauben der Gegengewinde bei der nachfolgenden Montage, ohne dass ein Nachschneiden erforderlich ist.
-
Elektrostatische schneeweiße medizinische Pulverbeschichtung :
Das Bauteil wird elektrostatisch mit einem medizinisch zugelassenen, schneeweißen Duroplastpulver beschichtet. Die ofengehärtete Beschichtung bildet eine porenfreie, chemikalienbeständige Barriere, die Kratzern, Abplatzungen, Verformungen durch Stöße und Verfärbungen durch längere UV- oder Desinfektionsmitteleinwirkung widersteht. Die Innenseite ermöglicht ein kontrolliertes Aufsprühen des Pulvers und gewährleistet gleichzeitig saubere, funktionale Hohlräume.
5. Systematische Qualitätssicherung und Verifizierung
Die Maßhaltigkeit und die strukturelle Konsistenz werden über den gesamten Produktionslauf hinweg geprüft:
-
Statistische Prozessinspektion : Die Qualitätskontrollen in der Fertigung schreiben regelmäßige Kontrollen alle 2,5 Stunden pro in Betrieb befindlicher CNC-Maschine vor, wobei mindestens 1 Teil pro Zyklus vermessen und kritische Funktionsmerkmale an 3 aufeinanderfolgenden Teilen überprüft werden.
-
Dualmethoden-Metrologie :
-
Präzisions-Gut/Ausschuss-Lehrdorne und Gewindelehren überprüfen Gewindesteigung, Gewindeeingriff und Gewindeeinführung.
-
Spezialisierte Koordinatenmessgeräte (KMG) führen spezielle Prüfroutinen durch, um komplexe geometrische Bemaßungs- und Tolerierungsprofile (GD&T), Lochmusterausrichtungen und wahre Positionen auf inneren Strukturflächen zu bewerten.
-
Prüfoberflächenplatten der Güteklasse 00 werden zusammen mit kalibrierten Messuhren verwendet, um die Ebenheit der Ebene und die Rechtwinkligkeit der Kanten zu überprüfen.
-
6. Anwendungsumgebung und Assemblyintegration
-
Sub-Chassis-Integration : Diese obere Basiskomponente ist so konstruiert, dass sie direkt in das primäre Gelenkverbindungsstück moderner Zahnarztstühle passt und als strukturelle Basis für den Sitzrahmen, die freitragenden Rückenlehnengelenke und die Instrumentenausgabearmhalterungen dient.
-
Integriertes Kabelmanagement : Interne Kabelführungsöffnungen und abgeschrägte Aussparungen ermöglichen die saubere Durchführung von Hydraulikschläuchen, Vakuumleitungen, Glasfaserleitungen und digitalen Steuerleitungen durch den Drehpunkt. Dieses interne Kabelmanagement verhindert Quetschstellen und Kabelsalat und schützt so wichtige elektrische und hydraulische Leitungen bei dynamischen Stuhlbewegungen.
7. Besondere Wettbewerbsvorteile
-
Überlegene dynamische Lastverteilung : Die mittels Finite-Elemente-Methode optimierte Wandstärke und die integrierten vertikalen Verstärkungsbleche verteilen die dynamische Belastung über den gesamten Gusskörper und unterdrücken so lokale Spannungsspitzen, wenn sich Patienten vorlehnen oder ihr Gewicht verlagern.
-
Reibungslose mechanische Gelenkigkeit : Die präzise Mittellinienausrichtung der gegenüberliegenden 1-1/8-Zoll-Drehzapfen verhindert Lagerblockierungen und ungleichmäßige Reibung, sodass die mechanischen Verbindungen geräuschlos und ohne Ruckeln oder mechanisches Rattern funktionieren.
-
Korrosionsbeständigkeit und klinische Reinheit : Die Kombination von Nichteisenmetallurgie mit einer robusten, porenfreien Pulverbarriere schafft ein Milieu, das die Ansammlung von Bakterien hemmt und beständig gegen Abwaschungen mit Ethanol-, Isopropyl- oder Natriumhypochloritlösungen ist.
-
Sofort einsatzbereit : Die Komponente wird mit vorgeprüften Gewinden, entgrateten Kanten, sauberen Montagebohrungen und ohne verbleibende Bearbeitungsspäne geliefert und lässt sich ohne Nachbearbeitung oder manuelles Nachschneiden direkt in klinische Montagelinien einfügen.
8. Langfristiger Kunden- und Geschäftswert
Die Integration dieser speziell entwickelten oberen Basis in moderne Zahnarztstuhlkonstruktionen führt zu messbaren wirtschaftlichen Erfolgen:
-
Verbesserte Markenreputation : Eine sanfte, flüsterleise und ruckfreie Stuhlbewegung erhöht den Patientenkomfort und stärkt den Premium-Ruf der Zahnarztmarke am Markt.
-
Reduzierte Gesamtbetriebskosten (TCO) : Durch die Vermeidung von Materialermüdung und Bohrungsverformung werden vorzeitige Ausfälle im Feld verhindert, wodurch Garantieansprüche und technische Serviceeinsätze reduziert werden.
-
Optimierter Produktionsdurchsatz : Einheitliche Gussabmessungen und saubere Gewindeschnittstellen gewährleisten wiederholbare Passungen, wodurch die Zykluszeiten der Linie verkürzt und die Produktliefertermine beschleunigt werden.
Häufig gestellte Fragen
Frage 1: Warum wird für dieses Bauteil A356-T6-Aluminiumguss gegenüber herkömmlichen Gusseisen- oder geschweißten Stahlkonstruktionen bevorzugt?
A: Zahnarztstühle erfordern außergewöhnlich sanfte Bewegungsabläufe, Geräuscharmut und eine präzise Höhenverstellung. Im Vergleich zu schwerem Gusseisen oder geschweißten Konstruktionen, die anfällig für thermischen Verzug sind, vereint wärmebehandeltes A356-T6-Aluminium hohe strukturelle Steifigkeit mit geringer Massendichte. Dies reduziert die dynamische Trägheit deutlich und verlängert die Lebensdauer der Hubantriebe. Darüber hinaus unterdrücken die inhärenten Dämpfungseigenschaften von gealtertem Aluminium hochfrequente mechanische Schwingungen der Antriebsmotoren und eliminieren das langfristige Risiko von innerer Oxidation oder Rost in feuchten Behandlungsumgebungen.
Frage 2: Wie bleiben die Toleranzen der Gewindebohrungen und die Genauigkeit der Montagefläche nach der elektrostatischen Pulverbeschichtung erhalten?
A: Wir wenden für jede Fertigungscharge ein strenges, mehrstufiges Maskierungs- und Oberflächenvorbereitungsverfahren an. Vor der elektrostatischen Beschichtung werden alle kritischen Gewindebohrungen – von 10-32 UNF-Hilfsbohrungen bis hin zu massiven 1-1/8-12 UNF-Drehzapfenbohrungen – mit Hochtemperatur-Silikonstopfen und Spezialkappen mechanisch isoliert, um Sprühnebelablagerungen im Innengewinde zu verhindern. Zusätzlich werden durch Rotationsschleifen mit Doppelwirkung alle Werkzeugspuren und Trennfugen vor dem Lackieren entfernt. Dies gewährleistet die volle Austauschbarkeit der Bauteile und ermöglicht die sofortige, rahmenlose Montage direkt aus der Versandkiste.
Frage 3: Wie wird bei der Tragwerksplanung eine dichte Verlegung von Versorgungsleitungen ermöglicht, gleichzeitig aber auch hohe dynamische mechanische Belastungen bewältigt?
A: Die Basis dient sowohl als primäres, lasttragendes Chassis als auch als zentraler Verteiler für die Versorgungsleitungen im Behandlungsstuhl. Ihre speziell entwickelte offene Konstruktion verfügt über glattkantige Aussparungen, die Wasserschläuche, Absaugleitungen, Druckluft und Kabelbäume trennen und führen, ohne dass es bei Bewegungen zu Quetschungen oder Scheuerstellen kommt. Integrierte interne Versteifungsrippen verstärken das Gehäuse gegen Torsionsverformung, während synchronisierte Bohrungen an den beiden Drehzapfen die Biegemomente ausgleichen und so eine wackelfreie Positionierung auch bei maximaler Patientenbelastung gewährleisten.
Unsere Kernvorteile
- Spezialisierte Prozesslösungen für medizinische Maschinenteile , die mit den strengen medizinischen Standards hinsichtlich Reinheit, Korrosionsbeständigkeit und gratfreier Oberflächen bestens vertraut sind. Unterstützung bei der kundenspezifischen Bearbeitung für Hersteller von Medizinprodukten.
- Vollständige Eigenfertigung mit Reinraumtechnik, einschließlich Fräsen, Gewindeschneiden, Reinigen und Pulverbeschichten ohne Outsourcing, wodurch die Lieferzeiten für Prototypen und Serienaufträge verkürzt werden.
- Komplette Präzisionsprüfausrüstung inklusive Koordinatenmessgerät, Gewindelehren, Schichtdickenmessgeräten und Salzsprühnebelprüfgeräten. Vollständige Berichte zu Abmessungen, Salzsprühnebel und Reinheit können geliefert werden.
- Komplettlösungen für individuelle Anpassungen: Zeichnungsoptimierung, Materialaustausch, Anpassung der Reinigungsverfahren und schnelle Prototypenfertigung, abgestimmt auf Kleinserien und Serienaufträge von kleinen und mittelständischen Herstellern medizinischer Geräte.
Wir sind spezialisiert auf die Fertigung von nicht standardisierten Präzisionsbauteilen für medizinische Geräte. Dank strenger Reinraum-Produktionskontrolle und ausgereifter Fertigungssysteme liefern wir langlebige, tragende Basiskomponenten für automatische medizinische Test- und pharmazeutische Produktionslinien.
Tel.: +86 187 5714 8656
E-Mail: zhouli@chinaliqin.com
WhatsApp: +86 187 5714 8656
Website: https://www.cncliq.com/