Deutsch



Produktbeschreibung
| Ding | beschreiben |
|---|---|
| Design/Größe | Nach Kundenzeichnungen oder Mustern |
| Material | Aluminium: 6061, 6063, 6082, 7075, 5052, A380 usw. Edelstahl: SS201, SS301, SS303, SS304, (SS304 lebensmittelecht), SS316, SS316L, SUS430, SS416 Stahl: niedriggekohlter Stahl, Kohlenstoffstahl, 4140, 4340, Q235, Q345B, 20#, 45#, etc. Legierter Stahl (15Cr, 20Cr, 42CrMo) usw. Messing: HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90 usw. Kupfer, Bronze, Kupfer usw. Titan: TC4 (TiAl6v4, Güteklasse f5) Kunststoff: ABS, PC, PE, POM, Delrin, Nylon, Kunststoff, PP, PEI, PEEK usw. |
| Verfahren | CNC-Bearbeitung, Drehen, Fräsen, Stanzen, Drehen, Schneiden usw. |
| Lieferzeit | Die Anfertigung von Mustern dauert in der Regel 3-7 Werktage, die Massenproduktion erfolgt nach Freigabe des Musters entsprechend der vereinbarten Menge. |
| Oberflächenbehandlung | Transparente Anodisierung, Farbanodisierung, chemische Beschichtung, Bürsten, Passivierung, Polieren, Verchromen, Sandstrahlen, Lasergravur, Verzinken, Brünieren, Vernickeln, Verchromen, Aufkohlen, Wärmebehandlung, Lackieren |
| Prüfgeräte | Koordinatenmessmaschine (KMM), 2D-Messinstrument, Projektor, Höhenmesser, Mikrometer, Gewindelehre, Härteprüfgerät, Messschieber, Stiftlehre, Salzsprühnebelprüfgerät, Konzentrizitätsmessgerät, Spektrometer. |
| Qualitätsmanagementsystem | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| Anwendung | Autoteile, Maschinenteile, Computerteile, medizinische Teile, Haushaltsgeräteteile, elektrische Teile, Elektronikprodukte, elektronische Teile, Generatorteile, Lichtmaschinenteile, Schreibwaren, Netzschalter, Mikroschalter, Bauprodukte, Handelswaren und AV-Geräte. |
| Dateiformat | Solidworks, Pro/Engineer, CAD, PDF, JPG, DXF, IGS |
| Paket | Innenbeutel aus Plastik, Außenkarton nach Standardstandard oder gemäß Kundenwunsch |
| Versand | Seefracht, Luftfracht, internationaler Expressversand (DHL, FedEx, TNT, UPS). |
| Aufschlag | Das professionelle Außenhandelsteam bietet engagierten und schnellen Service. Maßprüfbericht/Rohstoffzertifikat/Oberflächenbehandlungsbericht/Technische Zeichnung RoHS-Bericht/Salzsprühtestbericht/Härtetestbericht |
Technischer Überblick & Zielanwendungsanalyse
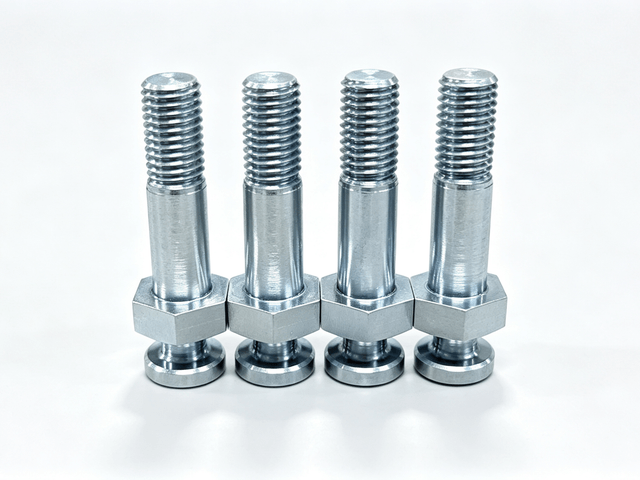
Aufgrund seiner strukturellen Geometrie und technischen Spezifikationen – insbesondere der Bezeichnung als Gabelstützschraube mit integriertem Sechskantantriebskragen , hochpräzisen Führungsschäften , zwei konvexen Kugeloberflächen mit großem Krümmungsradius und einer verjüngten Sicherungsspulennut – ist dieses Bauteil für Schwerlastfahrzeuggetriebe, Off-Highway-Antriebsstrangaktuatoren und mobile Hydraulikventilgestänge konzipiert.
In modernen automatisierten Schaltgetrieben, Doppelkupplungsgetrieben und elektrohydraulischen Lastschaltsystemen für Landwirtschaft und Baumaschinen müssen Schaltgabeln und Schaltjoche die hydraulische oder elektromechanische Linearkraft in sanfte und schnelle Gangwechsel umsetzen. Standardmäßige Gewindeverbindungen genügen diesen Anforderungen nicht, da Schaltmechanismen starker zyklischer Scherung, kontinuierlichen Motorvibrationen, Flüssigkeitseinwirkung und dynamischen Fehlausrichtungen ausgesetzt sind. Diese Spezialverbindung dient gleichzeitig als hochfeste Strukturverankerung, selbstausrichtende Kugelgelenkschnittstelle und präziser axialer Führungsstift. Der sphärische Schaft und der konturierte Schafthals bieten eine reibungsarme Auflagefläche für die Schaltgabeln bzw. die Schubstangen der pneumatischen und hydraulischen Nehmerzylinder und ermöglichen minimale Winkelabweichungen ohne lokale Spannungsspitzen oder Blockierungen.
Materialwissenschaft & Metallurgische Integrität
Das Bauteil wird aus europäischem Standard-Baustahl 36CrNiMo4 gefertigt, der den Normen EN 10083 und DIN 1.6511 entspricht . Es handelt sich um eine erstklassige Nickel-Chrom-Molybdän-Durchhärtungslegierung, die weithin für kritische Antriebskomponenten anerkannt ist.
Die metallurgische Auswahl gewährleistet außergewöhnliche Kernhärtbarkeit, Dauerfestigkeit und Schlagzähigkeit:
-
Synergieeffekt von Chrom und Molybdän: Die kombinierte Zugabe von Chrom und Molybdän sorgt für eine hohe Härtbarkeit, eine erhöhte Streckgrenze und eine bemerkenswerte Anlassbeständigkeit. Dadurch wird sichergestellt, dass die Schraube auch bei anhaltenden Betriebstemperaturen von bis zu 200 Grad Celsius in Umgebungen mit heißem Getriebeöl ihre Dimensionsstabilität beibehält.
-
Beitrag von Nickel zur Zähigkeit: Das Vorhandensein von Nickel fördert eine hohe Kerbschlagzähigkeit und Bruchfestigkeit, wodurch ein plötzliches Sprödversagen bei abrupten Stoßbelastungen oder starken Drehmomentstößen verhindert wird.
-
Mikrostrukturelle Homogenität: Das Rohmaterial wird als warmgewalzter und geschälter Rundstab mit einem Anfangsdurchmesser von 20 mm geliefert und einer strengen Ultraschallprüfung unterzogen, um die innere Dichte, die Abwesenheit von Mikroporosität und eine strikte Kontrolle der Einschlüsse zu gewährleisten.
-
Eigenschaften nach der Wärmebehandlung: Durch Abschrecken und Anlassen vor oder nach dem Präzisionsschruppen erhält die Legierung eine homogene, angelassene martensitische Matrix mit einer ausgewogenen Kernzugfestigkeit von über 1000 MPa, einer Dehnung von über 11 Prozent und einer hohen dynamischen Dauerfestigkeit.
Fertigungsprozess & Präzisionstechnik
Die Herstellung dieses komplexen Bauteils erfordert ein mehrstufiges CNC-Bearbeitungs-, Dreh-, Gewindeerzeugungs- und Endbearbeitungsverfahren, das darauf ausgelegt ist, eine hohe Konzentrizität über mehrere Funktionsdurchmesser hinweg zu erreichen und gleichzeitig die Faserorientierung des Rohmaterials zu erhalten:
-
Präzisions-Doppelspindel-Mehrachsen-CNC-Drehen: Rohlegierungsstangen werden auf Mehrachsen-Drehzentren mit angetriebenen Werkzeugen bearbeitet. Das Bauteil erfordert kontinuierliches axiales Drehen, um den 10,2 mm Führungsschaft , den 14,5 mm Kopfdurchmesser und das kritische Spulenhalsprofil in einer synchronisierten Aufspannung zu erzeugen und so Konzentrizitätsfehler zwischen Gewindesteigungsachse und Kopfkonturen zu eliminieren.
-
Präzisions-Sechskantfräsen (Kapitel 16): Der integrierte 16-mm-Sechskant-Antriebsring wird mittels synchronisiertem Polygonfräsen oder dynamischen Stirnfräsköpfen gefertigt . Dadurch werden die bei geschweißten oder eingepressten Verbindungen auftretenden strukturellen Schwachstellen vermieden und sichergestellt, dass das Verbindungselement hohen Drehmomentübertragungen standhält, ohne während der Robotermontage abzurunden oder abzuscheren.
-
Hochpräzise sphärische Profilierung und Superfinishing: Die speziell entwickelten, doppelten Kugeloberflächen – mit einem großen konvexen Radius von R300 mm und einer Übergangsverrundung von R2,5 mm – werden mithilfe spezieller Profilierungseinsätze interpoliert. Die konvexen Kontaktflächen erfordern eine extrem glatte Oberfläche mit einer Rauheit von Ra 2,0 oder besser, die absolut frei von Führungslinien, Mittelgraten oder Stufenmarken ist. Dies gewährleistet eine gleichmäßige Verteilung des hydraulischen Kontaktdrucks und verhindert Verschleiß der Dichtungen in den Gabeltellern.
-
Gewindewalzen und Übergangsradiuskontrolle: Das M10-Gewinde wird kaltgewalzt statt geschnitten , wodurch der Faserverlauf entlang des Gewindegrund- und -kopfprofils ununterbrochen bleibt. Die kritischen Hinterschneidungen im Gewindegrund und die Übergangsrundungen von R0,5 mm werden sorgfältig geformt, um mechanische Spannungsspitzen bei hochzyklischen Schwingungen zu reduzieren .
-
Oberflächenbehandlung und Korrosionsbeständigkeit: Das Bauteil ist mit einer speziell entwickelten, weißgalvanisierten Zinkschicht mit einer Mindestschichtdicke von 0,012 mm (12 µm) versehen . Die Beschichtung wird unmittelbar nach der Galvanisierung einer Wasserstoffversprödungsbehandlung unterzogen und anschließend mit einer passivierenden Deckschicht versehen. Die behandelte Oberfläche besteht zuverlässig 72 Stunden im neutralen Salzsprühtest gemäß ASTM B117 und ISO 9227 ohne Rotrostbildung .
Strenge Qualitätskontrolle und Dimensionsmesstechnik
Die Qualitätssicherung erfolgt nach einer strengen Methodik, die in der Automobilindustrie Anwendung findet und die statistische Prozesskontrolle in Echtzeit in regelmäßigen Abständen von 2,5 Stunden, die anfängliche Erststückprüfung und die vollständige dimensionale Endkontrolle vor dem Versand umfasst:
-
Kritischer Schaftdurchmesser: Der Außendurchmesser von 10,2 mm mit einer Toleranz von minus 0,02 mm wird mithilfe hochpräziser digitaler Mikrometer überprüft, um einen reibungslosen Gleiteingriff mit den passenden Linearführungsbuchsen zu gewährleisten .
-
Konturierte Halsdicke: Die zentrale Halsabmessung von 3,92 mm mit einer Toleranz von minus 0,10 mm bis minus 0,15 mm und symmetrischen R300-Profilen wird mit Hilfe digitaler Profilprojektoren und optischer Konturprüfmaschinen gemessen, um einen einwandfreien Eingriff mit Halteklammern und Gabelrasten zu gewährleisten .
-
Gewindetoleranzprüfung: Das M10-Außengewinde wird vor und nach der Galvanisierung mit kalibrierten 6g-Gut- und Ausschussringlehren geprüft . Dies gewährleistet eine schnelle Werkzeugmontage bei gleichzeitiger Aufrechterhaltung der Gewindescherfestigkeit unter Drehmoment.
-
Allgemeine Toleranzen und Reinheit: Nicht tolerierte Maße entsprechen den Normen ISO 2768-m (mittlere Bearbeitung) und ISO 2768-H . Fertigteile werden einer industriellen Ultraschallentfettung unterzogen, um sicherzustellen, dass sie frei von Metallgraten, Spänen und Resten von Beschichtungssalzen sind.
Kernproduktvorteile und technische Überlegenheit
-
Doppelfunktionale Integration: Kombiniert eine axiale Führungsschulter, einen Sechskant-Anzugsantrieb mit hohem Drehmoment, ein externes Sicherungsgewinde und einen selbstzentrierenden Kugelgelenk-Eingriffskopf zu einer einzigen, kompakten Komponente .
-
Hohe Dauerfestigkeit bei zyklischer Belastung: Durchgehärteter 36CrNiMo4-Stahl in Kombination mit kaltgewalzten Gewindewurzeln bietet eine überlegene Dauerfestigkeit bei dynamischer Belastung im Vergleich zu Standard-Kohlenstoffstahl-Befestigungselementen .
-
Selbstausrichtende Kinematik: Das präzise sphärische Profil R300 gleicht Winkelmikro-Fehlausrichtungen aus, die bei der Auslenkung von Gestängen im Automobilbereich auftreten, und reduziert so die Seitenbelastung und den Reibungsverschleiß an den Aktuatorkomponenten erheblich .
-
Beständigkeit gegenüber Flüssigkeiten und Umwelteinflüssen: Die fortschrittliche 12 Mikron dicke weiße galvanische Beschichtung bietet zuverlässigen Schutz vor Feuchtigkeit, synthetischen Getriebeölen, Hochdruck-Getriebeschmierstoffen und Reinigungsumgebungen .
Kommerzieller Wert und industrielle Auswirkungen
Der Einsatz dieser Präzisionsgabelstützschraube bietet messbare betriebliche und wirtschaftliche Vorteile für führende Automobil- und Industrieausrüster:
-
Verbesserte Zuverlässigkeit des Antriebsstrangs: Durch die Minderung von Spannungsspitzen und die Verhinderung von Blockierungen an den Drehpunkten verlängert diese Komponente die Lebensdauer der internen Schaltmechanismen auf über 500.000 kontinuierliche Schaltzyklen und senkt so die Anzahl der Gewährleistungsansprüche und die Ausfallraten im Feld drastisch.
-
Optimierte Effizienz der Montagelinie: Der integrierte Sechskantflansch und die Führungsspitze ermöglichen eine schnelle Roboterausrichtung und ein automatisiertes Drehmoment-Dehnungs-Verschrauben, wodurch die Zykluszeiten der Fahrzeugmontagestation verkürzt werden .
-
Reduzierung der Gesamtbetriebskosten: Durch die Zusammenführung mehrteiliger Buchsen-, Stift- und Bolzenbaugruppen zu einem einzigen einteiligen Präzisionsbauteil entfallen sekundäre Montagevorgänge, die Stücklistenverwaltung wird vereinfacht und die Komplexität der Lieferkette minimiert.
Häufig gestellte Fragen
Frage 1: Welche mechanische Funktion haben die ausladende konvexe Kugelfläche R300 mm und die verjüngte Haltenut?
A: Diese spezielle Geometrie bietet eine reibungsarme, selbstausrichtende Drehpunktverbindung, die speziell für die Aufnahme von Mikrowinkelabweichungen beim Schaltvorgang entwickelt wurde. Die großzügige Krümmung von R300 mm ermöglicht die reibungslose Bewegung von Schaltgabeln oder hydraulischen Schubstangen ohne lokales Einklemmen, Spannungsspitzen oder mechanische Blockierungen. Die präzisionsgefertigte 3,92 mm Halsnut dient als Aufnahme für Sicherungsringe, Arretierclips oder Rückholfedern und gewährleistet so eine sichere axiale Fixierung bei gleichzeitiger Erhaltung der dynamischen Rotationsfreiheit. Die Bearbeitung beider Elemente in einer einzigen CNC-Aufspannung garantiert eine hohe Rundlaufgenauigkeit und eine glatte Oberfläche mit einer Rauheit von Ra < 2,0 µm.
Frage 2: Warum wurde für dieses Bauteil der legierte Stahl 36CrNiMo4 ausgewählt, und wie wird durch den Herstellungsprozess die Dauerfestigkeit des Gewindes sichergestellt?
A: 36CrNiMo4 (EN 10083 / DIN 1.6511) bietet ein optimales Verhältnis von Durchhärtbarkeit, Zugfestigkeit im Kern von über 1000 MPa und hoher Kerbschlagzähigkeit. Dadurch werden Sprödbrüche und Mikroermüdungsbrüche in anspruchsvollen Getriebeumgebungen verhindert. Um die Dauerfestigkeit zu maximieren, wird das M10-Außengewinde durch Präzisions-Kaltwalzen anstatt durch Einpunkt-Schneiden hergestellt. Die Kaltumformung erhält den ununterbrochenen Faserverlauf entlang der Gewindeflanke und des Gewindegrundes und erzeugt vorteilhafte Druckeigenspannungen. Diese verhindern in Kombination mit dem spannungsarmen Gewindegrundradius R0,5 mm die Entstehung von Ermüdungsrissen und ermöglichen eine Lebensdauer von über 500.000 Lastwechseln.
Frage 3: Wie wirkt sich die minimale 0,012 mm (12 Mikron) dicke weiße Verzinkungsbeschichtung auf die engen Toleranzen des 10,2 mm Führungsschafts und des M10-Gewindes aus?
A: Die Maßgenauigkeit wird durch eine präzise Toleranzkompensation vor der Beschichtung während der CNC-Dreh- und Gewindewalzprozesse gewährleistet. Der Außendurchmesser von 10,2 mm (Toleranz: -0,02 mm) und der Außengewindedurchmesser werden gezielt auf angepasste Referenzwerte bearbeitet, sodass der Beschichtungsaufbau nach der Beschichtung innerhalb der Spezifikationen liegt. Kalibrierte 6g-Gewindelehren (Gut/Ausschuss) dienen der Passungsprüfung vor und nach der Oberflächenbearbeitung. Zusätzlich wird nach der Beschichtung ein Entsprödungs- und Ausbrennprozess durchgeführt, um Wasserstoffversprödung zu verhindern und die Korrosionsbeständigkeit im 72-Stunden-Salzsprühtest ohne Beeinträchtigung der Montagetoleranzen oder der Drehmomentkonsistenz sicherzustellen.
Tel.: +86 187 5714 8656
E-Mail: zhouli@chinaliqin.com
WhatsApp: +86 187 5714 8656
Website: https://www.cncliq.com/