 Deutsch



Produktbeschreibung
| Ding | beschreiben |
|---|---|
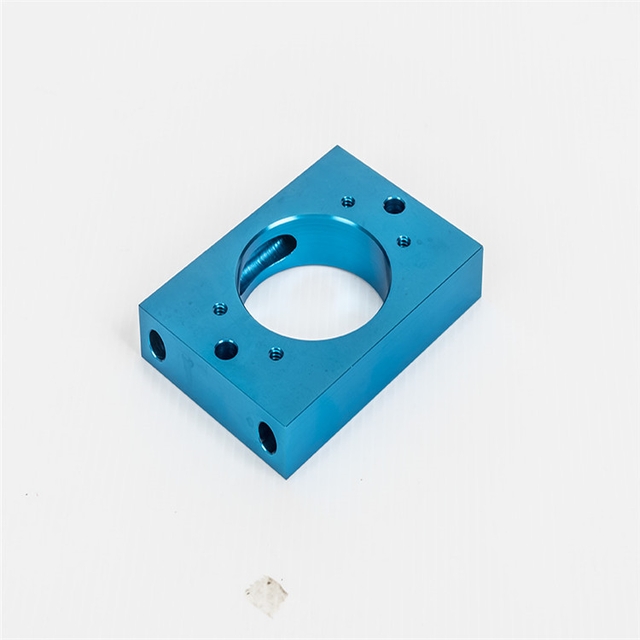
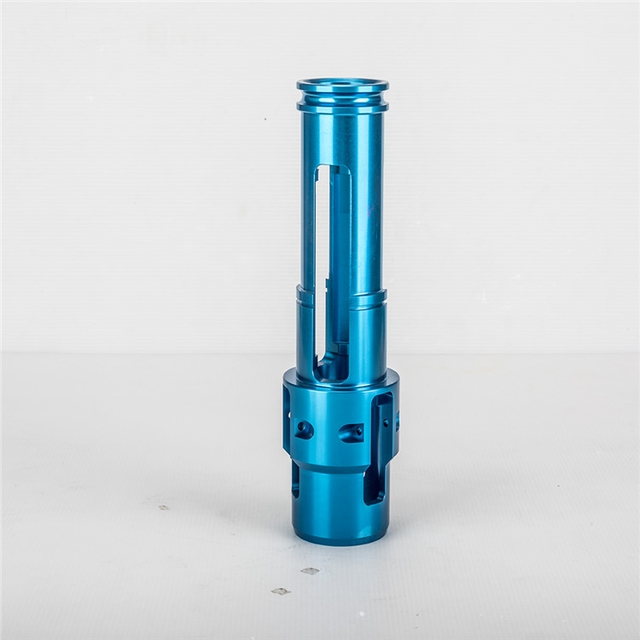
| Design/Größe | Nach Kundenzeichnungen oder Mustern |
| Material | Aluminium: 6061, 6063, 6082, 7075, 5052, A380 usw. Edelstahl: SS201, SS301, SS303, SS304, (SS304 lebensmittelecht), SS316, SS316L, SUS430, SS416 Stahl: niedriggekohlter Stahl, Kohlenstoffstahl, 4140, 4340, Q235, Q345B, 20#, 45#, etc. Legierter Stahl (15Cr, 20Cr, 42CrMo) usw. Messing: HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90 usw. Kupfer, Bronze, Kupfer usw. Titan: TC4 (TiAl6v4, Güteklasse f5) Kunststoff: ABS, PC, PE, POM, Delrin, Nylon, Kunststoff, PP, PEI, PEEK usw. |
| Verfahren | CNC-Bearbeitung, Drehen, Fräsen, Stanzen, Drehen, Schneiden usw. |
| Lieferzeit | Die Anfertigung von Mustern dauert in der Regel 3-7 Werktage, die Massenproduktion erfolgt nach Freigabe des Musters entsprechend der vereinbarten Menge. |
| Oberflächenbehandlung | Transparente Anodisierung, Farbanodisierung, chemische Beschichtung, Bürsten, Passivierung, Polieren, Verchromen, Sandstrahlen, Lasergravur, Verzinken, Brünieren, Vernickeln, Verchromen, Aufkohlen, Wärmebehandlung, Lackieren |
| Prüfgeräte | Koordinatenmessmaschine (KMM), 2D-Messinstrument, Projektor, Höhenmesser, Mikrometer, Gewindelehre, Härteprüfgerät, Messschieber, Stiftlehre, Salzsprühnebelprüfgerät, Konzentrizitätsmessgerät, Spektrometer. |
| Qualitätsmanagementsystem | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| Anwendung | Autoteile, Maschinenteile, Computerteile, medizinische Teile, Haushaltsgeräteteile, elektrische Teile, Elektronikprodukte, elektronische Teile, Generatorteile, Lichtmaschinenteile, Schreibwaren, Netzschalter, Mikroschalter, Bauprodukte, Handelswaren und AV-Geräte. |
| Dateiformat | Solidworks, Pro/Engineer, CAD, PDF, JPG, DXF, IGS |
| Paket | Innenbeutel aus Plastik, Außenkarton nach Standardstandard oder gemäß Kundenwunsch |
| Versand | Seefracht, Luftfracht, internationaler Expressversand (DHL, FedEx, TNT, UPS). |
| Aufschlag | Das professionelle Außenhandelsteam bietet engagierten und schnellen Service. Maßprüfbericht/Rohstoffzertifikat/Oberflächenbehandlungsbericht/Technische Zeichnung RoHS-Bericht/Salzsprühtestbericht/Härtetestbericht |
Managementübersicht
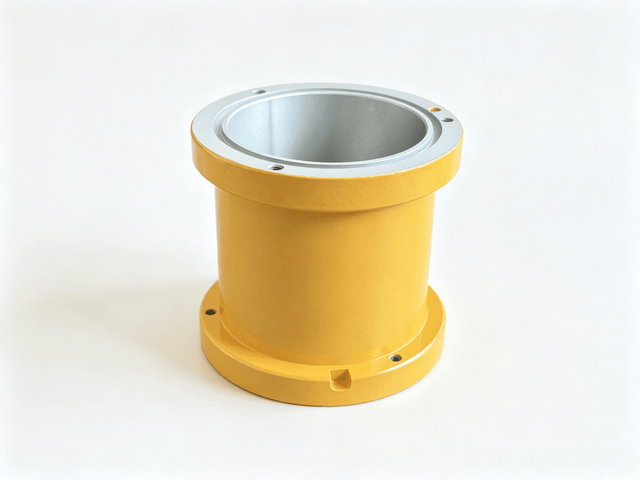
Dieses speziell für die geschäftskritische Umweltüberwachung in explosionsgefährdeten Industriebereichen entwickelte, präzisionsgefertigte explosionsgeschützte Gehäuse dient als zentrales Schutzgehäuse für optische Gasdetektoren in Industriequalität, Messgeräte zur Überwachung brennbarer Gase und hochentwickelte, flammfeste Analysesensoren. Optische Gassensoren, die in der Öl-, Gas- und Chemieindustrie an vorderster Front eingesetzt werden, benötigen eine kompromisslose Gehäusekonstruktion, die die empfindliche Infrarotoptik vor korrosiven Industrieatmosphären schützt und gleichzeitig die Ausbreitung einer möglichen internen elektrischen Entzündung in die umgebende brennbare Umgebung verhindert.
Das aus hochfestem, geschmiedetem Aluminium in Luft- und Raumfahrtqualität gefertigte Bauteil zeichnet sich durch präzise Schweißnahtgeometrien, mehrstufige Mikrobearbeitung und ein robustes, zweilagiges Oberflächenschutzsystem aus. Durch die Kombination von funktionaler Sicherheit und Langlebigkeit setzt dieses Gehäuse einen hohen technischen Standard für explosionsgeschützte Instrumente, die in der Schwerindustrie und auf Offshore-Anlagen eingesetzt werden.
Materialintegrität und metallurgische Auswahl
Das Gehäuse ist aus zertifizierter Aluminiumlegierung 6061-T6 gefertigt, die bewusst gegenüber herkömmlichen Alternativen wie Gusseisen, Edelstahl und Aluminiumguss bevorzugt wurde. In explosionsgefährdeten Industrieumgebungen bestimmt die Materialwahl unmittelbar die Funktionssicherheit.
-
Optimales Verhältnis von Festigkeit zu Gewicht : Geschmiedeter 6061-T6 bietet eine außergewöhnliche mechanische Streckgrenze und Schlagzähigkeit bei gleichzeitig fast zwei Drittel weniger Gewicht als herkömmliche gegossene Edelstähle. Dieses geringe Gewicht vereinfacht die Montage vor Ort auf Rohrbrücken in großer Höhe und an entfernten Sensormasten erheblich.
-
Keine Gussfehler : Im Gegensatz zu Schwerkraft- oder Druckgussgehäusen, die naturgemäß Risiken wie mikroskopische Porosität, Gaseinschlüsse und Mikroschrumpfungsrisse bergen, gewährleistet aus Blockmaterial bearbeitetes Strukturaluminium ein dichtes, homogenes metallurgisches Gefüge. Unter explosionsartigen Druckbedingungen verhindert diese feste Matrix die Ausbreitung von Mikrorissen und gewährleistet so eine Wanddurchlässigkeit von null Prozent auch bei hohen transienten Spitzendrücken.
-
Thermische Ableitung und strukturelle Stabilität : Die hohe Wärmeleitfähigkeit von Aluminium ermöglicht eine schnelle Wärmeableitung von internen optoelektronischen Baugruppen, Infrarotstrahlern und Mikrocontrollern. Darüber hinaus gewährleistet das Material eine gleichmäßige Dimensionsstabilität über große Temperaturschwankungen hinweg und verhindert so Verformungen durch Flammenaustritt zwischen arktischen Minusgraden und heißen Wüstenumgebungen.
Fertigungstechnik und Prozessroute
Die Herstellung dieses flammfesten Bauteils erfordert einen sequenziellen, mehrachsigen Fertigungsprozess, der sich durch enge Maßtoleranzen und strenge Fehlervermeidungsprotokolle auszeichnet:
-
Mehrstufiges CNC-Schruppen : Die Bearbeitung beginnt mit primären und sekundären Schruppbearbeitungen auf hochsteifen CNC-Drehmaschinen. Der Materialabtrag erfolgt in gleichmäßigen Schritten an gegenüberliegenden Enden, um innere Walzspannungen der extrudierten Legierung abzubauen und so Verformungen des Werkstücks bei den nachfolgenden Feinbearbeitungen zu vermeiden.
-
Feindrehen und präzise Flammenkanalbildung : Die Schlichtbearbeitung erfolgt mit ultrafeinen Hartmetallwerkzeugen unter kalibrierten Schnittparametern. Spezielle Drehzyklen erzeugen die kritische, flammfeste Innenbohrung und die passenden Senkbohrungsflächen. Die zylindrische Passfläche wird spiegelglatt mit minimalem Rundlauf bearbeitet. Spezielle Nylon-Spannzangen und weiche Spannbacken verhindern Beschädigungen und Wandverformungen während des gesamten Spannvorgangs.
-
Mehrachsiges CNC-Fräsen und Gewindeschneiden : Die Bearbeitung erfolgt auf mehrachsigen vertikalen Bearbeitungszentren. Hier werden mehrere kreisförmige Schraubenmuster, Gewindesätze, Durchgangsbohrungen und radiale Positioniernuten in präziser Winkelausrichtung gefräst. Steife Gewindeschneidzyklen erzeugen Feingewinde, die dynamischen Druckstoßbelastungen standhalten. Kantenverläufe und Anfasungen an allen Übergangsstellen gewährleisten gratfreie Oberflächen.
-
Präzisions-Oberflächenbearbeitung und -Abdeckung : Der Schutz basiert auf einer Hybrid-Beschichtung. Zunächst wird das gesamte Werkstück einer farblosen, transparenten anodischen Oxidation unterzogen, wodurch die blanke Metallmatrix in einen integrierten, korrosionsbeständigen Aluminiumoxidfilm umgewandelt wird. Anschließend werden kritische, explosionsgeschützte zylindrische Innenflächen, Montageflächen und Innengewinde mithilfe speziell entwickelter, elastischer Abdeckstopfen isoliert. Die freiliegende zylindrische Außenfläche wird automatisiert elektrostatisch mit einem hochbelastbaren Polyester-Pulverlack für den Außenbereich beschichtet und anschließend durch kontrollierte Wärmehärtung zu einer widerstandsfähigen, UV-beständigen, sicherheitsgelben, strukturierten Oberfläche ausgehärtet.
Qualitätssicherung und geometrische Kontrolle
Die Qualitätssicherung für explosionsgeschützte Geräte erfolgt nach dem Null-Fehler-Kriterium. Jede Fertigungscharge wird durch strukturierte Prüfabläufe überwacht:
-
Flammenwegprüfung : Die primäre Innenbohrung und die angrenzenden Schulterflächen dienen als zertifizierte Flammenwege. Die Oberflächenrauheit wird mithilfe hochauflösender Diamant-Tastkopf-Profilometer überprüft, um das vollständige Fehlen von Werkzeugrattern, Mikrorillen oder umlaufenden Riefen sicherzustellen.
-
Dimensions- und Positionsmesstechnik : Koordinatenmessgeräte (KMG) und kalibrierte interne Luftmesssysteme messen Durchmesser, Rundlauf und Konzentrizität. Die Rechtwinkligkeit der Auflageflächen relativ zur primären Bezugsbohrung wird streng geprüft, um eine absolute optische und mechanische Ausrichtung bei der Montage der Gegenlinsen und der hinteren Elektronikmodule zu gewährleisten.
-
Werkzeugstandzeitmanagement und -überwachung : Die Schneideinsätze werden mithilfe von Algorithmen zur Überwachung der Werkzeugstandzeit betrieben. Bei jedem Werkzeugwechsel werden benachbarte Werkstücke einer obligatorischen Quarantäneprüfung unterzogen, um Gewindetiefe, Bohrungsgeometrie und Gratfreiheit vor der Fortsetzung des Prozesses zu überprüfen.
-
Prüfung der Beschichtungsdicke und Haftung : Die Dicke des Pulverlackfilms wird mit kalibrierten digitalen Beschichtungsmessgeräten gemessen, um eine gleichmäßige Schutztiefe zu gewährleisten. Gleichzeitig bestätigen Gitterschnittprüfungen und Sichtprüfungen die porenfreie Abdeckung der gesamten Außenfläche.
Anwendungsszenarien
Dieses Gehäuse ist speziell für den Einsatz in explosionsgefährdeten Bereichen der Zone 1 und Zone 2 (bzw. Klasse I, Division 1 und Division 2) konzipiert, in denen während des normalen Betriebs oder bei Betriebsstörungen flüchtige Kohlenwasserstoffdämpfe, entzündbare Nebel oder brennbare Gase auftreten können:
-
Offshore- und Tiefsee-Ölplattformen : Sie sind dichtem maritimen Salznebel, hoher Luftfeuchtigkeit und ständigen Vibrationen durch Wellenschlag auf den FPSO-Decks und Bohrinseln ausgesetzt.
-
Raffinerie- und petrochemische Anlagen : Die Systeme werden in katalytischen Crackanlagen, Alkylierungsanlagen, Destillationstürmen und Pumpenanlagen installiert, wo eine kontinuierliche optische Detektion von Spurenleckagen von Kohlenwasserstoffgasen rund um die Uhr erforderlich ist.
-
LNG-Terminals und kryogene Gasverarbeitung : Befinden sich an Anlagen zur Regasifizierung von verflüssigtem Erdgas, an den Rändern von kryogenen Lagertanks und an Schiffsverladeanlagen.
-
Wasserstoff und Infrastruktur für saubere Energie : Wird in fortschrittlichen Wasserstoffelektrolyseanlagen, Hochdruck-Wasserstofftankstellen und Brennstoffzellen-Forschungs- und Testgeländen eingesetzt.
-
Pipeline-Pumpstationen und unterirdische Schächte : Eingesetzt in isolierten Pipeline-Verteilerstationen, Gasmessanlagen und beengten Versorgungskorridoren, die anfällig für die Ansammlung von brennbaren Gasen sind.
Produktvorteile
-
Überlegene Flammenbegrenzung : Die Konstruktion erfolgte in strikter Übereinstimmung mit internationalen Vorschriften für explosionsgeschützte Bauweisen. Die lange Flammenwegverbindung und die engen radialen Toleranzen gewährleisten, dass eine interne Zündung nicht auf die Umgebungsluft übergreifen und Dämpfe entzünden kann.
-
Extreme Umweltbeständigkeit : Das Doppelbarrierensystem – eine Kombination aus transparenter chemischer Anodisierung und robuster Polyester-Pulverbeschichtung für den Außenbereich – bietet hervorragende Beständigkeit gegen Salzwasserspritzer, saure Luftschadstoffe, kontinuierliche ultraviolette Sonnenstrahlung und mechanischen Abrieb.
-
Optische und mechanische Präzision : Dank enger axialer Parallelität und Rundheit der Bohrung können Präzisionsfenster, Saphirlinsen und optoelektronische Sensorarrays perfekt plan aufliegen, ohne dass es zu mechanischen Verdrehungen oder Fokusverzerrungen kommt.
-
Effizienz bei der Feldinstallation : Da das Bauteil deutlich weniger wiegt als vergleichbare Edelstahlgehäuse, wird die dynamische strukturelle Ermüdung der Montagevorrichtung reduziert und die Installation und Wartung durch einen einzelnen Techniker in beengten Anlagenbereichen ermöglicht.
-
Kontaminationsfreie Innenkammer : Die gleichmäßige Anodisierung des Innenraums verhindert Mikroabplatzungen und das Ablösen von Metallstaub und schützt so empfindliche optische Linsen, Fotodetektoren und filigrane analytische Leiterplatten vor optischer Kontamination über Jahre hinweg im Dauereinsatz.
Operativer Wert und Lebenszyklus-ROI
Bei Instrumenten für explosionsgefährdete Bereiche ist das Gehäuse nicht bloß eine mechanische Box – es ist eine aktive Sicherheitsbarriere, die Menschenleben, milliardenschwere Industrieanlagen und die kontinuierliche Produktivität der Anlage schützt.
Durch die Verwendung von fehlerfreiem Aluminium aus der Luft- und Raumfahrt und mehrstufiger Präzisionsbearbeitung verhindert dieses Gehäuse Sensorausfälle aufgrund von Gehäusekorrosion, Dichtungsleckagen oder struktureller Verformung. Es senkt die Betriebskosten über den gesamten Anlagenlebenszyklus erheblich, indem es die Wartungsintervalle verlängert und ungeplante Geräteausfallzeiten in anspruchsvollen Offshore- und Chemieumgebungen vermeidet.
Vor allem bei Betriebsstörungen und internen elektrischen Fehlfunktionen, die Funken oder thermische Überdrücke erzeugen, hält das Gehäuse die Explosion sicher innerhalb seiner Wände zurück, löscht austretende Flammenfronten und verhindert so katastrophale Industrieexplosionen. Dank höchster Fertigungspräzision und schützender Oberflächentechnik bietet es kompromisslose Sicherheit, lange Lebensdauer und zuverlässige Analyseleistung selbst in den anspruchsvollsten Industrieumgebungen weltweit.
Häufig gestellte Fragen
Frage 1: Warum werden die Innenbohrung und die Schulter als „Flammenwege“ bezeichnet, und welche Kontrollmaßnahmen sind erforderlich?
A: Sie dienen als kritische Flammenlöschfuge in der explosionsgeschützten Ausführung (Ex d) . Entzünden sich interne Gase, kühlt der schmale Metallspalt die austretenden heißen Gase rasch unter die Zündtemperatur der Umgebung ab . Da jede Oberflächenfehler einen gefährlichen Leckkanal darstellt, müssen die Flammenwege frei von Kratzern, Rattermarken und Dellen sein. Daher sind während der gesamten Bearbeitung spezielle, schonende Spannvorrichtungen und Schutzwerkzeuge erforderlich .
Frage 2: Welchen Zweck hat die zweifache Oberflächenbehandlung „farblose Anodisierung + selektive gelbe Pulverbeschichtung“?
A: Es vereint mechanische Präzision im Inneren mit Witterungsbeständigkeit im Außenbereich . Die transparente Anodisierung schützt die Innenflächen vor Korrosion, ohne die engen Flammenführungsspalten zu beeinträchtigen ; die 80 µm starke Polyester-Pulverbeschichtung der Außenseite sorgt für gut sichtbares Sicherheitsgelb und schützt vor aggressivem Salznebel und UV-Strahlung . Das präzise Abkleben aller Flammenführungsspalten und Gewinde ist unerlässlich, um Pulvernebel zu vermeiden .
Frage 3: Was sind die wichtigsten Vorteile von 6061-T6-Aluminium gegenüber Gusswerkstoffen oder Edelstahl?
A:
-
Null Porosität : Im Gegensatz zu Gussteilen, bei denen unter dem maximalen Explosionsdruck Hohlräume oder Mikrorisse auftreten können, garantiert die Knüppelbearbeitung eine solide, gasundurchlässige Matrix;
-
Leichtbauweise : Mit etwa einem Drittel der Dichte von Edelstahl reduziert es die strukturellen Belastungen an erhöhten Rohrhalterungen und vereinfacht die Installation vor Ort;
-
Überlegene Wärmeübertragung : Die ausgezeichnete Wärmeleitfähigkeit führt zu einer schnellen Ableitung der von internen optoelektronischen Emitter und Schaltkreisen erzeugten Wärme und minimiert so die Sensordrift.
Tel.: +86 187 5714 8656
E-Mail: zhouli@chinaliqin.com
WhatsApp: +86 187 5714 8656
Website: https://www.cncliq.com/