 Español




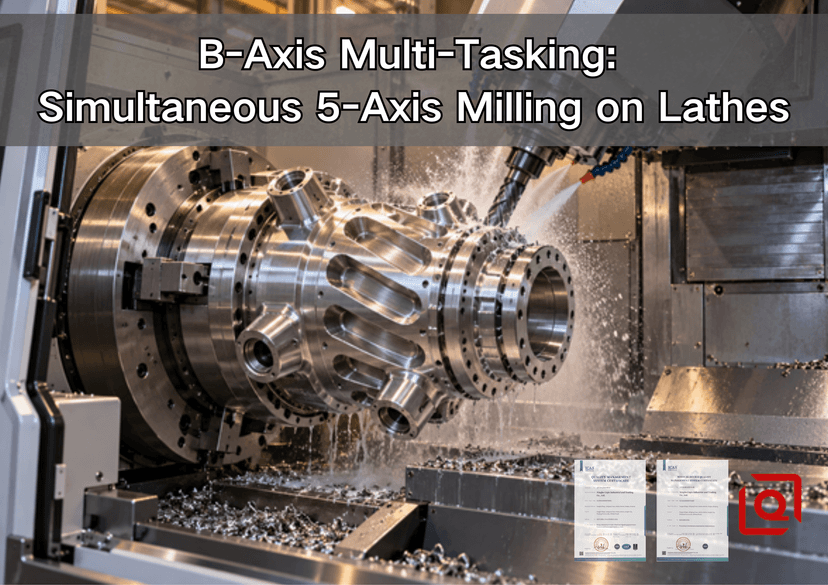
¿Sigue trasladando una pieza torneada a un centro de mecanizado porque un puerto angular o una característica curva se encuentra fuera del alcance de una herramienta fija? Es un problema común. La pieza sale de un punto de referencia fiable en el husillo, espera a otra máquina y regresa con una nueva fijación y una nueva posibilidad de desviación. Este artículo analiza la alternativa: el mecanizado multitarea del eje B en un torno, incluyendo el fresado de 5 ejes. Explicaremos qué hacen exactamente los ejes, cuándo el proceso justifica la inversión y qué detalles necesita un proveedor antes de ofrecer un presupuesto.
Es importante aclarar un punto desde el principio. Un mayor número de ejes no garantiza automáticamente un mejor proceso. Un eje B resulta útil para mantener una relación o alcanzar geometrías que un método más sencillo no puede manejar adecuadamente. Si el dibujo solo requiere dos agujeros transversales y una superficie plana para llave, las herramientas motorizadas convencionales pueden ser la solución.
1. ¿Qué se mueve en una fresadora-torneadora de eje B?
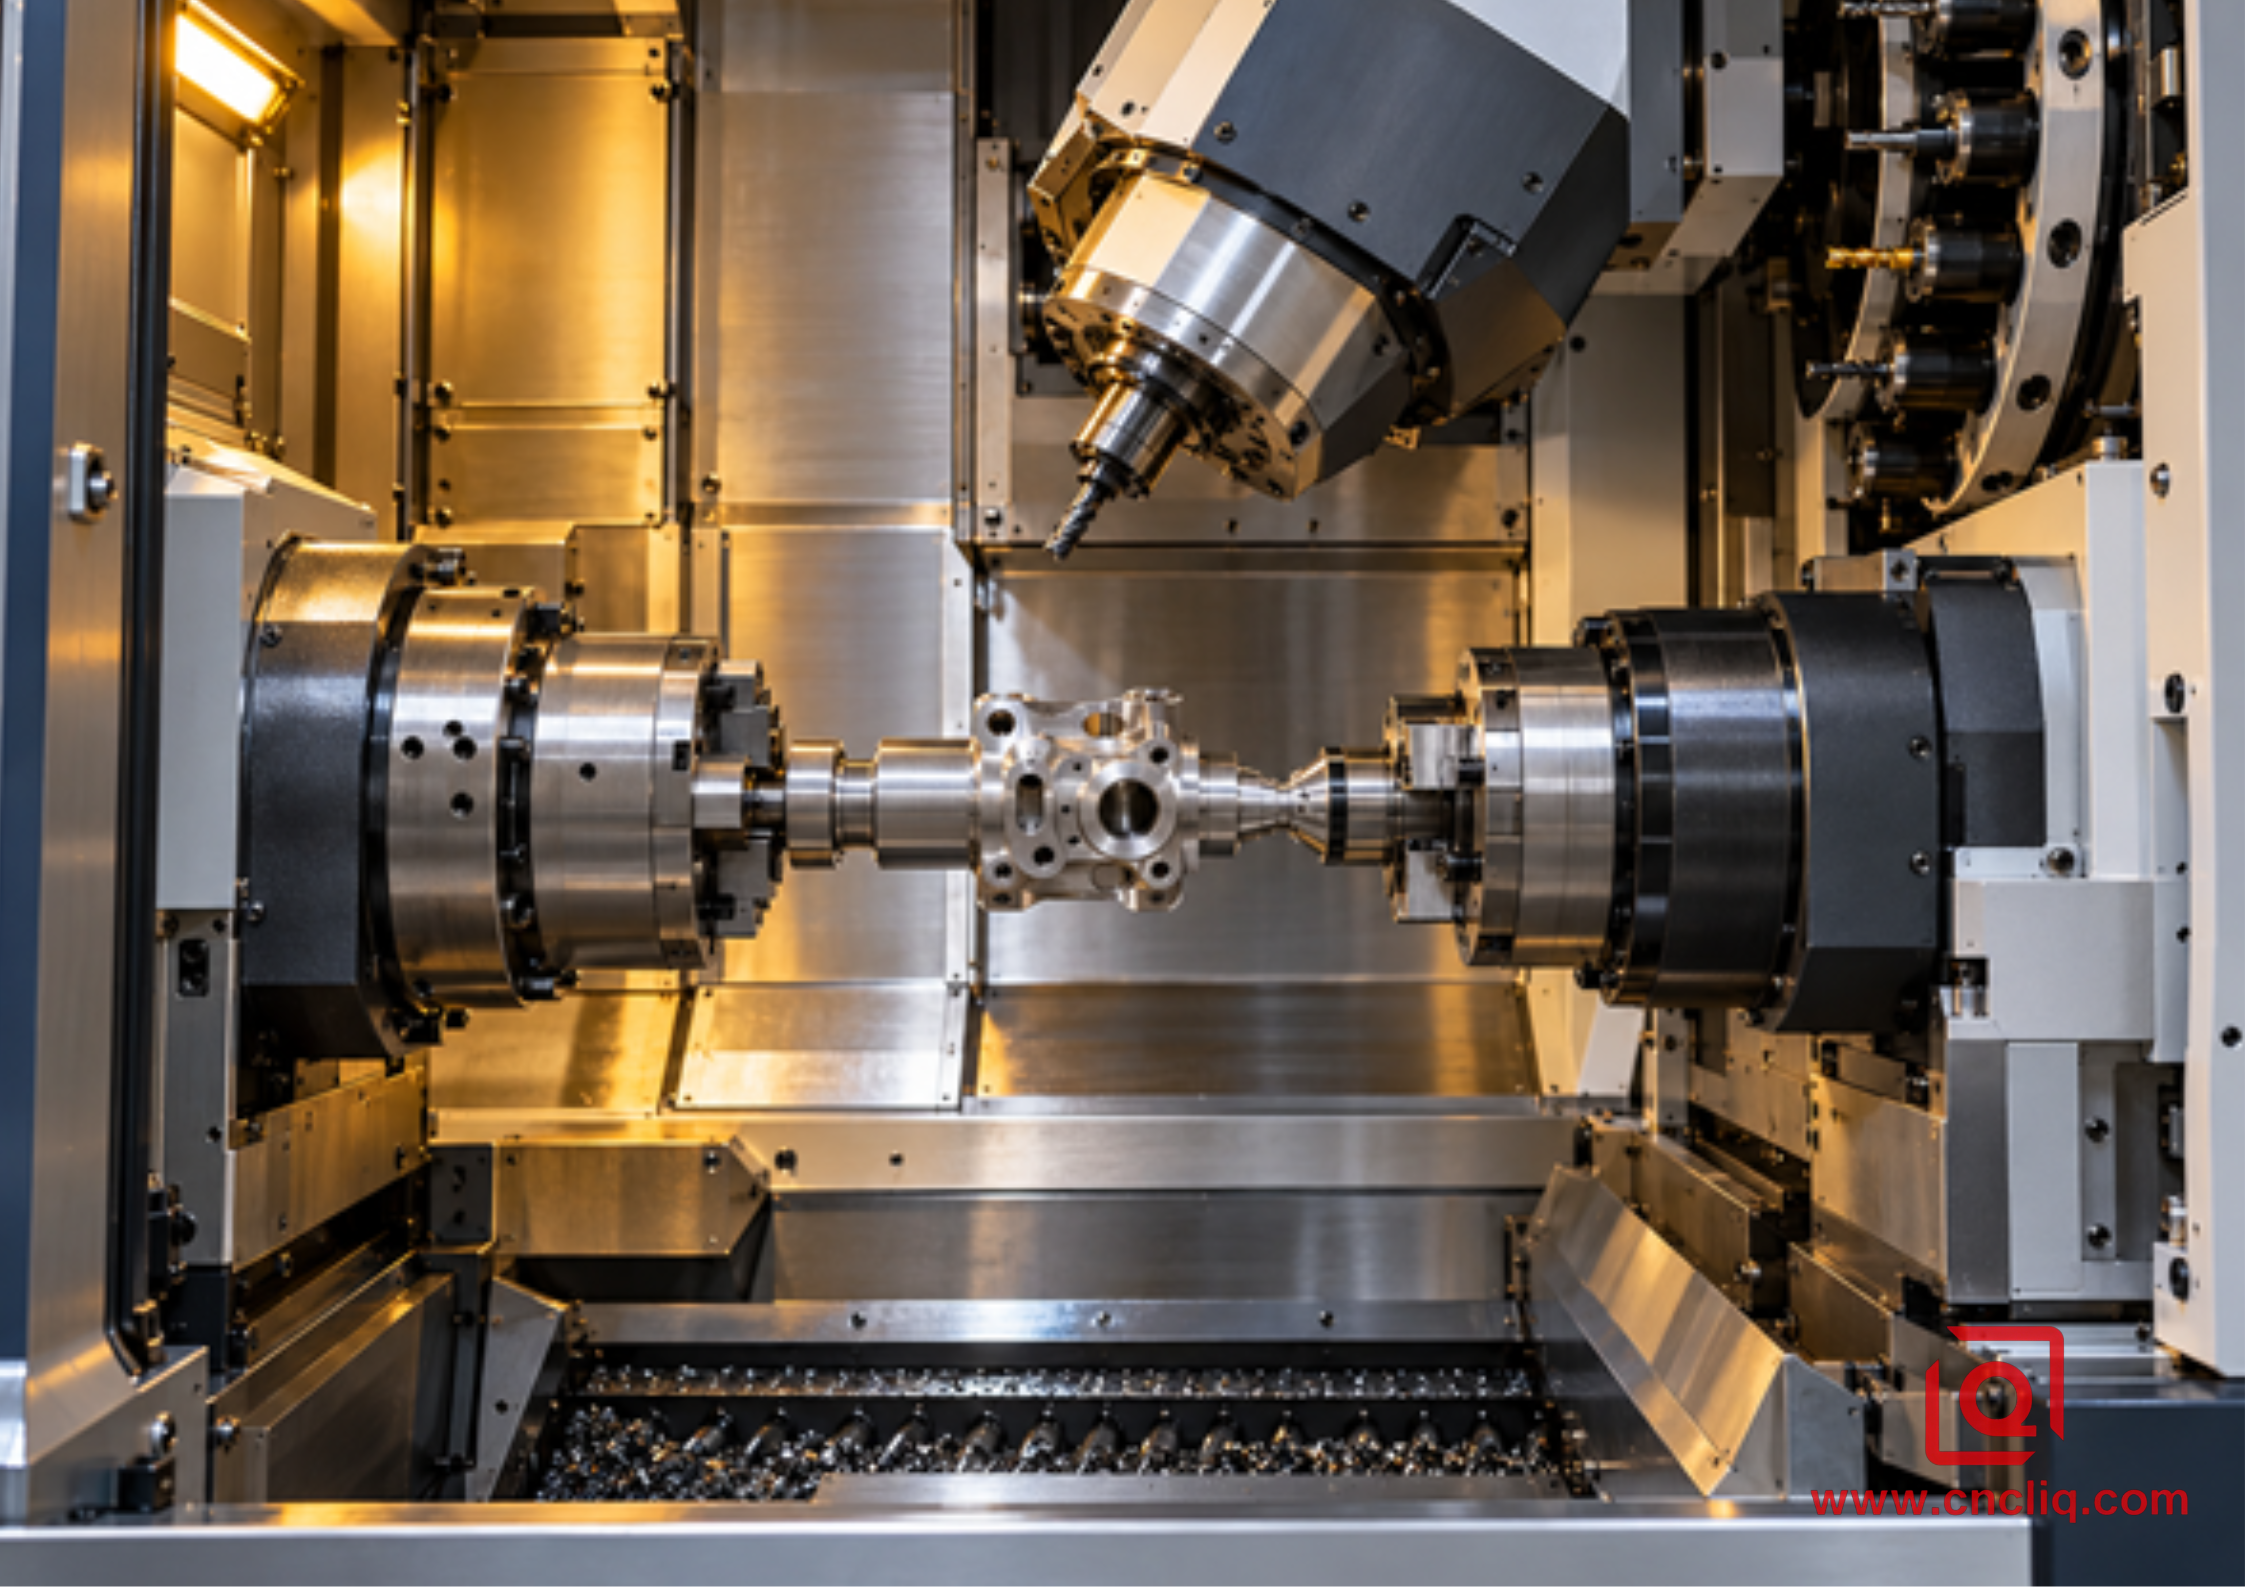
Imagínese la máquina con las puertas abiertas. La pieza de trabajo está sujeta en el eje central del torno. X mueve la herramienta radialmente, Z sigue el eje del husillo, C controla el ángulo del husillo e Y desplaza la fresa fuera del centro. Encima de la pieza se encuentra un husillo de fresado que puede girar. Ese giro es B.
Durante un corte simultáneo, X, Y y Z mueven la punta de la herramienta. B cambia el ángulo de la herramienta, mientras que C rota la pieza para presentar la siguiente superficie. En una operación 3+2, B y C se indexan a un ángulo fijo y luego permanecen inmóviles mientras los ejes lineales cortan. Ambos métodos son útiles, ya que resuelven problemas diferentes.
Los fabricantes de maquinaria hacen la misma distinción. DMG MORI describe plataformas de torneado-fresado que combinan torneado con fresado de 5 ejes y fresado simultáneo de 5 ejes, incluyendo trabajos de forma libre en el husillo principal o auxiliar. El sistema MULTUS de Okuma coloca un cabezal de fresado giratorio sobre un husillo de torneado y suministra las herramientas desde un cargador. Una torreta motorizada con indexación de eje C aún puede denominarse torno-fresadora, por lo que conviene consultar la configuración real de los ejes.
Nuestra guía sobreherramientas motorizadas en tornos CNC abarca el paso inferior al de una máquina de eje B. Esta guía resulta útil cuando la pieza requiere superficies, agujeros o roscas radiales, pero no es necesario modificar el ángulo de la herramienta.
Movimiento | Para qué lo usa el maquinista | Pregunta útil para la solicitud de cotización |
X, Y, Z | Coloca la cortadora en el espacio | ¿Puede Y alcanzar el punto descentrado más distante? |
B | Inclina el husillo de fresado | ¿El punto B se controla de forma continua o solo en cuanto a su posición? |
do | Orienta o rota la pieza de trabajo | ¿Puede C interpolar suavemente mientras corta? |
Eje principal | Contiene el datum de giro primario | ¿Qué revista, periódico o rostro es el maestro? |
Contrahusillo | Recibe la pieza para el trabajo de espalda | ¿Cómo se comprobará el agotamiento de la transferencia? |
2. ¿3+2 o 5 ejes simultáneos? Consulte la función.
En el taller, la mayor parte del trabajo en el eje B no implica que los cinco ejes se muevan simultáneamente como en una coreografía. A menudo se trata de mecanizado indexado. El cabezal se inclina hasta un ángulo determinado y el eje C gira la pieza hasta colocarla en su posición. A continuación, comienza el fresado estándar. Este método es estable, fácil de verificar y, por lo general, más económico de configurar.
Utilice este método para una almohadilla de conexión, un orificio con patrón de pernos en una superficie o algunas caras alrededor de una forma curva. No hay ninguna ventaja en mantener el eje B en movimiento cuando la pieza que se está mecanizando no lo requiere.
El movimiento simultáneo se reserva para las características específicas. Piense en un hueco que se extiende detrás de una brida, un conducto que fluye suavemente, una superficie moldeada por el lateral de una herramienta o una almohadilla esculpida donde la dirección de la superficie cambia constantemente. En estos casos, la herramienta necesita inclinarse mientras se mueve. El eje C también puede girar la pieza para que el filo de corte se mantenga alejado del mandril, el hombro y las áreas acabadas.
Esta diferencia lo cambia todo. Las trayectorias simultáneas requieren un postprocesador fiable, un modelo de máquina, ejes calibrados, simulación a nivel de código y tiempo dedicado a la validación de la pieza. Úselas únicamente cuando resuelvan un problema de acceso o de calidad superficial. Nuestra comparativa completa de mecanizado de 3 ejes, 5 ejes y torneado-fresado puede ayudarle a elegir la máquina adecuada.
Requisito de la pieza | Eje C con herramienta motorizada | Eje B 3+2 | 5 ejes simultáneos |
Agujero radial o círculo de pernos simple | Por lo general es suficiente | Posible, a menudo excesivo | No está justificado |
Puerto recto en un ángulo compuesto | Dependiente del titular | Por lo general, el ajuste perfecto | Rara vez se necesita |
Varias caras angulares separadas | Limitado | Ajuste fuerte | Solo para transiciones combinadas |
Superficie continua de forma libre alrededor de un cuerpo torneado | Mal ajuste | Zonas indexadas de las hojas | Ajuste fuerte |
El ángulo de la herramienta debe cambiar para evitar un saliente. | Mal ajuste | No puede mantener la autorización | Ajuste fuerte |
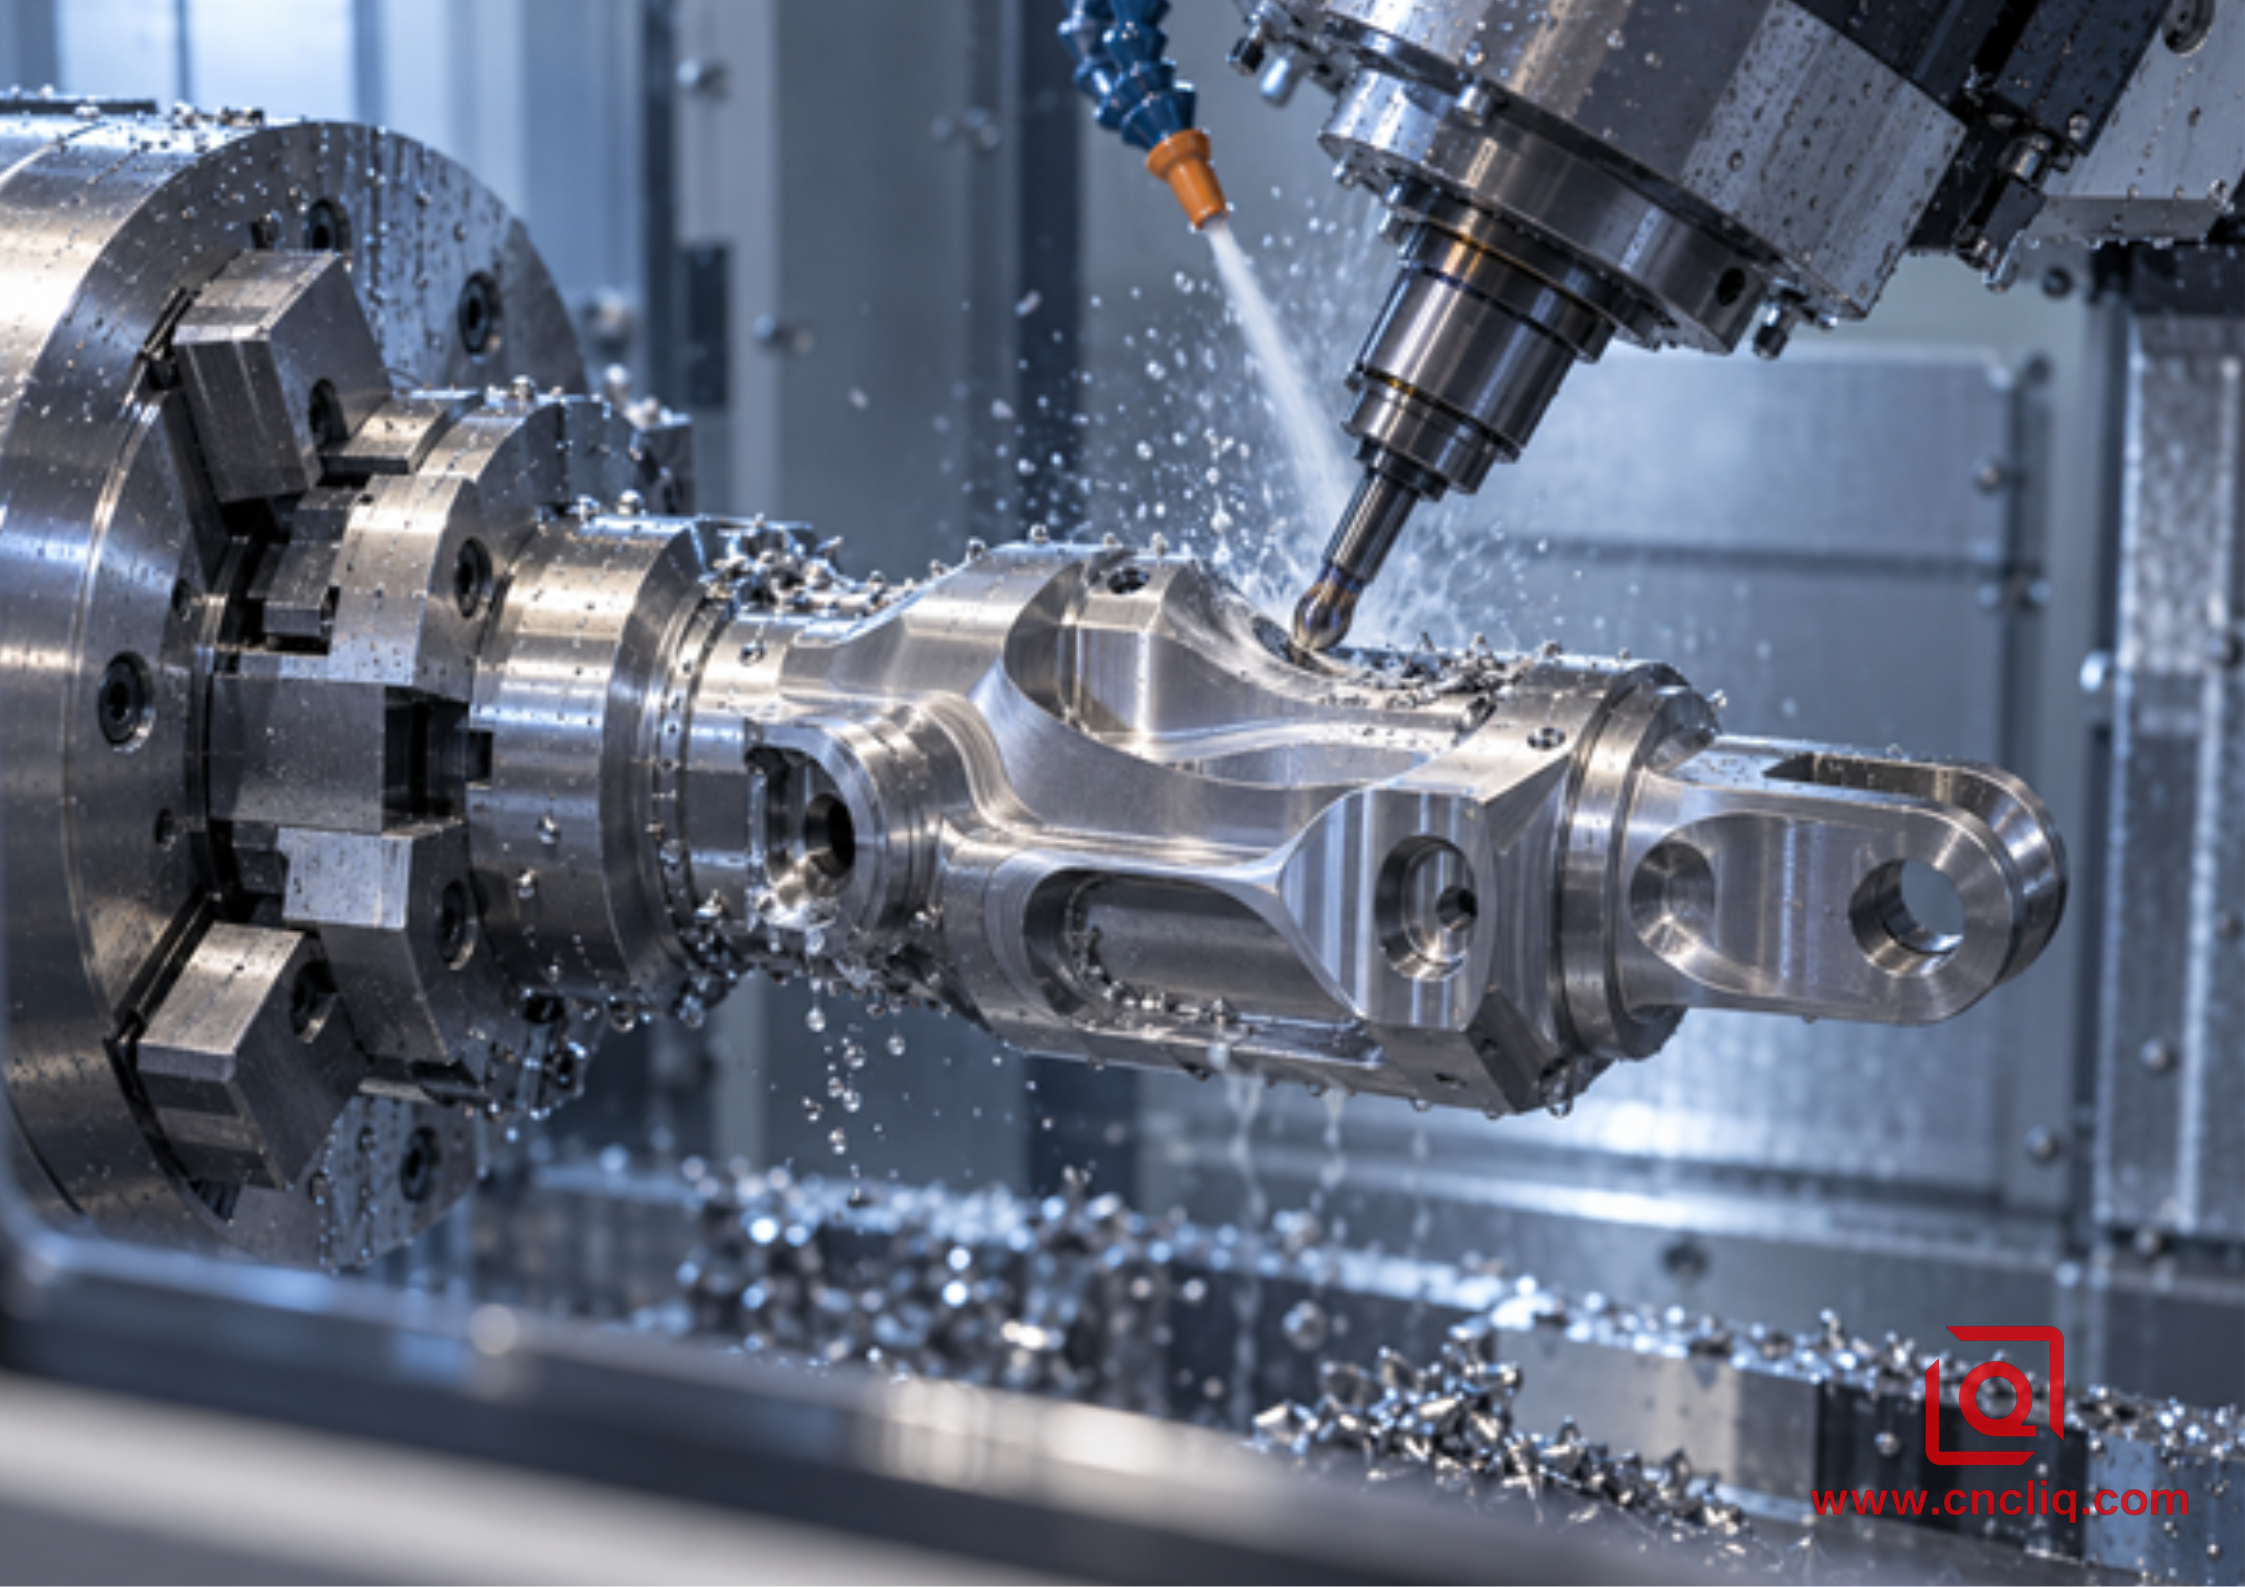
3. El verdadero premio es una cadena de datos más corta.
Consideremos una carcasa con un orificio, una superficie de sellado y un alojamiento para sensor en ángulo. La posición del alojamiento se controla en función de dicho orificio y superficie. Un método convencional consiste en mecanizar el orificio, liberar la pieza y volver a colocarla en una plantilla de fresado. Una buena plantilla puede realizar la tarea. El segundo método añade la presión de las mordazas, las virutas que se acumulan bajo los posicionadores, el error de recogida y la variabilidad del operario.
Mantengo la carcasa en una fresadora-torneadora de eje B, y el orificio, la cara, la cavidad y el perfil circundante pueden compartir un mismo sistema de coordenadas. Si la parte posterior de la carcasa requiere trabajo, un contrahusillo puede recibirla mediante una transferencia programada. La transferencia no es mágica; aún es necesario verificar la fuerza de agarre y la excentricidad de recogida. Sin embargo, es más fácil medir y repetir el proceso en la carcasa que recorrer todo el taller.
Por eso, la promesa de un mecanizado completo no debe venderse como una garantía absoluta de precisión. La temperatura, la excentricidad de la herramienta, el estado del mandril, la tensión del material, la calibración del centro rotatorio y la rigidez de la pieza siguen siendo factores muy reales. La ventaja más concreta y útil es que se han eliminado varias posibles discontinuidades en la referencia.
Para conocer las características de las carcasas, consulte nuestra comparativa entre el torneado CNC y el fresado por torneado . La comparativa explica cuándo es conveniente utilizar una segunda fijación y cuándo es necesario proteger la relación con el eje de torneado.
4. ¿Qué hace que una trayectoria simultánea se comporte de cierta manera?
El sistema CAM muestra una línea. La máquina no la percibe. Solo recibe coordenadas, vectores de herramienta, comandos de avance y posiciones de rotación de un postprocesador. Un pequeño movimiento de la punta, cerca del centro, puede requerir un desplazamiento en B o C. Cerca de una singularidad, una superficie que parece lisa puede provocar una inversión de giro o un cambio repentino de velocidad.
Un programador experimentado observa el gráfico, no la simulación. A veces, la solución consiste en inclinar la herramienta lateralmente. Otras veces, es necesario dividir la superficie en dos partes. Un pequeño movimiento de reposicionamiento puede ser más seguro que extender una trayectoria a través de una zona.
El control del punto central de la herramienta mantiene el punto de corte programado en posición mientras el cabezal se inclina. Depende de un valor de pivote y de una máquina correctamente calibrada. Si la longitud de la herramienta es incorrecta o la calibración rotativa está desactualizada, el filo puede desviarse. Por eso, la medición de la herramienta durante el calentamiento y la rutina de calibración del fabricante de la máquina deben formar parte de cada plan de trabajo, especialmente cuando el perfil abarca un rango de movimiento del eje B.
La forma de la herramienta es importante. Una fresa de punta esférica es tolerante a errores, aunque su centro no corta bien. Las fresas de barril y de lente permiten un acabado de superficies con un radio efectivo mayor. El cálculo de contacto CAM y el modelo de holgura deben ser fiables. El fresado de flancos con una herramienta de punta redondeada puede ser rápido en una pared reglada. Ninguna de estas herramientas es adecuada para todos los casos. La forma de la superficie, el acceso a la herramienta, la holgura del portaherramientas y el acabado requerido influyen en el resultado.
5. Una rutina de verificación que respeta la máquina.
Las colisiones durante el torneado y el fresado resultan costosas debido a la congestión en la zona de trabajo. El mandril, las mordazas, el contrahusillo, el cabezal B, la torreta inferior, el portaherramientas y la pieza pueden ocupar todo el espacio. Utilice una lista de verificación escrita en lugar de confiar en una sola pantalla de simulación verde.
1. Comience con los puntos de referencia del dibujo. Decida qué orificio, muñón, cara o piloto controla el ensamblaje antes de asignar las operaciones.
2. Asegúrese de que el modelo CAM coincida con la máquina. El tipo de mandril, los pasos de las mordazas, los portaherramientas, las longitudes de calibre, las puntas de los husillos y los límites de recorrido deben estar actualizados.
3. Separe el trabajo de ángulo fijo del trabajo simultáneo. El programa más corto no siempre es el más seguro.
4. Modele el conjunto de la herramienta. Una fresa puede tener espacio libre mientras que su tuerca de sujeción o la carcasa del husillo no.
5. Desbaste mientras la pieza permanezca rígida. Deje soporte cerca de las paredes. Termine los agujeros después de cortes interrumpidos cuando el diseño lo permita.
6. Simule el código publicado. La verificación CAM comprueba la ruta; la simulación del código revela rebobinados rotativos, errores de publicación y sorpresas en los límites de recorrido.
7. Demuestre la aproximación negativa más profunda, la holgura del mandril más ajustada y cada estado de transferencia del husillo con anulación controlada.
8. Mida la pieza a partir de los puntos de referencia del dibujo. Decida cómo se alcanzarán las características compuestas antes de que la máquina comience a cortar.
9. Congele lo que funcionó: versión posterior, revisión de la mordaza, lista de herramientas, compensaciones, programa de inspección y notas de configuración.
DMG MORI destaca la función de anticipación para un movimiento fluido, mientras que Okuma incluye funciones de prevención de colisiones en sus controles multitarea. Ambas son medidas de seguridad. Ninguna puede corregir un modelo de máquina ni una herramienta ensamblada.
6. Sujeción de piezas, alcance y los problemas que nadie ve en CAM
Inclinar el cabezal a menudo nos permite usar una fresa corta en lugar de una larga. Un menor voladizo generalmente se traduce en un corte más estable, una pared más limpia y menos problemas de vibración. Sin embargo, esto no soluciona el problema de sujeción de la pieza. Una pieza alejada del mandril aún puede actuar como una palanca después de que el desbaste haya eliminado el material circundante.
La orden de operación debe preservar el soporte el mayor tiempo posible. Desbaste primero las secciones más gruesas; conserve los anillos o nervaduras donde el diseño lo permita. Evite terminar un orificio antes de realizar un corte interrumpido junto a él. Un husillo de contrapresión puede recibir la pieza. Su fuerza de agarre debe ser adecuada al espesor de la pared.
Luego, observemos la gravedad. Una cavidad que se vacía en B0 puede convertirse en una copa de virutas cuando el cabezal se inclina. Las virutas recortadas pueden dañar la zona de sellado, aunque el informe dimensional siga siendo aceptable. El refrigerante a través de la herramienta, una boquilla, un chorro de aire y una reorientación segura ocasional son soluciones. La combinación adecuada varía según la aleación y la carcasa.
El aluminio puede acumularse en el borde. Muévase a medida que se libera la tensión residual. El acero inoxidable austenítico no tolera bien la fricción. El titanio retiene el calor cerca del filo de corte. Estas son razones para planificar el contacto y la evacuación de virutas, no para confiar en recomendaciones genéricas de velocidad. Los datos de corte finales deben ajustarse a las condiciones del material, el proveedor de la herramienta, el contacto, el suministro de refrigerante y la rigidez de la máquina.
7. Inspeccione la relación, no solo las dimensiones.
La configuración de la inspección debe coincidir con el plano. Comience identificando el eje del orificio o muñón. Luego, ajuste la cara de posicionamiento. Solo después de establecer estos puntos, debe informar la posición de un puerto, la forma de una almohadilla o la orientación de un patrón de pernos.
Una máquina de medición por coordenadas (CMM) funciona bien para muchas de estas mediciones, siempre que el palpador pueda acceder a la característica y la alineación sea correcta. Para los bordes, un sistema óptico podría ser mejor. Un calibrador específico podría proporcionar resultados para un conector de producción o una envoltura de acoplamiento. El método utilizado es importante; dos informes pueden mostrar valores diferentes no porque la pieza haya cambiado, sino porque cada uno construyó el dato de manera distinta.
Es necesario verificar la precisión rotativa. Las lecturas de los ejes X, Y y Z pueden parecer correctas. Un pivote B incorrecto puede desplazar la punta de la herramienta durante la rotación. Siga siempre el procedimiento de calibración aprobado por el fabricante de la máquina. Si está realizando trabajos de mantenimiento, es recomendable verificar la precisión después de un accidente, un cambio brusco de temperatura o cualquier otro evento que pudiera haber afectado al cabezal o al sistema de sondeo.
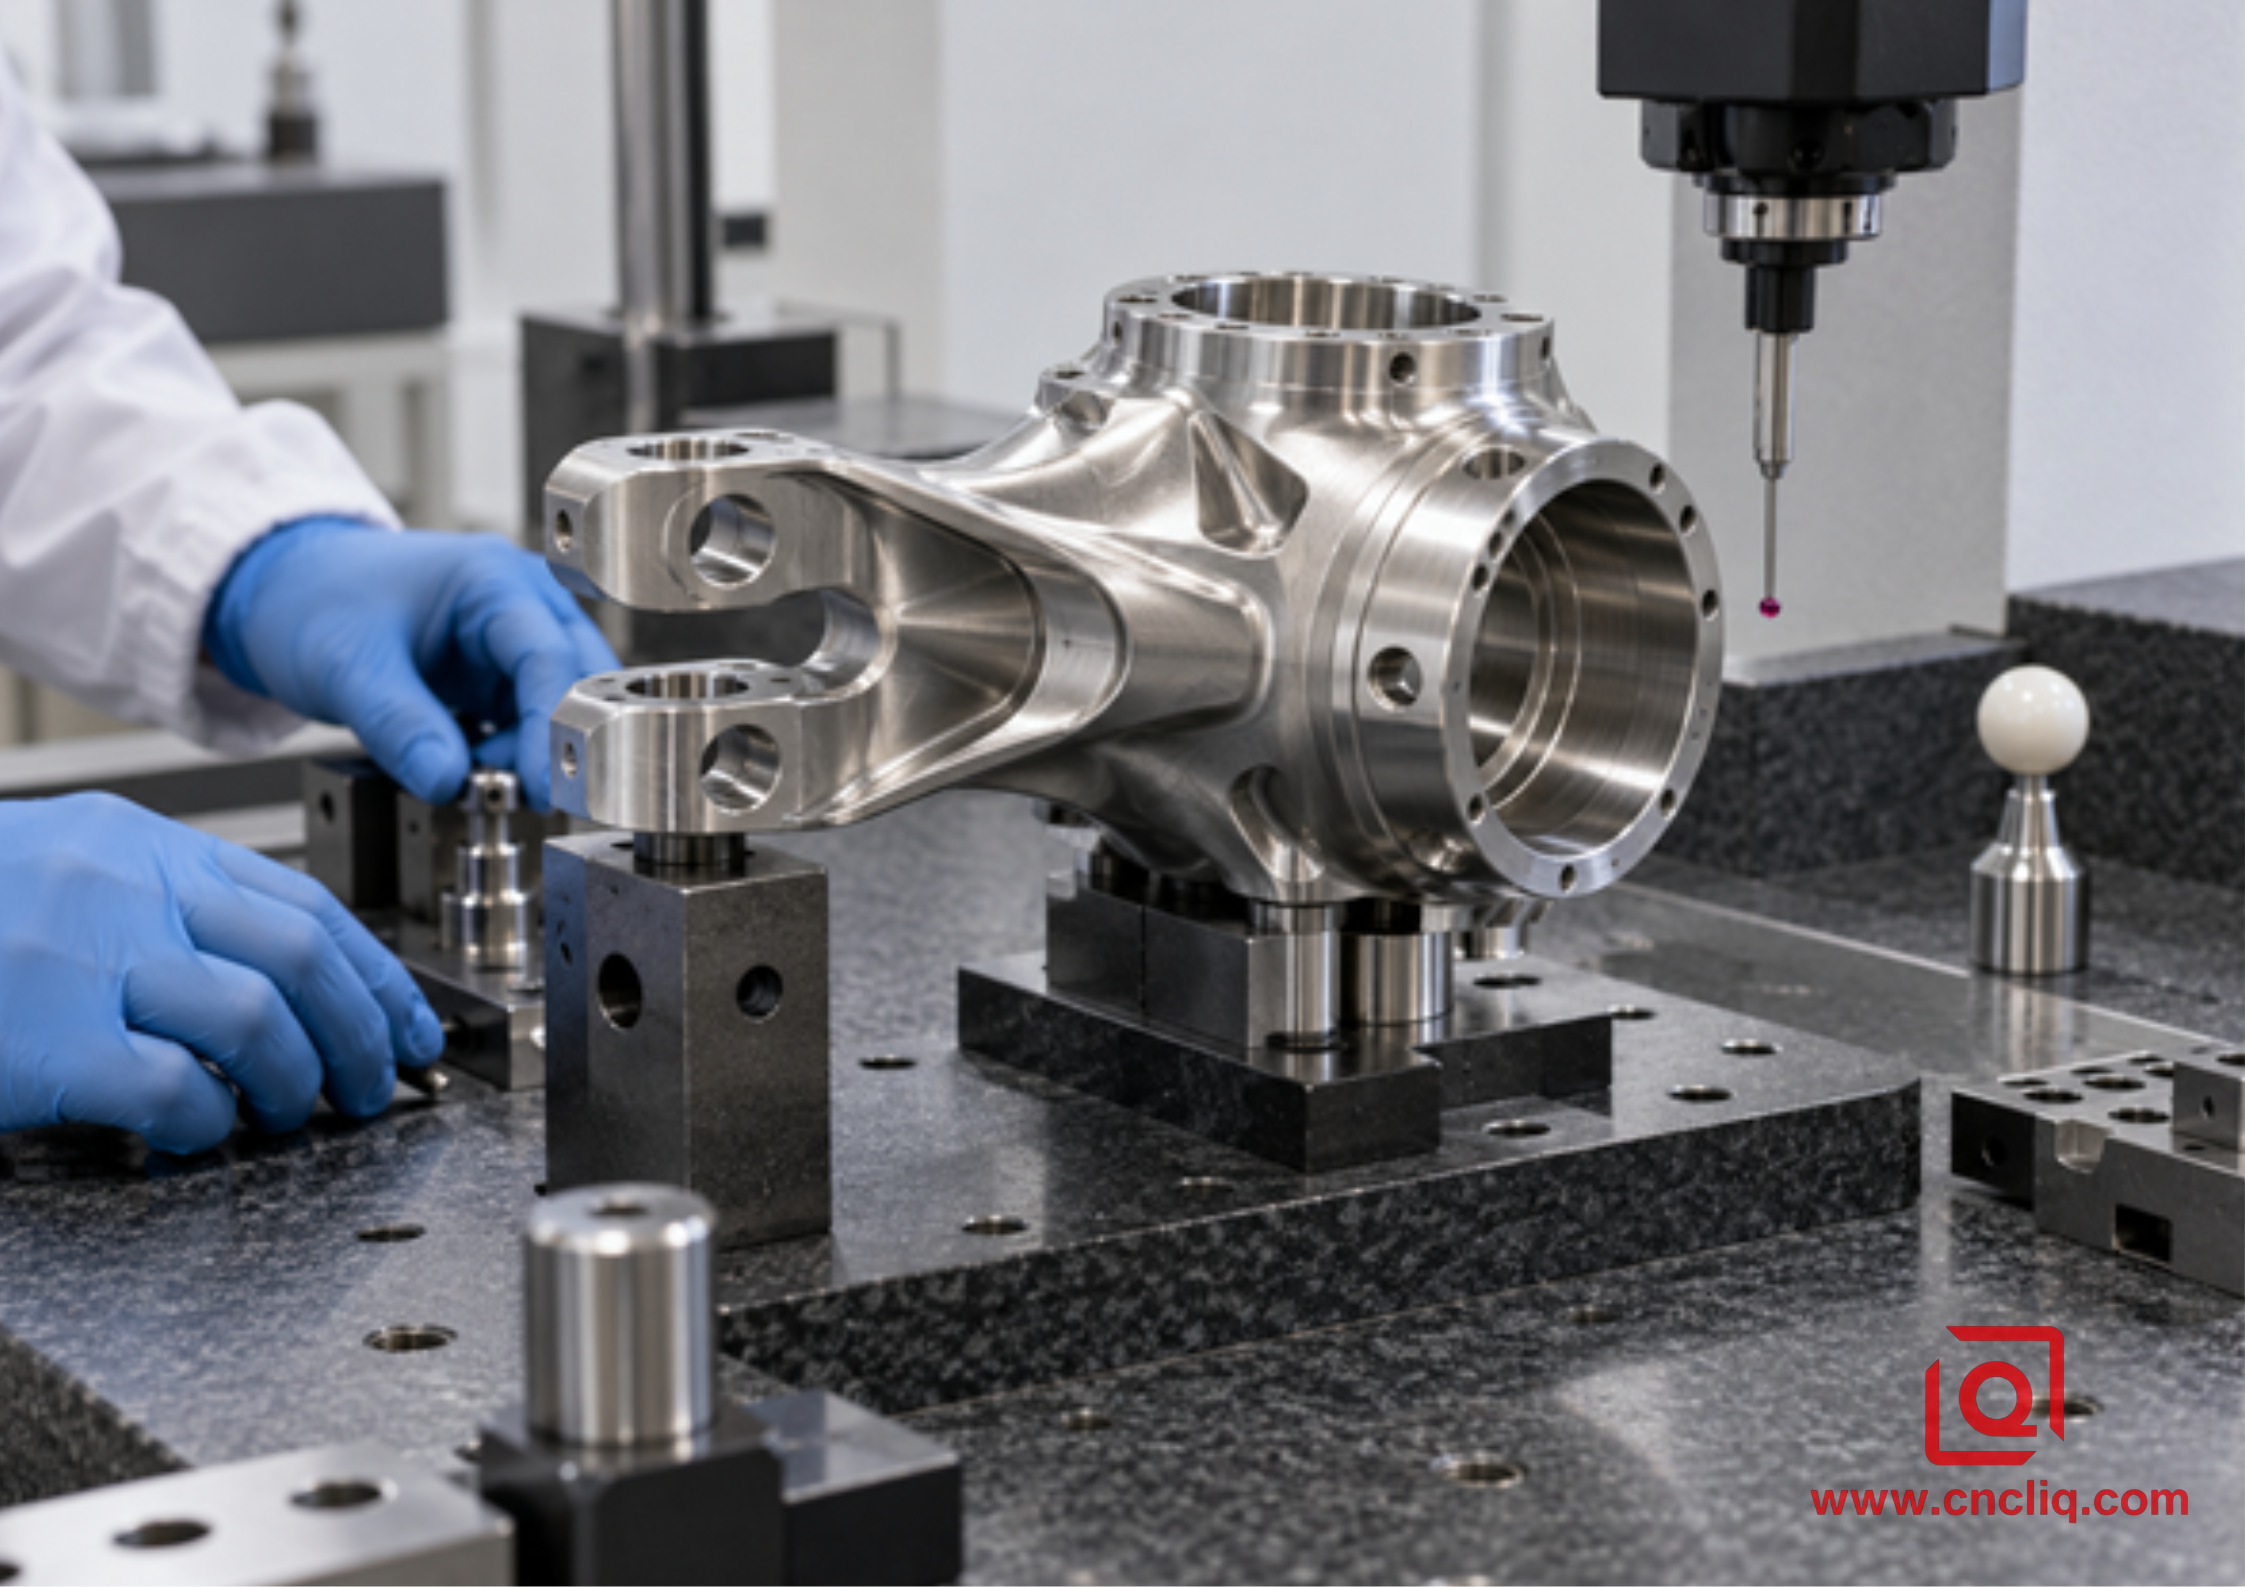
8. Caso compuesto anonimizado: una carcasa robótica para el control de fluidos
Este ejemplo combina requisitos comunes en carcasas mecanizadas. Se han eliminado todos los detalles específicos del cliente. Su propósito es ilustrar un proceso y no representa ningún pedido de producción.
El componente se diseñó inicialmente como una pieza en bruto. El orificio y la superficie de sellado frontal definían el lugar de montaje. Alrededor de ese eje se ubicaban cuatro puertos, una almohadilla sensora inclinada y un rebaje curvo que se extendía detrás de una brida. El plano permitía controlar las especificaciones del cliente en cuanto a material, tolerancia y acabado.
Una forma de abordar el mecanizado podría ser por etapas. La primera idea consistía en utilizar un torno y una fresadora de 3 ejes con una plantilla. El orificio terminado guiaría entonces la operación de fresado. Este método debía proteger el orificio de daños por sujeción y asegurar que la plantilla pudiera repetir su posición con precisión. El alivio envolvente requería una herramienta de punta esférica o un sistema de indexación alternativo.
El segundo método consistió en mecanizar el orificio, la cara, los puertos, la almohadilla y el alivio en una fresadora-torneadora de eje B. Los puertos y la almohadilla del sensor se mecanizaron en tres más dos posiciones. Solo el alivio requirió movimientos en B y C con una herramienta de corte inclinada hacia afuera de la brida. Un contrahusillo se encargó del diámetro de la cara.
Lo interesante fue lo que el equipo decidió no hacer. No adaptaron el programa al mecanizado de 5 ejes. Esta decisión permitió que el código fuera sencillo y más fácil de verificar. La configuración virtual incluía los escalones de las mordazas, las puntas de los soportes y la carcasa del husillo de fresado. La inspección comenzaba en el orificio, luego se desplazaba a la cara y, finalmente, a la almohadilla del sensor. Los dispositivos de fijación y una cadena de referencia más corta fueron clave para tomar esta decisión.
La página de productos de colectores hidráulicos personalizados de Liqin muestra sus capacidades en mecanizado de puertos, desbarbado, limpieza e inspección. Incluso una carcasa mecanizada nueva requiere un proceso definido en función de su modelo, plano, volumen y plan de pruebas aprobados.
9. Cuando un eje B requiere más máquina de la que la pieza necesita
Recomiendo el torno CNC cuando la geometría importante es rotacional y se puede lograr con herramientas fijas.
Considero que la herramienta motorizada de los ejes C/Y es útil para tareas como el mecanizado de superficies, ranuras, agujeros frontales, agujeros transversales y roscas descentradas.
Creo que el posicionamiento del eje B 3+2 es el mejor cuando se necesita mecanizar caras o agujeros en ángulos fijos.
He visto cómo el centro de mecanizado se convierte en una opción viable cuando el fresado prismático amplio domina el tiempo de ciclo y el trabajo de torneado es mínimo; dos máquinas juntas pueden manejar mejor la producción repetitiva.
Creo que el mecanizado de fresado y torneado de 5 ejes es óptimo cuando la geometría cambia continuamente y está relacionada con el punto de referencia torneado, y cuando la transferencia entre máquinas supondría un riesgo adicional.
Siempre reviso las dimensiones de la máquina antes de entusiasmarme con el número de ejes. El tamaño del mandril, la capacidad de la barra, el recorrido del eje Y, el rango del eje B, la longitud de la herramienta, el acceso al contrahusillo y la holgura del portaherramientas pueden hacer que ciertas configuraciones sean imposibles.
Ejemplos de capacidades de las máquinas muestran que Okuma publica un rango de giro del eje B de 240 grados y un husillo de fresado de 12 000 rpm para la MULTUS U5000; DMG MORI publica un rango de ±120 grados para el eje B de la NT 4250 DCG. Estas cifras reflejan lo que ofrecen dichos fabricantes. No son especificaciones de los equipos Liqin. No constituyen garantías para ningún trabajo.
10. ¿Qué debe incluir la solicitud de cotización?
1. Incluya un modelo 3D y un dibujo 2D controlado. El modelo 3D muestra la superficie. El dibujo 2D muestra los requisitos.
2. Indique el grado y el estado del material. Si se permiten otros materiales, explique el proceso de aprobación.
3. Muestre los puntos de referencia y las tres características que detendrían el ensamblaje si se movieran.
4. Indique la cantidad de prototipos, el tamaño del lote de producción, la demanda anual y el calendario de repetición probable.
5. Describa el estado del acabado del borde, la limpieza, el tratamiento térmico, el recubrimiento, la pasivación, el anodizado y el enmascaramiento, según sea necesario.
6. Enumere los registros que espera recibir: certificado de material, informe dimensional, salida de la máquina de medición por coordenadas (CMM), trazabilidad o estudio de capacidad.
7. Explique las piezas de acoplamiento o la intención de la inspección cuando una superficie compuesta pueda interpretarse de más de una manera.
8. Deje que el departamento de ingeniería proponga 3+2 para las funciones que no requieren movimiento simultáneo. Esto puede reducir el costo de programación sin perjudicar el plan de referencia.
9. Solicite que el presupuesto incluya una lista de supuestos sobre herramientas, dispositivos de fijación, inspección, muestras y autorización de producción.
Nuestra lista de verificación para la solicitud de cotización de mecanizado CNC cubre en detalle el aspecto de la compra. Si sus archivos están listos, envíelos a través de la página de contacto . Indique el orificio, la cara, el puerto o el perfil que presente riesgo de ensamblaje. La mejor solución podría ser el torneado con herramienta motorizada, el mecanizado en 3+2 ejes B, el torneado-fresado simultáneo completo o una ruta dividida controlada.
 Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Un torno de eje B es lo mismo que un centro de mecanizado de 5 ejes?
No. Un torno-fresado de eje B se organiza en torno a un husillo de torneado que hace girar la pieza mientras un husillo de fresado giratorio se aproxima a ella. Un centro de mecanizado típico de 5 ejes sujeta el componente sobre una mesa. Utiliza un cabezal giratorio. Las piezas redondas con orificios, muñones o caras torneadas importantes suelen ser adecuadas para el torno-fresado; las piezas que requieren principalmente fresado pueden ser más adecuadas para el centro de mecanizado.
2. ¿Cada componente del eje B requiere movimiento simultáneo?
No. Muchos trabajos utilizan el cabezal B principalmente para posicionamiento 3+2. El cabezal. El eje C rota la pieza y los ejes lineales realizan el corte. El movimiento continuo es importante en la programación cuando se necesita cambiar el ángulo de la herramienta durante el corte o cuando se requiere inclinar la fresa para facilitar el acceso, el contacto o lograr un mejor acabado.
3. ¿Puede la máquina realmente terminar una pieza en una sola configuración?
A menudo, puede manejar detalles angulares de la circunferencia frontal y superficies esculpidas sin necesidad de volver a sujetar manualmente. Un contrahusillo puede levantar la pieza para trabajarla lateralmente. Esta transferencia crea una condición de sujeción. Es importante verificar la fuerza de la mordaza de excentricidad y la alineación con el punto de referencia antes de liberar la pieza para su producción.
4. ¿Qué familias de partes son buenas candidatas?
Primero, observe las piezas construidas alrededor de un núcleo tubular, forjado o torneado: carcasas de sensores con puertos angulares, cuerpos de muñecas robóticas, componentes de instrumentos médicos y piezas de control de fluidos con conductos integrados. La carcasa se vuelve más resistente cuando una pieza fresada se encuentra cerca del orificio o la superficie creada durante el torneado.
5. ¿Qué factores suelen determinar el precio cotizado?
El material, el tamaño, el tiempo de corte, el número de herramientas, la complejidad de la trayectoria simultánea, los soportes, las mordazas, la transferencia del husillo, la verificación, el acceso para inspección, el acabado, la tolerancia, el posprocesamiento, la documentación y el volumen son factores importantes. Un ciclo más largo puede resultar más costoso en general si elimina fijaciones, tiempo de espera, manipulación y retrabajo. Compare la ruta, no la velocidad de la máquina.
Haz clic aquí para tu consulta 👆
Resumen
Una máquina de torneado y fresado de eje B es útil cuando se trabaja con referencias torneadas y formas fresadas. Utilice herramientas para las características que no requieren movimiento. Utilice el mecanizado de 3+2 ejes cuando se trabaja con ángulos fijos y se necesita colocar la herramienta en ángulos. Utilice movimiento solo cuando la herramienta de corte necesite cambiar de dirección varias veces durante la operación. Para que esta capacidad funcione correctamente, se necesitan herramientas, simulación de máquina, transferencia cuidadosa de piezas, calibración rotativa correcta e inspección basada en referencias. Una solicitud de cotización completa le da al proveedor una razón para elegir una configuración, no solo porque 5 ejes suene mejor.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying @cncliq.com
Nuevas consultas, cotizaciones y discusiones sobre pedidos: business@shturl.zhouli@ chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas de antemano, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
