Compañía Industrial y Comercial NingboLiqin, Ltd.WhatsAPP:+86 18757148656zhouli@chinaliqin.com

Estrategias de evacuación de virutas para fresado de aluminio con cavidades profundas

blog avatar

Escrito por

Anonymous

Publicado
Sep 30 2026
  • Procesos de mecanizado de precisión
  • aluminio OEM
  • Mecanizado CNC

Síguenos

chip-evacuation-strategies-deep-pocket-aluminum-milling

9.30.15.png

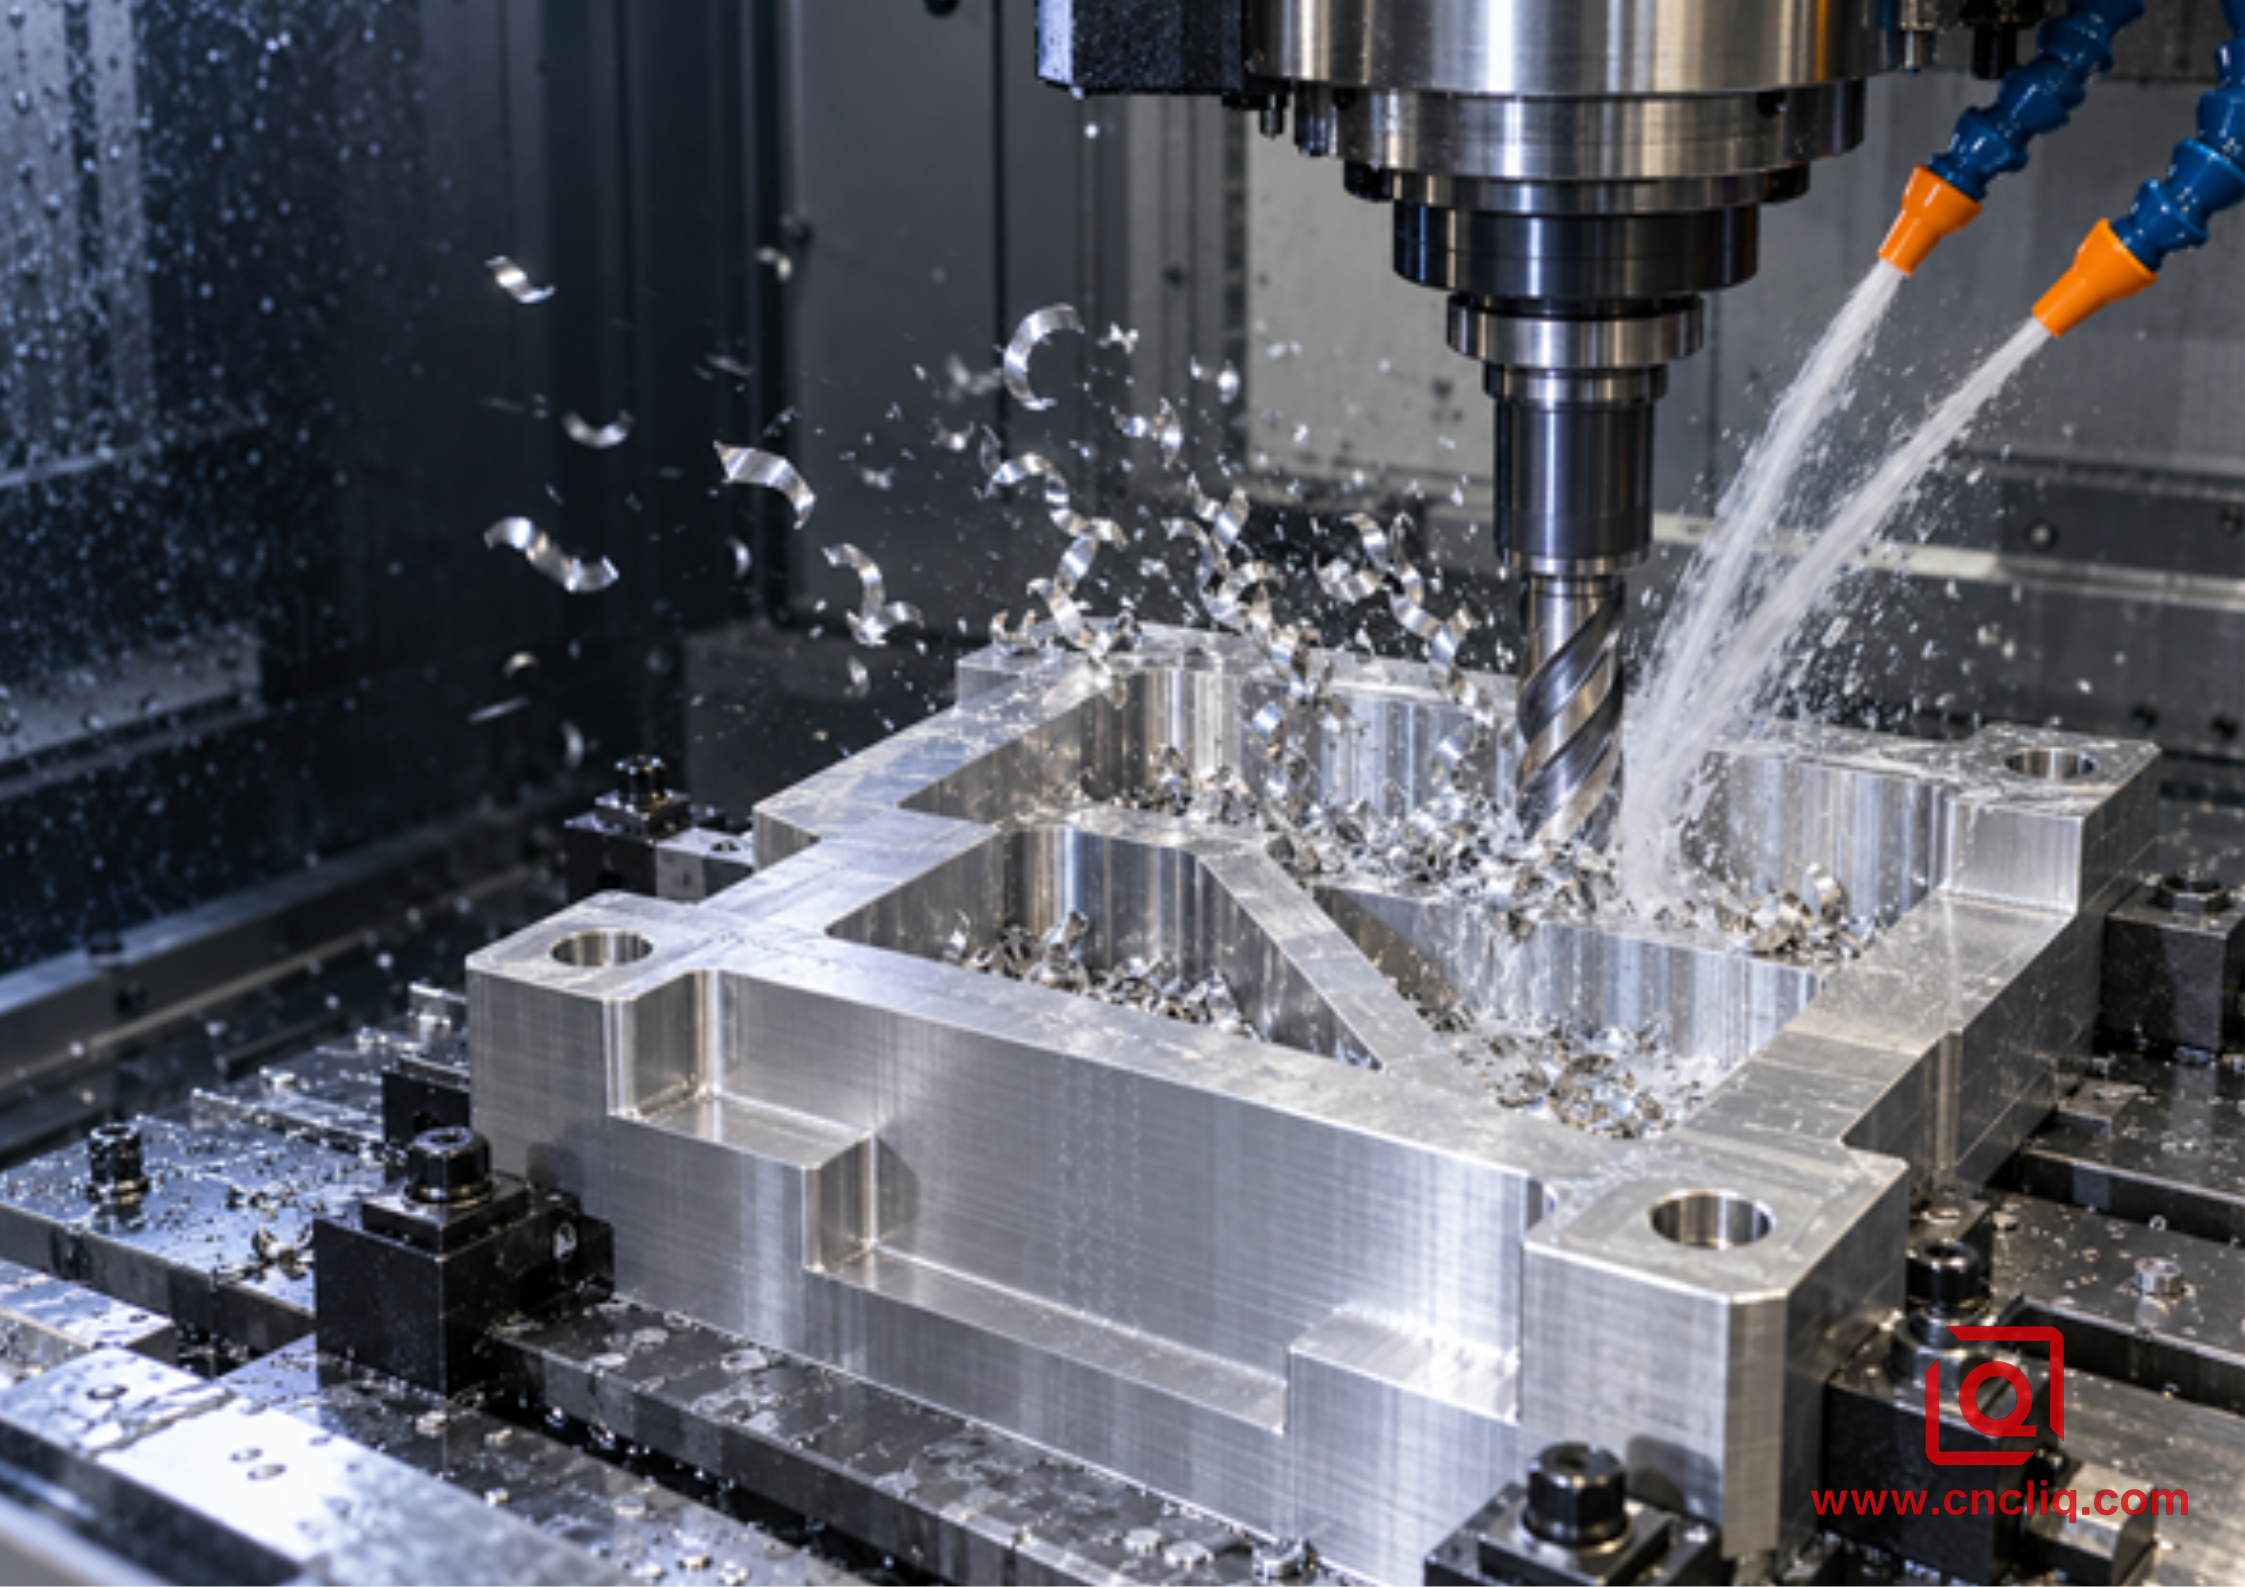
¿Sigues perdiendo herramientas cerca del fondo de un bolsillo de aluminio a pesar de que los primeros niveles cortan limpiamente? La nota del huso cambia, las virutas brillantes dejan de salir de la cavidad y el suelo empieza a parecer como si lo hubieran frotado con pasta gris. Éste no es un problema material misterioso. Suele ser un problema de transporte: la máquina produce virutas más rápido de lo que la cavidad, la herramienta y el recorrido del fluido pueden eliminar.

Esta guía muestra cómo incorporar la evacuación de virutas en un fresado profundo de aluminio desde el principio. Está escrito para ingenieros de fabricación, maquinistas y compradores B2B que necesitan más que una respuesta de catálogo. Mapearemos la ruta de la viruta, adaptaremos la fresa al espacio disponible, apuntaremos refrigerante o aire a la profundidad de trabajo, usaremos la gravedad cuando la máquina lo permita y verificaremos el resultado antes de una tirada de producción larga. También verá qué incluir en una solicitud de presupuesto para que un proveedor personalizado de mecanizado CNC pueda cotizar el proceso real en lugar de agregar riesgo al precio.

Respuesta rápida: construya una ruta de salida, no un chapoteo mayor

Un proceso profundo y confiable hace 5 cosas juntas:

1. Crea chips que se ajustan a la flauta y pueden moverse.

2. Deja espacio abierto alrededor del cortador.

3. Envía un refrigerante o una corriente de aire coherente al borde activo a máxima profundidad.

4. Lleva el líquido usado y las virutas fuera del bolsillo en lugar de recircularlos.

5. Limpia y verifica la cavidad antes de terminar.

Más refrigerante no es una especificación. Una gran inundación que golpea el soporte puede parecer impresionante mientras el cortador trabaja en un lecho estancado. La presión, el flujo, la dirección, la filtración, la aleación, la geometría de la herramienta, la trayectoria de la herramienta, la forma del bolsillo y la orientación de la máquina son un solo sistema. Comience con los datos actuales del cortador y del proveedor de fluido, luego pruebe el corte más profundo y cerrado en la máquina real.

1. Por qué la evacuación empeora con cada nivel

A menudo se dice que el aluminio es fácil de mecanizar porque una herramienta afilada puede eliminarlo rápidamente. Esa misma productividad crea un alto volumen de virutas. Las virutas son ligeras y dúctiles. Pueden enrollarse formando resortes, formar puentes entre costillas, envolverse alrededor de un soporte o aplanarse en pedazos delgados que son fáciles de volver a cortar.

En la parte superior de un bolsillo, el chip tiene varias direcciones de escape. A medida que la herramienta desciende, las paredes bloquean el movimiento lateral. El soporte ensombrece la boquilla. Un suelo ciego impide el flujo descendente. Las costillas dividen la cavidad en pequeñas células. Una corriente de retorno puede levantar las virutas hasta la mitad y dejarlas caer directamente de regreso al corte.

Cuando el siguiente borde se encuentra con una viruta vieja, ya no ve el espesor de viruta programado. El chip se puede clavar en la pared, arrastrar por el suelo o presionar para formar una flauta. La fricción y la presión fomentan el filo acumulado, o BUE, donde el material de trabajo se adhiere al filo. El borde efectivo se vuelve más redondo, la fuerza de corte aumenta, el acabado se deteriora y la ranura empaquetada puede fallar abruptamente.

Observe la transición, no solo la alarma final. Las señales útiles incluyen:

· la carga del husillo aumenta en el mismo nivel Z en cada pieza;

· los chips orbitan alrededor del soporte en lugar de llegar al transportador;

· una esquina recogiendo un nido húmedo;

· un corte brusco que cambia a un sonido amortiguado o chirriante;

· los chips brillantes se aplanan, se manchan o se doblan repetidamente;

· rayas verticales nubladas en una pared;

· chips pegados a solo 1 flauta, lo que también puede indicar descentramiento.

2. Mapee la ruta del chip antes de la programación CAM

Tome una vista en sección de bolsillo y dibuje 3 caminos: fluido o aire entrante, virutas salientes y fluido de retorno. Si el camino de salida cruza el chorro de entrada, o ambos caminos terminan en la misma esquina ciega, el diseño tiene un circuito de circulación en lugar de una ruta de evacuación.

Haga estas preguntas durante DFM:

· ¿El bolsillo está abierto por algún lado?

· ¿Puede un orificio pasante o una ventana temporal proporcionar una salida hacia abajo?

· ¿Las costillas internas dividen la cavidad en células aisladas?

· ¿El dispositivo bloquea la salida más natural?

· ¿Se puede inclinar la pieza para que la gravedad ayude a retirarla?

· ¿Puede un radio interno más grande permitir un cortador más grande y rígido y más espacio libre?

· ¿Qué paredes y pisos son funcionales y cuáles son solo superficies libres?

· ¿Las virutas quedarán atrapadas nuevamente durante la perforación, el roscado, el lavado o el anodizado?

La Guía de fresado de ranuras y ranuras de Sandvik Coromant recomienda minimizar el saliente, utilizar la herramienta práctica más grande y garantizar que las virutas salgan de la ranura. Describe que el fresado trocoidal proporciona una buena evacuación de viruta y establece que, para ese método, el diámetro de la fresa no debe ser superior al 70% del ancho de la ranura. La guía de bolsillo publicada por ISCAR recomienda abrir desde el medio y continuar con el fresado en escuadra para mejorar la evacuación de virutas y reducir la vibración de las esquinas. Estas no son recetas de parámetros universales. Apoyan una regla más amplia: preservar el espacio abierto alrededor de la herramienta y mover los desechos hacia una salida conocida.

Si el acceso multicara permite que el husillo use una herramienta más corta y apunte la apertura hacia abajo, revise la guía de fresado CNC de múltiples ejes para aluminio complejo geometrías. Una etiqueta de 5 ejes por sí sola no añade valor; el beneficio proviene de una reducción mensurable en el alcance, las configuraciones o el atrapamiento de chips.

3. Haga coincidir la geometría del cortador con el volumen de la viruta

Para el desbaste profundo de aluminio, las fresas de carburo de 2 y 3 canales son puntos de partida comunes. Una cortadora de 2 flautas normalmente proporciona valles de flauta más grandes. Ese espacio adicional ayuda en ranuras de ancho completo, bolsillos cerrados, descargas débiles o material gomoso. Una cortadora de 3 flautas específica para aluminio puede ofrecer más engranes de dientes y un núcleo más fuerte cuando un corte lateral adaptable y una evacuación confiable dejan suficiente espacio para la viruta.

La elección detallada se trata en Liqin's Fresa de aluminio de 2 flautas versus 3 flautas guía. Para este artículo, la clave es simple: el recuento de canales no puede reemplazar una ruta de transporte. Inspeccione toda la herramienta:

· borde de corte positivo afilado para materiales no ferrosos;

· superficie de flauta abierta y pulida;

· longitud de la flauta que cubre el corte axial deseado;

· espacio libre para el cuello que no roce la pared;

· fuerza central adecuada para la proyección;

· capacidad de corte central si la entrada lo requiere;

· salidas de refrigerante internas que apuntan hacia donde la operación las necesita.

Mantenga la longitud del calibre solo mientras la geometría lo requiera. Desbaste el volumen accesible con una herramienta corta, luego introduzca un alcance largo solo para el material residual. Mida el descentramiento cerca del filo. Si 1 flauta soporta la mayor parte de la carga, su viruta es más grande que el promedio calculado y puede soldarse primero.

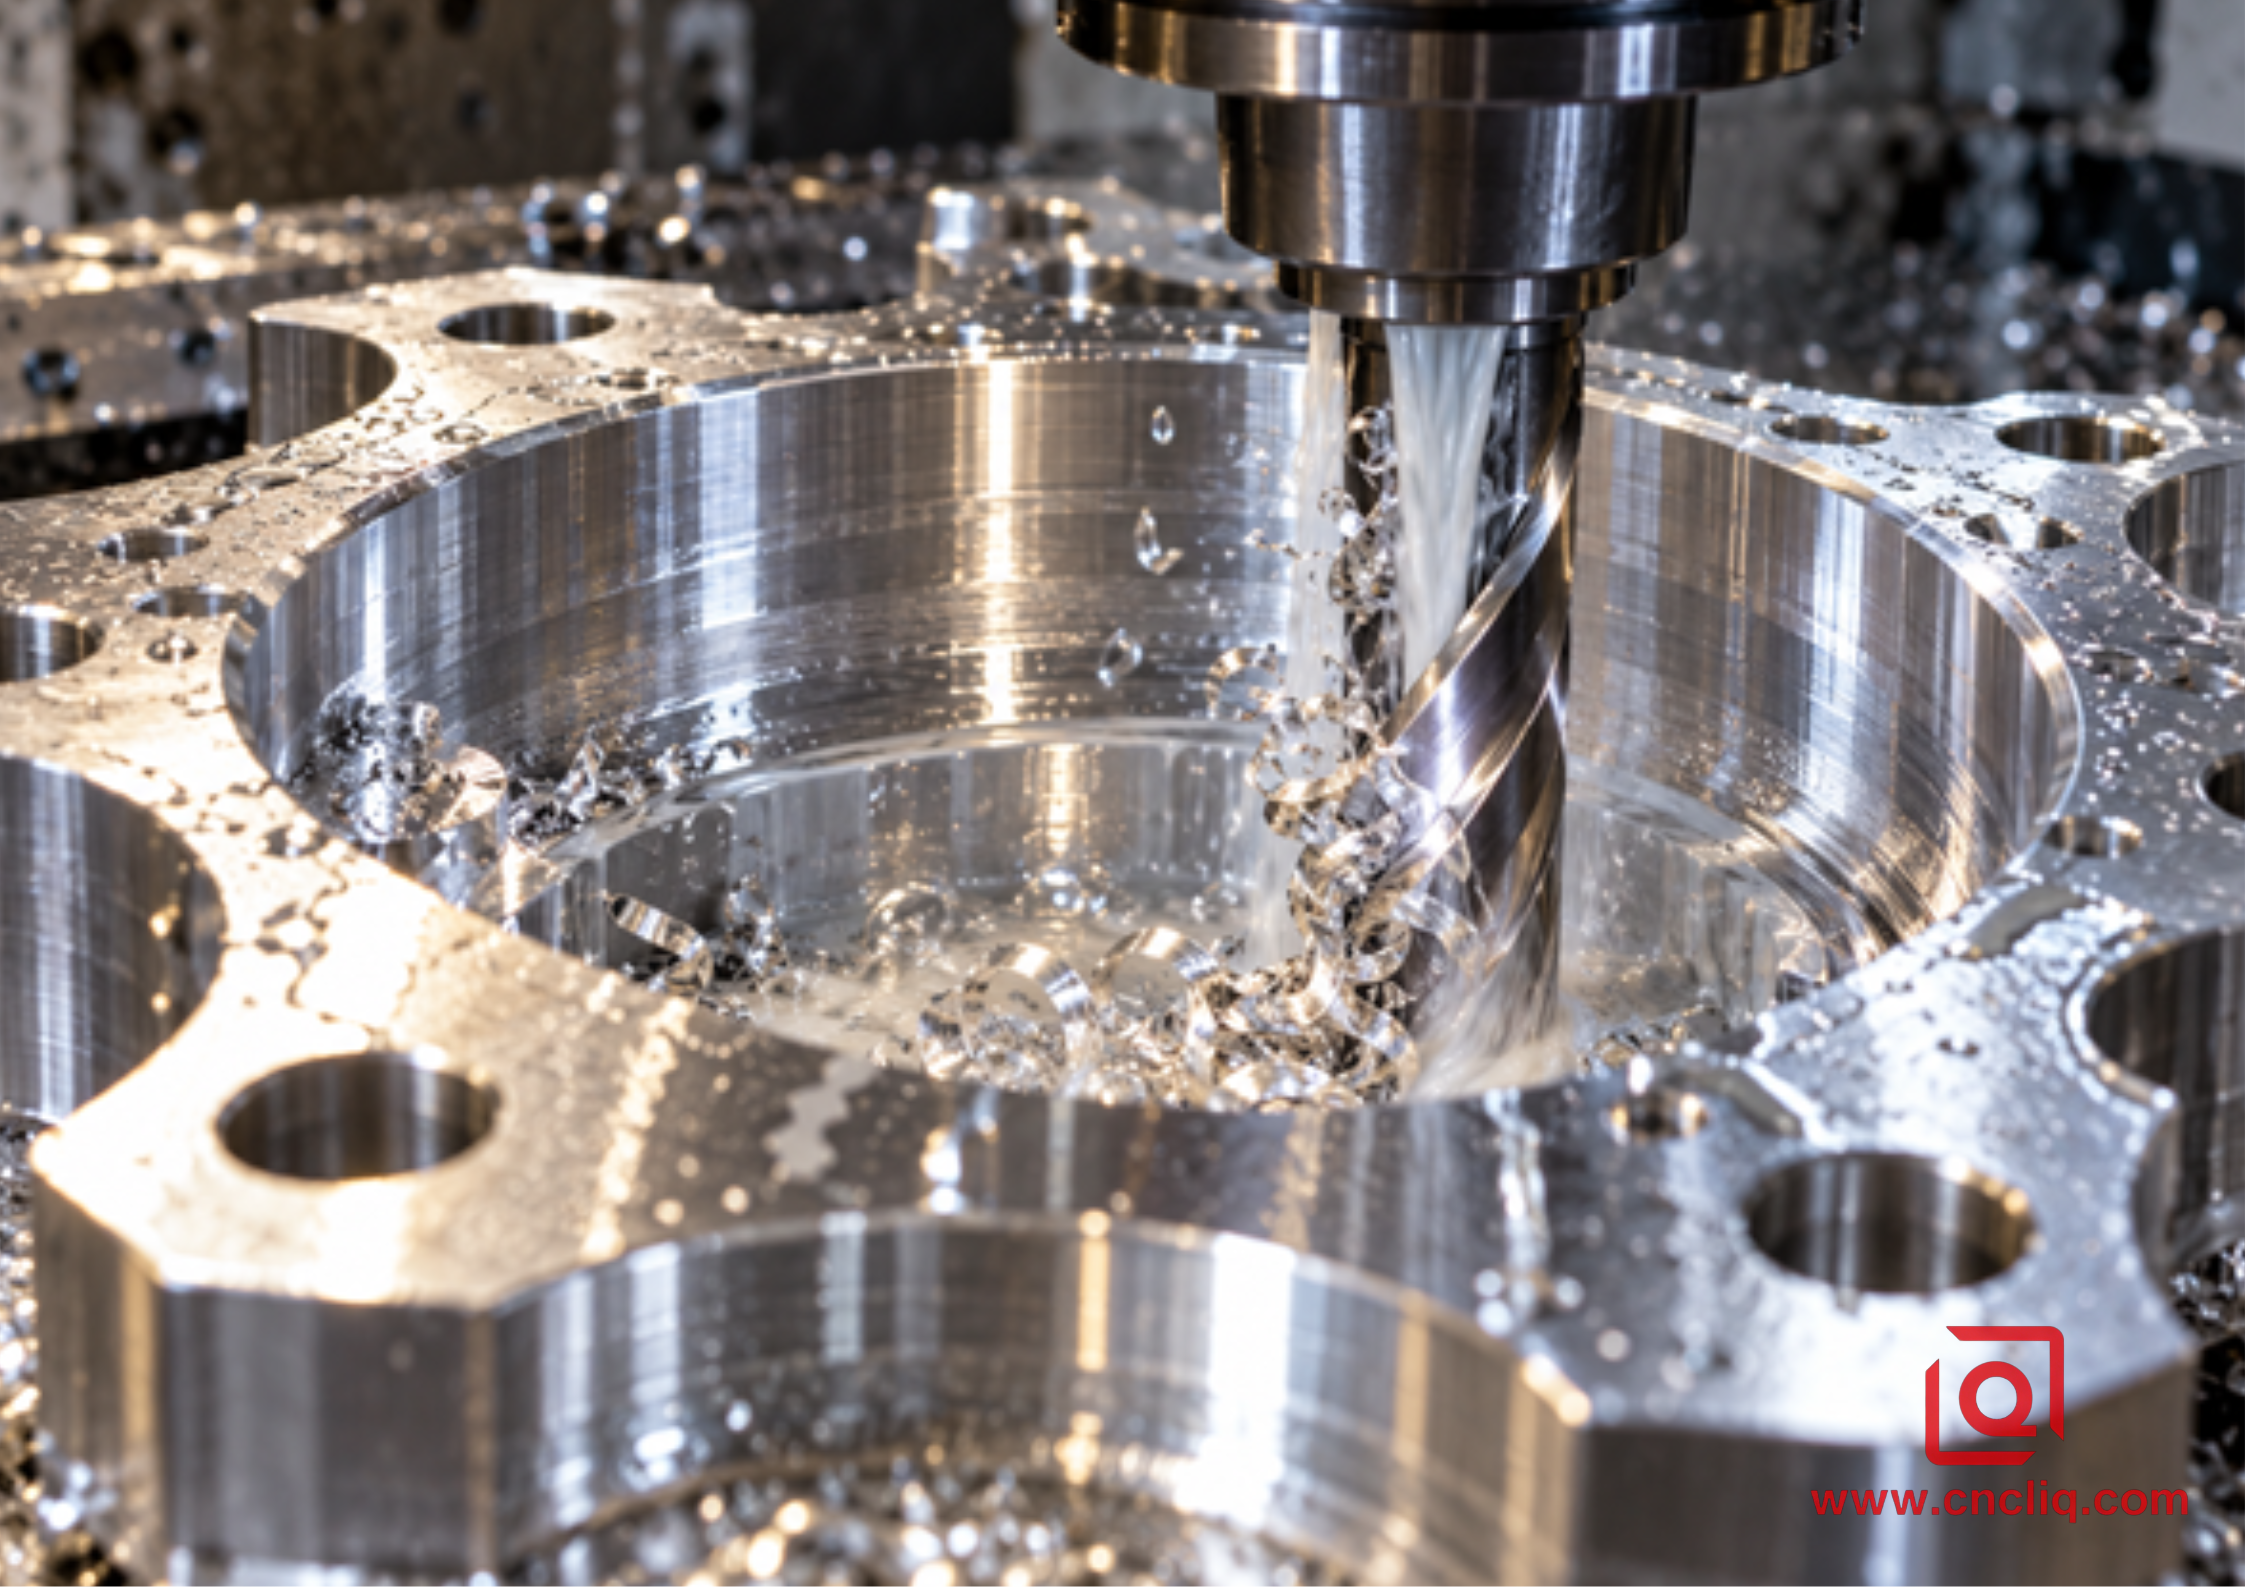
9.30.16.png

Refrigerante a través de la herramienta que evacua las virutas de una cavidad circular de aluminio profunda

El chorro debe llegar a la salida de la flauta a la profundidad de trabajo, no simplemente lavar el borde superior.

4. Cree espacio antes de perseguir la tasa de eliminación de material

Una trayectoria desplazada convencional puede enterrar el cortador en las esquinas y empujar las virutas sueltas hacia la última área cerrada. En el fresado CNC de cavidad profunda, el primer objetivo del desbaste es crear un canal de transporte espacioso. Abra una región central con una herramienta corta y rígida y luego expanda hacia la salida planificada.

Las trayectorias de compromiso constante son útiles porque limitan los cambios repentinos de carga radial y dan repetidamente espacio abierto al borde. Mencionar el movimiento adaptativo o trocoidal no significa que la estrategia deba copiar el artículo existente sobre el fresado trocoidal. Aquí es un elemento más en un sistema de evacuación más grande. La ruta CAM aún debe alejar las virutas, evitar volver a entrar en una pila y respetar los límites de aceleración.

Utilice una entrada helicoidal o en rampa sólo cuando el cortador esté aprobado para ello. Evite una inmersión recta a menos que la herramienta esté cortando al centro y se hayan verificado la carga axial y la trayectoria de la viruta. En profundidad, una retracción programada segura puede permitir que un ciclo de descarga funcione sin que la herramienta giratoria lije el piso. No te quedes en el fondo esperando que el líquido alcance su nivel.

Una secuencia práctica es:

1. Afrontar y establecer datos fiables.

2. Abrir un volumen central con el desbaste adecuado más corto.

3. Expandete desde el centro hacia la salida del chip elegido.

4. Divida la profundidad en bandas que el chorro real pueda superar.

5. Respalde la máquina solo el material restante con la herramienta de largo alcance.

6. Retraiga a un nivel seguro definido para cualquier descarga o inspección programada.

7. Limpie e inspeccione la cavidad antes del semiacabado.

8. Utilice pasadas de acabado aisladas en material conocido y uniforme.

5. Diseñe la ruta del refrigerante o del aire a máxima profundidad

Una posición de boquilla que funcione cerca de la parte superior puede ser inútil 40 mm más abajo. El soporte, una pared de bolsillo o una nervadura pueden hacer sombra al filo. Verifique la entrega a una profundidad de trabajo superficial, media y máxima. Un chorro coherente debería llegar a la salida de la flauta y llevar el chip hacia el espacio abierto.

El refrigerante a través del husillo o a través de la herramienta puede ayudar porque la entrega sigue al cortador, pero el refrigerante interno no es una solución automática. El tamaño y la dirección de la salida deben adaptarse a la herramienta. Una corriente que empuja las virutas hacia una esquina ciega puede empeorar el embalaje. Las boquillas externas siguen siendo efectivas cuando son estables, apuntan con precisión y no salen de su posición durante la carga o los cambios de herramientas.

Sandvik Coromant guía de aplicación de fresado recomienda específicamente aire comprimido para evitar el recorte de viruta en el fresado de cavidades profundas. La lubricación por chorro de aire o en cantidad mínima aún debe cumplir con la guía de herramientas, el diseño del gabinete, la extracción de neblina, los controles de incendios y las reglas de seguridad locales. Nunca improvises un líquido inflamable dentro de una máquina cerrada.

Para el refrigerante de inundación, siga las instrucciones de concentración, calidad del agua, filtración y mantenimiento del proveedor de fluido. Utilice el factor de refractómetro correcto. Una concentración copiada de otra fábrica no es un plan de calidad. El líquido débil o contaminado puede reducir la lubricidad y manchar las piezas; una mezcla excesivamente rica puede dejar residuos, aumentar los costos y crear preocupaciones sobre la exposición del operador.

Realice una prueba de flujo de retorno. En un estado seguro de la máquina, observe no sólo por dónde entra el chorro sino también por dónde salen el fluido y las virutas. Si las virutas suben, giran y caen, agregue un chorro direccional secundario o cambie la secuencia de corte. El segundo chorro debería romper el bucle, no simplemente generar más turbulencia.

6. Utilice la orientación, la gravedad y el transportador como parte del proceso

Un centro de mecanizado vertical hace que una cavidad ciega se comporte como un cubo. Las fichas deben subir antes de poder salir. En un centro de mecanizado horizontal, una pieza de trabajo montada verticalmente puede dejar caer residuos del corte activo hacia el sinfín. Una configuración de muñón o de 5 ejes indexados puede crear una ventaja similar al inclinar la abertura.

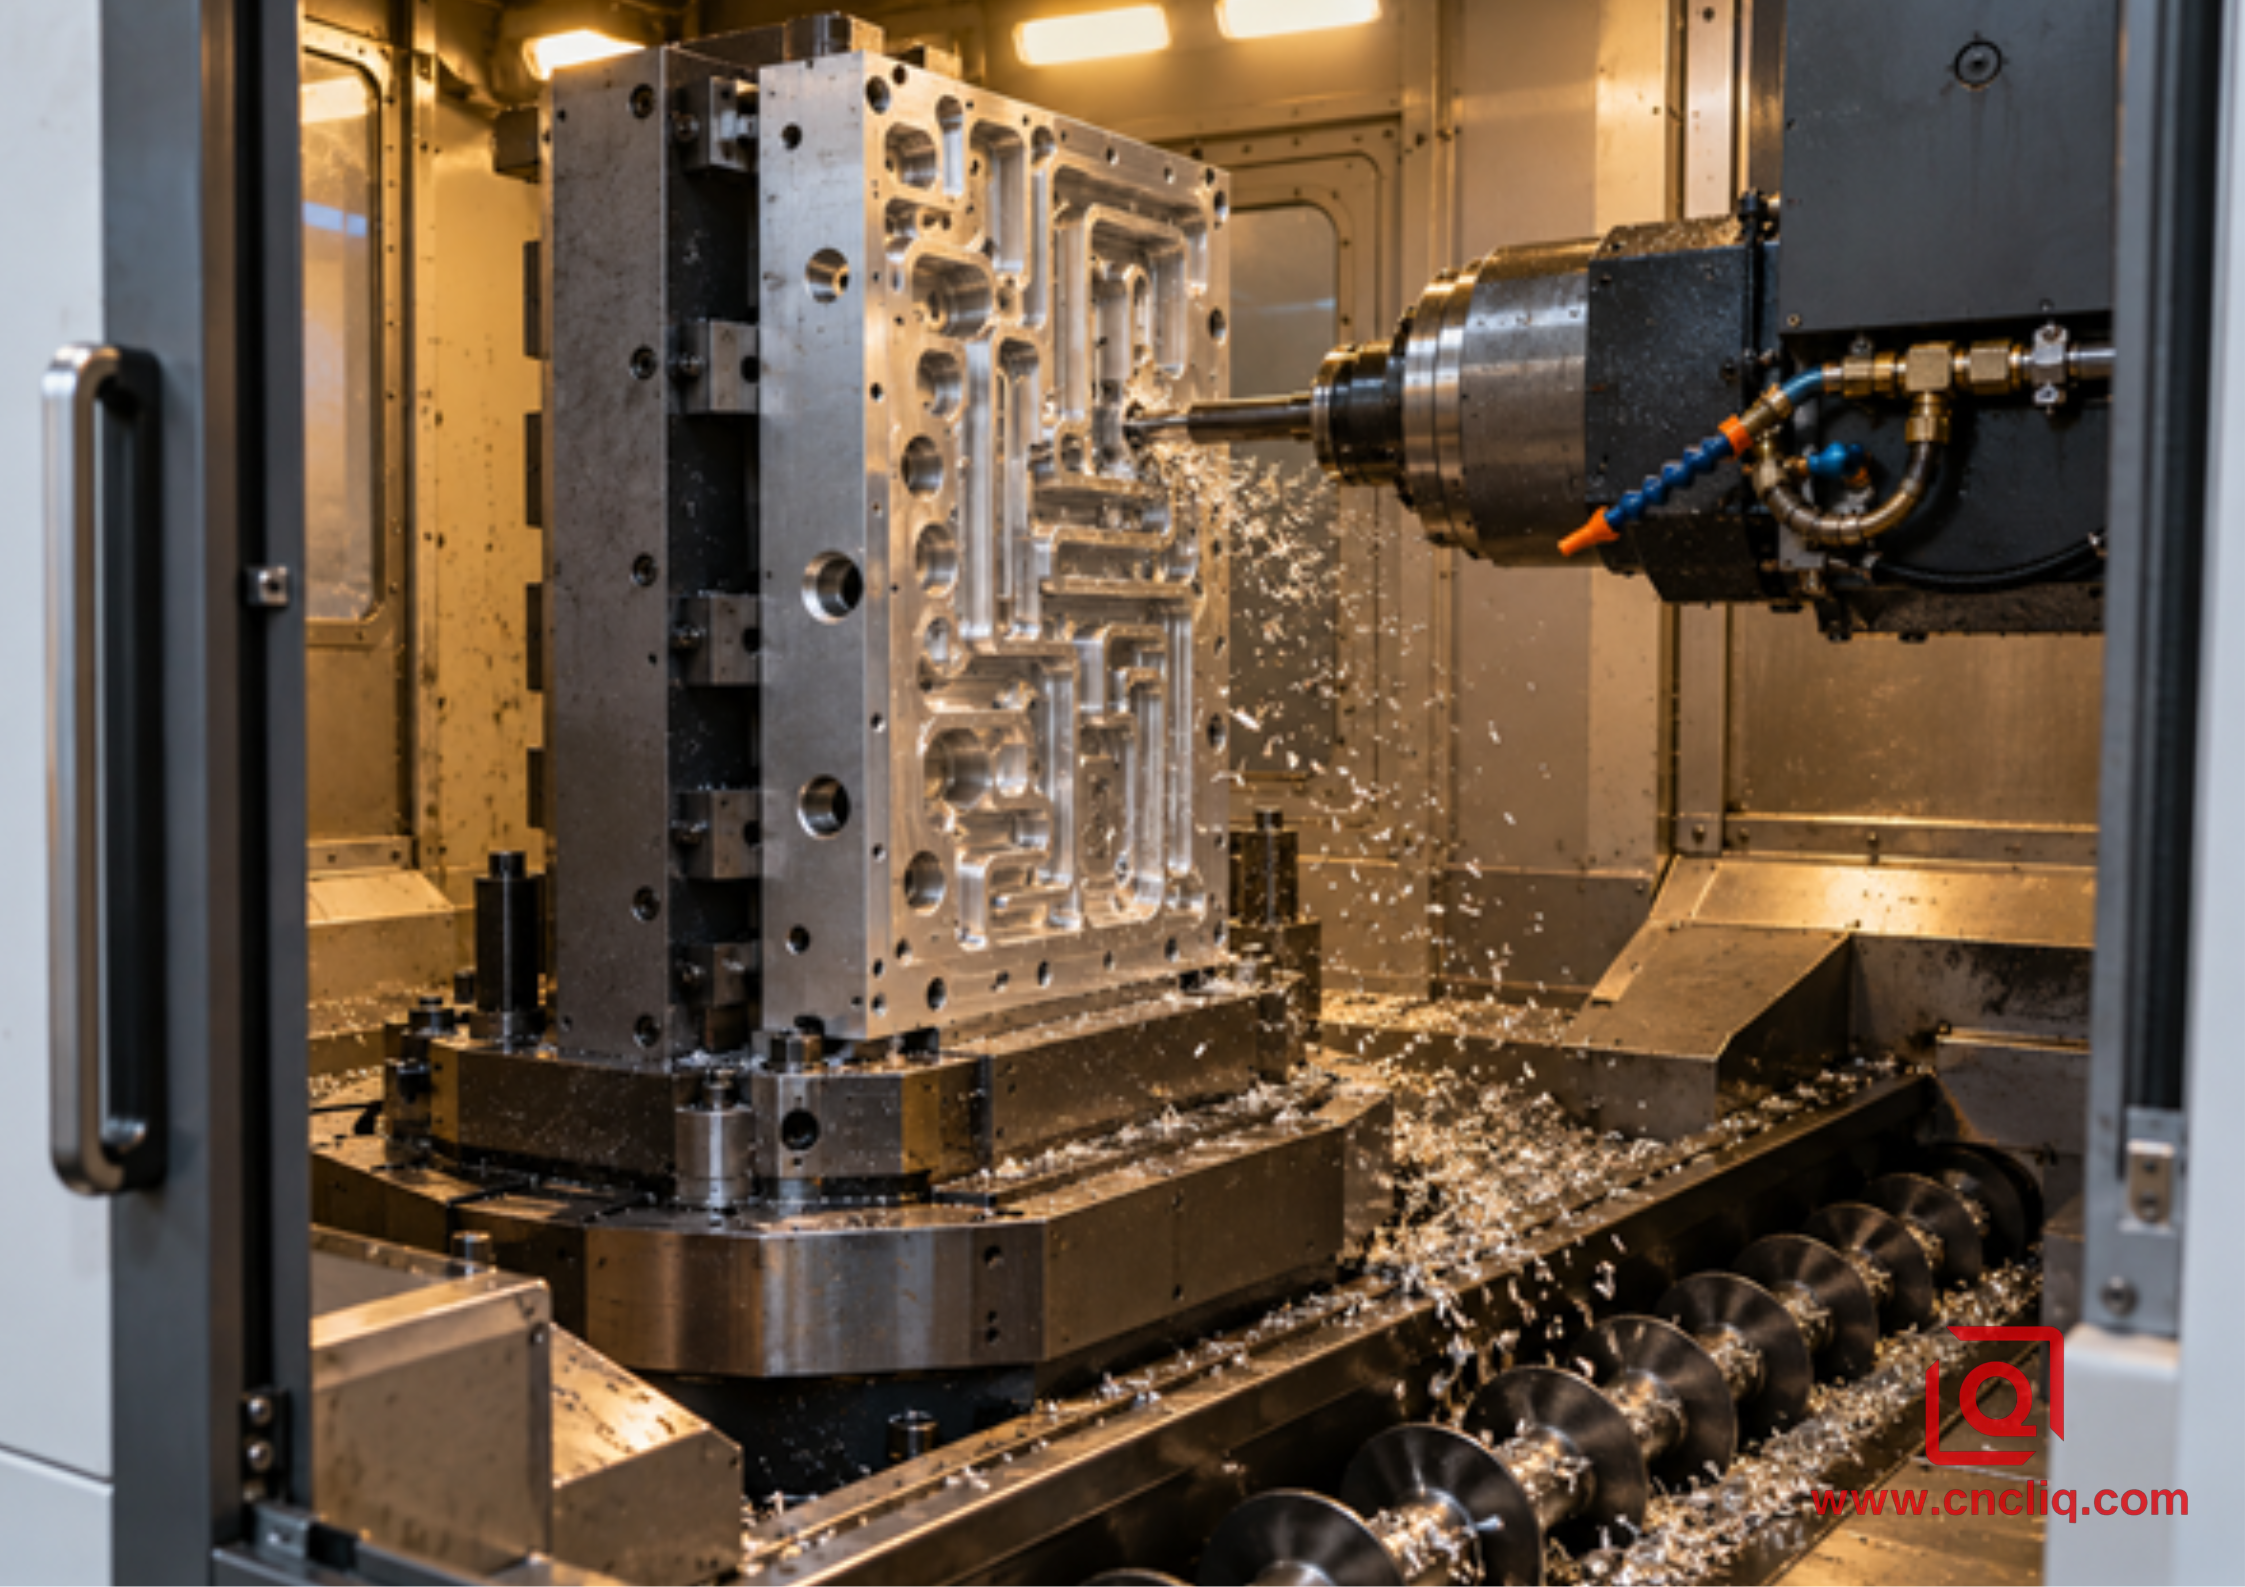
9.30.17.png

Centro de mecanizado horizontal mediante evacuación de virutas de aluminio asistida por gravedad

La cavidad, el accesorio, el recinto y el transportador deben formar una ruta continua de virutas.

7. Mantenga los restos de desbaste alejados del acabado

La eliminación masiva y la generación de superficie final necesitan condiciones diferentes. El desbaste crea la mayor cantidad de virutas y tolera una tolerancia controlada. El acabado necesita paredes y pisos limpios, material uniforme, baja desviación y un borde verificado.

Luego, termine las paredes funcionales, los pisos, los terrenos de sellado o las características portantes con pasadas aisladas. No guarde una superficie cosmética brillante en un bolsillo oculto si el dibujo no lo requiere. Una viruta recortada puede rayar el piso después de que el trabajo dimensional ya sea correcto, por lo que la limpieza es una etapa del proceso más que una tarea doméstica.

Las paredes delgadas requieren cuidado especial. Ásperos mientras el material circundante todavía los soporta. Retire el material en una secuencia equilibrada y termine las paredes altas en bandas axiales controladas cuando sea apropiado. No apunte un chorro de alta energía directamente a una pared flexible sin verificar que no se mueva. La evacuación de virutas puede reducir el calor y el recorte, pero no puede eliminar la distorsión causada por la tensión residual del material o la sujeción excesiva.

Las cavidades fresadas profundas a menudo se conectan a funciones perforadas o roscadas. La guía de roscado rígido y perforación profunda de aluminio explica el problema de evacuación relacionado dentro de los orificios. Limpie los pasajes que se cruzan antes de golpear, tratar la superficie y ensamblar; un chip oculto puede reaparecer más tarde como una rosca dañada, un circuito de fluido bloqueado o contaminación en el producto del cliente.

8. Diagnosticar el sistema por síntoma

Cambie 1 variable a la vez y luego repita la peor interacción. Si la velocidad, el avance, el acoplamiento radial, la profundidad axial, la posición de la boquilla y la herramienta se cambian todos juntos, el taller puede obtener 1 pieza buena pero ningún conocimiento del proceso reutilizable.

Condición de bolsillo

Objetivo de evacuación

Dirección práctica

Punto de verificación

Bolsillo abierto con acceso lateral

Empujar las fichas hacia la apertura

Trabaja desde áreas cerradas hacia el lado abierto

No hay pila detrás del cortador

Bolsillo ciego ancho

Levantar las fichas antes de que se asienten

Abre un volumen central y luego expande hacia afuera

El piso es visible después de una parada segura

Ranura estrecha y profunda

Conservar la ranura y el espacio lateral

Utilice un cortador aprobado más pequeño y un compromiso controlado

No hay cinta de chip empaquetada en la ranura

Cerramiento acanalado

Dé a cada celda su propia ruta de flujo

Primero mecanice las celdas accesibles y redirija el chorro para cada celda

Cada celda se limpia a máxima profundidad

Bolsillo pasante

Utilice la apertura inferior de forma segura

Proporcione un espacio para el accesorio y una ruta de caída protegida

Las virutas no quedan atrapadas debajo de la pieza

Cavidad de pared delgada

Evacuar sin mover la pared

Equilibra la eliminación de material y evita la fuerza del chorro directo en paredes débiles

El perfil de la pared permanece estable

Durante el desarrollo, registre la aleación, el temple y el calor del material; número de pieza de la herramienta; titular; longitud del calibre; sin; estrategia MCA; estado del refrigerante; tendencia de carga del husillo; apariencia de astillas; fotografía de borde; y característica inspeccionada. Esa evidencia fortalece tanto el control de producción como la respuesta de acción correctiva de los proveedores.

9. Caso anónimo: carcasa de control electrónico profunda en forma de L

Un cliente europeo de controles industriales solicitó una carcasa compacta de aluminio con un bolsillo profundo en forma de L, deflectores internos curvos, salientes de conector, una pared separadora delgada, una superficie de sellado perimetral y varios orificios transversales. El caso es un compuesto realista basado en las capacidades de mecanizado personalizado de Liqin. Todas las dimensiones, cantidades y condiciones operativas identificativas se han eliminado o generalizado.

El primer concepto de proceso trataba la cavidad como una gran bolsa. Una herramienta extendida entró temprano, mientras que dos boquillas permanecieron fijas cerca de la parte superior del recinto. En la pata interior de la L, el flujo de retorno transportaba las virutas hacia el cortador. Fue necesaria una limpieza manual antes de los niveles más profundos y, ocasionalmente, aparecieron rayones en el piso durante el acabado.

El plan revisado comenzó con una revisión de la ruta del flujo, no con una reducción de la alimentación. El programador CAM dividió la cavidad en una zona abierta y una zona restringida. Un breve desbaste específico de aluminio abrió primero el volumen accesible. Ese nuevo espacio se convirtió en el corredor de chips del resto del ciclo. Luego se abordó el tramo interior restringido desde el área abierta, con la trayectoria terminando cerca de la salida planificada en lugar de empujar los escombros hacia el extremo cerrado.

Se reservó una herramienta de largo alcance solo para el stock restante. Un chorro de refrigerante apuntó a la salida de la flauta activa; el segundo chorro cruzó el flujo de retorno y dirigió las virutas hacia la abertura. Durante la calificación del proceso se mantuvo un punto de control seguro de retracción y descarga. Antes de terminar, se limpió la cavidad, se revisó la herramienta con lupa y se confirmó el acabado uniforme.

La delgada pared separadora estaba desbastada mientras el material circundante aún la sostenía. Las superficies críticas de sellado y de referencia se terminaron por separado. Después del desbarbado y la limpieza, la inspección abarcó el perfil de la pared del bolsillo, la posición del piso, las características del conector y la superficie de sellado. El componente no se lanzó solo por su apariencia.

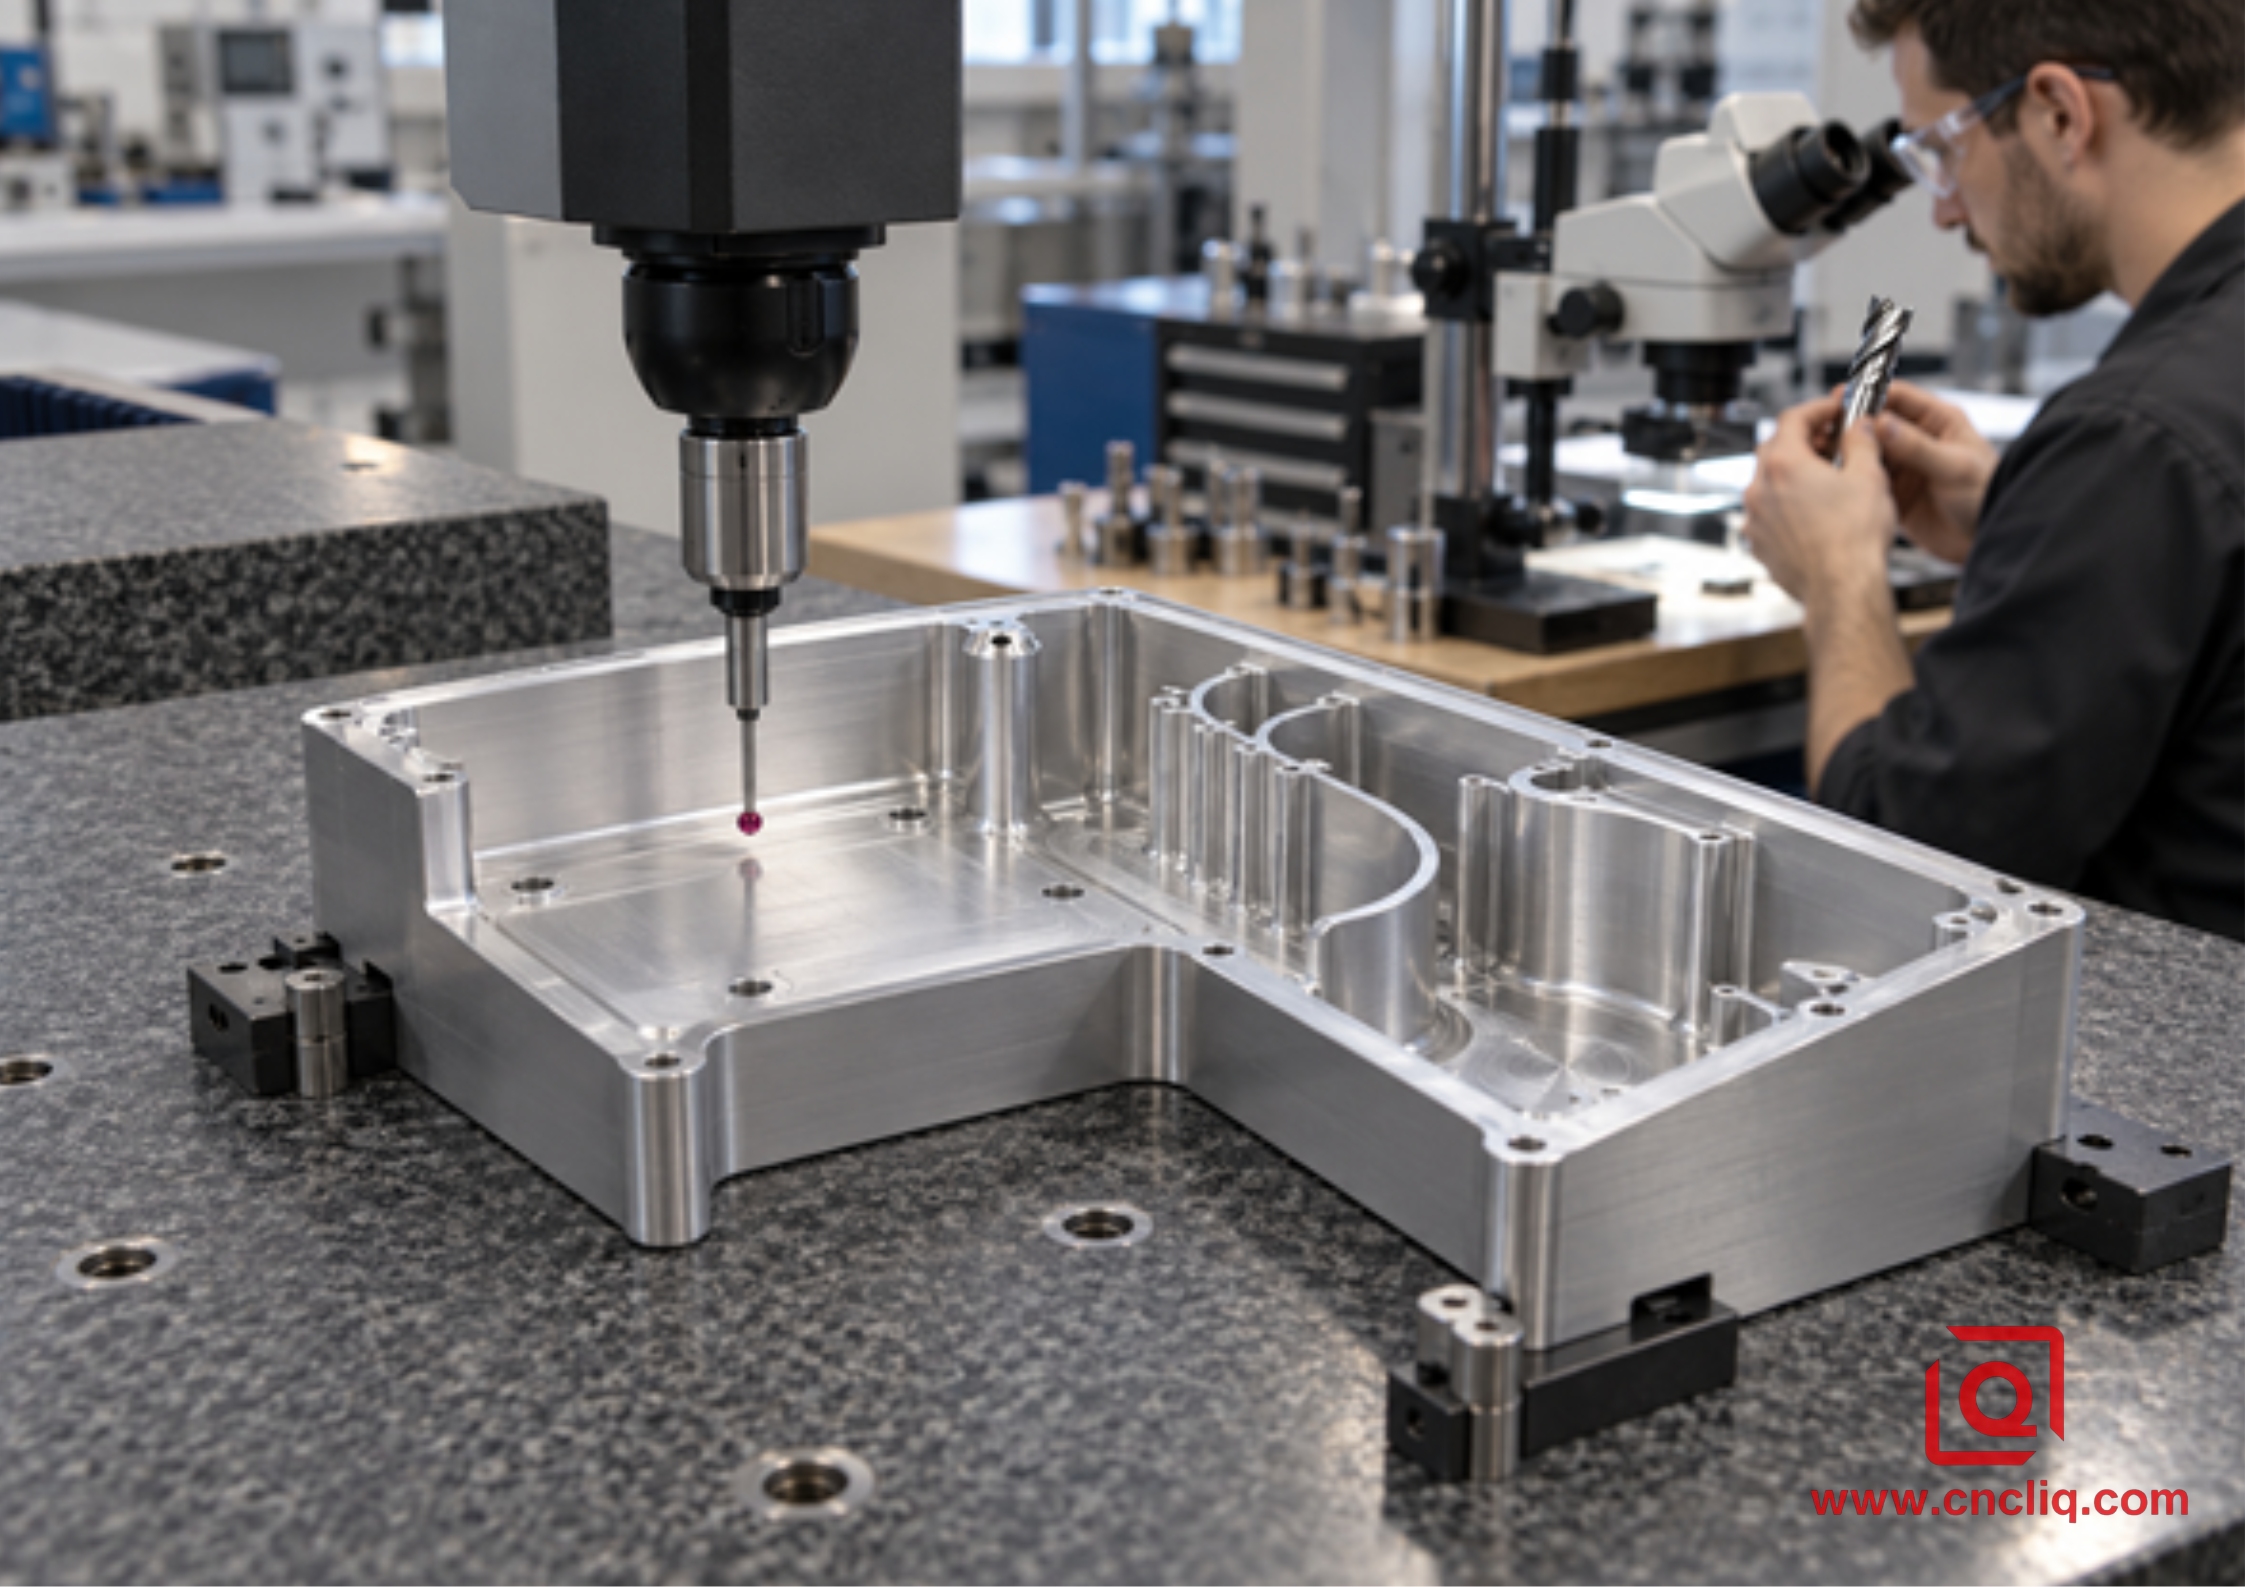
9.30.18.png

Inspección CMM de un gabinete de aluminio acabado y profundo

La inspección demuestra si la estrategia de evacuación protegió las paredes, el piso y los puntos de referencia funcionales.

La mejora fue la estabilidad del proceso: menos intervenciones manuales, pasadas de acabado más limpias y evidencia de que la misma ruta de viruta funcionó a máxima profundidad. No se asigna ningún reclamo de presión de refrigerante universal o tiempo de ciclo general a este caso porque los valores correctos dependen del dibujo, la máquina, la herramienta y el sistema de fluidos reales.

Para los compradores que comparan un proyecto similar, la carcasa de luz de aluminio de precisión demuestra una combinación relacionada de una carcasa de aluminio, superficies de sellado mecanizadas por CNC, características roscadas e inspección. Es una referencia del producto, no una afirmación de que la carcasa anónima utilice la misma geometría o proceso.

10. Detalles de DFM y RFQ que reducen el riesgo de evacuación

Para obtener una cotización útil y detallada de fresado de aluminio, proporcione:

· un modelo STEP estable y dibujo 2D controlado;

· aleación de aluminio exacta, temple, forma original y certificados requeridos;

· profundidad de la cavidad, ancho mínimo, radios internos, espesor de pared y piso;

· datums críticos, tolerancias geométricas, roscas y zonas de rugosidad;

· tratamiento de superficies, enmascaramiento y requisitos cosméticos;

· cantidad de prototipo, cantidad de producción y demanda anual;

· requisitos de limpieza, fugas, presión, trazabilidad y embalaje;

· objetivo de entrega y estado de revisión;

· cualquier historial de virutas empaquetadas, herramientas rotas, pisos rayados o distorsiones.

Esa información permite al proveedor comparar el mecanizado de 3 ejes, 3+2, 5 ejes completos y horizontal según las necesidades reales del proceso. También separa el riesgo de evacuación del riesgo de tensión residual y de sujeción. La guía de piezas OEM de aluminio personalizadas proporciona un contexto más amplio de materiales y acabados.

Si su ciclo actual depende de repetidas purgas manuales, incluya ese hecho. Un proveedor debe explicar cómo validará el compromiso más profundo, controlará la proyección y el descentramiento, suministrará refrigerante o aire, limpiará las regiones ocultas e inspeccionará el resultado. Liqin puede revisar el modelo, el acceso al bolsillo, el plan de referencia, el margen de acabado y el alcance de la inspección antes de fijar el precio. Envíe el dibujo y la cantidad para una revisión DFM específica del proyecto.

Haga clic aquí para su consulta 👆

Preguntas frecuentes

1. ¿Se requiere siempre refrigerante a través del husillo para el fresado de aluminio con cavidades profundas?

No. El refrigerante a través del husillo o a través de la herramienta puede resultar valioso cuando la salida llega al borde activo y transporta las virutas hacia una salida real. Un chorro externo estable o un sistema de aire/MQL calificado puede funcionar en un bolsillo accesible. La elección depende de la geometría de la cavidad, el diseño de la herramienta, la capacidad de la máquina, la aleación, el volumen de producción, el recinto, la extracción y los controles de incendio. Valide la entrega a máxima profundidad en lugar de seleccionar solo por presión.

2. ¿Es mejor una fresa de extremo de 2 o 3 canales para cavidades de aluminio profundas?

Un cortador de 2 canales específico para aluminio suele ser el punto de partida más seguro cuando domina el espacio de los canales, especialmente en una ranura estrecha o una cavidad cerrada. Una herramienta de 3 flautas puede mejorar el potencial de avance y la rigidez del núcleo cuando el acoplamiento está abierto y la eliminación de viruta ya es confiable. El borde, el pulido, el descentramiento, la proyección, el compromiso radial y la ruta de entrega pueden superar el número de flautas, así que use los datos del fabricante exactos.

3. ¿Puedo arreglar el empaque de virutas reduciendo el avance?

No automáticamente. Si las RPM se mantienen constantes, la reducción del avance reduce el espesor real de la viruta y puede provocar que el borde afilado roce, lo que aumenta el calor y la adherencia. Primero inspeccione las virutas atrapadas, el alcance de la boquilla, el descentramiento, el desgaste de la herramienta, el estado del soporte, el saliente, el encaje de las esquinas y el movimiento de la máquina. Luego cambie 1 variable dentro de la ventana de herramientas aprobada y registre el resultado.

4. ¿Por qué se raya el suelo del bolsillo incluso cuando las dimensiones son correctas?

Las virutas de desbaste sueltas pueden permanecer en el piso y ser arrastradas a través de la pasada de acabado. Una herramienta larga también puede desviarse al volver a cortar escombros. Agregue un punto de control de limpieza definido antes del acabado, verifique el borde, confirme el material uniforme y utilice una ruta de acabado independiente. Si el piso es funcional, especifique su rugosidad y método de inspección para que la apariencia no sea el único criterio de aceptación.

5. ¿Qué debería preguntar un comprador a un proveedor sobre la evacuación de virutas?

Pregunte cómo el proveedor traza la ruta de las virutas, comprueba el corte más profundo, controla la proyección y el descentramiento de la herramienta, comprueba el alcance de la boquilla, gestiona la filtración y el estado del refrigerante, separa el desbaste del acabado, elimina las virutas de los conductos que se cruzan, supervisa el desgaste de las herramientas y documenta la inspección. Una respuesta creíble conecta el dibujo, la máquina, el accesorio, la herramienta, la estrategia CAM, el sistema de fluidos y el plan de calidad.

Haga clic aquí para su consulta 👆

.anodizar-cta-btn { pantalla: bloque en línea; relleno: 18px 50px 18px 40px; fondo: gradiente lineal (135 grados, # 1a5f8a, # 0f4c75); color:#fff; tamaño de fuente: 20px; peso de fuente: 900; espacio entre letras: 1px; radio de borde: 12px; decoración de texto: ninguna; borde: 2px rgba sólido (255,255,255,0.3); posición: relativa; ancho mínimo: 390px; alineación de texto:centro; transición: todos los 0,3 s facilitan; /* 按钮脉冲呼吸动效 */ animación:pulse 2s infinita facilidad de entrada y salida; } /* 悬浮:上浮放大、提亮底色 */ .anodize-cta-btn: flotar { fondo: gradiente lineal (135 grados, # 2378a8, # 155a8a); transformar: traducirY(-4px) escala(1.04); } /* 右下角跳动手指 */ .puntero del dedo { posición:absoluta; derecha: 20px; abajo: 12px; tamaño de fuente: 28px; animación:fingerBounce 0,7 s de facilidad infinita para entrar y salir; } /* 按钮脉冲动画 */ @keyframes pulso { 0%{transformar:escala(1);} 50%{transformar:escala(1.07);} 100%{transformar:escala(1);} } /* 手指上下跳动动画 */ @keyframes rebote de dedo { 0%,100%{transformar:traducirY(0);} 50% {transformar: traducirY (-8px);} }

Resumen

El fresado fiable de aluminio con cavidades profundas comienza con una salida deliberada de la viruta. Cree un volumen abierto con una herramienta rígida, preserve el espacio de la ranura, mantenga el compromiso predecible, entregue refrigerante o aire a la profundidad de corte real, rompa los bucles de flujo de retorno, use la gravedad cuando sea práctico y termine solo después de que la cavidad y el borde estén limpios. Combine esos controles con requisitos claros de DFM, RFQ e inspección, y la evacuación de virutas se convertirá en una variable de producción repetible en lugar de una tarea de rescate del operador.

OBTENER COTIZACIÓN ➔

.cotización-cuadrada-btn { ancho: 240px; altura: 240 píxeles; pantalla: flexible en línea; dirección flexible: columna; alinear elementos: centro; justificar-contenido: centro; espacio: 24px; color de fondo: #1a5f8a; color: #ffffff; tamaño de fuente: 28px; peso de fuente: 900; espacio entre letras: 2px; radio del borde: 8px; decoración de texto: ninguna; borde: 2px rgba sólido (255, 255, 255, 0,3); transición: todos los 0,3 s facilitan; alineación de texto: centro; } /* 悬浮效果 */ .square-quote-btn: flotar { color de fondo: #2378a8; transformar: traducirY(-4px); } .square-quote-btn: hover .arrow-icon { transformar: traducirX(10px); } /* 超大醒目箭头 */ .icono de flecha { tamaño de fuente: 64px; peso de fuente: negrita; transición: transformar 0,3 s de facilidad; altura de línea: 1; }

Información de contacto

Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte posventa:service@shturl. zhuwanying@cncliq.com

Nueva consulta, cotización y discusión sobre pedidos:business@shturl. zhouli@chinaliqin.com

Línea directa: +86 18757148656

Descargo de responsabilidad

Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.

Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.

Equipo de fabricación de Liqin

Con base en 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6500 m2 equipado con más de 150 máquinas, que ejecutan mecanizado CNC, mecanizado por fresado y torneado, mecanizado en frío. extrusión y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.

Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.

Bienvenidos a sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener una cotización competitiva.

blog avatar

Ethan Zhang

Especialista en procesos de fabricación de metales y mecanizado de precisión

Compartimos información sobre forja en frío, fundición a presión, fundición de metales y mecanizado CNC de piezas de cobre, aluminio y acero inoxidable, ayudando a ingenieros y compradores a optimizar el diseño de piezas, los procesos de fabricación y los costos de producción.

Etiqueta:

  • Proceso de mecanizado de precisión
  • Mecanizado CNC
  • Mecanizado CNC de 5 ejes
  • Servicios personalizados
  • Fabricante de equipos originales de aluminio
  • Optimización DFM
  • Control de tolerancias de mecanizado
  • Piezas metálicas personalizadas
  • Fabricación industrial B2B
  • Aluminio
  • Fresado CNC
Compartir en
    Click to expand more

    Blogs destacados

    Síntoma

    Mecanismo probable

    Verificar primero

    Respuesta controlada

    La carga aumenta sólo cerca de la profundidad máxima

    Sombra azabache, lecho de virutas o alcance excesivo

    Entrega en profundidad, fondo de la cavidad, longitud del calibre

    Vuelva a apuntar, agregue una etapa de descarga segura, acorte el conjunto de desbaste temprano

    El aluminio se adhiere a 1 flauta

    Desviación, espesor real de viruta bajo, borde dañado, recorte

    Desviación, fz, condición del borde, virutas atrapadas

    Corregir la causa y reemplazar un borde dañado

    Arañazos aleatorios en una pared acabada

    Fichas sueltas arrastradas durante la pasada final

    Limpieza de la cavidad y movimiento de entrada

    Limpiar primero y aislar el camino de llegada

    Anidar formularios en 1 esquina

    El flujo de retorno y la trayectoria forman una zona muerta

    Movimiento del chip a poca, media y profundidad completa

    Cambiar la secuencia o agregar un chorro secundario direccional

    Buenas primeras partes, partes posteriores inestables

    Carga del filtro, deriva del refrigerante, cambio térmico o desgaste

    Registro de refrigerante, tendencia de carga, filtro, fotografías de bordes

    Restaurar la entrada de deriva y establecer un límite preventivo

    Chatter comienza después de un reemplazo de herramienta

    La longitud del ensamblaje, el asiento, el equilibrio o el descentramiento cambiaron

    Longitud calibrada, condición del soporte, descentramiento del borde

    Restaurar el ensamblaje calificado antes de cambiar los datos de corte

    El bolsillo permanece lleno de fichas después de retraerse

    No se bloquea ningún flujo real de salida o retorno

    Accesorio, abertura inferior, recorrido del transportador

    Modificar el espacio libre, la orientación o la función DFM del dispositivo