 Español




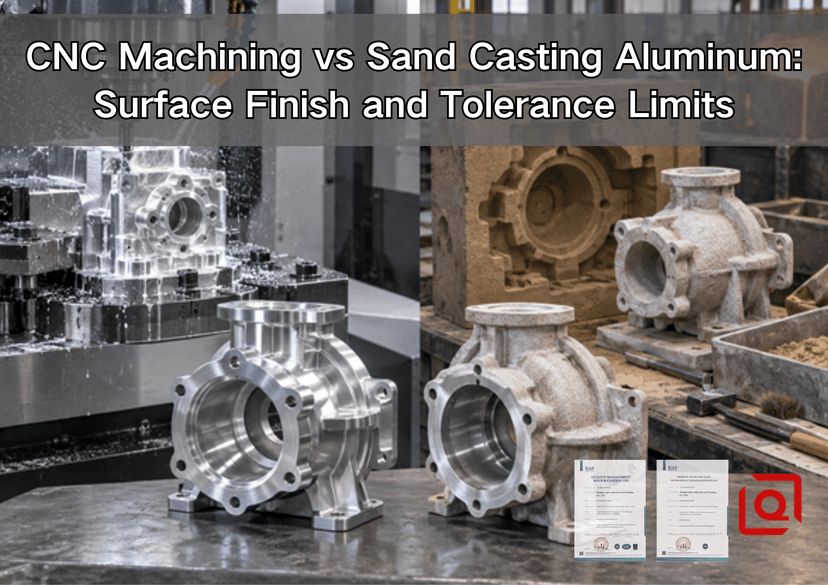
¿Aún no se decide entre mecanizar una carcasa de aluminio a partir de un bloque sólido o partir de una pieza fundida en arena? El diseño puede parecer sencillo, pero una elección incorrecta puede resultar en un gasto excesivo por superficies pulidas que no cumplen su función, en la necesidad de cumplir con tolerancias que el proceso de fundición no puede mantener o en el mecanizado de tanto material que el costo unitario nunca se estabiliza. Esta guía explica la decisión desde la perspectiva del taller: qué puede ofrecer cada proceso de forma realista, cuáles son sus limitaciones y cómo especificar una pieza híbrida (fundición y CNC) sin generar problemas de inspección posteriormente.
La respuesta breve es sencilla: elija el mecanizado CNC cuando la precisión, la velocidad de revisión y las superficies funcionales controladas sean prioritarias; elija la fundición en arena cuando el tamaño, la complejidad de la forma, el conformado de bajo volumen con dimensiones casi finales o el aprovechamiento del material sean más importantes que un acabado de precisión general. Para muchas bombas, cuerpos de válvulas, carcasas de engranajes y tapas industriales, la mejor opción no es un proceso u otro, sino un cuerpo fundido en arena con referencias, orificios, superficies de sellado y roscas mecanizadas por CNC.
Solicitud de cotización rápida: Envíe un modelo 3D, un dibujo 2D controlado, el volumen anual, los requisitos de aleación, las dimensiones críticas para la calidad (CTQ), las especificaciones del acabado superficial y el método de inspección. Liqin puede evaluar el mecanizado CNC de lingotes, la pieza fundida con acabado o cualquier otra ruta de mecanizado casi final según los mismos requisitos. Utilice la página de contacto para una revisión técnica.
Comparación rápida: ¿Qué cambia en la pieza real?
Factor de decisión | Mecanizado CNC a partir de un bloque | Fundición de arena de aluminio | Fundición en arena + CNC |
Carácter superficial | Marcas de herramientas controladas; se puede diseñar el valor local de Ra. | Textura granular que imita el moho; pueden quedar rastros de la separación. | Textura aplicada en zonas no funcionales; acabado controlado en elementos seleccionados. |
Control dimensional | Plano de referencia, control térmico, estabilidad del dispositivo de fijación, desgaste de la herramienta e inspección. | Patrón, contracción, movimiento del molde, desplazamiento del núcleo, espesor de la sección y enfriamiento. | La fundición controla la envolvente; el control numérico computarizado (CNC) controla las relaciones funcionales. |
Rango de planificación | Las dimensiones generales suelen comenzar en torno a ±0,05 mm; los límites más estrictos dependen de las características específicas. | Un valor de referencia inicial comúnmente publicado es de aproximadamente ±0,76 mm para los primeros 25,4 mm. | Las calidades de fundición se aplican a las dimensiones de la pieza en bruto; las especificaciones CTQ mecanizadas son independientes. |
rugosidad superficial | Un valor de Ra de 0,8 a 3,2 µm resulta práctico para muchas superficies fresadas. | El valor de Ra entre 6,3 y 12,7 µm se publica con frecuencia para muchas piezas fundidas de aluminio en arena. | Mecanizar únicamente donde el acabado tenga una finalidad funcional. |
Mejor ajuste | Prototipos, revisiones, estrechas relaciones entre las características. | Cuerpos grandes, pasajes con núcleo, exteriores no críticos. | Carcasas de ajuste preciso con características de sellado, rodamiento, rosca o posicionamiento. |
¿Por qué el mecanizado CNC y la fundición en arena producen superficies diferentes?
El acabado CNC se obtiene mediante un sistema de corte controlado.
Una fresa deja un patrón determinado por la geometría de la herramienta, el avance lateral, el avance por diente, la excentricidad, el estado del husillo, la sujeción de la pieza y el comportamiento del material. El aluminio se mecaniza rápidamente, pero es propenso a la acumulación de material en el filo. Si las virutas se vuelven a mecanizar en una cavidad o la herramienta roza en lugar de cortar, la superficie limpia programada puede presentar manchas, vibraciones o marcas direccionales.
El acabado superficial debe estar vinculado a la función . Una cara visible de la carcasa podría admitir un Ra de 1,6 a 3,2 µm antes del granallado o el anodizado. La superficie de apoyo de una junta puede requerir un ángulo de contacto controlado y una menor rugosidad. El asiento de un cojinete depende del diámetro, la redondez, la cilindricidad y el acabado en conjunto; el Ra por sí solo no garantiza el ajuste. Dos superficies con el mismo Ra también pueden comportarse de manera diferente debido a que el ángulo de contacto, los valles aislados y la ondulación no son idénticos.
La textura de fundición en arena comienza en el molde.
El aluminio fundido reproduce la superficie del molde. El resultado se ve afectado por el tamaño de grano de la arena, el aglutinante, el recubrimiento, la compactación, las condiciones de vertido, la formación de óxido y la limpieza. Una arena más fina puede mejorar la definición, pero no crea una superficie mecanizada. Pueden aparecer pequeñas cavidades, arena adherida, rebabas en las juntas y cambios de textura dentro de los estándares de aceptación establecidos.
Esto no significa que la fundición en arena sea de mala calidad. Significa que la calidad debe ir de la mano de la función. Una superficie rugosa en la carcasa de una bomba puede ser inofensiva. Sin embargo, la misma textura en la ranura de una junta tórica, el orificio de un cojinete o la superficie de sellado atornillada suele ser inaceptable. Un valor Ra bajo aplicado a todo el modelo oculta la diferencia e incrementa el costo.
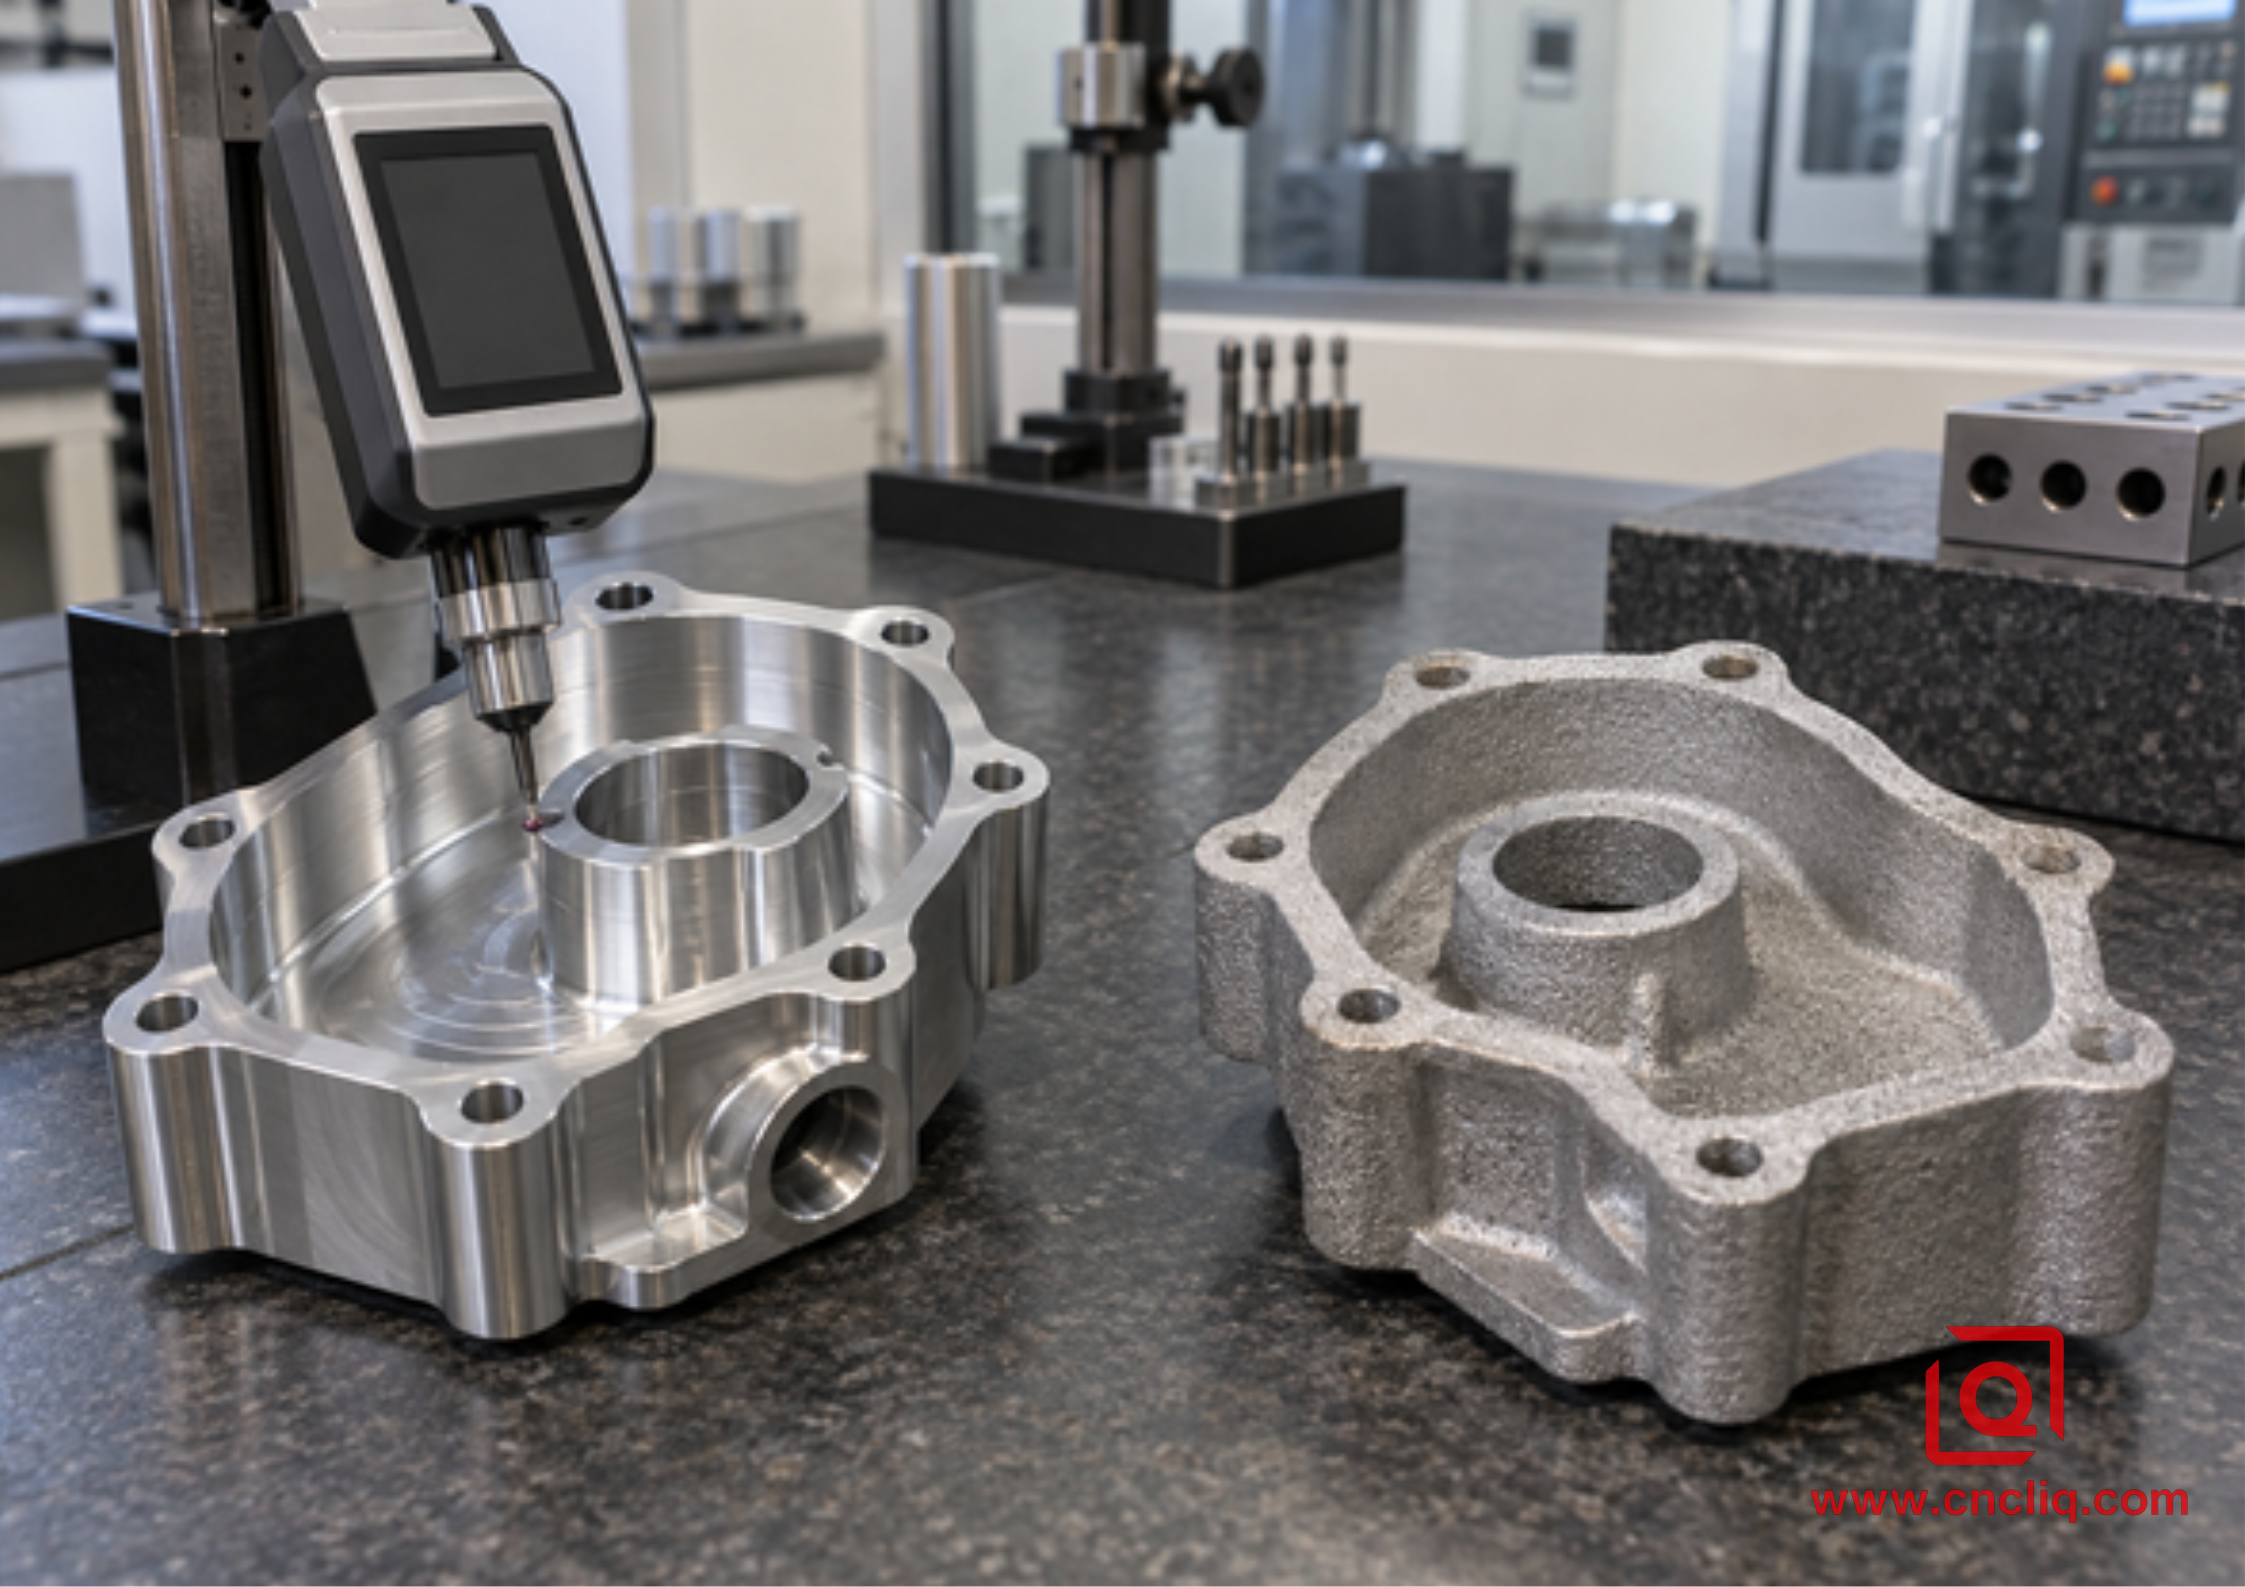
Las superficies mecanizadas y las superficies fundidas requieren criterios de aceptación diferentes.
Límites de tolerancia: ¿De dónde proviene la variación?
El mecanizado CNC de piezas mecanizadas se basa en puntos de referencia predefinidos.
Una pieza mecanizada por CNC parte de un material estable, pero su dimensión final no depende únicamente de la precisión del posicionamiento de la máquina. La deflexión de la herramienta, la temperatura de la pieza, las tensiones residuales, la fuerza de sujeción, el desgaste y los cambios de configuración influyen en la tolerancia. El coeficiente de dilatación térmica del aluminio suele ser cercano a 23 × 10⁻⁶/K. En una dimensión de 300 mm, una diferencia de 5 °C representa una variación de longitud de aproximadamente 0,035 mm, superior a muchas tolerancias de dibujo optimistas.
Por lo tanto, una tolerancia de ±0,01 mm no debe considerarse un indicador genérico de calidad en un dibujo. Puede ser aceptable en un orificio para pasador, un ajuste de cojinete o una característica relacionada con un punto de referencia, pero rara vez en cada cavidad o borde de la tapa. Una tolerancia más ajustada implica modificar los dispositivos de sujeción, la estrategia de corte, el entorno y la inspección.
Una pieza fundida en arena se mueve como un sistema térmico.
El patrón, el molde, el núcleo y el metal no se comportan como una geometría perfectamente rígida. El metal se contrae durante la solidificación y el enfriamiento. Las secciones gruesas y delgadas se enfrían de forma diferente. Una pared puede curvarse, un núcleo puede moverse y una dimensión que cruza la línea de separación genera otra fuente de desajuste. El tratamiento térmico puede liberar tensiones o modificar la forma nuevamente.
Las correcciones de 2021 de las Normas de la Asociación del Aluminio para Fundición en Arena y Molde Permanente de Aluminio ilustran la escala. Para la planitud en dimensiones de hasta 150 mm, los valores de producción habituales incluyen 0,80 mm para fundición en arena no precisa y 0,50 mm para fundición en arena precisa. Si bien no son valores universales, demuestran por qué una planitud de brida de 0,05 mm corresponde al mecanizado y no a una superficie fundida sin tratar.
La relación entre las características suele ser más importante que el tamaño. Dos orificios pueden ajustarse a amplios límites de tamaño, pero la distancia entre centros, la coaxialidad o la posición exacta aún impiden el ensamblaje. El mecanizado de ambos a partir de un mismo sistema de referencia —o de un sistema multieje cuando sea práctico— permite controlar su relación.
Precisión selectiva: El híbrido práctico
Un proceso híbrido asigna cada superficie al proceso que genera valor. La fundición da forma a las nervaduras, salientes, conductos curvos y la envoltura. El mecanizado CNC establece el punto de referencia A, termina la brida de acoplamiento, perfora los asientos de los cojinetes, corta las ranuras para las juntas tóricas, taladra y rosca los puertos y mecaniza las almohadillas de alineación. El conformado casi final mantiene la geometría en masa, mientras que el mecanizado protege las interfaces que determinan el sellado y el ensamblaje.
Se debe diseñar el margen de mecanizado
La pieza en bruto necesita suficiente material para limpiar toda la superficie después de la contracción, el desmoldeo, las variaciones del molde y la deformación. Si queda muy poco, se formarán zonas o huecos; si queda demasiado, aumentará el tiempo de ciclo y puede exponer la porosidad subsuperficial. La tolerancia depende del tamaño, el método de moldeo, el punto de referencia, la aleación y la capacidad de la fundición, por lo que ambos equipos deben acordarla antes de la entrega del modelo.
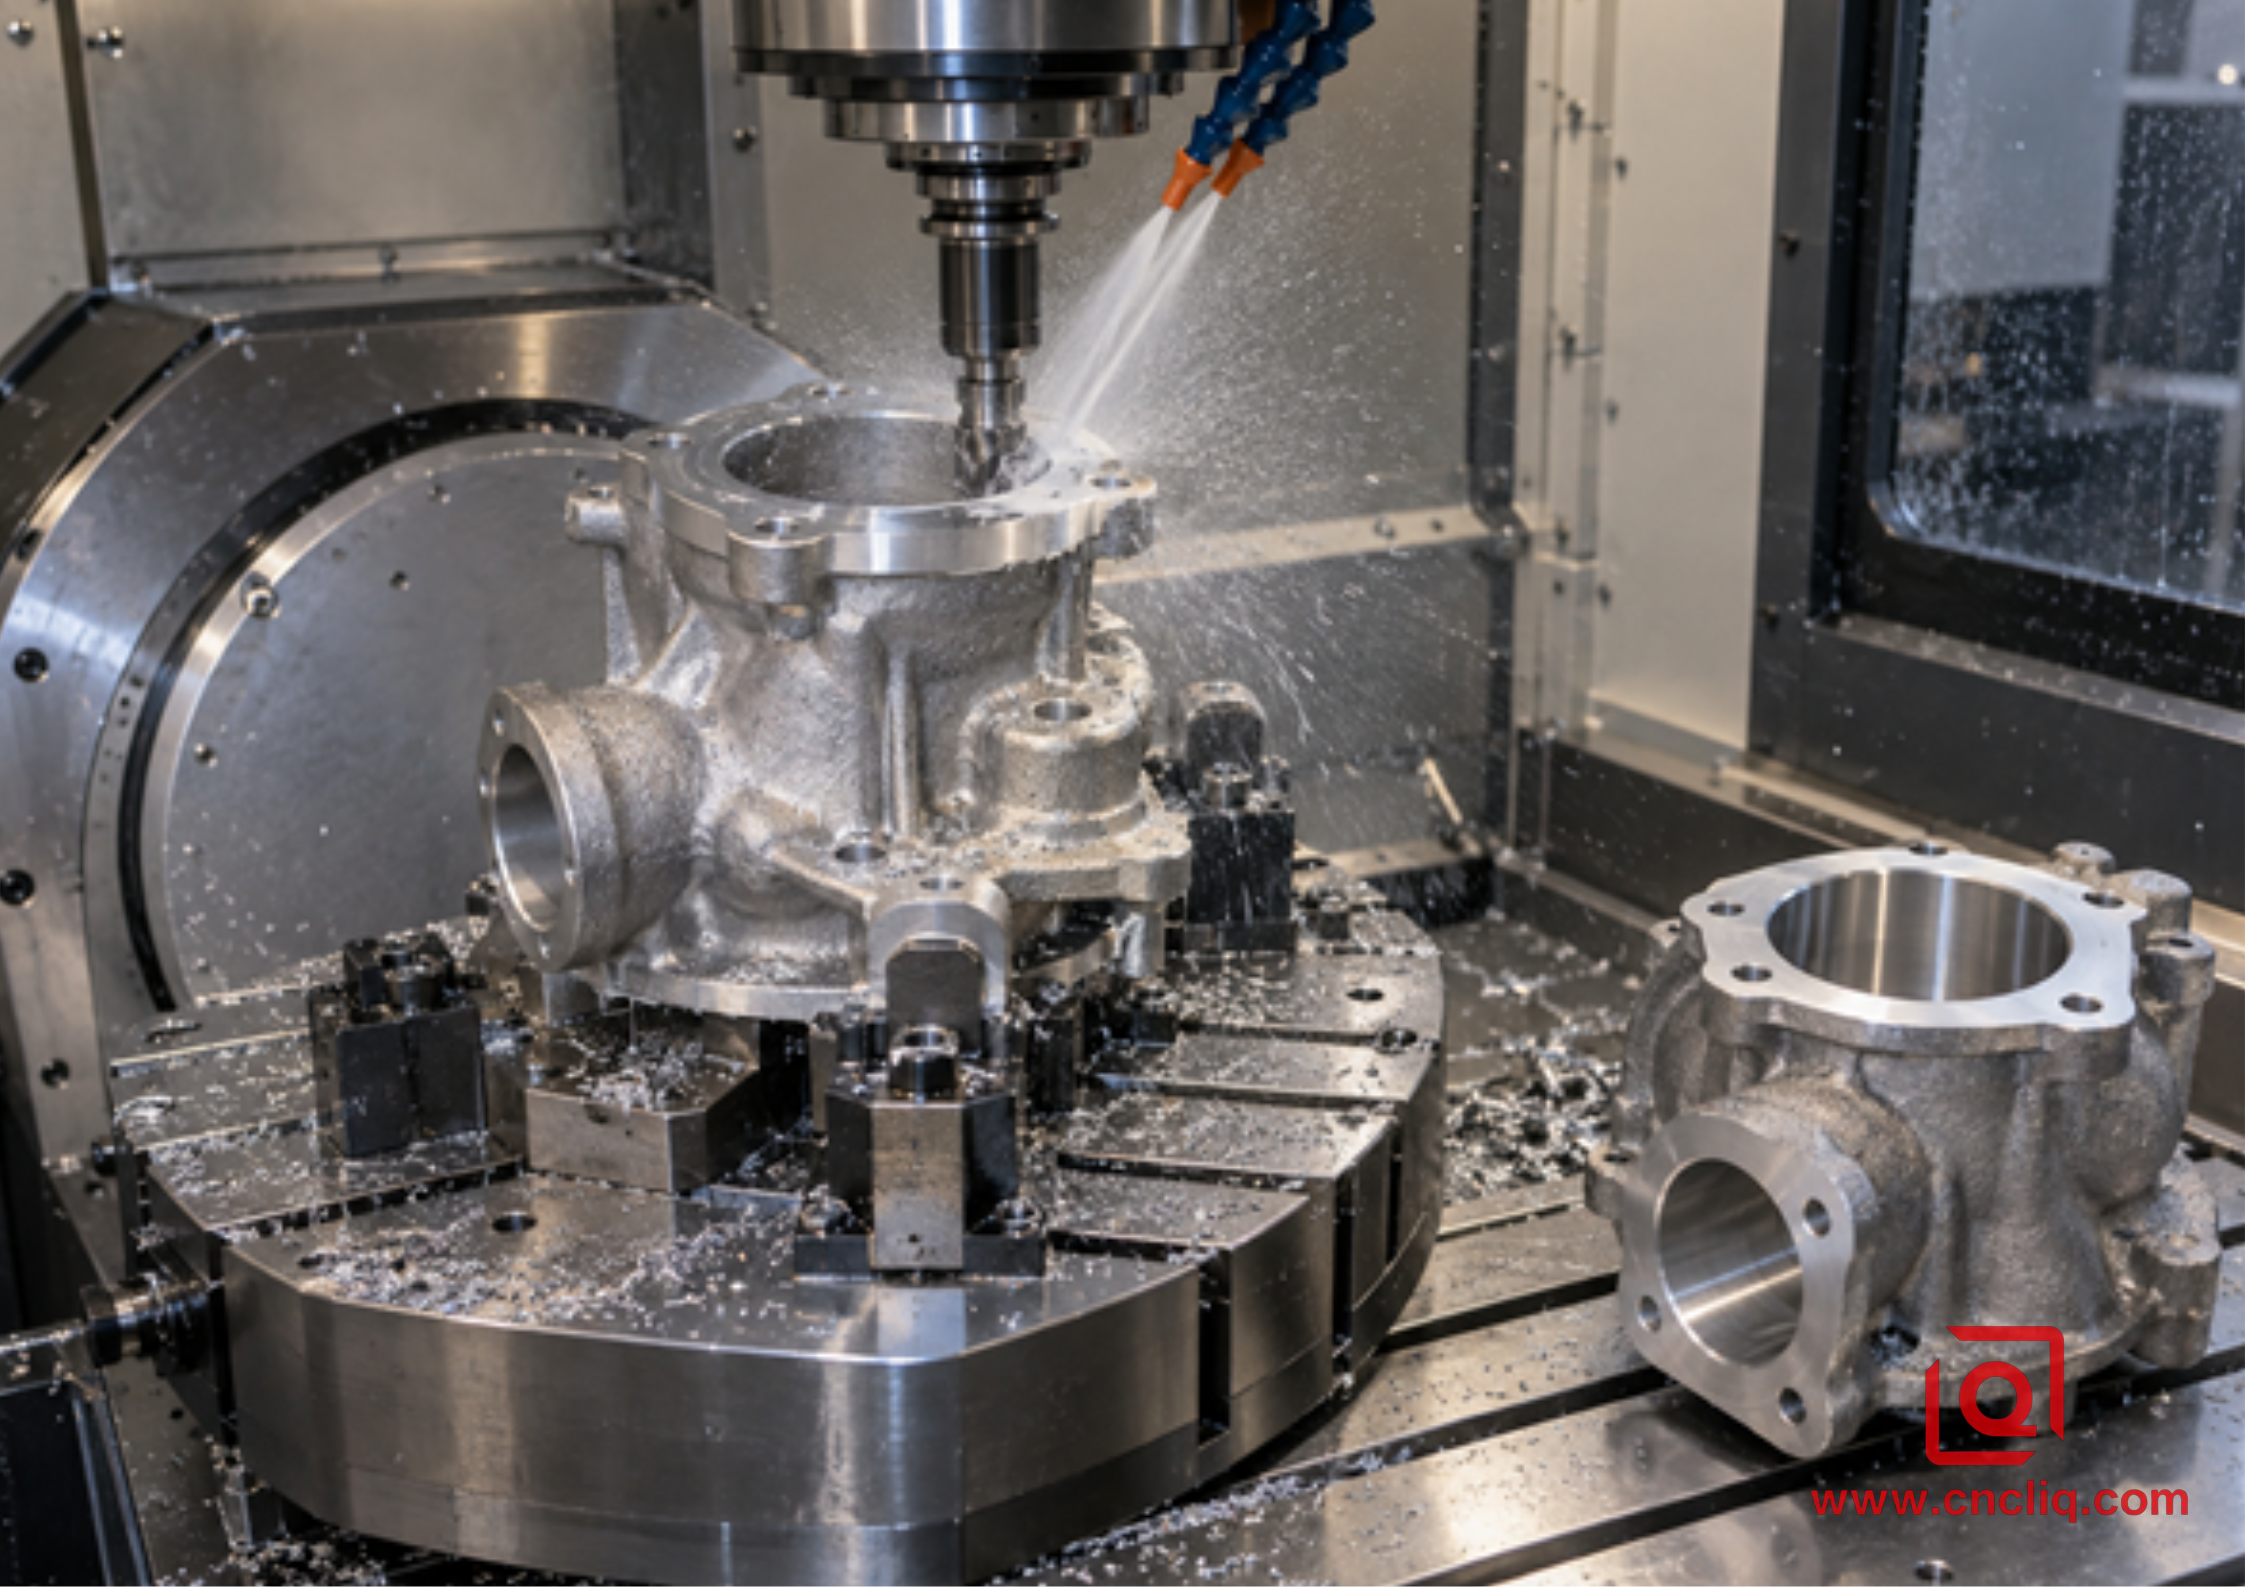
La producción híbrida concentra el mecanizado en las características de sellado, posicionamiento y ensamblaje.
Separe el modelo terminado de la definición de la pieza fundida. Marque las superficies mecanizadas. Establezca los puntos de referencia de la pieza fundida y, a continuación, indique su relación con el sistema de referencia final. Para piezas complejas con múltiples caras, el mecanizado CNC multieje puede reducir la necesidad de volver a sujetar la pieza y proteger las relaciones entre orificios y caras o entre puertos.
Caso práctico anónimo: Carcasa de bomba de circulación
Un cliente industrial anónimo necesitaba una carcasa de aluminio para una bomba de circulación, destinada a un prototipo y a la producción recurrente de lotes pequeños. La carcasa incluía una voluta curva, tres patas de montaje, dos puertos con brida, un orificio para el cojinete y una superficie para la junta. En su primer plano, se aplicaban ±0,05 mm y una rugosidad superficial Ra de 1,6 µm a casi todas las superficies. Dicha especificación describía, en la práctica, una pieza totalmente mecanizada, aunque la mayor parte de la superficie exterior solo contenía el conducto de flujo.
La revisión creó 3 zonas. La Zona 1 contenía el orificio del cojinete, la cara de la junta y el diámetro piloto; estos controlaban la alineación del eje y las fugas, y requerían un acabado CNC a partir de referencias comunes. La Zona 2 contenía los puertos y los orificios de montaje; estos requerían mecanizado, pero se aceptaban límites más amplios que los del sistema de cojinetes. La Zona 3 contenía el exterior, las nervaduras y las paredes sin contacto; estas podían permanecer limpias como superficies fundidas.
La ruta propuesta utilizó una pieza en bruto de fundición en arena de la familia A356, sujeta a la aprobación final del cliente y de la fundición. La primera operación de mecanizado creó una referencia estable para la brida primaria. Las operaciones posteriores terminaron el orificio y la cara de la junta, y luego perforaron y roscaron los puertos. El plan de control asignó verificaciones con máquina de medición por coordenadas (CMM) a las posiciones relacionadas con la referencia y la geometría del orificio, un perfilómetro a la zona de sellado, calibres de rosca a los puertos y una prueba de presión definida por el cliente a la carcasa. El exterior se evaluó comparándolo con muestras visuales acordadas, no con un valor Ra mecanizado.
El valioso resultado no fue un ahorro artificial. Fue un plano que los proveedores podían cotizar de forma consistente y que los inspectores podían aceptar sin interpretaciones. El control estricto se mantuvo donde el fallo era importante; la precisión innecesaria desapareció de las superficies que nunca entraban en contacto con un sello, eje, sujetador o pieza de acoplamiento. Este caso es ilustrativo y anónimo. Los límites finales, el estado de la aleación, el muestreo y los criterios de presión siempre dependen del plano aprobado y del plan de calidad.
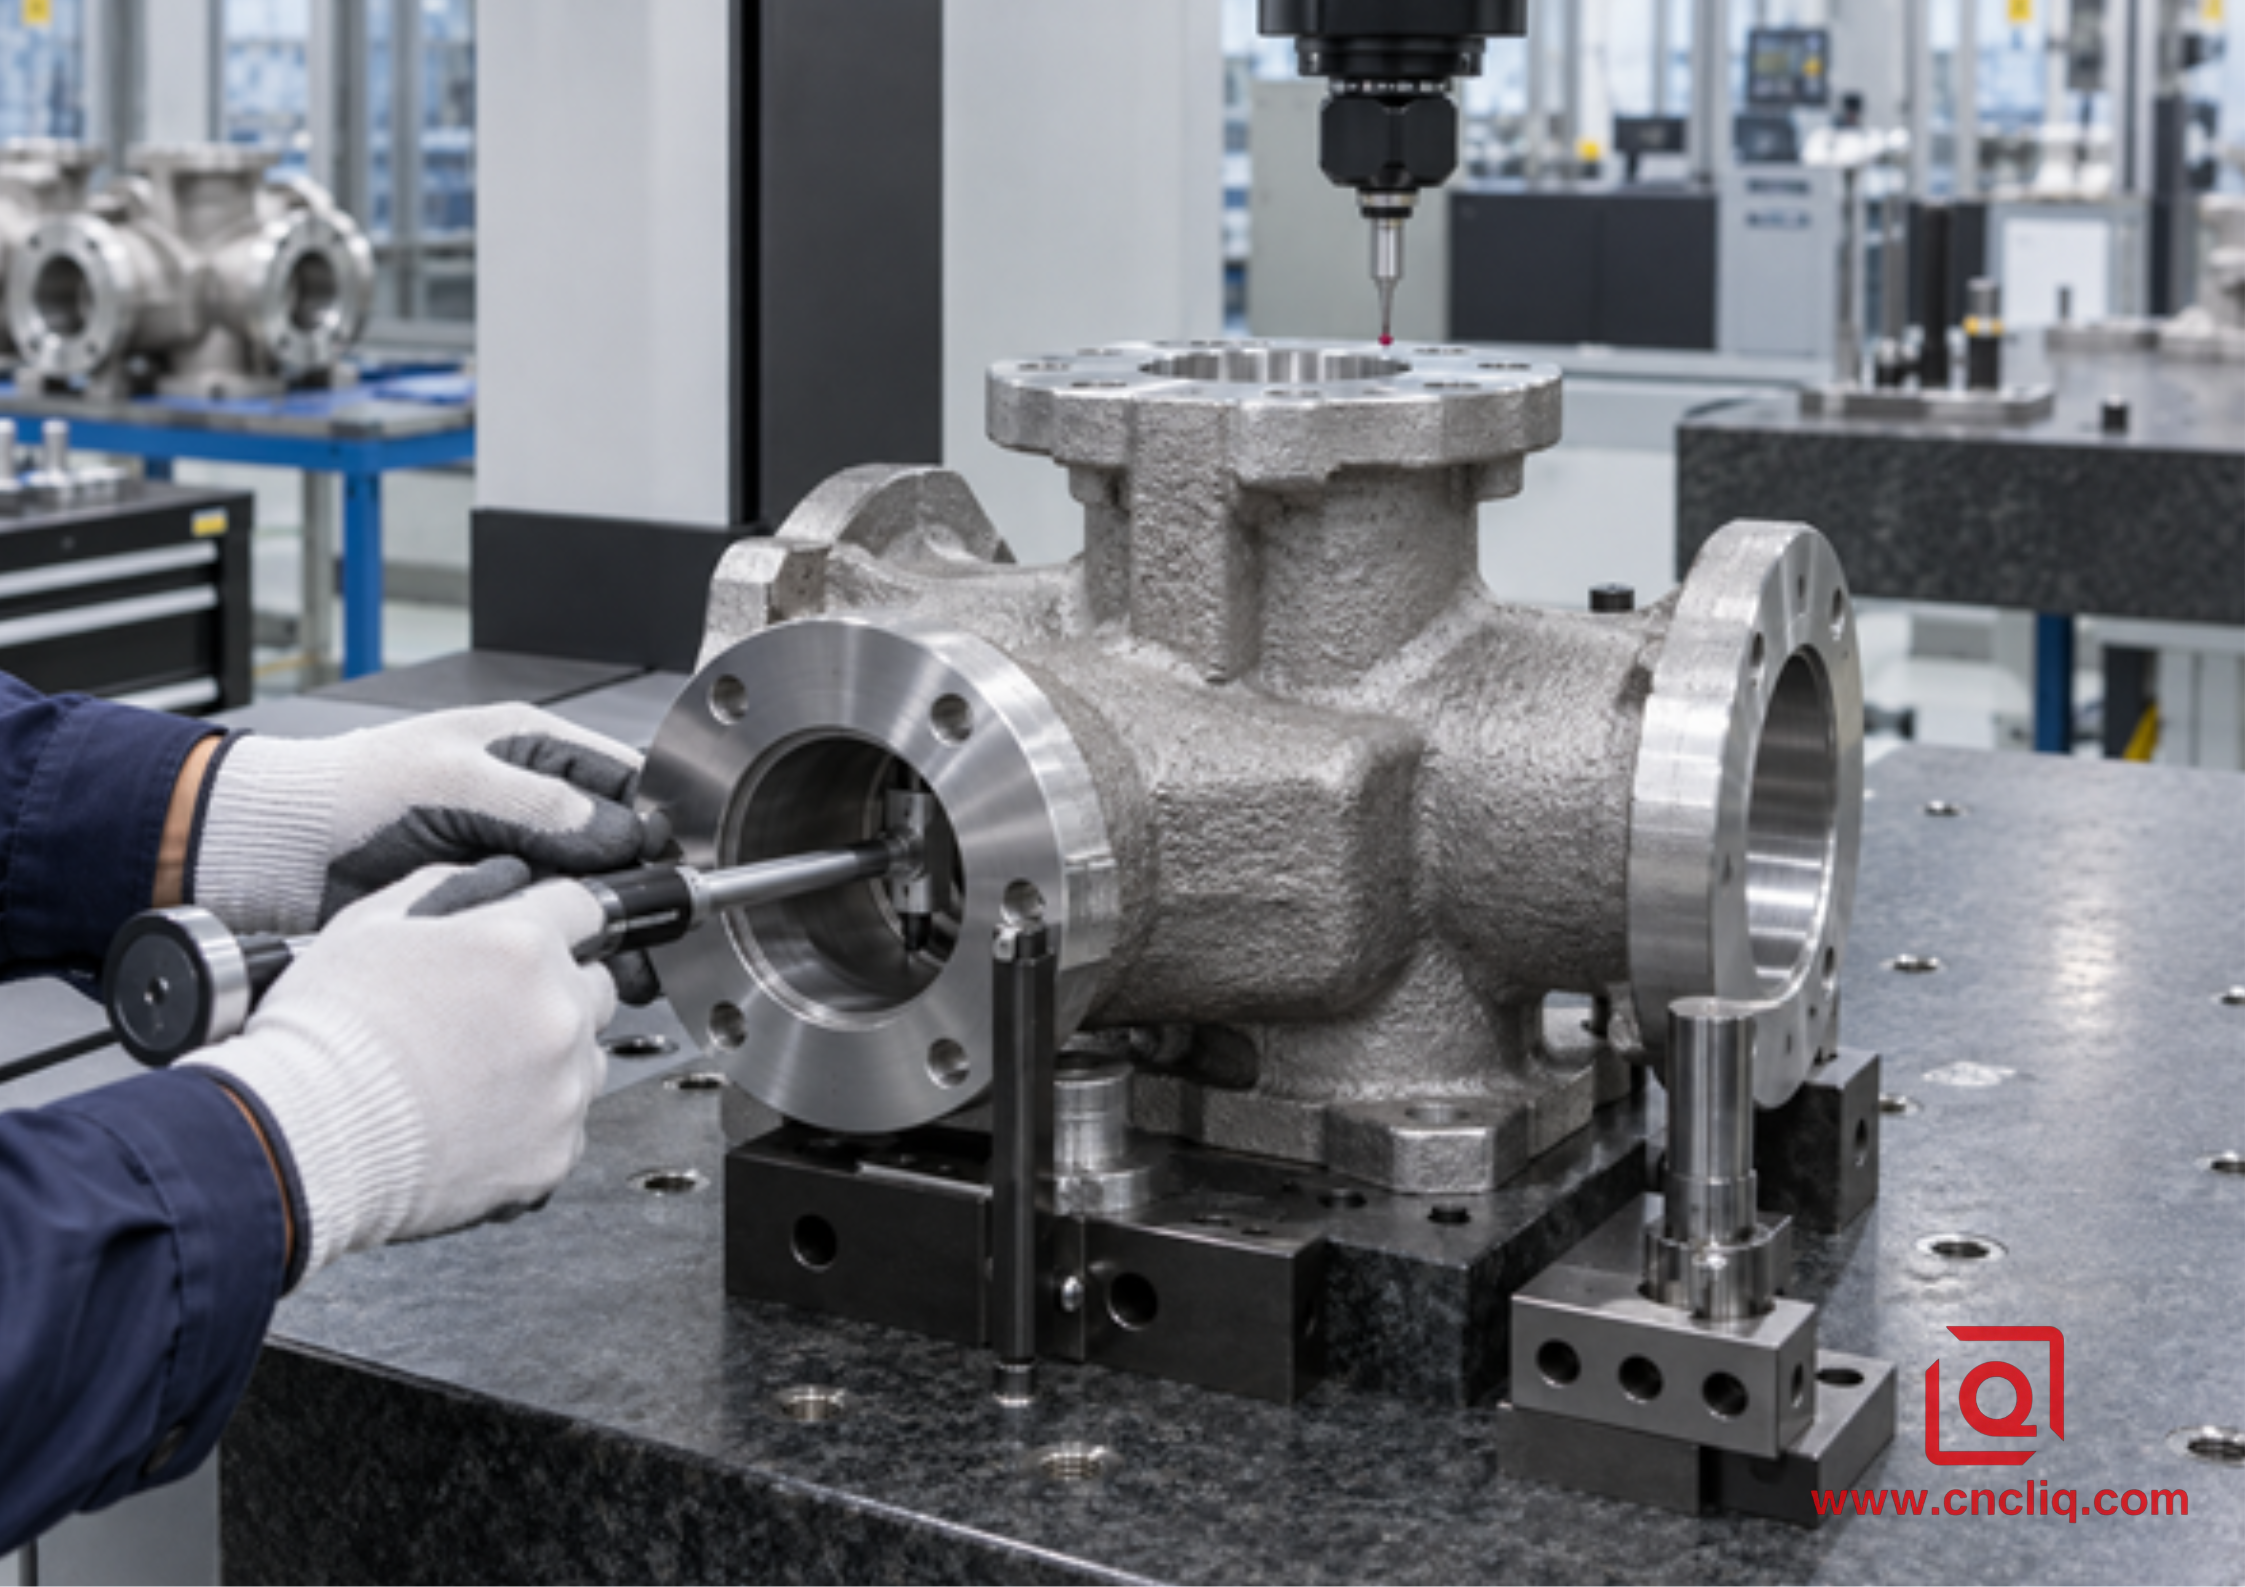
La inspección debe basarse en datos funcionales, y no tratar cada superficie fundida como crítica.
Crea un dibujo listo para cotizar.
1. Separe los puntos críticos de calidad (CTQ) de las dimensiones generales. Marque los orificios, las superficies de sellado, las almohadillas de posicionamiento y las interfaces que puedan impedir el montaje o provocar fugas.
2. Nombre el material y la condición. "Aluminio" no es suficiente; 6061-T6, mismo CAD, CTQ, volumen y acabado.
No existe una cantidad universal que determine el punto de equilibrio. La masa, el material removido, el tiempo de husillo, el costo del patrón y del núcleo, el riesgo de desperdicio, el acabado, la inspección y la estabilidad del diseño influyen en el resultado. Una carcasa abierta de gran tamaño puede justificar la fundición a volúmenes moderados; un bloque de precisión compacto puede favorecer el mecanizado CNC de bloques durante mucho más tiempo.
Igual atención. Un núcleo crea el conducto interno que hace atractiva la fundición en arena, pero también introduce tolerancia en la ubicación del núcleo y la posibilidad de desplazamiento. Una pared delgada entre un conducto con núcleo y un exterior mecanizado puede desaparecer si el núcleo se mueve hacia la herramienta de corte. Proporcione requisitos de espesor mínimo de pared y utilice verificaciones de sección cuando el riesgo lo justifique. Para carcasas a presión, el plano y el plan de calidad deben indicar si la validación utiliza presión de prueba, tasa de fuga, radiografía, seccionamiento durante la aprobación del proceso u otro método acordado. No asuma que un informe dimensional de CMM demuestra la integridad interna.
Proporcione al operario puntos de apoyo fiables. Pequeñas almohadillas, salientes o zonas de posicionamiento sacrificiales pueden estabilizar la configuración inicial. Su posición debe permitir distribuir el material mecanizado sobre superficies críticas, en lugar de limpiar completamente una cara dejando otra por debajo de la impresión. Una vez cortada la primera referencia, las operaciones posteriores deben posicionarse a partir de ella, en lugar de tocar repetidamente las paredes rugosas de la pieza fundida. Esto es especialmente importante cuando un orificio debe permanecer perpendicular a una brida o cuando varios puertos deben intersectar una cavidad interna sin perforar una pared delgada.
Costo y volumen: Compare el costo total aprobado
El mecanizado CNC requiere poca inversión en utillaje de producción, por lo que suele ser adecuado para prototipos, producción puente y diseños susceptibles de cambios. Su coste recurrente proviene del material en bruto, el tiempo de corte, las herramientas, la preparación, el desbarbado y la inspección. La fundición en arena añade gastos en modelos y cajas de machos, muestreo y plazos de entrega de la fundición, pero puede reducir la eliminación repetitiva de material en piezas grandes o con formas complejas. El punto de inflexión depende de cada proyecto. Indicar una cantidad universal sin ver el componente simplifica demasiado la decisión.
Compare el costo total aprobado, no solo el precio unitario. Incluya el mantenimiento del patrón, el trabajo de la primera pieza, los utillajes de mecanizado, la exposición a desechos, el tratamiento térmico, las pruebas no destructivas, el acabado superficial, el embalaje, el peso del flete y las modificaciones de ingeniería. El momento de la inversión también es importante. Un precio unitario futuro más bajo podría no justificar la inversión en utillaje mientras la demanda siga siendo incierta. Un lanzamiento práctico podría implicar el mecanizado de la primera revisión a partir de la pieza en bruto, la validación del ensamblaje y el lanzamiento de un modelo de fundición solo después de que la geometría y la demanda anual se estabilicen.
Una pieza en bruto casi definitiva reduce el tiempo de desbaste, pero las superficies de fundición irregulares pueden requerir fijaciones adaptativas, sondeo, cortes interrumpidos y una gestión de herramientas más rigurosa. La arena incrustada cerca de la superficie es abrasiva. El material variable puede alargar los cortes al aire o sobrecargar la herramienta de acabado. La inspección y la trazabilidad de la pieza en bruto entrante son fundamentales para la economía del mecanizado. El precio de fundición más bajo no garantiza el menor coste de la pieza terminada si las piezas en bruto inconsistentes aumentan el tiempo de preparación y el riesgo de rechazo.
Solicite a cada proveedor que cotice el mismo escenario: cantidad de prototipos, tamaño del lote, demanda anual, vida útil del proyecto, estado del material, requisitos críticos de calidad (CTQ), acabado, documentación, embalaje y destino. Solicite el utillaje y el precio unitario por separado. Confirme la propiedad del patrón, los cargos por revisión, las condiciones de mantenimiento y el almacenamiento al final del programa. Estos detalles evitan que un precio unitario atractivo se convierta en un problema comercial insalvable.
Planificación de la inspección para aluminio fundido y mecanizado
El plan de control debe basarse en el riesgo de fallos. Una máquina de medición por coordenadas (MMC) es excelente para determinar posiciones, perfiles y relaciones de referencia mecanizadas, pero no mide todos los tipos de calidad de fundición. Un perfilómetro verifica la textura en una traza definida. Los calibres de rosca confirman los límites de la rosca. Los calibres de orificio, los calibres neumáticos o los dispositivos de fijación personalizados pueden ser más rápidos para las comprobaciones de producción. La radiografía, las pruebas de penetración y las pruebas de fugas responden a diferentes preguntas y solo deben exigirse cuando la pieza y la norma de aceptación lo justifiquen.
La inspección del primer artículo debe comprobar el recorrido completo, no solo la última configuración de la máquina. Registre el lote de material, la fuente de fundición, las condiciones del tratamiento térmico, la revisión del mecanizado, el lote de acabado y el equipo de inspección. Si se utiliza una muestra de referencia para la inspección visual, controle su almacenamiento y revisión. Para pedidos repetidos, defina qué características críticas de calidad (CTQ) se someten a una verificación del 100 % y cuáles utilizan muestreo. El muestreo exhaustivo por sí solo no puede corregir un proceso inestable; las reglas de reacción y la trazabilidad son igualmente importantes.
La temperatura de medición es crucial cuando las tolerancias son estrictas. La norma ISO 1 define 20 °C como la temperatura de referencia estándar para la medición dimensional. La pieza, el calibre y la máquina de medición por coordenadas (MMC) necesitan tiempo para alcanzar una temperatura estable. Medir una carcasa de aluminio caliente inmediatamente después del mecanizado puede producir un valor que varíe tras el equilibrio. Los planos también deben distinguir entre los requisitos de estado libre y las condiciones de montaje restringido, donde una brida delgada puede relajarse tras soltarla.
Defina claramente la simulación de referencia. Una pieza fundida puede balancearse sobre tres almohadillas rugosas, mientras que el conjunto terminado se asienta contra una brida mecanizada. Diferentes esquemas de contacto pueden producir resultados distintos sin que ninguno de los instrumentos esté equivocado. Un buen plano indica la ubicación funcional. Un buen informe identifica la configuración de referencia, el equipo, el muestreo y la alineación calculada utilizada para la evaluación del perfil.
Cambios en el tratamiento de la superficie. Aceptación final.
El posprocesamiento no es decoración añadida una vez definidas las dimensiones. El granallado puede redondear los bordes y restablecer la textura visible. El anodizado crea una capa de óxido y modifica las dimensiones internas y externas. El recubrimiento en polvo añade una película más gruesa y puede rellenar roscas pequeñas o reducir el contacto eléctrico. La pintura puede acumularse en huecos. Los ajustes críticos, las almohadillas de conexión a tierra, las zonas de sellado y las roscas pueden requerir enmascaramiento o compensación previa al acabado.
Indique si cada límite se aplica antes o después del tratamiento. Si un orificio admite un cojinete después del anodizado, defina la condición final y el plan de enmascaramiento. Si una superficie de sellado queda sin cubrir, muestre el límite enmascarado. Si el color es importante, recuerde que la composición química de la aleación, el tratamiento térmico, la textura, el contacto con el bastidor y las condiciones del lote influyen en la apariencia. Es posible que el lingote 6061 y la aleación fundida A356 no se anodicen con un tono idéntico, incluso cuando se procesan juntos.
El artículo de Liqin sobre tolerancias de mecanizado y espesor de anodizado aborda la compensación con mayor detalle. Para obtener un presupuesto, indique el estándar de recubrimiento, el tipo, el espesor, el color, las áreas enmascaradas, el requisito de corrosión y si las dimensiones son previas o posteriores al recubrimiento. Esto permite que el mecanizado y el acabado se realicen con un mismo objetivo de aceptación.
Secuencia de decisiones del comprador
Comience por la función, no por la preferencia de proceso. Marque qué sella, ubica, rota, soporta carga, transfiere calor o permanece visible. Identifique qué características requieren un control dimensional o de textura preciso. Compare los métodos de mecanizado por lingote, fundición en arena e híbridos utilizando los mismos criterios de calidad. Revise el plano de referencia propuesto y el margen de mecanizado antes de autorizar el utillaje. Apruebe la primera pieza solo después de que las especificaciones dimensionales, de material, de apariencia y funcionales coincidan con el contrato.
Mantenga la precisión del dibujo. Una tolerancia amplia que respalde la funcionalidad no implica menor calidad; es un buen diseño. Una tolerancia estricta sin un método de medición no implica mayor calidad; es un problema sin resolver. La mejor conversación con un proveedor comienza cuando el cliente explica qué puede fallar y el departamento de fabricación explica qué variables controlan esa falla. Este intercambio da como resultado una pieza que se puede fabricar, inspeccionar, reproducir y presupuestar con menos sorpresas.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Puede la fundición de aluminio en arena mantener una tolerancia de ±0,05 mm sin mecanizado?
No se trata de una expectativa general para la pieza. La variación proviene del patrón, el molde, el núcleo, la contracción, la sección, el enfriamiento y el tratamiento térmico, por lo que los límites económicos para la fundición son más amplios. Una característica localizada puede mejorarse con herramientas de precisión, pero un requisito funcional de ±0,05 mm normalmente debe ser una característica mecanizada por CNC acordada por escrito.
2. ¿Una superficie mecanizada por CNC siempre es mejor?
No. Solo es mejor cuando la función requiere una textura o geometría mejoradas. El mecanizado aporta valor a las superficies de apoyo de las juntas, los ajustes de los cojinetes, las almohadillas de posicionamiento y las roscas. Las paredes, nervaduras y tapas limpias, tal como se fundieron, pueden ser totalmente aceptables y evitar tiempos de mecanizado innecesarios.
3. ¿Qué acabado debo especificar para una superficie de sellado?
Comience con el proveedor del sello y el diseño de la junta. El acabado, la disposición, la planitud, la ondulación, la geometría de la ranura, la junta, la presión y la carga de los pernos interactúan entre sí. Un valor Ra de 0,8 a 1,6 µm es un rango común para muchas superficies industriales, pero no es universal y debe validarse para el servicio.
4. ¿Qué aleación es mejor: la pieza en bruto 6061-T6 o la pieza fundida A356-T6?
Ninguno es universalmente mejor. El 6061-T6 se usa ampliamente como material forjado para el mecanizado de lingotes, mientras que el A356-T6 se usa comúnmente para geometrías fundidas. La elección depende de las propiedades, la resistencia a la presión, la corrosión, el diseño de la pared, la certificación y el proceso de fabricación; la norma de materiales aprobada es determinante.
5. ¿Qué debo enviar para obtener un presupuesto exacto?
Envíe STEP, PDF controlado, material y temple, cantidades por lote y anuales, CTQ, superficies fundidas y mecanizadas marcadas, tratamiento superficial, pruebas, documentos de inspección, destino y cronograma. Etiquete los valores negociables para que el departamento de ingeniería pueda ofrecer alternativas de menor riesgo o menor costo.
Haz clic aquí para tu consulta 👆
Resumen
El mecanizado CNC permite un control directo sobre las referencias, las relaciones de tolerancia y el acabado funcional, mientras que la fundición de aluminio en arena crea cuerpos complejos casi definitivos con límites más amplios y una textura más rugosa. La solución más económica suele combinar ambos métodos: dejar la geometría no crítica tal como se fundió, mecanizar las características de sellado y posicionamiento, definir las tolerancias con antelación e inspeccionar los puntos críticos de calidad (CTQ) a partir de referencias funcionales. Envíe a Liqin su CAD, dibujo, cantidades y requisitos para una revisión del proceso y una cotización competitiva.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa : service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta el envío finalizado de las piezas.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
