Torneado CNC de ejes de aluminio delgados: prevención de la deflexión de la pieza
Escrito por
Anonymous
Publicado
Sep 28 2026
Procesos de mecanizado de precisión
aluminio OEM
Mecanizado CNC
Síguenos
¿Sigues luchando contra un eje que mide correctamente cerca del mandril pero se vuelve demasiado grande en el medio, vibra durante la última pasada o se arquea tan pronto como desaparece la presión del contrapunto? Las piezas delgadas de aluminio pueden parecer simples en un dibujo. En el torno se comportan más como resortes. Esta guía explica por qué sucede esto y cómo los ingenieros, compradores y maquinistas pueden controlarlo antes de que una cotización prometedora se convierta en un informe descartado.
{ancho=6.1875in alto=4.375in}
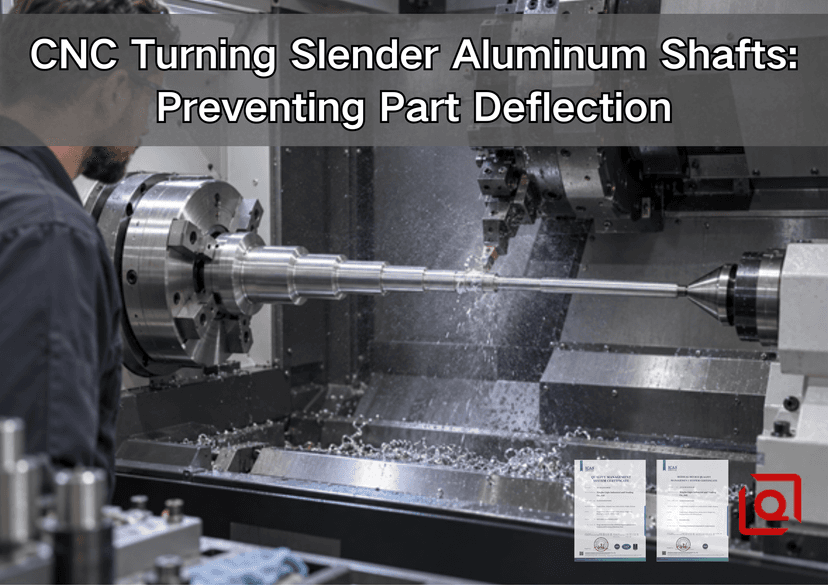
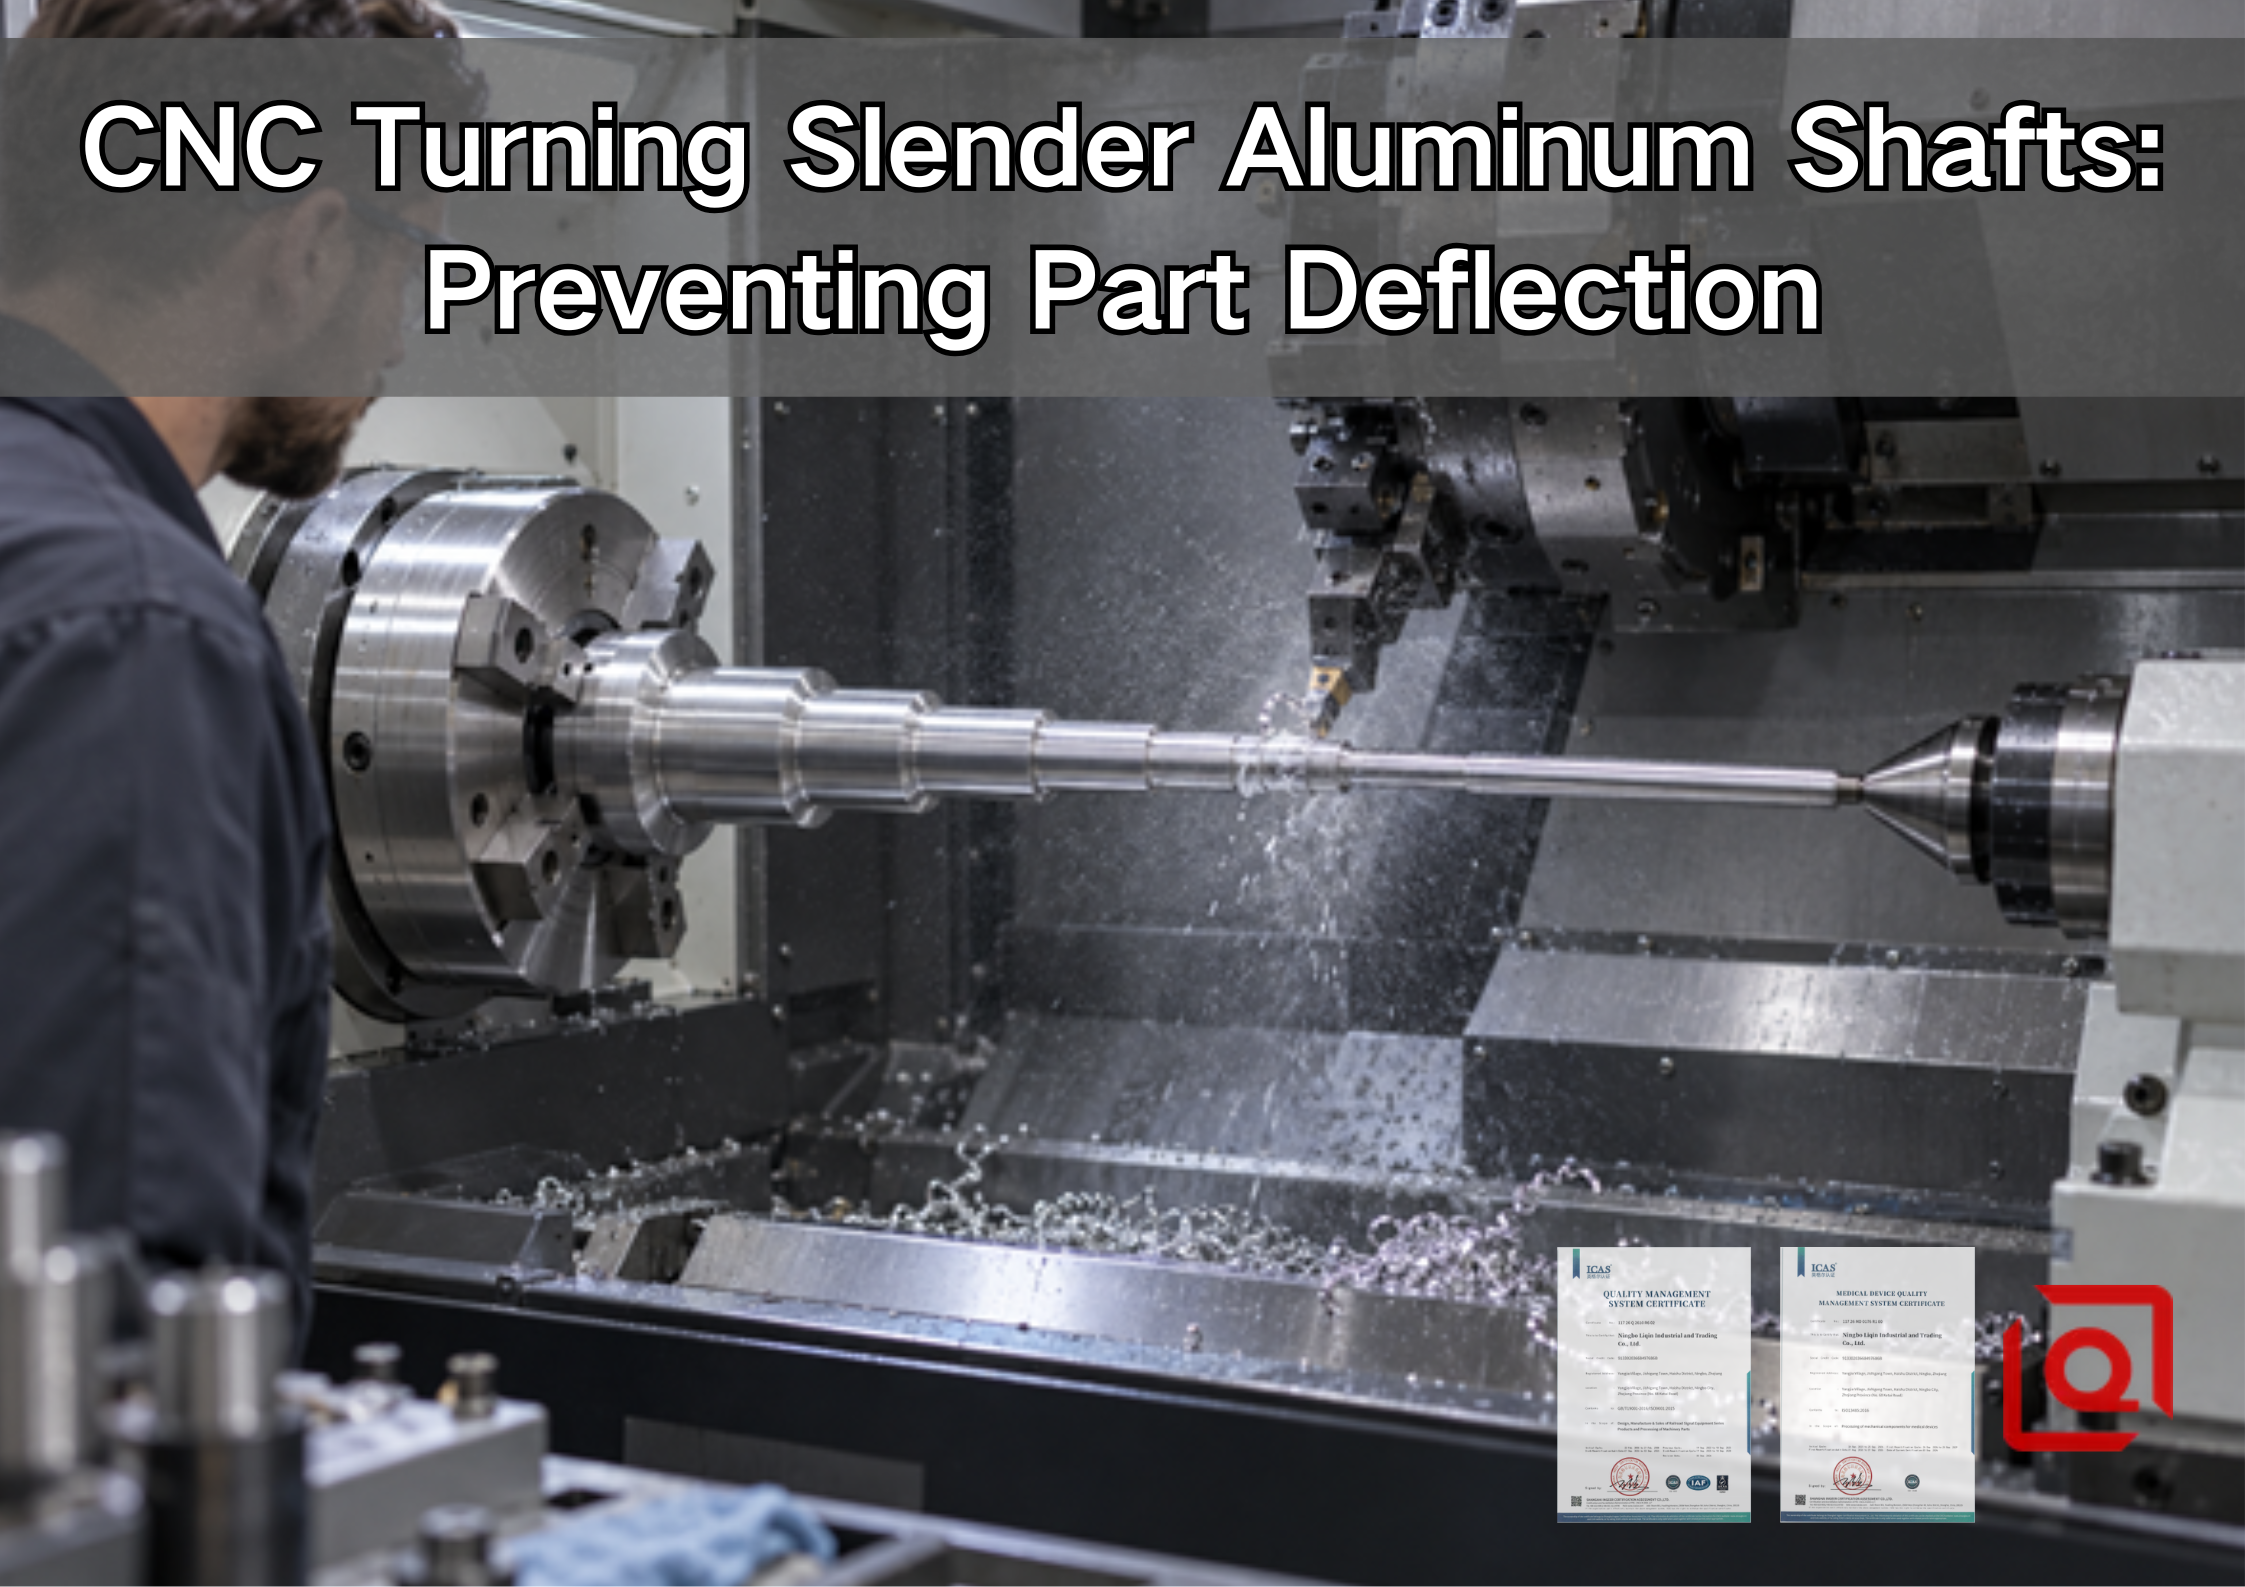
Un delgado eje de aluminio escalonado sostenido entre el mandril y un centro activo durante el torneado CNC.
Respuesta corta: el torneado solo con mandril suele ser la opción de menor riesgo sólo para proyecciones relativamente cortas y rígidas. A medida que aumenta la longitud sin soporte, planifique un contrapunto, una luneta fija, un apoyo de seguimiento móvil, una máquina guía-buje o una combinación por etapas. Utilice un inserto de aluminio afilado con inclinación positiva, mantenga el saliente de la herramienta corto, separe el desbaste del acabado y verifique la rectitud después de que la pieza haya sido liberada y se haya permitido que alcance la temperatura de inspección. Cualquier avance, velocidad, presión de la mandíbula o carga de soporte debe probarse en la aleación, el temple, la geometría, la máquina, la herramienta y la tolerancia reales.
En el panorama de fabricación actual en rápida evolución, la precisión y la eficiencia son más importantes que nunca. El mecanizado CNC ha revolucionado la forma en que se producen componentes complejos, ofreciendo precisión, consistencia y flexibilidad incomparables. Al aprovechar la tecnología avanzada y los equipos de última generación, los fabricantes pueden optimizar cada etapa de la producción mientras minimizan el desperdicio y reducen los plazos de entrega. Además, la integración de la automatización y la información basada en datos permite a los equipos identificar desafíos potenciales antes de que se conviertan en problemas costosos. Este enfoque proactivo no sólo mejora la calidad del producto sino que también fortalece la confianza del cliente y respalda el crecimiento empresarial a largo plazo. En última instancia, elegir la estrategia de mecanizado adecuada es esencial para lograr resultados confiables en un mercado global competitivo. Ya sea que una empresa esté desarrollando un prototipo o escalando a producción completa, un plan integral ayuda a garantizar que cada requisito se aborde con cuidado. Desde la selección de materiales y herramientas hasta la inspección y entrega, cada decisión contribuye al éxito del componente terminado.
En la fabricación de precisión moderna, producir un eje de aluminio delgado requiere algo más que simplemente seguir las dimensiones nominales. Los fabricantes deben evaluar el comportamiento del material, la rigidez de la sujeción de piezas, la geometría de la herramienta, la estabilidad térmica y los requisitos de inspección como parte de una estrategia integrada. Al abordar estos factores de manera temprana, los equipos de ingeniería pueden reducir las deflexiones no deseadas, evitar las vibraciones y mantener resultados consistentes durante toda la producción. Además, un proceso bien planificado ayuda a controlar los costos al reducir los cortes de prueba, el retrabajo y las disputas de inspección evitables. Este enfoque integral admite tanto la creación rápida de prototipos como la producción repetida, al tiempo que preserva la relación funcional entre los apoyos, los hombros y las características de referencia críticas. En última instancia, el mecanizado de ejes exitoso depende de una estrecha colaboración entre diseñadores, compradores, maquinistas e ingenieros de calidad. Cuando cada requisito está claramente definido, el proveedor puede seleccionar un método de soporte adecuado y crear un camino confiable desde la barra en bruto hasta el componente terminado.
Mapa rápido de riesgos para el torneado de aluminio delgado
Señal de dibujo o proceso
Qué puede causar
Primera respuesta de ingeniería
Evidencia a registrar
Alta relación L/D no admitida
Forma de barril, forma cónica, charla, arco
Agregue soporte o acorte la longitud expuesta
L/D en cada operación, no solo en la pieza terminada
Gran eliminación de material de un lado o de un extremo
Movimiento de tensión residual
Desbaste simétricamente, haga una pausa, vuelva a indicar y luego termine
Forma y temple del material, tolerancia de desbaste
Geometría de corte opaca o negativa
Mayor fuerza radial y borde de refuerzo
Utilice una geometría positiva, pulida y afilada para el aluminio
Designación de la plaquita, estado del borde, forma de la viruta
Una medición tomada mientras está sujeto
Falsa confianza
Inspeccionar piezas liberadas y estabilizadas en puntos de referencia definidos
Temperatura, estado del aparato, instrumento y método
Diámetro ajustado pero sin control de rectitud o descentramiento
La función aún puede fallar
Definir el dato funcional y el requisito geométrico
Esquema de referencia, rectitud, descentramiento circular o descentramiento total
1. Por qué un eje de aluminio delgado se aleja de la herramienta
Durante el torneado externo, la plaquita aplica componentes de fuerza tangencial, axial y radial. El componente radial es el que causa problemas en un eje delgado: dobla la pieza de trabajo alejándola de la trayectoria programada de la herramienta. Se elimina menos material donde el eje se dobla más, por lo que la parte liberada puede ser más grande alrededor del tramo flexible. Si la rigidez dinámica también cae lo suficiente, la herramienta y el eje comienzan a retroalimentarse de energía entre sí y la vibración reemplaza una marca limpia de alimentación en espiral.
El aluminio añade una lección útil. Es fácil de cortar, pero “fácil de cortar” no es lo mismo que “difícil de doblar”. El NIST publica datos de propiedades dependientes de la temperatura para 6061-T6, y las referencias de temperatura ambiente comúnmente utilizadas sitúan su módulo de Young cerca de 69 GPa. El acero es aproximadamente 3 veces más rígido por módulo, por lo que un eje de aluminio de la misma geometría es más flexible bajo la misma carga transversal. La menor fuerza de corte de la aleación ayuda, pero la geometría puede anular esa ventaja. Consulte los datos de materiales NIST 6061-T6 para conocer el origen de la propiedad rastreable.
La métrica de detección más simple es:
L/D = longitud sin soporte / diámetro efectivo más pequeño en ese tramo
Utilice las dimensiones que existen durante la operación. Un dibujo terminado puede mostrar un hombro de 20 mm, pero la herramienta de corte puede estar cargando un muñón de 10 mm a 180 mm del soporte efectivo más cercano. Esa operación se rige por un L/D de 18, no de 9.
Los artículos prácticos suelen utilizar bandas anchas: por debajo de aproximadamente 4, el trabajo con portabrocas puede ser manejable; de aproximadamente 4 a 12, considere un contrapunto; y más allá de aproximadamente 12 a 15, a menudo se requiere apoyo intermedio o de viaje. Estas son reglas de clasificación, no límites de aceptación. La tolerancia, la dirección de la fuerza, el estado del material, la rigidez del soporte y la dinámica de la máquina pueden mover el límite.
Un cálculo de deflexión útil: con la etiqueta de advertencia correcta
Para una viga sólida tratada como una viga simplemente apoyada con una carga radial en el punto medio, una primera estimación es:
δ = F × L³ / (48 × E × I), donde I = π × D⁴ / 64
Aquí, δ es la deflexión elástica, F es la carga radial, L es el tramo, E es el módulo de Young e I es el segundo momento del área. La deflexión aumenta con la longitud al cubo y disminuye con el diámetro a la cuarta potencia, por lo que un muñón ligeramente más grande o un tramo más corto pueden tener un efecto descomunal.
Como ejemplo de cribado, tome un eje 6061 sólido de 12 mm con una luz simplemente apoyada de 180 mm, E = 68 900 N/mm² y una carga radial de punto medio supuesta de 20 N. I es de aproximadamente 1.018 mm⁴ y la deflexión calculada es de aproximadamente 0,035 mm. Un sistema real de contrapunto no es una viga ideal y la carga de corte se mueve, pero la estimación muestra por qué un requisito de diámetro de ±0,020 mm necesita más que un desplazamiento nominal.
Para obtener información más detallada, la guía de UTEC sobre apoyos fijos y seguidos para piezas de trabajo largas explica el mismo modelo de viga y las opciones de soporte. Utilice esa fórmula para clasificar el riesgo y luego pruebe el proceso final con cortes de prueba e inspección.
2. Lea el patrón de error antes de cambiar el programa
Empiece por leer la forma del error.
Resultado observado
Causas más probables
Chequeo en planta
Diámetro mayor cerca del centro del vano, más pequeño cerca de los soportes
Deflexión estática de la pieza de trabajo
Diámetro del mapa en varias posiciones Z después del lanzamiento
Cono casi lineal desde el mandril hasta el contrapunto
Desalineación central, geometría del lecho, deriva térmica, conicidad programada
Girar y medir una barra de prueba; verificar la alineación del contrapunto
Tenga en cuenta la longitud de onda, la velocidad del husillo, la forma del chip y la condición del soporte
Redondez de 3 lóbulos después de soltar
Distorsión del mandril o soporte de 3 puntos
Comparar la redondez en el plato y en el liberado
El eje está recto mientras está apoyado pero se arquea cuando está libre
Tensión residual, carga central excesiva, eliminación de material asimétrica
Suelte, estabilice, gire los bloques en V y vuelva a medir
Buenas primeras piezas seguidas de deriva
Recogida del borde de la herramienta, temperatura, desgaste del soporte, variación de la barra
Diámetro de tendencia, temperatura, compensaciones y vida útil del inserto por pieza
La compensación CNC puede corregir una conicidad medida y estable. No puede reparar vibraciones, soportes sueltos, bordes acumulados o tensiones residuales variables.
3. Elija el soporte que mejor se adapte a su operación
Solo portabrocas o pinza
Mantenga corta la longitud expuesta. Una pinza o una mordaza blanda bien diseñada pueden distribuir la fuerza, pero la longitud del agarre y el par de accionamiento siguen siendo importantes. Se desliza muy poco agarre; demasiada presión puede marcar o distorsionar una sección delgada.
Centro vivo de contrapunto
Un centro vivo cierra el extremo libre de un eje sólido moderadamente delgado. Prepare un orificio central limpio y adecuado, confirme la alineación y no reemplace el control de la fuerza de corte con una presión excesiva del contrapunto.
Luneta fija
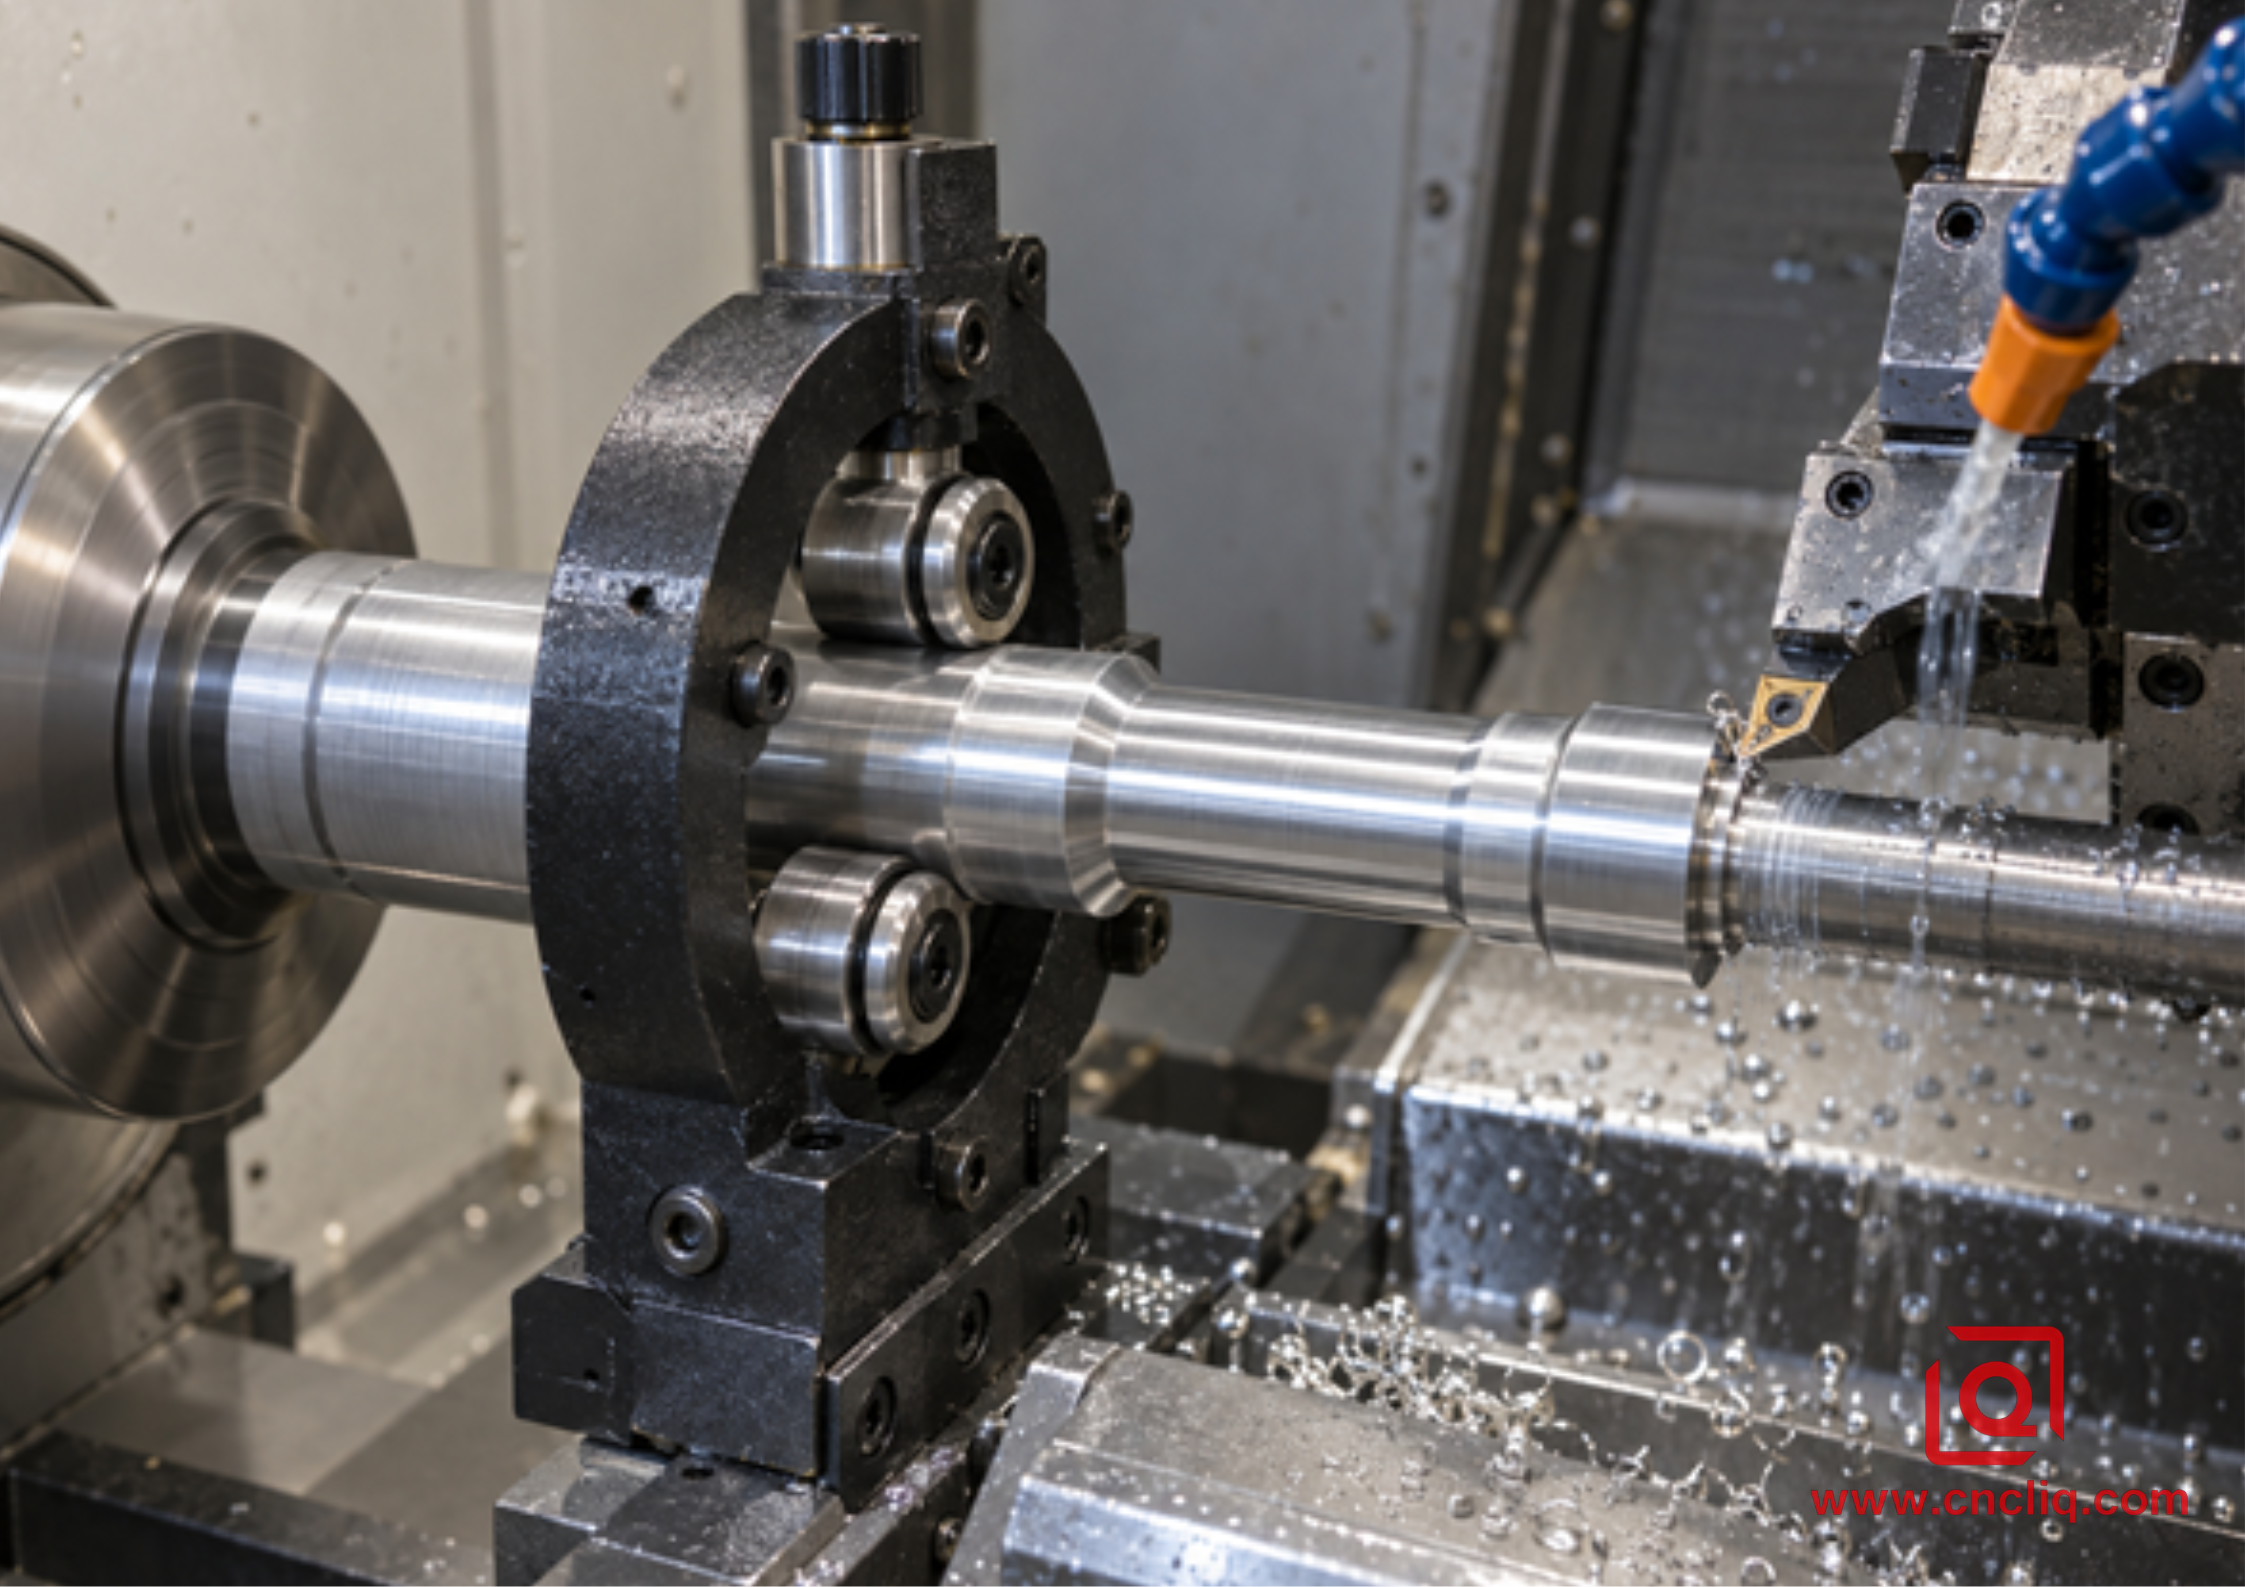
Una luneta fija soporta una estación axial cuando la herramienta trabaja más allá de un voladizo largo o el soporte de mandril y contrapunto deja un tramo medio flexible. Su banda de contacto debe ser redonda, lisa, concéntrica y correctamente lubricada. Los rodillos colocados sobre material rugoso o cónico pueden provocar descentramiento y vibración.
Viajar sigue al descanso
Un apoyo de seguimiento se mueve con el carro y reacciona cerca de la zona de corte. Sus almohadillas necesitan una superficie adecuada detrás de la herramienta, contactos limpios y una carga controlada para que no pulan ni marquen el aluminio fresco.
{ancho=6.1875in alto=4.375in}
Una luneta fija de tres rodillos puede acortar el tramo flexible efectivo, siempre que su muñón de soporte sea correcto y la carga de contacto esté controlada.
Torneado tipo suizo o buje-guía
Para diámetros pequeños y cantidades de producción, un casquillo guía puede mantener el punto de corte cerca del soporte de material. Sin embargo, cambia las limitaciones económicas y de proceso. La rectitud de la barra, la holgura del casquillo guía, la consistencia del material, el orden de las características y la condición de la superficie se vuelven fundamentales. Un torno CNC convencional con contrapunto puede ser la mejor opción para crear prototipos, mientras que un proceso de tipo suizo puede resultar atractivo una vez que el volumen y la geometría sean estables.
Si el eje también tiene orificios transversales, partes planas, ranuras o características cronometradas, compare una cadena de torneado convencional con una ruta de torneado de fresado de plataforma única. Nuestro artículo sobre Torneado CNC versus torneado-fresado para piezas concéntricas de aluminio explica cómo la continuidad de los datos y las configuraciones secundarias afectan la decisión.
4. Reduzca la fuerza de corte radial sin crear un nuevo problema
El soporte es la mitad de la respuesta. La herramienta debe cortar libremente sin fuerza innecesaria.
1. Utilice una geometría de inclinación positiva, pulida y afilada para materiales no ferrosos. Un borde afilado corta en lugar de arar. Esté atento al borde acumulado, que cambia tanto de tamaño como de acabado.
2. Seleccione el radio de la punta con el avance. Un radio más pequeño puede reducir la fuerza radial pasiva, pero es posible que necesite un avance más bajo para lograr el acabado. Sigue los datos del fabricante del inserto y prueba el emparejamiento en una prueba.
3. Mantenga el soporte corto y centrado. La deflexión de la herramienta aumenta la flexión de la pieza de trabajo; Un saliente adicional y una interfaz débil reducen la estabilidad de todo el sistema.
4. Mantenga el espesor real de la viruta. Una espuma demasiado ligera puede frotar. El margen de acabado debe ser lo suficientemente grande y consistente para que el borde se corte limpiamente.
5. Separe el desbaste del acabado. El desbaste libera tensión y genera calor; el acabado debe comenzar desde una condición medida y estable con tolerancia conocida.
6. Dirija el refrigerante y administre las virutas. Evite la recogida de aluminio y mantenga las virutas largas alejadas del eje, el centro y el soporte. Utilice los límites aprobados para la máquina, el fluido y la herramienta.
7. Pruebe deliberadamente la dirección de corte. El torneado por empuje, el torneado por tracción y las trayectorias segmentadas cargan un eje de manera diferente. Verifique los espacios libres y las cargas de soporte antes del lanzamiento de producción.
No copie parámetros agresivos de una tabla de aluminio general en un eje de 20:1. La guía de aleación de torneado CNC de aluminio OEM es útil para comparar el comportamiento de la aleación y la viruta, pero la esbeltez y el sistema de soporte deberían reducir cualquier ventana de inicio. Las recomendaciones de los fabricantes de herramientas siguen siendo la primera fuente para la plaquita elegida.
5. Un plan de proceso repetible desde la barra en bruto hasta el tamaño final
1. Revisión por operación. Marque el diámetro de trabajo más pequeño, la longitud sin soporte, el eje de referencia, el acabado, los controles geométricos, las roscas, el margen de recubrimiento, las zonas sin marcas y si se permiten orificios centrales o muñones de soporte temporales.
2. Bloquear la definición del material.“Aluminio 6061” está incompleto. Registre la forma y el temperamento del producto aprobado y no sustituya 6061-T6, 6061-T651, 2024-T351 o 7075-T651 sin la aprobación del diseño.
3. Califique y prepare la barra. Verifique la documentación, los daños, el tamaño y la rectitud cuando sea necesario. Enfrente, taladre centralmente si está permitido, prepare las superficies de agarre y soporte y verifique el descentramiento.
4. Áspero sin crear un tramo débil demasiado pronto. Deje un margen equilibrado. Para geometría de alto riesgo, suelte o relaje la configuración después del desbaste, mida el movimiento y restablezca la referencia de acabado.
5. Termine debajo del soporte previsto. Utilice un borde controlado, un margen constante, una temperatura estable y un tramo efectivo corto. Un pase de resorte puede diagnosticar la recuperación, pero los pases de resorte repetidos no deben ser el control principal.
6. Proteger, liberar e inspeccionar. Apoye la pieza durante el desbarbado, proteja los muñones, déjela estabilizar y mida en el estado libre o especificado en el dibujo utilizado para la aceptación.
6. La inspección debe separar el error de tamaño, forma y dato
Este enfoque proactivo no sólo mejora la calidad del producto sino que también fortalece la confianza del cliente y respalda el crecimiento empresarial a largo plazo. Una pieza puede tener el tamaño adecuado en cada estación y aún tener un eje curvo. También puede ser recto pero mostrar descentramiento porque los centros de referencia o los muñones de montaje no son coaxiales.
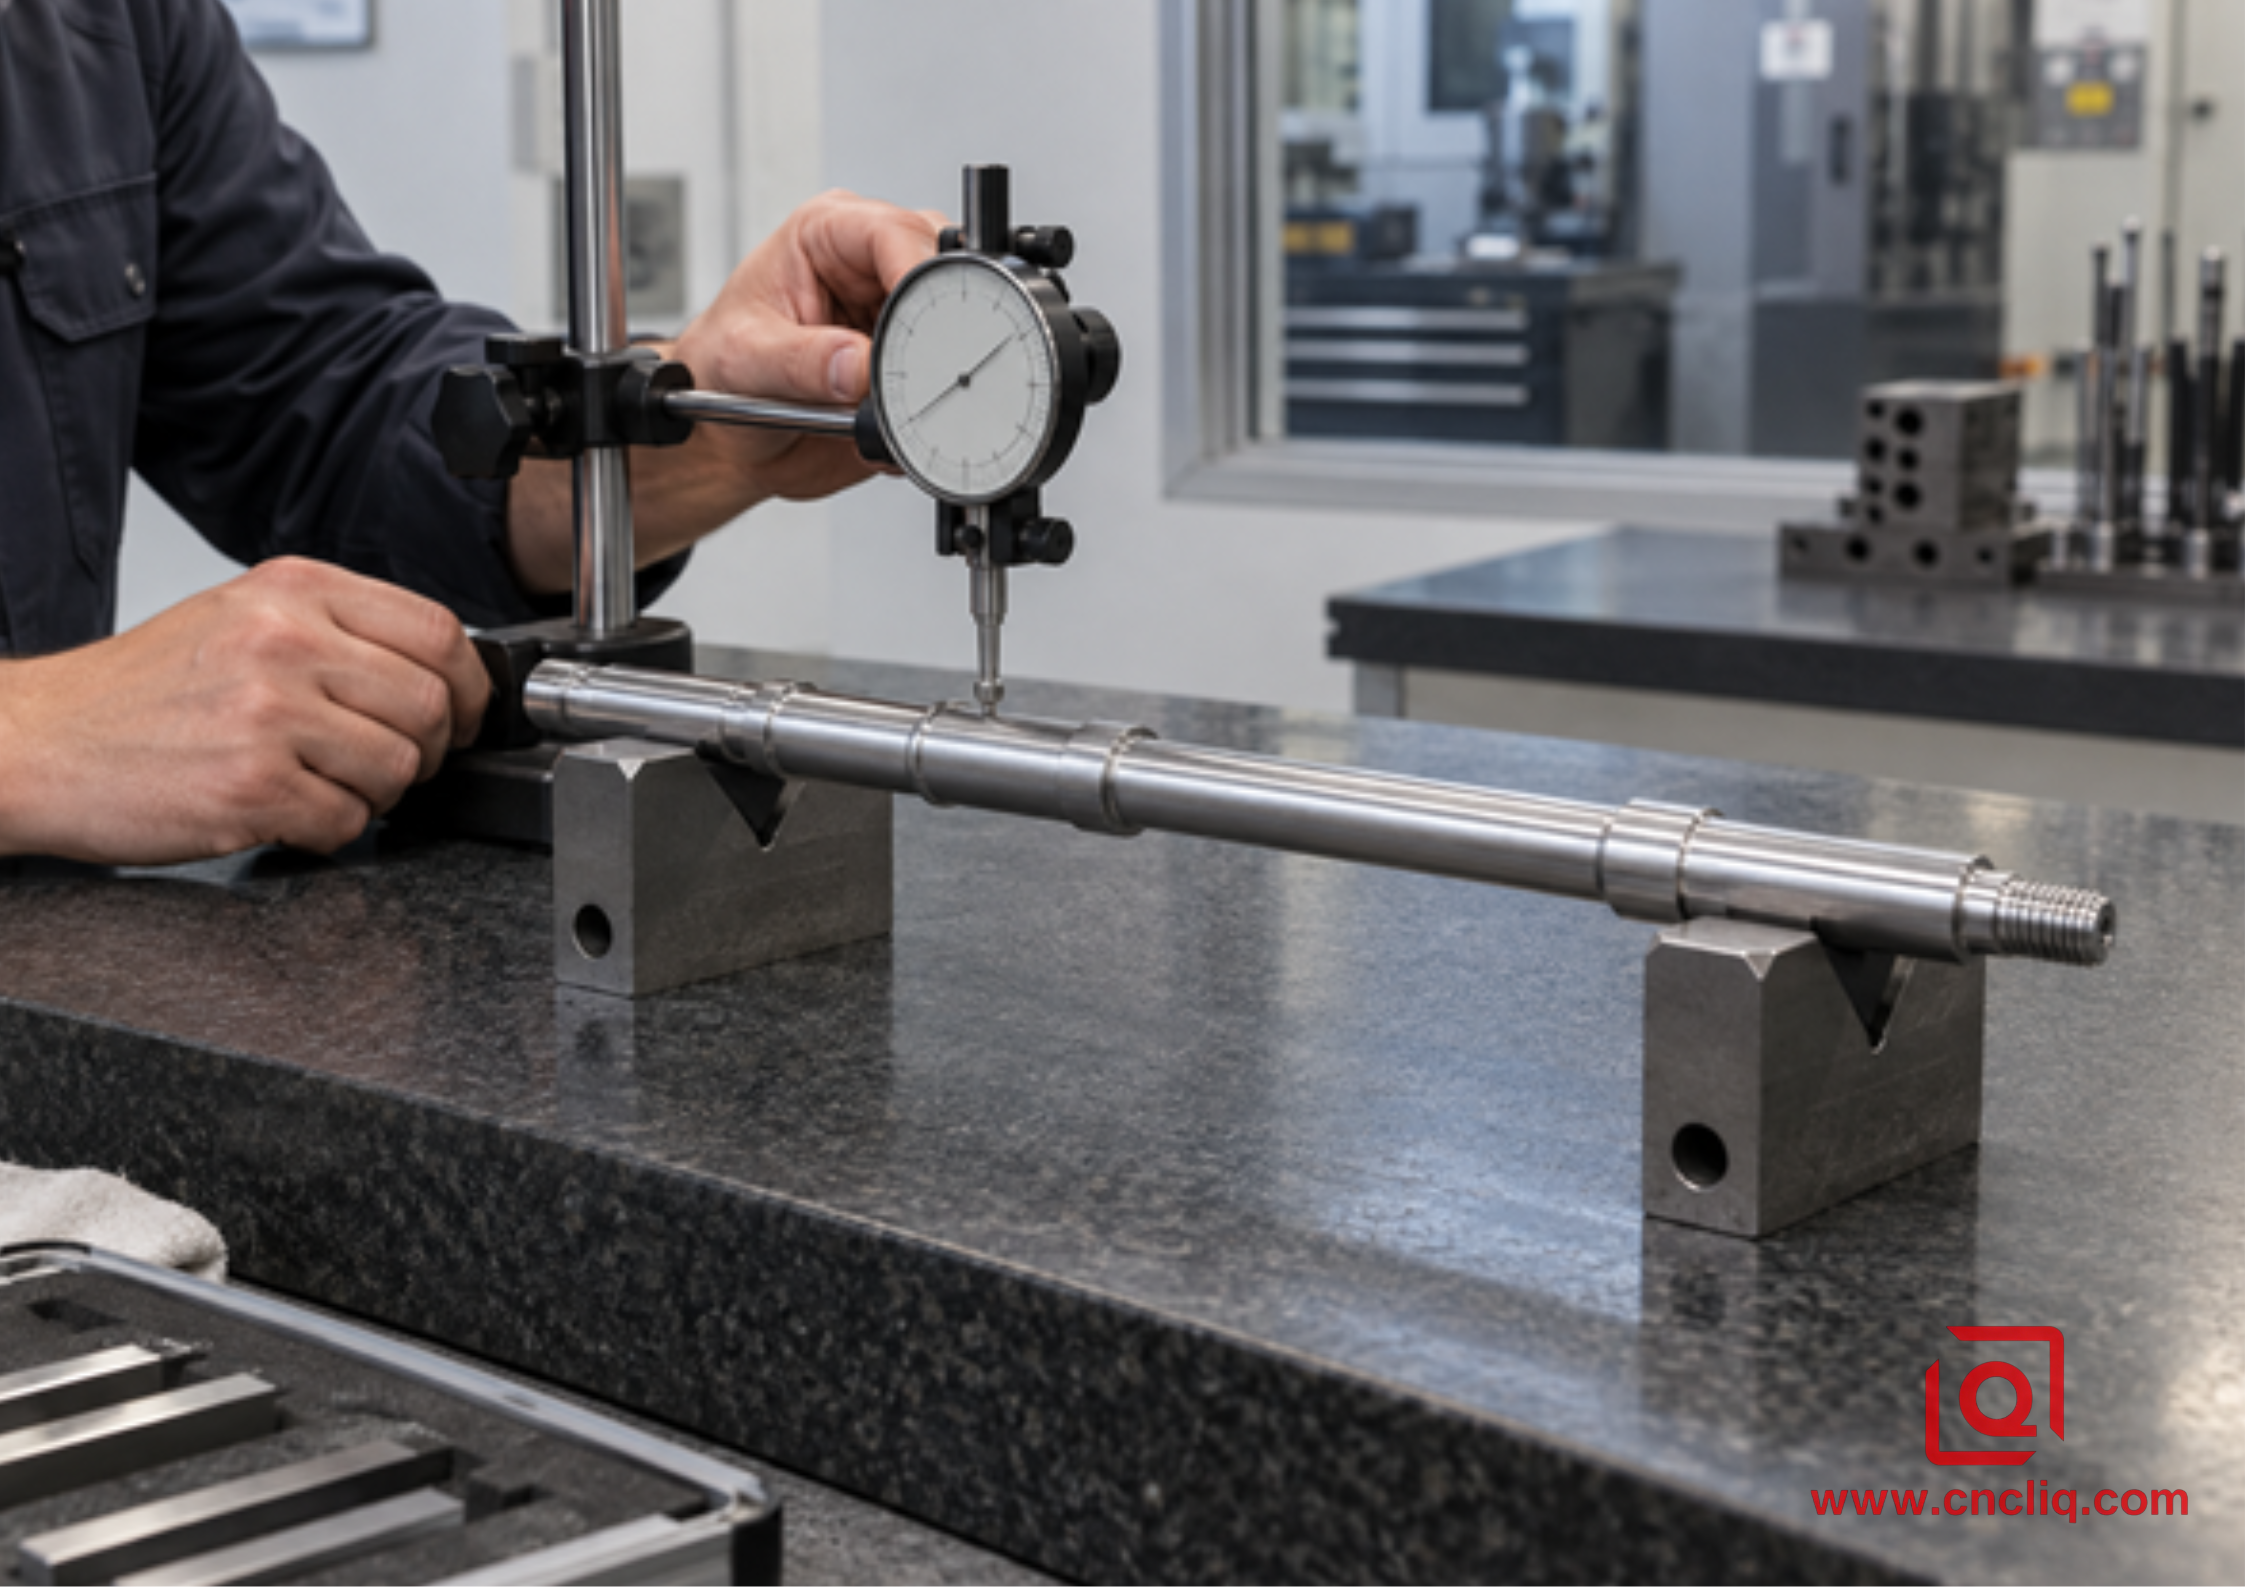
Para una inspección práctica en el taller, apoye el eje en bloques en V de precisión adecuados o entre centros definidos, gírelo lentamente y desplace un indicador de cuadrante a lo largo de la superficie especificada. Registre la condición de soporte y las ubicaciones de los indicadores. Para requisitos más altos, utilice equipos y métodos que coincidan con el dibujo y el plan de calidad. ISO 230-1 aborda las pruebas de precisión geométrica para máquinas herramienta; Los requisitos de dibujo para la textura de la superficie ahora se encuentran en la serie ISO 21920, que reemplazó a la ISO 1302:2002 retirada. El estado actual es importante cuando una solicitud de presupuesto hace referencia a un estándar anterior.
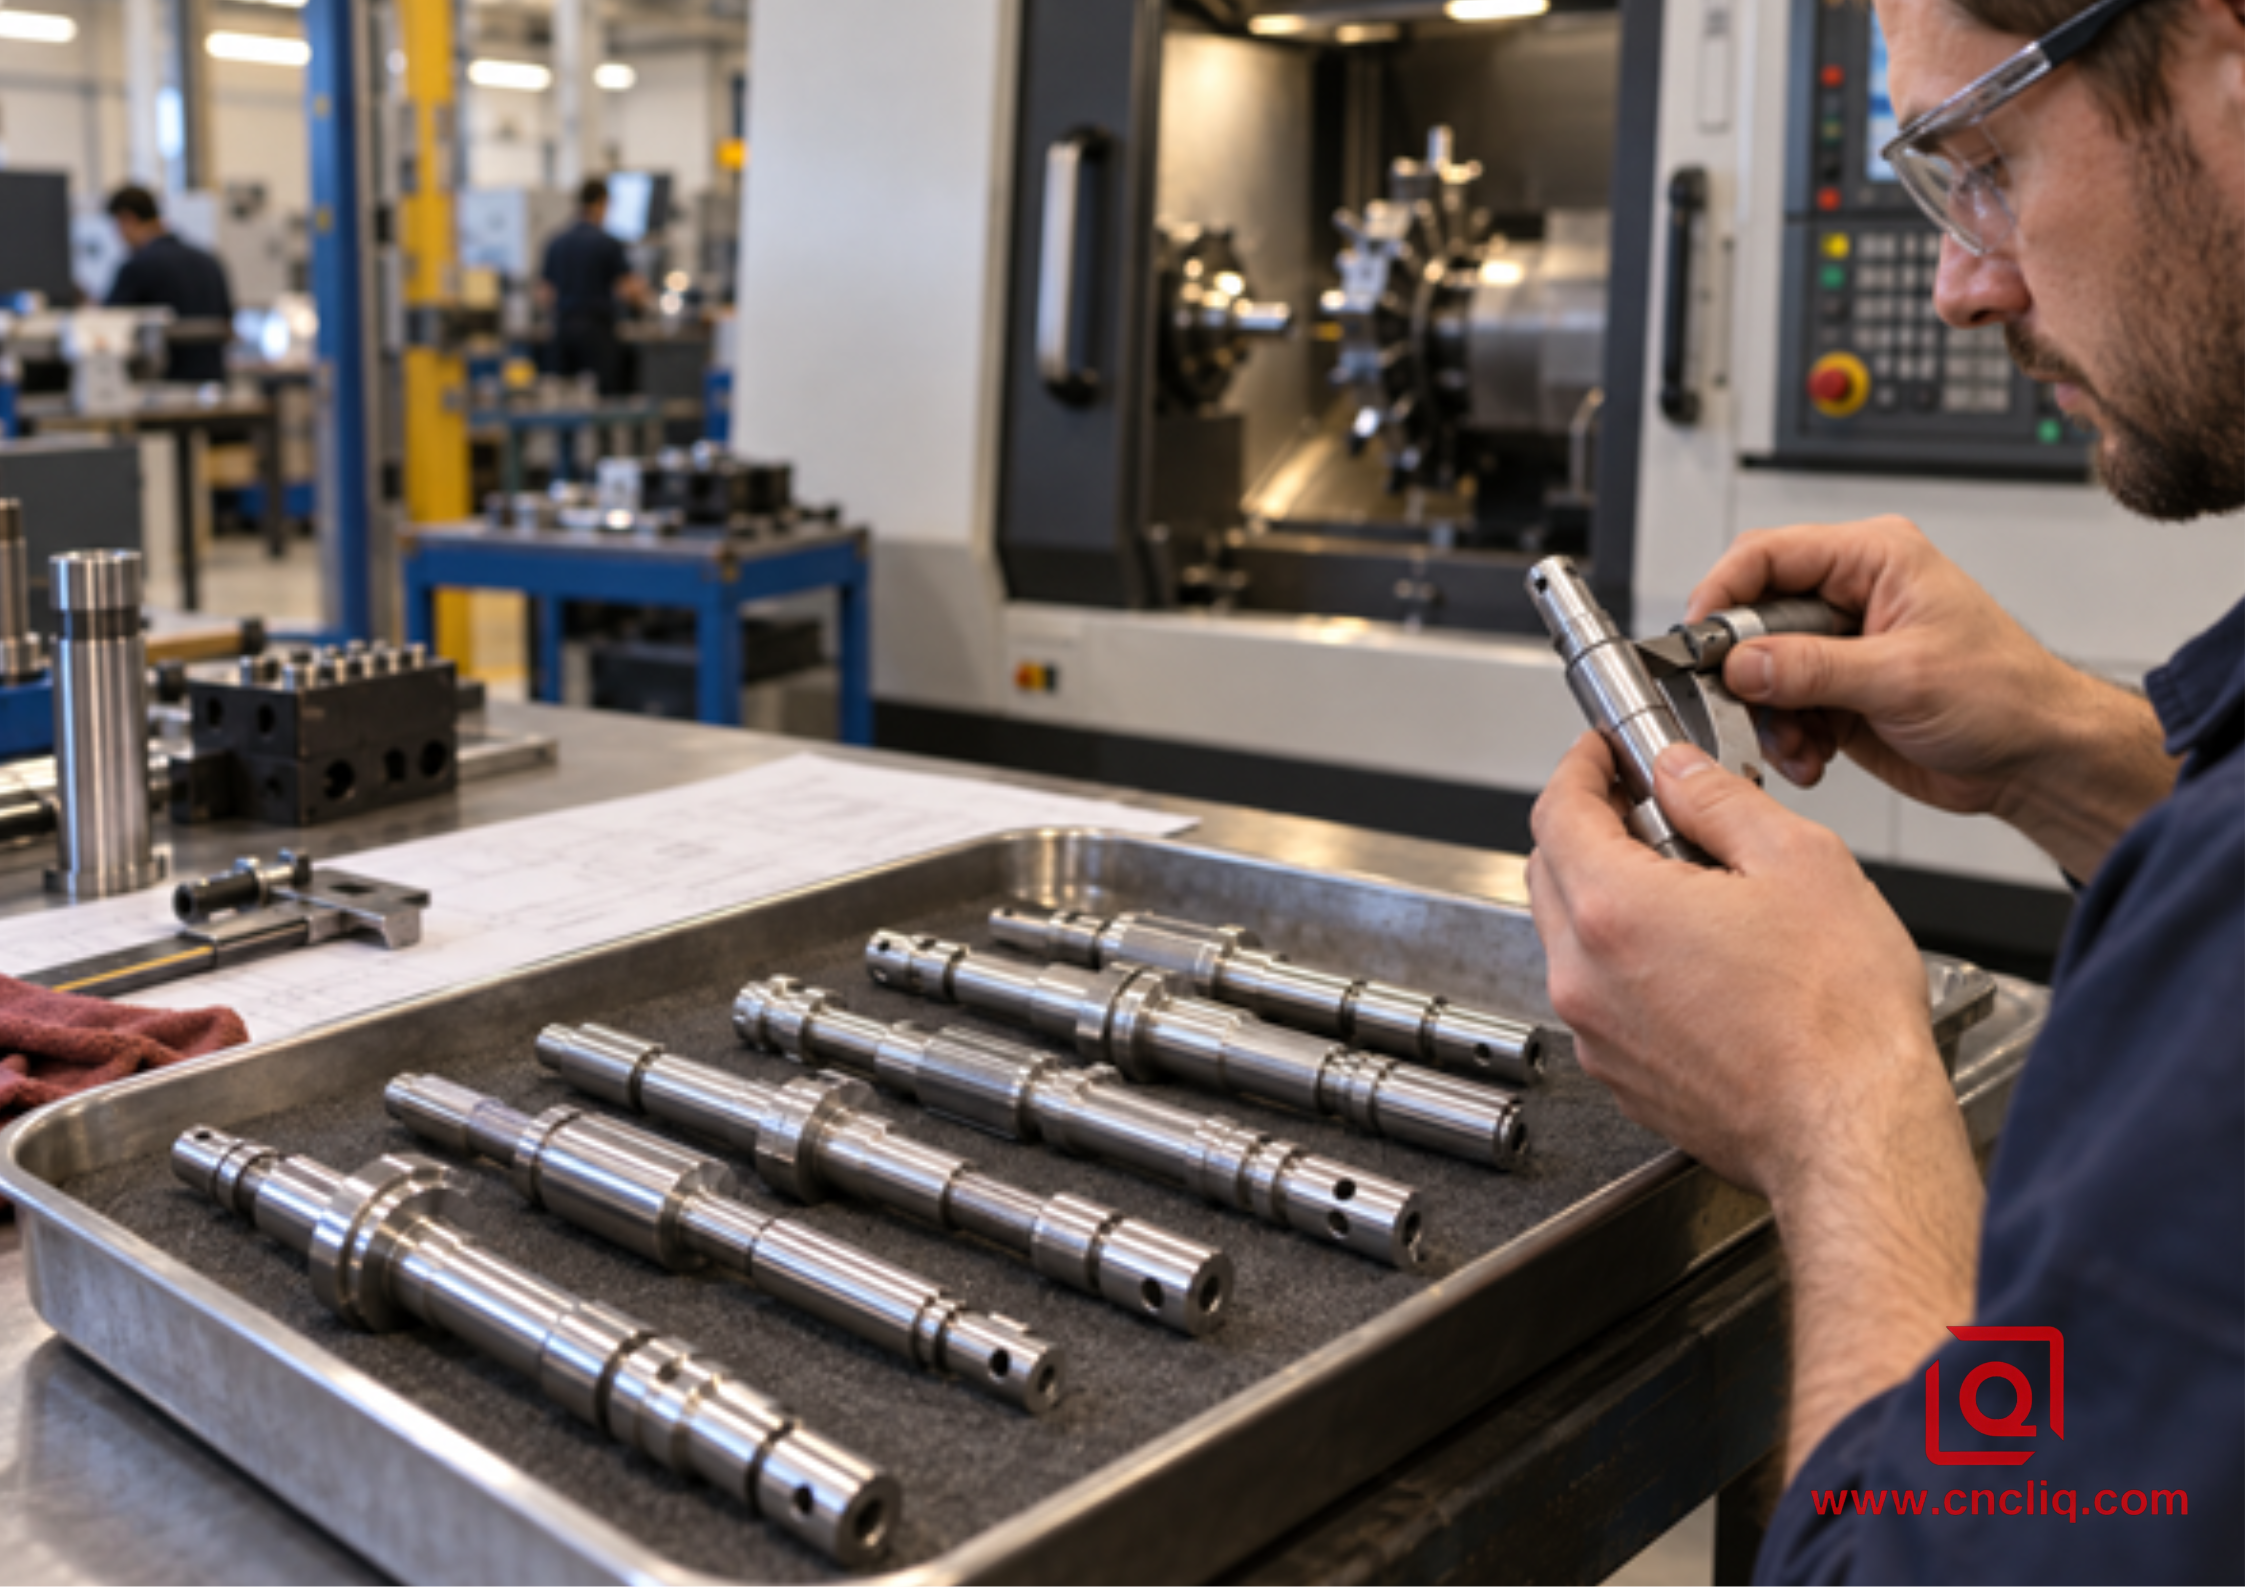
{ancho=6.1875in alto=4.375in}
La inspección de piezas liberadas en soportes definidos ayuda a distinguir la variación del diámetro de la desviación relacionada con el arco y el punto de referencia.
La temperatura pertenece al registro cuando las tolerancias son estrictas. El aluminio se expande aproximadamente 23 × 10⁻⁶ por kelvin a temperatura ambiente. Un cambio uniforme de 10°C en una longitud de 200 mm representa aproximadamente 0,046 mm de cambio de longitud. Ese cálculo no predice el campo de temperatura de una pieza real, pero explica por qué no se debe apresurar un eje caliente desde el husillo hasta la aceptación final.
7. Un caso de comprador anónimo: eje de transmisión de sensor largo
El siguiente caso compuesto está anonimizado y desinfectado para ilustrar la planificación del proceso; Las dimensiones y los resultados son representativos, no una promesa de producción universal.
Un comprador de control de movimiento solicitó un eje 6061 de 214 mm de largo para un conjunto compacto de accionamiento de sensor. Su muñón continuo más pequeño era de 10 mm, entre los asientos de cojinete y acoplamiento más grandes. El dibujo especificaba una tolerancia de diámetro de 0,020 mm en el asiento del rodamiento, una desviación total de 0,030 mm hasta el punto de referencia A, Ra 1,6 µm en el muñón, un extremo roscado y un orificio transversal. Se produjo un pequeño lote de validación ante una demanda anual moderada.
Durante el acabado, el L/D efectivo alrededor del tramo de 10 mm superó 20. Por lo tanto, el plan propuesto utilizó una característica central aprobada por el cliente, desbaste apoyado en contrapunto, un verdadero muñón de soporte, eliminación de material por etapas y acabado apoyado con herramientas de inclinación positiva. La pieza fue liberada antes de las comprobaciones de rectitud y descentramiento; El trabajo de perforación transversal siguió solo después de que pasó el eje girado. El informe enumeró las estaciones de diámetro, el descentramiento en ambos asientos, el acabado de la superficie, el estado del certificado del material y la condición del revestimiento previo.
En lugar de preguntar únicamente: "¿Puede soportar ±0,010 mm?", el comprador y el proveedor podrían ponerse de acuerdo sobre las características de soporte, la secuencia de referencia, el estado de medición, la cantidad de prototipo y la evidencia de aprobación antes de utilizar las herramientas. Un ejemplo relevante de capacidad de eje más amplia es la página de producto de eje de salida de caja de cambios de precisión personalizada; Los criterios de aleación, geometría y aceptación siguen cada dibujo aprobado.
{width=6.1875in height=4.375in}
Un pequeño lote de validación permite al equipo de proceso demostrar decisiones de soporte, corte e inspección antes de la producción en volumen.
8. Qué incluir en la solicitud de cotización para obtener una cotización más rápida y defendible
Envíe más que un PDF recortado. Un buen paquete de eje delgado incluye:
·Modelo 3D más un dibujo 2D controlado con nivel de revisión;
·calidad completa del aluminio, temple, forma del producto y reglas de sustitución aprobadas;
·volumen anual, cantidad del primer lote y cadencia de entrega esperada;
·esquema de datos funcionales y las características que se acoplan con rodamientos, sellos, acoplamientos o sensores;
·diámetro, rectitud, descentramiento circular o total y requisitos de textura de la superficie cuando la función los necesita;
·si se permiten orificios centrales, diarios de soporte o características de proceso temporales;
·requisitos de recubrimiento o anodizado, áreas enmascaradas y si las dimensiones se aplican antes o después del acabado;
·registros requeridos como certificados de materiales, primer artículo, datos de CMM o perfilómetro y trazabilidad de lotes;
·reglas de embalaje que evitan que las piezas largas se doblen o golpeen entre sí durante el transporte.
Principales palabras clave B2B e intención del comprador
Palabra clave
Probable intención
Mejor respuesta de conversión
CNC torneando ejes de aluminio delgados
Investigación técnica y de proveedores
Explica los controles de deflexión y solicita un dibujo
mecanizado de ejes de aluminio a medida
Investigación comercial
Mostrar material, torneado, secundario y alcance de inspección
Servicio de torneado CNC de eje largo
Selección de proveedor
Confirmar envolvente de la máquina, ruta de soporte, tolerancia y volumen
fabricante de ejes de aluminio de precisión
Cualificación del proveedor
Proporcionar certificaciones, plan de inspección y opciones de trazabilidad
evita la deflexión del eje durante el giro
Resolución de problemas
Diagnóstico de L/D, fuerza de corte, soporte y firma de error
Presupuesto de mecanizado de ejes de aluminio
Transaccional
Pregunte por CAD, tolerancias, cantidad, material y acabado
Proveedor de piezas de aluminio torneado CNC
Abastecimiento más amplio
Vincular la capacidad de torneado a la revisión DFM específica de la pieza
mecanizado de ejes de aluminio de bajo alabeo
Abastecimiento técnico de alta intención
Defina el dato, el estado de inspección y el método de descentramiento antes de fijar el precio
Si el dibujo de su eje ya está disponible, envíe el archivo STEP, el dibujo 2D, la condición del material, la cantidad y las 3 características más críticas. El equipo de ingeniería de Liqin puede revisar los posibles puntos de desviación, la estrategia de soporte, la ruta de inspección y los factores de costo antes de finalizar una cotización. Esa conversación es más valiosa que un precio unitario bajo construido en torno a un proceso indefinido.
1. ¿A qué relación L/D un eje de aluminio necesita contrapunto o soporte de luneta?
No existe un límite universal. Un L/D por debajo de aproximadamente 4 a menudo se trata como relativamente rígido, aproximadamente de 4 a 12 merece una revisión del proceso y del contrapunto, y por encima de aproximadamente 12 a 15 comúnmente empuja el trabajo hacia un soporte intermedio o móvil. Esas bandas son sólo una guía de detección. La decisión real también depende del diámetro de trabajo más pequeño, la fuerza de corte radial, la tolerancia, la rectitud del material, la alineación central, la geometría de la herramienta, la secuencia de características y si la dimensión se verifica mientras está soportada o después de soltarla.
2. ¿Puede una compensación CNC compensar la deflexión del eje delgado?
Una compensación CNC o un cono programado pueden corregir un patrón de error estable y repetible después de la medición, pero no debe ser la primera respuesta a un sistema mecánico inestable. La compensación no puede reparar la vibración, el cambio del borde reconstruido, el soporte suelto, la tensión variable de la barra o la deriva de calor. Primero haga que la configuración sea repetible, mapee el diámetro a lo largo de Z, confirme el dato y el estado de inspección y luego use una compensación limitada solo si el error residual es consistente en todas las piezas y lotes.
3. ¿6061-T651 es siempre mejor que 6061-T6 para un eje torneado largo?
No. T651 identifica una condición de alivio de tensión asociada con formas de productos específicas, mientras que T6 es una designación más amplia de templado endurecido por precipitación; La disponibilidad y las propiedades de diseño permitidas dependen de la especificación del material y la forma del producto. Un proveedor no debe sustituir el temperamento basándose en una regla de blog. Coloque las especificaciones, la forma y el estado requeridos en el dibujo, revise el riesgo de tensión residual con la fuente del material y el taller de maquinaria, y obtenga la aprobación del diseño para cualquier cambio.
4. ¿Deberían aparecer tanto la rectitud como el descentramiento en el dibujo?
Solo cuando ambos controlan diferentes necesidades funcionales. La rectitud controla la forma de un elemento de línea o eje derivado sin necesariamente hacer referencia a otro dato. El descentramiento controla la variación a medida que la pieza gira alrededor de un eje de referencia específico y, por lo tanto, combina varios efectos geométricos. El asiento de un cojinete, el muñón del sello y el acoplamiento pueden necesitar un requisito de descentramiento relacionado con la referencia, mientras que un tramo libre largo también puede necesitar rectitud. El ingeniero de diseño debe definir la estructura de referencia funcional y evitar controles duplicados que agreguen costos sin proteger el ensamblaje.
5. ¿Qué información se necesita para cotizar un eje de aluminio de precisión?
Proporcione el modelo STEP, el dibujo 2D con revisión controlada, la aleación y el temple completos, la forma de la materia prima si es importante, las cantidades anuales y del primer lote, el diámetro crítico y las tolerancias geométricas, la textura de la superficie, el estándar de rosca, el recubrimiento, el esquema de referencia, el permiso de orificio central, los documentos de inspección y las expectativas de embalaje. También identifique con qué se acopla el eje y qué 3 características detendrían su ensamblaje si fallaran. Ese contexto permite al proveedor elegir el soporte, la secuencia de operación, el método de inspección y el plan prototipo en lugar de fijar el precio en suposiciones ocultas.
.anodizar-cta-btn {
pantalla: bloque en línea;
relleno: 18px 50px 18px 40px;
fondo: gradiente lineal (135 grados, # 1a5f8a, # 0f4c75);
color:#fff;
tamaño de fuente: 20px;
peso de fuente: 900;
espacio entre letras: 1px;
radio de borde: 12px;
decoración de texto: ninguna;
borde: 2px rgba sólido (255,255,255,0.3);
posición: relativa;
ancho mínimo: 390px;
alineación de texto:centro;
transición: todos los 0,3 s facilitan;
/* 按钮脉冲呼吸动效 */
animación:pulse 2s infinita facilidad de entrada y salida;
}
/* 悬浮:上浮放大、提亮底色 */
.anodize-cta-btn: flotar {
fondo: gradiente lineal (135 grados, # 2378a8, # 155a8a);
transformar: traducirY(-4px) escala(1.04);
}
/* 右下角跳动手指 */
.puntero del dedo {
posición:absoluta;
derecha: 20px;
abajo: 12px;
tamaño de fuente: 28px;
animación:fingerBounce 0,7 s de facilidad infinita para entrar y salir;
}
/* 按钮脉冲动画 */
@keyframes pulso {
0%{transformar:escala(1);}
50%{transformar:escala(1.07);}
100%{transformar:escala(1);}
}
/* 手指上下跳动动画 */
@keyframes rebote de dedo {
0%,100%{transformar:traducirY(0);}
50% {transformar: traducirY (-8px);}
}
Resumen
El giro de ejes de aluminio delgados es un problema de rigidez antes que un problema de avance y velocidad. Calcule la relación L/D de trabajo, reconozca que la deflexión aumenta con la longitud al cubo y el diámetro a la cuarta potencia, diagnostique la forma del error y coloque un soporte donde la fuerza de corte ingresa a la pieza. Combine una verdadera configuración de mandril o pinza con el contrapunto, luneta, apoyo de seguimiento o casquillo guía adecuados; use herramientas positivas afiladas y un margen de acabado que aún corte; luego inspeccione la pieza liberada en puntos de referencia definidos a una temperatura controlada. Una RFQ completa hace que esos controles sean cotizables y brinda tanto al comprador como al proveedor un camino claro desde el prototipo hasta la producción estable.
Nueva consulta, cotización y pedido discusión:business@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Con base en 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6500 m² equipado con más de 150 máquinas, que ejecutan mecanizado CNC, mecanizado por fresado y torneado, en frío. extrusión y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenidos a sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener una cotización competitiva.
Especialista en procesos de fabricación de metales y mecanizado de precisión
Compartimos información sobre forja en frío, fundición a presión, fundición de metales y mecanizado CNC de piezas de cobre, aluminio y acero inoxidable, ayudando a ingenieros y compradores a optimizar el diseño de piezas, los procesos de fabricación y los costos de producción.
 Español




 {width=6.1875in height=4.375in}
