 Español




Un equipo de compras puede cometer un error costoso con una pregunta inocente: "¿Qué proceso tiene el precio por pieza más bajo?" Esa pregunta llega demasiado pronto. La verdadera decisión es qué ruta crea la menor aprobado, costo de entrega durante la vida del programa sin bloquear el diseño demasiado pronto.
El mecanizado CNC suele comenzar rápidamente. No hay que financiar una matriz de producción, los cambios de diseño son manejables y la palanquilla ofrece a los ingenieros amplias opciones de aleaciones además de material denso y predecible. La contrapartida es el tiempo repetido de máquina y la eliminación de material en cada pieza. La fundición a presión de alta presión (HPDC) invierte esa estructura de costos. Una matriz de producción requiere capital y tiempo desde el principio, pero la celda puede repetir rápidamente una forma compleja y casi neta una vez que el proceso es estable. La desventaja es una menor libertad de diseño después de la liberación de las herramientas, aleaciones específicas para la fundición, riesgo de porosidad y mecanizado secundario frecuente de las características funcionales.
Por lo tanto, no existe una respuesta universal honesta como “cambiar a las 1000 piezas”. El crossover se mueve con la geometría, la aleación, el tiempo del ciclo, el número de cavidades, la vida útil del troquel, el stock de mecanizado, los desechos, la inspección, los cambios de ingeniería y la duración del programa. Esta guía brinda a los ingenieros de OEM y a los equipos de abastecimiento una forma práctica de calcular ese cruce y luego cuestionarlo antes de emitir una orden de compra.
Respuesta rápida: ¿Qué proceso se adapta a su programa?
|
Condición del programa |
Generalmente un punto de partida más fuerte |
Por qué |
|
Prototipo, construcción de validación o diseño inestable. |
Mecanizado CNC |
Bajo compromiso fijo y rápidos cambios de ingeniería. |
|
Volumen bajo con puntos de referencia ajustados, caras de sellado o requisitos de alta resistencia del material |
Mecanizado CNC |
El material forjado y el control directo de las características de precisión reducen la incertidumbre del proceso. |
|
Diseño estable, forma compleja de pared delgada y alta demanda anual sostenida |
fundición a presión |
Las herramientas se pueden amortizar mientras que el conformado casi neto reduce los cortes repetidos y el desperdicio de material. |
|
Cuerpo de gran volumen con orificio para rodamiento, cara de junta, rosca o función de ubicación |
Fundición a presión + CNC secundario |
Echar la envoltura económica; mecanice sólo las características que realmente necesitan precisión. |
|
La demanda es incierta o puede detenerse después de un lanzamiento. |
CNC primero, reevaluar después |
Un precio unitario de fundición teórico barato no recupera las herramientas no utilizadas. |
Regla del taller: No compare una pieza CNC terminada con una pieza fundida sin terminar. Comparar dos piezas en el mismo punto de aceptación: desbarbadas, tratadas, inspeccionadas, empaquetadas y listas para ensamblar.
Cómo generan costos los dos procesos
Mecanizado CNC: bajo coste fijo, coste variable repetido
El mecanizado CNC corta la geometría de barras, placas, extrusiones, forjados u otros espacios en blanco. El proveedor prepara programas CAM, herramientas, mordazas blandas o accesorios y métodos de inspección. Esos costos de instalación son reales, pero normalmente son modestos en comparación con un troquel de producción endurecido. Cada pieza adicional consume stock, tiempo de husillo, herramientas, manipulación, refrigerante, capacidad de inspección y una parte del riesgo de desperdicio.
Una carcasa de aluminio con bolsillos ilustra el patrón. Comprar un bloque grande es sólo el comienzo. La máquina debe desbastar la cavidad, semiacabar las referencias estables, terminar las caras críticas, perforar y roscar orificios y posiblemente voltear la pieza varias veces. Los chips pueden tener valor de reciclaje, pero no recuperan el valor del stock adquirido ni las horas de máquina utilizadas para crearlos. Bolsillos profundos, suelos finos, radios internos pequeños y tolerancias ajustadas en general estiran aún más el ciclo. Para conocer formas prácticas de eliminar esos controladores, consulte el artículo de Liqin. Siete principios DFM para reducir el costo del CNC de aluminio .
Fundición a presión: alto costo fijo, menor costo de repetición
HPDC inyecta aleación fundida en una matriz de acero bajo presión. La matriz puede incluir bloques de cavidades, núcleos, deslizadores, eyectores, canales, rebosaderos, respiraderos y canales de control de temperatura. El diseño de herramientas, la simulación, el acero, el mecanizado, el tratamiento térmico, las pruebas y la corrección llegan antes de una producción estable. Sin embargo, una vez aprobado, un disparo puede formar paredes, nervaduras, protuberancias y una superficie exterior que, de otro modo, exigiría un mecanizado importante.
El precio de la fundición todavía no es solo el metal más los segundos de tiempo de la máquina. También incluye pérdida de masa fundida, recorte, granallado o desbarbado, chatarra de proceso, mantenimiento de herramientas, inspección y cualquier operación secundaria. El Estándares de especificación de producto NADCA 2024 cubre herramientas, propiedades de aleación, tolerancias estándar y de precisión, GD&T, disposiciones de diseño y calidad: exactamente las áreas que una RFQ de fundición seria debe definir. Liqin Manual de estrategias OEM de fundición a presión de aluminio personalizado agrega orientación práctica sobre calado, paredes y posmecanizado.
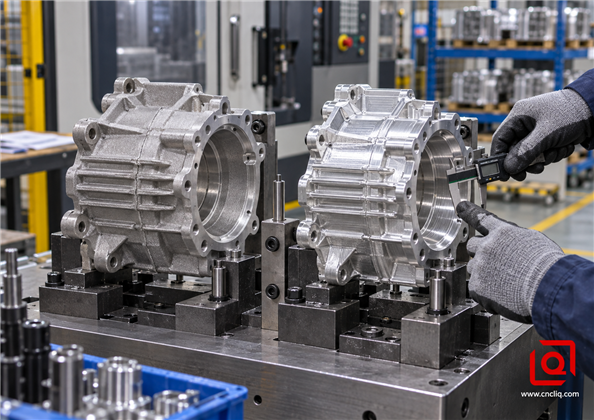
La geometría fundida y la geometría mecanizada por CNC deben compararse al mismo nivel de aceptación funcional.
La fórmula de equilibrio que puede utilizar en una solicitud de cotización
Comience con dos ecuaciones de costo total. Mantenga los insumos en la misma moneda y durante el mismo período del programa.
Costo total del CNC = Configuración del CNC/NRE + (Costo final del CNC por pieza aceptada × cantidad)
Costo total de fundición a presión = costo de herramientas y calificación + (costo final de fundición terminada por pieza aceptada × cantidad) + mantenimiento esperado de la herramienta
Si el costo unitario del CNC es mayor que el costo unitario de la fundición terminada, el cruce de primer paso es:
Cantidad de equilibrio = (costo fijo de fundición a presión - costo fijo de CNC) ÷ (costo unitario de CNC - costo unitario de fundición a presión terminado)
Este es un cálculo de selección, no una decisión de compra. El “costo unitario de fundición a presión terminada” debe incluir recortes, desbarbado, CNC secundario, tratamiento de superficie, prueba de fugas o trabajo de CMM cuando se especifique, embalaje y flete. Utilice partes aceptadas en el denominador. Si la fundición cotiza tiros brutos mientras su equipo paga por las piezas buenas, las matemáticas ocultan la pérdida de rendimiento.
Un ejemplo transparente y elaborado, no una cita de Liqin
Supongamos que un ingeniero recibe la siguiente comparación para una carcasa de aluminio estable. Estas son suposiciones de muestra deliberadamente etiquetadas, no una afirmación sobre un pedido real: CNC NRE cuesta $600 y el costo de la pieza aceptada en destino es $46. Una ruta de fundición requiere $24,000 para herramientas y calificación, luego $14 por pieza terminada aceptada, incluido el mecanizado secundario. Si se ignora el mantenimiento de la primera pantalla, el crossover cuesta ($24 000 − $600) ÷ ($46 − $14) = aproximadamente 731 piezas aceptadas.
Ese resultado no no significa que el equipo debería lanzar automáticamente un dado en la parte 732. Si la confianza del pronóstico es solo del 60%, es probable una revisión del diseño o la herramienta necesita mantenimiento pagado durante el programa, el cruce ajustado al riesgo avanza hacia la derecha. Si un troquel de múltiples cavidades produce varias piezas por disparo con un recorrido largo y estable, puede moverse hacia la izquierda. Pida a los proveedores que devuelvan sus supuestos en una hoja de costos común en lugar de ocultarlos dentro de un precio de una sola pieza.
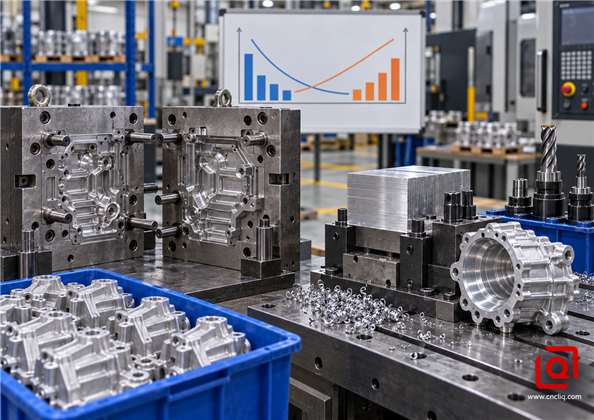
Las herramientas, la remoción de material, el tiempo de ciclo y el volumen de producción mueven el cruce; el volumen por sí solo no lo configura.
Factores de costos que los compradores comúnmente pasan por alto
|
Impulsor de costos |
Impacto CNC |
Impacto de fundición a presión |
pregunta de solicitud de cotización |
|
Revisiones de diseño |
Generalmente una actualización de CAM o dispositivo; La gravedad depende del cambio. |
Puede requerir retrabajo del inserto, soldadura, correderas nuevas o un troquel nuevo. |
¿Qué características se pueden cambiar sin cortar acero nuevo? |
|
Utilización de materiales |
Una baja relación de compra-vuelo puede hacer que los costos de stock y ciclo sean dominantes. |
El conformado casi neto reduce el corte, pero persisten los canales, los desbordamientos y las pérdidas de material fundido. |
¿Se incluye el crédito por chatarra y a quién pertenece? |
|
Precisión |
Las configuraciones adicionales, las pasadas de acabado y las inspecciones aumentan los costos. |
Es posible que las características críticas necesiten mecanizado después de la fundición. |
¿Qué rótulos son funcionales y cuáles pueden permanecer tal como están emitidos? |
|
Riesgo de calidad |
La tensión residual, el desgaste de las herramientas y los errores de configuración pueden provocar el rechazo. |
La porosidad, los cierres fríos, las rebabas y la deriva dimensional pueden provocar rechazo. |
¿El precio se basa en piezas brutas o en piezas aceptadas? |
|
Capacidad y horario |
Los ciclos largos consumen horas de husillo; Es posible que se necesiten máquinas paralelas. |
Los ciclos de repetición rápidos siguen a una fase de lanzamiento y herramientas más larga. |
¿Cuál es la capacidad semanal validada después de la inspección? |
|
Propiedad y mantenimiento de herramientas. |
Los accesorios y programas aún necesitan términos de propiedad. |
El almacenamiento de troqueles, el mantenimiento preventivo y los insertos al final de su vida útil son importantes. |
¿Quién es el propietario de la herramienta y qué registros de disparo/mantenimiento se proporcionan? |
La tolerancia merece especial atención porque puede distorsionar ambas citas. Un dibujo de abastecimiento que aplique ±0,01 mm en todas partes puede forzar un acabado CNC lento y una amplia cobertura de CMM. El mismo dibujo enviado a una fundición puede regresar con un mecanizado secundario importante o con una promesa poco realista. Separe la geometría general de las interfaces reales: orificios de rodamientos, ubicaciones de pasadores, pistas de sellado, puertos roscados y puntos de referencia de ensamblaje. La guía de Liqin para Tolerancia CNC versus costo explica por qué pequeños cambios de tolerancia pueden desencadenar un plan de proceso diferente.
La energía es otra línea oculta. Un estudio del Departamento de Energía de EE. UU., Consumo de energía de las operaciones de fundición a presión , descubrió que la fusión y retención, la aleación, el rendimiento de la fundición, la chatarra, el tiempo del ciclo, el tamaño de la máquina, los turnos y el mecanizado posterior influyen en el uso de energía de una instalación de fundición a presión. Esto respalda un punto de compra práctico: una etiqueta de proceso no es un número de energía o costo. Pregunte por la ruta real y el rendimiento del proveedor.
Bandas de volumen: una mejor manera de pensar que un umbral único
1 a 50 partes: El CNC suele ser la ruta práctica para prototipos y verificación de ingeniería. El objetivo es aprender. Una matriz de producción comprometería dinero antes de que las interfaces, el comportamiento térmico y los detalles de ensamblaje sean estables.
50–500 partes: El CNC a menudo sigue siendo atractivo, especialmente para revisiones complejas, validaciones reguladas, piezas de repuesto o demanda incierta. Revise los accesorios y la forma del stock porque ahora la repetibilidad es importante. Se puede considerar un proceso puente simplificado, pero no lo llamemos economía de producción sin una comparación completa.
500 a 5000 piezas: ésta es la zona de negociación, no una respuesta automática. Una pieza sencilla con un tiempo de ciclo CNC corto puede permanecer mecanizada. Una carcasa profunda, con muchos bolsillos y con una geometría estable puede justificar un lanzamiento más temprano. Se deben indicar la cantidad anual, la cantidad de por vida y el tamaño de la liberación. Una promesa de 20.000 unidades de por vida no ayuda al flujo de caja si sólo se piden en firme 400.
Más de 5000 piezas: una geometría estable y moldeable recompensa cada vez más al HPDC, particularmente cuando las nervaduras y los salientes reemplazan la eliminación extensa de material. Aún así verifique las necesidades de propiedades mecánicas, acabado cosmético, rutas de fuga, vida útil de la herramienta y tolerancia de mecanizado en zonas críticas. Liqin Matriz de decisión entre mecanizado CNC y fundición a presión a alta presión proporciona otra visión de la geometría, la tolerancia y la escala anual.
Disciplina de pronóstico: calcule la cantidad confirmada, la cantidad de por vida más probable y la cantidad al alza. Si un proceso gana sólo en el caso positivo, todavía no es la opción de bajo riesgo.
La geometría, los materiales y el acabado de las superficies pueden anular el volumen
Geometría
A la fundición a presión le gustan las paredes razonablemente uniformes, las corrientes de aire, las transiciones generosas y una estrategia de separación clara. Puede formar formas exteriores complejas, nervaduras y protuberancias de manera eficiente, pero los cortes socavados pueden requerir deslizamientos y aumentar el costo de la herramienta. Las secciones pesadas y aisladas conllevan riesgo de contracción. Al CNC le gustan las herramientas accesibles, los radios de esquina estándar y menos orientaciones. Los bolsillos profundos y estrechos, los orificios transversales ocultos y las paredes delgadas sin soporte añaden tiempo o riesgo de distorsión.
Material
El mecanizado CNC puede comenzar a partir de 6061, 7075 y muchos otros metales forjados cuando la ruta de dibujo y suministro los admite. HPDC utiliza aleaciones seleccionadas para el llenado, la solidificación y el comportamiento del troquel, como las familias comunes de fundición de aluminio. No cambie una aleación forjada por una aleación de fundición sólo por su nombre; revisar resistencia, elongación, comportamiento térmico, corrosión, unión y normas aplicables con ingeniería.
Finalizar
El aluminio forjado mecanizado suele ser la ruta más limpia cuando el anodizado decorativo es fundamental. Las aleaciones de fundición a presión con alto contenido de silicio pueden responder de manera diferente, por lo que el recubrimiento en polvo, el recubrimiento de conversión, la pintura u otro acabado calificado pueden ser más apropiados. Especifique las zonas de apariencia, el enmascaramiento, el espesor del recubrimiento y si las dimensiones se aplican antes o después del acabado. Una nota vaga de “anodizado negro” puede crear una cita que parezca comparable y al mismo tiempo describa dos resultados diferentes.
Por qué la ruta híbrida suele ganar
Para muchas carcasas OEM, la mejor respuesta no es la fundición a presión. o CNC. Es fundición a presión más CNC secundario disciplinado. El troquel forma las nervaduras, las paredes exteriores, las protuberancias y la envolvente general. Luego, el CNC termina el orificio del rodamiento, la pista de la junta, el plano de montaje, las roscas y los puntos de referencia. Esto preserva la economía de repetición de la pieza fundida sin pretender que una superficie recién fundida pueda satisfacer todos los requisitos funcionales.
El traspaso debe diseñarse desde el principio. Agregue almohadillas de ubicación estables. Mantenga los objetivos de referencia críticos en una relación sensata con la disposición de separación del dado. Deje un stock de mecanizado controlado, pero no tanto como para que el cortador atraviese la densa región de la superficie sin necesidad. Defina cómo el dispositivo maneja la variación de fundición normal. Luego vincule la inspección a la función en lugar de medir cada superficie con la misma intensidad. El manual de especificaciones actual de NADCA incluye explícitamente consideraciones de ubicación de referencia, GD&T y tolerancias estándar versus tolerancias de precisión, lo que lo convierte en una referencia neutral útil durante este traspaso.
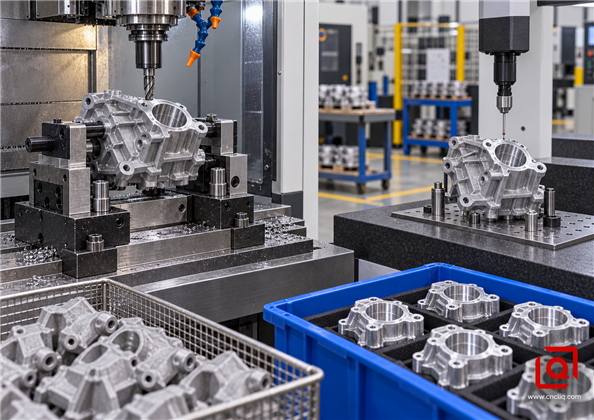
Una ruta híbrida robusta proyecta el entorno, mecaniza interfaces críticas y las verifica a partir de datos definidos.
Análisis de casos verificados basados en productos
Caso A: tapa del extremo del motor de fundición con interfaces de precisión
Liqin publicado Brida del motor de precisión/tapa del extremo frontal se describe como una fundición a presión de aluminio negro prerrevestido con control CNC centrado en el orificio del rodamiento y la espiga de ubicación, incluidas la concentricidad y la perpendicularidad. Eso lo convierte en un ejemplo útil y verificable de la lógica híbrida. La geometría general de la carcasa se beneficia de la fundición, mientras que las interfaces del conjunto giratorio justifican el mecanizado y la inspección específicos. La página del producto no publica un volumen de pedidos ni un porcentaje de ahorro, por lo que aquí no se reclama nada.
Caso B: colector hidráulico mecanizado por CNC
Liqin publicado colector hidráulico personalizado se describe como una pieza personalizada mecanizada por CNC con puertos multidireccionales, orificios ciegos y escalonados, canales transversales, superficies de ubicación y un acabado anodizado. Esas rutas internas y relaciones de sellado explican por qué el mecanizado directo puede seguir siendo valioso: el proceso ofrece enrutamiento flexible y control directo de puertos y puntos de referencia sin comprometerse con una matriz de producción dedicada. Nuevamente, este es un análisis de ajuste del proceso de información verificada del producto, no una afirmación sobre los resultados comerciales de un cliente anónimo.
Juntos, los dos productos muestran por qué la función parcial supera las reglas a nivel de eslogan. Tanto la envolvente de la carcasa como el colector de fluido pueden ser de aluminio, pero su geometría, interfaces y riesgo de revisión pueden indicar rutas diferentes.
Escenario de comprador anónimo: una decisión sin resultados inventados
Un comprador anónimo de equipos industriales pidió a su equipo de proveedores que comparara rutas para una carcasa de transmisión de aluminio. Para proteger la confidencialidad, no se presentan valores de pedidos, dimensiones, identidad del cliente ni resultados de rendimiento. La parte útil es el método de decisión. Ingeniería separó el dibujo en tres grupos: características de envoltura moldeable, interfaces críticas CNC y superficies cosméticas no funcionales. Compras solicitó tres cotizaciones en volúmenes confirmados, esperados y al alza. Cada proveedor tenía que revelar las herramientas, la calificación, el costo de la pieza terminada aceptada, las operaciones de mecanizado, la base de rendimiento, la responsabilidad de mantenimiento y el tiempo de entrega. El equipo mantuvo el CNC para las construcciones de validación, congeló las interfaces después de las pruebas de ensamblaje y trató una ruta de fundición más CNC como una opción de producción posterior en lugar de asumir que el proceso del prototipo tenía que permanecer para siempre. Este enfoque por etapas reduce el riesgo de arrepentimiento por las herramientas y, al mismo tiempo, mantiene un camino claro hacia la escala; Los ahorros exactos deben calcularse a partir de las cotizaciones reales del comprador.
Cómo crear una solicitud de cotización de manzanas a manzanas
1. Envíe datos 3D y 2D controlados. El modelo define la forma; el plano define dimensiones críticas, datos, acabado y aceptación.
2. Cantidad de estado de tres maneras. Incluya la primera versión, la demanda anual y la vida esperada del programa. Marque lo que está firme y lo que se prevé.
3. Identificar características congeladas y modificables. Esto permite al diseñador de troqueles considerar insertos reemplazables y evita un compromiso temprano de acero en torno a una geometría inestable.
4. Separe los requisitos de fundición y mecanizado. Marque superficies, tolerancias de stock, puntos de referencia, roscas, orificios y pistas de sellado.
5. Defina la aleación y la condición con precisión. Solicitar por escrito cualquier propuesta de sustitución, con las bases estándar y de propiedades mecánicas.
6. Solicite una pila de costos. Deben ser visibles la herramienta, NRE, materia prima, fundición o ciclo de máquina, operaciones secundarias, acabado, inspección, embalaje y flete.
7. Definir evidencia de calidad. Muestreo estatal, informe CMM, certificado de material, informe de recubrimiento, estudio de capacidad, prueba de fugas u otros registros específicos del proyecto.
8. Aclare los términos de la herramienta. La propiedad, el almacenamiento, el mantenimiento preventivo, la vida útil esperada, la aprobación de la reparación y las condiciones de transferencia pertenecen al paquete comercial.
9. Solicite una llamada a DFM antes del presupuesto final. Diez minutos en las transiciones de paredes, la línea de separación, el acceso a las herramientas y las tolerancias generales pueden eliminar más costos que semanas de negociación de precios.
Si desea que los ingenieros de Liqin comparen las dos rutas, envíe un modelo STEP, un dibujo 2D, la aleación objetivo, el acabado de la superficie, la cantidad del primer pedido, el pronóstico anual y las características que no pueden moverse. Solicite supuestos separados de CNC, fundición a presión e híbridos cuando los tres sean factibles. Eso le da a su equipo un registro de decisiones, no solo un número bajo en una hoja de cálculo. Solicite una revisión y cotización de capacidad de fabricación .
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿La fundición a presión es siempre más barata que el mecanizado CNC a gran volumen?
No. Un alto volumen mejora la amortización de la herramienta, pero la geometría, la aleación, el rendimiento, el mecanizado secundario, el tratamiento de superficies, la inspección, el mantenimiento y la certeza de la previsión aún controlan el resultado. Compare las piezas terminadas aceptadas en todo el programa y calcule el cruce con datos específicos del proveedor.
2. ¿Qué volumen de producción debería provocar el cambio del CNC a la fundición a presión?
No hay un umbral fijo. Los prototipos y los programas inciertos suelen favorecer al CNC, mientras que una demanda estable y sostenida hace que la fundición a presión sea más atractiva. Ejecute la aritmética con sus propias comillas. Compruébelo una vez con las publicaciones firmes, nuevamente con el pronóstico de trabajo y una vez más con el caso alcista. Un límite de 1.000 piezas prestadas no es una estrategia de abastecimiento.
3. ¿Dónde debería comenzar la parada de fundición y el mecanizado de precisión?
No en todas las funciones tal como se emitieron. HPDC puede formar una geometría casi neta repetible, pero los orificios de los rodamientos, las pistas de las juntas, los puntos de referencia de precisión y los orificios de ajuste perfecto a menudo necesitan un mecanizado CNC secundario. Coloque controles estrictos sólo donde el conjunto los necesite y defina el esquema de datos de inspección.
4. ¿Qué proceso es mejor para los cambios de diseño?
El mecanizado CNC normalmente es más indulgente porque muchos cambios afectan a los programas, herramientas o accesorios CAM en lugar del acero de producción endurecido. A veces, un troquel puede utilizar inserciones reemplazables, pero los cambios importantes en paredes, compuertas, correderas o separaciones pueden requerir costosos retrabajos o reemplazos.
5. ¿Qué información se necesita para una cotización precisa de fundición a presión versus CNC?
Proporcione el modelo 3D, dibujo controlado, aleación, acabado, características críticas para el funcionamiento, plan de inspección, primera versión, cantidades anuales y de por vida, cronograma del programa, embalaje y ubicación de entrega. Haga que cada postor muestre lo que hay detrás del precio: herramientas, costos de lanzamiento, rendimiento esperado, operaciones de seguimiento y el costo de una pieza aceptada en su muelle.
Haga clic aquí para su consulta 👆
Resumen
Comience con CNC cuando el dibujo aún esté en movimiento, el lote sea pequeño o predomine el trabajo de precisión. Deje que la fundición a presión se haga cargo sólo después de que la geometría se asiente y el funcionamiento esperado pueda realmente amortizar la herramienta. Muchas carcasas terminan en el medio: moldee la forma amplia, corte las pocas caras y orificios que importan y luego inspeccione desde puntos de referencia prácticos. Fije el precio de ambas rutas al mismo estado de entrega y listo para ensamblar antes de elegir.
Información del contacto
Compañía: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte posventa : servicio@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos : negocio@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
