 Español




¿Sigues lidiando con una herramienta de tronzado que chirría, suelda aluminio a su borde o deja un rebaba difícil de quitar? Lee esta guía práctica antes de cambiar otra plaquita. El corte se produce dentro de un canal estrecho donde la hoja puede desviarse y el refrigerante puede bloquearse. Un ciclo estable trata la velocidad, el avance, el ancho de la hoja, la altura del centro, el voladizo, la forma de la viruta y el suministro de refrigerante como un solo sistema.
La respuesta de la tienda de 30 segundos
Utilice la cuchilla rígida más estrecha que cumpla con el dibujo, manténgala perpendicular al eje del husillo, coloque el filo de corte en el centro y minimice la proyección. Elija una geometría positiva, afilada y pulida, diseñada para materiales no ferrosos. Programe la velocidad de corte como velocidad superficial, no como una RPM memorizada; mantenga el avance en mm/rev para que el espesor de la viruta permanezca vinculado a cada revolución. Dirija un chorro de refrigerante coherente hacia la cara de ataque y, para cortes profundos, utilice una herramienta con refrigeración interna cuando el sistema de sujeción lo permita. No avance lentamente durante todo el corte. Un avance demasiado lento puede provocar que el aluminio roce, se manche y se acumule un borde.
Para una pieza nueva de aluminio, compruebe el funcionamiento con una carga reducida pero significativa, observando el flujo de viruta, la carga del husillo, el ruido y las paredes de la ranura. Aumente la carga hasta alcanzar el rango exacto del fabricante solo después de que la viruta salga limpiamente. Cerca de la separación final, siga las indicaciones de corte del proveedor de la herramienta; algunos sistemas requieren una reducción sustancial del avance justo antes de la caída para disminuir la carga restante del núcleo. Si la pieza se transfiere a un subhusillo, coordine la sujeción, la velocidad y la posición de corte en lugar de dejar caer un componente suelto de forma impredecible.
Por qué el aluminio hace que un corte estrecho sea implacable
El aluminio se elimina fácilmente, pero muchos grados son lo suficientemente dúctiles como para formar virutas largas y alargadas. En el torneado abierto, estas virutas tienen espacio para curvarse. Dentro de una ranura de 2 mm o 3 mm, las paredes laterales las confinan. Si la viruta es más ancha que el canal o se curva hacia la pared incorrecta, roza dos veces: primero con la plaquita y luego con la superficie recién cortada. El calor y la presión favorecen la acumulación de filo, a menudo abreviada como BUE (Built Edge Enthusiass). El filo se comporta entonces más ancho y romo que la herramienta programada, por lo que la fuerza de corte aumenta y el tamaño de la ranura o el acabado de la cara se modifican.
La hoja también es una delgada viga en voladizo. Cada milímetro adicional de proyección aumenta la probabilidad de torsión. Una herramienta montada ligeramente descentrada corta con más dificultad en un lado. Un filo de corte por encima o por debajo del centro altera la geometría efectiva y puede dejar una protuberancia, ahuecar la superficie de corte o desviar la hoja lateralmente al reducirse su diámetro. Estos son errores de configuración, no problemas que un husillo más rápido pueda solucionar automáticamente.
La aleación y la forma del material son importantes. La barra extruida de 6061-T6 puede comportarse de manera diferente a la barra acabada en frío, y es mejor especificar el material completo que simplemente decir "aluminio". La norma ASTM B221 abarca barras, varillas, alambres, perfiles y tubos extruidos de aleación de aluminio, mientras que la ASTM B211 abarca barras, varillas y alambres laminados o acabados en frío. La guía de aleaciones para torneado CNC de aluminio de Liqin analiza cómo las opciones comunes de 6061, 7075, 2024 y 6082 afectan el comportamiento de la viruta y el acabado posterior.
Configura el sistema antes de ajustar los números.
1. Elija una cuchilla de corte específica para aluminio.
Comience con la familia de insertos, no con una tabla de materiales genérica. Una cara de ataque pulida, un filo afilado, una geometría positiva y un formador de virutas diseñado para trabajar con metales no ferrosos reducen la fuerza necesaria para cortar aluminio dúctil. Un filo orientado al acero con un afilado intenso puede ser resistente, pero puede empujar y deformar el aluminio antes de cortarlo. Para la producción, registre el inserto, el grado, el formador de virutas, el ancho, la geometría de la esquina, el portaherramientas y la hoja exactos. Una simple "herramienta de corte de carburo" no basta para reproducir un proceso probado.
2. Utilice solo el ancho y cumpla con los requisitos de la función.
Un inserto más ancho consume más material y genera más fuerza; un inserto innecesariamente estrecho puede carecer de rigidez o espacio para la formación de virutas. Equilibre el rendimiento del material con la fiabilidad. Luego, ajuste la proyección de la hoja lo suficiente como para alcanzar el radio objetivo con un espacio libre seguro. Para el tronzado profundo, utilice la hoja y el soporte reforzados correspondientes, en lugar de una pieza improvisada larga y ligeramente sujeta. Compruebe que el asiento del soporte esté limpio y que el inserto esté completamente colocado.
3. Escuadre la herramienta y verifique la altura del centro.
Barrer o indicar la cuchilla contra una referencia conocida de modo que sus lados queden perpendiculares al eje del husillo. Una simple inspección visual no basta para detectar una ranura profunda. Centrar el filo utilizando el método del fabricante de la máquina y el portaherramientas, y luego comprobarlo en un trozo de material de desecho. Una protuberancia persistente en material macizo, una superficie de corte cóncava, un roce lateral desigual o una herramienta que se desvía al acercarse al centro son indicios de que se debe inspeccionar la altura y la perpendicularidad del centro antes de modificar la velocidad.
4. Controlar la pieza de trabajo y la parte separada.
Mantenga el punto de corte cerca del mandril o casquillo guía, respetando la holgura de las mordazas. Una barra larga sin soporte amplifica la vibración. Para ejes pequeños con muchos detalles, el soporte mediante casquillo guía puede hacer que el mecanizado tipo suizo sea una opción atractiva; la comparación que hace Liqin entre el mecanizado tipo suizo y el torneado CNC estándar demuestra por qué la ubicación del soporte y el trabajo en la parte posterior son más importantes que una simple regla de diámetro. En una máquina con subhusillo, especifique si el husillo secundario sujeta antes del corte y qué cara se convierte en la referencia final.
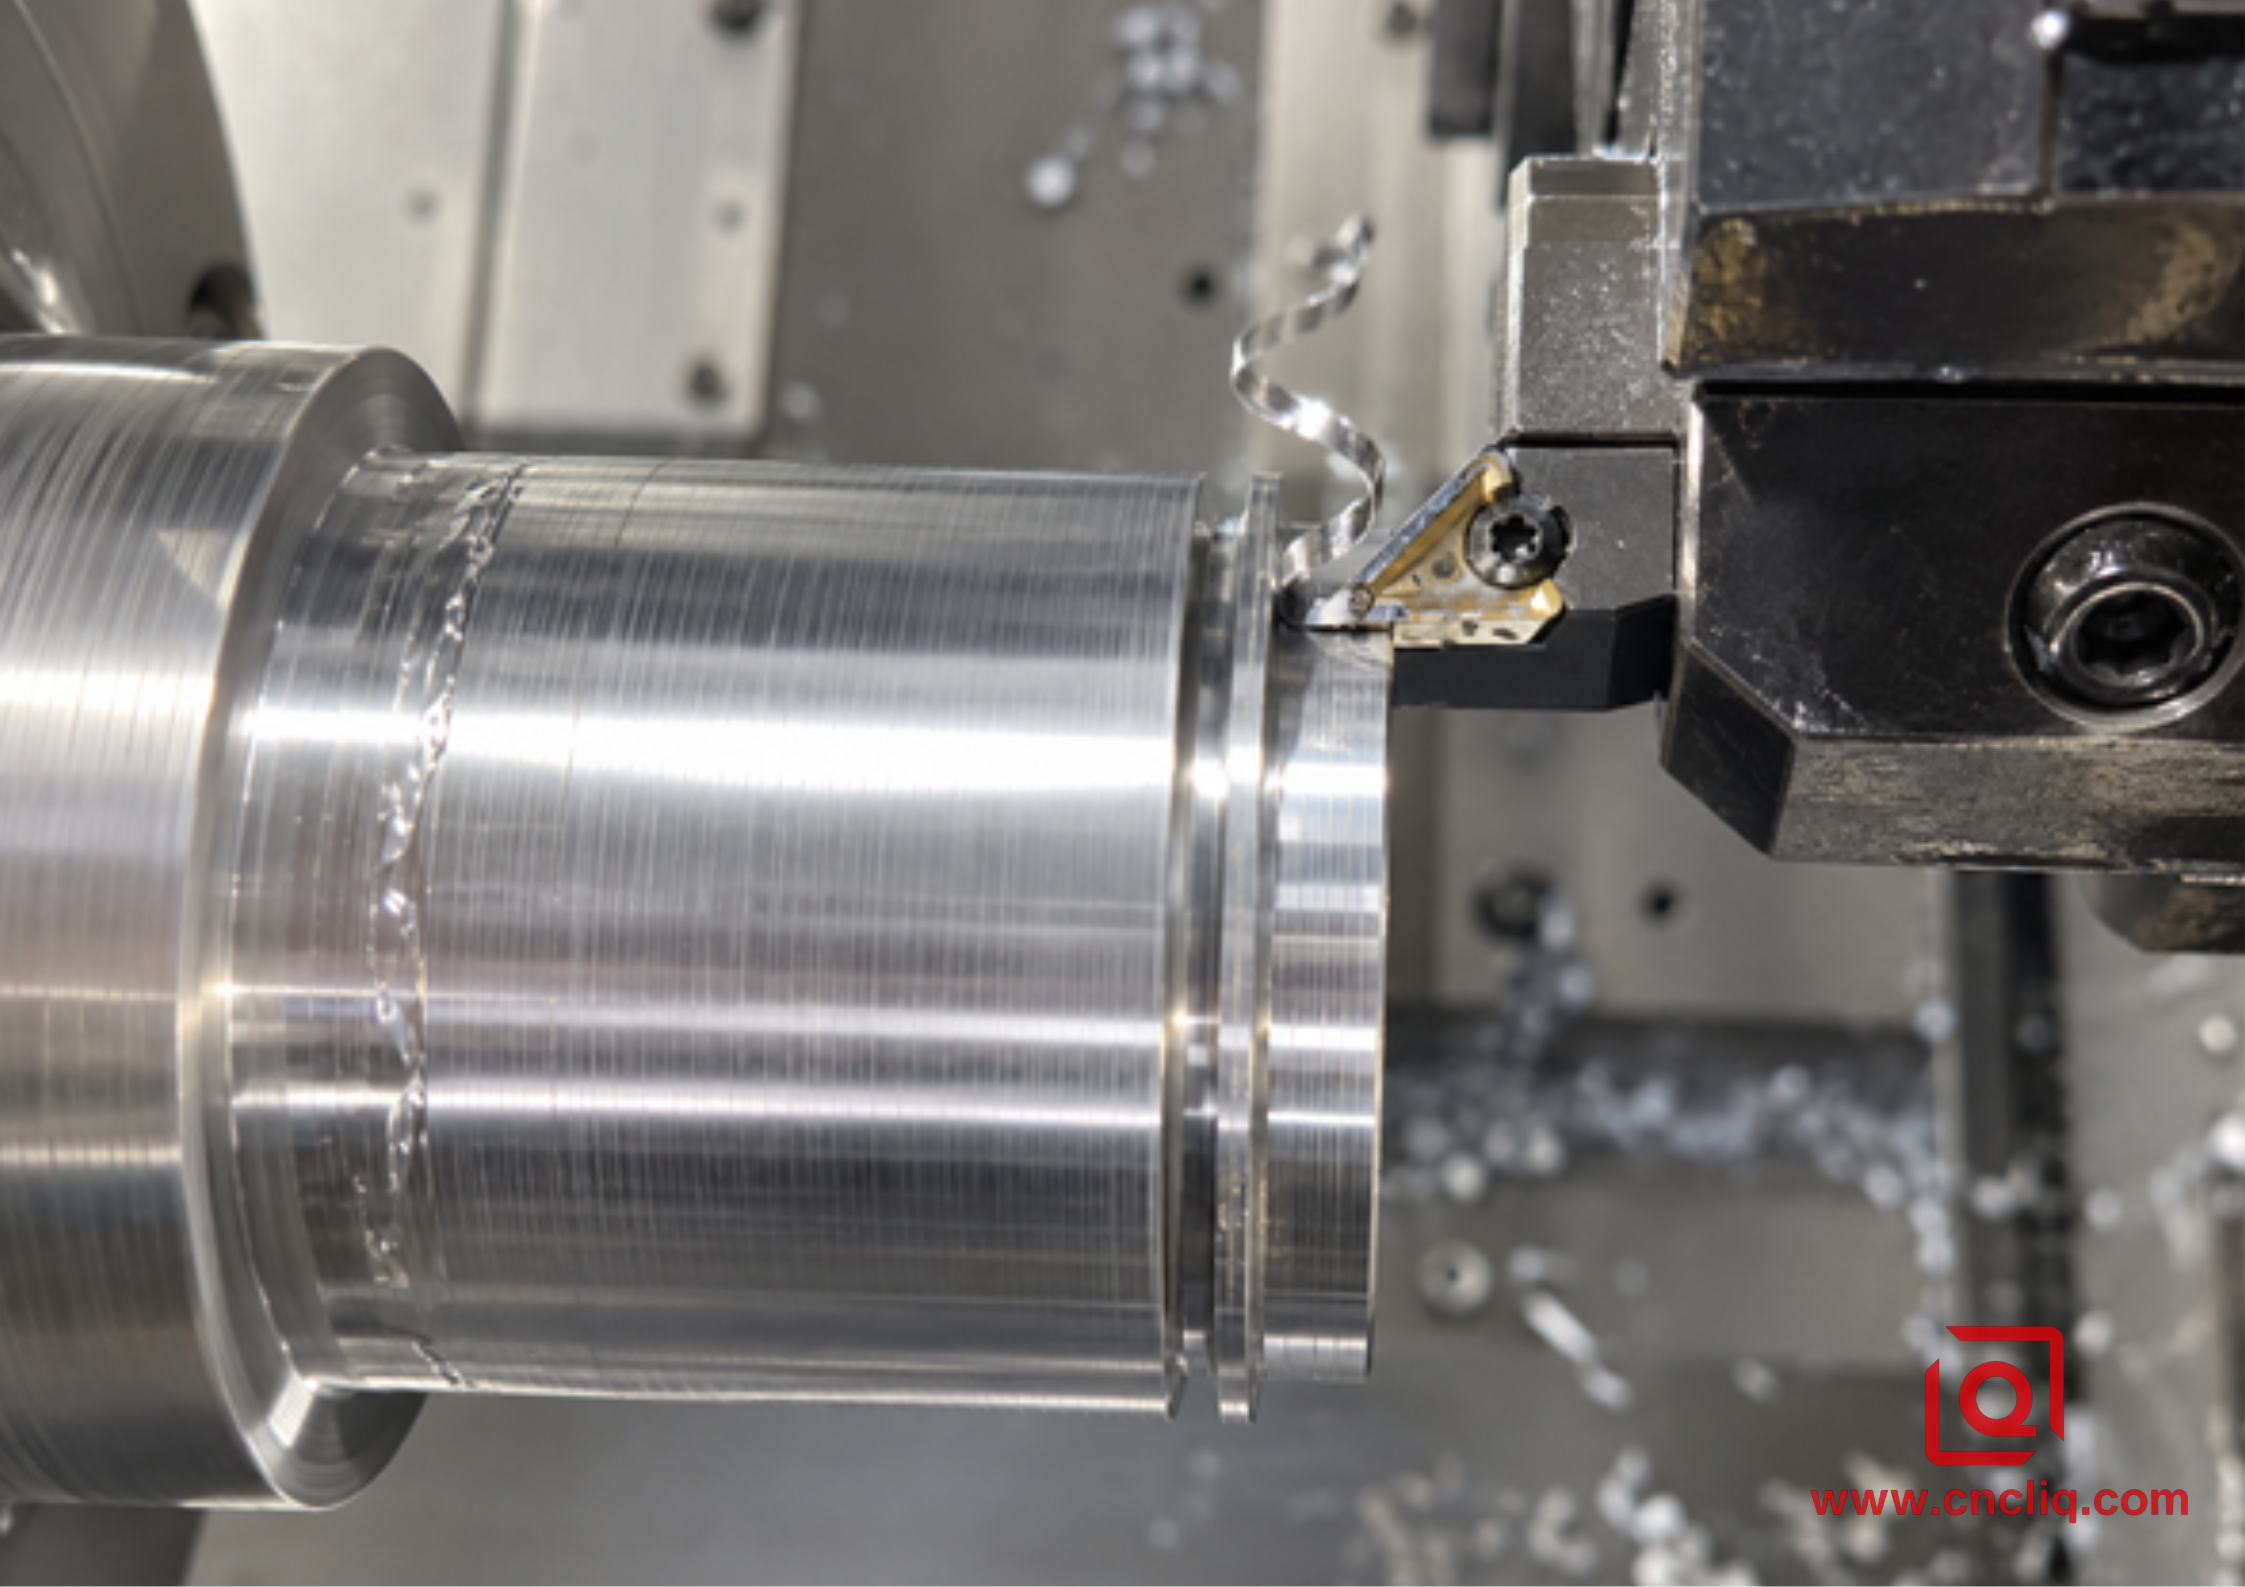
Un sistema de ranurado corto, cuadrado y específico para aluminio proporciona al proceso el mayor margen de estabilidad.
Velocidades y avances: Calcule primero, luego compruebe el corte.
La velocidad de corte Vc describe la velocidad superficial en el diámetro de corte. En unidades métricas, la velocidad del husillo n se calcula como n = (1000 × Vc) ÷ (π × D) , donde Vc se expresa en m/min, D en mm de diámetro y n en RPM. La velocidad de avance en mm/min es n × f , donde f es la velocidad de avance en mm/rev. En un programa de torno, mm/rev suele ser el control más útil para el ranurado, ya que mantiene el avance por revolución a medida que cambian las RPM.
Ejemplo: supongamos que la lámina de inserción seleccionada permite una prueba de 300 m/min para la aleación de aluminio y la operación exactas. Con un diámetro de 50 mm, la velocidad calculada es de aproximadamente 1910 RPM. Con un diámetro de 20 mm, mantener 300 m/min requeriría aproximadamente 4775 RPM. Este aumento explica la finalidad de la velocidad superficial constante (CSS). El controlador incrementa las RPM a medida que la herramienta avanza, sujeto a un máximo programado. Este máximo debe configurarse antes del corte; el mandril, el equilibrio de la barra, la sujeción de la pieza, la potencia del husillo y el método de recepción determinan el límite de seguridad.
Si la máquina alcanza el límite de RPM, la velocidad superficial disminuye durante el resto del proceso. Esto es normal. El operario debe saber dónde ocurre, ya que un aluminio con alta adherencia puede volverse más propenso a la formación de núcleos defectuosos en la zona central de baja velocidad. No retire la tapa para que la fórmula parezca perfecta. Utilice el borde correcto, una alimentación firme, una lubricación eficaz y una estrategia de núcleo final controlada.
La velocidad de avance no puede separarse del ancho y la geometría. Un inserto de 1,5 mm, uno de 3 mm y una herramienta de conformado no generan la misma viruta ni fuerza. Los cortes más profundos también reducen el espacio disponible para la viruta curvada. Utilice la banda de avance impresa para el inserto exacto y reduzca la velocidad solo por un motivo específico, como una sujeción débil, un alcance largo, una entrada interrumpida, una distorsión de pared delgada o un límite de carga de la máquina. Reducir la velocidad de avance a la mitad de forma aleatoria puede provocar roce en el borde en lugar de solucionar el problema original.
Entrada o condición | Decisión práctica de inicio | Por qué es importante |
Velocidad de corte Vc | Utilice la gama exacta de fabricantes de insertos para aluminio y la operación | El recubrimiento, la preparación del borde, la aleación y la profundidad de la ranura modifican el rango válido. |
Alimentación f | Seleccione mm/rev de la tabla de ancho de inserción. | El rendimiento y la fuerza de corte de la formadora de virutas dependen del espesor real de la viruta. |
Modo RPM | CSS con un máximo seguro donde la máquina y la sujeción de la pieza lo permitan | El diámetro disminuye continuamente durante una caída radial. |
Profundidad de la ranura | Aplicar la corrección de profundidad del proveedor o la estrategia por etapas. | La evacuación de virutas y la estabilidad de la cuchilla empeoran a medida que se cierra el canal. |
Núcleo final | Siga las instrucciones del sistema de corte; a menudo reduzca la alimentación cerca de la separación. | Limita la carga del último núcleo y ayuda a controlar la parte separada. |
Refrigerante | Chorro coherente en el borde; suministro interno para cortes profundos y difíciles. | Enfría, lubrica y transporta las virutas antes de que se vuelvan a cortar. |
Una útil referencia publicada —y por qué no es una receta universal—
ThinBIT publica 1000 SFM y 0,002 IPR para una familia de ranurado de carburo DURA-MAX 5000 en grados de aluminio 2021–6061. Convertido, esto equivale a aproximadamente 305 m/min y 0,051 mm/rev. Esto es valioso porque está vinculado a una familia de herramientas específica, no porque todos los insertos de corte de carburo deban funcionar con ella. Un ancho, formador de viruta, grado, alcance, trayectoria del refrigerante o aleación diferentes pueden requerir datos distintos. Utilice el número para verificar el orden de magnitud y luego consulte la hoja de aplicación de la herramienta que se encuentra en la torreta.
La misma disciplina se aplica al acero 6061 en general. La guía de Liqin sobre avances, velocidades y herramientas para el acero 6061 explica la diferencia entre un punto de partida calculado y una configuración de producción validada. Dicho artículo abarca el fresado y las herramientas en general; esta guía se centra en los cortes radiales en torno, donde el diámetro cambia continuamente y el canal atrapa la viruta.
Refrigerante: La ubicación importa más que una ventana inundada
Un gran volumen de refrigerante que impacta en el soporte no demuestra que el fluido alcance el filo. El propio canal bloquea el acceso a medida que la hoja se desplaza hacia el interior. El refrigerante cumple tres funciones: reducir la fricción en las caras de ataque y laterales, disipar el calor y expulsar la viruta de la ranura que se va cerrando a su alrededor. Coloque la boquilla de manera que su chorro se mantenga coherente a la profundidad de corte. Compruébelo en una posición segura, con la herramienta en la posición real, no solo con la torreta en casa.
El documento técnico de Sandvik Coromant sobre la refrigeración en el tronzado y ranurado explica por qué la aplicación precisa en la zona de corte es más eficaz que la inundación externa convencional. Su guía de tronzado también destaca el mayor efecto de la refrigeración a alta presión en materiales que generan virutas, como el aluminio, donde el control de las virutas es difícil. Las cuchillas con refrigeración interna pueden enviar fluido por encima y por debajo del inserto, pero la presión por sí sola no es suficiente. El portaherramientas, los sellos, la filtración, la concentración, la geometría de la boquilla y la bomba de la máquina deben funcionar como un sistema integrado.
Utilice un fluido aprobado para aluminio y para la máquina, manteniendo la concentración y la calidad del agua indicadas por el proveedor. Registre cualquier factor de corrección del refractómetro. Un porcentaje genérico copiado de otro taller no constituye un plan de calidad, y un líquido inflamable improvisado no debe introducirse en una máquina cerrada.
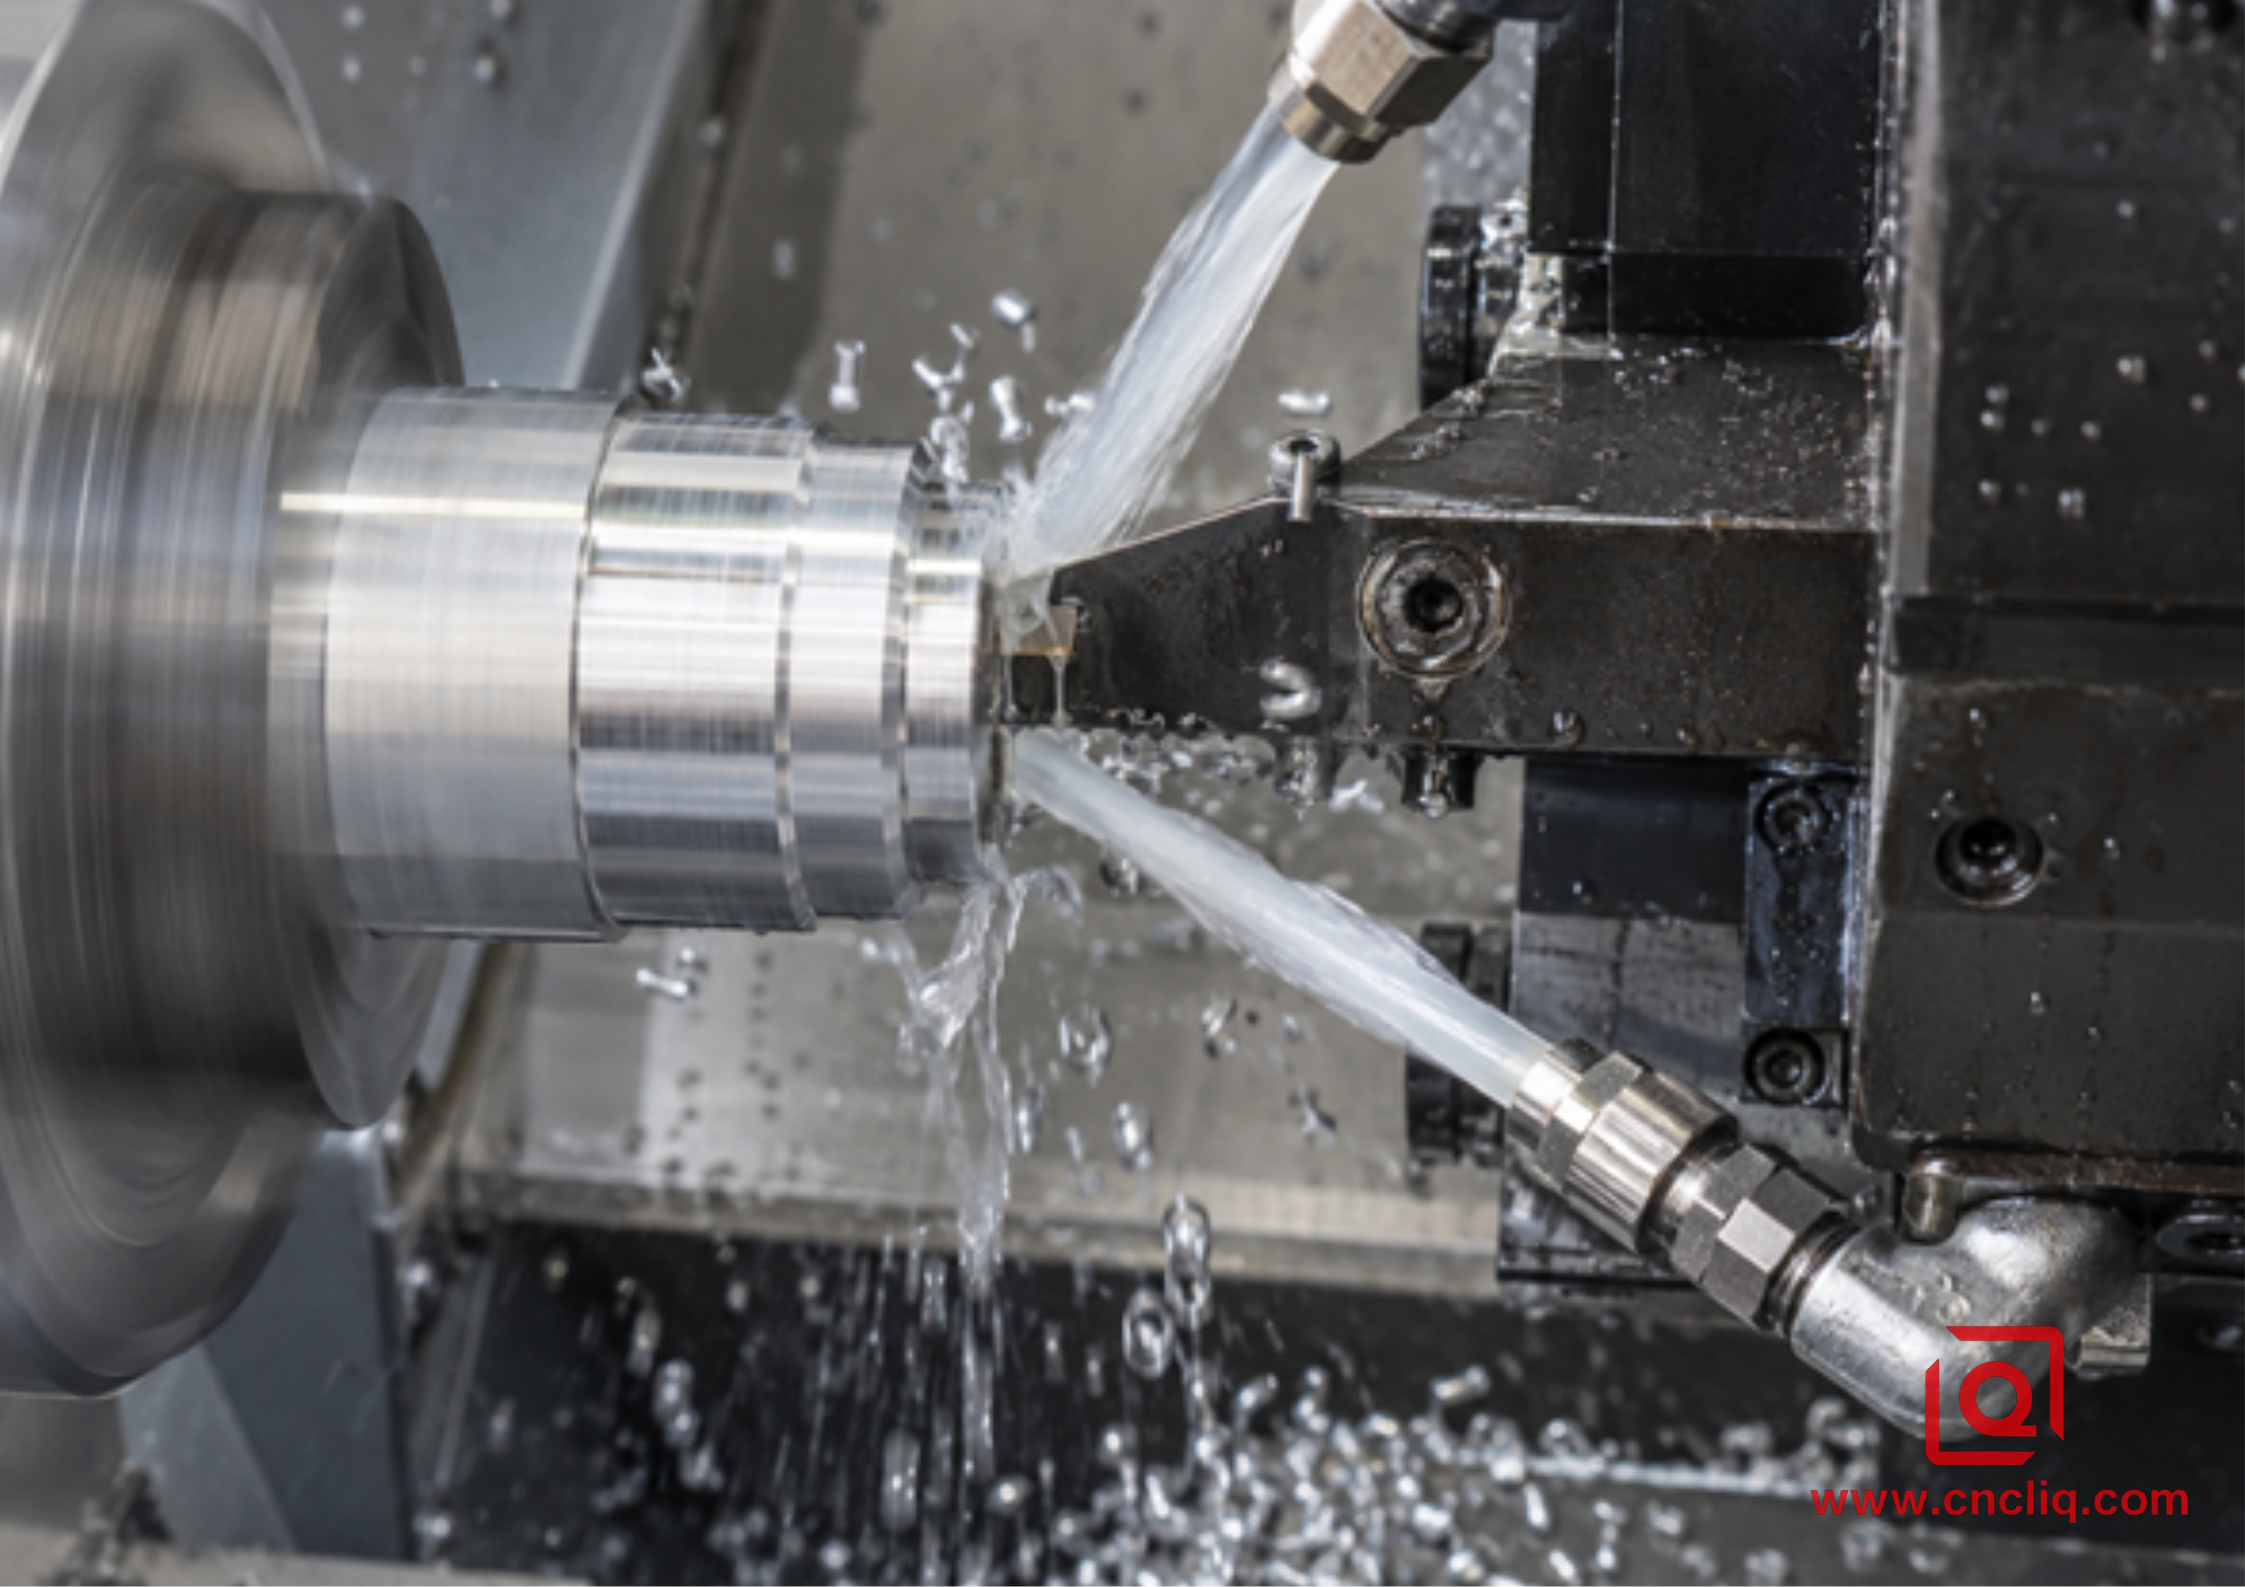
La distribución uniforme del refrigerante por encima y por debajo de la cuchilla llega a la zona de corte y ayuda a evacuar las virutas de aluminio dúctil.
Solución de problemas en el ranurado y el tronzado de aluminio.
Síntoma | Mecanismo probable | Primeros controles | Dirección correctiva |
parloteo agudo | Proyección larga, soporte débil, pala descentrada, velocidad excitando el sistema. | Proyección, distancia del mandril, asiento del soporte, altura del centro | Acorta y endurece antes de cambiar los parámetros; luego ajústalos dentro de los datos de la herramienta. |
Aluminio soldado al borde | Rozamiento, lubricación deficiente, borde dañado, baja velocidad efectiva cerca del centro. | Modo de alimentación, límite de RPM, dirección del refrigerante, geometría del inserto | Restaurar un chip original, reemplazar un inserto dañado, mejorar la lubricación del borde. |
mermelada de patatas fritas o nido de pájaro | Viruta demasiado ancha o larga para la ranura; evacuación deficiente. | Conformadora de virutas, avance, aleación, profundidad, dirección del refrigerante | Utilice la alimentación y la geometría aprobadas; mejore la entrega; realice picoteo controlado solo si se recomienda. |
Surco más ancho en la boca | Desviación de la hoja o roce lateral | Escuadra, proyección, asiento de la herramienta, cuña de viruta | Alineación y rigidez correctas; evitar enterrar ambos lados durante el ensanchamiento. |
Cara de corte cóncava o con forma de pepita | Error de altura central, desviación, sobrecarga del núcleo final | Altura del filo, escuadra de la hoja, método de recepción | Reiniciar la herramienta y aplicar la estrategia de núcleo final del proveedor. |
Burr en 1 pared | Desviación lateral, esquina desgastada, tracción axial | Insertar condición, alineación, dirección de ruta | Reemplazar borde, herramienta cuadrada, revisar pasada final de pared |
arañazos aleatorios | Recorte las virutas atrapadas entre la pared y la cuchilla. | Trayectoria de salida del chip, refrigerante, secuencia de retracción | Deseche las virutas y evite arrastrarlas durante la retracción. |
No modifique cuatro variables a la vez. Si una prueba presenta vibraciones, primero restablezca las condiciones mecánicas conocidas, luego modifique un parámetro dentro del rango aprobado y registre el resultado. Un proceso de producción debe ser auditable: vida útil de la herramienta por piezas o tiempo de corte, motivo de rechazo, modo de falla del inserto, verificación del refrigerante, tendencia dimensional y cualquier intervención de desviación. Este registro es más valioso que una sola pieza inicial "perfecta".
Caso compuesto anónimo: Carrete de control de fluidos 6082-T6
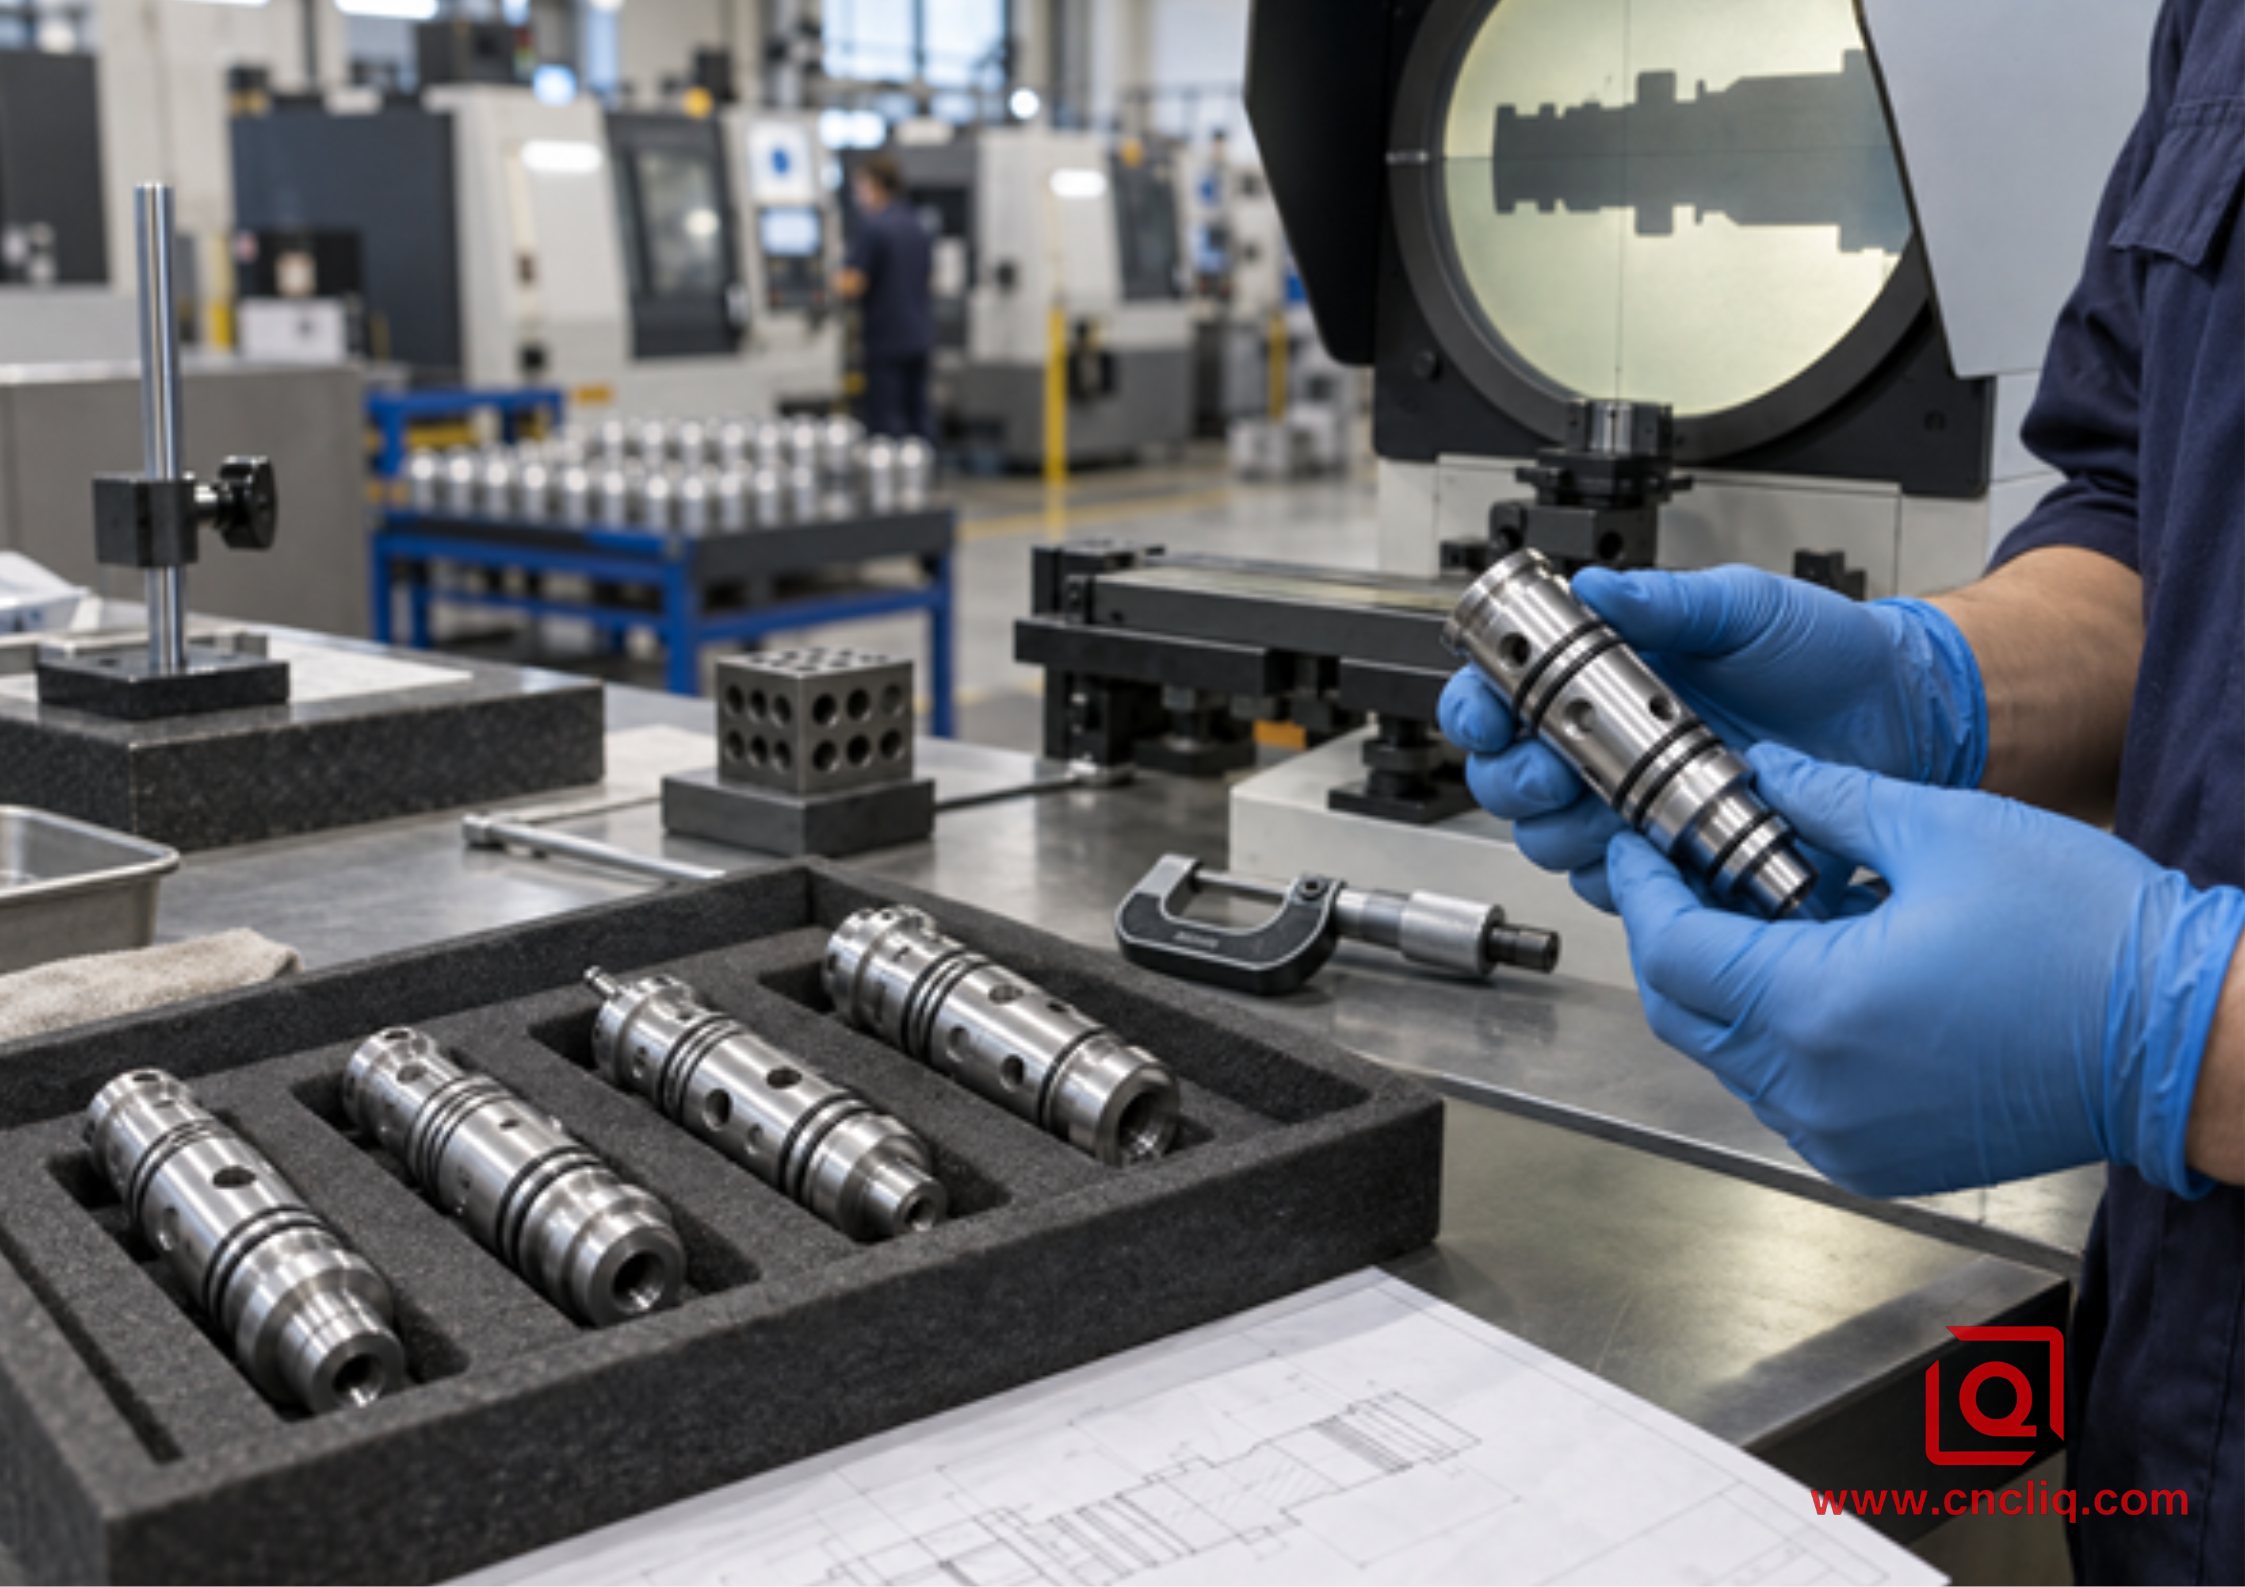
Una familia de piezas representativas anonimizadas: bobinas de aluminio torneado con múltiples ranuras de sellado, orificios transversales e inspección controlada.
Un comprador anónimo de materiales compuestos necesitaba una familia de carretes compactos de control de fluidos 6082-T6 para equipos de automatización industrial. La geometría era compatible con la capacidad de mecanizado de aluminio a medida publicada por Liqin: un cuerpo torneado, varias ranuras para juntas tóricas, puertos perforados transversalmente, un orificio central y una cara posterior separada que se trabajaría posteriormente.
En la primera prueba se utilizó un inserto de corte de uso general de 3 mm para las ranuras de sellado y la separación final. Las ranuras presentaban medidas aceptables cerca de la boca, pero aparecieron marcas de contacto en una pared a medida que aumentaba la profundidad. Una larga viruta en forma de cinta se deslizó repetidamente sobre la cuchilla. Cerca del corte, la pieza separada a veces dejaba un saliente considerable, lo que requería trabajo manual y provocaba inconsistencias en la tolerancia de la cara posterior.
El equipo de proceso separó las tareas. Un inserto de ranurado de ángulo de ataque positivo pulido y más estrecho produjo las características de sellado con una proyección corta. El ancho de la ranura se generó mediante una secuencia controlada de penetración y acabado de pared en lugar de enterrar ambas esquinas del inserto. Una cuchilla de corte reforzada específica se encargó de la separación. El recorrido interno del refrigerante del portaherramientas apuntaba hacia la cara de ataque, mientras que el subhusillo sujetaba la pieza antes de cortar el núcleo final. La geometría de la herramienta, el rango de avance y la reducción del núcleo final siguieron la hoja de aplicación del proveedor seleccionado.
La inspección de la primera pieza abarcó el ancho de la ranura, el diámetro inferior, la ubicación axial, el estado de las esquinas y la presencia de rebabas. Un proyector de perfiles verificó la forma de la ranura; micrómetros y una máquina de medición por coordenadas (CMM) verificaron los diámetros accesibles y las relaciones entre los puertos. El acabado superficial se especificó únicamente en las áreas de sellado funcionales.
La lección aprendida no fue un aumento drástico de la velocidad. La fiabilidad se logró al utilizar una herramienta específica para cada ranura de sellado y otra para la separación, acortando la hoja, controlando la viruta y definiendo qué cara pertenecía al subhusillo. Los compradores pueden aplicar la misma lógica al adquirir un colector hidráulico o un componente de válvula a medida : enviar el plano funcional completo y el contexto de montaje, no un archivo STEP aislado con la indicación "fabricar según el modelo".
Detalles de diseño y solicitud de cotización que evitan suposiciones costosas
Un proveedor no puede cotizar el rendimiento de la ranura a partir de una imagen renderizada. Envíe el modelo 3D original y un dibujo 2D controlado. Indique la aleación, el temple y la forma del material; la cantidad de prototipos y la demanda anual; los datos críticos; el ancho, el diámetro, los radios de las esquinas y el acabado superficial de la ranura (solo cuando sea funcional); las expectativas de rebabas y roturas de borde; el anodizado u otro acabado; los documentos de inspección; el embalaje; y la fecha de entrega prevista. Para el corte, indique si la cara separada es definitiva, se mecanizará posteriormente o se transferirá a un subhusillo.
Si el componente combina orificios concéntricos, ranuras para juntas tóricas, orificios transversales, superficies planas y características en la parte posterior, solicite al proveedor que indique la ruta de proceso propuesta. La guía de Liqin sobre torneado CNC frente a mecanizado de torneado-fresado para carcasas de aluminio concéntricas explica cómo la continuidad de referencia y la consolidación del proceso afectan a más que el tiempo de ciclo. El presupuesto que parece más económico puede resultar caro cuando una segunda configuración imprevista añade excentricidad, desbarbado, inspección o manipulación.
¿Está planificando un eje, carrete, manguito, racor o carcasa de aluminio a medida? Envíenos su archivo STEP, dibujo 2D, aleación y temple, cantidades, especificaciones de ranuras críticas, acabado y fecha de entrega prevista. Liqin puede revisar el acceso a las herramientas, el enrutamiento del proceso, el control de referencias, las necesidades de inspección y la viabilidad de fabricación antes de ofrecerle un presupuesto. Solicite una revisión DFM y un presupuesto competitivo.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Cuál es una velocidad de arranque y un avance seguros para el tronzado de aluminio 6061?
No existe una configuración universal fiable, ya que el ancho del inserto, el grado, el formador de virutas, la profundidad, el refrigerante, la rigidez de la máquina y el diámetro de la barra modifican el resultado. Utilice los datos exactos del fabricante del inserto para aluminio. A modo de referencia, una familia de carburo ThinBIT publicada indica aproximadamente 305 m/min y 0,051 mm/rev para aluminio 2021-6061. Calcule las RPM a partir del diámetro actual, aplique un máximo seguro, verifique el corte bajo supervisión y ajuste una variable a la vez.
2. ¿Debo utilizar una velocidad superficial constante para el tronzado de aluminio?
El sistema CSS es útil porque el diámetro de corte disminuye a lo largo de la penetración, pero siempre debe tener un límite de RPM seguro basado en el husillo, la sujeción de la pieza, el equilibrio de la barra, el mandril, la herramienta y el método de captura de la pieza. Cuando se alcanza el límite, la velocidad superficial disminuirá hacia el centro. Esto es preferible a exceder un límite de rotación seguro. Mantenga el avance en mm/rev y utilice el método de filo, conformador de viruta, refrigerante y núcleo final recomendado para el sistema seleccionado.
3. ¿Por qué se suelda el aluminio al inserto de separación incluso con refrigerante?
Es posible que el fluido esté impactando el soporte en lugar del borde, o que el inserto roce debido a una alimentación insuficiente, desgaste del borde, disminución de la velocidad superficial o una geometría inadecuada para materiales no ferrosos. Verifique la altura del centro, la perpendicularidad, la proyección, el modo de alimentación, el límite de RPM, la forma de la viruta y la orientación de la boquilla. Una vez que se haya acumulado aluminio en el borde, reemplace o repare el inserto según corresponda, tras corregir la causa; continuar con el proceso suele dañar la pared de la ranura.
4. ¿Es mejor la alimentación por picoteo que la alimentación continua?
No automáticamente. Un picoteo controlado puede ser útil cuando una viruta dúctil en forma de cinta no se desprende, pero las entradas y salidas repetidas pueden rozar las paredes, dañar el filo y atrapar una viruta suelta. Primero, utilice la herramienta de formación de virutas adecuada, el avance aprobado, una configuración corta y rígida, y un refrigerante eficaz. Si el fabricante de herramientas recomienda el picoteo para la profundidad y la aleación, siga esa secuencia específica e inspeccione si se generan virutas manejables en lugar de un enredo considerable.
5. ¿Qué información necesita Liqin para cotizar piezas de aluminio ranuradas?
Proporcione un modelo STEP y un dibujo 2D controlado, aleación y temple completos, cantidad, datos críticos y tolerancias, ancho de ranura y diámetro inferior, radios de esquina, ubicaciones de acabado superficial, límites de rebabas, margen de cara de corte, anodizado o recubrimiento, registros de inspección y fecha de entrega prevista. Identifique también los orificios transversales, paredes delgadas, superficies de recogida subhusillo, zonas cosméticas y cualquier problema previo de viruta, vibración, fuga o vida útil de la herramienta. Esto permite al ingeniero de procesos cotizar la ruta en lugar de adivinar a partir de la geometría.
Haz clic aquí para tu consulta 👆
Resumen
El ranurado y tronzado fiable del aluminio comienza con una cuchilla corta, cuadrada y centrada, y un inserto afilado de material no ferroso. A continuación, se combinan la velocidad superficial específica de la herramienta, el avance real por revolución, un límite de CSS seguro, una separación final controlada y un refrigerante que llega al borde. Se analizan conjuntamente las virutas, el sonido, la carga, el estado de la herramienta y las características medidas. Para el abastecimiento B2B, se define la ranura funcional, el fresado de la cara de corte, el estado del material, la etapa de acabado y el plan de inspección para que el presupuesto refleje un proceso de fabricación repetible, en lugar de un primer corte con buenas perspectivas.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa : service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
