 Español




¿Sigues intentando solucionar el ruido en una cavidad de aluminio 6061 cambiando las RPM, el avance y el refrigerante a la vez? ¿O estás comparando presupuestos de mecanizado CNC y te preguntas por qué un proveedor promete un ciclo agresivo mientras que otro pregunta sobre el estado del material, el espesor de la pared y los datos de inspección? Lee esta guía antes de tu próxima prueba. Explica cómo un ingeniero de planta crea una ventana de mecanizado de alta velocidad para un bloque de aluminio 6061, cómo reconocer cuándo las cifras solo impresionan en la pantalla de un CAM y qué información ayuda a un comprador a obtener un presupuesto fiable en lugar de una suposición arriesgada.
La respuesta corta es simple: no existe una configuración HSM "óptima" universal para el acero 6061. Un punto de partida adecuado depende de la fresa, la máquina, el portaherramientas, el voladizo, la trayectoria de la herramienta, el acoplamiento radial, la profundidad de la cavidad, el suministro de refrigerante, la fijación y el temple del material. Prefiero ver una configuración aparentemente modesta mecanizar 100 piezas limpias a ver un corte récord sobrevivir una sola vez. El número que vale la pena conservar es el que aún funciona en la última esquina, en un bloque parcialmente hueco, con un borde que ya ha realizado algún corte.
1. ¿Qué cambios realiza HSM cuando la pieza de trabajo es un bloque?
Si se habla de mecanizado de alta velocidad, todos se fijan en el indicador de RPM. Sin embargo, la trayectoria de la herramienta suele ser la información más reveladora. Observe cómo la fresa entra en una esquina interior: ¿el contacto con la pieza crece de forma gradual o se clava bruscamente en una cuña del material? Las rutinas dinámicas, adaptativas y de contacto constante abordan esto de maneras ligeramente diferentes, pero el objetivo en el taller es el mismo: usar un corte radial relativamente estrecho, aprovechar al máximo la longitud de la ranura y evitar cargas inesperadas. Las altas RPM solo son útiles una vez que se han establecido esas bases sólidas.
Un bloque de aluminio 6061 también se modifica a medida que se elimina material. Una cavidad profunda reduce la rigidez. Una base delgada facilita el empuje. Las tensiones residuales en la placa o el material extruido pueden manifestarse a medida que la sección se desequilibra. Una fuerza de sujeción que era inofensiva en una pieza sólida puede deformar la pieza casi terminada. Por eso, el mecanizado de bloques requiere una secuencia, no una única solución de velocidad y avance.
Este artículo complementa deliberadamente, en lugar de repetir, las guías existentes de Liqin. Consulte la guía de velocidades y avances del aluminio 6061 para obtener las fórmulas básicas y ejemplos de diámetro, y el artículo sobre HSM y MRR máximo del aluminio para un análisis más amplio sobre la remoción de material. Aquí, nos centramos en cómo se aplican estas ideas a un bloque prismático, desde la revisión del material base hasta la publicación del primer artículo.
2. Bloquea las entradas antes de realizar cualquier cálculo.
La configuración de HSM comienza con el plano y el certificado de existencias. El "aluminio 6061" está incompleto. Confirme el temple y la forma de la pieza especificada por el cliente. Una placa, barra, extrusión, forja o pieza en bruto casi final puede comportarse de manera diferente a medida que se elimina material. No sustituya T6, T651 u otra condición sin la aprobación del plano y el control de materiales documentado.
A continuación, marque el dibujo según su comportamiento, no solo por el nombre de la característica. Un hueco abierto puede desprender virutas; una ranura estrecha no. Una pared exterior corta puede permanecer silenciosa mientras que una cavidad de 60 mm de profundidad resuena cerca del fondo. Encierre en un círculo los pisos delgados, las zonas de sellado, los orificios de los cojinetes, los puertos, las superficies de acabado y las dimensiones vinculadas a los datos de GD&T. Algunas áreas pueden desbastarse para la salida. Otras necesitan soportes que se dejen en su lugar hasta una etapa avanzada del proceso.
La hoja de configuración debe indicar al siguiente operador qué se ha comprobado realmente. Anote el estado de la aleación y la forma del material. Registre el número de catálogo real de la fresa, ya que "carburo de 12 mm" no proporciona casi ninguna información sobre la forma o el filo de la ranura. Añada el rango de velocidad útil de la máquina, el portaherramientas, la excentricidad medida y la proyección de la herramienta. A continuación, registre la profundidad axial, el acoplamiento radial, el funcionamiento de la leva y cómo el aire o el refrigerante llegan a la cavidad.
Haga lo mismo con la sujeción de la pieza. ¿Dónde se coloca la pieza en bruto? ¿En qué orden se aprietan las abrazaderas? ¿Qué características de inspección se verifican antes de que desaparezca el material de acabado? Conserve el plano de la fijación, los datos de la fresa, el registro de preajustes y el plano con anotaciones junto con el trabajo. Hasta que no se disponga de esos detalles, una combinación óptima de RPM/avance sigue siendo un experimento supervisado, no una configuración de producción definitiva.
3. Calcula una línea de base defendible
Comience con 3 ecuaciones de fresado comunes. Sandvik Coromant publica las formas métricas, y son fáciles de verificar con una calculadora:
n = (vc × 1000) ÷ (π × D) para la velocidad del husillo, vf = fz × n × zc para el avance de la mesa y Q = (ap × ae × vf) ÷ 1000 para la tasa de remoción de material.
Los símbolos son menos intimidantes de lo que parecen. La velocidad de corte vc se expresa en m/min; D es el diámetro efectivo de la fresa en mm. El avance por diente es fz, la velocidad del husillo es n y zc es el número de filos de corte activos. La profundidad axial y el acoplamiento radial son ap y ae. El valor final de Q se expresa en cm³/min.
Ahora, pongamos los números en práctica. Tomemos una fresa de aluminio de 12 mm y 3 filos. Imaginemos que la hoja de datos permite 300 m/min y 0,07 mm/diente en el punto de contacto considerado. Las RPM calculadas son 7958. El avance calculado es de 1671 mm/min. Con una profundidad axial de 18 mm y un punto de contacto radial de 1,2 mm, la tasa de remoción de material nominal es de 36,09 cm³/min.
Ese resultado es una respuesta de hoja de cálculo. Aun así, revisaría el diámetro efectivo, el radio de la esquina, la longitud de ranura aprobada, el límite de equilibrio, el soporte, la excentricidad, la proyección, la potencia del husillo y la forma en que se escapan las virutas. También observaría si el control mantiene una velocidad de 1671 mm/min en la geometría real. La guía de Seco es útil aquí: los datos de corte deben interpretarse según la aplicación y su objetivo. En otras palabras, la hoja de datos de corte exacta es lo primero; la máquina y la configuración determinan qué se mantiene después de la prueba.
{ancho=594 alto=420}
4. Utilice el sobre real de la máquina, no el folleto.
Las herramientas pequeñas ponen de manifiesto un error común. El cálculo requiere una velocidad mayor que la del husillo, por lo que alguien introduce la velocidad máxima de la máquina y deja la velocidad de avance anterior. La carga de viruta ha cambiado, independientemente de la intención. Utilice las RPM seguras que el husillo, el portaherramientas y la herramienta pueden soportar; luego, recalcule la ecuación de avance. La misma precaución se aplica a la inversa cuando se aumentan las RPM. De lo contrario, una fresa que parece rápida podría estar rozando más rápido.
El avance programado no siempre se corresponde con el avance real. La aceleración, el control de la sacudida, la velocidad de procesamiento de bloques, los ajustes de suavizado, los segmentos de línea pequeños y los radios internos pueden ralentizar los ejes mientras la velocidad del husillo permanece constante. El resultado es una baja carga de viruta justo donde puede estar aumentando el contacto. Por lo tanto, una hoja de parámetros debe incluir el avance programado, el estilo de trayectoria de la herramienta, el radio interno mínimo y cualquier regla de avance en las esquinas.
Las RPM máximas representan solo una parte del rango de funcionamiento de la máquina. Analice la potencia y el par motor en el punto de corte, verifique el equilibrio del portaherramientas, el riesgo de arranque y la velocidad permitida de cada componente giratorio. Un punto débil puede estar en cualquier parte entre el cono del husillo y el filo de corte. El dispositivo de sujeción, el programa y el sistema de refrigeración también forman parte de esta cadena.
5. Adapta la herramienta a la operación.
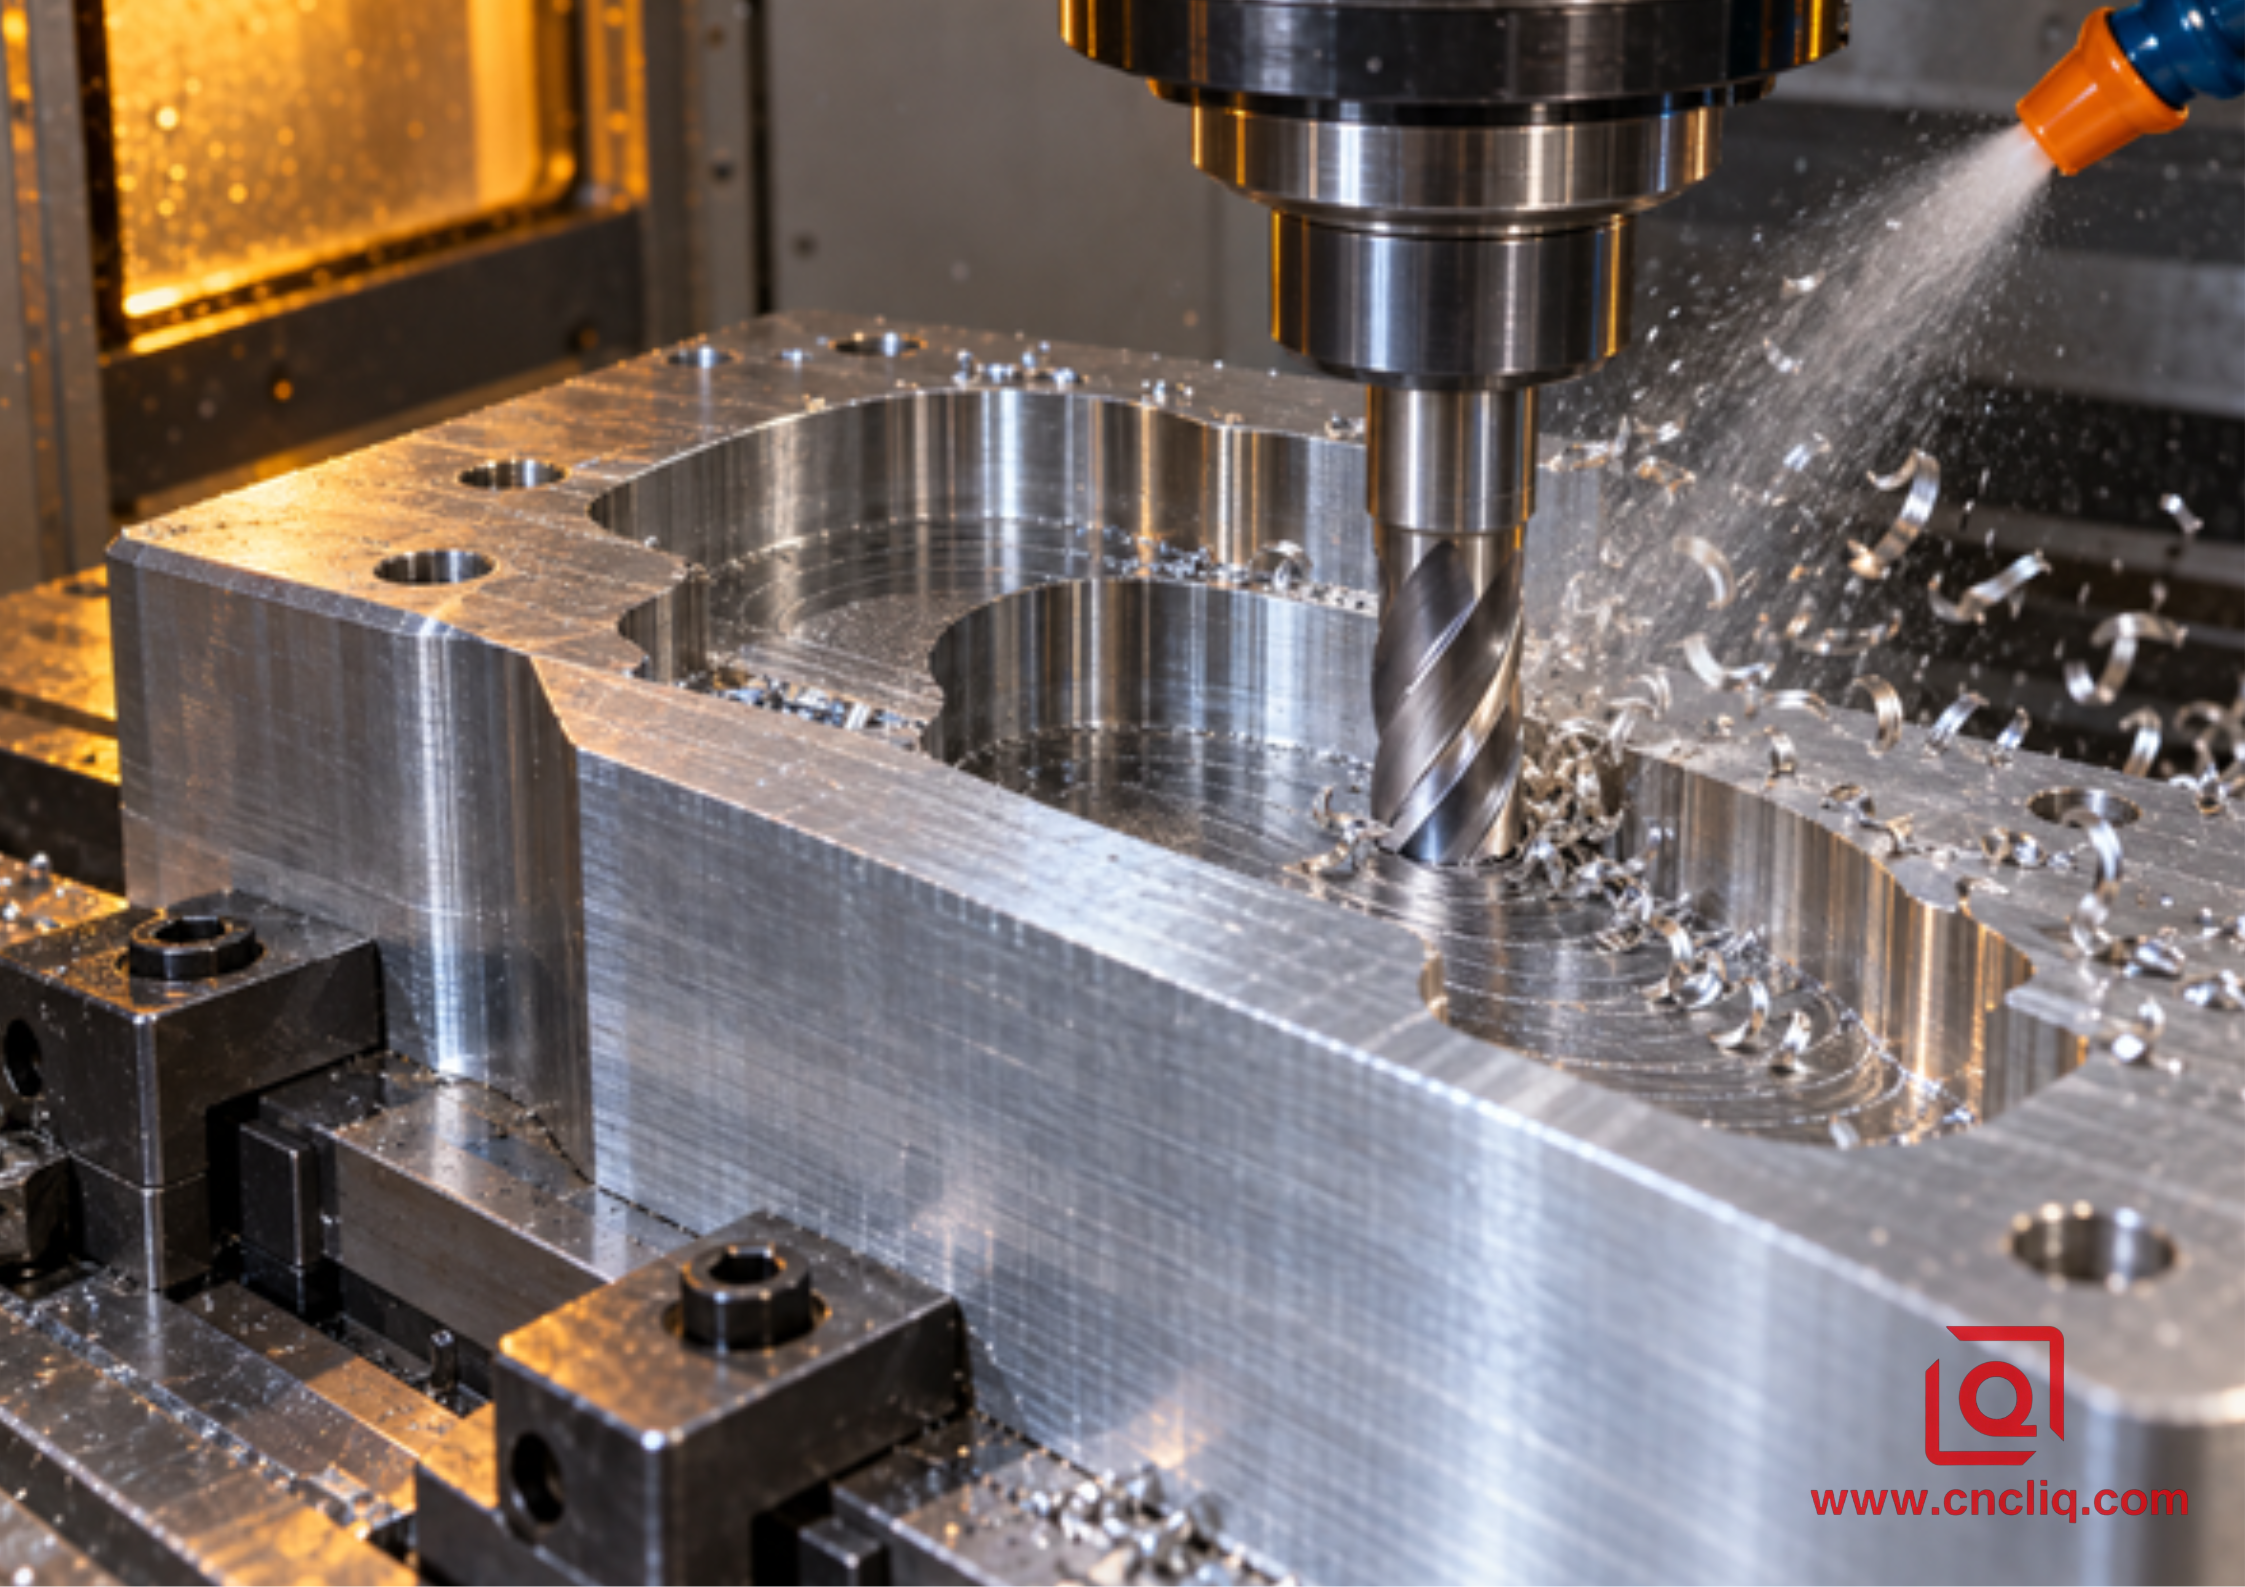
Para muchas operaciones con bloques de aluminio 6061, una fresa de carburo afilada diseñada para aluminio es una opción inicial sensata. Las estrías pulidas y el amplio espacio para la viruta facilitan su evacuación. Dos estrías proporcionan más espacio y suelen ser útiles en ranuras completas, diámetros pequeños o evacuación restringida. Tres estrías pueden aumentar la productividad en el perfilado abierto y el desbaste con contacto constante cuando la máquina y la trayectoria de la viruta lo permiten. Un mayor número de estrías puede funcionar con una estrategia radial controlada y poco profunda, pero la cantidad de estrías por sí sola nunca es prueba de un proceso más rápido.
La comparación entre fresas de carburo de 2 y 3 filos para aluminio es útil al seleccionar la geometría. La pregunta clave de compra no es "¿Qué número de filos es mejor?", sino "¿Qué herramienta exacta elimina la viruta creada por este acoplamiento, profundidad de cavidad, método de refrigeración y husillo?". Utilice el conjunto más corto que alcance el corte actual, no todos los cortes del modelo. Una herramienta larga a menudo ahorra un cambio en el papel y devuelve el tiempo debido a vibraciones, avance cauteloso o una pared deficiente. Una herramienta de desbaste robusta, una herramienta de apoyo y una herramienta de detalle local pueden ser la combinación más rápida. En bloques de múltiples caras, compare el mecanizado de 3 ejes con el de 5 ejes en cuanto a acceso, alcance efectivo, número de configuraciones y continuidad de referencia. La insignia en la puerta de la máquina no es la decisión.
Evite generalizaciones sobre los recubrimientos. Algunos procesos de mecanizado de aluminio prefieren un filo sin recubrimiento y altamente pulido; ciertos fabricantes de herramientas también ofrecen recubrimientos de baja fricción diseñados para materiales no ferrosos. Utilice la recomendación específica para la herramienta del catálogo. Un recubrimiento que funciona bien en acero no es automáticamente adecuado para aluminio.
6. Compromiso con el programa antes de perseguir la velocidad.
El recorrido de desbaste debe evitar enterrarse bruscamente en las esquinas. Utilice una entrada controlada, como un movimiento helicoidal o en rampa, cuando la herramienta lo permita. Mantenga un contacto radial constante en los radios interiores, los movimientos de enlace y las zonas de descanso. Si la fresa encuentra una isla sobrante o un canal estrecho cerca de su ancho máximo, es posible que el avance original ya no sea adecuado.
El adelgazamiento radial de la viruta también requiere un tratamiento cuidadoso. Con un contacto radial pequeño, la viruta real puede ser más delgada de lo que sugiere el avance nominal por diente. Las instrucciones del fabricante de herramientas o del sistema CAM pueden aplicar una compensación, pero esta no implica aumentar el avance sin verificar el arco de contacto, la excentricidad, la geometría de la herramienta y la aceleración de la máquina. El objetivo es obtener una viruta controlada del espesor deseado, no el mayor avance posible.
Analice el material terminado en la simulación antes de considerar el tiempo de ciclo. Una pared con una tolerancia de 0,25 mm junto a una esquina con una tolerancia de 1,00 mm no planteará el mismo problema a la herramienta de acabado. Haga que la tolerancia sea predecible cuando la geometría lo permita. Decida de antemano qué operación establece los puntos de referencia, cuándo se terminan los orificios y las caras de sellado, y dónde se interrumpe el proceso de inspección.
7. Incluir la evacuación del chip en el conjunto de parámetros.
Las virutas de aluminio brillante solo son útiles cuando salen de la zona de corte. Las virutas que se vuelven a cortar en una cavidad pueden rayar el suelo, dañar el borde, aumentar la carga y crear acumulación de material en el borde. El uso de aire dirigido, niebla o refrigerante por inundación puede ser apropiado según la máquina, la operación, las normas de seguridad locales y la guía de la herramienta. Un chorro que parezca potente en la puerta puede que nunca llegue al fondo de una cavidad profunda.
Dirija la descarga hacia el filo de corte y la ruta de salida de la viruta. Observe dónde se acumulan las virutas después de un cambio de trayectoria de la herramienta. Verifique la concentración y el estado del fluido cuando se utilice un sistema miscible en agua, siguiendo las instrucciones del proveedor y el programa de seguridad del taller. No publique una presión o concentración universal si los documentos de proceso verificados del sitio no lo respaldan.
El sistema suele emitir una advertencia antes de fallar. Esta es la breve hoja de solución de problemas que nos gustaría tener junto a la máquina:
Síntoma | Posibles comprobaciones | Respuesta controlada |
Barras de aluminio para una flauta | ¿El filo sigue afilado? ¿Disminuye la velocidad de avance mientras las RPM se mantienen altas? ¿Las virutas giran alrededor del alojamiento? | Detenga el ciclo. Limpie o reemplace el borde, despeje el bolsillo y verifique la relación de avance/RPM. |
Una pared profunda comienza a cantar | Compruebe la proyección, el recorrido, el soporte de la pared y si el agarre aumenta cerca de la parte inferior. | Acorte el ensamblaje o cambie la ruta/soporte local; no se limite a bajar todos los ajustes. |
Los cortes rectos se ven bien, pero las esquinas no. | Es posible que los ejes estén perdiendo velocidad justo cuando la herramienta empieza a hacer un mordisco más amplio. | Revisa el movimiento de esquina y el avance logrado, luego programa una regla local. |
El piso recién instalado tiene rayones aleatorios. | Es posible que queden virutas sueltas pasando por debajo de la herramienta; también puede quedar suciedad atrapada en el punto de contacto de la fijación. | Redirigir el flujo de agua o aire y limpiar en la etapa planificada. |
El tamaño cambia después de que se abren las abrazaderas. | Sospecha de deformación de la abrazadera, liberación de tensión en el material, un alojamiento desequilibrado o una inspección en caliente. | Verifique la parte en estado libre y revise el orden de sujeción, el equilibrio preliminar, el tiempo de reposo y las condiciones de inspección. |
Los saltos de carga solo se producen en las esquinas restantes. | Es probable que el material de reposo esté cambiando el arco de contacto. | Dale a esa pieza su propio movimiento de mecanizado, herramienta y avance. |
8. Proteja las paredes delgadas, los pisos y las superficies expuestas.
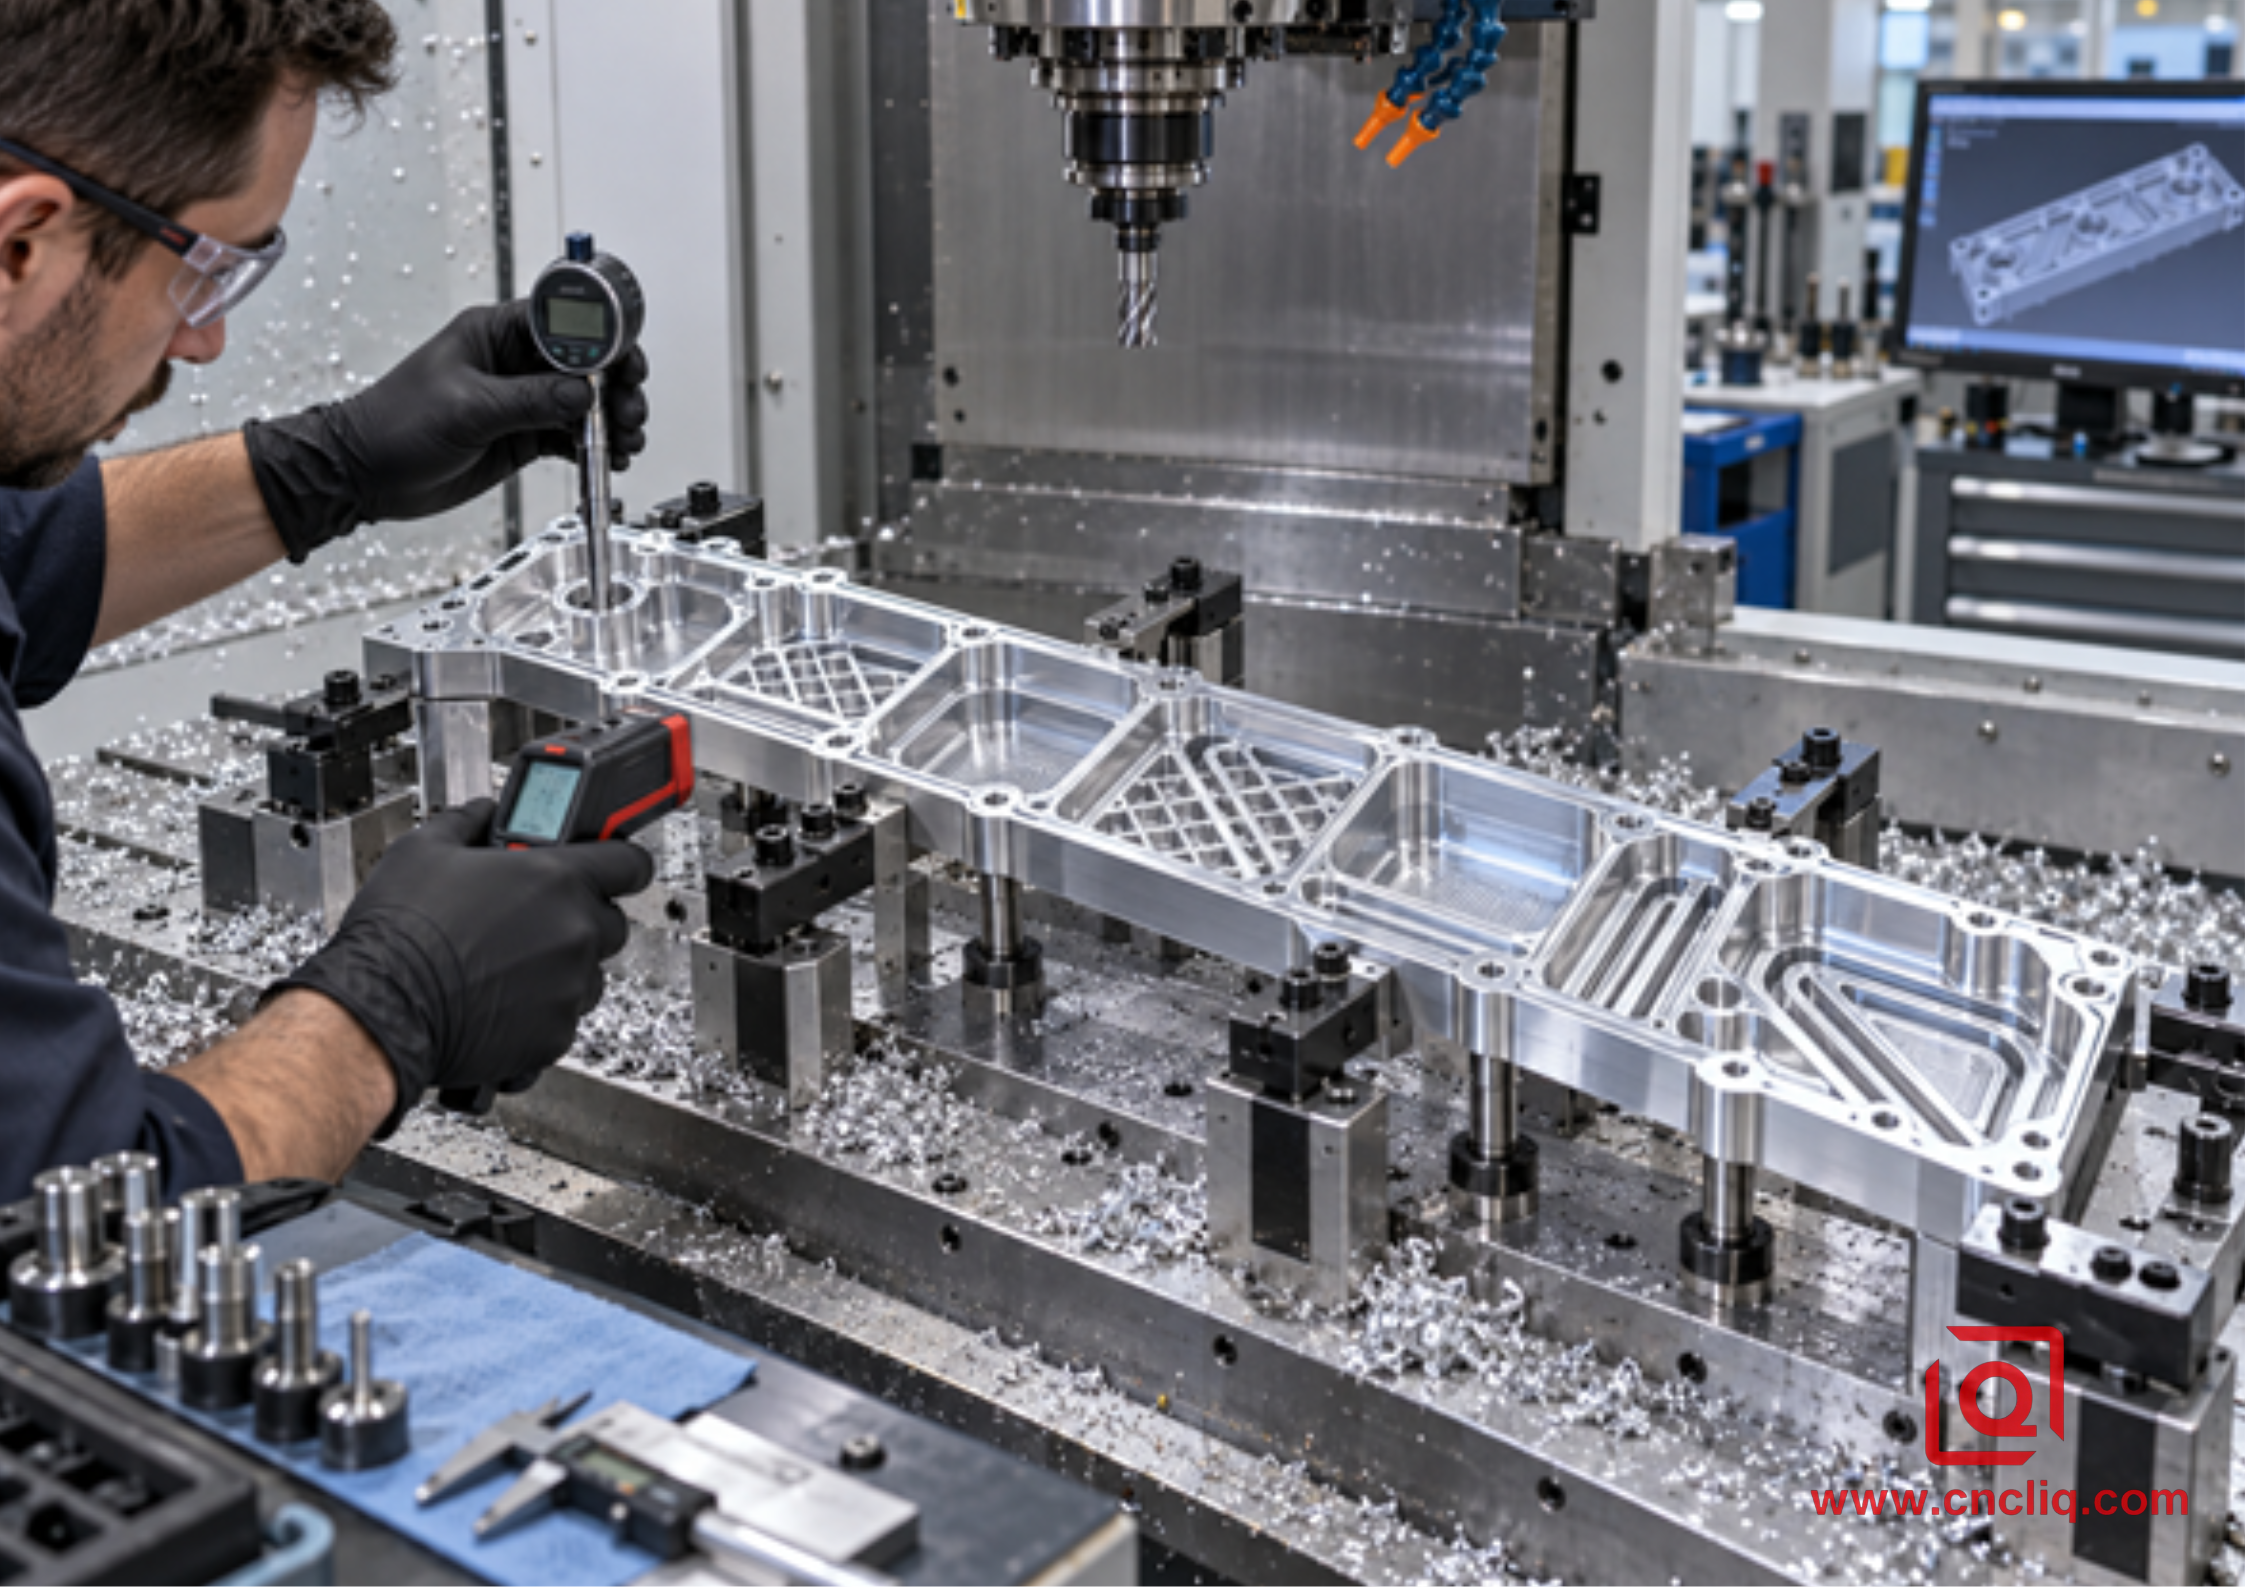
En OP10, la pieza en bruto parece casi indestructible. Dos pasadas más adelante, puede comportarse como una bandeja. Este cambio sorprende porque el programa no ha cambiado, solo la pieza. Cuando la geometría lo permita, alterne la eliminación de material pesado, deje nervaduras o material circundante para sostener las características delicadas y retrase las paredes más delgadas. El acabado de una pared flexible merece un tratamiento propio, no una copia del perfil exterior rígido.
La sujeción requiere la misma atención que la velocidad. Confirme el contacto con el punto de referencia, la ubicación de la mordaza o el dispositivo de fijación, la altura del soporte y la secuencia de apriete. Una fuerza excesiva puede aplanar la pieza durante el mecanizado y permitir que rebote tras la liberación. Una fuerza insuficiente puede provocar movimiento. El método correcto debe comprobarse en el dispositivo de fijación real y documentarse.
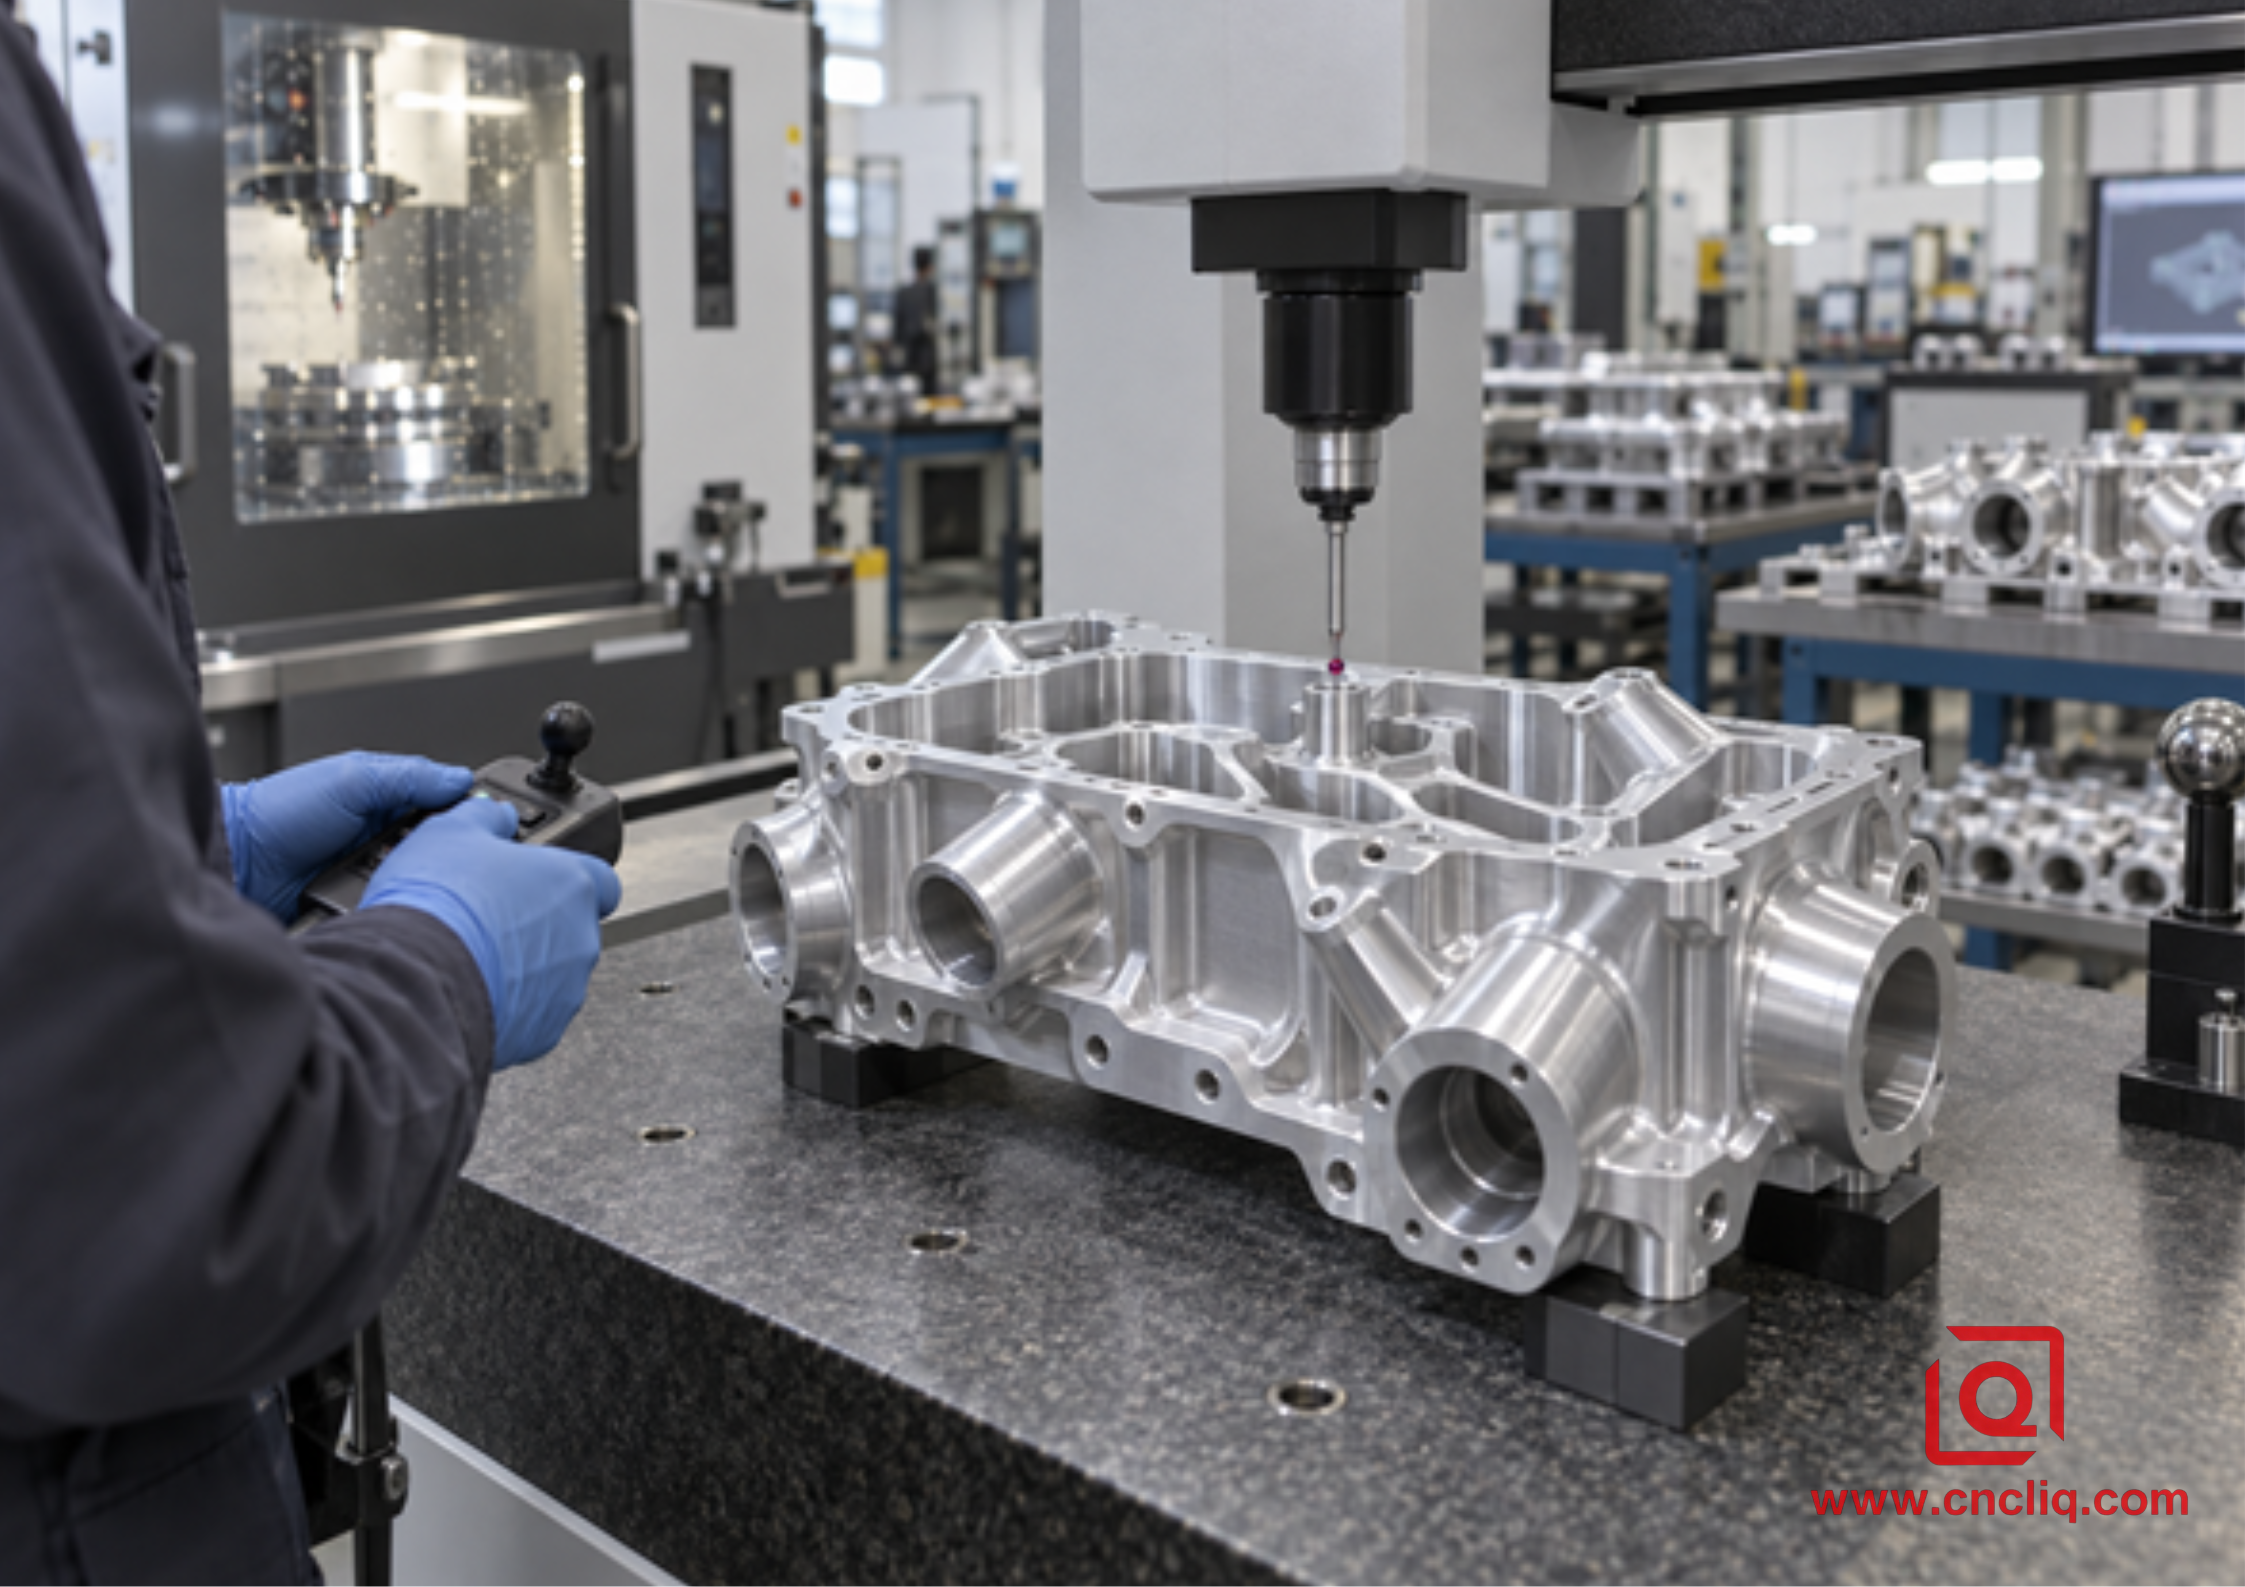
La temperatura afecta tanto a la pieza como a la medición. Un componente medido inmediatamente después de un corte en caliente puede no coincidir con el mismo componente después de la estabilización. La norma ISO 1 define 20 °C como la temperatura de referencia estándar para la especificación y verificación dimensional del producto, pero esto no significa que cada pieza alcance instantáneamente los 20 °C al salir de la máquina. Defina la condición de inspección y permita que el plan de proceso la alcance.
{ancho=594 alto=420}
9. Validar la ventana, un cambio a la vez.
Comience bajo supervisión. Confirme el montaje de la herramienta, el desplazamiento de trabajo, la holgura, la dirección del refrigerante o del aire, el margen de material y la revisión correcta del programa. Si la configuración no está probada, realice la prueba planificada con una intensidad de producción inferior a la prevista. Observe el sonido, la forma de la viruta, la evacuación de la viruta, la tendencia de la carga del husillo, el estado de la herramienta, la superficie, las rebabas y la temperatura de la pieza y el dispositivo de sujeción. Deténgase ante cualquier cambio anormal; no espere a que la herramienta falle.
Modifique una variable principal a la vez. Si las RPM, el avance, el acoplamiento, la dirección del refrigerante y el voladizo de la herramienta cambian simultáneamente, el resultado posterior aporta poca información. Registre la combinación aprobada, incluyendo los criterios de vida útil de la herramienta y el punto en el que se indexa o reemplaza el filo. Un rango estable tiene un centro, no solo un máximo. La producción debe permitir la variación normal en el lote de material, el desgaste de la herramienta, el estado del refrigerante y la temperatura ambiente.
Una secuencia de liberación útil es:
1. Verifique la revisión del plano, el estado del material y la orientación del stock.
2. Verifique la identidad de la herramienta, el portaherramientas, el voladizo, la excentricidad y las RPM máximas.
3. Simule la trayectoria y revise los radios mínimos, el stock restante y los picos de interacción.
4. Confirme el contacto del dispositivo de fijación, la secuencia de sujeción y el espacio libre de la herramienta.
5. Realice un primer corte supervisado y documente las observaciones.
6. Inspeccione las tolerancias críticas de la etapa preliminar antes de la operación de acabado.
7. Estabilice la pieza según lo requiera el plan de control.
8. Inspección completa del primer artículo comparándola con el dibujo anotado.
9. Congele el programa probado, la hoja de configuración, el plan de inspección y los límites de reacción.
10. Caso ilustrativo anonimizado: Placa fría de electrónica larga
Un comprador anónimo de electrónica industrial solicitó una placa fría de aluminio 6061 mecanizada a medida a partir de un bloque rectangular. El plano incluía varias cavidades profundas para la reducción de peso, una base delgada debajo de las cavidades, orificios de montaje conectados a una estructura de referencia común y conductos mecanizados que posteriormente se sellarían y probarían. Este es un caso ilustrativo y simplificado basado en el alcance verificado del mecanizado CNC personalizado de Liqin; no informa sobre el tiempo de ciclo, la tolerancia, el resultado de fugas ni la identidad del cliente.
La evaluación inicial de riesgos no comenzó con las RPM máximas. El equipo dividió el trabajo en una etapa de desbaste de envolvente rígida, una etapa de mecanizado de cavidades equilibrado y una etapa de acabado controlado. Se seleccionó una fresa corta específica para aluminio y una trayectoria de contacto constante para el desbaste abierto. Se retuvo material cerca de la base delgada y las áreas de referencia críticas para que permanecieran soportadas. El mecanizado de los restos utilizó una herramienta más pequeña solo donde fue necesario, en lugar de extender la fresa principal para alcanzar cada esquina.
Tras el desbaste, la pieza se liberó y se verificó su movimiento antes de fijar los puntos de referencia de acabado. Los orificios críticos y las superficies de sellado se terminaron en una secuencia controlada, seguida de una inspección dimensional bajo las condiciones definidas. El registro del proceso vinculó cada parámetro aprobado con la identificación de la herramienta, el voladizo, el acoplamiento, la revisión del dispositivo de fijación y el punto de control de la inspección. Este es el valor práctico de HSM para un programa B2B: no se trata de un corte de prueba espectacular, sino de un método trazable que puede revisarse cuando cambian el plano, el tamaño del lote o la geometría.
Como ejemplo de producción relacionado, el bloque colector de aluminio personalizado de Liqin muestra el tipo de geometría multipuerto y multipunto que se beneficia de un desbaste planificado, un acabado controlado y una inspección documentada. La página del producto es evidencia del alcance del servicio, no una autorización para copiar sus dimensiones o configuraciones de proceso en otra pieza.
{ancho=594 alto=420}
11. Qué enviar para obtener un presupuesto rápido y útil
Un proveedor no puede cotizar una ruta HSM controlada a partir de una captura de pantalla. Envíe un modelo CAD 3D con control de revisiones y un dibujo 2D. Indique la aleación, el temple, el requisito de forma de material, la cantidad, la demanda anual, el destino de entrega, el tratamiento superficial y las necesidades de documentación. Identifique las dimensiones críticas, los datos GD&T, las caras de sellado, los ajustes de cojinetes, las roscas, las zonas cosméticas, los requisitos de rotura de borde y la textura superficial. Indique cualquier componente de acoplamiento o función de ensamblaje que modifique la forma en que se debe controlar una característica.
Si ya tiene una pieza defectuosa o un proceso inestable, comparta la herramienta, el portaherramientas, las RPM, el avance, la presión axial (AP), la presión axial (AE), el tipo de trayectoria, el voladizo, el método de refrigeración, el concepto de fijación, la ubicación de la falla y el informe de inspección. Las fotografías de las virutas y la superficie afectada pueden ser útiles. Esta información permite al equipo de ingeniería distinguir entre un problema de parámetros y un problema de rigidez, material, trayectoria o medición.
¿Necesita una revisión de procesos para una carcasa, colector, placa de refrigeración, accesorio o bloque estructural de aluminio 6061? Envíe los archivos a través de la página de contacto de Liqin. Marque las características críticas para el ensamblaje y el volumen objetivo. El equipo podrá evaluar la viabilidad de fabricación y preparar un presupuesto basado en el plano real, en lugar de una tabla de materiales genérica.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
¿Cuál es una velocidad de rotación segura (RPM) para el mecanizado de alta velocidad de un bloque de aluminio 6061?
No existe una velocidad de rotación (RPM) universal segura. Comience con la velocidad de corte recomendada para la fresa específica, calcule las RPM a partir del diámetro efectivo y, a continuación, verifique el husillo, el portaherramientas, el equilibrio, el voladizo, la potencia, el acoplamiento, el refrigerante y la fijación. Si la máquina no puede alcanzar las RPM calculadas, utilice el valor seguro alcanzable y recalcule el avance para evitar cambios accidentales en la carga de viruta prevista.
¿Debo usar 2 o 3 ranuras para el desbaste de bloques de aluminio 6061?
Una fresa de dos filos ofrece mayor espacio para la viruta y puede ser útil para ranuras completas, herramientas más pequeñas, cavidades profundas o evacuación restringida. Una herramienta de tres filos específica para aluminio puede aumentar el avance productivo en el perfilado abierto y el desbaste con contacto constante cuando la máquina es rígida y la viruta sale libremente. Seleccione la herramienta exacta según sus datos de aplicación, en lugar de considerar el número de filos como un criterio independiente.
¿Qué grado de acoplamiento radial debería utilizar una herramienta HSM?
Utilice el acoplamiento radial respaldado por los datos exactos del fabricante de herramientas y la estrategia CAM para la herramienta, la profundidad axial, el voladizo y el estado del material. Un acoplamiento radial superficial es común en el desbaste con acoplamiento constante, pero el porcentaje correcto no es universal. Revise el adelgazamiento de la viruta, las esquinas interiores, el material de apoyo, los movimientos de entrada y cualquier punto donde la herramienta pueda encontrar más material que el valor nominal.
¿Por qué se mueve un bloque 6061 después del desbaste?
El movimiento puede deberse a tensiones residuales en el material, una secuencia de remoción desequilibrada, pérdida de rigidez de la sección, fuerza de sujeción excesiva, contacto con la fijación o una diferencia de temperatura entre el mecanizado y la inspección. Confirme el estado del material, desbaste las regiones opuestas cuando sea posible, mantenga el soporte cerca de las características delgadas, libere y vuelva a verificar en la etapa planificada y defina la condición de medición antes de cambiar únicamente la velocidad de corte.
¿Qué detalles mejoran más un presupuesto de mecanizado CNC de acero 6061?
Proporcione el diseño CAD 3D y un dibujo 2D controlado, la aleación y el temple, los requisitos de forma del material, la cantidad, el volumen anual, las referencias GD&T, los ajustes críticos, las roscas, la textura de la superficie, el acabado, las zonas cosméticas y de sellado, los documentos de inspección, el embalaje y la ubicación de entrega. Si la velocidad o la distorsión ya representan un problema, proporcione también la herramienta actual, el portaherramientas, el voladizo, las RPM, el avance, el acoplamiento, el refrigerante, el dispositivo de fijación, las fotografías de fallas y los datos de inspección.
Haz clic aquí para tu consulta 👆
Resumen
El mecanizado de alta velocidad (HSM) fiable de bloques de aluminio 6061 se logra mediante un proceso con parámetros verificados, no con revoluciones por minuto (RPM) arbitrarias. Se deben controlar los riesgos del material y las características, realizar cálculos a partir de datos específicos de la herramienta, mantener el contacto y la evacuación de virutas bajo control, proteger las paredes y los pisos que puedan debilitarse, medir bajo condiciones definidas y autorizar la producción únicamente tras una revisión documentada de la primera muestra. Para obtener un presupuesto preciso, envíe el archivo CAD completo, el dibujo, la cantidad, el estado del material, las características críticas, el acabado y los requisitos de inspección.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd. Mantenimiento diario al cliente y soporte posventa: service@shturl.zhuwanying @cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli @chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
