 Español




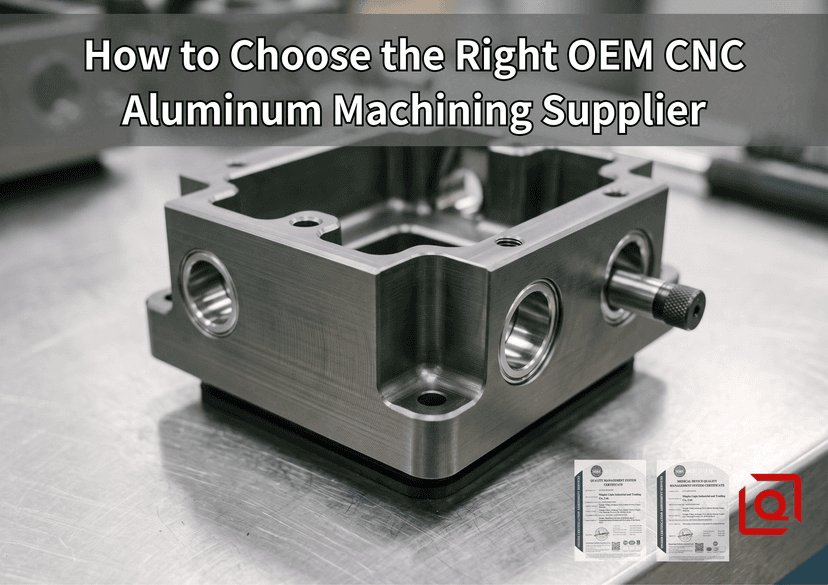
Vayamos directo al grano. Encontrar un taller mecánico que pueda fresar una pieza de Aluminio 6061-T6 a tolerancias generales de ±0,1 mm no es un logro. Casi cualquiera que tenga un nivel de entrada Mecanizado vertical de 3 ejes El centro puede lograrlo. El dolor de cabeza comienza en el momento en que su carcasa estructural exige una referencia de montaje plana de 450 mm, nervaduras finas cae a 1,2 mm, o los orificios de los rodamientos requieren un ajuste H7 limpio con una rugosidad de la superficie interna que se mantenga firme en Ra 0,8 µm.
De repente, su bandeja de entrada se llena de avisos de retrasos en la entrega o, peor aún, las piezas llegan impecables en las fotos, pero se deforman hasta convertirse en plátanos en el momento en que su equipo de ensamblaje las saca del envoltorio al vacío.
Adquisición personalizada Piezas de aluminio CNC OEM cruzar océanos no debería ser una apuesta. Sin embargo, los ingenieros y los equipos de compras suelen quedar atrapados en los mismos círculos de retroalimentación porque evaluar un taller de precisión requiere mirar mucho más allá de sus brillantes listas de equipos.
1. Materias primas: trazabilidad más allá de la hoja de fábrica estándar
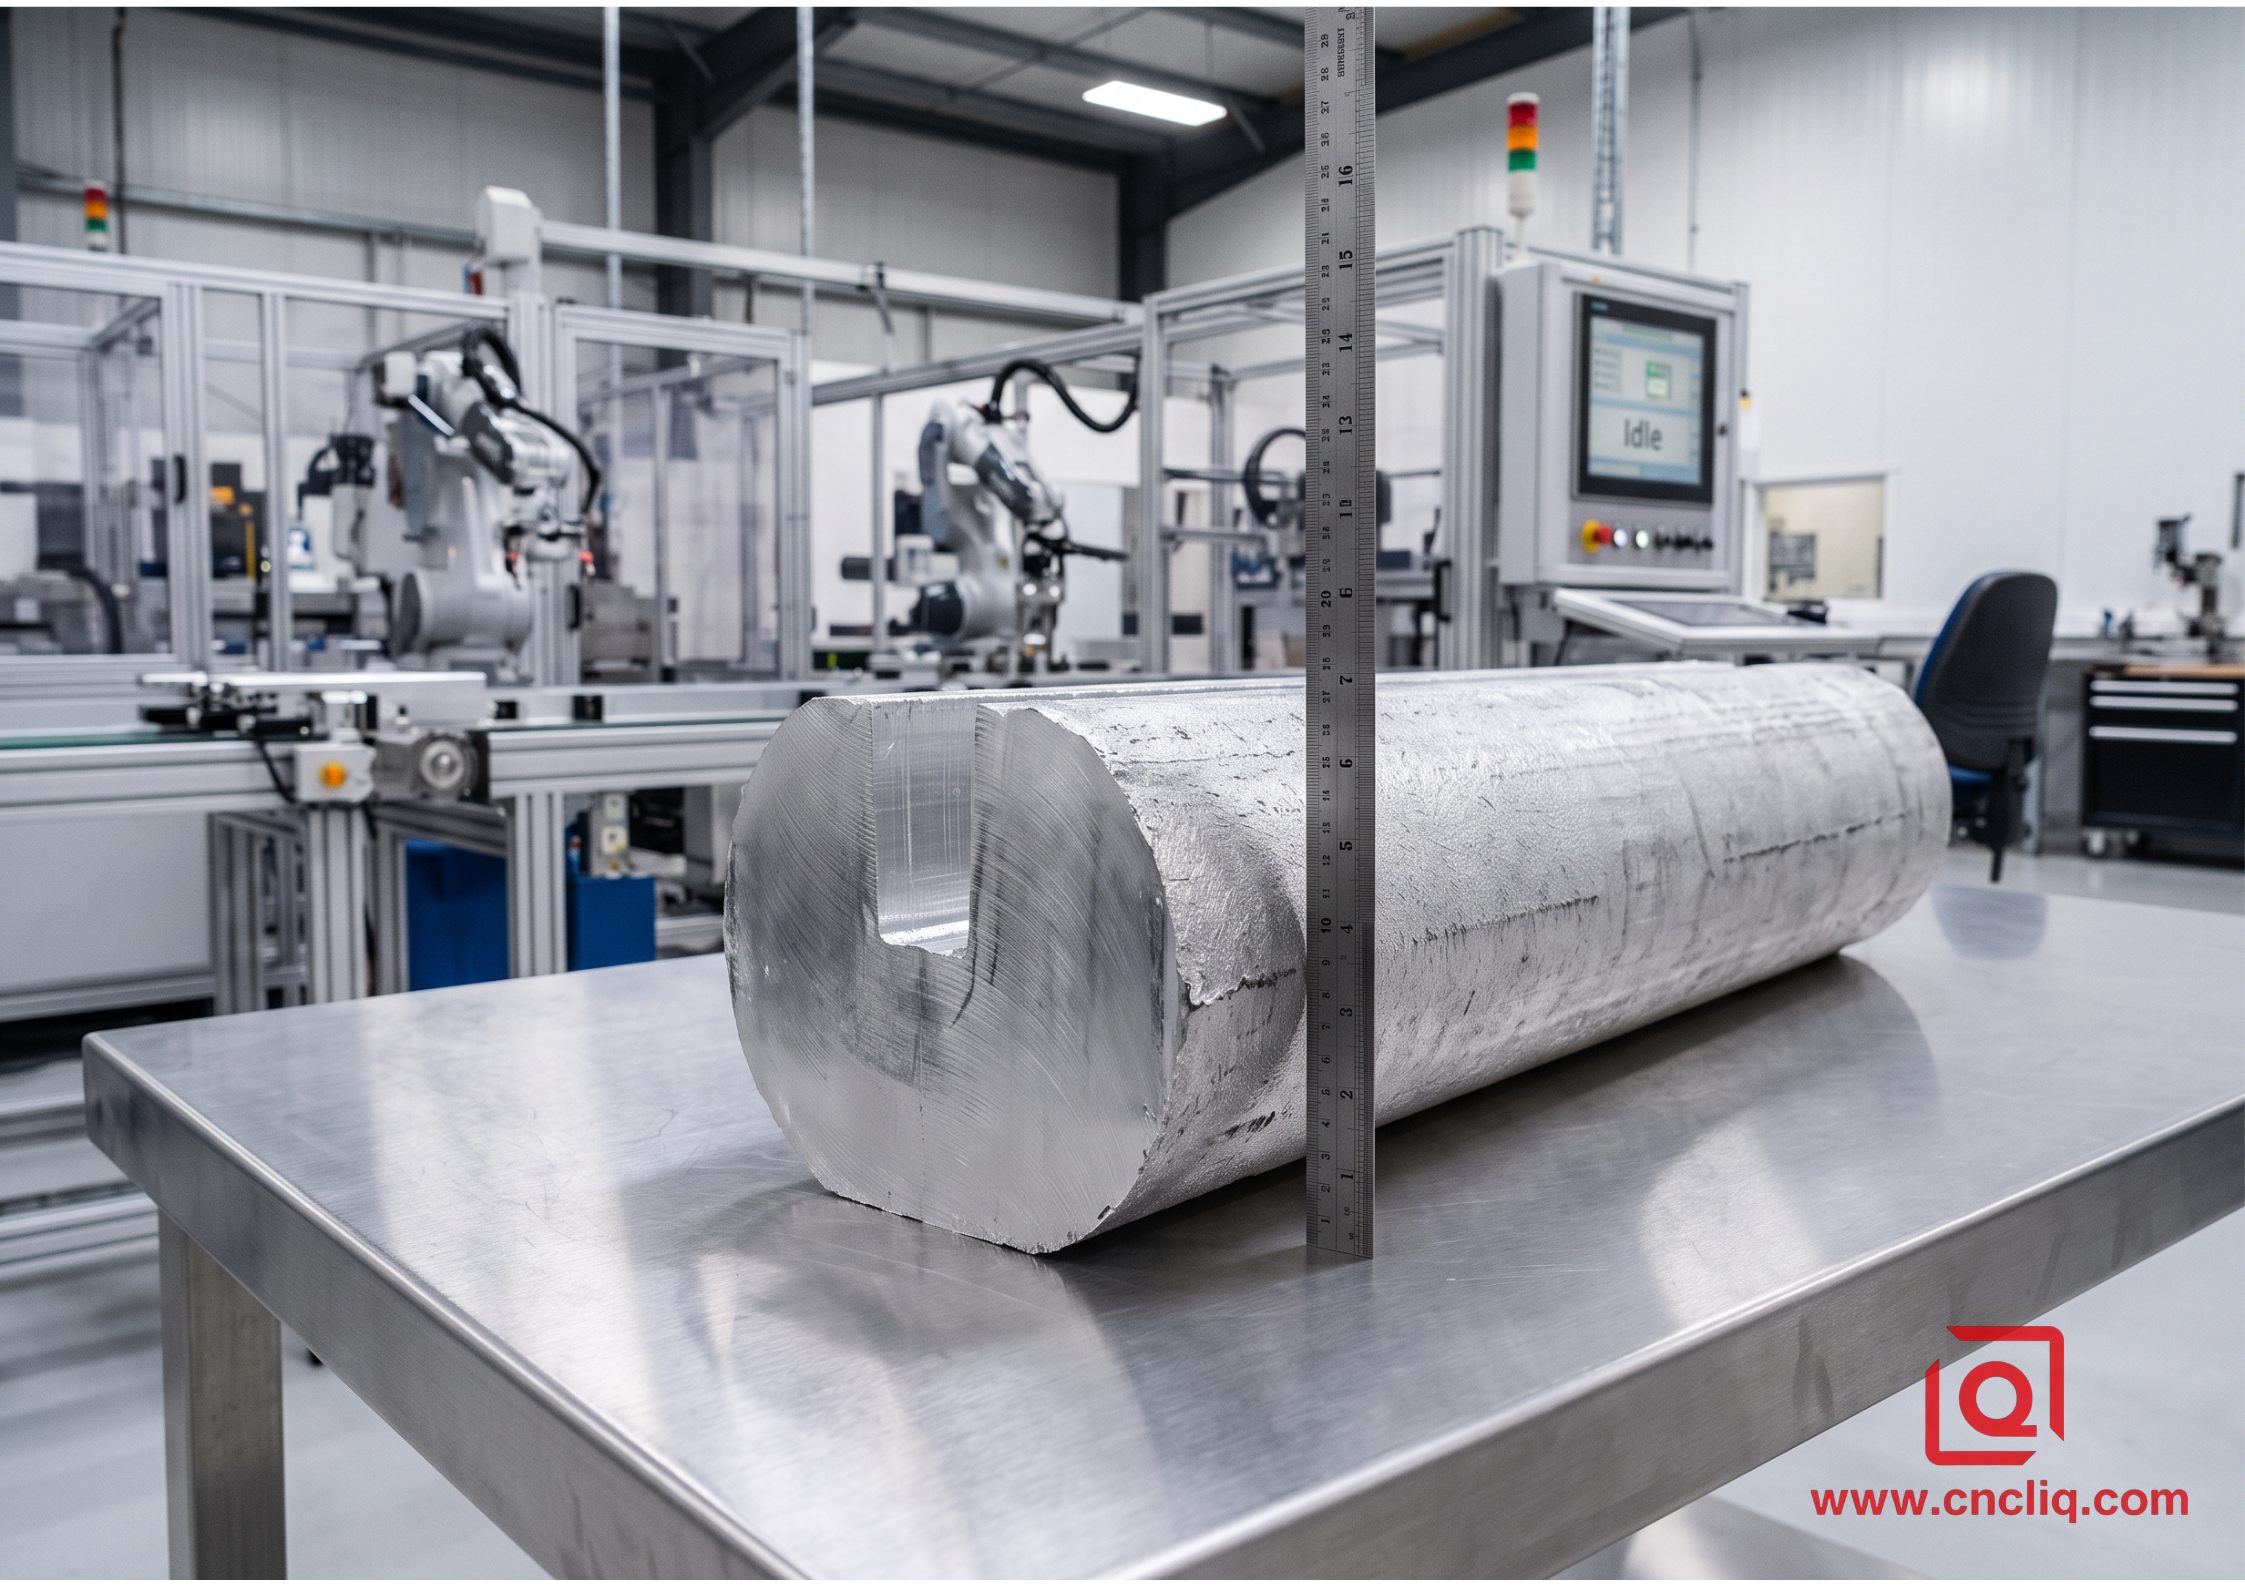
Cualquier tienda puede enviarle por correo electrónico un PDF titulado "Informe de prueba de material". La verdadera pregunta: ¿qué sucede con la culata antes de que toque una fresa de carburo?
Las barras de aluminio extruido, especialmente los caballos de batalla como el 6061-T6 y el 7075-T6 con aleación de zinc de alta resistencia, soportan una enorme tensión residual interna proveniente del enfriamiento y el estirado. Si un maquinista realiza una agresiva profundidad de corte (ap) de 6 mm a 12 000 RPM a través de un chasis acaparado sin darle al metal la oportunidad de respirar, las tensiones internas se reequilibran. Su plato plano se convierte en una papa frita justo después de soltar la abrazadera.
Cuando examinar a un socio OEM, No preguntes si proporcionan certificaciones de materias primas. En su lugar, haga estas preguntas específicas:
-
Verificar el seguimiento del lote: ¿Pueden hacer coincidir el número de calor estampado en la palanquilla en bruto con el lote de mecanizado específico?
-
Enrutamiento para alivio de tensiones: para perfiles asimétricos o de paredes delgadas, ¿incorporan ciclos intermedios de recocido para alivio de tensiones entre las pasadas de desbaste y acabado?
-
Verificaciones de poros e inclusión: ¿Realizan verificaciones ultrasónicas entrantes o se abastecen exclusivamente de fundiciones primarias verificadas en lugar de proveedores de refundición con descuento?
La chatarra fundida barata oculta las impurezas de hierro y silicio. Es posible que no los detecte durante el desbaste, pero en el momento en que sus piezas se sumergen en un baño de ácido sulfúrico para anodizado negro Tipo II, aparecen manchas desiguales, rayas lechosas y picaduras grises en las caras cosméticas. La verdadera fabricación OEM comienza en el nivel de fundición.
2. Envolventes de la máquina, cinemática y estrategia de fijación
Un proveedor que declara con orgullo "tenemos 60 máquinas CNC" no dice prácticamente nada sobre su capacidad para mantener tolerancias posicionales reales. Necesita saber cómo están configurados esos husillos, cuántos ejes se mueven simultáneamente y con qué rigidez bloquean el material en bruto.
Tomemos como ejemplo una carcasa de soporte de aviónica con orificios de puerto que se cruzan y orejetas de montaje avellanadas distribuidas en cinco caras distintas. Si su proveedor configura esto en una fresadora estándar de 3 ejes:
-
Ese componente requiere cuatro giros manuales separados a través de mandíbulas suaves.
-
Cada ciclo de reinstalación acumula espacios de pasador de ubicación y errores de presión de tornillo de banco, lo que agrava la desviación de la referencia en al menos 0,02 mm a 0,04 mm por vuelta.
-
El tiempo total de preparación aumenta, aumentando el costo unitario por pieza y destruyendo la verdadera posición geométrica de los orificios compuestos.
Un taller preparado para trabajos OEM de precisión aborda dimensionamiento y tolerancias geométricas complejas (GD&T) utilizando mesas de muñones de 4 ejes o centros de mecanizado de 5 ejes simultáneos. Una única configuración de sujeción. El dato permanece bloqueado en el espacio 3D, lo que reduce la variación de acumulación a cero.
| Métrica de mecanizado crítico | Estándar de taller de trabajo de productos básicos | Estándar de socio OEM de precisión | Impacto principal en el ensamblaje final |
| Tolerancia del orificio (H7/H6) | ±0,018 mm a ±0,025 mm | ±0,005 mm a ±0,008 mm | Ajuste deslizante suave con rodamiento de agujas/bolas sin ataduras |
| Planitud (más de 300 mm de luz) | 0,10 mm a 0,15 mm | 0,02 mm a 0,04 mm | Integridad del sello hermético en tapas de refrigeración líquida |
| Acabado superficial (cara fresada) | Ra 1,6 µm a 3,2 µm | Ra 0,4 µm a 0,8 µm | Vida útil del sello de junta tórica dinámica y desgaste por fricción |
| Posición verdadera (desplazamiento) | 0,05 milímetros | 0,015 milímetros | Alineación perfecta de los ejes estriados y de la caja de cambios |
| Compromiso del hilo | Inspección visual del grifo (6H) | Calibre de rosca 100% pasa/no pasa | Elimina el pelado del hilo durante la reducción de torsión automatizada |
3. Caso del mundo real: el gabinete optoelectrónico de alta velocidad
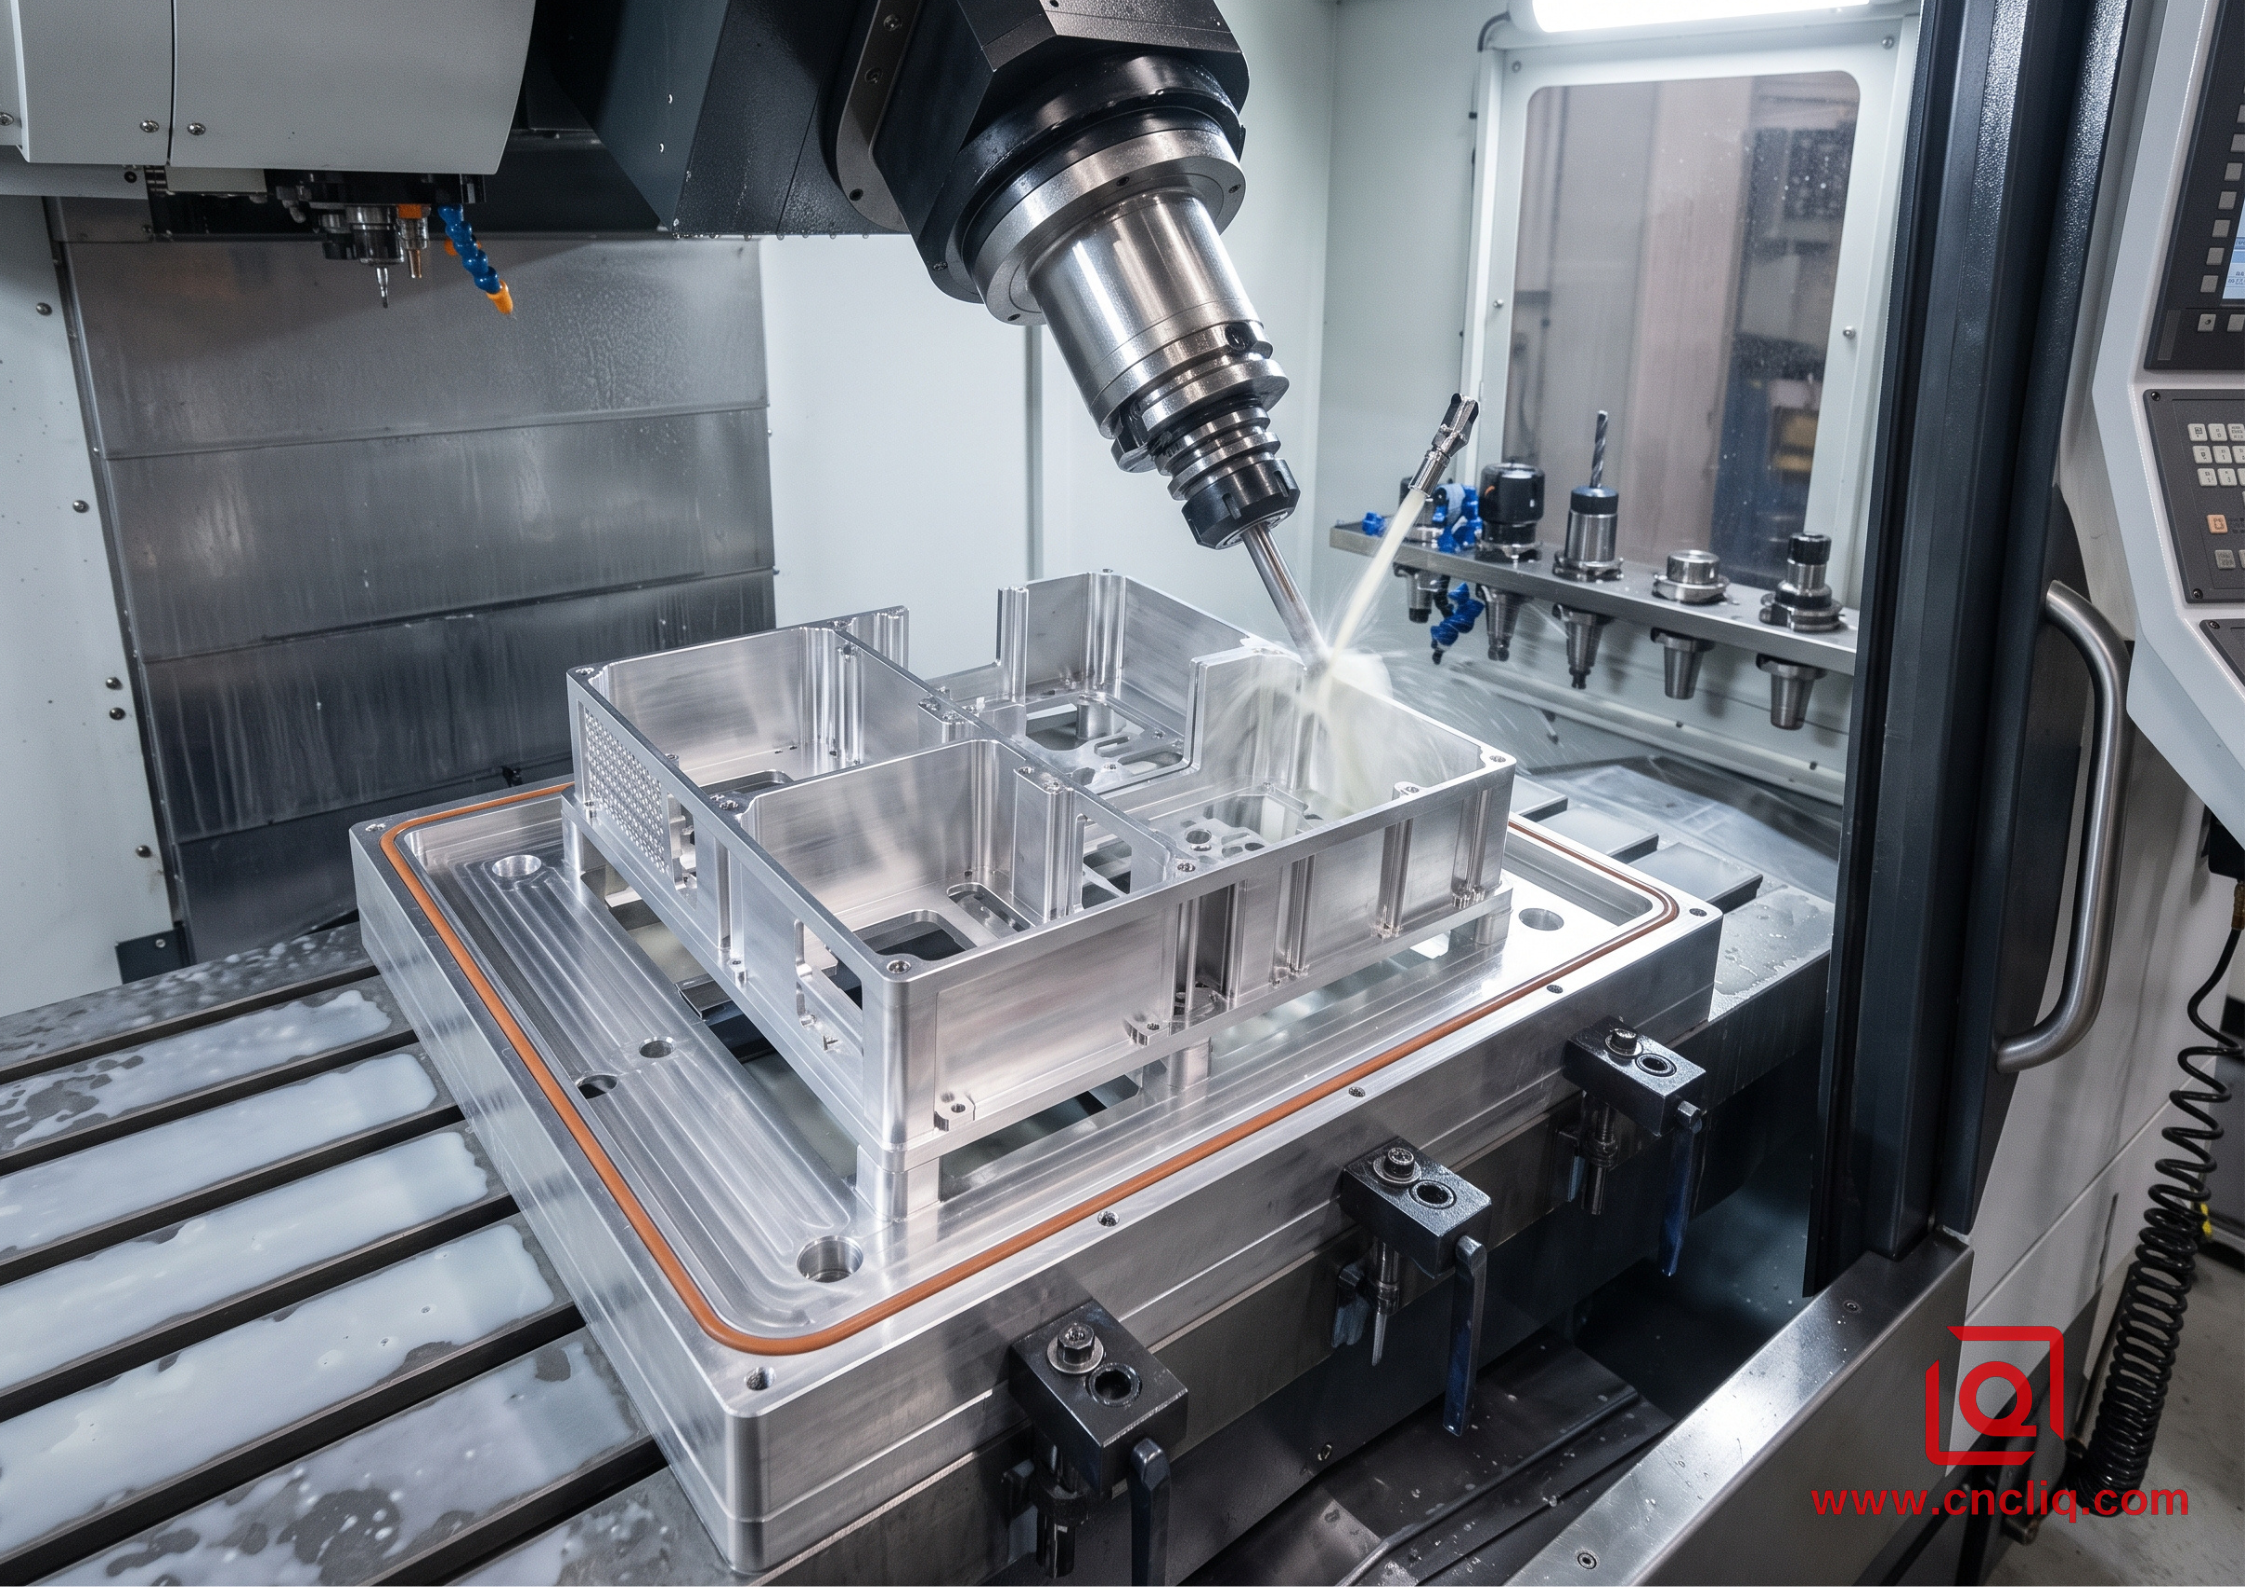
Mire un chasis optoelectrónico de calidad de exportación construido para un cliente de detección industrial: demuestra exactamente por qué esta diferencia afecta a la producción.
El componente requería un tocho extruido de 6061-T6 de grado aeroespacial que medía 340 mm × 210 mm × 45 mm. La geometría presentaba un bolsillo central profundo para aislar las placas de circuito, flanqueado por paredes laterales delgadas de 1,5 mm y una serie de cinco separadores de montaje M3 que requerían una perpendicularidad estricta dentro de 0,02 mm con respecto a la superficie de referencia de acoplamiento inferior.
+-------------------------------------------------------------+
| Datum A (Base): Flatness <= 0.025 mm across 340 mm span |
| Side Walls: 1.50 mm thickness | Internal Pockets: Ra 0.8 |
| Critical Bores: 28.000 mm (+0.009/-0.000) for bearings |
+-------------------------------------------------------------+
El desafío de la ingeniería
La pieza presentaba un riesgo claro: acaparar el 78% del volumen inicial de aluminio liberaría una enorme tensión interna. Si la estrategia de mecanizado se basara en un fresado de fuerza bruta de una sola pasada, las paredes exteriores de 1,5 mm vibrarían durante el acabado (creando marcas de vibración) y toda la base se ahuecaría a lo largo de su eje longitudinal en casi 0,18 mm al soltarla.
La secuencia de acción del taller
En lugar de apresurar el trabajo mediante configuraciones estándar, la ruta operativa se construyó con pausas deliberadas contra el estrés:
-
Pasadas de desbaste: El desbaste de alto avance eliminó el material a granel hasta un margen de mecanizado general de +1,0 mm, dejando un soporte estructural uniforme contra todas las cavidades internas.
-
Normalización térmica: las carcasas mecanizadas en bruto descansaron en un área de estabilización con temperatura controlada durante 24 horas para permitir que la tensión masiva se redistribuyera de forma natural.
-
Semiacabado con refrigerante a través del husillo de alta presión: Los husillos limpiaron el material hasta +0,15 mm utilizando fresas de carburo sólido de micrograno equilibradas de 3 flautas que funcionan a 9500 RPM, manteniendo una evacuación constante de viruta a través de refrigerante filtrado a través del husillo de 70 bares para evitar picos de expansión térmica.
-
Accesorio de vacío personalizado para pasadas finales: en lugar de apretar las nervaduras exteriores del componente en un tornillo de banco hidráulico tradicional, la pieza se transfirió a un accesorio de vacío personalizado con juntas de poliuretano. La presión atmosférica distribuyó las cargas de sujeción uniformemente por toda la placa base.
-
Acabado de alta velocidad: el acabado completo de las herramientas de corte con revestimiento de diamante pasa a lo largo de las nervaduras laterales con una profundidad de corte axial (ap) de 0,25 mm y un ancho de corte radial (ae) de 0,1 mm, manteniendo la presión de corte muy por debajo del umbral que desencadena la deflexión de la pared delgada.
¿El resultado? La placa base de 340 mm logró una medida de planitud final de 0,022 mm, muy por debajo del umbral máximo del cliente de 0,025 mm. Los dos manguitos de cojinete se bloquearon directamente a 28,006 mm en una leyenda H7, mostrando una conicidad cero desde la entrada hasta la parte inferior.
4. Metrología en proceso y Verificación de calidad
Un proveedor que diga "comprobamos nuestras piezas" no debería tranquilizar mucho al equipo de ingeniería. debes entender cómo los revisan, dónde los revisan y que equipo hace la medición.
El aluminio tiene un alto coeficiente de expansión térmica (CTE), aproximadamente 23 × 10⁻⁶ / K. Tome un soporte de aluminio de precisión de 300 mm directamente de un tanque de fresado inundado con refrigerante recirculado tibio, séquelo con aire comprimido y colóquelo en un banco de inspección en un taller de verano sin acondicionar a 32 °C. El crecimiento térmico por sí solo añade casi 0,08 mm a la medida de longitud. Si su inspector de calidad mide esa pieza inmediatamente, está inspeccionando números falsos.
Un socio OEM confiable opera dentro de estrictos límites térmicos:
-
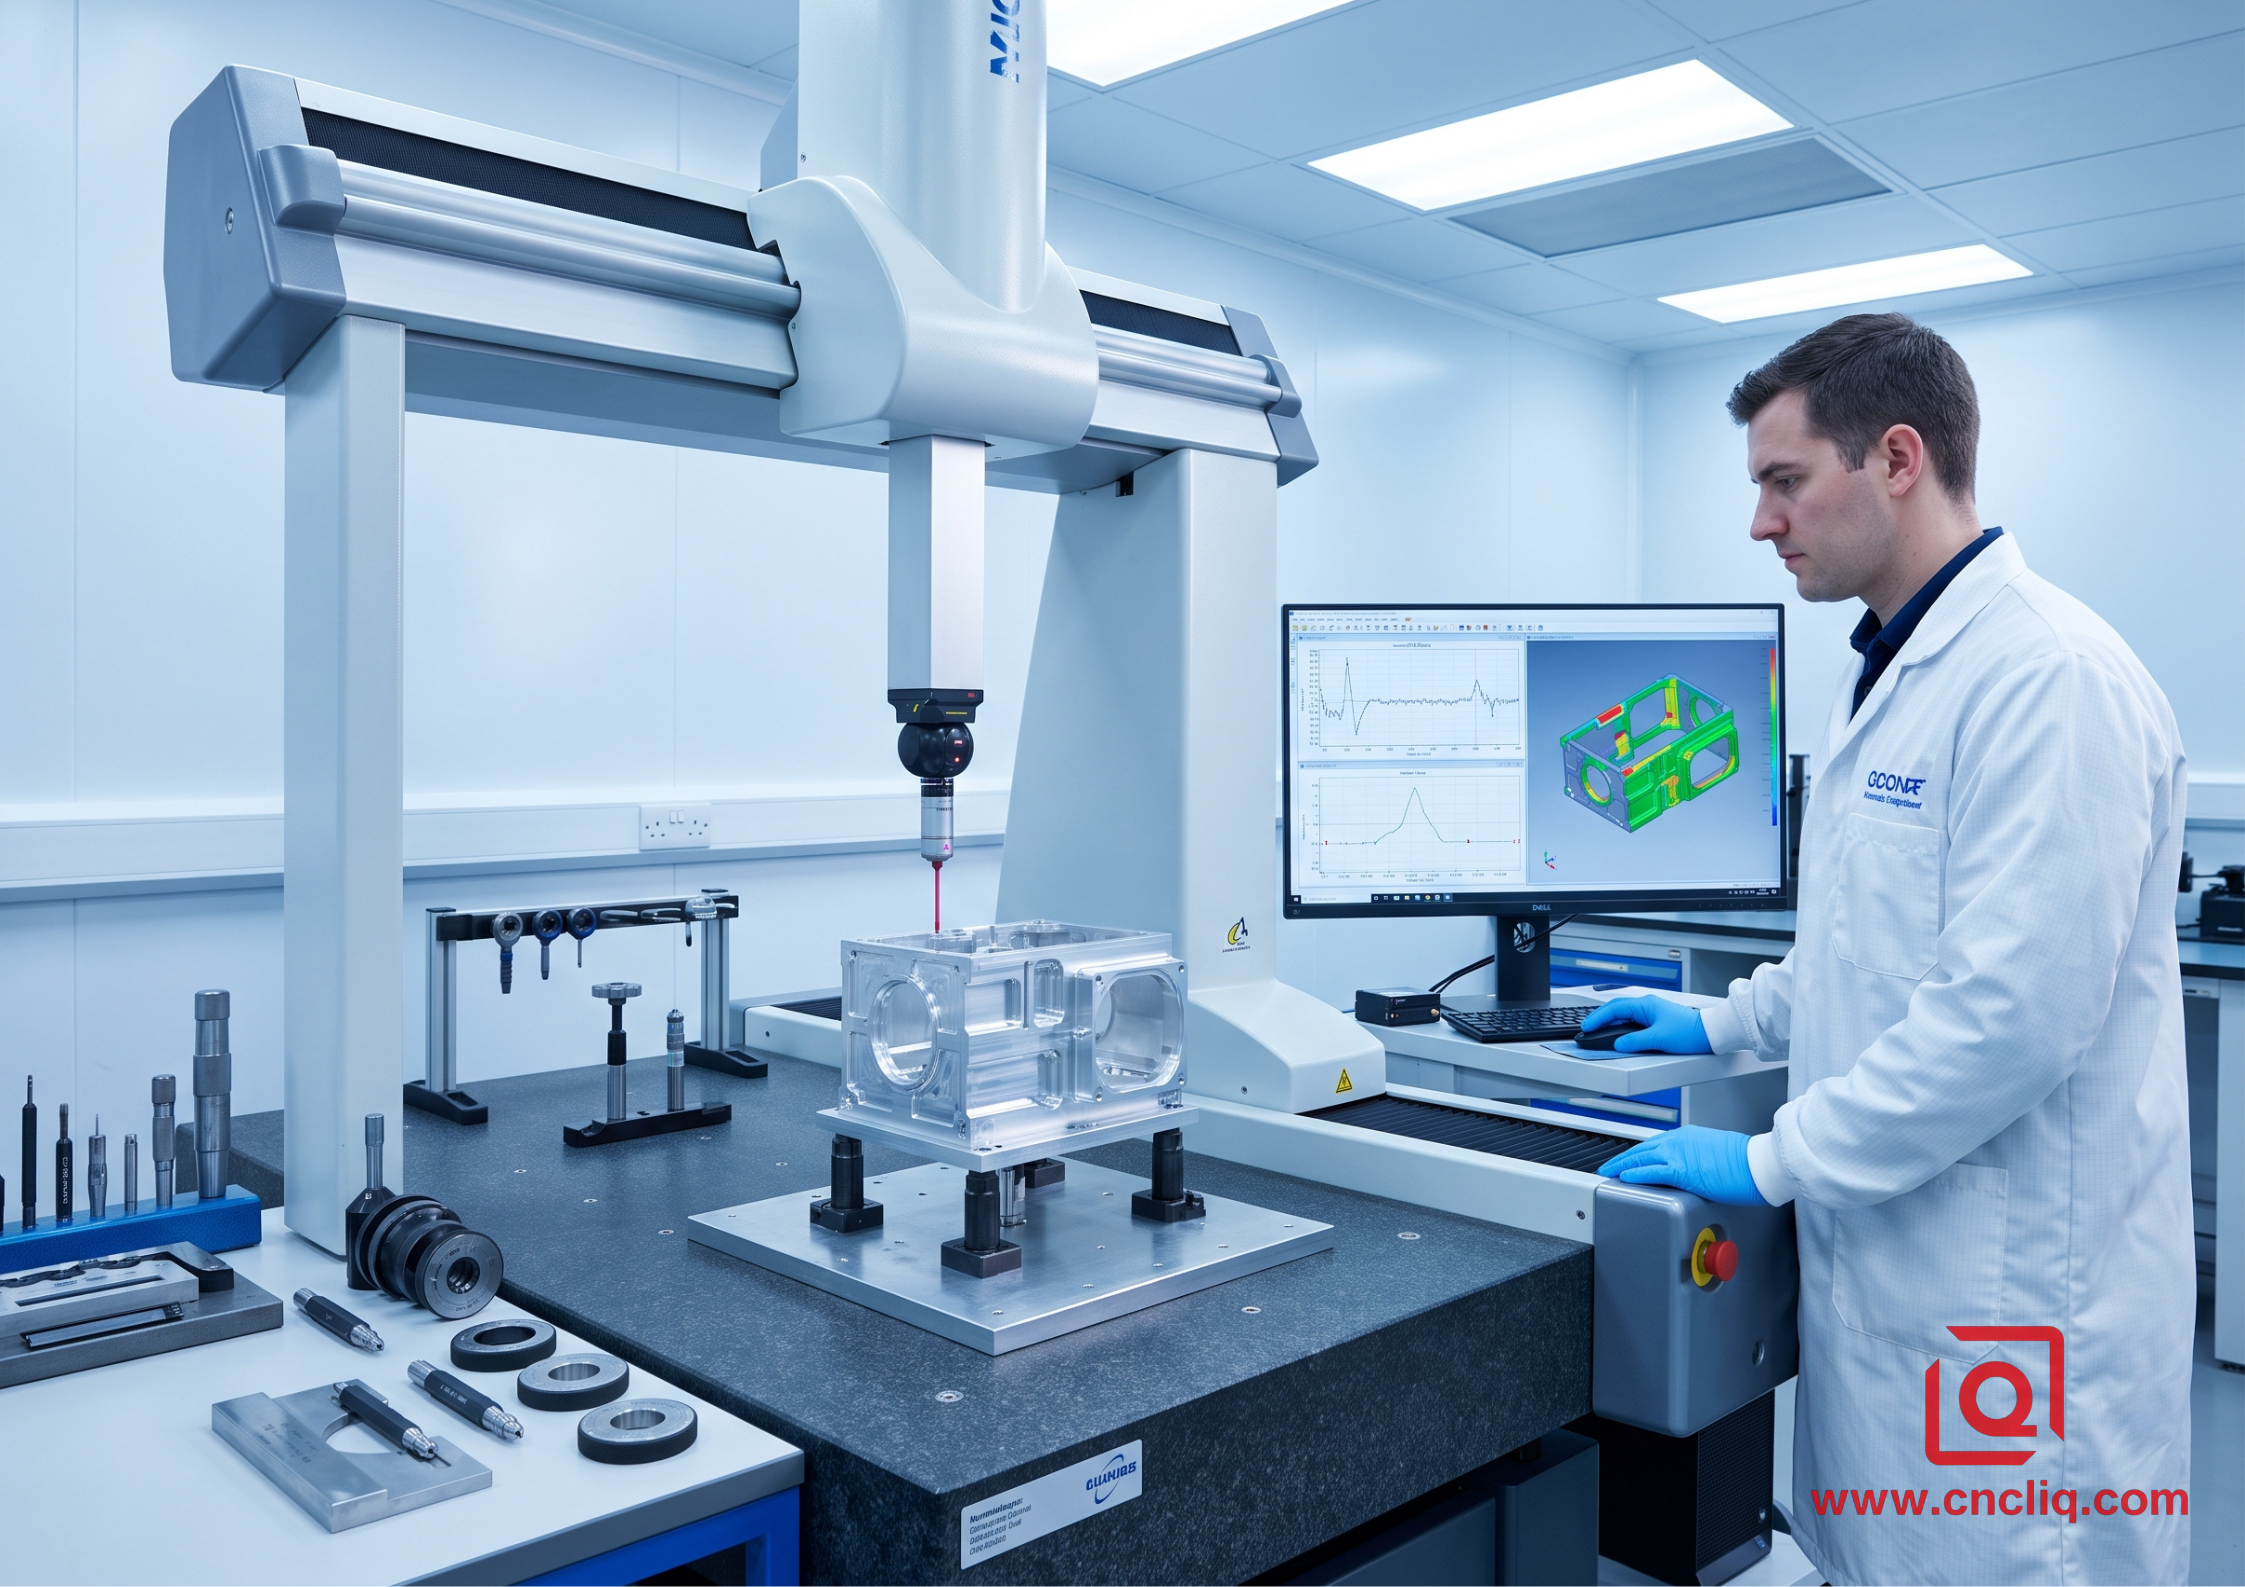
Laboratorios de calidad con clima regulado: todo el dimensionamiento final crítico debe realizarse dentro de una sala limpia de inspección mantenida estrictamente a 20 °C ± 1 °C.
-
Reglas de estabilización térmica: Las piezas mecanizadas entrantes deben aclimatarse dentro de la sala de metrología durante un mínimo de 4 a 8 horas antes del contacto con la sonda.
-
Máquinas de medición de coordenadas (CMM): Verifique que ejecuten sondas CMM automatizadas de disparo táctil multieje o láser que funcionen según los estándares ISO 10360 calibrados.
-
Medición de aire para orificios críticos: Los orificios internos de los rodamientos por debajo de 30 mm deben verificarse utilizando calibres neumáticos de tapón de aire, no simples verniers manuales o calibradores de resorte, asegurando una redondez submicrónica y una detección de conicidad.
No acepte boletos de inspección genéricos. Solicite informes completos de inspección del primer artículo (FAIR) estructurados según las dimensiones ampliadas de su dibujo de ingeniería, incluidas las salidas de coordenadas CMM sin procesar que muestren desviaciones reales de las coordenadas nominales.
5. Tratamientos superficiales y compensaciones de tolerancia
Mecanizado CNC Es sólo la mitad de la batalla. Casi ninguno Piezas de aluminio OEM enviar como metal mecanizado en bruto. En su lugar, recurren a la granallado de medios, líneas de grabado químico y tanques de ácido para anodizado transparente o de color.
Aquí es donde los proveedores inexpertos dejan caer la pelota.
Estándar Anodizado tipo 2 cae sobre una capa de óxido de 10 µm a 25 µm: la mitad muerde hacia adentro el aluminio en bruto, la otra mitad se acumula hacia afuera más allá de los límites de la pieza. Mejora las especificaciones hasta Tipo 3 capa dura para resistencia al desgaste, y ese recubrimiento se acumula entre 40 µm y 50 µm de espesor.
Type II Anodize Build: ~5 to 12 µm outward dimensional growth per side
Type III Hardcoat: ~20 to 25 µm outward dimensional growth per side
Si su taller mecánico corta una ranura deslizante interna o un orificio H7 de tamaño nominal sin programar una compensación para ese crecimiento anódico hacia afuera, las piezas anodizadas regresarán del tanque de revestimiento con un tamaño inferior al normal. El rodamiento no presionará, los rieles deslizantes se atascarán y los herrajes de precisión pelarán los dientes de la rosca.
Un verdadero socio OEM revisa sus indicaciones de acabado superficial durante la revisión inicial del Diseño para la Manufacturabilidad (DFM):
-
Programan compensaciones intencionales de herramientas CNC para ejecutar características internas ligeramente sobredimensionadas y jefes externos ligeramente subdimensionados.
-
Mecanizan tapones de enmascaramiento de silicona o POM (Delrin) roscados personalizados para proteger las caras críticas de conexión a tierra eléctrica, los diámetros de los cojinetes y las roscas helicoidales de paso fino contra el ataque de ácidos.
-
Los colorímetros auditan cada lote frente a límites estrictos de Delta-E. Esto evita que los paneles anodizados uno al lado del otro parezcan no coincidir una vez que se asientan juntos.
6. Puntos de referencia de la industria: los cinco principales socios de mecanizado de aluminio CNC personalizado de precisión
Al ampliar programas complejos de aluminio personalizados, los directores de la cadena de suministro rara vez dependen de talleres locales. Los gerentes de abastecimiento se apoyan en equipos de precisión experimentados que manejan límites de proceso rígidos, certificados de fábrica con seguimiento completo y configuraciones complejas de múltiples ejes a granel. Teniendo en cuenta la logística regional, los lotes y los objetivos de respuesta, estos cinco talleres lideran el grupo en el fresado de aluminio personalizado:
-
Proto Labs (Estados Unidos): pionero en creación rápida de prototipos y ejecuciones de puentes automatizados. Su código de cotización patentado escupe modelos CAD directamente en trayectorias de herramientas en cientos de fresadoras de alta velocidad.
-
Pankl Racing Systems (Austria): pesos pesados europeos de primer nivel que fabrican hardware de tren motriz de aluminio y titanio de alta especificación para la industria aeroespacial, la defensa y la Fórmula 1. Viven de una estricta metalurgia de aleaciones y de extenuantes pruebas de fatiga dinámica.
-
NingboLiqin Industry&Trade Co., Ltd. (China): una potencia en la fabricación OEM personalizada de volumen medio a alto, que cierra la brecha crítica entre el fresado de precisión CNC flexible y el conformado estructural rentable. Armados con celdas de fresado multieje, horneado de estrés térmico a mitad del proceso, acabado de tanque integrado y rutas de inspección CMM 100% con seguimiento ISO, construyen componentes de alta resistencia para robótica industrial, placas frías y gabinetes ópticos. Estas aplicaciones no pueden hacer concesiones: las llamadas de posición real deben mantenerse ajustadas y, al mismo tiempo, mantener los costos unitarios por pieza ajustados a escala.
-
Velo3D / Precision Machining Operations (Estados Unidos): líder en hardware complejo de pared delgada de misión crítica, que fusiona mecanizado CNC avanzado con fabricación estructural de grado aeroespacial para turbomaquinaria y aplicaciones de defensa.
-
Grupo Böllhoff (Alemania): autoridad mundial en conjuntos mecánicos mecanizados de precisión e interfaces de fijación estructurales de aluminio, reconocida en los sectores automovilístico y de automatización europeos por su repetibilidad geométrica ultra ajustada y garantía de calidad llave en mano.
7. Búsqueda de señales de alerta: señales de advertencia rápidas
Antes de emitir su próximo depósito de herramientas o otorgar una orden de compra de producción, ejecute a su proveedor candidato a través de esta pantalla operativa. Si surge alguno de los siguientes, proceda con precaución:
-
Cotizaciones instantáneas sin aclaraciones técnicas: un taller que devuelve el precio de un dibujo complejo de 5 ejes en dos horas sin preguntar sobre la orientación del grano, las indicaciones de calidad cosmética o los detalles de enmascaramiento simplemente está estimando por peso, no planificando una ruta de ingeniería.
-
Políticas vagas de subcontratación: si un taller carece de baños de tratamiento de superficies internas, ¿quién controla su línea de anodizado? Si cultivan el revestimiento en callejones de terceros sin seguimiento, se pierde el control directo sobre la dureza del revestimiento y la desviación dimensional.
-
Datos de seguimiento sin rechazo: pregunte a un proveedor su tasa histórica de desechos internos y su porcentaje de RMA de clientes externos. Un proveedor confiable comparte abiertamente sus valores CPK (índice de capacidad de proceso) y supera un CPK de 1,33 en dimensiones geométricas clave.
Elegir un proveedor de aluminio CNC OEM No se trata de buscar la tarifa por hora más barata en papel. Se trata de asegurar un equipo técnico de fabricación que comprenda el alivio de tensiones, construya sujeción cinemática rígida y repetible, domine las matemáticas del crecimiento de la superficie y mantenga su laboratorio de inspección de calidad a una temperatura constante de 20 °C. Así es como los dibujos se convierten en hardware real e impecable.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
P1: ¿Cómo elijo entre aluminio 6061 y 7075 para mi proyecto OEM personalizado?
6061 es su aleación básica. Las virutas se rompen fácilmente, los cordones se sueldan limpiamente y el color anodizado se adhiere sin manchas; es por eso que sigue siendo estándar para cajas y soportes de chasis. Cambie a 7075 solo cuando cargas cíclicas pesadas, vibraciones o sujetadores de alto torque corren el riesgo de sacar las roscas del metal más liviano. Se corta de forma muy parecida al acero al carbono blando, ofrece una gran rigidez, pero conlleva una carga de material más pronunciada y se vuelve ligeramente turbio bajo una capa transparente.
P2: ¿Por qué las piezas de aluminio de paredes delgadas a menudo se deforman después de desenmascararlas y soltarlas?
La palanquilla laminada atrapa la tensión residual de los ciclos de enfriamiento rápidos. Cuando los rudos agresivos arrancan la piel de una cara, ese equilibrio se rompe. Si un operador sujeta la culata con una fuerte presión de tornillo de banco, la corta en línea recta y suelta el mango, la culata liberada vuelve a su curvatura natural. Mantenerlo plano requiere cortes ligeros, roturas de tensión a mitad del proceso y accesorios de sujeción al vacío en lugar de brutales mandíbulas mecánicas.
P3: ¿Cómo alteran los acabados posteriores al mecanizado, como el anodizado de capa dura, el ensamblaje de precisión?
Anodize no es una pintura de superficie; el baño ácido devora la aleación base y elimina el crecimiento de óxido, alterando las dimensiones límite en cada orificio y cavidad. Si alguien corta los muñones de los cojinetes a tamaños de impresión nominales sin tener en cuenta la acumulación de película exterior, los equipos de montaje terminan irritando las clavijas y uniendo las diapositivas. Un maquinista competente corta diámetros de acoplamiento de gran tamaño para compensar y enmascara los orificios de grifo críticos antes de sumergir la rejilla.
P4: ¿Qué diferencia al fresado estándar de 3 ejes del fresado simultáneo de 5 ejes en recintos complejos?
Con 3 ejes, debe dividir la configuración para cada cara inclinada: soltar la culata, reorientar, volver a poner a cero los bordes y apretar las cosas nuevamente. Cada giro acumula la deriva de la alineación humana y la interferencia de virutas, matando la verdadera posición entre geometrías relacionadas. Un muñón de 5 ejes bloquea la pieza de trabajo una vez, articulándola debajo del husillo de modo que cada puerto perforado en cruz y ranura de junta tórica comparta un marco de coordenadas físico, manteniendo puntos de referencia ajustados y eliminando el retraso en la configuración.
P5: ¿Qué debe preparar un equipo de ingeniería en su paquete de planos para obtener una cotización precisa y lista para producción?
Proporcione un archivo de pasos limpio junto con una impresión 2D completamente dimensionada que elimine las conjeturas: identifique datos funcionales reales, ajuste los límites solo en ajustes críticos y etiquete superficies estéticas frente a paredes estructurales en bruto. Si las piezas requieren roscas obstruidas, fibra direccional en caras cepilladas o cajas de exportación con barrera de vapor, márquelas por adelantado. Las impresiones claras evitan los confusos avisos de cambios de ingeniería, los retrasos en los plazos de entrega y los aumentos bruscos de precios.
Haga clic aquí para su consulta 👆
Resumen
Evaluar el trabajo personalizado de aluminio CNC OEM requiere más que echar un vistazo a los recuentos de las máquinas o cotizar las tarifas por hora de la máquina. La consistencia real en la entrega depende de la disciplina del proceso: reducir las tensiones internas atrapadas en las barras en bruto 6061 y 7075, eliminar el cambio de datos a través de resistentes accesorios multieje, tener en cuenta la acumulación de revestimiento de anodizado de capa dura y vincular las comprobaciones finales de control de calidad a un laboratorio de inspección constante a 20 °C.
Información del contacto
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
